
Co je to Vytlačovací lisování?
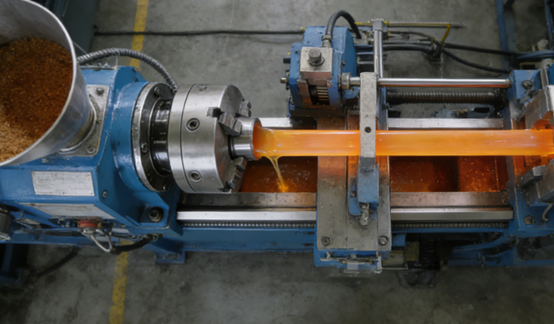
Extruzní lisování je efektivní a široce používaný výrobní proces. Základním principem je přivádění zahřátých, změklých nebo roztavených surovin do násypky stroje. Materiál je v bubnu extrudéru silně tlačen dopředu rotujícím šnekem. Během tohoto procesu je materiál v důsledku tepla generovaného vnějším ohřevem a smykem šneku zcela plastifikován a roztaven.
Rovnoměrná tavenina je pod tlakem šneku nucena procházet formou se specifickým tvarem otvoru. Materiál kontinuálně vytlačovaný z lisovací hlavy získává pevný tvar průřezu, který odpovídá otvoru nástroje, podobně jako zubní pasta vytlačovaná z tuby zubní pasty. Vytlačené profily se ochladí a tvarují, poté se narovnají tažným zařízením a nařežou na požadovanou délku, čímž se nakonec získají souvislé výrobky s pevným tvarem průřezu.
Jak funguje extruzní lisování?
Přidejte materiály
Plastové pelety nebo prášek jsou přiváděny do násypky extruderu a kontinuálně a stabilně dodávány do válce extruderu. Působením gravitace suroviny padají do válce a jsou zachyceny rotujícím šnekem. Rotace šneku nejenže materiál posouvá vpřed, ale také jej začíná stlačovat a předehřívat, čímž se připravuje na následnou fázi tavení.
Tavení materiálu
Když je materiál v bubnu tlačen šnekem dopředu, dochází k intenzivnímu ohřevu a smykovému namáhání. Teplo pochází z elektrických topných spirál ovinutých kolem vnější strany bubnu, které jej zahřívají na přesnou teplotu nad bodem tání materiálu.
Samotný materiál je vystaven obrovské smykové síle a třecí síle mezi pevně utaženými závity a stěnou válce. Tato mechanická energie se přeměňuje na teplo, což způsobuje, že se materiál zevnitř důkladně a rovnoměrně roztaví na viskózní tekutinu. Tento proces se nazývá „plastifikace“.
Tlakování
Roztavený materiál je rychle stlačován tlakem šneku. Účelem tohoto kroku je odstranit bubliny v tavenině, smíchat případné pigmenty nebo přísady a zajistit, aby viskozita, teplota a tlak taveniny dosáhly zcela rovnoměrného a stabilního stavu před průchodem formou, čímž se položí základ pro vysoce kvalitní extruzi.
Tvarování
Plně homogenizovaná vysokoteplotní tavenina je pod silným tlakem, který je nepřetržitě vyvíjen šnekem, protlačována formou instalovanou na předním konci válce. Vnitřní průtokové kanály formy byly přesně navrženy a vyleštěny a tvar jejich otvorů určuje průřezový profil konečného výrobku.
Ať už se jedná o kruhovou trubku, složitý dutý profil nebo plochý plech, tavenina při proudění formou přesně kopíruje tvar vnitřního otvoru formy a dokončuje tak transformaci z amorfní taveniny na specifický profil.
Chlazení
Profily vytlačené z formy musí být ihned ochlazeny a ztuhnuty. V závislosti na produktu se metody chlazení liší: trubky nebo profily se často chladí pomocí vodních nádrží naplněných studenou vodou; pro deskové materiály se může použít sada studených válců.
Chladicí systém musí být účinný a rovnoměrný, aby zajistil, že výrobek rychle nabere tvar, zabránil jeho prohýbání nebo kroucení a zajistil přesné rozměry a tvar.
výstřižek
Jakmile profil vychladne a ztuhne, je třeba jej konstantní rychlostí odtáhnout od otvoru formy, což se provádí pomocí tažného zařízení.
Trakční zařízení jsou obvykle jeden nebo více párů kolejnic nebo válečků, které jemně, ale pevně drží produkt a zajišťují plynulou tažnou sílu. Tato tažná síla musí být dokonale synchronizována s rychlostí vytlačování šneku, aby se zabránilo hromadění produktu nebo jeho nadměrnému natahování. Nakonec jsou kontinuálně vytlačované produkty odeslány do řezací stanice, kde jsou automaticky řezány pilovými kotouči nebo řezacími stroji podle přednastavené délky, aby se získaly finální hotové produkty.
Jaké jsou běžné materiály používané při extruzi?
Polyethylen (PE)
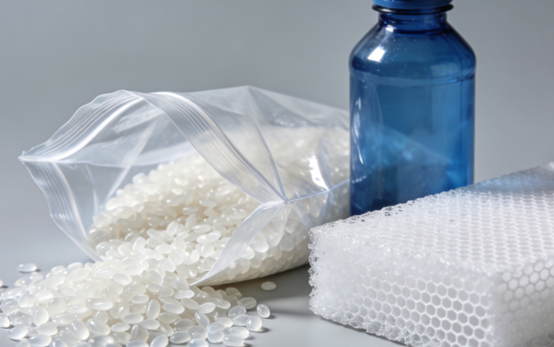
Polyethylen je jedním z nejčastěji používaných extrudovaných plastů, který se dělí hlavně na polyethylen s vysokou hustotou a polyethylen s nízkou hustotou.
Vysokohustotní polyethylen má vysokou pevnost a chemickou odolnost a často se používá při výrobě vodovodních trubek, plynovodů a velkých nádob. Nízkohustotní polyethylen je měkčí a průhlednější a často se používá k výrobě fólií, plastových sáčků a izolačních vrstev drátů. Jeho vynikající tekutost a stabilita při obrábění ho činí velmi vhodným pro vysokorychlostní extruzi.
Polyvinylchlorid (PVC)
Polyvinylchlorid je multifunkční materiál a jeho tvrdost lze upravit pomocí přísad.
Tuhý polyvinylchlorid má vysokou pevnost a odolnost proti korozi a je široce používán ve stavebnictví v profilech dveří a oken, potrubích a podlahách. Měkký polyvinylchlorid je flexibilní a často se používá v pláštích drátů a kabelů, hadicích a vodotěsných membránách.
Polyvinylchlorid vyžaduje během obrábění přesnou regulaci teploty, aby se zabránilo rozkladu a tvorbě škodlivých plynů.
Polypropylen (PP)
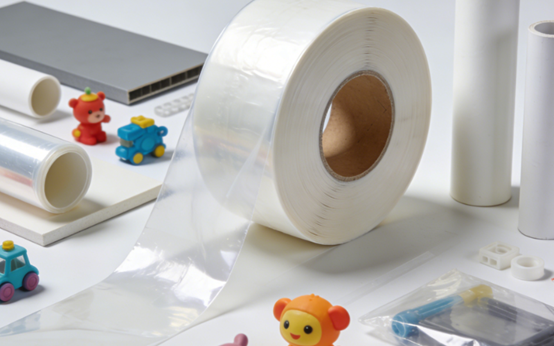
Polypropylen má vynikající tepelnou odolnost a chemickou stabilitu a jeho hustota je relativně nízká. Často se používá k výrobě obalů na potraviny, automobilových dílů a předmětů pro domácnost, jako jsou úložné boxy a nádobí.
Proces extruze polypropylenu vyžaduje relativně vysokou teplotu taveniny, ale jeho smršťovací rychlost je relativně vysoká. Proto je třeba věnovat zvláštní pozornost rozměrové stabilitě a kontrole deformace během fáze chlazení a tvarování.
Polystyren (PS)
Polystyren se dělí na univerzální polystyren a rázově odolný polystyren. Univerzální polystyren je průhledný a relativně křehký a často se používá k výrobě jednorázového nádobí, pouzder na CD a stojanů na vystavené zboží. Rázově odolný polystyren se díky své zvýšené houževnatosti často používá jako vnitřní výstelka ledniček a vnější plášť hraček.
Při extruzi polystyrenu je třeba poznamenat, že jeho tavná pevnost je relativně nízká a není vhodný pro výrobu silnostěnných nebo složitých dutých profilů.
Akrylonitril-butadien-styren (ABS)
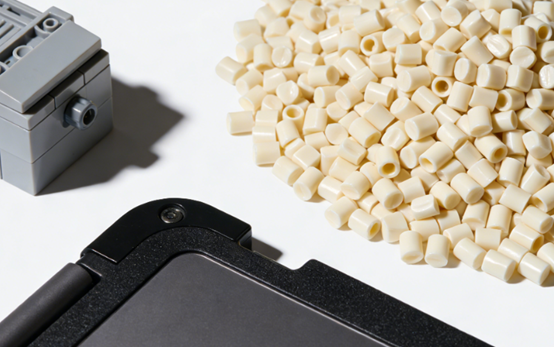
ABS pryskyřice kombinuje pevnost, houževnatost a povrchový lesk a je to technický plast. Je široce používán v automobilových dílech, jako jsou přístrojové desky, pouzdra domácích spotřebičů a kostky Lego.
Při extruzi ABS je nutné přísně kontrolovat podmínky sušení kvůli jeho silné hygroskopičnosti. Zbytková vlhkost může během obrábění způsobit bubliny nebo stříbrné pruhy na povrchu výrobku, což ovlivňuje kvalitu hotového výrobku.
Termoplastické elastomery (TPE)
Termoplastické elastomery mají elasticitu pryže a zpracovatelnost plastu a lze je tvarovat extruzí bez vulkanizace. Běžně se používají v těsnicích páskách, hadicích, rukojetích a sportovním vybavení.
Termoplastické elastomerové materiály jsou během extruze citlivé na teplotu. Příliš vysoké teploty mohou vést k degradaci, zatímco příliš nízké teploty mohou ovlivnit tekutost. Proto je pro zajištění výkonu produktu nutný přesný systém regulace teploty.
Jaké jsou výhody extruzního vstřikování?
vysokou účinností
Extruzní lisování umožňuje nepřetržitou výrobu po dobu 24 hodin bez přerušení. Celý proces od vstupu surovin až po řezání finálního produktu je plně automatizovaný s extrémně vysokou efektivitou výroby. Je obzvláště vhodný pro výrobu dlouhých profilů, trubek, plechů atd. Na rozdíl od vstřikování plastů nemusí procházet opakovanými cykly otevírání a zavírání formy. Proto je výstup za jednotku času při extruzním lisování velký, což jej činí vhodným pro výrobu velkosériových standardizovaných produktů.
Nízké výrobní náklady
Extruzní lisování je kontinuální proces s vysokou výrobní rychlostí, který snižuje spotřebu zařízení a energie na jednotku. Konstrukce formy je relativně jednoduchá a náklady na formu jsou mnohem nižší než u vstřikování plastů a jiných procesů. Zároveň je míra využití surovin vysoká a odpadní materiály lze drtit a přímo recyklovat a znovu použít, což dále snižuje náklady na materiál.
Vysoká tvarová flexibilita
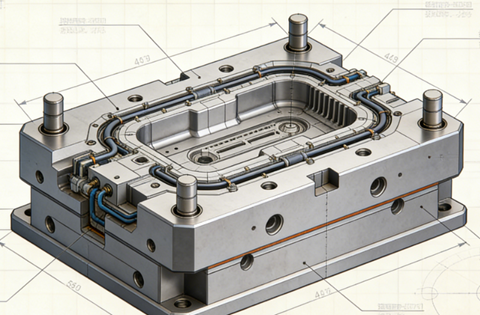
Extruzní lisování může vyrábět různé složité a konstantní průřezové kontinuální profily, jako jsou duté, vícedutinové a speciální tvarované profily, změnou různých typů otvorů formy. Tloušťku, šířku a tvar výrobku je třeba upravit pouze podle formy a následných pomocných strojů, což je vysoce flexibilní.
Široká materiálová kompatibilita
Extruzní lisování se vztahuje na drtivou většinu termoplastů a lze jej použít i pro některé termosetické plasty, pryž, potravinářské suroviny, kovy atd. Úpravou procesních parametrů lze přizpůsobit materiály s různými reologickými vlastnostmi.
Konzistentní kvalita produktu
Extruzní lisování může za stabilních procesních podmínek vyrábět produkty s vysoce konzistentními rozměry a fyzikálními vlastnostmi podél délky. Během procesu extruze prochází tavenina důkladným mícháním, kompresí a homogenizací, což vede k husté vnitřní struktuře produktu, absenci švů a spolehlivému výkonu.
Vysoká integrace procesů
Výrobní linka pro extruzní lisování může pohodlně integrovat několik následných procesů a dosáhnout tak „lisování na jedné lince“. Například během extruze lze současně provádět online tisk, embosování a laminaci, nebo ji lze přímo propojit s následným tvářecím a svařovacím zařízením, což snižuje potřebu mezičlánků a sekundárního obrábění.
Omezení a výzvy Vytlačovací lisování
Omezení tvaru produktu
Extruzní lisování v podstatě umožňuje vyrábět pouze kontinuální profily s konstantními tvary průřezu. Není schopno vyrábět výrobky se změnami průřezu v délkovém směru ani se složitými trojrozměrnými strukturami. Tento typ výrobku se spoléhá na jiné procesy, jako je vstřikování plastů.
Problémy s rozměrovou přesností
Materiál podléhá tepelné roztažnosti a smršťování z roztaveného stavu do ochlazování a tvarování a je ovlivněn řadou faktorů, jako je rovnoměrnost ochlazování a trakční stabilita. Je velmi náročné udržet vysokou rozměrovou přesnost a tvarovou stabilitu výrobku po celé délce a požadavky na řízení procesu a konstrukci forem jsou extrémně přísné.
Vysoké požadavky na materiál
Extruzní lisování má určité požadavky na tepelnou stabilitu, pevnost taveniny a tekutost materiálů. Například některé materiály, které jsou citlivé na vysoké teploty, se mohou během pobytu v bubnu degradovat. Materiály s nízkou pevností taveniny si nemusí po opuštění formy udržet svůj tvar a jsou náchylné k prohýbání nebo lámání.
Počáteční investice
Přestože jsou náklady na jednu sadu forem při extruzi relativně nízké, celková počáteční investice do kompletní extruzní výrobní linky je relativně vysoká. Navíc pokaždé, když se změní výrobek nebo forma, je nutné časově náročné úpravy procesních parametrů a plýtvání materiálem, což činí malosériovou výrobu ekonomicky nerentabilní.
Vysoká složitost řízení procesů
Extruze je kontinuální dynamický rovnovážný proces. Řada parametrů, jako je teplota, tlak a rychlost šneku, je vzájemně propojena a musí být přesně koordinována. I sebemenší kolísání jakéhokoli parametru může ovlivnit velikost, vzhled nebo mechanické vlastnosti konečného produktu, což klade vysoké nároky na zkušenosti operátorů a požadavky automatického řídicího systému.
Kvalita povrchu
Povrch extrudovaných výrobků je náchylný k vadám, jako jsou stopy po roztékání, vlnité vzory a nerovnoměrný lesk. Tyto vady obvykle souvisejí s konstrukcí vtoku formy, lomem taveniny, nerovnoměrným chlazením nebo inherentními vlastnostmi materiálu. Získání vysoce kvalitních povrchů vyžaduje extrémně přesné obrábění forem a řízení procesu.
Extruzní lisování vs. vstřikování plastů
| Vzhled | Vytlačovací lisování | Vstřikování plastů |
| Princip procesu | Neustále protlačuje roztavený materiál skrz formu a vytváří tak konstantní profil průřezu. | Vstřikuje roztavený materiál do uzavřené dutiny formy a poté jej ochladí, čímž vytvoří samostatný díl. |
| Nástroje (forma/zápustka) | Relativně jednoduchá matrice; nižší náklady. | Složitá dvoudílná forma; vyšší náklady. |
| Účinnost výroby | Vysoká pro dlouhé, rovnoměrné produkty; nepřetržitý provoz. | Vysoká pro hromadnou výrobu identických dílů; cyklický provoz. |
| Pružnost materiálu | Vhodné pro širokou škálu termoplastů a některé další materiály. | Velmi široký sortiment termoplastů, termosetů a elastomerů. |
| Pružnost designu | Omezeno na konstantní průřezy. | Vysoká; umožňuje vytvářet složité 3D tvary, podříznutí a jemné detaily. |
| Počáteční investice | Nižší náklady na nástroje, ale celá řada může být významná. | Vyšší náklady na formu, ale náklady na díl klesají při vysokých objemech. |
| Typické aplikace | Trubky, okenní profily, fólie, tyče, plechy. | Elektronické kryty, automobilové díly, hračky a víčka od lahví. |
Tipy pro údržbu extruzních strojů
Pravidelné čištění
Po každém vypnutí stroje nebo výměně materiálu je nutné důkladně vyčistit násypku, šnek a válec, aby se zabránilo usazování zbytků materiálu a karbonizaci. Zejména po obrábění materiálů citlivých na teplo, jako je PVC, je nutné okamžité čištění. Vstřikovací kanál formy by měl být čištěn speciálním měděným kartáčem nebo měkkým nástrojem, aby se zabránilo poškrábání. Prach na topné spirále a chladicím ventilátoru je také třeba pravidelně čistit, aby se zajistila účinnost odvodu tepla.
Řízení teploty
Každý měsíc kalibrujte termočlánky a topná tělesa v každé teplotní zóně, abyste zajistili, že skutečná teplota odpovídá zobrazené hodnotě. Zkontrolujte těsnost topné spirály, abyste zabránili lokálnímu přehřátí v důsledku špatného kontaktu. Kanál chladicí vody musí být volný. Filtr by měl být pravidelně čištěn, aby se zabránilo usazování vodního kamene a jeho ovlivnění snižující účinnost chlazení.
Údržba mazacího systému
Včas měňte mazací olej reduktoru a denně kontrolujte jeho hladinu. Na pohyblivé části, jako jsou ložiska a vodicí lišty, nanášejte v předepsaných intervalech mazivo určené pro tento typ mazání. Pravidelně kontrolujte napnutí a vyrovnání řemenu nebo spojky, abyste předešli abnormálním vibracím.
Bezpečnostní kontroly
Pravidelně kontrolujte, zda je proud motoru stabilní, odstraňte prach z elektrické skříně a dotáhněte svorkovnice. Zkontrolujte, zda jsou tlačítko nouzového zastavení, bezpečnostní spínač dveří, ochrana proti přetížení a další bezpečnostní zařízení spolehlivá a účinná, aby bylo zajištěno, že splňují požadavky na bezpečnou výrobu.
Skladování forem
Po vypnutí stroje a vyjmutí formy je třeba okamžitě odstranit zbytky roztaveného materiálu ze stroje, provést antikorozní ošetření a skladovat v suchém a teplotně určeném stojanu. Před opětovnou instalací zkontrolujte topnou tyč a povrch průtokového kanálu, zda nejsou poškozeny nebo se neobjevují rezavé skvrny.
Aplikace extruzního lisování
Konstrukce
Velké množství plastových profilů používaných ve stavebnictví, jako jsou dveřní a okenní profily a ozdobné linie, se vyrábí extruzí. Díky návrhu forem lze dosáhnout složitých průřezových struktur, které splňují požadavky na pevnost, tepelnou izolaci a estetiku. Proces extruze také podporuje vícekomorové struktury a technologii koextruze, což pomáhá snižovat spotřebu materiálu a zvyšovat celkový výkon.
Dráty a kabely
Při výrobě vodičů a kabelů se extruzní lisování používá k pokrytí izolačních vrstev nebo plášťů kolem kovových vodičů, jako jsou materiály jako PVC, XLPE a TPU. Tento proces umožňuje dosáhnout souvislého a rovnoměrného povlaku, což zajišťuje stabilní elektrický výkon. Vyznačuje se také odolností proti opotřebení, zpomalováním hoření a stárnutí vlivem prostředí, což z něj činí klíčový proces v oblasti energetických, komunikačních a automobilových kabelových svazků.
Zdravotnictví
Jednorázové nebo dlouhodobé zdravotnické spotřební materiály, jako jsou infuzní hadičky a dýchací trubice, se často vyrábějí extruzí. Tento proces může zajistit vysokou konzistenci vnitřního průměru a tloušťky stěny, splňovat přísné hygienické a biokompatibilní požadavky a je vhodný pro kontinuální výrobu v čistém prostředí.
Plastová trubka
Jednou z nejtypičtějších aplikací extruzního vstřikování jsou různé plastové trubky, jako jsou PVC a PP trubky, které se široce používají v zásobování vodou a odvodnění, přenosu plynu, zemědělském zavlažování a ochraně elektřiny a komunikací. Tento proces umožňuje kontinuální výrobu dlouhých trubek s rovnoměrnou tloušťkou stěny, stabilními rozměry, vysokou výrobní účinností a díky úpravě receptury je vhodný pro splnění různých požadavků na použití, jako je odolnost proti tlaku, odolnost proti korozi a odolnost proti stárnutí.
UŠLECHTILÝ"Služby extruzního lisování
Vítejte u NOBLE, vašeho důvěryhodného partnera pro řešení přesného extrudovaného vstřikování. Specializujeme se na přeměnu surových plastových pryskyřic na vysoce výkonné, kontinuální profily, které splňují náročné požadavky různých průmyslových odvětví.
Klíčové schopnosti a silné stránky:
- Široká odbornost na materiály: Zpracováváme širokou škálu termoplastů, včetně PVC, PE, PP, ABS, PS, TPE a technických jakostí.
- Návrh vlastního profilu: Vynikáme ve výrobě složitých zakázkových profilů, od jednoduchých trubek a tyčí až po vícekomorové duté konstrukce.
- Výroba v plném rozsahu: Podporujeme projekty od prototypování až po malosériovou výrobu.
- Přesnost a konzistence: Náš kontrolovaný proces a přísné kontroly kvality zajišťují, že každý metr vašeho profilu splňuje přesné specifikace rozměrů, pevnosti a povrchové úpravy.
- Služby s přidanou hodnotou: Nabízíme sekundární operace, jako je řezání, vrtání, děrování, tisk a montáž, pro dodání hotových komponentů.
Nejčastější dotazy
Jaké jsou hlavní typy extruzních matric?
Trubková lisovací forma tvaruje duté trubky pomocí trnu k vytvoření vnitřního průměru. Plochá lisovací forma vyrábí široké, tenké plechy se širokým, štěrbinovitým otvorem. Profilová lisovací forma má složitý otvor pro výrobu zakázkových tvarů, jako jsou okenní rámy nebo terasy. Lisovací forma na potahování drátu nanáší soustřednou vrstvu izolace přímo na pohybující se drátěné jádro. Lisovací forma na vyfukování fólie je svislý válec s kruhovým otvorem používaný k výrobě plastové fólie.
Z jakých materiálů se obvykle vyrábějí extruzní matrice?
Zápustné formy se vyrábějí z vysoce pevných, otěruvzdorných kovů, které odolávají vysokému tlaku, teplotě a abrazivním plastům. Mezi běžné materiály patří nástrojové oceli pro všeobecné použití, nerezová ocel pro odolnost proti korozi s určitými materiály a kalené slitiny. Kritické povrchy jsou často chromovány nebo nitridovány, aby se zvýšila tvrdost, snížilo tření a zabránilo se přilnavosti materiálu, čímž se zajistí hladký povrch výrobku a delší životnost zápustné formy.
Jaké jsou běžné postupy údržby extruzních forem?
Aplikace ochranných antikorozních nátěrů před uskladněním zabraňuje korozi. Pravidelná kontrola opotřebení, škrábanců nebo koroze na kritických površích je nezbytná. Formy by měly být skladovány v suchém a kontrolovaném prostředí. Správná manipulace zabraňuje vzniku vrypů nebo promáčklin v přesných
Jak dlouho obvykle vydrží extruzní matrice?
Životnost se značně liší v závislosti na zpracovávaném materiálu, objemu výroby, kvalitě údržby a samotném materiálu nástroje. Dobře udržovaný nástroj pro zpracování neabrazivních pryskyřic, jako je LDPE nebo HDPE, může vydržet mnoho let, dokonce i desetiletí, nepřetržité výroby. Zpracování abrazivních materiálů, jako jsou dřevoplastové kompozity (WPC) nebo některé PVC směsi, může tuto životnost výrazně zkrátit a vyžadovat renovaci nebo výměnu mnohem dříve.
Co jsou to „linie vyřezávaní“ a jak je lze minimalizovat?
Linie na raznici jsou jemné, souvislé svislé čáry nebo značky na povrchu extrudovaného produktu, probíhající ve směru stroje. Často jsou způsobeny drobnými škrábanci, nedokonalostmi nebo nahromaděnými zbytky na okraji raznice nebo dorazové ploše. Abyste je minimalizovali, zajistěte, aby byla raznice pečlivě vyčištěna a vyleštěna.







