
Co je to TItanium CNC Mbolavý?
CNC obrábění titanu je výrobní proces, který využívá počítačem řízené obráběcí stroje k přesnému řezání a tvarování titanu. Jednoduše řečeno, CNC obrábění titanu spočívá v řízení řezných nástrojů velkých obráběcích strojů pomocí předprogramovaného počítačového softwaru, čímž se postupně odebírá materiál z pevného bloku titanu a nakonec se vyrábějí vysoce přesné složité díly.
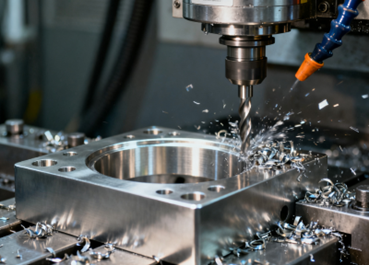
Proces obrábění titanu je obzvláště náročný, protože titan je známý svou vysokou pevností, nízkou hmotností a vynikající odolností proti korozi, ale titan je také velmi tvrdý a má špatnou tepelnou vodivost, což může snadno vést k rychlému opotřebení nástroje a nadměrnému zahřívání během obrábění. Úspěšné CNC obrábění titanu proto vyžaduje profesionální vybavení, specifické znalosti nástrojů, optimalizované řezné parametry a bohaté zkušenosti.
Jak funguje CNC obrábění titanu?
CNC obrábění titanu je vysoce automatizovaný a přesný subtraktivní výrobní proces. V podstatě je CNC stroj počítačem řízený stroj, který postupně zpracovává pevný kus titanové kovové suroviny do navrženého trojrozměrného tvaru pomocí řezání.
Pracovní postup CNC obrábění titanu lze shrnout do následujících základních kroků:
- Digitální design: Celý proces začíná trojrozměrným digitálním modelem součásti vytvořeným pomocí CAD softwaru.
- Programování programu: Inženýři používají CAM software k převodu tohoto 3D modelu do obráběcího programu, kterému CNC stroj rozumí. Tento program přesně plánuje všechny parametry, jako je dráha nástroje, otáčky vřetena, posuv a hloubka řezu, což je klíčové pro obrábění tvrdého titanu.
- Přípravné práce: Na obráběcím stroji musí obsluha pevně upnout titanový kovový polotovar a nainstalovat vhodný speciální řezný nástroj. Protože titan je hořlavý a citlivý na teplo, musí být připraven vysokotlaký chladicí systém.
- Přesné obrábění: Po spuštění programu bude CNC obráběcí stroj automaticky pracovat podle pokynů. Při otáčení vysokou rychlostí se řezný nástroj pohybuje po přednastavené dráze a neustále odstraňuje drobné kovové třísky z titanového polotovaru. Celý proces může zahrnovat použití různých řezných nástrojů pro hrubování, polotovary a dokončování, aby se dosáhlo konečných rozměrů a povrchové úpravy.
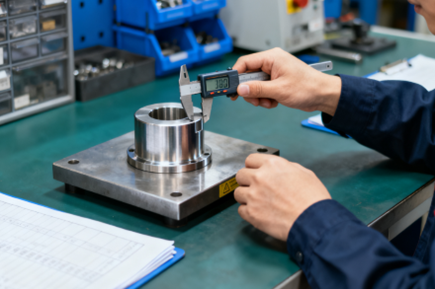
- Následné zpracování a kontrola: Po dokončení obrábění se díly vyjmou a podrobí se nezbytnému následnému zpracování, jako je odjehlení, leštění, tepelné zpracování nebo čištění. Nakonec se díly přísně kontrolují pomocí přesných měřicích nástrojů, aby se zajistilo, že plně splňují specifikace uvedené v konstrukčních výkresech.
Proč je titan tak obtížně obrábětelný?
Obtížnost obrábění titanu pramení především z kombinovaného účinku několika jeho vynikajících fyzikálních a chemických vlastností. Tyto vlastnosti titanu jsou výhodou u finálních dílů, ale přinášejí obrovské výzvy během obrábění.
Následuje několik hlavních důvodů:
Nízká tepelná vodivost
Titan má velmi špatnou tepelnou vodivost. Teplo generované během procesu řezání je obtížné rychle odvést samotnými titanovými díly nebo třískami. V důsledku toho se převážná většina tepla koncentruje na špičce řezného nástroje. To vede k extrémně vysokým lokálním teplotám na špičce nástroje, což urychluje opotřebení a otupování.
Tendence k zpevnění práce
Titan si zachovává vysokou pevnost i při vysokých teplotách. Během řezání však jeho povrch podléhá „deformačnímu zpevnění“. V tomto procesu řezaná oblast dramaticky ztvrdne v důsledku plastické deformace. Tato zpevněná oblast je mnohem houževnatější než základní materiál. V důsledku toho je nástroj nucen řezat stále se ztvrdlý povrch. To vytváří masivní řezný odpor a urychluje opotřebení nástroje.
Chemická reaktivita
Vzhledem ke své vysoké chemické reaktivitě za zvýšených teplot má titan tendenci přilnout k mnoha materiálům řezných nástrojů. Tato adheze vede k tvorbě nárůstků na hraně nástroje. V důsledku toho se tyto nestabilní usazeniny periodicky odlamují. Když k tomu dojde, nejenže poškozují povrch obrobku, ale také odtrhávají úlomky samotného materiálu nástroje, což vede k jeho předčasnému selhání.
Nízký modul pružnosti
Titan má relativně nízkou tuhost, což znamená, že je náchylný k „elastické deformaci“ neboli k prohýbání se působením řezné síly. To způsobuje vibrace, stopy po třepení a ztěžuje dodržování přesných tolerancí. Tento problém je obzvláště výrazný při obrábění tenkostěnných konstrukcí.
Různé typy titanu používané pro CNC obrábění
Titan 1. třídy
- FunkceNejměkčí, nejpoddajnější a nejsnáze zpracovatelný.
- VýhodySilná odolnost proti korozi a dobrá tvárnost.
Titan 2. třídy
- Funkce: Mírně tvrdší než Grade 1, s vyšší mechanickou pevností.
- Výhody: Vynikající rovnováha mezi pevností a zpracovatelností.
Titan 3. třídy
- FunkceStřední pevnost, tvrdší než třídy 1 a 2.
- Výhody: Vynikající odolnost proti korozi a mechanické vlastnosti.
Ti-6Al-4V (stupeň 5)
- Funkce:Představuje více než 50 % trhu s titanovými slitinami a má vynikající mechanické vlastnosti.
- Výhody: Vysoká pevnost, nízká hmotnost, odolnost vůči vysokým teplotám a svařitelnost.
Ti-6Al-4V ELI (třída 23)
- Funkce: Nízký obsah nečistot, vyšší houževnatost.
- Výhody: Vynikající biokompatibilita, vhodné pro lékařský průmysl.
Výběr správných řezných nástrojů pro obrábění titanových slitin
Materiál nástroje
Titanové slitiny jsou pevné a náchylné k zpevnění. To vyžaduje nástrojovou základnu s vysokou houževnatostí a rázovou houževnatostí. Cílem je zabránit vylamování nástroje.
Musíme aplikovat PVD povlak. Dobrou volbou je titan, nitrid hliníku nebo nitrid chromu a hliníku. Tento povlak plní dvě klíčové funkce. Zaprvé, snižuje chemické reakce. Tím se zabrání přilnutí titanu k nástroji. Zadruhé, má nízkou tepelnou vodivost. Funguje tedy jako izolant. Třísky odvádějí více tepla. Tato ochrana udržuje základnu nástroje chladnou a tvrdou, čímž zabraňuje jejímu změknutí.
Geometrie nástroje
Geometrie řezného nástroje musí usnadňovat odvod třísek a snižovat řezný odpor. Velký úhel stoupání šroubovice může zajistit, že břit bude plynule a postupně zařezávat do materiálu a vyřezávat ho, čímž se proces řezání odlehčí a sníží se stlačování obrobeného povrchu.
Ostrý úhel čela může výrazně snížit vznik řezné síly a řezného tepla. Aby se však vyvážila pevnost a zabránilo se vylamování, musí se samotná břitová hrana podrobit vhodnému mikrozaoblení nebo honování, tj. aby se udržel ostrý úhel čela a zároveň se břitové desce dodal malý oblouk, čímž se dosáhne nejlepší rovnováhy mezi ostrostí a trvanlivostí.
Typ nástroje
Univerzální kanálkové řezné nástroje nejsou vhodné pro obrábění titanových slitin. Přednost by měla být dána sériím speciálně navrženým výrobci nástrojů pro titanové slitiny nebo superslitiny. Tyto řezné nástroje obvykle kombinují optimalizované geometrie a speciální typy drážek pro odvádění třísek.
Široké a hladké otevřené drážky pro odvod třísek zajišťují plynulý a nerušený odvod dlouhých a stočených třísek z titanové slitiny.
Efektivní chlazení
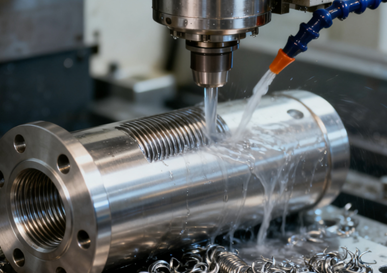
Nízká tepelná vodivost titanových slitin způsobuje, že řezné teplo je vysoce koncentrované na břitu nástroje, takže chlazení je zásadní. Obráběcí stroj musí být vybaven vnitřním vysokotlakým chladicím systémem a tlak chladicí kapaliny je nejlépe vyšší než 7 MPa.
Vysokotlaká chladicí kapalina může pronikat do řezné zóny a účinně snižovat teplotu. A co je důležitější, dokáže svou silnou rázovou silou odlamovat třísky z břitu a odnášet je pryč, čímž zabraňuje sekundárnímu tření mezi třískami, nástrojem a obrobkem.
Přísný proces
Obrábění titanových slitin je extrémně citlivé na vibrace. Jakékoli mírné chvění urychlí selhání nástroje. Proto je nutné volit obráběcí stroje s extrémně vysokou tuhostí a používat krátké a silné držáky nástrojů, aby se minimalizovalo přesah nástroje a maximalizovala se tuhost celého systému.
Zároveň je nutné zavést strategii preventivní výměny nástrojů, která zahrnuje pravidelnou výměnu nástrojů na základě času nebo množství obrábění, spíše než čekání na jejich úplné opotřebení.
Základní Následné zpracování pro CNC obráběné titanové díly
Deburring
Po CNC obrábění titanové slitiny se na hranách, otvorech a příčných otvorech dílů objevují drobné, ostré otřepy. Ty je nutné opatrně odstranit pomocí profesionálního nářadí.
Pokud otřepy zůstanou, nejenže ovlivní bezpečnost montáže a používání součástí, ale také se mohou v leteckém nebo lékařském průmyslu s vysokým zatížením po odpadnutí otřepů stát kovovými úlomky, což může způsobit selhání systému nebo zánět tkání kolem implantátu. Proto je nutné je důkladně vyčistit.

Ošetření žíháním
CNC obrábění je proces odstraňování materiálu, který narušuje rovnováhu vnitřního napětí v materiálu, což vede ke zbytkovému napětí uvnitř dílů. Toto vnitřní napětí způsobí, že se díly po obrábění nebo během následného použití postupně deformují.
Žíháním pod napětím se titanové díly udržují na specifické teplotě po dostatečně dlouhou dobu, což umožňuje vnitřním atomům přeskupení a regeneraci. To může účinně a významně snížit nebo eliminovat tato škodlivá vnitřní pnutí, a tím výrazně zlepšit rozměrovou stabilitu a dlouhodobou spolehlivost dílů. To je obzvláště důležité pro díly s vysokými požadavky na přesnost.
Pískování
Pískování využívá jemné abrazivní částice stříkané vysokou rychlostí k ovlivnění povrchu dílů. Jeho hlavní účely jsou tři:
- Pro odstranění stop po nástrojích, škrábanců a dalších drobných povrchových vad, které zůstaly během obrábění, a pro dosažení jednotnějšího vzhledu.
- Pro dosažení jednotné matné nebo nelesklé povrchové textury, která zlepšuje estetický vzhled a dotek.
- Může poskytnout čistší substrát se specifickou aktivitou a drsností před následnou eloxací nebo povlakováním, čímž se zlepší přilnavost povlaku. Jedná se o důležitý proces, který propojuje předchozí a následující kroky.
Leštění
U dílů s vysokými požadavky na povrchovou úpravu, jako jsou lékařské implantáty nebo součásti přicházející do styku s tekutinami, je nutné mechanické leštění nebo broušení.
Leštění využívá postupně rafinovanou brusnou pastu nebo lešticí kotouče k odstranění mikronových nerovností povrchu fyzikálním třením, čímž se nakonec dosáhne zrcadlově hladkého povrchu.
Extrémně hladký povrch může výrazně snížit riziko adheze a proliferace bakterií, zvýšit biokompatibilitu lékařských implantátů a také výrazně snížit odpor proudění kapalin, čímž se zlepší účinnost hydraulických nebo pneumatických systémů.
Eloxování
Anodizace je technologie elektrochemické povrchové úpravy, která uměle vytváří silný a hustý oxidový film na povrchu titanových dílů. Tento oxidový film může výrazně zvýšit odolnost proti korozi a opotřebení povrchu dílů.
Řízením tloušťky oxidového filmu lze s využitím interferenčního efektu světla vytvářet různé jasné barvy. Tyto barvy se používají nejen k identifikaci značky produktu a estetického rozlišení, ale co je důležitější, barevné rozdíly mohou usnadnit rychlou kontrolu kvality a řízení šarží během výroby.
Čištění a balení
Po všech výše uvedených ošetřeních mohou na povrchu dílů zůstat abrazivní materiály, mastnota nebo chemická činidla. Pro zajištění absolutní čistoty je nutné provést důkladné čištění vysoce čistými rozpouštědly, deionizovanou vodou a v ultračistém prostředí.
Po dokončení čištění by mělo být ihned použito vakuové balení nebo balení chráněné inertním plynem, aby se zabránilo kontaminaci a oxidaci titanových dílů otisky prstů, prachem nebo vlhkostí během přepravy a skladování, a aby bylo zajištěno, že produkty budou zákazníkům dodány v perfektním stavu.
Běžné problémy obrábění titanu
Opotřebení nářadí
Titanové slitiny mají vysokou pevnost a dokáží ji udržet při vysokých teplotách, což vede k obrovskému řeznému odporu. Jejich extrémně nízká tepelná vodivost zároveň znamená, že velké množství tepla generovaného během řezného procesu nemůže být rychle odvedeno obrobkem nebo třískami, ale je vysoce koncentrováno ve velmi malé oblasti břitu. Toto prostředí s vysokou teplotou a vysokým tlakem urychluje abrazivní opotřebení a difuzní opotřebení řezného nástroje a v důsledku chemické afinity mezi titanem a materiálem řezného nástroje způsobuje adhezní opotřebení.
Práce kalení
Při mechanickém zpracování titanových slitin se materiál povrchové vrstvy stává extrémně tvrdým v důsledku plastické deformace. Tento jev se nazývá zpevnění materiálu.
Pokud během řezání nástroj „neřeže“ ostrou hranou, ale materiál „stlačuje“, nebo pokud je rychlost posuvu příliš nízká, což způsobuje opakované tření hrotu nástroje o kalenou vrstvu, tento jev se zhorší. Vytvořená kalená vrstva způsobí velké obtíže při následném řezání, stejně jako řezání tvrdé skořepiny, dále urychlí opotřebení nástroje a vážně ovlivní integritu a únavovou pevnost obrobeného povrchu.
Čipová kontrola
Třísky z titanových slitin jsou tenké, nespojité a extrémně horké. Pokud se rychle neodstraní, hromadí se v blízkosti břitu. To vede k sekundárnímu tření, které generuje více tepla a vytváří začarovaný kruh. To poškozuje nástroj a obrobek a v extrémních případech může nahromaděné teplo titan zapálit a způsobit nebezpečí požáru – zejména u chladicích kapalin na bázi oleje.
Nízká tuhost
Nízký modul pružnosti titanu mu dává nízkou tuhost. Snadno se deformuje a vibruje pod řeznými silami. To je hlavní problém při obrábění tenkostěnných nebo štíhlých dílů. Vibrace snižují přesnost, vytvářejí stopy po chvění a způsobují, že se obrobek po řezání pruže zpět. To velmi ztěžuje důsledné dodržování přesných tolerancí, což klade vysoké nároky jak na dovednosti obsluhy, tak na stabilitu obráběcího stroje.
Přilnavost materiálu
Titan podléhá chemickým reakcím a při vysokých teplotách přilne k mnoha nástrojovým materiálům. To způsobí, že se titanový materiál „za studena svaří“ s břitem a vytvoří nárůstek.
Nárůstky na břitu jsou obvykle nestabilní a periodicky odpadávají. Pokud se vyskytnou, změní skutečný geometrický úhel nástroje a ovlivní proces řezání. Když odpadnou, často odstraní povlak na povrchu řezného nástroje a dokonce i na základním materiálu, což způsobí zlomení nástroje a zanechání vad na obrobeném povrchu, což vážně ovlivní kvalitu povrchu.
Jak snížit náklady na váš projekt CNC obrábění titanu
Optimalizovat design
Používejte zaoblené rohy místo ostrých, abyste udrželi řeznou rychlost a zkrátili dobu obrábění. Vyhněte se hlubokým dutinám, protože ty vyžadují slabé a dlouhé nástroje, které vedou k vibracím a vyžadují více pomalých průchodů. Také uvolněte tolerance u nekritických prvků, protože přesnější specifikace vyžadují dražší procesy a exponenciálně zvyšují náklady. Jednoduchá změna konstrukce může ušetřit značné množství času a peněz.
Vybírejte materiály moudře
Za předpokladu splnění výkonnostních požadavků vyberte nejúspornější druh titanové slitiny. Například pokud se nejedná o nosný konstrukční prvek, lze zvážit použití průmyslového čistého titanu s nižší cenou.
Zároveň se snažte vybrat materiál polotovaru, který se tvarem a velikostí co nejvíce blíží finálnímu dílu, abyste minimalizovali množství přídavku, který je třeba odstranit.
Maximalizujte efektivitu obrábění
Díky použití pokročilého CAM softwaru a efektivním strategiím dráhy nástroje, jako je dynamické frézování, umožňuje větší hloubku řezu a vyšší posuvy udržováním konstantního zatížení nástroje a plynulého posuvu, čímž se výrazně zkracuje doba obrábění.
Naplánujte si postup obrábění rozumně a snižte počet upnutí, protože každé opětovné upnutí zvyšuje čas a zvyšuje chybovost. Za účelem zajištění kvality je vhodné používat pro hrubé obrábění co nejvíce nástrojů s větším průměrem, aby se materiál co nejrychleji odstranil.
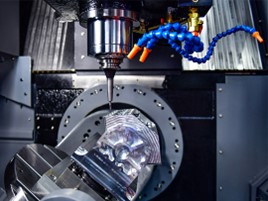
Vyberte si spolehlivého dodavatele
Je zásadní vybrat si partnera specializujícího se na obrábění titanových slitin. I když jejich jednotková cena nemusí být nejnižší, jejich profesionální řemeslné zpracování, optimalizované parametry, vhodné řezné nástroje a bohaté zkušenosti mohou zásadně zabránit skrytým nákladům, jako je časté poškození nástrojů, zmetkovitost obrobků a odstávky obráběcích strojů.
Jako profesionální partner vám NOBLE může snížit celkové náklady na vlastnictví díky vysoké míře úspěšnosti, vysoké efektivitě a vysoké kvalitě výtěžnosti.
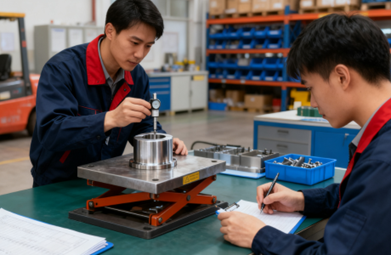
Chytré plánování dávek
Náklady na výrobu jednoho dílu najednou jsou mnohem vyšší než u hromadné výroby. Pokud je to možné, kombinace více identických dílů pro výrobu nebo obrábění různých malých dílů na jednom plechu může výrazně rozložit fixní náklady, jako je programování, upínání a doba přípravy zařízení.
Zajistěte přísnou kontrolu kvality
Před zahájením projektu si se zpracovatelem ujasněte klíčové vlastnosti, testovací metody a kritéria přijetí. Tím se v pozdější fázi předejde přepracování nebo sporům způsobeným nedorozuměním.
Ztráta titanové slitiny, která je vyřazena v závěrečné fázi obrábění, není jen surovina, ale také všechny dříve investované obráběcí hodiny a zdroje zařízení.

Aplikace CNC obrábění titanu
Letecký a vesmírný průmysl
Letectví a kosmonautika je oblastí, kde se titan CNC obrábění nejširší a kde jsou na něj kladeny nejvyšší požadavky. Titanové slitiny se používají k výrobě klíčových součástí leteckých motorů, jako jsou lopatky ventilátorů, kotouče a lopatky kompresorů, a také konstrukčních částí trupu, jako jsou vzpěry podvozku a spojky křídel. Tyto díly si musí zachovat extrémně vysokou spolehlivost a životnost za extrémních teplot, vysokého namáhání a korozivního prostředí.
Zdravotnictví
Titan se stal preferovaným materiálem pro chirurgické implantáty díky své vynikající biokompatibilitě a odolnosti vůči korozi tělních tekutin.
CNC obrábění se používá k výrobě umělých kloubů, kostních destiček, kostních šroubů, zubních implantátů a chirurgických nástrojů. Tyto díly mají extrémně vysoké požadavky na povrchovou úpravu, přesnost a sterilitu.
Vysoce výkonný automobil
U závodních vozů a vysoce výkonných sportovních vozů je snížení hmotnosti klíčem ke zvýšení rychlosti a efektivity.
Titanové CNC díly se používají k výrobě ojnic motorů, ventilů, součástí zavěšení kol a výfukových systémů. Dokážou odolat extrémně vysokým otáčkám a teplotám a zároveň výrazně snižují neodpruženou hmotnost a zlepšují ovladatelnost.
Obrana
Použití titanu v této oblasti je podobné jako v leteckém průmyslu, ale klade větší důraz na jeho odolnost a spolehlivost v extrémních podmínkách.
Titanové CNC díly se používají k výrobě obrněných vozidel, námořních plavidel, raket, raket, ale i lehké techniky a zbraňových systémů nošených vojáky.
Prémiové spotřební zboží
Ve snaze o dosažení maximální lehkosti a výkonu využívají některé špičkové produkty také CNC obrábění titanu. Například špičkové rámy a komponenty jízdních kol, hlavy golfových holí, horolezecké vybavení, špičková pouzdra hodinek, špičkové obroučky brýlí atd.
UŠLECHTILÝ"s CNC obrábění titanu Sslužba
Pokud váš projekt vyžaduje výjimečné vlastnosti titanu, potřebujete partnera pro obrábění s prokázanými odbornými znalostmi. NOBLE vám to přesně splní. Naše služby CNC obrábění titanu jsou postaveny na základech:
- Pokročilé schopnosti: Využíváme nejmodernější 5osé CNC frézky a soustruhy, které dokáží vytvářet složité geometrie s přesnými tolerancemi.
- Technická dokonalost: Naše vlastní parametry obrábění a specializované strategie pro výrobu nástrojů přímo řeší nízkou tepelnou vodivost titanu, zabraňují zpevnění a zajišťují vynikající životnost nástrojů a kvalitu dílů.
- Přísné zajištění kvality: Každá součástka je pečlivě kontrolována, aby se zajistilo, že splňuje vaše přesné specifikace a přísné požadavky vašeho odvětví.
Staňte se vaším důvěryhodným zdrojem spolehlivých a vysoce výkonných titanových komponentů.
Nejčastější dotazy
Jaké jsou největší výzvy CNC obrábění titanu?
Titan je známý svou obtížností při obrábění, a to především kvůli jeho nízké tepelné vodivosti, vysoké chemické reaktivitě a pevnosti při vysokých teplotách. Tyto vlastnosti způsobují, že se teplo soustředí na břit řezného nástroje, místo aby bylo odváděno třískami.
Jaký je nejlepší CNC stroj pro obrábění titanu?
„Nejlepší“ stroj závisí na daném dílu, ale ideální stroje sdílejí klíčové vlastnosti. Pro zvládnutí pevnosti titanu a odolnost vůči vibracím je nezbytné pevné obráběcí centrum s vysokým točivým momentem. Pro složité díly se důrazně doporučuje pětiosý CNC stroj, protože umožňuje lepší přístup k nástrojům a může snížit potřebu vícenásobného nastavení.
Které řezné nástroje se doporučují pro titanové slitiny?
Karbidové nástroje jsou standardem pro obrábění titanu. Konkrétně mikrozrnný nebo submikrozrnný karbid poskytuje optimální rovnováhu mezi tvrdostí a houževnatostí.
Jaké jsou nejběžnější slitiny titanu používané v CNC obrábění?
Dva nejběžnější stupně jsou stupeň 5 (Ti-6Al-4V) a stupeň 2 (komerčně čistý titan).
Jak se srovnává cena obrábění titanu s hliníkem nebo ocelí?
Obrábění titanu je výrazně dražší než obrábění hliníku nebo oceli. Nákladová přirážka může být 3 až 10krát vyšší než u hliníku a 2 až 5krát vyšší než u oceli.







