
Co je to Metal Die Cohromující Výroba?
Tlakové lití kovů je proces odlévání kovů. Jeho podstatou je vstřikování roztaveného kovu do přesně navržené kovové formy pod vysokým tlakem a jeho následné ochlazení a ztuhnutí, čímž se nakonec vytvoří odlitek předem určeného tvaru a velikosti.
Proces tlakového lití se opírá hlavně o tři základní prvky: tlakové licí stroje, formy pro tlakové lití a slitiny pro tlakové lití. Charakteristickým rysem tlakového lití kovů je plnění formy vysokým tlakem a vysokou rychlostí, což umožňuje tlakovému lití efektivně a ve velkém množství vyrábět kovové díly se složitými strukturami, tenkými stěnami, přesnými rozměry a hladkými povrchy.
Technologie tlakového lití vznikla na počátku 19. století. V roce 1838 vynalezl Američan jménem Bruce první ruční pístový tlakový licí stroj pro tisk olověných písmen.
Na začátku 20. století úspěšné využití tlakového lití hliníkových slitin podpořilo rozvoj automobilového průmyslu a znamenalo skutečný začátek moderní technologie tlakového lití.
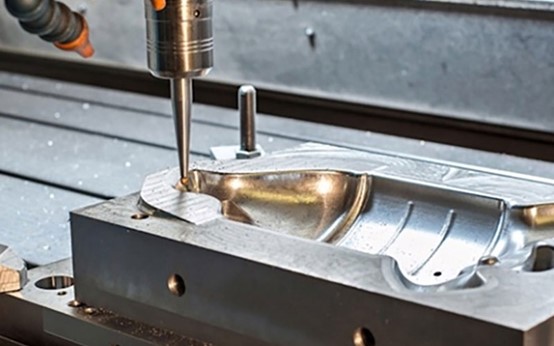
Jak funguje výroba kovových tlakových odlitků?
Příprava forem
Před zahájením tlakového lití je nutné formu nejprve nainstalovat a předehřát. Poté je třeba dutinu vyčistit a nastříkat separační prostředek pro formy.
Separační činidla pro formy usnadňují vyhazování odlitků a mohou také formy chladit. Po přípravě formy tlakový licí stroj pohání pohyblivou formu tak, aby se těsně přiblížila k pevné formě, a vyvíjí obrovskou upínací sílu, aby zabránil vylití roztaveného kovu.
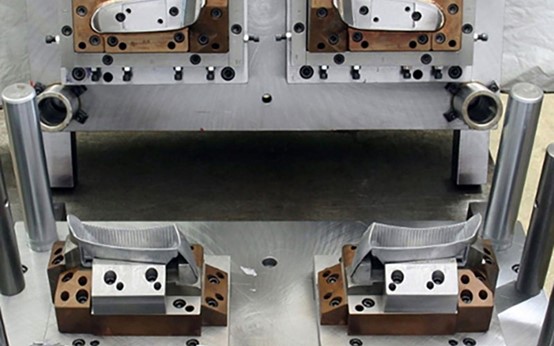
Odlévání materiálu
Po přípravě formy pro tlakové lití se specifická slitina v peci zahřeje do roztaveného stavu, čímž se udrží jednotné složení. Poté se pomocí odměrky odebere požadované množství roztaveného kovu z pece a plynule se nalije do uzavřené vstřikovací objímky, čímž se připraví vstřikování.
Proces vstřikování
Razník tlakového licího stroje se pohybuje extrémně vysokou rychlostí a okamžitě vtlačuje roztavený kov z pouzdra do utěsněné dutiny formy. Roztavený kov vyplní celou dutinu během několika setin sekundy, což zajišťuje přesnou replikaci tenkých stěn a složitých struktur.
Chlazení
Poté, co roztavený kov vyplní dutinu, razník se okamžitě nevrací zpět, ale nadále udržuje obrovský tlak. Tato fáze se nazývá přídržný tlak. Nutí kov, který se smršťuje a tuhne, aby přijal další doplnění, čímž se snižují vnitřní smršťovací dutiny a vady a zvyšuje se hustota odlitku.
Vysunutí
Poté, co je forma po určitou dobu držena pod tlakem a odlitek je v podstatě ztuhlý, uzavírací mechanismus formy formu otevře.
Vyhazovací mechanismus uvnitř formy se pod pohonem vyhazovacího válce pohybuje dopředu, čímž plynule vytlačuje vytvarovaný odlitek z formy a dokončuje proces vyjímání z formy.
Řezání
Odlitky vyhazované tlakovým litím obvykle mají další hrany materiálu, jako jsou vtokové systémy a větrací štěrbiny. Odlitky je třeba tyto hrany materiálu oříznout ručně nebo pomocí zařízení a podrobit se nezbytnému povrchovému čištění. Po vyčištění jednoho odlitku se forma uzavře a začne další cyklus tlakového lití.
Druhy kovových materiálů používaných při výrobě kovových tlakových odlitků
hliník
Hliník je nejpoužívanějším materiálem pro tlakové lití. Hliník je lehký a má dobrou mechanickou pevnost, odolnost proti korozi a tepelnou a elektrickou vodivost.
Hliníková slitina má dobrou tekutost při odlévání a je vhodná pro výrobu tenkostěnných dílů se složitými strukturami. Je široce používána v automobilovém, elektronickém a leteckém průmyslu.
zinek
Zinková slitina se velmi snadno odlévá pod tlakem a umožňuje výrobu dílů s extrémně vysokou rozměrovou přesností a extrémně hladkými povrchy.
Slitiny zinku mají dobré mechanické vlastnosti a lze je podrobit různým galvanickým pokovováním. Slitiny zinku se často používají k výrobě železářského zboží, modelů hraček, koupelnových doplňků, elektronických krytů a dalších výrobků.
Magnézium
Hořčíková slitina je nejlehčí mezi praktickými kovy, má vysokou měrnou pevnost a měrnou tuhost a má vynikající vlastnosti tlumení nárazů a elektromagnetického stínění.
Hořčík se často používá v situacích, kde je hmotnost přísným požadavkem, jako jsou pouzdra notebooků, těla fotoaparátů, rámy volantů automobilů a letecké komponenty.
Měď
Slitiny mědi používané hlavně při tlakovém lití jsou mosaz a bronz. Měď má vynikající elektrickou vodivost, tepelnou vodivost, odolnost proti opotřebení a korozi.
Měď má vysoký bod tání, což způsobuje značné opotřebení forem a ztěžuje a prodražuje tlakové lití. Měď se obvykle používá k výrobě speciálních dílů, které vyžadují vysokou pevnost a elektrickou vodivost, jako jsou ventily, ozubená kola a elektrické konektory.

Typy výrobního procesu tlakového lití kovů
Odlévání horké komory
Při tlakovém lití v horké komoře je vstřikovací mechanismus ponořen do roztaveného kovu a kov je vstřikován přímo do formy přes vstřikovací komoru. Metoda tlakového lití v horké komoře je vysoce účinná a má vysokou rychlost cyklu, takže je vhodná pro kovy s nízkým bodem tání, jako je zinek, hořčík a olovo.

Odlévání za studena
Při tlakovém lití za studena je vstřikovací mechanismus oddělen od pece a roztavený kov je nutné do vstřikovací komory vstřikovat ručně nebo mechanicky.
Tlakové lití ve studené komoře je vhodné pro kovy s vysokým bodem tání, jako je hliník a měď. Přestože je tlakové lití ve studené komoře o něco méně účinné, může účinně zabránit korozi zařízení a zajistit kvalitu výrobku.

Vakuové lití
Vakuové lití pod tlakem zahrnuje odsávání vzduchu během procesu lití pod tlakem, aby se snížil obsah plynu v dutině formy, čímž se minimalizují vady pórovitosti a zlepšuje se hustota a mechanické vlastnosti.
Vakuové tlakové lití se často používá pro výrobky s vysokými požadavky na pevnost, jako jsou automobilové konstrukční díly a letecké komponenty.
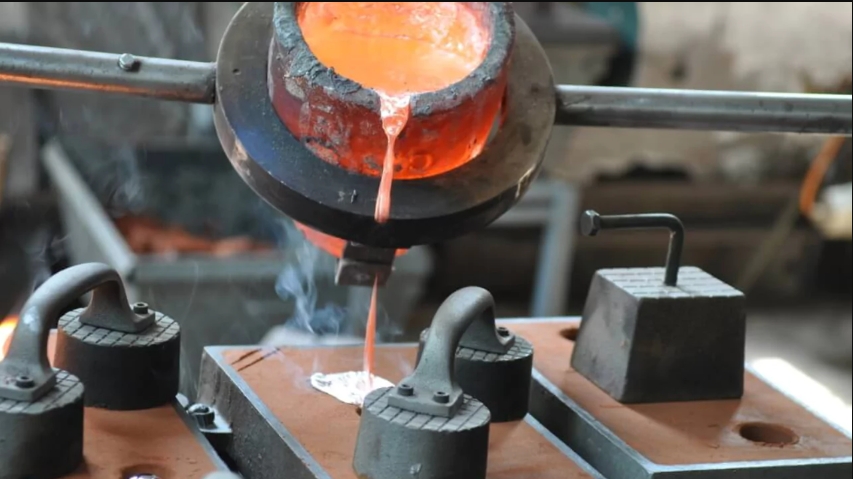
Nízkotlaké lití pod tlakem
Nízkotlaké lití pod tlakem je proces, při kterém je roztavený kov pomalu tlačen z kelímku do formy nízkotlakým plynem, což zajišťuje hladké plnění kovem a hustou strukturu.
Nízkotlaké lití se často používá při výrobě větších hliníkových dílů, jako jsou kola automobilů a bloky motorů.

Gravity Die Casting
Gravitační lití pod tlakem využívá vlastní hmotnost kovu ke vstřikování roztaveného kovu do formy bez nutnosti vnějšího vstřikování.
Gravitační lití pod tlakem je jednoduchý proces vhodný pro střední a malé sériové výroby, jako jsou tělesa čerpadel, potrubní armatury, mechanické skříně atd.
Výhody výroby kovových tlakových litin
Trojrozměrná přesnost
Tlakové lití kovů umožňuje dosáhnout vysoce přesných výrobků se složitými tvary v jediném tvářecím procesu, které se vyznačují malými rozměrovými tolerancemi a dobrou opakovatelností.
Díly obráběné tlakovým litím kovů mají hladký a jemný povrch, který lze přímo lakovat, galvanicky pokovovat nebo leštit, což výrazně snižuje následné obrábění a povrchové úpravy a náklady.
Účinnost výroby
Proces tlakového lití má krátký cyklus, což umožňuje rychlé vstřikování, chlazení a vyjímání z formy, a je obzvláště vhodný pro dávkovou a automatizovanou výrobu.
Ve srovnání s tradičními metodami odlévání nebo obrábění dokáže tlakové lití kovů vyrobit více konzistentních dílů ve stejném časovém období, což výrazně snižuje náklady na kus.
Tvorba komplexů
Tlakové lití kovů umožňuje v jediné formě vytvářet díly se složitou geometrií, tenkostěnnými strukturami a jemnými prvky, jako jsou výztužná žebra, závitové otvory a vložky, čímž se eliminuje nutnost vícenásobného zpracování nebo montáže a dosahuje se výroby produktů s vysokou integrací a vysokou strukturální integritou.
Mechanická síla
Tlakové lití kovu v důsledku vysokotlakého vstřikování způsobuje rychlé vyplnění dutiny formy kovem a jeho ztuhnutí. V důsledku toho se vnitřní struktura odlitků stává hustší, s menším počtem pórů a dutin způsobených smrštěním a mají vyšší mechanickou pevnost, tvrdost a odolnost proti opotřebení.
Po zpracování vakuovým tlakovým litím nebo litím do polotuhého stavu se vlastnosti dílů mohou přiblížit vlastnostem výkovků.
Využití materiálu
Ztráta kovu při výrobním procesu tlakového lití kovů je extrémně nízká. Vtokový systém a přepadové části lze v peci znovu použít a celková míra využití materiálu může dosáhnout více než 90 %.
Ve srovnání s tradičními metodami odlévání, tlakové lití kovů nejen šetří suroviny, ale také prospívá ochraně životního prostředí a kontrole nákladů.
Nevýhody výroby kovových tlakových litin
Vysoké náklady na plísně
Náklady na konstrukci a výrobu kovových forem pro tlakové lití jsou relativně vysoké, zejména u forem se složitou strukturou nebo s více dutinami, které vyžadují přesné obrábění a ocel odolnou vůči vysokým teplotám. Proto je počáteční investice vysoká.
U malosériové výroby nebo projektů s častými konstrukčními změnami je obtížné amortizovat náklady na lití kovů pod tlakem a má nízkou ekonomickou efektivitu.
Nevhodnost pro kovy s vysokým bodem tání
Teplotní odolnost tlakových licích strojů a forem je obvykle použitelná pouze pro kovy se středním a nízkým bodem tání, jako je hliník, zinek, hořčík a měď.
Materiály s vysokým bodem tání, jako je ocel a železo, nelze tvarovat tlakovým litím, což do jisté míry omezuje rozsah použití tohoto procesu.
Vysoké náklady na údržbu
Tlakové licí stroje a jejich podpůrné systémy (jako je hydraulické, chladicí a stříkací zařízení) jsou drahé a mají vysoké nároky na údržbu. Pokud zařízení během výroby nefunguje správně, způsobí to poškození forem nebo zastavení výroby, což zvyšuje náklady na údržbu a provoz podniků.
Výzvy ve výrobním procesu tlakového lití kovů
Problémy s pórovitostí a smrštěním
Problémy s pórovitostí a smršťovacími dutinami jsou nejčastějšími výzvami při tlakovém lití. Pokud se při plnění vysokou rychlostí vzduch z dutiny formy včas neodstraní, bude vtahován do roztaveného kovu a vytvoří se póry. Současně, když silné stěny odlitku tuhnou a smršťují se, pokud nejsou doplněny dostatečným množstvím roztaveného kovu, vznikají smršťovací dutiny.
Vady pórů a smršťovacích dutin mohou výrazně snížit mechanické vlastnosti a těsnicí výkon součástí.
Řízení komplexních procesních parametrů
V procesu tlakového lití kovů je nutné přesně sladit řadu parametrů, jako je rychlost vstřikování, tlak, teplota a čas. I sebemenší odchylka jakéhokoli parametru může vést k vadným výrobkům.
Například nedostatečný tlak může vést k neúplnému naplnění, zatímco nadměrná rychlost zintenzivní strhávání, což klade extrémně vysoké nároky na řízení procesu.
Kontrola deformace
Přestože tlakové odlitky mají vysokou přesnost, smrštění odlitků po vyjmutí z formy a deformace způsobená uvolněním zbytkového napětí jsou stále problémy, které je třeba přísně kontrolovat.
Rozměrové faktory mohou ovlivnit rozměrovou stabilitu a přesnost montáže dílů, což zvyšuje náklady na následné zpracování nebo korekce.
Aplikace výroby kovových tlakových litin
Automobilový průmysl
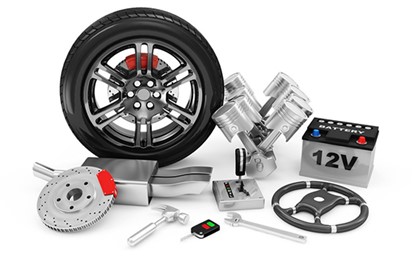
Automobilový průmysl je největším trhem s aplikacemi pro tlakové odlitky. Tlakové odlitky kovů lze použít k výrobě bloků motorů, skříní převodovek, skříní spojek, sestav řízení, kol, ale i různých konzol a konstrukčních prvků.
Tlakové lití může poskytnout vysoce pevné a lehké díly, které splňují požadavky automobilů na bezpečnost a úsporu paliva.
Elektronické produkty
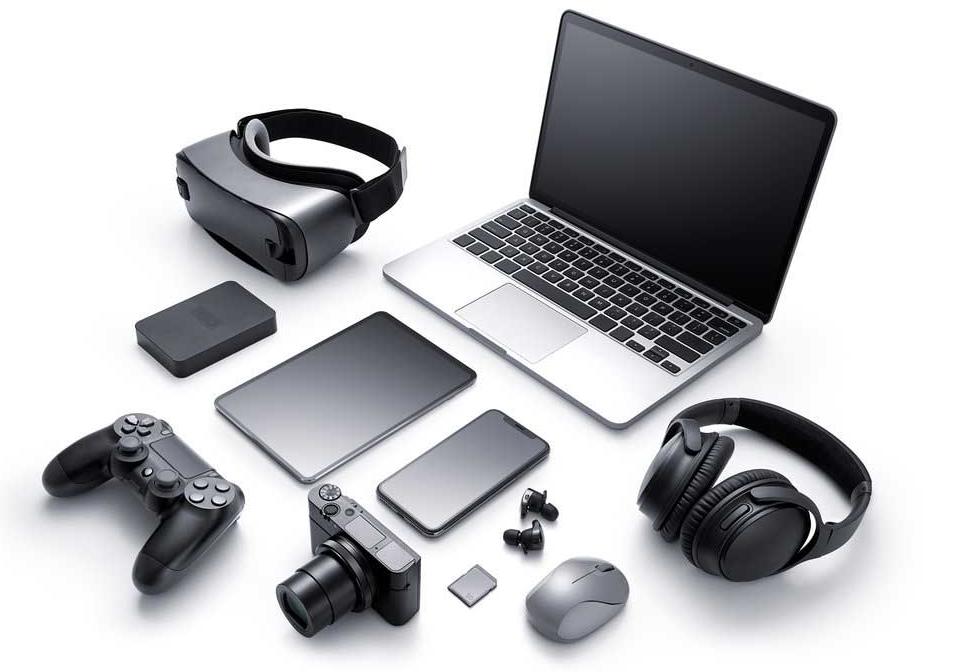
Tlakové lití kovů lze použít k výrobě elektronických výrobků, jako jsou střední rámy chytrých telefonů, pláště notebooků, chladiče, konektory atd.
Tlakové odlitky poskytují elektronickým výrobkům vynikající elektromagnetické stínění, strukturální pevnost a odvod tepla a zároveň dosahují vynikajícího vzhledu a tenkého a lehkého provedení.
Domácí spotřebiče
Základní součásti mnoha domácích spotřebičů se vyrábějí technologií tlakového lití, jako například skříně kompresorů chladniček, lopatky klimatizací, pláště elektrického nářadí, tělesa ventilů kohoutků, zámky dveří a různé kuchyňské nádobí.
Výhody tlakového lití kovů spočívají v jejich trvanlivosti, vysoké výrobní efektivitě a dobrém efektu povrchové úpravy.
Letecký a vesmírný průmysl
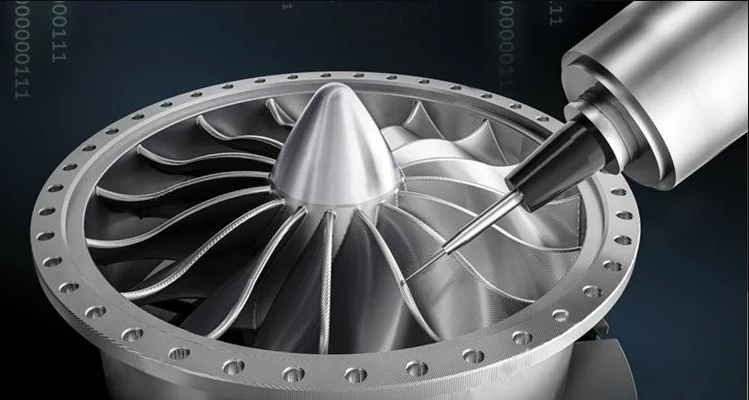
Letecký a kosmický průmysl má extrémně vysoké požadavky na výkon dílů. Tlakové lití se používá k výrobě dílů leteckých motorů, kabin raket, radarových komponentů a plášťů vojenských komunikačních zařízení atd.
Lití kovů pod tlakem obvykle využívá vysoce výkonné hliníkové slitiny a slitiny hořčíku, aby splňovaly požadavky na nízkou hmotnost a vysokou pevnost.
UŠLECHTILÝ"s Výrobní služba tlakového lití kovů
NOBLE je vaše důvěryhodné komplexní řešení pro zakázkovou výrobu, od návrhu prototypu až po samotnou výrobu, s obrovskými výrobními zdroji, vhodnou technologií, efektivním procesem, odborným vedením a perfektním procesem kontroly kvality, které promění vaše nápady ve skutečnost.
Naši odborní inženýři poskytují vysoce přesné a trvanlivé služby v oblasti výroby forem pro tlakové lití za konkurenceschopné ceny a kombinují špičkovou technologii forem pro tlakové lití s moderním výrobním zařízením. Snaží se zkrátit dobu cyklů až o 50 % a více, s rychlým dodacím lhůtou během několika minut. Získejte cenovou nabídku a formu pro tlakové lití do několika dnů.
- Továrna s certifikací ISO 9001 a ISO13485
- 10+ let výroby forem pro tlakové lití
- Pokročilé vybavení a konkurenceschopná cena
- Získejte okamžitou cenovou nabídku na výrobu forem pro tlakové lití
- Profesionální a bezplatná zpráva DFM
- 24/7 technická podpora
- Dodací lhůta již od 3 dnů
Nejčastější dotazy k Odlévání
Jaký je rozdíl mezi tlakovým litím v horké a studené komoře?
Tlakové lití v horké komoře je vhodné pro kovy s nízkým bodem tání, jako je zinek a hořčík, zatímco tlakové lití ve studené komoře se používá pro kovy s vyšším bodem tání, jako je hliník a měď.
Mohou být tlakově lité díly obráběny nebo povrchově upraveny?
Ano. Díly lité pod tlakem mohou podstoupit sekundární procesy, jako je CNC obrábění, eloxování, práškové lakování a galvanické pokovování, aby se dosáhlo přesnějších tolerancí nebo lepší estetiky a odolnosti proti korozi.
Je tlakové lití kovů vhodné pro Malosériová výroba?
Tradičně je tlakové lití ekonomičtější pro velkoobjemové výroby. Díky moderním technologiím rychlé výroby nástrojů a prototypů je však nyní možné efektivně vyrábět i malé série, zejména pro testování výrobků nebo díly v limitovaných edicích.
Jaké faktory je třeba zvážit při navrhování tlakově litého dílu?
Konstruktéři by měli zvážit tloušťku stěny, úhly úkosu, polohu vtoku a uspořádání chlazení, aby zajistili plynulé plnění a snadné vyhazování. Správný návrh pomáhá snížit počet vad a prodloužit životnost formy.
Kolik stojí tlakové lití kovů?
Cena závisí na faktorech, jako je složitost formy, objem výroby, velikost dílu a typ materiálu.







