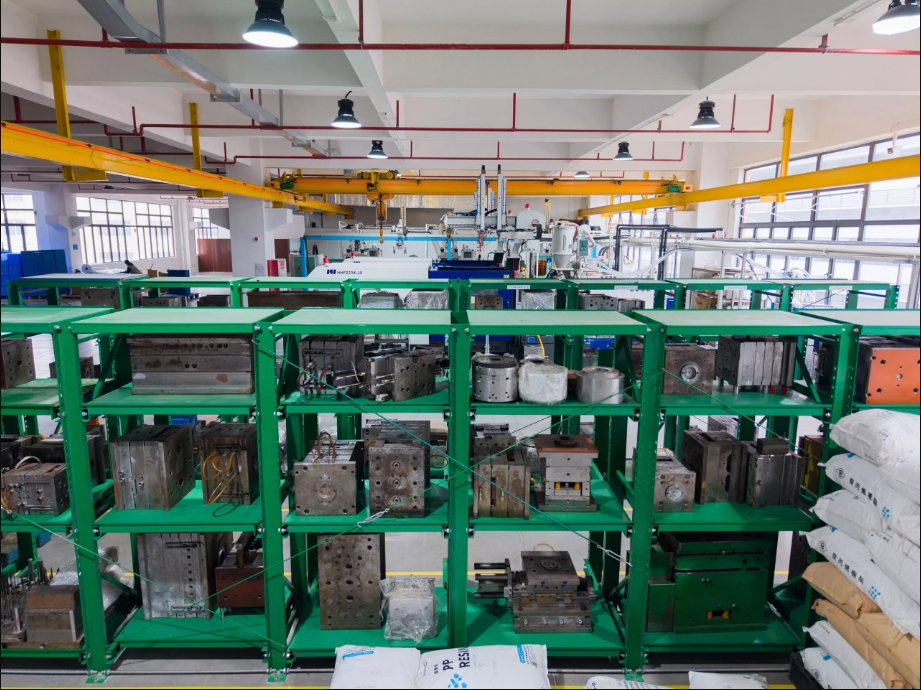
Co je vstřikování plastů?
Vstřikování plastů , známé také jako tváření vstřikovacími formami, vstoupilo do všech koutů našich životů díky své vysoké efektivitě, přesnosti a možnostem velkovýroby. Vyznačuje se vysokou výrobní rychlostí, vysokou účinností, automatizací a schopností vyrábět různé tvary, od jednoduchých po složité, a různé velikosti, od malých po velké, s přesnými rozměry a širokým pokrytím. Lze jej použít na interiérové díly automobilů, pouzdra spotřebičů, zdravotnické prostředky a předměty denní potřeby. V následující části si podrobně představíme celý výrobní proces vstřikování plastů.
Jak funguje vstřikování?
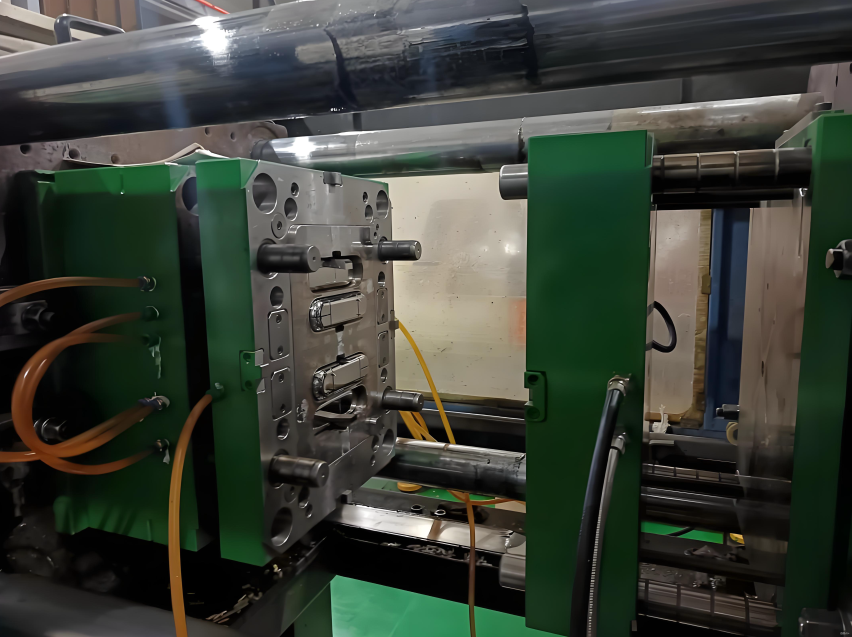
Vstřikování plastů je nejběžnějším výrobním procesem pro výrobu plastových dílů. Vstřikovací lis používá plastové suroviny a různé formy k výrobě dílů různých velikostí, odolných nebo jednorázových, pro řadu průmyslových odvětví a aplikací. Jeho princip fungování spočívá v tom, že vstřikovací lis přivádí suroviny do formy, která je negativní formou pro finální díl a skládá se ze dvou částí: vstřikovací formy (A) a vyhazovací formy (B). Prostor mezi těmito dvěma částmi tvoří dutinu formy, do které se vstřikuje materiál.
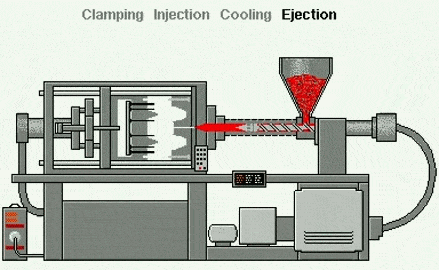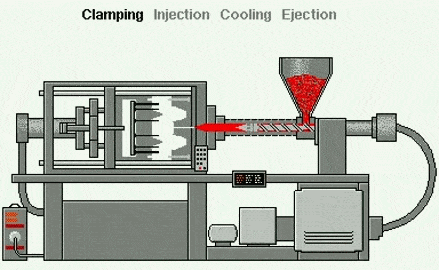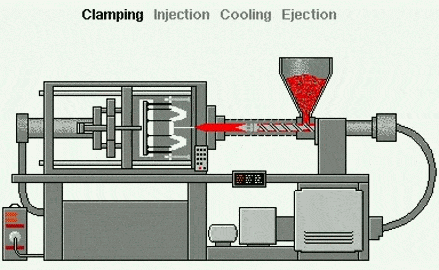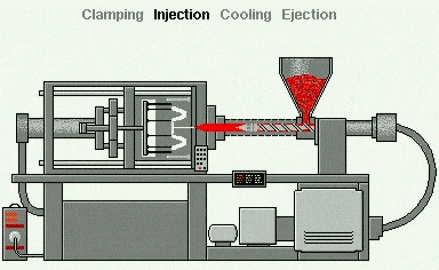
Vstřikování plastů je proces vstřikování – na rozdíl od subtraktivních (řezacích) technik (jako je CNC obrábění) nebo aditivních procesů (jako je 3D tisk ), které používají formy jako formovací zařízení. Tato metoda je vhodná pro materiály, jako jsou termoplasty, které se zahřívají do roztaveného stavu a poté se vstřikují do kovové formy, kde se ochladí a uvnitř formy nebo dutiny nabývají tvaru. Proces lze rozdělit na:
1. Podávání plastových částic:
Do násypky se nasypávají malé plastové částice (plastové pelety). Tyto částice jsou obvykle termoplasty – plasty, které při zahřátí měknou.
2. Tavení plastů:
Plastové pelety procházejí vyhřívaným válcem s rotujícím šnekem.
3. Vstřikování:
Jak se šroub otáčí, tlačí plastové pelety dopředu, zatímco je topné těleso roztaví na hustou roztavenou kapalinu.
4. Vstřikování:
Jakmile se roztavený plast nahromadí do určitého bodu, šroub jej pod vysokým tlakem vstřikne do dutiny kovové formy. Forma se vytvaruje přesně do tvaru požadovaného finálního dílu (např. víčka od lahve, pouzdra na telefon nebo palubní desky automobilu).
5. Chlazení:
Uvnitř formy plast chladne a tuhne. Chladicí kanály ve formě pomáhají urychlit proces chlazení.
6. Otevření formy:
Po ztuhnutí plastu se forma rozdělí na dvě poloviny.
7. Vyhození:
Vyhazovací kolíky vytlačují hotový výrobek z formy.
8. Opakujte:
Forma se uzavře a celý proces se opakuje – obvykle každých několik sekund – což činí vstřikování plastů ideálním pro hromadnou výrobu.
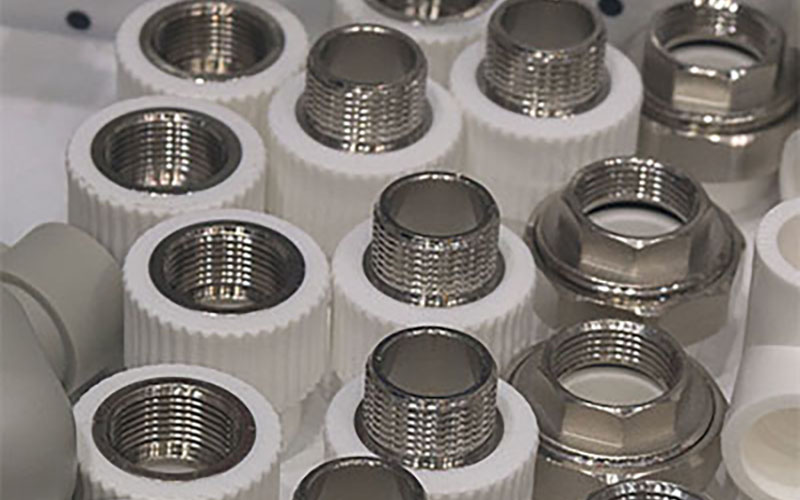
Běžné typy procesů vstřikování plastů
Vložit výlisek
Vstřikování vstřikovacím lisováním je proces vstřikování termoplastického materiálu kolem předtvarované součásti za účelem vytvoření hotového dílu, který zahrnuje více materiálů.
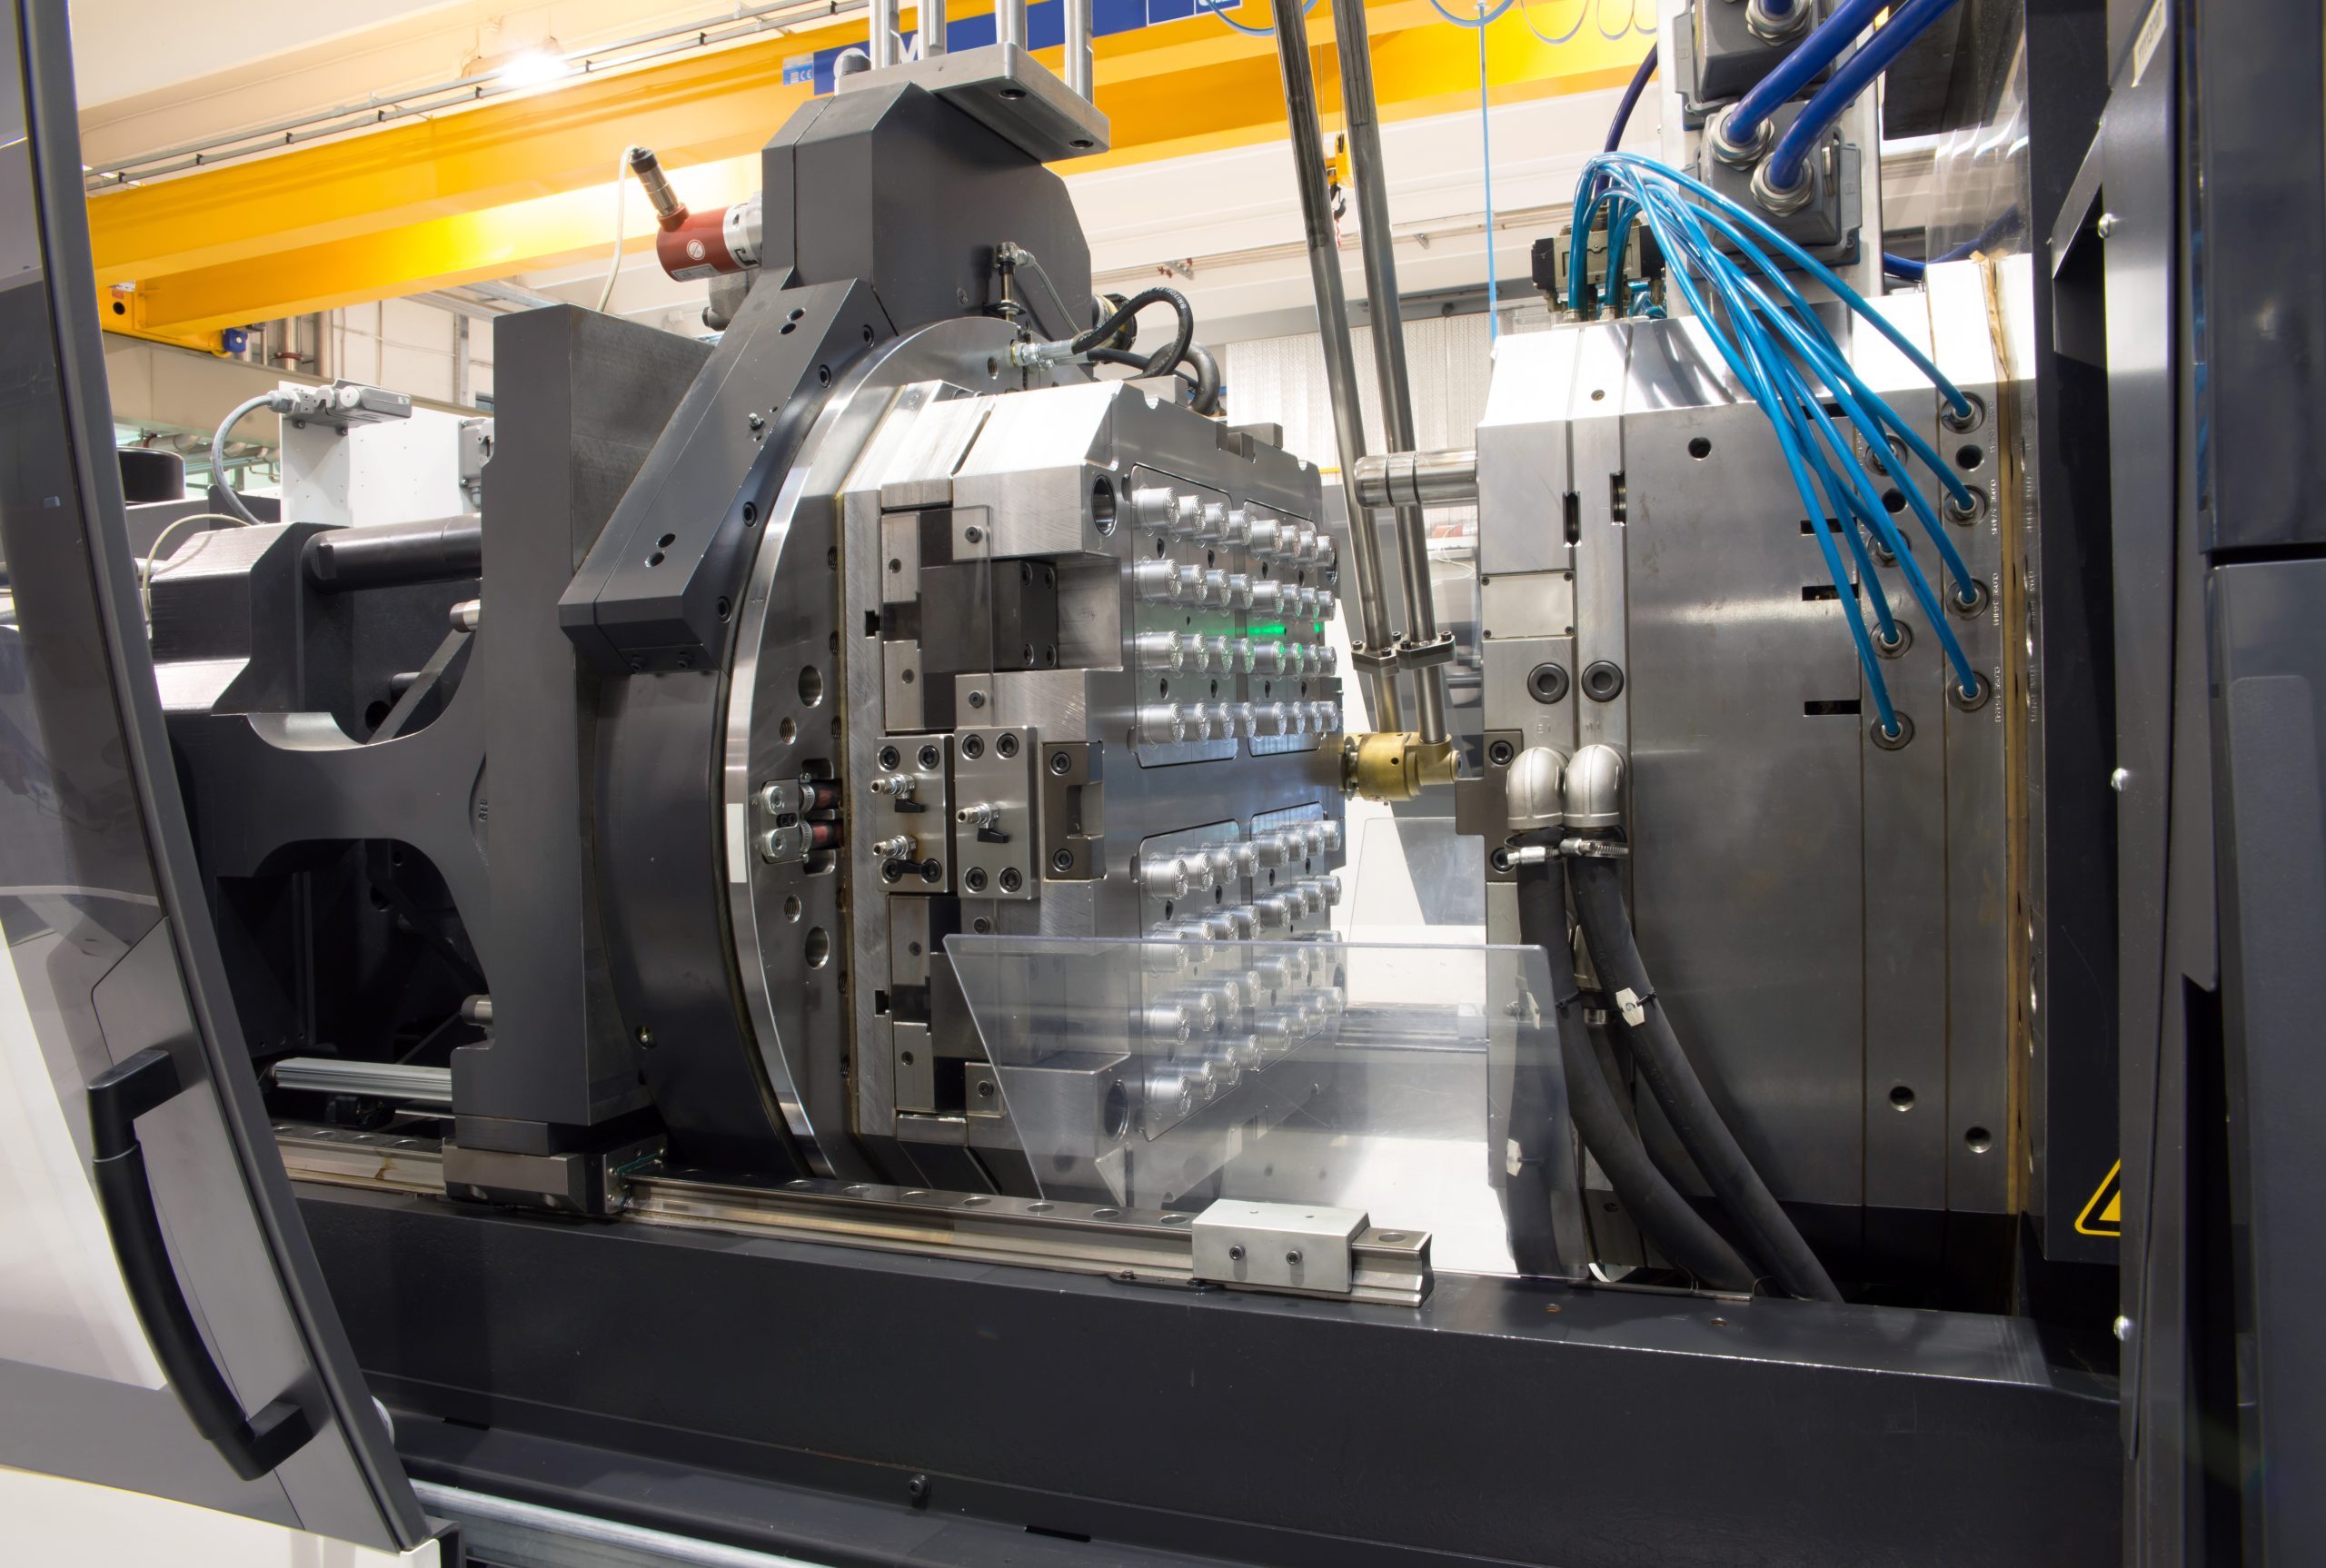
Náš proces vstřikování plastů využívá přesné stroje ke vstřikování roztavené pryskyřice do formy, čímž se z ní stane finální termoplastický díl pro výrobu.
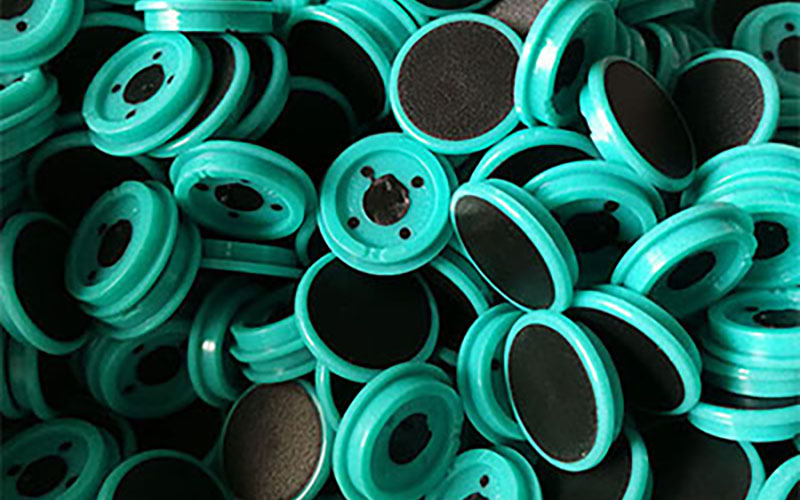
Díky chemickému spojení plastů, kovů a gumy, které se vzájemně překrývají, naše potahování zkracuje dobu montáže a dodává našim dílům větší pevnost a flexibilitu.
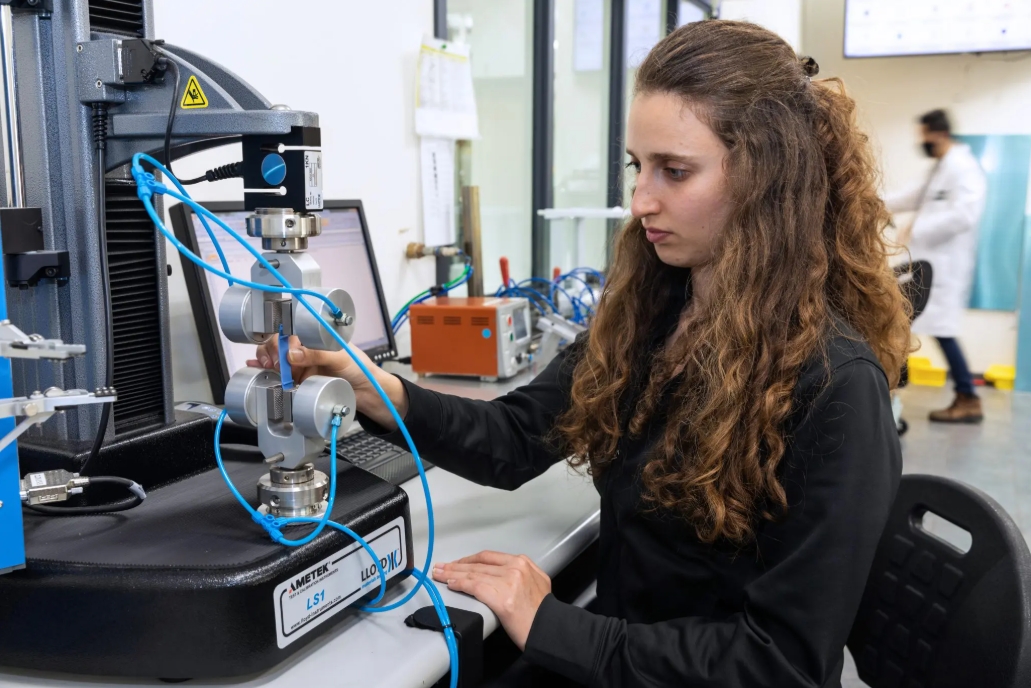
Tekutý silikonový kaučuk (LSR) je termosetový proces, který umožňuje výrobu velkého množství poddajných, odolných, složitých a přesných silikonových pryžových dílů. V tomto procesu se nejprve smísí dvě sloučeniny (obvykle sestávající ze silikonu tvořícího bázi a platinového katalyzátoru).

Proces vstřikování kovů do plastů (MIM) kombinuje flexibilitu designu vstřikování plastů s pevností a integritou tvářených kovů a nabízí tak cenově efektivní řešení pro vysoce složité geometrie dílů.
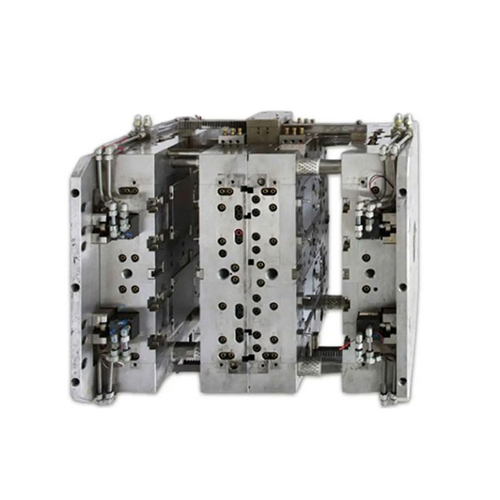
Díky našim zkušenostem a modernímu strojnímu vybavení vynikáme v navrhování a výrobě řady forem pro vstřikování plastů, které jsou přizpůsobeny vašim tolerancím a nákladům.
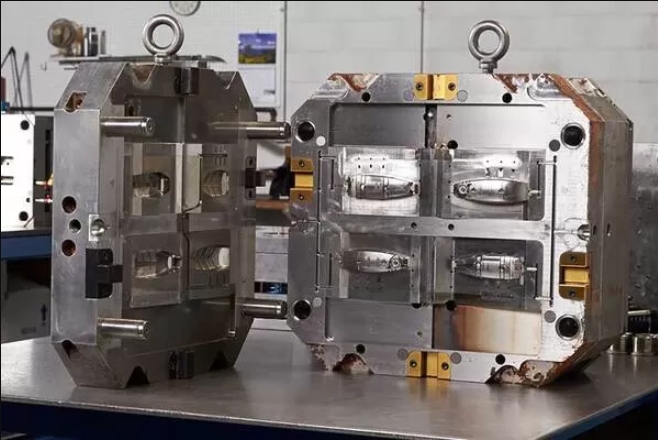
Do stejné formy se v různých fázích vstřikuje několik druhů plastů, aby se v jednom cyklu vyrobily díly s různými barvami, texturami nebo materiálovými vlastnostmi. Díky své rozmanitosti a silné funkčnosti se široce používá v palubních deskách automobilů a krytech tlačítek.
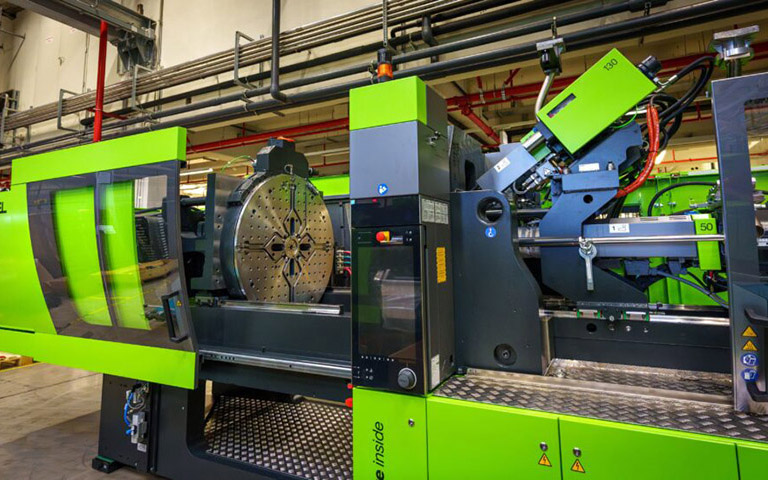
V jednom cyklu se do formy vstřikují dva různé odstíny plastu. Dvě barvy se vstřikují v různých fázích, nebo se k výrobě dílů se dvěma barvami nebo materiály používají dvě samostatné vstřikovací jednotky. Pro svůj estetický vzhled a vylepšenou funkčnost se široce používá ve spotřebním zboží, knoflících do aut a pouzdrech na mobilní telefony.
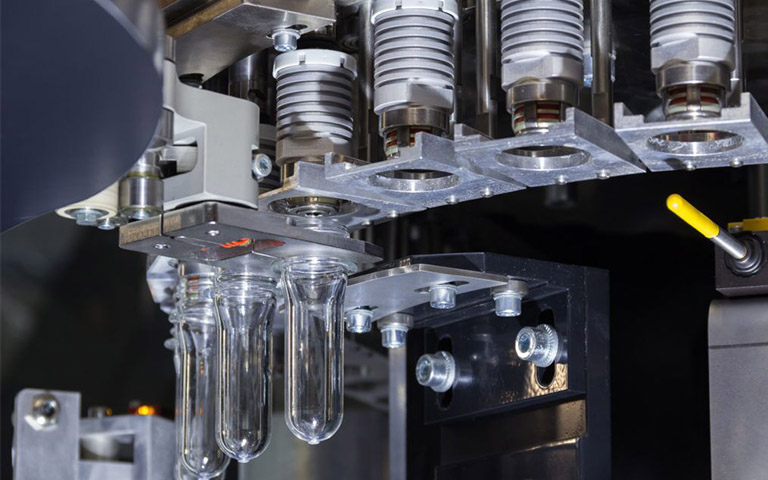
Během lisování se do roztaveného plastu vstřikuje dusík nebo jiné inertní plyny. Tento plyn vytváří vnitřní dutinu, což snižuje spotřebu materiálu a odlehčuje díl bez zvýšení pevnosti. Díky úsporám energie, nižší hmotnosti dílu a lepší povrchové úpravě se široce používá v automobilových dveřních panelech a krytech mobilních zařízení.
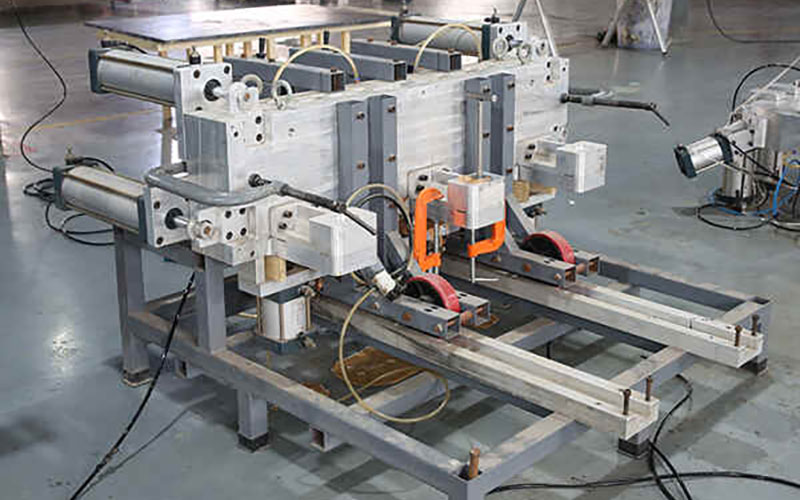
Směšuje reaktivní elastické nebo termosetické materiály a vstřikuje je do formy, kde procházejí chemickou reakcí a tvrdnou. Díky svým vlastnostem, které umožňují výrobu pružných a tvrdých dílů, se široce používá v automobilových náraznících a skořepinách průmyslových výrobků.
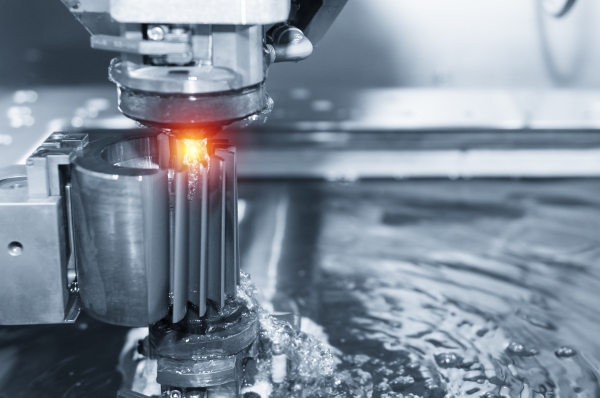
Využívá termoplastické materiály, které lze opakovaně tavit a přetvářet, zahřívat je, dokud se neroztaví, a poté je vstřikovat do formy, aby ztuhly. Protože je recyklovatelný a rychle chladne, je široce používán v plastových spotřebních výrobcích a součástech zdravotnických zařízení.
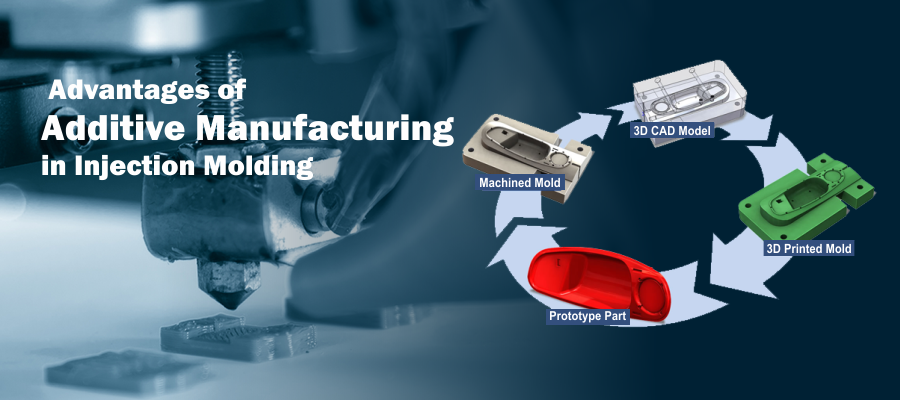
Výhody vstřikování
Vstřikování plastů je nejlepší volbou pro hromadnou výrobu plastových dílů. Koneckonců existuje důvod, proč ho tolik výrobních společností po celém světě používá k výrobě přesných dílů. Inženýři společnosti NOBLE shrnují následujících šest výhod použití technologie vstřikování plastů:
vysokou účinností
Vstřikování plastů je vysoce efektivní proces; jakmile je forma vyrobena, lze rychle vyrábět velké objemy objednávek.
Dostupná cena
Vysoká pevnost v tahu
Vstřikované díly mohou být vyztuženy přidáním plniv do tekuté pryskyřice, což zlepšuje pevnost v tahu.
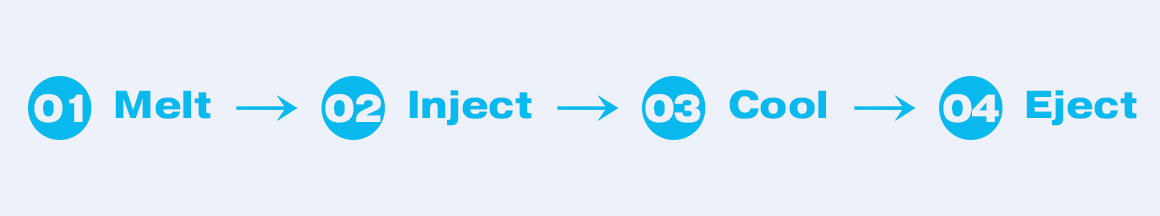
Proces výroby dílů pomocí vstřikování plastů

1. Návrh a výroba forem
Formy a vstřikovací lisy spolu velmi úzce souvisí. Vstřikovací lis je základem výroby, zatímco forma je nosičem, který dává výrobku tvar. Návrh a výroba formy jsou základním kamenem celého procesu. Její kvalita přímo určuje kvalitu, efektivitu výroby a náklady na konečný výrobek.
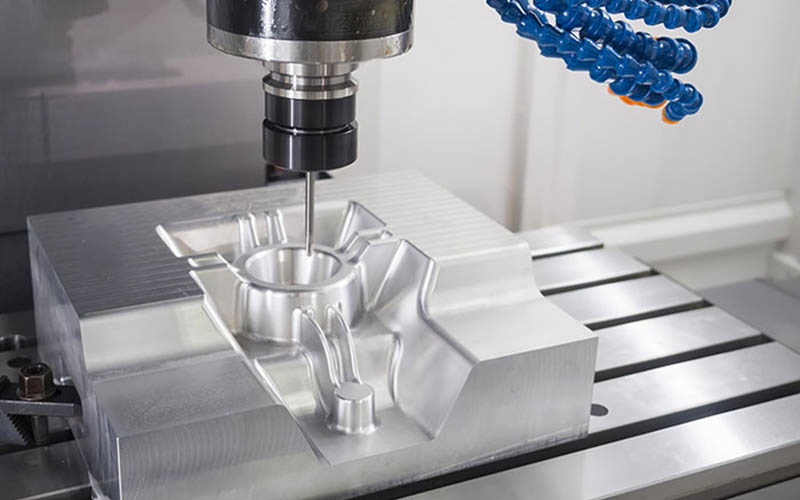
1.1 Analýza a návrh produktu:
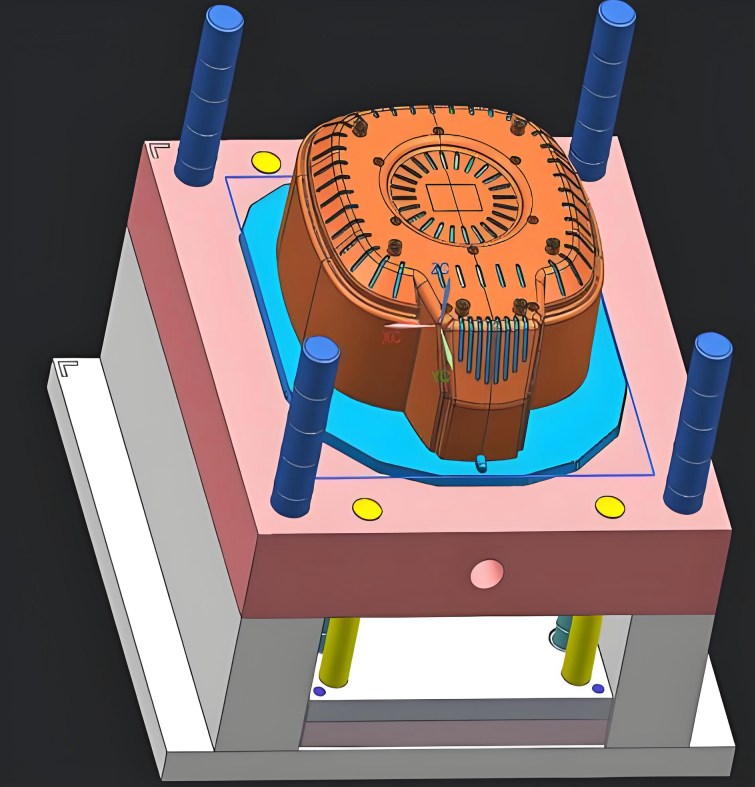
Vše vychází z požadavků na konečný produkt. Inženýři musí komplexně zvážit funkce, vzhled, strukturu a montážní vztahy produktu. V této fázi je nutné softwarové modelování, což je klíčový krok. Simulovaná analýza vstřikování plastů je také nezbytná pro predikci plnění, udržovacího tlaku, procesu chlazení a různých možných vad během procesu vstřikování plastů, aby se optimalizovala struktura produktu a návrh formy.
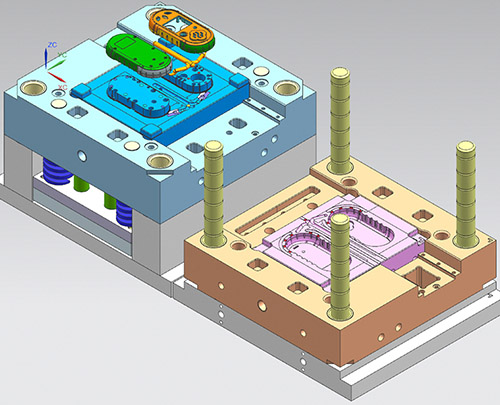
1.2 Návrh struktury formy:
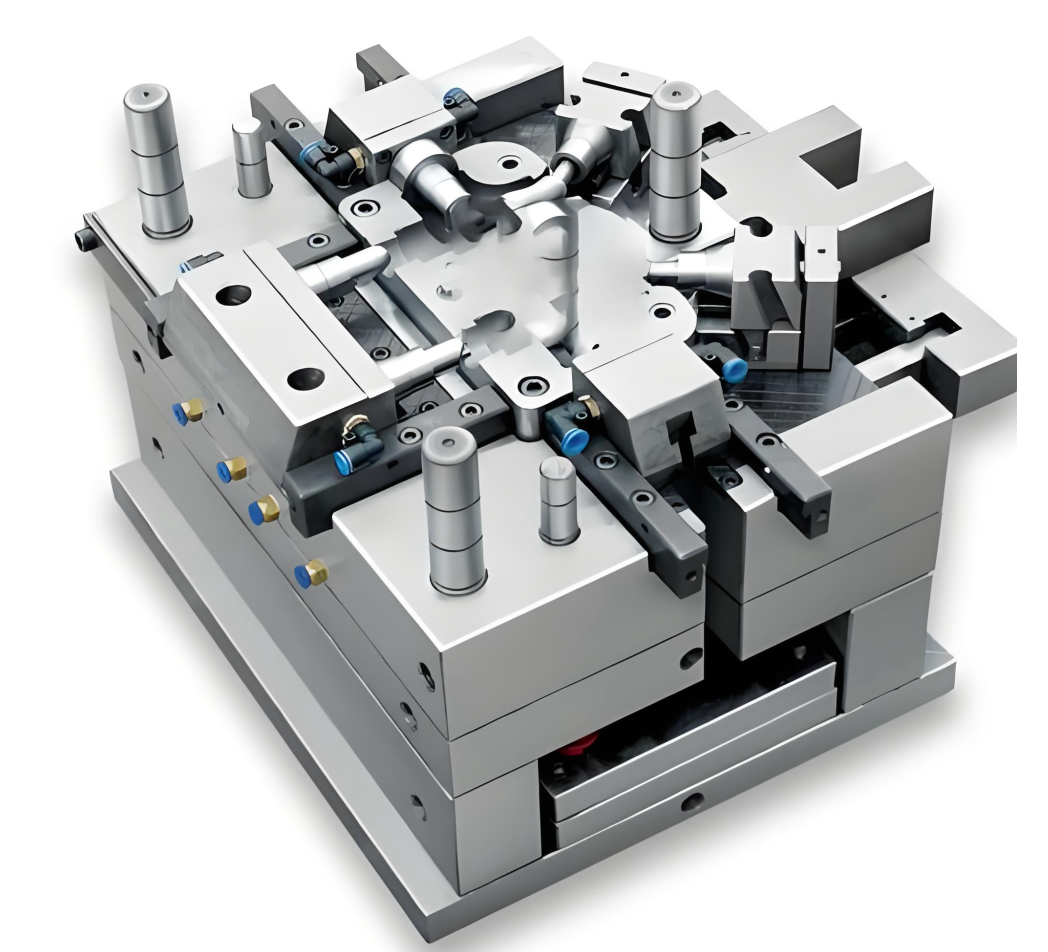
Samotná forma je složitý a přesný návrh. Konstruktér musí naplánovat dutinu formy a jádro formy, aby vytvořil vnitřní a vnější povrch výrobku. Vtokový systém, včetně hlavního kanálu a vstřikovacího otvoru. Chladicí systém: návrh vodních cest uvnitř formy pro rychlé snížení teploty formy a zkrácení lisovacího cyklu.
Vyhazovací systém: po vychladnutí a ztuhnutí produktu je pro jeho plynulé vyjmutí z formy potřeba kolík, přítlačná deska atd.
Výfukový systém: pro odstranění vzduchu z dutiny během procesu plnění taveniny. Boční konstrukce pro tahání jádra: tato konstrukce je určena hlavně pro výrobky s obrácenými strukturami nebo otvory a pro usnadnění vyjímání z formy je nutná dodatečná konstrukce. Před otevřením formy se provede boční pohyb, aby se dosáhlo vyjímání z formy.
Výběr a obrábění materiálu formy: Mezi běžně používané materiály patří P20 a H13. Ty lze vybrat na základě ceny produktu, životnosti formy a struktury produktu.
2. Příprava a předúprava surovin
2.1 Výběr typů plastů:
Vyberte vhodný plast na základě požadavků na produkt. Každý typ plastu má jiné vlastnosti, například ABS je relativně houževnatý, PP je lehký, PC má dobrou průhlednost, dobrou odolnost proti nárazu a PA je odolný proti opotřebení.
2.2 Předúprava surovin:
zahrnuje několik hodin sušení plastových surovin v sušičce, aby se odstranila jejich stopová vlhkost. Pokud se vlhkost neodstraní, způsobí v produktu vlivem vysoké teploty formy bubliny. Pokud má produkt jiné požadavky na barvu, je nutné dosáhnout také sladění barev. Sladění barev se obvykle dosahuje přidáním barevných masterbatchů nebo barevných prášků pro dosažení požadované barvy.
3. Proces vstřikování
Toto je nejdůležitější krok. Produkt lze vyrobit až po kompletním cyklu vstřikování plastů.
1. Upínání a zajištění formy, jak název napovídá, znamená uzavření formy.
2. Vstřikování, tj. šnek v bubnu se otáčí pod pohonem systému, aby přepravoval, stlačoval a plastifikoval plastové částice. Po dokončení plastifikace se šnek zastaví a vstřikuje změkčenou roztavenou hmotu vysokou rychlostí do uzavřené dutiny formy.
3. Udržení tlaku, dutina formy se naplní, rychlost vstřikování se zpomalí a začíná se fáze udržení tlaku. Šnek udržuje určitý tlak, dokud se nevytvoří produkt.
4. Chlazení: Po vstřikování a udržení tlaku se produkt začne ve formě chladnout a tuhnout. Protože chlazení ve formě vyžaduje dlouhou dobu, tvoří nejméně polovinu celého výrobního cyklu.
5. Otevření a vyhození formy: Po vychladnutí a ztuhnutí produktu se forma otevře a spustí se vyhazovací systém, který produkt vytlačí z jádra formy.
4. Následné zpracování a zdokonalení
Když je výrobek vyjmut z formy, obvykle je k němu připevněno nějaké příslušenství, které vyžaduje další obrábění.
4.1. Odstranění vodních uzávěrů:
Po vytvarování produktu a ztuhnutí licího systému je nutné od produktu oddělit přebytečnou vodní clonu. U malých produktů mohlo být ořezávání provedeno během procesu vyhazování, zatímco u složitých produktů je nutné ruční ořezávání vodní clony.
4.2 Následné zpracování:
V závislosti na požadavcích produktu může být nutné další zpracování.
4.3 Odstraňování otřepů:
Po vytvarování výrobku může mít povrch, zejména v místě dělicí linie nebo umístění kolíku, otřepy nebo drsné hrany, které je třeba odstranit.
4.4 Sítotisk / Stříkání:
V závislosti na požadavcích na použití produktu může být nutné mít logo sítotiskové společnosti nebo povrchovou úpravu.
4.5 Ultrazvukové svařování:
Více vstřikovaných výrobků je spojeno pomocí ultrazvukového svařování a tvoří kompletní integrální součást.
4.6 Montáž:
Sestaveno s dalšími díly.
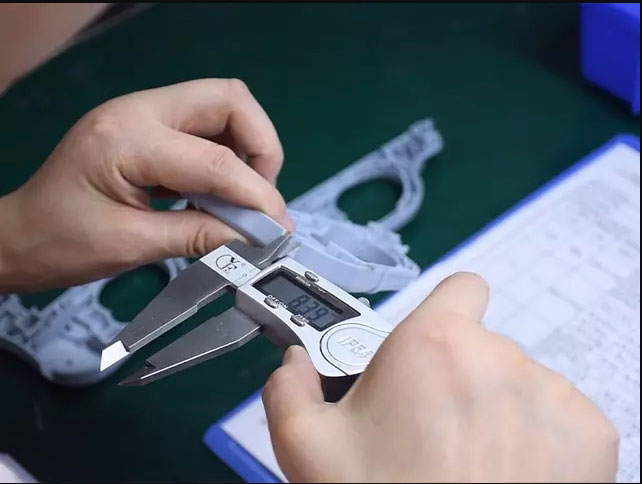
5. Kontrola a řízení kvality jsou důležitou součástí výroby vstřikovacích forem.
1. Kontrola prvního kusu:
Před zahájením hromadné výroby musíme provést komplexní kontrolu prvního kusu, včetně rozměrů, vzhledu a funkčnosti. Musíme se ujistit, že všechna nastavení parametrů jsou správná, že je produkt před hromadnou výrobou kvalifikován a že parametry jsou správné.
2. Inspekce v provozu a kontrola vzorků:
Během hromadné výroby jsou také nutné pravidelné kontroly. Musíme se zaměřit na vzhledové vady (jako jsou chybějící materiály, smrštění) a klíčové rozměry, abychom zajistili, že výrobek splňuje požadavky.
3. Přesné měření:
Během procesu kontroly musíme používat přesné přístroje, jako jsou posuvná měřítka, mikrometry a třísouřadnicové měřicí stroje, abychom prováděli přísné kontroly rozměrů a geometrických tolerancí.
4. Testování výkonu:
Pevnost v tahu, rázová houževnatost a další výkonnostní požadavky je třeba testovat podle požadavků.
Vady vstřikování plastů jsou problémy, které vznikají během výrobního procesu plastových výrobků v důsledku faktorů, jako jsou procesní parametry, konstrukce formy nebo vlastnosti materiálu. Pro tyto vady existuje také řada odpovídajících opatření.
Běžné vady a řešení při vstřikování dílů
Vady vstřikování plastů jsou problémy, které vznikají během výrobního procesu plastových výrobků v důsledku faktorů, jako jsou procesní parametry, konstrukce formy nebo vlastnosti materiálu. Pro tyto vady existuje také řada odpovídajících opatření.
1. Vady související se vzhledem dílů vstřikovaných do forem
1. 1 Nedostatek materiálu:
2.1 Létající hrana:
Hlavním projevem je přítomnost nadměrného množství otřepů na okrajích plastových dílů, které se vyskytují zejména na dělicí ploše formy, dosedací ploše jezdce nebo mezeře vyhazovacího kolíku. Příčinou otřepů je nadměrný vstřikovací tlak, nedostatečná upínací síla, která způsobuje rozšíření mezery v dutině formy taveninou, vysoká teplota materiálu snižuje viskozitu taveniny, což umožňuje jejímu pronikání do mezery formy, cizí látky na dělicí ploše formy, opotřebení vedoucí k nadměrné dosedací mezeře, nesprávná poloha vtoku, která způsobuje náraz taveniny do formy a vytváření napětí.
3.1 Stříbrné linie:
Příznaky spočívají v tom, že se na povrchu vstřikovaných dílů objevují stříbrobílé vláknité pruhy, které se často vyskytují u plastů, jako jsou ABS, PC a PMMA. Příčiny stříbrných pruhů: Suroviny obsahují vlhkost nebo těkavé látky. Během procesu vstřikování se tyto látky odpařují do plynů a nemohou být vytlačeny, což má za následek jejich usazování na povrchu plastových dílů. Nadměrná teplota materiálu způsobuje rozklad surovin a tvorbu plynů. Drsnost povrchu dutiny formy je nedostatečná, což způsobuje nerovnoměrný tok taveniny.
4.1 Deprese:
Hlavním projevem jsou povrchové prohlubně na plastových dílech, které se běžně vyskytují v případech, kdy jsou rozměry tloušťky stěn nekonzistentní, v blízkosti žeber nebo vstřikovacích otvorů.
Příčinou prohlubní je nekonzistentní tloušťka stěny plastových dílů. Existuje významný rozdíl v rovnoměrnosti tloušťky stěny a rychlost ochlazování v oblasti tloušťky stěny je pomalá. Během vstřikování plastů nemá roztavený materiál dostatečnou tloušťku k úplnému smrštění, doba udržení tlaku je nedostatečná, tlak není dostatečný, teplota formy je příliš vysoká a rychlost ochlazování plastových dílů je pomalá, což zvyšuje míru smrštění.
2. Rozměry a vady přesnosti vstřikovaných dílů
2.1 Nadměrný/nedostatečný rozměr
Hlavní projevy jsou následující: Skutečná velikost plastových dílů překračuje toleranční rozsah uvedený ve výkresu a je buď větší, nebo menší než požadovaná velikost. Důvody odchylky velikosti jsou: Odchylka velikosti dutiny formy způsobuje odchylku velikosti plastových dílů; nestabilní parametry procesu vstřikování vedou ke kolísání míry smrštění; nestabilní suroviny v důsledku různých výrobních šarží vedou k rozdílům ve vlastnostech materiálu; a nekonzistentní chlazení způsobuje nekonzistentní smrštění.
2.2 Transformace
Hlavním problémem je, že se plastové díly po ochlazení ohýbají a nemohou si udržet tvar navržený ve výkresu. Příčiny jsou následující: Rychlosti ochlazování různých oblastí plastových dílů nejsou rovnoměrné, což vede k rozdílům ve smršťování a vzniku napětí. Poloha vstřikovacího otvoru je nesprávně nastavená, což způsobuje koncentraci napětí během plnění roztaveným materiálem a koncentrované napětí během procesu vyhazování z formy, což má za následek deformaci během vyhazování.
3. Strukturální a funkční vady vstřikovaných dílů
3.1 Svařovací linka
Hlavním projevem je, že tavenina teče v dutině formy a vytváří čáry, které ovlivňují vzhled plastového dílu a často se rozprostírají u vstřikovacího otvoru. Hlavním projevem je, že tavenina teče v dutině formy a vytváří čáry, které ovlivňují vzhled plastového dílu a často se rozprostírají u vstřikovacího otvoru.
3.2 bublin
Hlavním projevem je přítomnost vzduchových bublin uvnitř plastových dílů, které se běžně nacházejí v silnostěnných oblastech a v místech vstřikovacích otvorů. Příčinou je, že vlhkost v surovinách se odpařuje do plynu a zachycuje se uvnitř plastových dílů. Výstup z dutiny není plynulý a během vstřikování roztavený materiál obaluje vzduch a vytváří bubliny.
4. Křehký lom:
Řešení:
Suroviny důkladně vysušte, aby se odstranila vlhkost. Snížením rychlosti vstřikování, zvýšením teploty formy a prodloužením doby výdrže lze plyn efektivněji odvádět. Hlavními projevy jsou nízká houževnatost výlisků, které jsou náchylné k praskání. To se běžně vyskytuje u křehkých plastů, jako jsou PC, PMMA a PS.
Příčiny:
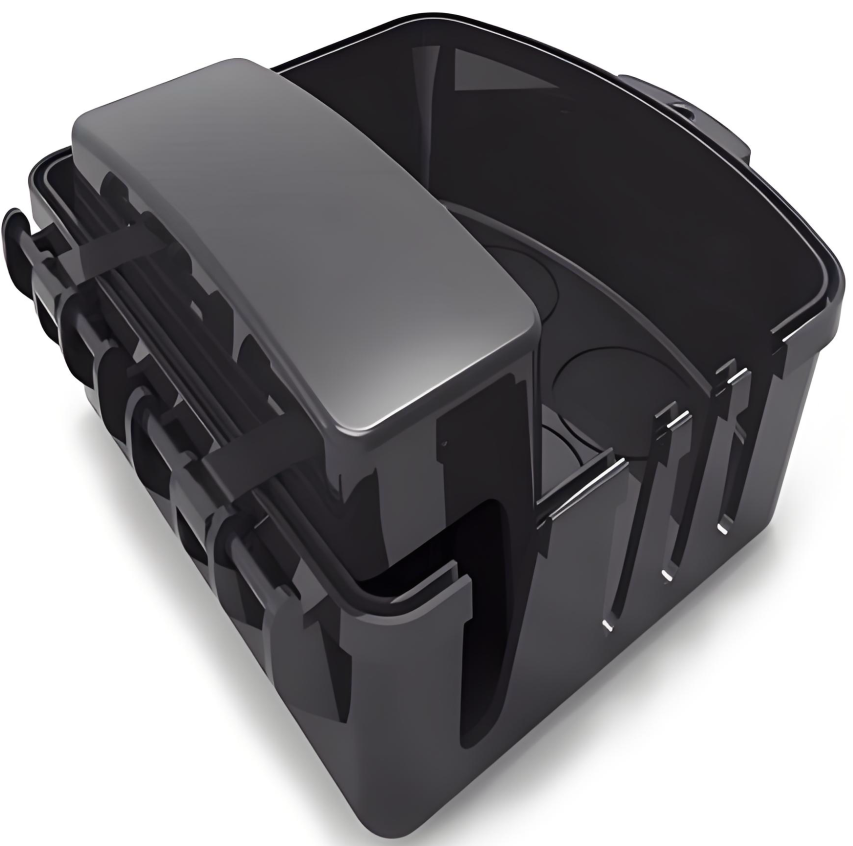
Rozklad surovin nebo zavádění nečistot vede k přerušení molekulárních řetězců; nadměrné vnitřní napětí během vstřikování, jako je rychlé ochlazování nebo nadměrný tlak, drsnost povrchu dutiny formy způsobuje mikrotrhliny na povrchu výlisků; a nedostatečný nebo neúčinný obsah zpevňujících činidel v surovinách.
Jedná se o běžné lisované plasty, které nabízíme v rámci našich služeb vstřikování plastů. Po seznámení se se základními informacemi o materiálech, jako jsou běžné druhy, značky, výhody a nevýhody, si vyberte vhodný materiál pro vstřikování plastů podle požadavků vaší aplikace.
Materiál nástrojů:
Před zahájením procesu vstřikování plastů je pro malosériovou nebo velkosériovou výrobu zapotřebí CNC obráběné nástroje s vysokou tolerancí. Mezi nejběžněji používané materiály patří:
| Nástrojová ocel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Nerezová ocel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Hliník: | 6061, 5052, 7075 |
Plastové materiály:
Služba vstřikování plastů nabízí širokou škálu materiálů s různými vlastnostmi, včetně rázové houževnatosti, tuhosti, tepelné odolnosti, chemické odolnosti atd.
| břišní svaly | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Přísady a vláknina:
Standardní plastové materiály nemusí splňovat požadavky na zakázkové díly vyrobené vstřikováním. V tomto případě lze přidat přísady a vlákna pro zlepšení estetických a funkčních vlastností, které vašim vstřikovaným dílům poskytnou další funkce.
| UV | Absorbéry | barviva |
| Plamen | zpomalovače | Skleněná vlákna |
| Změkčovadla |
Povrchové úpravy pro vstřikování plastů
Vstřikování plastů zahrnuje výrobu forem, vstřikování plastů a další. Povrchová úprava formy se obvykle provádí během výrobního procesu. Po dokončení vstřikování provedeme na hotovém výrobku určité povrchové úpravy dle vašich požadavků.
Lesklý
Povrchová úprava se provádí diamantovým leštěním a poskytuje lesklý povrch na vstřikovaných dílech.
Pololesklý
Povrchová úprava třídy B používá brusný papír s hrubým zrnem k výrobě dílů s mírně drsnějším povrchem než díly třídy A. Zakázkové plastové díly, které procházejí povrchovou úpravou třídy B, mají matnou texturu povrchu.
Matná
Povrchové úpravy třídy C využívají brusné kameny s hrubým zrnem k vytvoření drsného a nerovného povrchu. Vstřikované plastové díly, které procházejí povrchovou úpravou třídy C, mají matnou texturu povrchu.
Texturou
Povrchové úpravy třídy D používají k vytvoření velmi drsné textury drť a suché skleněné kuličky nebo oxid. V závislosti na typu použitého materiálu mohou mít výrobky saténový nebo matný povrch.
Aplikace vstřikování
Vzhledem k tomu, že vstřikování plastů umožňuje dosáhnout vysoké přesnosti při dobrých výrobních rychlostech bez změny struktury materiálu, je stále více známé s neustále se rozšiřující škálou strojů, řídicích systémů a nástrojů používaných pro vstřikování plastů. Společnost NOBLE se zavázala poskytovat služby přesného obrábění pro všechny oblasti života. Naše přesné díly vyrobené vstřikováním plastů se nacházejí ve všech oblastech života, včetně...
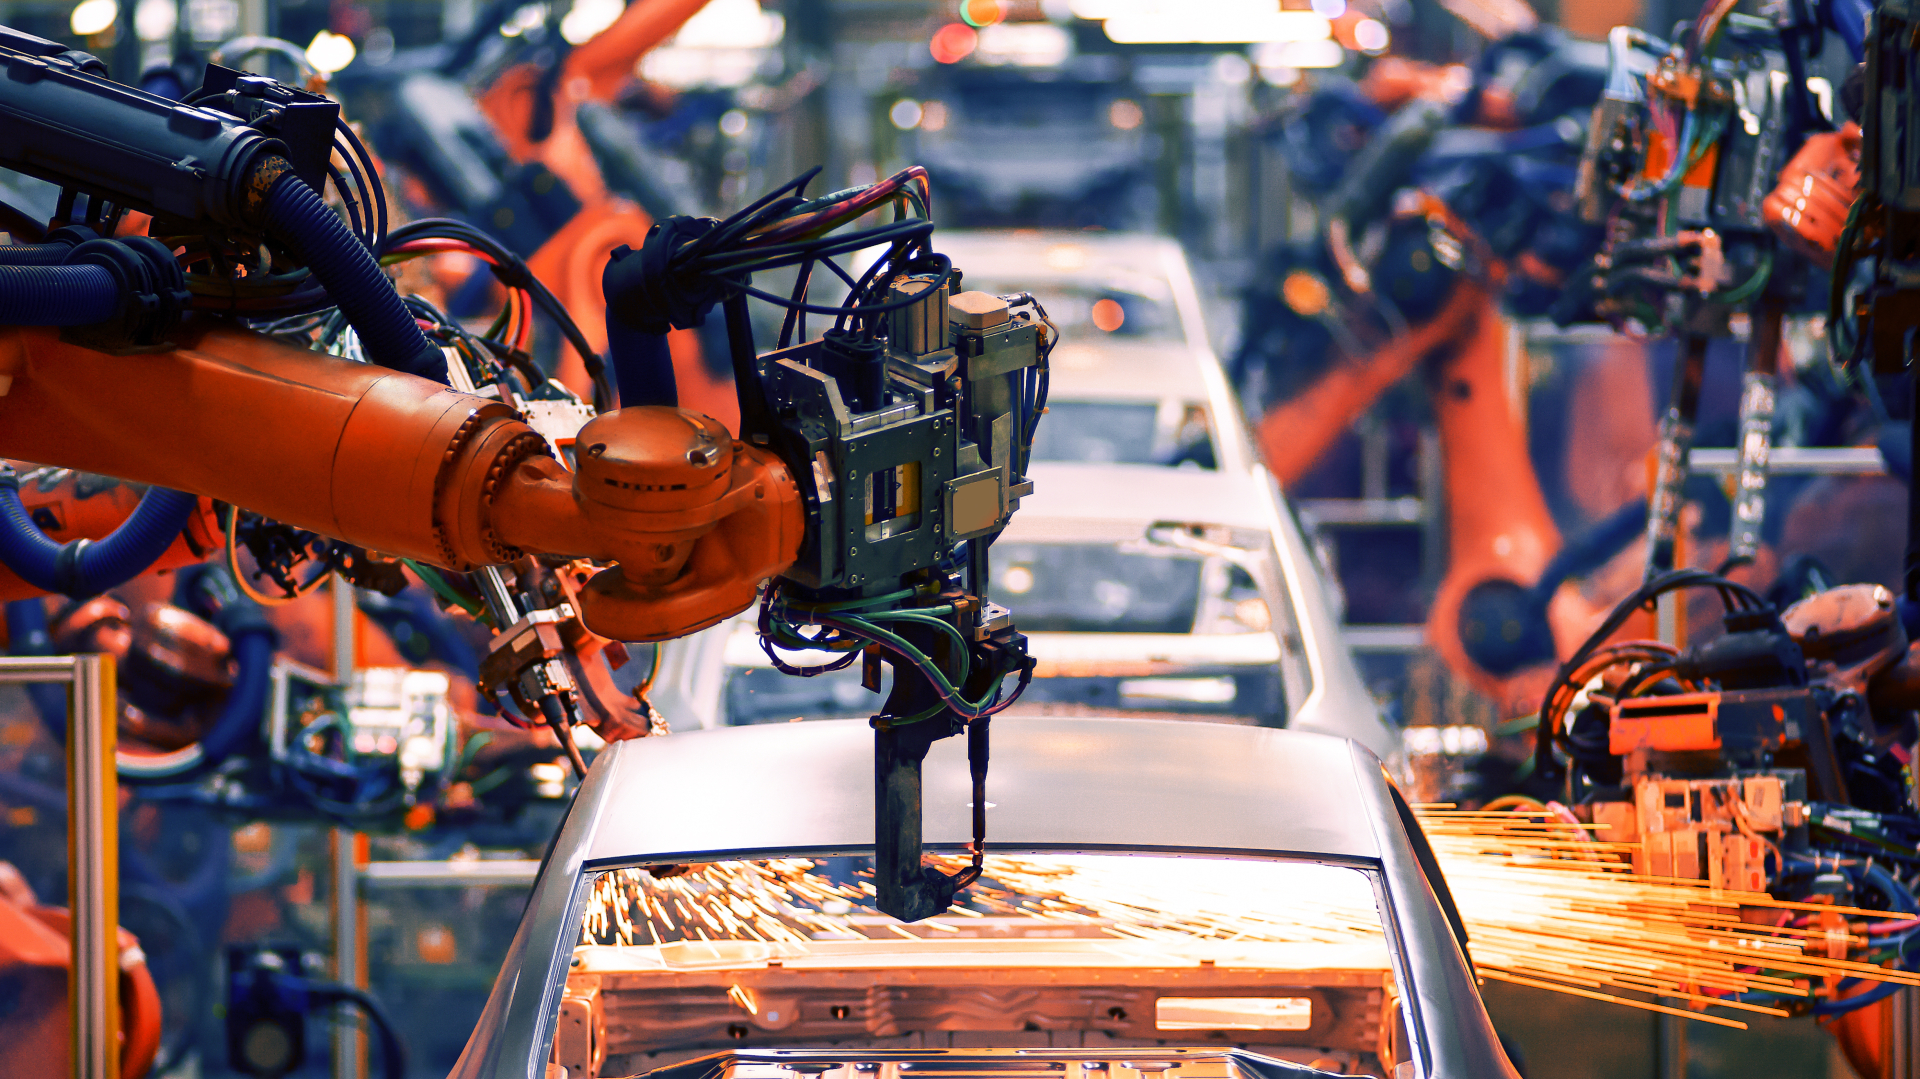
Automatizační zařízení
Služba NOBLE Rapid Prototyping vám umožňuje rychle a snadno vytvářet automatizované funkční prototypy pro testování a optimalizaci vašeho návrhu, výběr správného procesu, snížení nákladů a zkrácení projektových cyklů. Služby na vyžádání mohou vyrábět automatizované díly s vysokou úrovní přesnosti.
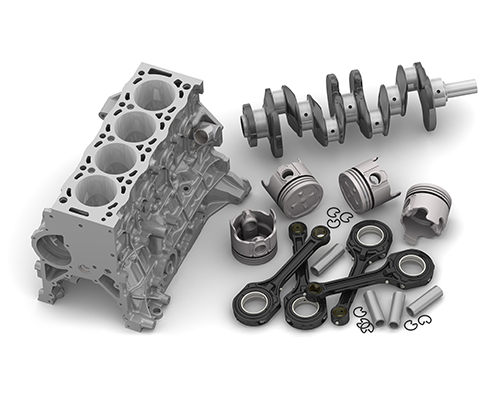
Automobilový průmysl
Naše maloobjemové výrobní služby jsou ideálním řešením pro výrobu automobilových dílů na zakázku.
Zdravotnictví
Výrobci zdravotnických potřeb, technologické startupy a výzkumné laboratoře významně těží z řešení prototypování, která poskytujeme.
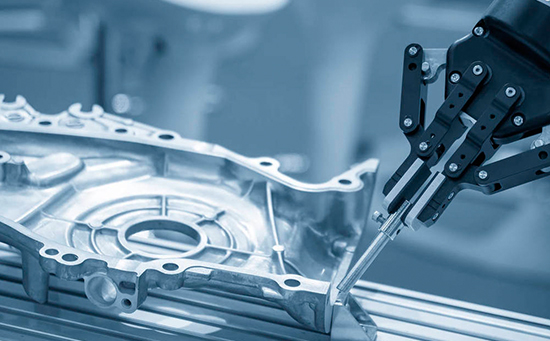
Robotika
Naše služby v oblasti prototypování a výroby dílů pro průmyslovou robotiku napomáhají neustálému vývoji trhu s robotikou.
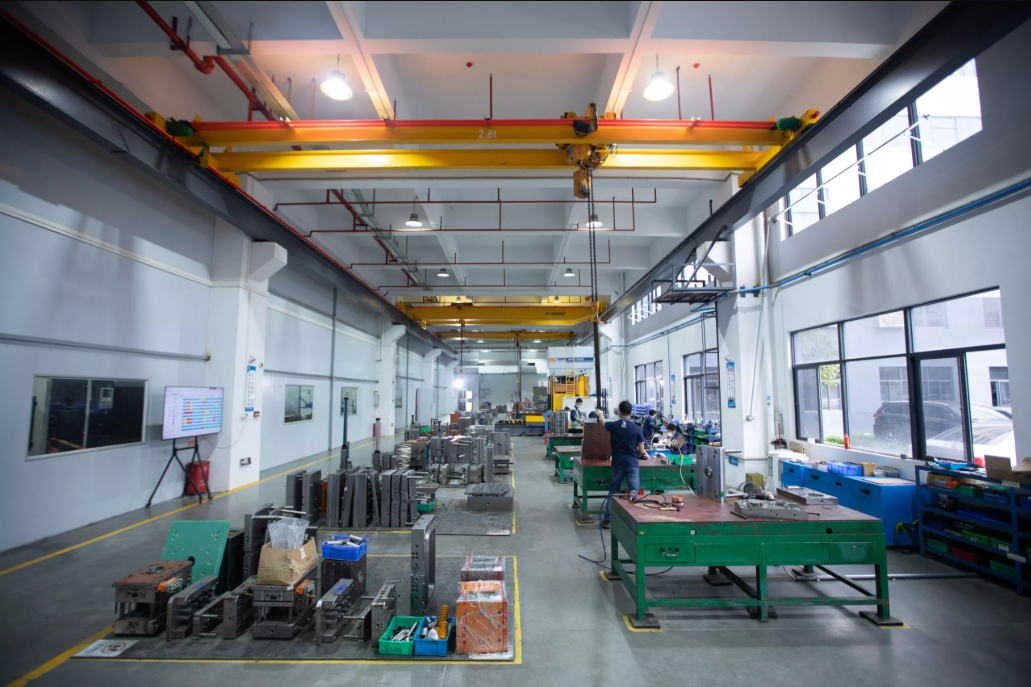
Proč si pro zakázkové vstřikovací plasty vybrat NOBLE?
Vstřikování plastů je vynikající volbou pro hromadnou výrobu plastových dílů. Každý rok si mnoho technologicky vyspělých společností po celém světě vybírá NOBLE pro zpracování dílů vstřikováním. Co vede tolik zákazníků k výběru právě nás? NOBLE je čínsko-britský společný podnik s nezávislým výzkumem a vývojem, výrobou a prodejními kapacitami. Máme rozsáhlé zkušenosti s procesy vstřikování plastů a můžeme vám poskytnout kompletní škálu služeb pro vaše nové projekty, včetně návrhu, výroby, montáže, kontroly a testování a balení.
Všestrannost materiálu
Společnost NOBLE nabízí více než 200 materiálů, včetně komoditních a technických pryskyřic, a pomáhá vám najít správnou rovnováhu mezi výkonem a cenou a identifikovat alternativní materiálové možnosti, které pomohou snížit celkové výrobní náklady.
vysokou účinností
Díky certifikovaným domácím továrnám a silnému systému dodavatelského řetězce můžeme urychlit cykly vývoje produktů a co nejrychleji dokončit výrobu vašich vstřikovaných dílů.
Komplexní schopnosti
Nabízíme řadu služeb vstřikování plastů, od návrhu a prototypování až po výrobu nástrojů. Naše komplexní schopnosti nám umožňují poskytovat kompletní řešení pro potřeby našich klientů.
Konzistence a vysoká kvalita
Díky certifikovaným továrnám zaručuje provádění kontrol během procesu a ověřování rozměrů po výrobě, že zakázkové lisované díly mají konzistentní kvalitu bez ohledu na složitý tvar a vysokou přesnost.
Konkurenční Cena
Poskytneme vám vysoce přesné služby vstřikování plastů na zakázku za konkurenceschopné ceny, od návrhu prototypu až po výrobu, a na míru šitá řešení vstřikování plastů, abyste získali vysoce kvalitní vstřikované díly. Náš talentovaný tým vám může poskytnout řešení vstřikování plastů s přidanou hodnotou, která překročí váš rozpočet.
Quality Assurance
Máme přísný proces kontroly kvality, abychom zajistili, že každý vstřikovaný díl, který vyrábíme, je té nejvyšší kvality. Náš tým kontroluje každý vstřikovaný díl, aby se ujistil, že splňuje naše přísné standardy kvality.