
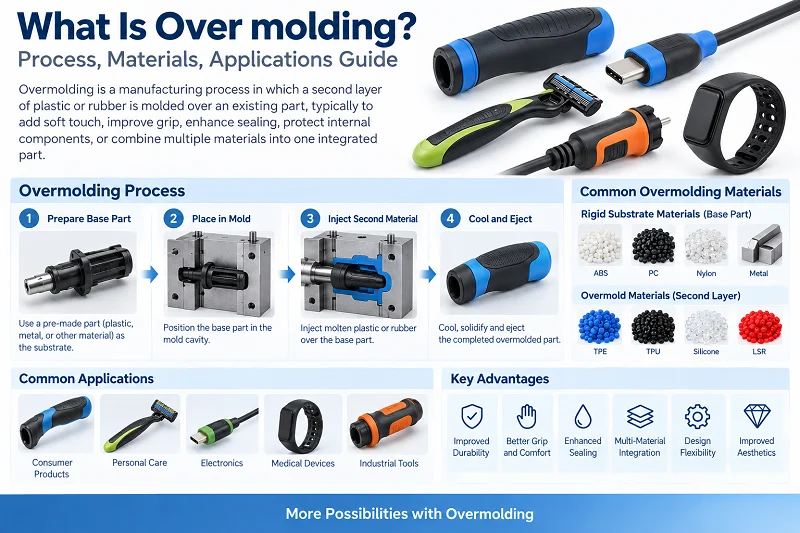
ওভারমোল্ডিং হলো এক ধরনের ইনজেকশন মোল্ডিং প্রক্রিয়া। এটি দুটি উপাদানকে ভালোভাবে একসাথে জুড়ে দেয়। প্রতিটি উপাদান তার নিজস্ব কাজ করে। এই প্রক্রিয়াটি মহাকাশ, স্মার্ট রোবট এবং চিকিৎসা যন্ত্রাংশ তৈরির মতো অনেক নতুন শিল্পে ব্যাপকভাবে ব্যবহৃত হয়। এই নির্দেশিকাটি ওভারমোল্ডিং সম্পর্কে একটি সম্পূর্ণ ধারণা দেয়। এতে প্রক্রিয়াটির মূলনীতি, প্রয়োগ, সাধারণ উপাদান এবং নির্দিষ্ট কার্যপ্রণালী অন্তর্ভুক্ত রয়েছে। এটি আপনার সমস্ত প্রশ্নের উত্তর দেবে।

১. ওভারমোল্ডিং বলতে কী বোঝায়?
ওভারমোল্ডিং একটি দুই-ধাপের ইনজেকশন মোল্ডিং প্রক্রিয়া। প্রথমে, একটি প্লাস্টিক দিয়ে একটি ভিত্তি অংশ তৈরি করা হয়। এই ভিত্তিটিকে সাবস্ট্রেট বলা হয়। তারপর সাবস্ট্রেটটিকে অন্য একটি ছাঁচে রাখা হয়। এর পৃষ্ঠের উপর একটি পাতলা বাইরের স্তর মোল্ড করা হয়। এই বাইরের স্তরটি সাধারণত একটি নরম প্লাস্টিক বা রাবার উপাদান দিয়ে তৈরি হয়। চূড়ান্ত ফলাফল হলো একটি একক অংশ যা ভিতরে শক্ত এবং বাইরে নরম। সংযুক্ত অংশটিতে দুটি উপাদান সাধারণত ভিন্ন ভিন্ন কাজ করে। ওভারমোল্ডিং অনেক শিল্পে বিভিন্ন উদ্দেশ্যে ব্যাপকভাবে ব্যবহৃত হয়।
২. ওভারমোল্ডিং কীভাবে কাজ করে?
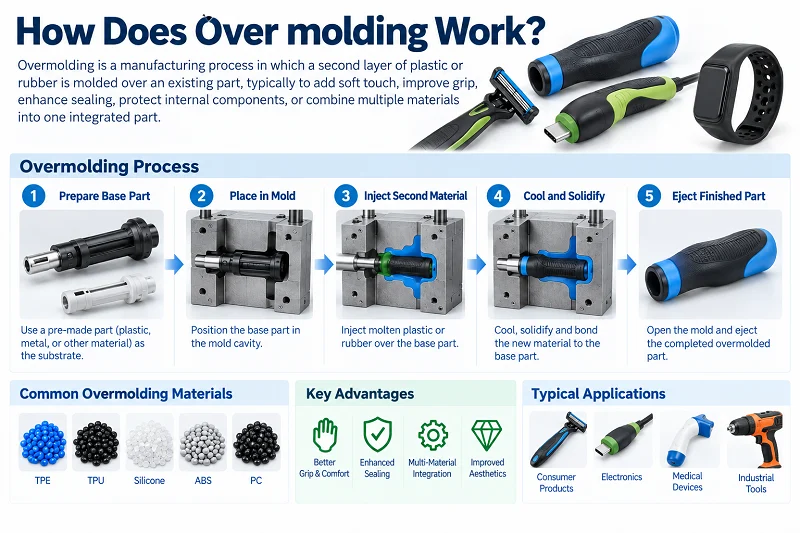
ওভারমোল্ডিং দুটি ধাপে করা হয়।
প্রথম ধাপ: একটি প্লাস্টিক দিয়ে একটি ভিত্তি অংশ তৈরি করা হয়। এই অংশটিকে সাবস্ট্রেট বলা হয়। সাবস্ট্রেটটি শক্ত প্লাস্টিক বা ধাতু হতে পারে।
দ্বিতীয় ধাপ: সাবস্ট্রেটটিকে আরেকটি ছাঁচে রাখা হয়। তারপর দ্বিতীয় একটি উপাদান ইনজেক্ট করা হয়। এই উপাদানটি সাধারণত নরম প্লাস্টিক বা রাবার হয়ে থাকে। এটি সাবস্ট্রেটের পৃষ্ঠকে আবৃত করে একটি পাতলা বাইরের স্তর তৈরি করে।
মূল বিষয়: উপাদান দুটিকে অবশ্যই রাসায়নিকভাবে বা যান্ত্রিকভাবে সংযুক্ত হতে হবে। অন্যথায়, বাইরের স্তরটি সহজেই উঠে আসতে পারে।
সাধারণ সংমিশ্রণগুলো হলো: শক্ত প্লাস্টিক + নরম প্লাস্টিক, ধাতু + রাবার।
চূড়ান্ত ফলাফল: এর একটি অংশে উভয় উপাদানেরই সুবিধা রয়েছে। যেমন, এটি ভিতরে শক্ত এবং বাইরে নরম। এটি মজবুত এবং পিচ্ছিল-প্রতিরোধীও।
৩. ওভারমোল্ডিং ডিজাইন
নিম্নলিখিত সর্বোত্তম পদ্ধতিগুলো অনুসরণ করলে সফল ওভারমোল্ডিং নিশ্চিত করা যায়। এর ফলে ভালো কার্যকারিতা ও বাহ্যিক সৌন্দর্যসহ উচ্চমানের পণ্য তৈরি হয়।
- উপাদানের সামঞ্জস্য। এমন উপাদান বেছে নিন যা ভালোভাবে জোড়া লাগে এবং যাদের গলনাঙ্ক প্রায় একই। এটি স্তরগুলোর মধ্যে শক্তিশালী ও নির্ভরযোগ্য বন্ধন নিশ্চিত করে।
- বন্ধনের জন্য নকশা। যথাযথ পৃষ্ঠতল বৈশিষ্ট্য, আন্ডারকাট এবং ইন্টারলকিং কাঠামো তৈরি করুন। এটি মোল্ড করা অংশ এবং ওভারমোল্ড উপাদানের মধ্যে যান্ত্রিক বন্ধনে সহায়তা করে।
- সঠিক দেয়ালের পুরুত্ব। দেয়ালের পুরুত্ব সামঞ্জস্যপূর্ণ ও সঠিক রাখুন। এটি উপাদানের সুষম প্রবাহ নিশ্চিত করে এবং সিঙ্ক মার্ক বা শূন্যস্থানের মতো ত্রুটি প্রতিরোধ করে।
- খসড়া কোণ। ড্রাফট অ্যাঙ্গেল যন্ত্রাংশটিকে ছাঁচ থেকে সহজে বের হতে সাহায্য করে। এটি যন্ত্রাংশটি বের করার সময় ক্ষতিগ্রস্ত হওয়ার ঝুঁকি কমায়।
- ধারালো কোণ এড়িয়ে চলুন। গোলাকার কোণাগুলো পীড়ন কেন্দ্রীভবন রোধ করতে সাহায্য করে। এগুলো ওভারমোল্ডিংয়ের সময় উপাদানের প্রবাহেও সহায়তা করে।
- ডিজাইনে বায়ুচলাচলের ব্যবস্থা যোগ করুন। এর ফলে ইনজেকশনের সময় বাতাস ও গ্যাস বেরিয়ে যেতে পারে। এটি শূন্যস্থান এবং আটকে থাকা বুদবুদ প্রতিরোধ করে।
- ওভারমোল্ড উপাদান স্থাপন। ওভারমোল্ড উপাদানের ইনজেকশন পয়েন্টটি গুরুত্বপূর্ণ অংশ এবং প্রান্ত থেকে দূরে রাখুন। এতে উপাদান আটকে যাওয়া বা ক্ষতিগ্রস্ত হওয়া এড়ানো যায়।
- ছাঁচের নকশা। যথাযথ গেটিং, রানার এবং কুলিং সিস্টেম সহ ছাঁচটি ডিজাইন করুন। এটি উপাদানের সুষম প্রবাহ এবং উচ্চ উৎপাদন দক্ষতা নিশ্চিত করে।
- সংকোচন বিবেচনা করুন। মোল্ড করা অংশ এবং ওভারমোল্ড উপাদানের মধ্যে পদার্থের সংকোচনের পার্থক্য বিবেচনা করুন। এটি বেঁকে যাওয়া বা মাত্রার অসামঞ্জস্যতা প্রতিরোধ করে।

৪. ওভারমোল্ডিং উপকরণ
৪.১ অধঃস্তর (ভিত্তি উপাদান)
স্তরটি সাধারণত উচ্চ শক্তি সম্পন্ন একটি শক্ত উপাদান। এটি কাঠামোগত সহায়তা প্রদান করে।
সাধারণ স্তরগুলির মধ্যে রয়েছে:
- শক্ত প্লাস্টিক: যেমন ABS, PC, PA (নাইলন), PBT, PP। এই উপাদানগুলোর দৃঢ়তা ভালো এবং মাত্রা স্থিতিশীল। ওভারমোল্ডিং-এ এগুলোই সবচেয়ে সাধারণ সাবস্ট্রেট।
- ধাতু: যেমন স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম অ্যালয়। যেখানে উচ্চতর শক্তি বা পরিবাহিতার প্রয়োজন হয়, যেমন হ্যান্ডেল ফ্রেম বা সংযোগকারী অংশে, সেখানে ধাতব সাবস্ট্রেট ব্যবহার করা হয়।
- ইলাস্টোমার: যেমন TPE এবং TPU। যেসব সাবস্ট্রেটের কিছুটা নমনীয়তা প্রয়োজন, সেগুলোর জন্য ব্যবহৃত হয়।
৪.২ ওভারমোল্ড উপাদান (বাইরের স্তরের উপাদান)
ওভারমোল্ড স্তরটি সাধারণত নরম হয়। এটি আঁকড়ে ধরা, সিল করা, কুশনিং বা আরামদায়ক অনুভূতি প্রদান করে। সাধারণ উপকরণগুলির মধ্যে রয়েছে:
- TPE (থার্মোপ্লাস্টিক ইলাস্টোমার): সবচেয়ে প্রচলিত ওভারমোল্ড উপাদান। নরম অনুভূতি। কাঠিন্য সামঞ্জস্যযোগ্য। অনেক শক্ত প্লাস্টিকের সাথে ভালোভাবে জোড়া লাগে।
- টিপিইউ (থার্মোপ্লাস্টিক পলিইউরেথেন): চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা। অধিক ক্ষয় হয় এমন কাজের জন্য উপযুক্ত।
- সিলিকন (এলএসআর): উচ্চ তাপমাত্রা সহনশীল। উত্তম জৈব সামঞ্জস্যতা। প্রায়শই চিকিৎসা ও শিশু পণ্যে ব্যবহৃত হয়।
- নরম পিভিসি: খরচ কম। কিন্তু পরিবেশগতভাবে এর কার্যকারিতা দুর্বল। ধীরে ধীরে টিপিই (TPE) দ্বারা এটি প্রতিস্থাপিত হচ্ছে।
- রাবার: যেমন ইপিডিএম এবং এনবিআর। যেখানে আবহাওয়া বা তেল প্রতিরোধের প্রয়োজন হয়, সেখানে ব্যবহৃত হয়।
৪.৩ উপাদান জোড় বাঁধার মূল নীতিসমূহ
উপাদান দুটিকে অবশ্যই বন্ধন তৈরি করতে সক্ষম হতে হবে। বন্ধন তৈরির দুটি পদ্ধতি রয়েছে:
- রাসায়নিক বন্ধন: উপাদান দুটি আণবিক স্তরে সামঞ্জস্যপূর্ণ। বন্ধন শক্তি বেশি। উদাহরণ: ABS-এর উপর TPE, PC-এর উপর TPU।
- যান্ত্রিক বন্ধন: বাইরের উপাদানটি সাবস্ট্রেটের পৃষ্ঠের উঁচু-নিচু অংশ, খাঁজ বা নিম্নভাগের দ্বারা ভৌতভাবে আবদ্ধ থাকে।
৪.৪ সাধারণ জোড় গঠনের উদাহরণ
| · সাবস্ট্রেট | · অতিরিক্ত ছাঁচ | আবেদন |
| · এবিএস | · টিপিই | পাওয়ার টুলের হ্যান্ডেল |
| পিসি | · টিপিইউ | ফোন কেস |
| · পিএ | সিলিকন | চিকিৎসা যন্ত্রের গ্রিপ |
| ধাতু | রাবার | কম্পন প্রশমন মাউন্ট |

৫. নির্দিষ্ট ওভারমোল্ডিং অপারেশন
৫.১ ম্যানুয়াল ওভারমোল্ডিং
ম্যানুয়াল ওভারমোল্ডিং হলো সবচেয়ে মৌলিক পদ্ধতি। প্রক্রিয়াটি নিম্নরূপ:
- সাবস্ট্রেটকে ছাঁচে ফেলুন: প্রথমে, একটি ছাঁচ দিয়ে একটি শক্ত ভিত্তি অংশ তৈরি করা হয়।
- স্তরটি সরিয়ে ফেলুন: সাবস্ট্রেটটিকে ছাঁচ থেকে বের করে ঠান্ডা করা হয়।
- ম্যানুয়াল বসানো: একজন অপারেটর হাতে করে দ্বিতীয় একটি ছাঁচের গহ্বরে সাবস্ট্রেটটি স্থাপন করেন।
- দ্বিতীয় ইনজেকশন: ছাঁচটি বন্ধ হয়ে যায় এবং ওভারমোল্ড উপাদানটি প্রবেশ করায়। এটি সাবস্ট্রেট পৃষ্ঠকে আবৃত করে ফেলে।
- তৈরি অংশটি সরিয়ে ফেলুন: ঠান্ডা হওয়ার পর ছাঁচটি খোলে এবং চূড়ান্ত অংশটি বের করে নেওয়া হয়।
বৈশিষ্ট্য সমূহ:
- দুটি ছাঁচ এবং দুটি ইনজেকশন মেশিন প্রয়োজন (অথবা ছাঁচ পরিবর্তনের সুবিধাসহ একটি মেশিন)।
- স্থাপনের আগে সাবস্ট্রেটটি অবশ্যই ঠান্ডা হতে হবে, তাই অপেক্ষার সময় লাগে।
- এটি হস্তচালিত পরিচালনার উপর নির্ভর করে, তাই এর সামঞ্জস্যতা পরিচালনাকারী ভেদে ভিন্ন হয়।
- অল্প পরিমাণে উৎপাদন, বিভিন্ন ধরণের পণ্য বা জটিল কাঠামোর জন্য উপযুক্ত।
সুবিধাদি:
সরল ছাঁচের গঠন, স্বল্প বিনিয়োগ, উচ্চ নমনীয়তা।
অসুবিধা:
দীর্ঘ উৎপাদন চক্র, উচ্চ শ্রম খরচ, কাঁচামাল সহজে দূষিত হয়।
৫.২ টু-শট ইনজেকশন মোল্ডিং
টু-শট ইনজেকশন মোল্ডিং একটি অধিক স্বয়ংক্রিয় পদ্ধতি। এতে একটি টু-শট ইনজেকশন মেশিন এবং একটি ঘূর্ণায়মান মোল্ড ব্যবহার করা হয়।
প্রক্রিয়া নিম্নরূপ হয়:
- প্রথম শট: ছাঁচের একটি নির্দিষ্ট স্থানে সাবস্ট্রেট উপাদানটি ইনজেক্ট করা হয়।
- ছাঁচটি ঘোরান: ছাঁচটি ১৮০ ডিগ্রি ঘোরে। সাবস্ট্রেটটি দ্বিতীয় স্টেশনে চলে যায়।
- দ্বিতীয় শট: ওভারমোল্ড উপাদানটি দ্বিতীয় স্টেশনে ইনজেক্ট করা হয়। এটি সরাসরি সাবস্ট্রেটের উপর জড়িয়ে যায়।
- ঠান্ডা করুন এবং বের করে দিন: তৈরি অংশটি ঠান্ডা হয়ে বেরিয়ে যায়। তারপর পরবর্তী চক্র শুরু হয়।
বৈশিষ্ট্য সমূহ:
- সাবস্ট্রেট এবং ওভারমোল্ড একই ছাঁচে তৈরি করা হয়। হাতে নাড়াচাড়ার কোনো প্রয়োজন নেই।
- সাবস্ট্রেট পুরোপুরি ঠান্ডা হওয়ার আগেই ওভারমোল্ডিং করা হয়। এতে বন্ধন শক্তি বেশি হয়।
- সংক্ষিপ্ত উৎপাদন চক্র। অধিক পরিমাণে উৎপাদনের জন্য উপযুক্ত।
- জটিল ছাঁচের গঠন। উচ্চ বিনিয়োগ ব্যয়।
সুবিধাদি: উচ্চ দক্ষতা, ভালো সামঞ্জস্য, উচ্চ বন্ধন শক্তি, স্বয়ংক্রিয় লাইনের জন্য উপযুক্ত।
অসুবিধা: ছাঁচের খরচ বেশি, মডেল পরিবর্তন করা কঠিন, অল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত নয়।
৫.৩ দুটি পদ্ধতির তুলনা
| তুলনা আইটেম | ম্যানুয়াল ওভারমোল্ডিং | টু-শট ইনজেকশন ছাঁচনির্মাণ |
| ছাঁচের সংখ্যা | 2 সেট | ১ সেট (ঘূর্ণায়মান ছাঁচ) |
| ম্যানুয়াল সম্পৃক্ততা | উচ্চ | কম |
| উত্পাদন চক্র | দীর্ঘ | সংক্ষিপ্ত |
| বন্ড শক্তি | মধ্যপন্থী | উচ্চ |
| উপযুক্ত ব্যাচের আকার | ছোট ব্যাচ | বড় ব্যাচ |
| ছাঁচ বিনিয়োগ | কম | উচ্চ |

৬. ওভারমোল্ডিং-এর সুবিধাগুলো কী কী?
৬.১ উন্নততর গ্রিপ, আরাম এবং পিছলে যাওয়া প্রতিরোধ
বাইরের স্তরে টিপিই, টিপিইউ বা সিলিকনের মতো নরম উপাদান দিয়ে ওভারমোল্ড করার ফলে পণ্যটির পৃষ্ঠভাগ আরও নরম অনুভূত হয় এবং এতে ঘর্ষণ ক্ষমতা বাড়ে। ব্যবহারকারীরা এটিকে সহজে পিছলে না গিয়ে ধরতে পারেন। এটি দীর্ঘক্ষণ ব্যবহারের ফলে সৃষ্ট ক্লান্তিও কমায়। এই কারণেই পাওয়ার টুল, টুথব্রাশ এবং চিকিৎসা যন্ত্রের হাতলে সাধারণত এই প্রক্রিয়াটি ব্যবহার করা হয়।
৬.২ উন্নততর সিলিং এবং জলরোধী ব্যবস্থা
নরম বাইরের স্তরটি মূল বস্তুর সাথে আঁটসাঁটভাবে লেগে যায় এবং একটি কার্যকর সীল তৈরি করে। এটি আর্দ্রতা, ধুলো বা রাসায়নিক পদার্থকে বাইরে রাখে। যেসব পণ্যের জলরোধী বা ধুলো থেকে সুরক্ষার প্রয়োজন, যেমন আউটডোর ইলেকট্রনিক্স এবং চিকিৎসা যন্ত্রপাতির হাউজিং, সেগুলোর জন্য এটি উপযোগী।
৬.৩ দৃঢ় বন্ধন, যা সহজে ছাড়ানো যায় না
ছাঁচনির্মাণের সময় ওভারমোল্ড স্তরটি সাবস্ট্রেটের সাথে একটি রাসায়নিক বা যান্ত্রিক বন্ধন তৈরি করে। এর বন্ধন শক্তি, পরে আঠা দিয়ে লাগানো বা পরানো নরম উপকরণের চেয়ে অনেক বেশি। দীর্ঘ ব্যবহারে এটি সহজে উঠে যায় না, খসে পড়ে না বা আলাদা হয়ে যায় না।
৬.৪ কম যন্ত্রাংশ, সহজতর সংযোজন
প্রচলিত পদ্ধতিতে একটি আলাদা নরম আবরণ তৈরি করে তারপর তা জোড়া লাগাতে হয়। ওভারমোল্ডিং এই দুটি ধাপকে একটিতে পরিণত করে। এতে যন্ত্রাংশের সংখ্যা এবং জোড়া লাগানোর ধাপ কমে যায়। এটি শ্রম খরচ এবং মজুত ব্যবস্থাপনার জটিলতা হ্রাস করে।
৬.৫ নমনীয় ডিজাইন, আরও ভালো চেহারা
সাবস্ট্রেটের উপর বিভিন্ন রঙ এবং কাঠিন্যের স্তর ওভারমোল্ড করা যায়। এর ফলে দ্বি-রঙা রূপ বা নির্দিষ্ট স্থানে নরম গ্রিপের মতো প্রভাব তৈরি হয়। ডিজাইনের স্বাধীনতা বেশি থাকে। পণ্যটি দেখতে ও স্পর্শে আরও ভালো হয়।
৬.৬ উন্নততর স্থায়িত্ব
নরম বাইরের স্তরটি আঘাত ও কম্পন শোষণ করে। এটি ভেতরের শক্ত কাঠামোকে সুরক্ষিত রাখে। পড়ে গেলে বা ধাক্কা লাগলে এটি কুশন হিসেবে কাজ করে। এর ফলে পণ্যের আয়ু বাড়ে।

৭. ওভারমোল্ডিং-এর অসুবিধাগুলো কী কী?
ওভারমোল্ডিংয়ের জন্য দুটি মোল্ড অথবা একটি টু-শট ইনজেকশন মেশিন প্রয়োজন হয়। সরঞ্জামের বিনিয়োগ অনেক বেশি। সাবস্ট্রেট এবং ওভারমোল্ডকে অবশ্যই রাসায়নিকভাবে বা যান্ত্রিকভাবে সামঞ্জস্যপূর্ণ হতে হবে। উপকরণের পছন্দ সীমিত। দুটি উপকরণের তাপীয় প্রসারণের হার ভিন্ন। ঠান্ডা হওয়ার পর এগুলো বেঁকে যেতে বা আলাদা হয়ে যেতে পারে। উৎপাদন চক্র দীর্ঘ। হস্তচালিত পদ্ধতি শ্রমনির্ভর। সামঞ্জস্যতা দুর্বল। ত্রুটিপূর্ণ অংশ পুনরায় মেরামত করা কঠিন। সাবস্ট্রেট এবং ওভারমোল্ড আলাদা করা যায় না। অল্প পরিমাণে উৎপাদনের খরচ বেশি। মডেল পরিবর্তন করা কঠিন।

৮. ওভারমোল্ডিং বনাম ইনসার্ট মোল্ডিং
৮.১ মূল পার্থক্য
ইনসার্ট মোল্ডিং একটি এক-ধাপ প্রক্রিয়া। এতে একটি পূর্ব-নির্মিত ইনসার্ট (সাধারণত ধাতুর তৈরি) ছাঁচের মধ্যে স্থাপন করা হয়। তারপর ইনসার্টটিকে মুড়ে দেওয়ার জন্য প্লাস্টিক ইনজেক্ট করা হয়। এর চূড়ান্ত ফল হলো ধাতু ও প্লাস্টিকের সমন্বয়ে গঠিত একটি একক অংশ। ইনসার্টটি শক্তি, প্যাঁচ বা পরিবাহিতা প্রদান করে।
ওভারমোল্ডিং একটি দুই-ধাপের প্রক্রিয়া। প্রথমে, একটি প্লাস্টিকের সাবস্ট্রেটকে ছাঁচে ফেলা হয়। তারপর সাবস্ট্রেটটিকে আরেকটি ছাঁচে রাখা হয়। এর পৃষ্ঠকে আবৃত করার জন্য দ্বিতীয় একটি উপাদান ইনজেক্ট করা হয়। এর চূড়ান্ত ফল হলো এমন একটি অংশ যা ভিতরে শক্ত এবং বাইরে নরম, এবং এতে একটি দ্বি-স্তরীয় কাঠামো থাকে। ওভারমোল্ড স্তরটি আঁকড়ে ধরার ক্ষমতা, সিলিং বা আরও ভালো অনুভূতি প্রদান করে।
8.2 প্রক্রিয়া তুলনা
| তুলনা আইটেম | ছাঁচনির্মাণ ঢোকান | ছাঁচনির্মাণ উপর |
| প্রক্রিয়া পদক্ষেপ | এক ধাপ | দুটি পদক্ষেপ |
| স্তর | ধাতু বা অ-প্লাস্টিক ইনসার্ট | প্লাস্টিকের সাবস্ট্রেট |
| বাহ্যিক উপাদান | প্লাস্টিক | নরম প্লাস্টিক বা রাবার |
৮.৩ কীভাবে বাছাই করবেন?
যদি আপনার ধাতব শক্তি বা পরিবাহিতার প্রয়োজন হয়, তবে ইনসার্ট মোল্ডিং বেছে নিন। যদি উন্নততর আঁকড়ে ধরা বা সিল করার জন্য একটি নরম বাইরের স্তরের প্রয়োজন হয়, তবে ওভারমোল্ডিং বেছে নিন।
এই দুটি একসাথেও ব্যবহার করা যেতে পারে। প্রথমে, ধাতব ইনসার্টসহ একটি সাবস্ট্রেট পাওয়ার জন্য ইনসার্ট মোল্ডিং করুন। তারপর, মজবুত ও আরামদায়ক অনুভূতিসম্পন্ন একটি চূড়ান্ত অংশ পাওয়ার জন্য ওভারমোল্ডিং করুন।

৯. কোন কোন শিল্পে ওভারমোল্ডিং ব্যবহার করা হয়?
9.1 মেডিকেল ডিভাইস
সার্জিক্যাল যন্ত্রপাতির হাতল, এন্ডোস্কোপ গ্রিপ, দাঁতের সরঞ্জাম এবং আরও অনেক কিছুতে ধরার আরাম ও পিছলে যাওয়া রোধ করার জন্য ওভারমোল্ডিং ব্যবহার করা হয়। সিলিকন ওভারমোল্ড স্তরগুলির জৈব সামঞ্জস্যতাও রয়েছে। এগুলি উচ্চ-তাপমাত্রার জীবাণুমুক্তকরণ সহ্য করতে পারে।
৩.২ পাওয়ার টুলস
ড্রিল, অ্যাঙ্গেল গ্রাইন্ডার, হ্যামার এবং অন্যান্য হাউজিং-এ সাধারণত শক্ত প্লাস্টিকের সাবস্ট্রেটের উপর টিপিই (TPE) সফট ওভারমোল্ডিং ব্যবহার করা হয়। এটি পিছলে যাওয়া প্রতিরোধ, আঘাত শোষণ এবং তাপ নিরোধক হিসেবে কাজ করে। এর ফলে ব্যবহারের নিরাপত্তা বৃদ্ধি পায়।
.9.3.২ কনজিউমার ইলেক্ট্রনিক্স
ফোন কেস, ইয়ারফোন হাউজিং, স্মার্ট ওয়াচ ব্যান্ড এবং আরও অনেক কিছুতে দ্বি-রঙা রূপ ও কোমল স্পর্শের জন্য ওভারমোল্ডিং ব্যবহার করা হয়। এটি জলরোধী এবং ধুলোরোধী কার্যক্ষমতাও উন্নত করে।
9.4 মোটরগাড়ি শিল্প
স্টিয়ারিং হুইল, গিয়ার শিফটার, দরজার হাতল এবং সিলগুলিতে ওভারমোল্ডিং ব্যবহার করা হয়। এটি ব্যবহারের অনুভূতি উন্নত করে, শব্দ কমায় এবং সিলিং আরও শক্তিশালী করে।
৯.৫ দৈনন্দিন ভোগ্যপণ্য
টুথব্রাশের হাতল, রেজার, রান্নার সরঞ্জামের গ্রিপ, স্পোর্টস বোতল এবং আরও অনেক কিছুতে আরামদায়ক ব্যবহার ও পিছলে যাওয়া রোধ করার জন্য সফট ওভারমোল্ডিং ব্যবহার করা হয়।
9.6 শিল্প সরঞ্জাম
কন্ট্রোল প্যানেল, ইন্সট্রুমেন্ট গ্রিপ, শিল্পক্ষেত্রে ব্যবহৃত হ্যান্ডেল এবং আরও অনেক কিছুতে স্থায়িত্ব ও পরিচালন নিরাপত্তা বাড়াতে ওভারমোল্ডিং ব্যবহার করা হয়।

১০. কেন আপনার ওভারমোল্ডিং প্রস্তুতকারক হিসেবে নোবেলকে বেছে নেবেন
নোবেল ওভারমোল্ডিং প্রোজেক্টের জন্য সম্পূর্ণ সহায়তা প্রদান করে। আমরা ডিজাইন পর্যালোচনা এবং উপকরণ নির্বাচনে সাহায্য করি। পার্টের ডিজাইন উন্নত করার জন্য আমরা ডিএফএম (DFM) মতামত দিই। আমরা সাবস্ট্রেট এবং ওভারমোল্ডিং উভয়ের জন্যই নির্ভুল মোল্ড তৈরি করি। আমরা ম্যানুয়াল এবং টু-শট ওভারমোল্ডিংয়ের সুবিধা দিই। বন্ডের মান পরীক্ষা করার জন্য আমরা ইন-লাইন ইন্সপেকশনও প্রদান করি। আমাদের টিম ছোট ব্যাচ এবং গণ-উৎপাদন উভয়ই পরিচালনা করে। ট্রেসেবিলিটির জন্য আমরা সম্পূর্ণ প্রক্রিয়ার রেকর্ড রাখি। এটি মেডিকেল প্রোজেক্টের জন্য ISO 13485-এর প্রয়োজনীয়তা পূরণ করে। প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত, আমরা পুরো প্রক্রিয়াটিতে সহায়তা করি।
এর FAQs ওভারমোল্ডিং :
১. ওভারমোল্ডিং এবং এর মধ্যে পার্থক্য কী? ছাঁচনির্মাণ সন্নিবেশ করান?
ইনসার্ট মোল্ডিং পদ্ধতিতে ছাঁচের মধ্যে একটি ধাতব ইনসার্ট স্থাপন করা হয়, তারপর এর চারপাশে প্লাস্টিক ইনজেক্ট করা হয়। ওভারমোল্ডিং পদ্ধতিতে প্রথমে একটি প্লাস্টিকের ভিত্তি তৈরি করা হয়, তারপর এর উপর একটি নরম স্তর মোল্ড করা হয়। ইনসার্ট মোল্ডিং একটি এক-ধাপের প্রক্রিয়া। ওভারমোল্ডিং দুই-ধাপের প্রক্রিয়া।
২. ওভারমোল্ডিং বলতে কী বোঝায়?
ওভারমোল্ডিং একটি দুই-ধাপের ইনজেকশন মোল্ডিং প্রক্রিয়া। এই প্রক্রিয়ায় একটি শক্ত ভিত্তি অংশের উপর একটি নরম বাইরের স্তর ঢালাই করা হয়।
৩. ওভারমোল্ডিং কি ব্যয়বহুল?
সাধারণ ইনজেকশন মোল্ডিংয়ের চেয়ে ওভারমোল্ডিংয়ের খরচ বেশি। এর জন্য দুটি মোল্ড বা একটি টু-শট মেশিনের প্রয়োজন হয়। কিন্তু বেশি পরিমাণে উৎপাদনের ক্ষেত্রে এটি অ্যাসেম্বলি খরচ বাঁচায়।
২. আপনার যন্ত্রাংশটির জন্য কি ওভারমোল্ডিং বা ইনসার্ট প্রয়োজন?
নরম গ্রিপ, সিলিং বা উন্নত অনুভূতির জন্য ওভারমোল্ডিং বেছে নিন। ধাতব থ্রেড, শক্তি বা বৈদ্যুতিক সংযোগের জন্য ইনসার্ট বেছে নিন।
৫. মোল্ডিং পাঁচ প্রকারের হয় কি কি?
ইনজেকশন মোল্ডিং, ব্লো মোল্ডিং, কম্প্রেশন মোল্ডিং, রোটেশনাল মোল্ডিং এবং ট্রান্সফার মোল্ডিং।






