

আপনার কেয়ার রোবটের যন্ত্রাংশ—যেমন জয়েন্ট, কেস এবং ফ্রেম—কঠোর মানদণ্ড মেনে চলতে হবে, কিন্তু কোন নির্মাণ পদ্ধতি এবং উপাদান সবচেয়ে ভালো ভারসাম্য প্রদান করে? কেয়ার রোবটের যন্ত্রাংশের জন্য পদ্ধতি এবং উপাদান নির্বাচন করা একটি বড় সিদ্ধান্ত। এখানে নিরাপত্তা, নির্ভুলতা এবং খরচ—সবই গুরুত্বপূর্ণ। এই পোস্টে সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং, শিট মেটাল, ডিএমএলএস এবং থ্রিডি প্রিন্টিং-এর মধ্যে তুলনা করা হয়েছে। আপনি আরও দেখতে পাবেন স্টেইনলেস স্টিল ১৭-৪ পিএইচ এবং টিআই-৬এএল-৪ভি কতটা টেকসই। আমরা উৎপাদনের জন্য ডিজাইন সংক্রান্ত কিছু টিপস এবং কাস্টম বনাম অফ-দ্য-শেলফ কেয়ার রোবট যন্ত্রাংশের জন্য একটি নির্দেশিকা শেয়ার করব। এর ফলে, আপনার রোবটটি প্রোটোটাইপ থেকে উৎপাদনে যাওয়ার সময় অপ্রত্যাশিত সমস্যা অনেক কম হবে।
মূল পরিচর্যা রোবটের উপাদানগুলির প্রয়োজনীয়তা
নিরাপত্তা এবং সম্মতি মান
চিকিৎসা সরঞ্জাম বিধিমালা এবং জৈব সামঞ্জস্যতা
কেয়ার রোবটের যন্ত্রাংশগুলোকে অবশ্যই কঠোর নিয়মকানুন মেনে চলতে হয়। এফডিএ (FDA) বলেছে যে অনেক রোবট সিস্টেমই ক্লাস II বা III ডিভাইস। তাই এটি বিক্রি করার আগে আপনার একটি 510(k) বা PMA প্রয়োজন। ইউরোপে MDR-এর মাধ্যমে অনুরূপ নিয়মকানুন রয়েছে এবং ISO 13485 গুণমানের মান নির্ধারণ করে। IEC 60601 বৈদ্যুতিক নিরাপত্তা নিশ্চিত করে এবং ISO 14971 পণ্যটির জীবনচক্র জুড়ে ঝুঁকি ব্যবস্থাপনায় সহায়তা করে। ISO 62304 সফটওয়্যার নিয়ন্ত্রণ করে। এই মানগুলো আপনার প্রতিটি নকশার সিদ্ধান্তকে পথ দেখায়।
জৈব সামঞ্জস্যতাও গুরুত্বপূর্ণ। রোগীর সংস্পর্শে আসা কোনো অংশ যেন খারাপ প্রতিক্রিয়া সৃষ্টি না করে। আপনি যে উপাদানটি বেছে নেন, তা-ই এটি নির্ধারণ করে। স্টেইনলেস স্টিল ১৭-৪ পিএইচ এবং টিআই-৬এএল-৪ভি উভয়ই জৈব সামঞ্জস্যতা পরীক্ষায় উত্তীর্ণ। এছাড়াও, এগুলো দুর্বল না হয়ে বারবার জীবাণুমুক্তকরণ সহ্য করতে পারে।
পরিষ্কারযোগ্যতা এবং রাসায়নিক প্রতিরোধ ক্ষমতা
হাসপাতালগুলো সব সময় সরঞ্জাম পরিষ্কার করে। আপনার রোবটকে অবশ্যই শক্তিশালী রাসায়নিক পদার্থ সামলাতে হবে, যাতে তাতে ফাটল না ধরে বা মরিচা না পড়ে। মসৃণ পৃষ্ঠতল এক্ষেত্রে সহায়ক। ফ্লুরোপ্রিন এক্সপি-র মতো উপাদানও এক্ষেত্রে সাহায্য করে, যা দ্রাবক, লুব্রিকেন্ট এবং পরিষ্কারক পদার্থের বিরুদ্ধে টিকে থাকতে পারে। ইপিডিএম ঠান্ডা তাপমাত্রায়ও নমনীয় থাকে এবং সহজে পুরোনো হয় না। এই উপাদানগুলো দিয়ে তৈরি সিল তরল পদার্থকে বাইরে রাখে এবং বাস্তব পরিবেশে ব্যবহারের সময় আইপি৬৫ (IP65) রেটিং বজায় রাখে।
যথার্থতা এবং সহনশীলতা
চলমান জয়েন্টগুলির জন্য সহনশীলতার প্রয়োজনীয়তা
জয়েন্টের নির্ভুলতা রোবটের সঠিকতা নিয়ন্ত্রণ করে। জয়েন্টের সাধারণ টলারেন্স হলো প্লাস বা মাইনাস ০.০১ মিমি। এটি IT5 বা IT6 গ্রেডের সমতুল্য। সারফেস ফিনিশ অবশ্যই Ra ০.৮ মাইক্রোমিটারের নিচে হতে হবে। ফাইভ-অ্যাক্সিস মেশিনিং-এ প্লাস বা মাইনাস ০.০০৫ থেকে ০.০১ মিমি পর্যন্ত টলারেন্স বজায় রাখা হয়। বেয়ারিং বোরগুলোতে H6 বা H7 ফিট ব্যবহার করা হয়। এই কঠোর টলারেন্সগুলো গতিকে মসৃণ এবং পুনরাবৃত্তিযোগ্য রাখে।
কার্যকারিতা এবং সমাবেশ খরচের উপর প্রভাব
স্ট্যাক-আপ ত্রুটি কর্মক্ষমতা কমিয়ে দেয়। যখন একক অংশগুলোর মধ্যে প্লাস বা মাইনাস ০.০৫ মিমি-এর তারতম্য থাকে, তখন মোট রেডিয়াল প্লে ০.২ মিমি পর্যন্ত পৌঁছাতে পারে। এটি জয়েন্টের পুনরাবৃত্তিযোগ্যতা কমিয়ে দেয়। জিডিঅ্যান্ডটি (GD&T) কনসেন্ট্রিসিটি, ট্রু পজিশন এবং প্যারালেলিজম নিয়ন্ত্রণ করে। একটি ভালো স্ট্যাক-আপ ০.০৫ মিমি-এর নিচে থাকে। এই পদ্ধতিটি অ্যাসেম্বলি খরচের মধ্যে ভারসাম্য রক্ষা করে। এর মাধ্যমে প্রতিটি অংশকে অতিরিক্ত টাইট করা এড়ানো যায় এবং একই সাথে আপনার রোবটের প্রয়োজনীয় নির্ভুলতাও পাওয়া যায়।
স্থায়িত্ব এবং উপাদানের দীর্ঘায়ু
উচ্চ-চক্র প্রয়োগে পরিধান প্রতিরোধ
অতিরিক্ত ব্যবহারের ফলে যন্ত্রাংশ দ্রুত ক্ষয় হয়। সিলিকন ইলাস্টোমার ১০,০০০ থেকে ৫০,০০০ ইমপ্যাক্ট সাইকেলের পর অকার্যকর হয়ে যায়। টিপিইউ এক্ষেত্রে ভালো কাজ করে, কারণ এর টেনসাইল স্ট্রেংথ ৪০ এমপিএ-এর বেশি এবং ঘর্ষণ প্রতিরোধ ক্ষমতাও উন্নত। রিইনফোর্সড ফাইবার মেশযুক্ত ওএমআরএন টিপিইউ ১০০ নিউটনের বেশি বল সামলাতে পারে এবং ৪০% পর্যন্ত বেশি দিন টেকে। ISO/TS 15066 মান অনুযায়ী কমপক্ষে ১,০০,০০০ ইমপ্যাক্ট সাইকেল পর্যন্ত স্থিতিশীল কর্মক্ষমতা প্রয়োজন। তাই উচ্চ টিয়ার স্ট্রেংথ এবং ফ্যাটিগ রেজিস্ট্যান্স সম্পন্ন উপাদান বেছে নিন।
পরিবেশগত প্রতিরোধ (আর্দ্রতা, তাপমাত্রা, ইউভি)
পরিচর্যা রোবট নানা পরিস্থিতিতে কাজ করে। আর্দ্রতার কারণে কিছু উপাদান ফুলে ওঠে ও নষ্ট হয়ে যায়। আবার অতিবেগুনি রশ্মির কারণে অন্য কিছু উপাদান ভেঙে যায়। সুরক্ষামূলক আবরণ ও আবদ্ধকরণ এক্ষেত্রে সাহায্য করে। একইভাবে স্ব-মেরামতকারী উপাদানও সাহায্য করে, যা ছোটখাটো ক্ষতি নিজে থেকেই সারিয়ে তোলে।
কেয়ার রোবটের যন্ত্রাংশের উৎপাদন প্রক্রিয়া
আপনি আপনার রোবটের যন্ত্রাংশ যেভাবে তৈরি করেন, তা খরচ, নির্ভুলতা এবং বাজারে আনার গতিকে প্রভাবিত করে। প্রতিটি উৎপাদন প্রক্রিয়ারই বিভিন্ন কাজের জন্য নিজস্ব বিশেষত্ব রয়েছে। চলুন প্রধান পদ্ধতিগুলো এবং কোথায় সেগুলো সবচেয়ে ভালোভাবে খাপ খায়, তা আলোচনা করা যাক।
যথার্থ ধাতব যন্ত্রাংশের জন্য সিএনসি মেশিনিং
যেসব যন্ত্রাংশের জন্য সুনির্দিষ্ট মাপ ও মজবুত উপাদানের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে সিএনসি মেশিনিংই সেরা পছন্দ। এটি কাঠামোগত ফ্রেম, জোড় এবং মাউন্টের জন্য ভালোভাবে কাজ করে, যেগুলো স্থানচ্যুত না হয়ে বারবার ভার বহন করতে পারে।
প্রয়োগক্ষেত্র: কাঠামোগত ফ্রেম, সংযোগস্থল এবং মাউন্ট
আপনার রোবটের কাঠামো ওজন বহন করে। জয়েন্টগুলো নড়াচড়া নিয়ন্ত্রণ করে। মাউন্টগুলো সেন্সর এবং অ্যাকচুয়েটরগুলোকে যথাস্থানে ধরে রাখে। এই অংশগুলোর দৃঢ়তা এবং স্থিতিশীলতা প্রয়োজন। সিএনসি মেশিনিং তা নিশ্চিত করে। আপনি উচ্চ নির্ভুলতার সাথে স্টেইনলেস স্টিল ১৭-৪ পিএইচ বা টিআই-৬এএল-৪ভি কাটতে পারেন। ফাইভ-অ্যাক্সিস মেশিন একটিমাত্র সেটআপেই জটিল জ্যামিতিক আকার তৈরি করে। এটি একাধিকবার ক্ল্যাম্পিংয়ের ফলে সৃষ্ট ত্রুটি কমিয়ে দেয়। এই প্রক্রিয়াটি থ্রেডেড হোল, ডাওয়েল পিনের অবস্থান এবং বেয়ারিং পকেট সমর্থন করে, যা অন্য কোনো পদ্ধতিতে সম্ভব নয়।
অর্জনযোগ্য সহনশীলতা এবং পৃষ্ঠতল ফিনিশ
রোবোটিক যন্ত্রাংশের ক্ষেত্রে সিএনসি মেশিনিং কী কী অর্জন করে, তা এখানে তুলে ধরা হলো:
| মেশিনিং অপারেশন / বৈশিষ্ট্য | অর্জনযোগ্য সহনশীলতা / পৃষ্ঠের ফিনিশ |
| সাধারণ মিলিং | ± 0.01 মিমি |
| নির্ভুল টার্নিং এবং পাঁচ-অক্ষের কাজ | ±0.005 মিমি বা তার চেয়ে শক্ত |
| বিয়ারিং সিট এবং সিল ফেস | Ra 0.4–0.8 পৃষ্ঠের রুক্ষতা |
| রোবটের গুরুত্বপূর্ণ বৈশিষ্ট্যসমূহ (রৈখিক স্কেল এবং ইন-মেশিন প্রোবিং সহ) | ±০.০১–০.০২ মিমি |
| সার্ভো মোটর এবং এনকোডার হাউজিং (সমকেন্দ্রিকতা) | ≤0.01 মিমি টিআইআর |
| হারমোনিক-ড্রাইভ ফ্লেক্সস্প্লাইন পাতলা-দেয়ালের গোলাকারত্ব | ≤0.005 মিমি |
| রিডিউসার ব্যাকল্যাশ | ≤১ আর্ক-মিনিট |
| জিডিএন্ডটি সিলিন্ড্রিসিটি কলআউট | ⌭০.০০৪ মিমি |
| জিডিএন্ডটি সমকেন্দ্রিকতা কলআউট | ◎০.০০৫ মিমি |
| পুনরাবৃত্তিমূলক গতিবিধি — সার্জিক্যাল রোবট | ≤0.01 মিমি |
| বিপুল উৎপাদনের গুরুত্বপূর্ণ মাত্রা | AQL 1.0-এ স্যাম্পলিং সহ Cpk ≥ 1.33 |
সমতল পৃষ্ঠের জন্য আদর্শ পৃষ্ঠতল অমসৃণতা হলো ৬৩ মাইক্রোইঞ্চ। বক্র পৃষ্ঠের ক্ষেত্রে এটি ১২৫ মাইক্রোইঞ্চ বা তার চেয়েও ভালো হয়। হালকা বিড ব্লাস্টিং পৃষ্ঠতলের বাহ্যিক সৌন্দর্য বৃদ্ধি করে। সঠিক অবস্থান, সমতলতা এবং লম্বতার মতো সাধারণ জিডিঅ্যান্ডটি (GD&T) নিয়ন্ত্রণগুলো এখানে প্রযোজ্য। সিএনসি (CNC) মেশিনিংয়ের সূক্ষ্মতা রোবোটিক সিস্টেমের প্রয়োজনীয় নির্ভুলতাকে সমর্থন করে।
বৃহৎ পরিসরে উৎপাদনের জন্য, চীনের অন্যতম শীর্ষস্থানীয় উৎপাদক নোবেল (NOBLE) খরচ নিয়ন্ত্রণের উদ্দেশ্যে উচ্চ-নির্ভুল যন্ত্রাংশের জন্য সিএনসি মেশিনিংয়ের সাথে অন্যান্য উৎপাদন প্রক্রিয়াকে সমন্বয় করে। তাদের উৎপাদন দক্ষতা গ্রাহকদের দ্রুত প্রোটোটাইপ থেকে ব্যাপক উৎপাদনে যেতে সাহায্য করে। এই সমন্বিত পদ্ধতিটিই রোবোটিক্সের আধুনিক উৎপাদনের মূল ভিত্তি।
লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশ তৈরির প্রক্রিয়া
লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশগুলোর জন্য বিশেষ যত্নের প্রয়োজন। এই উপাদানগুলো তরলের সংস্পর্শে আসে, এদেরকে অবশ্যই ভালোভাবে সিল করা থাকতে হয় এবং ক্ষয়রোধী হতে হয়। দুটি প্রধান উৎপাদন প্রক্রিয়া এই চাহিদাগুলো পূরণ করে: ওয়েল্ডিং সহ লেজার কাটিং এবং সিলের জন্য ওভারমোল্ডিং। লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশের জন্য সঠিক উৎপাদন প্রক্রিয়া নির্বাচন করা হলে, বাস্তব ব্যবহারে চূড়ান্ত অ্যাসেম্বলিটি কতটা ভালোভাবে কাজ করবে তা সরাসরি প্রভাবিত হয়।
তরল পথের জন্য লেজার কাটিং এবং ওয়েল্ডিং
তরল প্রবাহের পথ অবশ্যই মসৃণ এবং ছিদ্রহীন হতে হবে। লেজার কাটিং এবং বেন্ডিংয়ের মাধ্যমে শিট মেটালে সুনির্দিষ্ট চ্যানেল তৈরি করা হয়। লেজার কোনো অমসৃণ প্রান্ত ছাড়াই পরিষ্কার ধার তৈরি করে। ওয়েল্ডিংয়ের মাধ্যমে এমন কোনো উপাদান যোগ না করেই বিভিন্ন অংশ জোড়া লাগানো হয়, যা ময়লা আটকে রাখতে পারে। এক্ষেত্রে স্টেইনলেস স্টিল বিকারক এবং পরিষ্কারক দ্রবণের ক্ষয় প্রতিরোধ করে। এই পুরো কাঠামোটি পরিষ্কারযোগ্য এবং রাসায়নিকভাবে নিরাপদ থাকে। রোগ নির্ণয় পরীক্ষা বা ঔষধ তৈরির কাজে ব্যবহৃত লিকুইড হ্যান্ডলিং সিস্টেমের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। এই লিকুইড হ্যান্ডলিং মেশিনগুলোর হাজার হাজার চক্র জুড়ে উচ্চ নির্ভরযোগ্যতা প্রয়োজন।
সিল এবং সংযোগকারীগুলির জন্য ওভারমোল্ডিং এবং ইনসার্ট মোল্ডিং
সিল এবং কানেক্টরে প্রায়শই দুটি উপাদান ব্যবহৃত হয়। ওভারমোল্ডিং পদ্ধতিতে একটি শক্ত সাবস্ট্রেটের উপর একটি নরম ইলাস্টোমার জুড়ে দেওয়া হয়। নরম স্তরটি সিল তৈরি করে। শক্ত অংশটি কাঠামো এবং মাউন্টিং পয়েন্ট সরবরাহ করে। ইনসার্ট মোল্ডিং পদ্ধতিতে একটি পূর্ব-গঠিত ধাতু বা প্লাস্টিকের ইনসার্টকে ছাঁচের মধ্যে স্থাপন করা হয়, তারপর এর চারপাশে উপাদান ইনজেক্ট করা হয়। এর ফলে থ্রেডেড ইনসার্ট, বৈদ্যুতিক সংযোগ, বা সমন্বিত সিলিং সহ সেন্সর হাউজিং তৈরি হয়। এই উৎপাদন প্রক্রিয়াগুলো অ্যাসেম্বলির ধাপ কমায় এবং লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশের নির্ভরযোগ্যতা বাড়ায়, যা বহু চক্র জুড়ে দূষণমুক্ত থাকে। স্বয়ংক্রিয় লিকুইড হ্যান্ডলিংয়ের জন্য সিলের অখণ্ডতা অত্যন্ত গুরুত্বপূর্ণ। এটি উচ্চ থ্রুপুট ওয়ার্কফ্লোতে নির্ভুলতা বজায় রাখে এবং ক্রস-কন্টামিনেশন প্রতিরোধ করে।
রোবোটিক্সের জন্য মূল উৎপাদন: ইনজেকশন, শিট মেটাল, এবং অ্যাডিটিভ
সিএনসি এবং লিকুইড হ্যান্ডলিং প্রক্রিয়া ছাড়াও, আরও তিনটি পদ্ধতি রোবটিক্স উৎপাদন ব্যবস্থাকে পূর্ণাঙ্গ করে তোলে।
উচ্চ-পরিমাণ প্লাস্টিক উপাদানের জন্য ইনজেকশন মোল্ডিং
যখন হাজার হাজার অভিন্ন প্লাস্টিকের যন্ত্রাংশ প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিং পদ্ধতিটি বিশেষভাবে কার্যকর। এনক্লোজার, কভার এবং ব্র্যাকেট—সবকিছুই এই পদ্ধতিতে ভালোভাবে তৈরি করা যায়। এর প্রাথমিক টুলিং খরচ বেশি হলেও, বেশি পরিমাণে উৎপাদন করলে প্রতিটি যন্ত্রাংশের খরচ দ্রুত কমে আসে। স্ন্যাপ ফিট, লিভিং হিঞ্জ এবং মাউন্টিং বস সরাসরি মোল্ডের মধ্যেই যুক্ত করা যায়। এতে অ্যাসেম্বলির সময় বাঁচে। ABS, পলিকার্বোনেট এবং নাইলনের মতো ইঞ্জিনিয়ারিং প্লাস্টিকগুলো ভালো ইমপ্যাক্ট স্ট্রেংথ এবং কসমেটিক ফিনিশ প্রদান করে। প্রয়োজনে মেডিকেল-গ্রেড সংস্করণগুলো বায়োকম্প্যাটিবিলিটি যোগ করে। এই প্রক্রিয়াটি রোবোটিক অটোমেশন যন্ত্রাংশের বিপুল চাহিদা মেটাতে সক্ষম।
চ্যাসিস এবং সহায়ক কাঠামোর জন্য শিট মেটাল ফ্যাব্রিকেশন
শিট মেটাল অনেক রোবোটিক সিস্টেমের মেরুদণ্ড গঠন করে। লেজার কাটিং, বেন্ডিং এবং ওয়েল্ডিংয়ের মাধ্যমে সমতল ধাতুকে দৃঢ় ফ্রেমে পরিণত করা হয়। কম থেকে মাঝারি পরিমাণে উৎপাদনের জন্য এই প্রক্রিয়াটি দ্রুত এবং সাশ্রয়ী। উচ্চ-চাপযুক্ত স্থানগুলোকে গাসেট বা গঠিত রিব দিয়ে শক্তিশালী করা হয়। সমতল প্যানেলগুলোতে ইলেকট্রনিক্স, ক্যাবলিং এবং সেন্সর স্থাপন করা সহজ হয়। নোবেল-এর শিট মেটাল পরিষেবাগুলোর মধ্যে রয়েছে লেজার কাটিং ও বেন্ডিং, এবং তারপর ওয়েল্ডিং ও ফিনিশিং। এর মাধ্যমে আপনার রোবটের জন্য একটি শক্তিশালী ও হালকা চ্যাসিস তৈরি হয়।
জটিল জ্যামিতি এবং প্রোটোটাইপের জন্য ডিএমএলএস এবং থ্রিডি প্রিন্টিং
ডাইরেক্ট মেটাল লেজার সিন্টারিং (DMLS) এবং থ্রিডি প্রিন্টিং এমন ডিজাইন স্বাধীনতা দেয় যা মেশিনিং দিতে পারে না। এর মাধ্যমে জটিল অভ্যন্তরীণ চ্যানেল, জৈব আকৃতি এবং ল্যাটিস কাঠামো প্রিন্ট করা যায়। এই বৈশিষ্ট্যগুলো কনফর্মাল কুলিং, ওজন কমানো এবং পার্ট একত্রীকরণে সহায়তা করে।
মেটাল থ্রিডি প্রিন্টিংয়ের মূল শক্তি হলো জটিল ও সর্বোত্তম জ্যামিতিক আকৃতির যন্ত্রাংশ তৈরি করার ক্ষমতা। এর মানে হলো, এটি উচ্চ কর্মক্ষমতা সম্পন্ন যন্ত্রাংশ উৎপাদনের জন্য আদর্শ।
প্রোটোটাইপের জন্য, থ্রিডি প্রিন্টিং আপনাকে টুলিং-এর বিলম্ব ছাড়াই দ্রুত পুনরাবৃত্তি করতে দেয়। প্রোডাকশন টুলিং-এর আগেই আপনি এর ফিট, কার্যকারিতা এবং অ্যাসেম্বলি পরীক্ষা করে নিতে পারেন। চূড়ান্ত ব্যবহারের যন্ত্রাংশের ক্ষেত্রে, ডিএমএলএস একটি অ্যাসেম্বলিতে উপাদানের সংখ্যা কমিয়ে দেয়। একাধিক মেশিনিং করা অংশ একত্রিত হয়ে একটিমাত্র প্রিন্ট করা অংশে পরিণত হয়, যা আরও শক্তিশালী এবং হালকা। এটি রোবোটিক্সের জন্য আধুনিক উৎপাদনের ধারার সাথে সামঞ্জস্যপূর্ণ, যেখানে জটিলতা খরচ বাড়ায় না। ডিএমএলএস-এর সূক্ষ্মতা উন্নত রোবোটিক সিস্টেমের জন্য প্রয়োজনীয় নির্ভুলতাকে সমর্থন করে। এই অ্যাডিটিভ পদ্ধতিগুলো রোবোটিক্সের উৎপাদন ক্ষেত্রে অপরিহার্য হাতিয়ার।
যত্ন রোবটের যন্ত্রাংশের জন্য উপকরণ
আপনার কেয়ার রোবটের যন্ত্রাংশের জন্য সঠিক উপাদান নির্বাচন করা পরবর্তী সবকিছুকে প্রভাবিত করে। এটি যন্ত্রাংশের স্থায়িত্ব, রাসায়নিক পদার্থের সাথে সেগুলোর কার্যকারিতা এবং আপনার খরচের পরিমাণ নির্ধারণ করে। কিছু যন্ত্রাংশকে খুব শক্তিশালী হতে হয়। অন্যগুলোর ঘর্ষণ কম হওয়া প্রয়োজন অথবা সেগুলো শরীরের জন্য নিরাপদ হওয়া দরকার। চলুন, প্রধান উপাদান শ্রেণিগুলো এবং কোনটি কোথায় সবচেয়ে ভালোভাবে কাজ করে তা দেখে নেওয়া যাক।
তরল হ্যান্ডলিং রোবটের যন্ত্রাংশ: উপকরণ নির্বাচন
লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশগুলোর কিছু কঠোর চাহিদা রয়েছে। এগুলো রিএজেন্ট, সলভেন্ট এবং জৈবিক নমুনার সংস্পর্শে আসে। এগুলোকে অবশ্যই ক্ষয়রোধী হতে হবে। এগুলো থেকে যেন তরলে কোনো রাসায়নিক পদার্থ নির্গত না হয়। এবং প্রায়শই এগুলোতে কম ঘর্ষণ প্রয়োজন হয়, যাতে তরল মসৃণভাবে প্রবাহিত হতে পারে। এই ক্ষেত্রে তিনটি উপাদান পরিবার প্রধান: পিটিএফই (PTFE), পিক (PEEK), এবং ৩১৬এল (316L) স্টেইনলেস স্টিল। এদের প্রত্যেকটিরই ভিন্ন ভিন্ন সক্ষমতা রয়েছে।
তরলের সংস্পর্শে ক্ষয় প্রতিরোধের জন্য স্টেইনলেস স্টিল
316L স্টেইনলেস স্টিল তার ক্ষয়-প্রতিরোধ ক্ষমতার জন্য পরিচিত। এর মলিবডেনাম উপাদান ক্লোরাইড, লবণ এবং শিল্প রাসায়নিক পদার্থ থেকে সুরক্ষা প্রদান করে। এটি কোনো রকম ভাঙন ছাড়াই ব্লিচ, পারঅ্যাসিটিক অ্যাসিড এবং বাষ্পীভূত হাইড্রোজেন পারক্সাইড সহ্য করতে পারে। এই কারণে, যেসব সূঁচ শরীরের তরল পদার্থের সংস্পর্শে আসে, সেগুলোর জন্য এটি একটি সেরা পছন্দ। যেসব যন্ত্রাংশ বারবার জীবাণুমুক্ত করা হয়, সেগুলোর জন্যও এটি ভালোভাবে কাজ করে। এর ইলাস্টিক মডিউলাস হলো ১৯৩ GPa, যা অ্যালুমিনিয়ামের চেয়ে প্রায় তিনগুণ বেশি দৃঢ়। এই দৃঢ়তা ব্যবহারের সময় সূক্ষ্ম সূঁচের অংশগুলোকে বেঁকে যাওয়া থেকে রক্ষা করে। যখন স্বাস্থ্যবিধি কঠোর হয়, তখন লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশের জন্য 316L স্টেইনলেস স্টিল নির্ভরযোগ্য কার্যকারিতা প্রদান করে।
কম ঘর্ষণযুক্ত তরল পথের জন্য প্রকৌশল প্লাস্টিক
তরলের সংস্পর্শের ক্ষেত্রে PTFE এবং PEEK ভিন্ন ভিন্ন সুবিধা প্রদান করে। PTFE প্রায় সব ধরনের রাসায়নিক প্রতিরোধ করে। কোনো সাধারণ ল্যাব রিএজেন্ট একে ভাঙতে পারে না। এর ঘর্ষণ খুব কম এবং এতে নন-স্টিক বৈশিষ্ট্য রয়েছে। এই কারণে এটি সিল, টিপস এবং স্থিরভাবে ভেজা অংশগুলোর জন্য চমৎকার। এর অসুবিধা কী? PTFE-এর টেনসাইল স্ট্রেংথ কম, ২০ থেকে ৩৫ MPa-এর মধ্যে। এটি চাপে বিকৃত হয়ে যায়, তাই এটি কাঠামোগত ভার বহন করতে পারে না। PEEK সেই শূন্যস্থান পূরণ করে। এর টেনসাইল স্ট্রেংথ বেশি, প্রায় ৯০ থেকে ১০০ MPa। এটি স্থির চাপে নিজের আকৃতি ধরে রাখে। PEEK বেশিরভাগ জৈব এবং জল-ভিত্তিক তরল প্রতিরোধ করে, যদিও তীব্র সালফিউরিক অ্যাসিড এবং কিছু হ্যালোজেন একে ক্ষতিগ্রস্ত করতে পারে। যেসব চলমান অংশে টাইট টলারেন্স প্রয়োজন, সেখানে PEEK ভালোভাবে কাজ করে। রাসায়নিক সরবরাহ ব্যবস্থা এবং কঠোর রিএজেন্টের সংস্পর্শে আসা সিলের জন্য PTFE একটি নিরাপদ বিকল্প। এই দুটি প্লাস্টিক লিকুইড হ্যান্ডলিং সিস্টেমে একসাথে কাজ করে, যেখানে রাসায়নিক সুরক্ষা এবং যান্ত্রিক শক্তি উভয়ই গুরুত্বপূর্ণ।
লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশের জন্য এই তিনটি উপাদানের একটি সংক্ষিপ্ত তুলনা নিচে দেওয়া হলো:
| উপাদান | ক্ষয় / রাসায়নিক প্রতিরোধ | ঘর্ষণ এবং নন-স্টিক বৈশিষ্ট্য | যান্ত্রিক শক্তি | তরল হ্যান্ডলিং রোবটে সর্বোত্তম ব্যবহার |
| PTFE | প্রায় সব রাসায়নিকের বিরুদ্ধে প্রতিরোধ গড়ে তোলে; কোনো সাধারণ ল্যাব রিএজেন্ট একে ভাঙতে পারে না। | খুব কম ঘর্ষণ এবং নন-স্টিক | কম প্রসার্য শক্তি (২০-৩৫ মেগাপ্যাসকেল); চাপে বিকৃত হয় | ক্ষতিকর বিকারকের সংস্পর্শে আসা রাসায়নিক সরবরাহ ব্যবস্থা, সীল এবং টিপস |
| উঁকি | অধিকাংশ জৈব ও জল-ভিত্তিক তরল প্রতিরোধী; তীব্র সালফিউরিক অ্যাসিড এবং কিছু হ্যালোজেনের দ্বারা ক্ষতিগ্রস্ত হয়। | যেসব চলমান যন্ত্রাংশের জন্য সূক্ষ্ম সহনশীলতা প্রয়োজন, সেগুলোর জন্য ভালো। | উচ্চ প্রসার্য শক্তি (৯০–১০০ মেগাপ্যাসকেল); স্থির চাপে আকৃতি ধরে রাখে | কাঠামোগত রোবোটিক বাহু, অবস্থান নির্ধারণকারী ফিক্সচার এবং উচ্চ-ভার বহনকারী চলমান অংশ |
| 316L স্টেইনলেস স্টীল | চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা; মলিবডেনাম ক্লোরাইড, লবণ এবং শিল্প রাসায়নিক পদার্থ থেকে সুরক্ষা প্রদান করে। | কম ঘর্ষণের জন্য পরিচিত নয় | স্থিতিস্থাপক মডুলাস ১৯৩ GPa (অ্যালুমিনিয়ামের চেয়ে প্রায় ৩ গুণ বেশি দৃঢ়) | শারীরিক তরল পদার্থ এবং জীবাণুমুক্তকরণাধীন অংশের সংস্পর্শে আসা সূঁচ |
উচ্চ-শক্তি সম্পন্ন ধাতু: 17-4 PH এবং Ti-6Al-4V
যখন আপনার রোবটের এমন ধাতব যন্ত্রাংশের প্রয়োজন হয় যা ভারী ভার বহন করতে পারে বা ক্ষয় প্রতিরোধ করতে পারে, তখন দুটি সংকর ধাতুর কথা মনে আসে: স্টেইনলেস স্টিল 17-4 PH এবং টাইটানিয়াম Ti-6Al-4V। উভয়ই CNC মেশিনিং এবং DMLS-এর জন্য উপযুক্ত। উভয়ই চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। কিন্তু শক্তি, কাঠিন্য এবং মেশিনিংযোগ্যতার দিক থেকে এদের মধ্যে পার্থক্য রয়েছে।
যান্ত্রিক বৈশিষ্ট্য এবং যন্ত্রগতি
স্টেইনলেস স্টিল 17-4 PH বেশ চিত্তাকর্ষক বৈশিষ্ট্য প্রদর্শন করে। H900 অবস্থায়, এর চূড়ান্ত প্রসার্য শক্তি (ultimate tensile strength) ১২৭৫ MPa-তে পৌঁছায়। এর নমন শক্তি (yield strength) ১০৬০ MPa এবং নমন শক্তি (flexural strength) ১৩৮০ MPa পর্যন্ত হয়। এর স্থিতিস্থাপক গুণাঙ্ক (elastic modulus) ২০০ GPa। এর কাঠিন্য ৩৮ HRC। ভাঙনের সময় প্রসারণ (elongation at break) ১০ শতাংশ। এর ঘনত্ব ৭.৭৫ গ্রাম/ঘন সেন্টিমিটার। মেশিনিং করার পর এর পৃষ্ঠের অমসৃণতা (surface roughness) Ra ১.০ µm হয়। এই বৈশিষ্ট্যগুলো 17-4 PH-কে কেয়ার রোবটের যন্ত্রাংশের কাঠামোগত ফ্রেম, জোড় এবং মাউন্টের জন্য একটি শক্তিশালী উপাদান হিসেবে তৈরি করে।
Ti-6Al-4V-এর একটি ভিন্ন বৈশিষ্ট্য রয়েছে। এর চূড়ান্ত প্রসার্য শক্তি (ultimate tensile strength) অভিমুখ এবং অবস্থানের উপর নির্ভর করে ৯৩৬ থেকে ১০১৪ মেগাপ্যাসকেল (MPa) পর্যন্ত হয়ে থাকে। এর নমনীয়তাও (ductility) ভিন্ন ভিন্ন হয়। যখন স্তরগুলোর সাথে লম্বভাবে পরীক্ষা করা হয়, তখন নমনীয়তা ১৪ থেকে ২১ শতাংশ পর্যন্ত থাকে। স্তরগুলোর সমান্তরালে পরীক্ষা করলে, এটি কমে ৬ থেকে ১১ শতাংশে নেমে আসে। এর স্থিতিস্থাপক গুণাঙ্ক (elastic modulus) হলো ১১০ গিগাপ্যাসকেল (GPa)। তাপ-প্রক্রিয়াজাত (annealed) দণ্ডাকারে এর কাঠিন্য ৩০২ থেকে ৩৪০ এইচবি (HB)-এর মধ্যে থাকে। এর সর্বোচ্চ কার্যক্ষম তাপমাত্রা ৩১৫° সেলসিয়াস পর্যন্ত পৌঁছায়। এর বিটা ট্রান্সাস (beta transus) প্রায় ৯৯৯° সেলসিয়াস।
মেশিনেবিলিটি বা যন্ত্রকৌশলযোগ্যতাই এই দুটি সংকর ধাতুকে আলাদা করে। সঠিক পদ্ধতি অবলম্বন করলে ১৭-৪ পিএইচ (17-4 PH) ভালোভাবে মেশিনিং করা যায়। পজিটিভ রেক অ্যাঙ্গেলসহ ধারালো, মাল্টিলেয়ার টিআইএএলএন (TiAlN) বা পিভিডি-কোটেড কার্বাইড টুল ব্যবহার করুন। এটি কাটিং ফোর্স বা কর্তন বল কমিয়ে দেয়। সিরামিক-কোটেড ইনসার্ট টার্নিংয়ের জন্য ভালো কাজ করে, বিশেষ করে এইচ৯০০ (H900) অবস্থায়। এগুলো তাপ অপসারিত করে এবং টুলের আয়ু বাড়ায়। ওয়ার্ক হার্ডেনিং এড়াতে ফিড এবং স্পিড স্থির রাখুন। পর্যাপ্ত শীতলীকরণ মাত্রিক নির্ভুলতা বজায় রাখে। এইচ৯০০ (H900) সর্বোচ্চ কাঠিন্যের অবস্থা মেশিনিংকে আরও কঠিন করে তোলে। প্যারামিটার বিচ্যুত হলে টুলের ক্ষয় দ্রুততর হয়।
Ti-6Al-4V মেশিনিং করা তুলনামূলকভাবে কঠিন। এর তাপ পরিবাহিতা মাত্র 6.7 W/m·K। এটি 6061 অ্যালুমিনিয়ামের চেয়ে প্রায় 25 গুণ এবং 4140 স্টিলের চেয়ে ছয় গুণ কম। কাটিং এজে তাপ কেন্দ্রীভূত হয়। বিল্ট-আপ এজ তৈরি হয়। ওয়ার্ক হার্ডেনিং ঘটে। রাফিং স্পিড 80 থেকে 120 SFM (24 থেকে 37 মি/মিনিট) থেকে শুরু করা উচিত। কুল্যান্ট প্রেশার 500 psi (35 বার)-এর বেশি হওয়া প্রয়োজন। চিপ লোড 0.002 ইঞ্চি/দাঁত (0.05 মিমি/দাঁত) বা তার উপরে থাকা উচিত। এই প্যারামিটারগুলো ওয়ার্ক হার্ডেনিং প্রতিরোধ করে এবং কাটকে স্থিতিশীল রাখে।
ক্ষয় ও মরিচা রোধে পৃষ্ঠতলের প্রক্রিয়াকরণ
পৃষ্ঠতলীয় প্রলেপ ধাতব যন্ত্রাংশের আয়ু বাড়ায়। সঠিক নির্বাচনটি এর প্রয়োগের উপর নির্ভর করে। এখানে একটি নির্দেশিকা দেওয়া হলো:
| প্রয়োজন | প্রস্তাবিত পৃষ্ঠ চিকিত্সা |
| উচ্চ পরিধান / ক্লান্তি | শট পিনিং এর সাথে PVD বা DLC কোটিং এর সংমিশ্রণ |
| বহিরাঙ্গন / ক্ষয়কারী সংস্পর্শ | পাউডার কোটিং প্লাস অ্যানোডাইজিং বা প্যাসিভেশন |
| প্রসাধনী এবং হালকা ওজনের চাহিদা | Anodizing |
| খাদ্য বা ঔষধের সংস্পর্শ | প্যাসিভেশন বা ইলেক্ট্রোপলিশিং |
| উচ্চ তাপ এলাকা | হার্ড ক্রোম বা সিরামিক আবরণ |
প্যাসিভেশনে নাইট্রিক বা সাইট্রিক অ্যাসিড ব্যবহার করা হয়। এটি মুক্ত আয়রন অপসারণ করে এবং একটি নিষ্ক্রিয় ক্রোমিয়াম অক্সাইড স্তর তৈরি করে। এটি চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। এটি ফুড-গ্রেড রোবট, মেডিকেল কোবট, আউটডোর ইউনিট এবং জয়েন্টের জন্য উপযুক্ত। অ্যানোডাইজিং (টাইপ II এবং III) অ্যালুমিনিয়াম এক্সট্রুশন এবং বাঁকানো বা স্ট্যাম্প করা যন্ত্রাংশের উপর কাজ করে। এটি একটি শক্ত, ক্ষয়-প্রতিরোধী অক্সাইড স্তর তৈরি করে। এর সুবিধার মধ্যে রয়েছে ক্ষয় প্রতিরোধ, বৈদ্যুতিক নিরোধক এবং নান্দনিক রঙের বিকল্প। এটি চ্যাসিস রেল, হাউজিং, ব্র্যাকেট, সেন্সর মাউন্ট এবং আর্মের জন্য উপযুক্ত। TiN, TiAlN এবং DLC-এর মতো PVD এবং CVD কোটিং গিয়ার, শ্যাফট এবং স্লাইডিং সারফেসে প্রয়োগ করা হয়। এগুলি অত্যন্ত শক্ত (২,০০০–৩,০০০ HV), কম ঘর্ষণযুক্ত এবং ক্ষয় প্রতিরোধী। গিয়ারের দাঁত, বিয়ারিং জার্নাল, স্লাইডিং জয়েন্ট এবং এন্ড-ইফেক্টরগুলি এর থেকে সবচেয়ে বেশি উপকৃত হয়।
চিকিৎসা যন্ত্রপাতির ক্ষেত্রে, পৃষ্ঠতল প্রক্রিয়াকরণ কঠোর জৈব-সামঞ্জস্যতা এবং ক্ষয়-প্রতিরোধের প্রয়োজনীয়তা পূরণ করে। ইমপ্লান্ট অ্যানোডাইজিং করার ফলে একটি অ্যালুমিনিয়াম অক্সাইড ফিল্ম তৈরি হয় যা ভালো জৈব-সামঞ্জস্যপূর্ণ। এটি মানব টিস্যুর সাথে প্রতিকূল প্রতিক্রিয়া হ্রাস করে। মাইক্রো আর্ক অক্সিডেশন চমৎকার ক্ষয়-প্রতিরোধ ক্ষমতা এবং জৈব-সামঞ্জস্যপূর্ণ সিরামিক আবরণ স্তর তৈরি করে। এটি কৃত্রিম জয়েন্টের মতো চিকিৎসা যন্ত্রপাতির জন্য উপযুক্ত।
ঘের এবং কাঠামোগত উপাদানের জন্য প্রকৌশল প্লাস্টিক
সব অংশে ধাতুর প্রয়োজন হয় না। আবরণ, ঢাকনা এবং বন্ধনীগুলো প্রায়শই ইঞ্জিনিয়ারিং প্লাস্টিক দিয়ে তৈরি করলে ভালো ফল পাওয়া যায়। এই উপাদানগুলো ওজন কমায়, আঘাত প্রতিরোধ করে এবং বাহ্যিক সৌন্দর্যের ক্ষেত্রে নমনীয়তা প্রদান করে। এছাড়াও, বেশি পরিমাণে কিনলে যন্ত্রে তৈরি ধাতুর চেয়ে এগুলোর খরচ কম হয়।
ABS, পলিকার্বোনেট এবং নাইলন: আঘাত সহনশীলতা এবং বাহ্যিক রূপ
ABS হলো সবচেয়ে নির্ভরযোগ্য উপাদান। এটি ভালো আঘাত সহনশীলতা প্রদান করে এবং এতে ভালোভাবে রঙ, টেক্সচার ও রং করা যায়। পলিকার্বনেট উন্নততর আঘাত প্রতিরোধ ক্ষমতা প্রদান করে। এটি উচ্চ তাপমাত্রাও সহ্য করতে পারে। নাইলন চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা এবং রাসায়নিক প্রতিরোধ ক্ষমতা প্রদান করে। এটি গিয়ার, বিয়ারিং এবং কাঠামোগত ক্লিপের জন্য ভালোভাবে কাজ করে। রোবট ডিজাইনে প্রতিটি প্লাস্টিকেরই একটি নির্দিষ্ট স্থান রয়েছে। ABS বাহ্যিক আবরণ এবং হাউজিংয়ের জন্য উপযুক্ত। পলিকার্বনেট সেইসব যন্ত্রাংশের জন্য উপযুক্ত যেগুলোতে স্বচ্ছতা বা উচ্চ আঘাত সহনশীলতার প্রয়োজন হয়। নাইলন সেইসব চলমান যন্ত্রাংশ সামলাতে পারে যেগুলো ঘষা খায় বা পিছলে যায়।
খাদ্য-গ্রেড এবং চিকিৎসা-গ্রেড সংস্করণ
সাধারণ প্লাস্টিক নিরাপত্তা বিধি মেনে নাও চলতে পারে। ফুড-গ্রেড এবং মেডিকেল-গ্রেড সংস্করণগুলো সেই শূন্যস্থান পূরণ করে। এই উপাদানগুলো জৈব-সামঞ্জস্যতা পরীক্ষায় উত্তীর্ণ হয়। এগুলো বারবার পরিষ্কার করার পরেও অক্ষত থাকে। এগুলো থেকে কোনো ক্ষতিকর রাসায়নিক নির্গত হয় না। মেডিকেল-গ্রেড ABS এবং পলিকার্বোনেট সাধারণত কেয়ার রোবটের সেইসব যন্ত্রাংশে ব্যবহৃত হয়, যেগুলো রোগীদের সংস্পর্শে আসে বা জীবাণুমুক্ত পরিবেশে থাকে। ফুড-গ্রেড নাইলন লিকুইড হ্যান্ডলিং মেশিনে ব্যবহৃত হয়, যা ওষুধ প্রস্তুত করে বা নমুনা পরিচালনা করে। সর্বদা উপাদানের সার্টিফিকেট পরীক্ষা করুন। এতে ISO 10993 বা FDA-এর খাদ্য-সংস্পর্শ বিধি মেনে চলার বিষয়টি নিশ্চিত করা উচিত।
পরিচর্যা রোবটের উপাদানগুলির নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ
উৎপাদন সীমাবদ্ধতা এবং যন্ত্রাংশের জ্যামিতি
ড্রাফট অ্যাঙ্গেল, দেয়ালের পুরুত্ব এবং আন্ডারকাট
মোল্ড করা যন্ত্রাংশের জন্য ড্রাফট অ্যাঙ্গেল গুরুত্বপূর্ণ। এটি যন্ত্রাংশকে কোনো ঘষার দাগ ছাড়াই মোল্ড থেকে বের করে আনতে সাহায্য করে। নাইলনের জন্য কোনো ন্যূনতম ড্রাফটের প্রয়োজন নেই, তবে এক ডিগ্রি সবচেয়ে ভালো কাজ করে। পলিকার্বোনেটের জন্য কমপক্ষে ১.৫ ডিগ্রি প্রয়োজন, এবং দুই ডিগ্রি হলে আরও ভালো। টেক্সচারযুক্ত পৃষ্ঠের জন্য বেশি ড্রাফটের প্রয়োজন হয়, কারণ টেক্সচারের কারণে ছোট ছোট আন্ডারকাট তৈরি হয়। একটি ভালো নিয়ম হলো, প্রতি ০.০০১ ইঞ্চি টেক্সচারের গভীরতার জন্য ১.৫ ডিগ্রি ড্রাফট যোগ করা।
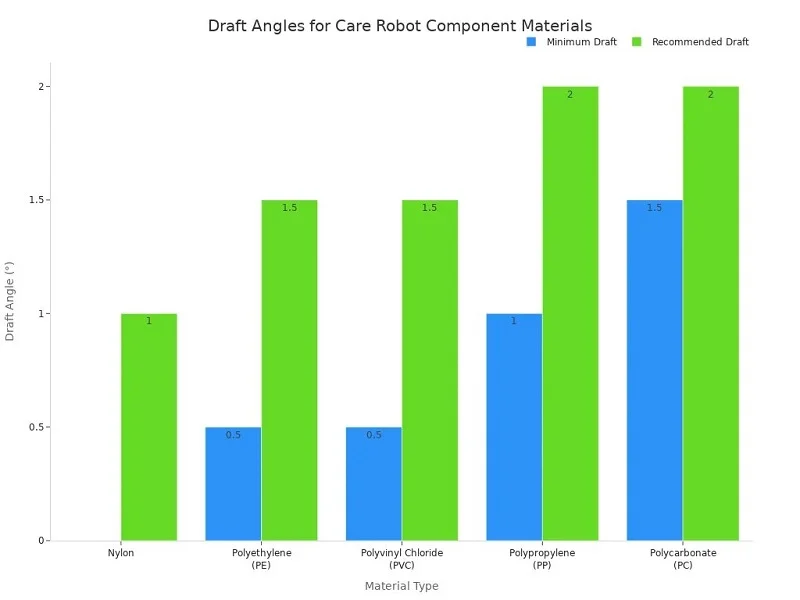
কোনো কাঠামোর গভীরতার ওপর ভিত্তি করে দেয়ালের পুরুত্ব পরিবর্তিত হয়। একটি ০.২৫ ইঞ্চি গভীর কাঠামোর জন্য ০.০৪০ ইঞ্চি দেয়াল এবং ০.৫ ডিগ্রি ড্রাফট প্রয়োজন। দুই ইঞ্চি গভীরতার জন্য ০.১০০ ইঞ্চির বেশি দেয়াল এবং দুই ডিগ্রি ড্রাফট প্রয়োজন। সমস্ত প্রান্ত গোলাকার করুন এবং ভেতরের ফিললেটগুলো দেয়ালের পুরুত্বের অন্তত ০.৫ গুণ পুরু হতে হবে। বাইরের ফিললেটগুলো দেয়ালের পুরুত্বের ১.৫ গুণ পর্যন্ত হওয়া উচিত।
সিএনসি, ইনজেকশন মোল্ডিং বা শিট মেটালের জন্য অপ্টিমাইজ করা
প্রতিটি প্রক্রিয়ার নিজস্ব নিয়মকানুন আছে। সিএনসি ড্রাফট অ্যাঙ্গেল ছাড়াই সূক্ষ্ম সহনশীলতা সামলাতে পারে। ইনজেকশন মোল্ডিংয়ের জন্য ড্রাফট এবং সমতল দেয়াল প্রয়োজন। শিট মেটাল সাধারণ বাঁক এবং স্থির ব্যাসার্ধের সাথে সবচেয়ে ভালো কাজ করে। আপনার প্রক্রিয়াটি শুরুতেই বেছে নিন। এই পছন্দটি আপনার জ্যামিতিকে রূপ দেয় এবং পরবর্তীতে নতুন করে নকশা করার সময় বাঁচায়।
সমাবেশ এবং যোগদানের পদ্ধতি
ফাস্টেনার, ওয়েল্ডিং এবং আঠালো বন্ধন
ফাস্টেনার ব্যবহার করে যন্ত্রাংশ সহজে খোলা যায়। ওয়েল্ডিংয়ের মাধ্যমে স্থায়ী ও মজবুত জোড় তৈরি হয়। আঠালো বন্ধন চাপকে একটি বিস্তৃত এলাকায় ছড়িয়ে দেয়। প্রতিটি পদ্ধতি কেয়ার রোবটের বিভিন্ন যন্ত্রাংশের জন্য উপযুক্ত। যেখানে মেরামতের জন্য যন্ত্রাংশে পৌঁছানোর প্রয়োজন হয়, সেখানে ফাস্টেনার ব্যবহার করুন। কাঠামোগত ফ্রেম ওয়েল্ড করে দিন যা কখনও খোলা যায় না।
পরিষেবাযোগ্যতার জন্য মডুলার ডিজাইন
মডুলার ডিজাইন ক্ষয় ও ময়লাকে এক জায়গায় সীমাবদ্ধ রাখে। ফ্রেম স্পর্শ না করেই আপনি একটি মোশন এলিমেন্ট প্রতিস্থাপন করতে পারেন। স্ট্যান্ডার্ড ফাস্টেনার এবং কানেক্টর মেরামতের সময় কমিয়ে দেয়। টেস্ট পয়েন্ট এবং ফল্ট কোড অনুমান ছাড়াই সার্ভিস সংক্রান্ত সিদ্ধান্ত নিতে সাহায্য করে। যদি একটি কম দামের ক্ষয়যোগ্য যন্ত্রাংশ আপনাকে একটি উচ্চ-মূল্যের অ্যাসেম্বলি খুলতে বাধ্য করে, তবে বুঝতে হবে ডিজাইনটি যথেষ্ট সার্ভিস-উপযোগী নয়।
ব্যয় অপ্টিমাইজেশন এবং উপাদান নির্বাচন
উপকরণের খরচ এবং কর্মক্ষমতার চাহিদার মধ্যে ভারসাম্য রক্ষা করা
হালকা কম্পোজিট ওজন ও শক্তি খরচ কমায়। টাইটানিয়াম ও অ্যালুমিনিয়ামের মতো উচ্চ-শক্তির সংকর ধাতু ভারবহনের কাজ সামলায়। উন্নত পলিমার আবরণী এবং অ-কাঠামোগত অংশগুলোর জন্য ব্যবহৃত হয়। হাইব্রিড সিস্টেমে উচ্চ-চাপযুক্ত এলাকার জন্য ধাতু এবং ওজন-সংবেদনশীল অংশের জন্য কম্পোজিটের সমন্বয় করা হয়। আঞ্চলিক চাহিদাও একটি গুরুত্বপূর্ণ বিষয়। এশিয়ার বাজারগুলো খরচকে প্রাধান্য দেয়, অন্যদিকে উত্তর আমেরিকার বাজারগুলো কর্মক্ষমতার ওপর গুরুত্ব দেয়।
নিয়ার-নেট শেপ প্রক্রিয়ার মাধ্যমে বর্জ্য হ্রাস করা
নিয়ার-নেট শেপ প্রক্রিয়া স্ক্র্যাপ কমায়। ডিএমএলএস এবং থ্রিডি প্রিন্টিং পার্টসকে প্রায় চূড়ান্ত আকারের কাছাকাছি তৈরি করে। এটি উপকরণের অপচয় এবং মেশিনিং সময় কমায়। উৎপাদনযোগ্যতার জন্য নকশার নীতিগুলি এই পছন্দগুলিকে পরিচালিত করে। এগুলি আপনাকে উৎপাদন ব্যয়ের সাথে কঠোর টলারেন্সের ভারসাম্য বজায় রাখতে সাহায্য করে। একটি ভালো নকশা যেখানে প্রয়োজন সেখানে কঠোর টলারেন্স বজায় রাখে এবং অন্য জায়গায় তা শিথিল করে।
কাস্টম বনাম রেডিমেড কেয়ার রোবটের উপাদানসমূহ
কেয়ার রোবটের প্রতিটি যন্ত্রাংশের জন্য আপনাকে একটি সিদ্ধান্ত নিতে হবে। আপনি কি নিজের মতো করে কোনো অংশ ডিজাইন করবেন? নাকি বাজার থেকে কেনা কোনো যন্ত্রাংশ বেছে নেবেন ? আপনার সময়সীমা, বাজেট এবং চূড়ান্ত কার্যকারিতা—সবই এই উত্তরের ওপর নির্ভর করে।
কখন কাস্টম ফ্যাব্রিকেশন বেছে নেবেন
অনন্য জ্যামিতি, স্বত্বাধিকারী নকশা, বা কঠোর সহনশীলতা
কিছু যন্ত্রাংশ কোনো ক্যাটালগেই পাওয়া যায় না। হয়তো আপনার রোবট আর্মের জন্য একটি বিশেষ মাউন্টিং ব্র্যাকেট প্রয়োজন। হয়তো আপনার এন্ড ইফেক্টরের আকৃতি এমন যে কোনো সাধারণ যন্ত্রাংশ তাতে খাপ খায় না। হয়তো একটি গুরুত্বপূর্ণ জয়েন্টের জন্য আপনার খুব সূক্ষ্ম সহনশীলতা প্রয়োজন —প্লাস বা মাইনাস ০.০০৫ মিমি, যা সাধারণ বিয়ারিং নিশ্চিত করতে পারে না। এইসব ক্ষেত্রে কাস্টম ফেব্রিকেশনই আপনার একমাত্র উপায়। কাস্টম প্রিসিশন যন্ত্রাংশ আপনাকে প্রতিটি মাত্রা এবং উপাদান নিয়ন্ত্রণ করার সুযোগ দেয়। আপনার নকশায় যা প্রয়োজন, আপনি ঠিক তাই পান। কাস্টম ফেব্রিকেশন আপনার মেধাস্বত্বকেও সুরক্ষিত রাখে। বাজারে সহজলভ্য যন্ত্রাংশ আপনার নকশার পদ্ধতিকে প্রতিদ্বন্দ্বীদের কাছে প্রকাশ করে দেবে। কাস্টম যন্ত্রাংশ আপনার ধারণাগুলোকে আপনার নিজের কোম্পানির মধ্যেই সুরক্ষিত রাখে।
বিশেষ সরঞ্জাম ব্যবহার করে উচ্চ-পরিমাণ উৎপাদন
উৎপাদনের পরিমাণ বাড়লে হিসাবটা অনেকটাই পাল্টে যায়। অল্প পরিমাণে উৎপাদনের ক্ষেত্রে সিএনসি মেশিনিং বেশ কার্যকর। নোবেল-এর মতো কোম্পানিগুলো প্রোটোটাইপিংয়ের জন্য এই পরিষেবা দিয়ে থাকে। কিন্তু যখন আপনার হাজার হাজার একই রকম কেয়ার রোবটের যন্ত্রাংশের প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিং খরচের চিত্রটাই পাল্টে দেয়। প্রাথমিক পর্যায়ে টুলিংয়ের খরচ অনেক বেশি। বেশি পরিমাণে উৎপাদন করলে প্রতিটি যন্ত্রাংশের খরচ দ্রুত কমে আসে। বিশেষায়িত টুলিংয়ের খরচ সময়ের সাথে সাথে উঠে আসে। প্রতিটি যন্ত্রাংশ একই রকম হয়। এই সামঞ্জস্যতা সেইসব নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ কেয়ার রোবটের যন্ত্রাংশের জন্য জরুরি, যেগুলোকে প্রতিটি চক্রে একই পদ্ধতিতে কাজ করতে হয়।
দ্রুততর উন্নয়নের জন্য প্রমিত উপাদানসমূহের ব্যবহার
বিয়ারিং, ফাস্টেনার এবং সেন্সর হাউজিং
স্ট্যান্ডার্ড কম্পোনেন্টগুলো ডেভেলপমেন্টের কয়েক মাসের সময় বাঁচিয়ে দেয়। বেয়ারিং, ফাস্টেনার এবং সেন্সর হাউজিং ইতিমধ্যেই হাজার হাজার আকারে পাওয়া যায়। আপনি ক্যাটালগ থেকে একটি বেছে নিতে পারেন। আজকের সেন্সর বেয়ারিংগুলো লোড এবং ক্ষয় সম্পর্কে রিয়েল-টাইম ডেটা দেয়। একটি প্রধান অটোমোবাইল প্রস্তুতকারক সেন্সর বেয়ারিং যুক্ত করার পর তাদের রক্ষণাবেক্ষণ খরচ ২৫% কমে যেতে দেখেছে। SKF এবং Schaeffler-এর ব্যবহার ডাউনটাইম ৩০% পর্যন্ত কমিয়ে দেয়। এই ডেটা আপনাকে আরও স্মার্ট কেয়ার রোবট কম্পোনেন্ট তৈরি করতে সাহায্য করে। কনফিগারযোগ্য রেডিমেড কম্পোনেন্টগুলো ইঞ্জিনিয়ারিংয়ের শ্রম কমিয়ে দেয়। স্ট্যান্ডার্ড বেয়ারিং এবং শ্যাফট টুলিংয়ের খরচ পুরোপুরি দূর করে। এগুলো আপনাকে প্রোটোটাইপিংয়ের সময় দ্রুত পরীক্ষা এবং পুনরাবৃত্তি করতে দেয়।
লিড টাইম এবং প্রাথমিক বিনিয়োগ হ্রাস করা
দ্রুত বাজারে পণ্য আনার ক্ষেত্রে লিড টাইম বা প্রস্তুত হতে লাগা সময়টা খুবই গুরুত্বপূর্ণ। একটি তৈরি বিয়ারিং কয়েক দিনের মধ্যেই পাঠানো যায়। একটি কাস্টম যন্ত্রাংশ তৈরি করতে কয়েক সপ্তাহ বা মাস লেগে যায়। এতে আপনার ডিজাইনের সময়, টুলিংয়ের জন্য অপেক্ষা এবং পরীক্ষার চক্র বেঁচে যায়। আপনার প্রাথমিক বিনিয়োগও কম থাকে। আপনি একটি ন্যূনতম কার্যকর রোবট চালু করেন, মাঠে সেটির পরীক্ষা চালান এবং পরে আপগ্রেড করেন। তৈরি যন্ত্রাংশগুলোতে এমন প্রমাণিত ডিজাইন ব্যবহার করা হয়, যা অন্যরা ইতিমধ্যেই যাচাই করে নিয়েছে। এটি আপনার প্রযুক্তিগত ঝুঁকি অনেক কমিয়ে দেয়।
কর্মক্ষমতা, লিড টাইম এবং বাজেটের মধ্যে ভারসাম্য
হাইব্রিড পদ্ধতির জন্য সিদ্ধান্ত ম্যাট্রিক্স
অধিকাংশ সফল রোবট একটি বুদ্ধিদীপ্ত মিশ্রণ ব্যবহার করে। গুরুত্বপূর্ণ কাঠামোগত অংশগুলো বিশেষভাবে তৈরি করা হতে পারে। বিয়ারিং এবং ফাস্টেনারগুলো সাধারণ দোকান থেকেই কেনা যায় । এই হাইব্রিড পদ্ধতিটি আপনাকে উভয় দিকের সেরা সুবিধা দেয়। যেখানে নির্ভুলতা সবচেয়ে বেশি প্রয়োজন, সেখানে আপনি বিশেষভাবে তৈরি নিখুঁত যন্ত্রাংশ পান। যেখানে সাধারণ যন্ত্রাংশ দিয়েই কাজ চলে যায়, সেখানে আপনি সাধারণ যন্ত্রাংশ কিনে সাশ্রয় করতে পারেন। একটি সহজ ডিসিশন ম্যাট্রিক্স আপনাকে বেছে নিতে সাহায্য করে:
- যদি যন্ত্রাংশটিতে স্বত্বাধিকারী নকশা থাকে বা প্রয়োজন হয় শক্ত সহনশীলতাকাস্টমাইজ করুন
- যদি যন্ত্রাংশটি একটি প্রমিত আকার ও কার্যকারিতার হয়, তাহলে যান অফ-শেল্ফ
এই ভারসাম্য আপনার বাজেটকে নিয়ন্ত্রণে রাখে। নোবেল-এর পরিষেবাগুলো এই হাইব্রিড পদ্ধতিকে ভালোভাবে সমর্থন করে। তাদের স্মার্ট ম্যানুফ্যাকচারিং বিভাগ সাধারণ শিট মেটাল ফ্যাব্রিকেশনের পাশাপাশি কাস্টম ইনজেকশন মোল্ডিং-এর সুবিধা প্রদান করে। আপনি আপনার নিজস্ব চাহিদামাফিক তৈরি করা উপাদান এবং সাধারণ যন্ত্রাংশ একই ছাদের নিচে তৈরি করতে পারেন।
লোড এবং সুরক্ষা প্রয়োজনীয়তার জন্য স্ট্যান্ডার্ড যন্ত্রাংশ যাচাইকরণ
কাগজে-কলমে একটি সাধারণ বেয়ারিং সঠিক মনে হতে পারে। কিন্তু আপনার নির্দিষ্ট লোড কন্ডিশনের জন্য এটি অবশ্যই যাচাই করে নিতে হবে। এর রেটেড লোড, স্পিড লিমিট এবং তাপমাত্রার পরিসীমা পরীক্ষা করুন। আপনার অ্যাপ্লিকেশনের জন্য একটি সেফটি ফ্যাক্টর অ্যানালাইসিস চালান। যদি যন্ত্রাংশটি কোনো মেডিকেল রোবটে ব্যবহৃত হয়, তবে নিশ্চিত করুন যে এটি ISO 13485 বা IEC 60601 মান পূরণ করে। শুধুমাত্র বাহ্যিকভাবে ফিট হয় বলেই ক্যাটালগের কোনো যন্ত্রাংশ আপনার প্রয়োজন মেটাবে, এমনটা কখনোই ধরে নেবেন না। বাস্তব অপারেটিং কন্ডিশনে এটি পরীক্ষা করুন। যদি এটি পাস করে, তবে আপনার সময় এবং অর্থ উভয়ই বাঁচবে। যদি এটি ব্যর্থ হয়, তবে নতুন করে ডিজাইন করুন এবং কাস্টম তৈরি করান। এই ভারসাম্য—যেখানে প্রয়োজন সেখানে কাস্টম, যেখানে প্রয়োজন নেই সেখানে সাধারণ —আপনাকে একটি নির্ভরযোগ্য কেয়ার রোবট তৈরির দ্রুততম পথ দেখাবে।
কেয়ার রোবটের যন্ত্রাংশের জন্য নোবেলের সাথে কাজ করা

সম্পূর্ণ ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ
সিএনসি, ইনজেকশন মোল্ডিং এবং শিট মেটাল ওয়ার্ক
নোবেল একই জায়গায় মেটাল এবং প্লাস্টিক উভয় ধরনের কেয়ার রোবটের যন্ত্রাংশের ব্যবস্থা করে। তাদের সিএনসি মেশিনিং আপনার জয়েন্ট এবং মাউন্টের জন্য প্রয়োজনীয় নিখুঁত মাপ নিশ্চিত করে। যখন আপনি অনেকগুলো যন্ত্রাংশ তৈরি করেন, তখন ইনজেকশন মোল্ডিং আপনার এনক্লোজার এবং কভারের চাহিদা পূরণ করে। শিট মেটালের কাজ দিয়ে মজবুত চ্যাসিস এবং সাপোর্ট ফ্রেম তৈরি করা হয়। আপনাকে তিনটি ভিন্ন সরবরাহকারীর সাথে কাজ করতে বা অনুপস্থিত যন্ত্রাংশ খুঁজতে হয় না। একটি দলই পুরো নির্মাণ কাজটি পরিচালনা করে।
জটিল অ্যাসেম্বলির জন্য ওভারমোল্ডিং এবং ডিএমএলএস
কিছু যন্ত্রাংশের জন্য একাধিক পদ্ধতির প্রয়োজন হয়। ওভারমোল্ডিং পদ্ধতিতে শক্ত সংযোগকারীর সাথে নরম সিল সংযুক্ত করা হয়। ডিএমএলএস এমন জটিল ধাতব আকৃতি প্রিন্ট করে যা মেশিনিং পদ্ধতিতে তৈরি করা যায় না। নোবেল তাদের প্রধান পরিষেবাগুলোর পাশাপাশি এই পদ্ধতিগুলোও ব্যবহার করে। এর মানে হলো, আপনার একাধিক উপাদানে তৈরি অ্যাসেম্বলিটি একটি সম্পূর্ণ একক ইউনিট হিসেবে এসে পৌঁছায়। এতে আপনি সমন্বয়ের সমস্যা এবং শিপিংয়ের বিলম্ব এড়াতে পারেন।
গুণগত মানের সনদপত্র: আইএসও ৯০০১:২০১৫ এবং আইএসও ১৩৪৮৫:২০১৬
নিরাপদ ও নির্ভরযোগ্য যন্ত্রাংশের জন্য কঠোর গুণমান ব্যবস্থাপনা
নোবেলের ISO 9001:2015 এবং ISO 13485:2016 সার্টিফিকেট রয়েছে। প্রথমটি সাধারণ গুণমান ব্যবস্থাপনার আওতাভুক্ত। দ্বিতীয়টি সরাসরি চিকিৎসা যন্ত্রপাতির ক্ষেত্রে প্রযোজ্য। যখন আপনার কেয়ার রোবট রোগীদের সংস্পর্শে আসে, তখন এই গুণমান সার্টিফিকেটগুলো গুরুত্বপূর্ণ হয়ে ওঠে। প্রতিটি প্রক্রিয়া লিখিত কার্যপ্রণালী অনুসরণ করে। প্রতিটি অংশ, প্রতিবার একই মান বজায় রাখে।
অডিটের জন্য ট্রেসেবিলিটি এবং ডকুমেন্টেশন
আপনার সরবরাহকারী যখন সঠিক রেকর্ড রাখে, তখন অডিট আরও সহজে সম্পন্ন হয়। নোবেল তাদের কোয়ালিটি সার্ভিসের অংশ হিসেবে কমপ্লায়েন্স এবং ট্রেসেবিলিটি ডকুমেন্টেশন প্রদান করে। তারা PPAP এবং APQP-এর কাগজপত্রও পরিচালনা করে। আপনি আপনার প্রয়োজনীয় মেটেরিয়াল সার্টিফিকেট, ইন্সপেকশন রিপোর্ট এবং প্রসেস রেকর্ড পেয়ে যান। এই লিখিত প্রমাণ নিয়ন্ত্রক পর্যালোচনার সময় আপনাকে সুরক্ষা দেয়।
ডিজাইন থেকে অ্যাসেম্বলি পর্যন্ত পূর্ণাঙ্গ পরিষেবা সহায়তা
ডিএফএম এবং ডিএফএ-এর জন্য প্রকৌশল পর্যালোচনা
উৎপাদনযোগ্যতার জন্য ভালো ডিজাইন শুরু হয় একেবারে গোড়া থেকেই। নোবেল-এর ইঞ্জিনিয়ারিং টিম ধাতু কাটার আগেই আপনার ড্রয়িংগুলো পরীক্ষা করে। তারা এমন বৈশিষ্ট্যগুলো চিহ্নিত করে যা খরচ বাড়ায় বা ত্রুটির কারণ হয়। তাদের সিএই (CAE) সহযোগিতার আওতায় টলারেন্স স্ট্যাক-আপ এবং অ্যাসেম্বলি চেক অন্তর্ভুক্ত থাকে। ফলে আপনি সমস্যাগুলো স্ক্রিনেই খুঁজে পান, প্রোডাকশন ফ্লোরে নয়।
একই ছাদের নিচে প্রোটোটাইপিং, উৎপাদন এবং চূড়ান্ত সমন্বয়
নোবেল আপনাকে প্রাথমিক ধারণা থেকে চূড়ান্ত নির্মাণ পর্যন্ত সাহায্য করে। তাদের ইঞ্জিনিয়ারিং পরিষেবাগুলোর মধ্যে রয়েছে পণ্য ও সিস্টেম ডিজাইন, থ্রিডি মডেলিং এবং ডিজিটাল টুইন। উৎপাদনের ক্ষেত্রে, তারা সিএনসি প্রোগ্রামিং, টুলিং, ফিক্সচার এবং প্রসেস প্ল্যানিংয়ের কাজ করে। কোয়ালিটি পরিষেবাগুলোর মধ্যে রয়েছে সিএমএম প্রোগ্রামিং, স্ক্যানিং এবং মেট্রোলজি। এই পূর্ণাঙ্গ পরিষেবা মডেলটি আপনার রোবোটিক্স প্রকল্পকে সচল রাখে। প্রোটোটাইপিং, উৎপাদন এবং ইন্টিগ্রেশনের জন্য আপনি একজনই অংশীদার পান। এটি সময় বাঁচায় এবং আপনার রোবোটিক সিস্টেমগুলোকে শুরু থেকে শেষ পর্যন্ত সামঞ্জস্যপূর্ণ রাখে।
কেয়ার রোবটের যন্ত্রাংশের জন্য পদ্ধতি ও উপকরণ বেছে নেওয়ার অর্থ হলো নিরাপত্তা, নির্ভুলতা, স্থায়িত্ব এবং খরচের মধ্যে ভারসাম্য রক্ষা করা। প্রতিটি অংশের জন্য কোনো একটি সমাধানই কার্যকর নয়। সাধারণত উভয় পদ্ধতির মিশ্রণই সবচেয়ে ভালো কাজ করে। গুরুত্বপূর্ণ জয়েন্ট এবং কাঠামোগত ফ্রেমের জন্য কাস্টমাইজড উপকরণ বেছে নিন, যেখানে সূক্ষ্ম মাপের প্রয়োজন হয়। সময় ও অর্থ সাশ্রয়ের জন্য রেডিমেড বেয়ারিং, ফাস্টেনার এবং সেন্সর হাউজিং বেছে নিন। এই মিশ্রণটি আপনাকে প্রয়োজনীয় ক্ষেত্রে নির্ভুলতা এবং অপ্রয়োজনীয় ক্ষেত্রে সাশ্রয় এনে দেয়। এর মাধ্যমে আপনি কাজের জন্য প্রয়োজনীয় সময় এবং প্রাথমিক খরচও কমাতে পারেন। এগিয়ে যেতে প্রস্তুত? ডিজাইন পর্যালোচনার জন্য NOBLE-এর ইঞ্জিনিয়ারদের সাথে কথা বলুন। তারা আপনাকে কাস্টমাইজড কাজ এবং রেডিমেড বিকল্পগুলোর মধ্যে ভারসাম্য রক্ষা করতে সাহায্য করবে। আজই একটি কোটেশনের জন্য অনুরোধ করুন এবং আপনার কেয়ার রোবটের যন্ত্রাংশগুলো সঠিকভাবে তৈরি করিয়ে নিন।
কেয়ার রোবটের উপাদান সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
রোবটের যন্ত্রাংশগুলোর সচল জয়েন্টগুলোর জন্য কী পরিমাণ সহনশীলতা প্রয়োজন?
জয়েন্টের নির্ভুলতা নিয়ন্ত্রণ করে রোবটটি কতটা নির্ভুল। বেশিরভাগ জয়েন্টের জন্য প্লাস বা মাইনাস ০.০১ মিমি টলারেন্স প্রয়োজন, যা IT5 বা IT6 গ্রেডের সমতুল্য। সারফেস ফিনিশ Ra ০.৮ মাইক্রোমিটারের নিচে হওয়া উচিত। ফাইভ-অ্যাক্সিস মেশিনিং প্লাস বা মাইনাস ০.০০৫ থেকে ০.০১ মিমি পর্যন্ত নির্ভুলতা বজায় রাখতে পারে। বেয়ারিং বোরগুলিতে H6 বা H7 ফিট ব্যবহার করা হয়। এই মানগুলো রোবটের চলাচলকে মসৃণ এবং পুনরাবৃত্তিযোগ্য রাখে।
স্ট্রাকচারাল কেয়ার রোবটের যন্ত্রাংশের জন্য কোন ধাতুগুলো সবচেয়ে ভালো কাজ করে?
স্টেইনলেস স্টিল 17-4 PH এবং Ti-6Al-4V হলো সেরা পছন্দ। H900 অবস্থায়, 17-4 PH-এর সর্বোচ্চ প্রসার্য শক্তি ১২৭৫ MPa এবং কাঠিন্য ৩৮ HRC। Ti-6Al-4V-এর স্থিতিস্থাপক মডুলাস ১১০ GPa এবং সর্বোচ্চ কার্যক্ষম তাপমাত্রা ৩১৫°C, যা তুলনামূলকভাবে কম। উভয়ই CNC মেশিনিং এবং DMLS-এর সাথে ভালোভাবে কাজ করে।
কেয়ার রোবটের যন্ত্রাংশের ক্ষেত্রে জৈব সামঞ্জস্যতা কেন গুরুত্বপূর্ণ?
রোগীর সংস্পর্শে আসা কোনো অংশ যেন কোনো বিরূপ প্রতিক্রিয়া সৃষ্টি না করে। স্টেইনলেস স্টিল ১৭-৪ পিএইচ এবং টিআই-৬এএল-৪ভি উভয়ই জৈব সামঞ্জস্যতা পরীক্ষায় উত্তীর্ণ। বারবার জীবাণুমুক্তকরণের পরেও এগুলো দুর্বল না হয়ে টিকে থাকে। এবিএস এবং পলিকার্বোনেটের মতো মেডিকেল-গ্রেড প্লাস্টিকগুলো আবরণ ও ঢাকনার ক্ষেত্রে একই কাজ করে।
কখন সিএনসি মেশিনিংয়ের পরিবর্তে ইনজেকশন মোল্ডিং বেছে নেওয়া উচিত?
উৎপাদনের পরিমাণই এটি নির্ধারণ করে। প্রোটোটাইপ এবং অল্প সংখ্যক উৎপাদনের জন্য সিএনসি মেশিনিং বেশ কার্যকর। যখন আপনার হাজার হাজার অভিন্ন প্লাস্টিকের যন্ত্রাংশ প্রয়োজন হয়, তখন ইনজেকশন মোল্ডিংই সেরা বিকল্প। শুরুতে টুলিংয়ের খরচ অনেক বেশি, কিন্তু বেশি পরিমাণে উৎপাদনের ক্ষেত্রে প্রতিটি যন্ত্রাংশের খরচ দ্রুত কমে আসে। এছাড়াও, আপনি মোল্ডের মধ্যেই তৈরি স্ন্যাপ ফিট এবং মাউন্টিং বস পেয়ে যান।
লিকুইড হ্যান্ডলিং রোবটের যন্ত্রাংশগুলো অন্যান্য উপাদান থেকে কীভাবে আলাদা?
এই অংশগুলো তরলের সংস্পর্শে আসে, তাই এগুলোকে অবশ্যই ভালোভাবে সিল করতে হবে এবং ক্ষয়রোধী হতে হবে। PTFE প্রায় সব ধরনের রাসায়নিক সহ্য করতে পারে, কিন্তু এর টান শক্তি কম। PEEK চাপেও নিজের আকৃতি ধরে রাখে। স্টেইনলেস স্টিল 316L ক্লোরাইড ও লবণ প্রতিরোধ করে। লেজার ওয়েল্ডিং এবং ওভারমোল্ডিং তরল চলাচলের পথকে পরিষ্কার ও ছিদ্রহীন রাখে।
আমি কীভাবে জানব যে দোকানে সহজলভ্য কোনো যন্ত্রাংশ নিরাপদে কাজ করবে কিনা?
ক্যাটালগের কোনো যন্ত্রাংশ শুধু মাপমতো হলেই যে আপনার প্রয়োজন মেটাবে, তা কখনোই ধরে নেবেন না। এর নির্ধারিত লোড, গতিসীমা এবং তাপমাত্রার পরিসীমা পরীক্ষা করুন। আপনার অ্যাপ্লিকেশনের জন্য একটি সেফটি ফ্যাক্টর অ্যানালাইসিস চালান। যদি এটি কোনো মেডিকেল রোবটে ব্যবহৃত হয়, তবে নিশ্চিত করুন যে এটি ISO 13485 বা IEC 60601 মান পূরণ করে। বাস্তব পরিস্থিতিতে এটি পরীক্ষা করুন।
কেয়ার রোবটের যন্ত্রাংশ সরবরাহকারীর কী কী সার্টিফিকেশন থাকা উচিত?
ISO 9001:2015 এবং ISO 13485:2016 দেখুন। প্রথমটি সাধারণ গুণমান ব্যবস্থাপনা নিয়ে আলোচনা করে। দ্বিতীয়টি সরাসরি চিকিৎসা যন্ত্রপাতির ক্ষেত্রে প্রযোজ্য। এই দুটি একসাথে লিখিত কার্যপ্রণালী, প্রতিটি ব্যাচের মধ্যে সামঞ্জস্যতা এবং নিয়ন্ত্রক নিরীক্ষার সময় প্রয়োজনীয় শনাক্তকরণযোগ্যতার নথিপত্রকে বোঝায়।
একজন সরবরাহকারী কি কাস্টম এবং স্ট্যান্ডার্ড উভয় ধরনের কেয়ার রোবটের যন্ত্রাংশ সরবরাহ করতে পারে?
হ্যাঁ, এবং এতে সময় বাঁচে। একটি হাইব্রিড পদ্ধতি সবচেয়ে ভালো কাজ করে: গুরুত্বপূর্ণ জয়েন্ট এবং ফ্রেমের জন্য কাস্টম ফেব্রিকেশন, এবং বাকি সব জায়গায় রেডিমেড বিয়ারিং ও ফাস্টেনার ব্যবহার করা। নোবেল সিএনসি, ইনজেকশন মোল্ডিং, শিট মেটাল, ওভারমোল্ডিং এবং ডিএমএলএস-এর মাধ্যমে একই ছাদের নিচে এই পরিষেবা প্রদান করে। এর ফলে আপনাকে একাধিক বিক্রেতার সাথে কাজ করতে হয় না।






