

একটি স্বয়ংক্রিয় মোবাইল রোবট (AMR)-এর প্রধান কাঠামোগত অংশগুলো কী কী এবং সেগুলো কীভাবে তৈরি করা হয়? AMR-এর সবচেয়ে সাধারণ কাঠামোগত অংশগুলো হলো চ্যাসিস, ফ্রেম, ক্যাস্টার মাউন্ট, সেন্সর ব্র্যাকেট এবং ব্যাটারি হাউজিং। নির্মাতারা সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং, শিট মেটাল ফ্যাব্রিকেশন এবং পলিমার থ্রিডি প্রিন্টিং-এর মতো অ্যাডিটিভ ম্যানুফ্যাকচারিং প্রযুক্তি ব্যবহার করেন। স্বয়ংক্রিয় মোবাইল যানের (AGV) মতো নয়, AMR-গুলো নমনীয়ভাবে চলাচল করে, তাই এর প্রতিটি অংশ অবশ্যই হালকা কিন্তু শক্তিশালী হতে হবে। কম্পোজিট মোল্ডিং, যা খোলা বা বন্ধ ছাঁচ ব্যবহার করে, উচ্চ-শক্তির উপাদানগুলোর জন্য ক্রমশ জনপ্রিয় হয়ে উঠছে। এই নির্দেশিকাটি পরিমাণ, খরচ এবং শক্তির উপর ভিত্তি করে একটি প্রক্রিয়া বেছে নেওয়ার জন্য ব্যবহারিক পরামর্শ দেয়।
সাধারণ এএমআর কাঠামোগত অংশ এবং তাদের কার্যাবলী
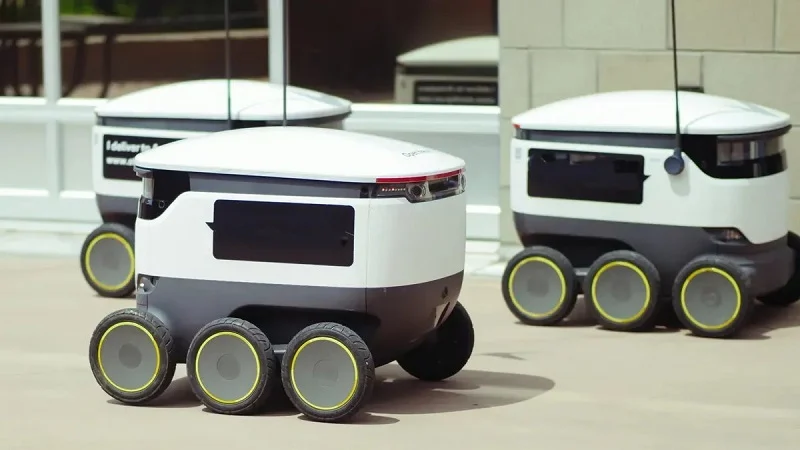
প্রতিটি এএমআর (AMR) একগুচ্ছ প্রধান কাঠামোগত অংশের উপর নির্ভর করে, যেগুলো দলবদ্ধভাবে কাজ করে। রোবটটিকে স্থির, নির্ভুল এবং পারিপার্শ্বিক পরিবেশ থেকে নিরাপদ রাখতে প্রতিটি অংশের একটি নির্দিষ্ট কাজ থাকে। এই কাজগুলো সম্পর্কে জানা থাকলে প্রকৌশলীরা নকশা এবং উৎপাদন সম্পর্কে সঠিক সিদ্ধান্ত নিতে পারেন।
চ্যাসিস ও ফ্রেম: ভার বহন ক্ষমতা এবং দৃঢ়তা
চ্যাসিস হলো যেকোনো এএমআর-এর প্রধান অবলম্বন। এটি সম্পূর্ণ পেলোড ধারণ করে এবং অন্য সব অংশকে যথাস্থানে রাখে। একটি সুগঠিত চ্যাসিস গতি বাড়ানো, থামা এবং মোড় নেওয়ার সময় মোচড়ানো ও বেঁকে যাওয়া প্রতিরোধ করে। এই দৃঢ়তা সেন্সরগুলোকে সারিবদ্ধ রাখে এবং দিকনির্দেশনার ভুল প্রতিরোধ করে।
পেলোড, ড্যাম্পিং এবং অ্যালাইনমেন্টের জন্য ডিজাইন
শুরু থেকেই বহনক্ষমতা চ্যাসিসের নকশাকে প্রভাবিত করে। ভারী মালামাল বহনকারী একটি রোবটের জন্য হালকা ইউনিটের চেয়ে পুরু দেয়াল এবং শক্তিশালী জোড় প্রয়োজন। ঝাঁকুনি প্রশমনও একটি গুরুত্বপূর্ণ বিষয়। মোটর এবং চাকার ঝাঁকুনি সেন্সরের পাঠকে ঝাপসা করে দিতে পারে। প্রকৌশলীরা ঝাঁকুনি শুষে নেওয়ার জন্য রাবার আইসোলেটর বা বিশেষ ধরনের মাউন্ট যুক্ত করেন। সঠিক অবস্থানও ঠিক ততটাই গুরুত্বপূর্ণ। ফ্রেমটি সামান্য বেঁকে গেলেও লেজার স্ক্যানার লক্ষ্যভ্রষ্ট হতে পারে। এই ভুল অবস্থান নিরাপত্তা ঝুঁকি তৈরি করে এবং মালামালের দৃশ্যমানতা কমিয়ে দেয়।
মোটর, ব্যাটারি এবং সেন্সরের জন্য মাউন্টিং পয়েন্টের সমন্বয়
মাউন্টিং পয়েন্টগুলো অবশ্যই নিখুঁত এবং পুনরাবৃত্তিযোগ্য হতে হবে। মোটর মাউন্টগুলোর জন্য টাইট টলারেন্স প্রয়োজন, যাতে ড্রাইভ হুইলগুলো সমান্তরাল থাকে। ব্যাটারি মাউন্টগুলোকে অবশ্যই ওজন বহন করতে সক্ষম হতে হবে এবং দ্রুত পরিবর্তনের সুযোগ দিতে হবে। সেন্সর মাউন্টগুলোর জন্য সমতল পৃষ্ঠ এবং নিখুঁত ছিদ্রের নকশা প্রয়োজন। ছিদ্রের অবস্থানে সামান্য ত্রুটিও ক্যামেরার ফিল্ড অফ ভিউ পরিবর্তন করে দিতে পারে। এই সমন্বয়ের জন্য প্রথম স্কেচ থেকেই সতর্ক প্রকৌশলগত নকশা প্রয়োজন।
কাঠামোগত অংশের কার্যকারিতা এবং একীকরণ
চ্যাসিসের পরে, বেশ কিছু ছোট ছোট যন্ত্রাংশ একটি এএমআর-কে নির্ভরযোগ্যভাবে সচল রাখে এবং সংবেদন করতে সাহায্য করে। প্রত্যেকটিরই নিজস্ব সুস্পষ্ট কাজ রয়েছে।
স্থিতিশীল গতিশীলতার জন্য কাস্টার মাউন্ট এবং হুইল হাব
কাস্টার মাউন্টগুলো রোবটের ওজন সামনে বা পেছনে ধরে রাখে। এগুলো অবাধে ঘুরতে পারে এবং এএমআর-কে সংকীর্ণ জায়গায় মোড় নিতে সাহায্য করে। হুইল হাবগুলো ড্রাইভ মোটরকে চাকার সাথে সংযুক্ত করে। উভয় অংশকেই ক্ষয়রোধী হতে হয় এবং বারবার আঘাত সহ্য করতে হয়। একটি দুর্বল কাস্টার মাউন্ট হাজার হাজার বার ব্যবহারের পর ফেটে যেতে পারে। এই ব্যর্থতার ফলে মালামাল পরিবহনের কাজ সঙ্গে সঙ্গে বন্ধ হয়ে যায়।
সেন্সর ব্র্যাকেট এবং মাউন্টিং প্লেট
সেন্সর ব্র্যাকেটগুলো লাইডার, ক্যামেরা এবং প্রক্সিমিটি সেন্সর ধরে রাখে। এগুলোকে কম্পন রোধ করার জন্য যথেষ্ট দৃঢ় হতে হবে, আবার অতিরিক্ত ভর এড়ানোর জন্য যথেষ্ট হালকাও হতে হবে। মাউন্টিং প্লেটগুলো এই ব্র্যাকেটগুলোর জন্য সমতল ও স্থিতিশীল পৃষ্ঠ প্রদান করে। এই ক্ষেত্রে নির্ভুলতা সরাসরি নেভিগেশনের সঠিকতা এবং নিরাপত্তাকে প্রভাবিত করে। একটি ব্র্যাকেট এক মিলিমিটারের ভগ্নাংশ পরিমাণ বেঁকে গেলেও তা মারাত্মক ভুলের কারণ হতে পারে।
জটিল ব্র্যাকেটের জন্য সংযোজনমূলক উৎপাদনের সম্ভাবনা
জটিল ব্র্যাকেটের আকৃতি প্রায়শই প্রচলিত উৎপাদন পদ্ধতির জন্য প্রতিবন্ধকতা সৃষ্টি করে। অ্যাডিটিভ ম্যানুফ্যাকচারিং প্রযুক্তি এক্ষেত্রে একটি সমাধানের পথ দেখায়।
পলিমার সংযোজন উৎপাদন
পলিমার থ্রিডি প্রিন্টিং পদ্ধতিতে ব্র্যাকেট স্তর-স্তর করে তৈরি করা হয়। এই প্রক্রিয়ায় এমন সব জৈব আকৃতি, অভ্যন্তরীণ চ্যানেল এবং জালিকাকার কাঠামো তৈরি করা যায়, যা সাবট্র্যাক্টিভ পদ্ধতিতে সহজে তৈরি করা যায় না। প্রকৌশলীরা প্রোটোটাইপ এবং স্বল্প-পরিমাণ উৎপাদনের জন্য এটি ব্যবহার করেন। যখন কোনো ব্র্যাকেটে বিশেষ বৈশিষ্ট্য বা ওজন কমানোর জন্য পকেটের প্রয়োজন হয়, তখন এই প্রযুক্তিটি বিশেষভাবে কার্যকর হয়।
কাঠামোগত অখণ্ডতা বিবেচনা
প্রিন্টেড ব্র্যাকেটের মজবুতির জন্য সতর্ক নকশা প্রয়োজন। লেয়ারের দিকবিন্যাস ভারবহন ক্ষমতাকে প্রভাবিত করে। প্রধান পীড়নের দিকের সাথে লম্বভাবে লেয়ার প্রিন্ট করা কোনো ব্র্যাকেট ভারের চাপে স্তরচ্যুত হতে পারে। প্রকৌশলীদের অবশ্যই উপাদানের বৈশিষ্ট্যগুলোও বিবেচনা করতে হবে। কিছু পলিমার আর্দ্রতা শোষণ করে এবং সময়ের সাথে সাথে তাদের দৃঢ়তা হারায়। কঠিন প্রয়োগক্ষেত্রে প্রিন্টেড যন্ত্রাংশ ব্যবহার করার আগে পরীক্ষা এবং যাচাইকরণ অপরিহার্য।
ব্যবহারিক দৃষ্টিকোণ থেকে, চীনের শীর্ষস্থানীয় উৎপাদনকারী প্রতিষ্ঠান নোবেল-এর মতো কোম্পানিগুলো এই ক্ষেত্রে অসাধারণ পরিষেবা সক্ষমতা এবং পেশাদার মেশিনিং দক্ষতা নিয়ে আসে। তারা গ্রাহকদের এএমআর কাঠামোগত যন্ত্রাংশের প্রোটোটাইপিং থেকে ব্যাপক উৎপাদনে দক্ষতার সাথে এগিয়ে যেতে সাহায্য করে। বিভিন্ন প্রক্রিয়ায় তাদের অভিজ্ঞতা নিশ্চিত করে যে প্রতিটি যন্ত্রাংশ বাস্তব জগতের চাহিদা পূরণ করে।
এএমআর কাঠামোগত যন্ত্রাংশ উৎপাদন: মূল প্রক্রিয়া
নির্ভুল যন্ত্রাংশের জন্য সিএনসি মেশিনিং
স্বল্প থেকে মাঝারি পরিমাণে এবং সূক্ষ্ম সহনশীলতাযুক্ত কাস্টম যন্ত্রাংশের জন্য আদর্শ।
ছোট বা মাঝারি ব্যাচে উৎপাদনের প্রয়োজন হলে এএমআর (AMR) স্ট্রাকচারাল পার্টসের জন্য সিএনসি (CNC) মেশিনিং দারুণ কাজ করে। ৫০০ ইউনিটের কম উৎপাদনের ক্ষেত্রে, এই উৎপাদন প্রক্রিয়াটি বড় ধরনের প্রাথমিক টুলিং খরচ ছাড়াই উচ্চ নির্ভুলতা প্রদান করে। প্রথম পার্ট এবং শততম পার্টের দাম প্রায় একই থাকে। এই স্থিতিশীল মূল্য নতুন ডিজাইন পরীক্ষা করার সময় বা একটি পাইলট ফ্লিট তৈরি করার সময় সহায়ক হয়। প্রায় ১ কেজি ওজনের একটি স্টিলের ব্র্যাকেটের জন্য, ৫০টি পার্টের একটি ব্যাচের দাম প্রতিটির জন্য ১০০ থেকে ৩০০ ডলার। ১,০০০ ইউনিটের ক্ষেত্রে, এই দাম কমে প্রতিটির জন্য ৫০ থেকে ১০০ ডলারে নেমে আসে। এর প্রধান সুবিধা হলো নির্ভুলতা। সিএনসি ±০.০২৫ মিমি-এর মধ্যে অবস্থান ধরে রাখতে পারে। এই স্তরের নির্ভুলতা সেন্সর মাউন্ট এবং মোটর ব্র্যাকেটগুলোকে সারিবদ্ধ রাখে। যখন একটি রোবটের নিরাপদ চলাচলের জন্য সেন্সরের সঠিক অবস্থানের প্রয়োজন হয়, তখন এই নির্ভুলতা গুরুত্বপূর্ণ। এই ইঞ্জিনিয়ারিং উপাদানগুলো ডিজিটাল প্রোগ্রামিং এবং সাধারণ কাটিং টুলের উপর নির্ভর করে। এর জন্য ব্যয়বহুল ছাঁচের প্রয়োজন হয় না। এটি সিএনসি-কে কাস্টম কাজের জন্য নিখুঁত করে তোলে, যেখানে আকৃতি প্রায়শই পরিবর্তিত হয়। এই প্রক্রিয়াটি কম থেকে মাঝারি পরিমাণে উৎপাদনের জন্য ভালোভাবে কাজ করে।
অ্যালুমিনিয়াম, ইস্পাত এবং প্লাস্টিক উপকরণ
বেশিরভাগ সিএনসি-মেশিন করা যন্ত্রাংশের জন্য অ্যালুমিনিয়াম ৬০৬১ হলো সেরা পছন্দ। এটি শক্তি এবং ওজনের একটি চমৎকার সমন্বয় প্রদান করে। এর সেটআপ সময় কম। সাইকেল টাইম দ্রুত। টুলের ক্ষয় কম থাকে। সাধারণ ব্র্যাকেট এবং চ্যাসিস উপাদানের জন্য, খরচের তুলনায় অ্যালুমিনিয়াম সেরা পারফরম্যান্স দেয়। ছোট ব্যাচের জন্য পিতল ভালো কাজ করে, যেখানে কার্যকারিতা এবং সৌন্দর্য উভয়ই প্রয়োজন। স্টেইনলেস স্টিল এবং টাইটানিয়াম মেশিনিং করা কঠিন। এগুলোর জন্য দীর্ঘ সেটআপ, ধীরগতির কাটিং এবং আরও ব্যয়বহুল টুলের প্রয়োজন হয়। এটি অল্প পরিমাণে উৎপাদনের ক্ষেত্রে খরচ বাড়িয়ে দেয়। এবিএস এবং নাইলনের মতো প্লাস্টিকও সিএনসি মেশিনে কাজ করে। এগুলো হালকা এবং সস্তা, কিন্তু অনেক কাঠামোগত প্রয়োগের জন্য যথেষ্ট দৃঢ় নয়। সিএনসিতে উপকরণের অপচয় বেশি হয়। প্রায় ৬০% থেকে ৮০% কাঁচামাল চিপস হিসেবে নষ্ট হয়। ব্যয়বহুল সংকর ধাতু ব্যবহার করার সময় এটি একটি গুরুত্বপূর্ণ বিষয়। কিন্তু কম থেকে মাঝারি পরিমাণে জটিল আকারের সূক্ষ্ম কাজের জন্য, সিএনসি মেশিনিং এখনও অপ্রতিদ্বন্দ্বী।
পলিমার এবং কম্পোজিটের সংযোজন উৎপাদন
ব্র্যাকেট, হাউজিং এবং প্রোটোটাইপের জন্য এফডিএম এবং এসএলএস
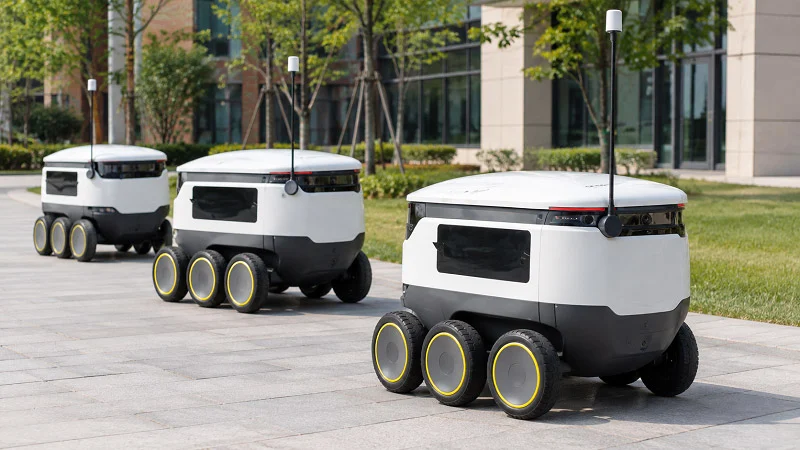
অ্যাডিটিভ ম্যানুফ্যাকচারিং প্রযুক্তি যন্ত্রাংশ উৎপাদনে প্রকৃত নমনীয়তা নিয়ে আসে। পলিমার যন্ত্রাংশ তৈরির দুটি প্রধান উপায় হলো এফডিএম (FDM) এবং এসএলএস (SLS)। এফডিএম এমন ফিলামেন্ট ব্যবহার করে যা গলে গিয়ে স্তর তৈরি করে। এফডিএম থেকে তৈরি এবিএস (ABS) যন্ত্রাংশগুলো ভালো ইমপ্যাক্ট স্ট্রেংথ দেখায় — প্রায় ৪০.০ কিলোজুল/বর্গমিটার (kJ/m²) নচড আইজড (notched IZOD)। এসএলএস নাইলন পাউডার এবং একটি লেজার ব্যবহার করে। পিএ১২ (PA12) থেকে তৈরি এসএলএস যন্ত্রাংশগুলোর নচড আইজড ইমপ্যাক্ট স্ট্রেংথ প্রায় ৩৪ কিলোজুল/বর্গমিটার (kJ/m²)। উভয় পদ্ধতিতেই প্রায় ৫৬ থেকে ৫৮ মেগাপ্যাসকেল (MPa) ফ্লেক্সারাল স্ট্রেংথ এবং প্রায় ১.৮ গিগাপ্যাসকেল (GPa) ফ্লেক্সারাল মডিউলাস পাওয়া যায়। নাইলন তার দৃঢ়তা এবং তাপ প্রতিরোধের জন্য বিশেষভাবে পরিচিত। এটি জ্বালানি, তেল এবং গ্রিজ ভালোভাবে সহ্য করতে পারে। এই কারণে এটি এমন যন্ত্রাংশের জন্য চমৎকার যা অনেক প্রতিকূলতার সম্মুখীন হয়। থ্রিডি প্রিন্টিং প্রযুক্তির আসল সুবিধা হলো টুলিং খরচ শূন্য। কোনো মোল্ড বা ডাই কেনার প্রয়োজন হয় না। লিড টাইম সপ্তাহের পরিবর্তে কয়েক ঘণ্টা বা দিনের মধ্যে সম্পন্ন হয়। এই কারণে এই পদ্ধতিগুলো প্রোটোটাইপ এবং ১ থেকে ৫০০ ইউনিট পর্যন্ত উৎপাদনের জন্য উপযুক্ত। এর মাধ্যমে অভ্যন্তরীণ চ্যানেল এবং ল্যাটিস কাঠামোসহ জটিল জ্যামিতিক আকৃতি তৈরি করা যায়। অন্য কোনো প্রক্রিয়া সেই জ্যামিতিক স্বাধীনতার সাথে পাল্লা দিতে পারে না। কিন্তু একক খরচ অপরিবর্তিত এবং তুলনামূলকভাবে বেশি থাকে। অধিক পরিমাণে উৎপাদনের ক্ষেত্রে অন্যান্য উৎপাদন প্রযুক্তি সস্তা হয়ে ওঠে।
বিভিন্ন পরিমাণে খরচের তুলনা
| প্রক্রিয়া | পার্ট বর্ণনা | কম পরিমাণে প্রতি যন্ত্রাংশের খরচ | উচ্চ পরিমাণে উৎপাদনের ক্ষেত্রে প্রতিটি যন্ত্রাংশের খরচ |
| সিএনসি মেশিন | ১ কেজি স্টিলের ব্র্যাকেট | $১০০–$৩০০ (৫০টির ব্যাচ) | $৫–$১৫ (১০,০০০ ইউনিটে) |
| ইনজেকশন ছাঁচনির্মাণ | ০.১ কেজি প্লাস্টিকের অংশ | $৫–$১৫ (১০,০০০ ইউনিটে) | $৫–$১৫ (১০,০০০ ইউনিটে) |
| মরা ঢালাই | ০.৫ কেজি ধাতব অংশ | $৫–$১৫ (১০,০০০ ইউনিটে) | $৫–$১৫ (১০,০০০ ইউনিটে) |
খোলা এবং বন্ধ ছাঁচের যৌগিক প্রক্রিয়া
কম্পোজিট মোল্ডিং অ্যাডিটিভ ম্যানুফ্যাকচারিংকে একটি ভিন্ন দিকে নিয়ে যায়। ওপেন-মোল্ড প্রক্রিয়ায় হাতে করে ফাইবারগ্লাস বা কার্বন ফাইবার সাজানো হয়। ক্লোজড-মোল্ড প্রক্রিয়ায় উপযুক্ত ডাই এবং চাপ ব্যবহার করা হয়। এই পদ্ধতিগুলো চমৎকার শক্তি-ওজন অনুপাতের যন্ত্রাংশ তৈরি করে। এগুলো উচ্চ-ক্ষমতাসম্পন্ন ফ্রেম এবং কাঠামোগত প্যানেলের জন্য ভালোভাবে কাজ করে। এর টুলিং খরচ মাঝারি। ইনজেকশন মোল্ডিংয়ের চেয়ে এর সাইকেল টাইম বেশি। কিন্তু যেসব ক্ষেত্রে প্রতিটি গ্রামের গুরুত্ব রয়েছে, সেখানে কম্পোজিট প্রকৃত মূল্য প্রদান করে। যখন অ্যালুমিনিয়াম খুব ভারী এবং প্লাস্টিক খুব দুর্বল হয়, তখন প্রকৌশলীরা এগুলো ব্যবহার করেন।
বৃহৎ উৎপাদনের জন্য শিট মেটাল এবং ইনজেকশন মোল্ডিং
লেজার-কাটা এবং বাঁকানো চ্যাসিস সাপোর্ট
শিট মেটাল ফ্যাব্রিকেশন বিপুল পরিমাণে উৎপাদনের জন্য খুবই উপযোগী। লেজার কাটিং এবং বেন্ডিংয়ের মাধ্যমে দ্রুত ও সস্তায় চ্যাসিস সাপোর্ট তৈরি করা যায়। টুলিংয়ের খরচ কম থেকে মাঝারি। সেটআপ করতে মাঝারি পরিশ্রম লাগে। সাইকেল টাইম দ্রুত। ৫০০ থেকে ৫,০০০ ইউনিট উৎপাদনের ক্ষেত্রে শিট মেটাল প্রায়শই সবচেয়ে সাশ্রয়ী বিকল্প। সিএনসি-র তুলনায় এতে উপকরণের অপচয় কম হয়, কারণ একটি শিটের উপর একাধিক অংশ একসাথে জুড়ে দেওয়া যায়। ±০.১ থেকে ০.৫ মিমি পর্যন্ত টলারেন্স যুক্তিসঙ্গত। এটি সিএনসি-র মতো নিখুঁত না হলেও, অনেক ফ্রেম অ্যাপ্লিকেশনের জন্য এটি কার্যকর। শিট মেটাল একটি স্বয়ংক্রিয় প্রোডাকশন লাইনে সুন্দরভাবে খাপ খায়। একবার প্রোগ্রাম করা হয়ে গেলে, মেশিনগুলো সামান্য মানুষের সাহায্যেই চলে। এই প্রোডাকশন লাইন অটোমেশন শ্রম খরচ কমায় এবং গুণমান সামঞ্জস্যপূর্ণ রাখে। যখন আপনার শত শত চ্যাসিস সাপোর্টের প্রয়োজন হয়, তখন শিট মেটাল নির্ভরযোগ্যভাবে তা সরবরাহ করে। এই ফ্যাব্রিকেশন প্রক্রিয়াটি প্রোটোটাইপ থেকে পূর্ণাঙ্গ উৎপাদন পর্যন্ত ভালোভাবে সম্প্রসারণযোগ্য।
ইনজেকশন-মোল্ডেড প্লাস্টিকের ব্র্যাকেট এবং কভার
ইনজেকশন মোল্ডিং খরচের চিত্র পুরোপুরি বদলে দেয়। এর টুলিং বেশ ব্যয়বহুল। একটি স্টিলের ছাঁচের দাম ২,০০০ থেকে ৫০,০০০ ডলার বা তারও বেশি হতে পারে। ১০০টি যন্ত্রাংশের ক্ষেত্রে, সেই ১০,০০০ ডলারের ছাঁচটি প্রতিটি যন্ত্রাংশের সাথে ১০০ ডলার যোগ করে। কিন্তু ১০,০০০ ইউনিট উৎপাদনের ক্ষেত্রে, ছাঁচের খরচ কমে প্রতিটি যন্ত্রাংশের জন্য মাত্র ১.০০ ডলারে নেমে আসে। ইউনিট প্রতি খরচ কমে প্রায় পয়সায় নেমে আসে। এর উৎপাদন চক্রের সময়কাল খুব দ্রুত। এই প্রক্রিয়াটি উচ্চ মাত্রার অটোমেশন ভালোভাবে সামাল দিতে পারে। একারণেই ৫,০০০ ইউনিটের বেশি উৎপাদনের ক্ষেত্রে ইনজেকশন মোল্ডিংয়ের আধিপত্য বেশি। প্লাস্টিকের ব্র্যাকেট, কভার এবং হাউজিং ধারাবাহিকভাবে তৈরি হয়। উপকরণ হিসেবে নাইলন, এবিএস এবং পলিকার্বোনেট ব্যবহৃত হয়। প্রতিটি উপকরণ শক্তি, আঘাত প্রতিরোধ ক্ষমতা এবং খরচের মধ্যে ভিন্ন ভিন্ন ভারসাম্য প্রদান করে। ইনজেকশন মোল্ডিংয়ের জন্য সবচেয়ে উপযুক্ত উৎপাদন সীমা হলো ১,০০০ ইউনিট বা তার বেশি। এর নিচে টুলিংয়ের খরচ বেশ চড়া হয়ে দাঁড়ায়। কিন্তু একবার আপনি উচ্চ পরিমাণে উৎপাদনের সিদ্ধান্ত নিলে, যন্ত্রাংশ প্রতি কম খরচের দিক থেকে এর কোনো বিকল্প নেই। ইনজেকশন মোল্ডিং মেশিনসহ একটি স্বয়ংক্রিয় উৎপাদন পরিবেশে প্রতিটি যন্ত্রাংশের জন্য ন্যূনতম শ্রমিকের প্রয়োজন হয়।
ভলিউম ব্যান্ড সুপারিশ
| ভলিউম ব্যান্ড | সবচেয়ে সাশ্রয়ী | যুক্তিসহ ব্যাখ্যা |
| 1-50 | 3D প্রিন্টিং, CNC | ন্যূনতম NRE; দ্রুত শেখার ক্ষমতা। |
| 50-500 | সিএনসি, শিট মেটাল | উচ্চ টুলিং ঝুঁকি ছাড়াই পুনরাবৃত্তিযোগ্যতা। |
| 500-5,000 | শিট মেটাল, ব্রিজ মোল্ডিং | পরিবর্তনকালীন পর্যায়: পুনরাবৃত্তিযোগ্যতার সুফল পাওয়া শুরু হয়। |
| 5,000+ | ইনজেকশন মোল্ডিং, ডাই কাস্টিং | উচ্চ NRE সম্পূর্ণরূপে পরিশোধিত হয়; গতিই আসল। |
ব্যবহারিক দৃষ্টিকোণ থেকে, নোবেল-এর মতো কোম্পানিগুলো এই সমস্ত প্রক্রিয়া জুড়ে গভীর দক্ষতা নিয়ে আসে। চীনের একটি শীর্ষস্থানীয় উৎপাদনকারী সংস্থা নোবেল, গ্রাহকদের প্রতিটি এএমআর কাঠামোগত অংশের জন্য সঠিক পদ্ধতি বেছে নিতে সাহায্য করে। সিএনসি, অ্যাডিটিভ ম্যানুফ্যাকচারিং প্রযুক্তি, শিট মেটাল এবং ইনজেকশন মোল্ডিং-এর ক্ষেত্রে তাদের অভিজ্ঞতা কার্যকর প্রোটোটাইপিং এবং ব্যাপক উৎপাদন নিশ্চিত করে।
কর্মক্ষমতার জন্য এএমআর কাঠামোগত অংশগুলির নকশা
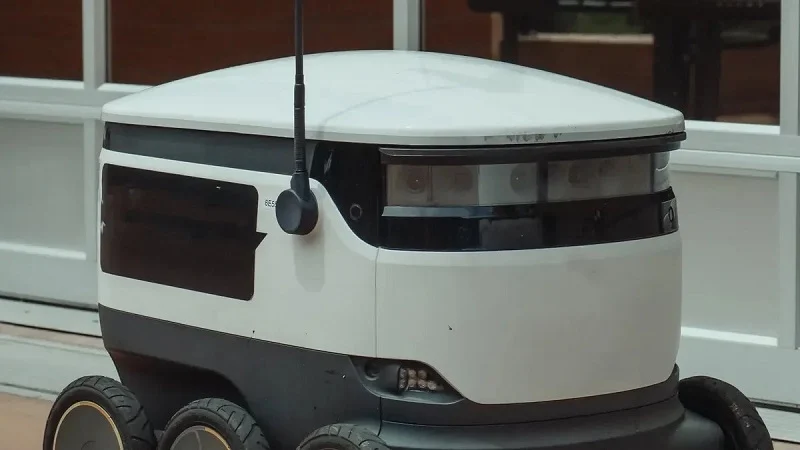
ভালো ডিজাইন একটি কার্যকরী যন্ত্রাংশকে আরও দক্ষ করে তোলে। আপনার বাঁচানো প্রতিটি গ্রাম এবং যোগ করা প্রতিটি বৈশিষ্ট্য ব্যাটারির আয়ু, সেন্সরের নির্ভুলতা এবং রক্ষণাবেক্ষণ খরচকে প্রভাবিত করে। শুরুতেই সঠিক সিদ্ধান্ত নিলে উৎপাদন প্রক্রিয়াও অনেক মসৃণ হয়।
ব্যাটারির কার্যকারিতার জন্য ওজন অপ্টিমাইজেশন
ব্যাটারির ওজনই এএমআর (AMR)-এর পরিসীমা নির্ধারণ করে। একটি ভারী রোবটকে সরাতে বেশি শক্তির প্রয়োজন হয়। এর মানে হলো আরও বড় ব্যাটারি, যা ওজন আরও বাড়িয়ে দেয়। এই চক্র ভাঙার শুরুটা হয় বুদ্ধিদীপ্ত কাঠামোগত নকশার মাধ্যমে।
পাঁজরা, পকেট এবং মধুচাক কাঠামোর ব্যবহার
রিবিং (Ribbing) ওজন না বাড়িয়েই দৃঢ়তা যোগ করে। এটিকে একটি প্লাস্টিকের বোতলের ছিপির উপরের খাঁজগুলোর মতো করে ভাবুন। একটি সমতল প্যানেলকে বাঁকানো প্রতিরোধ করার জন্য ৮ মিমি পুরু হতে হতে পারে। কয়েকটি রিব যোগ করলে, আপনি সেই পুরুত্ব ৪ মিমি-তে নামিয়ে আনতে পারেন। এর শক্তি একই থাকে। ওজন প্রায় অর্ধেক কমে যায়। সিএনসি-মেশিন করা যন্ত্রাংশে পকেটিং (Pocketing) একইভাবে কাজ করে। যেখানে চাপ কম থাকে, সেখান থেকে উপাদান কেটে বাদ দেওয়া হয়। যন্ত্রাংশটি তার বাইরের আকৃতি ধরে রাখে, কিন্তু ভেতরটা ফাঁপা থাকে। হানিকম্ব (Honeycomb) কাঠামো এই বিষয়টিকে আরও এক ধাপ এগিয়ে নিয়ে যায়। এগুলো কভার এবং হাউজিংয়ের জন্য চমৎকার। চ্যালেঞ্জটি হলো প্রক্রিয়ার সাথে নকশার সামঞ্জস্য বিধান করা। ইনজেকশন মোল্ডিংয়ের জন্য রিব পুরোপুরি উপযুক্ত। সিএনসি এবং থ্রিডি প্রিন্টিংয়ে পকেটিং কাজ করে। অ্যাডিটিভ ম্যানুফ্যাকচারিং প্রযুক্তির মাধ্যমে হানিকম্ব প্যাটার্ন তৈরি করা সম্ভব। প্রতিটি প্রক্রিয়ার নিজস্ব সীমাবদ্ধতা রয়েছে। নোবেল (NOBLE)-এর মতো কোনো অংশীদারের সাথে আগেভাগেই কথা বলুন। তারা আপনাকে বলতে পারবে কোন বৈশিষ্ট্যগুলো বাস্তবসম্মত। উৎপাদনযোগ্যতার জন্য তাদের ডিজাইন সহায়তা সময় এবং অর্থ সাশ্রয় করে।
শক্তি বনাম উপকরণের খরচ
হালকা উপকরণের দাম প্রতি কিলোগ্রামে বেশি। কার্বন ফাইবার ওজন কমায় কিন্তু বাজেট বাড়িয়ে দেয়। অ্যালুমিনিয়াম ৬০৬১ এক্ষেত্রে একটি চমৎকার ভারসাম্য রক্ষা করে। এটি শক্তিশালী, হালকা এবং সাশ্রয়ী। বেশি চাপযুক্ত অংশের জন্য আপনার স্টিলের প্রয়োজন হতে পারে। কিন্তু স্টিল ভারী। এক্ষেত্রে বুদ্ধিমানের কাজ হলো হাইব্রিড ডিজাইন। শুধুমাত্র লোড পয়েন্টে স্টিল ব্যবহার করুন। বাকি সব জায়গায় অ্যালুমিনিয়াম বা প্লাস্টিক ব্যবহার করুন। এতে বাজেট না বাড়িয়েই ওজন কম রাখা যায়। উৎপাদন প্রক্রিয়াও এখানে গুরুত্বপূর্ণ। ইনজেকশন মোল্ডিং আপনাকে একটি অংশেই বিভিন্ন উপকরণ মেশানোর সুযোগ দেয়। ওভারমোল্ডিং একটি নরম গ্রিপ বা সিল তৈরি করে। থ্রিডি প্রিন্টিং আপনাকে একই অংশের মধ্যে ঘনত্ব পরিবর্তন করার সুযোগ দেয়। এই প্রকৌশলগত কৌশলগুলো বাস্তব প্রয়োগে কয়েক গ্রাম ওজন বাঁচায়।
তাপীয় ব্যবস্থাপনা এবং পরিবেশগত সিলিং
এএমআরগুলো ঘণ্টার পর ঘণ্টা চলে। মোটর, ব্যাটারি এবং ইলেকট্রনিক্স তাপ উৎপন্ন করে। গুদামঘরে সর্বত্র ধুলো এবং আর্দ্রতা থাকে। একটি ভালো নকশা এই উভয় সমস্যাই সমাধান করে।
তাপ সিঙ্ক এবং বায়ুচলাচল একীকরণ
হিট সিঙ্ক গরম যন্ত্রাংশ থেকে তাপ সরিয়ে নেয়। সেরা হিট সিঙ্কগুলোতে ফিন থাকে যা এর পৃষ্ঠতলের ক্ষেত্রফল বাড়িয়ে দেয়। আপনি এগুলো অ্যালুমিনিয়াম থেকে মেশিনিং করে তৈরি করতে পারেন অথবা পরিবাহী পলিমার দিয়ে প্রিন্ট করতে পারেন। ভেন্টিলেশন চ্যানেলগুলো চ্যাসিসের ভেতর দিয়ে বাতাস চলাচল করতে দেয়। সঠিক জায়গায় বসানো একটি ফ্যান গরম বাতাস বাইরে বের করে দেয়। আসল কৌশলটি হলো আকার না বাড়িয়েই এই বৈশিষ্ট্যগুলোর জন্য জায়গা তৈরি করা। সমন্বয় গুরুত্বপূর্ণ। একটি মোটর মাউন্ট যা হিট সিঙ্ক হিসেবেও কাজ করে, তা জায়গা বাঁচায়। এই ধরনের দ্বৈত-উদ্দেশ্যমূলক ইঞ্জিনিয়ারিং উন্নত সিস্টেমগুলোতে সাধারণ। শীতল করার যন্ত্রাংশে বাঁচানো প্রতিটি গ্রাম সরাসরি পেলোড বা ব্যাটারির কাজে লাগে।
ধুলো এবং আর্দ্রতা থেকে সেন্সর মাউন্টগুলিকে সুরক্ষিত করা।
সেন্সর হলো রোবটের চোখ। একটি নোংরা লেন্সের অর্থ হলো ভুল ডেটা। সিলিং ধুলোবালি প্রবেশে বাধা দেয়। ও-রিং এবং গ্যাসকেট এক্ষেত্রে ভালোভাবে কাজ করে। ওভারমোল্ডেড সিলও একইভাবে কার্যকর। সিলটি বসার জন্য ডিজাইনে একটি খাঁজ বা কিনারা থাকা প্রয়োজন। এটি যন্ত্রাংশটিতে সামান্য জটিলতা যোগ করে। কিন্তু এর ফলে রক্ষণাবেক্ষণের খরচ অনেক কমে যায়। আউটডোর এএমআর-এর জন্য সিলিংয়ের প্রয়োজনীয়তা আরও কঠিন। এর জন্য আইপি৬৫ (IP65) বা তার চেয়ে উচ্চতর রেটিং প্রয়োজন। এর অর্থ হলো প্রতিটি সংযোগকারী পৃষ্ঠে কঠোর টলারেন্স বজায় রাখা। সিএনসি (CNC) দক্ষতাসম্পন্ন একজন অংশীদার এই টলারেন্সগুলো বজায় রাখতে পারে। চীনের একটি শীর্ষস্থানীয় উৎপাদনকারী সংস্থা নোবেল (NOBLE) সেই নির্ভুলতা প্রদান করে। তাদের পেশাদার মেশিনিং দক্ষতা নিশ্চিত করে যে সিলগুলো প্রথমবারেই সঠিকভাবে কাজ করে।
পরিষেবাযোগ্যতা এবং মডুলার অ্যাসেম্বলি
মাঠপর্যায়ের রক্ষণাবেক্ষণ রোবটকে সচল রাখে। কার্যক্রম বন্ধ থাকলে আর্থিক ক্ষতি হয়। যেসব যন্ত্রাংশ সহজে নাগালের বাইরে থাকে বা প্রতিস্থাপন করা কঠিন, সেগুলো মাথাব্যথার কারণ হয়ে দাঁড়ায়।
কুইক-রিলিজ ফাস্টেনার এবং কেবল রাউটিং চ্যানেল
বোল্টযুক্ত সংযোগ নির্ভরযোগ্য হলেও ধীরগতির। কুইক-রিলিজ ফাস্টেনার আপনাকে কয়েক সেকেন্ডের মধ্যে একটি অংশ বদলানোর সুযোগ দেয়। কোয়ার্টার-টার্ন ফাস্টেনার এবং স্প্রিং ক্লিপ হলো প্রচলিত পছন্দ। কেবল রাউটিং চ্যানেল তারগুলোকে পরিপাটি রাখে। ফ্রেমে কাটা একটি চ্যানেল কেবলকে পথ দেখায়। এটি ঘর্ষণ রোধ করে এবং তারের গতিপথ অনুসরণ করা সহজ করে তোলে। এই বৈশিষ্ট্যগুলো মেশিনিং-এর সময় কিছুটা বাড়িয়ে দেয়। কিন্তু এগুলো মাঠে ঘণ্টার পর ঘণ্টা সময় বাঁচায়। ভালো প্রোডাকশন লাইন অটোমেশন এই খুঁটিনাটি বিষয়গুলো সামলাতে পারে। একটি চ্যানেল কাটার জন্য সিএনসি প্রোগ্রাম করতে কয়েকটি অতিরিক্ত কোড লাইন লাগে। এর ফলে রক্ষণাবেক্ষণের সুবিধার দিক থেকে বড় সুবিধা পাওয়া যায়।
মাঠ পর্যায়ের রক্ষণাবেক্ষণে খুলে ফেলার উপযোগী করে ডিজাইন করা
স্ন্যাপ-ফিট অংশগুলো খোলার সময় ভেঙে যায়। স্ক্রু ভাঙে না। প্রতিটি সংযোগস্থল এমনভাবে ডিজাইন করুন যাতে তা অন্তত তিনবার খোলা যায়। মরিচা পড়া এড়াতে স্টেইনলেস স্টিলের হার্ডওয়্যার ব্যবহার করুন। প্রতিটি কানেক্টরে লেবেল লাগান। এটা শুনতে সহজ মনে হলেও, অনেক ডিজাইনেই এটি বাদ দেওয়া হয়। একটি মডিউলার অ্যাসেম্বলি আপনাকে সবকিছু না খুলেই একটি অংশ প্রতিস্থাপন করার সুযোগ দেয়। ব্যাটারি হাউজিং স্লাইড করে বের হওয়া উচিত। সেন্সর ব্র্যাকেটগুলো চাপ দিয়ে খোলা যায়। এই সিদ্ধান্তগুলো মালামাল পরিবহনকে মসৃণ করে তোলে। এগুলো ইনভেন্টরির প্রয়োজনীয়তাও কমায়। আপনি অনেকগুলো বিশেষ যন্ত্রাংশের পরিবর্তে কয়েকটি সাধারণ যন্ত্রাংশ মজুত রাখেন। নিরাপত্তাও উন্নত হয়। একজন টেকনিশিয়ান বিশ মিনিটের পরিবর্তে দুই মিনিটে একটি ত্রুটিপূর্ণ সেন্সর বদলাতে পারেন।
এএমআর কাঠামোগত যন্ত্রাংশের জন্য উপকরণ
সঠিক উপাদান নির্বাচন করলে যন্ত্রাংশটির ওজন, খরচ এবং তৈরির পদ্ধতি বদলে যায়। প্রতিটি নির্মাণ পদ্ধতিই কিছু নির্দিষ্ট উপাদানের ক্ষেত্রে সবচেয়ে ভালোভাবে কাজ করে। এই নির্বাচন যন্ত্রাংশটির স্থায়িত্বও নির্ধারণ করে।
অ্যালুমিনিয়াম সংকর ধাতু: হালকা ও মেশিনেবল
রোবটের বিভিন্ন কাজে অ্যালুমিনিয়াম ব্যবহৃত হয়। এর মধ্যে দুটি গ্রেড বিশেষভাবে উল্লেখযোগ্য।
6061-T6 এবং 7075
বেশিরভাগ যন্ত্রাংশের জন্য সাধারণত 6061-T6 বেছে নেওয়া হয়। এর ইল্ড স্ট্রেংথ হলো ২৭৬ মেগাপ্যাসকেল। ৫০০ মিলিয়ন সাইকেলে এর ফ্যাটিগ স্ট্রেংথ হলো ৯৭ মেগাপ্যাসকেল। এটি চ্যাসিস এবং ব্র্যাকেটের জন্য ভালো। বেশি ভারের ক্ষেত্রে, 7075-T6-এর ইল্ড স্ট্রেংথ হলো ৫০৩ মেগাপ্যাসকেল। এটি উচ্চ চাপের অধীনে থাকা যন্ত্রাংশের জন্য সহায়ক। এর অসুবিধা হলো খরচ। 6061-T6-এর দাম প্রতি কেজি ২ থেকে ৫ ডলার। সিএনসি মেশিনিং পদ্ধতিতে প্রতিটি যন্ত্রাংশের খরচ ৫০ থেকে ৫০০ ডলার পর্যন্ত হয়। এই উৎপাদন পদ্ধতিটি অল্প পরিমাণে উৎপাদনের জন্য বেশ কার্যকর।
| সম্পত্তি | 6061-T6 | 7075-T6 |
| ফলন শক্তি | 276 এমপিএ | 503 এমপিএ |
| ক্লান্তি শক্তি | 97 এমপিএ | 159 এমপিএ |
| প্রসার্য স্ট্রেংথ | 310 এমপিএ | 572 এমপিএ |
অ্যানোডাইজিং এবং অন্যান্য পৃষ্ঠতল প্রক্রিয়াকরণ
অ্যানোডাইজিং অ্যালুমিনিয়ামের প্রতিটি অংশকে ক্ষয় থেকে রক্ষা করে। টাইপ II অ্যানোডাইজিং ০.০০০১ থেকে ০.০০১ ইঞ্চি পুরু একটি স্তর তৈরি করে। টাইপ III ০.০০৪ ইঞ্চি পর্যন্ত পুরু হয় এবং আরও ভালো ক্ষয় সুরক্ষা দেয়। কিন্তু এটি ক্লান্তি প্রতিরোধ ক্ষমতা কমিয়ে দেয়। যে অংশগুলো বারবার ব্যবহৃত হয়, সেগুলোর জন্য টাইপ I বেছে নিন। এই পদ্ধতিগুলো অংশটিকে আরও দীর্ঘস্থায়ী করে তোলে।
ইঞ্জিনিয়ারিং প্লাস্টিক: প্রভাব এবং ব্যয় সুবিধা
প্লাস্টিক প্রতিটি অংশের ওজন ও খরচ বাঁচায়। এছাড়াও, এগুলো কোনো বাড়তি সাহায্য ছাড়াই মরিচা প্রতিরোধ করে।
নাইলন এবং এবিএস
নাইলন ৬/৬ এর দাম প্রতি কেজি ১ থেকে ২ ডলার। থ্রিডি প্রিন্টিংয়ের মাধ্যমে প্রতিটি অংশের খরচ হয় ১০ থেকে ৫০ ডলার। এটি অ্যালুমিনিয়াম সিএনসি-র চেয়ে অনেক কম। নাইলন বেশ ভালোভাবে আঘাত সহ্য করতে পারে। এবিএস-এর দাম কম কিন্তু এটি ততটা মজবুত নয়। উভয়ই এফডিএম এবং এসএলএস-এর মতো অ্যাডিটিভ পদ্ধতিতে কাজ করে। অল্প পরিমাণে উৎপাদনের জন্য এই থ্রিডি প্রিন্টিং পদ্ধতিটি বেশ কার্যকর।
| উপাদান | প্রতি কেজি খরচ | প্রক্রিয়া | প্রতি অংশের খরচ |
| 6061-T6 | $৩-৫/কেজি | সিএনসি | $50-500 |
| নাইলন 6/6 | $৩-৫/কেজি | 3D প্রিন্টিং | $10-50 |
অ্যালুমিনিয়ামের খরচ (প্রতিটি অংশের জন্য ৫০-৫০০ ডলার) নাইলন থ্রিডি প্রিন্টিংয়ের (১০-৫০ ডলার) চেয়ে বেশি। কম খরচের প্রকল্পের জন্য নাইলন বেশি উপযোগী।
পলিকার্বনেট
পলিকার্বোনেট নাইলনের চেয়ে বেশি মজবুত। এটি আঘাত ভালোভাবে সামলাতে পারে। যেসব কাজে শক্তির প্রয়োজন হয়, সেখানে এটি অনেক সিস্টেমে কাজ করে। এই অংশটির থ্রিডি প্রিন্টিং পদ্ধতিতে অ্যাডিটিভ পদ্ধতি ব্যবহার করা হয়।
চরম পরিস্থিতির জন্য কম্পোজিট এবং ইস্পাত
কিছু কিছু ক্ষেত্রে অত্যন্ত উচ্চ শক্তির প্রয়োজন হয়। সেইসব চাহিদা মেটাতে কম্পোজিট কার্যকর।
খোলা/বন্ধ ছাঁচ কার্বন ফাইবার
কার্বন ফাইবার তার ওজনের তুলনায় সর্বোত্তম শক্তি প্রদান করে। ওপেন-মোল্ড পদ্ধতিতে শক্তিশালী যন্ত্রাংশ তৈরি হয়। উৎপাদনে বেশি সময় লাগে। কিন্তু ফ্রেমের ক্ষেত্রে এর ফলাফল সবচেয়ে ভালো হয়। এই নির্মাণ প্রক্রিয়ায় অ্যাডিটিভ প্রযুক্তি ব্যবহার করা হয়। থ্রিডি প্রিন্টিং পদ্ধতিতে প্রতিটি যন্ত্রাংশের জন্য যত্ন প্রয়োজন। এই প্রকৌশলগত ব্যবহারগুলোর জন্য শক্তিশালী উপাদানের প্রয়োজন হয়।
মরিচা রোধক স্পাত
স্টেইনলেস স্টিল মরিচা প্রতিরোধ করে। এটি বাইরের রোবটের জন্য উপযোগী। এটি সিএনসি বা শিট মেটালের মাধ্যমে তৈরি করা হয়। এই অংশটির দাম অ্যালুমিনিয়ামের চেয়ে বেশি। কিন্তু এটি বেশিদিন টেকে। সুরক্ষা যন্ত্রাংশের ক্ষেত্রে এটি নির্ভরযোগ্যতা বাড়ায়।
চীনের একটি শীর্ষস্থানীয় উৎপাদনকারী প্রতিষ্ঠান নোবেল-এর এই উপাদানগুলো সম্পর্কে গভীর জ্ঞান রয়েছে। তাদের পরামর্শ গ্রাহকদের এএমআর বডি পার্টসের জন্য সঠিক উপাদান বেছে নিতে সাহায্য করে। এর ফলে উৎপাদন পদ্ধতিটি পরিমাণ ও খরচের লক্ষ্যমাত্রার সাথে সামঞ্জস্যপূর্ণ হয়।
এএমআর কাঠামোগত যন্ত্রাংশ উৎপাদনের জন্য নোবেলের সাথে অংশীদারিত্ব

ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণে ব্যাপক দক্ষতা
সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং, শিট মেটাল এবং থ্রিডি প্রিন্টিং
নোবেলের কাছে এএমআর স্ট্রাকচারাল পার্টস তৈরির সমস্ত গুরুত্বপূর্ণ উপায় রয়েছে। তাদের টিম একই জায়গায় থ্রিডি প্রিন্টিং, সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং এবং শিট মেটালের কাজ করে থাকে। এই পদ্ধতিগুলো আপনার সমস্ত প্রয়োজন মেটাতে সক্ষম। প্রোটোটাইপের জন্য থ্রিডি প্রিন্টিং দ্রুত কাজ করে। আরও বেশি পার্টসের জন্য তারা ইনজেকশন মোল্ডিং ব্যবহার করে। একটি স্বয়ংক্রিয় লাইন বিপুল সংখ্যক পার্টস তৈরি করতে পারে। চ্যাসিসের জন্য তারা লেজার কাটিং সহ শিট মেটাল ব্যবহার করে। আপনার কতগুলো পার্টস প্রয়োজন এবং আপনি কী উপাদান চান, তার উপর ভিত্তি করে তারা প্রক্রিয়াটি বেছে নেয়। বিশেষজ্ঞরা প্রতিটি পার্টসের জন্য সেরা প্রক্রিয়া এবং উপাদান নির্বাচন করেন। তারা ভেবে দেখেন পার্টসটি কীভাবে ব্যবহার করা হবে। রোবটের জন্য নির্ভুল পার্টস প্রয়োজন। মেটেরিয়াল হ্যান্ডলারের জন্য টেকসই পার্টস প্রয়োজন। টিমটি প্রতিটি পার্টসের জন্য তাদের প্রকৌশলগত জ্ঞান ব্যবহার করে। অটোমেশন খরচ কমায়। এটি অনেক পার্টস তৈরি করার সুযোগ করে দেয়। জটিল পার্টসের জন্য থ্রিডি প্রিন্টিং এবং প্রচলিত পদ্ধতি একসাথে কাজ করে।
উৎপাদনযোগ্যতার জন্য নকশা থেকে চূড়ান্ত সংযোজন পর্যন্ত পূর্ণাঙ্গ পরিষেবা
তারা শুরুতেই ডিজাইনে সাহায্য করে। নোবেল আপনার থ্রিডি মডেলটি দেখে এবং এর উৎপাদন সহজ করার উপায় বাতলে দেয়। তারা ধারালো কোণাগুলোকে গোলাকার করে। তারা পাতলা দেয়ালগুলোকে আরও মজবুত করে তোলে। এই ছোট ছোট পরিবর্তনগুলো অর্থ সাশ্রয় করে এবং যন্ত্রাংশ ভেঙে যাওয়া রোধ করে। এই পরিষেবা শুধু ডিজাইনের মধ্যেই সীমাবদ্ধ নয়। নোবেল কাঁচামাল সংগ্রহ, মেশিনিং, ফিনিশিং এবং যন্ত্রাংশ একত্রিত করার কাজগুলো সামলায়। আপনি ব্যবহারের জন্য প্রস্তুত, তৈরি যন্ত্রাংশ পান। এই এক-ধাপের ব্যবস্থা একাধিক সরবরাহকারীকে সামলানোর প্রয়োজনীয়তা কমিয়ে দেয়। একটি দলই সবকিছু পরিচালনা করে। জটিল এএমআর (AMR) নির্মাণের ক্ষেত্রে, যেখানে যন্ত্রাংশগুলোকে নিখুঁতভাবে জোড়া লাগাতে হয়, সেখানে এই সহায়তা অত্যন্ত মূল্যবান। প্রক্রিয়াটি শুরু থেকে শেষ পর্যন্ত মসৃণভাবে চলে। কঠিন কাজগুলো এই পদ্ধতির সুফল ভোগ করে।
গুণগত মানের সনদপত্র: আইএসও ৯০০১:২০১৫ এবং আইএসও ১৩৪৮৫:২০১৬
নির্ভুল ও সামঞ্জস্যপূর্ণ যন্ত্রাংশের জন্য কঠোর মান ব্যবস্থাপনা
ISO 9001:2015 গুণমানের প্রাথমিক স্তর নির্ধারণ করে। তারা প্রক্রিয়ার প্রতিটি ধাপ পরীক্ষা করে। তারা আকার পরিমাপ করে এবং পৃষ্ঠের মসৃণতা পরীক্ষা করে। রেকর্ড রাখা হয় যাতে যন্ত্রাংশগুলো শনাক্ত করা যায়। যদি কোনো যন্ত্রাংশ বিকল হয়, তবে তার ব্যাচ খুঁজে পাওয়া যায়। নিরাপত্তাজনিত গুরুত্বপূর্ণ যন্ত্রাংশের জন্য এটি জরুরি। একটি আলগা সেন্সর একটি রোবটকে মাঝপথে থামিয়ে দিতে পারে। ভালো গুণমান তা প্রতিরোধ করে। প্রতিটি যন্ত্রাংশ নির্দিষ্ট মান পূরণ করে। কঠিন কাজের জন্য এই নির্ভরযোগ্যতা প্রয়োজন। এই প্রক্রিয়াটি প্রতিবার ধারাবাহিক ফলাফল দেয়।
চাহিদাসম্পন্ন রোবটিক্সের জন্য প্রযোজ্য চিকিৎসা-মানের প্রক্রিয়া নিয়ন্ত্রণ।
ISO 13485:2016 আরও কঠোর নিয়ন্ত্রণ ব্যবস্থা যুক্ত করেছে। NOBLE-এর এই সার্টিফিকেশনটি রয়েছে। এর অর্থ হলো, AMR যন্ত্রাংশের জন্য অত্যন্ত উচ্চ মান বজায় রাখা হয়। গুরুত্বপূর্ণ রোবোটিক্সের ক্ষেত্রে, এই মানটি আস্থা তৈরি করে। যে প্রক্রিয়ায় সার্জিক্যাল যন্ত্রাংশ পরীক্ষা করা হয়, সেই একই প্রক্রিয়ায় আপনার মোটর মাউন্টের ছিদ্রগুলোও পরীক্ষা করা হয়। এই সূক্ষ্মতা রোবটকে নির্ভুলভাবে চলাচল করতে সাহায্য করে। দলটি কঠোর নিয়মকানুন মেনে চলে। প্রতিটি যন্ত্রাংশ উচ্চ মানের মানদণ্ড পূরণ করে। এই প্রক্রিয়াটি নথিভুক্ত এবং নিয়ন্ত্রিত। যে যন্ত্রাংশগুলোর জন্য এই সূক্ষ্মতার প্রয়োজন, সেগুলো এর থেকে অনেক উপকৃত হয়।
এএমআর উন্নয়নের জন্য এন্ড-টু-এন্ড সাপোর্ট
উপাদান নির্বাচন নির্দেশিকা এবং নকশা অপ্টিমাইজেশন
আপনি কোন উপাদান বেছে নিচ্ছেন তা খরচ, ওজন এবং স্থায়িত্বকে প্রভাবিত করে। নোবেল-এর প্রকৌশলীরা আপনাকে উপাদান বেছে নিতে সাহায্য করেন। হালকা যন্ত্রাংশের জন্য, অ্যালুমিনিয়াম ৬০৬১ বা কার্বন ফাইবার ব্যবহার করে দেখতে পারেন। আঘাত প্রতিরোধের জন্য, নাইলন বা পলিকার্বনেট ব্যবহার করুন। উচ্চ দৃঢ়তার জন্য, স্টিল উপযুক্ত হতে পারে। দলটি আপনার লোডের প্রয়োজনীয়তা বিবেচনা করে সেরা উপাদানটির পরামর্শ দেয়। তারা নির্বাচিত প্রক্রিয়ার জন্য যন্ত্রাংশটি ডিজাইন করে। ইনজেকশন মোল্ডিং-এর জন্য তৈরি যন্ত্রাংশের দেয়ালের পুরুত্ব সমান থাকে। থ্রিডি প্রিন্টিং-এর জন্য তৈরি যন্ত্রাংশের কোণগুলোতে সাপোর্টের প্রয়োজন হয় না। এই পরিবর্তনগুলো উৎপাদনকে সহজ করে তোলে। প্রক্রিয়াটি সম্পর্কে জানা থাকলে আরও ভালো ডিজাইন করা সম্ভব হয়। থ্রিডি প্রিন্টিং আপনাকে ডিজাইনের ক্ষেত্রে অনন্য স্বাধীনতা দেয়। উপাদানের পছন্দ চূড়ান্ত যন্ত্রাংশকে সরাসরি প্রভাবিত করে।
প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত একক উৎসের জবাবদিহিতা
একটি কোম্পানিই সবকিছু করে। প্রোটোটাইপের জন্য, তারা দ্রুত পরিবর্তন আনতে থ্রিডি প্রিন্টিং ব্যবহার করে। ডিজাইন চূড়ান্ত হয়ে গেলে, তারা সিএনসি বা ইনজেকশন মোল্ডিং-এ চলে যায়। এই পরিবর্তনের কাজটি নোবেল করে। আপনাকে বিভিন্ন কারখানায় ফাইল পাঠাতে বা নতুন সরবরাহকারী খুঁজতে হয় না। যে প্রকৌশলীরা প্রোটোটাইপের ওপর কাজ করেছেন, তারাই উৎপাদনের তত্ত্বাবধান করেন। এর ফলে সমস্যাগুলো শুরুতেই ধরা পড়ে। মেটেরিয়াল হ্যান্ডলিং রোবটের জন্য, যেগুলোকে প্রতিবারই ভালোভাবে কাজ করতে হয়, এই নির্ভরযোগ্যতা অত্যন্ত গুরুত্বপূর্ণ। পুরো টিম শুরু থেকে শেষ পর্যন্ত জড়িত থাকে। সবকিছুর জন্য একটি উৎসই দায়ী। এতে উপকরণ নির্বাচন এবং যন্ত্রাংশ তৈরির ক্ষেত্রে সময় বাঁচে ও ঝুঁকি কমে।
সঠিক প্রক্রিয়া বেছে নেওয়ার বিষয়টি মূলত উৎপাদনের পরিমাণ, শক্তি এবং খরচের উপর নির্ভর করে। কম পরিমাণে জটিল যন্ত্রাংশের জন্য সিএনসি মেশিনিং উপযুক্ত। বেশি পরিমাণে প্লাস্টিকের যন্ত্রাংশের জন্য ইনজেকশন মোল্ডিং সবচেয়ে ভালো। প্রোটোটাইপ এবং জটিল জ্যামিতিক আকারের জন্য অ্যাডিটিভ ম্যানুফ্যাকচারিং, যেমন পলিমার থ্রিডি প্রিন্টিং বা কম্পোজিট মোল্ডিং সবচেয়ে ভালো কাজ করে। টেকসই ফ্রেমের জন্য শিট মেটাল বা কম্পোজিট প্রক্রিয়ার প্রয়োজন হয়। ওজন, তাপ ব্যবস্থাপনা এবং রক্ষণাবেক্ষণের সুবিধার মতো নকশার বিষয়গুলোই নির্ধারণ করে কোন উৎপাদন পদ্ধতিটি সবচেয়ে উপযুক্ত। উপকরণ নির্বাচনও ঠিক ততটাই গুরুত্বপূর্ণ। বেছে নেওয়ার আগে, আপনার প্রয়োজনীয় উৎপাদনের পরিমাণ, শক্তির চাহিদা এবং খরচের লক্ষ্যমাত্রা মূল্যায়ন করুন। নোবেল (NOBLE)-এর মতো কোনো প্রস্তুতকারকের সাথে অংশীদারিত্ব করুন। ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণে তাদের দক্ষতা এএমআর (AMR) কাঠামোগত যন্ত্রাংশের দক্ষ উৎপাদন নিশ্চিত করে।
এএমআর স্ট্রাকচারাল পার্টস ম্যানুফ্যাকচারিং সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কী কারণে এএমআর-এর কাঠামোগত যন্ত্রাংশগুলো সাধারণ রোবটের যন্ত্রাংশ থেকে আলাদা?
এএমআর-এর কাঠামোগত অংশগুলোকে নমনীয় চলাচল এবং ক্রমাগত পরিবর্তনশীল স্থানের সাথে মানিয়ে চলতে হয়। ব্যাটারি দীর্ঘস্থায়ী করার জন্য এগুলোকে হালকা হতে হবে, কিন্তু দৈনন্দিন ব্যবহার সহ্য করার মতো যথেষ্ট শক্তিশালীও হতে হবে। স্থির রোবটের মতো নয়, এই অংশগুলো অবিরাম নড়াচড়া, কম্পন এবং পরিবর্তনশীল ভারের সম্মুখীন হয়। এজন্য প্রতিটি কাজের জন্য সতর্ক নকশা এবং সঠিক উৎপাদন প্রক্রিয়া প্রয়োজন।
স্বল্প পরিমাণে উৎপাদনের জন্য কোন উৎপাদন প্রক্রিয়াটি সবচেয়ে কার্যকর?
কম থেকে মাঝারি পরিমাণে উৎপাদনের জন্য সিএনসি মেশিনিং খুবই ভালো। টুলিংয়ের পেছনে বেশি খরচ না করেই নিখুঁত সহনশীলতা পাওয়া যায়। ৫০০ ইউনিটের কম ব্যাচের জন্য, এই প্রক্রিয়াটি একটি অনুমানযোগ্য খরচে স্থিতিশীল মান নিশ্চিত করে। থ্রিডি প্রিন্টিংয়ের মতো অ্যাডিটিভ প্রযুক্তিগুলোও প্রোটোটাইপের জন্য ভালোভাবে কাজ করে। প্রতিটি পদ্ধতিরই গতি, খরচ এবং উপকরণের বিকল্পের ক্ষেত্রে কিছু সুবিধা-অসুবিধা রয়েছে।
এএমআর যন্ত্রাংশ উৎপাদনে থ্রিডি প্রিন্টিং কীভাবে ভূমিকা রাখে?
জটিল আকৃতি এবং দ্রুত পরিবর্তনের ক্ষেত্রে থ্রিডি প্রিন্টিং সবচেয়ে ভালো। এফডিএম এবং এসএলএস প্রযুক্তি ব্র্যাকেট, হাউজিং এবং প্রোটোটাইপ ভালোভাবে তৈরি করতে পারে। এই প্রযুক্তি টুলিং খরচ দূর করে, তাই এটি কাস্টম ডিজাইনের জন্য আদর্শ। কিন্তু ইউনিট প্রতি খরচ অপরিবর্তিত থাকে, তাই ব্যাপক উৎপাদনের চেয়ে স্বল্প পরিমাণে উৎপাদনের জন্য থ্রিডি প্রিন্টিং বেশি উপযোগী। অনেক নির্মাতাই প্রচলিত পদ্ধতির পাশাপাশি এটি ব্যবহার করে থাকেন।
অন্যান্য প্রক্রিয়ার পরিবর্তে কখন আমার ইনজেকশন মোল্ডিং বেছে নেওয়া উচিত?
৫,০০০ ইউনিটের বেশি উৎপাদনের ক্ষেত্রে ইনজেকশন মোল্ডিং পদ্ধতিটিই সেরা। এর প্রাথমিক টুলিং খরচ বেশি হলেও, প্রতিটি যন্ত্রাংশের খরচ অনেক কমে আসে। প্লাস্টিকের ব্র্যাকেট, কভার এবং হাউজিং দ্রুত ও সামঞ্জস্যপূর্ণভাবে তৈরি হয়। বিপুল পরিমাণে উৎপাদনের ক্ষেত্রে, খরচের দিক থেকে এই প্রক্রিয়াটি সিএনসি এবং থ্রিডি প্রিন্টিংকে ছাড়িয়ে যায়। ১,০০০ ইউনিটের কম উৎপাদনের ক্ষেত্রে এই হিসাব খুব কমই মেলে।
এএমআর কাঠামোগত অংশগুলির জন্য কোন উপকরণগুলি সবচেয়ে ভালো কাজ করে?
অ্যালুমিনিয়াম ৬০৬১-টি৬ চ্যাসিস এবং ব্র্যাকেটের জন্য চমৎকার শক্তি-ওজন অনুপাত প্রদান করে। নাইলন এবং পলিকার্বোনেটের মতো ইঞ্জিনিয়ারিং প্লাস্টিক ওজন কমায় এবং আঘাত প্রতিরোধ করে। কঠিন কাজের জন্য কার্বন ফাইবার কম্পোজিট সর্বাধিক শক্তি সরবরাহ করে। স্টেইনলেস স্টিল সেইসব আউটডোর রোবটের জন্য উপযুক্ত যেগুলোকে মরিচা প্রতিরোধ করতে হয়। উপাদানের পছন্দ উৎপাদন পদ্ধতি এবং চূড়ান্ত কর্মক্ষমতা উভয়কেই প্রভাবিত করে।
অ্যাডিটিভ ম্যানুফ্যাকচারিং কি কাঠামোগত ভার সামলাতে পারে?
হ্যাঁ, যদি আপনি এটি সাবধানে ডিজাইন করেন। পলিমার থ্রিডি প্রিন্টিং শক্তিশালী ব্র্যাকেট তৈরি করে, যখন লেয়ারের দিকবিন্যাস চাপের দিকগুলোর সাথে মিলে যায়। এসএলএস নাইলনের অংশগুলো ভালো অভিঘাত শক্তি দেখায়। উচ্চতর চাপের জন্য, কার্বন ফাইবার দিয়ে কম্পোজিট মোল্ডিং চমৎকার ফলাফল দেয়। গুরুত্বপূর্ণ প্রয়োগে অ্যাডিটিভ পার্টস ব্যবহার করার আগে পরীক্ষা এবং যাচাইকরণ এখনও অপরিহার্য।
আমি কীভাবে এএমআর কাঠামোগত অংশগুলির ওজন অপ্টিমাইজ করতে পারি?
রিবিং, পকেটিং এবং হানিকম্ব কাঠামো কম চাপযুক্ত স্থান থেকে উপাদান অপসারণ করে। এই বৈশিষ্ট্যগুলো বিভিন্ন উৎপাদন প্রক্রিয়ায় ভিন্নভাবে কাজ করে। ইনজেকশন মোল্ডিং রিব ভালোভাবে তৈরি করতে পারে। সিএনসি মেশিনিং পকেটিং-এর জন্য দুর্দান্ত। অ্যাডিটিভ প্রযুক্তি জটিল ল্যাটিস ডিজাইন তৈরি করতে সাহায্য করে। এর মূল লক্ষ্য হলো শক্তি বা সুরক্ষার সাথে আপোস না করে ওজন কমানো।
AMR কাঠামোগত যন্ত্রাংশের জন্য NOBLE-এর সাথে অংশীদারিত্ব কেন করবেন?
নোবেল সিএনসি মেশিনিং, ইনজেকশন মোল্ডিং, শিট মেটাল এবং থ্রিডি প্রিন্টিং-এর ক্ষেত্রে গভীর দক্ষতা নিয়ে আসে। তাদের আইএসও সার্টিফিকেশন ধারাবাহিক গুণমান নিশ্চিত করে। দলটি প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত উপকরণ নির্বাচন এবং ডিজাইন অপ্টিমাইজেশনে নির্দেশনা দেয়। চীনের একটি শীর্ষস্থানীয় উৎপাদনকারী প্রতিষ্ঠান হিসেবে, নোবেল ক্লায়েন্টদের দক্ষতার সাথে প্রক্রিয়াগত সিদ্ধান্ত গ্রহণে সহায়তা করে।





