
ভূমিকা
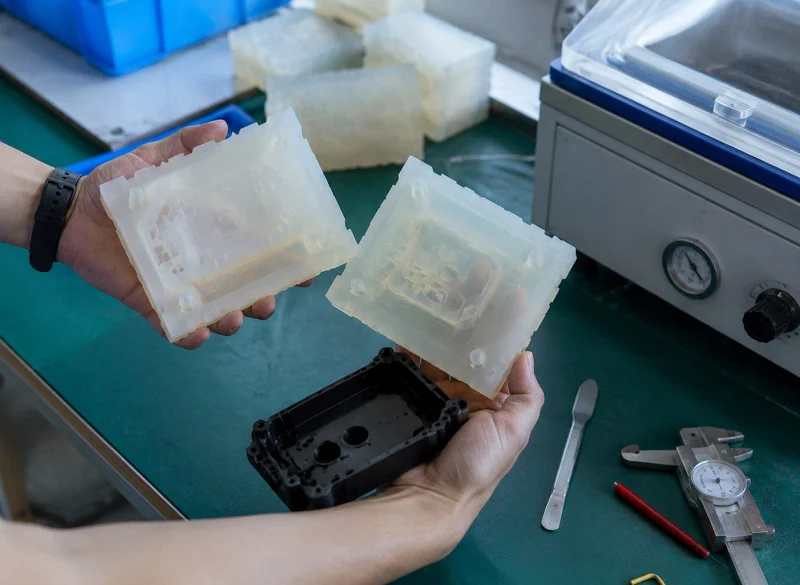
আপনার এমন একটি ডিজাইন আছে যার জন্য কয়েক ডজন যন্ত্রাংশের প্রোটোটাইপিং প্রয়োজন। গণ-উৎপাদনের ছাঁচের খরচ অনেক বেশি; থ্রিডি প্রিন্টিং খুব ধীরগতির, এবং ব্যবহৃত উপাদানের বৈশিষ্ট্যও উপযুক্ত নয়। সিলিকন র্যাপিড প্রোটোটাইপিং এই শূন্যস্থানটি পূরণ করে।
সিলিকন প্রোটোটাইপিং নির্দিষ্ট চাহিদা পূরণ করে। এর মাধ্যমে এমন একাধিক যন্ত্রাংশ তৈরি করা যায়, যা দেখতে ও কার্যকারিতায় ব্যাপকভাবে উৎপাদিত যন্ত্রাংশের সাথে হুবহু মিলে যায়। এই যন্ত্রাংশগুলো পরীক্ষা, যাচাইকরণ এবং এমনকি স্বল্প পরিমাণে উৎপাদনের জন্যও ব্যবহার করা যেতে পারে। এই পদ্ধতিটি একক-ইউনিট প্রোটোটাইপিং এবং বৃহৎ-উৎপাদনের মধ্যকার ব্যবধান পূরণ করে। এটাই এর উদ্দেশ্য, এবং এই কারণেই নির্মাতারা এটি গ্রহণ করে।
র্যাপিড প্রোটোটাইপিং-এ সিলিকন কেন ব্যবহার করা হয়?
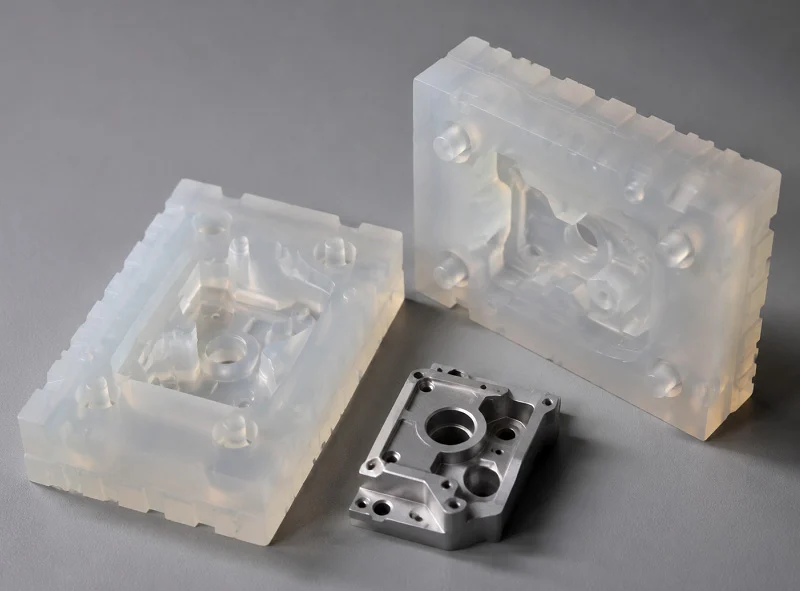
সিলিকনই একমাত্র ছাঁচ তৈরির উপাদান নয়। কিন্তু নির্দিষ্ট কিছু কাজের জন্য এটিই সেরা। এর বৈশিষ্ট্যগুলো প্রক্রিয়াটির সাথে মানানসই।
চমৎকার বিস্তারিত প্রতিরূপ
সিলিকন সূক্ষ্মতম বিবরণও নির্ভুলভাবে ধারণ করে এবং পৃষ্ঠের বৈশিষ্ট্যগুলোকে বিশ্বস্তভাবে পুনরুৎপাদন করে। কোনো বিবরণের ক্ষতি ছাড়াই জটিল জ্যামিতিক আকার তৈরি করা যায়। মূল ছাঁচে ধারালো প্রান্ত, সূক্ষ্ম লেখা বা জটিল নকশা যা-ই থাকুক না কেন, তৈরি হওয়া অংশগুলো তার সাথে নিখুঁতভাবে মিলে যাবে।
নমনীয় ছাঁচের বৈশিষ্ট্য
সিলিকনের নমনীয়তা একটি প্রধান সুবিধা। ঢালু অংশযুক্ত অংশগুলো সহজেই ছাঁচ থেকে বের করা যায়। বাঁকানো অংশগুলো কোনো ক্ষতি ছাড়াই সরানো যায়। জটিল বৈশিষ্ট্যগুলো, যা অনমনীয় ছাঁচে আটকে যেত, সেগুলো সিলিকন ছাঁচে পরিষ্কারভাবে বের করা যায়।
ছাঁচটি নমনীয় হওয়ায়, কোনো বল প্রয়োগ বা ছিঁড়ে যাওয়ার ঝুঁকি ছাড়াই অংশগুলো স্বাভাবিকভাবে বেরিয়ে আসে। এর ফলে, যেসব নকশা অনমনীয় উপাদানে ছাঁচে ফেলা অসম্ভব, সেগুলোর জন্য সিলিকন প্রোটোটাইপিং সম্ভব হয়।
কম টুলিং খরচ এবং দ্রুত উৎপাদন
ধাতব ছাঁচের দাম হাজার হাজার ডলার হতে পারে এবং তা তৈরি করতে কয়েক মাস সময় লাগে। এর বিপরীতে, সিলিকন ছাঁচের দাম তার তুলনায় অনেক কম এবং মাত্র কয়েক দিনের মধ্যেই তৈরি করা যায়। মূল ছাঁচ থেকে কেটে অথবা ঢালাই করে ছাঁচ তৈরি করা যায়। কাজ শেষ হতে খুব কম সময় লাগে। প্রোটোটাইপিং এবং অল্প পরিমাণে উৎপাদনের জন্য এই খরচ কাঠামোটি একটি উল্লেখযোগ্য সুবিধা প্রদান করে।
ব্যাপক উপাদান সামঞ্জস্য
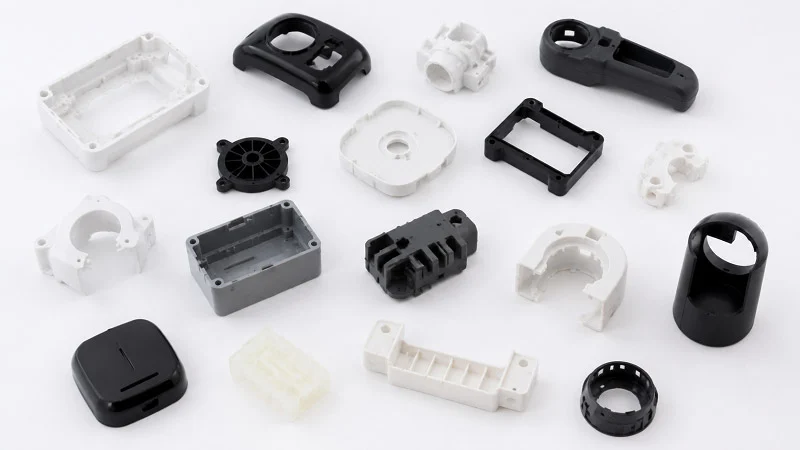
সিলিকন ছাঁচ বিভিন্ন ধরণের উপকরণের সাথে সামঞ্জস্যপূর্ণ। অনমনীয় এবং নমনীয় উভয় প্রকার অংশ তৈরি করতে সাধারণত পলিউরেথেন রেজিন ব্যবহৃত হয়। রাবার-ভিত্তিক উপকরণ ইলাস্টোমেরিক বৈশিষ্ট্য প্রদান করে, অন্যদিকে ইঞ্জিনিয়ারিং প্লাস্টিক কাঠামোগত কার্যকারিতা দেয়। সিলিকন ছাঁচে সিলিকন ইলাস্টোমার ঢালাই করে ত্বকের সংস্পর্শের জন্য উপযুক্ত নরম অংশ তৈরি করা হয়। এই প্রক্রিয়াটি নির্দিষ্ট প্রয়োগের জন্য প্রয়োজন অনুযায়ী তৈরি করা যেতে পারে।
এই চারটি সুবিধার কারণে সিলিকন র্যাপিড প্রোটোটাইপিংয়ের জন্য এটিই আদর্শ উপাদান। এটি দ্রুত, সাশ্রয়ী, সূক্ষ্ম বিবরণ ফুটিয়ে তুলতে সক্ষম এবং জটিল আকৃতির জন্য উপযুক্ত। অন্য কোনো ছাঁচের উপাদান এই চারটি সুবিধাই একসাথে প্রদান করে না। একারণেই এই ক্ষেত্রে এর আধিপত্য রয়েছে।
সিলিকন র্যাপিড প্রোটোটাইপিং কীভাবে কাজ করে?
মাস্টার মডেল তৈরি করুন
মাস্টার মোল্ড অংশটিকে সংজ্ঞায়িত করে। মাস্টার মোল্ড তৈরির তিনটি পদ্ধতি রয়েছে।
| সিএনসি মেশিন | এই পদ্ধতিতে নিরেট বস্তু থেকে কাটা হয়, যার ফলে অত্যন্ত নির্ভুলতা এবং অসাধারণ মসৃণ পৃষ্ঠতল পাওয়া যায়। |
| এসএলএ 3 ডি প্রিন্টিং | তরল রেজিনের ব্যবহার মসৃণ পৃষ্ঠতল এবং সূক্ষ্ম বিবরণ তৈরি করতে সাহায্য করে। |
| এসএলএস প্রিন্টিং | গুঁড়ো উপাদান ব্যবহারের ফলে SLA প্রক্রিয়ার চেয়ে বেশি শক্তি পাওয়া যায়। |
যদিও অন্যান্য র্যাপিড প্রোটোটাইপিং প্রযুক্তি বিদ্যমান, এই তিনটি বেশিরভাগ অ্যাপ্লিকেশন পরিস্থিতিকে কভার করে।
মাস্টার মোল্ডটি চূড়ান্ত প্রোটোটাইপের নির্ভুলতা এবং পৃষ্ঠের গুণমানের সর্বোচ্চ সীমা নির্ধারণ করে।
একটি অমসৃণ মাস্টার মোল্ড দিয়ে অমসৃণ ঢালাই তৈরি হয়; একটি মসৃণ মাস্টার মোল্ড দিয়ে মসৃণ ঢালাই তৈরি হয়। মাস্টার মোল্ডের পৃষ্ঠতলের মসৃণতা সরাসরি যন্ত্রাংশটিতে স্থানান্তরিত হয়। প্রতিটি আঁচড়, প্রতিটি স্তরের রেখা এবং প্রতিটি যন্ত্রের দাগ হুবহু প্রতিলিপি করা হবে।
ছাঁচটি তৈরি করার আগে, মূল ছাঁচটিকে অবশ্যই প্রয়োজনীয় মান অনুযায়ী যন্ত্রের সাহায্যে প্রস্তুত করতে হবে।
সিলিকন ছাঁচ তৈরি
ইঞ্জিনিয়ার মাস্টার মোল্ডটি মোল্ড বক্সে রাখেন, তারপর তরল সিলিকন রাবার মেশান এবং বায়ু বুদবুদ দূর করার জন্য এর ভেতর থেকে গ্যাস বের করে দেন। সবশেষে, মাস্টার মোল্ডের চারপাশে সিলিকন ঢেলে দেওয়া হয়। সিলিকন জমাট বেঁধে গেলে, মাস্টার মোল্ডটি সরিয়ে ফেলা হয় এবং মোল্ড তৈরির কাজ সম্পন্ন হয়।
এর সুবিধাগুলো সুস্পষ্ট: এটি পৃষ্ঠের খুঁটিনাটি নির্ভুলভাবে ফুটিয়ে তুলতে পারে; ছাঁচের পৃষ্ঠটি মসৃণ এবং তা যন্ত্রাংশে সম্পূর্ণরূপে স্থানান্তর করা যায়; এবং এটি আন্ডারকাট ও বক্র পৃষ্ঠসহ জটিল আকৃতিও পুনরুৎপাদন করতে পারে।
সিলিকন প্রোটোটাইপিং মোল্ড সাধারণত ২০ থেকে ৫০ বার ঢালাইয়ের জন্য টিকে থাকে। এর সঠিক সংখ্যা নির্ভর করে ঢালাইয়ের উপাদান, যন্ত্রাংশের জ্যামিতিক গঠন এবং মোল্ড খোলার সময় নেওয়া যত্নের উপর। অল্প পরিমাণে উৎপাদনের জন্য এটি যথেষ্ট। অধিক পরিমাণে উৎপাদনের ক্ষেত্রে, একই মাস্টার মোল্ড ব্যবহার করে একাধিক মোল্ড তৈরি করা যেতে পারে।
প্রোটোটাইপ কাস্টিং
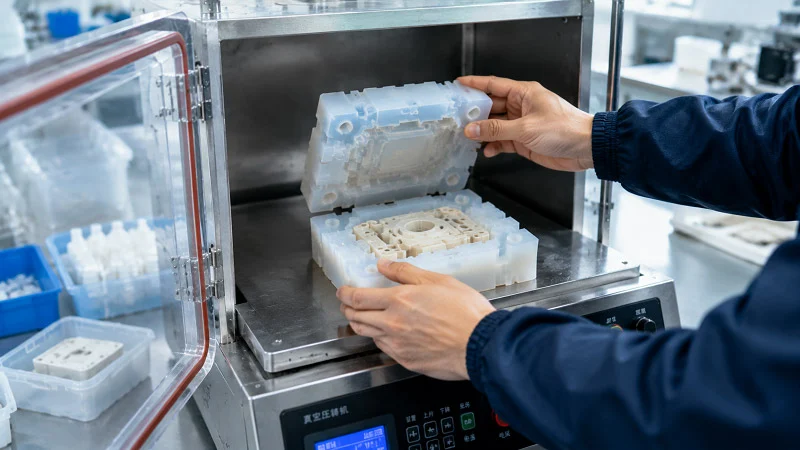
শ্রমিকরা ছাঁচে ঢালাইয়ের উপাদান (রেজিন বা সিলিকন) ঢালেন। সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে ঢালার আগে এবং ঢালার সময় বায়ু বুদবুদ দূর করা হয়। ভ্যাকুয়াম পরিবেশ নিশ্চিত করে যে ছাঁচটি সম্পূর্ণরূপে ভরাট হয়েছে, যার ফলে একটি ছিদ্রহীন অংশ তৈরি হয়। অংশটি জমাট বাঁধার পর, এটিকে ছাঁচ থেকে বের করে আনা হয় এবং পরবর্তী প্রক্রিয়াকরণ করা হয়: গেট ছাঁটাই করা এবং পৃষ্ঠ পরিষ্কার করা। সিলিকন প্রোটোটাইপ অংশগুলো পরিদর্শন এবং পরীক্ষার জন্য প্রস্তুত থাকে।
এই প্রক্রিয়ায় উৎপাদিত যন্ত্রাংশগুলো জ্যামিতিক গঠন এবং পৃষ্ঠতলের মসৃণতার দিক থেকে মূল ছাঁচের অনুরূপ হয়। এদের উপাদানগত বৈশিষ্ট্যগুলো গণ-উৎপাদিত যন্ত্রাংশের সাথে তুলনীয়। যদিও এর একক খরচ ইনজেকশন মোল্ডিংয়ের চেয়ে বেশি, তবে ছাঁচের খরচ তার একটি ভগ্নাংশ মাত্র। ২০ থেকে ৫০টি যন্ত্রাংশ উৎপাদনের ক্ষেত্রে এটিই সবচেয়ে সাশ্রয়ী সমাধান। এটাই হলো সিলিকন র্যাপিড প্রোটোটাইপিংয়ের মূল সুবিধা।
সাধারণ সিলিকন র্যাপিড প্রোটোটাইপিং প্রক্রিয়া
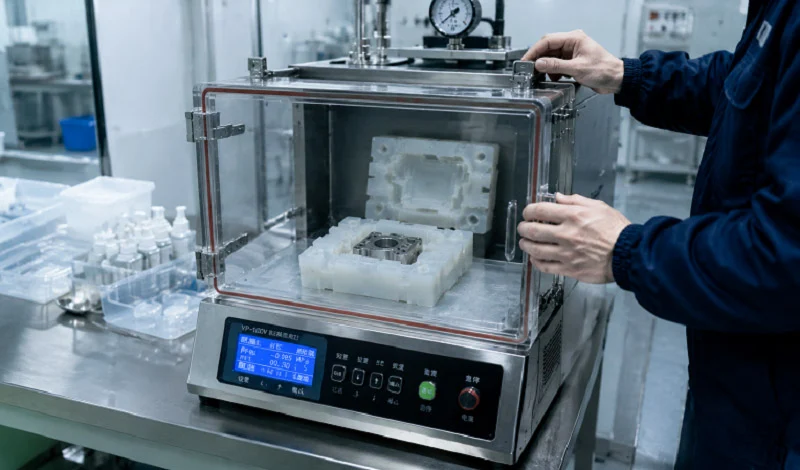
সিলিকন ভ্যাকুয়াম কাস্টিং
প্রথমে একটি মাস্টার মডেল তৈরি করুন, যা পরে একটি সিলিকন ছাঁচ বানানোর জন্য ব্যবহার করা হয়। ছাঁচটি একটি ভ্যাকুয়াম চেম্বারে রাখুন, বায়ু বুদবুদ দূর করার জন্য ভ্যাকুয়ামের অধীনে এর মধ্যে রেজিন বা সিলিকন ঢালুন, এবং অংশটি জমাট বেঁধে গেলে ছাঁচটি খুলে তৈরি পণ্যটি বের করে নিন।
উপকারিতা
ছাঁচটি সরাসরি যন্ত্রাংশটির উপরিভাগে একটি উন্নত মানের প্রলেপ প্রদান করে, যা এর বাহ্যিক রূপকে প্রত্যাশিত চূড়ান্ত পণ্যের অনুরূপ করে তোলে। অধিকন্তু, ছাঁচটি স্টিলের পরিবর্তে সিলিকন দিয়ে তৈরি হওয়ায় অল্প পরিমাণে উৎপাদনের খরচ কম হয়।
সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে এমন সিলিকন প্রোটোটাইপ যন্ত্রাংশ তৈরি করা হয়, যা দেখতে ও স্পর্শে উৎপাদন-উপযোগী যন্ত্রাংশের মতোই হয়। এগুলোর পৃষ্ঠতল অত্যন্ত মসৃণ এবং খুঁটিনাটি বিবরণ স্পষ্ট ও সুস্পষ্ট হয়। এর উপাদানগত বৈশিষ্ট্যগুলো গণ-উৎপাদন-মানের প্লাস্টিক এবং ইলাস্টোমারের কাছাকাছি। এই কারণেই সিলিকন র্যাপিড প্রোটোটাইপিং-এর ক্ষেত্রে এই প্রক্রিয়াটি সবচেয়ে প্রচলিত।
অ্যাপ্লিকেশন
এর প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে কনজিউমার ইলেকট্রনিক্সের জন্য হাউজিং ও বাটন, গাড়ির অভ্যন্তরীণ উপাদান ও সিল, এবং সেইসাথে চিকিৎসা যন্ত্রের প্রোটোটাইপ, যেগুলোর জন্য জৈব-উপযোগী উপাদান ও মসৃণ পৃষ্ঠের প্রয়োজন হয়। এই প্রক্রিয়াটি এমন যেকোনো প্রয়োগের জন্য উপযুক্ত, যেখানে ব্যাপক উৎপাদনের ছাঁচে চূড়ান্ত করার আগে বাহ্যিক রূপ, অনুভূতি এবং কার্যকারিতা যাচাই করার প্রয়োজন হয়।
সিলিকন কম্প্রেশন ছাঁচনির্মাণ
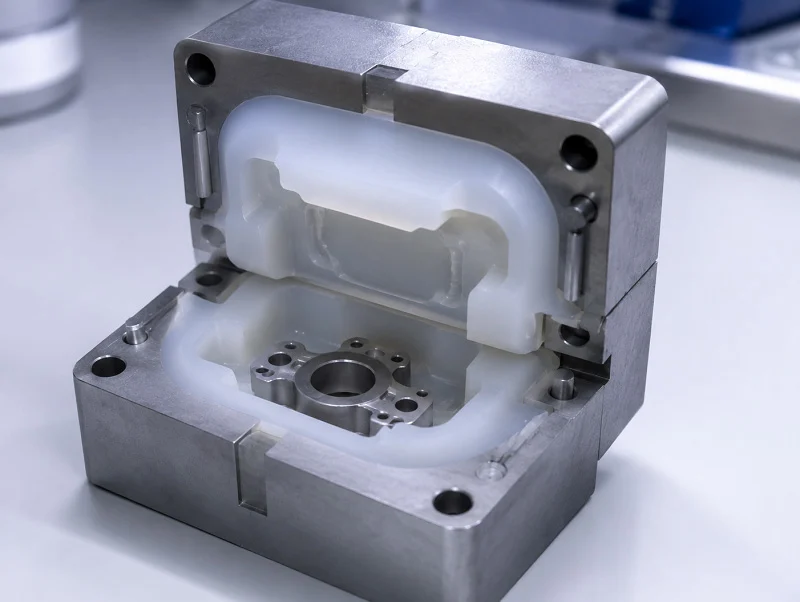
সিলিকন উপাদানটি উত্তপ্ত ছাঁচের গহ্বরে রাখা হয়। ছাঁচটি বন্ধ হয়ে যায়। তাপ ও চাপের কারণে উপাদানটি গহ্বরের মধ্যে প্রবাহিত হয়, যেখানে এটি জমাট বাঁধে। ছাঁচটি খুলে যায় এবং অংশটি বের করে নেওয়া হয়।
কম্প্রেশন মোল্ডিং প্রক্রিয়া ব্যবহার করে সিলিকন প্রোটোটাইপিং রাবারের যন্ত্রাংশের জন্য আদর্শ। সিল, গ্যাসকেট এবং নমনীয় উপাদান এর সাধারণ প্রয়োগ। যেহেতু এই প্রক্রিয়াটি ছোট পরিসরে হলেও ব্যাপক উৎপাদনের অনুরূপ, তাই উপাদানটির বৈশিষ্ট্য ব্যাপক উৎপাদনের মান পূরণ করে।
কম পরিমাণে উৎপাদনের ক্ষেত্রে, ভ্যাকুয়াম কাস্টিংয়ের তুলনায় কম্প্রেশন মোল্ডিং ধীরগতির। তবে, এটি দুর্বল প্রবাহ বৈশিষ্ট্যযুক্ত উপকরণও পরিচালনা করতে পারে। উচ্চ-সান্দ্রতার সিলিকন, ফ্লুরোসিলিকন এবং ফিল্ড কম্পাউন্ড ভ্যাকুয়াম কাস্টিংয়ের চেয়ে কম্প্রেশন মোল্ডিং ব্যবহার করে সহজে ছাঁচে ফেলা যায়। এইভাবে উৎপাদিত সিলিকন প্রোটোটাইপ অংশগুলো কার্যকারিতার দিক থেকে উৎপাদন অংশের মতোই হয়।
এর অসুবিধাটা হলো সময়। ছাঁচ তৈরি করতে কয়েক সপ্তাহ এবং সেটআপ করতে কয়েক ঘণ্টা সময় লাগে। অল্প সংখ্যক সিলিকন র্যাপিড প্রোটোটাইপিংয়ের ক্ষেত্রে ভ্যাকুয়াম কাস্টিং সাধারণত দ্রুততর হয়। তবে, যে অংশগুলোতে ব্যাপক উৎপাদনের মতোই হুবহু একই উপকরণ এবং প্রক্রিয়া ব্যবহার করতে হয়, সেগুলোর জন্য কম্প্রেশন মোল্ডিংই সেরা বিকল্প। নির্দিষ্ট পছন্দটি প্রয়োগের ধরনের ওপর নির্ভর করে।
তরল সিলিকন রাবার (LSR) ইনজেকশন ছাঁচনির্মাণ
দুটি তরল উপাদান মেশান। যন্ত্রটি মিশ্রণটিকে একটি উত্তপ্ত ছাঁচে প্রবেশ করায়, যেখানে ছাঁচের ভেতরের গহ্বরে সিলিকন জমাট বাঁধে। এরপর কর্মীরা ছাঁচ থেকে তৈরি অংশগুলো বের করে নেন।
উপকারিতা
সামঞ্জস্য এবং গতি। ইনজেকশনগুলোর মধ্যে পার্থক্য খুবই কম এবং চক্রের সময়ও সংক্ষিপ্ত। এটি উচ্চ-পরিমাণে সিলিকন যন্ত্রাংশ উৎপাদনের প্রক্রিয়া। যন্ত্রাংশের জ্যামিতিক গঠন টুলিং-এর বিনিয়োগকে যৌক্তিক প্রমাণ করলে, স্বল্প-পরিমাণে সিলিকন উৎপাদনের জন্যও এটি ব্যবহৃত হয়।
এলএসআর ইনজেকশন মোল্ডিং ব্যবহার করে সিলিকন প্রোটোটাইপিং খুব কমই দেখা যায়। এর জন্য ছাঁচের খরচ বেশি এবং ডিবাগিং প্রক্রিয়াটি জটিল। অল্প পরিমাণে উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং সাধারণত বেশি সাশ্রয়ী; আর বেশি পরিমাণে উৎপাদনের জন্য এলএসআর ইনজেকশন মোল্ডিংই একমাত্র সাশ্রয়ী বিকল্প। এই দুটির মধ্যে লাভ-ক্ষতির সমতা বিন্দুটি যন্ত্রাংশটির আকার, জ্যামিতি এবং উপাদানের উপর নির্ভর করে।
সিলিকন ওভারমোল্ডিং
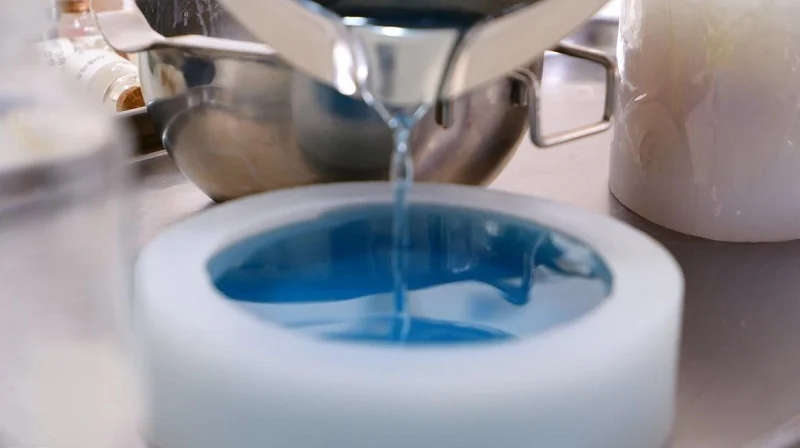
সিলিকনকে সরাসরি অন্যান্য উপাদানের উপর, যেমন প্লাস্টিকের ইনসার্ট এবং ধাতব যন্ত্রাংশের উপর, ছাঁচে ফেলা যায়। জমাট বাঁধার প্রক্রিয়ার সময় সিলিকন রাসায়নিক বন্ধন তৈরি করে, ফলে আঠার প্রয়োজন হয় না।
অ্যাপ্লিকেশন
সরঞ্জাম ও ইলেকট্রনিক ডিভাইসের জন্য নরম স্পর্শের গ্রিপ; পরিধানযোগ্য ডিভাইস যার পৃষ্ঠতল ত্বকের সংস্পর্শে আসে; এবং চিকিৎসা যন্ত্রের হাতল যার জন্য পিচ্ছিলরোধী পৃষ্ঠতল প্রয়োজন এবং যা সহজে পরিষ্কার করা যায়।
সিলিকন র্যাপিড প্রোটোটাইপিংয়ের ক্ষেত্রে ওভারমোল্ডিং একটি চ্যালেঞ্জিং বিষয়। প্রথমে ইনসার্ট তৈরি করতে হয় এবং ছাঁচটিকে অবশ্যই সেগুলোকে ধারণ করতে সক্ষম হতে হবে। এর সেটআপ প্রক্রিয়াটি সাধারণ কাস্টিংয়ের চেয়ে বেশি জটিল। তবে, একত্রিত উপাদানগুলোর কার্যকারিতা পরীক্ষার জন্য, কখনও কখনও এটিই একমাত্র উপায়। প্রোটোটাইপটি চূড়ান্ত পণ্যের সাথে সামঞ্জস্যপূর্ণভাবে কাজ করে, যা উৎপাদনের জন্য ছাঁচ তৈরির আগে এর অনুভূতি, সঠিক মাপ এবং কার্যকারিতা যাচাই করার সুযোগ দেয়।
নোবেলে সিলিকন র্যাপিড প্রোটোটাইপিং পরিষেবা
নোবেল একটি শীর্ষস্থানীয় উৎপাদনকারী প্রতিষ্ঠান। এর প্রধান ব্যবসায়িক ক্ষেত্রগুলোর মধ্যে রয়েছে মেটাল ফ্যাব্রিকেশন, প্লাস্টিক উৎপাদন, র্যাপিড প্রোটোটাইপিং, স্বল্প পরিমাণে উৎপাদন এবং ফরমায়েশি যন্ত্রাংশ উৎপাদন। আমরা পণ্যের উন্নয়ন চক্র জুড়ে আমাদের গ্রাহকদের সহায়তা করে থাকি।
নোবেল কোম্পানিগুলোকে তাদের ধারণাকে কার্যকরী প্রোটোটাইপ এবং উৎপাদনের জন্য প্রস্তুত যন্ত্রাংশে পরিণত করতে সাহায্য করে। যেসব সরবরাহকারী শুধু প্রোটোটাইপিং পরিষেবা দেয়, তাদের থেকে ভিন্নভাবে নোবেল ডিজাইন সহায়তা থেকে শুরু করে চূড়ান্ত সংযোজন পর্যন্ত একটি পূর্ণাঙ্গ উৎপাদন সমাধান প্রদান করে।
নোবেলের সিলিকন র্যাপিড প্রোটোটাইপিং সক্ষমতা
নোবেল-এ সিলিকন র্যাপিড প্রোটোটাইপিং অন্যান্য পরিষেবার সাথে সমন্বিত। ডিজাইন সহায়তা সরাসরি উৎপাদন প্রক্রিয়ার সাথে অন্তর্ভুক্ত করা হয়। সিএনসি মেশিনিংয়ের মাধ্যমে মাস্টার মোল্ড তৈরি করা হয়। ইনজেকশন মোল্ডিং ব্যাপক উৎপাদনের চাহিদা পূরণ করে। অ্যাসেম্বলি এবং সারফেস ফিনিশিং পণ্যটিকে তার চূড়ান্ত রূপ দেয়। সম্পূর্ণ প্রক্রিয়াটি একজন সরবরাহকারী দ্বারা পরিচালিত হয়।
গুণমান মান এবং সার্টিফিকেশন
গুণমান ব্যবস্থাটি সনদপ্রাপ্ত এবং এর সুস্পষ্ট নথিপত্র রয়েছে।
ISO 9001:2015 সাধারণ গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে। উৎপাদন প্রক্রিয়া নিয়ন্ত্রণ ফলাফলের পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে; পরিদর্শন পদ্ধতি মাত্রা এবং পৃষ্ঠের গুণমান যাচাই করে।
ISO 13485:2016 চিকিৎসা সরঞ্জাম উৎপাদনের জন্য প্রয়োজনীয় কঠোর শর্তাবলী যুক্ত করেছে—যেমন আরও নিবিড় শনাক্তকরণযোগ্যতা এবং আরও কড়া প্রক্রিয়া যাচাইকরণ।
সিলিকন র্যাপিড প্রোটোটাইপিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
সিলিকন কি প্রোটোটাইপ উপাদান হিসেবে নাকি ছাঁচের উপাদান হিসেবে ব্যবহৃত হয়?
উভয়ই। সিলিকন উভয় উদ্দেশ্যেই কাজ করতে পারে। বেশিরভাগ সিলিকন র্যাপিড প্রোটোটাইপিং অ্যাপ্লিকেশনে, নমনীয় ছাঁচ তৈরি করতে সিলিকন ব্যবহৃত হয়। এই ছাঁচগুলিতে রেজিন, পলিইউরেথেন বা সিলিকন উপাদান ঢেলে প্রোটোটাইপ যন্ত্রাংশ তৈরি করা হয়।
একটি সিলিকন ছাঁচ দিয়ে কয়টি অংশ তৈরি করা যায়?
একটি সাধারণ সিলিকন ছাঁচ দিয়ে প্রায় ২০ থেকে ৫০টি অংশ তৈরি করা যায়। এর প্রকৃত কার্যকাল নির্ভর করে অংশের জ্যামিতিক গঠন, ঢালাইয়ের উপাদান, ছাঁচের নকশা এবং পরিচালন অবস্থার উপর। জ্যামিতিক গঠন সরল হলে এবং কম সান্দ্রতার রেজিন ব্যবহার করা হলে বেশি সংখ্যক অংশ তৈরি করা যায়; বিপরীতভাবে, জ্যামিতিক গঠন জটিল হলে এবং ফিলারযুক্ত উপাদান ব্যবহার করা হলে কম সংখ্যক অংশ তৈরি করা যায়। ছাঁচটি ক্ষয়প্রাপ্ত হয়। এটাই স্বাভাবিক।
সিলিকন প্রোটোটাইপ যন্ত্রাংশগুলো কতটা নির্ভুল?
সিলিকন ভ্যাকুয়াম কাস্টিং পদ্ধতিতে সূক্ষ্ম বিবরণের চমৎকার পুনরুৎপাদন সম্ভব। এর নির্ভুলতার মাত্রা নির্ভর করে মাস্টার মোল্ডের গুণমান, সিলিকন উপাদানের নির্বাচন, যন্ত্রাংশের মাত্রা ও জ্যামিতি এবং কাস্টিং প্রক্রিয়ার নিয়ন্ত্রণের উপর। একটি মসৃণ মাস্টার মোল্ডের সাথে একটি স্থিতিশীল সিলিকন মোল্ড ব্যবহার করে এমন যন্ত্রাংশ তৈরি করা যায় যা নকশার প্রয়োজনীয়তা এবং কঠোর সহনশীলতা পূরণ করে; বিপরীতভাবে, একটি অমসৃণ মাস্টার মোল্ডের সাথে নিম্নমানের মোল্ড ব্যবহার করলে ত্রুটিপূর্ণ যন্ত্রাংশ তৈরি হবে।
সিলিকন র্যাপিড প্রোটোটাইপিং এবং ইনজেকশন মোল্ডিংয়ের মধ্যে তুলনা কীভাবে করা যায়?
সিলিকন প্রোটোটাইপিং মোল্ডের দাম কম এবং সেটআপের জন্য কম সময় লাগে, তাই এগুলো অল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত। ইনজেকশন মোল্ডিং টুলের দাম বেশি এবং সেটআপের জন্য বেশি সময় লাগে, কিন্তু বেশি পরিমাণে উৎপাদনের ক্ষেত্রে এগুলোর ফলে প্রতি ইউনিটের খরচ কম হয়, তাই এগুলো বৃহৎ পরিসরে উৎপাদন এবং দীর্ঘমেয়াদী উৎপাদনের জন্য বেশি উপযুক্ত।
কখন আমার সিলিকন র্যাপিড প্রোটোটাইপিং বেছে নেওয়া উচিত?
যখন আপনার ১০ থেকে ১০০ বা তার বেশি প্রোটোটাইপ পার্টস, ফ্লেক্সিবল বা রাবার কম্পোনেন্ট, দ্রুত ডিজাইন যাচাইকরণ, অথবা স্বল্প খরচে অন্তর্বর্তীকালীন উৎপাদনের প্রয়োজন হয়, তখন সিলিকন র্যাপিড প্রোটোটাইপিং বেছে নিন। এই প্রক্রিয়ায় প্রোডাকশন মোল্ড ছাড়াই গণ-উৎপাদিত পার্টসের সমতুল্য মানের পার্টস তৈরি হয়।
নোবেল কি ডিজাইন থেকে উৎপাদন পর্যন্ত সিলিকন র্যাপিড প্রোটোটাইপিং পরিষেবা প্রদান করতে পারে?
অবশ্যই! নোবেল শুরু থেকে শেষ পর্যন্ত সহায়তা প্রদান করে।
ডিজাইন রিভিউ প্রাথমিক পর্যায়েই সমস্যাগুলো শনাক্ত করতে সাহায্য করে। ডিজাইন যাচাই করার জন্য প্রোটোটাইপিং ব্যবহার করা হয়। ছাঁচ তৈরির জন্য সিলিকন ইনজেকশন মোল্ডিং ব্যবহার করা হয়। প্লাস্টিক ও মেটাল মেশিনিং অন্যান্য উপাদানগুলোর কাজ করে। সারফেস ফিনিশিং যন্ত্রাংশগুলোতে চূড়ান্ত রূপ দেয়। অ্যাসেম্বলি সমস্ত উপাদানকে একত্রিত করে। উৎপাদনের পরিমাণ বাড়ার সাথে সাথে প্রোডাকশন সাপোর্টকে নমনীয়ভাবে সমন্বয় করা যায়।






