
ভূমিকা: কেন ABS র্যাপিড প্রোটোটাইপিং পণ্য উন্নয়নের জন্য গুরুত্বপূর্ণ
ABS সর্বত্রই রয়েছে। এটি শক্ত ও টেকসই, এর আকৃতি ভালোভাবে ধরে রাখে, এর প্রক্রিয়াকরণ সহজ এবং এটি সাশ্রয়ী। এইসব কারণে, এটি বিভিন্ন ধরণের পণ্যে ব্যাপকভাবে ব্যবহৃত হয়। তবে, একটি নতুন ABS অংশ তৈরি করা কেবল উপাদান নির্বাচনের মতোই সহজ নয়। এর জন্য নকশা পরীক্ষা, সংযোজন পরিদর্শন এবং কার্যকারিতা যাচাইকরণের প্রয়োজন হয়। ছাঁচ তৈরির আগেই এই সমস্ত ধাপ অবশ্যই সম্পন্ন করতে হবে।
এবিএস র্যাপিড প্রোটোটাইপিং হলো ক্যাড মডেল এবং গণ-উৎপাদিত যন্ত্রাংশের মধ্যে একটি গুরুত্বপূর্ণ সংযোগ। এর মাধ্যমে ডিজিটাল ফাইল থেকে বাস্তব যন্ত্রাংশ তৈরি করা যায়। এরপর প্রকৌশলীরা এই যন্ত্রাংশগুলো পরীক্ষা, সংযোজন, ড্রপ টেস্ট পরিচালনা এবং এগুলোর মাত্রা পরিমাপ করতে পারেন। এতে সমস্যাগুলো শুরুতেই চিহ্নিত করা যায় এবং প্রয়োজনীয় পরিবর্তন আনার খরচও তুলনামূলকভাবে কম থাকে।
এই নির্দেশিকাটিতে ABS প্রোটোটাইপ যন্ত্রাংশ তৈরির প্রক্রিয়া, এর সুবিধা ও প্রয়োগের বিভিন্ন ক্ষেত্র এবং একক মুদ্রণ থেকে শুরু করে স্বল্প-পরিমাণ উৎপাদন পর্যন্ত বিভিন্ন উৎপাদন পদ্ধতির বিস্তারিত বিবরণ দেওয়া হয়েছে। এর উদ্দেশ্য হলো প্রকৌশলীদেরকে উন্নয়নের পর্যায় অনুযায়ী উপযুক্ত পদ্ধতি বেছে নিতে সাহায্য করা।
ABS র্যাপিড প্রোটোটাইপিং বলতে কী বোঝায়?
ABS র্যাপিড প্রোটোটাইপিং এর সংজ্ঞা
র্যাপিড প্রোটোটাইপিং খুবই সহজ। CAD মডেলগুলোকে দ্রুত বাস্তব যন্ত্রাংশে রূপান্তর করা যায়।
এবিএস র্যাপিড প্রোটোটাইপিং এই ধারণাটি এবিএস উপাদানের ক্ষেত্রে প্রয়োগ করে। যন্ত্রাংশগুলো এবিএস বা এবিএস-সদৃশ উপাদান দিয়ে তৈরি করা হয়। এর বিভিন্ন উৎপাদন পদ্ধতি রয়েছে—যার মধ্যে প্রিন্টিং, মেশিনিং বা কাস্টিং অন্তর্ভুক্ত। এর ফলে তৈরি হওয়া যন্ত্রাংশগুলোর কার্যক্ষমতার বৈশিষ্ট্য ব্যাপকভাবে উৎপাদিত এবিএস যন্ত্রাংশের মতোই হয় এবং সেগুলো সম্পূর্ণরূপে কার্যকরী থাকে।
প্রোটোটাইপের জন্য ABS কেন বেছে নেবেন?
ABS-এর এমন কিছু বৈশিষ্ট্য রয়েছে যা এটিকে পছন্দের উপাদান হিসেবে গড়ে তুলেছে।
যান্ত্রিক বৈশিষ্ট্য
উচ্চ অভিঘাত প্রতিরোধ ক্ষমতা; যন্ত্রাংশগুলো ড্রপ টেস্ট সহ্য করতে পারে। ভালো দৃঢ়তা; ভাঙার আগে যন্ত্রাংশগুলো বেঁকে যায়। কার্যকারিতা পরীক্ষার জন্য উপযুক্ত, যা প্রকৌশলীদের যন্ত্রাংশের অকাল ব্যর্থতা না ঘটিয়ে বাস্তব জগতের ভার অনুকরণ করার সুযোগ দেয়।
উৎপাদন সুবিধা
ABS দিয়ে মসৃণ পৃষ্ঠতল তৈরি হওয়ায় এটি সহজে মেশিনিং করা যায়। টুলগুলোর দীর্ঘ কার্যকাল রয়েছে এবং এর জন্য কোনো বিশেষ শীতলীকরণের প্রয়োজন হয় না। ইনজেকশন মোল্ডে এর প্রবাহ বৈশিষ্ট্য ভালো হওয়ায় এটি সহজে ছাঁচে ফেলা যায়। এর পৃষ্ঠতল মসৃণ করার ক্ষমতা চমৎকার; ঘষা, রঙ করা এবং জোড়া লাগানো সবই অত্যন্ত সহজ।
আবেদনের সুবিধা
এর কার্যক্ষমতা অনেক গণ-উৎপাদিত প্লাস্টিকের মতোই। ABS প্রোটোটাইপগুলো চূড়ান্ত যন্ত্রাংশের সাথে সামঞ্জস্যপূর্ণ আচরণ করে। অ্যাসেম্বলি পরীক্ষার ফলাফল নির্ভুল ও নির্ভরযোগ্য। কার্যকারিতা পরীক্ষা অর্থবহ এবং উন্নয়নের ঝুঁকি কম।
ABS প্লাস্টিক প্রোটোটাইপিং-এর ক্ষেত্রে বিভিন্ন ধরনের উৎপাদন পদ্ধতি রয়েছে। নির্দিষ্ট পদ্ধতিটি বেছে নেওয়া নির্ভর করে উৎপাদনের পরিমাণ, সময়সীমা এবং খরচের উপর। প্রতিটি পদ্ধতিরই নিজস্ব সুবিধা রয়েছে। পরবর্তী অংশে এ বিষয়ে বিস্তারিত ব্যাখ্যা করা হবে।
সাধারণ ABS র্যাপিড প্রোটোটাইপিং প্রক্রিয়া
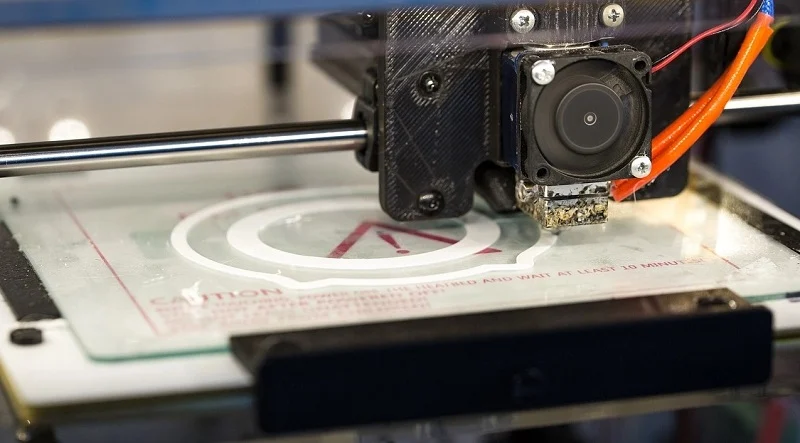
ABS র্যাপিড প্রোটোটাইপিংয়ের জন্য FDM 3D প্রিন্টিং
কিভাবে এটা কাজ করে
থার্মোপ্লাস্টিক ABS ফিলামেন্ট একটি উত্তপ্ত নজলে প্রবেশ করানো হয়, যেখানে এটি গলে যায়। মেশিনটি গলিত উপাদানটিকে স্তর পর স্তর জমা করে, এবং প্রতিটি স্তর তার নিচের স্তরের সাথে মিশে যায়। এইভাবে অংশটি ধীরে ধীরে নিচ থেকে উপরের দিকে তৈরি হয়।
উপকারিতা
দ্রুত উৎপাদন—কয়েক ঘণ্টার মধ্যেই যন্ত্রাংশ তৈরি করা যায়। সাশ্রয়ী উপকরণের কারণে খরচ কম। সরঞ্জাম সহজলভ্য হওয়ায় নকশার পুনরাবৃত্তির জন্য এটি আদর্শ—একই দিনে একাধিক সংস্করণ তৈরি করা যায়। খাঁটি ABS উপাদান ব্যবহারের ফলে চূড়ান্ত পণ্যের কার্যকারিতা বাণিজ্যিকভাবে উৎপাদিত ABS-এর সমতুল্য হয়।
সীমাবদ্ধতা
দৃশ্যমান লেয়ার লাইন এবং একটি অমসৃণ পৃষ্ঠতল। এর দৃঢ়তা প্রিন্টের অভিমুখের উপর নির্ভর করে; Z-অক্ষের দৃঢ়তা XY-অক্ষের চেয়ে দুর্বল। পৃষ্ঠতল মসৃণ করার জন্য স্যান্ডিং, ফিলিং বা কোটিং প্রয়োজন। নির্ভুলতার সীমাবদ্ধতা এবং পৃষ্ঠতলের অমসৃণতার কারণে, অংশগুলো এখনও প্রদর্শনের জন্য উপযুক্ত নয়।
সেরা অ্যাপ্লিকেশন
ধারণা প্রোটোটাইপিং, অ্যাসেম্বলি ও ফিট টেস্টিং এবং প্রাথমিক পর্যায়ের পণ্য উন্নয়ন। আমি বলব যে, ABS প্রোটোটাইপ পাওয়ার দ্রুততম উপায় হলো ABS 3D প্রিন্টিং।
এসএলএ 3 ডি প্রিন্টিং ABS র্যাপিড প্রোটোটাইপিংয়ের জন্য ABS-সদৃশ রেজিন সহ
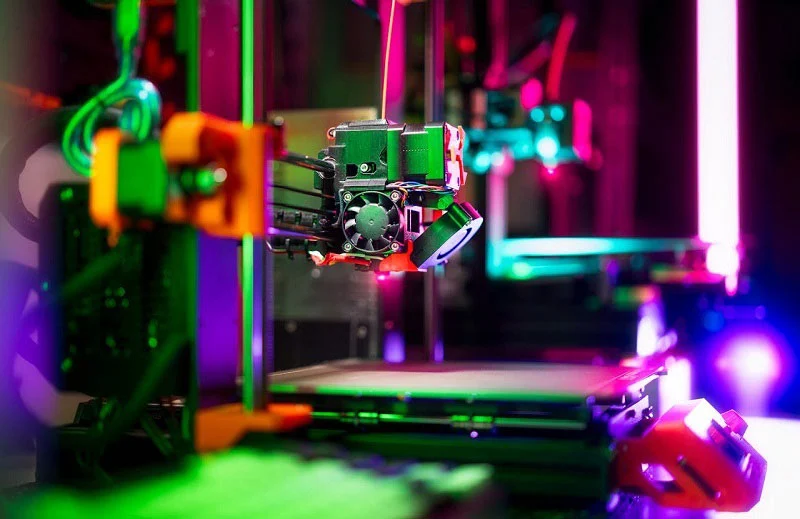
কিভাবে এটা কাজ করে
অপারেটর একটি ট্যাঙ্কে তরল রেজিন ঢালেন। একটি অতিবেগুনি লেজার রেজিনটিকে স্তরে স্তরে জমাট বাঁধায়। রেজিন ট্যাঙ্কের ভেতরে অংশটি ধীরে ধীরে আকার নেয়।
উপকারিতা
চমৎকার পৃষ্ঠতল গুণমান—FDM 3D প্রিন্টিংয়ের ফলাফলের চেয়েও মসৃণ, এবং কোনো দৃশ্যমান স্তর রেখা নেই। উচ্চ মাত্রিক নির্ভুলতা এবং স্পষ্ট, তীক্ষ্ণ বিবরণ। জটিল অংশ—যেমন ক্ষুদ্র বৈশিষ্ট্য এবং সূক্ষ্ম বুননের জন্য উপযুক্ত।
সীমাবদ্ধতা
আসল ABS উপাদান দিয়ে তৈরি নয়। রেজিনটি কেবল ABS-এর বাহ্যিক রূপের অনুকরণ করে, এর যান্ত্রিক বৈশিষ্ট্যগুলোর নয়। এর দৃঢ়তা এবং আঘাত প্রতিরোধ ক্ষমতা ভিন্ন। যদিও অংশগুলো দেখতে ABS-এর মতো, কিন্তু এদের কার্যক্ষমতার বৈশিষ্ট্যগুলো ABS থেকে আলাদা।
সেরা অ্যাপ্লিকেশন
বাহ্যিক রূপের প্রোটোটাইপ, ভোক্তা পণ্য এবং বিস্তারিত মডেল। যখন কার্যকারিতার চেয়ে উপস্থাপনাই লক্ষ্য হয়, তখন SLA প্রযুক্তি সুবিধা প্রদান করে; যখন কার্যকারিতাই মুখ্য, তখন আসল ABS উপাদান ব্যবহার করে FDM প্রযুক্তি বেশি উপযুক্ত—ABS র্যাপিড প্রোটোটাইপিংয়ের ক্ষেত্রে এটি একটি মৌলিক আপস।
ABS র্যাপিড প্রোটোটাইপিংয়ের জন্য ভ্যাকুয়াম কাস্টিংয়ের মাধ্যমে ABS-সদৃশ যন্ত্রাংশ তৈরি
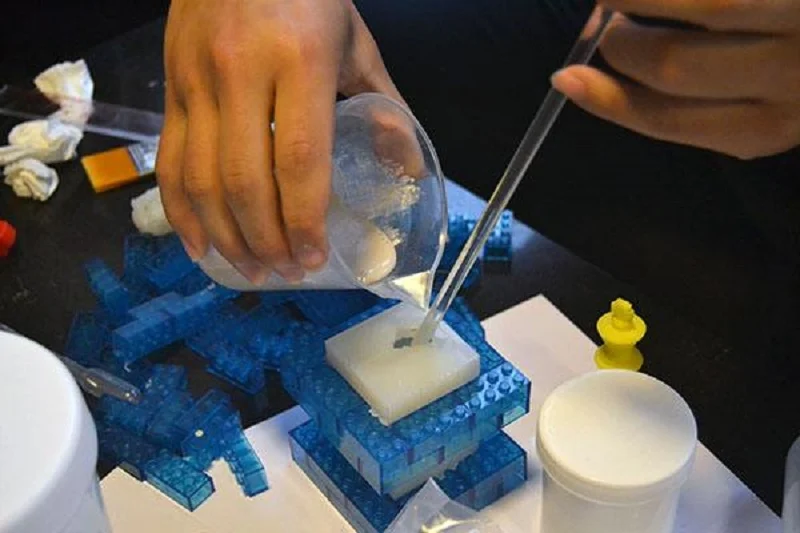
কিভাবে এটা কাজ করে
প্রথমে, কারখানাটি একটি রেফারেন্স হিসেবে ব্যবহারের জন্য একটি মাস্টার মোল্ড তৈরি করে। কর্মীরা মাস্টার মোল্ডের চারপাশে সিলিকন ঢালে। এরপর সিলিকনের মোল্ডটি কেটে খোলা হয় এবং মাস্টার মোল্ডটি বের করে নেওয়া হয়। ABS-এর বৈশিষ্ট্য অনুকরণ করার জন্য তৈরি একটি পলিউরেথেন রেজিন ভ্যাকুয়াম অবস্থায় মোল্ডের মধ্যে ইনজেক্ট করা হয়। রেজিনটি জমাট বেঁধে গেলে, তৈরি পণ্যটি বের করে নেওয়া যায়।
উপকারিতা
এর মসৃণ পৃষ্ঠতল থাকায় দেখতে এটি গণ-উৎপাদিত যন্ত্রাংশের মতোই। একটিমাত্র ছাঁচ দিয়ে একাধিক প্রতিরূপ তৈরি করা যায়—সিলিকন ছাঁচটি নষ্ট হয়ে যাওয়ার আগে সাধারণত ১০ থেকে ২৫টি যন্ত্রাংশ তৈরি করা যায়। এই প্রক্রিয়াটি ABS র্যাপিড প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনের জন্য উপযুক্ত ।
সীমাবদ্ধতা
ছাঁচের একটি সীমিত আয়ুষ্কাল রয়েছে। ব্যবহৃত উপাদানটি সাধারণত ABS-এর মতো একটি রেজিন, আসল ABS নয়। এর যান্ত্রিক বৈশিষ্ট্যগুলো একই রকম হলেও হুবহু এক নয়। এই অংশগুলো পরীক্ষার জন্য উপযুক্ত, কিন্তু চূড়ান্ত যাচাইকরণের জন্য এখনও আসল ABS ব্যবহার করা প্রয়োজন।
সেরা অ্যাপ্লিকেশন
১০ থেকে ১০০টি প্রোটোটাইপ পার্টস। কার্যকরী পরীক্ষার জন্য, যেখানে প্রয়োজনীয়তা পূরণের জন্য ABS-এর মতো পারফরম্যান্সই যথেষ্ট। মার্কেটিং স্যাম্পল, যেগুলোর জন্য গণ-উৎপাদনের উপযোগী চেহারা প্রয়োজন। ABS ভ্যাকুয়াম কাস্টিং একক-ইউনিট থ্রিডি-প্রিন্টেড পার্টস এবং স্বল্প-পরিমাণে ABS উৎপাদনের মধ্যকার ব্যবধান পূরণ করে।
সিএনসি মেশিন ABS র্যাপিড প্রোটোটাইপিং এর জন্য
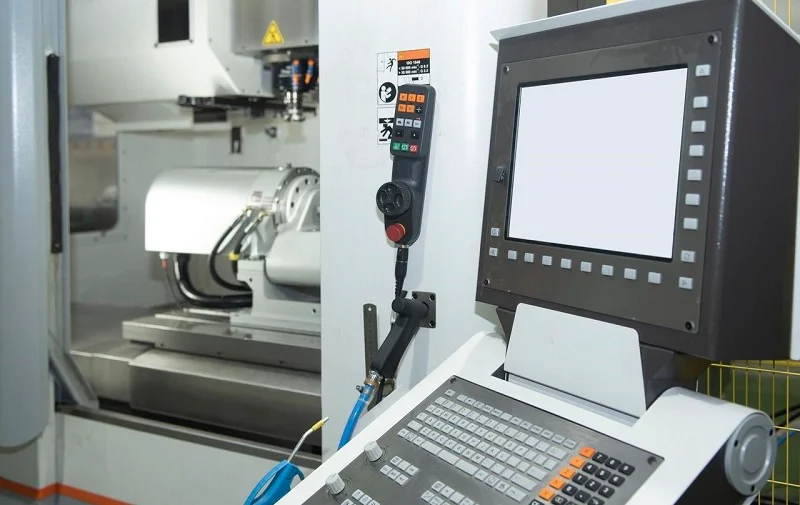
কিভাবে এটা কাজ করে
ABS-এর একটি নিরেট ব্লক বা শিট মেশিন টুলের ওয়ার্কটেবিলে আটকানো হয়। একজন অপারেটর একটি ঘূর্ণায়মান কাটিং টুল ব্যবহার করে উপাদান অপসারণ করেন। এইভাবে ব্ল্যাঙ্ক থেকে ABS র্যাপিড প্রোটোটাইপিং পার্টস তৈরি করা হয়।
উপকারিতা
এতে খাঁটি ABS উপাদান ব্যবহার করা হয়, যার যান্ত্রিক বৈশিষ্ট্য বাণিজ্যিকভাবে উৎপাদিত যন্ত্রাংশের অনুরূপ। এটি অত্যন্ত নির্ভুল, এবং এর টলারেন্স সাধারণত ±০.০৫ মিমি-এর মতো সূক্ষ্ম হয়ে থাকে। চমৎকার মাত্রিক নিয়ন্ত্রণ নিশ্চিত করে যে চূড়ান্ত পণ্যটি CAD ফাইলের সাথে নিখুঁতভাবে মিলে যায়।
সীমাবদ্ধতা
প্রচুর পরিমাণে উপাদানের অপচয় হয়। যন্ত্রাংশগুলো বড় ব্লক থেকে মেশিনিং করে তৈরি করা হয় এবং অপসারণ করা উপাদান স্ক্র্যাপে পরিণত হয়। অত্যন্ত জটিল জ্যামিতিক গঠনের জন্য এটি তেমন উপযুক্ত নয়; এর গভীর অভ্যন্তরীণ গহ্বরগুলোতে মেশিনিং করা কঠিন। পাতলা দেয়াল বেঁকে যাওয়ার প্রবণতা থাকে।
সেরা অ্যাপ্লিকেশন
ইঞ্জিনিয়ারিং প্রোটোটাইপের জন্য ABS-এর প্রকৃত কার্যক্ষমতা প্রয়োজন। যান্ত্রিক পরীক্ষার জন্য উপাদানের বৈশিষ্ট্য অত্যন্ত গুরুত্বপূর্ণ। সূক্ষ্ম যন্ত্রাংশের জন্য কঠোর সহনশীলতা প্রয়োজন। বাজেট থাকলে, কার্যকরী প্রোটোটাইপের জন্য ABS প্লাস্টিকের CNC মেশিনিং হলো সর্বোত্তম পদ্ধতি।
দ্রুত ইনজেকশন ছাঁচনির্মাণ ABS র্যাপিড প্রোটোটাইপিং এর জন্য
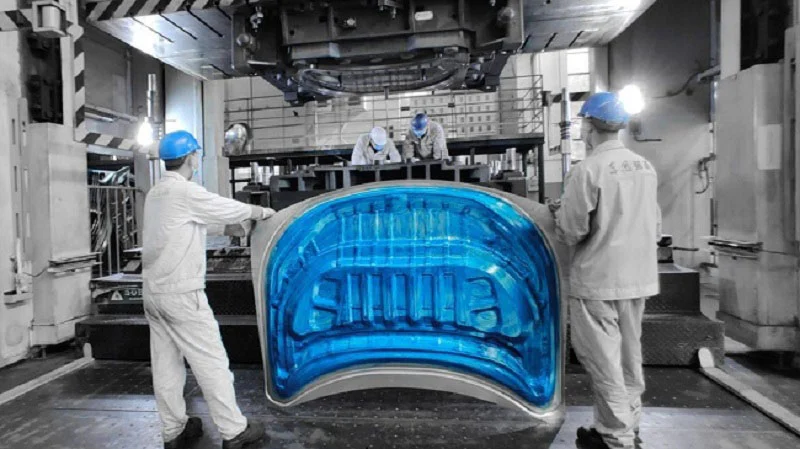
কিভাবে এটা কাজ করে
কারখানায় প্রথমে ছাঁচ তৈরি করা হয়। এই ছাঁচ অ্যালুমিনিয়াম বা মাইল্ড স্টিলের তৈরি হয়—কঠিন টুল স্টিলের নয়। শ্রমিকরা ছাঁচটিকে একটি সাধারণ ইনজেকশন মোল্ডিং মেশিনে স্থাপন করে, তারপর ABS রেজিন গলিয়ে ইনজেক্ট করে। সঙ্গে সঙ্গে তৈরি অংশটি গঠিত হয়ে যায়। এটি একটি গণ-উৎপাদিত অংশ, যা গণ-উৎপাদনের সরঞ্জাম ও উপকরণ ব্যবহার করে তৈরি করা হয়।
উপকারিতা
উৎপাদন-মানের ABS রেজিন ব্যবহার করা হয়। এর উপাদান চূড়ান্ত যন্ত্রাংশটির উপাদানের অনুরূপ। এটি চূড়ান্ত উৎপাদন পরিস্থিতিকে অনুকরণ করে। যন্ত্রাংশটিকে পূর্ণ-মাপের গণ-উৎপাদনের মতোই একই চাপ, তাপমাত্রা এবং শীতলীকরণের হারের অধীনে রাখা হয়। এটি আসল শক্তি, বাহ্যিক রূপ এবং মাত্রাগত বৈশিষ্ট্য প্রদান করে।
সীমাবদ্ধতা
গ্রাহকদের ছাঁচের জন্য মূল্য পরিশোধ করতে হবে। এমনকি অ্যালুমিনিয়ামের ছাঁচও থ্রিডি প্রিন্টিং বা ভ্যাকুয়াম কাস্টিংয়ের চেয়ে বেশি ব্যয়বহুল। এবিএস র্যাপিড প্রোটোটাইপিং যাচাই হয়ে যাওয়ার পর ব্যবহারের জন্য এটি সবচেয়ে উপযুক্ত।
সেরা অ্যাপ্লিকেশন
প্রাক-উৎপাদন। বাজার পরীক্ষার জন্য স্বল্প পরিমাণে ABS উৎপাদন। প্রাক-উৎপাদন পরীক্ষার জন্য, যেখানে যন্ত্রাংশগুলোকে অবশ্যই চূড়ান্ত পণ্যের মতোই হুবহু কাজ করতে হবে। ABS র্যাপিড ইনজেকশন মোল্ডিং প্রচলিত অর্থে ABS প্রোটোটাইপিং নয়, বরং এটি উৎপাদনের প্রাথমিক পর্যায়। যন্ত্রাংশগুলো আসল এবং ছাঁচগুলোও আসল। একমাত্র পার্থক্য হলো ছাঁচের উপাদান এবং উৎপাদনের স্বল্প পরিমাণ। এই কারণে এটি পূর্ণাঙ্গ গণ-উৎপাদনের আগের চূড়ান্ত ধাপ।
নোবেল সম্পর্কে: এবিএস র্যাপিড প্রোটোটাইপিং থেকে উৎপাদন পর্যন্ত

নোবেল ধাতু ও প্লাস্টিক উৎপাদন সমাধানে বিশেষায়িত। আমাদের পরিষেবা পণ্যের নকশা পর্যায় থেকে শুরু হয়ে প্রোটোটাইপ উন্নয়ন, স্বল্প-পরিমাণ উৎপাদন, চূড়ান্ত সংযোজন এবং চালান পর্যন্ত বিস্তৃত।
আমাদের ক্ষমতা
- ABS র্যাপিড প্রোটোটাইপিং—FDM অফার করছে, সিএনসি মেশিনএবং ভ্যাকুয়াম কাস্টিং বিকল্পগুলি
- ভ্যাকুয়াম ingালাই ABS-ধরণের উপকরণ এবং উৎপাদন-গ্রেড উপকরণের জন্য
- ধাতু এবং প্লাস্টিকের সিএনসি মেশিনিং
- গণ-উৎপাদন ইনজেকশন ছাঁচনির্মাণ
- ধাতু নির্মাণ—ঢালাই, মেশিনিং এবং ফিনিশিং
- পৃষ্ঠতল প্রক্রিয়াকরণ—রঙ করা, ইলেক্ট্রোপ্লেটিং এবং শট ব্লাস্টিং
- সমাবেশ সেবাসাব-অ্যাসেম্বলি থেকে সমাপ্ত পণ্য পর্যন্ত
মান শংসাপত্র
- আইএসও 9001: 2015 সাধারণ মান ব্যবস্থাপনার জন্য
- আইএসও 13485: 2016 চিকিৎসা সরঞ্জাম তৈরির জন্য
এই মানগুলো আমাদের কার্যপদ্ধতি নির্ধারণ করে, যা নথিভুক্ত প্রক্রিয়া, যাচাইযোগ্য পরিদর্শন এবং সামঞ্জস্যপূর্ণ ফলাফল নিশ্চিত করে।
নোবেল-এর ABS র্যাপিড প্রোটোটাইপিং বিভিন্ন প্রযুক্তিকে অন্তর্ভুক্ত করে। এফডিএম (FDM) প্রযুক্তি প্রাথমিক পর্যায়ের প্রুফ-অফ-কনসেপ্টের জন্য উপযুক্ত; সিএনসি (CNC) মেশিনিং কার্যকরী যন্ত্রাংশের জন্য উপযুক্ত; ভ্যাকুয়াম কাস্টিং স্বল্প-পরিমাণ উৎপাদনের জন্য উপযুক্ত; এবং র্যাপিড ইনজেকশন মোল্ডিং স্বল্প-পরিমাণে ABS উৎপাদনের জন্য উপযুক্ত। নির্বাচিত নির্দিষ্ট পদ্ধতিটি উন্নয়নের পর্যায় এবং প্রয়োজনীয় উপাদানের বৈশিষ্ট্যের উপর নির্ভর করে।
নোবেল শুধু উৎপাদন পরিষেবার চেয়েও বেশি কিছু প্রদান করে। আমাদের সমন্বিত প্রকৌশল ও উৎপাদন সক্ষমতার মাধ্যমে আমরা গ্রাহকদের ভাবনাকে নির্ভরযোগ্য সমাপ্ত পণ্যে পরিণত করতে সাহায্য করি। এর ফলে হস্তান্তরের সংখ্যা কমে, ঝুঁকি হ্রাস পায় এবং পণ্য দ্রুত বাজারে আসে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী: ABS র্যাপিড প্রোটোটাইপিং
দ্রুত প্রোটোটাইপিংয়ের জন্য ABS কি ভালো?
এটি খুবই উপযুক্ত। এটি উচ্চ শক্তি ও উচ্চ মাত্রিক নির্ভুলতা প্রদান করে এবং এর জন্য মেশিনিং ও প্রিন্টিং করা সহজ। ABS প্রোটোটাইপগুলো ঠিক গণ-উৎপাদিত যন্ত্রাংশের মতোই কাজ করে, যা পরীক্ষাকে অর্থবহ করে তোলে।
থ্রিডি প্রিন্টার কি আসল ABS যন্ত্রাংশ তৈরি করতে পারে?
অবশ্যই। এফডিএম প্রিন্টারগুলো আসল এবিএস ফিলামেন্ট ব্যবহার করে, তাই প্রিন্ট করা অংশগুলো এবিএস দিয়েই তৈরি হয়। যদিও এতে লেয়ার লাইন এবং দিকনির্দেশক শক্তির সীমাবদ্ধতার মতো কিছু অসুবিধা রয়েছে, তবে উপাদানটি নিজে খাঁটি।
ABS 3D প্রিন্টিং এবং ইনজেকশন মোল্ডিংয়ের মধ্যে পার্থক্য কী?
ABS 3D প্রিন্টিং পদ্ধতিতে কোনো ছাঁচের প্রয়োজন ছাড়াই ফিলামেন্ট ব্যবহার করে স্তর-স্তর করে যন্ত্রাংশ তৈরি করা হয়। অন্যদিকে, ইনজেকশন মোল্ডিং পদ্ধতিতে একটি ছাঁচের গহ্বরে গলিত ABS প্রবেশ করানো হয়। যদিও ছাঁচের কারণে খরচ বাড়ে, ইনজেকশন মোল্ডিং পদ্ধতিতে তৈরি যন্ত্রাংশগুলো অধিক শক্তিশালী হয় এবং দ্রুত উৎপাদন করা যায়। প্রথমটি প্রোটোটাইপিংয়ের জন্য উপযুক্ত, আর দ্বিতীয়টি ব্যাপক উৎপাদনের জন্য উপযোগী।
ABS র্যাপিড প্রোটোটাইপিং করতে কত সময় লাগে?
একটি প্রিন্ট করা অংশ তৈরি করতে মাত্র কয়েক ঘণ্টা সময় লাগে। সিএনসি মেশিনিং-এ কয়েক দিন সময় লাগে। ভ্যাকুয়াম কাস্টিং-এ এক থেকে দুই সপ্তাহ সময় লাগে। র্যাপিড এবিএস ইনজেকশন মোল্ডিং-এ দুই থেকে চার সপ্তাহ সময় লাগে। সঠিক সময় নির্ভর করে প্রক্রিয়াকরণ পদ্ধতি এবং অংশটির জটিলতার উপর।
সবচেয়ে সস্তা ABS প্রোটোটাইপিং পদ্ধতি কোনটি?
আপনি যদি সবচেয়ে সাশ্রয়ী বিকল্পটি খুঁজে থাকেন, তবে আমি এফডিএম ৩ডি প্রিন্টিং-এর পরামর্শ দেব। এর উপকরণের খরচ কম, প্রক্রিয়াকরণের সময় কম এবং কোনো ছাঁচের প্রয়োজন হয় না। তবে এর পৃষ্ঠতলের মসৃণতা এবং মজবুতির ক্ষেত্রে আপনাকে কিছু বিষয় বিবেচনা করতে হবে।
আমার কখন প্রোটোটাইপিং থেকে ইনজেকশন মোল্ডিং-এ যাওয়া উচিত?
যখন ডিজাইনটি স্থিতিশীল থাকে। যখন প্রয়োজনীয় পরিমাণ ১০০ থেকে ৫০০টি যন্ত্রাংশ ছাড়িয়ে যায়। যখন যন্ত্রাংশটি অবশ্যই প্রকৃত মোল্ডিং পরিস্থিতিতে প্রোডাকশন-গ্রেড ABS থেকে তৈরি করতে হয়। ঠিক তখনই ABS-এর র্যাপিড ইনজেকশন মোল্ডিং পরবর্তী যৌক্তিক পদক্ষেপ হয়ে ওঠে।







