
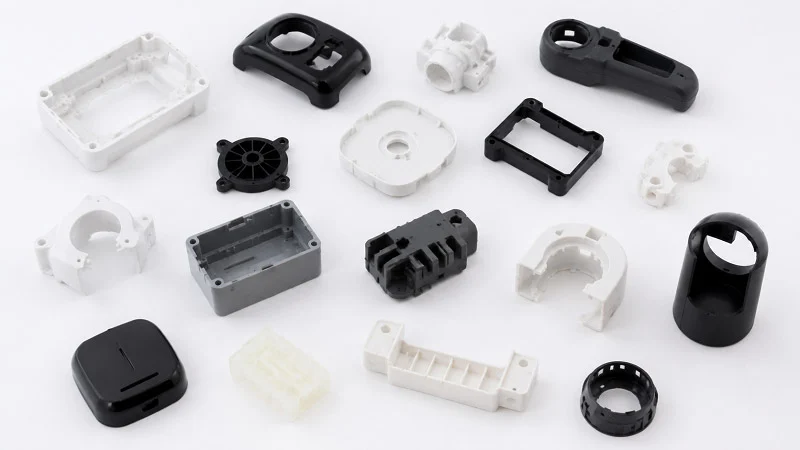
কাস্টম প্রোটোটাইপগুলো প্রচলিত পণ্য নয়। এগুলো কোনো নির্দিষ্ট পণ্যের জন্য বিশেষভাবে ডিজাইন করা হয় এবং একটি বিশেষ উদ্দেশ্য পূরণ করে। কোম্পানিগুলো উৎপাদনে যাওয়ার সিদ্ধান্ত নেওয়ার আগে পণ্যের আকার, মাপ, কার্যকারিতা এবং উৎপাদনযোগ্যতা পরীক্ষা করার জন্য এই প্রোটোটাইপগুলো ব্যবহার করে।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা ডিজাইন এবং উৎপাদনের মধ্যে সংযোগ স্থাপন করে। পরিষেবা প্রদানকারী ডিজাইন পর্যালোচনা, উপকরণ নির্বাচন, প্রোটোটাইপিং, পরীক্ষা এবং পুনরাবৃত্তির মতো কাজগুলো পরিচালনা করে। এর ফলে কোম্পানিটি উৎপাদনের জন্য প্রস্তুত, যাচাইকৃত একটি যন্ত্রাংশ পায়।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবাগুলো পণ্যের ডিজাইন, উপাদান, কার্যক্ষমতা এবং উৎপাদনগত চাহিদা অনুযায়ী তৈরি করা হয়। পরিষেবা প্রদানকারী প্রয়োজন অনুসারে প্রক্রিয়াটিকে মানিয়ে নেয়, এর উল্টোটা নয়।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবাগুলিতে ব্যবহৃত সাধারণ পদ্ধতিগুলি
3D মুদ্রণ
অ্যাডিটিভ ম্যানুফ্যাকচারিং পদ্ধতিতে যন্ত্রাংশ স্তর-স্তর করে তৈরি করা হয়। এর জন্য কোনো টুলিংয়ের প্রয়োজন হয় না। জটিল জ্যামিতিক আকারও সহজে তৈরি করা যায়। এক উৎপাদন থেকে অন্য উৎপাদনের মাঝে কোনো অসুবিধা ছাড়াই নকশা পরিবর্তন করা যায়।
এফডিএম (ফিউজড ডিপোজিশন মডেলিং) হলো সাশ্রয়ী ও কার্যকরী প্রোটোটাইপ তৈরির প্রধান উপায়। এর উপাদান হিসেবে এবিএস, পিএলএ বা নাইলনের মতো থার্মোপ্লাস্টিক ব্যবহার করা হয়। এই যন্ত্রাংশগুলো ফিট টেস্টিং এবং স্বল্প-ভারে কার্যকরী পরীক্ষার জন্য যথেষ্ট টেকসই হয়।
SLA এবং DLP পদ্ধতিতে আলো দ্বারা জমাট বাঁধানো তরল রেজিন ব্যবহার করা হয়। এর রেজোলিউশন উচ্চ এবং পৃষ্ঠতল মসৃণ হয়। এগুলো উচ্চ-বিস্তারিত প্রোটোটাইপ—যেমন ভিজ্যুয়াল মডেল, ইনভেস্টমেন্ট কাস্টিং প্যাটার্ন এবং অ্যানাটমিক্যাল মডেল—তৈরিতে ব্যবহৃত হয়।
এসএলএস (সিলেক্টিভ লেজার সিন্টারিং) পদ্ধতিতে লেজার ব্যবহার করে পাউডার কণাগুলোকে গলানো হয়। এর জন্য কোনো সাপোর্টের প্রয়োজন হয় না। এর মাধ্যমে অভ্যন্তরীণ চ্যানেল এবং আন্ডারকাটসহ জটিল জ্যামিতিক আকৃতি তৈরি করা সম্ভব। নাইলন এবং গ্লাস-ফিল্ড উপাদান দিয়ে টেকসই প্লাস্টিকের যন্ত্রাংশ তৈরি করা যায়।
মেটাল থ্রিডি প্রিন্টিং-এ লেজার পাউডার বেড ফিউশন বা বাইন্ডার জেটিং ব্যবহার করা হয়। এর মাধ্যমে কার্যকরী ধাতব প্রোটোটাইপ তৈরি করা হয়। এই উপাদানের বৈশিষ্ট্যগুলো পেটা বা ঢালাই করা ধাতুর কাছাকাছি হয়। মহাকাশ এবং চিকিৎসা ক্ষেত্রে এর প্রয়োগ প্রচলিত।
সিএনসি মেশিন
সিএনসি মেশিনিং একটি বিয়োজনমূলক প্রক্রিয়া। একটি নিরেট ব্লক থেকে উপাদান অপসারণ করা হয়। এই প্রক্রিয়ায় উচ্চ নির্ভুলতা, সুনির্দিষ্ট সহনশীলতা এবং চমৎকার পৃষ্ঠতল ফিনিশযুক্ত প্রোটোটাইপ তৈরি হয়।
সাধারণ উপকরণগুলোর মধ্যে রয়েছে অ্যালুমিনিয়াম, স্টিল, টাইটানিয়াম, ব্রাস, ABS, পলিকার্বোনেট, PEEK এবং ডেলরিন। এই উপকরণগুলোর বৈশিষ্ট্য উৎপাদিত যন্ত্রাংশের সাথে মিলে যায়, কারণ এগুলো নিরেট—স্তরযুক্ত বা জমাটবদ্ধ নয়।
যখন নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ, পৃষ্ঠতলের মসৃণতা জরুরি, অথবা যখন প্রোটোটাইপে উৎপাদনের জন্য ব্যবহৃত হুবহু উপাদানটিই ব্যবহার করতে হয়, তখন থ্রিডি প্রিন্টিংয়ের চেয়ে সিএনসি মেশিনিং বেশি পছন্দনীয়। এছাড়াও, যখন যন্ত্রাংশের জ্যামিতি এতটাই সরল হয় যে মেশিনিং দ্রুততর হয়, তখনও এটি বেশি পছন্দনীয়।
ভ্যাকুয়াম ingালাই
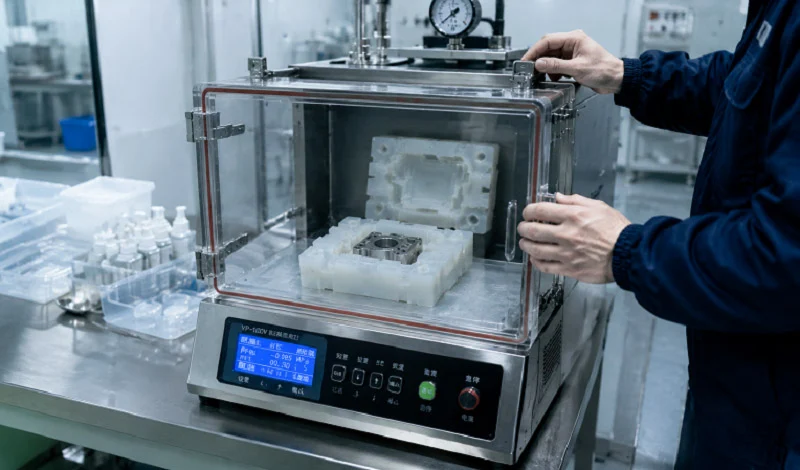
একটি মূল নকশা থেকে একটি সিলিকন ছাঁচ তৈরি করা হয়। ভ্যাকুয়ামের অধীনে ছাঁচটিতে তরল রেজিন ঢালা হয়। অংশটি জমাট বাঁধে। এরপর ছাঁচটি তুলে ফেলা হয়। এই প্রক্রিয়ায় একটি ছাঁচ থেকে ২০টি পর্যন্ত অনুলিপি তৈরি করা যায়।
একাধিক অভিন্ন প্রোটোটাইপ তৈরি করা হয়। এর পৃষ্ঠতলের ফিনিশিং চমৎকার—প্রায় ইনজেকশন মোল্ডিংয়ের মতো। ব্যবহৃত উপকরণগুলোর মধ্যে রয়েছে পলিউরেথেন রেজিন, যা ইঞ্জিনিয়ারিং প্লাস্টিকের অনুকরণে তৈরি—যেমন ABS-এর মতো, PP-এর মতো, স্বচ্ছ এবং নমনীয় গ্রেড।
ভ্যাকুয়াম কাস্টিং অল্প পরিমাণে উৎপাদনের জন্য ব্যবহৃত হয়, যেমন প্রোটোটাইপ, গ্রাহকের নমুনা এবং উৎপাদনের পূর্ববর্তী যাচাইকরণ। এটি একক প্রিন্টেড অংশ এবং ইনজেকশন মোল্ডিংয়ের মধ্যবর্তী ব্যবধান পূরণ করে।
শীট মেটাল প্রোটোটাইপিং
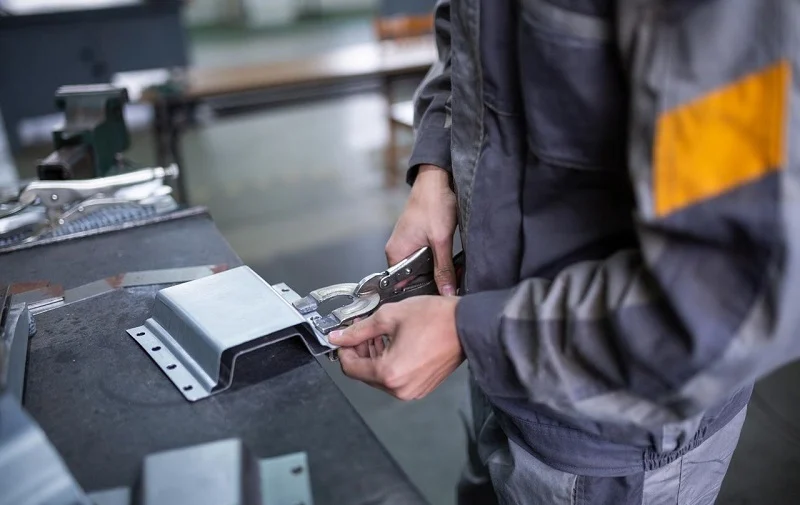
লেজার কাটিং, সিএনসি পাঞ্চিং, বেন্ডিং এবং ওয়েল্ডিংয়ের মাধ্যমে শিট মেটাল প্রোটোটাইপ তৈরি করা হয়। এই প্রক্রিয়াগুলোতে আসল শিট মেটাল—অ্যালুমিনিয়াম, স্টিল, স্টেইনলেস স্টিল, তামা—ব্যবহার করা হয়। প্রোটোটাইপটি মূল উৎপাদন অংশের মতোই কাজ করে।
এর সাধারণ প্রয়োগক্ষেত্রগুলো হলো ব্র্যাকেট, হাউজিং, এনক্লোজার, চ্যাসিস এবং প্যানেল। এর সুবিধা হলো কার্যকারিতা পরীক্ষা। প্রোটোটাইপটি উৎপাদন অংশের মতোই একই লোড, কম্পন এবং তাপীয় অবস্থার সম্মুখীন হয়।
প্রোটোটাইপ ইনজেকশন মোল্ডিং এবং র্যাপিড টুলিং
প্রোটোটাইপের জন্য ইনজেকশন মোল্ডিং তখনই উপযুক্ত, যখন প্রোটোটাইপটিতে উৎপাদনের উপকরণ ব্যবহার করতেই হয় এবং এর জ্যামিতিক গঠন এতটাই জটিল হয় যে ছাঁচের খরচ যুক্তিসঙ্গত মনে হয়। র্যাপিড টুলিং প্রচলিত স্টিলের ছাঁচের সময় ও খরচ কমিয়ে দেয়। এক্ষেত্রে অ্যালুমিনিয়াম বা প্রি-হার্ডেনড স্টিলের ছাঁচ ব্যবহার করা হয়।
এর সুবিধা হলো উৎপাদনের অনুরূপ উপকরণ এবং প্রক্রিয়া। প্রোটোটাইপটি উৎপাদিত যন্ত্রাংশের মতোই আচরণ করে, কারণ এটি একই পদ্ধতিতে তৈরি করা হয়। উচ্চ-পরিমাণে স্টিল টুলিং ব্যবহারের আগে, র্যাপিড টুলিং স্বল্প-পরিমাণে—অর্থাৎ কয়েকশ থেকে হাজার হাজার যন্ত্রাংশ—উৎপাদনে সহায়তা করে।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবাগুলো প্রয়োগের উপর ভিত্তি করে র্যাপিড প্রোটোটাইপিং পদ্ধতি নির্বাচন করে। গতির জন্য থ্রিডি প্রিন্টিং উপযুক্ত। নির্ভুলতার জন্য সিএনসি মেশিনিং উপযুক্ত। একাধিক অনুলিপির জন্য ভ্যাকুয়াম কাস্টিং উপযুক্ত। শিট মেটালের যন্ত্রাংশের জন্য শিট মেটাল প্রয়োজন। উৎপাদনের মতো প্রোটোটাইপের জন্য র্যাপিড ইনজেকশন মোল্ডিং উপযুক্ত। সঠিক পদ্ধতি সঠিক খরচে সঠিক ফলাফল প্রদান করে।
কাস্টম র্যাপিড প্রোটোটাইপিংয়ের জন্য উপকরণ
প্লাস্টিক উপকরণ
| উপাদান | কী বৈশিষ্ট্যাবলী | সাধারণ অ্যাপ্লিকেশন |
| ABS | শক্তিশালী, আঘাত-প্রতিরোধী, প্রক্রিয়াকরণে সহজ | আবাসন, ঘের, কার্যকরী প্রোটোটাইপ |
| Polycarbonate (পিসি) | উচ্চ প্রভাব শক্তি, তাপ প্রতিরোধ ক্ষমতা, স্বচ্ছতার বিকল্প | গাড়ির যন্ত্রাংশ, সুরক্ষামূলক কভার, কার্যকরী প্রোটোটাইপ |
| নাইলন | শক্তিশালী, ক্ষয়-প্রতিরোধী, হালকা | গিয়ার, ব্র্যাকেট, যান্ত্রিক উপাদান |
| খুলুন POM | কম ঘর্ষণ, ভালো মাত্রিক স্থিতিশীলতা, পরিধান প্রতিরোধ ক্ষমতা | গিয়ার, বুশিং, নির্ভুল উপাদান |
| নমনীয় | নমনীয়, স্থিতিস্থাপক, ঘর্ষণ-প্রতিরোধী | সীল, গ্রিপ, নমনীয় উপাদান |
| উঁকি | চমৎকার শক্তি, রাসায়নিক এবং তাপ প্রতিরোধ ক্ষমতা | উচ্চ কর্মক্ষমতা সম্পন্ন শিল্প ও চিকিৎসা উপাদান |
ধাতু সামগ্রী
| উপাদান | কী বৈশিষ্ট্যাবলী | সাধারণ অ্যাপ্লিকেশন |
| অ্যালুমিনিয়াম | হালকা, জারা-প্রতিরোধী, মেশিনে ব্যবহার করা সহজ | মোটরগাড়ির যন্ত্রাংশ, আবাসন, বন্ধনী |
| মরিচা রোধক স্পাত | শক্তিশালী, ক্ষয়-প্রতিরোধী, টেকসই | চিকিৎসা যন্ত্রাংশ, শিল্প উপাদান, যান্ত্রিক প্রোটোটাইপ |
| মৃদু ইস্পাত | শক্তিশালী, সাশ্রয়ী, নির্মাণে সহজ | ব্র্যাকেট, কাঠামোগত উপাদান, শিল্প প্রোটোটাইপ |
| পিতল | ভালো মেশিনেবিলিটি, ক্ষয় প্রতিরোধ ক্ষমতা, আকর্ষণীয় চেহারা | ফিটিংস, বৈদ্যুতিক উপাদান, আলংকারিক অংশ |
| টাইটেইনিঅ্যাম | লাইটওয়েট, শক্তিশালী, জারা-প্রতিরোধী | মহাকাশ, চিকিৎসা, উচ্চ কর্মক্ষমতা সম্পন্ন উপাদান |
রেজিন এবং পলিইউরেথেন উপকরণ
| উপাদান | কী বৈশিষ্ট্যাবলী | সাধারণ অ্যাপ্লিকেশন |
| পলিউরেথেন (পিইউ) | অনমনীয় এবং নমনীয় গ্রেডে উপলব্ধ, উৎপাদন-সদৃশ বৈশিষ্ট্য | কার্যকরী প্রোটোটাইপ, হাউজিং, স্বল্প পরিমাণে উৎপাদিত যন্ত্রাংশ |
| স্টেরিওলিথোগ্রাফি রেজিন | উচ্চ বিস্তারিত এবং মসৃণ পৃষ্ঠতল ফিনিশ | বাহ্যিক রূপের প্রোটোটাইপ, মডেল, বিস্তারিত উপাদান |
| ABS-সদৃশ রজন | ABS-এর অনুরূপ চেহারা ও বৈশিষ্ট্য | পণ্যের আবাসন, ভোক্তা পণ্য, কার্যকরী প্রোটোটাইপ |
| নমনীয় রজন | স্থিতিস্থাপক এবং রাবারের মতো বৈশিষ্ট্য | সীল, গ্রিপ, নমনীয় উপাদান |
| উচ্চ-তাপমাত্রার রেজিন | উন্নত তাপ প্রতিরোধ ক্ষমতা | তাপ-প্রতিরোধী প্রোটোটাইপ, পরীক্ষার ফিক্সচার |
কাস্টম র্যাপিড প্রোটোটাইপিং প্রক্রিয়া: CAD ডিজাইন থেকে চূড়ান্ত প্রোটোটাইপ পর্যন্ত
ধাপ ১: CAD ফাইল এবং প্রকল্পের প্রয়োজনীয়তা জমা দিন
কাস্টম র্যাপিড প্রোটোটাইপিং প্রক্রিয়া ফাইল দিয়ে শুরু হয়। STEP, IGES, বা নেটিভ CAD ফরম্যাটে 3D মডেল। মাত্রা, টলারেন্স এবং সারফেস ফিনিশের প্রয়োজনীয়তাসহ টেকনিক্যাল ড্রয়িং। উপকরণ, পরিমাণ এবং সরবরাহের সময় নির্দিষ্ট করা থাকে।
ধাপ ২: নকশা ও উৎপাদনযোগ্যতা পর্যালোচনা
ডিজাইনটি পর্যালোচনা করা হয়েছে। এতে থাকা সমস্যাগুলো চিহ্নিত করা হয়েছে, যার মধ্যে রয়েছে বিকৃতিপ্রবণ পাতলা দেয়ালের কাঠামো, পীড়ন কেন্দ্রীভূত হওয়ার ঝুঁকিপূর্ণ তীক্ষ্ণ কোণ এবং এমন সব উপাদান যা মেশিনিং বা থ্রিডি প্রিন্টিংয়ের মাধ্যমে তৈরি করা যায় না। এই সমস্যাগুলো সমাধানের জন্য উপযুক্ত সমাধান প্রস্তাব করা হয়েছে। এছাড়াও, উপযুক্ত উপকরণ এবং উৎপাদন পদ্ধতি নির্বাচন করা হয়েছে। ডিজাইনটি এখন সর্বোত্তম করা হয়েছে এবং প্রোটোটাইপিংয়ের জন্য প্রস্তুত।
ধাপ ৩: প্রোটোটাইপিং পদ্ধতি এবং উপাদান নির্বাচন করুন
প্রয়োজনীয়তার উপর ভিত্তি করে র্যাপিড প্রোটোটাইপিং পদ্ধতি নির্বাচন করা হয়। জটিল জ্যামিতিক গঠন এবং গতির জন্য থ্রিডি প্রিন্টিং। নির্ভুলতা এবং উপাদানের বৈশিষ্ট্যের জন্য সিএনসি মেশিনিং। একাধিক অনুলিপির জন্য ভ্যাকুয়াম কাস্টিং। ধাতব আবরণের জন্য শিট মেটাল ফ্যাব্রিকেশন। পদ্ধতি এবং প্রয়োগের সাথে উপাদানটি মেলানো হয়। খরচ, প্রস্তুত হতে লাগা সময়, নির্ভুলতা, বাহ্যিক রূপ এবং কার্যকারিতা—এই সবকিছুই বিবেচনা করা হয়।
ধাপ ২: প্রোটোটাইপ উৎপাদন
উৎপাদনে নির্বাচিত প্রযুক্তিটি ব্যবহার করা হয়েছিল। সম্পূর্ণ উৎপাদন প্রক্রিয়া জুড়ে কঠোর মান নিয়ন্ত্রণ প্রয়োগ করা হয়েছিল—পণ্যের মাপ পরীক্ষা করা হতো এবং উপরিভাগের মান পর্যবেক্ষণ করা হতো। যেকোনো ত্রুটি শুরুতেই শনাক্ত করে তার সমাধান করা হতো।
ধাপ ৫: পৃষ্ঠতল মসৃণকরণ এবং দ্বিতীয় পর্যায়ের প্রক্রিয়াকরণ
এরপর, একটি মসৃণ পৃষ্ঠ তৈরি করার জন্য অংশগুলোকে ঘষে ও পালিশ করা হয়। রঙ করা এবং প্রলেপ দেওয়ার মাধ্যমে রঙ যোগ করা হয় এবং সুরক্ষা প্রদান করা হয়। ধাতব অংশগুলোতে অ্যানোডাইজিং এবং ইলেক্ট্রোপ্লেটিং করা হয়। সংযোজনের মধ্যে একাধিক অংশকে একত্রিত করা হয়।
ধাপ ৮: পরিদর্শন এবং ডেলিভারি
মাত্রিক পরিদর্শন গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো যাচাই করে। কার্যকারিতা পরিদর্শনে উপযুক্ততা ও কর্মক্ষমতা পরীক্ষা করা হয়। চাক্ষুষ পরিদর্শনে পৃষ্ঠের গুণমান যাচাই করা হয়। প্রোটোটাইপটি মোড়কজাত করে পাঠানো হয়।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা সম্পূর্ণ কর্মপ্রবাহকে অন্তর্ভুক্ত করে। এই প্রক্রিয়াটি প্রকল্পের প্রয়োজন অনুযায়ী তৈরি করা হয়। এর ফলে এমন একটি প্রোটোটাইপ তৈরি হয় যা প্রয়োজনীয়তা পূরণ করে। এর সময়সীমা অনুমানযোগ্য। এর গুণমান নথিভুক্ত করা হয়।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবার সুবিধাগুলি
দ্রুত পণ্য উন্নয়ন
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা উন্নয়ন প্রক্রিয়াকে ত্বরান্বিত করতে সাহায্য করে। টুলিং শুরু হওয়ার আগেই ডিজাইনটি যাচাই করা হয়। কম খরচে ডিজাইনে পরিবর্তন আনা যায়। এটি উৎপাদনের সময় বিভিন্ন সমস্যা এড়াতে সাহায্য করে এবং সামগ্রিক উন্নয়ন সময়ও কমিয়ে আনে।
উন্নয়ন খরচ হ্রাস
প্রোটোটাইপ তৈরির সময় ব্যয়বহুল উৎপাদন সরঞ্জাম ব্যবহারের প্রয়োজন নেই। ভুলগুলো আগেভাগেই শনাক্ত করা যায়, ফলে পুনরায় কাজ করার প্রয়োজনীয়তা কমে যায়। এর ফলে, উন্নয়ন বাজেট আরও কার্যকরভাবে ব্যবহার করা যায়।
প্রাথমিক নকশা যাচাইকরণ
প্রাথমিক নকশা পর্যায়ে, পণ্যটির আকৃতি, মাত্রা এবং কার্যকারিতা প্রয়োজনীয়তা পূরণ করছে কিনা তা যাচাই করা হয়। প্রোটোটাইপগুলো বাস্তব ব্যবহারের পরিবেশে পরীক্ষা করা হয়। একই সাথে, ব্যবহারকারীর অভিজ্ঞতা মূল্যায়ন করা হয়। কোনো সমস্যা আবিষ্কৃত হলে তা অবিলম্বে সংশোধন করা হয়।
পণ্যের কার্যকারিতা এবং ব্যবহারযোগ্যতা উন্নত করা
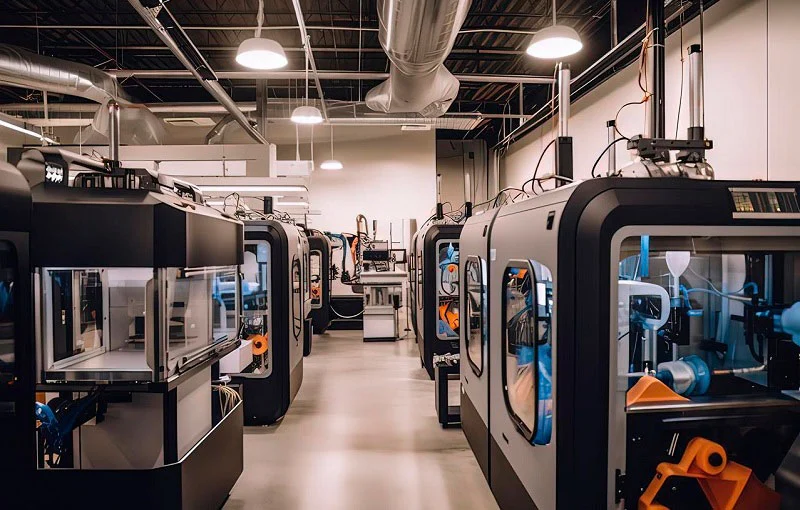
পণ্যটির কার্যকারিতা ও ব্যবহারযোগ্যতা উন্নত করা হয়েছে। পরীক্ষার সময় এমন কিছু সমস্যা চিহ্নিত করা হয়েছে যা পর্দায় দৃশ্যমান ছিল না। প্রকৃত ব্যবহারকারীদের মতামতের ভিত্তিতে পণ্যটির নকশা আরও উন্নত করা হয়েছে।
উৎপাদন-মানের উপকরণে প্রবেশাধিকার
উৎপাদন মানদণ্ড পূরণ করে এমন উপকরণ ব্যবহার করা যেতে পারে। এই প্রোটোটাইপের কার্যকারিতা ব্যাপক উৎপাদিত পণ্যের সাথে সামঞ্জস্যপূর্ণ। পরীক্ষার ফলাফলগুলোও অত্যন্ত নির্ভরযোগ্য। প্রোটোটাইপিং পর্যায় থেকে ব্যাপক উৎপাদনে উত্তরণ খুব মসৃণভাবে সম্পন্ন হয়েছে।
বৃহত্তর নকশা নমনীয়তা
প্রকৃত প্রয়োজন অনুসারে বিভিন্ন র্যাপিড প্রোটোটাইপিং পদ্ধতি নির্বাচন করা যেতে পারে। এমনকি জটিল জ্যামিতিক আকৃতিও সফলভাবে প্রিন্ট করা সম্ভব। মেশিনিংয়ের মাধ্যমে নিখুঁত যন্ত্রাংশ তৈরি করা যায়। ডিজাইন এখন আর কোনো একটিমাত্র উৎপাদন প্রক্রিয়ার মধ্যে সীমাবদ্ধ নয়।
সহজতর ডিজাইন পরিবর্তন এবং পুনরাবৃত্তি
শুধুমাত্র CAD মডেলটি আপডেট করার মাধ্যমেই পরবর্তী প্রোটোটাইপটি তৈরি করা যায়। ডিজাইনটি তার আদর্শ অবস্থায় না পৌঁছানো পর্যন্ত এই প্রক্রিয়াটির পুনরাবৃত্তি করা হয়।
ব্যাপক উৎপাদনের আগে ঝুঁকি হ্রাস করা হয়েছে
ব্যাপক উৎপাদনের পূর্বে নকশাটি পুঙ্খানুপুঙ্খভাবে পরীক্ষা করা হয়েছে। ছাঁচগুলো প্রথম চেষ্টাতেই সফলভাবে তৈরি করা হয়েছে। উৎপাদন প্রক্রিয়া চলাকালীন কোনো অপ্রত্যাশিত সমস্যা দেখা দেবে না।
নোবেলে কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা
নোবেল প্লাস্টিক ও ধাতু উৎপাদন শিল্পে কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা প্রদান করে। এর সক্ষমতার মধ্যে রয়েছে ডিজাইন পর্যালোচনা, প্রোটোটাইপিং, ফিনিশিং এবং উৎপাদনে রূপান্তর।
আমাদের কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবার সক্ষমতা
উপলব্ধ প্রোটোটাইপিং প্রযুক্তিগুলোর মধ্যে রয়েছে থ্রিডি প্রিন্টিং, সিএনসি মেশিনিং, ভ্যাকুয়াম কাস্টিং, শিট মেটাল ফ্যাব্রিকেশন এবং র্যাপিড ইনজেকশন মোল্ডিং। প্রয়োগের ধরনের ওপর ভিত্তি করে র্যাপিড প্রোটোটাইপিং পদ্ধতি নির্বাচন করা হয়। গতি, নির্ভুলতা, উপাদান এবং পরিমাণ—এই সবগুলোই নির্বাচনকে প্রভাবিত করে।
আমাদের অঙ্গীকার
পুরো প্রক্রিয়া জুড়ে গুণমান পরিদর্শন করা হয়। মাপ পরীক্ষা করা হয়। পৃষ্ঠতলের গুণমান যাচাই করা হয়। প্রয়োজন অনুযায়ী কার্যকারিতা পরীক্ষা করা হয়। উৎপাদন সহায়তা নিশ্চিত করে যে প্রোটোটাইপটি পরবর্তী পর্যায়ের জন্য প্রস্তুত।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবা সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কাস্টম র্যাপিড প্রোটোটাইপিংয়ের দ্রুততম পদ্ধতি কোনটি?
আপনি থ্রিডি প্রিন্টিং বিবেচনা করতে পারেন। এফডিএম এবং এসএলএ পার্টস কয়েক ঘণ্টার মধ্যেই তৈরি হয়ে যায়। সিএনসি মেশিনিং-এ এক থেকে তিন দিন সময় লাগে। র্যাপিড প্রোটোটাইপিং পদ্ধতির নির্বাচন নির্ভুলতা এবং প্রয়োজনীয় উপকরণের উপর নির্ভর করে।
কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবার খরচ কত?
খরচ নির্ভর করে যন্ত্রাংশের আকার, জটিলতা, উপাদান, পরিমাণ এবং ফিনিশিংয়ের প্রয়োজনীয়তার উপর। সাধারণ যন্ত্রাংশের জন্য থ্রিডি প্রিন্টিংয়ের খরচ কম। সিএনসি মেশিনিংয়ের খরচ বেশি হলেও এটি অধিকতর নির্ভুলতা প্রদান করে।
কাস্টম র্যাপিড প্রোটোটাইপিং করতে কত সময় লাগে?
সাধারণ প্রিন্ট করা যন্ত্রাংশ এক থেকে তিন দিনের মধ্যে পাঠানো হয়। সিএনসি-মেশিনে তৈরি যন্ত্রাংশের জন্য তিন থেকে পাঁচ দিন সময় লাগে। ফিনিশিং সহ জটিল অ্যাসেম্বলির জন্য এক থেকে দুই সপ্তাহ সময় লাগে। এই সময়সীমা র্যাপিড প্রোটোটাইপিং পদ্ধতি এবং প্রয়োজনীয়তার উপর নির্ভর করে।
কাস্টম প্রোটোটাইপের জন্য কী কী উপকরণ ব্যবহার করা যেতে পারে?
প্লাস্টিকের মধ্যে রয়েছে ABS, PC, নাইলন, POM, TPU, এবং PEEK। ধাতুর মধ্যে রয়েছে অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, স্টিল, পিতল, এবং টাইটানিয়াম। রেজিন এবং পলিইউরেথেন ইঞ্জিনিয়ারিং প্লাস্টিকের অনুকরণ করে। প্রয়োগের উপর ভিত্তি করে উপাদানটি নির্বাচন করা হয়।
উৎপাদন-মানের উপকরণ দিয়ে কি বিশেষভাবে দ্রুত প্রোটোটাইপ তৈরি করা যায়?
অবশ্যই। সিএনসি মেশিনিং-এ উৎপাদনের মতোই একই উপকরণ ব্যবহার করা হয়। ইনজেকশন মোল্ডিং প্রোটোটাইপে উৎপাদন-মানের থার্মোপ্লাস্টিক ব্যবহার করা হয়। মেটাল থ্রিডি প্রিন্টিং-এ উৎপাদনের জন্য ব্যবহৃত সংকর ধাতু ব্যবহার করা হয়। প্রোটোটাইপটি মূল উৎপাদন যন্ত্রাংশের মতোই আচরণ করে।
কাস্টম প্রোটোটাইপ অর্ডার করার জন্য কী কী ফাইল প্রয়োজন?
আমরা STEP, IGES বা নেটিভ ফরম্যাটে 3D CAD ফাইল গ্রহণ করি। অনুগ্রহ করে এমন টেকনিক্যাল ড্রয়িং প্রদান করুন যাতে মাত্রা, টলারেন্স, এবং সারফেস রাফনেসের প্রয়োজনীয়তার পাশাপাশি উপকরণ ও পরিমাণের স্পেসিফিকেশন অন্তর্ভুক্ত থাকে। তথ্য যত বিস্তারিত হবে, আমরা তত দ্রুত এবং নির্ভুলভাবে আপনার অনুরোধ মূল্যায়ন করতে পারব।
কার্যকরী পরীক্ষার জন্য কি দ্রুত প্রোটোটাইপ ব্যবহার করা যেতে পারে?
হ্যাঁ! সিএনসি-মেশিনড এবং ইনজেকশন-মোল্ডেড প্রোটোটাইপগুলো কার্যকারিতা পরীক্ষার জন্য উপযুক্ত। থ্রিডি-প্রিন্টেড প্রোটোটাইপগুলো উপাদানের বৈশিষ্ট্য এবং পৃষ্ঠতলের মসৃণতার কারণে সীমাবদ্ধ হতে পারে। র্যাপিড প্রোটোটাইপিং পদ্ধতিটি শুধুমাত্র বাহ্যিক সৌন্দর্যের জন্য নয়, বরং কার্যকারিতার জন্য নির্বাচন করতে হবে।
র্যাপিড প্রোটোটাইপিং এবং র্যাপিড টুলিং এর মধ্যে পার্থক্য কী?
র্যাপিড প্রোটোটাইপিং সরাসরি যন্ত্রাংশ তৈরি করে। র্যাপিড টুলিং ছাঁচ বা ডাই তৈরি করে, যা দিয়ে পরবর্তীতে যন্ত্রাংশ উৎপাদন করা হয়। প্রোটোটাইপিং নকশার বৈধতা যাচাই করে। টুলিং উৎপাদনকে সম্ভব করে তোলে। পণ্য উন্নয়নে উভয়ই ব্যবহৃত হয়।
কাস্টম প্রোটোটাইপ কি অল্প পরিমাণে উৎপাদন করা সম্ভব?
হ্যাঁ। ভ্যাকুয়াম কাস্টিং পদ্ধতিতে ১০ থেকে ৫০টি কপি তৈরি হয়। সিএনসি মেশিনিং পদ্ধতিতে শত শত কপি তৈরি হয়। র্যাপিড ইনজেকশন মোল্ডিং পদ্ধতিতে হাজার হাজার কপি তৈরি হয়। উচ্চ-পরিমাণে টুলিং তৈরির চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে, কাস্টম র্যাপিড প্রোটোটাইপিং পরিষেবাগুলো স্বল্প পরিমাণে উৎপাদনে সহায়তা করে।







