
এর ভূমিকা পিতলের ভ্যাকুয়াম কাস্টিং
পিতল তামা ও দস্তা দিয়ে গঠিত একটি সাধারণ সংকর ধাতু। এটি দিয়ে সহজে কাজ করা যায়, এর ক্ষয় প্রতিরোধ ক্ষমতা ভালো এবং এটি দেখতেও সুন্দর। তবে, নিখুঁত ফিনিশ আনার জন্য এটিকে ঢালাই করা দেখতে যতটা সহজ মনে হয়, তার চেয়ে অনেক বেশি কঠিন। এই উপাদানের ভেতরে বাতাস আটকে যেতে পারে, যার ফলে অক্সাইড তৈরি হয় এবং ছিদ্র দেখা দেয়। এভাবে তৈরি যন্ত্রাংশের পৃষ্ঠতলের মান খারাপ হয় এবং এমনকি এতে কাঠামোগত ত্রুটিও দেখা দিতে পারে।
ব্রাস ভ্যাকুয়াম কাস্টিং প্রযুক্তি এই সমস্যাগুলোর সমাধান করে। এই প্রক্রিয়ায় ঢালাইয়ের আগে ছাঁচ থেকে বাতাস বের করে দেওয়া হয়, যার ফলে ধাতুটি গহ্বরটি সম্পূর্ণরূপে পূরণ করতে পারে—কোনো অবশিষ্ট গ্যাস বা পৃষ্ঠের ত্রুটি থাকে না—এবং এর ফলস্বরূপ ঘন ও মসৃণ পৃষ্ঠযুক্ত অংশ তৈরি হয়। এটি কার্যকরী প্রোটোটাইপ এবং আলংকারিক উপাদান উভয়ের জন্যই সমানভাবে গুরুত্বপূর্ণ।
পিতলের ভ্যাকুয়াম কাস্টিং পিতলের প্রোটোটাইপ কাস্টিংয়ের জন্যও ব্যবহৃত হয়—অর্থাৎ একক টুকরা বা অল্প পরিমাণে উৎপাদন, যার জন্য প্রোডাকশন মোল্ডে বিনিয়োগের সিদ্ধান্ত নেওয়ার আগে মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান প্রয়োজন। ভ্যাকুয়াম প্রযুক্তি কাস্টিং প্রক্রিয়া চলাকালীন অনিশ্চয়তা দূর করে।
ব্রাস ভ্যাকুয়াম কাস্টিং বলতে কী বোঝায়?
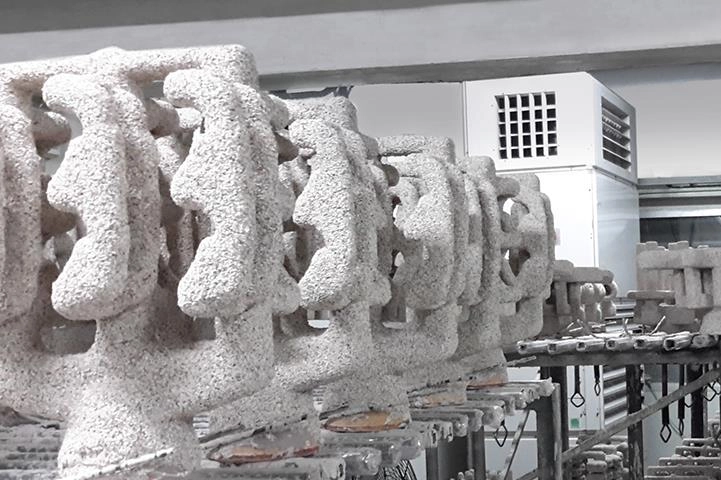
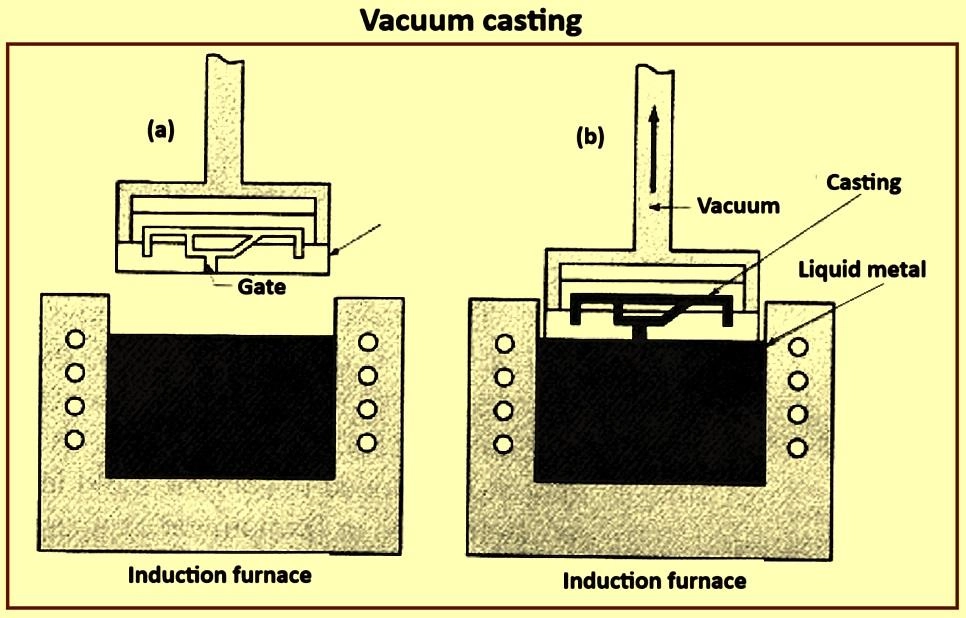
অপারেটর ছাঁচটিকে একটি বায়ুরোধী প্রকোষ্ঠে রাখেন, এর ভেতর থেকে বাতাস বের করে দেন এবং তারপর গলিত পিতল প্রবেশ করান। ভ্যাকুয়াম ধাতুটিকে ছাঁচের গহ্বরের প্রতিটি কোণে টেনে নেয়, ফলে এমন কোনো অবশিষ্ট গ্যাস থাকে না যা বুদবুদ তৈরি করতে পারে।
প্রচলিত ঢালাই পদ্ধতিতে মাধ্যাকর্ষণ এবং ধাতুর নিজস্ব চাপের ওপর নির্ভর করে বায়ু নির্গমন ছিদ্রের মাধ্যমে বাতাস বের করে দেওয়া হয়। এই পদ্ধতিটি ত্রুটিমুক্ত নয়: বায়ু নির্গমন ছিদ্রগুলো বন্ধ হয়ে যেতে পারে, যার ফলে বায়ু পকেট তৈরি হয় এবং ঢালাইকৃত বস্তুতে ছিদ্র দেখা দেয়। এর বিপরীতে, ভ্যাকুয়াম ব্রাস কাস্টিং পদ্ধতিতে বাতাস সম্পূর্ণরূপে অপসারণ করা হয়, যা ধাতুকে ছাঁচের গহ্বরটি পরিষ্কারভাবে এবং সম্পূর্ণরূপে পূরণ করতে সাহায্য করে।
ভ্যাকুয়াম কীভাবে পিতলের ঢালাইয়ের মান উন্নত করে
- বাতাস আটকে যাওয়া কমায়। বাতাস না থাকলে বুদবুদও হয় না। ধাতুর ঘনত্ব বেশি।
- ছাঁচ পূরণের প্রক্রিয়া উন্নত করে। ভ্যাকুয়াম ধাতুকে পাতলা দেয়ালযুক্ত অংশে টেনে নেয়। মাধ্যাকর্ষণ ঢালাইয়ে যে সূক্ষ্ম বিবরণগুলো পূরণ করা যায় না, সেগুলো সম্পূর্ণরূপে পুনরুৎপাদন করা সম্ভব হয়।
- ছিদ্রতা হ্রাস করে। গ্যাসীয় ছিদ্রতা দূর হয়। সংকোচনজনিত ছিদ্রতা থেকে যায়, কিন্তু গেট এবং রাইজারের মাধ্যমে তা নিয়ন্ত্রণ করা যায়।
- সূক্ষ্ম বিবরণের আরও ভালো পুনরুৎপাদন। ধারালো প্রান্ত, পৃষ্ঠের গঠন এবং জটিল নকশা সবই নির্ভুলভাবে পুনরুৎপাদন করা যায়। ধাতুটি ছাঁচের গহ্বরের প্রতিটি কোণ পূর্ণ করে।
- ঢালাইয়ের ফলাফল আরও সামঞ্জস্যপূর্ণ হয়। সমস্ত চলক নিয়ন্ত্রিত থাকে। ভ্যাকুয়াম স্তর, ছাঁচের তাপমাত্রা এবং ধাতুর তাপমাত্রা স্থির মাত্রায় বজায় রাখা হয়। ঢালাইয়ের গুণমান পুনরাবৃত্তিযোগ্য।
ভ্যাকুয়াম কাস্টিং-এর জন্য পিতল কেন ব্যবহার করা হয়?
পিতল এমন একটি উপাদান যা পিতল ঢালাই প্রক্রিয়ার জন্য বেশ উপযুক্ত। এর বৈশিষ্ট্যগুলো ভ্যাকুয়াম প্রক্রিয়াকরণের সুবিধাগুলোর সাথে মিলে যায়।
- ভাল জারা প্রতিরোধের. পিতলে মরিচা ধরে না। যদিও এর উপর একটি অক্সাইড স্তর তৈরি হতে পারে, তবে ক্ষয়ের হার কম। এটি বহিরাঙ্গন এবং সামুদ্রিক পরিবেশে ক্ষয় প্রতিরোধ করতে পারে।
- আকর্ষণীয় চেহারা। এর সোনালী আভা অত্যন্ত আলংকারিক। পালিশ করলে এটি উজ্জ্বল হয়ে ওঠে, যা একে একটি অভিজাত রূপ দেয়।
- চমৎকার যন্ত্রগত দক্ষতা। পিতল দিয়ে মেশিনিং করা সহজ। এতে থ্রেড, ছিদ্র এবং সূক্ষ্ম পৃষ্ঠতল তৈরি করা সরলরৈখিক। পিতলের প্রোটোটাইপ কাস্টিং দিয়ে ন্যূনতম টুল ক্ষয়ের মাধ্যমে সূক্ষ্ম সহনশীলতার শর্ত পূরণ করা যায়।
- শক্তি ও ওজনের ভালো অনুপাত। যদিও পিতল সবচেয়ে হালকা উপাদান নয়, তবুও পাইপের ফিটিংস, ভালভ এবং আলংকারিক হার্ডওয়্যারের চাহিদা মেটানোর জন্য এর শক্তি যথেষ্ট।
- প্রিমিয়াম লুক এবং ফিল। এর ওজন ও বাহ্যিক রূপ গুণমানের অনুভূতি প্রকাশ করে। ভোক্তাপণ্যের দৃশ্যমান উপাদানগুলিতে প্রায়শই পিতল ব্যবহার করা হয়।
ব্রাস ভ্যাকুয়াম কাস্টিং উপাদানটির সুবিধার সাথে এমন একটি প্রক্রিয়াকে একত্রিত করে যা ত্রুটি দূর করে। এর ফলে তৈরি যন্ত্রাংশগুলোর কাঠামো মজবুত ও পৃষ্ঠতল মসৃণ হয় এবং স্বল্প থেকে মাঝারি পরিমাণে উৎপাদনের জন্য এর খরচ একটি গ্রহণযোগ্য সীমার মধ্যে থাকে। এখানেই এর মূল্য নিহিত।
পিতলের ভ্যাকুয়াম কাস্টিং কীভাবে কাজ করে?
ধাপ ১: মাস্টার প্যাটার্ন তৈরি করা
মাস্টার মোল্ড যন্ত্রাংশটির আকৃতি নির্ধারণ করে। মাস্টার মোল্ড তৈরির চারটি পদ্ধতি রয়েছে। সিএনসি মেশিনিং পদ্ধতিতে কঠিন পদার্থ থেকে মাস্টার মোল্ড কাটা হয়। এটি উচ্চ নির্ভুলতা এবং ভালো পৃষ্ঠতল ফিনিশ প্রদান করে। এসএলএ থ্রিডি প্রিন্টিং-এ তরল রেজিন ব্যবহার করা হয়। এটি মসৃণ পৃষ্ঠতল ও সূক্ষ্ম বিবরণ তৈরি করে এবং দ্রুত প্রোটোটাইপিংয়ের সুযোগ দেয়। এসএলএস প্রিন্টিং-এ গুঁড়ো পদার্থ ব্যবহার করা হয়। এটি এসএলএ-এর চেয়ে বেশি শক্তিশালী এবং কার্যকরী পরীক্ষার নমুনার জন্য উপযুক্ত।
বিদ্যমান উৎপাদিত যন্ত্রাংশ মাস্টার মোল্ড হিসেবে কাজ করতে পারে। যদি কোনো তৈরি যন্ত্রাংশ পাওয়া যায়, তবে তা সরাসরি মাস্টার মোল্ড হিসেবে ব্যবহার করা যেতে পারে। মাস্টার মোল্ডের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ। এর পৃষ্ঠের যেকোনো ত্রুটি ঢালাই করা বস্তুতে স্থানান্তরিত হবে। একটি অমসৃণ মাস্টার মোল্ডের ফলে অমসৃণ ঢালাই তৈরি হবে, অন্যদিকে একটি পালিশ করা মাস্টার মোল্ডের ফলে মসৃণ ঢালাই তৈরি হবে।
ধাপ 2: ছাঁচ উত্পাদন
পিতল ঢালাই প্রক্রিয়ায় সাধারণত তিন ধরনের ছাঁচ ব্যবহার করা হয়।
- সিরামিক লস্ট-ওয়াক্স কাস্টিং মোল্ড। এগুলো উচ্চ তাপমাত্রা সহ্য করতে পারে এবং সূক্ষ্ম বিবরণ ফুটিয়ে তুলতে পারে। জটিল পিতলের অংশগুলো সাধারণত সিরামিক মোল্ড ব্যবহার করে ঢালাই করা হয়।
- গ্রাফাইট ছাঁচ। এগুলি ভালো তাপীয় স্থিতিশীলতা প্রদান করে, নির্দিষ্ট প্রয়োগের জন্য উপযুক্ত এবং সিরামিক ছাঁচের চেয়ে কম ব্যয়বহুল।
- ধাতব ছাঁচ। এগুলো ব্যাপক উৎপাদনের জন্য উপযুক্ত; যদিও ছাঁচের জন্য প্রাথমিক বিনিয়োগ বেশি, তবে প্রতি ইউনিটের খরচ কম।
নির্দিষ্ট পছন্দটি উৎপাদনের পরিমাণ, জটিলতা এবং খরচের উপর নির্ভর করে।
ধাপ ৩: পিতলের সংকর ধাতু নির্বাচন এবং গলানো
সংকর ধাতু বৈশিষ্ট্য নির্ধারণ করে।
| পিতলের খাদ | বৈশিষ্ট্য | সাধারণ ব্যবহার |
| C260 ব্রাস | উচ্চ নমনীয়তা | আলংকারিক অংশ, গঠিত উপাদান |
| C360 ব্রাস | চমৎকার machinability | যথার্থ উপাদান |
| C464 নেভাল ব্রাস | জারা প্রতিরোধের | সামুদ্রিক অ্যাপ্লিকেশন |
গলনাঙ্ক নিয়ন্ত্রণ করা অত্যন্ত গুরুত্বপূর্ণ। পিতলের গলনাঙ্ক প্রায় ৯০০°C থেকে ৯৫০°C। এর চেয়ে কম তাপমাত্রায় দস্তা বাষ্পীভূত হয়। গলিত ধাতু থেকে দস্তার এই বাষ্পীভবন সংকর ধাতুর গঠনে পরিবর্তন ঘটায়, যা এর কার্যকারিতাকে প্রভাবিত করে। তাই, গলিত ধাতু অবশ্যই ঢেকে রাখতে হবে অথবা একটি নিয়ন্ত্রিত পরিবেশে প্রক্রিয়াজাত করতে হবে।
সংকর ধাতুর সামঞ্জস্যতা অত্যন্ত গুরুত্বপূর্ণ। একই কাঁচামাল ব্যবহার করা উচিত, গলনাঙ্কের তাপমাত্রা পর্যবেক্ষণ করা উচিত এবং দস্তার ক্ষয়ের উপর ভিত্তি করে প্রয়োজনীয় সমন্বয় সাধন করা উচিত। এর ফলে ঢালাইকৃত ধাতুর কার্যকারিতা অনুমানযোগ্য হয়।
ধাপ ৪: ভ্যাকুয়াম-সহায়তায় ঢালাই
অপারেটর ছাঁচটিকে ভ্যাকুয়াম চেম্বারে স্থাপন করেন, বাতাস বের করে দেন এবং এর মধ্যে গলিত পিতল ঢালেন বা প্রবেশ করান। এই পর্যায়ে, ভ্যাকুয়াম ধাতুটিকে ছাঁচের মধ্যে টেনে নেয়, যা এর পাতলা দেয়ালযুক্ত অংশগুলিকে পূর্ণ করে। এইভাবে জটিল জ্যামিতিক আকারগুলি পুনরুৎপাদিত হয়।
ধাপ ৫: শীতলীকরণ, ছাঁচ অপসারণ এবং চূড়ান্তকরণ
অংশগুলো ঠান্ডা হয়ে গেলে, অপারেটর ছাঁচটি সরিয়ে স্প্রু এবং রানারটি কেটে ফেলেন।
গ্রাইন্ডিংয়ের মাধ্যমে স্প্রু স্টাবগুলো অপসারণ করা হয় এবং প্রয়োজনীয় পৃষ্ঠতল অমসৃণতা অর্জনের জন্য পৃষ্ঠটি পালিশ করা হয়। অবশিষ্ট মোল্ড উপাদান অপসারণের জন্য স্যান্ডব্লাস্টিং ব্যবহার করা হয়। সূক্ষ্ম বৈশিষ্ট্য তৈরির জন্য সিএনসি মেশিনিং ব্যবহার করা হয়। পৃষ্ঠতল প্রক্রিয়াকরণ ক্ষয়রোধী সুরক্ষা অথবা একটি আলংকারিক ফিনিশ প্রদান করে। গুণমান পরিদর্শনে মাত্রা এবং পৃষ্ঠের গুণমান যাচাই করা হয়।
এটিই পিতলের ভ্যাকুয়াম কাস্টিং-এর সম্পূর্ণ প্রক্রিয়া। প্রতিটি ধাপ পরবর্তী প্রক্রিয়াগুলোকে প্রভাবিত করে। ভ্যাকুয়াম প্রযুক্তিই এর মূল চালিকাশক্তি, যা এমন সব যন্ত্রাংশ উৎপাদন সম্ভব করে তোলে যা প্রচলিত কাস্টিং পদ্ধতিতে সম্ভব নয়।
পিতল ভ্যাকুয়াম কাস্টিং বনাম অন্যান্য পিতল উৎপাদন প্রক্রিয়া
ব্রাস ভ্যাকুয়াম কাস্টিং বনাম সিএনসি মেশিন
| গুণক | ভ্যাকুয়াম ingালাই | সিএনসি মেশিন |
| উপাদান বর্জ্য | নিম্ন | ঊর্ধ্বতন |
| জটিল আকার | চমত্কার | সীমিত |
| সারফেস ফিনিস | চমত্কার | চমত্কার |
| প্রস্তুতকরণ খরচ | মধ্যম | কম |
সিএনসি মেশিনিং একটি নিরেট ব্ল্যাঙ্ক দিয়ে শুরু হয়। কাটিং টুলটি ওয়ার্কপিসের অংশ নয় এমন সমস্ত উপাদান সরিয়ে ফেলে, যার ফলে উল্লেখযোগ্য পরিমাণে উপাদানের অপচয় হয়। জটিল অভ্যন্তরীণ কাঠামো মেশিনিং করা কঠিন। ক্ল্যাম্পিং খরচ কম। জটিলতা বাড়ার সাথে সাথে প্রতি ইউনিটের খরচও বৃদ্ধি পায়।
ব্রাস ভ্যাকুয়াম কাস্টিং পদ্ধতিতে শুধুমাত্র প্রয়োজনীয় স্থানেই ধাতু ব্যবহার করা হয়, ফলে উপকরণের অপচয় কম হয়। জটিল আকৃতির মেশিনিং তুলনামূলকভাবে সহজ। ছাঁচের খরচ মাঝারি। জটিল যন্ত্রাংশের ক্ষেত্রে, নিরেট কাঁচামাল থেকে মেশিনিং করার চেয়ে কাস্টিং পদ্ধতি বেশি সাশ্রয়ী।
ব্রাস ভ্যাকুয়াম কাস্টিং বনাম আপনি উত্তর দিবেন না আপনি উত্তর দিবেন না
এই দুটি প্রক্রিয়া একই রকম। উভয় পদ্ধতিতেই লস্ট-ওয়াক্স বা লস্ট-মোল্ড পদ্ধতি ব্যবহার করা হয়। উভয় পদ্ধতিতেই নিখুঁত বিবরণসহ যন্ত্রাংশ তৈরি করা যায়। উভয়ই অল্প পরিমাণে উৎপাদনের জন্য উপযুক্ত।
পার্থক্যটি ভ্যাকুয়াম প্রক্রিয়াকরণে নিহিত। ইনভেস্টমেন্ট কাস্টিং মাধ্যাকর্ষণ এবং ডিগ্যাসিং-এর উপর নির্ভর করে। ধাতু প্রবাহিত হওয়ার সময় বাতাসকে সামনের দিকে ঠেলে দেয়, যেখানে ব্রাস ভ্যাকুয়াম কাস্টিং-এ ঢালাইয়ের আগেই বাতাস বের করে দেওয়া হয়। ফলে, ফিলিং আরও পুঙ্খানুপুঙ্খ হয়, পাতলা দেয়ালযুক্ত অংশগুলো আরও কার্যকরভাবে ভরাট হয় এবং ছিদ্রতা কম থাকে।
ছাঁচ তৈরির পদ্ধতিতেও পার্থক্য রয়েছে। ইনভেস্টমেন্ট কাস্টিং-এ সিরামিকের একটি খোলস স্তরে স্তরে তৈরি করা হয়; অন্যদিকে ভ্যাকুয়াম কাস্টিং-এ সিরামিক, গ্রাফাইট বা ধাতব ছাঁচ ব্যবহার করা যেতে পারে। ছাঁচের ধরন নির্বাচন নির্ভর করে উৎপাদনের পরিমাণ এবং নির্দিষ্ট প্রয়োগের উপর।
ব্রাস ভ্যাকুয়াম কাস্টিং বনাম মরা ঢালাই
ডাই কাস্টিং ব্যাপক উৎপাদনের জন্য উপযুক্ত। এর ছাঁচের খরচ বেশি—স্টিলের ছাঁচ কয়েক লক্ষ বার ব্যবহারের পরেও অক্ষত থাকে। একক প্রতি খরচ কম, কিন্তু প্রাথমিক ছাঁচের খরচ অনেক বেশি।
ব্রাস ভ্যাকুয়াম কাস্টিং-এ ছাঁচের জন্য কম বিনিয়োগ প্রয়োজন হয় এবং সিরামিকের ছাঁচ স্টিলের ছাঁচের চেয়ে কম ব্যয়বহুল। এই প্রক্রিয়াটি প্রোটোটাইপিং এবং অল্প পরিমাণে উৎপাদনের জন্য বিশেষভাবে উপযুক্ত । জটিল জ্যামিতিক আকারের কাস্টিং তৈরি করা সহজ। যদিও ডাই কাস্টিং-এর তুলনায় এর প্রতি ইউনিটের খরচ বেশি, তবে অল্প পরিমাণে উৎপাদনের ক্ষেত্রে মোট খরচ কম হয়।
বৃহৎ পরিমাণে উৎপাদনের জন্য ডাই কাস্টিং একটি আদর্শ বিকল্প। প্রোটোটাইপিং , পরীক্ষা এবং অল্প পরিমাণে উৎপাদনের জন্য ব্রাস ভ্যাকুয়াম কাস্টিং একটি অন্তর্বর্তীকালীন সমাধান হিসেবে কাজ করে। নির্দিষ্ট নির্বাচনটি উৎপাদনের পরিমাণ এবং যন্ত্রাংশের জটিলতার উপর নির্ভর করে।
নোবেল: পিতলের ভ্যাকুয়াম কাস্টিং এবং সমন্বিত উৎপাদন সমাধানের জন্য আপনার সহযোগী
নোবেল একটি উৎপাদন অংশীদার। এর ব্যবসা মূলত ধাতু প্রক্রিয়াকরণ এবং প্লাস্টিক প্রক্রিয়াকরণের উপর কেন্দ্র করে গড়ে উঠেছে। প্রোটোটাইপিং এবং স্বল্প পরিমাণে উৎপাদন এর দক্ষতার ক্ষেত্র। চূড়ান্ত সংযোজন পরিষেবা এর পূর্ণাঙ্গ পরিসেবার পরিধিকে সম্পূর্ণ করে।
এর সক্ষমতা বহু বিস্তৃত ক্ষেত্র জুড়ে রয়েছে। ব্রাস ভ্যাকুয়াম কাস্টিং পদ্ধতিতে কাঠামোগতভাবে জটিল ও ত্রুটিহীন যন্ত্রাংশ তৈরি করা হয়। সিএনসি মেশিনিং চূড়ান্ত সহনশীলতার প্রয়োজনীয়তা অনুসারে সূক্ষ্ম বৈশিষ্ট্য উৎপাদন করতে সক্ষম করে। ইনজেকশন মোল্ডিং পদ্ধতিতে বিপুল পরিমাণে প্লাস্টিকের যন্ত্রাংশ উৎপাদন করা হয়। পৃষ্ঠতল প্রক্রিয়াকরণ সুরক্ষামূলক এবং নান্দনিক উভয় কাজই করে। অ্যাসেম্বলি পরিষেবা যন্ত্রাংশগুলোকে একত্রিত করে চূড়ান্ত পণ্য তৈরি করে।
একজন সরবরাহকারীই সম্পূর্ণ প্রক্রিয়াটি পরিচালনা করেন, যার ফলে দায়িত্ব হস্তান্তরের প্রয়োজন ছাড়াই নির্বিঘ্ন সমন্বয় নিশ্চিত হয়।
গুণমান নিশ্চিতকরণ এবং সার্টিফিকেশন
আমাদের গুণমান ব্যবস্থা সনদপ্রাপ্ত হয়েছে। ISO 9001:2015 একটি সাধারণ গুণমান ব্যবস্থাপনা পদ্ধতিকে অন্তর্ভুক্ত করে, অপরদিকে ISO 13485:2016 চিকিৎসা সরঞ্জাম উৎপাদনের জন্য নির্দিষ্ট প্রয়োজনীয় কঠোর শর্তাবলী যুক্ত করে।
আমাদের অঙ্গীকার দ্ব্যর্থহীন। প্রক্রিয়া নিয়ন্ত্রণ পুনরাবৃত্তিযোগ্য ফলাফল নিশ্চিত করে। পণ্যের ধারাবাহিকতার অর্থ হলো এর প্রতিটি উপাদান নির্দিষ্ট মানদণ্ড পূরণ করে। শনাক্তকরণযোগ্যতা আমাদেরকে কাঁচামাল গ্রহণ থেকে শুরু করে চালান পর্যন্ত সম্পূর্ণ প্রক্রিয়া জুড়ে তার গতিবিধি অনুসরণ করতে সক্ষম করে। আমরা কোনো ব্যতিক্রম ছাড়াই আমাদের সকল গ্রাহকের বিশেষ চাহিদা পূরণ করি।
কেন নোবেল বেছে নেবেন?
এক জায়গায় উৎপাদন সমাধান। ডিজাইন থেকে উৎপাদন পর্যন্ত প্রকৌশলগত সহায়তা। নমনীয় স্বল্প-পরিমাণ উৎপাদন। গুণমান-কেন্দ্রিক উৎপাদন প্রক্রিয়া।
পিতলের ভ্যাকুয়াম কাস্টিং একটি বৃহত্তর সক্ষমতার অংশ। এই প্রক্রিয়াটি সম্পূর্ণ উৎপাদন কর্মপ্রবাহের সাথে খাপ খায়। ডিজাইন সহায়তা, প্রোটোটাইপিং, উৎপাদন, ফিনিশিং, অ্যাসেম্বলি—সবকিছু এক ছাদের নিচেই সম্পন্ন হয়। গ্রাহক একজন সরবরাহকারীকে পরিচালনা করেন। বাকি সবকিছু সরবরাহকারী পরিচালনা করে।
পিতলের ভ্যাকুয়াম কাস্টিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ব্রাস ভ্যাকুয়াম কাস্টিং কী?
একটি ধাতু ঢালাই প্রক্রিয়া যেখানে ভ্যাকুয়াম চাপ ব্যবহার করে গলিত পিতলকে ছাঁচের গহ্বরে টেনে আনা হয়। প্রচলিত গ্র্যাভিটি কাস্টিংয়ের তুলনায় এই ভ্যাকুয়াম ছাঁচ পূরণে উন্নতি ঘটায়, বায়ু আটকে যাওয়া কমায় এবং পৃষ্ঠের গুণমান উন্নত করে।
পিতলের ভ্যাকুয়াম কাস্টিংয়ের জন্য কী ধরনের ছাঁচ ব্যবহার করা হয়?
সাধারণত তিনটি বিকল্প রয়েছে। সিরামিক ইনভেস্টমেন্ট মোল্ড জটিল যন্ত্রাংশের জন্য চমৎকার সূক্ষ্মতা ফুটিয়ে তোলে এবং উচ্চ-তাপমাত্রা প্রতিরোধ ক্ষমতা প্রদান করে। গ্রাফাইট মোল্ড বিশেষায়িত প্রয়োগের জন্য ভালো তাপীয় স্থিতিশীলতা দেয়। ধাতব মোল্ডের কার্যকাল দীর্ঘ হয় এবং এটি বারবার উৎপাদনের জন্য উপযুক্ত। মোল্ড নির্বাচন যন্ত্রাংশের জ্যামিতিক গঠন, উৎপাদনের পরিমাণ, পৃষ্ঠতলের প্রয়োজনীয়তা এবং বাজেটের উপর নির্ভর করে।
ভ্যাকুয়াম কাস্টিং-এ কোন কোন পিতলের সংকর ধাতু ব্যবহার করা যেতে পারে?
আলংকারিক এবং গঠিত উপাদানের জন্য C260 পিতলের নমনীয়তা ভালো। সূক্ষ্ম যন্ত্রাংশের জন্য C360 পিতল চমৎকার মেশিনেবিলিটি প্রদান করে। সামুদ্রিক প্রয়োগের জন্য C464 নেভাল পিতল শক্তিশালী ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। এর নির্বাচন নির্ভর করে যান্ত্রিক প্রয়োজনীয়তা, ক্ষয় প্রতিরোধ ক্ষমতা, মেশিনিংয়ের চাহিদা এবং বাহ্যিক রূপের প্রয়োজনীয়তার উপর।
ব্রাস ভ্যাকুয়াম কাস্টিং ব্যবহার করে কী কী যন্ত্রাংশ তৈরি করা যায়?
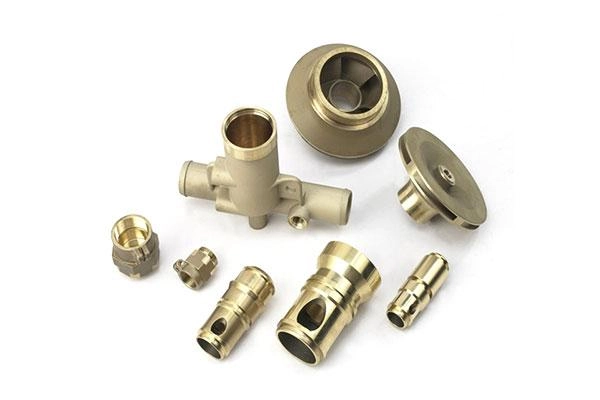
শিল্পক্ষেত্রে ব্যবহৃত উপাদান যেমন ভালভ, কানেক্টর, মেকানিক্যাল হাউজিং এবং ফিটিংস। মোটরগাড়ির প্রোটোটাইপ উপাদান এবং আলংকারিক অংশ। ভোক্তাপণ্য যেমন হ্যান্ডেল, হার্ডওয়্যার এবং আলংকারিক উপাদান। চিকিৎসা ও পরীক্ষাগারের সূক্ষ্ম যন্ত্রপাতির অংশ। এই প্রক্রিয়াটি এমন সব যন্ত্রাংশের জন্য উপযুক্ত যেগুলিতে সূক্ষ্ম বিবরণ এবং উন্নত পৃষ্ঠতলের গুণমান প্রয়োজন।
প্রোটোটাইপের জন্য পিতলের ভ্যাকুয়াম কাস্টিং কি উপযুক্ত?
হ্যাঁ। এটি প্লাস্টিকের মডেলের পরিবর্তে আসল ধাতব যন্ত্রাংশ তৈরি করে। এর মাধ্যমে কার্যকারিতা পরীক্ষা করা সম্ভব। এর বাহ্যিক রূপ এবং ওজন উৎপাদিত যন্ত্রাংশের সাথে মিলে যায়। ব্যয়বহুল উৎপাদন সরঞ্জাম এড়ানো যায়। এর প্রয়োগক্ষেত্রগুলোর মধ্যে রয়েছে পণ্যের বৈধতা যাচাই, প্রকৌশলগত পরীক্ষা এবং গ্রাহকদের কাছে প্রদর্শন। পিতলের প্রোটোটাইপ ঢালাইয়ের এটি একটি প্রধান ব্যবহার।
পিতলের ভ্যাকুয়াম কাস্ট যন্ত্রাংশের জন্য কী কী সারফেস ফিনিশ পাওয়া যায়?
পলিশিং একটি উজ্জ্বল, প্রতিফলক পৃষ্ঠ তৈরি করে। ব্রাশ করার ফলে সাটিন বা ম্যাট ফিনিশ পাওয়া যায়। বিড ব্লাস্টিং এবং স্যান্ড ব্লাস্টিং অভিন্ন টেক্সচার তৈরি করে। প্লেটিং একটি ভিন্ন ধাতব স্তর যোগ করে। প্যাটিনেশন আলংকারিক প্রভাবের জন্য নিয়ন্ত্রিত কালচে ভাব তৈরি করে। প্রতিরক্ষামূলক আবরণ কালচে ভাব প্রতিরোধ করে। ফিনিশ বাহ্যিক রূপ, ক্ষয় প্রতিরোধ ক্ষমতা এবং টেক্সচারকে প্রভাবিত করে। পিতলের ঢালাইয়ের পৃষ্ঠের ফিনিশের বিকল্পগুলো আলংকারিক এবং কার্যকরী উভয় চাহিদাই পূরণ করে।
ব্রাস ভ্যাকুয়াম কাস্টিং এবং সিএনসি মেশিনিংয়ের মধ্যে পার্থক্য কী?
| গুণক | পিতলের ভ্যাকুয়াম কাস্টিং | সিএনসি মেশিন |
| উপাদান ব্যবহার | কম বর্জ্য | আরও উপাদান অপসারণ |
| জ্যামিতি | জটিল আকার | টুলিং অ্যাক্সেস দ্বারা সীমাবদ্ধ |
| পৃষ্ঠের বিবরণ | চমত্কার | চমত্কার |
| সেরা ভলিউম | ছোট-মাঝারি ব্যাচ | কম-মাঝারি পরিমাণে |
হাইব্রিড ম্যানুফ্যাকচারিং একটি প্রচলিত পদ্ধতি: প্রথমে প্রায়-নেট আকৃতিটি ঢালাই করা হয়, তারপর গুরুত্বপূর্ণ মাত্রাগুলো মেশিনিং করা হয়। এটি উভয় প্রক্রিয়ার সুবিধাগুলোকে একত্রিত করে।
আমি কীভাবে পিতলের ভ্যাকুয়াম কাস্টিং প্রস্তুতকারক নির্বাচন করব?
ঢালাইয়ের অভিজ্ঞতা, উপকরণ বিষয়ক দক্ষতা, প্রকৌশলগত সহায়তা, মান যাচাইয়ের সক্ষমতা, সারফেস ফিনিশিংয়ের বিভিন্ন বিকল্প এবং সার্টিফিকেশন মূল্যায়ন করুন। ডিজাইন সহায়তা, ঢালাই, সিএনসি মেশিনিং এবং অ্যাসেম্বলি প্রদানকারী সমন্বিত সরবরাহকারীরা এক জায়গায় সব পরিষেবা দিয়ে থাকে। সঠিক অংশীদার দায়িত্ব হস্তান্তরের জটিলতা কমায় এবং প্রকল্প ব্যবস্থাপনাকে সহজ করে তোলে।







