
চিকিৎসা যন্ত্রাংশ তৈরির ক্ষেত্রে, স্টেইনলেস স্টিল তার চমৎকার যান্ত্রিক বৈশিষ্ট্য, অসামান্য ক্ষয় প্রতিরোধ ক্ষমতা, উন্নত মেশিনিং প্রযুক্তি এবং সাশ্রয়ী খরচের সুবিধার কারণে অস্ত্রোপচারের সরঞ্জাম, অস্থায়ী ইমপ্লান্টের উপাদান এবং রোগ নির্ণয় ও চিকিৎসা যন্ত্রপাতির কাঠামোগত অংশের জন্য প্রধান ধাতব উপাদান হয়ে উঠেছে।
এই নিবন্ধে উপাদান নির্বাচন, মেশিনিংয়ের সুবিধা, মেশিনের অসুবিধা, সম্পূর্ণ মেশিনিং প্রক্রিয়া, পরবর্তী পরিশোধন এবং গুণমান নিয়ন্ত্রণ-এর মতো বিভিন্ন দিক থেকে স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের জন্য সিএনসি মেশিনিংয়ের মূল বিষয়গুলো বিশদভাবে ব্যাখ্যা করা হয়েছে।
Tতিনি সাধারণত স্টেইনলেস স্টিলের উপকরণ ব্যবহার করতেন চিকিৎসা অংশ যন্ত্র
চিকিৎসা ক্ষেত্রে, সিএনসি-মেশিনযুক্ত স্টেইনলেস স্টিল প্রধানত অস্টেনিটিক স্টেইনলেস স্টিল হয়ে থাকে। বিভিন্ন গ্রেড বিভিন্ন চিকিৎসা প্রয়োগের ক্ষেত্রের সাথে সঙ্গতিপূর্ণ এবং এগুলোকে ইমপ্লান্টেবল গ্রেড এবং ইন ভিট্রো ডিভাইস গ্রেডে শ্রেণীবদ্ধ করা হয়।
যন্ত্র ৩১৬এল স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশ
316L হলো একটি নিম্ন-কার্বন অস্টেনিটিক স্টেইনলেস স্টিল। চিকিৎসাক্ষেত্রে ইমপ্লান্টের জন্য 316LVM ভ্যাকুয়াম রিমেল্টিং গ্রেডটি বেশি পছন্দ করা হয়। এটি ASTM F138 স্ট্যান্ডার্ড মেনে চলে। ভ্যাকুয়াম আর্ক রিমেল্টিং প্রক্রিয়ার মাধ্যমে এটি অভ্যন্তরীণ ইনক্লুশন কমায়, উপাদানের বিশুদ্ধতা, ক্লান্তি প্রতিরোধ ক্ষমতা এবং পিটিং ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায় এবং এটি মূলত স্বল্পমেয়াদী মানব ইমপ্লান্টের উপাদান তৈরিতে ব্যবহৃত হয়।
সাধারণ 316L প্রধানত বাহ্যিক সংস্পর্শে থাকা চিকিৎসা যন্ত্রপাতিতে ব্যবহৃত হয় এবং এটি উচ্চ-তাপমাত্রা ও উচ্চ-চাপের নির্বীজন প্রক্রিয়ার পাশাপাশি জীবাণুনাশক দ্বারা বারবার নিমজ্জন ও ক্ষয় প্রতিরোধ করতে পারে।
সিএনসি মেশিন ৩০৪ স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশ
৩০৪ স্টেইনলেস স্টিলের ক্ষয় প্রতিরোধ ক্ষমতা সাধারণ মানের এবং এটি তুলনামূলকভাবে সস্তা। তবে, এতে মলিবডেনাম না থাকায় ক্লোরাইড আয়নের ক্ষয় প্রতিরোধের ক্ষমতা তুলনামূলকভাবে দুর্বল। মানবদেহে ইমপ্ল্যান্ট হিসেবে এর ব্যবহার সুপারিশ করা হয় না এবং এটি প্রধানত এমন সব চিকিৎসা সরঞ্জামের আনুষঙ্গিক যন্ত্রাংশে ব্যবহৃত হয়, যা মানবদেহের সরাসরি সংস্পর্শে আসে না বা এলে পরোক্ষভাবে সংস্পর্শে আসে।
দীর্ঘ সময় ধরে ফিজিওলজিক্যাল স্যালাইন বা জীবাণুনাশক পদার্থের সংস্পর্শে থাকলে 304-এ পিটিং করোশন এবং মরিচা পড়ার প্রবণতা দেখা যায়। তাই, চিকিৎসা শিল্পে 304 বেশিরভাগ ক্ষেত্রে শুধুমাত্র শরীরের বাইরের কম গুরুত্বপূর্ণ ভারবাহী যন্ত্রাংশেই ব্যবহৃত হয়।
চিকিৎসা ক্ষেত্রে সাধারণত ব্যবহৃত অন্যান্য স্টেইনলেস স্টিলের গ্রেড
১৭৪পিএইচ প্রেসিপিটেশন-হার্ডেনিং স্টেইনলেস স্টিল, তাপ প্রক্রিয়াজাতকরণের পর উচ্চ কাঠিন্য অর্জন করতে পারে এবং এটি প্রধানত সার্জিক্যাল কাঁচি ও ফোরসেপের মতো অস্ত্রোপচারের যন্ত্রপাতিতে ব্যবহৃত হয়, যেগুলোর প্রান্তের দৃঢ়তা প্রয়োজন।
উচ্চ কাঠিন্য এবং ক্ষয় প্রতিরোধ ক্ষমতা সম্পন্ন ৪২০ মার্টেনসিটিক স্টেইনলেস স্টিল প্রধানত সার্জিক্যাল ছুরি এবং পাংচার নিডলের ডগার মতো ধারালো যন্ত্রাংশে ব্যবহৃত হয়।
এর উপকারিতা সিএনসি মেশিন স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের জন্য
প্রথমত, এর সামগ্রিক ব্যয়-কার্যকারিতা অসাধারণ। স্টেইনলেস স্টিলের কাঁচামাল সংগ্রহের খরচ মেডিকেল TC4 টাইটানিয়াম অ্যালয়ের তুলনায় অনেক কম। একই সাথে, এর কাটিং পারফরম্যান্স টাইটানিয়াম অ্যালয়ের চেয়ে উন্নত, এবং এতে মেশিনিং সময় কম লাগে ও টুলের ক্ষয়ও কম হয়।
দ্বিতীয়ত, এর চমৎকার যান্ত্রিক দৃঢ়তা রয়েছে। স্টেইনলেস স্টিলের উচ্চ স্থিতিস্থাপক গুণাঙ্ক আছে। যন্ত্রাংশগুলো মেশিনিং করার পর, এগুলোর বিকৃতি প্রতিরোধের ক্ষমতা প্রবল থাকে। পাতলা দেয়ালযুক্ত যন্ত্রের খোলস এবং সরু অস্ত্রোপচারের রড তৈরির ক্ষেত্রে, নমন বিকৃতির বিরুদ্ধে এদের প্রতিরোধ ক্ষমতা আরও ভালো। এটি এমন সব অস্ত্রোপচারের যন্ত্রপাতির জন্য উপযুক্ত, যেগুলোর উচ্চ দৃঢ়তা বজায় রাখা প্রয়োজন।
তৃতীয়ত, এটি জীবাণুনাশক মাধ্যমের দ্বারা সৃষ্ট ক্ষয় প্রতিরোধী। উন্নত মানের মেডিকেল স্টেইনলেস স্টিল, প্যাসিভেশন প্রক্রিয়ার পর, উচ্চ-তাপমাত্রা ও উচ্চ-চাপের বাষ্প জীবাণুমুক্তকরণ, ইথিলিন অক্সাইড জীবাণুমুক্তকরণ এবং নিম্ন-তাপমাত্রার প্লাজমা জীবাণুমুক্তকরণের মতো প্রচলিত চিকিৎসা জীবাণুমুক্তকরণ পদ্ধতিগুলোর সাথে খাপ খাইয়ে নেওয়া যায়। বারবার জীবাণুমুক্ত করার পরেও এতে মরিচা পড়ার প্রবণতা নেই এবং এটি পুনঃব্যবহারযোগ্য অস্ত্রোপচারের যন্ত্রপাতির জন্য উপযুক্ত।
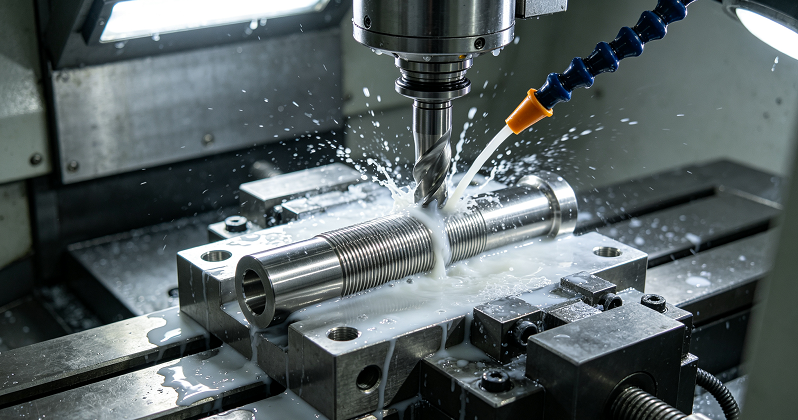
চতুর্থত, মেশিনিং প্রযুক্তিটি পরিপক্ক। স্টেইনলেস স্টিল সিএনসি মেশিনিং মেশিনটি টুলস, কাটিং ফ্লুইড এবং পোস্ট-ট্রিটমেন্ট পলিশিং মেশিন সিস্টেমের একটি সম্পূর্ণ সেট দিয়ে সজ্জিত। সেন্টারলেস মেশিন এবং ৫-অক্ষীয় মেশিনিং সেন্টার উভয়ই স্থিতিশীলভাবে মাইক্রো-থ্রেড, মাইক্রো-হোল এবং জটিল বক্রপৃষ্ঠের মেশিনিং করতে পারে, যা যন্ত্রাংশের সামঞ্জস্য নিশ্চিত করাকে আরও সহজ করে তোলে।
পঞ্চমত, গ্রেড ব্যবস্থাটি সুগঠিত। ইন ভিট্রো ডিভাইস থেকে শুরু করে স্বল্পমেয়াদী ইমপ্লান্ট পর্যন্ত, প্রতিটির জন্য যথাযথ গ্রেড রয়েছে। 316LVM-এর মতো ইমপ্লান্ট-স্তরের উপকরণগুলির প্রচুর ক্লিনিক্যাল প্রয়োগের ডেটা রয়েছে, যা চিকিৎসা যন্ত্রের নিবন্ধনের উপকরণগুলি সম্পূর্ণ করা সহজ করে এবং ক্লাস II ও ক্লাস III যন্ত্রের নিবন্ধনের জটিলতা হ্রাস করে।
কেন 316L মেডিকেল ডিভাইসের যন্ত্রাংশ প্রায়শই ব্যবহৃত হয় স্পষ্টতা যন্ত্র
মেডিকেল স্টেইনলেস স্টিল গ্রেডগুলোর মধ্যে, 316L (316LVM) হলো চিকিৎসাক্ষেত্রে নির্ভুল CNC মেশিনিংয়ের প্রধান উপাদান। বহু সংখ্যক ন্যূনতম অস্ত্রোপচার-সংক্রান্ত যন্ত্র, অস্থায়ী অর্থোপেডিক ইমপ্লান্ট এবং নির্ভুল টিউব পার্টস তৈরিতে এই গ্রেডটিই বেছে নেওয়া হয়। এর কারণ হলো, এর উপাদানের গঠন এবং কার্যক্ষমতা চিকিৎসাক্ষেত্রে নির্ভুল মেশিনিংয়ের প্রয়োজনীয়তার সাথে অত্যন্ত সামঞ্জস্যপূর্ণ।
প্রথমত, মলিবডেনাম ক্লোরাইড আয়ন ক্ষয়ের বিরুদ্ধে প্রতিরোধ ক্ষমতা বাড়ায়। 316L-এ মলিবডেনাম যোগ করা হয়, যা মানবদেহের তরল পদার্থ, ফিজিওলজিক্যাল স্যালাইন এবং জীবাণুনাশক রিএজেন্টে থাকা ক্লোরাইড আয়নের ক্ষয় প্রতিরোধ করতে পারে এবং পিটিং-এর ঝুঁকি কমায়। যন্ত্রাংশগুলো মেশিনিং করার পর, সেগুলোর পৃষ্ঠে একটি স্থিতিশীল ক্রোমিয়াম অক্সাইড ফিল্ম তৈরি করার জন্য প্যাসিভেশন ট্রিটমেন্ট করা হয়, যা ধাতব আয়নের অধঃক্ষেপণ কমায় এবং মানবদেহের সাথে স্বল্পমেয়াদী সংস্পর্শে জৈব-নিরাপত্তা নিশ্চিত করে।
দ্বিতীয়ত, কম-কার্বন উপাদান আন্তঃকণা ক্ষয় প্রতিরোধ করে। গ্রেডের “L” অক্ষরটি অতি-কম কার্বনকে বোঝায়, এবং ঝালাই ও উচ্চ-তাপমাত্রার মেশিনিংয়ের পরে এটি আন্তঃকণা ক্ষয় ঘটানোর সম্ভাবনা কম রাখে।
316LVM ভ্যাকুয়াম রিমেল্টিং সংস্করণটি অভ্যন্তরীণ অশুদ্ধি আরও কমিয়ে দেয়, ফলে উপাদানটিতে অভ্যন্তরীণ ত্রুটি কম থাকে। ছোট পাতলা দেয়ালযুক্ত যন্ত্রাংশ মেশিনিং করার সময়, অভ্যন্তরীণ ত্রুটির কারণে ফাটল এবং ব্যর্থতার সম্ভাবনা কম থাকে, যা সূক্ষ্ম ছোট যন্ত্রাংশের ক্লান্তিজনিত ব্যবহারের প্রয়োজনীয়তা পূরণ করে।
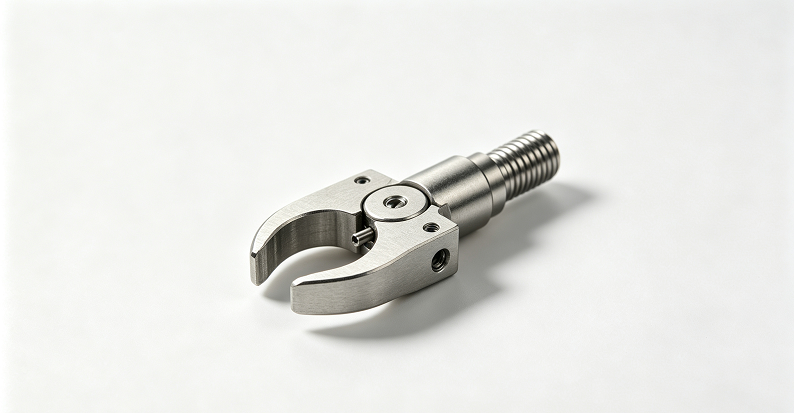
এছাড়াও, এটি বিভিন্ন ধরনের নির্ভুল সিএনসি মেশিনিং সরঞ্জামের সাথে সামঞ্জস্যপূর্ণ। ছোট শ্যাফট এবং পাংচার টিউব মেশিনিং করার জন্য থ্রু-স্পিন্ডল মেশিন হোক, বা অনিয়মিত হাড়ের প্লেট মেশিনিং করার জন্য ফাইভ-অ্যাক্সিস মেশিনিং সেন্টার হোক, 316L স্থিতিশীলভাবে মাইক্রন-স্তরের টলারেন্স অর্জন করতে পারে। এটি ক্ষুদ্র অভ্যন্তরীণ ছিদ্র এবং সূক্ষ্ম-থ্রেডের নির্ভুল থ্রেড মেশিনিং করতে সক্ষম, যা ন্যূনতম আক্রমণাত্মক চিকিৎসা উপাদানগুলির জটিল কাঠামোগত নকশার প্রয়োজনীয়তা পূরণ করে।
অবশেষে, কমপ্লায়েন্স স্ট্যান্ডার্ডগুলো সম্পন্ন হয়েছে। ASTM F138 এবং ISO5832-1-এর মতো আন্তর্জাতিক স্ট্যান্ডার্ডগুলোতে 316LVM ইমপ্লান্ট উপকরণের বিষয়ে সুস্পষ্ট নিয়মাবলী রয়েছে। উপকরণের ট্রেসেবিলিটি এবং বায়োকম্প্যাটিবিলিটি পরীক্ষার রিপোর্ট সিস্টেমটি পরিপক্ক। চিকিৎসা সরঞ্জাম উৎপাদনকারী প্রতিষ্ঠানগুলো যখন তাদের পণ্য নিবন্ধন করে, তখন তাদের জন্য উপকরণের কমপ্লায়েন্স যাচাইকরণ সম্পন্ন করা সহজ হয়।
মধ্যে অসুবিধা স্পষ্টতা যন্ত্র স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশ
প্রথমত, তীব্র ওয়ার্ক হার্ডেনিং প্রক্রিয়া। অস্টেনিটিক স্টেইনলেস স্টিল মেশিনিং করার সময়, টুলের অগ্রভাগ ওয়ার্কপিসের পৃষ্ঠস্তরকে সংকুচিত করে, যার ফলে পৃষ্ঠের ধাতুর ল্যাটিস বিকৃতি ঘটে এবং ওয়ার্ক-হার্ডেনড স্তরের কাঠিন্য উল্লেখযোগ্যভাবে বৃদ্ধি পায়। এই শক্ত হয়ে যাওয়া স্তরের গভীরতা ০.১-০.৩ মিমি পর্যন্ত হতে পারে।
যদি টুলটি ক্ষয় হয়ে যায় এবং ফিড রেট খুব কম থাকে, তাহলে শক্ত স্তরটি ক্রমাগত জমতে থাকবে, যা টুলের ক্ষয়কে ত্বরান্বিত করবে। একই সাথে, যন্ত্রাংশের ভিতরে প্রচুর পরিমাণে অবশিষ্ট পীড়ন জমা হবে, যার ফলে ফিনিশিংয়ের পরে মাত্রাগত বিচ্যুতি ঘটবে, যা পাতলা দেয়ালযুক্ত যন্ত্রাংশের ক্ষেত্রে বিশেষভাবে লক্ষণীয়।
দ্বিতীয়ত, এর তাপ পরিবাহিতা কম এবং কাটিং টুল দ্রুত ক্ষয় হয়ে যায়। স্টেইনলেস স্টিলের তাপ পরিবাহিতা সাধারণ কার্বন স্টিলের মাত্র এক-তৃতীয়াংশ। টুলের অগ্রভাগে প্রচুর পরিমাণে কাটিং তাপ জমা হয়, যার ফলে কাটিং তাপমাত্রা দ্রুত বেড়ে যায়। টুলের কাটিং এজ ক্ষয় ও ভাঙনের ঝুঁকিতে থাকে এবং বিল্ট-আপ এজ তৈরি হতে পারে।
বিল্ট-আপ এজ ওয়ার্কপিসের পৃষ্ঠকে ছিঁড়ে ফেলতে পারে, যার ফলে সূক্ষ্ম আঁচড় সৃষ্টি হয়। চিকিৎসা যন্ত্রাংশের পৃষ্ঠের এই সূক্ষ্ম আঁচড়ের নিচে অণুজীব লুকিয়ে থাকতে পারে এবং পরবর্তী পরিষ্কার ও জীবাণুমুক্তকরণের মাধ্যমেও সেগুলোকে সম্পূর্ণরূপে অপসারণ করা কঠিন হয়ে পড়ে, যা একটি জৈব-নিরাপত্তা ঝুঁকি তৈরি করে।
তৃতীয়ত, অবশিষ্ট পীড়ন বিকৃতির কারণ হয়। প্রাথমিক মেশিনিংয়ের মাধ্যমে বড় পরিমাণ অতিরিক্ত অংশ অপসারণ করার পর যন্ত্রাংশের ভেতরে অবশিষ্ট পীড়ন জমা হয়। পাতলা দেয়ালের খোলস এবং পাতলা হাড়ের পাতের মতো যন্ত্রাংশের ক্ষেত্রে, মেশিনিংয়ের পর ফিক্সচার আলগা হয়ে গেলে পীড়ন মুক্ত হয়, যার ফলে স্প্রিংব্যাক বিকৃতি ঘটে। এর ফলে যন্ত্রাংশের মাত্রা এবং সমতলতা ড্রয়িংয়ের নির্ধারিত সহনশীলতা অতিক্রম করে। স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশ বাতিল বা স্ক্র্যাপ করার এটি অন্যতম প্রধান কারণ।
স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের জন্য সিএনসি মেশিনিং মেশিনের পরিকল্পনা এবং মেশিন রুট
মানসম্মত এবং সম্পূর্ণ মেশিন প্রবাহ
কাঁচামাল গুদামজাতকরণ স্পেকট্রাল পুনঃপরিদর্শন → রাফ ব্ল্যাঙ্ক তৈরির জন্য ব্ল্যাঙ্কিং → রাফ মেশিনিং → স্ট্রেস রিলিফ অ্যানিলিং ট্রিটমেন্ট → ফাইভ-অ্যাক্সিস সিএনসি সেমি-ফিনিশিং → এজিং এবং অবশিষ্ট স্ট্রেসের স্ট্যাটিক রিলিজ → ফিনিশিং, মাইক্রো-হোল এবং মাইক্রো-থ্রেড মেশিনিং → প্রিসিশন ডিবারিং → বহু-পর্যায়ের আলট্রাসনিক ক্লিনিং → প্যাসিভেশন/ইলেকট্রোলাইটিক পলিশিং → পরিষ্কার ওয়ার্কশপে চূড়ান্ত পরিদর্শন → ধুলামুক্ত স্বতন্ত্র সিল করা প্যাকেজিং।
টুল নির্বাচন কৌশল
১. সূক্ষ্ম দানার সিমেন্টেড কার্বাইড টুল পছন্দ করা হয়, যার সাথে AlTiN এবং TiAlN সিরিজের PVD কোটিং যুক্ত থাকে। কাটিং এজের মাইক্রো-চিপিং প্রতিরোধ করার জন্য এটিকে সামান্য প্যাসিভেশন ট্রিটমেন্ট করা হয়।
পুরু CVD-লেপযুক্ত সরঞ্জাম ব্যবহার করা এড়িয়ে চলুন, কারণ এগুলোর ধার ফেটে যাওয়ার প্রবণতা থাকে।
২. সরু শ্যাফট এবং পাতলা দেয়ালযুক্ত যন্ত্রাংশ মেশিনিং করার সময়, টুলের অতিরিক্ত অংশ কমানো, মেশিনিং কম্পন দমন করা এবং টুলের দাগ সর্বনিম্ন করার জন্য ছোট টুল হোল্ডার নির্বাচন করা উচিত।
৩. মাইক্রো-থ্রেড এবং মাইক্রো-হোলের সূক্ষ্ম মেশিনিংয়ের জন্য, শিয়ারিং ফোর্সের মাধ্যমে উপাদান কাটার জন্য পজিটিভ রেক অ্যাঙ্গেল টুল নির্বাচন করা হয়, যা বারের উৎপাদন কমিয়ে দেয়।
কাটিং প্যারামিটার এবং শীতলীকরণ স্কিম
316L মেডিকেল যন্ত্রাংশ মিলিং করার জন্য প্রস্তাবিত রৈখিক গতি হল 7090 মিটার/মিনিট। স্তর-স্তর করে কাটার পরামর্শ দেওয়া হয় এবং একবারে বেশি গভীরতায় কাটা এড়িয়ে চলার কথা বলা হয়।
শীতল করার জন্য, ক্লোরাইড আয়নমুক্ত একটি বিশেষ স্টেইনলেস স্টিল এক্সট্রিম প্রেসার কাটিং ফ্লুইড ব্যবহার করার পরামর্শ দেওয়া হয়। ফ্লুইডটিকে উচ্চ চাপ এবং উচ্চ প্রবাহ হারে, ৭০ বারের বেশি চাপে শীতল করা উচিত। এটি দ্রুত কাটিংয়ের তাপ অপসারণ করতে, চিপস অবিলম্বে ধুয়ে ফেলতে এবং চিপস দ্বারা ওয়ার্কপিসের পৃষ্ঠে পুনরায় আঁচড় পড়া প্রতিরোধ করতে পারে।
টুলিং ক্ল্যাম্পিং স্কিম, ক্ল্যাম্পিং বিকৃতি নিয়ন্ত্রণ
পাতলা দেয়ালযুক্ত স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের ক্ষেত্রে, ক্ল্যাম্পিং বলকে ছড়িয়ে দেওয়ার জন্য মাল্টি-পয়েন্ট ডিসপার্সড ক্ল্যাম্পিং, ভ্যাকুয়াম ফিক্সচার এবং হাইড্রোলিক এক্সপ্যানশন স্লিভ ফিক্সচার বেশি পছন্দ করা হয়।
রাফ মেশিনিং পর্যায়ে ক্ল্যাম্পিং বল তুলনামূলকভাবে বেশি হতে পারে। ফিনিশ মেশিনিং পর্যায়ে, ক্ল্যাম্পিংয়ের কারণে সৃষ্ট প্লাস্টিক বিকৃতি কমানোর জন্য ক্ল্যাম্পিং চাপ হ্রাস করা উচিত।
জটিল এবং অনিয়মিত আকৃতির যন্ত্রাংশের জন্য ফাইভ-অ্যাক্সিস লিঙ্কেজ মেশিনিং সেন্টার বেশি পছন্দনীয়। একটিমাত্র ক্ল্যাম্পিংয়ের মাধ্যমে সমস্ত পৃষ্ঠতল, ছিদ্র এবং থ্রেড মেশিনিং করা যায়, যা একাধিক ক্ল্যাম্পিং ও পজিশনিংয়ের ত্রুটি দূর করে এবং মাত্রিক সামঞ্জস্য উন্নত করে।
স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের পরবর্তী প্রক্রিয়াকরণ, পরিষ্কারকরণ এবং গুণমান পরিপালন নিয়ন্ত্রণের মূল বিষয়সমূহ
মেডিকেল স্টেইনলেস স্টিল সিএনসি মেশিনিংয়ের ক্ষেত্রে এখনও পোস্ট-ট্রিটমেন্ট, ক্লিনিং, প্যাসিভেশন, ইন্সপেকশন এবং ট্রেসেবিলিটি সম্পন্ন করতে হয়।
ডিবারিং এবং পলিশিং মেশিনe
ইমপ্লান্টের মাধ্যমে ক্রস হোল, থ্রেডেড হোল এবং স্টেপ পজিশনে থাকা আণুবীক্ষণিক বুর সম্পূর্ণরূপে অপসারণ করতে হবে।
যান্ত্রিক ঘর্ষণের ফলে মাত্রিক নির্ভুলতার ক্ষতি রোধ করার জন্য, মাইক্রো-ক্রস ছিদ্রগুলিকে অগ্রাধিকারমূলকভাবে তড়িৎ-রাসায়নিক উপায়ে মসৃণ করা হয়।
যন্ত্রাংশগুলোর উদ্দেশ্যের উপর ভিত্তি করে পলিশিং মেশিন নির্বাচন করা হয়:
- ঘর্ষণ গতিসম্পন্ন অস্ত্রোপচারের উপাদানসমূহ: ইলেকট্রোলাইটিক পলিশিং, Ra < ০.২-০.৪ μm, যা ব্যাকটেরিয়ার আসঞ্জন কমায় এবং ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায়;
- হাতে ধরা অস্ত্রোপচারের যন্ত্রপাতির গ্রিপ অংশ: Ra ০.৮-১.৬ μm, যা পিছলে যাওয়া রোধ করে এবং ক্ষয়-প্রতিরোধী;
সংস্পর্শ পৃষ্ঠে সাময়িকভাবে প্রলেপ দিন, এর অমসৃণতা যুক্তিসঙ্গত পর্যায়ে রাখুন এবং অতিরিক্ত মসৃণ করা থেকে বিরত থাকুন।
চাবি মেশিন নিষ্ক্রিয়করণ চিকিৎসার জন্য
পলিশিং সম্পন্ন হওয়ার পর প্যাসিভেশন অবশ্যই করতে হবে। ASTM A967 মান অনুযায়ী, পৃষ্ঠতলের উপর থাকা মুক্ত লোহার কণা অপসারণ করতে, একটি ঘন ক্রোমিয়াম অক্সাইড প্রতিরক্ষামূলক স্তর পুনর্গঠন করতে, তরল ক্ষয় প্রতিরোধ ক্ষমতা বাড়াতে এবং ধাতব আয়নের অধঃক্ষেপণ রোধ করতে নাইট্রিক অ্যাসিড বা সাইট্রিক অ্যাসিড প্যাসিভেশন পদ্ধতি অবলম্বন করা হয়।
বহু-স্তরীয় পরিচ্ছন্নতা নিয়ন্ত্রণ
সম্পূর্ণ পরিষ্কারক মেশিন: তেলচিটে দূরীকরণ → ক্ষারীয় তেলচিটে দূরীকরণ → উচ্চ-বিশুদ্ধ জল দিয়ে একাধিকবার ধৌতকরণ → আল্ট্রাসনিক ক্লিনিং → ধূলিকণামুক্ত গরম বাতাসে শুকানো।
অবশিষ্ট কাটিং ফ্লুইড এবং ধাতব ক্ষুদ্র কণা সম্পূর্ণরূপে অপসারণ করার জন্য সমস্ত ক্লিনিং মেশিন একটি পরিষ্কার ওয়ার্কশপে চালানোর পরামর্শ দেওয়া হয়।
প্রত্যাস্থাপনযোগ্য অংশগুলোকে ব্যাকটেরিয়াঘটিত এন্ডোটক্সিন নিয়ন্ত্রণ করতে হবে এবং ISO19227 চিকিৎসা সরঞ্জাম পরিষ্কারকরণ মান মেনে চলতে হবে। পরিষ্কার করার পর, দ্বিতীয়বার দূষণ রোধ করার জন্য সেগুলোকে আলাদাভাবে ধূলোমুক্ত পরিবেশে সিল করে মোড়কজাত করা উচিত।
মান পরিদর্শন এবং সম্মতি নিয়ন্ত্রণ
১. মাত্রিক নির্ভুলতা পরিদর্শন: নতুন পণ্যকে অবশ্যই এফএআই (FAI) কর্তৃক প্রথম-পিস পূর্ণ-আকার পরিদর্শনের মধ্য দিয়ে যেতে হবে;
একটি ত্রি-স্থানাঙ্ক সিএমএম (CMM) ব্যবহার করে জটিল বক্র পৃষ্ঠতল এবং ছিদ্রের অবস্থানের নির্ভুলতা পরিমাপ করা হয়।
সূক্ষ্ম প্যাঁচ এবং ছোট ছিদ্রের জন্য বিশেষ গেজ ব্যবহার করা হয়।
মূল মাত্রাগুলো শুধু উৎপাদিত পণ্যের যথেচ্ছ পরিদর্শনই নয়, বরং মেশিনিং মেশিনের স্থিতিশীলতাও পর্যবেক্ষণ করে, যা মেশিনের Cp/Cpk সক্ষমতা যাচাই করে।
২. পৃষ্ঠতলের গুণমান পরিদর্শন: কোনো আঁচড়, ফাটল এবং অবশিষ্ট অমসৃণ অংশ আছে কিনা তা পরীক্ষা করার জন্য যন্ত্রাংশগুলো একটি মাইক্রোস্কোপের নিচে পরীক্ষা করুন।
মেশিনিং ক্ষয় স্তর নিশ্চিত করার জন্য প্রয়োজনে ইমপ্লান্টের মেটালোগ্রাফিক পরীক্ষা করা উচিত।
৩. উপকরণ ও মেশিনের সম্পূর্ণ শনাক্তযোগ্যতা: ISO13485 সিস্টেমের অধীনে, প্রতিটি ব্যাচের যন্ত্রাংশের সাথে কাঁচামালের ফার্নেস নম্বর, হিট ট্রিটমেন্ট রেকর্ড, মেশিনিং প্রযুক্তির প্যারামিটার, ক্লিনিং ও প্যাসিভেশন রিপোর্ট এবং একটি সম্পূর্ণ সেট পরিদর্শন রিপোর্ট সম্পূর্ণরূপে সংরক্ষণ করা হয়, যা ইকুইপমেন্ট হিস্ট্রি রেকর্ড (DHR) গঠন করে। মেডিকেল ডিভাইস রেজিস্ট্রেশন পর্যালোচনার সময় উপকরণের সম্পূর্ণ সেটটি পুনরুদ্ধার করা হবে। শনাক্তযোগ্যতার নথি ছাড়া যন্ত্রাংশ ক্লাস II এবং ক্লাস III মেডিকেল ডিভাইসের রেজিস্ট্রেশনের জন্য ব্যবহার করা যাবে না।
জীবাণুমুক্তকরণের সামঞ্জস্যতা যাচাইকরণ: মানসম্মত 316L স্টেইনলেস স্টিল প্রচলিত চিকিৎসা জীবাণুমুক্তকরণ পদ্ধতির সাথে সামঞ্জস্যপূর্ণ। তবে, যন্ত্রাংশের পৃষ্ঠ ভালোভাবে পরিষ্কার করা না হলে, তা সরাসরি জীবাণুমুক্তকরণ ব্যর্থতার কারণ হবে। প্রকৃত জীবাণুমুক্তকরণ মেশিনের সাথে মিলিয়ে এই যাচাইকরণ করতে হবে।
কেন N বেছে নেবেনওবলে আপনার হিসাবে medical pশিল্পকলা নির্মাতা
নোবেল একটি চীন-ব্রিটিশ যৌথ উদ্যোগ, যা সরকার কর্তৃক “জাতীয় উচ্চ-প্রযুক্তি প্রতিষ্ঠান” হিসেবে পুরস্কৃত হয়েছে। আমাদের দুটি প্রধান ব্যবসায়িক ক্ষেত্র রয়েছে: “স্মার্ট ম্যানুফ্যাকচারিং” এবং “কেয়ার প্রোডাক্টস”। “স্মার্ট ম্যানুফ্যাকচারিং” ব্যবসাটি গ্রাহকদের প্রকল্প সহায়তা পরিষেবা প্রদানে বিশেষায়িত, যার মধ্যে যন্ত্রাংশ মেশিনিং এবং উৎপাদন অন্তর্ভুক্ত।
পেশাদার উৎপাদন এবং র্যাপিড প্রোটোটাইপিং-এ ১০ বছরেরও বেশি অভিজ্ঞতা। আমাদের দক্ষ দল আপনার নতুন প্রকল্পগুলোতে আপনার চাহিদা শতভাগ পূরণ করতে শক্তিশালী সমর্থন প্রদান করে; মানসম্মত ব্যবস্থাপনা যন্ত্রাংশ ও পণ্যের কঠোর মান নিয়ন্ত্রণ নিশ্চিত করে; একটি যৌক্তিক কর্মপ্রবাহ একই গুণমান বজায় রেখে খরচ কমাতে সাহায্য করে।
বহু বছরের কঠোর পরিশ্রম ও উন্নয়নের পর, নোবেল ক্রমান্বয়ে পূর্ণাঙ্গ শিল্প শৃঙ্খল সহায়ক পরিষেবা প্রদানের সক্ষমতাসম্পন্ন একটি সূক্ষ্ম যন্ত্রাংশ মেশিনিং ও উৎপাদনকারী প্রতিষ্ঠান থেকে গ্রাহকদের সমগ্র প্রকল্পের জন্য পূর্ণ সমর্থন প্রদানকারী একটি পরিষেবা-ভিত্তিক প্রতিষ্ঠানে রূপান্তরিত হয়েছে।
প্রোটোটাইপ ডিজাইন থেকে শুরু করে উৎপাদন পর্যন্ত, আপনার ধারণাকে বাস্তবে রূপ দিতে নোবেল হলো আপনার বিশ্বস্ত ও একক কাস্টম উৎপাদন সমাধান। এর বিশাল উৎপাদন সক্ষমতা, উপযুক্ত প্রযুক্তি, সুবিন্যস্ত প্রক্রিয়া, বিশেষজ্ঞের নির্দেশনা এবং নিখুঁত মান যাচাই প্রক্রিয়া আপনার পাশে রয়েছে।
নোবেলের নিম্নলিখিত যোগ্যতা সনদপত্রগুলো রয়েছেঃ
আইএসও ৯০০১: ২০১৫ – সাধারণ উৎপাদনের জন্য শক্তিশালী গুণমান ব্যবস্থাপনা। সামঞ্জস্যপূর্ণ প্রক্রিয়া। নথিভুক্ত নিয়ন্ত্রণ। শনাক্তযোগ্য পরিদর্শন।
আইএসও ১৩৪৮৫: ২০১৬ – চিকিৎসা যন্ত্রাংশের জন্য কঠোরতর গুণগত মান—কঠোর প্রক্রিয়া যাচাইকরণ। সম্পূর্ণ শনাক্তযোগ্যতা। প্রতিস্থাপনযোগ্য এবং অস্ত্রোপচারের যন্ত্রাংশের জন্য আবশ্যক।
উপসংহার
চিকিৎসা যন্ত্রাংশের উপাদান তৈরিতে স্টেইনলেস স্টিল একটি অত্যন্ত গুরুত্বপূর্ণ ধাতু। এর বিভিন্ন গ্রেড, যেমন 316LVM, 316L এবং 304, যথাক্রমে স্বল্পমেয়াদী ইমপ্লান্ট, পুনঃব্যবহারযোগ্য অস্ত্রোপচারের সরঞ্জাম এবং ইন ভিট্রো রোগনির্ণয় ও চিকিৎসা সরঞ্জামসহ বিভিন্ন চিকিৎসা ক্ষেত্রের জন্য উপযুক্ত।
স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশ উৎপাদন কেবল প্রচলিত শিল্পভিত্তিক স্টেইনলেস স্টিল মেশিনিং কৌশল অনুসরণ করে করা যায় না। কাঁচামালের গ্রেড ও সিএনসি কাটিং মেশিন নির্বাচন থেকে শুরু করে ডিবারিং, ইলেকট্রোলাইটিক পলিশিং, প্যাসিভেশন এবং বহুস্তরীয় পরিষ্কারকরণ পর্যন্ত প্রতিটি মেশিনকে অবশ্যই চিকিৎসা যন্ত্রপাতির জন্য নির্ধারিত মানদণ্ড পূরণ করতে হয়।
বিবরণ
১. আল্ট্রাসনিক ক্লিনিংয়ের জন্য স্টেইনলেস স্টিলের চিকিৎসা যন্ত্রাংশের ক্ষেত্রে কোন ধরনের পৃষ্ঠতলীয় ত্রুটি পরিহার করা উচিত?
ধারালো প্রান্ত এবং গভীর খাঁজ এড়িয়ে চলা উচিত, কারণ এগুলিতে পরিষ্কার করার অবশিষ্টাংশ ও এন্ডোটক্সিন আটকে থাকে।
২. সিএনসি মেশিনিংয়ের পর ৩১৬এলভিএম স্টেইনলেস স্টিলের চিকিৎসা সংক্রান্ত যন্ত্রাংশ কি ঝালাই করা যায়?
হ্যাঁ, তবে চিকিৎসাবিধি মেনে চলার জন্য ওয়েল্ডিং-পরবর্তী স্ট্রেস রিলিফ এবং রিপ্যাসিভেশন বাধ্যতামূলক।
৩. ত্রুটিপূর্ণ ডিএফএম ডিজাইন স্টেইনলেস স্টিলের মেডিকেল সিএনসি যন্ত্রাংশের ক্ষেত্রে কী কী ঝুঁকি নিয়ে আসবে?
এর ফলে অতিরিক্ত অবশিষ্ট চাপ, প্রত্যাখ্যানের হার বৃদ্ধি এবং চিকিৎসা নিবন্ধন নিরীক্ষায় ব্যর্থতা দেখা দিতে পারে।
৪. নকল 316LVM কাঁচামালকে আসল মেডিকেল গ্রেড স্টক থেকে কীভাবে আলাদা করা যায়?
ফার্নেস ব্যাচ সার্টিফিকেট যাচাই করুন এবং বর্ণালী বিশ্লেষণ সম্পাদন করুন; আসল উপাদানে অন্তর্ভুক্তি পরীক্ষার তথ্য কম থাকে।
৫. সিল করা, প্যাকেজ করা এবং প্রস্তুতকৃত স্টেইনলেস স্টিলের চিকিৎসা সরঞ্জামাদির সংরক্ষণকালের সর্বোচ্চ সীমা কত?
প্যাকেজিং পরিবেশের উপর নির্ভর করে; সাধারণত ধুলোমুক্ত ও কম আর্দ্রতাযুক্ত স্থানে সংরক্ষণ করলে ২৩ বছর পর্যন্ত টেকে।







