
ভূমিকা
ভোঁতা কাটার সরঞ্জাম সহজে ভেঙে যায়। আপনার কাছে যদি একটি ভাঙা সরঞ্জাম থাকে, তবে সেটি একটি অকেজো জিনিস হয়ে দাঁড়ায়। এর মানে হলো ঘণ্টার পর ঘণ্টা সময় নষ্ট হওয়া। ঠিক এটাই ঘটেছিল।
সিএনসি টুলের ক্ষতি সহজে চোখে পড়ে না। এটি ধীরে ধীরে বাড়তে থাকে। আপনি কাটিং এজে ছোট ছোট খাঁজ, ফ্ল্যাঙ্কে চিপস জমতে এবং থার্মাল সাইক্লিংয়ের কারণে সৃষ্ট মাইক্রোক্র্যাক দেখতে পাবেন। এরপরে, কাটিংয়ের পারফরম্যান্স খারাপ হয়ে যায়, পৃষ্ঠটি আরও অমসৃণ হয়ে পড়ে এবং মাপ আর আগের মতো নির্ভুল থাকে না।
সিএনসি কাটিং টুল কীভাবে নষ্ট হয় তা বোঝা অত্যন্ত জরুরি, যাতে আপনি আপনার খরচের সেরা ফলটি নিশ্চিত করতে পারেন। প্রতিটি ব্যর্থতার অর্থ হলো মেশিন বন্ধ থাকা, টুল প্রতিস্থাপন এবং বাতিল যন্ত্রাংশের কারণে উৎপাদনশীলতার ক্ষতি। এই নিবন্ধে ব্যর্থতার কারণ ও তার পরিণতি কী, সেইসাথে অপারেটররা কীভাবে তা এড়াতে পারেন, তা আলোচনা করা হবে।
কী কারণে কাটার সরঞ্জাম অকেজো হয়ে যায়?
একটি কাটার যন্ত্র বিকল হয়ে যায়। এর কারণ সবসময় স্পষ্ট হয় না। প্রান্তে আসলে যা ঘটে তা এখানে বলা হলো।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান
কঠিন কণা কাটিং টুলের সাথে ঘর্ষণ সৃষ্টি করতে পারে। যে উপাদানটি মেশিনিং করা হচ্ছে তাতে কার্বাইড বা অক্সাইড থাকতে পারে, অথবা ওয়ার্কপিসের পৃষ্ঠে একটি কঠিন অক্সাইড স্তর থাকতে পারে। এই কণাগুলো স্যান্ডপেপারের মতো কাজ করে। এর ফলে, সিএনসি কাটিং এজ ক্ষয়প্রাপ্ত হয়—তাই অনুগ্রহ করে কাটিং স্পিড কমিয়ে দিন। তখন টুলটি আর পরিষ্কারভাবে কাটতে পারে না। ঢালাই লোহা এবং উচ্চ-সিলিকন অ্যালুমিনিয়ামে সিএনসি কাটিং টুলের ক্ষতির এটি একটি প্রধান কারণ।
আঠালো ক্ষয় (জমাট বাঁধা প্রান্ত)
ওয়ার্কপিসের উপাদান টুলের ডগায় লেগে যায়। চাপ এবং তাপ এটিকে সেখানে ঝালাই করে দেয়। এই জমাট বাঁধা অংশটি বাড়তে থাকে। এটি টুলের জ্যামিতি পরিবর্তন করে দেয়। তারপর এটি ভেঙে যায় এবং টুলের একটি অংশও সাথে নিয়ে যায়। কম-কার্বন ইস্পাত এবং অ্যালুমিনিয়ামের মতো আঠালো উপাদানের ক্ষেত্রে এমনটা ঘটে। এর ফলে ধারটি ভাঙা বা খণ্ডিত দেখায়। এটি আসঞ্জনজনিত কারণে সিএনসি টুলের একটি চিরায়ত ক্ষতি।
ডিফিউশন পরিধান
উচ্চ তাপমাত্রার কারণেই এটা হয়। টুলের উপাদান এবং ওয়ার্কপিসের উপাদান পারমাণবিক স্তরে রাসায়নিকভাবে মিশে যায়। পরমাণুগুলো টুল থেকে চিপের মধ্যে চলে যায়। টুলের পৃষ্ঠতল তার কাঠিন্য হারায়। এর ধার দ্রুত ক্ষয় হয়ে যায়। কোনো যান্ত্রিক ঘর্ষণ নয়—আছে শুধু তাপ।
থার্মাল ক্র্যাকিং
কাটিং টুলটিকে বারবার গরম ও ঠান্ডা করা হয়। এর ফলে এর পৃষ্ঠতলটি বারবার প্রসারিত ও সংকুচিত হয়। এই চক্রগুলোর কারণে ফাটল সৃষ্টি হয়। প্রথমে ফাটলগুলো ছোট থাকে, কিন্তু ধীরে ধীরে সেগুলো বড় হতে থাকে। ফাটলগুলো কাটিং এজ পর্যন্ত ছড়িয়ে পড়লে কুল্যান্ট সমস্যাটিকে আরও বাড়িয়ে তোলে। একই সময়ে, থার্মাল শক পীড়ন আরও বাড়িয়ে দেয়।
যান্ত্রিক চিপিং এবং ফাটল
সবসময়ই কোনো না কোনো কারণে ত্রুটি দেখা দেয়—যেমন অতিরিক্ত বল প্রয়োগ, টুলটি কোনো শক্ত জায়গায় আঘাত করা, অতিরিক্ত কাটিং ডেপথ, খুব দ্রুত ফিড রেট, কাটিং এজ ভেঙে যাওয়া, অথবা টুলের এজ সম্পূর্ণভাবে ভেঙে যাওয়া। একেই বলা হয় সিএনসি টুলের আকস্মিক ক্ষতি।
প্লাস্টিকের বিকৃতি
কাটিং এজটি মূলত খুব শক্ত ছিল, কিন্তু তাপের কারণে টুলটির উপাদান নরম হয়ে গেছে। কাটার চাপের ফলে নরম হয়ে যাওয়া কাটিং এজটি চ্যাপ্টা ও কোঁকড়ানো হয়ে গেছে। টুলটি বেশ ব্যবহৃত হয়েছে, কিন্তু কাটিং এজটি এখনও ভালো অবস্থায় আছে। কাটার জ্যামিতিটা কিছুটা ত্রুটিপূর্ণ। উচ্চ গতিতে শক্ত বস্তু কাটার সময় সাধারণত এমনটাই ঘটে থাকে।
কম্পনের কারণে প্রান্তের ভাঙন (চ্যাটার)
সিএনসি লেদ চালানোর সময় কাটিং টুল এবং ওয়ার্কপিস উভয়ই কম্পিত হয়। কাটিং এজ প্রতি সেকেন্ডে হাজার হাজার বার ওয়ার্কপিসে আঘাত করে। প্রতিটি আঘাত একটি হালকা হাতুড়ির আঘাতের মতো। সময়ের সাথে সাথে কাটিং এজটি ভেঙে যেতে শুরু করে। অপারেটর যখন কোনো শব্দ শুনতে পান, ততক্ষণে সিএনসি কাটিং টুলের ক্ষতি শুরু হয়ে গেছে।
টুলের উপাদানটি ওয়ার্কপিস বা কুল্যান্টের সাথে সামঞ্জস্যপূর্ণ নয়। ওয়ার্কপিসে থাকা সালফার কার্বাইড টুলে থাকা কোবাল্টের সাথে বিক্রিয়া করে—যার ফলে বাইন্ডারটি দ্রবীভূত হয়ে যায়, টুলের শক্তি কমে যায় এবং কাটিং এজ ভেঙে যায়। এটি ক্ষয় নয়; এটি মরিচা।
অনুপযুক্ত পরিচালনা বা আবরণের ক্ষতি
কখনও কখনও, টুলটি ওয়ার্কপিস স্পর্শ করার আগেই ক্ষতি হয়ে যায়। যেমন— মেঝেতে পড়ে যাওয়া, টুল হোল্ডারের সাথে ধাক্কা লাগা, ড্রয়ারে আলগাভাবে রাখা, ব্যবহারের ফলে আবরণে ফাটল ধরা বা ধার ভেঙে যাওয়ার কারণে কাটার সময় টুলটি অকালে বিকল হয়ে যেতে পারে। এই সবকিছুর ফলেই কাটিং প্রক্রিয়ার সময় টুলটি খুব তাড়াতাড়ি ভেঙে যেতে পারে। কিছু অপারেটর মনে করেন যে এটি মেশিনিং প্রক্রিয়ার কারণেই ঘটে থাকে। কিন্তু এটি সিএনসি টুলের এমন ক্ষতি যা প্রতিরোধ করা সম্ভব।
সিএনসি টুলের কোনো অংশ ভেঙে গেলে বা তাতে ফাটল ধরলে যন্ত্রাংশটি কি ক্ষতিগ্রস্ত হবে?
হ্যাঁ – যন্ত্রাংশের ক্ষতির সাধারণ প্রকারভেদ
- ভাঙা যন্ত্রটি ওয়ার্কপিসটির ওপর দিয়ে ঘষে যায়। এটি ভেতরে ঢুকে যায়। পৃষ্ঠতলটি আঁচড় খায়।
- মাত্রা বিচ্যুত হচ্ছে। যন্ত্রটির একটি কোণা নেই। প্রোগ্রাম করা পথটি বাস্তবতার সাথে মিলছে না। অংশটি আকারে ছোট বা গোলাকার হয় না।
- ক্ষতিগ্রস্ত প্রান্তের ঘর্ষণের ফলে তাপ উৎপন্ন হয়। প্রচুর তাপ। পৃষ্ঠতলটি পুড়ে যায়। এরপর কার্য-কঠিনীকরণ ঘটে। এখন পরবর্তী সরঞ্জামটিও যথেষ্ট নয়।
- বারের অবস্থা আরও খারাপ হয়। ভাঙা ধারটি উপাদানটিকে কাটার পরিবর্তে ছিঁড়ে ফেলে। অংশটা অমসৃণ দেখাচ্ছে। প্রান্তের গুণমান পরীক্ষায় উত্তীর্ণ হতে পারেনি।
সবচেয়ে খারাপ পরিস্থিতি কী হতে পারে? যন্ত্রাংশটি পুরোপুরি বাতিল হয়ে যায়। পুনরায় কাজ করার কোনো সুযোগ থাকে না। সিএনসি টুলের ক্ষতির এটাই আসল মূল্য।
ভূ-পৃষ্ঠের ক্ষতি
দৃশ্যমান আঁচড়গুলোই পুরোটা নয়। সিরামিক, শক্ত ইস্পাত এবং নির্দিষ্ট কিছু যৌগিক পদার্থের মতো ভঙ্গুর উপকরণগুলির পৃষ্ঠের নীচে সূক্ষ্ম ফাটল তৈরি হতে পারে। এই ফাটলগুলি খালি চোখে দেখা যায় না। যন্ত্রাংশটি একবার ব্যবহার শুরু হলে এবং চাপের সম্মুখীন হলে, ফাটলগুলি বাড়তে থাকে, যা শেষ পর্যন্ত যন্ত্রাংশটির বিকল হওয়ার কারণ হয়। অপারেটরদের পক্ষে এটা বোঝা কঠিন যে সিএনসি কাটিং টুলের ক্ষতিই এই বিকল হওয়ার শৃঙ্খল শুরু করেছে।
কখন একটি যন্ত্রাংশ সিএনসি টুলের ব্যর্থতা সত্ত্বেও টিকে থাকতে পারে?
প্রাথমিক ধাপগুলোতে কিছুটা নড়াচড়ার সুযোগ থাকে। কিছু কাঁচামাল অবশিষ্ট থাকে। একটি ভাঙা টুলের কারণেও ফিনিশিং টুলের পরিষ্কার করার জন্য যথেষ্ট উপাদান থেকে যেতে পারে। অপারেটর দ্রুত বিষয়টি ধরে ফেলেন। মেশিন থেমে যায়। যন্ত্রাংশটি রক্ষা পায়।
চূড়ান্ত পর্যায়ে কোনো ছাড়ের সুযোগ নেই। কাটাটাই হলো চূড়ান্ত মাপ। একটি ভাঙা যন্ত্র সেই পৃষ্ঠটিকে নষ্ট করে দেয়। তা ঠিক করার জন্য কোনো কাঁচামাল অবশিষ্ট থাকে না।
অপারেটরের দ্রুত সাড়া দেওয়াটা জরুরি। কয়েক সেকেন্ডের মধ্যে মেশিনটি বন্ধ করে দিলে ক্ষতি সামান্য হতে পারে। কিন্তু আরেকবার চলতে দিলে যন্ত্রাংশটি হারিয়ে যাবে।
এই কারণেই ফিনিশিং পাসের সময় সিএনসি টুলের ক্ষতি রোধ করা অত্যন্ত গুরুত্বপূর্ণ। একটি এন্ড মিল ভেঙে যাওয়ার কারণে ক্ষতি সামান্য, কিন্তু একটি বাতিল টাইটানিয়াম চিকিৎসা যন্ত্রাংশের ফলে ক্ষতি বিশাল। এই পার্থক্যটি বুঝুন। সেই অনুযায়ী পরিকল্পনা করুন।
টুলের ক্ষতি কমানোর জন্য সিএনসি মেশিন অপারেটরের চেকলিস্ট
নোবেল ইঞ্জিনিয়ারদের দ্বারা সংকলিত, এখানে এমন কিছু জিনিসের একটি তালিকা দেওয়া হলো যা সিএনসি লেদ অপারেটরদের পরীক্ষা করা উচিত। আপনি যদি এই নির্দেশিকাগুলো মেনে চলেন, তাহলে সিএনসি কাটিং টুল এবং ওয়ার্কপিসের ক্ষতির ঝুঁকি উল্লেখযোগ্যভাবে কমাতে পারবেন।
সেটআপ আয়ত্ত করুন
মেশিনটি তার সবচেয়ে দুর্বল ক্ল্যাম্পের মতোই দৃঢ়। ওয়ার্কহোল্ডিং পরীক্ষা করুন। কোনো নড়াচড়া বা কম্পন যেন না থাকে। টুল হোল্ডারে রানআউট পরীক্ষা করুন। কয়েক মাইক্রনের টলমল ভাবও দ্রুত এজ নষ্ট করে দেয়। টুলের স্টিক-আউট কম রাখুন। প্রতিটি অতিরিক্ত মিলিমিটার লিভারেজ বাড়ায়। লিভারেজ টুল ভেঙে দেয়। ভালো সেটআপ স্পিন্ডল ঘোরার আগেই সিএনসি টুলের ক্ষতি প্রতিরোধ করে।
কাটটি শুনুন
যন্ত্রটি কথা বলছে। শুনুন।
কিঁচকিঁচ শব্দ মানে ঘষা লাগছে, কাটছে না। গতি বা ফিড পরিবর্তন করুন। খটখটে শব্দ হলো একটি নিম্ন-কম্পাঙ্কের কম্পন। টুলটি লাফিয়ে ওঠে। এর ধার ভেঙে যায়। পটপট শব্দ মানে টুলটি খুব জোরে যুক্ত হচ্ছে। গতি কমিয়ে দিন। এই শব্দগুলো উপেক্ষা করলে সিএনসি কাটিং টুলের ক্ষতি হওয়া নিশ্চিত।
চিপসগুলো দেখুন
চিপের রঙ তাপমাত্রা নির্দেশ করে। রুপালি চিপগুলো ঠান্ডা। খড়ের মতো রঙ গরম। নীল বা বেগুনি চিপগুলো অতিরিক্ত গরম। যন্ত্রটি উত্তপ্ত হচ্ছে।
চিপের আকৃতি লোড নির্দেশ করে। লম্বা, আঁশযুক্ত চিপ টুলের চারপাশে জড়িয়ে যায়। এগুলো পুনরায় কাটে। এগুলো ধার ভেঙে দেয়। ছোট ছোট ভাঙা চিপই লক্ষ্য। C-আকৃতির চিপ সবচেয়ে ভালো। গুঁড়ো চিপের মানে হলো টুলটি ভোঁতা।
চিপের আকার ফিড নির্দেশ করে। পাতলা চিপের অর্থ হলো লোড যথেষ্ট নয়। এতে টুলটি ঘষা খায়। মোটা চিপের অর্থ হলো লোড খুব বেশি। এতে টুলটি ভেঙে যাবে।
সক্রিয় চিপ ব্যবস্থাপনা
কাটিং জোন থেকে চিপস অবশ্যই অপসারণ করতে হবে। কুল্যান্ট সেগুলোকে ধুয়ে নিয়ে যায় এবং বায়ুপ্রবাহ সেগুলোকে বাইরে বের করে দেয়। চিপের পুনঃসঞ্চালনই সিএনসি কাটিং টুলের ক্ষতির প্রধান কারণ। যখন একটি টুল একই চিপকে দুইবার কাটে, তখন প্রতিটি কাটার ফলে এর ধারের ক্ষয় ত্বরান্বিত হয়।
গভীর গর্ত বা গভীর খাঁজ মেশিনিং করার ক্ষেত্রে পেকিং সাইকেল অত্যন্ত কার্যকর। টুলটি পেছনের দিকে সরে আসার সময় চিপস পরিষ্কার হয়ে যায় এবং কুল্যান্ট নিচে পৌঁছাতে পারে। এটি সেকেন্ডারি কাটিং এবং তাপ জমা হওয়া প্রতিরোধ করে, যার ফলে টুল ভেঙে যাওয়া এড়ানো যায়।
চেকলিস্টটি অনুসরণ করুন। প্রতিবার মেশিন সেট আপ করার সময়, প্রতিটি কাজের জন্য। এটি সিএনসি টুল ভাঙার হার কমায়, টুলের আয়ু বাড়ায় এবং যন্ত্রাংশের গুণমান নিশ্চিত করে।
কখন হস্তক্ষেপ করতে হবে তা জানুন
যন্ত্রটি জানে না যে তার যন্ত্রাংশটি নষ্ট হয়ে যাচ্ছে। চালক তা জানেন।
শব্দের পরিবর্তনে কান দিন। একটি ভালো কাটের পিচ স্থির থাকে। পিচ কি বেড়ে যায়? টুলটি ভোঁতা হয়ে গেছে। কমে যায়? টুলটিতে ফাটল ধরেছে। পৃষ্ঠের ফিনিশ দেখুন। এটি মসৃণ ছিল। এখন এটি অমসৃণ। কিছু একটা বদলে গেছে। টুলের আয়ু ট্র্যাক করুন। প্রতি ধারের যন্ত্রাংশ গণনা করুন। যখন গড় পঞ্চাশটি যন্ত্রাংশ হয়, এবং এই টুলটি আটচল্লিশটিতে পৌঁছায়, তখন এটি আগেভাগেই বদলে ফেলুন। ব্যর্থতার জন্য অপেক্ষা করলে সিএনসি টুলের ক্ষতি এবং যন্ত্রাংশ বাতিল হওয়া নিশ্চিত।
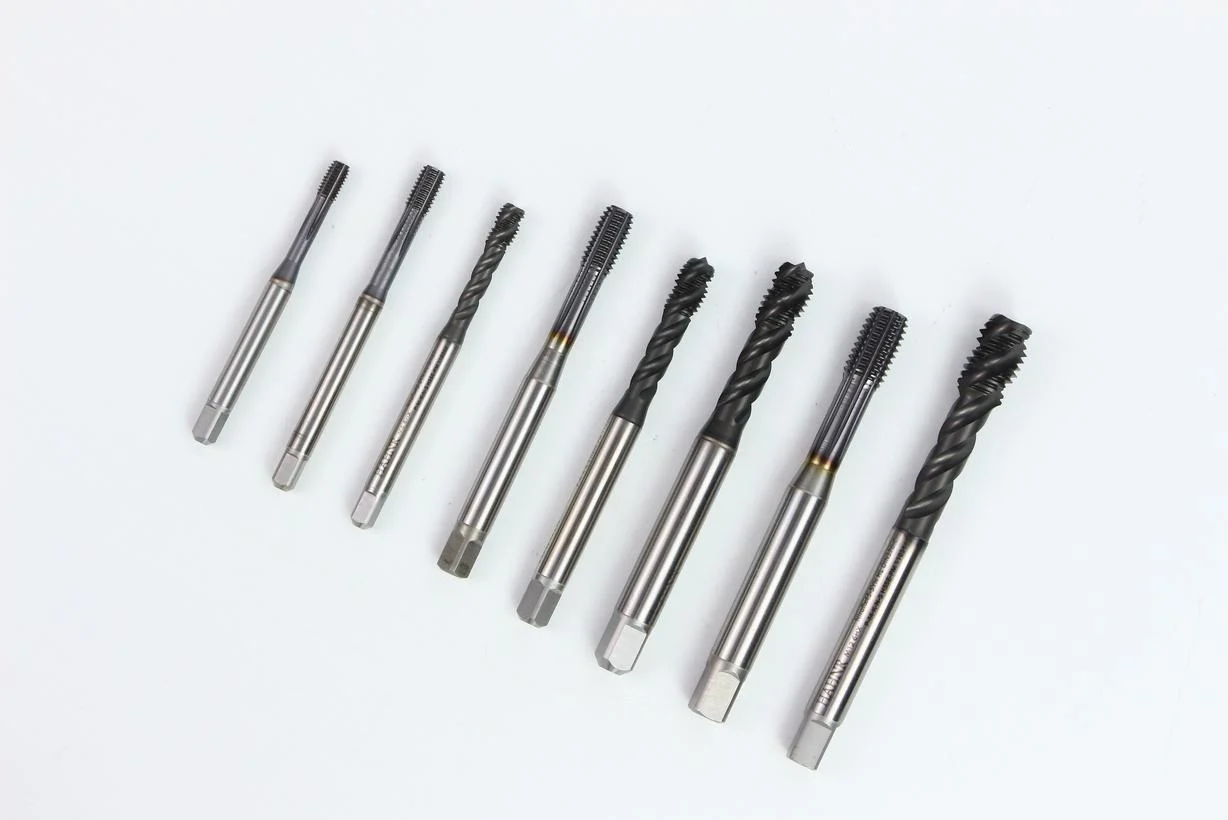
কুল্যান্ট এবং লুব্রিকেশন ডিসিপ্লিন
কুল্যান্ট প্রবাহের দিক অত্যন্ত গুরুত্বপূর্ণ। এটি কাটিং সারফেসের দিকে প্রবাহিত হওয়া উচিত, টুল শ্যাঙ্কের দিকে নয়। কাটিং এজকে ঠান্ডা করার প্রয়োজন হয়, কিন্তু শ্যাঙ্ককে নয়।
কুল্যান্টের প্রবাহ হার অত্যন্ত গুরুত্বপূর্ণ। প্রবাহ হার খুব কম হলে, চিপস কাটিং জোনে থেকে যাবে, যেখানে সেগুলো বারবার পুনরায় কাটা হবে, যার ফলে টুলের ক্ষয় হবে। যদিও উচ্চ প্রবাহ হার চিপস ধুয়ে ফেলতে পারে, তবে এটি থার্মাল শকের ঝুঁকি বাড়িয়ে দেয়। একটি গরম টুল এবং ঠান্ডা কুল্যান্টের সংস্পর্শে ফাটল ধরতে পারে, যা সিএনসি কাটিং টুলের ক্ষতির একটি লুকানো কারণ। অনুগ্রহ করে সঠিকভাবে কুল্যান্ট ব্যবহার করুন। যে সমস্ত উপাদান থার্মাল সাইক্লিং প্রতিরোধী নয় (যেমন শক্ত স্টিলের উপর কার্বাইড), সেগুলোর জন্য এয়ার-ব্লো কুলিং ব্যবহার করার পরামর্শ দেওয়া হয়।
অপারেটরদের জন্য গুরুত্বপূর্ণ বর্জনীয় বিষয়সমূহ
সমস্যাযুক্ত ওয়ার্কপিসকে কখনো উপেক্ষা করবেন না। অমসৃণ পৃষ্ঠযুক্ত ওয়ার্কপিস একটি সতর্ক সংকেত। পরবর্তী ওয়ার্কপিসটি আরও খারাপ হবে। টুলটি ভেঙে যাবে।
কখনোই যথেচ্ছভাবে ফিড রেট এবং কাটিং স্পিড সমন্বয় করবেন না। শুধুমাত্র সময়সীমা খুব কম বলে যদি আপনি ফিড রেট ১৫০% পর্যন্ত বাড়িয়ে দেন, তবে টুলটিকে এর মূল্য দিতে হবে। এটি ভেঙে যাবে এবং স্পিন্ডল থেমে যাবে। তখন সময়সীমা আরও কমে আসবে।
টুল হোল্ডারে কখনও ভাঙা টুল ফেলে রাখবেন না। অবিলম্বে এটি সরিয়ে ফেলুন, হোল্ডারটি পরীক্ষা করুন এবং পরিষ্কার করুন। এটি ভাঙা টুলের টুকরোগুলোকে পরবর্তী টুলের মাউন্টিং সারফেসের ক্ষতি করা থেকে বিরত রাখে। এর ফলে রেডিয়াল রানআউট ঘটবে। রেডিয়াল রানআউটের কারণে সিএনসি টুলগুলোর আরও ক্ষতি হয়। এখান থেকেই একটি দুষ্টচক্র শুরু হয়।
নরম স্পর্শের নিয়ম
কাটার সরঞ্জাম শাবল নয়; কখনোই আঘাত করে এগুলোকে টুল হোল্ডারে জোর করে ঢোকাবেন না বা ওয়ার্কবেঞ্চের উপর ফেলবেন না।
যেকোনো কাটার সরঞ্জাম ব্যবহার করার সময়, এটিকে এমনভাবে ব্যবহার করুন যেন এর ধারালো প্রান্তটি অত্যন্ত তীক্ষ্ণ—কারণ এটি সত্যিই তাই। ভুলভাবে ব্যবহারের ফলে ধারালো প্রান্তে সৃষ্ট খাঁজ কাটার সময় সরঞ্জামটিকে তাৎক্ষণিকভাবে অকার্যকর করে দেবে। এটি সম্পূর্ণরূপে প্রতিরোধযোগ্য।
কলেট নাটটি টাইট করার জন্য একটি টর্ক রেঞ্চ ব্যবহার করুন এবং এটিকে নির্দিষ্ট টর্কে আঁটুন। অতিরিক্ত টাইট করলে কলেটটি বিকৃত হয়ে যেতে পারে, যার ফলে টুলটি তার সঠিক অবস্থান থেকে সরে যেতে পারে; আবার কম টাইট করলে টুলটি খুলে পড়ে যেতে পারে। উভয় ক্ষেত্রেই ব্লেড ভেঙে যেতে পারে।
যন্ত্রপাতি সাবধানে ব্যবহার করুন। আপনার হাত, যন্ত্রের হাতল এবং যন্ত্রটি পরিষ্কার রাখুন। এটাই পেশাদারিত্ব। এভাবেই মেশিন চালু হওয়ার আগেই সিএনসি যন্ত্রের ক্ষতি রোধ করা হয়।
নোবেল: আপনার সঙ্গী যথার্থ উত্পাদন
আমরা সিএনসি মেশিনিং এবং শিট মেটাল ফ্যাব্রিকেশনের একটি বিশেষায়িত প্রস্তুতকারক। আমরা ক্ষয়প্রাপ্ত প্রান্ত, ভেঙে যাওয়া এন্ড মিল এবং বাতিল যন্ত্রাংশের প্রকৃত মূল্য উপলব্ধি করি। এই নির্দেশিকাটি সেই অভিজ্ঞতা থেকেই তৈরি।
আমাদের উত্পাদন ক্ষমতা
আমরা ডিজাইন থেকে ডেলিভারি পর্যন্ত ব্যবধান দূর করে একটি পূর্ণাঙ্গ উৎপাদন সমাধান প্রদান করি:
- সিএনসি মেশিনিং: ৩-অক্ষ, ৪-অক্ষ, এবং 5-অক্ষ মিলিং. সিএনসি টার্নিংমিল-টার্ন কম্পাউন্ড মেশিনিং।
- শীট মেটাল ফ্যাব্রিকেশন: লেজার কাটিং, পাঞ্চিং, বেন্ডিং, ওয়েল্ডিং, ফিনিশিং।
- সম্পূর্ণ পরিষেবার পরিধি: নকশা প্রণয়নে সহায়তা। প্রোটোটাইপিং। উৎপাদন। পৃষ্ঠতল প্রক্রিয়াকরণ। চূড়ান্ত সংযোজন।
প্রত্যয়িত গুণমান আপনি বিশ্বাস করতে পারেন
নির্ভুলতা ও নির্ভরযোগ্যতার প্রতি আমাদের অঙ্গীকার আন্তর্জাতিকভাবে স্বীকৃত সনদপত্র দ্বারা সমর্থিত:
- আইএসও 9001: 2015 – সামঞ্জস্যপূর্ণ প্রক্রিয়া। নথিভুক্ত নিয়ন্ত্রণ ব্যবস্থা। পুনরাবৃত্তিযোগ্য গুণমান।
- আইএসও 13485: 2016 – চিকিৎসা যন্ত্রপাতির মান। কঠোর প্রক্রিয়া নিয়ন্ত্রণ। যেসব যন্ত্রাংশের ক্ষেত্রে সিএনসি কাটিং টুলের ক্ষতি সহ্য করা যায় না, সেগুলোর জন্য এটি অপরিহার্য।
নোবেলের সাথে কেন কাজ করবেন?
এক জায়গায় সমাধান : নকশা থেকে চূড়ান্ত পণ্য পর্যন্ত। একজনই সরবরাহকারী। বারবার খোঁজখবর নেওয়ার কোনো প্রয়োজন নেই।
ইঞ্জিনিয়ারিং সাপোর্ট : ডিএফএম পর্যালোচনা। টুল মেশিনে স্পর্শ করার আগেই আমরা ক্ষয়ের ঝুঁকি শনাক্ত করি। আমরা শুধু প্রোগ্রাম চালানোর মাধ্যমে নয়, বরং ডিজাইন অপ্টিমাইজ করার মাধ্যমে সিএনসি মেশিনে টুল ভাঙার হার কমাই।
স্বচ্ছ যোগাযোগ : কাজের সুস্পষ্ট সময়সীমা। সৎ মতামত। নিরন্তর উন্নতি। কোনো অপ্রত্যাশিত ঘটনা নয়।
FAQ
কোনো যন্ত্র পুরোপুরি বিকল হওয়ার আগেই আমি কীভাবে বুঝব যে সেটি ভেঙে যেতে চলেছে?
টোনের আকস্মিক পতন বা নতুন কোনো তীক্ষ্ণ শব্দের দিকে খেয়াল রাখুন। চিপের রঙের পরিবর্তন বা পৃষ্ঠের মসৃণতার অবনতির দিকে লক্ষ্য রাখুন। আমাদের অপারেটররা রিয়েল-টাইম লোড মনিটরিং এবং নির্ধারিত টুল চেক ব্যবহার করে সিএনসি টুলের ক্ষতি প্রতিরোধ করেন, যাতে অপ্রত্যাশিত ডাউনটাইমের কারণ না হয়।
ভাঙা বা সামান্য ক্ষয়প্রাপ্ত কোনো সরঞ্জাম কি পুনরায় ধার দিয়ে আবার ব্যবহার করা যায়?
হ্যাঁ, এইচএসএস (HSS) এবং কিছু কার্বাইড টুলের ক্ষেত্রে, কিন্তু পুনরায় ধার দিলে এর জ্যামিতি পরিবর্তিত হয় এবং আবরণ উঠে যায়। সূক্ষ্ম কাজের জন্য টুল পরিবর্তন করাই বেশি নিরাপদ, তাই গুরুত্বপূর্ণ কাজের জন্য পুনরায় ধার দেওয়া টুলের উপর নির্ভর করা এড়াতে আমরা টুলের আয়ু কঠোরভাবে পর্যবেক্ষণ করি।
টুলের ক্ষয়ের দিক থেকে শিট মেটাল ফ্যাব্রিকেশন এবং সিএনসি মেশিনিংয়ের মধ্যে পার্থক্য কী?
শিট মেটাল কাটার জন্য পাঞ্চ, ডাই এবং লেজার ব্যবহার করা হয়—এতে কোনো ঘূর্ণায়মান কাটিং টুল নেই। তবে, পাঞ্চের ক্ষয়ের কারণে বুর তৈরি হয় এবং লেজার নজল ক্ষতিগ্রস্ত হলে কাটার মান প্রভাবিত হয়।
NOBLE কি প্রোটোটাইপিং এবং বিপুল উৎপাদন উভয়ই সামলাতে পারে?
হ্যাঁ, র্যাপিড প্রোটোটাইপিংয়ের জন্য ১-১০টি থেকে শুরু করে ১০,০০০-এরও বেশি প্রোডাকশন রান পর্যন্ত, উভয় ক্ষেত্রেই গুণমান একই থাকে। পরিমাণ নির্বিশেষে আমরা একই প্রক্রিয়া এবং পরিদর্শন মান ব্যবহার করি।
মূল্য উদ্ধৃতির জন্য আপনারা কোন কোন ডিজাইন ফরম্যাট গ্রহণ করেন?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF, এবং PDF। শিট মেটালের জন্য, একটি ফ্ল্যাট প্যাটার্ন DXF বেশি পছন্দনীয়। আমাদের ইঞ্জিনিয়াররা CNC কাটিং টুলের ক্ষতি কমাতে এবং খরচ হ্রাস করতে DFM পরিবর্তনের বিষয়েও পরামর্শ দিতে পারেন।
ব্যাচের মাঝপথে কোনো টুলে ক্ষয়ের লক্ষণ দেখা গেলে যন্ত্রাংশটির গুণমান কীভাবে নিশ্চিত করবেন?
উৎপাদন চলাকালীন পরিদর্শন, টুলের ক্ষয় পর্যবেক্ষণ ব্যবস্থা, এবং টুল পরিবর্তনের পর প্রথম যন্ত্রাংশটির তাৎক্ষণিক পুনঃযোগ্যতা যাচাই। ISO 13485 এই শৃঙ্খলা দাবি করে—আমরা আন্দাজের ভিত্তিতে কোনো পণ্য সরবরাহ করি না।
আপনারা কি শুধু যন্ত্রাংশ মেশিনিং ছাড়াও অ্যাসেম্বলি পরিষেবা প্রদান করেন?
হ্যাঁ, হার্ডওয়্যার সংযোজন, ওয়েল্ডিং, যান্ত্রিক সংযোজন এবং প্যাকেজিং সহ। আমরা শুধু আলাদা যন্ত্রাংশ নয়, ব্যবহারের জন্য প্রস্তুত পণ্য সরবরাহ করি।







