
ভূমিকা
যেকোনো মেশিন শপের ভেতর দিয়ে হেঁটে যান। আপনি দেখবেন লাইন থেকে যন্ত্রাংশ বেরিয়ে আসছে। কিছু নিখুঁতভাবে খাপ খায়। কিছু বাতিল হয়ে যায় বাতিল যন্ত্রাংশের ঝুড়িতে। পার্থক্যটা প্রায়শই অপারেটর বা মেশিনের কারণে হয় না। আসল কারণ হলো সেই সাধারণ যন্ত্রটি, যা যন্ত্রাংশটিকে ধরে রাখে। ধাতুর ওই টুকরো বা পিনের গুচ্ছই সবকিছু নির্ধারণ করে।
লোকেরা প্রায়শই এই পরিভাষাগুলো গুলিয়ে ফেলে। একে জিগ বলুন, একে ফিক্সচার বলুন। সাধারণ কথাবার্তায় এটা তেমন কোনো পার্থক্য বলে মনে হয় না। কিন্তু ইঞ্জিনিয়ারিং-এ এটা অনেক বড় ব্যাপার। এগুলো একই জিনিস নয়। মূল ধারণাটি এক বাক্যে বলছি। একটি জিগ কাটিং টুলকে পথ দেখায়। একটি ফিক্সচার ওয়ার্কপিসকে যথাস্থানে ধরে রাখে। এটাই হলো সম্পূর্ণ পার্থক্য।
আমরা বিষয়টি আরও বিশদভাবে আলোচনা করব। আপনি জানতে পারবেন এগুলোর প্রত্যেকটি কী। এগুলোর মধ্যে তুলনা। এগুলো ডিজাইন করার মৌলিক নিয়মগুলো। কারখানায় আপনি যে বিভিন্ন ধরনের জিনিস দেখতে পাবেন। এবং আধুনিক, স্বয়ংক্রিয় উৎপাদনে এগুলো কীভাবে ব্যবহৃত হয়।
জিগ কী? (টুল পরিচালনা)
জিগ মানেই হলো নিয়ন্ত্রণ। যন্ত্রাংশটির উপর নয়, বরং আপনার হাতে থাকা বা স্পিন্ডলে থাকা টুলটির উপর।
সংজ্ঞা: জিগ হলো এমন একটি যন্ত্র যা কাটিং টুলের গতিপথ নিয়ন্ত্রণ করে। এটি টুলটিকে চালনা করে।
হাতে করে ছিদ্র করার কথা ভাবুন। ড্রিল বিটটি সরে যায়। এটি ধাতুর উপর দিয়ে পিছলে যায়। এর ফলে হয় ভুল জায়গায় ছিদ্র হয় অথবা বিটটি ভেঙে যায়। একটি জিগ এই সমস্যার সমাধান করে। এর প্রধান কাজ হলো নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা। এটি টুলটিকে প্রতিবার ওয়ার্কপিসের সঠিক স্থানে পরিচালিত করে। এক এবং একশ নম্বর পার্টের ছিদ্রগুলো একই জায়গায় রয়েছে।
যে মূল বৈশিষ্ট্যটি আপনাকে খুঁজতে হবে তা হলো বুশিং। এগুলো হলো শক্ত ইস্পাতের হাতা যা জিগের মধ্যে চাপ দিয়ে বসানো থাকে। ড্রিল বিট এর ভেতর দিয়ে যায়। জিগের মূল অংশে নয়, বরং বুশিং-এর উপরেই ক্ষয় হয়। এটি বিটের জন্য একটি পাইলট হোলের মতো কাজ করে, যা উপাদানে প্রবেশের সময় বিটকে এদিক-ওদিক সরে যাওয়া থেকে বিরত রাখে।
ড্রিলিংয়ের কাজেই জিগ সবচেয়ে বেশি ব্যবহৃত হতে দেখা যায়। এছাড়াও, ছিদ্রকে সুনির্দিষ্ট মাপে বড় করতে এবং থ্রেড তৈরি করতেও এটি ব্যবহৃত হয়। অর্থাৎ, এমন যেকোনো কাজে যেখানে হাতুড়ি বা ঘূর্ণায়মান কাটারকে একই জায়গায় বারবার আঘাত করতে হয়।
জিগগুলো সাধারণত ফিক্সচারের চেয়ে হালকা হয়। আপনি এগুলো তুলে নিতে পারেন। ওয়ার্কশপের মধ্যে এগুলো নাড়াচাড়া করতে পারেন। কখনও কখনও এগুলোকে যন্ত্রাংশের সাথে ক্ল্যাম্প দিয়ে আটকানো হয়। আবার কখনও কখনও যন্ত্রাংশটিই এগুলোর ভেতরে ক্ল্যাম্প দিয়ে আটকানো থাকে। এগুলো টুলের সাথেই বহন করা হয়।
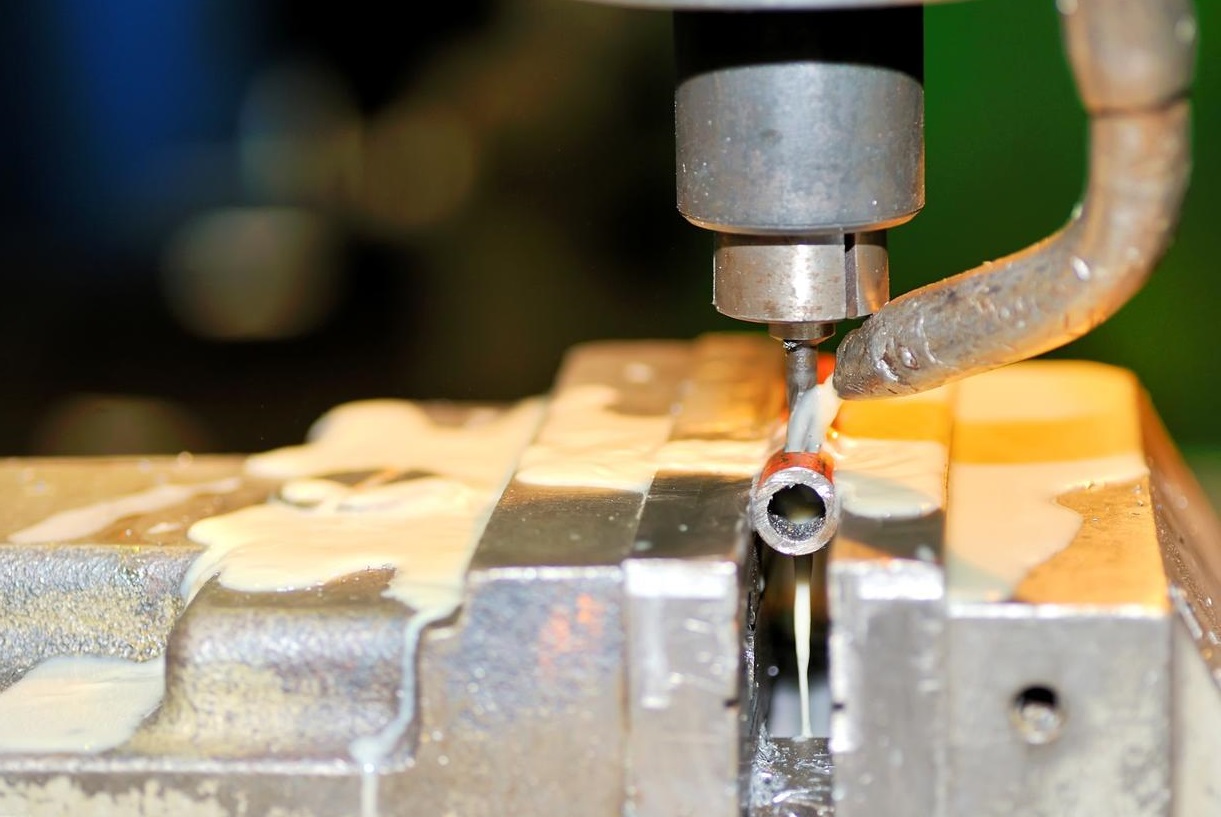
ফিক্সচার কী? (কাজটি ধরে রাখা)
ফিক্সচার ধারণাগতভাবে সহজ কিন্তু বাস্তবায়নে কঠিন। এটি কাজটিকে ধরে রাখে। ব্যস, এটুকুই।
সংজ্ঞা: ফিক্সচার হলো এমন একটি যন্ত্র যা ওয়ার্কপিসকে নির্দিষ্ট স্থানে ধরে রাখে এবং অবলম্বন প্রদান করে। এটি ওয়ার্কপিসকে নড়াচড়া করতে দেয় না। এর বেশি কিছু নয়।
মূল কাজ হলো যন্ত্রটির বিরুদ্ধে লড়াই করা। কাটার শক্তি অত্যন্ত প্রচণ্ড। একটি মিলিং কাটার দুর্বল ক্ল্যাম্প থেকে কোনো অংশকে সজোরে টেনে বের করে ফেলতে পারে। ফিক্সচারটিকে অবশ্যই তা প্রতিরোধ করতে হবে। এটি ওই শক্তিগুলোর বিরুদ্ধে অংশটিকে স্থিরভাবে ধরে রাখে।
জিগের সাথে এর মূল পার্থক্যটি হলো, ফিক্সচার টুলকে মোটেও চালনা করে না। মেশিনই সেই কাজটি করে। ম্যানুয়াল মিলে অপারেটর টেবিলটি নাড়াচাড়া করে। সিএনসি মেশিনে কম্পিউটার অ্যাক্সিসগুলো চালনা করে। ফিক্সচারটি কেবল দৃঢ় ও নিশ্চলভাবে এক জায়গায় বসে থাকে এবং একটি মজবুত ভিত্তি প্রদান করে। এর সম্পূর্ণ মনোযোগ থাকে যন্ত্রাংশটিকে নির্ভুলভাবে স্থাপন করা এবং নিরাপদে আটকে রাখার উপর।
আপনি সর্বত্র ফিক্সচার দেখতে পাবেন। মিলিং মেশিনে এগুলো ব্যবহৃত হয়। ওয়েল্ডাররা অ্যাসেম্বলিগুলোকে একসাথে ধরে রাখতে এগুলো ব্যবহার করেন। অ্যাসেম্বলি লাইনে কর্মী বা রোবটের জন্য যন্ত্রাংশ সঠিক অবস্থানে রাখতে এগুলো ব্যবহৃত হয়। গ্রাইন্ডিং অপারেশনে এগুলো ব্যবহৃত হয়। ইন্সপেকশন ল্যাবে সেন্সর বা সিএমএম প্রোবের সামনে যন্ত্রাংশ উপস্থাপন করতে এগুলো ব্যবহৃত হয়।
ফিক্সচারগুলো খুব মজবুত করে তৈরি করা হয়। এগুলোর ভর এবং দৃঢ়তা প্রয়োজন। এগুলোকে সরাসরি মেশিন টেবিলে বোল্ট দিয়ে লাগিয়ে দেওয়া হয়। এগুলো নড়ে না। যন্ত্রাংশটি এগুলোর কাছে আসে এবং এগুলো সেটিকে আটকে দেয়।
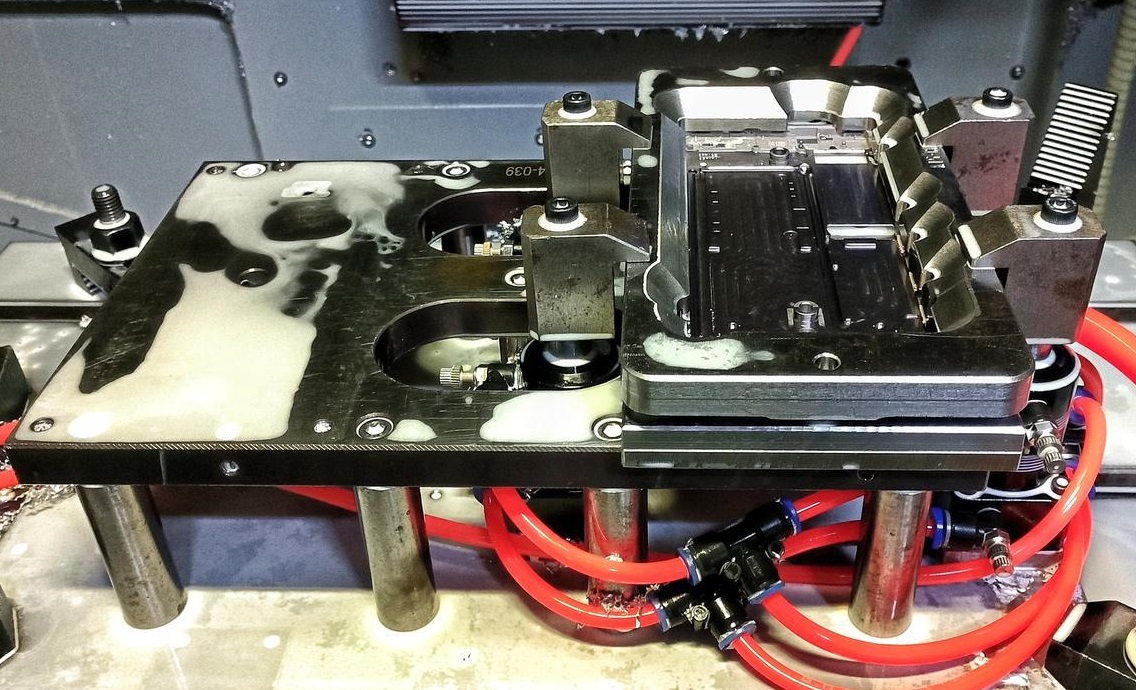
জিগ বনাম ফিক্সচার: পাশাপাশি তুলনা
এগুলোকে পাশাপাশি রাখলে পার্থক্যটা স্পষ্ট হয়ে ওঠে।
| বৈশিষ্ট্য | মস্করা | চোকান |
| ক্রিয়া | কাটিং টুলটিকে পথ দেখায়। | ওয়ার্কপিসটি নিরাপদে ধরে রাখে। |
| টুল যোগাযোগ | টুলটি (বুশিংয়ের মাধ্যমে) জিগটিকে স্পর্শ করে। | যন্ত্রটি কখনো ফিক্সচারটিকে স্পর্শ করে না। |
| নির্মাণ | হালকা গঠন, এতে মজবুত বুশিং অন্তর্ভুক্ত রয়েছে। | স্থায়িত্বের জন্য ভারী ও দৃঢ় কাঠামো। |
| সাধারণ অপারেশন | ড্রিলিং, ট্যাপিং, রিমিং। | সিএনসি মিলিং, ওয়েল্ডিং, অ্যাসেম্বলি এবং গ্রাইন্ডিং। |
মনে রাখার সহজ কৌশলটি হলো, মাত্র দুটি শব্দ।
জিগ গাইড। ফিক্সচার হোল্ড।
এই তো। যদি এটি টুলটিকে পথ দেখায়, তবে এটি একটি জিগ। যদি এটি যন্ত্রাংশটিকে ধরে রাখে, তবে এটি একটি ফিক্সচার। নামগুলোই বলে দেয় এদের কাজ কী।
গভীর বিশ্লেষণ: অবস্থানের “৩-২-১” নীতি
চলুন বিষয়টি আরও গভীরভাবে আলোচনা করা যাক। ৩-২-১ নিয়মটি শুধু একটি পরামর্শ নয়। এটি প্রতিটি ভালো জিগ এবং ফিক্সচার ডিজাইনের ভিত্তি। এটি ভুল করলে, আপনার তৈরি অংশগুলো বারবার তৈরি হবে না।
মহাকাশে থাকা প্রতিটি বস্তুই নড়াচড়া করতে চায়। এর নড়াচড়া করার নয়টি উপায় আছে। সরলরেখায় চলাচলগুলো হলো—উপরে/নিচে, বামে/ডানে, সামনে/পেছনে। বাকি ছয়টি? দাঁড়ান, হিসাবটা ভুল হলো। আমি এটা ঠিক করে নিচ্ছি।
একটি যন্ত্রাংশের আসলে ছয়টি ডিগ্রি অফ ফ্রিডম থাকে। তিনটি ট্রান্সলেশন: X, Y, এবং Z অক্ষ বরাবর চলাচল। তিনটি রোটেশন: X, Y, এবং Z অক্ষের চারপাশে ঘূর্ণন। মোট ছয়টি। ৩-২-১ পদ্ধতিটি ছয়টি স্পর্শবিন্দু ব্যবহার করে এই ছয়টিকেই নিয়ন্ত্রণ করে।
ভাঙ্গন
তিনটি (প্রাথমিক উপাত্ত)
নিচের পৃষ্ঠে তিনটি বিন্দু বসান। এটি একটি তল। এটি তিনটি জিনিস থামিয়ে দেয়: নিচের দিকে চলাচল (Z অক্ষ বরাবর সরণ)। এটি X এবং Y অক্ষ বরাবর ঘূর্ণনও থামিয়ে দেয়। যন্ত্রাংশটি নড়তে পারে না। তিনটি বিন্দু, তিনটি গতি থেমে গেল।
দুই (সেকেন্ডারি ডেটাম)
একপাশে দুটি বিন্দু রাখুন। এটি একটি রেখা। এটি আরও দুটি জিনিস থামিয়ে দেয়: পাশাপাশি চলাচল (X অক্ষ বরাবর সরণ)। এটি Z অক্ষ বরাবর ঘূর্ণনও থামিয়ে দেয়। যন্ত্রাংশটি সেদিকে পিছলে যেতে বা টেবিলের উপর ঘুরতে পারে না। দুটি বিন্দু, দুটি গতি থেমে গেল।
এক (তৃতীয় উপাত্ত)
একটি বিন্দুকে সংলগ্ন বাহুর সাথে স্পর্শ করান। এটি একটি একক স্পর্শ। এটি সর্বশেষ কাজটি থামিয়ে দেয়: সামনে বা পেছনে চলাচল (Y সরণ)। একটি বিন্দু, একটি গতি থেমে গেল।
কেন এই প্যাটার্নটি গুরুত্বপূর্ণ
তিন যোগ দুই যোগ এক সমান ছয়। আপনি ঠিক ছয়টি বিন্দু ব্যবহার করে স্বাধীনতার ছয়টি ডিগ্রিই থামিয়ে দিয়েছেন।
এবার আসল ফাঁদটা দেখুন। ভুল জায়গায় সপ্তম একটি পয়েন্ট যোগ করলে, পার্টটি অতিরিক্ত সীমাবদ্ধ হয়ে যাবে। ধরুন, আপনি তৃতীয় দিকে একটির বদলে দুটি পয়েন্ট দিলেন। যদি পার্টটির পৃষ্ঠতলগুলো নিখুঁতভাবে বর্গাকার এবং সমতল না হয়—আর সেগুলো কখনোই হয় না—তাহলে সেই দ্বিতীয় পয়েন্টটি পার্টটির উপর চাপ দেবে। এটি হয় পার্টটিকে মূল ডেটামগুলো থেকে তুলে ফেলবে অথবা সামান্য বাঁকিয়ে দেবে। এখন আপনার দেওয়া অবস্থানটি পুনরাবৃত্তিযোগ্য থাকবে না। প্রতিটি পার্ট ভিন্নভাবে বসে।
৩-২-১ পদ্ধতিটি যন্ত্রাংশটির নিজস্ব অসম্পূর্ণতার সাথে লড়াই না করেই আপনাকে একটি পুনরাবৃত্তিযোগ্য ও স্থিতিশীল অবস্থান দেয়। এটাই লক্ষ্য। প্রতিটি যন্ত্রাংশ একই উপায়ে প্রবেশ করে, একই ভঙ্গিতে বসে এবং একই উপায়ে মেশিনিং করা হয়।
বিভিন্ন ধরণের জিগ এবং ফিক্সচার সম্পর্কে আলোচনা
জিগ ও ফিক্সচার বিভিন্ন আকৃতির হয়ে থাকে। প্রতিটি প্রকার কারখানার মেঝেতে একটি নির্দিষ্ট সমস্যার সমাধান করে। এখানে সাধারণ কিছু জিগ ও ফিক্সচারের বিবরণ দেওয়া হলো, যেগুলোর সাথে আপনার প্রায়শই দেখা হবে।
Jigs
যন্ত্রাংশটির কতটা অংশ ঢাকতে হবে, তার ওপর ভিত্তি করে জিগের নকশা পরিবর্তিত হয়।
- টেমপ্লেট জিগসএগুলো খুবই সহজ। শুধু একটি প্লেট, যার সঠিক জায়গায় ছিদ্র করা থাকে। আপনি এটিকে যন্ত্রাংশটির উপর রেখে ছিদ্রগুলোর মধ্যে দিয়ে ড্রিল করবেন। সাধারণ কাজের জন্য এটি দ্রুত, সস্তা এবং কার্যকর।
- প্লেট জিগসটেমপ্লেটের চেয়ে এটি এক ধাপ উন্নত। যন্ত্রাংশটির উপর দাঁড় করানোর জন্য এতে অন্তর্নির্মিত পা সহ একটি প্লেট রয়েছে। বুশিংগুলো সরাসরি প্লেটটিতেই বসানো থাকে। এটি স্বয়ংসম্পূর্ণ এবং ব্যবহারের জন্য প্রস্তুত।
- বক্স জিগসএগুলো যন্ত্রাংশটিকে সম্পূর্ণরূপে আবদ্ধ করে। একটি বাক্সের কথা ভাবুন যা খোলা যায়। আপনি যন্ত্রাংশটি ভিতরে রাখেন, ক্ল্যাম্প দিয়ে বন্ধ করে দেন এবং একাধিক পাশের বুশিংগুলোর মধ্যে দিয়ে ড্রিল করেন। এটি আপনাকে জিগটির অবস্থান পরিবর্তন না করেই বিভিন্ন পৃষ্ঠে মেশিনিং করার সুযোগ দেয়।
- ইনডেক্সিং জিগসগোলাকার অংশের জন্য তৈরি। আপনি একটি ফ্ল্যাঞ্জ বা গোলাকার অংশ লাগিয়ে এক সেট ছিদ্র করুন, তারপর জিগটিকে একটি নির্দিষ্ট স্টপ পর্যন্ত ঘুরিয়ে পরবর্তী সেটটি ছিদ্র করুন। এটি প্রতিবার একটি নিখুঁত বৃত্তাকার নকশা নিশ্চিত করে।
রাজধানী
ফিক্সচারগুলোর নামকরণ করা হয় সেই যন্ত্রের নামানুসারে, যেটিকে এটি পরিষেবা দেয় অথবা যে কাজ করে তার ওপর ভিত্তি করে।
- CNC মিল রাজধানীএখানে দৃঢ়তাই সব। মিলিং কাটিং বেশ জোরালো হয়। কম্পন শোষণ করতে এবং ঝাঁকুনি প্রতিরোধ করতে ফিক্সচারটি অবশ্যই বিশাল হতে হবে এবং টেবিলের সাথে শক্তভাবে আটকানো থাকতে হবে।
- সিএনসি বাঁক অথবা লেদ ফিক্সচারএগুলো একটি ঘূর্ণায়মান স্পিন্ডলের উপর বসানো হয়। ভারসাম্য এখানে অত্যন্ত গুরুত্বপূর্ণ। উচ্চ গতিতে একটি ভারসাম্যহীন ফিক্সচার মেশিনটিকে ঝাঁকিয়ে ভেঙে ফেলতে পারে। এগুলোকে এমনভাবে ডিজাইন করতে হবে যাতে তা সঠিকভাবে ঘুরতে পারে।
- শীট মেটাল ঢালাই রাজধানীতাপই শত্রু। ঝালাই করার সময় এগুলো যন্ত্রাংশগুলোকে সারিবদ্ধভাবে ধরে রাখে। প্রায়শই, এগুলোতে তামার উপাদান থাকে কারণ তামা তাপ প্রতিরোধী এবং ঝালাইকে ফিক্সচারের সাথে মিশে যেতে বাধা দেয়।
- সমাবেশ রাজধানীসরল যন্ত্র। এগুলো দুই বা ততোধিক অংশকে সঠিক সারিতে ধরে রাখে, যাতে একজন কর্মী সেগুলোকে স্ক্রু দিয়ে, চাপ দিয়ে বা স্ন্যাপ করে একসাথে জুড়তে পারে। এর মূল লক্ষ্য হলো দ্রুততা এবং সহজে জিনিসপত্র লোড করা।
- পরিদর্শন ফিক্সচারগুণমান নিয়ন্ত্রণে ব্যবহৃত হয়। এগুলো কোনো যন্ত্রাংশকে একটি নির্দিষ্ট অবস্থানে ধরে রাখে, যাতে একটি গেজ বা সিএমএম প্রোব দিয়ে এর গুরুত্বপূর্ণ মাত্রাগুলো পরীক্ষা করা যায়। এগুলো কোনো কিছু কাটে না। এগুলো শুধু যন্ত্রাংশটিকে পরিদর্শকের সামনে উপস্থাপন করে।
উপকরণ: হার্ড টুলিং বনাম সফট টুলিং
জিগ বা ফিক্সচারের জন্য আপনি যে উপাদানটি বেছে নেবেন, তা একটি বিষয়ের উপর নির্ভর করে: সেটিকে কতদিন টিকতে হবে। হার্ড টুলিং এবং সফট টুলিংয়ের মধ্যে এটাই পার্থক্য।
হার্ড টুলিং
হার্ড টুলিং বলতে স্টিল বা কাস্ট আয়রন বোঝায়। যখন কোনো কাজ বছরের পর বছর ধরে চলে, তখন এটি ব্যবহার করা হয়। হাজার হাজার যন্ত্রাংশ। হয়তো লক্ষ লক্ষও হতে পারে। টুলটিকে অবশ্যই এই ধকল সহ্য করতে সক্ষম হতে হবে।
স্টিলের ফিক্সচারগুলো ভারী কাটার চাপ সহ্য করতে পারে। এগুলো সহজে ক্ষয় হয় না। এর বুশিংগুলো বদলানো যায়, কিন্তু মূল কাঠামোটি অটুট থাকে। ঢালাই লোহাও বেশ জনপ্রিয়। এটি ভারী হওয়ায় কম্পন শোষণ করে এবং সময়ের সাথে সাথে এর আকৃতি ধরে রাখে।
নরম টুলিং
সফট টুলিং বলতে অ্যালুমিনিয়াম, ইপোক্সি বা থ্রিডি-প্রিন্টেড প্লাস্টিককে বোঝায়। এটি অল্প পরিমাণে বা প্রোটোটাইপ তৈরির কাজে ব্যবহার করা হয়। হতে পারে আপনার মাত্র পঞ্চাশটি পার্টস প্রয়োজন। হতে পারে ডিজাইনটি এখনও চূড়ান্ত হয়নি।
অ্যালুমিনিয়াম সহজলভ্য। এটি দিয়ে দ্রুত মেশিনিং করা যায় এবং এটি সস্তা। কিন্তু এটি ক্ষয় হয়। সময়ের সাথে সাথে বুশিংগুলো ঢিলা হয়ে যেতে পারে। অল্প পরিমাণে উৎপাদনের ক্ষেত্রে এটা ঠিক আছে।
থ্রিডি-প্রিন্টেড প্লাস্টিক এখন ব্যাপক জনপ্রিয়। আপনি একটি জটিল কাঠামো ডিজাইন করে, রাতারাতি প্রিন্ট করে পরের দিনই ব্যবহার করতে পারেন। এটি চিরকাল টিকবে না, কিন্তু তার প্রয়োজনও নেই। এটি আপনার কাজটা করে দেয়, এবং আপনি আপনার কাজে এগিয়ে যান।
“বলিদানমূলক সরঞ্জাম” বিষয়ে টীকা
এটি একটি বিশেষ ক্ষেত্র। মহাকাশ শিল্পে এটি দেখা যায়। পাতলা অ্যালুমিনিয়ামের আবরণগুলো ভঙ্গুর হয়। মেশিনিংয়ের সময় এগুলো কাঁপে এবং বেঁকে যায়। বিকৃতি ছাড়া এগুলোকে শক্ত করে আটকানো যায় না।
তাই আপনি একটি স্যাক্রিফিসিয়াল ফিক্সচার তৈরি করেন। প্রায়শই এটি ইপোক্সির একটি ব্লক বা কোনো নরম উপাদান দিয়ে তৈরি হয়। আপনি যন্ত্রাংশটির আকারের সাথে মিলিয়ে এর মধ্যে একটি পকেট তৈরি করেন। যন্ত্রাংশটি সেই বিশেষভাবে তৈরি করা গর্তের মধ্যে বসে। তারপর আপনি যন্ত্রাংশটির মধ্য দিয়ে এবং ফিক্সচারটির মধ্যে মেশিন চালান। এতে ফিক্সচারটি ক্ষতিগ্রস্ত হয়, যন্ত্রাংশটি নয়। একবার ব্যবহার করার পর আপনি এটি ফেলে দেন। এটাই হলো এই লেনদেন। দামী যন্ত্রাংশটিকে বাঁচানোর জন্য আপনি টুলটি উৎসর্গ করেন।
আধুনিক প্রবণতা: অটোমেশন এবং মডুলারিটি
কারখানার পরিবেশ বদলে যাচ্ছে। আর তার সাথে বদলাচ্ছে সেখানকার যন্ত্রপাতিও। জিগ ও ফিক্সচারও অটোমেশনের প্রভাব থেকে মুক্ত নয়। আধুনিক উৎপাদন ব্যবস্থা এখন ঠিক এইরকম।
জিরো-পয়েন্ট ক্ল্যাম্পিং সিস্টেম
এটাই সবচেয়ে বড় পরিবর্তন। আপনার মেশিন টেবিলের ওপর থাকা একটি রিসিভারের কথা ভাবুন। একটি লকিং মেকানিজমসহ ছিদ্রের একটি সুনির্দিষ্ট গ্রিড। আপনার ফিক্সচারটিতে এর সাথে মানানসই কাপলার রয়েছে।
আপনি রিসিভারের উপর ফিক্সচারটি বসিয়ে দিন। একটি লিভার টানুন বা একটি বোতাম চাপুন। এটি কয়েক সেকেন্ডের মধ্যে আটকে যায়। এর নির্ভুলতা মাইক্রনের মধ্যে। পরিবর্তনের সময় দশ মিনিট থেকে কমে এক মিনিটেরও কম হয়ে যায়। আপনি একটি ফিক্সচার খুলে, নতুন একটি লাগিয়ে কাজ চালিয়ে যেতে পারেন। কোনো ইন্ডিকেশন নেই। কোনো সুইপিংয়ের প্রয়োজন নেই। শুধু লোড করুন এবং কাজ শুরু করুন।
হাইড্রোলিক/নিউম্যাটিক ক্ল্যাম্প
টি-হ্যান্ডেল রেঞ্চের কথা ভুলে যান। আধুনিক সরঞ্জামগুলোতে পাওয়ার ক্ল্যাম্প ব্যবহার করা হয়।
হাইড্রোলিক ক্ল্যাম্পগুলো একটি বিশাল ও সুসংগত বল প্রয়োগ করে। আপনি একটি সুইচ চাপলেই, এটি যন্ত্রাংশটি আঁকড়ে ধরে। এতে অপারেটরের কোনো ক্লান্তি হয় না। কতটা টাইট করা যথেষ্ট হবে, তা নিয়ে অনুমান করারও প্রয়োজন নেই।
নিউম্যাটিক ক্ল্যাম্পগুলো দ্রুততর, যদিও কম শক্তিশালী। অ্যাসেম্বলি ফিক্সচারের জন্য এগুলো চমৎকার, যেখানে যন্ত্রাংশগুলোকে ধরে রাখার প্রয়োজন হয় কিন্তু কঠোরভাবে মেশিনিং করার দরকার পড়ে না।
আরও ভালো ব্যাপার হলো, এগুলো মেশিনের কার্যচক্রের সাথে সংযুক্ত থাকে। সিএনসি মেশিনটি ক্ল্যাম্পগুলোকে স্বয়ংক্রিয়ভাবে খুলতে ও বন্ধ করার জন্য সংকেত দিতে পারে। অপারেটরকে শুধু যন্ত্রাংশগুলো লোড করতে হয়। বাকি কাজটা মেশিনই করে নেয়।
মডুলার ফিক্সচারিং
এটি হলো ইরেক্টর সেট পদ্ধতি। আপনাকে কিছু সাধারণ যন্ত্রাংশের একটি কিট কিনতে হয়: বেস প্লেট, লোকেটিং ব্লক, ক্ল্যাম্প, রাইজার এবং পিন।
নতুন কোনো যন্ত্রাংশের জন্য ফিক্সচার দরকার? কিট থেকে এটি তৈরি করে নিন। প্রথম কাজের জন্য ব্যবহার করুন। তারপর খুলে ফেলুন এবং পরের কাজের জন্য একই অংশগুলো ব্যবহার করুন।
কোনো ব্যয়বহুল কাস্টম মেশিনিংয়ের প্রয়োজন নেই। কোনো নির্দিষ্ট ফিক্সচার চিরকাল শেলফে পড়ে থাকারও দরকার নেই। আছে শুধু পুনঃব্যবহারযোগ্য যন্ত্রাংশ, যা যেকোনো ধরনের কাজের সাথে নিজেকে মানিয়ে নিতে পারে। এতে অর্থ এবং জায়গা দুটোই সাশ্রয় হয়। স্বল্প পরিমাণে বা জব-শপের কাজের জন্য এর জুড়ি মেলা ভার।
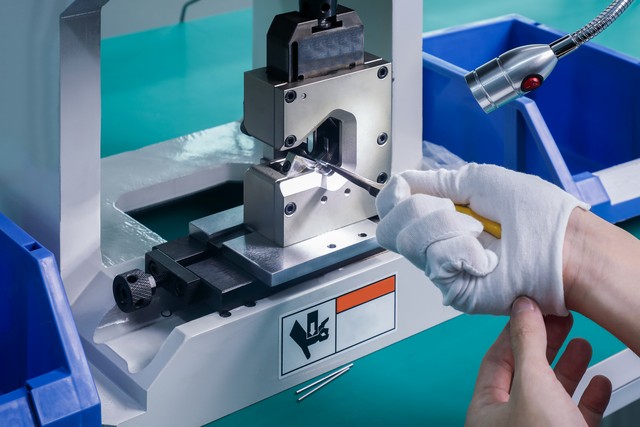
অর্থনীতি: ভালো সরঞ্জাম নিয়ে মাথা ঘামানোর প্রয়োজন কী?
খরচ বনাম সময় সাশ্রয়
কোনো সরঞ্জামের দাম দেখে আপনি হয়তো দ্বিধা বোধ করতে পারেন। কয়েকটি ক্ল্যাম্পসহ এক টুকরো ধাতুর জন্য পনেরোশ ডলার? এটা বেশ চড়া দাম মনে হয়। কিন্তু যখন আপনি এটি মেঝেতে রাখবেন, তখন হিসাবটা পাল্টে যাবে।
একটি সাধারণ কাজের হিসাবটা করে দেখুন। এক হাজার যন্ত্রাংশ। ফিক্সচার ছাড়া, প্রতিটি যন্ত্রাংশ সেট আপ এবং অ্যালাইন করতে দশ মিনিট সময় লাগে। মোট সময় লাগে ১০,০০০ মিনিট। ঘণ্টায় পঞ্চাশ ডলার মজুরিতে প্রায় ১৬৭ ঘণ্টা শ্রম। মোট শ্রম খরচ: $৮,৩৫০।
এবার ফিক্সচারটি যোগ করুন। অগ্রিম পনেরোশ ডলার। কিন্তু সেটআপের সময় কমে প্রতিটি অংশের জন্য এক মিনিট হয়ে যায়। মোট ১,০০০ মিনিট। প্রায় ১৭ ঘণ্টা। শ্রম খরচ: ৮৫০ ডলার।
শ্রম খরচের সাথে ফিক্সচারের খরচ যোগ করুন। মোট খরচ দাঁড়ায় ২,৩৫০ ডলার। এটি ছাড়া খরচ হতো ৮,৩৫০ ডলার। ফিক্সচারটি একবারে ছয় হাজার ডলার সাশ্রয় করে। এবং পরবর্তী কাজের জন্য ফিক্সচারটি আপনার কাছেই থেকে যায়।
এটাই অর্থনীতি।
গুণগত মান
ফিক্সচার অপারেটরকে নির্ভুলতার জটিলতা থেকে মুক্তি দেয়। আর আন্দাজ করে কিনারা ঠিক করার প্রয়োজন নেই। প্রতিটি অংশ চিহ্নিত করারও দরকার নেই। অংশটি ফিক্সচারে রাখা হয়। ফিক্সচারটি মেশিনের উপরেই থাকে। ব্যস, হয়ে গেল।
প্রথম অংশটি সঠিক। শততম অংশটি অভিন্ন। সহস্রতম অংশটি উভয়ের সাথেই মিলে যায়। বিনিময়যোগ্যতা কোনো আশাই নয়। এটি নকশাতেই অন্তর্ভুক্ত। বাতিল পণ্যের পরিমাণ কমে যায়। পুনরায় কাজ করার প্রয়োজন ফুরিয়ে যায়। গ্রাহকের আস্থা বাড়ে।
নিরাপত্তা
এটা টাকার চেয়েও বেশি গুরুত্বপূর্ণ। একটি ভালো ফিক্সচার হাতকে বিপদ থেকে দূরে রাখে।
১০,০০০ আরপিএম গতিতে ঘুরতে থাকা একটি মিলিং কাটারের কথা ভাবুন। আপনি এর কাছাকাছি থাকতে চাইবেন না। হাইড্রোলিক বা নিউম্যাটিক ক্ল্যাম্পযুক্ত একটি ফিক্সচারের মানে হলো, আপনি যন্ত্রাংশটি লোড করে, পিছনে সরে গিয়ে সাইকেলটি চালু করে দেবেন। বাকি কাজটা মেশিনই করে দেবে। যন্ত্রাংশটি হাতে ধরে রাখার কোনো ঝামেলা নেই। বিপজ্জনক জায়গায় হাত দেওয়ারও প্রয়োজন নেই।
ওয়েল্ডিং ফিক্সচারের ক্ষেত্রেও একই কথা। উত্তপ্ত পৃষ্ঠ। স্ফুলিঙ্গ। ধোঁয়া। ফিক্সচারটি সবকিছুকে যথাস্থানে ধরে রাখে। অপারেটরের হাত সুরক্ষিত থাকে।
চিমটি লাগার মতো স্থান ডিজাইন করা হয়নি। ধারালো প্রান্ত পরিহার করা হয়েছে। ফিক্সচারটি একটি উৎপাদন সরঞ্জাম হওয়ার পাশাপাশি একটি সুরক্ষা যন্ত্রেও পরিণত হয়। শুধু এই একটি কারণেই এর মূল্য সার্থক।
উপসংহার
চলুন এই সবকিছুকে একত্রিত করি। পার্থক্যটি সরল কিন্তু চূড়ান্ত।
একটি জিগ টুলটিকে পথ দেখায়। একটি ফিক্সচার যন্ত্রাংশটিকে ধরে রাখে। এই একটি ধারণাই ওয়ার্কহোল্ডিংয়ের দুটি জগৎকে আলাদা করে দেয়।
আমরা মৌলিক বিষয়গুলো আলোচনা করেছি। ৩-২-১ লোকেটিং নীতি যন্ত্রাংশগুলোকে অতিরিক্ত আবদ্ধ না করেই তাদের নড়াচড়া বন্ধ করে দেয়। বিভিন্ন ধরনের জিগ—টেমপ্লেট, প্লেট, বক্স, ইন্ডেক্সিং—বিভিন্ন ড্রিলিং চ্যালেঞ্জ মোকাবেলা করে। বিভিন্ন ফিক্সচার বিভিন্ন মেশিনের জন্য ব্যবহৃত হয়—মিলিং, টার্নিং, ওয়েল্ডিং, অ্যাসেম্বলি এবং ইন্সপেকশন। উপকরণের পছন্দ উৎপাদনের পরিমাণের উপর নির্ভর করে: বেশি পরিমাণে উৎপাদনের জন্য শক্ত ইস্পাত, এবং দ্রুত উৎপাদনের জন্য নরম অ্যালুমিনিয়াম বা প্রিন্টেড প্লাস্টিক।
আধুনিক প্রবণতা এগুলোর ব্যবহারের পদ্ধতি বদলে দিয়েছে। জিরো-পয়েন্ট সিস্টেমের মাধ্যমে কয়েক সেকেন্ডের মধ্যে ফিক্সচার বদলানো যায়। হাইড্রোলিক ক্ল্যাম্প অপারেটরের ক্লান্তি দূর করে। মডিউলার উপাদানগুলো আপনাকে কাস্টম মেশিনিং ছাড়াই নির্মাণ ও পুনর্নির্মাণের সুযোগ দেয়।
এর অর্থনৈতিক দিকটি সুস্পষ্ট। একটি ভালো মানের সরঞ্জাম এক উৎপাদন চক্রেই তার খরচ পুষিয়ে দেয়। এটি মানুষের ভুল দূর করে, বিনিময়যোগ্য যন্ত্রাংশের নিশ্চয়তা দেয় এবং মানুষকে নিরাপদ রাখে।
শেষ কথাটি হলো, আপনি যদি মেশিনিং, ম্যানুফ্যাকচারিং ইঞ্জিনিয়ারিং বা প্রোডাক্ট ডিজাইনের সাথে যুক্ত থাকেন, তবে আপনাকে এটি বুঝতে হবে। সঠিক টুলিং ডিজাইন কোনো খুঁটিনাটি বিষয় নয়। এটি একটি সংক্ষিপ্ত পথ। এটি লাভজনকতা এবং নির্ভুলতার সরাসরি পথ। টুলিং ঠিক করুন, বাকি সবকিছু আপনাআপনি হয়ে যাবে।
আপনার জন্য কেন নোবেল বেছে নেবেন যথার্থ যন্ত্র চাহিদা
আপনি এখন তত্ত্বটি বুঝতে পারছেন। আপনি জানেন কেন একটি জিগ পথ দেখায় এবং একটি ফিক্সচার ধরে রাখে। আপনি দেখতে পাচ্ছেন কীভাবে সঠিক ওয়ার্কহোল্ডিং নির্ভুলতা এবং লাভ বাড়ায়। পরবর্তী প্রশ্নটি ব্যবহারিক। যন্ত্রাংশগুলো কে তৈরি করে?
এইখানেই নোবেল-এর ভূমিকা। এখানে আলোচিত ধারণাগুলো আমরা গ্রহণ করি এবং আমাদের কারখানায় প্রতিদিন তা প্রয়োগ করি। জটিল জ্যামিতিক গঠন। সূক্ষ্ম মাপ। কঠিন উপকরণ। আমরা এগুলো সামলাই।
আমাদের মূল ক্ষমতা
আমরা চাহিদাসম্পন্ন শিল্পখাতের জন্য নির্ভুল সিএনসি মেশিনিং- এ বিশেষজ্ঞ । মাল্টি-অ্যাক্সিস মিলিং। সুইস-টাইপ টার্নিং। জটিল জ্যামিতিক আকৃতির যন্ত্রাংশ। আপনার ডিজাইন বাস্তবায়নের জন্য প্রয়োজনীয় সরঞ্জাম এবং অভিজ্ঞতা আমাদের রয়েছে। প্রোটোটাইপ থেকে শুরু করে বৃহৎ পরিসরে উৎপাদন পর্যন্ত, আমরা সরবরাহ করি।
মান শংসাপত্র
সনদপত্রের গুরুত্ব আছে। এগুলো শুধু দেয়াল সাজানোর জিনিস নয়। এগুলো কাজের পদ্ধতির প্রমাণ।
ISO 9001:2015 হলো আমাদের ভিত্তি। এর অর্থ হলো, আমাদের একটি কার্যকর মান ব্যবস্থাপনা ব্যবস্থা রয়েছে। আমরা প্রতিটি বিষয় পর্যবেক্ষণ করি। আমরা ক্রমাগত উন্নতি সাধন করি। শিল্পক্ষেত্রে ব্যবহারের জন্য, এটি আপনাকে এই আস্থা দেয় যে প্রতিটি চালানই নির্ধারিত মান পূরণ করে।
ISO 13485:2016 বিষয়টিকে আরও এক ধাপ এগিয়ে নিয়ে যায়। এটি চিকিৎসা যন্ত্রপাতির মান। এর মানে হলো, আমরা নিয়ন্ত্রিত শিল্পগুলো সম্পর্কে বুঝি। এর উৎস শনাক্তকরণ ব্যবস্থা নিখুঁত। প্রতিটি ধাপে ঝুঁকি ব্যবস্থাপনা অন্তর্ভুক্ত করা হয়েছে। আপনার তৈরি যন্ত্রাংশ যদি কোনো রোগীর শরীরে ব্যবহৃত হয়, তবে এই সার্টিফিকেশনটি গুরুত্বপূর্ণ।
নোবেল সুবিধা
এই হলো আমাদের বিশেষত্ব। আমরা গভীর প্রযুক্তিগত জ্ঞানের সাথে নিখুঁত বাস্তবায়নের সমন্বয় করি। ওয়ার্কহোল্ডিং, লোকেটিং এবং ক্ল্যাম্পিং সম্পর্কে আপনি এইমাত্র যে নীতিগুলো শিখলেন—আমরা প্রতিদিন সেগুলোই অনুসরণ করি। আমরা ফিক্সচার ডিজাইন করি। আমরা ফিক্সচার তৈরি করি। আপনার যন্ত্রাংশগুলো সঠিকভাবে তৈরি করতে আমরা সেগুলো ব্যবহার করি।
তত্ত্ব গুরুত্বপূর্ণ। কিন্তু বাস্তবায়নই সবকিছু। নোবেল-এ আমরা দুটোই নিশ্চিত করি।
বিবরণ
একটি ডিভাইস কি একই সাথে জিগ এবং ফিক্সচার হতে পারে?
বিরল হলেও, হ্যাঁ। বক্স জিগ হলো এর একটি উৎকৃষ্ট উদাহরণ। এটি যন্ত্রাংশটিকে আবদ্ধ করে এবং একটি ফিক্সচারের মতো এটিকে নিরাপদে ধরে রাখে। কিন্তু এর একাধিক তলের মধ্য দিয়ে ড্রিলকে চালনা করার জন্য বুশিংও থাকে। সুতরাং এটি উভয় কাজই করে। বেশিরভাগ যন্ত্র একটি ভূমিকাতেই সীমাবদ্ধ থাকে। বক্স জিগ হলো সেই ব্যতিক্রম যা নিয়মটিকে প্রমাণ করে।
আমার কি এর জন্য একটি ফিক্সচার দরকার? 3D প্রিন্টিং?
প্রিন্টারটির নিজের জন্য নয়। মেশিনটি কোনো কর্তন বল ছাড়াই স্তর-স্তর করে যন্ত্রাংশ তৈরি করে। কোনো কিছু আটকে রাখার প্রয়োজন নেই।
কিন্তু পোস্ট-প্রসেসিংয়ের কথা ভাবুন। যদি কোনো প্রিন্ট করা অংশে ছিদ্র করতে বা কোনো বৈশিষ্ট্য তৈরি করতে হয়, তাহলে হ্যাঁ, আপনার একটি ফিক্সচার লাগবে। প্রিন্ট করা অংশগুলো অদ্ভুত আকারের হতে পারে। একটি বিশেষ ফিক্সচার ছাড়া পরবর্তী কাজগুলোর জন্য সেগুলোকে ধরে রাখা হতাশাজনক এবং নির্ভুল নয়।
জিগ এবং টেমপ্লেটের মধ্যে পার্থক্য কী?
টেমপ্লেট হলো জিগের সবচেয়ে সরল রূপ। এটি মূলত একটি প্লেট, যাতে অনুসরণ করার জন্য ছিদ্র বা কিনারা থাকে। এটিকে যন্ত্রাংশটির উপর রেখে তার উপর দিয়ে দাগ টানা হয় বা ছিদ্র করা হয়।
একটি জিগ আরও উন্নত। যন্ত্রাংশটির উপর দাঁড়ানোর জন্য এর পায়া থাকে। টুলটিকে নির্ভুলভাবে চালনা করার জন্য এতে বুশিং থাকে। এটিকে যথাস্থানে ধরে রাখার জন্য এতে ক্ল্যাম্পও থাকতে পারে। একটি টেমপ্লেট পথনির্দেশ করে। একটি জিগ পথনির্দেশ করে এবং প্রায়শই নিজেকে সঠিক অবস্থানে স্থাপন করে।
আমি কীভাবে নরম এবং নরমের মধ্যে বেছে নেব কঠিন সরঞ্জাম?
পরিমাণ ও সময়রেখা দেখুন।
যখন আপনার দ্রুত যন্ত্রাংশ প্রয়োজন, তখন অ্যালুমিনিয়াম, থ্রিডি-প্রিন্টেড প্লাস্টিক, ইপোক্সির মতো নরম টুলিং বেছে নিন। প্রোটোটাইপ, স্বল্প উৎপাদন বা ডিজাইনের পুনরাবৃত্তির জন্য এটি সস্তা এবং দ্রুত। এটি ক্ষয় হয়ে যায়, কিন্তু আপনার এটি বেশিদিন প্রয়োজন হবে না।
যখন হাজার হাজার যন্ত্রাংশ উৎপাদন করতে হয়, যখন নকশা চূড়ান্ত হয়ে যায়, বা যখন আপনার ফিক্সচারটি বছরের পর বছর টিকে থাকা প্রয়োজন, তখন ইস্পাত বা ঢালাই লোহার মতো মজবুত টুলিং বেছে নিন। এর প্রাথমিক খরচ বেশি হলেও, সময়ের সাথে সাথে এর স্থায়িত্ব এবং নির্ভুলতা সেই খরচ পুষিয়ে দেয়।







