
ইনজেকশন মোল্ডিং শিল্পের সাথে জড়িত যে কারো জন্য মেশিন টিউনিং একটি দৈনন্দিন কাজ। কিন্তু প্রতিটি মেশিনকে একেবারে নিখুঁতভাবে সেট করা—আপনি একজন অভিজ্ঞ কর্মী হোন বা নতুন শিক্ষানবিশ—সর্বদাই একটি বড় চ্যালেঞ্জ। কেন? কারণ উপকরণ, মোল্ডের তাপমাত্রা, মেশিনের অবস্থা, টুলিং, এমনকি ওয়ার্কশপের পরিবেশ—এগুলোর প্রত্যেকটিরই ভিন্ন ভিন্ন চাহিদা রয়েছে। একটি মানসম্মত পণ্য এবং উচ্চ দক্ষতাই হলো টিউনিংয়ের চূড়ান্ত লক্ষ্য। এই লক্ষ্যগুলোকে পথপ্রদর্শক হিসেবে নিয়েই আমরা এখানে বিষয়টি আলোচনা করব।
ইনজেকশন ছাঁচনির্মাণ মেশিন চেক
৬. শট ধারণক্ষমতা
এটি সরাসরি মেশিনে পরীক্ষা করুন। নেমপ্লেটে সাধারণত সর্বোচ্চ শট ভলিউম দেখানো থাকে। যদি কোনো নেমপ্লেট না থাকে, তাহলে শট ভলিউম সর্বোচ্চ মানে সেট করুন, একটি সম্পূর্ণ শট চালান, গলিত অংশটি বের করে দিন এবং এর ওজন করুন। এটাই আপনার মেশিনের প্রকৃত সর্বোচ্চ শট ধারণক্ষমতা।
দ্রষ্টব্য: উপাদানের ঘনত্বের ওপর শট ধারণক্ষমতা নির্ভর করে—কিছু উপাদান অন্যগুলোর চেয়ে বেশি ঘন হয়।
২. স্ক্রু ও নন-রিটার্ন ভালভ সিলের অখণ্ডতা
স্থিতিশীল প্রসেস প্যারামিটারের জন্য স্ক্রু এবং নন-রিটার্ন ভালভের মধ্যে ভালো সিলিং অপরিহার্য।
কীভাবে চেক করবেন:
মোল্ডটি বসানোর পর, একটি সাধারণ সেমি-অটোমেটিক সাইকেল চালান। কুলিং শুরু হলে, ম্যানুয়াল মোডে যান। স্ক্রু পূর্ণ না হওয়া পর্যন্ত আবার প্লাস্টিসাইজ করুন, তারপর ম্যানুয়ালি ইনজেক্ট করুন। স্ক্রু-এর অবস্থান লক্ষ্য করুন। ইনজেকশন প্রেশার ছেড়ে দিন এবং দেখুন স্ক্রু-টি আগের অবস্থায় ফিরে আসে কিনা। যদি এটি আগের অবস্থায় ফিরে আসে, তাহলে সিলটি ভালো আছে এবং স্ক্রু ও নন-রিটার্ন ভালভ ঠিক আছে।
আরও নির্ভুলতার জন্য, আপনি ছাঁচের পরিবর্তে একটি স্টিলের পাত ব্যবহার করতে পারেন। শুধু নজলটি পাতের উপর চেপে ধরুন, হাতে করে ইনজেক্ট করুন এবং স্প্রিং-ব্যাক হচ্ছে কিনা তা পরীক্ষা করুন। এছাড়াও, নিশ্চিত হয়ে নিন যে নজল থেকে কোনো গলিত পদার্থ চুইয়ে পড়ছে না।
যদি স্ক্রুটি আগের অবস্থায় ফিরে না আসে, তাহলে সম্ভবত নন-রিটার্ন ভালভটি ত্রুটিপূর্ণ এবং এটি পরীক্ষা ও মেরামত করা প্রয়োজন।
৩. ইনজেকশন চাপ পরীক্ষা
স্থাপন পদ্ধতি: একটি স্টিলের পাতের উপর প্রেশার সেন্সর রাখুন এবং সেন্সরটির উপরে একটি অ্যালুমিনিয়ামের পাত রাখুন। নজলটি অ্যালুমিনিয়ামের পাতের সাথে চেপে ধরুন।
পদ্ধতি: মেশিনের ইনজেকশন প্রেশার নিম্নরূপে সেট করুন এবং প্রতিটি লেভেলে তিনবার ইনজেক্ট করুন:
- ১৫০ বার (৩x)
- ১৫০ বার (৩x)
- ১৫০ বার (৩x)
- ১৩০ বার (৩x) — যদি আপনি নিয়মিত এই চাপের পরিসর ব্যবহার করেন তবে আরও ঘন ঘন পরীক্ষা করুন।
- ১৫০ বার (৩x)
প্রতিবার প্রেশার টেস্টারে প্রদর্শিত প্রকৃত চাপ সেট করা চাপের সাথে মিলছে কিনা তা পরীক্ষা করুন। সবকিছু রেকর্ড করুন।
যদি বিচ্যুতি ৫%-এর বেশি হয়, তাহলে মেশিনের প্রদর্শিত মান সমন্বয় করা প্রয়োজন অথবা সরঞ্জামটির সার্ভিসিং প্রয়োজন।
৪. গলনাঙ্ক পরীক্ষা
তাপমাত্রা পরীক্ষা দুই প্রকারের হয়ে থাকে:
- শুকানোর (হপার) তাপমাত্রা
হপারের উপরে এবং নিচে তাপমাত্রা মাপার জন্য একটি টেম্পারেচার প্রোব ব্যবহার করুন। এটি করা খুবই সহজ, এবং বেশিরভাগ শুকানোর যন্ত্রেই এটি প্রদর্শিত হয়। (আপনার যদি আরও বিস্তারিত তথ্যের প্রয়োজন হয়, তবে একটি বার্তা দিন—আলোচনা করতে পারলে খুশি হব।)
- ইনজেকশন গলন তাপমাত্রা
এই বিষয়টি আরও জটিল। যন্ত্রটি ৪-৫টি তাপমাত্রা অঞ্চল দেখায়, কিন্তু চলার সময় সেই রিডিংগুলো সঠিক কিনা তা সহজে যাচাই করা যায় না—আপনাকে মূলত ডিসপ্লের ওপরই নির্ভর করতে হয়। তৃতীয় কোনো পক্ষের দ্বারা এটি যাচাই করা কঠিন।
একটি মোটামুটি পদ্ধতি হলো: ইনজেকশন ইউনিটটি ভেতরে ঢুকিয়ে গলিত পদার্থটি বের করে দিন এবং সাথে সাথে এক্সট্রুড করা উপাদানটি পরীক্ষা করুন। সেই রিডিংটি প্রথম-জোনের তাপমাত্রা সেটিংয়ের সাথে তুলনা করুন। যদি পার্থক্য প্রায় ১০%-এর বেশি হয়, তাহলে সম্ভবত মেশিনের তাপমাত্রা রিডিং ভুল দেখাচ্ছে—থার্মোকাপলটি পরিবর্তন করুন অথবা পুনরায় ক্যালিব্রেট করুন।
পরিমাপ অভ্যন্তরীণ গলনাঙ্ক নির্ণয় করা আরও কঠিন। এর জন্য আপনাকে স্ক্রু এবং নজলটি খুলে ফেলতে হবে, তারপর একটি ফিক্সচার ব্যবহার করে ব্যারেলের গভীরে একটি প্রোব প্রবেশ করাতে হবে।
তবে, এখানে চরম নির্ভুলতা সবসময় অপরিহার্য নয়—বেশিরভাগ তাপ আসলে শুধু ব্যারেল হিটার থেকে নয়, বরং স্ক্রু শিয়ার থেকেও আসে।
সতর্ক থাকুন: পুরোনো মেশিনগুলিতে, তাপমাত্রা বাড়ানোর সময় হিটার ব্যান্ডগুলি উল্লেখযোগ্যভাবে ছাড়িয়ে যেতে পারে। এর ফলে উপাদানটির নির্দিষ্ট অংশে বিবর্ণতা (হলুদ হয়ে যাওয়া বা পুড়ে যাওয়া) দেখা দিতে পারে। এটি প্রায়শই ঘটে যখন হিটার, থার্মোকাপল বা কন্ট্রোল বোর্ডগুলি ভিন্ন ব্যাচের বেমানান ও অ-ক্যালিব্রেটেড যন্ত্রাংশ দিয়ে প্রতিস্থাপন করা হয়, যার ফলে তাপমাত্রার সামঞ্জস্যহীনতা দেখা দেয়।
ছাঁচের রক্ষণাবেক্ষণ
বিভিন্ন ধরণের ছাঁচ রয়েছে: সিঙ্গেল-প্লেট, টু-প্লেট, সাইড-কোর পুল, ইত্যাদি। চূড়ান্তভাবে কোন ছাঁচটি বেছে নেওয়া হবে, তা মূলত পণ্যটির উপরই নির্ভর করে।
একটি ভালো ছাঁচ আমাদের কাজকে সহজ করে তোলে। অন্যদিকে, একটি ত্রুটিপূর্ণ নকশার ছাঁচ অফুরন্ত মাথাব্যথার কারণ হতে পারে। কিন্তু শেষ পর্যন্ত, নিখুঁত সমাধানটি সাধারণত যোগাযোগ অথবা ছাঁচের পরিবর্তনের মাধ্যমেই পাওয়া যায়।
ছত্রাকের যথাযথ পরিচর্যা অপরিহার্য — এবং এটি এমন একটি বিষয় যা আমাদের নিয়ন্ত্রণে রয়েছে। তাই আমাদের এটি যথাসম্ভব ভালোভাবে করা উচিত।
উৎপাদনের পর
উৎপাদন শেষ হয়ে গেলে, নিম্নলিখিত বিষয়গুলো নিশ্চিত করুন:
- ছাঁচের ভেতরে থাকা পানি বা শীতলীকরণ তরল বের করে দিতে একটি এয়ার গান ব্যবহার করুন।
- সংরক্ষণের সময় মরিচা বা বাইরের কোনো বস্তু প্রবেশ করা থেকে বিরত রাখতে পোর্টগুলো প্লাগ দিয়ে বন্ধ করে দিন।
- পৃষ্ঠের ক্ষয় রোধ করতে ছাঁচের পৃষ্ঠে মরিচা-রোধী তেল প্রয়োগ করুন।
- ছাঁচটি একটি উপযুক্ত র্যাকে রাখুন — কখনোই সরাসরি মেঝেতে রাখবেন না।
নিরাপত্তা নির্দেশিকা: ছত্রাক সরানোর সময় সর্বদা সতর্কতা অবলম্বন করুন। নিরাপত্তা এবং স্বাস্থ্যই সর্বাগ্রে — এগুলোই জীবিকা অর্জনের ভিত্তি। যদি কোনো কিছু বিপজ্জনক (বা এমনকি সম্ভাব্য বিপজ্জনক) মনে হয়, তবে মনোযোগ দিন এবং পরিস্থিতির উন্নতি করুন।
অভ্যন্তরীণ ছাঁচ রক্ষণাবেক্ষণ
উৎপাদনের সময়, ছাঁচের ভিতরে প্রচুর পরিমাণে গ্যাস এবং ময়লা জমতে পারে। সময়ের সাথে সাথে, এটি ইজেক্টর পিন এবং ইনসার্টগুলির মসৃণ চলাচল এবং বায়ু নিষ্কাশনকে প্রভাবিত করতে পারে। এর ফলে যন্ত্রাংশগুলিতে কালো ছোপও পড়তে পারে এবং গুরুতর ক্ষেত্রে, ইজেক্টর পিনগুলিও জ্যাম হয়ে যেতে পারে।
সেই কারণে, প্রতিটি উৎপাদন চক্রের আগে ও পরে প্রতিটি যন্ত্রাংশ খুলে পরিষ্কার করা উচিত।
ইজেক্টর পিন এবং ইনসার্টের উপর জমে থাকা গ্রিজ ও ময়লা বেশ জেদি এবং সহজে দূর করা কঠিন হতে পারে। এখন পর্যন্ত আমার দেখা সবচেয়ে কার্যকর পদ্ধতি হলো স্যান্ডপেপার ব্যবহার করা।
আমি এমন কোনো পরিষ্কারক পাইনি যা এই ধরনের জেদি তেল দ্রুত দূর করতে পারে। তীব্র অ্যাসিড হয়তো কাজ করতে পারে, কিন্তু এর ধোঁয়া খুবই অস্বস্তিকর — আমাদের ছত্রাক বিশেষজ্ঞরা তা সহ্য করতে পারেন না, তাই তারা এখনও স্যান্ডপেপারই বেশি পছন্দ করেন। তাছাড়া, রাসায়নিক পরিষ্কারকগুলো সঠিকভাবে নিষ্পত্তি করা কঠিন এবং এর কারণে পরিবেশ নিয়ন্ত্রকদের সাথে ঝামেলায় পড়তে পারেন।
রক্ষণাবেক্ষণ ছাঁচের তাপমাত্রা নিয়ন্ত্রক (পানি / তেল থার্মোলেটর)
উৎপাদনের সময় মোল্ড থেকে তাপ অপসারণের জন্য মোল্ড টেম্পারেচার কন্ট্রোলার (থার্মোলেটর) দায়ী। যন্ত্রাংশের বাহ্যিক রূপ এবং চক্রের কার্যকারিতা—উভয়ের উপর ভিত্তি করেই তাপমাত্রার নির্ধারণ করা হয়, তাই মোল্ড টেম্পারেচার কন্ট্রোলার একটি অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে।
তাপমাত্রা যাচাই করুন
ফ্লো ওয়াটার থার্মোমিটার ব্যবহার করে তাপমাত্রা পরীক্ষা করা উচিত। ছাঁচের প্রবেশপথ এবং নির্গমনপথ উভয় স্থানেই থার্মোমিটারটি স্থাপন করুন। এর ফলে আপনি তাপমাত্রার অবস্থা এবং প্রবাহের হার উভয়ই সম্পূর্ণরূপে পর্যবেক্ষণ করতে পারবেন।
প্রবাহের আচরণ পরীক্ষা করার জন্য, নির্গমন পথে একটি পরিষ্কার নল সংযুক্ত করুন। এর মাধ্যমে আপনি দেখতে পারবেন প্রবাহটি অশান্ত না শান্ত।
- অশান্ত প্রবাহ— আপনি পরিষ্কারভাবে দেখতে পাচ্ছেন পানি নড়ছে এবং মিশছে।
- লেমিনার প্রবাহ— পানি স্থির থাকে অথবা না মিশে মসৃণভাবে বয়ে যায়।
ছাঁচের জন্য প্রয়োজন অশান্ত প্রবাহ । স্তরিত প্রবাহ কার্যকরভাবে ছাঁচ থেকে তাপ অপসারণ করতে পারে না।
কুলিং মিডিয়াম
শীতলীকরণ মাধ্যমের নির্বাচন একটি বড় পার্থক্য গড়ে তোলে:
| মধ্যম | সর্বোচ্চ তাপমাত্রা |
| বিশুদ্ধ পানি | 100 ° C (212 F) |
| চাপযুক্ত ট্যাঙ্কের জল | 120 ° C (248 F) |
| তেল | 180 ° C (356 F) |
মনে রাখবেন: পাইপের মধ্য দিয়ে সব সময়ই কিছু তাপ নষ্ট হয়, তাই ছাঁচের প্রকৃত তাপমাত্রা নির্ধারিত তাপমাত্রার চেয়ে সামান্য কম হতে পারে।
ইনজেকশন মোল্ডিং প্রক্রিয়ার মূল পরামিতি
১. ব্যারেলের তাপমাত্রা
প্লাস্টিক শুধুমাত্র গলিত অবস্থায় থাকলেই ছাঁচে প্রবেশ করানো যায়। ব্যারেলটি হিটার ব্যান্ডের মাধ্যমে উত্তপ্ত করা হয়, যা ভিতরের প্লাস্টিকে তাপ স্থানান্তর করে সেটিকে গলিয়ে দেয়। ব্যারেলের দৈর্ঘ্যের উপর নির্ভর করে একাধিক হিটার ব্যান্ড স্থাপন করা যেতে পারে এবং প্রক্রিয়াজাত করা উপাদান অনুযায়ী প্রতিটি অঞ্চলের তাপমাত্রা আলাদাভাবে নির্ধারণ করতে হয়। এই নির্ধারিত তাপমাত্রাগুলোই শেষ পর্যন্ত প্রকৃত গলনাঙ্ককে প্রভাবিত করে। এছাড়াও, স্ক্রু ঘূর্ণনের ফলে সৃষ্ট শিয়ারও গলনাঙ্কের উপর উল্লেখযোগ্য প্রভাব ফেলে। প্রস্তাবিত গলনাঙ্ক উপাদান সরবরাহকারীর কাছ থেকে জেনে নেওয়া যেতে পারে।
২. ছাঁচের তাপমাত্রা
ইনজেকশন মোল্ডিং একটি তাপ স্থানান্তর প্রক্রিয়া — এতে মোল্ডের ভিতরে গলিত পদার্থ ধীরে ধীরে ঠান্ডা হয়। মোল্ডের তাপমাত্রা মোল্ড টেম্পারেচার কন্ট্রোলার (থার্মোলেটর) দ্বারা সেট করা হয়, যা পানি বা তেলের মতো একটি তাপ স্থানান্তরকারী তরল সঞ্চালন করে। সাধারণত, ১০০°C-এর কম তাপমাত্রার জন্য পানি এবং এর চেয়ে বেশি তাপমাত্রার জন্য তেল ব্যবহার করা হয়। কিছু ক্ষেত্রে বৈদ্যুতিক হিটিং রডও ব্যবহার করা যেতে পারে। কিছু ইনজেকশন মোল্ডিং মেশিনে কন্ট্রোল প্যানেল থেকে সরাসরি এই মোল্ড তাপমাত্রা ইউনিটগুলো নিয়ন্ত্রণ করার সুযোগ থাকে। প্রস্তাবিত মোল্ড তাপমাত্রা উপাদান সরবরাহকারীর কাছ থেকে জেনে নেওয়া যেতে পারে।
১. ইনজেকশন গতি
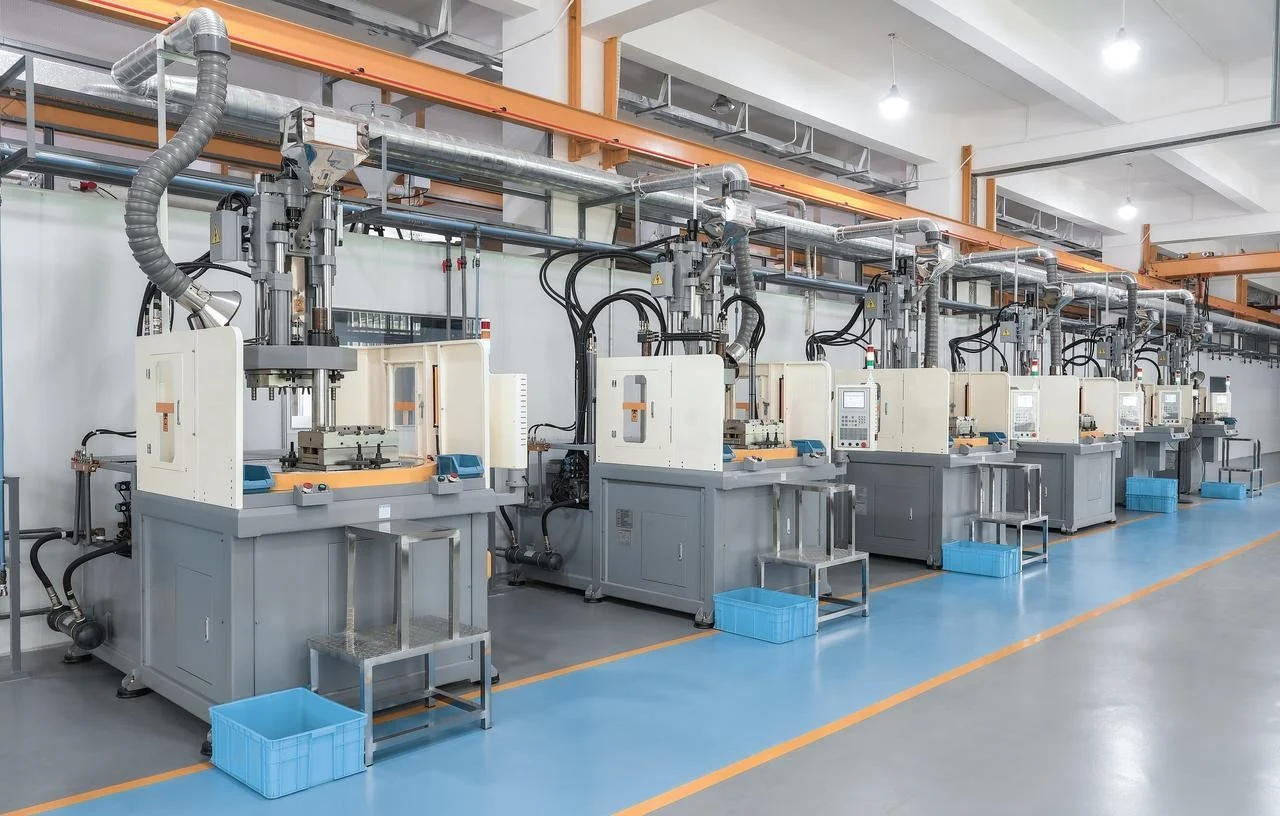
ইনজেকশন স্পিড বলতে সেই রৈখিক গতিকে বোঝায়, যে গতিতে স্ক্রু গলিত প্লাস্টিককে ছাঁচের মধ্যে ঠেলে দেয়।
ইনজেকশনের গতি যথাসম্ভব দ্রুত হওয়া উচিত, যাতে ক্যাভিটি পূর্ণ না হওয়া পর্যন্ত গলিত পদার্থটি গলিত থাকে। ছাঁচটি পূর্ণ হয়ে গেলে ইনজেকশন বন্ধ হয়ে যায়।
২. ইনজেকশন চাপ
নির্ধারিত ইনজেকশন গতি বজায় রাখার জন্য স্ক্রু টিপে গলিত পদার্থের উপর যে চাপ প্রয়োগ করা হয়, তাকেই ইনজেকশন প্রেশার বলা হয়। প্লাস্টিকের সান্দ্রতা বাড়লে, নির্ধারিত গতি বজায় রাখার জন্য প্রয়োজনীয় বল (বা চাপ)ও বেড়ে যায়। তাই, ইনজেকশনের সময় একটি স্থির গতি বজায় রাখা অত্যন্ত গুরুত্বপূর্ণ। একটি নির্ভরযোগ্য প্রক্রিয়ার জন্য, মেশিনে সর্বদা পর্যাপ্ত চাপ থাকা উচিত। ইনজেকশন প্রেশার অপ্টিমাইজ করার জন্য প্রেশার ড্রপ টেস্ট ব্যবহার করা যেতে পারে।
৫. প্যাকিং চাপ
প্যাকিং হলো ক্ষতিপূরণ পর্বের প্রথম উপ-পর্যায়। ইনজেকশনের সময় ছাঁচটি পূর্ণ হয়ে যাওয়ার পর, পরবর্তী সংকোচনের ক্ষতিপূরণের জন্য অতিরিক্ত প্লাস্টিক প্যাক করতে হয়। এই পর্যায়ে গলিত পদার্থের উপর যে চাপ প্রয়োগ করা হয়, তাকে প্যাকিং চাপ বলা হয়। যন্ত্রাংশের সংকোচন এবং মাত্রা নির্ধারণের জন্য প্যাকিং চাপ সবচেয়ে গুরুত্বপূর্ণ প্যারামিটারগুলোর মধ্যে একটি।
৬. প্যাকিংয়ের সময়
প্যাকিং টাইম হলো সেই সময়কাল, যে সময়ের জন্য প্যাকিং চাপ প্রয়োগ করা হয়। প্যাকিং টাইম অপ্টিমাইজ করার জন্য ডেটা পেতে গেট ফ্রিজ টেস্টিং ব্যবহার করা যেতে পারে।
৭. চাপ ধরে রাখা
ধারণ চাপ হলো ক্ষতিপূরণ পর্বের দ্বিতীয় উপ-পর্যায়। এটি হলো গলিত পদার্থের উপর প্রয়োগ করা চাপ, যা নিশ্চিত করে যে গলিত পদার্থটি গহ্বরকে উপচে না ফেলে বা তা থেকে বাইরে প্রবাহিত না হয়। তাত্ত্বিকভাবে, গেটটি জমে না যাওয়া পর্যন্ত এই পর্যায়ে কোনো প্লাস্টিক প্রবাহ ঘটে না।
৮. ধারণ সময়
হোল্ডিং টাইম হলো সেই সময়কাল, যে সময়ের জন্য হোল্ডিং প্রেসার প্রয়োগ করা হয়। হোল্ডিং টাইম অপ্টিমাইজ করার জন্য গেট ফ্রিজ টেস্টিংও ব্যবহার করা যেতে পারে।
৯. স্ক্রু গতি
স্ক্রু স্পিড বলতে প্লাস্টিকেশন (স্ক্রু রিকভারি) চলাকালীন স্ক্রু-এর ঘূর্ণন গতিকে বোঝায়। সাধারণত, অনিয়তাকার পদার্থের তুলনায় স্ফটিকাকার পদার্থের জন্য উচ্চতর স্ক্রু স্পিডের প্রয়োজন হয়। বর্তমানে, সরাসরি স্ক্রু স্পিড অপ্টিমাইজ করার মতো কোনো উন্নত প্রযুক্তি নেই। সাধারণত পরোক্ষ পদ্ধতি ব্যবহার করা হয়, যেমন গলিত পদার্থের তাপমাত্রা পরিমাপ করা এবং গলিত পদার্থে পোড়া বা অগলিত কণা আছে কিনা তা পরীক্ষা করা।
১০. পিঠের চাপ
প্লাস্টিকেশন প্রক্রিয়ার সময় স্ক্রু-এর পিছনে যে চাপ প্রয়োগ করা হয়, তাকে ব্যাক প্রেশার বলা হয়। এই চাপ সুষম গলন ত্বরান্বিত করতে এবং উদ্বায়ী পদার্থ অপসারণ করতে সাহায্য করে। বর্তমানে, ব্যাক প্রেশারকে সর্বোত্তম পর্যায়ে নিয়ে যাওয়ার মতো কোনো উন্নত প্রযুক্তিও নেই।
১১. শীতল হওয়ার সময়
শীতলীকরণ সময় হলো সেই সময়কাল, যখন প্লাস্টিকটি ইজেকশন তাপমাত্রায় ঠান্ডা হওয়ার জন্য ছাঁচটি বন্ধ থাকে। শীতলীকরণ পর্যায় শেষ হওয়ার পর, ছাঁচটি খোলে এবং অংশটি বের করে দেওয়া হয়। তবে, নির্ধারিত শীতলীকরণ সময় প্রকৃত শীতলীকরণ সময় নয়। গলিত পদার্থ ছাঁচের পৃষ্ঠের সংস্পর্শে আসার সাথে সাথেই শীতলীকরণ শুরু হয়। সুতরাং, প্রকৃত শীতলীকরণ সময় সমান: ইনজেকশন সময় (পূরণ সময়) + নির্ধারিত প্যাকিং সময় + নির্ধারিত হোল্ডিং সময় + নির্ধারিত শীতলীকরণ সময়। পরিকল্পিত পরীক্ষার মাধ্যমেও শীতলীকরণ সময়কে অপ্টিমাইজ করা যেতে পারে।
১২. শট সাইজ (মিটারিং)
শট সাইজ মিটারিং নামেও পরিচিত। স্ক্রু জিরো পজিশন হলো যখন স্ক্রুটি ব্যারেলের একেবারে সামনে থাকে। স্ক্রুটি যখন পিছনের দিকে এগোতে থাকে, তখন এটি গলিত প্লাস্টিক জমা করে। স্ক্রুটি পিছনের দিকে যে নির্দিষ্ট দূরত্ব অতিক্রম করে, তাকে শট সাইজ বলা হয়। শট সাইজ রৈখিক দূরত্ব বা আয়তনে প্রকাশ করা হয়। মোট ইনজেকশন ওজন এবং গলিত পদার্থের ঘনত্বের উপর ভিত্তি করে শট সাইজ গণনা করা যেতে পারে। তবে, যেহেতু গলিত পদার্থের ঘনত্ব তাপমাত্রার উপর নির্ভর করে — যা সঠিকভাবে পরিমাপ করা কঠিন — তাই গণনা করা শট সাইজ সাধারণত একটি আনুমানিক হিসাব মাত্র। প্যাকিং এবং হোল্ডিংয়ের সময় প্রকৃত কুশনের উপর ভিত্তি করে শট সাইজ অবশ্যই সামঞ্জস্য করতে হয়।
১৩. স্থানান্তর অবস্থান (সুইচওভার পয়েন্ট)
যে বিন্দুতে ইনজেকশন পর্যায়টি ক্ষতিপূরণ পর্যায়ে পরিবর্তিত হয়, তাকে স্থানান্তর বিন্দু (transfer point) বলা হয়। যখন স্ক্রু-এর অবস্থান দ্বারা এই পরিবর্তনটি ঘটে, তখন একে স্থানান্তর অবস্থান (transfer position) বা সুইচওভার বিন্দু (switchover point) বলা হয়। সময়, হাইড্রোলিক চাপ বা কোনো বাহ্যিক সংকেত দ্বারাও এই পরিবর্তন ঘটতে পারে। তাত্ত্বিকভাবে, স্থানান্তর অবস্থানে ছাঁচটি গলিত ধাতু দ্বারা ১০০% পূর্ণ থাকা উচিত। কিন্তু বাস্তবে, ক্ষতিপূরণ পর্যায় শুরু হওয়ার আগে ছাঁচটি প্রায়শই ১০০%-এর চেয়ে সামান্য কম পূর্ণ করা হয়।
অন্যান্য পরামিতি (কম গুরুত্বপূর্ণ)
নিম্নলিখিত প্যারামিটারগুলো উপরের ১৩টি প্যারামিটারের মতো ঘন ঘন সমন্বয় করার প্রয়োজন হয় না, এবং পণ্যের গুণমানের উপর এগুলোর কোনো উল্লেখযোগ্য প্রভাবও নেই।
ডিকম্প্রেশন বা সাকশন দূরত্ব
যেহেতু স্ক্রু রিকভারি (প্লাস্টিকেশন) ব্যাক প্রেসারের অধীনে ঘটে, তাই স্ক্রু-এর সামনের গলিত পদার্থ সংকুচিত হয় এবং এর মধ্যে অভ্যন্তরীণ চাপ থাকে। স্ক্রু রিকভারির সময়, মোল্ড করা অংশ এবং রানার তখনও মোল্ডের ভিতরে থাকে। মোল্ড খোলার সাথে সাথে, স্প্রু নজল থেকে আলাদা হয়ে যায়, গলিত পদার্থের চাপ মুক্ত হয় এবং গলিত পদার্থ নজল দিয়ে চুইয়ে বেরিয়ে আসতে পারে। তাই, স্ক্রু রিকভারি শেষ হলে, অভ্যন্তরীণ চাপ কমানোর জন্য স্ক্রু-কে সামান্য অতিরিক্ত দূরত্ব পিছনে সরানো উচিত। এই দূরত্বকে ডিকম্প্রেশন ডিসটেন্স বা সাক ব্যাক ডিসটেন্স বলা হয়। সাধারণত, এই দূরত্ব কম হয় (১০ মিমি-এর কম)। অতিরিক্ত সাকশন ব্যাকের কারণে অংশে পৃষ্ঠের ত্রুটি দেখা দিতে পারে।
প্যাকিং গতি
প্যাকিং স্পিড হলো ক্ষতিপূরণ পর্বের সময় স্ক্রু-এর রৈখিক গতি। কিছু ইনজেকশন মোল্ডিং মেশিনে, এটি শুধুমাত্র একটি ঐচ্ছিক প্যারামিটার।
চূড়ান্ত নোট
আপনি যদি একটি আধুনিক ইনজেকশন মোল্ডিং মেশিনের কন্ট্রোল প্যানেলের দিকে তাকান, তবে বিভিন্ন প্যারামিটার এবং অপশনের সংখ্যা দেখে আপনি হতবাক হয়ে যেতে পারেন। পণ্যের গুণমান এবং উৎপাদন দক্ষতা ট্র্যাক করার জন্য মেশিনগুলিতে প্রায়শই একাধিক মনিটরিং স্ক্রিন থাকে। মেশিন নির্মাতারা কখনও কখনও অপ্রয়োজনীয় কন্ট্রোল ফিচারও অন্তর্ভুক্ত করে। উদাহরণস্বরূপ, কিছু মেশিন প্যাকিং এবং হোল্ডিং পর্যায়ের জন্য চাপ নির্বাচনের দশটি ধাপের সুবিধা দেয়। বেশিরভাগ পদ্ধতিগত ইনজেকশন মোল্ডিং প্রক্রিয়া উন্নয়নে, চাপের দুটি ধাপই যথেষ্ট হওয়া উচিত। তবে, কিছু ক্ষেত্রে—যন্ত্রাংশ বা ছাঁচের নকশার ত্রুটি পূরণের জন্য—প্রক্রিয়া প্রকৌশলীদের বহু-ধাপ প্রক্রিয়া ব্যবহার করার প্রয়োজন হতে পারে।
উপসংহার
মেশিন টিউনিং-এর পথটিকে আপাতদৃষ্টিতে কেবল স্ক্রু ঘোরানো এবং প্যারামিটার সমন্বয় করার মতো মনে হতে পারে, কিন্তু বাস্তবে এটি উপকরণ, সরঞ্জাম, ছাঁচ এবং পরিবেশের সাথে এক গভীর কথোপকথন। প্রতিটি মেশিনের নিজস্ব বৈশিষ্ট্য আছে। প্রতিটি উপকরণ ভিন্নভাবে আচরণ করে। কেবলমাত্র অবিরাম পর্যবেক্ষণ, লিপিবদ্ধকরণ এবং সারসংক্ষেপের মাধ্যমেই আপনি এই কথোপকথনে সত্যিকারের সাবলীল হতে পারবেন।
নোবেল সম্পর্কে
আমাদের পরিচয় এই। আমরা একটি নির্ভুল সিএনসি মেশিনিং প্রতিষ্ঠান। আমরা গুণমান এবং ধারাবাহিকতার উপর গুরুত্ব দিই। এটাই আমাদের ভিত্তি।
এই নিবন্ধটি ইনজেকশন মোল্ডিং নিয়ে ছিল। কিন্তু আমাদের আসল দক্ষতা ভিন্ন। আমরা সিএনসি মেশিনিং, মিলিং , টার্নিং এবং ধাতু ও প্লাস্টিকের কাস্টম যন্ত্রাংশ তৈরি করি। বিভিন্ন ধরণের উপকরণ ব্যবহার করা হয়।
আমাদের সার্টিফিকেশনগুলো গুরুত্বপূর্ণ:
আইএসও ৯০০১:২০১৫ — গুণমান ব্যবস্থাপনা সিস্টেম। ভিত্তি।
আইএসও ১৩৪৮৫:২০১৬ — চিকিৎসা যন্ত্রপাতির মান ব্যবস্থাপনা। আরও কঠোর। অধিকতর শনাক্তকরণযোগ্যতা।
এগুলো কোনো পদক নয়। এর মানে হলো, আমরা আমাদের কার্যপ্রক্রিয়া নিয়ন্ত্রণ করি। আমরা সবকিছুর ওপর নজর রাখি। আমরা ক্রমাগত উন্নতি করে চলেছি। চিকিৎসা সংক্রান্ত কাজ। মোটরগাড়ি সংক্রান্ত কাজ। সাধারণ শিল্পক্ষেত্র। সবকিছুর ক্ষেত্রেই একই মানদণ্ড প্রযোজ্য।
আমাদের বিশ্বাস হলো এই। উত্তম উৎপাদন ব্যবস্থা আমরা এখানে যে নিয়মগুলো উল্লেখ করেছি, সেগুলোই অনুসরণ করে। আপনার যন্ত্রটিকে জানুন। আপনার পরিবর্তনশীল বিষয়গুলোকে নিয়ন্ত্রণ করুন। আরও উন্নত মানের অন্বেষণ কখনো থামাবেন না।
FAQ
আমার কত ঘন ঘন নন-রিটার্ন ভালভের সিল পরীক্ষা করা উচিত?
উপকরণ বদলানোর সময় এটি পরীক্ষা করুন। প্রক্রিয়াটি বিচ্যুত হতে শুরু করলে পরীক্ষা করুন। যন্ত্রাংশের ওজন দেখুন—যদি এটি ওঠানামা করে, তবে তা একটি লক্ষণ। অনেক টেকনিশিয়ান ছাঁচ পরিবর্তনের সময় সিল টেস্ট করে থাকেন। খারাপ যন্ত্রাংশ তৈরি হওয়ার আগেই বিষয়টি ধরুন, পরে নয়।
আমার গলনাঙ্কের তাপমাত্রা কেন ব্যারেলের তাপমাত্রা সেটিংসের সাথে মিলছে না?
দুটি ঘটনা ঘটে। প্রথমত, ব্যারেলের সেটিংস পুরো বিষয়টির একটি অংশ মাত্র। স্ক্রুটি ঘোরার সময় প্লাস্টিককে কেটে ফেলে, এবং এর ফলে প্রকৃত তাপ উৎপন্ন হয়। দ্বিতীয়ত, যন্ত্রাংশ আপনাকে ভুল তথ্য দিতে পারে। বেমানান হিটার ব্যান্ড বা ত্রুটিপূর্ণ থার্মোকাপলযুক্ত পুরোনো মেশিনগুলো ভুল রিডিং দেয়। প্রকৃত গলনাঙ্ক পরিমাপ করতে একটি প্রোব ব্যবহার করুন। এটিই আপনাকে বলে দেবে আসলে কী ঘটছে।
১০০° সেলসিয়াসের বেশি তাপমাত্রার ছত্রাকের জন্য কি জল ব্যবহার করা যায়?
না। বায়ুমণ্ডলীয় চাপে পানি ১০০° সেলসিয়াসে ফোটে। যদি আপনার এর চেয়ে বেশি তাপমাত্রার প্রয়োজন হয়, তবে আপনার কাছে দুটি বিকল্প আছে। একটি চাপযুক্ত পানি ব্যবস্থা স্ফুটনাঙ্ক বাড়িয়ে দেয়। অথবা আপনি তেল ব্যবহার করতে পারেন। তেল চালিত ব্যবস্থা ১৮০° সেলসিয়াস পর্যন্ত চলে। উচ্চ-তাপমাত্রার প্রয়োগের জন্য এটিই আদর্শ।
সংরক্ষণের সময় ছত্রাক ও মরিচা কীভাবে প্রতিরোধ করব?
সংকুচিত বাতাস দিয়ে প্রতিটি কুলিং চ্যানেল পরিষ্কার করুন। তারপর পোর্টগুলো বন্ধ করে দিন। ক্যাভিটি, কোর, মাউন্টিং প্লেটসহ সমস্ত উন্মুক্ত পৃষ্ঠে মরিচা-রোধী তেল লাগান। মোল্ডটি কখনোই মেঝেতে রাখবেন না। একটি র্যাক ব্যবহার করুন। এটিকে শুকনো রাখুন। আপনি মনোযোগ দেওয়া বন্ধ করলেই মরিচা ধরতে শুরু করে।







