
ভূমিকা
যেকোনো রেডিয়েশন অনকোলজি বিভাগে প্রবেশ করুন। আপনি দেখবেন একটি বিশাল যন্ত্র একজন রোগীকে ঘিরে ঘুরছে। একটি লিনিয়ার অ্যাক্সিলারেটর, বা একটি প্রোটন সিস্টেম। হয়তো পরিকল্পনার জন্য একটি সিটি সিমুলেটরও আছে। এগুলো সাধারণ যন্ত্র নয়।
এগুলোর প্রতিটির ভেতরে হাজার হাজার যন্ত্রাংশ রয়েছে। প্রতিটি অংশকে নিখুঁতভাবে কাজ করতে হবে। যেকোনো একটিতে ত্রুটি দেখা দিলেই রোগীর চিকিৎসা হয় না। বিষয়টি এতটাই গুরুতর।
এই নিবন্ধে এই মেশিনগুলোর ভেতরের কিছু নির্দিষ্ট গুরুত্বপূর্ণ অংশ নিয়ে আলোচনা করা হয়েছে। এগুলো আসলে কীভাবে তৈরি করা হয়, তা আমরা বিশদভাবে তুলে ধরব। এতে কোন ধাতু বা প্লাস্টিক ব্যবহৃত হয়? এবং কারখানার মেঝেতে যে প্রকৃত উৎপাদনগত চ্যালেঞ্জগুলো সামনে আসে, সেগুলোও আলোচনা করা হবে।
এই বিষয়টি আপনার জন্য কেন গুরুত্বপূর্ণ? আপনি যদি একজন মেডিকেল ডিভাইস প্রস্তুতকারক (OEM) হন, তবে আপনার এই বিবরণগুলো জানা প্রয়োজন। একজন সক্ষম উৎপাদন অংশীদার বেছে নেওয়া এবং এমন একজন সরবরাহকারীর সাথে আটকে পড়ার মধ্যে এই বিবরণগুলোই পার্থক্য গড়ে দেয়, যে পণ্য সরবরাহ করতে পারে না। একটি যন্ত্রাংশ তৈরিতে কী কী উপাদান ব্যবহৃত হয় তা জানা থাকলে, সেটি কে তৈরি করবে তা বেছে নিতে আপনার সুবিধা হয়।
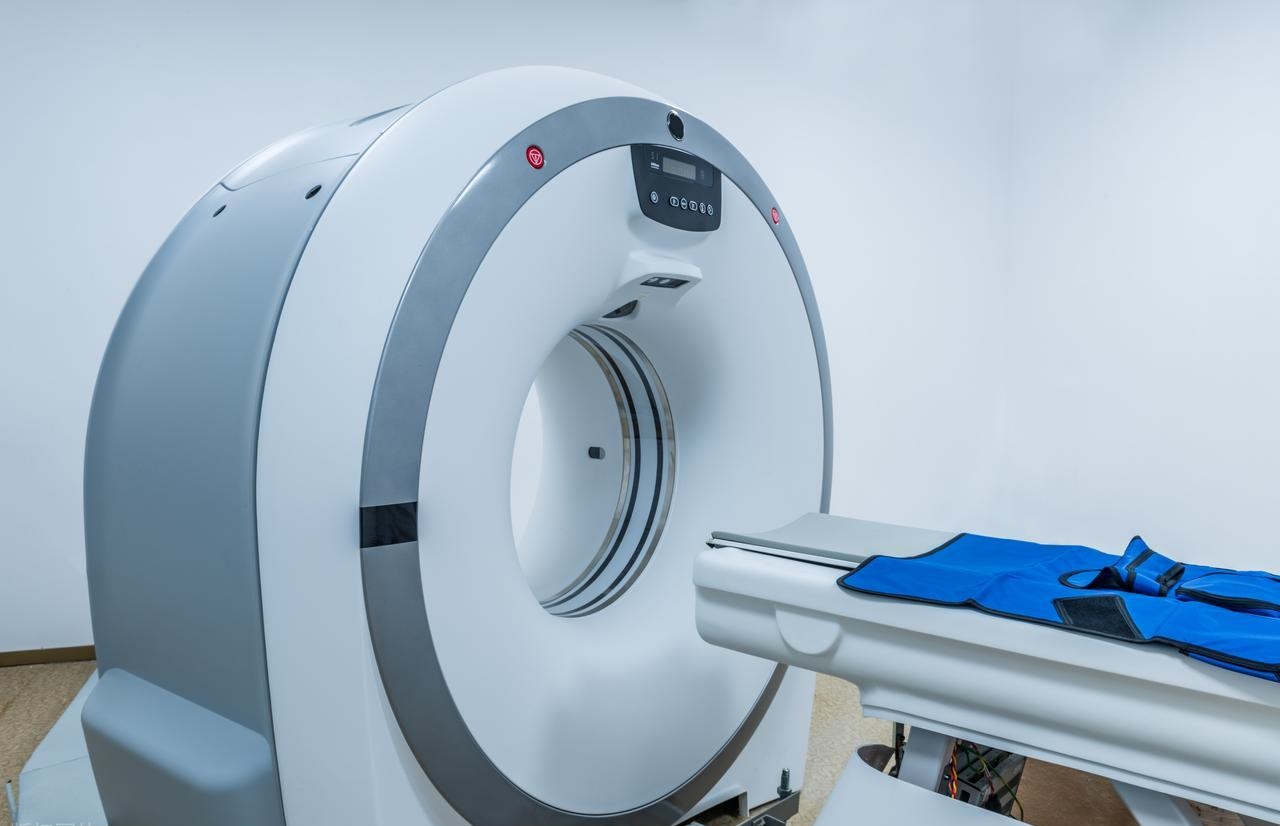
ধাতব যন্ত্রাংশের উপর আলোকপাত: চাপের মুখে নির্ভুলতা
এই মেশিনগুলোর ভেতরের কিছু অংশকে সরাসরি বিমটি পরিচালনা করতে হয়। সেগুলো এটিকে আকার দেয়, অথবা থামিয়ে দেয়। এখানে ভুলের কোনো অবকাশ নেই।
মাল্টিলিফ কলিমেটর (এমএলসি) লিফ এবং হাউজিং
উপাদান নির্বাচন গুরুত্বপূর্ণ। যেকোনো ধাতু ব্যবহার করা যায় না।
- টাংস্টেন ভারী খাদ পাতাগুলোর নিজস্ব বৈশিষ্ট্যই হলো এটি। এটি অবিশ্বাস্যভাবে ঘন। এর ফলে একটি পাতলা ধাতব খণ্ড উচ্চ-শক্তির বিকিরণকে সরাসরি থামিয়ে দিতে পারে।
- টুল স্টিল বা টাইটেইনিঅ্যাম এটি ফ্রেম এবং গাইড রেলে যুক্ত হয়। এই অংশগুলোর মজবুত হওয়া প্রয়োজন। এছাড়াও, ক্রমাগত নড়াচড়া সহ্য করে ক্ষয় না হয়ে টিকে থাকার মতো সক্ষমতাও এদের থাকতে হবে।
আপনি আসলে এই জিনিসগুলো কীভাবে তৈরি করেন?
বিষয়টা সহজ নয়।
- টাংস্টেন অত্যন্ত কঠিন। এটি সাধারণ কাটার সরঞ্জাম নষ্ট করে দেয়। প্রায়শই আপনাকে ব্যবহার করতে হয় টেলিগ্রাম EDM সুনির্দিষ্ট প্রোফাইল কাটার জন্য। চূড়ান্ত জ্যামিতিক আকৃতি দেওয়ার জন্য হাই-স্পিড মিলিং এবং ফাইন-ব্ল্যাঙ্কিং ব্যবহার করা হয়।
- সংখ্যাগুলো খুবই কাছাকাছি। পাতার অবস্থান পরিমাপ করা হয় মাইক্রনএকটি পাত সামান্য এদিক-ওদিক হলেই রশ্মিটি লক্ষ্যভ্রষ্ট হয়। তাই নিখুঁতভাবে মসৃণ করা পৃষ্ঠতল প্রয়োজন। পুরো কাঠামোটিকে একেবারে নিখুঁতভাবে একসাথে জোড়া লাগতে হবে।
আসল মাথাব্যথা
প্রথমত, ক্ষুদ্র ফাটল সৃষ্টি না করে টাংস্টেনকে মেশিনিং করা। উপাদানটি ভঙ্গুর। ভুলভাবে চাপ দিলে এটি ভেঙে যায়। দ্বিতীয়ত, পাশাপাশি কয়েক ডজন লিফ থাকে। সেগুলোকে অবশ্যই নিখুঁতভাবে সমতল থাকতে হবে। যদি একটি লিফ বেঁকে যায় বা তাতে কোনো উঁচু স্থান থাকে, তবে এটি সঠিকভাবে নড়াচড়া করবে না। এতে পুরো কলিমেটরটিই বিকল হয়ে যায়।
লিনিয়ার অ্যাক্সিলারেটর (লিনাক) তামার গহ্বর
এগুলোকে ইঞ্জিন হিসেবে ভাবুন। যে অংশটি আসল কাজটা করে। ইলেকট্রনগুলোকে এই গহ্বরগুলোতে নিক্ষেপ করা হয় এবং সেগুলো অবিশ্বাস্য গতিতে অন্য পাশ দিয়ে বেরিয়ে আসে। এগুলো ছাড়া কোনো রশ্মি তৈরি হয় না।
এটি কী দিয়ে তৈরি
এখানে একটি নির্দিষ্ট উপাদান ব্যবহার করা হয়। অক্সিজেন-মুক্ত ইলেকট্রনিক (OFE) কপার। এর বিশুদ্ধতা নিয়ে কোনো আপোস চলে না। ধাতুর মধ্যে থাকা সামান্যতম অশুদ্ধিও তড়িৎচুম্বকীয় ক্ষেত্রকে ব্যাহত করে। এই ক্ষেত্রটিই ইলেকট্রনগুলোকে ত্বরান্বিত করে। অপরিষ্কার তামার কারণে রশ্মি দুর্বল বা অস্থিতিশীল হয়ে পড়ে। এটা গ্রহণযোগ্য নয়।
আপনি কীভাবে এটি তৈরি করেন
আপনি তামার একটি নিরেট খণ্ড দিয়ে শুরু করেন। সেটি একটি বিলেট বা ফোরজ করা প্রি-ফর্ম হতে পারে। তারপর আপনি মেশিনের সাহায্যে এর ভেতরের গহ্বরটি ছাড়া বাকি সবকিছু সরিয়ে ফেলেন।
নির্ভুল সিএনসি টার্নিং এবং মিলিংয়ের মাধ্যমে অভ্যন্তরীণ আকৃতিটি তৈরি করা হয়। এতে প্রচুর পরিমাণে উপাদান অপসারণ করতে হয়।
ভেতরের পৃষ্ঠগুলো অত্যন্ত মসৃণ হতে হবে। আমরা আয়নার মতো নিখুঁত ফিনিশের কথা বলছি । Ra সংখ্যা খুব কম হতে হবে। এটি বৈদ্যুতিক রোধ কমিয়ে দেয়। রোধ কম হওয়ার অর্থ হলো তাপ হিসেবে কম শক্তি নষ্ট হওয়া। কখনও কখনও এই ফিনিশ পেতে ডায়মন্ড টার্নিংয়ের প্রয়োজন হয় । আবার কখনও কখনও হাতে বিশেষ উপায়ে পালিশ করা হয়।
যেখানে কঠিন হয়ে যায়
প্রথম সমস্যাটি হলো মাত্রিক নির্ভুলতা। গহ্বরের মাত্রা মাইক্রনে মাপা হয়। এবং এগুলো গভীর, অভ্যন্তরীণ বৈশিষ্ট্য। নির্ভুলভাবে পরিমাপ বা কাটার জন্য ভিতরে হাত দেওয়া কঠিন।
দ্বিতীয়ত, তামা ওয়ার্ক হার্ডেন হয়। আপনার সরঞ্জাম ভোঁতা হলে বা গতি ভুল হলে, আপনি পৃষ্ঠতলে কাজ করেন। এটি উপাদানের বৈশিষ্ট্যগুলোকে ঠিক সেখানেই পরিবর্তন করে দেয়, যেখানে সেগুলোকে নিখুঁত হওয়া প্রয়োজন।
অবশেষে, পুরো প্রক্রিয়া জুড়ে আপনাকে উপাদানের বিশুদ্ধতা রক্ষা করতে হবে। কুল্যান্ট বা টুলিং থেকে আসা দূষণ একটি যন্ত্রাংশকে ঠিক ততটাই খারাপভাবে নষ্ট করে দিতে পারে, যতটা মূল বিলেটের কোনো অশুদ্ধি পারে। প্রতিটি ধাপই গুরুত্বপূর্ণ।
প্রোটন থেরাপি পিতলের অ্যাপারচার এবং অ্যাক্রিলিক কম্পেনসেটর
প্রোটন থেরাপি সাধারণ এক্স-রে বিকিরণ থেকে ভিন্ন। এর রশ্মিটিকে একজন নির্দিষ্ট রোগীর জন্য, একটি নির্দিষ্ট টিউমারের জন্য, একেবারে নিখুঁতভাবে আকার দিতে হয়। তাই প্রতিটি চিকিৎসার জন্য বিশেষভাবে হার্ডওয়্যার তৈরি করা হয়।
কি তারা
দুটি অংশ একসাথে কাজ করে। প্রথমত, অ্যাপারচার । এটি একটি পুরু ধাতব পাত যার মাঝখান দিয়ে একটি ছিদ্র কাটা থাকে। ছিদ্রটি টিউমারের আকৃতির সাথে মিলে যায়। রশ্মিটি এই ছিদ্রের মধ্যে দিয়ে যায়। ধাতুটি বাকি অংশকে আটকে দেয়। দ্বিতীয়ত, কম্পেনসেটর । এটি রশ্মির পথে বসে এবং বিকিরণের গভীরতা পরিবর্তন করে। এটি বিকিরণের মাত্রাকে নির্দিষ্ট আকার দেয়।
উপকরণগুলো সরল কিন্তু নির্দিষ্ট
- অ্যাপারচারের জন্য, আপনি ব্যবহার করেন পিতলC360 বা এই জাতীয় কিছু। এটা দিয়ে সহজে কাজ করা যায়। আর এটা এতটাই ঘন যে প্রোটনগুলোকে অবাঞ্ছিত জায়গায় আটকে দিতে পারে।
- ক্ষতিপূরণকারীর জন্য, আপনার প্রয়োজন মেডিকেল-গ্রেড এক্রাইলিকপিএমএমএ (PMMA)। এটিকে অবশ্যই দৃষ্টিগতভাবে স্বচ্ছ হতে হবে। কোনো ঘোলাটে ভাব থাকা চলবে না। এর চেয়েও গুরুত্বপূর্ণ হলো, এটি অবশ্যই অভ্যন্তরীণ চাপমুক্ত হতে হবে। চাপযুক্ত অ্যাক্রিলিক মেশিনিংয়ের সময় ফেটে যায়।
কীভাবে সেগুলি তৈরি করা হয়
এটি কোনো স্টক আইটেম নয়। পিতল বা এক্রিলিকের একটি নিরেট খণ্ড দিয়ে কাজ শুরু করা হয়। তারপর রোগীর সিটি স্ক্যান এবং চিকিৎসা পরিকল্পনার ওপর ভিত্তি করে এটিকে যন্ত্রের সাহায্যে তৈরি করা হয়।
- উচ্চ গতি সিএনসি মিলিং নির্দিষ্ট আকৃতিতে কাটে। জটিল টিউমারের আকৃতির জন্য, আপনার প্রায়শই প্রয়োজন হয় 5-অক্ষ মেশিনিং সব দিক ঠিকঠাকভাবে পাওয়ার জন্য।
- মেশিনটির কোড সরাসরি ট্রিটমেন্ট প্ল্যানিং সফটওয়্যার থেকে আসে। অনকোলজিস্ট টার্গেটটি এঁকে দেন। সেই ডেটা টুলপাথে পরিণত হয়। কোনো ম্যানুয়াল প্রোগ্রামিংয়ের প্রয়োজন হয় না। এটি একটি সরাসরি প্রক্রিয়া। ডিজিটাল সুতা পরিকল্পনা থেকে শুরু করে মেশিনে থাকা যন্ত্রাংশটি পর্যন্ত।
চাপটা বাস্তব।
প্রথমত, সময়সীমার কথা বলি। রোগীদের অ্যাপয়েন্টমেন্ট ঠিক করা থাকে। যন্ত্রাংশ প্রস্তুত নয় বলে আপনি ক্যান্সারের চিকিৎসা বিলম্বিত করতে পারেন না। এর জন্য সাধারণত ২৪ থেকে ৪৮ ঘণ্টা সময় লাগে । ব্যস, এটুকুই।
দ্বিতীয়ত, পিতলের ছিদ্রগুলোর দেয়াল খুব পাতলা হতে পারে। নরম পিতলে বাঁকানো বা বিকৃত না করে পাতলা অংশগুলো মেশিনিং করতে দক্ষতার প্রয়োজন হয়। একটি ভুল কাটেই অংশটি বেঁকে যায়।
তৃতীয়ত, অ্যাক্রিলিকটিকে স্বচ্ছ থাকতে হবে। মেশিনিংয়ের ফলে দাগ পড়ে। একটি দৃষ্টিগতভাবে স্বচ্ছ পৃষ্ঠ পাওয়ার জন্য আপনাকে গতি এবং ফিড নিখুঁতভাবে সমন্বয় করতে হয়। যেকোনো ঘোলাটে ভাব বা যন্ত্রের দাগ বিমকে প্রভাবিত করে। আর মেশিনিংয়ের সময় যদি অ্যাক্রিলিকটিতে ফাটল ধরে, তবে সেটি ফেলে দিয়ে আবার নতুন করে শুরু করতে হয়। সময় তখনও ফুরিয়ে আসছে।
প্লাস্টিক যন্ত্রাংশের উপর আলোকপাত: যেখানে এক্স-রে রোগীর সংস্পর্শে আসে, সেখানে নির্ভুলতা
এবার সেই অংশগুলোর দিকে তাকান যেগুলো সরাসরি এক্স-রে রশ্মির মধ্যে থাকে। সেগুলো রশ্মিকে আটকাতে বা বিকৃত করতে পারে না। সেগুলোকে কার্যত অদৃশ্য হতে হয়। অন্যান্য প্লাস্টিকের অংশগুলো রোগীর সংস্পর্শে থাকে এবং সেগুলো অবশ্যই জীবাণুমুক্ত হতে হবে। এটি সেগুলোর তৈরির পদ্ধতিকে পুরোপুরি বদলে দেয়।
PEEK সিটি স্ক্যানার গাইডিং পার্টস
একটি সিটি স্ক্যানারের ভেতরে এক্স-রে উৎস এবং ডিটেক্টর থাকে। এগুলো রোগীর চারপাশে ঘুরতে থাকে। এই উপাদানগুলোকে যথাস্থানে ধরে রাখার জন্য ফ্রেম এবং গাইডের প্রয়োজন হয়। সমস্যা হলো, এই ফ্রেমগুলো সরাসরি এক্স-রে-র পথে থাকে।
উপাদান নির্বাচন অত্যন্ত গুরুত্বপূর্ণ।
এখানে ধাতু ব্যবহার করা যাবে না। ধাতু ছবিতে ফুটে উঠবে। এতে আর্টিফ্যাক্ট তৈরি হবে। আপনি রোগীর পরিবর্তে শরীরের অংশটি দেখতে পাবেন। তাই PEEK বা পলিইথারইথারকিটোন ব্যবহার করা হয়।
এর দুটি সুবিধা আছে। প্রথমত, এটি অত্যন্ত শক্তিশালী এবং স্থিতিশীল। ভারের নিচে এর আকৃতি পরিবর্তন হয় না। দ্বিতীয়ত, এটি তেজস্ক্রিয়-স্বচ্ছ । এক্স-রে এর মধ্য দিয়ে সরাসরি চলে যায়। চূড়ান্ত ছবিতে এটি প্রায় অদৃশ্য থাকে।
আপনি এটা কিভাবে তৈরি করেন
এই পুরো জিনিসটা একটা নিরেট ব্লক থেকে যন্ত্রের সাহায্যে তৈরি করা হয় না। তাতে চিরকাল লেগে যাবে এবং প্রচুর দামী উপকরণ নষ্ট হবে।
প্রথমে, নিয়ার-নেট শেপ তৈরি করার জন্য ইনজেকশন মোল্ডিং ব্যবহার করা হয় । এটি দক্ষতার সাথে জটিল জ্যামিতিক আকৃতি গঠন করে। মোল্ড থেকে মূল কাঠামোটি বের করে আনা হয়।
এরপর দ্বিতীয় পর্যায়ের সিএনসি মেশিনিং করা হয় । গুরুত্বপূর্ণ স্থানগুলো—যেমন মাউন্টিং পয়েন্ট, যে পৃষ্ঠতলগুলোতে ডিটেক্টরগুলো সারিবদ্ধ হয়—সেগুলোকে চূড়ান্ত সূক্ষ্মতায় মেশিনিং করা হয়। ছাঁচটি নিজে থেকে এই সহনশীলতা বজায় রাখতে পারে না।
চ্যালেঞ্জগুলো প্লাস্টিকের জন্য নির্দিষ্ট।
প্রথমত, বিকৃতি। PEEK একটি আধা-স্ফটিকাকার পলিমার। এটি ঠান্ডা হওয়ার সাথে সাথে সংকুচিত হয়। যদি ছাঁচের নকশা বা প্রক্রিয়াকরণের প্যারামিটারগুলোতে ত্রুটি থাকে, তবে যন্ত্রাংশটি বেঁকে যায়। একটি বিকৃত যন্ত্রাংশ ডিটেক্টরগুলোকে সঠিক সারিতে ধরে রাখতে পারে না।
দ্বিতীয়ত, উপাদানের সামঞ্জস্য। তেজস্ক্রিয় স্বচ্ছতা নির্ভর করে উপাদানটির বিশুদ্ধতা এবং একরূপতার উপর। প্লাস্টিকের মধ্যে যেকোনো দূষণ বা অসামঞ্জস্য একটি দাগ তৈরি করতে পারে যা স্ক্যানে দেখা যায়।
তৃতীয়ত, মেশিনিং টলারেন্স। আপনি এমন একটি উপাদানের ক্ষেত্রে সুনির্দিষ্ট মান বজায় রাখার চেষ্টা করছেন যা নড়াচড়া করতে ও বিকৃত হতে চায়। PEEK-এর উপর একটি নির্ভুল ও সমতল পৃষ্ঠ পেতে ধারালো সরঞ্জাম এবং সতর্ক কৌশল প্রয়োজন। এটা ধাতু কাটার মতো নয়।
একবার ব্যবহারযোগ্য ব্র্যাকিথেরাপি অ্যাপ্লিকেটর
এই ডিভাইসগুলো রোগীর শরীরের ভেতরে প্রবেশ করানো হয়। সরাসরি দেহের গভীরে। এগুলো সরাসরি টিউমারের স্থানে বিকিরণ পৌঁছে দেয়। তারপর এগুলো বের করে ফেলে দেওয়া হয়। শুধুমাত্র একবারই ব্যবহার করা যায়। জীবাণুমুক্ত থাকাটা ঐচ্ছিক নয়।
তারা কি তৈরি হয়
এখানে প্রচলিত চিকিৎসা প্লাস্টিকগুলো হলো পলিকার্বোনেট, এবিএস। এমন সব উপাদান, যেগুলোর দীর্ঘদিনের কার্যকারিতা রয়েছে। এগুলোকে জীবাণুমুক্তকরণ, গামা বিকিরণ বা ইটিও গ্যাস—সবকিছু সহ্য করতে হয়। এবং এগুলোকে অবশ্যই জৈব-উপযোগী হতে হবে। টিস্যুর সাথে কোনো প্রতিক্রিয়া করা যাবে না।
আপনি কীভাবে এগুলো বড় পরিসরে তৈরি করেন?
এটা কোনো ফরমায়েশি কাজ নয়। আপনার এগুলোর হাজার হাজার লাগবে। হয়তো দশ হাজারও হতে পারে।
ইনজেকশন মোল্ডিংই একমাত্র উপায়। এতে মাল্টি-ক্যাভিটি মোল্ড ব্যবহার করা হয়। প্রতিটি চক্রে একাধিক যন্ত্রাংশ তৈরি হয়। প্রতিটি যন্ত্রাংশ তার আগেরটির হুবহু অনুরূপ। এর বৈশিষ্ট্যগুলো জটিল। এর ভেতরে ছোট ছোট লুমেন থাকে, যেখান দিয়ে তেজস্ক্রিয় উৎস চলাচল করে। সবকিছু এই মোল্ডের মধ্যেই গঠিত হয়।
সংযোজন কার্যকারিতা যোগ করে। কখনও কখনও একটি উপাদানের উপর আরেকটি উপাদান ছাঁচে ফেলা হয়। কখনও দুটি অর্ধেক অংশকে আল্ট্রাসনিক পদ্ধতিতে ঝালাই করে জোড়া লাগানো হয়। কিছু নকশায় ছাঁচ তৈরির সময়ই প্লাস্টিকের মধ্যে একটি আরএফআইডি চিপ বসিয়ে দেওয়া হয় । সেই চিপটি হাসপাতাল জুড়ে ডিভাইসটির গতিবিধি ট্র্যাক করে। এটি নিশ্চিত করে যে ডিভাইসটি একবার ব্যবহার করেই ফেলে দেওয়া হবে।
উৎপাদন ফাঁদ
প্রথমত, পরিচ্ছন্নতা। ছত্রাক কোনো অতিরিক্ত প্লাস্টিক তৈরি করতে পারবে না। কোনো বাড়তি প্লাস্টিক থাকবে না। উপাদানের ভেতরে কোনো ফাঁকা জায়গা থাকবে না। যেকোনো ত্রুটিই ব্যাকটেরিয়া লুকিয়ে থাকার জায়গা। জীবাণুমুক্ত করে তা দূর করা যায় না।
দ্বিতীয়ত, পাতলা দেয়াল। রোগীর আরামের জন্য এই ডিভাইসগুলো ছোট হতে হয়। প্লাস্টিকটি কিছু জায়গায় পাতলা হয়ে যায়। ছাঁচ তৈরির সময় পাতলা, তরল প্লাস্টিকের সঠিক মাপ বজায় রাখা কঠিন। বেশি পাতলা হলে এটি ভেঙে যায়। বেশি পুরু হলে ডিভাইসটি ঠিকমতো বসে না।
তৃতীয়ত, সংযোগকারী পৃষ্ঠতল। যদি ডিভাইসটির দুটি অংশ একসাথে আটকে যায়, তবে সেগুলোকে নিখুঁতভাবে সিল করতে হবে। কোনো ফাঁক থাকা চলবে না। কোনো লিকেজ থাকা চলবে না। যেকোনো লিকেজই তরল পদার্থ প্রবেশের পথ তৈরি করে দেয়। তরল পদার্থ মানেই দূষণ। আর দূষণ মানেই সংক্রমণ। পুরো কাঠামোটিকে অবশ্যই বায়ুরোধী হতে হবে। প্রতিবারই।
রোগী স্থিরকরণ ডিভাইস
রেডিয়েশন চিকিৎসা প্রায়শই অনেকগুলো সেশনে সম্পন্ন হয়। সপ্তাহের পর সপ্তাহ ধরে। রোগীকে প্রতিবার একই অবস্থানে থাকতে হয়। কয়েক মিলিমিটার এদিক-ওদিক হলেই টিউমারটি বাদ পড়ে যায়। তার বদলে সুস্থ টিস্যুতে আঘাত লাগে। তাই একটি কাস্টম ছাঁচ দিয়ে তাদের নির্দিষ্ট স্থানে আটকে দেওয়া হয়।
এটি কী দিয়ে তৈরি
এখানে বিশেষ কিছু নেই। শুধু পলিস্টাইরিন বা পলিউরেথেন ফোম । এটা হালকা। একে সহজে আকার দেওয়া যায়। আর এটা বিকিরণের জন্য স্বচ্ছ। রশ্মিটি এর ভেতর দিয়ে এমনভাবে চলে যায় যেন এটি সেখানে ছিলই না।
আপনি এখন এটা কীভাবে তৈরি করেন?
পুরানো পদ্ধতি: রোগীর চারপাশে হাত দিয়ে ফোম ছড়িয়ে দেওয়া হতো। এটা কাজ করত, কিন্তু এর পুনরাবৃত্তি নিখুঁতভাবে করা যেত না।
নতুন পদ্ধতি: আপনি রোগীর সিটি বা এমআরআই ডেটা নেন। সেটা সফটওয়্যারে লোড করেন। কম্পিউটার রোগীর শরীরের গড়নের একটি ত্রিমাত্রিক মডেল তৈরি করে। তারপর আপনি একটি সিএনসি মেশিনে ফোমের একটি নিরেট ব্লক রাখেন। আপনি স্টার্ট বোতাম চাপেন। মেশিনটি সেই নির্দিষ্ট রোগীর হুবহু আকৃতিটি কেটে বের করে আনে। মাথা, কাঁধ, বাহু। যা কিছু স্থির রাখার প্রয়োজন হয়।
এর ফলে এমন একটি ছাঁচ তৈরি হয় যা একদম নিখুঁতভাবে খাপ খায়। আরও গুরুত্বপূর্ণ বিষয় হলো, কয়েক মাস পর যদি আপনার দ্বিতীয় আরেকটির প্রয়োজন হয়, তাহলে আপনি একই ফাইলটি ব্যবহার করতে পারেন। এটি হুবহু একই রকম হয়। পুনরাবৃত্তির সমস্যার সমাধান হয়ে গেল।
যেখানে ব্যাপারটা জটিল হয়ে ওঠে
প্রথম সমস্যাটি হলো উপাদানটি নিজেই। ফোম নরম। এটি সহজেই ছিঁড়ে যায়। আপনি এমন কিছু মেশিনিং করছেন যা কাটার পরিবর্তে ছিঁড়তে চায়। টুলের জ্যামিতি এবং গতি একদম নিখুঁতভাবে সেট করতে হয়। তা না হলে, মসৃণ আকৃতির পরিবর্তে একটি অমসৃণ, ছেঁড়া পৃষ্ঠ পাওয়া যায়।
দ্বিতীয় সমস্যাটি হলো রূপান্তর। মেডিকেল ইমেজিং ডেটা স্বয়ংক্রিয়ভাবে মেশিন কোডে পরিণত হয় না। আপনাকে স্ক্যানটিকে একটি সলিড মডেলে রূপান্তর করতে হবে। তারপর এমন টুলপাথ তৈরি করতে হবে যা বাস্তবে কাজ করে। যদি কোনো ধাপে ডেটা নষ্ট হয়ে যায় বা এর বিন্যাসে ত্রুটি দেখা দেয়, তাহলে মডেলটি ভুল হয়ে যায়। এবং রোগীর অবস্থানও ভুল হয়। এটা গ্রহণযোগ্য নয়।
ক্রস-পার্ট উৎপাদন বিবেচনা
আপনি এখন পর্যন্ত নানা ধরনের যন্ত্রাংশ দেখেছেন। টাংস্টেনের পাত। তামার গহ্বর। পিতলের ছিদ্র। PEEK গাইড। ফোমের ছাঁচ। এগুলো দেখতে ভিন্ন। এদের কার্যকারিতাও ভিন্ন। কিন্তু এগুলো ভালোভাবে তৈরি করার নিয়ম একই।
সর্বক্ষেত্রে গুণমান ব্যবস্থা গুরুত্বপূর্ণ
এখানে আলোচিত প্রতিটি অংশের মধ্যে একটি সাধারণ বিষয় রয়েছে। সেটি হলো, এটিকে অবশ্যই একটি প্রত্যয়িত গুণমান ব্যবস্থাপনা পদ্ধতির অধীনে তৈরি করতে হবে। চিকিৎসা যন্ত্রপাতির জন্য আইএসও ১৩৪৮৫ হলো আদর্শ মান। এটি কোনো ঐচ্ছিক কাগজপত্র নয়।
এই ব্যবস্থা আপনাকে নথিভুক্ত কার্যপ্রণালী, প্রশিক্ষিত কর্মী এবং নিয়ন্ত্রিত প্রক্রিয়া রাখতে বাধ্য করে। আপনি একটি ঘন টাংস্টেন ব্লক মেশিনিং করুন বা একটি পাতলা প্লাস্টিকের অ্যাপ্লিকেটর মোল্ডিং করুন, এই গুণমান ব্যবস্থা সব ক্ষেত্রেই প্রযোজ্য। এটি ধারাবাহিকতা নিশ্চিত করে। এটি নিশ্চিত করে যে, যদি কিছু ভুল হয়, আপনি তার কারণ খুঁজে বের করে তা সমাধান করতে পারবেন।
শনাক্তকরণযোগ্যতা অনস্বীকার্য।
প্রতিটি উপাদান কোথা থেকে এসেছে তা আপনার জানা দরকার। লিন্যাক ক্যাভিটির জন্য ব্যবহৃত ঐ তামার বিলেটটির অনেকগুলো নম্বর আছে। অ্যাপ্লিকেটরটি ছাঁচে ফেলার জন্য কোন রেজিন ব্যবহার করা হয়? সেটিরও একটি ব্যাচ নম্বর আছে। এই নম্বরগুলো নথিভুক্ত করা হয় এবং তৈরি হওয়া যন্ত্রাংশটির সাথে সংযুক্ত করা হয়।
পরবর্তীতে যদি কোনো উপাদানগত ত্রুটি দেখা দেয়, তবে আপনাকে এর উৎস খুঁজে বের করতে হবে। ওই লট থেকে কোন কোন যন্ত্রাংশ ব্যবহার করা হয়েছিল? সেগুলো কোথায় পাঠানো হয়েছিল? এই উৎস শনাক্তকরণ শৃঙ্খল রোগীদের সুরক্ষা দেয়। এটি আপনাকেও সুরক্ষা দেয়। এটি ছাড়া, একটি ছোট সমস্যা একটি বিশাল পণ্য প্রত্যাহারে পরিণত হয়, যেখানে কোন কোন পণ্য ক্ষতিগ্রস্ত হয়েছে তা আপনি শনাক্ত করতে পারেন না।
পরিদর্শন এবং বৈধতা
অংশটি তৈরি করাটা কাজের অর্ধেক মাত্র। আপনাকে প্রমাণ করতে হবে যে এটি সঠিক।
- সিএমএম গুরুত্বপূর্ণ মাত্রাগুলো পরিমাপ করুন। টাংস্টেন লিফের অবস্থান। ক্যাভিটির ব্যাস। মাউন্টিং হোলের অবস্থানসমূহ।
- অপটিক্যাল তুলনাকারী প্রোফাইল এবং কনট্যুর পরীক্ষা করুন। পিতলের অ্যাপারচার ওপেনিং। জটিল বক্র পৃষ্ঠতল।
- পৃষ্ঠের রুক্ষতা পরীক্ষকগণ ফিনিশটি যাচাই করুন। আয়নার মতো তামার ক্যাভিটি। মসৃণ অ্যাক্রিলিক কম্পেনসেটর। সংখ্যাগুলো মিথ্যা বলে না।
নতুন যন্ত্রাংশের জন্য, ফার্স্ট আর্টিকেল ইন্সপেকশন (First Article Inspection) করা হয় । এটি একটি সম্পূর্ণ যাচাইকরণ যে, উৎপাদন প্রক্রিয়াটি সমস্ত প্রয়োজনীয়তা পূরণকারী একটি যন্ত্রাংশ তৈরি করতে সক্ষম। প্রতিটি মাত্রা, প্রতিটি উপাদানের স্পেসিফিকেশন, ড্রয়িংয়ের প্রতিটি নোট পরীক্ষা করে নথিভুক্ত করা হয়। চিকিৎসা ক্ষেত্রে প্রায়শই মহাকাশ শিল্প থেকে AS9102-এর মতো মান গ্রহণ করা হয়। মূলনীতিটি একই: উৎপাদন শুরু করার আগে এটি প্রমাণ করা।
এই পরিদর্শন তথ্য ডিভাইসের ইতিহাস রেকর্ডের অংশ হয়ে যায়। এটাই আপনার প্রমাণ। যন্ত্রাংশটি যে সঠিকভাবে তৈরি করা হয়েছে, তার প্রমাণ। নিয়ন্ত্রক সংস্থাগুলো এটি প্রত্যাশা করে। রোগীরা এর ওপর নির্ভর করে।
কেন নোবেলের সাথে অংশীদারিত্ব করবেন
আপনি এই বিভিন্ন অংশগুলো সম্পর্কে পড়েছেন। টাংস্টেন। কপার। PEEK। ব্রাস। প্রতিটিই নিজ নিজ উপায়ে কঠিন। এগুলো তৈরি করতে শুধু যন্ত্রপাতির চেয়েও বেশি কিছু প্রয়োজন। এর জন্য অভিজ্ঞতা প্রয়োজন। এর জন্য সার্টিফিকেশন প্রয়োজন। এই কারণেই মেডিকেল ডিভাইস প্রস্তুতকারকরা তাদের সবচেয়ে কঠিন উপাদানগুলো আমাদের কাছে নিয়ে আসেন।
সার্টিফাইড কোয়ালিটি সিস্টেমস
আমাদের কাছে গুরুত্বপূর্ণ সার্টিফিকেশনগুলো রয়েছে। মেডিকেল ডিভাইসের জন্য ISO 13485:2016 । কোয়ালিটি ম্যানেজমেন্টের জন্য ISO 9001:2015 । এগুলো শুধু দেয়ালের ফলক নয়। এগুলো সক্রিয় সিস্টেম।
আমাদের সরবরাহ করা প্রতিটি পণ্য এমন একটি মান নিয়ন্ত্রণ ব্যবস্থার অধীনে উৎপাদিত হয়, যা নিয়মিত নিরীক্ষিত হয়। এর ফলে আপনি পান:
সম্পূর্ণ শনাক্তকরণযোগ্যতা। আমরা কাঁচামালের লট নম্বর জানি। আমরা প্রতিটি গুরুত্বপূর্ণ পরিমাপের পরিদর্শন তথ্য জানি। সবকিছুই নথিভুক্ত করা আছে।
ডকুমেন্টেশন কন্ট্রোল। প্রতিটি চালানের সাথে আপনি ডিভাইস হিস্ট্রি রেকর্ড পাবেন। সার্টিফিকেট অফ কনফরমেন্স। নিয়ন্ত্রক সংস্থাগুলো এই কাগজপত্রই প্রত্যাশা করে।
ঝুঁকি ব্যবস্থাপনা। আমরা উৎপাদন প্রক্রিয়া জুড়ে চিকিৎসা সরঞ্জামের মানদণ্ড অনুসরণ করি। শুধু শেষে নয়।
এন্ড-টু-এন্ড ইঞ্জিনিয়ারিং সাপোর্ট
আমরা শুধু অর্ডার নিয়ে কাজ শুরু করে দিই না। আমাদের প্রকৌশলীরা একেবারে শুরু থেকেই যুক্ত হন। যন্ত্রাংশটি তৈরির সময় থেকেই আমরা আপনার ডিজাইনারদের সাথে কাজ করি। আমরা উৎপাদনযোগ্যতার জন্য সর্বোত্তম ব্যবস্থা গ্রহণ করি।
এই সহযোগিতার সুফল পাওয়া যায়:
খরচ হ্রাস। আমরা কম উপকরণ ব্যবহারের উপায় খুঁজে বের করি। আমরা কাজের সময় কমিয়ে আনি। এই সাশ্রয় বাড়তে থাকে।
উন্নত কর্মক্ষমতা। আমরা ত্রুটির মাত্রা বিশ্লেষণ করি। আমরা আরও ভালো উপাদান নির্বাচনের পরামর্শ দিই। যন্ত্রাংশটি আরও ভালোভাবে কাজ করে।
দ্রুততর সময়ে বাজারে আনা। প্রোটোটাইপগুলো দ্রুত তৈরি হয়। যাচাইকরণ প্রক্রিয়া আরও মসৃণভাবে সম্পন্ন হয়। আপনি আরও দ্রুত বাজারে পণ্য আনতে পারেন।
উন্নত উত্পাদন ক্ষমতা
আমাদের কারখানায় আমরা যা যা আলোচনা করেছি, তার সবই করা সম্ভব।
মাল্টি-অ্যাক্সিস সিএনসি মেশিনিং। জটিল ধাতব যন্ত্রাংশের জন্য। পিতলের অ্যাপারচার। তামার ক্যাভিটি। টাংস্টেন লিফ।
নির্ভুল ইনজেকশন মোল্ডিং। বিপুল পরিমাণে প্লাস্টিক যন্ত্রাংশ উৎপাদনের জন্য। মাত্রিক পুনরাবৃত্তিযোগ্যতা। একের পর এক যন্ত্রাংশ।
হাইব্রিড ম্যানুফ্যাকচারিং। আমরা মোল্ডিং এবং মেশিনিং-এর সমন্বয় করি। যেমন ঐ PEEK CT গাইডগুলো। জটিল আকৃতিতে মোল্ড করি। গুরুত্বপূর্ণ পৃষ্ঠতলগুলোতে মেশিনিং করি।
ক্লিনরুম অ্যাসেম্বলি। যেসব যন্ত্রাংশের জন্য নিয়ন্ত্রিত পরিবেশ প্রয়োজন, তাদের জন্য। কোনো দূষণ নয়। কোনো প্রশ্ন নয়।
আপনার এমন একজন অংশীদার প্রয়োজন যিনি টাংস্টেন এবং PEEK উভয়কেই সমানভাবে বোঝেন। যিনি স্বীকৃত মান নিয়ন্ত্রণ ব্যবস্থার অধীনে কাজ করেন। যিনি উৎপাদন শুরু হওয়ার পর নয়, বরং নকশার সময়েই সমস্যাগুলো চিহ্নিত করেন। আমরা ঠিক এটাই প্রদান করি।
FAQ
রেডিওথেরাপি যন্ত্রপাতির যন্ত্রাংশে সবচেয়ে বেশি ব্যবহৃত উপাদানগুলো কী কী?
টাংস্টেন হেভি অ্যালয়ের ব্যবহার অনেক বেশি। এমএলসি লিফে বিকিরণ রোধ করার জন্য এটি প্রয়োজন। তামা, বিশেষ করে অক্সিজেন-মুক্ত ইলেকট্রনিক গ্রেডের তামা, এর পরিবাহিতার জন্য লিন্যাক ক্যাভিটিতে ব্যবহৃত হয়। প্রোটন অ্যাপারচারের জন্য পিতল একটি আদর্শ উপাদান, কারণ এটি সহজে মেশিনিং করা যায় এবং প্রোটনকে আটকে দেয়। ইমেজিং পাথে PEEK সর্বত্র ব্যবহৃত হয়। এটি শক্তিশালী এবং এক্স-রে-র কাছে অদৃশ্য। এরপর রয়েছে মেডিকেল প্লাস্টিক, যেমন একবার ব্যবহারযোগ্য ডিভাইসের জন্য পলিকার্বনেট এবং ABS। কাঠামোগত অংশ এবং গাইড রেলের জন্য স্টেইনলেস স্টিল এবং টাইটানিয়াম ব্যবহৃত হয়। উপাদান নির্বাচনের বিষয়টি সবসময় একটি প্রশ্নে এসে দাঁড়ায়: বিম পাথে এই অংশটির কাজ কী?
ISO 13485 এবং ISO 9001 এর মধ্যে পার্থক্য কী, এবং আমার যন্ত্রাংশগুলোর জন্য এটি কেন গুরুত্বপূর্ণ?
ISO 9001 হলো ভিত্তি। এটি বলে যে আপনার একটি গুণমান ব্যবস্থাপনা ব্যবস্থা আছে। আপনি আপনার প্রক্রিয়াগুলো নিয়ন্ত্রণ করেন। আপনি বিষয়গুলোর হিসাব রাখেন। ISO 13485 এর উপর ভিত্তি করে তৈরি। এটি চিকিৎসা যন্ত্রপাতির জন্য নির্দিষ্ট কিছু আবশ্যকতা যোগ করে। উৎপাদন প্রক্রিয়া জুড়ে ঝুঁকি ব্যবস্থাপনা। কাঁচামাল থেকে শুরু করে তৈরি পণ্য পর্যন্ত সম্পূর্ণ শনাক্তযোগ্যতা। কঠোর নথিপত্রের আবশ্যকতা। নিয়ন্ত্রক সংস্থার উপর মনোযোগ। আপনার যন্ত্রাংশের জন্য পার্থক্যটা সহজ। একটি 9001 সনদপ্রাপ্ত কারখানা একটি ভালো যন্ত্রাংশ তৈরি করতে পারে। একটি 13485 সনদপ্রাপ্ত কারখানা নিয়ন্ত্রক সংস্থা কর্তৃক স্বীকৃত নথিপত্রের মাধ্যমে প্রমাণ করতে পারে যে তারা প্রতিবারই কাজটি সঠিকভাবে করেছে। যদি আপনার যন্ত্রাংশ কোনো চিকিৎসা যন্ত্রপাতিতে ব্যবহৃত হয়, তবে 13485 সনদটি গুরুত্বপূর্ণ।
নোবেল কি প্রোটোটাইপিং এবং বৃহৎ পরিসরে উৎপাদন উভয়ই প্রদান করে?
হ্যাঁ। আমরা উভয় ধাপই সামলাই। প্রোটোটাইপিংয়ের জন্য, আমরা সরাসরি আপনার মডেল থেকে যন্ত্রাংশ তৈরি করতে পারি। কোনো টুলিংয়ের বাধ্যবাধকতা নেই। দ্রুত কাজ সম্পন্ন হয়। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে, আমরা ইনজেকশন মোল্ডিং বা প্রোডাকশন মেশিনিং-এর দিকে যাই। মূল বিষয় হলো, আমরা আপনার সাথেই থাকি। যে ইঞ্জিনিয়ারিং টিম প্রোটোটাইপ তৈরিতে সাহায্য করেছিল, তারাই এটিকে বড় পরিসরে উৎপাদনের জন্য প্রস্তুত করে। এমন কোনো নতুন সরবরাহকারীর কাছে হস্তান্তর করা হয় না, যিনি যন্ত্রাংশটির ইতিহাস জানেন না।
সংবেদনশীল যন্ত্রপাতির ভেতরে ব্যবহৃত যন্ত্রাংশগুলোর পরিচ্ছন্নতা আপনি কীভাবে নিশ্চিত করেন?
এটি যন্ত্রাংশ এবং এর চূড়ান্ত ব্যবহারের উপর নির্ভর করে। সাধারণ যন্ত্রাংশের জন্য, আমরা নিয়ন্ত্রিত কর্মশালা পদ্ধতি এবং প্যাকেজিংয়ের আগে চূড়ান্ত পরিচ্ছন্নতা ব্যবহার করি। যেসব যন্ত্রাংশের জন্য উচ্চতর পরিচ্ছন্নতা প্রয়োজন, সেগুলোর জন্য আমাদের ক্লিনরুম অ্যাসেম্বলি এলাকা রয়েছে। কিছু যন্ত্রাংশ আলট্রাসনিক পদ্ধতিতে পরিষ্কার করা হয়। অন্যগুলোর ক্ষেত্রে পরিবহনের সময় পরিচ্ছন্নতা বজায় রাখার জন্য বিশেষ প্যাকেজিংয়ের প্রয়োজন হয়। আমরা শুরুতেই প্রয়োজনীয়তাগুলো নিয়ে আলোচনা করি। তারপর যন্ত্রাংশটির প্রকৃত প্রয়োজন অনুযায়ী আমরা প্রক্রিয়াটি তৈরি করি।
প্রতিটি চালানের সাথে আপনারা কী কী কাগজপত্র সরবরাহ করেন?
আপনি একটি সার্টিফিকেট অফ কনফরমেন্স পাবেন, যেখানে উল্লেখ থাকবে যে যন্ত্রাংশগুলো সমস্ত প্রয়োজনীয়তা পূরণ করেছে। প্রয়োজনে, ডিভাইস হিস্ট্রি রেকর্ডস। মূল লট পর্যন্ত শনাক্তযোগ্য মেটেরিয়াল সার্টিফিকেশন। নতুন যন্ত্রাংশের জন্য ফার্স্ট আর্টিকেল ইন্সপেকশন রিপোর্ট। গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর জন্য ডাইমেনশনাল ইন্সপেকশন ডেটা। সঠিক প্যাকেজটি আপনার চুক্তি এবং যন্ত্রাংশের শ্রেণিবিভাগের উপর নির্ভর করে। আপনার নিজস্ব কোয়ালিটি ফাইল এবং নিয়ন্ত্রক কর্তৃপক্ষের কাছে জমা দেওয়ার জন্য যা যা প্রয়োজন, আমরা তা সরবরাহ করি।
কাস্টম রেডিওথেরাপি কম্পোনেন্টের জন্য মূল্য উদ্ধৃতি পেতে কত সময় লাগে?
সাধারণ যন্ত্রাংশের মূল্য ২-৩ কার্যদিবসের মধ্যে নির্ধারণ করা যায়। জটিল অ্যাসেম্বলি বা ছাঁচে তৈরি যন্ত্রাংশের জন্য বেশি সময় লাগে, সাধারণত ৫-৭ কার্যদিবস। সময়সীমা নির্ভর করে আপনার মডেল এবং ড্রয়িং প্যাকেজ কতটা সম্পূর্ণ তার উপর। সুস্পষ্ট বিবরণ থাকলে কাজ দ্রুত সম্পন্ন হয়। ডিজাইন করার সময় যদি আপনার দ্রুত একটি আনুমানিক হিসাবের প্রয়োজন হয়, তবে আমরা প্রাথমিক ধারণার উপর ভিত্তি করে একটি প্রাথমিক পর্যালোচনা করে আপনাকে বাজেটের জন্য একটি ধারণা দিতে পারি।







