
ভূমিকা
প্রিন্টের মাপ অনুযায়ী একটি যন্ত্রাংশ নিখুঁত হতে পারে, কিন্তু তারপরেও তা অকেজো হয়ে যেতে পারে। সাফল্য এবং ব্যর্থতার মধ্যে পার্থক্যটা প্রায়শই এর উপরিভাগের ফিনিশিংয়ের ওপর নির্ভর করে। যদি এর ফিনিশিং সঠিকভাবে না করা হয়, তবে একটি ভালো যন্ত্রাংশও অকেজো হয়ে যেতে পারে।
ত্রুটির কারণে আপনাকে তিনভাবে আর্থিক ক্ষতির সম্মুখীন হতে হতে পারে। প্রথমত, ঘষামাজা, পালিশ এবং পুনরায় কাজ করার মতো গৌণ কাজগুলোতে আপনার অতিরিক্ত সময় ব্যয় হয়। দ্বিতীয়ত, যন্ত্রাংশগুলো ব্যবহারযোগ্য না হওয়ায় বাতিল পণ্যের মূল্যের কারণে আপনার আর্থিক ক্ষতি হয়। তৃতীয়ত, একটি দুর্বল পৃষ্ঠতল আরও বড় সমস্যাকে আড়াল করতে পারে। এটি এমন দুর্বল স্থান তৈরি করে যেখান থেকে ফাটল ধরা শুরু হয়। ফলে যন্ত্রাংশগুলো আরও দ্রুত বিকল হয়ে যায়।
এই নির্দেশিকাটি আপনাকে সবচেয়ে সাধারণ পৃষ্ঠতলের ত্রুটিগুলো দেখাবে। আপনি শিখবেন কী কারণে এগুলো হয়, কীভাবে এগুলো শনাক্ত করতে হয় এবং সবচেয়ে গুরুত্বপূর্ণভাবে, কীভাবে এগুলো সমাধান করতে হয়। মূল উদ্দেশ্যটি বেশ সহজবোধ্য: অপচয় কমানো এবং নির্ভরযোগ্যতা বাড়ানো।
পৃষ্ঠের ত্রুটিগুলি কী কী CNC মিল?
পৃষ্ঠের কোনো ত্রুটি সংশোধন করার জন্য, প্রথমে আপনাকে বুঝতে হবে আপনি কী দেখছেন। এখানে দুটি গুরুত্বপূর্ণ পরিভাষা জড়িত।
পৃষ্ঠের ভূসংস্থান মূলত পৃষ্ঠের আকৃতি। এতে উঁচু-নিচু অংশ থাকে। টেক্সচার হলো যা আপনি দেখতে ও অনুভব করতে পারেন। পৃষ্ঠের অখণ্ডতা আরও গভীরে যায়। এক্ষেত্রে গুরুত্বপূর্ণ বিষয় হলো ভৌত বৈশিষ্ট্য, যেমন কাঠিন্যের পরিবর্তন, ক্ষুদ্র ফাটল এবং অবশিষ্ট পীড়ন। কোনো অংশ দেখতে মসৃণ মনে হতে পারে, কিন্তু এর নিচে লুকানো ক্ষতি থাকতে পারে।
পৃষ্ঠের ত্রুটিগুলো মূলত বিচ্যুতি মাত্র। পৃষ্ঠটি প্রিন্টের জন্য পুরোপুরি উপযুক্ত নয়। এর কারণ হতে পারে জ্যামিতিক গঠন ভুল থাকা, যেমন—গর্ত, ছেঁড়া বা উঁচু রেখা। বিকল্পভাবে, কোনো ভৌত ত্রুটিও থাকতে পারে, যেমন—পোড়া দাগ, ফাটল, বা যন্ত্রাংশটিতে ময়লা আটকে যাওয়া। উভয় ক্ষেত্রেই, যন্ত্রাংশটি ক্ষতিগ্রস্ত হয়।
আপনি কীভাবে সেগুলি শনাক্ত করবেন? এর দুটি উপায় আছে। প্রথম ধাপ হলো চোখে দেখে পরীক্ষা করা। একজন অভিজ্ঞ যন্ত্রবিদ যেকোনো সমস্যা সঙ্গে সঙ্গেই ধরে ফেলবেন। আরও সূক্ষ্ম কাজের জন্য, একটি প্রোফাইলোমিটার ব্যবহার করুন। এই যন্ত্রটি পৃষ্ঠতলের উপর দিয়ে একটি স্টাইলাস টেনে নিয়ে যায় এবং সাংখ্যিক তথ্য প্রদান করে। Ra গড় অমসৃণতা পরিমাপ করে। Rz চূড়া এবং উপত্যকার সর্বোচ্চ উচ্চতা দেখে। এই দুটি একসাথে আপনাকে বলে দেবে যে ফিনিশিংটি প্রয়োজনীয় স্পেসিফিকেশন পূরণ করছে কি না।
মিলিং পৃষ্ঠের ৫টি মূল কারণ অপূর্ণতা
পৃষ্ঠের ত্রুটি পদ্ধতিগতভাবে নির্ণয় করতে আপনাকে সাহায্য করার জন্য এখানে একটি কাঠামো দেওয়া হলো। যখন কোনো খারাপ ফিনিশ লক্ষ্য করা যায়, তখন ক্রমানুসারে নিম্নলিখিত পাঁচটি ক্ষেত্র পরীক্ষা করুন: টুলিং, কাটিং প্যারামিটার, মেশিনের দৃঢ়তা, উপাদান এবং CAM প্রোগ্রাম। এগুলোর মধ্যে কোনো একটি প্রায় সবসময়ই কারণ হয়ে থাকে।
১. টুলিং-সম্পর্কিত ত্রুটি
কাটার যন্ত্রটিই আপনার প্রথম সন্দেহভাজন। এটি সরাসরি যন্ত্রাংশটিকে স্পর্শ করে।
- কথার চিহ্ন পৃষ্ঠতলে ওয়াশবোর্ড প্যাটার্নের মতো দেখায়। এগুলো হারমোনিক রেজোন্যান্সের কারণে ঘটে। এটি তখন ঘটে যখন টুলটি পরিষ্কারভাবে কাটার পরিবর্তে যন্ত্রাংশের উপর কম্পন সৃষ্টি করে। এর সবচেয়ে সাধারণ কারণ হলো টুলের অতিরিক্ত ওভারহ্যাং। একটি ভালো সাধারণ নিয়ম হলো দৈর্ঘ্য-থেকে-ব্যাস অনুপাত ৪:১-এর নিচে রাখা। এর চেয়ে বেশি লম্বা হলে, আপনি নিজেই সমস্যা ডেকে আনছেন।
- বিল্ট-আপ এজ অ্যালুমিনিয়াম এবং অন্যান্য আঠালো পদার্থের ক্ষেত্রে এটি ঘটে। তাপ ও চাপের প্রভাবে ছোট ছোট টুকরো যন্ত্রের ডগায় ঝালাই হয়ে যায়। এই ঝালাই হওয়া পদার্থটি তখন পৃষ্ঠতলকে কাটার পরিবর্তে ছিঁড়ে ফেলে। এর ফলে পৃষ্ঠতলটি অমসৃণ ও ছেঁড়া ছেঁড়া দেখায়।
- চোরকাঁটা গঠনযন্ত্রাংশের কিনারায় এ ধরনের দাগ দেখা যায়। যেখানে টুলটি প্রবেশ করে সেখানে একটি এন্ট্রান্স বার তৈরি হয়। যেখানে টুলটি বেরিয়ে যায় সেখানে একটি এক্সিট বার তৈরি হয়। উভয়ই ভোঁতা টুলিং বা ভুল লিড অ্যাঙ্গেলের লক্ষণ। সঠিক জ্যামিতির একটি ধারালো টুল উপাদানটিকে পরিষ্কারভাবে কাটে। একটি ভোঁতা টুল উপাদানটিকে একপাশে ঠেলে দেয়, ফলে একটি উঁচু কিনারা তৈরি হয়।
- টুল পরা এটি ধীরে ধীরে ঘটে কিন্তু ধ্বংসাত্মক। একটি জীর্ণ সরঞ্জাম কাটা বন্ধ করে দেয় এবং ঘষা খেতে শুরু করে। এতে তাপ উৎপন্ন হয় এবং একটি অমসৃণ, পালিশ করা পৃষ্ঠ তৈরি হয়। আপনার সরঞ্জামগুলো নিয়মিত পরীক্ষা করুন। এগুলো নষ্ট হলে, সবকিছুই শেষ হয়ে যায়।
২. প্রক্রিয়া ও পরামিতি ত্রুটি
আপনি মেশিনে যে সংখ্যাগুলো প্রবেশ করান, তা-ই সবকিছু নিয়ন্ত্রণ করে।
স্পিড ও ফিডের ত্রিভুজটি বিবেচনা করুন। এখানে তিনটি চলক রয়েছে: স্পিন্ডল স্পিড, প্রতি দাঁতে ফিড এবং কাটের গভীরতা। এগুলোর মধ্যে ভারসাম্য থাকা আবশ্যক। যদি আপনি একটি পরিবর্তন করেন, তবে আপনাকে অন্যগুলোও সামঞ্জস্য করতে হবে।
- তাপীয় ক্ষতি যন্ত্রাংশে পোড়া দাগ দেখা যায়। এটি ঘটে যখন কম ফিড রেটের সাথে উচ্চ স্পিন্ডল গতি ব্যবহার করা হয়। টুলটি একটি নির্দিষ্ট স্থানে আটকে থাকে, যার ফলে ঘর্ষণ সৃষ্টি হয় এবং উপাদানটি পুড়ে যায়। এর সমাধান হলো ফিড রেট বাড়ানো এবং টুলটিকে নড়াচড়া করার সুযোগ দেওয়া।
- হয়া যাই ? শক্ত স্টেইনলেস স্টিল এবং কিছু বিশেষ ধরনের সংকর ধাতুর ক্ষেত্রে এটি একটি ঝুঁকি। আপনার ফিড রেট খুব কম হলে, টুলটি কাটার পরিবর্তে উপাদানের সাথে ঘষা খাবে। এই ঘর্ষণের ফলে উপাদানের একটি পাতলা স্তর ওয়ার্ক-হার্ডেন হয়ে যায়। এরপর পরবর্তী পাসে সেই শক্ত হয়ে যাওয়া উপাদান কাটতে হয়। এতে টুল দ্রুত ক্ষয় হয় এবং ফিনিশ নষ্ট হয়ে যায়। এর সমাধান হলো পর্যাপ্ত চিপ লোড বজায় রাখা। আপনাকে কাটতে হবে, ঘষতে নয়।
৩. মেশিন ও ওয়ার্কহোল্ডিং ত্রুটি
- নেতিবাচক প্রতিক্রিয়া এটি আপনার মেশিনের ড্রাইভ স্ক্রু-এর ঢিলাভাবকে বোঝায়। যখন টুল দিক পরিবর্তন করে, তখন এই ফাঁকটি বন্ধ হয়ে যায়, ফলে পৃষ্ঠে একটি ত্রুটি তৈরি হয়। দুটি টুলের পথ যেখানে মিলিত হয়, সেখানে এটি একটি ছোট রেখা বা ধাপের মতো দেখা যায়, যা সেখানে থাকার কথা নয়। পুরোনো মেশিনগুলিতে এটি সবচেয়ে বেশি লক্ষণীয়। এর সমাধান হলো সঠিক রক্ষণাবেক্ষণ বা সফটওয়্যার ক্ষতিপূরণ।
- ট্রাম ত্রুটি স্পিন্ডল হেড টেবিলের সাথে পুরোপুরি সমকোণে না থাকলে এটি ঘটে। ফেস-মিল করা পৃষ্ঠে সিঁড়ির ধাপের মতো একটি নকশা দেখা যায়। এর কারণ হলো, টুলটি তার ঘূর্ণনের এক দিকে অন্য দিকের চেয়ে বেশি গভীর করে কাটে। একটি ইন্ডিকেটর দিয়ে ট্রামটি পরীক্ষা করুন। হেডটি পুরোপুরি সমকোণে না আসা পর্যন্ত অ্যাডজাস্ট করুন।
- কম্পন লুপ একটি আলগা ক্ল্যাম্প বা দুর্বল ফিক্সচার দিয়ে শুরু করুন। এই সামান্য নড়াচড়া কাটার বলের কারণে বহুগুণ বেড়ে যায়। পুরো সেটআপটি কাঁপতে শুরু করে। যন্ত্রাংশটিতে ঝাঁকুনি দেখা যায়, কিন্তু এটি টুলের দোষ নয়। প্রথমে আপনার ক্ল্যাম্পগুলো পরীক্ষা করুন।
৪. উপাদানগত ত্রুটি
- অন্তর্ভুক্তি এবং ছিদ্রতা: কাঁচামাল (ঢালাই) থেকে উদ্ভূত ত্রুটি। কখনও কখনও, সমস্যাটা আপনি কীভাবে কাটছেন তা নয়, বরং আপনি কী দিয়ে শুরু করেছেন সেটাই আসল বিষয়।
- অন্তর্ভুক্তি এবং ছিদ্রতা সমস্যাটি খোদ কাঁচামাল থেকেই আসে। সাধারণত কাস্টিংগুলোই এর জন্য দায়ী। আপনি একটি পরিষ্কার পৃষ্ঠতলে মেশিন চালানোর সময় কোনো ফাঁকা জায়গা বা শক্ত অংশে আঘাত করেন। এতে টুলটি পিছলে যায়, উপরিভাগের আস্তরণটি নষ্ট হয়ে যায় এবং অংশটি বাতিল হয়ে যায়। কাটার আগে কাঁচামালটি ভালোভাবে পরীক্ষা করে নিন।
- আঠাযুক্ত সামগ্রী, নিম্ন-কার্বন ইস্পাত বা বিশুদ্ধ অ্যালুমিনিয়ামের মতো ধাতু সহজে পরিষ্কারভাবে ভাঙে না। এগুলো ছিঁড়ে যায় এবং ছড়িয়ে পড়ে। উপাদানটি নিজের সাথে এবং যন্ত্রের সাথে লেগে যায়। এগুলো সামলানোর জন্য ধারালো প্রান্ত এবং সঠিক জ্যামিতি প্রয়োজন। মসৃণ খাঁজ এক্ষেত্রে সাহায্য করে। উচ্চ গতিও সহায়ক।
৫. CAM ও টুল পাথের ত্রুটি
আপনার তৈরি করা কোড মেশিন চালু হওয়ার আগেই সমস্যা সৃষ্টি করতে পারে।
- স্ক্যালপের উচ্চতা এটি বল এন্ড মিল দ্বারা সৃষ্ট স্বাভাবিক উঁচু অংশকে বোঝায়। দুটি পাসের মধ্যবর্তী দূরত্ব এই উঁচু অংশগুলো কতটা হবে তা নিয়ন্ত্রণ করে। যদি স্টেপওভার খুব বেশি চওড়া হয়, তাহলে পৃষ্ঠতল অমসৃণ হবে। আর যদি খুব বেশি সরু হয়, তাহলে আপনার সময় নষ্ট হবে। আপনার CAM সফটওয়্যার এটি গণনা করে। এটিকে বিশ্বাস করুন, কিন্তু যাচাই করে নিন।
- বাসস্থান চিহ্ন বৃত্তাকার পোড়া দাগের মতো দেখায়। এটি ঘটে যখন টুলটি কোনো একটি বিন্দুতে থামে, সাধারণত দিক পরিবর্তনের সময়, এবং স্থির থাকা অবস্থায় ঘষা খায়। তাপ জমা হয় এবং পৃষ্ঠের রঙ পরিবর্তন হয় বা এটি বিকৃত হয়ে যায়। প্রোগ্রামিং করার সময়, গুরুত্বপূর্ণ পৃষ্ঠগুলিতে অপ্রয়োজনীয়ভাবে টুলকে থামিয়ে রাখা এড়িয়ে চলুন।
- তীক্ষ্ণ কোণে টুল পাথে ত্রুটি সমস্যা সৃষ্টি করে। মেশিনকে তাৎক্ষণিকভাবে দিক পরিবর্তন করতে হয়। সার্ভোগুলো ঝাঁকুনি দেয়। গতি অসম হয়ে পড়ে। এর ফলে দাগ থেকে যায়। আপনার টুল পাথে গোলাকার কোণা ব্যবহার করুন। মেশিনকে বারবার থেমে থেমে চলার পরিবর্তে বাঁকগুলোতে সাবলীলভাবে চলতে দিন।
লুকানো খরচ: পৃষ্ঠের ত্রুটি কী কী সমস্যা সৃষ্টি করতে পারে?
একটি খারাপ সমাপ্তি শুধু দেখতেই খারাপ নয়। এর জন্য আপনাকে এমনভাবে মূল্য দিতে হয় যা পরবর্তীতে প্রকাশ পায়। ‘দেখতে কেমন লাগছে’ থেকে ‘কেন এটি গুরুত্বপূর্ণ’—এই ভাবনার পর্যায়েই আসল অর্থ নষ্ট হয়।
যান্ত্রিক অখণ্ডতা: ক্লান্তি ফ্যাক্টর
একটি কাগজ ছেঁড়ার কথা ভাবুন। একটি পরিষ্কার ধার সোজাভাবে ছিঁড়ে যায়। কিন্তু যে কাগজে একটি ছোট খাঁজ থাকে, সেটি প্রতিবার ঠিক সেই খাঁজ বরাবরই ছিঁড়ে যায়। পৃষ্ঠের ত্রুটিগুলোও একইভাবে কাজ করে। প্রতিটি আঁচড় এবং গভীর ক্ষত একটি চাপ কেন্দ্রক হিসেবে কাজ করে। এগুলো এমন স্থান যেখানে বল জমা হতে থাকে।
চক্রাকার চাপের অধীনে—অর্থাৎ যে অংশগুলো নড়াচড়া করে, যে ইঞ্জিনগুলো চলে এবং যে যন্ত্রগুলো চক্রাকারে কাজ করে—সেই ছোট্ট আঁচড়টি একটি ফাটলে পরিণত হতে পারে। প্রতিটি চক্রের সাথে ফাটলটি বড় হতে থাকে। অবশেষে, অংশটি বিকল হয়ে যায়। যখন আপনি একেবারেই আশা করেন না, তখনই এটি ভেঙে পড়ে। এটাই হলো ক্লান্তিজনিত বিকলতা। এর শুরু হয় উপরিভাগ থেকে।
কার্যকরী ব্যর্থতা: সীল এবং নড়াচড়া
ও-রিং এবং সিল তাদের পৃষ্ঠতলের মসৃণতার ব্যাপারে বেশ সংবেদনশীল। এগুলোর জন্য একটি নির্দিষ্ট পরিসর প্রয়োজন। পৃষ্ঠতল খুব বেশি অমসৃণ হলে, সিলটি ফাঁকগুলো বন্ধ করতে পারে না। এর ফলে লিকেজ হয়। তরল বেরিয়ে যায়, চাপ কমে যায় এবং সিস্টেম বিকল হয়ে পড়ে। আবার, পৃষ্ঠতল খুব বেশি মসৃণ হলে, সিলটি আঁকড়ে ধরার মতো কিছু পায় না। এটি গড়িয়ে যায়, বেঁকে যায় এবং বিকল হয়ে পড়ে। পৃষ্ঠতলের মসৃণতা একদম সঠিক হতে হবে।
চলমান অংশগুলো আরেকটি সমস্যা তৈরি করে। অমসৃণ পৃষ্ঠ ঘর্ষণ সৃষ্টি করে। ঘর্ষণের ফলে তাপ উৎপন্ন হয়। তাপের কারণে যন্ত্রাংশগুলো দ্রুত ক্ষয় হয়ে যায়। যে শ্যাফটটি অবাধে ঘোরার কথা, সেটি আটকে যেতে শুরু করে। যে বেয়ারিংটি মসৃণভাবে চলার কথা, সেটি ঘষতে শুরু করে। বাহ্যিক আবরণের এই ত্রুটির কারণে যন্ত্রাংশটি ধীরে ধীরে নষ্ট হয়ে যায়।
রাসায়নিক ব্যর্থতা: ক্ষয়
স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম উভয়ই একটি পাতলা অক্সাইড স্তরের উপর নির্ভর করে। এই স্তরটি অদৃশ্য। এই স্তরটি প্রাকৃতিকভাবে গঠিত হয় এবং এর নিচের ধাতুকে রক্ষা করে। তবে, পৃষ্ঠের কোনো ত্রুটির কারণে সেই স্তরটি ভেঙে যেতে পারে। তখন খালি ধাতু উন্মুক্ত হয়ে পড়ে।
আর্দ্রতা একে খুঁজে নেয়। রাসায়নিক পদার্থও তাই। সেই ছোট্ট গর্তটিতেই ক্ষয় শুরু হয় এবং ছড়িয়ে পড়ে। এটি পৃষ্ঠের নিচে, দৃষ্টির আড়ালে ছড়িয়ে যায়। আপনি যখন এটি লক্ষ্য করেন, ততক্ষণে ক্ষতি হয়েই গেছে। এমনকি একটি মাত্র আঁচড়ও একটি নিখুঁত অংশকে নষ্ট করে দিতে পারে।
সমাবেশ প্রত্যাখ্যান
কখনও কখনও সমস্যাটি তাৎক্ষণিক হয়। আপনি যন্ত্রাংশগুলো জোড়া লাগানোর চেষ্টা করেন, কিন্তু সেগুলো একসাথে জোড়া লাগে না। একটি ইন্টারফেরেন্স ফিটের জন্য একটি নিয়ন্ত্রিত পৃষ্ঠতল প্রয়োজন। যদি এর চূড়াগুলো খুব বেশি উঁচু হয়, তাহলে শ্যাফটটি বেয়ারিংয়ের মধ্যে অর্ধেক ঢুকে আটকে যায়। এটি ঠিকমতো বসে না। এটি নড়ে না। অ্যাসেম্বলি লাইন থেমে যায়। এটি কেবল পৃষ্ঠতলের সাধারণ ত্রুটির চেয়েও গুরুতর।
এবং কখনও কখনও এটা কেবল বাহ্যিক সৌন্দর্যের বিষয়। ভোক্তা পণ্য এবং গাড়ির যন্ত্রাংশের দৃষ্টিনন্দন হওয়া প্রয়োজন। ড্যাশবোর্ডের ট্রিম বা ফোনের হাউজিংয়ের অমসৃণ পৃষ্ঠ গ্রাহকের পছন্দ হয় না। গ্রাহক তা দেখতে পান। তিনি পণ্যটি ফেরত দেন। তিনি অন্যদেরও বলেন। বাহ্যিক ত্রুটির কারণেও আপনি অর্ডার হারান।
প্রতিটি ত্রুটিই একটি দায়। কিছু ত্রুটি হয়তো আগামী সপ্তাহে দেখা দেবে, অন্যগুলো হয়তো আগামী বছরে। কিন্তু শেষ পর্যন্ত সবগুলোই বিকল হয়ে যায়।
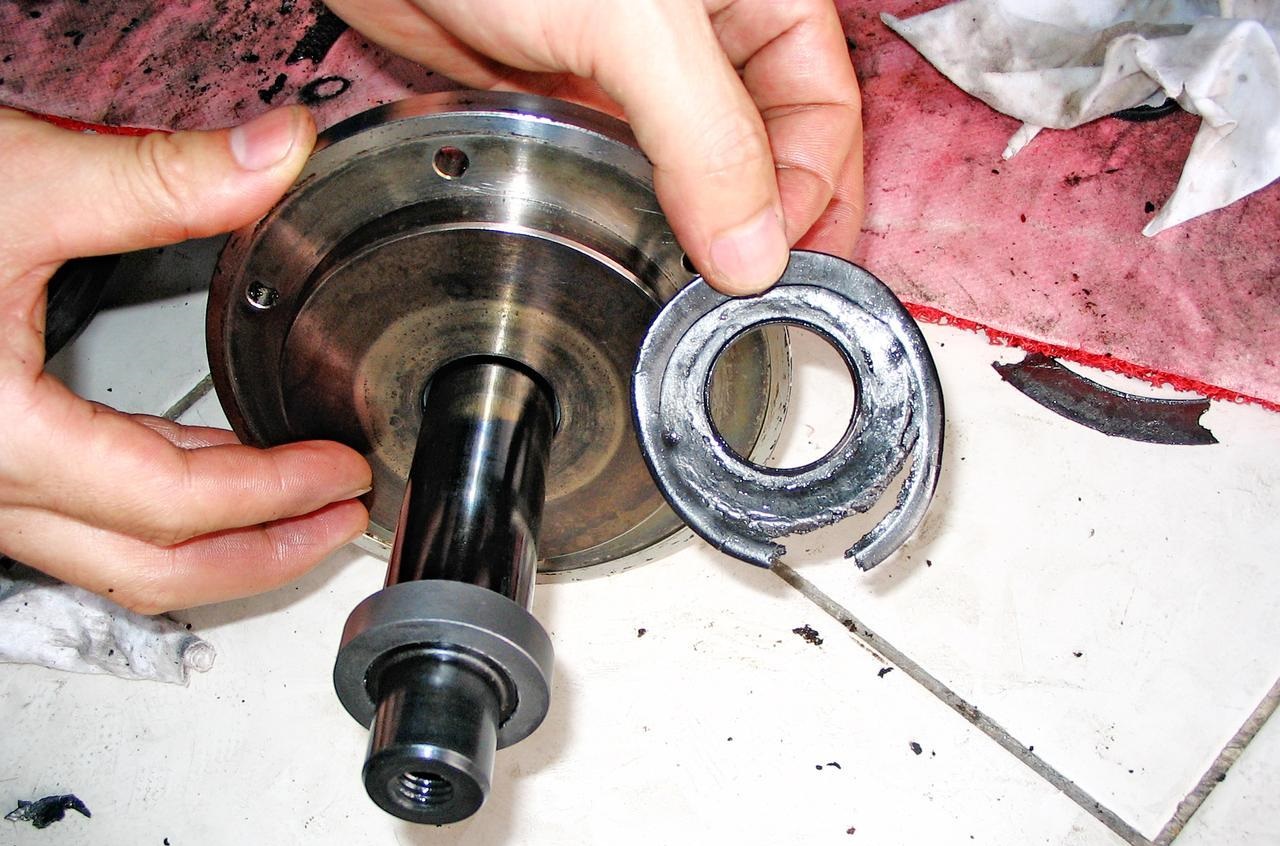
পৃষ্ঠের ত্রুটিগুলি কীভাবে মেরামত ও প্রতিরোধ করবেন?
এবার ব্যবহারিক অংশ। আপনি পৃষ্ঠের ত্রুটিটি দেখতে পাচ্ছেন। এবার এটি ঠিক করুন। এই তালিকা অনুযায়ী ক্রমানুসারে কাজ করুন।
“প্রথম চেক” তালিকা
অন্য কিছু পরিবর্তন করার আগে এখান থেকে শুরু করুন।
- যন্ত্রের ধার পরীক্ষা করুন। ভোঁতা সরঞ্জাম ফিনিশ নষ্ট করে দিতে পারে। প্রয়োজনে এটি বদলে ফেলুন। দেখুন সমস্যাটি দূর হয় কি না।
- টুলের রানআউট পরীক্ষা করুন। টুলটি ঘোরান এবং এর অগ্রভাগের কম্পন পরিমাপ করুন। মোট ইন্ডিকেটর রিডিং ০.০০০৫ ইঞ্চির কম হওয়া উচিত। যদি এটি এর চেয়ে বেশি হয়, তার মানে আপনার হোল্ডারটি নোংরা অথবা আপনার কলেটটি ক্ষয়ে গেছে।
- আলগা জিনিসপত্র আছে কিনা পরীক্ষা করুন। অংশটি ধরুন। ধাক্কা দিন। এটা কি নড়ছে? সবকিছু শক্ত করে আঁটুন। একটি দৃঢ় কাঠামো ফিনিশিংয়ের অর্ধেক সমস্যার সমাধান করে দেয়।
অপ্টিমাইজেশান কৌশল
ঝাঁকুনি কমাতে: প্রথমে টুলের ওভারহ্যাং কমান। যদি তা না পারেন, তাহলে ফিড রেট বাড়ান। বেশি চিপ লোড কম্পন কমায়। কিছু মেশিনে স্পিন্ডল স্পিড ভ্যারিয়েশন থাকে। সেটি চালু করুন। এটি হারমোনিক রেজোন্যান্স ভেঙে দেয়।
বারের জন্য: একটি ধারালো টুল ব্যবহার করুন। এ ব্যাপারে কোনো আপোস নেই। আপনার টুলের চলার পথের দিক পরিবর্তন করুন। ক্লাইম্ব মিলিং বেশিরভাগ উপাদানের ক্ষেত্রে বার কমিয়ে দেয়। আপনার প্রোগ্রামে একটি শ্যাফার টুল যোগ করুন। সমস্যা তৈরি হওয়ার আগেই সেই ধারগুলো ভেঙে ফেলুন।
অমসৃণ ফিনিশের জন্য: সম্ভব হলে স্পিন্ডলের গতি বাড়ান। প্রতি দাঁতে ফিড রেট কমান। এর সেরা সমাধান হলো একটি ওয়াইপার ইনসার্ট। এর একটি বিশেষ জ্যামিতিক গঠন রয়েছে যা একবারে পৃষ্ঠকে মসৃণ করে দেয়। চূড়ান্ত কাজের জন্য এর প্রতিটি পয়সা সার্থক।
তাপজনিত সমস্যার জন্য: আপনার কুল্যান্ট পরীক্ষা করুন। এর ঘনত্ব কি সঠিক? যদি এটি খুব পাতলা হয়, তবে এটি সঠিকভাবে ঠান্ডা করতে পারবে না। যদি এটি খুব ঘন হয়, তবে এটি পিচ্ছিলকারক হিসেবে কাজ করবে না। টুলের ডগায় চাপ পরীক্ষা করুন। যেখানে কাটার কাজ হচ্ছে, শুধু অন্য সব জায়গায় নয়, সেখানেই কুল্যান্টের প্রবাহ প্রয়োজন।
সিএএম সফটওয়্যারের ভূমিকা
আপনার মেশিনের সেটিংসের মতোই আপনার প্রোগ্রামিংয়ের সিদ্ধান্তগুলোও সমান গুরুত্বপূর্ণ।
ট্রোকোইডাল মিলিং ব্যবহার করুন। অ্যাডাপ্টিভ ক্লিয়ারিং রেডিয়াল এনগেজমেন্ট কম এবং স্থির রাখে। টুলটি কখনোই সম্পূর্ণ প্রস্থ বরাবর কাটে না। কম এনগেজমেন্টের অর্থ হলো কম তাপ এবং কম বিচ্যুতি। এর ফলে আরও ভালো ফিনিশ পাওয়া যায়।
কোণগুলো মসৃণ করুন। টুলের চলার পথে আকস্মিক দিক পরিবর্তন মেশিনে ঝাঁকুনি সৃষ্টি করে। এই ঝাঁকুনি দাগ ফেলে। আপনার CAM-এ গোলাকার কোণ ব্যবহার করুন। টুলটিকে বাঁকগুলোতে সাবলীলভাবে চলতে দিন। টুল ঢোকা এবং বের হওয়ার গতি বৃত্তচাপের মতো হওয়া উচিত, সোজা ঝাঁপিয়ে পড়ার মতো নয়।
যন্ত্রটি আপনি যা বলেন তাই অনুসরণ করে। একে মসৃণভাবে চলতে বলুন, এটি তাই করবে। একে ঝাঁকুনি দিয়ে চলতে বলুন, আপনার পৃষ্ঠতলে প্রতিটি দ্বিধা ফুটে উঠবে।
উপসংহার
পৃষ্ঠতলের প্রলেপ শুধু সাজসজ্জার জন্য নয়। এটি কার্যক্ষমতার একটি নির্দেশক। এটিকে সেভাবেই বিবেচনা করুন।
যন্ত্রাংশের প্রতিটি দাগ একটি গল্প বলে। যেমন, চ্যাটার মার্কস (chattar marks) মানে আপনার সেটআপে দৃঢ়তার অভাব রয়েছে। বারস (burrs) মানে আপনার টুলটি ভোঁতা। টিয়ারস (tears) মানে আপনার গতি সঠিক নয়। এর পৃষ্ঠতলটি সৎ। এটি স্পষ্টভাবে প্রকাশ করে যে কোনটি কাজ করছে এবং কোনটি ভেঙে গেছে।
যন্ত্রাংশ তার উপরিভাগেই নষ্ট হয়। সেখানেই ফাটল ধরে। সেখানেই মরিচা ধরে। সেখানেই ছিদ্র দিয়ে জল চুইয়ে পড়ে। আপনি যদি এর বাইরের আবরণকে উপেক্ষা করেন, তবে আপনি যন্ত্রাংশটির ভবিষ্যৎকেই উপেক্ষা করছেন। একটি মসৃণ পৃষ্ঠ শুধু দেখতেই সুন্দর নয়, এটি আরও বেশি শক্তিশালী। এটি আরও বেশি দিন টেকে। এটি নকশা অনুযায়ী কাজ করে।
যখন আপনি কোনো মেশিনের উপরিভাগে ত্রুটিপূর্ণ যন্ত্রাংশ দেখতে পান, তখন মনে মনে চেকলিস্টটি একবার দেখে নিন। প্রথমে টুলটি পরীক্ষা করুন। এটি কি ধারালো এবং সঠিকভাবে ঘুরছে? এরপর, গতি পরীক্ষা করুন। আরপিএম (RPM) এবং ফিডের (feed) মধ্যে ভারসাম্য কি ঠিক আছে? তৃতীয়ত, দৃঢ়তা পরীক্ষা করুন। কোনো কিছু কি ঢিলা হয়ে আছে? সবশেষে, গতিপথ পরীক্ষা করুন। ক্যামের (CAM) নড়াচড়া কি যৌক্তিক?
টুল, গতি, দৃঢ়তা, পথ। এগুলোর মধ্যে কোনো একটি ভুল আছে। সেটি খুঁজে বের করুন, ঠিক করুন এবং পরের অংশটি সঠিকভাবে করুন।
কেন নোবেল বেছে নেবেন যথার্থ সিএনসি মিলিং?
আপনি এইমাত্র পড়লেন একটি পৃষ্ঠতলে কী কী ভুল হতে পারে। ফাটল, অমসৃণতা, ছিঁড়ে যাওয়া, তাপজনিত ক্ষতি। সমস্যাটি জানা এক জিনিস, আর এমন একজন সঙ্গী থাকা যিনি তা প্রতিরোধ করেন, তা সম্পূর্ণ ভিন্ন জিনিস।
প্রকৌশলগত উৎকর্ষ, বাস্তবায়িত
নোবেল হলো একটি নির্ভুল উৎপাদন অংশীদার, যা পৃষ্ঠতলের সুনির্দিষ্ট ত্রুটিগুলো দূর করার ওপর ভিত্তি করে গড়ে উঠেছে। আমরা পৃষ্ঠতলের মসৃণতাকে কোনো গৌণ বিষয় হিসেবে দেখি না। আমরা এটিকে একটি মূল স্পেসিফিকেশন হিসেবে বিবেচনা করি।
আমাদের লক্ষ্য সহজ। আমরা শুধু যন্ত্রাংশ তৈরি করি না, আমরা আস্থা তৈরি করি। আমাদের কারখানা থেকে বের হওয়া প্রতিটি উপাদান তার গঠন, মাপ এবং কার্যকারিতার কঠোর মানদণ্ড পূরণ করে। এর উপরিভাগই সব বলে দেয়। আমরা নিশ্চিত করি যে সেটিই সঠিক।
আমাদের মূল ক্ষমতা
উন্নত সিএনসি মিলিং ও টার্নিং । আমাদের বহরে রয়েছে মাল্টি-অ্যাক্সিস মেশিনিং সেন্টার। জটিল জ্যামিতিক আকার আমাদের কাছে কোনো ব্যাপারই না। নিখুঁত সহনশীলতা বজায় রাখা আমাদের জন্য একটি সাধারণ বিষয়। আমাদের কাছে দৃঢ়তা ধরে রাখার মতো যন্ত্র এবং নির্ভুলতা সম্পাদনের জন্য প্রয়োজনীয় নিয়ন্ত্রণ ব্যবস্থা রয়েছে।
পৃষ্ঠতল মসৃণকরণে দক্ষতা। আমরা ধারাবাহিকভাবে কাঙ্ক্ষিত ফলাফল অর্জন করি। সাধারণ কাজ ৩.২ µm Ra-তে করা হয়। আপনার প্রয়োজন অনুযায়ী ০.৪ µm Ra-এরও কম পুরুত্বের আয়নার মতো মসৃণ ফিনিশ দেওয়া হয়। কোন গতি, কোন সরঞ্জাম এবং কোন পদ্ধতিতে এই ফলাফল পাওয়া যায়, তা আমরা জানি।
উপাদানের বহুমুখিতা। সমস্যাযুক্ত উপাদানই আমাদের বিশেষত্ব। অ্যালুমিনিয়াম ৬০৬১ যা আঠালো হয়ে যায়? আমরা এর সমাধান করি। স্টেইনলেস ৩০৪ এবং ৩১৬ যা ব্যবহারের ফলে শক্ত হয়ে যায়? এর সমাধান পদ্ধতি আমাদের জানা আছে। টাইটানিয়াম যা পুড়ে যায়? আমাদের কাছে শীতলীকরণ কৌশল আছে। ইঞ্জিনিয়ারিং প্লাস্টিক যা নড়াচড়া করে? আমরা তা সঠিকভাবে মেরামত করি। যদি কোনো উপাদানে উপরিভাগে ত্রুটি হওয়ার প্রবণতা থাকে, তবে আমরা তার সমাধান আগেই করে ফেলেছি।
আমাদের গুণমান নিশ্চিতকরণ প্রক্রিয়া
পরিদর্শন প্রোটোকল। আমরা অনুমান করি না। আমরা পরিমাপ করি। সিএমএম (CMM) প্রতিটি গুরুত্বপূর্ণ মাত্রা যাচাই করে। সারফেস রাফনেস টেস্টার ফিনিশের মান প্রমাণ করে। ত্রুটি এখানেই ধরা পড়ে, আপনার অ্যাসেম্বলি লাইনে নয়।
প্রক্রিয়া নিয়ন্ত্রণ। পরিদর্শনের চেয়ে প্রতিরোধই শ্রেয়। প্রথম চিপ পড়ার আগেই আমরা গতি, ফিড এবং টুল পাথ অপ্টিমাইজ করি। চ্যাটার ইঞ্জিনিয়ারিংয়ের মাধ্যমে দূর করা হয়। বার ডিজাইন করে নির্মূল করা হয়। মেশিনটি শুরু থেকেই সঠিকভাবে চলে।
অভিজ্ঞ যন্ত্রবিদ। সফটওয়্যার সাহায্য করে। মেশিন কাটে। কিন্তু মানুষ সমস্যার সমাধান করে। আমাদের দলের বছরের পর বছরের অভিজ্ঞতা রয়েছে একটি যন্ত্রাংশ দেখে, কাটার শব্দ শুনেই বুঝে ফেলার যে কী পরিবর্তন করতে হবে। তারা তাৎক্ষণিকভাবে সমস্যার সমাধান করেন। তারা প্রক্রিয়াটিকে নিখুঁত করে তোলেন। এই দক্ষতা কোনো মেশিনই প্রতিস্থাপন করতে পারে না।
যখন বাহ্যিক রূপের নিখুঁততা গুরুত্বপূর্ণ, যখন কোনো ত্রুটি কাম্য নয়, তখনই আপনি নোবেল-কে ডাকবেন। আমরা প্রতিটি যন্ত্রাংশেই আস্থা তৈরি করি।
FAQ
Ra এবং Rz এর মধ্যে পার্থক্য কী?
Ra হলো একটি পরিমাপকৃত দৈর্ঘ্য বরাবর গড় অমসৃণতা। এটি উঁচু-নিচু অংশগুলোকে একটি সংখ্যায় পরিণত করে। এটিকে সামগ্রিক গঠন বা টেক্সচার হিসেবে ভাবা যেতে পারে। Rz প্রান্তিক অবস্থাগুলো বিবেচনা করে। এটি পাঁচটি সর্বোচ্চ চূড়া এবং পাঁচটি সর্বনিম্ন উপত্যকার মধ্যে গড় উচ্চতার পার্থক্য পরিমাপ করে। Ra আপনাকে বলে দেয় পৃষ্ঠতলের বেশিরভাগ অংশ স্পর্শে কেমন অনুভূত হয়। Rz আপনাকে সেইসব ত্রুটি সম্পর্কে জানায় যা সিল লিকেজ বা স্ট্রেস ক্র্যাকের কারণ হতে পারে।
খারাপ পৃষ্ঠতলের উপর কি ঝালাই করা যায়?
আপনি এর উপর ঝালাই করতে পারেন। কিন্তু আপনার তা করা উচিত নয়। একটি দূষিত বা অমসৃণ পৃষ্ঠ তেল, অক্সাইড এবং ময়লা আটকে রাখে। এর উপর ঝালাই করলে ছিদ্র তৈরি হয়, জোড়া লাগে না বা দুর্বল স্থান তৈরি হয়। এর সমাধান হলো প্রথমে খারাপ পৃষ্ঠটি মেশিন বা গ্রাইন্ড করে তুলে ফেলা। পরিষ্কার, ভালো উপাদান দিয়ে শুরু করুন। তারপর ঝালাই করুন।
আমার অ্যালুমিনিয়ামের অংশটি দেখতে আঠালো কেন লাগছে?
অ্যালুমিনিয়াম নরম এবং আঠালো। যখন আপনার যন্ত্রটি ভোঁতা হয়ে যায়, তখন এটি বস্তুটিকে কাটার পরিবর্তে ঠেলতে শুরু করে। এই ধাক্কা পরিষ্কারভাবে কাটার পরিবর্তে পৃষ্ঠতলকে লেপ্টে দেয়। এর ফলে ছিঁড়ে যাওয়া, উঁচু হয়ে থাকা কিনারা এবং একটি আঠালো ভাব দেখা যায়। এর সমাধান হলো আরও ধারালো যন্ত্র, পৃষ্ঠতলের উচ্চ গতি এবং ভালোভাবে কাঠের টুকরো অপসারণ করা। কখনও কখনও একটি পালিশ করা ফ্লুটও সাহায্য করে। অ্যালুমিনিয়ামকে কাটা দরকার, ঘষা নয়।
একটি এন্ড মিলের জন্য কতটা ওভারহ্যাং অতিরিক্ত বলে গণ্য হবে?
সাধারণ নিয়মটি হলো দৈর্ঘ্য ও ব্যাসের অনুপাত ৪:১। একটি আধ-ইঞ্চি টুল হোল্ডার থেকে দুই ইঞ্চির বেশি বাইরে বেরিয়ে থাকা উচিত নয়। এর চেয়ে বেশি বাড়ালে টুলে ঝাঁকুনি, বিচ্যুতি এবং টুল ভেঙে যাওয়ার ঝুঁকি থাকে। শেষ ধাপের কাজের জন্য এটিকে আরও ছোট রাখুন। ৪:১ অনুপাতের বাইরে প্রতি মিলিমিটার বাড়তি অংশ আপনার সমস্যা বহুগুণ বাড়িয়ে দেয়।
মেশিনে তৈরি যন্ত্রাংশে নোবেল কী ধরনের পৃষ্ঠতল ফিনিশের নিশ্চয়তা দিতে পারে?
আমরা বিভিন্ন ক্ষেত্রে ধারাবাহিক ফলাফল প্রদান করি। সাধারণ উৎপাদনে কোনো অতিরিক্ত প্রচেষ্টা ছাড়াই ৩.২ µm Ra বজায় থাকে। যখন আপনার ডিজাইনের জন্য আরও বেশি প্রয়োজন হয়, আমরা নিয়মিতভাবে ১.৬ µm Ra অর্জন করি। সিলিং সারফেস বা কসমেটিক কম্পোনেন্টের মতো গুরুত্বপূর্ণ অ্যাপ্লিকেশনের জন্য, আমরা ০.৪ µm Ra-এর নিচে আয়নার মতো মসৃণ ফিনিশ অর্জন করি। আমাদের CMM এবং সারফেস রাফনেস টেস্টার প্রতিটি দাবি যাচাই করে। আপনার কী প্রয়োজন তা আমাদের জানান। আমরা সেই লক্ষ্যমাত্রা পূরণ করব।







