
ভূমিকা
যারা ছাঁচের সাথে পরিচিত নন, তাদের কাছে এটি একটি সম্পূর্ণ অপরিচিত ধারণা বলে মনে হতে পারে। কিন্তু বাস্তবে, ছাঁচ শুধু শিল্পেই নয়, দৈনন্দিন জীবনের একটি সাধারণ অংশ হিসেবেও ব্যবহৃত হয়। উদাহরণস্বরূপ, পপসিকল এবং চকলেটের ছাঁচে একটি ফাঁপা পাত্রে গলিত খাবার ঢালা হয়, যা পরে ঠান্ডা করে আকৃতি দেওয়া হয়। শিল্পেও নীতিটি একই, শুধু পার্থক্য হলো এখানে কাঁচামালের পরিবর্তে গলিত পদার্থ ব্যবহার করা হয়। ইনজেকশন মোল্ডিং , ব্লো মোল্ডিং , এক্সট্রুশন এবং ডাই কাস্টিং- এর জন্য সাধারণত ছাঁচ ব্যবহার করা হয় ।
সুতরাং আসল প্রশ্নটি ব্যবহারিক। একটি প্রকল্পে কখন একটি সাধারণ ছাঁচের প্রয়োজন হয়? কখন আরও নিখুঁত কিছুর প্রয়োজন হয়? এবং এই সরঞ্জামগুলি আসলে কীভাবে তৈরি করা হয়?
এই নিবন্ধে পার্থক্যগুলো তুলে ধরা হয়েছে। ব্যবহারের ক্ষেত্র—উৎপাদন পদ্ধতি। এর মাধ্যমে মানুষ জানতে পারবে কোন পথটি তাদের জন্য উপযুক্ত। কোনো অপ্রয়োজনীয় বিষয় নেই। শুধু সেটাই, যা কারখানায় কার্যকরভাবে কাজ করে।
সরল ছাঁচ বলতে কী বোঝায়?
একটি সাধারণ ছাঁচ ঠিক তাই করে যা এর নাম থেকে বোঝা যায়। এটি যন্ত্রাংশ তৈরি করে। লক্ষ লক্ষ বার নিখুঁতভাবে যন্ত্রাংশ তৈরি করার কোনো প্রয়োজন এর নেই। এটিকে শুধু কিছুক্ষণের জন্য কাজ করতে হয়।
সাধারণ বৈশিষ্ট্য
সাধারণ ছাঁচে নরম উপাদান ব্যবহার করা হয়। অ্যালুমিনিয়াম একটি প্রচলিত উপাদান। কখনও কখনও প্রি-হার্ডেনড স্টিলও দেখা যায়। খুব অল্প পরিমাণে উৎপাদনের জন্য, লোকেরা এমনকি থ্রিডি-প্রিন্টেড রেজিন ছাঁচও ব্যবহার করে। এর জন্য খুব কম সময় লাগে। একটি কারখানা কয়েক দিনের মধ্যেই একটি সাধারণ অ্যালুমিনিয়ামের ছাঁচ তৈরি করতে পারে, কয়েক সপ্তাহের মধ্যে নয়। খরচ কম থাকে কারণ এর নকশাটি সরল। কোনো স্লাইডার নেই। কোনো লিফটার নেই। কোনো জটিল শীতলীকরণ চ্যানেল নেই।
সহনশীলতা
সাধারণ ছাঁচের ক্ষেত্রে ±০.১ মিমি থেকে ±০.৫ মিমি পর্যন্ত সহনশীলতা থাকে। অনেক যন্ত্রাংশের জন্য এটি যথেষ্ট। যেমন—একটি ব্র্যাকেট, একটি হাউজিং, বা একটি সাধারণ কভার। কিন্তু যেসব যন্ত্রাংশের জন্য নিখুঁত মাপের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে এই সীমা খুবই শিথিল। আর তখনই গ্রাহকরা এর পরিবর্তে নির্ভুল ছাঁচ তৈরির দিকে ঝুঁকে পড়েন।
উপকরণ
- সস্তা। মেশিনে তৈরি করা সহজ। হাজার হাজার শটের জন্য ভালো।
- প্রি-হার্ডেনড স্টিল। দাম বেশি। অ্যালুমিনিয়ামের চেয়ে বেশি মজবুত। বেশি দিন টেকে।
- থ্রিডি-প্রিন্টেড রেজিন। সর্বনিম্ন খরচ। দ্রুততম সময়ে কাজ সম্পন্ন হয়। স্বল্পতম আয়ুষ্কাল। প্রায় একচেটিয়াভাবে প্রোটোটাইপ যাচাইয়ের জন্য ব্যবহৃত হয়।
জীবনকাল
এর পরিসর বেশ বিস্তৃত। একটি রেজিন মোল্ড হয়তো ১০০ বার পর্যন্ত টিকতে পারে। যত্ন নিলে হয়তো ২০০ বারও টিকতে পারে। প্লাস্টিক এবং যন্ত্রাংশের জ্যামিতিক গঠনের ওপর নির্ভর করে একটি অ্যালুমিনিয়াম মোল্ড ১,০০০ থেকে ১০,০০০ বার পর্যন্ত চলে। প্রি-হার্ডেনড স্টিল ক্ষয়জনিত সমস্যা দেখা দেওয়ার আগে পর্যন্ত ৫০,০০০ বার পর্যন্ত ব্যবহার করা যায়।
ব্যয় পরিসীমা
সাধারণ ছাঁচের দাম ১,০০০ থেকে ৩,০০০ মার্কিন ডলারের মধ্যে। অল্প পরিমাণে উৎপাদনের জন্য এই অর্থ সাশ্রয়ী। একটি স্টার্টআপ এর জন্য তহবিল সংগ্রহ করতে পারে।
সেরা স্যুট জন্য
- উৎপাদনের জন্য সরঞ্জাম তৈরির চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে, গ্রাহকদের যন্ত্রাংশের আকার ও সঠিক মাপ পরীক্ষা করার প্রয়োজন হয়।
- স্বল্প পরিমাণে উৎপাদন। কয়েকশ বা কয়েক হাজার যন্ত্রাংশের ছোট ছোট ব্যাচ।
- অ-গুরুত্বপূর্ণ অংশ। এমন উপাদান, যেখানে এক মিলিমিটারের দশ ভাগের এক ভাগ তারতম্যও কোনো প্রভাব ফেলে না।
ইনজেকশন মোল্ড তৈরির কার্যপ্রবাহে সাধারণ মোল্ডের একটি স্থান রয়েছে। এগুলোই হলো প্রবেশপথ। এগুলো ডিজাইনটিকে যাচাই করে। এরপর, বিপুল পরিমাণে বা অত্যন্ত নিখুঁত কাজের জন্য, আলোচনাটি প্রিসিশন মোল্ড তৈরির দিকে মোড় নেয়। সেটি সম্পূর্ণ ভিন্ন একটি স্তর।
প্রিসিশন মোল্ড বলতে কী বোঝায়?
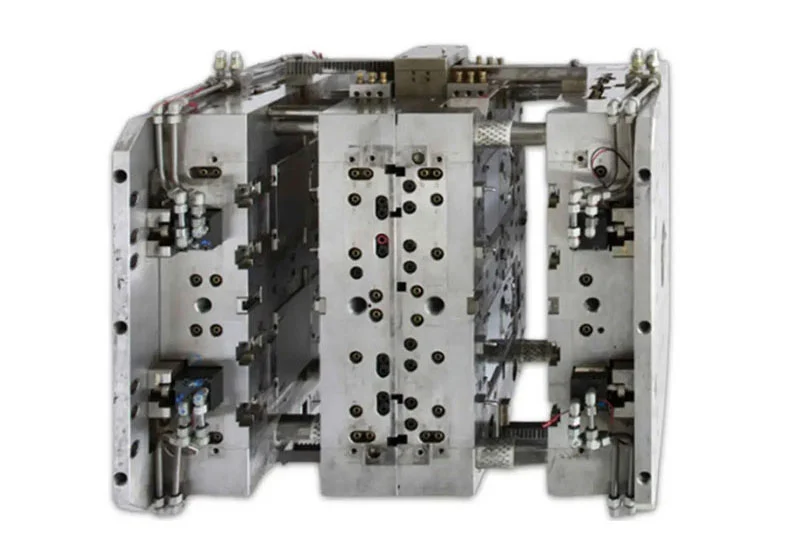
নির্ভুল ছাঁচ লক্ষ লক্ষ চক্র ধরে বারবার প্রায় অভিন্ন যন্ত্রাংশ তৈরি করে।
সংজ্ঞা এবং বৈশিষ্ট্য
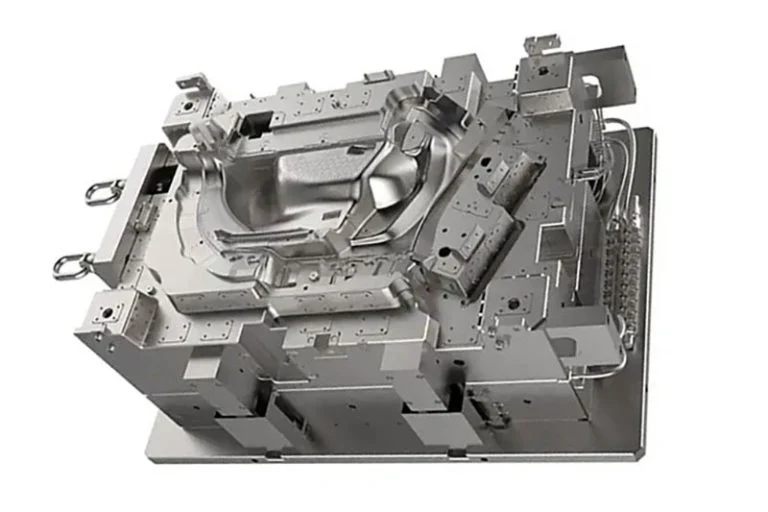
একটি প্রিসিশন মোল্ড চরম স্থায়িত্ব এবং নিখুঁত পুনরাবৃত্তির জন্য তৈরি করা হয়। এর খরচ অনেক বেশি। তৈরির জন্য দীর্ঘ সময় লাগে। কোনো শর্টকাট নেই। প্রকৌশলীরা অ্যালুমিনিয়ামের পরিবর্তে শক্ত টুল স্টিল ব্যবহার করেন। তারা ক্ষয় কমাতে এবং সহজে ছাড়ানোর জন্য আবরণ যোগ করেন। নকশাটিতে তাপ এবং চক্রের সময় নিয়ন্ত্রণের জন্য জটিল শীতলীকরণ চ্যানেল অন্তর্ভুক্ত থাকে। প্রতিটি খুঁটিনাটি বিষয় হিসাব করে করা হয়।
নির্ভুল ছাঁচ নির্মাণ বলতে আমরা এটাই বোঝাই। এটি কেবল আরও সূক্ষ্ম সহনশীলতা নয়। এটি একটি ভিন্ন দর্শন। ছাঁচটিকে একটি নির্ভুল যন্ত্র হিসেবে বিবেচনা করা হয়, কোনো একবার ব্যবহারযোগ্য সরঞ্জাম হিসেবে নয়।
সহনশীলতা
প্রিসিশন মোল্ড ±০.০১ মিমি থেকে ±০.০০১ মিমি পর্যন্ত টলারেন্স বজায় রাখে। এটি একটি সাধারণ মোল্ডের চেয়ে দশ থেকে একশ গুণ বেশি সূক্ষ্ম। প্রসঙ্গত, একটি মানুষের চুলের পুরুত্ব প্রায় ০.০৭ মিমি। এই মোল্ডগুলো চুলের চেয়েও সূক্ষ্ম টলারেন্স বজায় রাখে। ধারাবাহিকভাবে। লক্ষ লক্ষ যন্ত্রাংশ জুড়ে।
উপকরণ
শক্ত টুল স্টিলই হলো আদর্শ মান। উচ্চ তাপ ও ক্ষয় প্রতিরোধের জন্য H13। অভিঘাত প্রতিরোধের জন্য S7। ঘর্ষণকারী পদার্থের জন্য D2। অনেক সূক্ষ্ম ছাঁচে পৃষ্ঠতলের প্রলেপও দেওয়া হয়। টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড (TiAlN)। ক্রোমিয়াম নাইট্রাইড। ডায়মন্ড-লাইক কার্বন (DLC)। এই প্রলেপগুলো ঘর্ষণ কমায়, ক্ষয় রোধ করে এবং টুলের আয়ু বাড়ায়।
জীবনকাল
একটি ভালোভাবে তৈরি নির্ভুল ছাঁচ দিয়ে ন্যূনতম পাঁচ লক্ষ বার যন্ত্রাংশ তৈরি করা যায়। অনেক ছাঁচ দশ লক্ষ বারও চলে। সঠিক রক্ষণাবেক্ষণের মাধ্যমে কিছু ছাঁচ এক কোটি বা তারও বেশি বার চলে। এই কারণেই প্রাথমিক খরচটি যুক্তিযুক্ত। দশ মিলিয়ন যন্ত্রাংশের উপর ভাগ করে দিলে, প্রতিটি যন্ত্রাংশের জন্য টুলের খরচ নামমাত্র হয়ে যায়।
ব্যয় পরিসীমা
সূক্ষ্ম ছাঁচের দাম ২০,০০০ থেকে ১০০,০০০ মার্কিন ডলারের মধ্যে হয়ে থাকে। জটিল চিকিৎসা বা অপটিক্যাল ছাঁচের দাম আরও বেশি হতে পারে। অনেক বেশি। এই দাম ইস্পাতের গুণমান, মেশিনিংয়ের জন্য প্রয়োজনীয় সময়, পৃষ্ঠতলের ফিনিশিং এবং এর নকশা তৈরিতে প্রয়োজনীয় প্রকৌশলীদের শ্রমঘণ্টার ওপর নির্ভর করে।
সেরা স্যুট জন্য
- চিকিৎসা সরঞ্জাম। ইমপ্লান্ট, অস্ত্রোপচারের যন্ত্রপাতি, রোগ নির্ণয়ের উপাদান।
- অভ্যন্তরীণ প্যানেল, ডাক্টিং এবং কাঠামোগত বন্ধনী।
- হুডের নিচের যন্ত্রাংশ, সেন্সর হাউজিং, ট্রান্সমিশনের যন্ত্রাংশ।
- কানেক্টর, সিম কার্ড ট্রে, ক্যামেরা হাউজিং।
- আলোকীয় অংশসমূহ। লেন্স, আলোক নির্দেশক, ডিসপ্লে উপাদানসমূহ।
ইনজেকশন মোল্ড তৈরির জগতে, প্রিসিশন মোল্ড বা নির্ভুল ছাঁচগুলোর স্থান সবার উপরে। সাধারণ ছাঁচই এই ধারণাটিকে প্রমাণ করে। প্রিসিশন মোল্ড বিপুল পরিমাণে পণ্য সরবরাহ করে। যাদের লক্ষ লক্ষ অভিন্ন, উচ্চ-মানের যন্ত্রাংশ প্রয়োজন, তাদের কাছে আসলে কোনো বিকল্প থাকে না। প্রাথমিক খরচটা বেশ চড়া। কিন্তু এর দীর্ঘমেয়াদী নির্ভরযোগ্যতা সেই খরচ পুষিয়ে দেয়।
কখন সাধারণ ছাঁচ ব্যবহার করা হয়?
উৎপাদন কার্যপ্রবাহে সরল ছাঁচের একটি সুস্পষ্ট স্থান রয়েছে। উৎপাদনের পরিমাণ কম হলে, সহনশীলতার মাত্রা শিথিল থাকলে, বা নকশা পরিবর্তন হতে থাকলে গ্রাহকরা এগুলো ব্যবহার করেন।
স্বল্প উৎপাদন পরিমাণ (৫০,০০০ যন্ত্রাংশের কম)
এটাই মূল চালিকাশক্তি। ৫০,০০০ শটের কম উৎপাদনের ক্ষেত্রে একটি সাধারণ ছাঁচ অর্থনৈতিকভাবে লাভজনক। এর টুলিং খরচ কম। একটি নির্ভুল ছাঁচের তুলনায় প্রতি ইউনিটের যন্ত্রাংশের খরচ বেশি হলেও, মোট বিনিয়োগ কম থাকে। ১,০০০ বা ১০,০০০ যন্ত্রাংশের উৎপাদনের জন্য, একটি শক্ত ইস্পাতের টুলের পেছনে ৫০,০০০ খরচ করাটা বোকামি। একটি ৫,০০০ অ্যালুমিনিয়ামের ছাঁচ তার চেয়ে কম খরচে একই কাজ করে।
দ্রুত প্রোটোটাইপিং এবং নকশা যাচাইকরণ
উৎপাদনের জন্য টুলিং তৈরির আগে ক্লায়েন্টদের আসল যন্ত্রাংশ প্রয়োজন। একটি সাধারণ ছাঁচ দ্রুত এবং সস্তায় সেই যন্ত্রাংশগুলো তৈরি করে দেয়। দলটি এর মাধ্যমে যন্ত্রাংশের আকার, মাপ এবং কার্যকারিতা পরীক্ষা করতে পারে। তারা সমস্যাগুলো আগেভাগেই খুঁজে বের করতে পারে। এরপর তারা নকশাটি সংশোধন করে এবং প্রয়োজনে আরেকটি সাধারণ ছাঁচ তৈরি করে।
শিথিল সহনশীলতা গ্রহণযোগ্য
কিছু যন্ত্রাংশের জন্য খুব সূক্ষ্ম সহনশীলতার প্রয়োজন হয় না। যেমন, কোনো ভোক্তা যন্ত্রের ভেতরের একটি ব্র্যাকেট। একটি ঢাকনা যা যথেষ্ট ফাঁকা জায়গা রেখে চাপ দিয়ে জায়গায় বসে যায়। একটি একবার ব্যবহারযোগ্য যন্ত্রাংশ, যার জন্য ±০.৩ মিমি যথেষ্ট। এই ধরনের প্রয়োগের ক্ষেত্রে, সাধারণ ছাঁচেই যথেষ্ট ভালো সহনশীলতা বজায় রাখা যায়।
কম-মূল্যের বা ব্যবহারযোগ্য যন্ত্রাংশ
এমন যন্ত্রাংশগুলোর কথা ভাবুন যেগুলো শুরু থেকেই সস্তা। একটি প্লাস্টিকের ক্লিপ। একটি স্পেসার। একটি একবার ব্যবহারযোগ্য পাত্র। প্রতিটি যন্ত্রাংশে লাভের পরিমাণ খুবই সামান্য। এর সাথে নিখুঁত ছাঁচ তৈরির খরচ যোগ করলে এই ব্যবসার যৌক্তিকতা নষ্ট হয়ে যাবে। সাধারণ ছাঁচ টুলিং-এর বিনিয়োগ কম রাখে, ফলে প্রতিটি যন্ত্রাংশের দাম প্রতিযোগিতামূলক থাকে।
কখন প্রিসিশন মোল্ড ব্যবহার করা হয়?
সাধারণ ছাঁচের সীমাবদ্ধতা আছে। সেই সীমাবদ্ধতা অতিক্রম করলে টুলটি বিকল হয়ে যায়। যন্ত্রাংশগুলো নির্দিষ্ট মান থেকে সরে যায়। পৃষ্ঠতল নষ্ট হয়ে যায়। উৎপাদন চক্রের সময় বেড়ে যায়। ঠিক তখনই মানুষ নির্ভুল ছাঁচ তৈরির দিকে ঝুঁকে পড়ে।
উচ্চ-পরিমাণ উৎপাদন (১০০,০০০ এর বেশি যন্ত্রাংশ)
উৎপাদনের পরিমাণই সিদ্ধান্তের চালিকাশক্তি। একটি সাধারণ অ্যালুমিনিয়ামের ছাঁচ হয়তো ৫০,০০০ বার ব্যবহারের পরেও টিকে থাকতে পারে। এরপর এর ভেতরের ফাঁকা অংশ ক্ষয় হতে শুরু করে। মাপের ফাঁকগুলো বড় হয়ে যায়। যন্ত্রাংশগুলোতে ফ্ল্যাশ বা শর্ট-সার্কিট হতে শুরু করে। ১,০০,০০০-এর বেশি যন্ত্রাংশ উৎপাদনের ক্ষেত্রে একটি সাধারণ ছাঁচ বোঝা হয়ে দাঁড়ায়। অন্যদিকে, শক্ত টুল স্টিল দিয়ে তৈরি নিখুঁত ছাঁচগুলো উল্লেখযোগ্য ক্ষয় ছাড়াই লক্ষ লক্ষ বার ব্যবহৃত হয়। এর প্রাথমিক খরচ বেশি। কিন্তু পুরো উৎপাদন চক্র জুড়ে প্রতিটি যন্ত্রাংশের খরচ কম থাকে।
কঠোর মাত্রিক সহনশীলতা (±০.০৫ মিমি-এর কম)
কিছু যন্ত্রাংশ সামান্য তারতম্যও সহ্য করতে পারে না। যেমন, প্রেস-ফিট বৈশিষ্ট্যযুক্ত একটি চিকিৎসা যন্ত্রের যন্ত্রাংশ। একটি অপটিক্যাল লেন্স মাউন্ট। একটি গিয়ার ট্রেন হাউজিং। এই যন্ত্রাংশগুলোর জন্য ±০.০৫ মিমি-এর চেয়েও সূক্ষ্মতর টলারেন্স প্রয়োজন। অনেকের ক্ষেত্রে ±০.০১ মিমি বা তার চেয়েও ভালো টলারেন্স লাগে। সাধারণ ছাঁচ ধারাবাহিকভাবে এই মানগুলো ধরে রাখতে পারে না। অ্যালুমিনিয়ামের কোর বেঁকে যায়। তাপমাত্রা ওঠানামা করে। নির্ভুল ছাঁচ তৈরিতে স্টিল, উন্নত শীতলীকরণ ব্যবস্থা এবং দৃঢ় যন্ত্র কাঠামো ব্যবহার করা হয়, যা প্রতিটি শটে সূক্ষ্ম টলারেন্স বজায় রাখে।
কঠোর প্রসাধনী বা পৃষ্ঠতল ফিনিশের প্রয়োজনীয়তা (এসপিআই এ-লেভেল)
সৌন্দর্য ও কার্যকারিতার জন্য পৃষ্ঠতলের মসৃণতা গুরুত্বপূর্ণ। এসপিআই এ-লেভেল ফিনিশ আয়নার মতো হয়। এতে কোনো যন্ত্রের দাগ থাকে না। কোনো দৃশ্যমান প্রবাহ রেখা থাকে না। গেটের কোনো অবশিষ্টাংশ থাকে না যা আটকে যেতে পারে। এই মসৃণতা অর্জনের জন্য একটি নিখুঁত ছাঁচ প্রয়োজন। এর ভেতরের গহ্বরটি আয়নার মতো পালিশ করা হয়। ইস্পাতটি এতটাই শক্ত যে এটি লক্ষ লক্ষ চক্র ধরেও সেই মসৃণতা ধরে রাখতে পারে। অ্যালুমিনিয়াম বা প্রি-হার্ডেনড স্টিল দিয়ে তৈরি একটি সাধারণ ছাঁচ এসপিআই এ-লেভেল ফিনিশ বজায় রাখতে পারে না।
কঠিন উপকরণ
কিছু প্লাস্টিক সাধারণ ছাঁচ নষ্ট করে দেয়। গ্লাস-ফিল্ড নাইলন ঘর্ষণকারী। PEEK-এর জন্য উচ্চ গলনাঙ্কের প্রয়োজন হয়। লিকুইড ক্রিস্টাল পলিমার (LCP) দ্রুত প্রবাহিত হয় এবং ক্ষয়ের ফলে গহ্বর তৈরি করে। এই উপাদানগুলোর জন্য নিখুঁত ছাঁচ নির্মাণ প্রয়োজন। টুল স্টিল অবশ্যই শক্ত এবং ক্ষয়-প্রতিরোধী হতে হবে। আবরণগুলোকে অবশ্যই ক্ষয় এবং ঘর্ষণ থেকে সুরক্ষা দিতে হবে।
পাতলা দেয়াল বা গভীর পাঁজরের জন্য উচ্চ ইনজেকশন চাপ প্রয়োজন
পাতলা দেয়ালের অংশগুলো ভরাট করতে উচ্চ চাপের প্রয়োজন হয়। গভীর খাঁজগুলো ভালোভাবে জমাট বাঁধাতে উচ্চ চাপের প্রয়োজন হয়। উচ্চ চাপের অর্থ হলো ছাঁচের উপর উচ্চ পীড়ন। এর ফলে গহ্বরটি বেঁকে যায়। মূল অংশটি বেঁকে যায়। বিভাজন রেখায় অতিরিক্ত অংশ তৈরি হয়। নির্ভুল ছাঁচ নির্মাণে শক্তিশালী টুল নির্মাণের মাধ্যমে এর সমাধান করা হয়। যেমন— পুরু প্লেট, সহায়ক স্তম্ভ এবং আরও শক্ত ইস্পাত। ছাঁচটিকে এমন ইনজেকশন চাপ সহ্য করার জন্য ডিজাইন করা হয়, যা একটি সাধারণ অ্যালুমিনিয়ামের টুলকে ফাটিয়ে বা বিকৃত করে ফেলবে।
নিয়ন্ত্রিত শিল্প
চিকিৎসাক্ষেত্রে ব্যবহৃত কোনো ইমপ্লান্টের যন্ত্রাংশ ব্যর্থ হতে পারে না। মহাকাশযানের অভ্যন্তরীণ প্যানেলকে অবশ্যই অগ্নি-প্রতিরোধক এবং ধোঁয়ার বিষাক্ততার মানদণ্ড পূরণ করতে হয়। মোটরগাড়ির নিরাপত্তা যন্ত্রাংশের সম্পূর্ণ উৎস শনাক্তকরণযোগ্যতা প্রয়োজন। নিয়ন্ত্রিত শিল্পগুলিতে নথিভুক্ত প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন। তারা বৈধতা যাচাইয়ের দাবি করে। তারা সরবরাহকারীদের নিরীক্ষা করে। নির্ভুল ছাঁচ উৎপাদন এই শিল্পগুলির প্রয়োজনীয় ধারাবাহিকতা এবং নথিপত্র সরবরাহ করে। একটি সাধারণ ছাঁচ, এমনকি যদি তা সহনশীলতা বজায় রাখতেও পারে, তবুও তাতে সেই কঠোরতার অভাব থাকে।
ছাঁচ তৈরি করতে সাধারণত কোন পদ্ধতিগুলো ব্যবহার করা হয়?
ছাঁচ তৈরি করা কোনো একক প্রক্রিয়া নয়। উপাদান, জটিলতা এবং প্রয়োজনীয় স্থায়িত্বকালের ওপর নির্ভর করে মানুষ বিভিন্ন পদ্ধতি ব্যবহার করে। প্রতিটি পদ্ধতিরই নিজস্ব সুবিধা রয়েছে।
সিএনসি মেশিন
এটি ইনজেকশন মোল্ডিংয়ের প্রধান চালিকাশক্তি। একটি সিএনসি মিল বা সিএনসি লেদ সরাসরি ইস্পাত বা অ্যালুমিনিয়ামের একটি ব্লক থেকে মোল্ড ক্যাভিটি কেটে তৈরি করে। এই প্রক্রিয়াটি নির্ভুল, পুনরাবৃত্তিযোগ্য এবং সুপরিচিত। লক্ষ লক্ষ যন্ত্রাংশ তৈরির জন্য ব্যবহৃত শক্ত ইস্পাতের মোল্ডের ক্ষেত্রে সিএনসি মেশিনিংই প্রধান পদ্ধতি। রাফিং পাসের মাধ্যমে উপাদানের বেশিরভাগ অংশ অপসারণ করা হয়। ফিনিশিং পাসের মাধ্যমে ক্যাভিটিটিকে চূড়ান্ত মাপে আনা হয়। ওয়ার্কপিসের অবস্থান পরিবর্তন না করেই জটিল জ্যামিতিক আকার অর্জনের জন্য নির্ভুল মোল্ড তৈরিতে ফাইভ-অ্যাক্সিস সিএনসি মেশিনের ওপর ব্যাপকভাবে নির্ভর করা হয়।
বৈদ্যুতিক ডিসচার্জ মেশিনিং (EDM)
কিছু বৈশিষ্ট্য মিলিং কাটারের জন্য খুব কঠিন। যেমন—ধারালো অভ্যন্তরীণ কোণ, গভীর ও সরু খাঁজ, এবং উচ্চ অ্যাসপেক্ট রেশিওযুক্ত জটিল গহ্বর। এই ধরনের কাজের জন্য ইডিএম (EDM) ব্যবহার করা হয়। একটি গ্রাফাইট বা তামার ইলেকট্রোডকে কাঙ্ক্ষিত বৈশিষ্ট্যের নেগেটিভ আকৃতিতে মেশিনিং করা হয়। এরপর ইলেকট্রোডটিকে স্টিলের ওয়ার্কপিসের কাছে আনা হয়। একটি বৈদ্যুতিক স্ফুলিঙ্গ উপাদানটিকে ক্ষয় করে দেয়। এই প্রক্রিয়াটি ধীরগতির। তবে এটি অত্যন্ত নির্ভুলও বটে। ইডিএম এমন ধারালো কোণ তৈরি করতে পারে যা কোনো এন্ড মিল দিয়ে সম্ভব নয়। অনেক প্রিসিশন মোল্ডে একই টুলের মধ্যে সিএনসি-মেশিনিং করা এবং ইডিএম-কাটা উভয় ধরনের বৈশিষ্ট্যই থাকে।
3D প্রিন্টিং (র্যাপিড টুলিং)
প্রোটোটাইপ ছাঁচ এবং খুব অল্প পরিমাণে উৎপাদনের জন্য থ্রিডি প্রিন্টিং একটি বিকল্প। ছাঁচের ভেতরের অংশটি সরাসরি রেজিন বা ধাতব গুঁড়ো থেকে প্রিন্ট করা হয়। এতে কয়েক সপ্তাহের পরিবর্তে মাত্র কয়েক দিন সময় লাগে। এর খরচ মেশিনে তৈরি স্টিলের তুলনায় অনেক কম। তবে এর বিনিময়ে স্থায়িত্বের বিষয়টি ছাড় দিতে হয়। একটি প্রিন্ট করা ছাঁচ ক্ষয় বা তাপের কারণে নষ্ট হয়ে যাওয়ার আগে হয়তো ১০০ থেকে ১,০০০ বার ব্যবহারের মতো টিকতে পারে। আমরা এই পদ্ধতিটি নকশা যাচাইয়ের জন্য ব্যবহার করি, ব্যাপক উৎপাদনের জন্য নয়।
সাধারণ এবং নির্ভুল ছাঁচের মধ্যে কীভাবে নির্বাচন করবেন
তাহলে, আমি কি একটি সাধারণ নাকি একটি সূক্ষ্ম ছাঁচ বেছে নেব? কোনটি আমার জন্য সঠিক? আপনার প্রয়োজন অনুযায়ী সঠিক ছাঁচটি দ্রুত এবং সহজে বেছে নিতে সাহায্য করার জন্য এখানে একটি ডিসিশন ট্রি দেওয়া হলো।
| প্রশ্ন ১: কয়টি যন্ত্রাংশ প্রয়োজন?
├─ < ৫০,০০০ → প্রশ্ন ২ └─ > ৫০,০০০ → প্রশ্ন ৩
প্রশ্ন ২: ±০.১ মিমি-এর চেয়ে শিথিল সহনশীলতা? ├─ হ্যাঁ → সরল ছাঁচ └─ না → প্রশ্ন ৫
প্রশ্ন ৩: উপাদানটিতে কি গ্লাস ফাইবার/কার্বন ফাইবার আছে অথবা এর জন্য উচ্চ তাপমাত্রার প্রয়োজন হয়? হ্যাঁ → নির্ভুল ছাঁচ উৎপাদন └─ না → প্রশ্ন ৫
প্রশ্ন ৪: যন্ত্রাংশটি কি নিয়ন্ত্রিত (চিকিৎসা/মহাকাশ/মোটরগাড়ির নিরাপত্তা)? ├─ হ্যাঁ → নির্ভুল ছাঁচ প্রয়োজন └─ না → প্রশ্ন ৫
প্রশ্ন ৫: টুলিং বাজেট কি $১০,০০০ এর নিচে? ├─ হ্যাঁ → সাধারণ ছাঁচ (একমাত্র বাস্তবসম্মত বিকল্প) না → নির্ভুল ছাঁচ উৎপাদন (দীর্ঘমেয়াদে উত্তম মূল্য) |
সর্বোত্তম নির্ভুল ছাঁচ তৈরির জন্য নোবেল-এর সাথে যোগাযোগ করুন
নোবেল সিএনসি মেশিনিং এবং ইনজেকশন মোল্ড তৈরিতে বিশেষায়িত । আমরা বহু বছর ধরে এই কাজ করে আসছি। প্রোটোটাইপ উৎপাদন। সাধারণ মোল্ড। নির্ভুল মোল্ড। আমরা সবকিছুই সামলাই।
আমাদের প্রক্রিয়াকরণ ক্ষমতা
এই অংশটি গুরুত্বপূর্ণ, কারণ নিবন্ধটিতে এইমাত্র সাধারণ বনাম নির্ভুল ছাঁচ সম্পর্কে ব্যাখ্যা করা হয়েছে। আমরা আসলে উভয় প্রকারই তৈরি করি। পদ্ধতিটি নিচে দেওয়া হলো।
CNC মেশিনিং ক্ষমতা
আমাদের মেশিন ফ্লোরে বিভিন্ন ধরনের যন্ত্রপাতি রয়েছে। সাধারণ ক্যাভিটি তৈরির কাজের জন্য থ্রি-অ্যাক্সিস মেশিনিং সেন্টার। জটিল জ্যামিতিক গঠন এবং আন্ডারকাটের জন্য ফোর-অ্যাক্সিস ও ফাইভ-অ্যাক্সিস মেশিন। শক্ত অবস্থায় থাকা টুল স্টিলের জন্য হার্ড মিলিং মেশিন। এই মেশিনগুলোই আমাদের নির্ভুল ছাঁচ তৈরির প্রক্রিয়ার মেরুদণ্ড।
আমরা যেসব উপকরণ দিয়ে মেশিনিং করি তার মধ্যে রয়েছে প্রোটোটাইপ ছাঁচের জন্য অ্যালুমিনিয়াম, উৎপাদনের জন্য নির্ভুল ছাঁচ তৈরিতে H13, S7, এবং D2-এর মতো শক্ত টুল স্টিল গ্রেড, ক্ষয়-প্রতিরোধী টুলিংয়ের জন্য স্টেইনলেস স্টিল, এবং বিশেষ প্রয়োগের জন্য ইঞ্জিনিয়ারিং প্লাস্টিক।
অত্যন্ত সূক্ষ্ম সহনশীলতা অর্জন করা যায়। আমরা ছাঁচের গুরুত্বপূর্ণ উপাদানগুলিতে ±০.০০৫ মিমি (±৫ মাইক্রন) সহনশীলতা বজায় রাখি। নির্ভুল ছাঁচ তৈরির জন্য এই মানটিই প্রয়োজন। সাধারণ ছাঁচের ক্ষেত্রে আরও বেশি সহনশীলতা রাখা হয়। আমরা প্রয়োজন অনুযায়ী প্রক্রিয়াটি সমন্বয় করি।
সহায়ক পরিষেবাগুলোর মধ্যে রয়েছে সারফেস ফিনিশিং, এসপিআই গ্রেড অনুযায়ী পলিশিং, এবং এমন তীক্ষ্ণ অভ্যন্তরীণ কোণার জন্য ইডিএম, যেখানে মিলিং কাটার পৌঁছাতে পারে না। প্রতিটি পদক্ষেপ আমাদের ইনজেকশন মোল্ড তৈরির কার্যপ্রবাহকে সমর্থন করে।
ইনজেকশন ছাঁচনির্মাণ ক্ষমতা
উৎপাদিত ছাঁচের প্রকারভেদ: প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনের জন্য সাধারণ ছাঁচ। অধিক পরিমাণে উৎপাদনের জন্য নির্ভুল ছাঁচ। এই দুইয়ের মধ্যবর্তী ব্যবধান পূরণের জন্য অন্তর্বর্তীকালীন ছাঁচ।
ছাঁচের উপকরণ: স্বল্প-পরিমাণে উৎপাদিত টুলের জন্য অ্যালুমিনিয়াম। মাঝারি-পরিমাণে উৎপাদিত ব্রিজ মোল্ডের জন্য প্রি-হার্ডেনড স্টিল। লক্ষ লক্ষ শট পরিচালনাকারী প্রোডাকশন প্রিসিশন মোল্ডের জন্য কোটিংযুক্ত হার্ডেনড টুল স্টিল। প্রতিটি ইনজেকশন মোল্ড তৈরির প্রকল্পে কাজের জন্য সঠিক উপকরণটি ব্যবহার করা হয়।
প্রক্রিয়াজাত যন্ত্রাংশের উপকরণ: সাধারণ যন্ত্রাংশের জন্য পিপি, এবিএস, এবং পিই-এর মতো প্রচলিত রেজিন। কঠিন প্রয়োগের জন্য পিসি, নাইলন, পিক, এবং গ্লাস-ফিল্ড গ্রেড সহ ইঞ্জিনিয়ারিং রেজিন। ডিভাইস এবং ইমপ্লান্টের জন্য মেডিকেল-গ্রেড উপকরণ।
নির্ভুল ছাঁচ তৈরির জন্য কেন নোবেল বেছে নেবেন
প্রবন্ধটিতে তত্ত্বটি ব্যাখ্যা করা হয়েছে। এখানে রয়েছে ব্যবহারিক পার্থক্য। আমাদের নির্ভুল ছাঁচ তৈরির প্রক্রিয়াটি সাধারণ কারখানাগুলো থেকে স্বতন্ত্র।
আমরা সাধারণ এবং সূক্ষ্ম উভয় প্রকারের ছাঁচ তৈরি করি। আমরা কোনো গতানুগতিক সমাধান না দিয়ে, প্রকৃত প্রয়োজন অনুযায়ী ছাঁচ তৈরি করি। একটি প্রোটোটাইপের জন্য একটি সাধারণ অ্যালুমিনিয়ামের ছাঁচ ব্যবহার করা হয়। অন্যদিকে, বিশেষায়িত সূক্ষ্ম ছাঁচ তৈরির প্রক্রিয়ার মাধ্যমে, লক্ষ লক্ষ বার ব্যবহারের উপযোগী কোনো চিকিৎসা যন্ত্রাংশের জন্য শক্ত ইস্পাতের নিখুঁত টুলিং তৈরি করা হয়। উভয় ক্ষেত্রেই গ্রাহকের অর্থ সাশ্রয় হয়।
চিকিৎসা ও উচ্চ-নির্ভরযোগ্য যন্ত্রাংশের জন্য প্রত্যয়িত। চিকিৎসা যন্ত্রপাতির জন্য ISO 13485:2016। গুণমান ব্যবস্থাপনার জন্য ISO 9001:2015। নিয়ন্ত্রিত শিল্পগুলোর জন্য এই প্রত্যয়নগুলো গুরুত্বপূর্ণ। গ্রাহকরা আমাদের কাছে এমন যন্ত্রাংশ নিয়ে আসেন যা রোগী বা উড়োজাহাজে ব্যবহৃত হয়। আমরা সেইসব প্রয়োগের জন্য প্রয়োজনীয় নথিপত্র এবং উৎস শনাক্তকরণযোগ্যতা প্রদান করি। আমাদের ইনজেকশন মোল্ড তৈরির প্রক্রিয়াগুলো সম্পূর্ণরূপে নথিভুক্ত।
নিজস্ব সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং। আমরা আউটসোর্স করি না। সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং একই ছাদের নিচে সম্পন্ন হয়। এতে কাজের সময় কমে আসে। জবাবদিহিতা একক উৎস থেকে আসে। যখন কোনো সমস্যার সমাধান প্রয়োজন হয়, ইঞ্জিনিয়ার সরাসরি মেশিনের কাছে চলে যান। ফোনে বারবার যোগাযোগ করার বা একে অপরকে দোষারোপ করার কোনো ব্যাপার নেই। নিখুঁত মোল্ড তৈরির জন্য এই সমন্বয় অপরিহার্য।
স্বচ্ছ ডিএফএম ফিডব্যাক। কোনো স্টিল কাটার আগে, আমরা যন্ত্রাংশটির ডিজাইন পর্যালোচনা করি। যন্ত্রাংশটি আরও ভালোভাবে বা সস্তায় তৈরি করা যায় কিনা, তা আমরা ক্লায়েন্টদের জানাই। কখনও কখনও একটি ছোট পরিবর্তন মোল্ডের জটিলতা অর্ধেক কমিয়ে দেয়। আবার কখনও কখনও কোনো একটি ফিচার নকশা অনুযায়ী মোল্ড করা সম্ভব হয় না। আমরা এই সমস্যাগুলো শুরুতেই চিহ্নিত করি। ইনজেকশন মোল্ড তৈরির ক্ষেত্রে এমনটা সচরাচর দেখা যায় না।
প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত, নির্বিঘ্ন। একটি প্রকল্প প্রায়শই স্বল্প-পরিমাণে যাচাইকরণের জন্য একটি সাধারণ অ্যালুমিনিয়ামের ছাঁচ দিয়ে শুরু হয়। পরবর্তীতে, চাহিদা বাড়ে। তখন আমরা উচ্চ-পরিমাণে উৎপাদনের জন্য প্রিসিশন মোল্ড ম্যানুফ্যাকচারিং-এর মাধ্যমে একটি শক্ত ইস্পাতের নির্ভুল ছাঁচ তৈরি করি। একই দল। একই গুণমান ব্যবস্থা। একই যোগাযোগকারী ব্যক্তি। স্থানান্তরের কোনো ঝামেলা নেই।
FAQ
সাধারণ ছাঁচ এবং নির্ভুল ছাঁচের মধ্যে পার্থক্য কী?
একটি সাধারণ ছাঁচে অ্যালুমিনিয়ামের মতো নরম উপাদান ব্যবহার করা হয়, এর মাপের তারতম্য কম (±০.১ মিমি থেকে ±০.৫ মিমি) থাকে এবং এটি ১০০ থেকে ৫০,০০০ বার ব্যবহারের জন্য যথেষ্ট। একটি নির্ভুল ছাঁচে শক্ত টুল স্টিল ব্যবহার করা হয়, এর মাপের তারতম্য খুব কম (±০.০১ মিমি থেকে ±০.০০১ মিমি) থাকে এবং এটি ৫,০০,০০০ থেকে ১ কোটিরও বেশি বার ব্যবহারের জন্য যথেষ্ট।
কখন আমার একটি সাধারণ ছাঁচ ব্যবহার করা উচিত?
৫০,০০০-এর কম যন্ত্রাংশ উৎপাদনের ক্ষেত্রে, যখন ±০.১ মিমি বা তার চেয়ে শিথিল সহনশীলতা গ্রহণযোগ্য হয়, এবং গ্লাস ফিলার ছাড়া ABS বা PP-এর মতো সাধারণ প্লাস্টিকের জন্য একটি সরল ছাঁচ ব্যবহার করুন।
কখন আমার প্রিসিশন মোল্ড ব্যবহার করা উচিত?
১০০,০০০-এর বেশি যন্ত্রাংশ উৎপাদনের ক্ষেত্রে, ±০.০৫ মিমি-এর চেয়েও সূক্ষ্ম সহনশীলতার জন্য, গ্লাস-ফিল্ড নাইলন বা PEEK-এর মতো কঠিন উপকরণের জন্য এবং চিকিৎসা বা মহাকাশ শিল্পের মতো নিয়ন্ত্রিত শিল্পের জন্য একটি নির্ভুল ছাঁচ ব্যবহার করুন।
একটি সাধারণ ছাঁচ দিয়ে কি জটিল যন্ত্রাংশ তৈরি করা যায়?
হ্যাঁ। শুধুমাত্র জ্যামিতিক গঠনের কারণেই নিখুঁত ছাঁচের প্রয়োজন হয় না; উৎপাদনের পরিমাণ কম হলে এবং মাপের তারতম্য কম থাকলে একটি সাধারণ অ্যালুমিনিয়ামের ছাঁচ দিয়েও জটিল আকৃতি তৈরি করা যায়।
ছাঁচ তৈরির সবচেয়ে সস্তা উপায় কী?
ডি-প্রিন্টেড রেজিন মোল্ডের দাম কয়েকশ ডলার এবং এগুলো দিয়ে ১০০ থেকে ২০০ বার পরীক্ষা করা যায়, ফলে প্রোটোটাইপ যাচাইয়ের জন্য এগুলোই সবচেয়ে সাশ্রয়ী বিকল্প।
Is 3D প্রিন্টিং ছাঁচ তৈরির জন্য ভালো?
প্রোটোটাইপ ছাঁচের জন্য, হ্যাঁ—দ্রুত এবং সস্তা। উৎপাদন ছাঁচের জন্য, না—প্রিন্ট করা ছাঁচ কয়েকশ'বার ব্যবহারের মধ্যেই নষ্ট হয়ে যায় এবং যন্ত্রে তৈরি ইস্পাতের সরঞ্জামের সাথে প্রতিযোগিতা করতে পারে না।







