
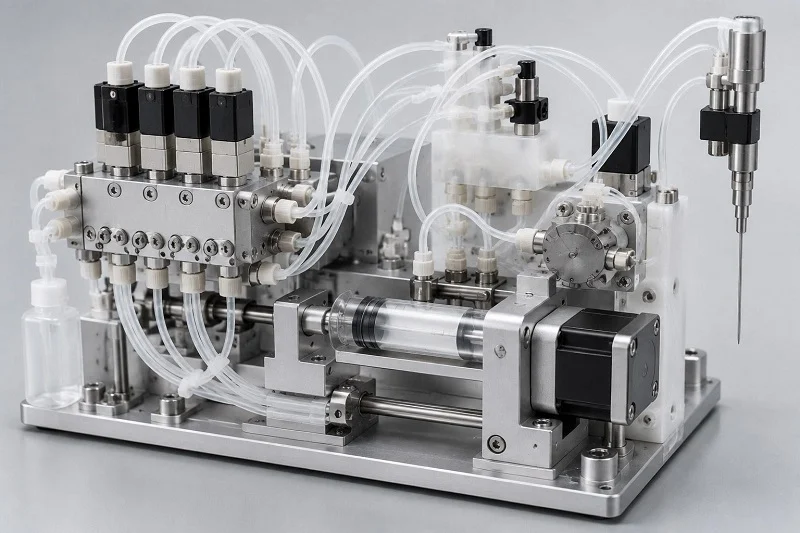
Изграждането на надеждно медицинско устройство започва с горчива истина. Цялата ви система зависи от това колко прецизни са нейните компоненти за работа с течности за диагностично изследване (IVD). Успехът не идва от избора на материали първо и от определянето на производството по-късно. Нуждаете се от свързан процес от самото начало. И така, ето въпроса: Как да проектирате компоненти за работа с течности за IVD, които работят добре, лесни са за производство и остават достъпни в големи количества? Това ръководство ви превежда през ключовите решения за вашето медицинско диагностично устройство. Ще разгледаме избора на правилния полимер за вашето медицинско приложение. Ще обсъдим и оптимизирането на медицинските инструменти за производство. Истинската тайна е да привлечете вашия производствен партньор на ранен етап. Това сътрудничество предотвратява скъпоструващи редизайн и забавяния.
Критерии за избор на материали за Компоненти за работа с течности от IVD
Изборът на правилния материал за части за работа с течности за IVD означава жонглиране с три нужди едновременно. Вашето медицинско изделие се нуждае от прозрачни материали за системи за откриване. Нуждаете се от стабилни размери, за да може частите да пасват прецизно. Също така се нуждаете от материали, които са устойчиви на агресивни химикали, използвани в тестовете. Избраният от вас полимер влияе и на трите. Компромиси се случват във всяка медицинска система. Един прозрачен материал може да се огъне по време на формоване. Друг, който е устойчив на химикали, може да блокира твърде много светлина. Номерът е да знаете кои характеристики са най-важни за вашето IVD използване. Работата на всяка част определя коя функция е на първо място. Ако сгрешите в този баланс, по-късно ще се сблъскате с редизайн.
Оптична яснота и размерна стабилност
Изисквания за оптично откриване
Много IVD тестове се нуждаят от светлина, за да премине през детайла. Кюветите и патроните се нуждаят от прозрачни прозорци за отчитане на абсорбция или флуоресценция. Материалът трябва да пропуска определени дължини на светлинните вълни, без да променя сигнала. PMMA е много прозрачен, но блокира част от UV светлината. COC и COP материалите работят добре, защото пропускат широк спектър от светлина. Поликарбонатът също работи, но може да пожълтее с времето. Вашият избор зависи от това как вашето IVD медицинско устройство открива резултати. Това е от най-голямо значение за кюветите, използвани в тестове за абсорбция по време на клинична работа. Различните методи за откриване се нуждаят от различни нива на прозрачност. Подходящият полимер за прозорците влияе пряко върху това колко чувствителен и повторяем е тестът.
Дебелината на стените също играе голяма роля. По-дебелите секции разсейват повече светлина и отслабват сигнала. Това намалява чувствителността при проби с ниска концентрация. За откриване на малък обем са необходими тънки, равномерни стени. Но тънките стени са по-трудни за запълване по време на формоване. Този компромис изисква ранен натиск от вашия производствен екип. Добрият производствен партньор ви помага да балансирате оптичните характеристики с това колко лесно е да се формова детайлът.
Управление на толеранси и изкривявания
Прецизността е от голямо значение при IVD инструментите. Малките течове съсипват целия тест. Скоростта на свиване на материала определя колко добре можете да поддържате строги допуски. Полукристалните полимери като полипропилен се свиват повече от аморфните като полистирен. Това директно променя крайните размери. Стандартите за медицински изделия изискват внимателен контрол тук.
Деформация се получава, когато частите се охлаждат с различна скорост. Неравномерната дебелина на стените влошава деформацията. Острите ъгли допълнително задълбочават проблема. Поддържането на равномерна дебелина на стените помага за намаляване на тези проблеми. Ъглите на наклон помагат на частите да излизат от матрицата. Без тях частите се огъват или чупят. Правилното разположение на отвора също намалява вътрешното напрежение и поддържа частите плоски. Вашата спецификация трябва да отчита как се държи материалът, докато се охлажда. Проектът трябва да включва допустими стойности за свиване за всеки вид материал. Вашият проект трябва също да вземе предвид колко се разширява полимерът при нагряване. Всяко приложение на медицинско изделие се нуждае от това ниво на грижа.
Химична съвместимост и биосъвместимост
Устойчивост на реагенти за анализ
Консумативите за IVD са в контакт с много химикали всеки ден. Буфери, ензими и детергенти преминават през каналите, които пренасят течности. Материалът трябва да е устойчив на разрушаване. Подуването или напукването развалят резултатите. Излужването също замърсява пробата. Това е важно за всяка част от системата.
За силни химикали, стандартните полимери не са достатъчни. Тук се намесват високоефективни полимери. PEEK е устойчив на силни киселини и основи. PVDF се справя с агресивни разтворители. Тези материали струват повече, но осигуряват химическата устойчивост, от която се нуждаят някои IVD тестове. Точността на вашето медицинско изделие зависи от този избор. Друг тип IVD консуматив може да се нуждае от различни свойства. Оценявайте всяка част поотделно въз основа на това, с което се докосва. Винаги тествайте съвместимостта на материала със специфичните реактиви, преди да финализирате дизайна. Тази стъпка може да спести значително време и разходи по-късно в проекта.
Минимизиране на свързването с протеини и отделяемите вещества
Протеините в биологичните проби полепват по повърхностите. Това е свързване с протеини. То намалява количеството аналит, достъпно за откриване. Също така причинява пренос между тестовете. Изберете материали с ниски свързващи свойства. COC и COP работят добре. Полипропиленът също работи сравнително добре. Някои се нуждаят от повърхностна обработка. Вашите патрони трябва да отговарят на същите стандарти за надеждни резултати. Плазмената обработка или специалните покрития могат значително да намалят залепването на протеините. Повърхностната енергия играе голяма роля в начина, по който протеините взаимодействат с пластмасата. Целта е да се запазят пробите непокътнати и да се осигурят постоянни резултати при всяко изследване.
Излужваемите вещества са друг проблем по време на разработването. Малки молекули се преместват от пластмасата в пробата. Те пречат на химичния състав на теста. Правилата за медицинските изделия изискват тестване на излужваемите вещества за излужваеми вещества. Всеки медицински компонент трябва да отговаря на тези стандарти за съответствие. Това е особено важно за IVD продуктите, преминаващи през регулаторен преглед. Трети вид IVD консуматив добавя сложност към процеса на избор. Вашият медицински екип трябва щателно да валидира избора на материали. Това приложение на медицинско изделие изисква внимателно внимание.
Често срещани полимери, използвани в компоненти за работа с флуиди на IVD
Реалните IVD системи често използват няколко основни често срещани пластмаси. Всяка от тях винаги има своите уникални силни и слаби страни. Вашият избор влияе върху всичко - от оптичната яснота до производствените разходи. Нека разгледаме най-често срещаните опции и да видим къде всяка от тях блести.
Полипропилен (PP) и полистирен (PS)
Полипропиленът доминира в IVD по много добра причина. Той е устойчив на повечето често срещани реактиви, понася топлина от автоклавиране и струва много малко. Много диагностични патрони използват PP за основния си корпус, защото той работи достатъчно добре срещу буфери и меки детергенти. Материалът предлага и прилична химическа устойчивост за рутинни тестове. Но PP има и недостатък. Той става мътен или прозрачен, което блокира пътищата на светлината за детекция. Ето защо рядко виждате PP в кювети или прозорци за детекция. Неговата полукристална природа означава и по-голямо свиване по време на охлаждане, което затруднява спазването на строгите допуски.
Полистиренът работи по обратния начин. Той е кристално прозрачен и евтин, което го прави идеален за оптични части. Много кювети и тестови плаки използват полистирен, защото светлината преминава лесно. Материалът също така се формова с отлична размерна стабилност. Полистиренът обаче се напуква под химическо напрежение. Силните разтворители или агресивните реактиви ще го унищожат бързо. Така че полистиренът работи най-добре за прости тестове с нежна химия. Много медицински консумативи използват полистирен за гнезда за проби и прозорци за наблюдение, където прозрачността е по-важна от химическата издръжливост.
PMMA, поликарбонат (PC) и циклични олефинови съполимери (COC/COP)
PMMA предлага много добра прозрачност и устойчивост на атмосферни влияния. Той пропуска добре светлината в целия видим диапазон. Но PMMA абсорбира вода и може да се огъне във влажен въздух. Освен това се чупи лесно, така че тънките стени могат да се напукат при работа. Поликарбонатът е здрав. Той може да издържи на груба употреба и да е устойчив на удари. PC също така понася по-висока температура от PS или PMMA. Но PC пожълтява с времето под UV светлина, което влошава оптичните характеристики при детекция.
Цикличните олефинови съполимери и полимери, често наричани COC или COP, са се превърнали в предпочитани за усъвършенствани части за работа с течности в IVD. Тези материали съчетават отлична прозрачност с ниско залепване на протеини и малко количество отделяеми вещества. Те също така са много по-устойчиви на вода от PMMA. Много диагностични патрони сега използват COC за малки канали и оптични прозорци. Материалът тече добре по време на формоване, което помага за изработката на фини детайли. COC струва повече от PP или PS, но неговите характеристики си заслужават цената при трудни задачи. Дизайнерите на медицински изделия често избират COC, когато се нуждаят както от оптична точност, така и от химическа стабилност.
Високоефективни полимери (PEEK, PVDF)
Някои IVD тестове използват много силни химикали. Нормалните пластмаси просто не могат да издържат на контакт със силни киселини, основи или някои органични разтворители. Ето къде се намесват високоефективните полимери. PEEK е устойчив на почти всеки химикал, с който можете да го изложите. Той също така запазва физичните си свойства при висока температура. Това прави PEEK идеален за фитинги, клапани и части за помпи, които многократно се сблъскват с агресивни реагенти. Недостатъкът? PEEK струва много повече от обикновените пластмаси и се нуждае от по-висока температура на обработка по време на производството.
PVDF предлага подобна химическа устойчивост с различен набор от свойства. Той се справя много добре с халогени и силни окислители. Много системи за работа с флуиди използват PVDF за тръбни и разпределителни части, които пренасят агресивни среди. Материалът също така има ниски екстрахируеми вещества, което е важно за чувствителни тестове. Както PEEK, така и PVDF носят реални предимства, но изискват внимателно проектиране на матрици и контрол на процеса. Ще плащате повече за част, но подобренията в надеждността често надвишават добавените разходи за критични медицински приложения.
Правила за проектиране за производство (DFM) за компоненти за работа с флуиди на IVD
Добрите правила за проектиране поддържат проекта ви в движение. Те свързват това, което чертаете на хартия, с това, което всъщност излиза от матрицата. За компонентите за работа с течности за ин витро диагностициране (IVD) тези правила са още по-важни. Вашите части пренасят малки обеми течност през тесни пътища. Малък дефект в дебелината на стената или разположението на затвора се превръща в неуспешен тест. Дизайнът на медицински изделия изисква прецизност на всяка стъпка. Регулаторните проверяващи внимателно разглеждат как контролирате производствения си процес. Те искат доказателство, че вашите части остават еднакви в милиони единици. Така че нека разгледаме основните правила на DFM (Design for Finishing Products - Производствено управление), които поддържат проекта ви в правилната посока.
Оптимизиране на дебелината на стените и ъглите на наклон
Дебелината на стените е движещата сила на всичко при шприцването. Еднородните стени позволяват на пластмасата да тече равномерно през кухината. Те също така помагат на детайла да се охлажда с еднаква скорост. Когато една секция се охлажда по-бързо от друга, тя се деформира. Тънките стени се запълват бързо, но се охлаждат твърде бързо. Дебелите стени отнемат повече време и създават следи от потъване. За диагностични патрони е необходима стена между 1 мм и 2 мм, където е възможно. Този диапазон балансира здравината с възможността за формоване. Но микрофлуидните канали се нуждаят от много по-тънки секции. Тези фини характеристики изискват внимателен анализ на потока, преди да режете стомана.
Ъглите на наклон са също толкова важни. Те позволяват на готовата част да се отдели от матрицата без да залепва. Без достатъчно наклон, силите на изхвърляне ще я надраскат или огънат. Правилният ъгъл зависи от повърхностното покритие. Ето кратка справка за полистиролови части:
| Обработка на повърхността | Препоръчителен ъгъл на наклон | бележки |
| Високо гланцово (полирано) | 1 ° - 2 ° | Предпазва от петна; балансира естетиката и функционалността |
Гладкото покритие се нуждае само от 1 до 2 градуса наклон. Текстурираните повърхности се нуждаят от повече, често от 3 до 5 градуса на страна. Вашият дизайнер на матрици трябва да потвърди ъгъла по време на прегледа на проекта. Ако не направите това, това означава скъпоструващо преработване на матрицата по-късно.
Стратегическо разположение на портите и управление на заваръчните линии
Входът е мястото, където разтопената пластмаса навлиза в кухината на формата. Неговото местоположение контролира как материалът тече. То определя и къде се образуват заваръчните линии. Заваръчните линии се получават, когато два фронта на потока се срещнат и слеят. Тези линии отслабват детайла. Те също така създават видими следи по повърхността. За консумативите за диагностична диагностика (IVD) заваръчните линии в близост до каналите за флуид са опасни. Те могат да се напукат под налягане и да причинят течове.
Поставете шибърите там, където пътят на потока остава прост. Избягвайте поставянето им в близост до тънки стени или остри ъгли. Един шибър е най-подходящ за малки части. По-големите части може да се нуждаят от няколко шибъра, но всеки един добавя заваръчна линия. Вашият екип трябва да картографира всяка заваръчна линия по време на фазата на проектиране. Запитайте се: тази линия намира ли се близо до уплътнителна повърхност? Пресича ли прозорец за откриване? Ако отговорът е да, преместете шибъра или коригирайте модела на потока.
Местоположението на шлюза също влияе върху естетиката. Видимите следи от шлюза върху оптичните повърхности развалят яснотата. Поставете шлюзове на скрити повърхности или некритични зони. Това поддържа прозорците за детекция чисти и вашите части изглеждат професионално. Не забравяйте, че всяка промяна в разположението на шлюза променя динамиката на потока. Изпълнете симулации на потока във формата рано, за да откриете проблеми, преди да започне инструменталната обработка.
Отчитане на свиването на материала и натрупването на толеранси
Всеки полимер се свива при охлаждане. Скоростта на свиване варира в зависимост от материала. Полукристалните пластмаси като полипропилен се свиват повече от аморфните като COC. Вашата проектна спецификация трябва да включва допустими стойности за свиване за всеки материал. В противен случай готовата ви част няма да съответства на чертежа.
Натрупването на толеранси добавя още един слой сложност. Всяка характеристика на вашата част има свой собствен толеранс. Когато множество характеристики взаимодействат, грешките се натрупват. При пресоване или щракване, това натрупване може да прекъсне сглобката. Вашият инженерен екип трябва да изчисли най-лошия сценарий. Ще паснат ли частите, ако всеки размер е на предела си? Ако не, затегнете критичните допуски или препроектирайте съединението.
COC материалите предлагат отличен контрол на размерите за микрофлуидна работа. Реалните производствени данни показват какво е възможно:
| Параметър | Постигната толерантност | Възможност за процес (Cpk) |
| Ширина на микрофлуидния канал | 100 μm ± 5 μm | 1.67 |
| Дълбочина на канала | ±3 μm | Превишен минимум 1.33 |
Тези числа показват, че строгите допуски са постижими. Но те изискват внимателен контрол на процеса и валидирани инструменти. Cpk от 1.67 означава, че процесът остава в рамките на допустимите граници. Повечето стандарти за медицински изделия очакват минимален Cpk от 1.33 за критични характеристики. Вашият производствен партньор трябва да предостави данни за възможностите по време на валидирането. Това тестване доказва, че вашите части отговарят на спецификациите всеки път.
От практическа гледна точка, започнете с реалистични допустими отклонения. Не задавайте ±5 μm за всяко измерение. Само критичните характеристики се нуждаят от това ниво на контрол. Всичко останало може да използва стандартни допустими отклонения. Този подход поддържа ниски разходи за матрици и висок добив. Дизайнът на вашия компонент трябва да отразява този баланс между прецизност и практичност.
По-широкият урок е свързан с дизайна на медицинските изделия. Регулаторните органи искат доказателства, че вашият производствен процес е под контрол. Правилата на DFM (Design for Management and Function - DFM) ви предоставят тези доказателства. Те намаляват вариациите, предотвратяват дефекти и документират вашите разсъждения. Когато спазвате тези правила, вашите компоненти за работа с IVD течности работят надеждно. Вашите патрони работят по един и същи начин на първия и на хилядния ден. Тази последователност изгражда доверие както сред клиницистите, така и сред пациентите.
Оптимизация на разходите и партньорство за IVD Fluidics
Цената е определяща за всеки избор при разработването на медицински продукти. Можете да имате най-добрия дизайн на хартия. Но ако всяка част струва твърде скъпо, проектът се застопорява. Интелигентните спестявания започват още на етапа на проектиране. Чакането до началото на производството означава, че сте пропуснали най-големите спестявания.
Стратегии за намаляване на разходите за части
Консолидиране на части и опростяване на дизайна
Всяка функция от ваша страна увеличава цената на матрицата. Помислете за подрязванията. Всяко от тях се нуждае от механизъм за странично действие. Тези плъзгачи или повдигачи добавят от 1,000 до 2,000 долара или повече към цената на матрицата. Те също така забавят времето за цикъл и създават рискове за поддръжка.
Корекцията не струва нищо на етапа на проектиране. Можете да препроектирате разделителната повърхност. Можете да регулирате ъглите на наклон. Можете да замените механичните действия с проходни ядра. Тези промени премахват подкосите, без да навредят на функционалността.
Промените в дизайна за производствени възможности могат да намалят разходите за детайл с 30 до 50 процента. Колкото по-рано направите тези промени, толкова по-големи са спестяванията. След като матрицата бъде изрязана, промените стават много по-скъпи.
За вътрешни елементи, сгъваемите сърцевини предлагат друг път. Те оформят елемента в пълен размер по време на шприцване. След това се издърпват навътре за изхвърляне. Това елиминира страничните действия в много приложения. Намалява отпечатъка на матрицата, подобрява повторяемостта и скъсява времето за цикъл. Медицинската индустрия използва този метод за консумативи, където строгите допуски са от значение.
Формата на вашата част също влияе върху разхода на материал. По-простите форми се запълват по-бързо и използват по-малко смола. Това директно намалява разходите за материал на част. Всеки отнет грам се натрупва в милиони медицински консумативи.
Стойността на аутсорсинга спрямо вътрешното производство
Много медицински екипи обсъждат изграждането на производствен капацитет самостоятелно или партньорството със специалист. Всеки път има своите компромиси.
Вътрешното производство ви дава директен контрол. Вие сами управлявате графика и проверявате качеството. Но това изисква големи капиталови инвестиции. Нуждаете се от чисто помещение, формовъчни машини и квалифицирани оператори. За малки до средни обеми тази инвестиция е трудно оправдана.
Аутсорсингът прехвърля капиталовата тежест върху партньора. Вие плащате за части, а не за машини. Вашият екип се фокусира върху основни дейности, като проверка на дизайна. Добрият партньор носи опит от подобни медицински проекти. Те оптимизират времената на цикъла и процентите на добив. Те също така обработват регулаторните документи, които медицинското производство изисква.
За диагностични касети и консумативи, произвеждани в големи обеми, аутсорсингът често е печеливш. Мащабът на партньора намалява разходите за единица продукция. Той осигурява резервно производство. Ако една машина се повреди, той преминава към друга. Избягвате риска от престой на вътрешна линия.
Значението на ранното участие на производствените партньори
Проектиране за сглобяване (DFA) и стойностно инженерство
Включването на вашия производствен партньор в началото променя всичко. Вместо да им предоставяте завършен дизайн, вие работите заедно от самото начало. Именно тук DFA и стойностното инженерство създават реални спестявания.
Проектирането за сглобяване разглежда как частите пасват една на друга. Вашият патрон изисква ли отделни части? Можете ли да комбинирате две части в една? Всяко съединение добавя време за сглобяване и разходи за проверка. Намаляването на тези стъпки съкращава труда и намалява процента на дефекти.
Стойностното инженерство разглежда функцията спрямо цената. Партньорът пита: дали тази функция служи на цел? Можем ли да постигнем същия резултат с по-проста геометрия? Малка промяна в канала може да намали времето на цикъла, без да се отрази на производителността.
Вашата спецификация определя критични размери. Те изискват строг контрол. Всичко останало може да използва стандартни допустими отклонения. Партньор, който разбира дизайна на вашето медицинско изделие, помага да се разграничат задължителните от желаните неща.
Холистичният подход третира вашата система като цяло. Вместо да оптимизирате всяка част поотделно, вие оптимизирате сглобката. Това може да означава регулиране на порт на клапана, така че маршрутът на тръбата да се скъси. Може да означава промяна на дизайна на конектора за по-бърз монтаж. Малките промени водят до големи спестявания. Всеки екип за медицински изделия трябва да използва този подход за следващия си проект.
Ранното участие помага и при избора на материали по отношение на цената. Партньор, който формова много видове медицински части, знае кои смоли текат добре. Той знае кои от тях удължават времето на цикъла. Той предлага алтернативи, които отговарят на вашите нужди на по-ниска цена. Това ръководство е трудно да се намери, когато работите сами. Спестяванията на разходи от ранното участие надхвърлят инструменталната екипировка. Те влияят върху процента на добив, времето за сглобяване и регулаторния риск за всяко устройство, което изграждате.
Възможности на NOBLE за производство на компоненти за работа с флуиди за IVD

Работата с NOBLE върху вашите IVD компоненти за работа с флуиди означава да получите партньор, който вижда цялата картина. Ние се присъединяваме към вашия екип още от първата среща за проектиране. Откриваме проблеми, преди те да се превърнат в скъпи решения. Този метод ви спестява време и намалява стреса по време на разработването на вашия медицински продукт.
Експертиза в прецизната машинна обработка и шприцването
От прототип до масово производство
Всеки добър продукт започва с прототип. NOBLE използва CNC обработка , за да създаде точни части за вашите ранни тестове. Тези обработени части ви позволяват да проверите дизайна си, преди да похарчите пари за производствени инструменти. Можете да провеждате реални тестове. Можете да тествате как частите пасват и работят. Промените на този етап струват много по-малко, отколкото след като започне производството на инструменти.
След като дизайнът е готов, преминаваме към шприцване. Нашите инженери прецизно настройват всеки детайл от процеса. Те обръщат внимание на разположението на шлюзовете, охлаждащите канали и времената на цикъла. Резултатът са стабилни части, които отговарят на вашите спецификации всеки път. Тази надеждност е ключова за медицински изделия като патрони и кювети.
За големи серии NOBLE използва инструменти с множество кухини. Те произвеждат хиляди части на час. Всяка кухина остава една и съща. Всяка част съответства на следващата. Ние наблюдаваме условията в реално време, за да уловим отклоненията, преди да навредят на качеството. Този контрол е важен за медицинските приложения, където постоянството е критично важно. Това ниво на точност е това, което очакват дизайнерите на медицински изделия.
Предлагаме и мостови инструменти за по-малки серии. Може би имате нужда от части за клинични изпитвания. Мостовите инструменти осигуряват части с производствено качество без пълна инвестиция в инструменти. Това ви позволява да изпълните графика си.
Сертифицирани системи за управление на качеството
Съответствие с ISO 9001:2015 и ISO 13485:2016
Качеството е в основата на медицинското производство. NOBLE работи по две сертифицирани системи. ISO 9001:2015 обхваща нашите общи процеси. ISO 13485:2016 добавя правилата за производство на медицински изделия.
Тези сертификати означават, че вашите части се произвеждат в контролирана система. Всяка стъпка има писмена процедура. Всеки работник следва ясни инструкции. Всеки проблем се разглежда. Тази дисциплина поддържа производството стабилно.
Валидирането е ключова част от нашата система. Валидираме всеки инструмент и всеки процес преди производството. Валидирането на процеса включва стъпки за IQ, OQ и PQ. Тези стъпки доказват, че процесът може да произвежда части, които отговарят на спецификациите всеки път.
Вътрешните одити проверяват нашите системи редовно. Външни одитори ни преглеждат всяка година. Този надзор гарантира, че никога няма да се отклоним от медицинските стандарти.
За вашето медицинско устройство това означава документирано качество. Вашите одити стават по-лесни. Вашите документи стават по-надеждни.
Интегрирани услуги от проектиране до Монтаж
NOBLE прави повече от това да формова части. Ние помагаме за тяхното проектиране, производство и сглобяване. Този комбиниран подход намалява предаването на задачи и подобрява комуникацията.
Нашите инженери-конструктори работят с вашия екип по формата на детайлите. Предлагаме промени, които подобряват формоването, без да навредят на функционалността. Изследваме моделите на потока, за да избегнем слаби места в критични зони. Регулираме дебелината на стената за равномерно охлаждане.
Когато частите напуснат пресата, ние предлагаме допълнителни стъпки. Ултразвуковото заваряване свързва частите в сглобки. Лазерното маркиране добавя етикети. Почистването и опаковането подготвят частите за доставка.
Нашата поточна линия за чисти помещения отговаря на изискванията за медицински изделия. Операторите следват подробни работни стъпки. Всеки комплект се проверява преди да напусне поточната линия.
Тестващите услуги потвърждават, че вашето устройство работи както трябва. Извършваме тестове за течове по пътищата на флуидите. Измерваме оптичната яснота на прозорците за детекция. Всички данни се записват и споделят.
Тази възможност за пълно обслужване означава, че един партньор се грижи за цялото ви производство. Вие управлявате по-малко доставчици. Имате по-къси вериги за доставки. Получавате по-добър контрол върху качеството и сроковете.
От първия ви прототип до милионната ви част, NOBLE доставя резултати. Ние инвестираме в инструменти и хора, за да произвеждаме медицински части, на които можете да се доверите. Производителността на вашия продукт зависи от всеки детайл. Ние гарантираме, че тези детайли са точни.
Изграждането на компоненти за работа с флуиди за ин витро диагностика (IVD) работи най-добре, когато екипите работят заедно от първия ден. Познавайте първо материалите си. Познавайте оптичните си нужди, химическото излагане и нуждите от толеранси. Привлечете вашия производствен партньор рано. Тяхното ноу-хау за инструментална екипировка предотвратява скъпоструващи изненади. Техният контрол на процесите поддържа стабилността на всяко медицинско устройство. Тази екипна работа намалява редизайните и ускорява сроковете ви. Всеки медицински консуматив печели от този подход. Вашият медицински екип е сигурен, когато производството съответства на дизайна. Вашето медицинско устройство достига до пациентите по-бързо. Пропуснете изолирания работен процес. Изберете партньор, който помага с прототипирането, формоването и окончателното сглобяване. Попитайте за техните протоколи за валидиране и възможности за тестване. Правилният партньор превръща проблемите с компонентите в надеждни продукти. Вашият следващ проект заслужава този свързан път от концепцията до готовия патрон.
Често задавани въпроси за компонентите за работа с течности на IVD
Кой полимер предлага най-добра оптична яснота за прозорци за детекция?
Цикличните олефинови съполимери (COC/COP) пропускат светлината през широк диапазон от дължини на вълните. Те също така абсорбират по-малко вода от PMMA. За повечето медицински диагностични системи COC осигурява най-добрата комбинация от прозрачност и стабилност. Поликарбонатът също е подходящ, но може да пожълтее с течение на времето в медицинските инструменти.
Как да спра залепването на протеините по каналите ми?
Изберете материали, които са устойчиви на свързване. COC и COP се представят добре тук. Полипропиленът работи сравнително добре за много медицински анализи. Повърхностните обработки, като плазмено покритие, също могат да намалят адхезията на протеините. Винаги тествайте специфичните си реактиви с избрания от вас материал, преди да финализирате дизайна на вашето медицинско изделие.
Каква дебелина на стената трябва да използвам за моя патрон?
Опитайте се с дебелина от 1 до 2 мм, когато е възможно. Този диапазон балансира здравината с това колко добре се оформя детайлът. Микрофлуидните канали се нуждаят от по-тънки секции, често под 0.5 мм. Тези фини характеристики изискват внимателен анализ на потока преди изрязване на формата. Вашият производствен партньор трябва да извърши симулации рано, за да открие проблеми с пълненето.
Кога трябва да включа моя продуцентски партньор в проекта?
Включете ги по време на фазата на проектиране, а не след това. Ранната екипна работа предотвратява скъпоструващо преработване на матриците. Партньор, който познава изискванията за медицински изделия, може да предложи промени в материалите и геометрични корекции, които спестяват пари. Изчакването, докато започне изработката на инструментална екипировка, означава, че губите най-големите възможности за спестяване на пари за вашия медицински продукт.
Как заваръчните линии влияят на производителността на моята част?
Заваръчните линии се образуват там, където се срещат два фронта на потока. Те отслабват детайла и оставят видими следи. В близост до каналите за флуид те създават риск от течове. Вашият дизайнер на матрици трябва да картографира всяка заваръчна линия по време на прегледа на проекта. Преместете шибърите или коригирайте моделите на потока, ако заваръчните линии пресичат критични уплътнителни повърхности във вашия медицински патрон.
Какви допустими отклонения мога реално да поддържам за микрофлуидни характеристики?
Възможни са ширини на каналите около 100 микрона с толеранс от ±5 микрона. Процесният капацитет (Cpk) от 1.67 е постижим с внимателен контрол. Повечето стандарти за медицински изделия очакват минимален Cpk от 1.33 за критични характеристики. Посочвайте тесни толеранси само когато функцията ги изисква за вашето медицинско приложение.
Как да избера между COC и поликарбонат?
COC предлага по-добра прозрачност, по-ниско свързване с протеини и по-малко отделяеми вещества. Поликарбонатът осигурява по-висока удароустойчивост и устойчивост на топлина. За медицински патрони с оптично откриване COC обикновено е по-добър вариант. За части, които са изправени пред грубо боравене, поликарбонатът може да е по-подходящ. Помислете от какво се нуждае вашето конкретно приложение.
Какви сертификати трябва да притежава моят производствен партньор?
Потърсете сертификати по ISO 9001:2015 и ISO 13485:2016. Те гарантират контролирани процеси и правилна документация. Попитайте за техните протоколи за валидиране. Валидирането на процесите с стъпки IQ, OQ и PQ доказва, че те могат да произвеждат части, които постоянно отговарят на спецификациите. Тази документация подсилва вашите регулаторни документи.







