

CNC обработката с хирургически роботи работи в шест стъпки: проектиране, програмиране, настройка, машинна обработка, проверка и довършителни работи. Всяка стъпка помага да се постигнат строгите допуски и прецизност, от които се нуждаят хирургическите роботи за сложни хирургически задачи.
Грешка от 0.01 мм не е просто дефект, а риск за безопасността, който може да засегне човешки живот. Постигането на толеранс от ±0.005 мм на 5-осно титаниево съединение изисква стриктно управление на термичното отклонение; дори промяна от 2°C в температурата на шпиндела може да доведе до бракуване на детайли. Термичната компенсация в реално време и контролът на климата на околната среда поддържат роботизираните съединения, връзките и корпусите на сензорите постоянно прилягащи.
Това ниво на прецизност на обработката е от значение за производството на хирургически роботи. CNC процесът на обработка гарантира, че всеки компонент отговаря на строги стандарти за качество за хирургически приложения. Тези хирургически роботи се нуждаят от точни пасвания за безопасна работа.
Преглед на CNC обработката на хирургически роботи
Какво е CNC обработка с хирургически робот
CNC обработката с хирургически роботи използва компютърно контролирани инструменти за рязане, оформяне и обработка на материали за хирургически роботи. CNC машината следва дигитален план, за да създава части с изключителна точност. Системата работи с метали като титан и неръждаема стомана. Тя обработва полимери като PEEK и PTFE. Тя също така борави с композити като въглеродни влакна. Тази гъвкавост на материалите е едно от ключовите предимства на CNC технологията за производство на хирургически роботи. Дизайнерите избират най-добрия материал за всяка задача, без да се притесняват за производствените ограничения.
Повторяемостта отличава този метод. CNC обработката с хирургически робот гарантира идентични части във всяка производствена серия. Всеки компонент съответства на следващия в рамките на микрони. Това ниво на прецизност и постоянство е от значение, когато правите части за човешкото тяло. Този метод на обработка осигурява постоянни резултати. CNC обработката с хирургически робот осигурява надеждността, на която разчитат медицинските екипи. Процесът гарантира, че всяка част пасва и работи по предназначение.
Защо прецизността е важна в хирургическата роботика
Различните хирургически приложения изискват различни нива на точност. Някои части изискват изключително строги допуски. Други позволяват повече място. Ето разбивка на типичните допуски за различните компоненти:
| Компонент / Процес | Типична размерна толерантност | Контекст на приложението |
| Многоосно CNC фрезоване за корпуси за хирургическа навигация | ± 0.002 мм | Ортопедични навигационни системи |
| Компоненти с навигационен клас (критични интерфейси, функции за подравняване) | ±0.02–0.05 мм | Ортопедични навигационни системи |
| Прецизни компоненти за роботизирани хирургически инструменти (3D визуализационни системи) | 0.2 мм | Роботизирана хирургическа инструментация |
Толеранс от 0.2 мм е подходящ за корпуси за визуализация. Но навигационните части изискват много по-строг контрол. Толерансът от ±0.002 мм при многоосни фрезовани корпуси показва колко взискателно може да бъде производството на роботи за хирургия. Дори малка грешка може да доведе до неправилно подравняване на инструмента по време на процедура.
От практическа гледна точка, CNC обработката с хирургически робот постига тези толеранси постоянно. Процесът на обработка следи всяка променлива - от скоростта на инструмента до температурата на охлаждащата течност. Тази прецизна производствена технология помага на производителите да отговарят на строги медицински стандарти. Тя предпазва пациентите по време на сложни процедури. CNC обработката с хирургически робот трябва да отговаря на тези строги изисквания всеки път.
Произведени ключови компоненти
CNC обработката създава много критични части за хирургически роботи. Хирургическите инструменти формират една основна категория. Те включват инструменти, които захващат, режат и зашиват по време на процедури. Те се нуждаят от остри ръбове и гладки повърхности. Крепежните елементи и структурните елементи осигуряват рамката на робота. Те трябва да бъдат здрави, но леки.
Частите, работещи с флуиди, управляват потока на въздух и лекарства по време на операцията. Корпусите защитават чувствителната електроника вътре в робота. Конекторите свързват различни части на системата. Всеки от тези компоненти на хирургическия робот изисква внимателна машинна обработка.
Производството на медицински изделия печели значително от този процес. То обработва сложни геометрии, които биха били невъзможни с ръчни методи. Медицинските устройства се нуждаят от компоненти, които пасват прецизно. Роботизираните хирургически компоненти често имат сложни форми с тесни извивки и фини детайли. Процесът осигурява прецизни компоненти, които пасват перфектно. CNC обработката на хирургически роботи е най-добрият избор за производство на части за хирургически роботи. Тя осигурява точността, която изисква производството на части за хирургически роботи. Всяка част трябва да работи надеждно.
Стъпка по стъпка процес на CNC обработка на хирургически робот
Всяка стъпка от процеса изисква внимателно планиране. Целта винаги е прецизна обработка. CNC обработката с хирургически робот превръща цифровите дизайни в много сложни и прецизни части.
Стъпка 1: Проектиране и CAD моделиране
Създаване на подробни CAD модели
Всяка част започва като 3D модел в CAD софтуер. Инженерите дефинират всяка характеристика. Това включва отвори, криви и резби. Моделът трябва да бъде точен. Всяка грешка води до грешна част. При хирургическите роботи моделите често имат сложни форми. Това може да са тесни канали или остри ръбове. CAD файлът се превръща в основен чертеж. Той улавя всеки ъгъл и измерение.
Дизайн за технологичност
Перфектният CAD модел не означава, че детайлът може да бъде обработен машинно. DFM проверява за проблеми. Острите вътрешни ъгли може да изискват по-голям радиус на инструмента. Дълбоките джобове може да изискват специални инструменти. DFM спестява време и предотвратява препроектирането. Това е едно от ключовите предимства на CNC обработката с хирургически робот.
Толеранс и избор на материал
Допустимите отклонения определят допустимите отклонения. Някои характеристики изискват строги допуски. Други са по-малко критични. Изборът на материал също е от значение. Титанът е здрав, но е твърд към инструментите. PEEK е по-мек, но може да се деформира под въздействието на топлина. Повърхностната обработка е също толкова важна. Общите повърхности се нуждаят от Ra 0.4–0.8 µm. Функционалните повърхности, като режещите ръбове, изискват Ra < 0.2 µm.
Повечето производители избират електрополиране пред механичното полиране – то намалява грапавостта на повърхността с около 50%, като същевременно изгражда пасивен оксиден слой, който е устойчив на корозия при многократни цикли на автоклавиране.
Тази комбинация определя компонентите на хирургическия робот.
Стъпка 2: CAM програмиране и траектории на инструмента
Преобразуване на CAD в CAM
След като дизайнът е готов, се преминава към CAM софтуер. CAM е съкращение от „Computer-Aided Manufacturing“ (Компютърно-подпомогнато производство). Той чете 3D модела и създава траектории на инструментите. За CNC обработката с хирургически роботи тази стъпка е сложна. Геометрията често е сложна. Софтуерът определя най-добрия ред на рязане. Той също така избира правилните инструменти за всяка операция.
Симулиране на траектории на инструменти
Преди да се извърши каквото и да е рязане, CAM системата симулира траекториите на инструмента. Тя показва точното движение на инструмента. Проверява за сривове с детайла или приспособлението. Симулацията открива проблемите рано. Един-единствен срив може да повреди детайл или машината. Това е от решаващо значение за производството на части за хирургически роботи. Симулацията също така прогнозира времената на цикъла. Тя помага за откриване на пречки.
Оптимизиране на параметрите на рязане
Оптимизацията означава регулиране на скоростите на подаване, скоростите на шпиндела и стъпката на преместване. За CNC обработката с хирургически роботи, както времето на цикъла, така и качеството на повърхността са от значение. Адаптивното управление на скоростта на подаване помага. То регулира скоростите въз основа на износването на инструмента или силите на рязане. Многоосната едновременна обработка намалява броя на настройките. Това може значително да подобри точността.
- Регулаторни и качествени стандартиISO 13485 изисква валидиране на процеса.
- Адаптивно управление на скоростта на подаване: Корекциите в реално време позволяват агресивно рязане.
- Многоосна едновременна обработка: Намалява грешките при препозициониране.
- Избягване на сблъсъкНай-кратки безопасни пътища за препозициониране.
- Минимизиране на материалните отпадъциСпестявания от 5-12% чрез вмъкване.
- Интегрирана CAM оптимизацияСимулациите предвиждат затруднения.
- Машинно обучение и AIАнализира данни за оптимизиране на параметрите.
Тази комбинация осигурява едновременно прецизност и постоянство.
Стъпка 3: Настройка и закрепване на детайла
Избор на правилната CNC машина
Многоосната CNC обработка е често срещана при хирургическите роботи. 5-осна машина може да достигне до детайла от всякакъв ъгъл. Това намалява ръчното препозициониране. Също така подобрява точността. За деликатни части, твърдостта на машината и термичният контрол са ключови. Дори промяна в температурата на шпиндела от 2°C може да доведе до брак. Компенсацията в реално време поддържа толеранси стабилни.
Проектиране на приспособления за сложни геометрии
Захващането на детайла е от решаващо значение за малки, деликатни части. Ако детайлът се измести, не могат да се поддържат строги допуски. Различните методи работят за различни форми.
| Метод за закрепване на детайла | Ключова характеристика | Съответствие с частите |
| Прецизни менгемета | Подходящ за правоъгълни части | Може да деформира тънкостенни компоненти |
| Персонализирани тела | Отлична повторяемост | Висока първоначална цена, но надеждност |
| Вакуумни маси | Равномерна сила на затягане | Идеален за тънкостенни части |
| Системи, базирани на цанги | Висока повторяемост за кръгли части | Ограничено до специфични геометрии |
Системите за затягане с нулева точка постигат повторяемост от едва 0.003 мм. Еднопозиционната 5-осна обработка подобрява геометричната точност с до 33.98%.
Избор и калибриране на инструменти
Изборът на инструмент зависи от материала и размера на детайла. За фини детайли може да са необходими микроинструменти. Калибрирането гарантира, че инструментът е в точната позиция. Износването на инструмента трябва да се следи внимателно. Затъпените инструменти влияят върху повърхностната обработка и допустимите отклонения. Това е особено важно за хирургическите инструменти. Автоматизираните устройства за смяна на инструменти и сонди помагат за поддържане на постоянство.
Този процес показва предизвикателствата пред CNC обработката с хирургически роботи. Всеки етап изисква точност на обработка на микронно ниво и строг надзор на процеса. Оптимизацията на траекторията на инструмента поддържа контрол на прецизността на микронно ниво.
Материали и повърхностна обработка при CNC обработка с хирургически роботи
Често срещани материали за хирургически роботи
Хирургическите роботи използват метали, пластмаси и композити. Всеки материал има своите предимства. Изборът му влияе върху това как частта работи по време на процедурата. Той също така определя колко добре тя ще се справи със стерилизацията.
Титаниевите сплави се срещат често в частите на хирургически роботи. Те са леки и безопасни за тялото. Неръждаемата стомана също се среща в много инструменти. Тези метали осигуряват здравина и надеждност чрез многократни цикли на стерилизация.
Пластмасите също играят голяма роля. PEEK и въглеродните влакнести композити пропускат рентгенови лъчи. Те също така са устойчиви на високи температури и химикали. Други медицински полимери издържат на многократна стерилизация, като същевременно запазват формата си. Някои биосъвместими пластмаси могат да поддържат строги толеранси. Други пластмаси може да се нуждаят от малко по-хлабави толеранси, но работят добре за много приложения.
| Материал | Ключови свойства | Бележки за машинна обработка |
| PEEK | Рентгенопрозрачен, стерилизиращ се | Тесни допуски; високото термично разширение изисква груба обработка плюс релаксация |
| Други полимери с медицинско предназначение | Радиопрозрачен, издържа на стерилизация | Подходящ за корпуси на сензори и навигационни инструменти |
| Неръждаема стомана | Устойчив на корозия, здрав | Широко използван в хирургически инструменти и временни импланти |
| Титанови сплави | Лек, биосъвместим | Идеален за импланти и прецизни инструменти |
| Други биосъвместими пластмаси | Биосъвместима пластмаса | Поддържа строги толеранси |
| Други пластмаси с медицинско предназначение | Медицинска пластмаса | Тесни толеранси |
Това разнообразие показва защо производството на части за хирургически роботи се нуждае от широк опит в материалите.
Влияние на материала върху параметрите на обработка
Свойствата на материалите директно оформят начина, по който режете даден детайл. Твърдостта е основен фактор. Титановите сплави са сравнително твърди. Тази твърдост ускорява износването на инструмента. За ефективното им рязане са необходими инструменти с покритие от карбид или керамика.
Топлопроводимостта е също толкова важна. Топлопроводимостта на титана е много ниска. Топлината не може да излезе от зоната на рязане. Тя се натрупва и уврежда инструмента. Затова се прилагат подходящи скорости на рязане и стратегии за охлаждаща течност. Охлаждащата течност под високо налягане помага за контролиране на температурата.
PEEK представлява различно предизвикателство. Високото му термично разширение означава, че първо се извършва груба обработка на детайла. След това се оставя да се отпусне. И накрая, завършването му. Този двуетапен процес поддържа строги допуски. Материалът произвежда непрекъснати стружки, когато е пластичен. Стружкочукачите помагат за справянето с това.
При неръждаема стомана силите на рязане са високи. Настройката на машината се нуждае от твърдост. Вибрациите причиняват следи от вибрации по повърхността. Тези следи разрушават повърхностното покритие. Трябва внимателно да контролирате скоростта на подаване.
Всеки материал изисква различни скорости на рязане, избор на инструменти и стратегии за охлаждаща течност. Ето защо CNC обработката на материали с хирургически робот изисква задълбочени познания за материалите. Грешките в работата водят до бракувани части.
обработка на повърхности за контрол на инфекциите
Повърхностното покритие пряко влияе върху безопасността на пациента. Бактериалните клетки са с размер от 0.5 до 2 микрометра. Ако повърхността има характеристики в същия диапазон, бактериите намират подслон там. Тези малки пукнатини предпазват организмите от сили на срязване по време на почистване. Те също така забавят антимикробните изплаквания.
Изследванията показват, че Ra от 0.2 µm е значим праг. Под тази стойност, по-нататъшното намаляване на грапавостта не намалява значително натрупването на бактерии. Целевото Ra под 0.2 µm минимизира бактериалната адхезия. Това е стандартът за частите на хирургически роботи, които са в контакт с тъкани.
По-грапавите повърхности осигуряват повече пукнатини, където се крият бактериите. По-ниските стойности на Ra намаляват тези скривалища. Те подпомагат по-надеждната стерилизация при многократни цикли.
Ето защо повърхностната обработка е важна при производството на медицински изделия. Електрополирането намалява грапавостта на повърхността с около 50% в сравнение само с механичното полиране. То също така изгражда пасивен оксиден слой върху метала. Този слой е устойчив на корозия при многократни цикли на автоклавиране.
При хирургическите роботи всеки компонент, който влиза в стерилното поле, се нуждае от това ниво на завършеност. Производственият процес трябва да отчита изискванията за крайната повърхност от самото начало. Изборът на инструменти, параметрите на рязане и завършеността влияят върху резултата.
Това внимание към детайла отличава качествените хирургически компоненти от обикновените машинно обработени части. Прецизността във всяка стъпка гарантира безопасна работа на детайла в операционната зала.
Контрол на качеството в CNC обработката с хирургически роботи
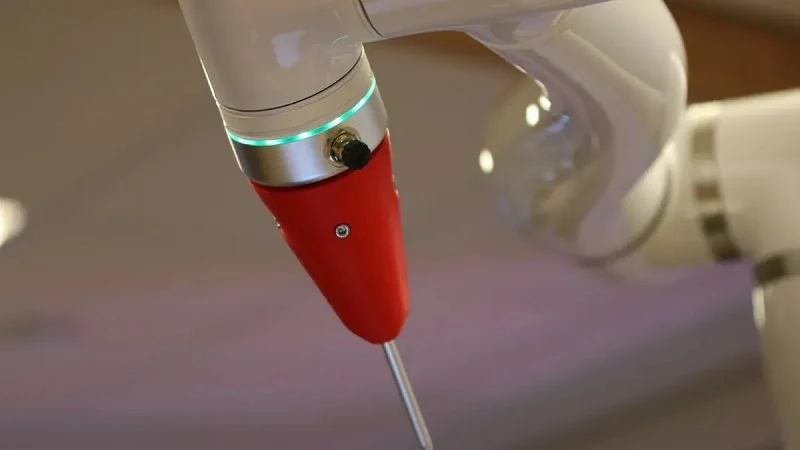
Техники за инспекция по време на процеса
Откриването на проблеми след завършване на детайла струва време и пари. Интелигентните цехове наблюдават рязането, докато то се случва. Мониторингът на състоянието на инструмента в реално време използва акустична емисия, сили на рязане, вибрации и температура, за да проследи процеса. Тези сигнали разкриват износването на инструмента, преди то да повреди повърхността. След това операторът може да регулира параметрите в движение. Това намалява процента на брак и поддържа грапавостта на повърхността в определени граници.
Различните методи за измерване отчитат различни проблеми. Анализът на вибрациите открива трептене и дисбаланс, което защитава повърхностното покритие и предотвратява микропукнатини. Термичният мониторинг проследява температурата на детайла и шпиндела, което спира деформацията и поддържа размерната стабилност. Акустичното измерване следи за износване или счупване на инструмента, така че износеният инструмент се сменя, преди да повреди детайла. Всяко рязане генерира данни за скоростта на шпиндела, износването на инструмента и позиционирането на оста. Алгоритмите с изкуствен интелект маркират фини модели, като например малко повишаване на вибрациите, много преди дефектът да се появи в детайла.
Окончателна проверка на размерите и повърхността
След приключване на машинната обработка, детайлът се подлага на пълна проверка. Координатно-измервателните машини проверяват всеки критичен размер спрямо CAD модела. Проверява се и качеството на повърхността. За хирургическите роботи целта често е Ra по-малко от 0.2 µm. Този праг е важен, защото бактериите са с размер от 0.5 до 2 микрометра. По-гладката повърхност оставя по-малко скривалища и поддържа надеждна стерилизация.
Инспекторите също така проверяват за грапавини, пукнатини и следи от инструменти. Тези дефекти могат да задържат отломки или да създадат точки на напрежение. Един-единствен дефект може да отхвърли цялата част. Това е едно от предизвикателствата при CNC обработката с хирургически роботи. Етапът на проверка потвърждава, че всеки компонент отговаря на проектното намерение, преди да премине към сглобяване.
Стандарти и сертификати
ISO 13485:2016 формира основата на контрола на качеството тук. ISO 13485 е създаден за медицински изделия. Той добавя управление на риска през целия жизнен цикъл на продукта, предписателна документация като главни записи на изделията и контрол на замърсяването, който общото производство не изисква. Точка 7.5.9 изисква проследимост от суровината до крайния клиент. Точка 7.1 свързва управлението на риска с ISO 14971. Точка 7.5.6 изисква валидиране на процеса, когато инспекцията не може да потвърди съответствие, като например повърхностно покритие.
Сертифицирането доказва, че системата за управление на качеството в даден цех е ефективно внедрена и поддържана. Акредитирани организации от трети страни одитират системата, преди да предоставят сертификат. За CNC машинна обработка с хирургически роботи, това означава документиран контрол на промените, статистически контрол на процеса и пълна проследимост на материалите. Това дава на клиентите увереност, че прецизността и постоянството се запазват във всяка партида.
Приложения и компоненти в CNC обработката на хирургически роботи
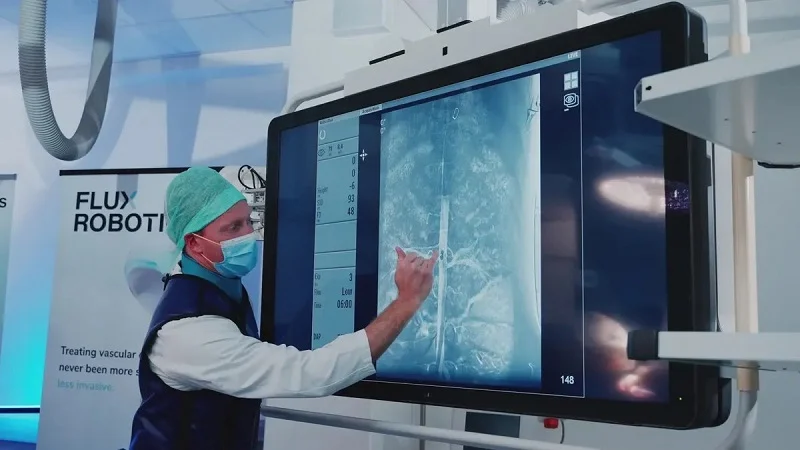
Минимално инвазивни хирургически инструменти
Лапароскопията, ендоскопията и роботизираните операции разчитат на внимателно изработени хирургически инструменти. Тези инструменти трябва да захващат, режат и зашиват малки отвори. CNC обработката прави това възможно. Процесът създава остри ръбове и гладки повърхности. Той поддържа толеранси, които ръчните методи не могат да достигнат.
Типичният лапароскопски инструмент се използва стотици пъти и всяка употреба включва стерилизация. Инструментът трябва да запази формата и остротата си. Машинната обработка от плътен блок придава еднакви свойства и премахва слабите места, открити в заварените части. За роботизирани операции инструментите се свързват директно с роботното рамо. Всяка става трябва да пасва точно, защото хлабавата връзка влияе върху контрола по време на операцията. Плътната машинна обработка поддържа производителността постоянна.
Изборът на правилния материал е важен. Неръждаемата стомана може да се стерилизира многократно в автоклави. Титанът е по-лек, така че е подходящ за движещи се части. Всеки материал се нуждае от собствени настройки за рязане. CNC обработката с хирургически робот се адаптира към тези нужди. Резултатът са надеждни инструменти, на които хирурзите могат да се доверят.
Корпуси и конектори
Корпусите защитават чувствителната електроника вътре в хирургическите роботи. Конекторите свързват различни части. И двете трябва да бъдат направени внимателно. Корпус с лошо уплътнение позволява на влага да достигне до вътрешните вериги. Това може да доведе до повреда на робота по време на операция.
Строгите допуски осигуряват правилно прилягане на уплътненията и конекторите. Тази прецизност е от решаващо значение за водоустойчивостта и екранирането на електромагнитните смущения. Без нея роботът рискува смущения в сигнала или проникване на течности. Дизайнът на уплътненията трябва да отчита избрания метод на стерилизация. Различните методи поставят различни изисквания към материалите.
| Метод на стерилизация | Температурен диапазон | Ключово предимство | Съвместими материали |
| Автоклав (пара) | Висока температура | Ефективно и икономично | Неръждаема стомана, титан, някои полимери |
| Етилен оксид (EtO) | Ниска температура | Нискотемпературен процес | Повечето метали, термочувствителни полимери |
| Гама радиация | Околен | Не изисква топлина, високоефективен | Метали, повечето полимери |
| Electron Beam | Околен | Бърза обработка | Материали, подобни на гама-съвместимия комплект |
Методът на стерилизация влияе върху това какви материали могат да се използват. Той също така влияе върху начина, по който са проектирани уплътненията. Повърхността трябва да е гладка със заоблени ъгли. Това предотвратява натрупването на микроби. Частите на хирургическия робот трябва да отговарят на тези изисквания.
Производството на части за хирургически роботи включва и сглобяване в чиста стая. Това предпазва от замърсявания, преди да се поставят вътрешни части. За да спазват правилата, компаниите се нуждаят от сертификат ISO 13485:2016. Подробните записи и проверките на процеса са много важни. Документацията за биосъвместимост доказва, че материалът е безопасен за тялото. Тези стъпки превръщат корпусите и конекторите в надеждни медицински изделия.
Персонализирани импланти и устройства
CNC обработката с хирургически роботи позволява създаването на персонализирани импланти и устройства за всеки пациент. Те могат да работят с хирургически роботи. Изработването на имплант, специфичен за пациента, започва с компютърна томография (КТ). Инженерите превръщат сканирането в CAD модел. Машината изрязва импланта от плътен титан или PEEK.
Този метод предоставя на хирурзите много точни инструменти за трудни случаи. Персонализирана черепна плака може да включва места за роботизирани маркери. Роботът се подравнява, използвайки тези маркери по време на операцията. Плаката трябва да пасва перфектно на черепа на пациента. Процесът на машинна обработка създава това пасване.
Същият метод се използва и за персонализирани водачи. Тези водачи се прикрепят към костта и насочват инструментите на робота. Те гарантират, че се отстранява правилното количество материал. Тази точност намалява времето за възстановяване. Съвременните технологии променят начина, по който болниците се справят с трудни процедури. Те могат да поръчват персонализирани инструменти, които съответстват на тялото на пациента. Хирургическите роботи следват плана с постоянна точност.
Защо да изберете NOBLE за CNC обработка с хирургически робот
Изборът на производствен партньор за части за хирургически роботи е от голямо значение. Нуждаете се от цех, който разбира колко е заложено. NOBLE е специализирана в обработката на метал и пластмаса за производство на хирургически роботи. Екипът работи с титан, неръждаема стомана, PEEK и други медицински материали всеки ден. Тази ежедневна практика изгражда истински умения.
Експертиза в обработката на метал и пластмаси
NOBLE обработва както метали, така и пластмаси за хирургически роботи. Титанът и неръждаемата стомана изискват покрити инструменти и охлаждаща течност под високо налягане. PEEK и ULTEM изискват внимателен контрол на топлината, за да се предотврати деформацията. Машинистите на NOBLE познават добре тези разлики. Те променят скоростите, подаванията и траекториите на инструментите за всеки материал.
Това двойно умение е от значение за частите на хирургически роботи. Един робот може да комбинира метални съединения с пластмасови корпуси. Един цех, който прави и двете, поддържа постоянни допуски в целия монтаж. Избягвате играта на обвинения, която се случва, когато двама доставчици се обвиняват за проблем с пасването.
ISO 13485: Сертифициран 2016
Сертификацията не е просто плакет на стената. Тя доказва, че системата за качество наистина работи. NOBLE притежава ISO 13485:2016. Стандартът е създаден за медицински изделия. Той изисква управление на риска, пълна проследимост и строг контрол на замърсяването.
| Категория доказателства | Детайли |
| Регистрация на система за качество | Системата за качество на NOBLE е регистрирана по ISO 13485:2016. |
| Поддръжка за валидиране на процеси | Отделът за валидиране на процеси предоставя IQ/OQ, MSV, PQ/PPQ, TMV, DOE и анализ на риска. |
| Опит с валидирането | Извършени са над 1,700 валидации на процеси за медицински импланти и устройства от клас II и III. |
| Опит с OEM | Опит с 18 от водещите производители на оригинално оборудване (OEM) за медицински изделия. |
Този опит ви дава увереност. Струва си да се отбележи, че 1,700 валидации не са малко. Това показва, че екипът се е сблъсквал с много предизвикателства в процеса преди.
Пълно обслужване от проектиране до монтаж
NOBLE прави повече от просто рязане на метал. Компанията ви помага от проектирането до сглобяването. Това ранно участие се отплаща. Робърт Остинг от Lighthouse Imaging посочва, че привличането на опитен партньор от самото начало, а не едва когато продуктът е „сметнат за готов“, може значително да съкрати срока за търговска жизнеспособност.
Нашите екипи могат да прегледат стекове, материали, структури на отворите, изисквания за фина обработка, контролиран импеданс, производствени чертежи и производствени данни, преди да започне производството. Тази ранна екипна работа помага на инженерните екипи да открият евентуални производствени проблеми, докато все още има време за ефективното им отстраняване.
На практика това означава по-малко цикли на редизайн. Вадламуди отбелязва, че създаването на прототипи и 3D печатът позволяват на продукта да се произвежда много по-бързо от традиционните методи. Мейсън добавя, че достъпът до междуиндустриални технологии значително намалява времето за проверка на стерилизацията. NOBLE предлага същото цялостно обслужване във всеки проект за CNC обработка с хирургически робот. Получавате един екип за проектиране, обработка, довършителни работи и монтаж. Това спестява време и поддържа прецизност стабилна от първата скица до крайния компонент.
CNC обработката с хирургически роботи преминава през шест стъпки: проектиране, програмиране, настройка, машинна обработка, проверка и довършителни работи. Всяка стъпка помага за постигане на прецизност в крайната част. Материали като титан и PEEK променят начина, по който се извършва рязането. Повърхностната обработка под Ra 0.2 µm предотвратява скриването на бактерии. Контролът на качеството по ISO 13485:2016 гарантира, че всеки компонент отговаря на конструктивното си предназначение. Така че, когато избирате партньор за хирургически роботи, обърнете внимание на целия процес, а не само на рязането. Цех, който се занимава с проектирането и сглобяването, поддържа хирургическите инструменти безопасни и надеждни. Този пълен поглед е това, което отличава добрата машинна обработка от отличните резултати.
Често задавани въпроси за CNC обработка с хирургически робот
Какви толеранси може да поддържа CNC обработката с хирургически робот?
Зависи от детайла. Многоосовото фрезоване за навигационни корпуси може да достигне ±0.002 мм. Навигационните интерфейси обикновено работят в диапазона ±0.02–0.05 мм. Корпусите за визуализация позволяват около 0.2 мм. Правилният толеранс трябва да съответства на заданието. Прекалено стегнатата конструкция повишава разходите, без да я прави по-безопасна.
Защо титанът е толкова труден за обработка за хирургически роботи?
Титановите сплави са сравнително твърди, така че износват инструментите бързо. Тяхната топлопроводимост е много ниска, което задържа топлината в рязането. Покритите карбидни инструменти и охлаждащата течност под високо налягане поддържат температурите под контрол. Скоростите на рязане обикновено се намаляват, за да се управлява топлината.
Колко гладка трябва да бъде повърхността на хирургическия инструмент?
Стремете се към Ra под 0.2 µm върху части, които докосват тъкани. Бактериите са с размер от 0.5 до 2 микрометра, така че елементите в този диапазон на размерите им осигуряват подслон. Под Ra 0.2 µm, допълнителното полиране не намалява натрупването на бактерии. Електрополирането ви помага да го постигнете и добавя пасивен оксиден слой.
Кои методи за стерилизация работят с машинно обработени части за хирургически роботи?
Автоклавната пара е подходяща за неръждаема стомана, титан и някои полимери. Етиленовият оксид е подходящ за термочувствителни пластмаси. Гама и електроннолъчевата стерилизация се извършват при стайна температура. Изборът на материал трябва да съответства на плана за стерилизация.
Какви стандарти за качество трябва да спазва един машинен цех?
Потърсете ISO 13485:2016. Стандартът е създаден за медицински изделия. Той изисква управление на риска, пълна проследимост на материалите и контрол на замърсяването. Клауза 7.5.9 изисква проследимост от суровината до крайния клиент. Сертифицирането доказва, че системата действително работи, а не просто съществува на хартия.
Може ли CNC обработката да обработва както метални, така и пластмасови компоненти на роботи?
Да, и тази гъвкавост е от значение. Един робот може да комбинира титаниеви съединения с корпуси от PEEK. Цех, който обработва и двете, поддържа постоянни допуски в целия монтаж. PEEK изисква груба обработка, след това релаксация, а след това и финална обработка поради високото си термично разширение. Металите се нуждаят от различни скорости, подавания и стратегии за охлаждаща течност.
Как инспекцията по време на процеса открива проблемите рано?
Мониторингът в реално време проследява акустичната емисия, силите на рязане, вибрациите и температурата. Тези сигнали разкриват износването на инструмента, преди то да повреди повърхността. Анализът на вибрациите улавя вибрациите. Термичният мониторинг спира деформацията. Изкуственият интелект маркира фини модели, като например малко повишаване на вибрациите, много преди дефектът да се появи в детайла.
Какво отличава персонализираните импланти от стандартните машинно изработени части?
Изработката на персонализиран имплант започва с компютърна томография (КТ), а не с общ чертеж. Инженерите превръщат това сканиране в CAD модел, след което изрязват частта от плътен титан или PEEK. Резултатът пасва на анатомията на пациента. Роботизирани маркери могат да бъдат вградени директно в дизайна, така че роботът да се подравнява по време на операцията.






