
Въведение
Повечето цехове се стремят към големи хардуерни подобрения. Те смятат, че по-бърз шпиндел или по-нова петосна система ще решат всичко. Но истинските ползи – тези, които намаляват действителното време за всяка част – се крият в кода. По-интелигентните стратегии за траекторията на инструмента за метали директно увеличават живота на инструмента, подобряват качеството на частите и осигуряват ефективна CNC обработка, без да се купува нито една нова машина.
Ето каква е реалността. Ще разгледаме десет стратегии, които работят. Това не са теории. Това са доказани методи за оптимизиране на траекториите на инструментите, намаляване на времето за цикъл на CNC обработка с до шестдесет процента и поддържане на строгите допуски, необходими за критични компоненти в аерокосмическата, автомобилната и медицинската индустрия.
Независимо дали правите програмирането сами или оценявате външен партньор, разбирането на тези принципи е важно. Това променя начина, по който възлагате поръчки. Защитава вашите маржове. Поддържа магазина ви конкурентоспособен. Нека да разгледаме стратегиите.
Какво е оптимизация на траекторията на инструмента с ЦПУ и защо е важна?
Нека изясним за какво всъщност говорим. Оптимизацията на траекторията на инструмента с CNC не е просто генериране на код и натискане на бутона „старт“. Това е съзнателната практика на програмиране на маршрута на инструмента, неговата скорост и количеството материал, което той обработва във всеки един момент. Целта е ясна: да се получи готовата част, като се губи по-малко време, по-кратък живот на инструмента и по-малко материал.
Защо да си правите труда? Ползите се отразяват директно на печалбата ви.
- Времето на цикъла намалява. Обработвате повече части на смяна. По-висока производителност, без да купувате друга машина.
- Животът на инструмента се удължава. Карбидът не е евтин. Ако направим инструмента два пъти по-издръжлив, разходите за консумативи ще намалеят драстично.
- Повърхностното покритие се подобрява. Добрите пътеки означават по-малко време на пейка с шкурка или извършване на вторична довършителна операция.
- Увеличава се дълготрайността на машината. По-плавното зацепване на инструмента означава по-малко удари върху шпиндела и осите. Вашето основно оборудване издържа по-дълго.
- Процесите стават предсказуеми. Когато пътят е правилен, резултатът е повторяем. По-малко бракувани части, по-малко преработка.
Сега, ето къде става въпрос за спецификата. Металите не са еднакви. Производството на метални компоненти създава различни проблеми в зависимост от материала.
Неръждаемата стомана се втвърдява. Ако инструментът ви трие, вместо да реже, значи сте готови.
Титанът задържа топлината. Ако я оставите да се натрупа, ръбът на инструмента се заварява към стружката. След това инструментът се чупи.
Инконелът се бори с теб на всяка стъпка. Здрав, абразивен, безмилостен.
Алуминият е по-мек, но лепкав. Необходими са ви стратегии за висока скорост, за да избегнете натрупване на ръб.
Оптимизираната траектория на инструмента за метали решава директно тези проблеми. Тя управлява топлината. Поддържа натоварването от стружки. Контролира отклонението. Правилните стратегии за траекторията на инструмента за метали превръщат кошмарния материал в лесно управляема работа. Неправилните превръщат една проста част в скъпоструваща катастрофа.
Стратегия 1: Използвайте високоефективно фрезоване (HEM)
Нека започнем с първата стратегия. Това е тази, която променя всичко в грубата игра.
Старият начин. Традиционното грубо обработване изисква големи усилия. Задавате стъпката на превишаване на петдесет процента от диаметъра на инструмента. Но се работи плитко, може би десет или двадесет процента от аксиалната дълбочина. Инструментът се забива в материала, зацепва се силно и след това се отдръпва. Това създава топлинни пикове. Износва инструмента неравномерно.
Модерният начин. Високоефективното фрезоване обръща тази логика. Вземате много леко радиално захващане - от пет до петнадесет процента. Но достигате пълна аксиална дълбочина, често по цялата дължина на режещия канал. След това увеличавате агресивно скоростта на подаване.
Защо това работи за метали? Две причини. Първо, поддържа постоянно натоварване от стружка. Инструментът винаги реже, никога не работи на празен ход. Термичната стабилност се подобрява. Топлината отива в стружката, а не в инструмента или детайла. Второ, предотвратява втвърдяването при работа. В материали като неръждаема стомана и титан, триенето е смъртоносно. HEM поддържа рязането достатъчно агресивно, за да реже чисто, като никога не позволява на повърхността да се втвърди под триещ се инструмент.
Резултатът е прост. Максимизирате скоростта на отстраняване на материал. Отстранявате повече метал в минута, като същевременно удължавате живота на инструмента.
За производството на метални компоненти това вече не е опция. Това е базовата линия. Ако стратегията ви за груба обработка все още изглежда както преди десет години, губите време. HEM е стандартът. Използвайте го.
Стратегия 2: Скъсете инструмента. Затегнете хватката.
Сглобяването на инструмента е също толкова важно, колкото и траекторията на инструмента. Изборът на правилната траектория на инструмента е добро начало и не можем да позволим на сглобяването на инструмента да ни спъва.
Ключови точки:
| фактор | Стратегия за оптимизация |
| Дължина на инструмента | Използвайте възможно най-късия инструмент; отклонението се увеличава с куба на дължината |
| Тип държач | Хидравличните или термосвиваемите държачи намаляват биенето до <0.0002″ в сравнение със стандартните ER цанги |
| Покритие на инструмента | Покритията AlTiN и TiSiN позволяват по-високи скорости на рязане на закалени метали |
| Материал на инструмента | Твърд карбид за повечето метали; помислете за класове карбид, специфични за неръждаема стомана, титан или алуминий |
Забележка, специфична за метала: Обработката на аерокосмически сплави – инконел, титан – изисква изключителна твърдост. Това не е препоръка. Увеличение на биенето с една хилядна от инча? Това може да намали живота на инструмента наполовина. Петдесет процента са изгубени, защото държачът е бил небрежен.
Стратегия 3: Спрете да режете въздуха
Първо проверете височините на изтегляне. Повечето програмисти използват предпазна равнина, настроена твърде високо. Те издърпват инструмента до хлабина, преминават през нея и след това се връщат обратно. Това е загубено движение. Можете да изтеглите точно над детайла – може би четиридесет хилядни – след което да го преместите. Инструментът все още е свободен. Рискът е минимален. Спестеното време се натрупва бързо.
Параметрите на свързване също са важни. Движенията „задържане надолу“ държат инструмента зацепен между елементите. Вместо повдигане и препозициониране, инструментът се движи по повърхността. Изтъняването на стружката се променя, разбира се. Но машината никога не спира да реже. Няма загубени цикли нагоре-надолу.
Редът на обработка е друг лост. Разгледайте списъка си с характеристики. Кой е най-краткият път между тях? Не се местите произволно около детайла. Планирайте маршрута. Групирайте операциите логически.
Последователността на смяната на инструментите е лесна. Завършете всичко, което можете, с един инструмент, преди да го смените. Всяка смяна на инструмент добавя време без рязане. Минимизирайте броя на смяната.
Какво всъщност спестява това? При сложна детайлна част с множество характеристики – джобове, отвори, контури – намаляването на въздушното рязане може да съкрати общото време на цикъла с петнадесет до двадесет и пет процента. Това не е теория. Това са измерими, повтаряеми спестявания.
Инструментът трябва да реже метал. Всичко останало е над главата. Отрежете над главата.
Стратегия 4: Подаване с по-голямо усилие, управление на скоростите, спазване на изтъняването на стружките
Изтъняването на стружката е концепцията, която никой не обяснява добре. Ето я опростената версия. Когато радиалното захващане падне под петдесет процента от диаметъра на инструмента, стружката, която поема, става по-тънка. Това звучи добре, докато не осъзнаете, че натоварването на стружката е това, което кара инструмента да реже. Ако е твърде тънка, вие триете, а не режете. Триенето генерира топлина. Топлината убива инструментите.
Решението е нелогично. Увеличавате скоростта на подаване. Много нагоре. При десет процента радиално захващане често можете да удвоите или утроите подаването от стандартните препоръчителни стойности. Стружката се удебелява обратно до правилното натоварване. Инструментът отново реже чисто.
Скоростта на рязане е различна променлива. Повърхностни футове в минута са специфични за материала. Ако работите твърде бавно при неръждаема стомана или никелови сплави, се налага закаляване. Материалът се втвърдява под инструмента, след което следващият проход счупва ръбчето. Работете с правилната скорост на рязане (SFM) и разрезът е гладък, топлината отива в стружката и инструментът издържа.
Ето я практическата реалност. Спрете да гадаете. Спрете да използвате стойности от ръководството от 1985 г. Съществуват съвременни калкулатори. FSWizard, GWizard и инструменти, специфични за производителя, правят сметките вместо вас. Те отчитат изтъняването на стружката, материала, геометрията на инструмента и възможностите на машината. Въведете параметрите си. Получете реалните числа. Работете с истинския капацитет, а не с консервативни оценки.
Разликата се вижда във времето на цикъла, живота на инструмента и качеството на повърхността. Увеличете подаванията. Пазете стружката. Спрете триенето.
Стратегия 5: Оставете малките инструменти да вършат само работата, която големите инструменти не могат
Остатъчната обработка решава този проблем. Софтуерът автоматично идентифицира къде предишният по-голям инструмент не е могъл да достигне. Ъгли. Заобляния. Тесни вътрешни радиуси. Сложни геометрии с тесни канали. Създава траектории на инструмента, които отиват само до тези неотрязани области.
Помислете за логиката. Фреза с диаметър половин инч почиства бързо отворените пространства. След това се намесва фреза с диаметър четвърт инч и реже само останалия материал в ъглите. Инструментът никога не губи време в широко отворените зони. Работи там, където е необходим. След това спира.
Ползите се проявяват бързо. Животът на малкия инструмент се удължава значително, защото не го движите по огромни повърхности. Времето за цикъл на довършителна обработка намалява, защото пътят е по-къс и по-директен. Инструментът остава по-остър за критичните елементи, които изискват фини детайли.
Това е стандартна практика за работа с матрици и шприцове. Сложните аерокосмически скоби разчитат на това. Медицинските импланти със сложни органични форми го изискват. Ако програмирате малки инструменти за рязане на всичко, пестите време и живот на инструмента. Остатъчната обработка е решението.
Стратегия 6: Прилагане на дъгообразно филтриране за намаляване на раздуването на G-кода
Ето какво се случва. Вашият CAM софтуер разглежда крива. Той не вижда крива. Вижда поредица от точки. Свързва ги с хиляди малки линейни движения. G01 команди. От точка до точка. Всяка една е отделна инструкция.
Управлението на машината трябва да обработи всеки един от тях. Трябва да гледа напред, да изчислява ускорението и да управлява забавянето. Ако подадете твърде много блокове, процесорът се задавя. Машината заеква. Забавя се, за да прочете следващия ред. Времето за цикъл се увеличава. Качеството на повърхността страда.
Филтрирането на дъги решава това. Казвате на CAM софтуера да замени тези хиляди малки линейни движения с подходящи команди за дъги. G02 за дъги по часовниковата стрелка. G03 за дъги обратно на часовниковата стрелка. Един блок код замества стотици.
Задайте правилния толеранс на хордата. За груба обработка можете да използвате една хилядна от инча. Машината няма да забележи. За чиста обработка го затегнете до две или три десетхилядна. Изгладете кривите без засичане.
След това активирайте режимите на високоскоростна обработка на вашето управление. G05.1 на някои машини. G08 на други. Различните производители го наричат по различен начин, но функцията е една и съща. Той казва на управлението да гледа по-напред, да обработва по-бързо и да поддържа движението плавно.
Резултатът е прост. По-плавно движение на инструмента. По-бързи цикли, защото машината никога не чака следващия блок. По-добра обработка на повърхността, защото траекторията всъщност е дъга, а не фасетна апроксимация.
Кодът трябва да помага на машината да работи, а не да я спира. Филтрирайте дъгите. Оставете я да диша.
Стратегия 7: Фиксирайте ъгъла. Режете по три оси.
Ето каква е идеята. 3+2 обработка означава, че накланяте инструмента или масата до фиксирана позиция. Един ъгъл. Фиксирате го. След това изпълнявате стандартни триосни траектории на инструмента. Машината не се опитва да координира пет оси едновременно. Тя поддържа една ориентация и реже.
Защо това е важно за твърдостта? Защото можете да използвате по-къси инструменти. Късата, дебела фреза е твърда. Тя не се огъва. Не вибрира. Когато наклоните детайла или главата, вие вкарвате този къс инструмент директно в дълбока кухина, която иначе би изисквала дълъг и крехък обхват.
Кога използвате този подход? Фрезоването на дълбоки джобове е класическият случай. Дългият инструмент би вибрирал. Наклонете детайла, използвайте къс инструмент и режете чисто. Подрязвания и ъглови елементи го изискват. Сложните части, които биха изисквали множество настройки на триосна машина, се превръщат в една настройка на петосна машина, но не работите с всички оси едновременно.
Въздействието върху ефективността е реално. 3+2 цикъла обикновено се изпълняват по-бързо от пълноценното едновременно изпълнение на пет оси. Кодът е по-опростен. Проверката е по-лесна. Рискът от срив е по-нисък. Машината прекарва по-малко време в координиране и повече време в рязане.
Не всяка петосна работа трябва да е танц. Понякога просто трябва да се придържате към добър ъгъл и да режете. 3+2 ви помага да го постигнете. Използвайте го.
Стратегия 8: Оптимизиране на преходи и спускания за довършителни работи
Ето къде програмистите стават обсебени. Те преследват перфектно повърхностно покритие, като правят малки стъпки. Финалът се подобрява незначително. Времето за цикъл се удвоява. Търгувате часове за микрони, а клиентът никога не вижда разликата.
Насоки:
| операция | Радиално прескачане | Аксиална дълбочина |
| Груба обработка (HEM) | 5–15% от диаметъра на инструмента | Пълна дължина на флейтата |
| Полуобработка | 10–15% от диаметъра на инструмента | Пълна дълбочина на функциите |
| Довършителна обработка (сферична фреза) | 3–8% от диаметъра на инструмента (задвижван от височината на гребена) | Пълна дълбочина на функциите |
Знайте вашите изисквания. Ако печатът изисква специфична повърхностна обработка, изпълнете я. Ако не е така, спрете да преследвате съвършенство. Грубата обработка изчиства материала бързо. Полуфиналната обработка създава постоянна платформа. Финишната обработка отговаря на спецификацията. Всичко отвъд това е просто добавяне на време за цикъл без никаква стойност. Преминаването през стъпка е лост. Дръпнете го до правилната точка и спрете.
Стратегия 9: Оставете машината да провери сама работата си
Сондирането променя правилата на играта. Не става въпрос само за измерване. Става въпрос за автоматизиране на нещата, които причиняват човешки грешки.
Настройката на изместването на детайла е първата победа. Преди се настройваше ръбът ръчно. Докосване, стъпково движение, записване на числа, въвеждане. Минути на настройка. Сондата го прави за секунди. Машината докосва детайла, записва позицията и задава изместването. Без печатни грешки. Без пропуснати стъпки.
Измерването на дължината на инструмента следва същата логика. Операторът докосва инструмент, въвежда числото. Може би го прави правилно. Може би не. Рамото на сондата автоматизира процеса. Инструментът докосва сондата, машината записва дължината и отместването се актуализира. Няма ръчно въвеждане. Няма грешка.
По време на процес на проверка сондирането се превръща в инструмент за качество. Машината изрязва критичен елемент. След това го сондира. Проверява размера, преди детайлът да слезе от масата. Ако нещо се измества, вие го забелязвате незабавно. Възможни са адаптивни настройки. Траекторията на инструмента компенсира износването или термичния растеж.
Откриването на счупен инструмент е застрахователната полица. Машината проверява инструмента след определен брой цикли. Ако инструментът го няма, тя спира. Не пуска въздух в продължение на двадесет минути и произвежда скрап. Задейства се аларма и вие сменяте инструмента.
Въздействието върху бизнеса е очевидно. Процентът на брак намалява. Добивът на първи проход се увеличава. Спирате да произвеждате лоши части и след това да ги откривате. Производството без наблюдение става жизнеспособно. Машината може да работи без надзор, защото знае как да се проверява, настройва и спира, когато нещо се обърка. Сондирането не е лукс. То е основата на надеждното, без надзор производство.
Стратегия 10: Докажете го във виртуално пространство, преди стоманата да се раздвижи
Симулацията не е по избор. Вече не е. Но ви е необходима правилната. Общото изобразяване на изображението във вашия CAM софтуер показва движението на инструмента. То не показва машината. Не показва закрепващите устройства. То не знае границите на движенията на вашите специфични оси.
Машинно-специфичната симулация е решението. Vericut. NCSIMUL. Някои CAM пакети предлагат интегрирана машинна симулация, която използва действителни кинематични модели. Зареждате модела на машината, моделите на приспособленията, менгемета, инструменти и държачи. Изпълнявате точния G-код през точния модел на машината.
Какво улавя това? Сблъсъци. Очевидни, като например удряне на инструмент в приспособление. По-малко очевидни, като например удар на държача на инструмента в стената на детайла по време на дълбоко рязане. Още по-фини, като например опит на машината да премине бързо физическо ограничение на движението.
Това също така разкрива неефективност. Гледайте симулацията. Ще видите бързи ходове, които се движат дълго. Последователности, които нямат смисъл. Траектории на инструментите, които режат въздуха. Можете да ги поправите във фазата на програмиране, а не след срив.
Валидирането на дължината на инструмента се извършва и тук. Симулацията показва дали инструментът физически достига до елемента, като държачът изчиства всичко около него. Това е трудна проверка. Не можете да гадаете.
Инвестицията в правилна симулация се изплаща още при първия избегнат срив. Машините са скъпи. Възстановяването на приспособленията отнема седмици. Отпадъчните части струват пари. Симулацията е евтина в сравнение с всичко това. Стартирайте я. Всеки път.
Резултати от реалния свят: Кумулативното въздействие на оптимизацията
Вземете участие. Аерокосмическа скоба. Алуминий 6061. Достатъчно проста геометрия. Достатъчно сложна, за да накаже лошото програмиране.
Преди промените. Традиционни груби обработки. Тежки преходи, малки дълбочини. Траектории на инструментите, които се повдигат и врязват ненужно. Код, пълен с линейни движения, които караха управлението да се заеква. Нямаше остатъчна обработка. Инструментът с дебелина четвърт инч се движеше навсякъде, дори там, където дебелината половин инч вече беше отстранена. Времето за цикъл беше четиридесет и пет минути.
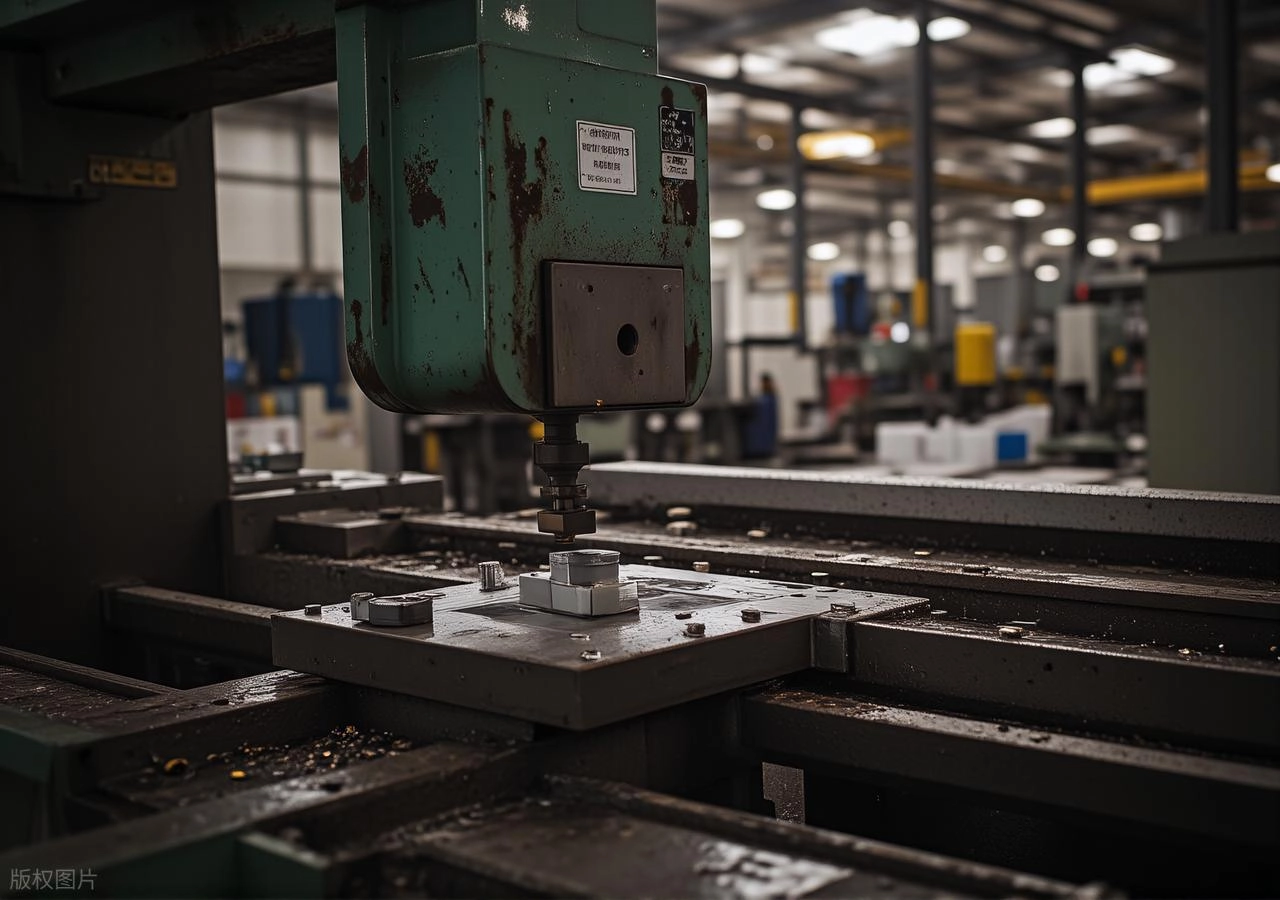
След прилагане на стратегиите. Адаптивно почистване HEM за груба обработка. Инструментът остана в рязане, пълна аксиална дълбочина, леко радиално зацепване. Свързващите движения задържаха инструмента надолу. Дъговото филтриране изглади движението. Остатъчната обработка насочваше малки инструменти само към необработени ъгли. Подавания и скорости, доведени до реални възможности с помощта на съвременни калкулатори.
Резултатът. Осемнадесет минути. Времето за цикъл намаля с шестдесет процента. Машината работеше по-плавно. Инструментите работеха по-хладно.
Животът на инструментите се утрои. Един режещ ръб беше използван за изработката на четиридесет и пет части, преди да се затъпи. След оптимизация, един ръб направи сто тридесет и пет части. Същият карбид. Същият материал. По-интелигентно използване.
Повърхностното качество се подобри без вторична операция. Стойностите на Ra спаднаха от тридесет и два на шестнадесет микроинча. Финишът, получен от машината, беше достатъчно добър. Не се изискваше полираща пейка.
Процентът на брак се срина. Четири процента преди. По-малко от един процент след. По-малко повредени инструменти. По-малко грешки в настройката. По-малко части, извадени поради проблеми с повърхностната обработка.
Ето обобщението. Вижте числата.
Обобщена таблица:
| метричен | Преди оптимизация | След оптимизация | Подобрение |
| Време за цикъл | 45 мин. | 18 мин. | -60% |
| Живот на инструмента (на ръб) | Части 45 | Части 135 | + 200% |
| Повърхностно покритие (Ra) | 32 µin | 16 µin | -50% |
| Скорост на скрап | 4% | -75% |
Заключение
Това е последната точка. Оптимизацията на траекторията на инструмента с CNC не е натискане на един бутон. Не е техника, която научавате и след това забравяте. Това е съвкупност от стратегии, работещи заедно. Високоефективното фрезоване почиства материала бързо. Правилният избор на инструменти и твърдите държачи поддържат рязането стабилно. Интелигентното свързване намалява времето между рязанията. Стриктната симулация улавя срива, преди червената светлина да мига. Всяка част е важна. Ако пропуснете една, системата няма да работи.
Заключителната мисъл е проста. Разходете се из всеки цех. Най-новите машини не означават автоматично най-ниска цена или най-бърза обработка. Печеливш е цехът, който извлича максимална производителност от всеки инструмент, всяка минута, всяка част. Те го правят чрез дисциплинирани, последователни най-добри практики за CNC програмиране. Не става въпрос за хардуера. Става въпрос за това как го използвате.
Ефективната CNC обработка идва от бюрото на програмиста, а не от каталога на машиностроителя. Производството на метални компоненти изисква това ниво на внимание. Маржовете са малки. Конкуренцията е глобална. Цеховете, които оцеляват и се развиват, са тези, които третират оптимизацията на траекторията на инструмента като основно умение. Това не е по избор. Това е начинът, по който се поддържа бизнесът.
За NOBLE: Вашият партньор в Прецизна обработка с ЦПУ
Ние изработваме метални компоненти. Това е, което правим. Но философията е по-проста от това. Ние не просто вземаме вашия чертеж и правим чипове. Ние разглеждаме дизайна, допустимите отклонения, обемите и намираме най-чистия, най-бързия и най-надеждния начин да ви осигурим качествени части – всеки път.
Възможности за проектиране
Включваме се рано. Инженерната поддръжка означава, че преглеждаме вашия модел, преди да го заключите. DFM анализът ви казва дали нещо е трудно за машинна обработка, скъпо за закрепване или просто невъзможно. Нашата CAD/CAM интеграция е тясна. Човекът, програмиращ траекторията на инструмента, разбира дизайнерското намерение, защото работи с един и същ модел, със същите допуски.
Производствени възможности
Машинният етаж разполага с усъвършенствани CNC обработващи центрове. Многоосни възможности - триосни, четириосни, петосни. Работим с целия диапазон от материали, които очаквате. Алуминий за скорост. Неръждаема стомана за издръжливост. Титан за съотношение здравина-тегло. Инконел, когато нищо друго не оцелява. Месинг, мед, високотемпературни сплави. Ако е обработваем метал, ние го режем.
Последваща обработка
Машинната обработка е само част от историята. Термична обработка, когато материалът се нуждае от нея. Повърхностна обработка по спецификация - анодиране за устойчивост на корозия, покритие за външен вид, полиране за гладкост. Почистването на мустаците е стандартно, а не допълнително. Почистването е щателно. Детайлът, който напуска машината, е готов за всичко, което предстои.
Възможности за сглобяване
Не спираме само до отделни компоненти. Сглобяването на компонентите свързва частите. Подсглобяването изгражда функционални единици. Механичната интеграция означава, че получавате нещо по-близко до завършен продукт, а не кутия с отделни части. Проверката на качеството се извършва през целия процес. Ние проверяваме работата си.
осигуряване на качеството
Сертификатите са важни. ISO 9001 за общо качество на производството. ISO 13485 за медицинска работа. Това не е плакета на стената. Това е система. Проследимостта означава, че знаем откъде е дошъл всеки блок материал и къде е отишъл всеки завършен детайл. Първоначалната проверка на изделието е щателна. Оборудването за проверка е модерно. Измерваме това, което произвеждаме.
Сфера на обслужване
Аерокосмическата индустрия изисква прецизност и документооборот. Ние правим и двете. Автомобилната индустрия се нуждае от обем и постоянство. Ние се справяме с това. Медицината изисква чистота и проследимост. Ние изградихме нашите системи за нея. Индустриалното оборудване и роботиката изискват надеждност. Това е основната идея.
Една компания. Един партньор. От първоначалната ви скица до крайния сглобен компонент. Ето как работим.
Често задавани въпроси
Какво е оптимизация на траекторията на инструмента с ЦПУ?
Това е дисциплината на програмиране на движението на инструмента, неговите скорости и количеството материал, с което се захваща във всеки даден момент. Целта е една: да се изработи детайлът за най-кратко време, като същевременно се увеличи максимално дълготрайността на инструмента. Проста идея. Изпълнението е всичко.
Доколко оптимизацията на траекторията на инструмента може да намали времето на цикъла?
Числото варира в зависимост от детайла, но диапазонът е реален. Обикновено от тридесет до шестдесет процента. Това се дължи на стратегиите за подреждане. Грубата обработка с HEM почиства материала бързо. Оптимизираното свързване елиминира въздушното рязане. Ефективните стратегии за довършителни работи поемат по най-краткия път към добра повърхност. Всяка техника добавя предимство. В комбинация те трансформират цикъла.
Какво е високоефективно фрезоване (HEM)?
Това е метод за груба обработка, който обръща старата логика. Вместо тежко прескачане с малка дълбочина, се прави леко радиално захващане – от пет до петнадесет процента от диаметъра на инструмента – с пълна аксиална дълбочина. След това се увеличава скоростта на подаване. Инструментът остава в постоянно захващане. Топлината отива в стружката, а не в инструмента или детайла. По-бързо е. По-хладно е. Това е стандартът сега.
Работи ли оптимизацията на траекторията на инструмента за твърди метали?
Да. Но там не е по избор. За неръждаема стомана, титан, инконел – материалите, които се борят с вас – добрите стратегии за траекториите на инструмента са от решаващо значение. Управлението на топлината е основната битка. Оставете инструмента да трие, вместо да реже, и повърхността ще се втвърди. Следващият проход ще счупи ръбът. Оптимизираните траектории поддържат постоянно натоварване от стружка, управляват термичното натоварване и позволяват на инструмента да оцелее. Твърдите метали изискват тази дисциплина.







