
Какво е Голям обем CNC обработка?
Високообемната CNC обработка се отнася до автоматизирано, високопрецизно и високоефективно рязане и формоване на материали като метали и пластмаси с помощта на машини с цифрово управление (CNC), произвеждащи идентични компоненти в масови производствени мащаби.
CNC обработката с голям обем разчита до голяма степен на автоматизирано оборудване, оптимизирани програми за обработка, специализирани инструменти и систематично управление на производството, за да се постигне най-ниска себестойност на единица продукция, най-висока скорост на производство и най-стабилно качество.
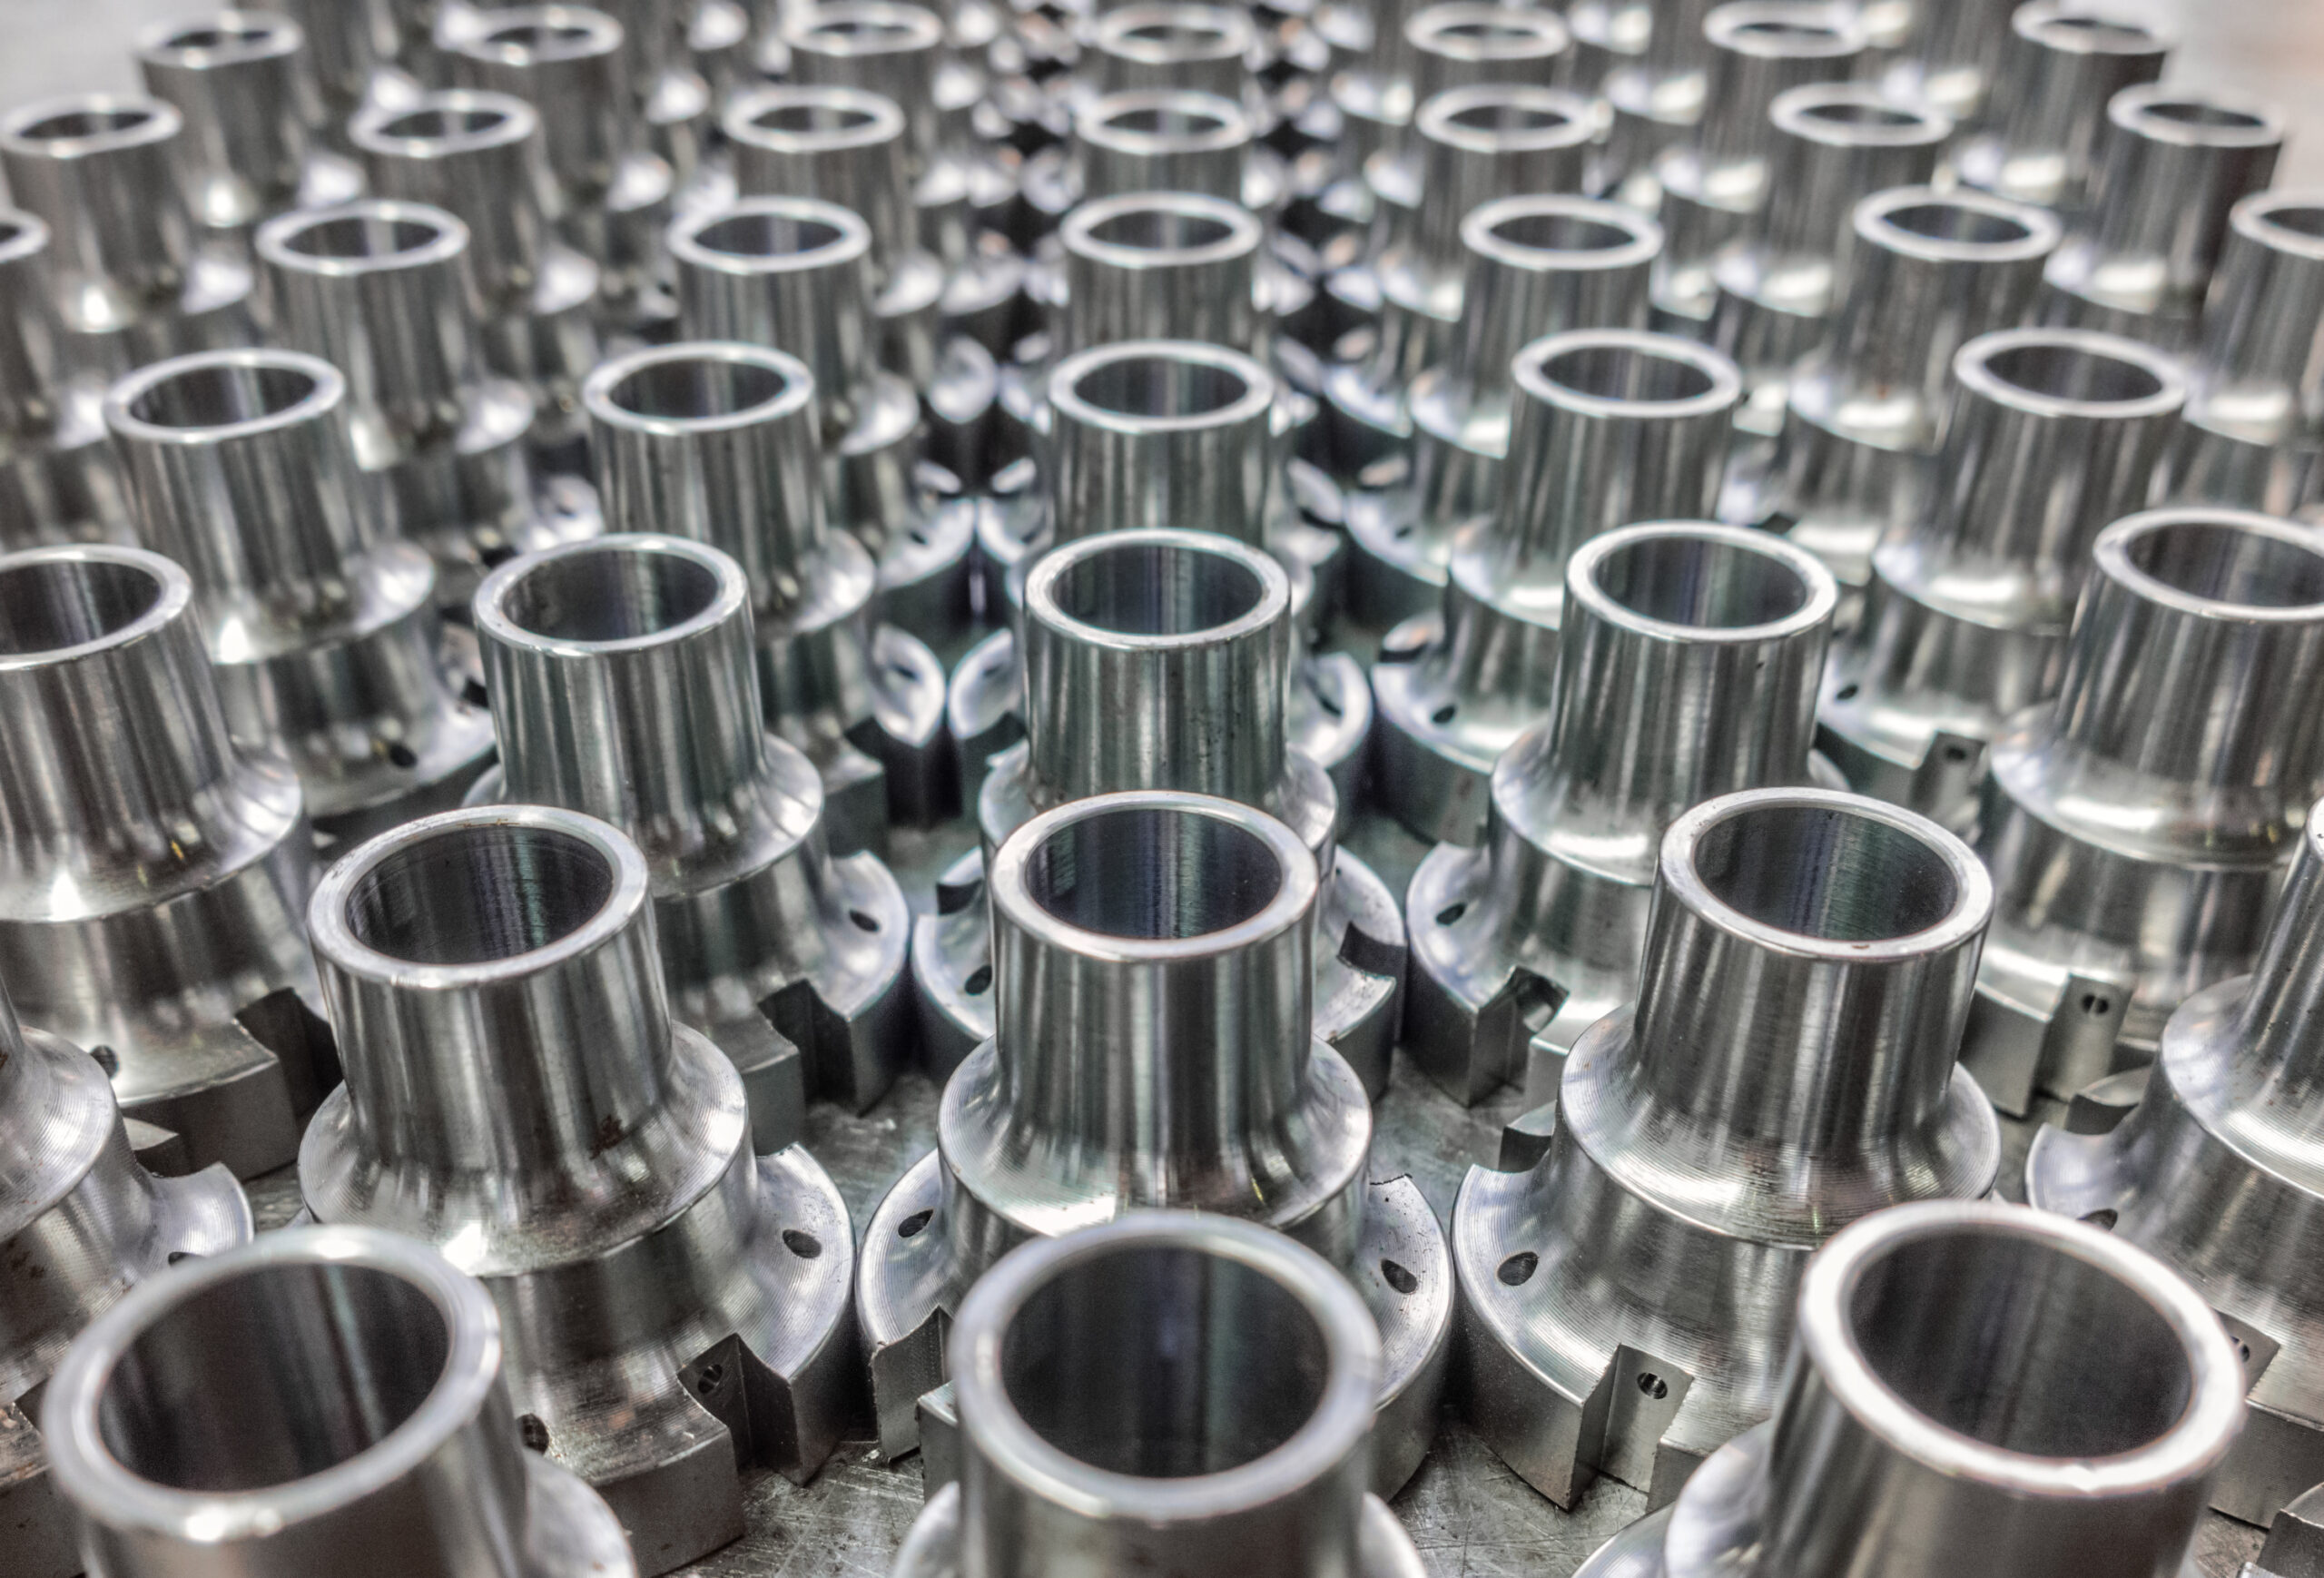
Избор на материали за високосерийни CNC обработени части
алуминий
Алуминиевите сплави са сред най-често използваните материали за машинна обработка с голям обем, особено марки като 6061 и 7075. Те предлагат благоприятна комбинация от леко тегло и умерена якост, съчетани с отлична обработваемост. Това се изразява във високи скорости на рязане и намалено износване на инструмента, което значително повишава производствената ефективност, като същевременно намалява разходите за единица продукция.
Неръждаема стомана
Аустенитните неръждаеми стомани 304 и 316 са избрани заради изключителната им устойчивост на корозия, здравина и издръжливост. Въпреки че трудността им за обработка надвишава тази на алуминия, което изисква по-строги изисквания за режещи инструменти и параметри на обработка, те остават незаменими в индустрии, изискващи устойчивост на корозия и хигиенни условия, като например медицински изделия, оборудване за преработка на храни и компоненти за химически заводи.
Въглеродна стомана
Въглеродните стомани като 1018 и 1045, с тяхната висока якост, добра жилавост и по-ниска цена, са предпочитаният избор за масово произвеждани структурни компоненти.
Въглеродната стомана е лесно обработваема и може да бъде допълнително закалена чрез термична обработка. Тя се използва често в производството на зъбни колела, валове, болтове и различни механични рамки, с широко приложение в автомобилния и индустриалния сектор на оборудването.
месинг
Месинговите сплави (като C360) са известни с изключителната си обработваемост, което им е спечелило обозначението „месинг за лесно рязане“. По време на обработката те показват отлични свойства на чупене на стружките, което позволява много висока степен на обработка на повърхността и точност на размерите, като същевременно предлагат удължен живот на инструмента.
Месингът често се използва в компоненти, изискващи прецизност, електрическа проводимост, устойчивост на корозия и ниско триене, като например клапани, тръбни фитинги, електронни конектори и ключалки.
Пластмаса
Пластмаси като найлон, POM (ацетал) и ABS. Тези материали са изолационни, леки, химически устойчиви и не изискват охлаждаща течност по време на обработка, което ги прави изключително чисти.
Инженерните пластмаси се обработват лесно при високи скорости, което ги прави подходящи за производство на леко натоварени структурни компоненти, изолационни части, лагери и различни корпуси. Те се използват широко в потребителската електроника с голям обем и в автомобилните интериорни компоненти.
титан
Титановите сплави като Ti-6Al-4V, макар и да изискват високи разходи за материали и да представляват значителни предизвикателства при машинната обработка, остават незаменими поради изключително високото си съотношение якост-тегло, изключителната устойчивост на корозия и биосъвместимостта.
Машинната обработка на титанови сплави с голям обем изисква специализирано оборудване и процеси, обслужващи предимно висококачествени приложения, включително компоненти за аерокосмически двигатели, високопроизводителни състезателни части и хирургически импланти.
Влиянието на многоосната CNC обработка върху ефективността на производството с голям обем
Намалете стъпките за закрепване
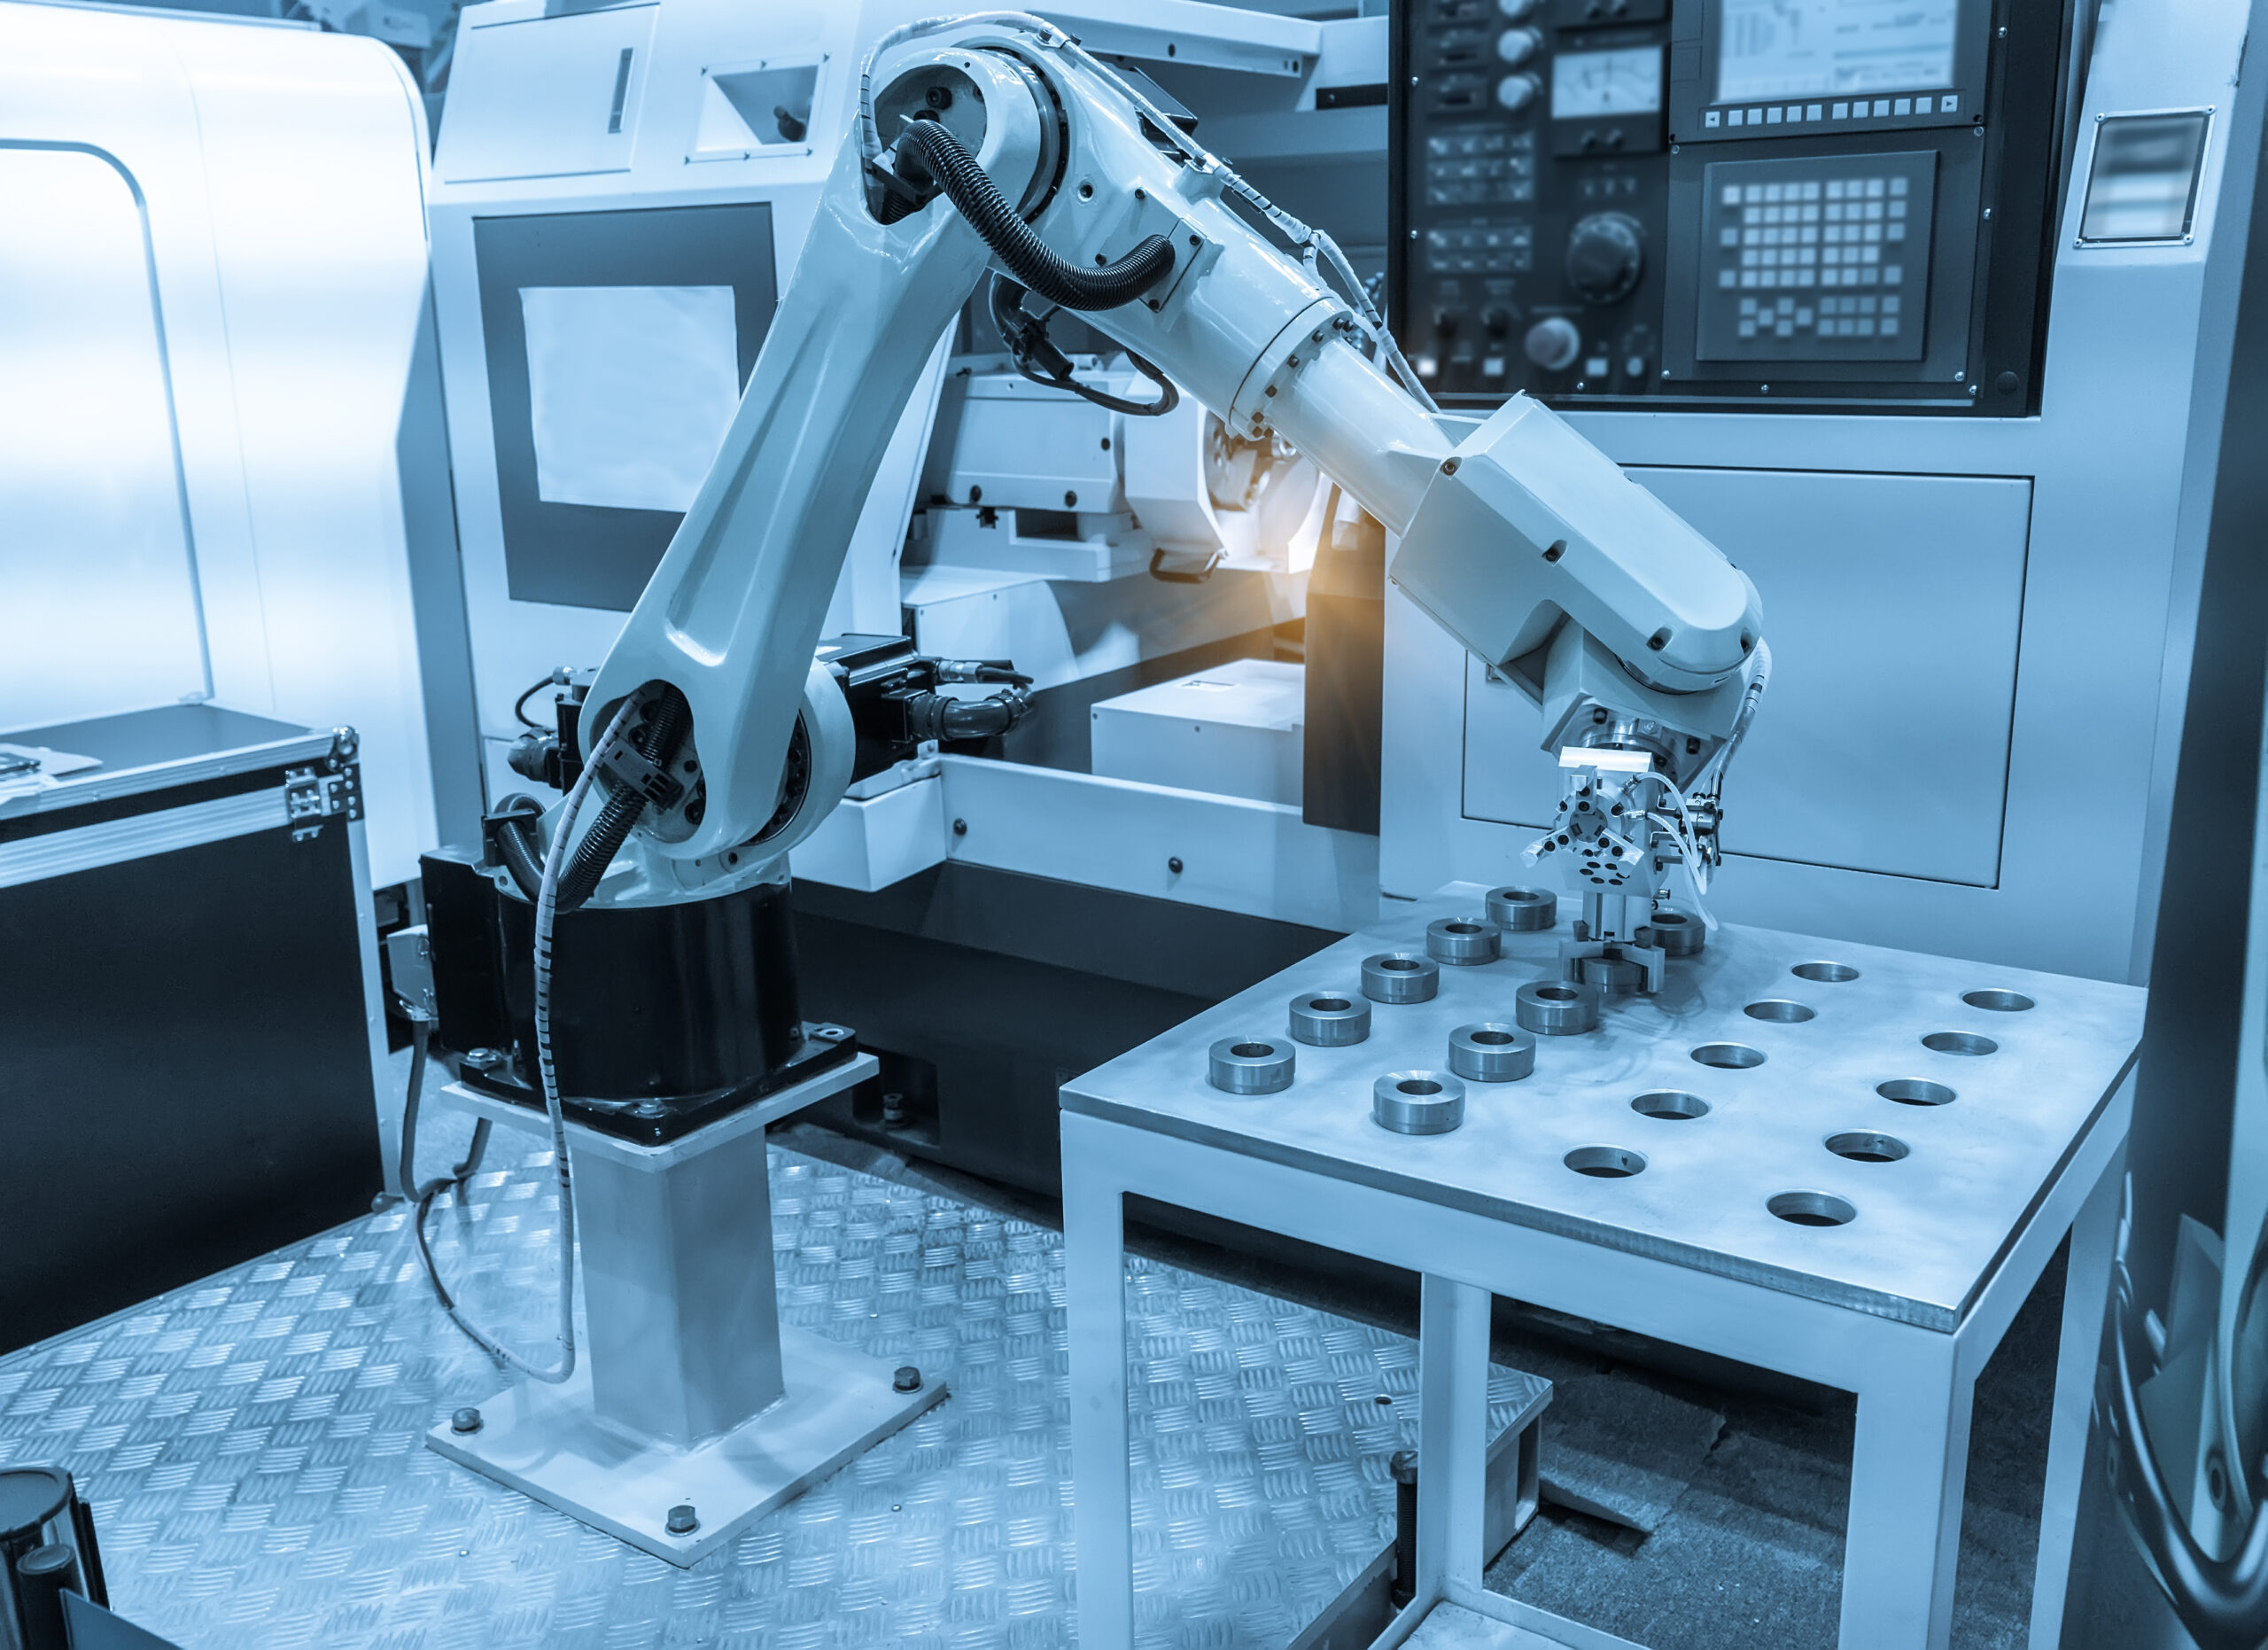
Обработката на сложни компоненти на конвенционални 3-осни машини често изисква множество операции за повторно затягане, за да се обработят различни страни, докато многоосните машини могат да извършат почти всички машинни операции, с изключение на основната повърхност, с една настройка. За производство с голям обем, подобни икономии на време се увеличават значително, което директно увеличава общата производителност на производствената линия.
Оптимизиране на условията на рязане
Многоосната обработка използва въртяща се глава или въртяща се маса за позициониране на режещия инструмент под оптимален ъгъл спрямо детайла, което позволява обработката на дълбоки кухини, наклонени повърхности и сложни извити повърхности – области, които е невъзможно да се обработят на триосни машини или изискват специализирани инструменти.
Многоосната интерполация може да използва страната на инструмента вместо режещия ръб за рязане или винаги да поддържа оптимален ъгъл между оста на инструмента и обработваната повърхност. Това ефективно увеличава контактната площ на рязане и подобрява скоростта на отстраняване на материал.
В масовото производство, намалената смяна на инструменти и по-стабилните разходи за инструменти директно се изразяват в по-висока обща ефективност на оборудването и по-контролируеми производствени разходи.

Подобрете покритието на повърхността
Многоосната обработка позволява на върха на сферичната фреза да избегне най-ниската точка на линейната си скорост в зоната на обработка чрез непрекъснато регулиране на ъгъла на инструмента. Това постига по-равномерна и по-висококачествена повърхностна обработка по цялата извита повърхност. В резултат на това много компоненти отговарят на спецификациите след завършване в обработващия център, елиминирайки необходимостта от последващо ръчно полиране или специализирани шлифовъчни операции.
Опростете дизайна на приспособленията
Тъй като детайлът изисква само еднократно затягане, конструкцията на приспособлението може да бъде значително опростена, като обикновено се изисква само основна плоча или обикновен менгеме. Това не само намалява разходите за инструменти на производствена партида, но и рационализира процеса на затягане на оператора, минимизирайки времето за престой, причинено от сложни настройки на приспособлението.
Сравняване на CNC обработка с голям обем с прототипиране с малък обем
| Аспект | Голям обем CNC обработка | Малкообемно прототипиране |
| Фокус върху разходите | Ниска цена на единица чрез икономии от мащаба | Приемливо по-висока цена за единица за бързина и гъвкавост |
| Производствено количество | Хиляди до милиони еднакви части | От няколко до стотици части, често вариращи |
| Оптимизация на процесите | Високо оптимизирани, фиксирани процеси за максимална скорост и минимални отпадъци | Гъвкави, адаптивни процеси за итеративни промени |
| Инструменти и настройка | Значителни първоначални инвестиции в специализирани инструменти и автоматизация | Минимална настройка, често с използване на стандартни инструменти и бързосменяеми приспособления |
| Преднина | По-дълга първоначална настройка, но много бързо време за цикъл на детайл след изпълнение | Много кратко първоначално време за изпълнение, но по-бавно време на цикъла на детайл |
Процес и оборудване
- Прототипиране на малки партиди: Процесите са гъвкави, обикновено използващи многофункционално оборудване. Операциите могат да бъдат опростени, като се жертва известна оптимизация за скорост. Изборът на материали може да използва лесно обработваеми алтернативи.
- Масово производство: Процесите са силно оптимизирани и фиксирани, използвайки специализирано, автоматизирано оборудване и персонализирани инструменти. Операциите са щателно проектирани, за да се намалят циклите със секунди на единица, потенциално интегрирайки множество процеси. Изборът на материали е строго дефиниран и фиксиран.
Структура на разходите
- Прототипиране на малки партиди: Разходите са доминирани предимно от еднократни инженерни разходи, включително програмиране, подготовка на процеса и време за настройка. Разходите за обработка на единица са високи, но общите разходи остават ниски поради ниския обем. За скоростта се плаща премия.
- Масово производствоРазходите са доминирани от пределните разходи – материали, трудови часове, инструменти и енергия, консумирани за всяка част. Необходими са значителни първоначални инвестиции за инструменти и разработване на процеси, но икономиите от мащаба разпределят тези разходи върху хиляди части, което води до минимални нива на разходите за единица продукция.
Методи за контрол на качеството
- Прототипиране на малки партиди: Контролът на качеството е всеобхватен и ръчен. Пълната проверка на размерите обикновено се извършва на първия артикул или на всяка друга бройка, за да се гарантира съответствие с дизайнерското намерение, с фокус върху „правилното изпълнение“.
- Масово производство: Контролът на качеството е статистически и автоматизиран. Той разчита на строг контрол на процеса (SPC), осигуряващ постоянство в целите производствени партиди чрез редовно вземане на проби и автоматизирана проверка на линията, с фокус върху „да се прави едно и също нещо всеки път“.
Supply Chain
- Прототипиране на малки партиди: Взаимоотношенията във веригата за доставки са гъвкави, обикновено включващи директно сътрудничество между инженери-конструктори и гъвкави цехове за прототипиране или интегрирани съоръжения за машинна обработка, като се дава приоритет на бързата реакция.
- Масово производство: Взаимоотношенията във веригата за доставки са строги и дългосрочни, обхващащи строги одити на доставчиците, договорно производство, дългосрочни споразумения и сложно логистично планиране, като приоритет са стабилността и надеждността.
Съвети за проектиране за технологичност при проекти с голям обем CNC машини
Оптимизация на дизайна
Проектантите трябва да си сътрудничат тясно с технологичните инженери, за да гарантират, че проектите на детайлите са възможно най-лесни за машинна обработка, като същевременно отговарят на функционалните изисквания. Това включва: избягване на характеристики като дълбоки кухини и малки вътрешни ъгли, до които режещите инструменти трудно достигат; проектиране на референтни повърхности и структури, които улесняват затягането. Проектирането, оптимизирано за производство, директно намалява циклите на обработка, минимизира износването на инструментите и намалява процента на брак.
Строг контрол на толерантността
Проектантите трябва стриктно да анализират функционалните изисквания, прилагайки необходимите допуски само към свързващи повърхности, уплътнителни повърхности или критични монтажни повърхности.
Некритичните размери трябва да използват големи стандартни допуски. По-големите допуски позволяват използването на по-агресивни параметри на рязане, намаляват износването на инструмента, минимизират времето за проверка и повишават процента на добив, като по този начин се натрупват значителни икономии на разходи на всички етапи от производството.
Избор на материал
Освен присъщата цена на материала, трябва да се вземат предвид и неговата обработваемост, степента на износване на инструмента, изискванията за термична обработка и последващите разходи за повърхностна обработка.
За структурни компоненти, например, леснообработваемите алуминиеви сплави или специфичните предварително закалени стомани могат да се окажат по-рентабилни като цяло от материалите с висока твърдост, изискващи последваща термична обработка. Последователността на материалите, надеждността на доставките и проследимостта са също толкова важни съображения за проекти с голям обем.
Съображения за интеграция на процесите
Ефективният дизайн минимизира необходимостта от вторична машинна обработка. Например, дизайнерите трябва да се стремят да избягват ръчното обезмасляване, да интегрират фрезоване, пробиване, нарязване на резба и частична проверка в една CNC операция и да планират точките на монтаж и изискванията за проводимост за повърхностни обработки като анодиране или прахово боядисване. По-напреднала оптимизация е консолидирането на множество части в едно цяло, което елиминира разходите за монтаж и намалява наличността на части.
Планиране на контрола на качеството
По време на проектирането трябва да се вземе предвид дали размерите на компонентите позволяват ефективна и точна проверка. Трябва да се избягват характеристики, които са трудни за измерване вътрешно, или сложни контури на повърхността.
Определете ясни референтни стойности за инспекция и пространства за достъп за критични размери, като вземете предвид потенциалното използване на измервателни уреди за проверка или автоматизирана визуална инспекция. Дизайн, който улеснява лесната инспекция, формира основата за осигуряване на постоянно качество при производство с големи обеми.
Оценка на стратегията за мачове
Затягащото устройство трябва да бъде замислено по време на фазата на проектиране. Идеалният дизайн трябва да осигурява голяма, плоска референтна повърхност с достатъчно зони за затягане или предварително зададени отвори за технологични винтове. Помислете за използване на стандартизирани приспособления или проектиране на специални, ефективни многокомпонентни приспособления, за да се постигне обработка на множество компоненти с една установка. Това представлява един от основните методи за повишаване на ефективността при производството на големи обеми.
Често срещани предизвикателства и решения при производството на големи количества CNC машини
Поддръжка на машини и инвестиции
Закупуването на високопроизводителни, стабилни CNC машини и системи за автоматизация изисква значителни първоначални инвестиции. Междувременно, за да се осигури непрекъснато масово производство, трябва да се въведат проактивни програми за прогнозна поддръжка. Пренебрегването на поддръжката причинява непланирани престои, разходите за които се увеличават значително при производството на големи количества и могат да компенсират всички ползи от ефективността.
Подходящи случаи на употреба
CNC обработката с голям обем не е идеална за всеки компонент. Подходящостта зависи от балансирането на годишния обем на производство със сложността на детайлите. Тя е най-подходяща за метални или пластмасови части с високо годишно търсене, сложни геометрии и строги изисквания за прецизност, включително части за автомобилни двигатели, корпуси за медицински устройства и корпуси за висок клас електроника.
За по-прости части или такива с нисък производствен обем, традиционните методи като щамповане или леене често са по-рентабилни. Следователно, преди стартирането на проекта трябва да се проведе задълбочен технически и икономически анализ.
Координация на веригата за доставки и производството
Всеки недостиг на суровини или спомагателни материали ще доведе до спиране на цялата производствена линия. Предизвикателството се състои в осигуряването на непрекъснато и стабилно снабдяване със значителните количества метален прътов материал, охлаждаща течност и други материали, необходими за производство с големи обеми.
Трябва да се установят стратегически партньорства с надеждни доставчици и да се внедрят модели като управление на запасите от доставчици, за да се смекчат колебанията на пазара.
Осигуряване на качеството при серийно производство
Създаване на систематична рамка за осигуряване на качеството, базирана на статистически контрол на процесите. Това включва създаване на редовни точки за вземане на проби на критични етапи от процеса, наред с интегрирането на автоматизирано оборудване за измерване в реално време за обратна връзка и компенсация.
Контрол на качеството при високосерийна CNC обработка
Внедряване на статистически контрол на процесите
Вместо да се разчита единствено на 100% инспекция, по време на производството се извършват редовни и систематични измервания на проби от критични размери. Данните от измерванията се нанасят на контролни карти, за да се следят тенденциите в реално време в средните и диапазонните вариации.
В случай че данните показват необичайни колебания или превишават контролните граници, системата незабавно задейства предупреждения, показващи потенциални систематични отклонения в процеса. Това позволява намеса преди натрупването на значителни несъответстващи резултати, като по този начин се постига превантивен контрол на качеството.
Автоматизирана инспекция
Преди обработка, сондата автоматично открива позицията на детайла и извършва компенсация на началното отместване; по време на или след обработка, тя автоматично взема проби от критични размери.
Данните от измерванията се подават автоматично обратно към CNC системата, където сравнението с теоретичните стойности позволява автоматично регулиране на стойностите на компенсацията на инструмента в реално време, като се гарантира, че размерите остават центрирани в рамките на допустимите диапазони.
Проверка на първия артикул
Преди масово производство или след модификации на инструменталната екипировка е необходима проверка на първия детайл в пълен размер. Тази стъпка валидира не само съответствието на детайлите, но и проверява програмата за обработка, параметрите на процеса и настройката на приспособлението. Високопрецизно оборудване, като например координатно измервателна машина, обикновено се използва за създаване на подробни отчети с данни. Партийното производство може да продължи само след потвърждаване на точността.
Проследимост на производството
Присвойте уникален идентификатор на всяка производствена партида или отделна част. Свържете този идентификатор чрез системата за изпълнение на производството с подробни производствени данни, като например партиди суровини, използвано оборудване, оператори, време за обработка и резултати от инспекцията. Ако възникнат проблеми с качеството, тази система позволява бърз и прецизен анализ на първопричините, като идентифицира дали проблемът произхожда от материали, оборудване или отклонения в процеса.
Стриктно управление на жизнения цикъл на инструментите
Състоянието на инструмента е пряк фактор, влияещ върху размерната стабилност на машинната обработка. Трябва да се използва система за управление на инструментите, която да документира целия жизнен цикъл на всеки инструмент, от снабдяването и предварителната настройка, през употребата, до изхвърлянето му.
Очакваният експлоатационен живот трябва да се определя въз основа на режещите материали и настройките на параметрите, като предупрежденията за подмяна се издават преди достигане на прага. Едновременно с това трябва да се провеждат редовни проверки за износване, за да се предотврати внезапно влошаване на качеството, причинено от отчупване на инструмента или прекомерно износване, като по този начин се осигурят стабилни условия на обработка.
NOBLE"CNC обработка с голям обем
В NOBLE сме специализирани в предоставянето на прецизност, ефективност и надеждност чрез нашите усъвършенствани CNC машинни услуги за големи обеми . Ние трансформираме вашия дизайн в хиляди или дори милиони идентични и висококачествени части, осигурявайки последователност и рентабилност на всеки етап от производството.
Нашите възможности:
- Разширена производствена технология
- Партньорство „Дизайн за производство“ (DFM)
- Интегрирано осигуряване на качеството
- Мащабируемо производство и управление на веригата за доставки
Често задавани въпроси
Как CNC обработката с голям обем намалява цената на детайл?
Машинната обработка с голям обем постига по-ниски разходи за детайл чрез икономии от мащаба. Значителната първоначална инвестиция в оптимизирано програмиране, персонализирани приспособления и специализирани инструменти се амортизира за голям брой единици.
Какви са основните предимства от използването на многоосни CNC машини за производство с голям обем?
5-осна CNC машина може да обработва почти всички страни на детайла с една настройка. Това елиминира грешките от препозициониране, осигурява по-висока точност на размерите и възможности за сложна геометрия, и драстично намалява времето без рязане. За големи обеми това се изразява в по-бърза обща производителност, постоянно качество и възможност за проектиране на по-сложни, консолидирани части, които намаляват нуждите от сглобяване.
Кога CNC обработката е правилният избор пред леенето или щамповането за големи обеми?
CNC обработката е идеална за големи обеми, когато частите имат сложна геометрия, тесни допуски или изискват превъзходни свойства на материала от плътен материал. За много прости форми при екстремни обеми, щамповането или леенето става по-рентабилно поради още по-бързите цикли.
Кои са най-големите предизвикателства при CNC проекти с голям обем?
Ключовите предизвикателства включват поддържане на постоянно качество през целия цикъл, управление на износването на инструментите и планиране на превантивна поддръжка, за да се избегнат непланирани престои, оптимизиране на всяка секунда от времето на цикъла и осигуряване на надеждна верига за доставки на материали и консумативи.
Кои материали са най-често срещани за високосерийна CNC обработка?
Алуминиевите сплави са най-добрият избор поради ниското си тегло и добрата си здравина. Различни стомани се избират за здравина и издръжливост. Инженерните пластмаси се използват за електрически и леки компоненти.







