
Какво е пластмасови инжектиране формоване?
Шприцването на пластмаси е широко използван производствен процес в промишленото производство. Основният му принцип включва инжектиране на разтопен материал в предварително проектирана кухина на формата, където материалът се охлажда и втвърдява, за да образува желаната форма на детайла. Този процес има изключително висока адаптивност към материала, подходящ не само за най-често срещаните термопластични пластмаси и термореактивни полимери, но и приложим за производството на различни материали като метали (в който случай процесът се нарича леене под налягане), стъкло, еластомери и дори бонбони. Целият процес започва с подаване на суровини в нагрят резервоар, където те се стопяват равномерно чрез смесителното действие на шнеков транспортьор. След това разтопеният материал се инжектира в кухината на формата под високо налягане и след охлаждане и втвърдяване полученият продукт е идентичен с кухината на формата. В реалното производство производството на матрици е критична стъпка. Обикновено професионалните производители на матрици произвеждат матрици, използвайки метални материали като стомана или алуминий, въз основа на проекти на индустриални дизайнери или инженери, като гарантират, че матриците могат точно да възпроизведат необходимите характеристики на частите. Обхватът на приложение на технологията за шприцване е изключително широк, което позволява ефективно производство на всичко - от миниатюрни електронни компоненти до големи панели на автомобилните каросерии. През последните години, с напредването на технологията за 3D печат , нови видове фотополимерни материали бяха използвани в производството на прости шприцформи. Тези материали проявяват специални термопластични свойства при ниски температури, които предотвратяват топенето им по време на процеса на шприцване, като по този начин осигуряват нови технически решения за бързо прототипиране и производство на малки партиди.
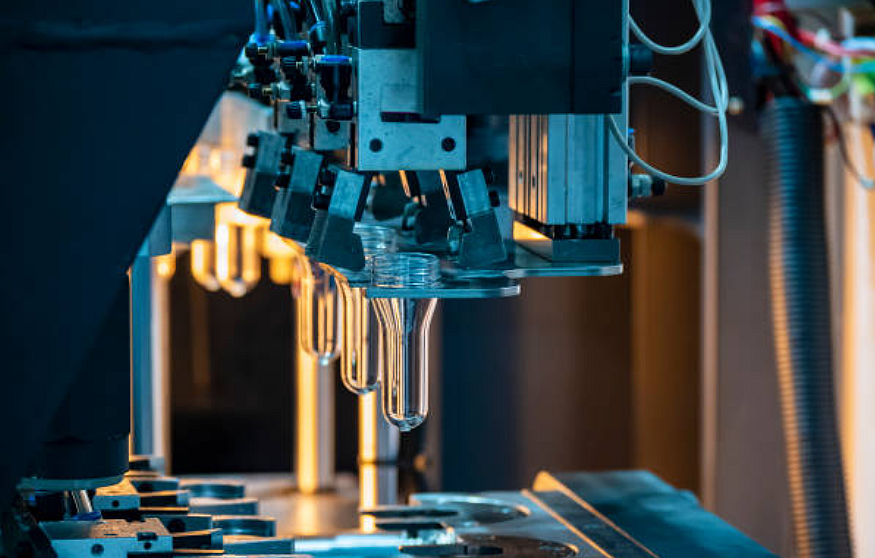
Как действа пластмасови инжектиране формоване работа?
Стъпка 1: Подготовка на суровините и нагряване/топене
Шприцването на пластмаси е високоефективна и прецизна техника за обработка на пластмаси, чийто цялостен работен процес включва безпроблемна координация на множество критични етапи. Целият производствен процес започва с предварителна обработка на суровините, където пластмасовите пелети или прахове първо трябва да преминат през щателно сушене, за да се отстрани всякаква влага, присъстваща в материала. Тази стъпка е от решаващо значение, тъй като остатъчната влага може да се изпари при високи температури, което води до образуване на мехурчета или повърхностни дефекти в крайния продукт. Изсушените суровини се подават в бункера на машината за шприцване и влизат в нагрятия барабан под въздействието на гравитацията. Баралът е оборудван със специално проектиран въртящ се шнек, който не само транспортира материала, но и генерира силни сили на срязване и ефекти на смесване чрез уникалната си геометрична структура. Нагряващата система прецизно контролира температурата на барабана в рамките на температурния диапазон на топене на пластмасата, обикновено разделен на множество температурни зони за градиентно нагряване, осигурявайки равномерно нагряване и постепенно топене на пластмасата. При въртенето на шнека, твърдите пластмасови пелети претърпяват трансформация от стъкловидно състояние във високоеластично състояние и в крайна сметка във вискозно състояние на течливост, образувайки стопилка с добра течливост. Този процес на пластификация изисква прецизен контрол на параметри като температура, налягане и скорост на шнека.
Стъпка 2: Подаване и топене на термопластична пластмаса
Етапът на шприцване на пластмаса в процеса на шприцване е една от най-важните стъпки в целия процес, която директно определя качеството на формоване и точността на размерите на крайния продукт. След като пластмасовата суровина е напълно разтопена в цилиндъра, машината за шприцване навлиза в етапа на шприцване под високо налягане. В този момент хидравличната система задвижва шнека, за да се придвижи с прецизно контролирана скорост и налягане, инжектирайки разтопената пластмаса, съхранявана в предния край на шнека, през дюзата в затворената кухина на формата. Този процес на шприцване трябва да се извършва под изключително високо налягане, обикновено вариращо от десетки до стотици мегапаскали, за да се гарантира, че вискозната стопилка може бързо да запълни всеки ъгъл на формата. Системата на формата е внимателно проектирана, включително структури като главния канал, канала и затвора, които заедно насочват потока на стопилката и контролират процеса на пълнене. По време на процеса на пълнене температурата, налягането и дебитът на водещия ръб на стопилката трябва да се следят стриктно, тъй като всякакви колебания могат да доведат до дефекти като къси изстрели, проблясъци или линии на заваряване.
Стъпка 3: Задържане на налягането
В процеса на шприцване, етапът на задържане на налягането е критична стъпка за осигуряване на качеството на продукта, като пряко влияе върху точността на размерите, механичните свойства и качеството на повърхността на крайния продукт. След като разтопената пластмаса запълни кухината на формата, системата незабавно преминава към фазата на задържане на налягането. По време на тази фаза, машината за шприцване продължава да прилага определено налягане върху пластмасовата стопилка, която все още не е напълно втвърдена. Основната функция на тази фаза е да компенсира свиването на обема, което възниква по време на охлаждане, като по този начин предотвратява дефекти като отклонения в размерите, повърхностни вдлъбнатини или вътрешни кухини, причинени от свиване на материала. Процесът на задържане на налягането изисква прецизен контрол на три ключови параметъра: налягане на задържане, време на задържане и крива на налягането на задържане. Обикновено налягането на задържане е настроено на 30%-80% от налягането на инжектиране, като специфични стойности се оптимизират въз основа на свойствата на материала, структурата на продукта и изискванията на процеса. Времето на задържане зависи от дебелината на стената на продукта и скоростта на охлаждане, като обикновено продължава, докато пластмасата на входа се втвърди напълно.
Стъпка 4: Време за задържане и охлаждане
В процеса на шприцване, етапът на охлаждане е критичен фактор за определяне на производствената ефективност и качеството на продукта. След края на етапа на задържане под налягане, разтопената пластмаса във формата навлиза в контролиран процес на охлаждане, който продължава, докато детайлът достигне достатъчна структурна якост и размерна стабилност, за да бъде безопасно изваден от формата. Процесът на охлаждане не е просто естествено разсейване на топлината, а прецизно контролиран процес на топлообмен. Формата е оборудвана със сложна система от охлаждащи канали, която използва циркулиращи охлаждащи среди (обикновено вода или масло), за да отстрани бързо топлината, отделена по време на втвърдяването на пластмасата. Дизайнът на охладителната система трябва да бъде научно обоснован, като гарантира както ефективност на охлаждане, така и избягва вътрешно напрежение или деформация, причинени от локализирано преохлаждане. Продължителността на времето за охлаждане зависи от множество фактори, включително термичните свойства на пластмасовия материал, дебелината на стената на продукта, температурата на формата и ефективността на охладителната система. За кристални пластмаси като PP и PE, влиянието на кристалността върху производителността на продукта също трябва да се вземе предвид, което прави контрола на скоростите на охлаждане особено важен.
Стъпка 5: Процеси на изхвърляне и довършителни работи
Последният критичен етап от шприцването е фазата на отваряне на матрицата и отстраняване на детайлите, която бележи завършването на целия цикъл на шприцване. След като детайлът се охлади достатъчно в кухината на матрицата и достигне желаната твърдост, системата за затягане на машината за шприцване започва да работи. Първо, тя преминава от режим на затягане с високо налягане към режим на защита с ниско налягане, след което матрицата се отваря плавно по линията на разделяне съгласно предварително зададената програма. Последователността и скоростта на отваряне на матрицата трябва да бъдат прецизно контролирани, обикновено с помощта на тристепенна крива на отваряне (бавно-бързо-бавно), за да се осигури ефективно отваряне на матрицата, като същевременно се избегнат повреди на детайлите или нараняване на матрицата, причинени от внезапно отделяне. След като матрицата е напълно отворена, системата за изхвърляне, инсталирана от страната на движещата се матрица, започва да работи. Механизми за изхвърляне, като изхвърлящи щифтове, изхвърлящи плочи или пневматични клапани, се движат плавно под хидравлично или механично задвижване, за да отделят отлятата част от кухината на матрицата. Процесът на изхвърляне изисква особено внимание към контролирането на скоростта на изхвърляне, хода и честотата на изхвърляне, за да се осигури пълно изваждане на продукта от матрицата без дефекти, като следи от изхвърляне или деформация. За продукти със сложна структура може да са необходими специални методи за демонтиране от форми, като например последователно задействане на множество механизми за изхвърляне или ротационно демонтиране от форми.
Какви са приложенията на шприцването на пластмаси?
1. Автомобилна индустрия
Шприцването на пластмаси играе ключова роля в автомобилния производствен сектор, обхващайки производството на различни компоненти, вариращи от интериорни до екстериорни, и от функционални до декоративни части. В сектора на автомобилните интериорни системи, технологията за шприцване се използва широко за производството на еднокомпонентни арматурни панели, панели за облицовка на врати, панели на централната конзола, подлакътници на седалките и различни отделения за съхранение. Тези компоненти не само трябва да отговарят на строги изисквания за точност на размерите, но също така изискват отлично тактилно усещане и естетически приятни текстури на повърхността. Шприцването, комбинирано с последващи процеси като боядисване, нанасяне на покритие или IMD (декорация в матрица), може перфектно да постигне тези изисквания. В областта на автомобилния екстериор, шприцовите компоненти, като брони, лайсни на арки на колелата и решетки, не само се отличават със сложни триизмерни форми, но и отговарят на специални изисквания за производителност, като устойчивост на удар и устойчивост на атмосферни влияния.
2. Медицински устройства
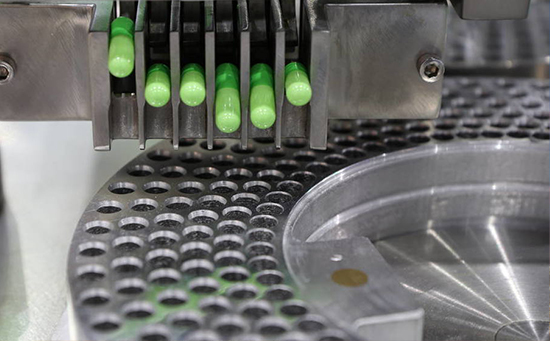
Технологията за шприцване на пластмаси играе незаменима роля в производството на медицински изделия , като приложенията ѝ обхващат широка гама от продукти - от основни медицински консумативи до висококачествени прецизни инструменти. В областта на медицинските консумативи за еднократна употреба, процесите на шприцване се използват за масово производство на различни стерилни компоненти за спринцовки, фитинги за IV конектори, вакуумни епруветки за събиране на кръв, епруветки за вземане на вирусни проби и други медицински изделия за еднократна употреба. Тези продукти имат строги изисквания за точност на размерите, повърхностна обработка и запечатване. В областта на ин витро диагностиката, прецизно шприцовите микрофлуидни чипове, корпуси за комплекти реагенти и подложки за тестови карти осигуряват надеждна техническа поддръжка за съвременна молекулярна диагностика и тестване на място (POCT). В областта на хирургическите инструменти, технологията за шприцване се използва за производство на дръжки за лапароскопски инструменти, компоненти за хемостати, хирургически зашивателни устройства и други продукти.
3. Електроника и електроуреди
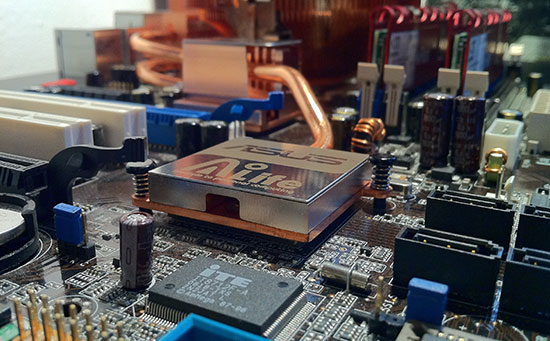
Технологията за шприцване на пластмаси играе ключова роля в производството на електроника и електрически уреди, като приложенията ѝ проникват в почти всеки етап от веригата за доставки на различни електронни продукти. В сектора на потребителската електроника процесите на шприцване се използват широко в производството на корпуси за смартфони, структурни компоненти за лаптопи, корпуси за смарт часовници и други продукти. Тези продукти не само изискват изключително висока точност на размерите и качество на повърхностната обработка, но трябва да отговарят и на съвременните дизайнерски изисквания за леки, тънки профили и еднокомпонентна конструкция. Електронните конектори са друга важна област на приложение за шприцване, включително прецизни компоненти като USB портове, Type-C конектори и платково-платкови конектори. Тези продукти имат изключително строги изисквания за размерна стабилност и изолационни характеристики, като толерансите често се контролират в рамките на ±0.02 мм. В областта на домакинските уреди, компоненти като панели за климатици, контролни панели за перални машини и дръжки на врати на хладилници, произведени чрез шприцване, трябва не само да отговарят на изискванията за структурна здравина, но и да притежават отлична устойчивост на атмосферни влияния и огнеупорни свойства.
Предимства на шприцването на пластмаса
1. Висока ефективност на формоване
Шприцването на пластмаси се откроява в производството с изключителната си производствена ефективност. Този процес използва напълно автоматизиран производствен поток, което позволява непрекъсната и безпроблемна работа от влагането на суровината до извеждането на готовия продукт. Типичният цикъл на шприцване обикновено варира от 15 до 120 секунди, в зависимост от размера и сложността на продукта. Съвременните високоскоростни машини за шприцване могат да постигнат до стотици цикли на шприцване в минута, което ги прави особено подходящи за производството на компоненти, изискващи мащабно производство. В сравнение с традиционната машинна обработка или ръчното шприцване, шприцването може да спести над 90% от производственото време. Освен това, прилагането на технология за многокухинни форми позволява едновременното шприцване на десетки идентични продукти с едно шприцване, което допълнително увеличава производителността за единица време. Този високоефективен метод на производство значително намалява производствените разходи на единица, осигурявайки идеално решение за мащабно промишлено производство.
2. Висока прецизност и добра повторяемост
Процесът на шприцване на пластмаси има изключителни предимства по отношение на точността на размерите и консистентността на продукта. Усъвършенстваното оборудване за шприцване, комбинирано с прецизно обработени форми, може да постигне ултра високи размерни допуски от ±0.01 мм, отговаряйки на най-строгите изисквания за прецизни части. Това ниво на прецизност е от решаващо значение за продукти като електронни конектори и медицински устройства, които са силно чувствителни към точността на размерите. По отношение на повторяемостта, шприцовите продукти показват минимални вариации между партидите, като стойностите на CPK обикновено надвишават 1.67, което гарантира, че всеки продукт в мащабно производство има идентични качествени характеристики. Съвременните машини за шприцване са оборудвани със системи за управление със затворен контур, които наблюдават и регулират параметрите на процеса в реално време, като допълнително осигуряват стабилност на производството.
3. Широка гама от приложими материали
Процесът на шприцване на пластмаси показва изключителна адаптивност на материала, като е способен да обработва почти всички видове полимерни материали. Що се отнася до термопластичните пластмаси, чрез шприцване могат да се обработват материали, вариращи от пластмаси с общо предназначение като PP и ABS до инженерни пластмаси като PC и POM, както и високоефективни пластмаси като PEEK и PEI. Термореактивни пластмаси като фенолна смола и епоксидна смола също са подходящи за специализирани процеси на шприцване. Освен това, различни еластомери (TPE, TPU), биопластмаси и биоразградими материали се прилагат все по-често при шприцването. Чрез регулиране на състава на материалите могат да се произвеждат продукти със специфични свойства, като например огнеупорни, UV-устойчиви, проводими или електромагнитно екраниращи.
Недостатъци на пластмаса инжекционно формоване
1. Високи разходи за калъпи
Процесът на шприцване на пластмаси има значителни икономически бариери по отношение на инвестициите в матрици. Комплект от умерено сложни шприцформи обикновено изисква инвестиция от 50 000 до 500 000 юана за производствени разходи, докато високопрецизните или многокухинните матрици могат да струват до няколко милиона юана. Процесът на производство на матрици включва множество стъпки, като прецизна механична обработка, термична обработка и обработка на повърхността, с производствен цикъл от 4 до 12 седмици от проектирането до доставката. Тази висока първоначална инвестиция прави икономическата жизнеспособност на шприцването напълно реализирана само при мащабно производство (обикновено изискващо 5,000 бройки или повече). За валидиране на прототипи или дребномащабно пробно производство в ранните етапи на разработване на продукта, алтернативни процеси като 3D печат или силиконови матрици могат да предложат по-големи ценови предимства. Освен това, поддръжката и съхранението на матриците изискват постоянни инвестиции, което допълнително увеличава общите разходи за притежание.
2. Негъвкави модификации на дизайна
Пластмасовото шприцване показва значителна твърдост, когато става въпрос за промени в дизайна на продукта. Тъй като са прецизни инструменти, изработени от стомана, формите са трудни за значителни модификации, след като са били произведени. Дори прости корекции на размерите могат да изискват повторна обработка на сърцевината или кухината, докато структурните промени в дизайна често налагат бракуване на съществуващата форма и създаване на нова. Такива модификации не само водят до допълнителни разходи за обработка (обикновено 30%-70% от първоначалната цена на формата), но и водят до забавяне на производството от 2-4 седмици. По време на итерациите на разработване на продукта, тази негъвкавост принуждава компаниите да завършат всички валидации на дизайна преди производството на формата, което увеличава рисковете и разходите за ранен етап на разработване.
3. Размерите на продукта са ограничени от ограниченията на матрицата
Шприцването на пластмаси по своята същност има технологични ограничения по отношение на размерите на продукта. От гледна точка на оборудването, максималните размери на формоването са ограничени от силата на затягане и пространството на кухината на шприц машината. В момента най-големите шприц машини на пазара могат да произвеждат продукти с дължина приблизително 4 метра; инвестиционните и оперативните разходи за такова оборудване обаче са изключително високи. Ултратънкостенните продукти (напр. тези с дебелина по-малка от 0.5 мм) налагат изключително високи изисквания към прецизността на матрицата и контрола на процеса. Тези ограничения налагат проучването на алтернативни процеси за определени приложения със специални изисквания за размер. Например, големите продукти може да са по-подходящи за ротационно формоване или формоване чрез раздуване, докато микропрецизните части може да изискват микрошприцване или щамповане. Освен това, увеличаването на размерите на продукта значително удължава времето за охлаждане, което влияе върху цялостната ефективност на производството.

Често задавани въпроси за шприцване на пластмаси
Колко време отнема производството на части чрез шприцване на пластмаса?
Времето, необходимо за производство на части чрез шприцване на пластмаса, зависи от няколко фактора, включително размера на детайла, сложността на дизайна, вида на материала и обема на производство.
Какви фактори влияят върху качеството на шприцваните части?
Качеството на шприцваните части се влияе главно от дизайна на матрицата, избора на материал, параметрите на обработка, състоянието на машината и уменията на оператора. Добрият дизайн, подходящите материали, точните настройки и добре поддържаното оборудване спомагат за осигуряване на постоянни, бездефектни части.







