
Inleiding
Vir diegene wat nie vertroud is met vorms nie, mag dit soos 'n heeltemal vreemde konsep lyk. In werklikheid word vorms egter nie net in die industrie gebruik nie, maar ook as 'n algemene deel van die alledaagse lewe. Ys- en sjokoladevorms, byvoorbeeld, behels die giet van gesmelte kos in 'n hol vorm, wat dan afgekoel word om die vorm te stel. Die beginsel is dieselfde in die industrie, behalwe dat gesmelte materiaal die rou materiaal vervang. Vorms word algemeen gebruik vir spuitgiet , blaasgiet , ekstrusie en spuitgiet.
So die eintlike vraag is prakties. Wanneer benodig 'n projek 'n basiese vorm? Wanneer vereis dit iets stewiger? En hoe word hierdie gereedskap eintlik gebou?
Hierdie artikel stel die verskille uiteen. Gebruiksgevalle—vervaardigingsmetodes. Mense sal wegstap met die wete watter pad by hul onderdeel pas. Geen nonsens nie. Net wat op die lyn werk.
Wat is eenvoudige vorms?
'n Eenvoudige vorm doen presies wat die naam aandui. Dit maak onderdele. Dit hoef hulle nie perfek te maak vir 'n miljoen siklusse nie. Dit hoef net vir 'n rukkie te werk.
Tipiese eienskappe
Eenvoudige vorms gebruik sagter materiale. Aluminium is algemeen. Voorverharde staal verskyn soms. Vir baie lae volumes gebruik mense selfs 3D-gedrukte harsvorms. Die levertyd is kort. 'n Werkswinkel kan 'n basiese aluminiumvorm binne dae sny, nie weke nie. Die koste bly laag omdat die ontwerp eenvoudig is. Geen skuifbalkies nie. Geen hysers nie. Geen komplekse verkoelingskanale nie.
Toleransies
Eenvoudige vorms het toleransies tussen ±0.1 mm en ±0.5 mm. Dit is goed vir baie onderdele. 'n Hakie. 'n Behuising. 'n Nie-kritieke deksel. Maar vir komponente wat 'n presiese passing benodig, is daardie syfers te los. Dit is wanneer kliënte eerder na presisie-vormvervaardiging oorskakel.
Materiale
- Goedkoop. Maklik om te masjineer. Goed vir duisende skote.
- Voorgeharde staal. Kos meer. Sterker as aluminium. Hou langer.
- 3D-gedrukte hars. Laagste koste. Vinnigste omkeertyd. Kortste lewensduur. Word amper uitsluitlik gebruik vir prototipe-validering.
Lewensduur
Die reeks is wyd. 'n Harsvorm kan 100 skote hou. Miskien 200 as mense versigtig is. 'n Aluminiumvorm gaan van 1 000 tot 10 000 skote, afhangende van die plastiek en die onderdeelgeometrie. Voorverharde staal kan 50 000 skote stoot voordat slytasie 'n probleem word.
Kostebereik
Eenvoudige vorms kos tussen 1 000 en 3 000 USD. Dit is bekostigbaar vir 'n klein lopie. 'n Aanvangsonderneming kan dit befonds.
Die beste geskik vir
- Kliënte benodig onderdele om vorm en passing te toets voordat hulle tot produksiegereedskap verbind.
- Lae-volume produksie. Lopies van 'n paar honderd of 'n paar duisend onderdele.
- Nie-kritieke onderdele. Komponente waar 'n tiende van 'n millimeter variasie nie saak maak nie.
Eenvoudige vorms het 'n plek in die inspuitvormvervaardigingswerkvloei. Hulle is die toegangspunt. Hulle bewys die ontwerp. Dan, vir hoëvolume- of hoëpresisiewerk, verskuif die gesprek na presisievormvervaardiging. Dit is 'n heeltemal ander vlak.
Wat is presisievorms?
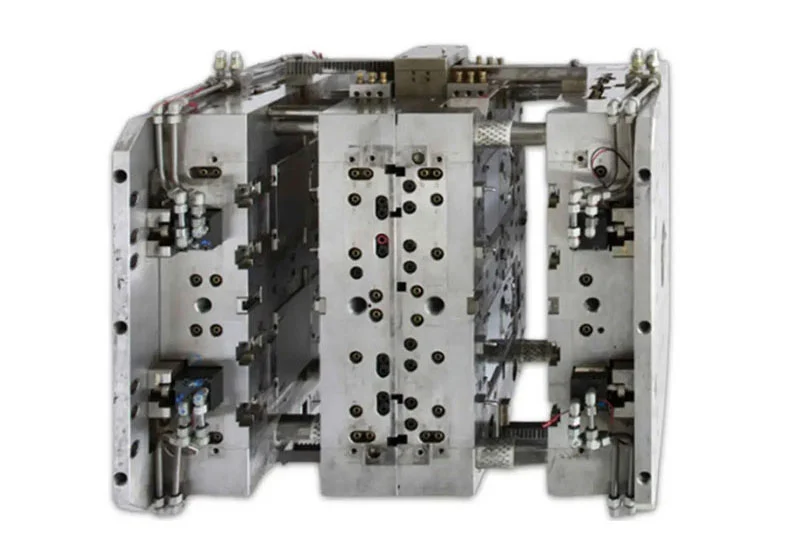
Presisievorms maak byna identiese onderdele, skoot na skoot, vir miljoene siklusse.
Definisie en kenmerke
'n Presisievorm word gebou vir uiterste duursaamheid en presiese herhaalbaarheid. Hoë koste. Lang levertyd. Geen kortpaaie nie. Ingenieurs gebruik geharde gereedskapstaal, nie aluminium nie. Hulle voeg bedekkings by om slytasie te verminder en vrystelling te verbeter. Die ontwerp sluit komplekse verkoelingskanale in om hitte- en siklustyd te bestuur. Elke detail word bereken.
Dit is wat ons bedoel met presisie-vormvervaardiging. Dit is nie net 'n strenger toleransie nie. Dit is 'n ander filosofie. Die vorm word behandel as 'n presisie-masjiengereedskap, nie 'n weggooibare toebehore nie.
Toleransies
Presisievorms hou toleransies tussen ±0.01 mm en ±0.001 mm. Dit is tien tot honderd keer stywer as 'n eenvoudige vorm. Ter vergelyking, 'n menslike haar is ongeveer 0.07 mm dik. Hierdie vorms hou toleransies kleiner as 'n haar. Konsekwent. Oor miljoene onderdele.
Materiale
Geharde gereedskapstaal is die standaard. H13 vir hoë hitte- en slytasiebestandheid. S7 vir impakbestandheid. D2 vir skuurmateriale. Baie presisievorms ontvang ook oppervlakbedekkings. Titaniumaluminiumnitried (TiAlN). Chroomnitried. Diamantagtige koolstof (DLC). Hierdie bedekkings verminder wrywing, voorkom korrosie en verleng die gereedskap se lewensduur.
Lewensduur
'n Goed geboude presisievorm kan ten minste 500 000 skote maak. Baie oorskry een miljoen. Sommige bereik tien miljoen of meer met behoorlike onderhoud. Daarom maak die voorafkoste sin. Versprei oor tien miljoen onderdele, word die gereedskapskoste per onderdeel sente.
Kostebereik
Presisievorms kos tussen 20 000 en 100 000 USD. Komplekse mediese of optiese vorms kan duurder wees. Baie duurder. Die prys weerspieël die staalgehalte, die masjineringstyd, die oppervlakafwerkings en die ingenieursure wat benodig word om dit te ontwerp.
Die beste geskik vir
- Mediese toestelle. Implantate, chirurgiese instrumente, diagnostiese komponente.
- Binnepanele, kanale en strukturele hakies.
- Onderdele onder die enjinkap, sensorbehuisings, transmissieonderdele.
- Konnektors, SIM-kaartlaaie, kamerabehuisings.
- Optiese onderdele. Lense, liggidse, vertoonkomponente.
In die wêreld van inspuitvormvervaardiging is presisievorms bo-aan die piramide. Eenvoudige vorms bewys die konsep. Presisievorms lewer die produk op skaal. Mense wat miljoene identiese, hoëgehalte-onderdele benodig, het nie 'n werklike keuse nie. Die voorafkoste maak seer. Die langtermynbetroubaarheid betaal vir homself.
Wanneer word eenvoudige vorms gebruik?
Eenvoudige vorms het 'n duidelike plek in die produksiewerkvloei. Kliënte gebruik hulle wanneer die volume laag is, die toleransies los is, of die ontwerp steeds verander.
Lae produksievolume (onder 50 000 onderdele)
Dit is die hoofdryfveer. 'n Eenvoudige vorm maak ekonomies sin onder 50 000 skote. Die gereedskapskoste is laag. Die onderdeelkoste per eenheid is hoër as dié van 'n presisievorm, maar die totale belegging bly klein. Vir lopies van 1 000 of 10 000 onderdele is dit dwaas om 50 000 aan 'n geharde staalgereedskap te bestee. 'n 5 000 aluminiumvorm doen dieselfde werk vir minder geld.
Vinnige Prototipering en Ontwerpvalidering
Kliënte benodig regte onderdele voordat hulle tot produksiegereedskap oorgaan. 'n Eenvoudige vorm lewer daardie onderdele vinnig en goedkoop. Die span kan vorm, passing en funksie toets. Hulle kan probleme vroegtydig vind. Dan hersien hulle die ontwerp en sny 'n ander eenvoudige vorm indien nodig.
Losse toleransies is aanvaarbaar
Sommige onderdele benodig nie noue toleransies nie. 'n Hakie binne-in 'n verbruikerstoestel. 'n Deksel wat met ruim speling in plek klik. 'n Weggooibare komponent waar ±0.3 mm goed is. Vir hierdie toepassings hou eenvoudige vorms toleransies wat goed genoeg is.
Lae-waarde of verbruikbare onderdele
Dink aan onderdele wat aanvanklik goedkoop is. 'n Plastiekklem. 'n Spasieerder. 'n Weggooibare houer. Die winsmarge op elke onderdeel is klein. Die byvoeging van presisie-vormvervaardigingskoste sal die sakeplan vernietig. Eenvoudige vorms hou die gereedskapbelegging laag, sodat die prys per onderdeel mededingend bly.
Wanneer word presisievorms gebruik?
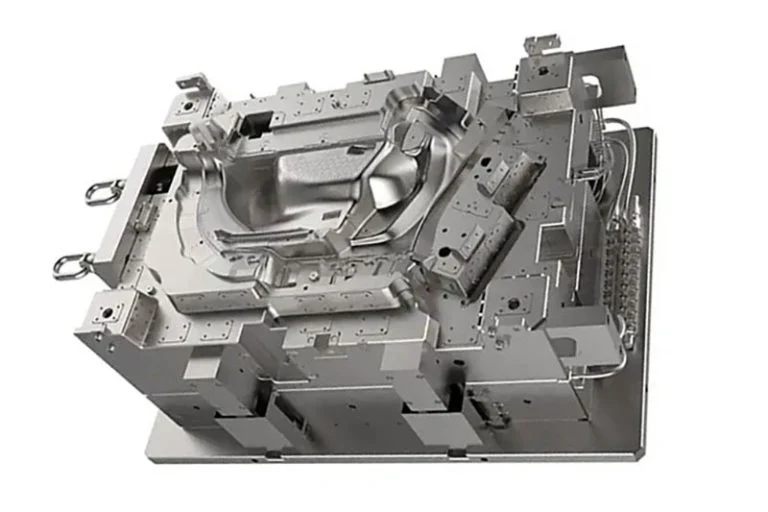
Eenvoudige vorms het perke. As jy verby daardie perke stoot, faal die gereedskap. Onderdele dryf buite spesifikasie. Oppervlaktes degradeer. Siklustye styg. Dit is wanneer mense oorskakel na presisie-vormvervaardiging.
Hoëvolumeproduksie (Meer as 100 000 onderdele)
Volume bepaal die besluit. 'n Eenvoudige aluminiumvorm kan dalk 50 000 skote oorleef. Daarna slyt die holte. Toleransies word oop. Onderdele begin flikker of kortsluit. Vir lopies bo 100 000 onderdele is 'n eenvoudige vorm 'n las. Presisievorms wat van verharde gereedskapstaal gebou is, loop vir miljoene siklusse sonder noemenswaardige slytasie. Die aanvanklike koste is hoër. Die koste per onderdeel oor die volle produksielopie is laer.
Streng dimensionele toleransies (minder as ±0.05 mm)
Sommige onderdele kan nie variasie verdra nie. 'n Mediese toestelkomponent met 'n perspassing-funksie. 'n Optiese lensmontering. 'n Rattreinbehuising. Hierdie onderdele benodig toleransies kleiner as ±0.05 mm. Baie benodig ±0.01 mm of beter. Eenvoudige vorms kan nie daardie getalle konsekwent hou nie. Die aluminiumkern buig. Die temperatuur fluktueer. Presisievormvervaardiging gebruik staal, gevorderde verkoeling en stewige masjienkonstruksie om nou toleransies skoot na skoot te hou.
Streng Kosmetiese of Oppervlakafwerkingvereistes (SPI A-vlak)
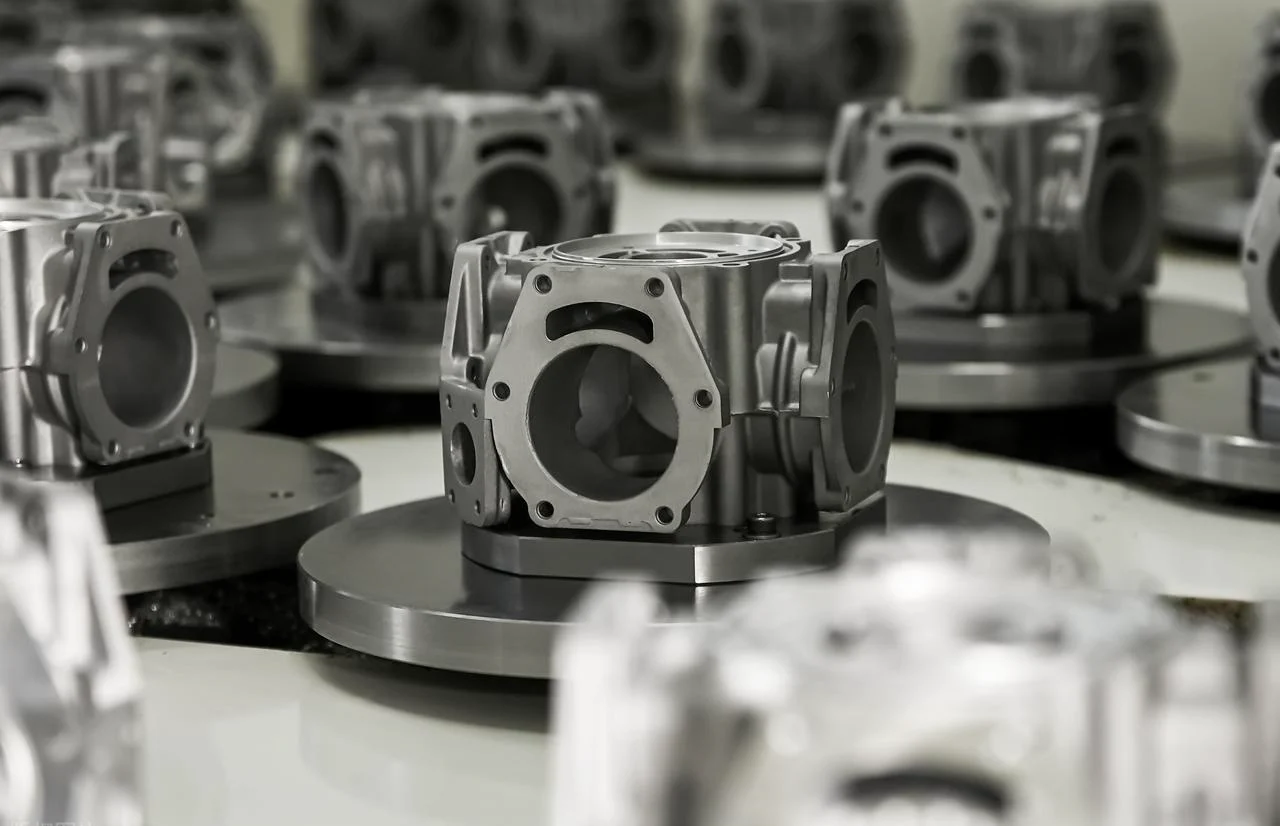
Oppervlakafwerking maak saak vir voorkoms en funksie. SPI A-vlak afwerkings is spieëlagtig. Geen gereedskapmerke nie. Geen sigbare vloeilyne nie. Geen oorblyfsels van die hek wat haak nie. Om hierdie afwerking te bereik, vereis 'n presisie-vorm. Die holte word tot 'n spieël gepoleer. Die staal is hard genoeg om daardie polering oor miljoene siklusse te behou. 'n Eenvoudige vorm van aluminium of voorafverharde staal kan nie 'n SPI A-vlak afwerking handhaaf nie.
Moeilike Materiale
Sommige plastiek vernietig gewone vorms. Glasgevulde nylon is skuurmiddel. PEEK vereis hoë smelttemperature. Vloeibare kristalpolimere (LCP) vloei aggressief en slyt holtes. Hierdie materiale vereis presisie-vormvervaardiging. Die gereedskapstaal moet hard en slytbestand wees. Die bedekkings moet teen korrosie en skuur beskerm.
Dunwandige of diep ribbes wat hoë inspuitdruk vereis
Dunwandige onderdele benodig hoë druk om te vul. Diep ribbes benodig hoë druk om te pak. Hoë druk beteken hoë spanning op die vorm. Die holte buig. Die kern buig. Die skeidingslyn flikker. Presisievormvervaardiging spreek dit aan met versterkte gereedskapkonstruksie. Dikker plate. Steunpilare. Harder staal. Die vorm is ontwerp om inspuitdruk te weerstaan wat 'n eenvoudige aluminiumgereedskap sou kraak of vervorm.
Gereguleerde nywerhede
'n Mediese inplantaatkomponent kan nie faal nie. 'n Ruimtevaart-binnepaneel moet aan vlamvertragende en rooktoksisiteitsstandaarde voldoen. 'n Motorveiligheidsonderdeel benodig volle naspeurbaarheid. Gereguleerde nywerhede vereis gedokumenteerde prosesbeheer. Hulle eis validering. Hulle oudit verskaffers. Presisie-vormvervaardiging bied die konsekwentheid en dokumentasie wat hierdie nywerhede vereis. 'n Eenvoudige vorm, selfs al kan dit toleransie handhaaf, het nie die noukeurigheid nie.
Watter metodes word tipies gebruik om vorms te maak?
Die bou van 'n vorm is nie 'n enkele proses nie. Mense gebruik verskillende metodes, afhangende van die materiaal, die kompleksiteit en die vereiste lewensduur. Elke benadering het sterk punte.
CNC bewerking
Dit is die werkesel van spuitgietwerk. 'n CNC-frees of CNC-draaibank sny die vormholte direk uit 'n blok staal of aluminium. Die proses is presies, herhaalbaar en goed verstaanbaar. Vir geharde staalvorms wat bedoel is om miljoene onderdele te gebruik, is CNC-bewerking die primêre metode. Ruwe bewerkingsprosesse verwyder die grootste deel van die materiaal. Afwerkingsprosesse bring die holte tot finale afmetings. Presisievormvervaardiging maak sterk staat op vyf-as CNC-masjiene om komplekse geometrieë te bereik sonder om die werkstuk te herposisioneer.
Elektriese ontladingsbewerking (EDM)
Sommige kenmerke is te moeilik vir 'n frees. Skerp interne hoeke. Diep, smal ribbes. Komplekse holtes met hoë aspekverhoudings. Vir hierdie mense, gebruik EDM. 'n Grafiet- of koperelektrode word gemasjineer tot die negatiewe vorm van die verlangde kenmerk. Die elektrode word dan naby die staalwerkstuk gebring. 'n Elektriese vonk erodeer die materiaal weg. Die proses is stadig. Dit is ook uiters akkuraat. EDM kan skerp hoeke produseer wat geen eindfrees kan bereik nie. Baie presisievorms het beide CNC-gemasjineerde en EDM-snykenmerke in dieselfde gereedskap.
3D-drukwerk (Vinnige gereedskap)
Vir prototipe-vorms en baie lae-volume produksie, is 3D-drukwerk 'n opsie. 'n Vorminlas word direk vanaf hars of metaalpoeier gedruk. Die levertyd is dae in plaas van weke. Die koste is 'n fraksie van bewerkte staal. Die kompromie is duursaamheid. 'n Gedrukte vorm kan 100 tot 1 000 skote hou voordat slytasie of hitte-agteruitgang dit verwoes. Ons gebruik hierdie metode vir ontwerpvalidering, nie vir massaproduksie nie.
Hoe om te kies tussen eenvoudige en presisievorms
“So, moet ek 'n eenvoudige of 'n presisievorm kies? Watter een is reg vir my?” Hier is 'n besluitnemingsboom om jou te help om vinnig en maklik die regte vorm vir jou behoeftes te kies.
| Vraag 1: Aantal onderdele benodig?
├─ < 50 000 → Vraag 2 └─ > 50 000 → Vraag 3
Vraag 2: Toleransies losser as ±0.1 mm? ├─ Ja → Eenvoudige vorm └─ Nee → Vraag 3
Vraag 3: Materiaal bevat glasvesel/koolstofvesel OF benodig hoë temperature? ├─ Ja → Presisievormvervaardiging └─ Nee → Vraag 4
Vraag 4: Word die onderdeel gereguleer (medies/lugvaart/motorveiligheid)? ├─ Ja → Presisievorm benodig └─ Nee → Vraag 5
Vraag 5: Gereedskapbegroting onder $10,000? ├─ Ja → Eenvoudige vorm (enigste praktiese opsie) └─ Nee → Presisievormvervaardiging (Beter langtermynwaarde) |
Kontak NOBLE vir die beste presisie vormvervaardiging
NOBLE spesialiseer in CNC-bewerking en inspuitvormmaak . Ons doen hierdie werk al jare lank. Prototipe-volumes. Produksievolumes. Eenvoudige vorms. Presisievorms. Ons hanteer dit alles.
Ons verwerkingsvermoëns
Hierdie afdeling is belangrik omdat die artikel so pas eenvoudige teenoor presisievorms verduidelik het. Ons bou eintlik albei. Hier is hoe.
CNC-bewerkingsvermoë
Ons masjienvloer gebruik 'n reeks toerusting. Drie-as-bewerkingsentrums vir basiese holtewerk. Vier-as- en vyf-as-masjiene vir komplekse geometrieë en ondersnydings. Harde freeswerk vir gereedskapstaal in sy verharde toestand. Hierdie masjiene is die ruggraat van ons presisie-vormvervaardigingsproses.
Materiaal wat ons bewerk, sluit in aluminium vir prototipe-vorms, verharde gereedskapstaalgrade soos H13, S7 en D2 vir produksie-presisievorms, vlekvrye staal vir korrosiebestande gereedskap, en ingenieursplastiek vir spesiale toepassings.
Die bereikbare toleransies is streng. Ons handhaaf ±0.005 mm (±5 mikron) op kritieke vormkomponente. Dit is die vlak wat benodig word vir presisie-vormvervaardiging. Eenvoudige vorms kry wyer toleransies. Ons pas die proses aan om by die vereiste te pas.
Sekondêre dienste sluit in oppervlakafwerking, polering tot SPI-grade en EDM vir skerp interne hoeke wat freesmasjiene nie kan bereik nie. Elke stap ondersteun ons inspuitvormmaak - werkvloei.
Spuitgiet vermoëns
Vormtipes wat vervaardig word: Eenvoudige vorms vir prototipering en lae-volume lopies. Presisievorms vir hoë-volume produksie. Brugvorms vir die gaping tussen hulle.
Vormmateriale: Aluminium vir lae-volume gereedskap. Voorverharde staal vir medium-volume brugvorms. Verharde gereedskapstaal met bedekkings vir produksiepresisievorms wat miljoene skote uitvoer. Elke inspuitvormmaakprojek kry die regte materiaal vir die werk.
Onderdeelmateriale verwerk: Kommoditeitsharse soos PP, ABS en PE vir algemene onderdele. Ingenieursharse, insluitend PC-, nylon-, PEEK- en glasgevulde grade vir veeleisende toepassings. Mediese-graad materiale vir toestelle en inplantings.
Waarom NOBLE kies vir presisievormvervaardiging
Die artikel het die teorie verduidelik. Hier is die praktiese verskil. Ons presisie-vormvervaardigingsproses staan uitsonderlik van standaardwerkswinkels.
Ons bou beide eenvoudige en presisie-vorms. Ons pas die vorm by die werklike behoefte aan, nie 'n een-grootte-pas-almal-oplossing nie. 'n Prototipe kry 'n eenvoudige aluminiumvorm. 'n Mediese onderdeel met miljoene skote kry presisiegereedskap van verharde staal deur toegewyde presisie-vormvervaardiging. Die kliënt bespaar in elk geval geld.
Gesertifiseer vir mediese en hoogs betroubare onderdele. ISO 13485:2016 vir mediese toestelle. ISO 9001:2015 vir kwaliteitsbestuur. Hierdie sertifisering is belangrik vir gereguleerde nywerhede. Kliënte bring vir ons onderdele wat in pasiënte of vliegtuie gebruik word. Ons verskaf die dokumentasie en naspeurbaarheid wat daardie toepassings vereis. Ons inspuitvormmaakprosesse is volledig gedokumenteer.
Interne CNC-bewerking en spuitgietwerk. Ons kontrakteer nie uit nie. CNC-bewerking en spuitgietwerk vind onder een dak plaas. Leweringstye verkort. Verantwoordelikheid is enkelbron. Wanneer iets probleme opgelos moet word, loop die ingenieur na die masjien. Geen telefoonoproep nie. Geen vingerwysery nie. Hierdie integrasie is noodsaaklik vir presisie-vormvervaardiging.
Deursigtige DFM-terugvoer. Voordat ons enige staal sny, hersien ons die onderdeelontwerp. Ons vertel kliënte of die onderdeel beter of goedkoper gemaak kan word. Soms verminder 'n klein verandering die vormkompleksiteit met die helfte. Soms is 'n kenmerk onvormbaar soos geteken. Ons merk hierdie probleme vroegtydig op. Dit is nie algemeen in inspuitvormvervaardiging nie.
Prototipe tot produksie, naatloos. 'n Projek begin dikwels met 'n eenvoudige aluminiumvorm vir lae-volume validering. Later groei die vraag. Ons bou dan 'n geharde staal-presisievorm deur presisievormvervaardiging vir hoë-volume produksie. Dieselfde span. Dieselfde kwaliteitstelsel. Dieselfde kontakpersoon. Geen oorgangshoofpyn nie.
FAQ
Wat is die verskil tussen 'n eenvoudige vorm en 'n presisievorm?
'n Eenvoudige vorm gebruik sagter materiale soos aluminium, hou losser toleransies (±0.1 mm tot ±0.5 mm) en hou vir 100 tot 50 000 skote. 'n Presisievorm gebruik verharde gereedskapstaal, hou nou toleransies (±0.01 mm tot ±0.001 mm) en hou vir 500 000 tot meer as 10 miljoen skote.
Wanneer moet ek 'n eenvoudige vorm gebruik?
Gebruik 'n eenvoudige vorm vir produksielopies onder 50 000 onderdele, wanneer toleransies van ± 0.1 mm of losser aanvaarbaar is, en vir standaardplastiek soos ABS of PP sonder glasvullers.
Wanneer moet ek 'n presisievorm gebruik?
Gebruik 'n presisievorm vir volumes bo 100 000 dele, toleransies kleiner as ± 0.05 mm, moeilike materiale soos glasgevulde nylon of PEEK, en vir gereguleerde nywerhede soos medies of lugvaart.
Kan 'n eenvoudige vorm komplekse onderdele maak?
Ja. Meetkunde alleen forseer nie 'n presisievorm nie; 'n eenvoudige aluminiumvorm kan komplekse vorms produseer as die volume laag is en die toleransies los is.
Wat is die goedkoopste manier om 'n vorm te maak?
D-gedrukte harsvorms kos 'n paar honderd dollar en werk vir 100 tot 200 skote, wat hulle die goedkoopste opsie vir prototipe-validering maak.
Is 3D druk goed vir vormmaak?
Vir prototipe-vorms, ja – vinnig en goedkoop. Vir produksievorms, nee – gedrukte vorms verslyt binne honderde skote en kan nie met bewerkte staalgereedskap meeding nie.







