

SLA-snelle prototipering gebruik lig om vloeibare hars in vaste onderdele te omskep. Ingenieurs kry gedetailleerde prototipes vir ontwerpbeoordelings, paskontroles en produkontwikkeling. Dit is 'n kern SLA 3D-drukmetode.
Hierdie proses is uitstekend vir die validering van produkontwerpe, die skep van voorkomsmodelle en die doen van 'n paar geselekteerde funksionele toetse. Maar die finale resultate hang af van die hars wat jy kies, die ontwerp van die onderdeel en naverwerking. In hierdie artikel sal ons deurgaan hoe SLA-vinnige prototipering werk, na die voor- en nadele kyk, dit met ander vervaardigingsmetodes vergelyk, en gesels oor materiale, oppervlakafwerking, koste en industriële toepassings.
Hoe Werk SLA Vinnige Prototipering Werk?
Stap 1: Skep en berei die CAD-model voor
Ingenieurs skep 'n 3D-model in CAD-sagteware. Die lêer word nagegaan en omgeskakel na STL of 3MF. 'n Skoon model voorkom drukfoute. SLA-snelle prototipering begin hier.
Stap 2: Kies hars en stel drukparameters in
Hars word gekies vir voorkoms, sterkte, buigsaamheid en gebruik. Stel dan die volgende parameters in: laagdikte, drukoriëntasie en die plasing van ondersteuningsstrukture. Al hierdie keuses beïnvloed die finale onderdeel.
Stap 3: Druk die prototipe laag vir laag af
'n UV-laser genees spesifieke areas van die vloeibare hars. Hierdie proses word voortdurend herhaal, laag vir laag, om uiteindelik 'n volledige 3D-onderdeel te vorm. SLA 3D-drukwerk gebruik 'n onder-na-bo-boumetode.
Stap 4: Verwyder stutte en maak die gedrukte deel skoon
Die ingenieur verwyder die onderdeel van die drukbed en haal die ondersteuningsstrukture af. Dan word die onderdeel skoongemaak om enige ongeharde hars van die oppervlak en mikrostrukture te verwyder. Skoongemaakte onderdele werk beter.
Stap 5: Na-uitharding en inspeksie van die prototipe
Dan word die onderdele onder 'n lig geplaas om droog te word. Sodra die materiaal volledig gestol het, sal jy begin sien hoe dit werklik is. Dan sal die ingenieurs na die prototipe kyk. Die inspeksie dek afmetings, oppervlakkwaliteit en sigbare defekte. Hierdie stap is deel van die SLA-snelprototiperingsdiens.
Belangrike voordele van SLA-vinnige prototipering
Hoë detail- en dimensionele akkuraatheid
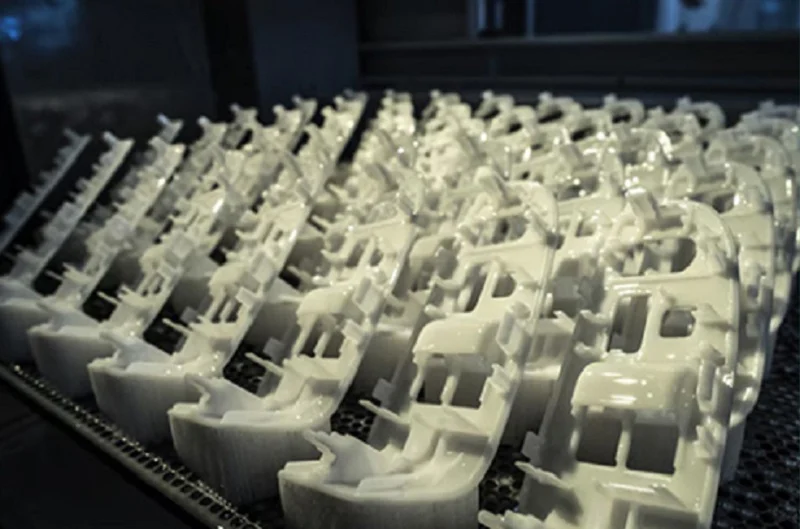
Minuskule kenmerke, fyn kontoere en komplekse besonderhede word getrou weergegee. Akkuraatheid hang af van die drukker, hars, geometrie en naverwerkingsmetodes. Die vlak van detail wat met SLA-snelle prototiperingstegnologie bereik kan word, is ongeëwenaard deur ander metodes.
Gladde oppervlakafwerking
SLA-onderdele het gladder oppervlaktes as FDM-onderdele. Voorkomsmodelle bevoordeel. Prototipes wat 'n skoon afwerking benodig, bevoordeel. Die oppervlak is gereed vir verf of polering.
Vermoë om komplekse geometrieë te produseer
Geboë oppervlaktes, komplekse vorms en gedetailleerde kenmerke kan direk gegenereer word sonder snygereedskap. Ondersteuningsstruktuur en harsdreinering moet in ag geneem word, maar geometriese vryheid is werklik.
Vinniger Ontwerp-iterasie Sonder Toegewyde Gereedskap
Nadat die ontwerper die CAD-model opgedateer het, kan hy die gewysigde prototipe direk druk sonder 'n nuwe vorm. Op hierdie manier kan ontwerpprobleme vroeër gevind word en verskillende weergawes getoets word.
Beperkings van SLA-vinnige prototipering
Materiaaleienskappe kan verskil van produksieplastiek
Fotopolimeerharse tree nie altyd op soos ABS, nylon of polipropileen nie. Materiaaldata moet nagegaan word. Voorspellings oor die finale produkprestasie verg versigtigheid. SLA-vinnige prototipering is nie produksieplastiek nie.
Sommige harsonderdele is bros of sensitief vir omgewingstoestande
Sommige harse kraak onder impak. Herhaalde laai veroorsaak mislukking. UV-blootstelling, hitte, vog en chemikalieë beïnvloed werkverrigting. Die harsformulering bepaal die perke.
Naverwerking voeg tyd en arbeid by
Skoonmaak. Verwydering van ondersteuning. Bykomende uitharding. Skuur. Poleer. Verf. Elke stap voeg tyd by. Elke stap voeg koste by. SLA-snelprototiperingsdienste neem hiervoor in aanhalingstekens rekening.
Bouvolume- en onderdeelgroottebeperkings
Elke SLA-drukker het 'n maksimum bougrootte. Groot komponente word verdeel. Afdelings word na drukwerk aanmekaargesit. Die beperking beïnvloed ontwerp en beplanning.
Materiaal- en produksiekoste kan toeneem vir gespesialiseerde vereistes
Gespesialiseerde harse kos meer. Groot onderdele kos meer. Veeleisende afwerking kos meer. Die kwotasie hang af van druktyd, materiaalverbruik, hoeveelheid en inspeksie. Vanuit 'n praktiese perspektief bied NOBLE—'n toonaangewende vervaardigingsmaatskappy in China—SLA-vinnige prototiperingsdienste wat hierdie veranderlikes doeltreffend bestuur. Ons span help kliënte om van prototipe na massaproduksie oor te skakel sonder verskafferveranderings.
SLA teenoor ander vinnige prototiperingsmetodes
Die keuse van metode hang af van die werk. Oppervlakafwerking. Materiaaleienskappe. Meetkunde. Hoeveelheid. Begroting. Elke proses het sterk punte. Elkeen het beperkings. SLA-vinnige prototipering is een opsie onder verskeie.
| Metode | Hoe werk dit? | Sterkpunte | Limiete | beste Vir |
| SLA | Lig verhard vloeibare hars laag vir laag | Fyn besonderhede, gladde oppervlaktes | Bros harse, beperkte materiaalreeks | Voorkomsmodelle, gedetailleerde prototipes |
| FDM | Plaas gesmelte termoplastiese filament neer | Wyer keuse van algemene termoplastiek | Sigbare laaglyne, growwer afwerking | Konsepmodelle, basiese funksionele dele |
| SLS | Lasersmeltpoeiermateriaal, gewoonlik nylon | Duursame, komplekse funksionele onderdele | Grower oppervlak, hoër koste | Funksionele toetsing, komplekse geometrieë |
| DLP | Projekteer 'n beeld om 'n harslaag te genees | Vinnige laaguitharding, goeie detail | Toerustingafhanklike akkuraatheid | Gedetailleerde harsonderdele, vinniger bouwerk |
| CNC bewerking | Verwyder materiaal van soliede werkstuk | Produksiegraad plastiek, metale, presiese eienskappe | Gereedskaptoegangsbeperkings, hoër koste vir komplekse vorms | Funksionele prototipes, presisie-onderdele |
Hoe om die regte prototiperingsmetode te kies
Die beste metode hang af van die oppervlakafwerking, materiaaleienskappe, geometrie, hoeveelheid en begroting. SLA is geskik vir gedetailleerde harsmodelle. CNC-bewerking, FDM en SLS dien ander ingenieursvereistes.
Vanuit 'n praktiese oogpunt is NOBLE 'n toonaangewende vervaardigingsmaatskappy in China, wat SLA-snelprototiperingsdienste bied, benewens CNC-bewerking en ander prosesse. Ons span help kliënte om die regte metode vir elke projek te kies.
Naverwerking en oppervlakafwerking vir SLA-prototipes
Ondersteuningsverwydering en Oppervlakskuur
Ondersteunings kom af na drukwerk. Die onderdeel word voorberei vir afwerking. Skuur verminder ondersteuningsmerke. Oppervlakgladdheid verbeter. Maar skuur moet beheer word. Kritieke afmetings kan verander. SLA-vinnige prototipering vereis hierdie balans.
Was en UV-na-uitharding
Was verwyder ongeharde hars. Oppervlakhars verdwyn. Interne kenmerke word skoon. UV-na-uitharding volg. Die harsvervaardiger se instruksies definieer die siklus. Die onderdeel bereik sy beoogde eienskappe. SLA 3D-drukwerk hang af van hierdie stap vir materiaalprestasie.
Poleer en Deurskynende Lak Afwerking
Polering verbeter gladheid. Voorkoms verbeter. Geselekteerde SLA-onderdele baat. 'n Deurskynende laag help om deursigtige prototipes te maak. Visuele afwerking word beter. Resultate hang af van die hars en die afwerkingsproses. SLA-snelprototiperingsdienste sluit hierdie opsies in.
Grondlaag, verf en kleurpassing
Onderlaag berei die oppervlak voor. Verfhegting verbeter. Die konsekwentheid van die bedekking word beter. Verf pas by produkkleure. Prototipes lyk realisties. Ontwerpresensies en aanbiedings bevoordeel. SLA-vinnige prototipering lewer visuele akkuraatheid.
Hoe oppervlakafwerking afmetings, voorkoms en levertyd beïnvloed
Skuur verander afmetings. Bedekking verander afmetings. Polering verander afmetings. Voorkoms verander ook. Hierdie stappe voeg levertyd by. Afwerkingsvereistes moet vroegtydig gedefinieer word.
Ontwerpriglyne vir SLA-vinnige prototipering
Wanddikte en Minimum Kenmerkgrootte
Die wanddikte moet geskik wees vir die hars, onderdeelgrootte en beoogde gebruik. Baie dun wande en klein kenmerke kan moeilik wees om betroubaar te druk, daarom moet die drukker se ontwerpriglyne nagegaan word.
Gatontwerp en Dimensionele Kompensasie
Klein gaatjies kan te klein wees of deur ongeharde hars geblokkeer word. Ingenieurs moet die oriëntasie van die gaatjies, toegang tot skoonmaak en die behoefte aan dimensionele aanpassings in ag neem wanneer presiese passing vereis word.
Bou-oriëntering en ondersteuningsplasing
Onderdeeloriëntasie beïnvloed ondersteuningsliggings, oppervlakkwaliteit, druktyd en dimensionele gedrag. Goeie ondersteuningsplasing kan sigbare merke op belangrike oppervlaktes verminder en help om die onderdeel suksesvol te druk.
Hol Strukture en Dreineringsgate
Hol dele kan harsverbruik verminder en soms drukkoste verlaag. Dreineringsgate is belangrik omdat vasgevangde vloeibare hars skoonmaakprobleme kan veroorsaak en die onderdeel kan beskadig as dit binne bly.
Ontwerpoorwegings vir Vergadering en Pastoetsing
Spelings en paringskenmerke moet ontwerp word met die akkuraatheid van die druk- en afwerkingsproses in gedagte. Toetssamestellings kan help om interferensie- en belyningsprobleme te identifiseer voordat produksiegereedskap gemaak word.
Watter faktore beïnvloed SLA-vinnige prototiperingskoste en levertyd?
Onderdeelgrootte, Meetkunde en Bouhoogte
Groot onderdele benodig meer hars. Dit neem langer om te druk. Komplekse vorms verhoog ondersteuningsvereistes. Lang bouwerk verhoog produksietyd. Grootte dryf koste.
Hars Tipe en Materiaalverbruik
Harse het verskillende pryse. Hulle het verskillende werkverrigting. Verbruik hang af van die volume van die onderdeel. Ondersteuningsstrukture voeg materiaal by. Hol kenmerke verminder dit. Mislukte afdrukke mors dit. SLA 3D-drukkoste hang af van hierdie faktore.
Drukoriëntasie en Produksiehoeveelheid
Oriëntasie beïnvloed bouhoogte. Dit beïnvloed ondersteuningsvereistes. Dit beïnvloed oppervlakmerke. Verskeie dele in een bou verbeter doeltreffendheid. Masjienkapasiteit en -rangskikking maak saak. SLA-vinnige prototipering balanseer hierdie veranderlikes.
Naverwerking en kwaliteitsinspeksievereistes
Skoonmaak. Verwydering van ondersteuning. Poleer. Verf. Inspeksie. Elke stap voeg koste by. Elke stap voeg levertyd by. Nou toleransies vereis ekstra arbeid. Gedetailleerde inspeksieverslae vereis meting. Vanuit 'n praktiese perspektief bied NOBLE - 'n toonaangewende vervaardigingsmaatskappy in China - SLA-vinnige prototiperingsdienste wat hierdie koste doeltreffend bestuur. Hul span help kliënte om die werk te beplan voordat produksie begin.
Hoe om SLA-prototiperingskoste en -leestyd te verminder
Vereenvoudig onnodige besonderhede. Kies 'n geskikte hars. Verskaf volledige CAD-lêers. Definieer duidelike toleransies. Spesifiseer afwerkingsvereistes. Hierdie stappe help verskaffers om die werk te beplan. Hulle verminder koste. Hulle verkort levertyd. SLA-vinnige prototipering word meer doeltreffend.
Gehaltebeheer in SLA-vinnige prototipering
Dimensionele Inspeksie en Toleransieverifikasie
Dimensionele inspeksie kontroleer die prototipe teen spesifikasies. Die instrument is afhanklik van die vereiste akkuraatheid. SLA-snelprototipering vereis hierdie verifikasiestap.
Oppervlakdefekte-inspeksie
Visuele inspeksie vind ondersteuningsmerke. Dit vind krake. Dit vind kromtrekking. Ander oppervlakdefekte word vasgevang. Kritieke kosmetiese areas moet voor produksie gedefinieer word. Die verskaffer pas konsekwente aanvaardingskriteria toe. SLA 3D-drukkwaliteit hang af van hierdie duidelikheid.
Harshantering en Na-uithardingsbeheer
Korrekte harshantering verseker konsekwentheid. Korrekte na-uitharding verseker materiaaleienskappe. Die vervaardiger se instruksies moet gevolg word. Onvolledige uitharding veroorsaak probleme. Meganiese eienskappe verander onverwags. SLA-snelprototiperingsdienste beheer hierdie veranderlikes.
Funksionele Toetsing en Prototipe Aanvaardingskriteria
Funksionele toetsing kontroleer werkverrigting. Doen die prototipe sy werk? Aanvaardingskriteria definieer die antwoord. Belangrike afmetings. Pasvereistes. Oppervlaktoestande. Relevante werkverrigtingstoetse. SLA-vinnige prototipering valideer teen hierdie standaarde.
SLA Vinnige Prototiperingsdienste by NOBLE
Ondersteuning vir die ontwikkeling van plastiek- en metaalprototipes
NOBLE verskaf plastiek- en metaalprototipevervaardiging. Verskillende prosesse voldoen aan verskillende ontwerpvereistes. SLA-harsdrukwerk is een opsie. CNC-bewerking is 'n ander. Die produksieroete word gekies op grond van die werk.
Geïntegreerde Vervaardigings- en Oppervlakafwerkingsvermoëns
Ons prototipe-produksie word gekombineer met afrondingsdiens – die onderdele is gereed vir ontwerphersiening wanneer hulle aankom en gereed vir toetsing wanneer hulle aankom. NOBLE se SLA-snelprototiperingsdiens dek hierdie integrasie.
Van Ontwerpondersteuning tot Prototipe-aflewering
Vroeë ontwerpondersteuning kan vervaardigingsprobleme identifiseer. Ons span ingenieurs kan probleme voor produksie vind. 'n Gekoördineerde werkvloei is van ontwerphersiening tot inspeksie tot aflewering, wat prototipe-ontwikkeling makliker bestuurbaar maak. NOBLE se SLA-vinnige prototipering volg hierdie gestruktureerde benadering.
Gereelde vrae oor SLA-vinnige prototipering
Waarvoor staan SLA in 3D-drukwerk?
SLA staan vir stereolitografie, 'n 3D-drukproses wat vloeibare fotosensitiewe hars met behulp van lig uithard. Dit word wyd gebruik om gedetailleerde prototipes met gladde oppervlaktes te produseer.
Hoe akkuraat is SLA-vinnige prototipering?
SLA kan fyn besonderhede en akkurate kenmerke lewer, maar die werklike akkuraatheid hang af van die drukker, hars, geometrie en naverwerking. Kritieke afmetings moet met die verskaffer bespreek en deur inspeksie geverifieer word.
Hoe lank neem SLA-vinnige prototipering?
'n Klein en eenvoudige onderdeel kan binne ure gedruk word, terwyl groter of meer komplekse onderdele langer kan neem. Skoonmaak, na-uitharding, afwerking en inspeksie moet ook ingesluit word wanneer die totale afleweringstyd beraam word.
Is SLA sterker as FDM?
Nie een van die metodes is altyd sterker as die ander nie, want sterkte hang af van die materiaal, drukinstellings en onderdeelontwerp. SLA word dikwels gekies vir detail en oppervlakafwerking, terwyl FDM beter geskik kan wees vir sekere funksionele onderdele wat van ingenieurstermoplastiek gemaak is.
Kan SLA-prototipes vir funksionele toetsing gebruik word?
Ja, SLA-prototipes kan gebruik word vir pastoetse, monteringsproewe en geselekteerde funksionele toetse. Die hars se sterkte, buigsaamheid, temperatuurweerstand en chemiese versoenbaarheid moet aan die toetsvereistes voldoen.
Hoeveel kos SLA-vinnige prototipering?
Die koste hang af van die onderdeelgrootte, harstipe, druktyd, hoeveelheid, afwerking en inspeksievereistes. Die verskaffing van 'n 3D-model en duidelike spesifikasies help 'n verskaffer om 'n meer akkurate kwotasie voor te berei.
Kan SLA-prototipes geverf of gepoleer word?
Ja, baie SLA-prototipes kan geskuur, gepoleer, gegrond en geverf word. Die beste afwerkingsmetode hang af van die hars, verlangde voorkoms en dimensionele vereistes.






