
'n Mediese spruitstuk is 'n blok met kanale en poorte wat vloeistof- of gasvloei in toestelle soos infusiepompe of narkosemasjiene lei. Die presisie daarvan beïnvloed direk pasiëntveiligheid en hoe goed die toestel werk. Die verkeerde materiaal of proses kan toestelversaking, terugroepings of skade aan pasiënte veroorsaak – hier is hoe om dit te vermy. Hoe kies jy die regte materiaal en bewerkingsproses om aan streng mediese standaarde te voldoen terwyl koste laag gehou word? Hierdie gids dek materiale, prosesse, ontwerppunte, kwaliteitsstandaarde en die keuse van 'n vennoot. Mediese spruitstukbewerking vereis noukeurige aandag aan toleransies en veiligheid, veral wanneer met komplekse geometrieë en bioversoenbare materiale gewerk word. Vir mediese CNC-bewerking gee werk met NOBLE jou kundige vervaardigingsvaardighede vir prototipes en volle produksie, wat verseker dat elke mediese spruitstukbewerkingstap aan streng bedryfsvereistes voldoen. Die maak van mediese toestelle vereis presisie, veiligheid en betroubare prosesse.
Materiaalkeusekriteria vir Mediese Manifoldbewerking
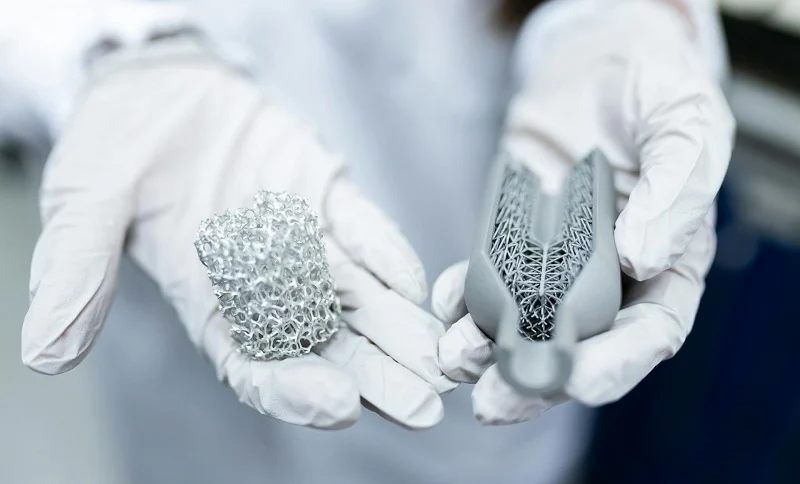
Die keuse van die regte materiaal vir mediese manifoldbewerking beteken om veiligheid, sterilisasie en koste te balanseer. Die belangrikste faktore is biokompatibiliteit, sterilisasiekompatibiliteit en meganiese sterkte. Om hierdie balans reg te kry, bepaal of die toestel veilig en betroubaar werk.
Bioversoenbaarheid en Regulatoriese Standaarde
Bioversoenbaarheid en nakoming van regulatoriese standaarde
Elke materiaal wat in 'n mediese toestel gebruik word, moet biokompatibiliteitstoetse slaag volgens erkende standaarde. Hierdie toetse kontroleer hoe 'n materiaal met lewende weefsel reageer en verifieer veiligheid deur middel van inplantaatstudies. Materiale wat slaag, is veilig vir kontak met liggaamsvloeistowwe. Dit is belangrik vir ortopediese inplantings en ander mediese inplantings. Die CNC-proses moet materiale gebruik wat nie irriteer nie. Biokompatibiliteit is die eerste filter in materiaalkeuse. Die CNC- bewerkingsbenadering moet nie kontaminante inbring wat biokompatibiliteit beïnvloed nie. Dit is van kritieke belang vir inplantings.
Vereistes vir inplantbare vs. enkelgebruiktoestelle
Die beoogde gebruik verander die materiaalvereistes. Vir inplantbare toestelle moet die materiaal jare lank hou. Dit moet korrosie weerstaan en materiaalintegriteit oor tyd handhaaf. Die FDA vereis uitgebreide toetsing vir inplantings. Die CNC-bewerking van inplantbare komponente vereis strenger toleransies. Enkelgebruik-spruitstukke het verskillende reëls. Die bioversoenbare materiale wat hier gebruik word, kan verskil. 'n Enkelgebruik-spruitstuk kan 'n polimeer in plaas van metaal gebruik. Hierdie keuse beïnvloed die hele CNC-benadering. Die bewerking van polimere verskil van die bewerking van metale. Die gereedskap, snelhede en voeding verander alles. Ortopediese inplantings benodig steeds die hoogste gehalte. Die CNC-proses moet ooreenstem met die materiaal se eienskappe.
Meganiese en Chemiese Eienskappe
Sterkte, korrosieweerstand en termiese stabiliteit
'n Mediese spruitstuk moet druk hanteer sonder om te lek. Sterkte is krities. Vlekvrye staal 316L bied goeie korrosieweerstand en sterkte. Titaniumlegerings bied hoër sterkte-tot-gewig-verhoudings. Dit is belangrik vir draagbare mediese toestelle. Termiese stabiliteit is nog 'n faktor. Baie mediese toestelle ondergaan outoklaafsterilisasie. Die materiaal moet sy vorm deur herhaalde siklusse behou. Vir ortopediese inplantings verseker hierdie termiese stabiliteit dat die inplanting nie vervorm nie. Die CNC-metode vir hierdie materiale vereis noukeurige gereedskapkeuse. Harder materiale slyt gereedskap vinniger uit. Dit beïnvloed die CNC-bewerkingskoste en siklustyd. Die mediese industrie eis konsekwente resultate van elke CNC-lopie.
Vloeistofversoenbaarheid en Chemiese Inertheid
Die spruitstuk dra vloeistowwe of gasse. Die materiaal mag nie daarmee reageer nie. Chemiese traagheid is 'n moet. Sommige medisyne kan sekere metale korrodeer of polimere swel. Toetse bevestig versoenbaarheid. Vir mediese toepassings moet jy weet watter vloeistowwe deur die toestel sal vloei. Dit bepaal of jy 'n metaal soos 316L of 'n polimeer soos PEEK gebruik. Die CNC-proses verander ook gebaseer op die materiaal se chemiese eienskappe. Sommige materiale produseer skadelike stof tydens CNC-bewerking. Dit vereis spesiale ventilasie. Mediese toestelvervaardigers moet alle faktore in ag neem.
Koste en Masjineerbaarheid Afwegings
Grondstofkoste teenoor bewerkingstyd
Materiaalkoste is slegs 'n deel van die prentjie. Bewerkingstyd kos dikwels meer as die rou materiaal self. 'n Goedkoper materiaal wat moeilik is om te bewerk, kan koste opdryf. Titanium is duur om te koop en duur om te bewerk. Dit vereis stadige snelhede en gespesialiseerde gereedskap. Maar vir mediese toepassings kan die voordele die koste regverdig. Die CNC-benadering moet vir elke materiaal geoptimaliseer word. Ervaring met mediese-graad materiale betaal af. Deur saam met 'n vennoot soos NOBLE te werk, gee dit jou toegang tot hul kundigheid in die vervaardiging van mediese toestelle. Hulle help om die CNC-benadering vir jou behoeftes te optimaliseer.
Lewensikluskoste-analise vir produksievolumes
Vir hoëvolume-produksie tel klein besparings per onderdeel op. 'n Materiaal wat vinniger masjineer, kan duisende dollars bespaar. Vir lae-volume pasgemaakte manifolds is materiaalkoste minder belangrik. Die opstel- en programmeringstyd maak meer saak. Vir ortopediese inplantings word die materiaalkeuse dikwels deur kliniese behoefte bepaal. Vir enkelgebruik-manifolds is koste 'n groter faktor. Die sleutel is om biokompatibiliteit, werkverrigting en koste te balanseer. Die cnc-strategie moet ooreenstem met die produksievolume.
Topmateriale vir mediese spruitstukbewerking
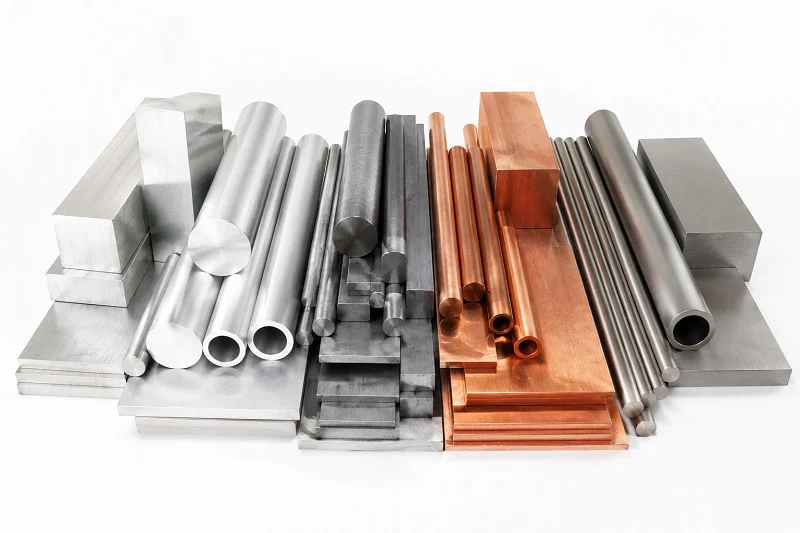
Die keuse van die regte materiaal vir mediese spruitstukbewerking kom neer op drie hoofgroepe. Elke groep het sy eie voordele. Die keuse hang af van die toestel, die begroting en hoeveel onderdele jy moet maak.
Vlekvrye staal (316L en 17-4 PH)
Eienskappe en algemene toepassings
Vlekvrye staal 316L is die standaard vir baie mediese gebruike. Dit bied 'n goeie mengsel van sterkte, korrosiebestandheid en koste. Die syfers wys hoekom dit so goed werk. 316L het 'n treksterkte tussen 580 en 680 MPa. Die vloeigrens val tussen 480 en 580 MPa. Die materiaal strek 35 tot 50 persent voordat dit breek. Dit beteken dat dit spanning kan hanteer sonder om te breek. Hardheid is tussen 200 en 230 HV.
Molibdeen (2–3%) help grootliks om put- en spleetkorrosie in chloriedryke omgewings te weerstaan. Dit is wat 316L hoofsaaklik van 304L onderskei, wat 316L baie beter maak vir korrosiebestandheid in liggaamsvloeistowwe en die beste keuse vir veeleisende inplantaatgebruike.
| Eiendom | Tipiese Waarde (Soos Gebou) |
| Treksterkte | 580–680 MPa |
| Opbrengssterkte (0.2% afslag) | 480–580 MPa |
| Uitgerek by breek | 35-50% |
| Hardheid | 200–230 HV |
Dit maak 316L perfek vir inplantings wat jare lank in die liggaam bly. Jy sien dit ook in weggooibare chirurgiese gereedskap en endoskopiese toestelle. 17-4 PH bied hoër sterkte vir onderdele wat ekstra hardheid benodig. Die CNC-proses vir hierdie staalsoorte benodig skerp gereedskap en goeie verkoeling. Bewerking vir chirurgiese gereedskap maak staat op hierdie grade vir bestendige resultate. Vir ortopediese inplantings bied 316L die taaiheid wat nodig is vir langtermyn gebruik.
oppervlakafwerking vir Netheid en Korrosiebestandheid
Oppervlakafwerking is baie belangrik vir mediese manifolds. Na bewerking moet jy brame verwyder en die oppervlak glad maak. Elektropolering is 'n algemene stap. Dit verwyder 'n dun lagie metaal en laat 'n skoon afwerking.
| Condition | Bereikte Ra-waarde |
| Standaard elektropolering (AISI 316L) | ≤ 0.4 μm |
| Standaard vir ultra-hoë suiwerheidstoepassings | ≤ 0.38 μm (15 μdim) |
| Ekstreme geval vir ultra-hoë suiwerheid toepassings | ≤ 0.25 μm (10 μdim) |
Vir ortopediese inplantings verminder 'n gladde oppervlak die kans dat bakterieë vassit. Dit help ook die onderdeel om korrosie te weerstaan. Die CNC-bewerkingsproses moet genoeg materiaal vir afrondingsstappe laat. Dit verseker dat die finale onderdeel aan alle vereistes voldoen. Die mediese industrie vereis hierdie vlak van presisie.
Titaniumlegerings (Graad 5 en Graad 23)
Hoë sterkte-tot-gewig-verhouding en bioversoenbaarheid
Titanium is 'n topkeuse wanneer gewig saak maak. Graad 5 (Ti-6Al-4V) en Graad 23 bied uitstekende sterkte-tot-gewig-verhoudings. Hierdie materiale weeg ongeveer die helfte soveel as staal. Hulle slaag ook bioversoenbaarheidstoetse met goeie resultate. Dit maak hulle ideaal vir inplantings wat moet hou. Baie ortopediese inplantings gebruik titanium omdat dit goed met been bind. Die materiaal weerstaan korrosie van liggaamsvloeistowwe. Vir die vervaardiging van mediese toestelle bied titanium 'n unieke stel voordele. Die CNC-benadering vir titanium vereis ervaring en die regte gereedskap. Die materiaal se bioversoenbaarheid maak dit 'n topkeuse vir veeleisende gebruike.
Masjinering Uitdagings en Koste Oorwegings
Titanium is moeilik om te bewerk. Dit verhit vinnig en slyt gereedskap uit. Jy benodig stadige snelhede en 'n hoë koelmiddelvloei. Dit verhoog die bewerkingstyd en -koste. Die rou materiaal kos ook meer as staal. Maar vir baie mediese gebruike regverdig die voordele die prys. Onderdele wat lig en sterk moet wees, gebruik dikwels titanium. Die CNC-strategie moet hiermee rekening hou. Om saam met 'n vennoot te werk wat weet dat titanium tyd en geld bespaar. NOBLE bring diepgaande ervaring met hierdie materiale vir mediese spruitstukbewerkingsbehoeftes.
Gevorderde polimere (PEEK, ULTEM en polikarbonaat)
Liggewig, Chemiese Weerstand en Deursigtigheid
Polimere bied 'n ander stel voordele. Hulle is liggewig en weerstaan chemikalieë goed. PEEK is 'n hoëprestasie-polimeer wat metaal in sommige gebruike kan vervang. Dit hanteer herhaalde sterilisasiesiklusse. ULTEM bied goeie sterkte en hittebestandheid. Polikarbonaat is ideaal vir deursigtige manifolds as gevolg van impakbestandheid. Jy kan vloeistofvloei deur die toestel sien. Dit help met diagnostiek en toetsing. Ander polimere soos RADEL, akriel, COC en COP werk goed vir gebonde manifolds. PVC en polisulfoon verskyn ook in spesifieke mediese gebruike. Die materiale wat jy kies, hang af van die toestel se behoeftes. Vir inplantings bied polimere 'n ligter alternatief vir metale.
CNC-bewerking vs. Spuitgieten vir Polimeer Manifolds
Die produksievolume bepaal die beste proses. Vir lae volumes is masjinering die beste keuse. Daar is geen persoonlike gereedskapskoste nie. Vir 500 eenhede wissel die koste per onderdeel van $50 tot $150. Spuitgietvorming maak sin vir 1 000 of meer eenhede. Maar die gereedskapskoste kan wissel van $5 000 tot $20 000 of meer.
| Vervaardigingsmetriek | CNC bewerking | Spuitgieten |
| Ekonomiese produksiereeks | 1 tot 500 eenhede | 1,000+ eenhede |
| Gereedskapskoste | $0 (Geen persoonlike gereedskap nie) | Hoog ($5,000-$20,000+) |
| Produksie Volume | Koste per onderdeel | |
| - | - | |
| Prototipe (1-10 dele) | $200-500+ | |
| Lae volume (10-500 dele) | $ 50-150 | |
| Medium volume (500-5 000 dele) | $ 20-50 | |
| Hoë volume (5 000-50 000 dele) | $ 10-20 | |
| Massaproduksie (1 000+ onderdele) | $ 5-15 |
Vir PEEK werk mikrokorrel-soliede-karbiedgereedskap met positiewe hellingshoeke die beste. Die CNC-proses moet vir elke polimeer ingestel word. Verskillende materiale sny anders. Die regte benadering bespaar tyd en verseker kwaliteit. Vir inplantings moet die bewerking skoon en presies wees. Die materiaalkeuse en proses werk saam om 'n veilige, betroubare toestel te skep. Die mediese industrie eis niks minder nie.
NOBLE, as 'n toonaangewende vervaardigingsvennoot in China, het die vaardighede om al hierdie materiale vir u mediese manifold-bewerkingsprojekte te hanteer. Hulle help u om glad van prototipe na volle produksie te beweeg.
Prosesse vir Mediese Manifoldbewerking
Die regte proses vir mediese spruitstukbewerking hang af van die onderdeel se kompleksiteit. Eenvoudige blokke met reguit kanale werk goed op 3-as-toerusting. Komplekse ontwerpe met hoekige poorte benodig 5-as-vermoë. Klein, hoë-volume komponente skuif dikwels na Switserse masjiene. Elke benadering het sy plek in mediese toestelproduksie.
CNC Milling en CNC Draai
CNC-freeswerk en -draaiwerk vorm die ruggraat van die meeste mediese manifoldproduksie. Hierdie prosesse verwyder materiaal uit 'n soliede blok om kanale, poorte en monteringskenmerke te skep – die keuse tussen 3-as- en 5-as-bewerking verander watter geometrieë jy kan bereik.
3-As vs. 5-as-bewerking
'n 3-as-masjien beweeg die snygereedskap langs X-, Y- en Z-koördinate. Dit werk goed vir spruitstukke met reguit kanale en poorte wat vanuit 'n enkele rigting geboor word. Die opstelling is eenvoudig en die siklustye bly voorspelbaar. Baie enkelgebruik-spruitstukke val in hierdie kategorie.
5-as-bewerking voeg rotasie om twee bykomende asse by. Dit laat die gereedskap die werkstuk vanuit byna enige hoek benader. Vir mediese CNC-bewerking bied hierdie vermoë nuwe ontwerpmoontlikhede. Hoekige poorte, geboë kanale en ondersny-eienskappe word prakties. Die kompromie is hoër masjienkoste en meer komplekse programmering.
Vanuit 'n praktiese perspektief kom die besluit neer op geometrie. As jou verdeelstuk poorte teen saamgestelde hoeke benodig, is 5-as die beste keuse. As alles op een of twee vlakke in lyn is, bespaar 3-as geld sonder om kwaliteit in te boet.
Multi-as vir hoekige poorte en komplekse geometrieë
Multi-as-bewerking is uitstekend wanneer poorte teen presiese hoeke moet ontmoet. 'n Klepliggaam of hidrouliese verdeelstuk vereis dikwels ware posisietoleransies van ±0.02 mm of strenger. Daardie vlak van presisie vereis toerusting wat streng toleransies oor verskeie asse kan handhaaf. FabVector se 5-as-diens spesifiseer posisioneringsakkuraatheid van ±0.005 mm vir hul toerusting. Hierdie soort akkuraatheid verseker dat elke poort presies land waar die ontwerp vereis.
Spesifieke bewerkings in mediese CNC-prosesse sluit in dopfreeswerk vir groot plat areas, profielfreeswerk vir kontoere, boorwerk vir deurboorgate, versinkte bevestigingskoppe, ruiming vir gladde afwerkingsgate, en draadfreeswerk vir interne skroefdrade. Elke bewerking vereis sy eie gereedskapstrategie en spoedparameters. Die bewerking vir mediese toestelle moet rekening hou met materiaaleienskappe. Titanium benodig byvoorbeeld stadiger snelhede en hoër koelmiddelvloei om hitte-opbou te voorkom.
Switserse bewerking vir klein, presiese komponente
Switserse bewerking bied 'n ander benadering vir klein onderdele. Die werkstuk roteer terwyl dit deur 'n geleidingsbus gly. Die snygereedskap bly stilstaande of beweeg net effens. Hierdie ontwerp bied uitsonderlike ondersteuning naby die snysone, wat defleksie verminder en akkuraatheid verbeter.
Voordele vir hoë-volume, nou-toleransie onderdele
Switserse masjiene blink uit in die vervaardiging van klein, komplekse onderdele in hoë volumes. Hulle handhaaf noue toleransies, onderdeel na onderdeel sonder om te dryf. Vir mediese manifold-bewerking is hierdie konsekwentheid geweldig belangrik. Pasiëntveiligheid hang af van elke eenheid wat aan dieselfde spesifikasies voldoen.
Die syfers vertel die storie. Switserse bewerking verminder siklustye met 30-70% op komplekse onderdele in vergelyking met konvensionele multi-opstelling draaiwerk. Beskou 'n onderdeel wat 8 minute neem oor drie opstellings op konvensionele toerusting. 'n Enkele Switserse opstelling voltooi dit in 3 minute. Dit verteenwoordig 'n vermindering van 62.5% in siklustyd. Vir hoë-volume produksie tel daardie besparings vinnig op.
Materiaalvermorsing en siklustyddoeltreffendheid
Switserse bewerking verminder ook materiaalvermorsing. Die gidsbus ondersteun die staafmateriaal naby die snypunt, wat vibrasie verminder en 'n stywer nesteling van onderdele moontlik maak. Minder materiaal gaan na skroot. Die enkelopstellingsbenadering elimineer die behoefte aan veelvuldige toebehore en herbevestigingsfoute. Dit verbeter die algehele doeltreffendheid in mediese toestelproduksie.
Vir die bewerking van chirurgiese instrumente hanteer Switserse masjiene klein diameters met gemak. Hulle lewer konsekwente resultate oor lang produksielopies. Die mediese industrie maak staat op hierdie betroubaarheid.
Elektriese ontladingsbewerking (EDM)
EDM verwyder materiaal deur elektriese vonke te gebruik eerder as snygereedskap. Hierdie proses werk goed vir harde materiale en ingewikkelde kenmerke wat konvensionele bewerking nie kan bereik nie.
Draad EDM vir ingewikkelde interne kenmerke
Draad EDM gebruik 'n dun, elektries gelaaide draad om deur materiaal te sny. Dit blink uit in die skep van komplekse interne vorms met skerp interne hoeke. Die draad raak nooit die werkstuk nie, dus is daar geen snykrag wat defleksie veroorsaak nie. Dit maak draad EDM ideaal vir delikate kenmerke in mediese CNC-bewerking.
Vir manifolds met ingewikkelde interne kanale bied draad EDM akkuraatheid wat freeswerk nie kan ewenaar nie. Die proses werk ook op verharde materiale, wat jou materiaalopsies uitbrei.
Sinker EDM vir diep kanale en skerp hoeke
Sinker EDM gebruik 'n gevormde elektrode wat in die werkstuk afdaal. Dit skep diep kanale en skerp hoeke wat standaard snygereedskap sou breek. Die elektrode dra sy vorm oor na die werkstuk deur beheerde vonkerosie.
Hierdie proses is geskik vir manifolds met diep, smal kanale of kenmerke met stywe interne radiusse. Die oppervlakafwerking na EDM mag addisionele polering benodig, maar die geometriese akkuraatheid is uitstekend. Vir mediese toepassings van CNC-bewerking bied EDM 'n oplossing wanneer konvensionele prosesse hul perke bereik.
Vir PEEK en ander polimere werk mikrokorrel soliede karbiedgereedskap met positiewe hellingshoeke en gepoleerde groewe die beste. Hierdie gereedskap verminder hitte-opbou en voorkom materiaalsmeer. Die regte gereedskap maak die verskil tussen 'n skoon snit en 'n beskadigde onderdeel.
NOBLE, as 'n toonaangewende vervaardigingsvennoot in China, bring kundigheid oor al hierdie prosesse. Hul span help kliënte om die regte benadering vir elke projek te kies, van prototipering tot massaproduksie. Hierdie leiding verseker dat u mediese spruitstukbewerkingsprojek op vaste grond begin.
Presisievereistes vir Mediese Manifoldbewerking
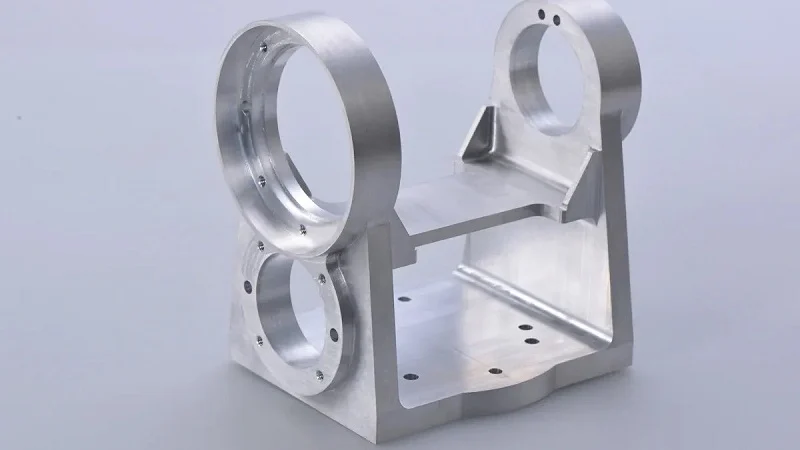
Presisie is nie net 'n deftige woord in mediese spruitstukbewerking nie. Dis wat 'n toestel wat werk, onderskei van een wat faal. Wanneer 'n spruitstuk narkose stuur of medikasie aflewer, maak elke klein meting saak. Die toleransies wat jy handhaaf en die oppervlakafwerking wat jy kry, beïnvloed direk pasiëntveiligheid en hoe goed die toestel presteer. Kom ons kyk na wat presisie werklik beteken.
Toleransies en afmetingsakkuraatheid
Tipiese Toleransie-reekse en hul Impak
Mediese manifolds benodig streng toleransies. Standaardpraktyk vereis streng toleransies vir belangrike kenmerke. Sommige toepassings benodig selfs strenger perke. Die tabel hieronder toon algemene reekse:
| Funksie Tipe | Tipiese verdraagsaamheid | Toepassingsvoorbeeld |
| Hawe liggings | ± 0.02 mm | Vloeistoftoevoerstelsels |
| Kanaaldiameters | - | Presisie vloeibeheer |
| Paringsoppervlakke | - | Verseëlingskoppelvlakke |
| Draadposisies | - | Verenigbaarheid van samestelling |
Hierdie getalle is nie lukraak nie. 'n Poort wat 0.02 mm af is, kan 'n lek veroorsaak. 'n Kanaal wat te nou is, blokkeer vloei. Vir inplantings is die risiko's hoër. Ortopediese inplantings benodig mikronvlak-toleransies om behoorlik teen die been te pas. Die bewerkingsproses moet hierdie spesifikasies konsekwent op elke onderdeel handhaaf.
Meting en verifikasie van dimensionele akkuraatheid
Jy kan nie regmaak wat jy nie meet nie. Koördinaatmeetmasjiene (KMM's) kontroleer sleuteldimensies op mediese CNC-bewerkingsuitsette. Hierdie toestelle meet die onderdeel en vergelyk metings met die CAD-model. Vir hoëvolume-lopies hou statistiese steekproefneming die kwaliteit in toom. Elke bondel word geïnspekteer. Die data gaan terug na die CNC-proses om afwyking vroeg op te spoor. Hierdie lus hou die bewerking binne spesifikasies van die eerste onderdeel tot die laaste.
Oppervlakafwerking en netheid
Ra-waardes en hul effek op vloeistofvloei
Oppervlakafwerking beïnvloed hoe vloeistowwe deur die verdeelstuk beweeg. Ruwe oppervlaktes skep turbulensie en weerstand. Gladde oppervlaktes laat vloeistowwe vrylik vloei. Vir vloeistofkanale is 'n oppervlakafwerking van Ra 0.4 µm of beter standaard. Die tabel hieronder toon wat verskillende afwerkings bereik:
| Voltooiingsvlak | Ra waarde | Tipiese gebruik |
| Standaard bewerk | - | Nie-kritieke oppervlaktes |
| Mediese graad | 0.4 μm | Vloeistofkanale |
| Ultra-glad | ≤ 0.25 μm | Hoë-suiwerheid toepassings |
'n Gladder afwerking verminder ook bakteriese opbou. Dit is belangrik vir inplantings en herbruikbare toestelle. Die CNC-benadering moet genoeg materiaal vir afrondingsstappe laat. Jy kan nie te veel poleer sonder om die vorm van die onderdeel te verander nie.
Ontbraaming, passivering en elektropolering
Rou bewerking laat brame en mikro-krake agter. Hierdie foute vang kontaminante vas en verswak die onderdeel. Ontbraaming verwyder skerp kante. Passivering skep 'n beskermende oksiedlaag op vlekvrye staal. Elektropolering maak die oppervlak op 'n mikroskopiese vlak glad. Vir 316L vlekvrye staal bereik standaard elektropolering Ra-waardes van 0.4 µm of beter. Hierdie stappe beskerm die integriteit van die verdeelstuk en verleng die lewensduur daarvan.
Versekering van herhaalbaarheid vir pasiëntveiligheid
Prosesbeheer en Statistiese Analise
Herhaalbaarheid beteken dat elke onderdeel ooreenstem met die vorige een. Hierdie konsekwentheid is 'n moet vir pasiëntveiligheid. Prosesbeheer gebruik statistiese metodes om produksie te monitor. Beheerkaarte volg sleuteldimensies oor tyd. As 'n meting na die toleransielimiet dryf, vang operateurs dit op voordat onderdele buite spesifikasie raak. Hierdie proaktiewe benadering verminder vermorsing en keer dat defekte toestelle pasiënte bereik.
Vermindering van Variasie in Hoëvolume Produksie
Hoëvolume-produksie vererger klein variasies. 'n Gereedskap wat effens slyt, kan afmetings oor 'n lang lopie verskuif. Gereelde gereedskapveranderings en inspeksie tydens die proses hou veranderlikheid in toom. Outomatiese stelsels op Switserse masjiene en CNC-sentrums handhaaf konsekwente snyparameters. Vir presisie-onderdele vir gesondheidsorg, is hierdie betroubaarheid wat vertroude verskaffers van die res onderskei.
Vanuit 'n praktiese oogpunt maak dit 'n verskil om met 'n ervare vennoot saam te werk. NOBLE, 'n toonaangewende vervaardigingsvennoot in China, bring diepgaande kundigheid in mediese spruitstukbewerking. Hul span weet hoe om mikronvlak-toleransies te handhaaf terwyl koste bestuur word. Hulle help kliënte om van prototipe na massaproduksie oor te skakel sonder om veiligheid en funksionaliteit in te boet. Wanneer pasiëntveiligheid van jou spruitstuk afhang, benodig jy 'n vennoot wat presisie net so ernstig opneem soos jy.
Kies NOBLE vir u mediese spruitstukbewerkingsprojek

Om die regte vennoot vir mediese manifoldbewerking te kies, kan oorweldigend voel. Jy benodig iemand wat die materiale verstaan, streng toleransies handhaaf en duidelik kommunikeer. NOBLE bring dit alles na die tafel. Hul span werk saam met jou van die eerste skets tot volle produksie. Kom ons kyk na wat die belangrikste is wanneer 'n bewerkingsvennoot geëvalueer word.
Evaluering van tegniese vermoëns
Ervaring met mediese-graad materiale
Nie elke werkswinkel weet hoe om 316L vlekvrye staal of PEEK te hanteer nie. NOBLE het jare lank met hierdie materiale gewerk. Hul masjiniste ken die regte snelhede, toevoere en gereedskap vir elkeen. Hierdie ervaring blyk in die laaste deel. 'n Verdeelstuk wat deur iemand wat die materiaal verstaan, gemasjineer word, sal skoner snitte en minder defekte hê. Die CNC-proses vir titanium benodig byvoorbeeld stadige snelhede en baie koelmiddel. NOBLE se span weet dit uit ervaring, nie deur probeerslae nie. Daardie kennis bespaar jou tyd en geld op elke projek.
Interne vermoëns vir afronding en toetsing
Afrondingsstappe maak net soveel saak as die aanvanklike snitte. Ontbraaming, passivering en elektropolering gebeur alles intern by NOBLE. Jy hoef nie onderdele na 'n tweede verskaffer te stuur nie. Dit hou die gehalte konsekwent en die tydlyn kort. Toetsing vind ook op die perseel plaas. Koördinaatmeetmasjiene verifieer afmetings op elke bondel. Dit beteken minder verrassings later. Die bewerkingsproses bly onder een dak, wat kommunikasie en aanspreeklikheid vereenvoudig.
Assessering van Gehaltebestuurstelsels
Sertifisering en ouditgeskiedenis
Kwaliteit is nie net 'n modewoord by NOBLE nie. Dit is ingebou in hul daaglikse bedrywighede. Hul sertifisering bewys dat hulle streng prosedures volg. Oudits vind gereeld plaas, en die resultate toon 'n rekord van voldoening. Wanneer jy vir dokumentasie vra, verskaf hulle dit sonder huiwering. Hierdie deursigtigheid is belangrik in die mediese veld. Jy moet weet jou onderdele voldoen aan elke vereiste.
Gehaltebestuurstelselsertifisering
Twee sertifikate staan uit vir mediese werk. Een dek algemene kwaliteitsbestuur. Die ander gaan verder en spreek spesifiek die vervaardiging van mediese toestelle aan. NOBLE besit albei. Hierdie sertifikate beteken dat hul prosesse gedokumenteer, herhaalbaar en geouditeer word. Vir mediese spruitstukbewerking is hierdie vlak van kwaliteitsbeheer ononderhandelbaar. Dit gee jou die vertroue dat elke onderdeel aan dieselfde standaard voldoen.
Kommunikasie en Voorsieningskettingbetroubaarheid
Prototiperingsondersteuning en DFM-terugvoer
Terugvoer oor ontwerp vir vervaardigbaarheid (DFM) kan jou projek weke bespaar. Wanneer NOBLE jou ontwerp vroeg hersien, identifiseer hulle probleme voordat produksie begin. Die syfers staaf dit. DFM-hersienings verminder ontwerp-iterasies met 35-40%, wat hersienings van 3-4 rondes tot slegs 1-2 verminder. Dit vertaal na gemiddeld 7-10 dae wat per projek bespaar word. Hul span sê vir jou wanneer 'n kanaal te smal of 'n toleransie te streng is. Hierdie terugvoer help jou om probleme op papier op te los in plaas van op die werksvloer.
Skaalbaarheid vir produksie-opgradering
'n Prototipe wat goed werk, moet steeds skaal. NOBLE hanteer hierdie oorgang glad. Hulle begin met 'n paar onderdele vir toetsing, en verhoog dan die produksie soos jy die ontwerp valideer. Hul toerusting hanteer beide lae-volume lopies en hoë-volume produksie. Die CNC-masjiene loop konsekwent oor duisende onderdele. Hierdie skaalbaarheid beteken dat jy nie 'n nuwe vennoot hoef te vind wanneer die vraag groei nie. Dieselfde span wat jou prototipe gebou het, hanteer jou massaproduksie.
Vanuit 'n praktiese perspektief beteken die keuse van NOBLE dat jy 'n vennoot kry wat die volle prentjie verstaan. Hulle kombineer tegniese vaardigheid, gesertifiseerde gehalte en duidelike kommunikasie. Daardie kombinasie hou jou mediese manifold-bewerkingsprojek van begin tot einde op koers.
Materiaalkeuse en proseskeuse moet ooreenstem met kliniese behoeftes. Vir mediese spruitstukbewerking speel 316L, titanium en PEEK verskillende rolle. CNC-freeswerk hanteer komplekse geometrieë. Switserse bewerking dek hoë-volume mediese onderdele. Die CNC-proses moet aan mediese vereistes voldoen. Presisie beskerm pasiëntveiligheid. Elke CNC-lopie volg mediese standaarde. Pasiëntveiligheid hang af van CNC-akkuraatheid. Die CNC-benadering vereis ervaring. CNC-gereedskap is belangrik vir mediese toepassings. Mediese CNC-bewerking lewer resultate. Pasiëntveiligheid kom eerste. Veiligheid is ononderhandelbaar vir mediese toestelle.
Volgens Nasto soek vervaardigers van mediese toestelle vennote vir vroeë DFM-insette om gehalte en koste te verbeter. Die integrasie van vervaardigingsoorwegings vermy duur herontwerpe, soos deur P&Y se ingenieurspan gesê.
Betrek vroegtydig 'n mediese CNC-vennoot vir mediese spruitstukbewerking. Kontak ons CNC-span vir 'n mediese ontwerpoorsig.
Gereelde vrae oor mediese spruitstukbewerking
Watter toleransie kan ek verwag vir mediese manifoldbewerking?
Vir mediese spruitstukbewerking kan tipiese toleransies so streng as ±0.02 mm (0.0008 duim) op poortliggings wees. Kanaaldiameters en pasoppervlaktes vereis hoë presisie, met waardes afhangende van die spesifieke toepassing. Jy kan strenger toleransies kry, maar dit kos meer. Vra slegs vir wat jou toestel werklik benodig.
Hoe kies ek tussen vlekvrye staal en titanium?
Kies 316L vlekvrye staal as jy goeie korrosiebestandheid benodig en geld wil bespaar. Kies titanium as gewig belangrik is of as jy 'n hoë sterkte-tot-gewig-verhouding benodig. Titanium kos meer en neem langer om te masjineer, maar dit is die moeite werd vir inplantings en draagbare toestelle.
Wanneer moet ek 'n polimeer-manifold bewerk in plaas daarvan om dit te giet?
Masjineer polimere wanneer jy minder as 500 onderdele benodig. Daar is geen persoonlike gereedskapskoste nie, so die prys per onderdeel bly laag. Vir 1 000 of meer eenhede is spuitgietwerk goedkoper, selfs met die gereedskapskoste van $ 5 000 tot $ 20 000. Masjineer altyd eers prototipes.
Watter oppervlakafwerking benodig vloeistofkanale?
Vloeistofkanale in mediese spruitstukbewerking benodig 'n oppervlakafwerking van Ra 0.4 µm of beter. Hierdie gladheid verminder turbulensie en verhoed dat bakterieë opbou. Standaard elektropolering op 316L vlekvrye staal gee hierdie vlak. Gebruike met baie hoë suiwerheid mag Ra ≤ 0.25 μm benodig.
Kan PEEK metaal in mediese manifolds vervang?
Ja, PEEK werk goed vir baie gebruike. Dit kan deur baie sterilisasiesiklusse gaan en is bestand teen chemikalieë. Dit is ligter as metaal en veilig vir die romp. Gebruik mikrokorrel soliede karbiedgereedskap met positiewe hellinghoeke en gepoleerde groewe wanneer PEEK bewerk word. Dit verhoed dat die materiaal smeer.
Watter sertifikate moet my masjineringsvennoot besit?
Soek na sertifikate wat kwaliteitsbestuur en mediese toestelvervaardigingsvermoëns demonstreer. Dit dui op geskrewe en herhaalbare prosesse. Vra vir ouditgeskiedenis en dokumente. 'n Vennoot wat hierdie inligting deel, sal vir jou konsekwente onderdele gee.
Hoe vroeg moet ek 'n masjineringsvennoot betrek?
Betrek jou vennoot tydens die ontwerpfase. Terugvoer oor ontwerp vir vervaardigbaarheid verminder ontwerpveranderinge met 35-40%. Dit verminder hersienings van 3-4 rondes na 1-2. Dit bespaar 7-10 dae per projek. Vroeë insette verhoed duur herontwerpe en hou jou projek op skedule.







