
'n Pasaangeër-leiding faal midde-in 'n prosedure. 'n Insulienpompbehuising kraak tydens sterilisasie. Dit is nie net vervaardigingsfoute nie – dit is lewensgevaarlike oomblikke. Van 2010 tot 2012 het onderdeel- of materiaalfoute 28% van terugroepings veroorsaak, sê die FDA. Wat onderskei betroubare mediese toestelkomponente van gevaarlike komponente? Die antwoord berus op drie pilare: die keuse van die regte materiale, slim mediese toestelvervaardiging en deurdagte ontwerp. Elke besluit beïnvloed regulatoriese goedkeuring, pasiëntveiligheid en kwaliteit. Een verkeerde skuif tydens ontwikkeling kan duur herontwerpe veroorsaak of pasiënte benadeel. Hierdie gids gee jou praktiese insigte vir die ontwikkeling van mediese produkte, met 'n fokus op die kritieke rol wat mediese toestelkomponente in elke stadium van die proses speel.
Materiaalkeuse vir Komponente van mediese toestelle
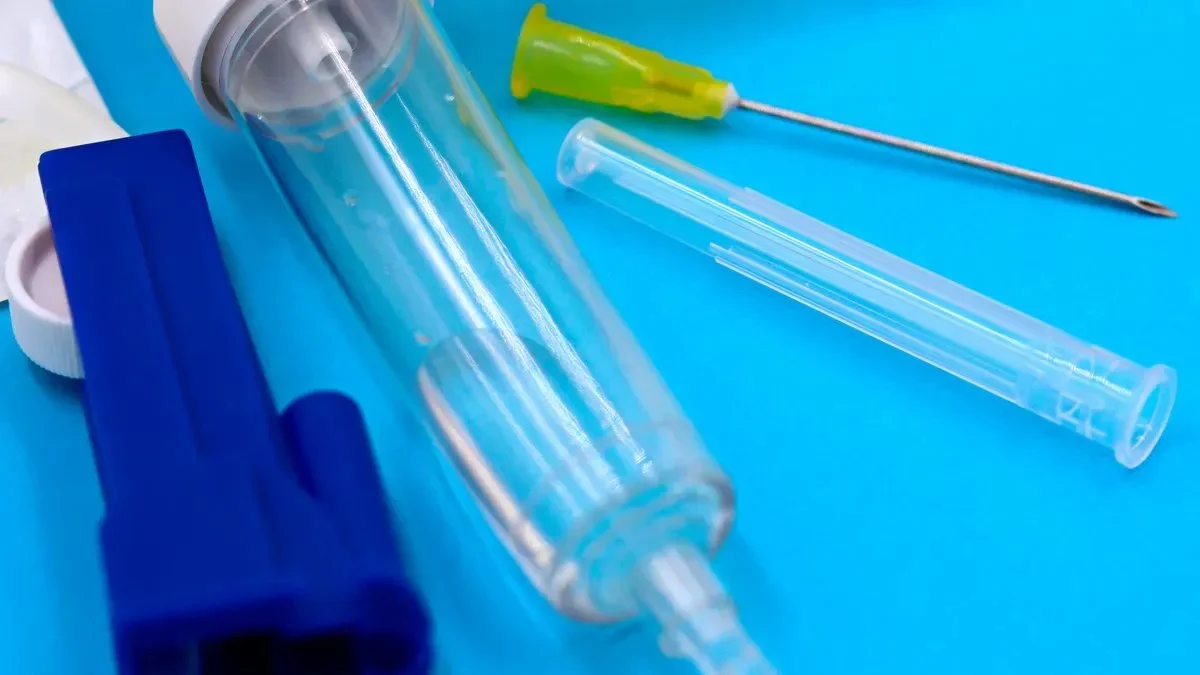
Materiaalkeuse vorm die fondament van mediese toestelveiligheid en -prestasie. Die regte keuse kan 'n produk laat slaag. Die verkeerde een kan duur vertragings veroorsaak. Metale verskyn in ongeveer 80% van alle mediese toestelkomponente. Algemene opsies sluit in vlekvrye staal 316L, titaniumlegerings en keramiek. Vir plastiek gebruik ingenieurs dikwels polipropileen, polikarbonaat, PEEK of PPSU. Elke materiaal bring sy eie sterk punte. Die truuk is om daardie eienskappe by die toestel se behoeftes te pas. Dit is waar mediese toestelmateriale die meeste begin saak maak.
Bioversoenbaarheid en Mediese Toestelveiligheid
ISO 10993 Standaarde
ISO 10993 stel die maatstaf vir die toetsing van die veiligheid van mediese toestelle. Hierdie standaarde lei hoe vervaardigers materiaalinteraksies met die liggaam evalueer. Die doel is eenvoudig: maak seker dat die toestel nie skade sal veroorsaak nie. Vir die vervaardiging van mediese toestelle is die nakoming van hierdie standaarde nie opsioneel nie. Dit is 'n vereiste vir regulatoriese goedkeuring. Elke materiaal wat in 'n mediese toestel gebruik word, moet hierdie toetse slaag. Die toetsomvang hang af van hoe en waar die toestel die liggaam raak. Sommige toetse kyk na korttermyn-effekte. Ander kyk na langtermynblootstelling.
Sitotoksisiteit, Sensitisering en Irritasietoetsing
Sitotoksisiteitstoetse kyk of 'n materiaal selle doodmaak. Sensitiseringstoetse kyk vir allergiese reaksies. Irritasietoetse kyk vir rooiheid of swelling. Dit is die eerste stappe om biokompatibiliteit te bewys. Dit is van toepassing op die meeste mediese toestelmateriale. Selfs algemene materiale wat in mediese toerusting gebruik word, benodig hierdie toetse. Resultate help ingenieurs om te besluit of 'n materiaal veilig is vir die beoogde gebruik daarvan. Die slaag van hierdie toetse is 'n belangrike mylpaal in die ontwikkelingsproses.
Implanteerbare vs. Nie-implanteerbare Vereistes
Die reëls verander na gelang van hoe lank 'n toestel aan die liggaam raak. Oppervlaktoestelle het die minste streng reëls. Inplantbare toestelle het die meeste. 'n Mediese toestel wat jare lank in die liggaam bly, benodig meer toetse as een wat vir 'n paar minute gebruik word. Dit beïnvloed watter mediese toestelmateriale jy kan kies. Inplantbare toestelle gebruik dikwels PEEK, titaniumlegerings of keramiek. Hierdie materiale het 'n lang rekord van veiligheid. Nie-inplantbare toestelle kan 'n wyer reeks algemeen gebruikte bioversoenbare materiale gebruik. Die toetsvereistes lei die keuringsproses. Bioversoenbaarheidstoetsing is die fondament van hierdie werk.
Sterilisasie verenigbaarheid
Etileenoksied-, Gamma- en Stoommetodes
Sterilisasie is 'n moet vir enige mediese toestel. Die metode wat jy kies, hang af van jou materiaal. Stoom werk vir duursame items soos metaalgereedskap. Maar dit vernietig hitte-sensitiewe plastiek. Etileenoksied (EtO) penetreer komplekse samestellings goed. Dit werk met die meeste materiale. Gammastraling is geskik vir enkelgebruik-weggooibare items. Maar dit kan sommige plastiek afbreek. Waterstofperoksiedgasplasma werk vir hitte-sensitiewe items soos teleskope en elektronika. Elke metode het sy eie materiaalversoenbaarheidsprofiel. Vroegtydige toetsing help jou om verrassings te vermy.
Eenmalige toestelle word tipies deur die vervaardiger gesteriliseer. Hulle gebruik etileenoksied, gammastraling of elektronstraalstraling. Meervoudige gebruik toestelle word deur die eindgebruiker gesteriliseer. Hulle gaan dikwels deur 'n stoomoutoklaaf. Hierdie verskil beïnvloed materiaalkeuse. Belangrike polimeereienskappe wat deur sterilisasie beïnvloed word, sluit in treksterkte, impakweerstand, temperatuurveerkragtigheid en kleurbehoud. Materiale soos polikarbonaat, PMMA en termoplastiese elastomere word ontwerp om veranderinge na sterilisasie te minimaliseer.
Materiaaldegradasie na sterilisasie
Sterilisasie kan materiaaleienskappe verander. Gamma-sterilisasie teen dosisse van 25–50 kGy veroorsaak byvoorbeeld nie meganiese eienskappe-degradasie in PEEK nie. Treksterkte en -modulus bly grootliks onveranderd. Charpy-impaksterkte daal met ongeveer 15–25% na baie hoë dosisse van 1000 Mrad (10 000 kGy). Maar dit bly bo 6 kJ/m² (gekerf). Dis genoeg vir strukturele toepassings. Stoomsterilisasie kan meer merkbare veranderinge in sommige materiale veroorsaak. Toetsing na sterilisasie is van kritieke belang. Dit bevestig dat die materiaal steeds soos verwag presteer. Materiaalversoenbaarheidstoetsing help jou om die regte sterilisasiemetode te kies.
| Sterilisasiemetode | Notas oor Materiaalversoenbaarheid |
| Stoom | Werk met duursame materiale; nie vir hitte-sensitiewe plastiek of elektronika nie |
| flits | Slegs vir toestelle wat vinnige hoëtemperatuurstoom hanteer |
| Waterstofperoksied Gas Plasma | Ideaal vir hitte- en vogsensitiewe toestelle; nie vir sellulose-gebaseerde materiale nie |
| Persiensuur | Werk vir sommige plastiek en metale; beperkte materiaalversoenbaarheid |
| Etileenoksied (EtO) | Werk met die meeste materiale; ideaal vir komplekse samestellings |
| Straling | Goed vir enkelgebruik-weggooibare items; kan sommige plastiek afbreek |
| Droë hitte | Slegs vir hittebestande items soos glasware |
| Ozone | Werk vir sommige plastiek, maar het uitdagings |
Verpakking en rakleeftyd-oorwegings
Sterilisasie eindig nie by die toestel nie. Die verpakking moet dit steriel hou. Materiaalversoenbaarheid strek ook tot verpakking. Raklewetoetsing bevestig dat die toestel oor tyd steriel bly. Die verpakkingsmateriaal mag nie met die sterilisasiemetode reageer nie. Dit moet ook die toestel teen kontaminasie beskerm. Dit is deel van die algehele vervaardigingsproses van mediese toestelle. Om dit reg te kry, voorkom terugroepings en beskerm die pasiënt. Kwaliteit kom van aandag aan detail.
Meganiese Eienskappe vir Mediese Toestelkomponente se Prestasie
Treksterkte, buigsaamheid en moegheidsweerstand
Meganiese eienskappe bepaal hoe 'n toestel onder spanning presteer. Treksterkte meet hoeveel trek 'n materiaal kan hanteer. Buigsaamheid toon hoeveel dit kan buig sonder om te breek. Moegheidsweerstand vertel jou hoe lank dit hou onder herhaalde gebruik. Hierdie eienskappe is belangrik vir mediese toestelprestasie. 'n Kateter benodig buigsaamheid. 'n Beenskroef benodig treksterkte. 'n Hartklep benodig moegheidsweerstand. Die regte balans hang af van die toepassing. Ontwerpkeuses beïnvloed hierdie eienskappe.
Omgewingsfaktore: Temperatuur, Chemikalieë, UV-blootstelling
Toestelle word in verskillende omgewings aangetref. Sommige gaan deur hoë hitte tydens sterilisasie. Ander raak aan harde chemikalieë. Sommige sien UV-lig tydens berging. Hierdie toestande beïnvloed materiale mettertyd. Temperatuur kan plastiek versag. Chemikalieë kan swelling of krake veroorsaak. UV kan verkleuring of brosheid veroorsaak. Toetsing onder werklike toestande is noodsaaklik. Dit help jou om die regte materiaal vir elke toepassing te kies. Higiënevereistes beïnvloed ook materiaalkeuse.
Balansering van prestasie met koste en beskikbaarheid
Die beste materiaal maak nie saak as jy dit nie kan kry nie. Ingenieurs moet prestasie met koste en voorraad balanseer. Soms werk 'n effens swakker materiaal beter omdat dit makliker is om te verkry. Ander kere benodig jy die beste prestasie ongeag die koste. Dit is waar die keuse van mediese materiaal moeilik raak. Jy moet aan alle veiligheids- en prestasievereistes voldoen. Maar jy moet ook binne die begroting bly. En jou voorsieningsketting moet betroubaar wees. Hierdie balanseertoertjie is deel van elke suksesvolle ontwikkelingsprojek. Gehalte kom van noukeurige beplanning en toetsing. Die regte vennoot met regulatoriese ervaring kan jou help om deur hierdie keuses te navigeer. Nakoming van standaarde is nie onderhandelbaar nie.
Om pasiëntveiligheid te ondersteun, beteken om slim keuses by elke stap te maak. Van materiaalkeuse tot finale toetsing beïnvloed elke besluit die uitkoms. Algemeen gebruikte bioversoenbare materiale soos PEEK en titanium bied bewese prestasie. Om hierdie algemeen gebruikte bioversoenbare materiale te verstaan, is die sleutel tot goeie besluite. Mediese toestelmateriale moet aan streng standaarde voldoen. Algemeen gebruikte bioversoenbare materiale sluit baie opsies in. Mediese toestelmateriale moet baie faktore balanseer. Ontwerpkeuses speel ook 'n groot rol. Materiaalkeuse is die fondament van alles.
Vervaardigingsprosesse vir mediese toestelkomponente
Sodra jy jou materiale gekies het, is die volgende groot vraag: hoe maak jy die onderdeel eintlik? Die vervaardigingsprosesse wat jy kies, moet ooreenstem met jou materiaalkeuse en hoeveel eenhede jy benodig. 'n Onderdeel wat vir miljoene eenhede gemaak word, benodig 'n ander benadering as 'n pasgemaakte inplantaat vir een pasiënt. Kom ons kyk na die drie hoofpaaie in die vervaardiging van mediese toestelkomponente.
Spuitgieten vir die vervaardiging van mediese toerustingkomponente
Spuitgietwerk lei die weg vir hoëvolumeproduksie. Die proses smelt plastiekpellets, druk dit onder druk in 'n staalvorm en verkoel dit tot voltooide onderdele. Siklustye duur binne sekondes sodra die vorm bestaan. Daardie spoed maak dit perfek vir massaproduksie.
Hoë-volume vs. Lae-volume produksie
Die koste verander baie gebaseer op volume. Spuitgietwerk vereis 'n groot voorafbelegging in vormontwerp en -skepping. Gereedskap alleen kan 2-6 weke neem om te produseer. Maar sodra daardie vorm bestaan, daal die koste per onderdeel skerp. Vir hoë-volume lopies klop niks dit nie. Lae-volume produksie vertel 'n ander storie. Die vormkoste word moeilik om te regverdig vir net 'n paar honderd onderdele. In daardie gevalle maak CNC-bewerking of additiewe vervaardiging dikwels meer sin. Die tabel hieronder toon die belangrikste kompromieë.
| faktor | Spuitgieten | CNC bewerking |
| Cycle Tyd | Vinnig (sekondes) na vormvorming | Langer, elke onderdeel individueel gemasjineer |
| Vooraf belegging | Hoog (vormontwerp en -skepping) | Laag (masjienopstelling en materiaal) |
| Deel | Beste vir hoëvolume produksie | Die beste vir lae-tot-medium volume, pasgemaakte onderdele |
| Ontwerp buigsaamheid | Beperk sodra die vorm gemaak is | Hoë buigsaamheid, maklik om CAD te wysig |
| lood Tyd | 2-6 weke (skimmelvorming) | 1-2 weke (geen gereedskap nodig nie) |
| Koste per Deel | Laag op skaal | Hoër per deel |
Gereedskapontwerp en vormvloei-analise
Vormontwerp kan jou projek maak of breek. Dit is waar vormvloei-analise jou beste vriend word. Hierdie simulasie-instrument voorspel hoe plastiek deur die vorm sal vloei voordat jy enige staal sny. Dit identifiseer probleme vroegtydig en bespaar jou van duur herbewerking. Die voordele is konkreet:
- Voorkom duur herbewerking van gereedskap deur vloeiprobleme te identifiseer voor die sny van staal
- Optimaliseer hek- en loperplasing vir eenvormige vulling, vermindering van afval
- Verminder siklustye deur die verkoelingsfase te simuleer en te optimaliseer
- Verbeter onderdeelsterkte en dimensionele stabiliteit deur egalige drukverspreiding
- Verbeter oppervlakafwerking deur areas wat geneig is tot defekte te identifiseer
Een mediese toerustingmaatskappy het hierdie les op die harde manier geleer. Hulle het nylon vir spuitgietonderdele gebruik, maar het kromtrekkingsprobleme ondervind wat die platheidstoetsing misluk het. Nadat ontwerpveranderinge en gereedskapwysigings misluk het, het hulle 'n vormvloei-analise uitgevoer wat nylon met PC/ABS vergelyk het. Die simulasie het voorspel dat PC/ABS minder defleksie sou toon sonder om sterkte in te boet. Hulle het materiale verander, nuwe gereedskap gebou en die presisie-onderdele vervaardig wat hulle nodig gehad het. Dit is die krag van simulasie wat materiaalkeuse lei.
Prosesvalidering en kwaliteitbeheer
Spuitgietwerk vir mediese toestelkomponente vereis streng prosesvalidering. Jy kan nie net 'n masjien opstel en hoop vir die beste nie. Elke parameter benodig dokumentasie. Temperatuur, druk, verkoelingstyd en siklustyd word alles vasgelê. Hierdie prosesvalidering verseker dat elke onderdeel identies aan die vorige een uitkom. Gehaltebeheer strek verder as die masjien self. Toegewyde droërs vir elke mediese polimeer voorkom kruiskontaminasie. Beslote materiaalhanteringstelsels verminder lugdeeltjiekontaminasie. Heeltemal elektriese spuitgietmasjiene elimineer die risiko's van hidrouliese vloeistofkontaminasie. Na-produksie afbreek en skoonmaak vermy residu van vorige lopies. 'n Interne analitiese laboratorium met CT-skanderings en DSC ondersteun kwaliteitsbestuur deurgaans.
CNC-bewerking vir komplekse komponente
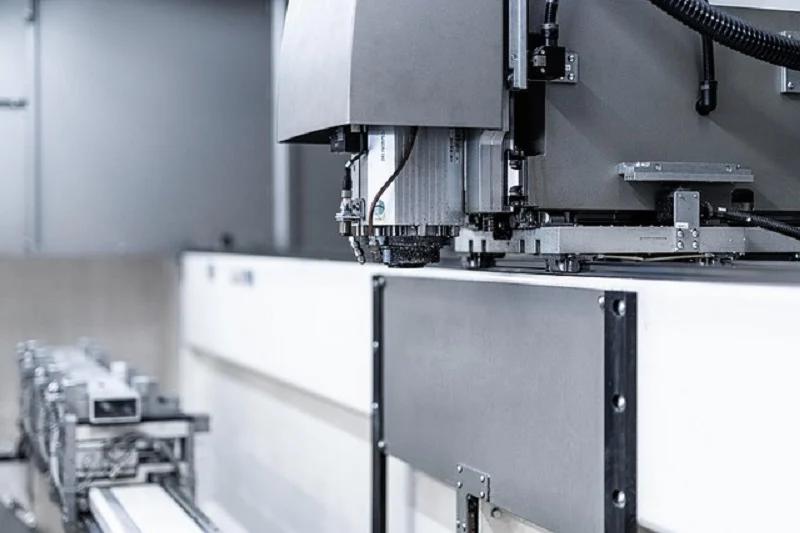
CNC-bewerking verwyder materiaal uit 'n soliede blok om die finale vorm te skep. Dit bied ongeëwenaarde presisie en materiaalbuigsaamheid. Vir ingewikkelde onderdele met noue toleransies, wen hierdie metode dikwels.
Geskikte materiale en streng toleransies
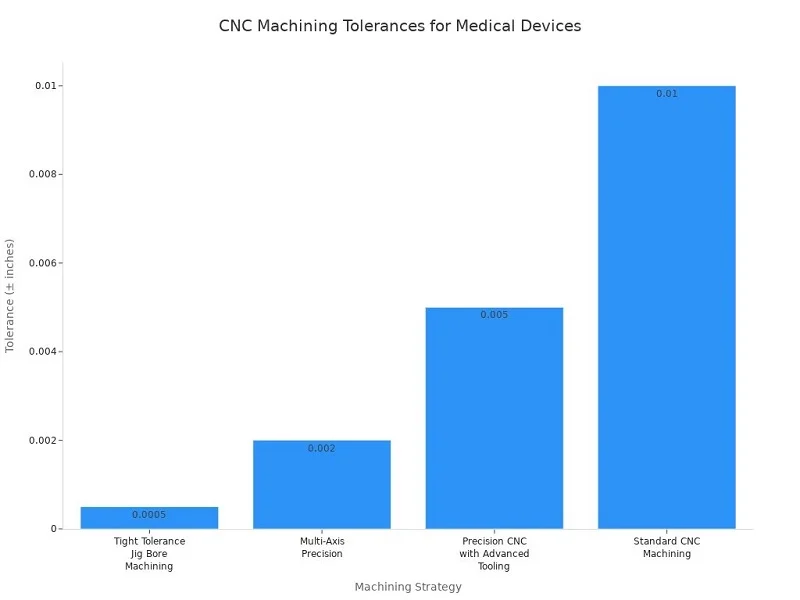
CNC-bewerking werk met 'n wye reeks materiale. Metale soos vlekvrye staal 316L en titaniumlegerings bewerk pragtig. Plastiek soos PEEK en polikarbonaat werk ook goed. Die werklike voordeel lê in dimensionele akkuraatheid. Standaard CNC-bewerking bereik ±0.010 duim. Presisie-opstellings met gevorderde gereedskap bereik ±0.005 duim. Multi-as-masjiene bereik ±0.002 duim. Vir die mees veeleisende toepassings bereik nou-toleransie-malboorbewerking ±0.0005 duim.
oppervlak en Sekondêre Bedrywighede
Oppervlakafwerking is belangriker as wat die meeste mense besef. Ruwe oppervlaktes kan bakterieë huisves en sterilisasie in gevaar stel. Navorsing toon dat oppervlaktes ruwer as Ra 0.8 µm as biofilmreservoirs optree. Die aanbevole reeks vir chirurgiese instrumente is tussen Ra 0.4–0.8 µm. Elektropolering bied 'n kragtige oplossing vir metaalonderdele.
Elektropolering maak mikroskopiese pieke glad, verbeter korrosieweerstand en kan skoonmaakbaarheid verbeter. Hierdie afwerkingsbewerking word spesifiek toegepas op vlekvrye staalkanules, minimaal indringende instrumente en vloeistofkontakkomponente, waar oppervlakafwerking direk die vermoë beïnvloed om organiese vuil en mikrobiese lading tydens skoonmaak te verwyder.
Elektropolering verminder oppervlakruheid met ongeveer 50% terwyl 'n korrosiebestande passiewe oksiedlaag bygevoeg word. Daardie kombinasie verbeter skoonmaakbaarheid en sterilisasieduursaamheid oor herhaalde outoklaafsiklusse.
Prototipering teenoor Produksiebewerking
CNC-bewerking dien beide prototipering- en produksierolle. Vir prototipes bied dit vinnige ommeswaai en maklike ontwerpveranderinge. Jy kan vinnig herhaal sonder om tot duur gereedskap te verbind. Interne CNC-bewerking maak vinnige prototipering en die byvoeging van komplekse kenmerke tot spuitgietonderdele moontlik. Vir produksie hanteer CNC lae tot medium volumes doeltreffend. Dit werk ook goed vir pasgemaakte onderdele wat nie 'n vorm regverdig nie. Die buigsaamheid om CAD-lêers te wysig en masjiene te herprogrammeer, maak dit ideaal vir ontwikkelende ontwerpe.
Additiewe Vervaardiging vir Pasgemaakte Onderdele
Additiewe vervaardiging, of 3D-drukwerk, bou onderdele laag vir laag. Dit blink uit in die skep van geometrieë wat tradisionele metodes nie kan bereik nie.
FDM-, SLA- en SLS-tegnologieë
Drie hooftegnologieë oorheers mediese 3D-drukwerk. FDM (Fused Deposition Modeling) ekstrudeer gesmelte plastiekfilament in lae. Dit is bekostigbaar en ideaal vir prototipes. SLA (Stereolitografie) gebruik UV-lig om vloeibare hars te genees. Dit produseer gladder oppervlaktes en fyner besonderhede. SLS (Selectionve Laser Sintering) versmelt poeierdeeltjies met 'n laser. Dit skep sterk, funksionele onderdele sonder ondersteuningsstrukture. Elke tegnologie pas by verskillende behoeftes en materiale.
Pasiëntspesifieke en komplekse geometrieë
Additiewe vervaardiging skitter vir pasiëntspesifieke toestelle. Pasgemaakte inplantings, chirurgiese gidse en anatomiese modelle trek almal voordeel uit hierdie benadering. Die tegnologie hanteer komplekse interne kanale en roosterstrukture wat bewerking nie kan produseer nie. Vir unieke of lae-volume onderdele klop 3D-drukwerk dikwels tradisionele metodes. Onderdeelgeometrie speel 'n sleutelrol in hierdie besluit. Spuitgietvorming en additiewe vervaardiging hanteer tipies komplekse geometrieë beter. CNC-bewerking bied 'n wyer reeks materiale en hoër dimensionele akkuraatheid vir finale produkte.
Naverwerking en regulatoriese oorwegings
3D-gedrukte onderdele is selde gereed vir gebruik. Naverwerkingstappe soos die verwydering van ondersteuning, oppervlakgladmaak en sterilisasie voeg tyd en koste by. Regulatoriese oorwegings verskil ook. Die FDA behandel 3D-gedrukte mediese toestelkomponente met ekstra noukeurigheid. Prosesvalidering word krities omdat laag-vir-laag konstruksie veranderlikheid kan meebring. Elke druklopie benodig dokumentasie en kwaliteitskontroles. Vir die vervaardiging van mediese toestelle beteken dit ekstra aandag aan konsekwentheid en naspeurbaarheid.
Die keuse tussen hierdie vervaardigingsprosesse hang af van jou spesifieke behoeftes. Volume, kompleksiteit, materiaal en begroting speel alles 'n rol in die besluit. Baie maatskappye kombineer metodes. Hulle gebruik 3D-drukwerk vir prototipes, CNC vir pasgemaakte onderdele en spuitgietwerk vir massaproduksie. Hierdie hibriede benadering maksimeer doeltreffendheid in elke stadium van ontwikkeling.
Vennote soos NOBLE bring kundigheid oor al hierdie vervaardigingsprosesse. As 'n toonaangewende vervaardigingsvennoot in China, help NOBLE met prototipering en massaproduksie. Hul vermoëns dek CNC-bewerking, spuitgietwerk en afwerkingsbedrywighede. Hierdie voldiensbenadering stroomlyn die reis van konsep tot produksie. Om saam met een vennoot te werk wat beide metaal- en plastiekverwerking verstaan, vereenvoudig jou voorsieningsketting en verseker konsekwente kwaliteit oor elke komponent.
Ontwerpoorwegings vir mediese toestelkomponente
Ontwerp bind alles saam. Jy kan die perfekte materiaal kies en die regte vervaardigingsproses kies, maar 'n swak ontwerp kan steeds jou projek laat misluk. Die vorm van 'n onderdeel, die oppervlakafwerking en hoe dit in 'n chirurg se hand voel, beïnvloed alles die uitkoms. Goeie ontwerp maak produksie makliker, hou toestelle skoon en help gebruikers om hulle veilig te gebruik. Dit is waar mediese toerustingontwerp werklik tot lewe kom.
Ontwerp vir vervaardigbaarheid (DFM)
Ontwerp vir vervaardigbaarheid beteken die skep van onderdele wat maklik is om te vervaardig sonder om funksie prys te gee. Dit is 'n filosofie wat elke besluit vorm, van die aanvanklike skets tot die finale produksielopie. Wanneer jy ontwerp met vervaardiging in gedagte, bespaar jy tyd, geld en frustrasie later. DFM elimineer nie-essensiële ontwerpelemente, wat materiaal- en arbeidskoste verlaag. Dit vereenvoudig ook gereedskap en verbeter deurset, wat vervaardigingskoste direk verminder. Die doel is eenvoudig: laat die onderdeel perfek werk terwyl dit so maklik as moontlik is om te vervaardig.
Vereenvoudiging van Meetkunde vir Produksie-effektiwiteit
Komplekse vorms lyk indrukwekkend, maar hulle kos meer om te maak. Elke kurwe, gat en kenmerk voeg bewerkingstyd of vormkompleksiteit by. Vereenvoudiging van geometrie verminder produksiekoste en versnel siklustye. Die standaardisering van komponente en vervaardigingsprosesse oor produklyne vereenvoudig bedrywighede en verminder produksievariasie. Hierdie strategiese benadering verlaag koste per eenheid terwyl dit konsekwentheid verbeter. In die vervaardiging van mediese toestelle voeg regulatoriese voldoening vaste koste by wat voordeel trek uit hoër volume. Dus maak eenvoudiger ontwerpe wat goed skaal, goeie sakesin.
Oorweeg 'n behuising vir 'n handdiagnostiese instrument. 'n Reghoekige boks met afgeronde hoeke kos minder om te vorm as 'n organiese vorm met saamgestelde kurwes. Die eenvoudiger weergawe funksioneer steeds perfek. Dit kos net minder om te produseer. Daardie verskil maak saak wanneer jy duisende eenhede maak. Die ontwerp van moeilik-om-te-bou-samestellings verminder ook afval- en herbewerkingskoste. Elke vereenvoudiging tel op.
Konsephoeke, wanddikte en ribontwerp
Spuitgietwerk het sy eie stel reëls. Volg dit, en jou onderdele kom skoon uit. Ignoreer dit, en jy sal te doen kry met kromtrekking, sinkmerke en vassteekende onderdele. Hier is die belangrikste riglyne vir spuitgiet-mediese toestelkomponente:
- Verifieer dat die wanddikte eenvormig en voldoende is, en gebruik ribbes of knoopplate vir strukturele ondersteuning.
- Maak seker dat radiusse groot genoeg is om leemtes en kromtrekking te voorkom.
- Rond alle skerp hoeke met filette af om die vormvrystelling te bevorder.
- Voeg voldoende trekhoek by om skade tydens die uitwerp van die onderdeel te voorkom.
- Bevestig dat die oppervlakafwerking die SPI (Society of the Plastics Industry) riglyne volg.
- Hersien en pas onderdeeltoleransies aan om by die spuitgietproses te pas.
Trekhoeke is klein tapshede op vertikale wande wat die onderdeel uit die vorm laat los. Sonder hulle sal die onderdeel vassit of beskadig word tydens uitwerping. Wanddikte beïnvloed afkoeltyd en strukturele integriteit. Eenvormige wande voorkom sinkmerke en interne spanning. Ribbes voeg sterkte by sonder om wanddikte te verhoog. Hierdie besonderhede lyk gering, maar hulle maak of breek 'n produksielopie. 'n Vennoot soos NOBLE verskaf DFM-terugvoer vroeg in die proses en vang hierdie probleme op voordat gereedskap begin.
Minimalisering van monteringsstappe en komponenttelling
Minder onderdele beteken minder probleme. Dis 'n eenvoudige waarheid in die vervaardiging van mediese toestelle. Tydens konsepgenerering gaan eenvoud en betroubaarheid dikwels hand aan hand. Die vermindering van die aantal komponente ondersteun direk betroubaarheid. DFMAI (Ontwerp vir Vervaardiging, Montering en Inspeksie) optimalisering is van kardinale belang om die betroubaarheid van mediese toestelle te bereik en te demonstreer. Die minimalisering van komponente is 'n kern DFMAI-strategie, aangesien minder onderdele montering, inspeksie en gehaltebeheer vereenvoudig.
Die kombinasie van verskeie funksies in 'n enkele komponent verminder valideringsvereistes en monteringstappe. Dit vereenvoudig ook voorraadbestuur. Een gevormde onderdeel wat drie funksies dien, klop drie afsonderlike dele wat montering benodig. Minder dele beteken ook minder potensiële mislukkingspunte. Vir 'n mediese toestel vertaal dit direk na verbeterde pasiëntveiligheid. Toleransie-rasionalisering help ook. Deur slegs die presisie te spesifiseer wat werklik vir funksie benodig word, word bewerking- en inspeksiekoste verminder. Materiaalstandaardisering oor projekte heen maak gebruik van bestaande dokumentasie en vermy herkwalifikasiekoste.
Skoonmaakbaarheid en oppervlakafwerking
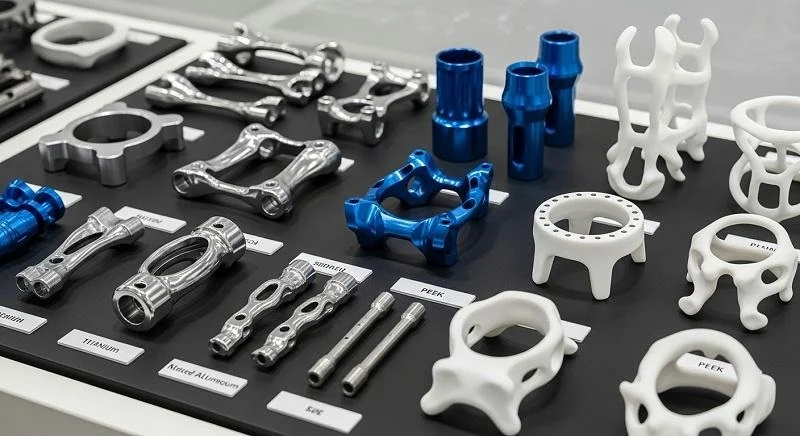
Hospitale eis skoon toestelle. Dis ononderhandelbaar. Die oppervlakafwerking van jou mediese toestelkomponente beïnvloed direk hoe goed hulle skoongemaak en gesteriliseer kan word. Growwe oppervlaktes vang bakterieë vas en weerstaan skoonmaak. Gladde oppervlaktes vee maklik skoon. Hierdie verband tussen oppervlaktekstuur en higiëne is van kritieke belang in die ontwerp van mediese toerusting. Die materiale wat jy kies, beïnvloed ook skoonmaakbaarheid en voldoening in hospitaalomgewings. Sommige materiale weerstaan chemiese skoonmaakmiddels beter as ander. Sommige weerstaan herhaalde sterilisasie sonder om te degradeer.
Oppervlakruheid en bakteriese adhesie
Bakterieë is lief vir growwe oppervlaktes. Mikroskopiese groewe en putjies gee hulle plekke om weg te kruip vir skoonmaakmiddels. Navorsing toon dat oppervlakruheid direk korreleer met bakteriële adhesie. Die tabel hieronder toon aanbevole waardes vir die minimalisering van bakteriële adhesie.
| Oppervlakruheidparameter | Aanbevole waarde | Kliniese Effek |
| Sa (gemiddelde ruheid) | Onder 0.2 μm | Inhibeer effektief bakteriese aanhegting; patogene selle (0.5–2.0 μm) kan nie anker nie |
| Sa (beheerde reeks) | 0.2–0.5 μm | Dubbele optimale prestasie: antibakteries + bevorder osseointegrasie |
| Ra (ultra-presisie afwerking) | Konsekwent onder 0.4 μm | Elimineer mikro-holtes; verminder bakteriële adhesie vir hoë-skoonheid inplantings |
| Ra (hoërisiko-reeks) | 0.8–1.5 μm | Skep ideale mikro-omgewings vir S. aureus en P. aeruginosa biofilmvorming |
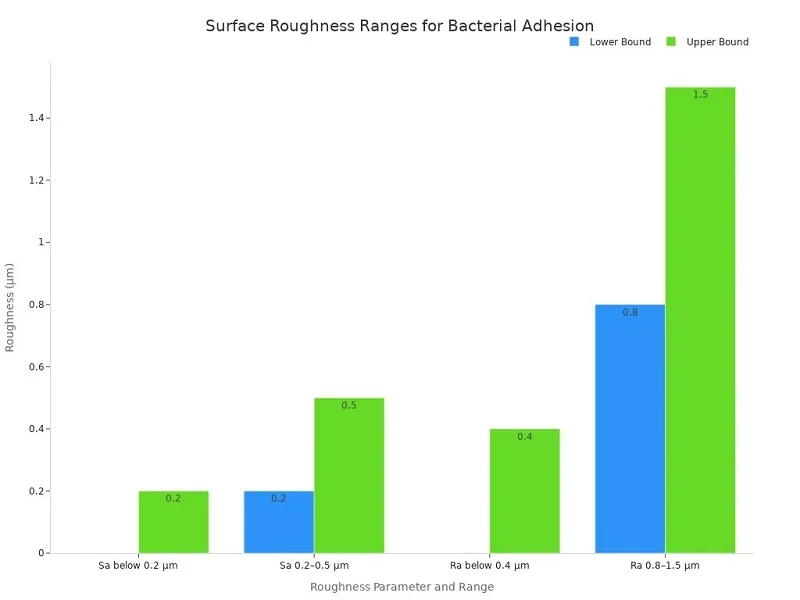
Die boodskap is duidelik. As jou toestel aan pasiënte of liggaamsvloeistowwe raak, hou die oppervlak glad. Dit beteken dat jy aandag moet gee aan beide die vervaardigingsproses en die afrondingsstappe. 'n Growwe oppervlak lyk nie net sleg nie. Dit skep 'n higiënerisiko wat pasiënte kan benadeel.
Elektropolering en Passivering vir Metale
Metaalonderdele benodig spesiale behandeling om die regte oppervlakafwerking te verkry. Elektropolering is een van die mees effektiewe metodes. Hierdie elektrochemiese proses verwyder 'n dun lagie metaal van die oppervlak, wat mikroskopiese pieke en dale glad maak. Die resultaat is 'n oppervlak wat bakteriese adhesie weerstaan en makliker skoonmaak. Elektropolering verbeter ook korrosieweerstand deur 'n passiewe oksiedlaag by te voeg. Daardie kombinasie verbeter skoonmaakbaarheid en sterilisasieduursaamheid oor herhaalde outoklaafsiklusse.
Passivering is nog 'n belangrike stap vir vlekvrye staal. Hierdie proses gebruik 'n suurbad om vry yster van die oppervlak te verwyder, wat 'n chroomryke laag laat wat korrosie weerstaan. Saam skep elektropolering en passivering oppervlaktes wat voldoen aan die streng higiënevereistes van mediese omgewings. Vir chirurgiese instrumente en inplantbare toestelle is hierdie afwerkingstappe noodsaaklik. Dit is nie opsionele ekstras nie. Dit is deel van wat 'n toestel veilig maak vir pasiëntgebruik.
Tekstuur en Afwerking vir Polimere
Plastiek benodig 'n ander behandeling as metale. Jy kan nie 'n polimeer elektropoleer nie. Maar jy kan die oppervlaktekstuur daarvan beheer deur middel van vormontwerp en verwerkingsparameters. Die vormtekstuur word direk na die voltooide onderdeel oorgedra. 'n Gepoleerde vormholte lewer 'n gladde onderdeel. 'n Getekstureerde holte lewer 'n mat afwerking. Die keuse hang af van die toepassing. Gladde oppervlaktes werk die beste vir vloeistofkontak en maklike skoonmaak. Getekstureerde oppervlaktes kan die greep op handvatsels en beheeroppervlaktes verbeter. Die sleutel is om die afwerking by die funksie te pas. SPI-riglyne help ingenieurs om die regte oppervlakafwerking vir spuitgegoten onderdele te spesifiseer. Hierdie standaarde wissel van spieëlgepoleer tot growwe teksture, wat ontwerpers 'n duidelike woordeskat gee om hul behoeftes te kommunikeer.
Ergonomie en menslike faktore
'n Toestel kan perfek in die laboratorium werk, maar in die veld faal as dit ongemaklik is om te gebruik. Ergonomie maak saak. Chirurge hou instrumente ure lank vas. Verpleegsters bedien toestelle terwyl hulle veelvuldige take verrig. Pasiënte gebruik tuistoestelle sonder opleiding. Goeie mediese toerustingontwerp maak voorsiening vir al hierdie gebruikers. Die doel is om die toestel intuïtief, gemaklik en veilig te maak om te gebruik. Dit is waar menslike faktore-ingenieurswese ter sprake kom.
Gebruikersgesentreerde Ontwerpbeginsels
Gebruikergesentreerde ontwerp stel die persoon eerste. Jy begin deur te verstaan wie die toestel sal gebruik, hoe hulle dit sal gebruik, en in watter omgewing. Dan ontwerp jy rondom daardie behoeftes. Hierdie benadering verminder foute en verbeter uitkomste. Bruikbaarheidstoetsing meet hoe goed 'n toestel aan gebruikersbehoeftes voldoen. Sleutelmaatstawwe sluit in tevredenheid, doeltreffendheid, effektiwiteit, leerbaarheid, onthoubaarheid, foute en bruikbaarheid. Elke maatstaf vertel jou iets anders oor die gebruikerservaring. Tevredenheid kom van vraelyste en gebruikersproewe. Doeltreffendheid wys in tyd om take te voltooi. Effektiwiteit meet hoeveel take gebruikers suksesvol voltooi. Leerbaarheid spoor hoe vinnig gebruikers die toestel bemeester. Foute openbaar probleemareas. Nuttigheid bepaal of die toestel gebruikers werklik help om hul doelwitte te bereik.
Greep, Gewig en Tasbare Terugvoer
Die komponente van handtoestelle bied unieke ergonomiese uitdagings. Die toestel moet gebalanseerd in die hand voel. Dit moet lig genoeg wees om vir lang tye te gebruik. En dit moet duidelike tasbare terugvoer gee sodat gebruikers weet wanneer hulle 'n funksie geaktiveer het. Navorsing oor die ontwerp van handtoestelle bied spesifieke leiding:
- GreptipesKraggreep werk vir volgehoue krag en stabiliteit. Presisiegreep is geskik vir behendigheid. 'n Hibriede benadering werk die beste vir handgedrewe mediese toestelkomponente.
- BeheeroppervlakontwerpVingerpuntlandingsareas moet ooreenstem met die grootte en kromming van die duim, wysvinger en middelvinger. Hulle moet vir beide links- en regshandige gebruikers werk.
- Tekstuur en vastrapTeksture op beheeroppervlakke moet ooreenstem met die rigting en hoeveelheid krag wat benodig word. Dit laat vingerpunte toe om vas te byt vir vastrap.
- Dinamiese greepsekuriteitGebruikers moet die instrument stewig vashou terwyl hulle vingerpuntkontroles met dieselfde hand gebruik.
- "Supervinger"-konsepDeur die ring- en babavinger in 'n gekoördineerde greep te kombineer, word die duim-, wys- en middelvingers vrygemaak vir presiese beheer.
Die Medtronic Hydrodebrider-handstuk toon hierdie balans in aksie. Dit ken spesifieke vingers toe aan verskillende kontroles, wat die gebruiker toelaat om die toestel met een hand te gebruik terwyl dit 'n veilige greep behou. Daardie vlak van deurdagte ontwerp voorkom moegheid en verminder die risiko van toevallige aktivering.
Bruikbaarheidstoetsing en Iteratiewe Verfyning
Ontwerp is nooit klaar nie. Dit ontwikkel deur toetsing en terugvoer. Bruikbaarheidstoetsing moet vroeg en gereeld plaasvind. Prototipes gaan na regte gebruikers. Hulle toets die toestel in realistiese scenario's. Hul terugvoer dryf ontwerpveranderinge. Dan toets jy weer. Hierdie iteratiewe proses vang probleme op voordat hulle die mark bereik. Dit is baie goedkoper om 'n ontwerpfout tydens ontwikkeling reg te stel as na bekendstelling. Ontwerpverifikasietoetsing bevestig dat die toestel aan sy gespesifiseerde vereistes voldoen. Hierdie formele proses dokumenteer dat die ontwerp werk soos bedoel. Gekombineer met bruikbaarheidstoetsing gee dit jou vertroue dat jou toestel in die regte wêreld sal presteer.
Die regulatoriese landskap beloon hierdie benadering. Agentskappe verwag om bewyse te sien van gebruikersgesentreerde ontwerp en bruikbaarheidstoetsing. Hulle wil dokumentasie hê dat jy menslike faktore dwarsdeur die ontwikkeling in ag geneem het. 'n Deeglike ontwerpverifikasietoetsproses verskaf daardie bewyse. Dit verminder ook die risiko van duur herontwerpe na regulatoriese voorlegging. Gehalte kom van hierdie aandag aan detail in elke stadium.
Om saam met 'n vervaardigingsvennoot te werk wat hierdie ontwerpbeginsels verstaan, maak 'n verskil. NOBLE bring kundigheid in beide metaal- en plastiekverwerking, met 'n samewerkende benadering wat ontwerphersiening en terugvoer oor die ontwikkeling van mediese toestelle insluit. Hul span help jou om jou ontwerp te verfyn vir vervaardigbaarheid terwyl die ergonomiese en skoonmaakbaarheidskenmerke wat jou toestel benodig, behoue bly. Hierdie vennootskap stroomlyn die reis van konsep tot produksie en verseker dat jou mediese toestelkomponente aan die hoogste standaarde van veiligheid en prestasie voldoen.
NOBLE: Jou Vennoot vir Mediese Toestelkomponente

Die keuse van die regte vervaardigingsvennoot kan jou projek maak of breek. NOBLE is nie net 'n produksiehuis nie. Ons is 'n voldiensvennoot wat saam met jou stap van die eerste skets tot die finale saamgestelde produk. Ons span hanteer beide metaal- en plastiekverwerking onder een dak. Dit beteken minder oorhandigings, minder miskommunikasie en 'n gladder pad na die mark. Vir mediese toestelkomponente lewer hierdie geïntegreerde benadering werklike waarde.
Metaal- en plastiekverwerkingsvermoëns
CNC-bewerking, gestempel, en Afwerking
Ons metaalvermoëns dek die volle spektrum. CNC-bewerking hanteer komplekse geometrieë met noue toleransies tot ±0.0005 duim wanneer nodig. Stempelwerk produseer hoëvolume-onderdele vinnig en konsekwent. Afwerkingsbedrywighede soos elektropolering en passivering skep oppervlaktes wat bakteriese adhesie weerstaan en aan hospitaalhigiënestandaarde voldoen. Hierdie prosesse werk saam om chirurgiese instrumente, implanteerbare toestelbehuisings en vloeistofkontakkomponente te produseer wat betroubaar presteer.
Spuitgieten en ekstrusie
Aan die plastiekkant lewer spuitgietwerk presisie-onderdele op skaal. Ons span doen vormvloei-analise voordat staal gesny word, wat kromtrekking en vloeiprobleme vroegtydig opspoor. Ekstrusie produseer deurlopende profiele vir buise en kateters. Ons werk met mediese toestelmateriale soos PEEK, polikarbonaat en PPSU, en pas elke polimeer by die toepassing se vereistes. Prosesvalidering sluit elke parameter in sodat elke onderdeel by die laaste pas.
Monterings- en Verpakkingsdienste
Produksie eindig nie op komponentvlak nie. NOBLE bied monteerdienste wat verskeie onderdele in voltooide toestelle kombineer. Verpakkingsdienste verseker dat u produk steriel bly deur sy hele rakleeftyd. Hierdie end-tot-end-vermoë beteken dat u een vennoot bestuur in plaas daarvan om met verskeie verskaffers te jongleer. Die voordele tel vinnig op:
- KostebesparingsGeen kapitaalbelegging in toerusting, laer arbeidskoste en vinniger opskaling sonder fasiliteitsuitbreiding nie
- Vinniger tyd om te bemarkEnd-tot-end ondersteuning, van konsep en prototipering tot volskaalse produksie, stroomlyn die proses.
- Risiko bestuurKundigheid in regulatoriese voldoening, gehaltebeheer en voorsieningskettingstabiliteit verminder produksie- en terugroeprisiko's
- Toegang tot die nuutste tegnologieGevorderde vervaardigingstoerusting verbeter presisie, doeltreffendheid en skaalbaarheid
Gehaltesertifisering en nakoming
ISO 9001:2015 en ISO 13485:2016 Gesertifiseer
Kwaliteit is nie 'n modewoord by NOBLE nie. Dis 'n gedokumenteerde verbintenis. Ons fasiliteit beskik oor ISO 9001:2015- en ISO 13485:2016-sertifisering. Hierdie standaarde beheer elke aspek van mediese toestelvervaardiging, van ontwerpkontroles tot naspeurbaarheid. Die FDA beplan om sy Kwaliteitstelselregulasie met EN ISO 13485:2016 te harmoniseer deur die nuwe KMSR. Hierdie sertifisering plaas jou voor daardie verskuiwing. Dit demonstreer ook 'n risikogebaseerde benadering tot kwaliteitsbestuursnakoming wat reguleerders wêreldwyd erken.
FDA Geregistreerde Fasiliteit
Ons fasiliteit is by die FDA geregistreer. Daardie registrasie beteken dat ons die dokumentasie-, inspeksie- en verslagdoeningsvereistes verstaan wat gepaardgaan met die vervaardiging van mediese toestelkomponente vir die Amerikaanse mark. Ons hou die rekords wat u benodig vir regulatoriese goedkeurings, sodat u indieningspakket gereed is wanneer u is.
Verbintenis tot voortdurende verbetering
Sertifisering is nie statiese prestasies nie. Hulle vereis voortdurende pogings. NOBLE belê in voortdurende verbetering in elke departement. Ons hou defekkoerse, siklustye en kliënteterugvoer dop. Ons oudit ons prosesse gereeld. Hierdie verbintenis verminder die risiko van herroeping en bou kliëntevertroue. Dit skep ook 'n kultuur waar gehalteverbetering almal se werk is.
Samewerkende Benadering van Ontwerp tot Produksie
Ontwerpoorsig en DFM-terugvoer
Die beste tyd om vervaardigingsprobleme op te spoor, is voordat hulle bestaan. NOBLE se ingenieurs hersien jou ontwerp vroegtydig en bied terugvoer oor Ontwerp vir Vervaardigbaarheid wat duur herbewerking voorkom. Laat ontdekte vervaardigbaarheidsprobleme veroorsaak CAD-hersienings, gereedskapwysigings en addisionele toetsing. Vir mediese toestelkomponente stel hierdie vertragings verifikasie, validering en regulatoriese voorleggings uit. Ons samewerkende ontwerp hersien oppervlakgereedskap en materiaalbeperkings voordat jy jou tot duur gereedskap verbind.
Prototipering en Valideringsondersteuning
Ons bou prototipes deur materiale en prosesse te gebruik wat ooreenstem met finale produksie. Hierdie produksie-ekwivalente benadering voorkom mislukkings tydens verifikasietoetsing of opskaal. Die toets van prototipe-konfigurasies voor ontwerpvriesing verhoed laatstadiumveranderinge wat andersins weke of maande by die skedule sou voeg. Elke prototipe genereer bewyse vir ontwerpverifikasie, validering en menslike faktore-werk.
Skaalbare Produksie en Voorsieningskettingbestuur
Skaal van prototipe na kommersiële produksie vereis volledige herontwerp vir vervaardigbaarheid. Komponente wat in prototipes werk, kan op skaal faal. Monteringsprosesse moet dramaties krimp. NOBLE bestuur hierdie oorgang glad. Ons optimaliseer voorsieningskettings vir koste en betroubaarheid, bestuur enkelbronrisiko's en hanteer komponentveroudering. Oop kommunikasiekanale met 'n aangewese kontakpunt hou terugvoerlusse vinnig. Die resultaat? 'n Vennoot wat jou help om elke fase van ontwikkeling te navigeer, van bewys van konsep tot regulatoriese goedkeuring en kommersiële skaal.
Materiaalkeuse, vervaardigingsprosesse en ontwerp werk nie alleen nie. Hulle vorm een gekoppelde stelsel. Elke keuse beïnvloed die volgende, en elke besluit beïnvloed pasiëntveiligheid. Regulatoriese voldoening is nie 'n finale afmerkblokkie nie - dit is 'n konstante draad deur die hele ontwikkelingsproses. MDCG 2020-3-riglyne help jou om te oordeel of 'n komponentverandering beduidend is of nie, wat jou mediese toestel op koers hou.
Opkomende gereedskap soos 3D-drukwerk, KI en robotika hervorm die vervaardiging van mediese toestelle. Hierdie tegnologieë maak gepersonaliseerde inplantings en slimmer produksielyne moontlik. Deur saam met 'n ervare vervaardiger soos NOBLE te werk, word hierdie reis van konsep tot produksie gestroomlyn. Evalueer u huidige prosesse. Soek na swakpunte in u ontwerp, materiale of kwaliteitstelsels. Die toekoms beloon diegene wat vroeg aanpas en nuuskierig bly oor wat volgende kom.
Gereelde vrae oor mediese toestelkomponente
Wat is die mees algemene fout in materiaalkeuse?
Om 'n materiaal te kies slegs omdat dit goedkoop of maklik is om te bekom, veroorsaak dikwels probleme. Ingenieurs slaan soms bioversoenbaarheids- of sterilisasietoetse oor. Dit lei tot herontwerpe, vertragings of terugroepings. Toets altyd jou materiaal teen elke vereiste voordat jy met produksie begin.
Hoe kies ek tussen spuitgiet en CNC-bewerking?
Dink na oor hoeveel onderdele jy benodig en hoe kompleks hulle is. Spuitgietwerk werk die beste vir groot lopies, waar elke onderdeel minder kos. CNC-bewerking is geskik vir klein hoeveelhede, pasgemaakte onderdele of noue toleransies. Vir vinnige veranderinge wen CNC. Vir massaproduksie neem spuitgietwerk oor.
Werk 3D-drukwerk vir die vervaardiging van mediese toestelkomponente?
Ja, maar met sekere beperkings. Additiewe vervaardiging is uitstekend vir pasiëntspesifieke inplantings en komplekse vorms. Naverwerking voeg tyd en koste by. Reguleerders kyk nader, want laag-vir-laag-boue kan wissel. Vir prototipes is 3D-drukwerk moeilik om te klop. Vir produksie, dink mooi na oor die kompromieë.
Watter oppervlakafwerking verhoed bakteriese groei?
Hou oppervlaktes glad. Studies toon dat ruheid onder Ra 0.4 µm bakteriese aanhegting verminder. Oppervlaktes tussen Ra 0.8–1.5 µm gee biofilms 'n goeie plek om te groei. Elektropolering van metale en polering van vormholtes vir plastiek help jou om daardie teikens elke keer te bereik.
Hoe beïnvloed die sterilisasiemetode materiaalkeuse?
Elke metode beklemtoon materiale op verskillende maniere. Stoom verwoes hitte-sensitiewe plastiek. Gammastraling kan sommige polimere afbreek. Etileenoksied werk met die meeste materiale, maar benodig belugting. Toets jou materiaal vroegtydig met jou gekose metode. Polikarbonaat-, PEEK- en termoplastiese elastomere word gemaak om sterilisasie met min verandering te hanteer.
Wat is Ontwerp vir Vervaardigbaarheid en waarom is dit belangrik?
DFM beteken die ontwerp van onderdele wat maklik is om te maak sonder om funksie te verloor. Dit behels die vereenvoudiging van vorms, die byvoeging van behoorlike trekhoeke en die egalige wanddikte. Goeie DFM verminder koste, versnel produksie en voorkom defekte. 'n Vervaardigingsvennoot kan jou ontwerp vroegtydig hersien en probleme opspoor voordat jy aan gereedskap spandeer.
Hoe lank neem dit om 'n mediese toestelkomponent in produksie te kry?
Tydlyne wissel baie. Spuitgietgereedskapvervaardiging neem 2-6 weke. CNC-bewerking kan binne 1-2 weke begin sonder gereedskap. Additiewe vervaardiging gee die vinnigste ommeswaai vir prototipes. Voeg tyd by vir validering, sterilisasietoetsing en regulatoriese papierwerk. 'n Voldiensvennoot soos NOBLE maak hierdie hele proses gladder.
Watter sertifikate moet 'n mediese toestelvervaardigingsvennoot besit?
Soek vir ISO 13485:2016, die wêreldstandaard vir mediese toestelle se gehalte. ISO 9001:2015 dek algemene gehaltestelsels. FDA-registrasie is belangrik vir verkope in die VSA. Hierdie sertifisering toon 'n verbintenis tot naspeurbaarheid, risikobestuur en voortdurende verbetering. Dit maak ook u regulatoriese voorleggings makliker.







