
Wat is die Gesigsfrees proses?
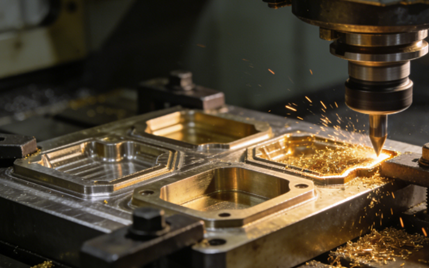
Vlakfrees is 'n meganiese bewerkingsmetode wat 'n roterende freessnyer gebruik om snywerk op die oppervlak van 'n werkstuk uit te voer. Die hoofdoel van die snyproses is om 'n gladde en plat vlak te produseer en te verseker dat hierdie vlak loodreg op die rotasie-as van die gereedskap is.
Die kernproses van vlakfreeswerk is dat die freessnyer op 'n vlak loodreg op die spil geïnstalleer word, en verskeie snytande op sy omtrek en eindvlak neem gelyktydig aan die snywerk deel. Die werkstuk word gewoonlik op die werktafel vasgemaak en deur die roterende snygereedskap bewerk.
Die tipes vlakfreesbewerkingstegnieke
Algemene vlakfreeswerk
Algemene vlakfreeswerk, as die mees fundamentele en wyd gebruikte prosestipe in bewerking, word met standaard vlakfreeskoppe bedryf.
Algemene vlakfreeswerk word gewoonlik toegerus met vierkantige of sirkelvormige insetsels en bereik volledige bedekking van die bewerkte oppervlak deur effense oorvleuelende bewegings in die aksiale en radiale rigtings.
As jy ruwe of semi-afwerking op materiale moet uitvoer, is algemene vlakfrees die voorkeurproses om verwysingsoppervlaktes te bepaal. Dit het hoë bewerkingsdoeltreffendheid, maar die oppervlakafwerking wat verkry word, is gewoonlik nie die beste nie.
Presisiefrees of hoëtoevoerfrees
Hoëvoer-freesprosesse gebruik freessnyers met spesiale klein hoofdefleksiehoeke. Die kernkenmerk daarvan is die aanvaarding van 'n baie hoë voerspoed per tand, maar die snydiepte is baie vlak.
Fynfreeswerk of hoëtoevoerfreeswerk is baie geskik vir die bewerking van dunwandige onderdele. Alhoewel die snydiepte klein is, maak die uiters hoë toevoertempo die metaalverwyderingstempo baie aansienlik, en terselfdertyd kan dit uitstekende oppervlakkwaliteit behaal, wat dit 'n ideale keuse maak vir doeltreffende fynbewerking.

Swaargewig-vlakfreeswerk
Swaargewig-vlakfreeswerk maak gebruik van robuuste en stewige freeskoppe om stabiele snyprestasie te lewer, selfs onder hoë impak en uiterste belastings.
Die swaar vlakfreesproses is veral geskik vir die eerste ruwmaak van gietstukke, smeedstukke en ander spasies, wat die oortollige materiaal met die hoogste doeltreffendheid kan verwyder en die grondslag lê vir die daaropvolgende afwerkingsprosesse.
Hoekvlakfrees
Hoekvlakfrees is 'n spesiale vlakfreesproses. Die kernkenmerk daarvan is dat dit verwerk word met behulp van 'n vlakfrees met 'n hoofdefleksiehoek wat nie gelyk is aan 90 grade nie.
Anders as standaard vlakfreeswerk, wat plat vlakke produseer, laat hoekige vlakfreeswerk die gereedskap toe om teen 'n spesifieke hoek te sny, wat dit ideaal maak vir skuinsvlakke, afkantings en hoekige verwysingsvlakke.
Die MMateriaal wat in vlakfreeswerk gebruik word
Alloy Steel
Staal is die grootste kategorie in vlakfreeswerk, wat wissel van laekoolstofstaal tot hoëkoolstofstaal en verskeie legeringsstaal. Hulle het uitstekende omvattende meganiese eienskappe en is die mees algemene materiale wat verwerk moet word.
Vleklose staal
Vlekvrye staal word wyd gebruik as gevolg van sy uitstekende korrosiebestandheid. Dit het egter swak termiese geleidingsvermoë en is geneig tot verharding tydens bewerking, wat dit 'n tipiese moeilik-bewerkbare materiaal maak.
Wanneer vlekvrye staal gefrees word, moet skerp snygereedskap gebruik word, tesame met gepaste spaanbrekende groefontwerpe en voldoende verkoeling en smering, om gereedskapadhesie en abnormaal vinnige slytasie te voorkom.

Gietyster
Grys gietyster, rekbare yster en ander materiale kan ook gemaal word. Hulle het hoë hardheid en brosheid, en is geneig om skyfies tydens bewerking te produseer. Tydens die freesproses word medium of relatief hoë snysnelhede gewoonlik vereis, wat dus hoër eise aan die slytasiebestande deeltjieslytasieprestasie van die snygereedskap stel.
aluminium
Aluminiumlegering is die mees algemene ligmetaal, wat sag is, goeie plastisiteit en uitstekende termiese geleidingsvermoë het. Tydens die freesproses is hierdie materiaal egter geneig tot opbou van rande en het dit 'n neiging om aan die gereedskap vas te kleef.
Daarom word dit gewoonlik aanbeveel om gereedskap met skerp snyrande en groot hellingshoeke te gebruik wanneer aluminiumlegerings gefrees word, en om prosesparameters te gebruik wat hoë snyspoed met 'n groot voerspoed kombineer, om die eenheid van doeltreffende verwerking en uitstekende oppervlakafwerking te bereik.

Nie-metaal- en saamgestelde materiale
Ingenieursplastiek soos nylon, polikarbonaat, PEEK, ens. Hulle het lae hardheid, maar hoë elastisiteit en uiters swak termiese geleidingsvermoë. Wanneer hierdie materiale gemaal word, veroorsaak die hitte wat deur wrywing gegenereer word, maklik die versagting en vervorming van die werkstuk, terwyl braamvorming ook 'n beduidende probleem is.
Daarom moet bewerking uiters skerp snygereedskap met hoëspoed-, vlakdiepte-snyparameters gebruik, tesame met effektiewe spaanverwydering- en verkoelingsmaatreëls.
Essensiële gereedskap en toerusting vir effektiewe vlakfreeswerk
Eindmeulens
'n Eindfrees is 'n snygereedskap met verskeie rande, met sy snyrande wat op die silindriese oppervlak en die eindvlak geleë is. Wanneer vlakfreeswerk uitgevoer word, word gewoonlik 'n kleiner aksiale snydiepte aangeneem.
Eindfreesmasjiene is hoogs geskik vir die frees van smal vlakke, trapvormige oppervlaktes, ens. Dit word wyd gebruik in multifunksionele bewerking en vormafwerking.
Vlieë snyers
'n Vliegsnyer verwys gewoonlik na 'n eenvoudige, selfgemaakte vlakfreesapparaat. Struktureel word een of twee indekseerbare insetsels aan die einde van 'n gereedskaphouer geïnstalleer. Dit is baie prakties in enkelstuk- en kleinskaalproduksie, onderhoudswerkswinkels of wanneer plaaslike base op groot werkstukke gemasjineer word.
As gevolg van die skaarste en asimmetrie van die betrokke sny-insetsels, is die balans en rigiditeit van vlieënde snyers relatief swak, en hul snydoeltreffendheid en oppervlakafwerking is gewoonlik minderwaardig as dié van standaard vlakfreesmasjiene.
Shell Mills
Shell Mills is een van die mees tipiese en algemeen gebruikte standaard vlakfreesgereedskap.
Dopfreesmasjiene is die mees gebruikte gereedskap vir die frees van groot vlakke in vervaardiging. Tipiese toepassings sluit in: die bewerking van masjiengereedskapbeddings, pasoppervlakke van boksonderdele, verwysingsoppervlakke van vorms, boonste oppervlakke van groot plaatonderdele, en enige ander geleenthede waar 'n plat oppervlak doeltreffend verkry moet word.

Avoordele van die vlakfreesproses
Hoë bewerkingsdoeltreffendheid
Vlakfreesmasjiene het gewoonlik 'n groot deursnee, kan 'n wye bewerkingswydte dek, en is toegerus met verskeie snytande wat gelyktydig aan die sny deelneem, dus is die metaalverwyderingstempo baie hoog.
Tydens die growwe bewerkingsfase kan vlakfreeswerk 'n groot snydiepte en hoë voerspoedbenadering aanneem om vinnig 'n groot hoeveelheid oortollige materiaal van die werkstukoppervlak te verwyder, wat 'n fondament lê vir daaropvolgende prosesse en die algehele bewerkingstyd van die onderdele aansienlik verminder. Dit is 'n ideale keuse vir doeltreffende bondelproduksie.

Uitstekende oppervlakkwaliteit
As gevolg van die aksiale en radiale oorvleueling van die snytande van die vlakfrees tydens sny, kan die bewerkte oppervlak verskeie kere met elke deurgang gesny word, wat 'n gladde en plat oppervlak verkry.
Deur fyn geslypte sny-insetsels te kies, redelike snyparameters aan te pas en hoë-presisie masjiengereedskap te gebruik, is dit maklik om baie hoë platheidstoleransies en uitstekende oppervlakafwerking te bereik, en selfs sommige slypprosesse te vervang, wat "frees in plaas van slyp" bewerkstellig.
Proses Buigsaamheid
Die vlakfreesproses is hoogs buigsaam. Deur lemme met verskillende hoofdefleksiehoeke, materiale en gleuftipes te vervang, kan dieselfde masjiengereedskap en gereedskapliggaam voldoen aan die bewerkingsvereistes van verskeie materiale, wat wissel van sagte aluminiumlegerings tot hoë-hardheid gebluste staal.
Vlakfreeswerk kan nie net swaar growwe freeswerk uitvoer nie, maar ook hoëspoed-afwerkingsfreeswerk bewerkstellig. Dit kan ook die bewerking van skuins en trapvormige oppervlaktes voltooi. Een proses kan verskeie stadiums van grof tot afwerking dek.
Bewerkingsstabiliteit
Vlakfreesmasjiene beskik oor uitstekende strukturele rigiditeit en 'n veilige verbinding met die spil, wat vibrasie en geraas tydens bewerking effektief onderdruk. Dit help om werkstukvervorming te verminder, wat hulle veral geskik maak vir die bewerking van dunwandige of lae-rigiditeitskomponente. Die stabiliteit inherent aan vlakfreeswerk verseker konsekwente en voorspelbare bewerkingsdimensies.

Goeie ekonomiese doeltreffendheid
Vlakfreeswerk gebruik hoofsaaklik indekseerbare insetsels. Die gereedskapliggaam kan vir 'n lang tyd hergebruik word, en slegs die insetsels met relatief laer koste hoef vervang te word. Dit verminder die langtermyn gebruikskoste en bestuurskoste van die gereedskap aansienlik, en verhoog die algehele ekonomiese voordele.
DVoordele van die vlakfreesproses
Hoë Masjienvereistes
As gevolg van vlakfreeswerk, veral swaar growwe freeswerk, moet verskeie snytande gelyktydig ingedryf word om 'n groot hoeveelheid materiaal te verwyder, wat 'n enorme snykrag genereer.
As kragtige vlakfreeswerk op 'n masjiengereedskap met onvoldoende krag of swak rigiditeit uitgevoer word, is dit baie waarskynlik dat dit vibrasie, abnormale slytasie van die snygereedskap en selfs die akkuraatheid van die masjiengereedskap sal veroorsaak.
Hoër Gereedskapskoste
Om doeltreffende vlakfreeswerk te bewerkstellig, word hoëgehalte, grootdeursnee-toegewyde vlakfrees-snykoppe en 'n groot aantal indekseerbare insetsels benodig. Hierdie aanvanklike gereedskapbelegging is aansienlik.
Vlakfreesmasjiene vereis dikwels die installering van hoë-krag, hoë-end CNC-masjiengereedskap of bewerkingsentrums, en die koste van toerustingaankoop is baie hoog.
Beperk tot plat oppervlaktes
Die hoofvoordeel van vlakfreesmasjiene is hul vermoë om oop en wye oppervlaktes te bewerk. Hulle kan materiaal vinnig verwyder en die oppervlak plat hou. Maar wanneer die onderdeel komplekse kurwes, diep en smal sakke of skerp binnehoeke het, word die snyer beperk. Die gereedskap is gewoonlik groot, so dit kan die werkstuk tref en steuring veroorsaak. As gevolg hiervan kan dit nie die vereiste areas bereik nie en kan dit nie die oppervlak effektief sny nie.
Risiko van dunwandige vervorming
Wanneer dunwandige onderdele, slanke stukke of werkstukke met onvoldoende ondersteuning van die toebehore bewerk word, kan sterk radiale of aksiale snykragte maklik elastiese vervorming van die werkstuk of selfs gereedskapdefleksie veroorsaak. Hierdie probleme maak dit moeilik om goeie dimensionele akkuraatheid en platheid te handhaaf. In baie gevalle benodig die onderdeel verskeie ligte snitte of spesiale bewerkingstrategieë om die vervorming reg te stel.
Vibrasie- en gebabbelgeneig
Wanneer wye oppervlaktes gefrees word of wanneer gereedskaphouers met 'n lang oorhang gebruik word, kan die kontak tussen die gereedskap en die werkstuk onstabiel raak. Hierdie onstabiele toestand maak dit maklik vir periodieke vibrasie om te voorkom. Hierdie vibrasie beïnvloed snygladdigheid, oppervlakkwaliteit en gereedskapslewe.
Hierdie soort vibrasie versleg nie net die oppervlakkwaliteit ernstig en laat duidelike vibrasiemerke agter nie, maar versnel ook gereedskapslytasie en lei selfs tot afskilfering, wat 'n bedreiging vir die akkuraatheid en veiligheid van die masjinering inhou.
Vlakfrees vs. Perifere frees: Belangrike verskille verduidelik
| Dimensie van Vergelyking | Gesigsfrees | Perifere freeswerk |
| Basiese definisie | Gebruik die vlak en omtrek van die snyer om 'n oppervlak loodreg op die gereedskapas te produseer. | Gebruik die omtrekstande om oppervlaktes parallel met die gereedskapas te bewerk, soos profiele of rande. |
| Gereedskapstipe | Vlakfrees (skyftipe snyer) met insetsels op die vlak en omtrek. | Eindfrees, plakfrees, ens., met snyrande hoofsaaklik op die omtrek. |
| Oppervlak geproduseer | Plat oppervlaktes (horisontale vlakke, trappe, ens.). | Vertikale mure, gleuwe, kontoeroppervlakke, ens. |
| Primêre doelstelling | Produseer doeltreffend groot, plat oppervlaktes. | Masjienprofiele, groewe of komplekse 3D-kenmerke. |
| tipiese Aansoeke | Masjientafels, behuisingsvlakke, vormskeidingsvlakke, ens. | Sleuwe, rattande, sakke, onderdeelkontoere, ens. |
| Snykrag-eienskap | Hoër aksiale krag, druk werkstuk na die tafel toe, oor die algemeen meer stabiel. | Hoër radiale krag, geneig tot gereedskapdefleksie en vibrasie. |
| Oppervlakkwaliteit | Bereik gewoonlik hoër platheid en gladder afwerkings. | Kan gereedskapmerke of golwe laat; benodig fyn afstelling vir beter afwerking. |

Algemene probleme met vlakfreeswerk en hoe om dit op te los
Swak oppervlakkwaliteit
Gereelde vibrasielyne verskyn op die bewerkte oppervlak; dit is abnormaal grof, het skrape of ruheid.
Oplossing
- Verbeter rigiditeit: Kies 'n dikker en sterker meshandvatsel; Verseker die rigiditeit van die werkstuk en toebehore.
- Pas parameters aan: Verander die snyspoed, voerspoed of snydiepte om die resonante frekwensie te breek; Neem asimmetriese snywydte of veranderlike snyspoed aan.
Kort gereedskapslewe
Die lem is erg verslyt, gekraak of beskadig, ver van sy verwagte lewensduur.
Oplossing
- Optimaliseer parameters: Kies die toepaslike lineêre spoed en voerspoed gebaseer op die werkstukmateriaal en die aanbevole waarde van die lem. Vermy die wrywing wat veroorsaak word deur "laespoed ligte sny".
- Hantering van opgeboude rand: Verhoog snyspoed; Gebruik 'n skerp lem met 'n positiewe hellingshoek; Verhoog die smering van die koelmiddel.
Swak platheid
Die verwerkte vlak is ongelyk, met 'n depressie in die middel en uitsteeksels aan die kante, of daar is duidelike nate tussen verskeie gereedskappasse.
Oplossing
- Verminder vervorming: Kies gereedskap en gereedskaphouers met groter rigiditeit; Optimaliseer die klemskema om vervorming van die werkstuk tydens bewerking te voorkom.
- Kalibreer die masjiengereedskap: Inspekteer en verstel die vertikaliteit van die spil gereeld.
Brame en randafskilfering
Brame of materiaalskyfies kom voor aan die rand van die werkstuk wanneer dit deur die gereedskap uitgesny word.
Oplossing
- Verander die snymetode: Verminder die toevoerspoed effens voordat die rand uitgesny word.
- Optimaliseer snygereedskap: Gebruik skerper lemme met 'n positiewe hellingshoek; Maak seker dat die snygereedskap altyd in 'n goeie snytoestand is en vermy die gebruik van verslete lemme.
- Voeg prosesse by: Reël toegewyde ontbraamprosedures.
AToepassings van die vlakfreesproses
Algemene masjinerie
Grootskaalse masjinerie is die veld waar vlakfreeswerk die wydste toegepas word. Dit word hoofsaaklik gebruik vir die bewerking van die beddens, werktafels en geleierailinstallasie-oppervlaktes van verskillende soorte masjiengereedskap.
Automobile bedryf
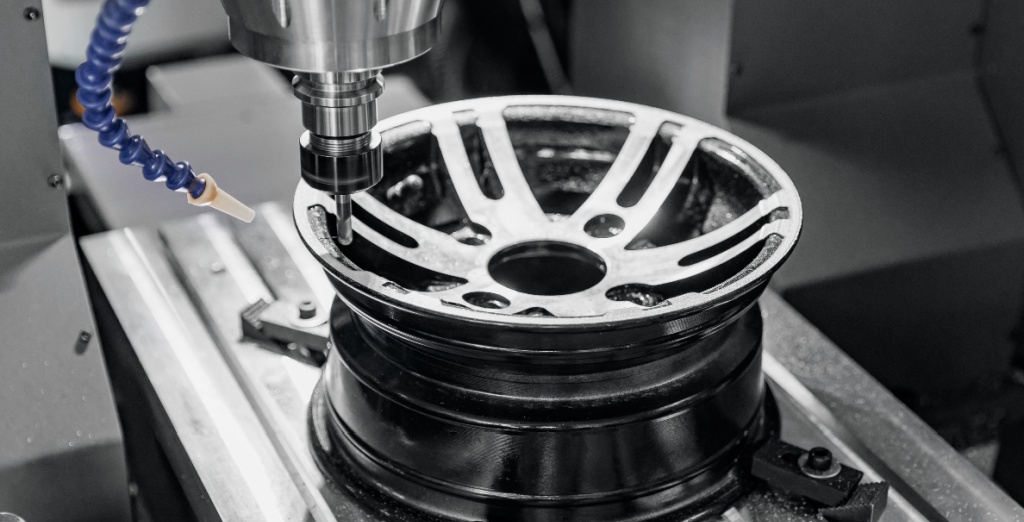
In die motorbedryf word vlakfreeswerk gebruik om die silinderblok en silinderkop-kontakoppervlakke van enjins, transmissiekaste en die installasievlakke van onderstelrame te bewerkstellig.
In spoorvervoer word vlakfreeswerk gebruik om presiese plat oppervlaktes op belangrike lasdraende onderdele te skep. Dit sluit in hoëspoed-lokomotiefbogies, enjinbasisse en ander belangrike strukturele komponente. Die proses help om stabiliteit, sterkte en behoorlike montering in veeleisende bedryfstoestande te verseker.
Skimmelvervaardigingsbedryf
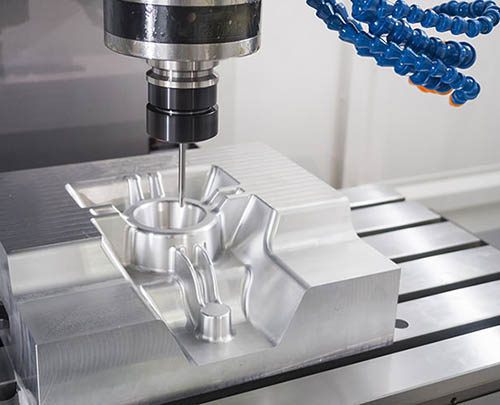
Vormvervaardiging is hoogs afhanklik van vlakfreeswerk. Vlakfreeswerk word gebruik om die skeidingsoppervlak van vorms te bewerk. Die kwaliteit van hierdie vlak bepaal direk die presisie van die produk en die lewensduur van die vorm.
Vlakfreeswerk word ook gebruik vir die bewerking van die verwysingsoppervlaktes van vormbasisse en sjablone. Hoëspoed-hardfreestegnologie word dikwels aangeneem aangesien dit uiters hoë vereistes vir oppervlakafwerking, platheid en bewerkingsdoeltreffendheid het.
Lugdiens
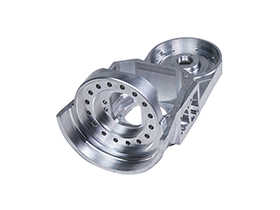
In die lugvaartbedryf word vlakfreeswerk gebruik om die pasoppervlakke van vlerkribbes, skotte en velpanele te bewerk. Dit word ook toegepas op enjinmonteringsbasisse en die presisie-koppelvlakoppervlakke van ruimtetuigstrukturele dele. Hierdie oppervlakke moet aan baie hoë akkuraatheidsvereistes voldoen, dus is die proses 'n belangrike stap in lugvaartproduksie.
Waarom NOBLE as u keuse maak? Face maal Masjinering verskaffer
Die vlakfreesproses by NOBLE is ontwerp om hoë-presisie, hoë-doeltreffendheid oppervlakbewerking vir beide metaal- en plastiekonderdele te lewer. Ons gebruik gevorderde CNC- freesmasjiene, toegerus met stewige spindels en hoë-gehalte indekseerbare vlakfreesmasjiene, wat plat, gladde en eenvormig gegrootte oppervlaktes met uitstekende herhaalbaarheid kan produseer.
NOBLE kies die mees geskikte snyerdiameter, invoeggeometrie, snyparameters en gereedskapstrategie gebaseer op die materiaal- en toleransievereistes van elke projek.
NOBLE, met sy sterk vermoëns, stabiele bewerkingstegnieke en streng kwaliteitsinspeksie, kan beide klein- en grootskaalse produksiebestellings hanteer terwyl konsekwente oppervlakkwaliteit van alle onderdele verseker word.
Vrae & Antwoorde
Watter materiale kan met vlakfreeswerk bewerk word?
Vlakfreeswerk kan baie materiale bewerk, insluitend aluminium, vlekvrye staal, koolstofstaal, koper, koper, titanium en ingenieursplastiek. Behoorlike gereedskapkeuse en snyparameters word aangepas op grond van elke materiaal se hardheid en bewerkbaarheid.
Wat is die verskil tussen vlakfrees en eindfrees?
Vlakfreeswerk gebruik 'n snyer met 'n groot deursnee om wye en plat oppervlaktes te bewerk. Dit is hoofsaaklik gefokus op die bereiking van goeie platheid en hoë doeltreffendheid. Puntfreeswerk, aan die ander kant, gebruik kleiner gereedskap om sakke, gleuwe en meer komplekse vorms te sny. Dit word meestal gebruik vir gedetailleerde kontoere en presiese kenmerke op die werkstuk.
Watter faktore beïnvloed die kwaliteit van 'n vlakfreesoperasie?
Gereedskapgeometrie, spilspoed, voersnelheid, snydiepte, masjienstyfheid, koelmiddelverbruik en werkstukklemstabiliteit.
Wat is algemene toepassings van vlakfreeswerk?
Vlakfreeswerk word wyd gebruik in motorvoertuie, lugvaart, masjinerie, vormvervaardiging en presisie-komponente.
Hoe om 'n goeie oppervlakafwerking in vlakfreeswerk te verkry?
Om 'n gladde oppervlakafwerking te verkry, is dit belangrik om skerp sny-insetsels te gebruik. Die toevoersnelheid moet korrek ingestel wees, en die snyer moet stabiel bly tydens bewerking. Die keuse van die regte gereedskapspad help ook om die resultaat te verbeter. Vir die beste oppervlakkwaliteit word dit aanbeveel om 'n aparte afwerkingspas met 'n laer toevoersnelheid en vlakker snydiepte uit te voer.







