
Wat is spuitgiet?
Spuitgietvorming is 'n wydgebruikte vervaardigingstegniek wat die produksie van hoë-volume onderdele en goedere moontlik maak. Dit is 'n buigsame en doeltreffende tegnologie wat algemeen in verskeie industrieë soos verbruikersgoedere, motorvoertuie, elektronika en verpakking toegepas word. Die proses behels die inspuiting van gesmelte materiaal, tipies 'n termoplastiese polimeer, in die vormholte onder hoë druk. Die finale produk se vorm en eienskappe is bedoel om in die vormontwerp weerspieël te word. Nadat die gesmelte materiaal in die vorm ingespuit is, koel dit af en stol dit om 'n vormholte te vorm. Laastens word die vorm oopgemaak en die uitgeharde deel verwyder.
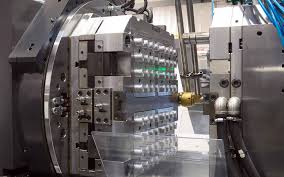
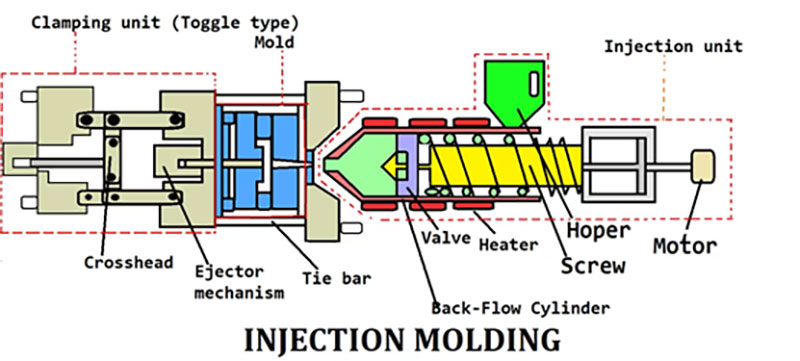
Spuitgietmasjienstruktuur
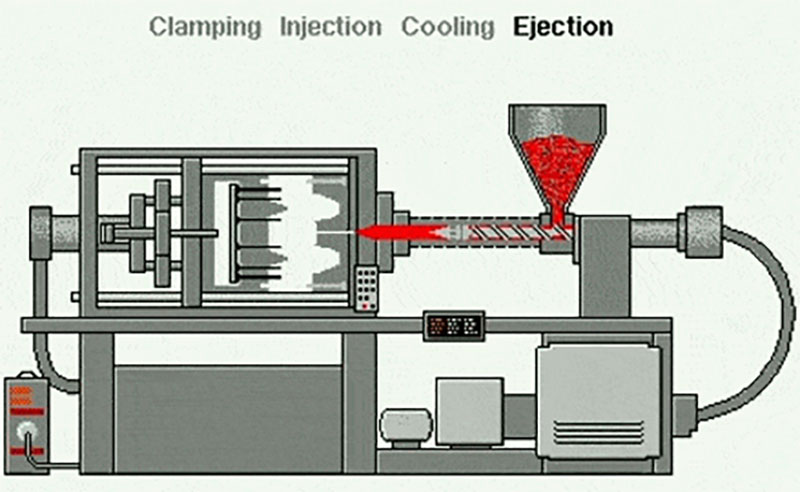
'n Masjien wat in die spuitgietproses gebruik word om plastiekgoedere te skep, word 'n spuitgietmasjien genoem. Dit bestaan hoofsaaklik uit twee primêre komponente: die klem-eenheid en die inspuiteenheid. En hier is 'n paar basiese komponente van 'n spuitgietmasjien.
Klem-eenheid :
Die klem-eenheid is verantwoordelik om die vorm tydens die spuitgietproses in plek te hou. Dit bestaan uit 'n stilstaande plaat en 'n bewegende plaat, wat op die masjien se raam gemonteer is. Die vorm word tussen hierdie twee plate vasgeklem.
Inspuitingseenheid :
Die inspuiteenheid is verantwoordelik vir die smelt en inspuiting van die gesmelte plastiekmateriaal in die vormholte. Dit bestaan tipies uit 'n hopper, waar die plastiekpellets of -korrels in die masjien gevoer word, 'n skroef of suier, wat die plastiekmateriaal smelt en inspuit, en 'n spuitstuk wat die materiaal in die vorm rig.
Verhittings- en verkoelingstelsel :
Spuitgietmasjiene het 'n verhittingstelsel om die plastiekmateriaal te smelt en 'n verkoelingstelsel om die gevormde onderdeel te stol. Die verhittingstelsel behels gewoonlik elektriese verwarmers of olieverwarmers om die loop te verhit en die plastiek te smelt. Die verkoelingstelsel kan waterkanale of lugopeninge insluit om die vorm en die gevormde onderdeel af te koel.
Beheerstelsel :
Moderne spuitgietmasjiene is toegerus met 'n beheerstelsel wat operateurs in staat stel om verskeie parameters van die gietproses in te stel en te monitor. Die beheerstelsel sluit tipies 'n beheerpaneel met 'n skerm, knoppies en skakelaars in vir die aanpassing van instellings soos temperatuur, druk, inspuitspoed en siklustyd.
Uitwerpstelsel :
Nadat die plastiekonderdeel binne die vorm gestol het, moet dit uit die vormholte uitgewerp word. Die uitwerpstelsel bestaan uit uitwerppenne of -plate wat die onderdeel uit die vorm stoot wanneer die vorm oopmaak.
Wat is die verskil tussen 3D-drukwerk en spuitgietwerk?
3D-drukwerk en spuitgietwerk is albei tegnologieë vir die vervaardiging van plastiekonderdele. 3D-drukwerk is 'n additiewe drukproses wat voorwerpe skep deur lae materiaal te bou, terwyl plastiekspuitgietwerk 'n vorm gebruik wat gevul is met gesmelte materiaal, wat afgekoel en verhard word voor produksie van onderdele. Beide spuitgietwerk en 3D-drukwerk kan vir prototipering gebruik word, maar daar is 'n paar belangrike verskille tussen die twee prosesse. Die hoofverskil: Wanneer daar verwys word na die massaproduksie van goedere met min materiaalafval, werk spuitgietwerk goed. Alhoewel 3D-drukwerk langer neem om op te stel, is dit verkieslik vir ingewikkelde ontwerpe en maak dit vinnige ontwerpwysigings moontlik.
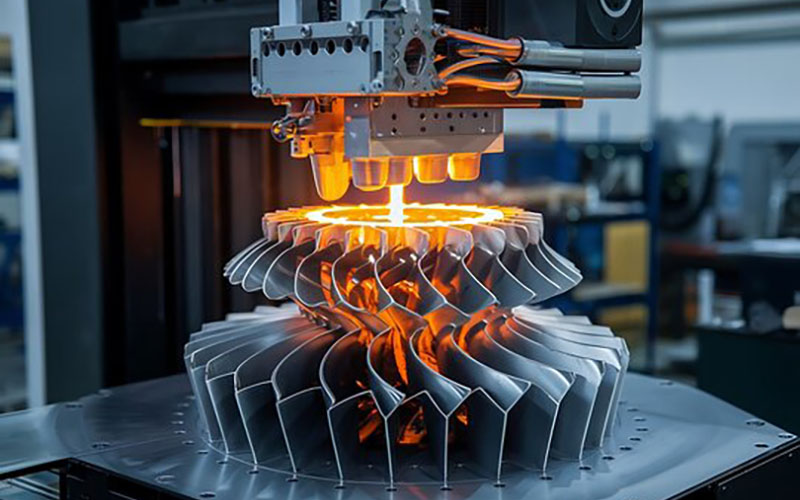
3D-drukwerk, of additiewe vervaardiging, bied 'n vinnige omkeertyd van 1-2 weke, wat dit 'n ideale oplossing maak vir vinnige prototipering en ontwerpe wat gereelde veranderinge vereis. Boonop is hierdie proses in staat om klein plastiekonderdele en ingewikkelde ontwerpe te produseer. Dit is nie die geskikste opsie vir groot produksielopies van meer as 100 onderdele nie, aangesien dit duur kan wees in terme van beide tyd en geld. Dit is egter 'n goeie keuse vir lae-produksielopies.
3D-drukwerk is egter 'n stadige produksiemetode wat slegs 'n beperkte aantal onderdele op 'n slag kan produseer. Die grootte van die drukarea beperk die produksie van groter items, aangesien enige onderdeel wat oor die rand van die drukarea hang, onstabiliteit inhou. Dit beteken dat hoewel grootskaalse 3D-drukwerk moontlik is, dit dalk nie die beste toepassing van die proses is nie. Daarbenewens het 3D-gedrukte onderdele 'n growwe oppervlakafwerking as gevolg van die additiewe vervaardigingsproses, ongeag die vlak van detail. As jy 'n gladde oppervlakafwerking benodig, sal na-afwerking nodig wees.
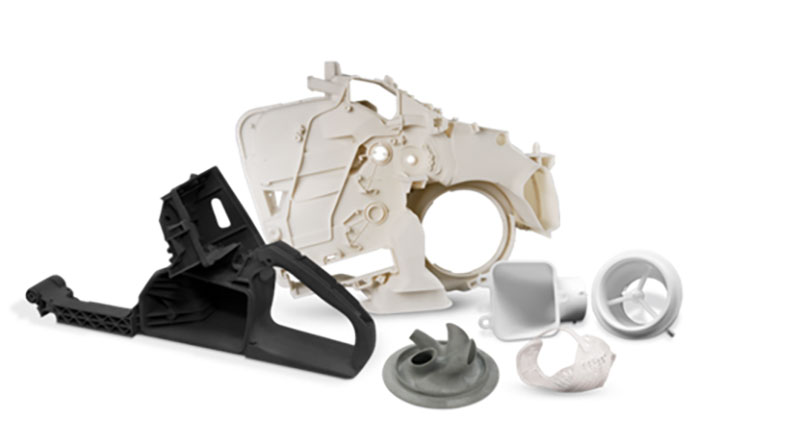
Spuitgietvorming behels lang omkeertye om voor te berei vir die skep van onderdele, wat tot 5-7 weke neem, selfs vir eenvoudige onderdele. As sodanig is dit nie geskik vir gereelde ontwerpveranderinge nie. Ten spyte van hierdie lang omkeertye, is die proses egter perfek vir die vervaardiging van onderdele in hoë volumes, wat tot 1 000+ onderdele per lopie kan produseer. Boonop is die vormgereedskap geskik vir die vervaardiging van komponente van enige kompleksiteit, ongeag hul grootte. Spuitgietvorming is egter nie ideaal vir die vervaardiging van ingewikkelde en delikate ontwerpe wat onafhanklik kan staan nie. Die regstelling van enige foute of die verandering van die ontwerp kan uitdagend wees as gevolg van die lang opsteltye wat betrokke is by spuitgietvorming. Boonop kan die regstelling van foute in die ontwerp duur en tydrowend wees. Die wysiging van die vorm om probleme op te los of ontwerpe te verander, vereis 'n volledige hervervaardiging, wat lei tot die skrapping van enigiets wat geproduseer word en bykomende uitgawes aangaan.
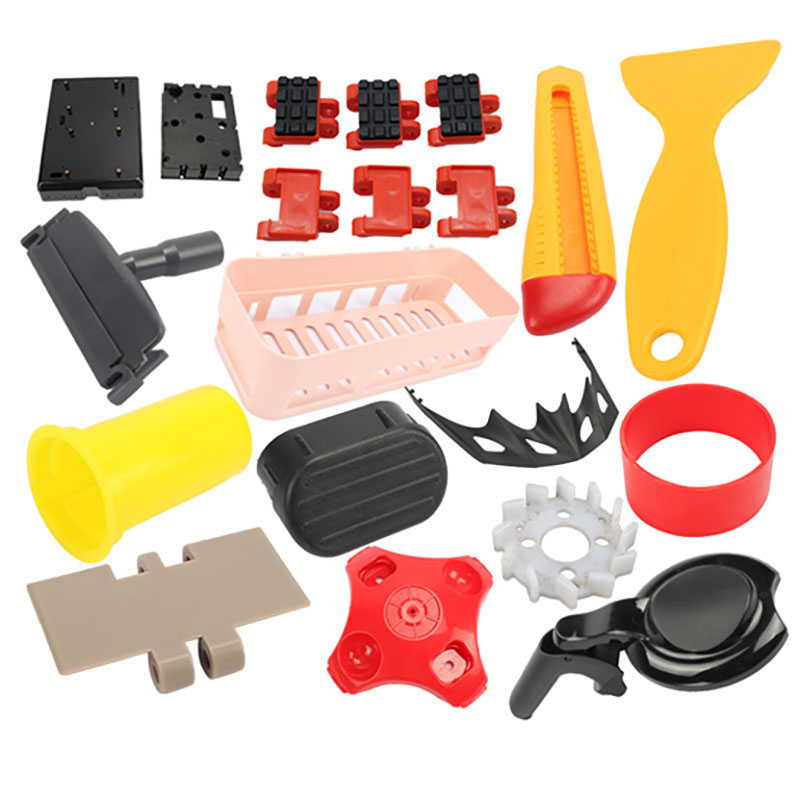
Ten slotte het beide prosesse hul eie voordele en nadele, daarom moet hulle as komplementêr eerder as mededingende tegnologieë beskou word. 3D-drukwerk is meer geskik vir die vervaardiging van klein hoeveelhede komplekse onderdele wat gereelde ontwerpveranderinge of aanpassing mag vereis. Aan die ander kant is spuitgietwerk meer geskik vir die massaproduksie van minder komplekse onderdele wat reeds die ontwerpfase suksesvol voltooi het.
Hoe werk spuitgietwerk?
Spuitgietvorming is die gewildste vervaardigingsproses vir die vervaardiging van plastiekonderdele. Spuitgietvorming is die gewildste vervaardigingsproses vir die vervaardiging van plastiekonderdele. Spuitgietmasjiene, wat rou plastiek en 'n verskeidenheid vorms gebruik, kan baie verskillende onderdele, groot of klein, duursaam of weggooibaar, vir baie industrieë en toepassings maak. So, hoe werk spuitgietvorming?
1: die regte termoplastiek en vorm kies
Die termoplastiese materiaal wat vir gietwerk gekies word, beïnvloed direk die werkverrigting en eienskappe van die onderdeel. Verskillende materiale bied verskillende eienskappe, soos sterkte, buigsaamheid, hittebestandheid, chemiese weerstand en elektriese eienskappe. Die keuse van die toepaslike materiaal is belangrik om te verseker dat die onderdeel aan die verlangde spesifikasies voldoen en goed presteer. Materiaalkeuse en vormontwerp beïnvloed die gevormde dele se kwaliteit, afmetings, oppervlakafwerking en strukturele integriteit. Faktore soos materiaalvloei, krimping, kromtrekking en verkoeling bepaal die dele se defekte en moet in ag geneem word. Behoorlike materiaal- en vormkeuse help om konsekwent hoëgehalte-onderdele te produseer.
2: die voeding en smelt van die termoplastiek
Die inspuitproses begin met die inspuiteenheid van die masjien. Plastiekpellets of korrels word by die hopper gevoeg en die materiaal word in 'n verhitte vat gevoer. Die materiaal word dan binne-in die vat gesmelt, gewoonlik deur die rotasie van 'n skroef of die beweging van 'n suier.
3: Die plastiek in die vorm inspuit
Die gesmelte plastiek word dan onder hoë druk in die vormholte ingespuit deur 'n spuitstuk- en lopende stelsel.
4: hou- en afkoeltyd
Sodra die vormholte met gesmelte plastiek gevul is, begin die verkoelingsproses. Die vorm bevat kanale of kanale waardeur 'n verkoelingsmedium (soos water of olie) sirkuleer. Die verkoelingsmedium help om die plastiekmateriaal vinnig af te koel en te stol in die vorm van die vormholte. Gedurende hierdie tydperk moet die verkoelingstyd beheer word volgens die eienskappe van die materiaal.
5: Uitwerp- en afwerkingsprosesse
Sodra die plastiek binne die vorm gesmelt en afgekoel het, maak die vormklemtoestel van die masjien oop. Die twee helftes van die vorm skei, en die geharde onderdeel word uit die vormholte uitgewerp met behulp van 'n uitwerpstelsel, soos 'n uitwerppen of -plaat. En dan doen werkers die afrondingsproses, wat die finale voorkoms, funksionaliteit en algehele gehalte van die gevormde dele verbeter. Daarna kan die produk verpak en aan die kliënte afgelewer word.
Algemene tipes spuitgietwerk
Wat is plastiese spuitgietwerk?
Plastiekspuitgietvorming is 'n vervaardigingsproses wat gebruik word om plastiekonderdele in groot hoeveelhede te produseer. Dit behels die inspuiting van gesmelte plastiekmateriaal in 'n vormholte, waar dit afgekoel en stol, en dan die voltooide onderdeel uit die vorm verwyder word. Plastiekspuitgietvorming word wyd gebruik in verskeie industrieë as gevolg van die doeltreffendheid, veelsydigheid en vermoë om komplekse en presiese onderdele te produseer, soos motorvoertuie, elektronika, verbruikersgoedere en mediese toestelle, ens.
Hoe werk plastiek spuitgietwerk?
Plastiekspuitgietwerk is 'n ongelooflik doeltreffende en veelsydige vervaardigingsproses. Dit behels die skep van 'n vorm, die smelt en inspuit van die plastiekmateriaal daarin, die toelaat om dit af te koel en te stol, en dan die voltooide onderdeel uit die vorm te werp. Hierdie proses is outomaties en beheer, wat dit moontlik maak om komplekse onderdele met hoë presisie en konsekwentheid te produseer. Plastiekspuitgietwerk is 'n koste-effektiewe metode vir die vervaardiging van plastiekkomponente in groot hoeveelhede en word wyd gebruik in verskeie industrieë.
Koste van plastiekspuitgietwerk
Die primêre kostedrywer van spuitgietvorming is die vorm, ook bekend as gereedskapskoste. Die koste hang af van die onderdeelontwerp se kompleksiteit, materiaaltipe en produksievolume. Ten spyte van hoë vaste aanvangskoste, het spuitgietvorming lae veranderlike koste, met behulp van goedkoop materiale en progressiewe outomatisering, wat lei tot minder arbeidsbehoeftes. Namate produksievolume toeneem, neem die koste per onderdeel af, wat die proses meer doeltreffend maak deur koste te versprei.
Watter plastiek is die beste vir spuitgiet?
Die keuse van die toepaslike materiaal is noodsaaklik vir byna alle stadiums van die spuitgietproses. As gevolg hiervan is dit dikwels een van die belangrikste besluite wat 'n vervaardiger en hul kliënt dwarsdeur die vervaardigingsiklus moet neem. Verskeie tipiese plastiese spuitgietmateriale kan gebruik word as gevolg van hul verskillende kenmerke en funksies, selfs al is daar soms geheimhouding rondom die redes vir die keuse van spesifieke plastiekmateriaaltipes en -handelsmerke. Sekere belangrike materiaalkenmerke moet in ag geneem word tydens die ontwerp- en ontwikkelingsfase wanneer die toepaslike materiaal vir 'n projek gekies word. Onthou om ook moontlikhede vir bioafbreekbare materiale te oorweeg.
Voordele van plastiekinspuiting
Hoë Doeltreffendheid
Plastiekspuitgiet is 'n hoogs doeltreffende proses wat die produksie van 'n groot aantal onderdele in 'n relatief kort tyd moontlik maak. Sodra die vorm opgestel is, is die werklike gietproses vinnig, en elke siklus kan verskeie onderdele gelyktydig produseer.
Koste-effektief
Wanneer goedere op groot skaal vervaardig word, kan spuitgiet 'n finansieel voordelige vervaardigingstegniek wees. Hoë produksievolumes, min materiaalvermorsing en outomatisering word alles daardeur moontlik gemaak, wat alles arbeidskoste kan verlaag. Boonop kan die keuse van die mees ekonomiese en geskikte plastiekmateriaal vir 'n gegewe toepassing kostebesparings tot gevolg hê as gevolg van die veelsydigheid van die materiaal.
Komplekse en Presiese Onderdeelontwerp: Spuitgietvorming maak die produksie van komplekse en ingewikkelde onderdeelontwerpe moontlik wat moeilik of onprakties kan wees om met ander vervaardigingsprosesse te bereik. Die vorms wat in spuitgietvorming gebruik word, kan hoogs gedetailleerd wees en ingewikkelde kenmerke herhaal, wat presiese en konsekwente onderdeelproduksie moontlik maak.
Plastiek Inspuitgiet Toleransies en Standaarde
Toleransies en standaarde vir plastiekspuitgiet is van kardinale belang om funksionele, hoëgehalte-onderdele te bereik wat aan die vereiste spesifikasies voldoen. Dit verseker onderdeelversoenbaarheid, funksionaliteit en passing, dra by tot konsekwente gehalte en maak koste-effektiewe produksie moontlik. Behoorlike oorweging van toleransies dwarsdeur die ontwerp- en vervaardigingsproses is noodsaaklik vir suksesvolle plastiekspuitgiet.
| Standaarde | Beskrywing |
| Maksimum deelgrootte | × × 1200 1000 500 mm
47.2 × 39.4 × 19.7 in |
| Minimum Deel Grootte | × × 1 1 1 mm
0.039 × 0.039 × 0.039 in |
| Deel-tot-deel Herhaalbaarheid | ± 0.1 mm
± 0.0039 in |
| Vormholtetoleransies | ± 0.05 mm
±0.002 duim. |
| Beskikbare vormtipes | Staal en aluminium gereedskap. Produksiegraad wat ons verskaf: onder 1000 siklusse, onder 5000 siklusse, onder 30,000 siklusse, en meer as 100,000 siklusse |
| Masjiene beskikbaar | Enkelholte-, multi-holte- en familievorms,
50 tot 500 pers tonnemaat |
| Sekondêre bedrywighede | Vormtekstuur, tampondruk, lasergravure, skroefdraad-insetsels en basiese samestelling. |
| Inspeksie en Sertifisering Opsies | 15 werksdae of minder vir die meeste bestellings,
24/7 kwotasie reaksie |
| lood Tyd | 15 werksdae of minder vir die meeste bestellings,
24/7 kwotasie reaksie |
Oppervlakte eindig van Plastiek Inspuitgietwerk
Die oppervlakbehandeling van die vorm word gewoonlik tydens die produksieproses voltooi. Nadat die spuitgietwerk voltooi is, sal ons sekere oppervlakbehandelings op die finale produk uitvoer volgens u vereistes.
| Naam | Beskrywing | |
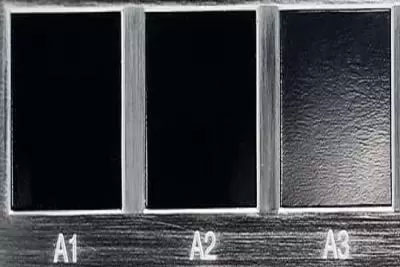 |
Blink | A-graad afwerkings word gemaak met behulp van 'n diamantpoetsproses en lewer blink en blink oppervlaktes op spuitgegote dele. |
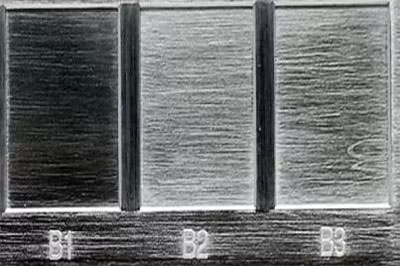 |
Halfglans | B-graad afwerkings gebruik skuurpapier om onderdele met 'n effens growwer afwerking as graad A-onderdele te produseer. Pasgemaakte gevormde plastiekonderdele wat B-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
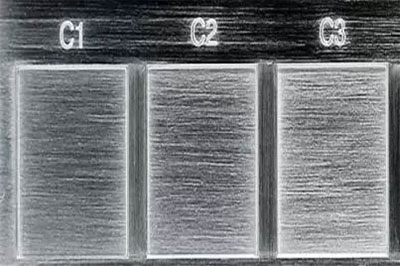 |
Matte | C-graad afwerkings gebruik skuurstene met korrels om 'n growwe, ongelyke oppervlak te skep. Inspuitplastiekonderdele wat 'n C-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
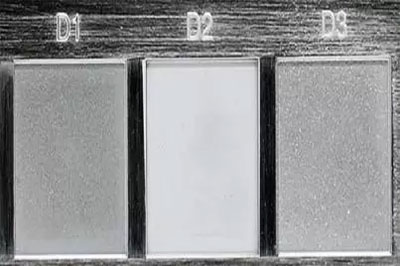 |
tekstuur | D-graad afwerkings gebruik gruis en droë glaskrale of oksied om 'n baie growwe tekstuurafwerking te lewer. Afhangende van die tipe materiaal wat gebruik word, kan produkte 'n satyn- of dowwe afwerking hê. |
Watter toerusting word in die plastiekspuitgietproses gebruik?
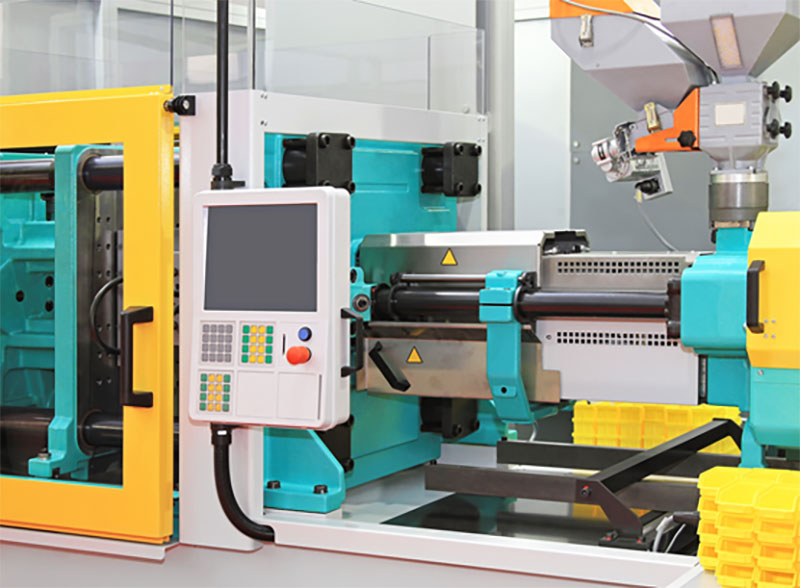
Die plastiekspuitgietproses behels die gebruik van verskeie toerusting om plastiekonderdele te vervaardig. Die hooftoerusting wat in die proses gebruik word, sluit in 'n spuitgietmasjien, 'n vorm en hulptoerusting.
Die spuitgietmasjien
Die spuitgietmasjien is die primêre stuk toerusting wat in plastiekspuitgietwerk gebruik word. Dit bestaan uit 'n hopper, 'n inspuiteenheid, 'n vormklemeenheid en kontroles. Die masjien smelt die plastiekmateriaal, spuit dit in die vorm in en verkoel dit om die verlangde vorm te vorm.
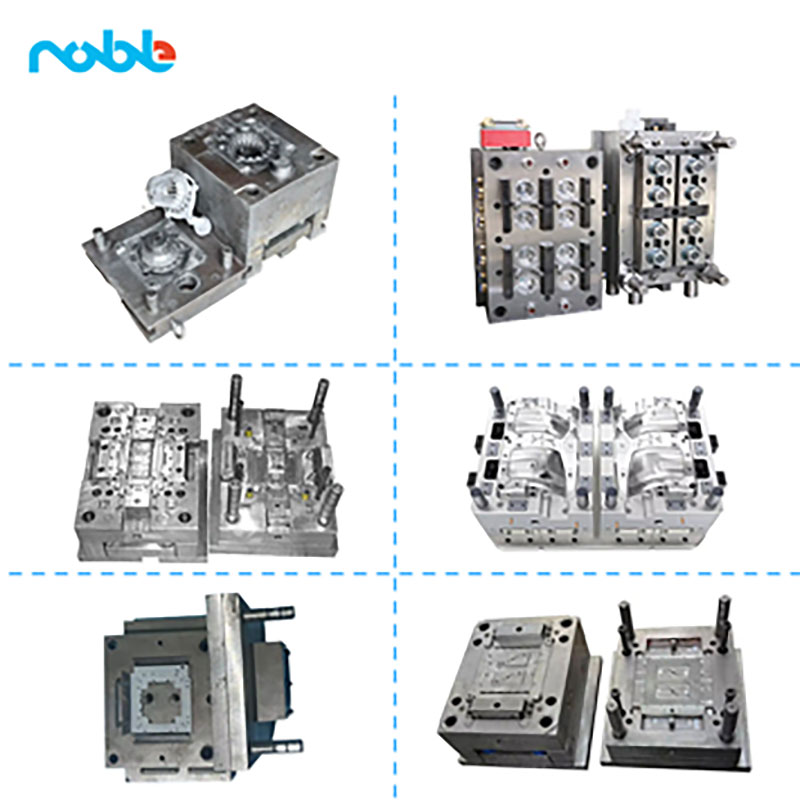
Die vorm is 'n presisie-instrument wat die vorm en kenmerke van die plastiekonderdeel wat vervaardig moet word, definieer. Dit is tipies van staal gemaak en bestaan uit twee helftes: die holte en die kern. Die vorm word op die spuitgietmasjien gemonteer en is ontwerp om hoë druk en temperature te weerstaan.
Bykomende toerusting
Bykomende toerusting kan gebruik word om die spuitgietproses te ondersteun, soos materiaaldroogtoerusting, materiaalhanteringstelsels, granulators vir die herwinning van afvalplastiek, en robotte of outomatiseringstelsels vir die verwydering en hantering van dele.
Dit is belangrik om daarop te let dat die spesifieke toerusting wat in plastiekspuitgietwerk gebruik word, kan wissel na gelang van die grootte en kompleksiteit van die onderdele wat vervaardig word, sowel as die vereistes van die vervaardigingsproses.
Is 3D-drukwerk dieselfde as plastiekspuitgietwerk?
3D-drukwerk en plastiekspuitgietwerk is nie dieselfde prosesse nie. Alhoewel beide tegnieke gebruik word vir die vervaardiging van plastiekonderdele, gebruik hulle verskillende benaderings en het hulle duidelike voordele en beperkings. Beide 3D-drukwerk en plastiekspuitgietwerk is waardevolle vervaardigingsprosesse vir plastiekonderdele, maar hulle het verskillende sterk punte en toepassings. 3D-drukwerk is voordelig vir prototipering, aanpassing en lae-volume produksie, terwyl plastiekspuitgietwerk ideaal is vir grootskaalse vervaardiging en die bereiking van koste-effektiewe produksie van konsekwente, hoë-gehalte onderdele.
Plastiekspuitgietwerk vir verskeie nywerhede
Plastiekspuitgiet is 'n veelsydige vervaardigingsproses wat toepassings in verskeie industrieë vind. Hier is 'n paar voorbeelde van industrieë wat algemeen plastiekspuitgiet gebruik:
Plastiek Inspuitgietwerk in die Automotive Industry
Plastiekspuitgietwerk word wyd gebruik in die motorbedryf vir die vervaardiging van 'n wye reeks komponente, insluitend binne- en buite-afwerkings, dashboards, deurpanele, buffers, ventilasieopeninge en enjinonderdele. Die proses maak voorsiening vir die presiese produksie van komplekse vorms en liggewigonderdele, wat bydra tot verbeterde brandstofdoeltreffendheid.
Plastiek Inspuitgietwerk in die Lugvaart- en Verdedigingsbedryf
Plastiekspuitgietwerk word wyd gebruik in die lugvaart- en verdedigingsbedrywe vir die vervaardiging van stewige en liggewig komponente. Dit sluit in beheerpanele, vliegtuigonderdele, beskermende toerusting, verbindings en behuisings vir elektroniese stelsels. Hierdie proses maak die produksie van onderdele met ingewikkelde geometrieë, hoë duursaamheid en weerstand teen strawwe omgewingstoestande moontlik.
Plastiek Inspuitgietwerk in die Mediese industrie
Plastiekspuitgietwerk speel 'n belangrike rol in die mediese en gesondheidsorgbedryf, waar presisie, netheid en biokompatibiliteit noodsaaklik is. Dit word gebruik om mediese toestelle te vervaardig, soos spuite, kateters, chirurgiese instrumente, inplantbare komponente, geneesmiddelafleweringstelsels en laboratoriumtoerusting. Die proses verseker noue toleransies, steriele produksie en voldoening aan regulatoriese standaarde.
Plastiek Inspuitgietwerk in die Robotiese Nywerheid
Plastiekspuitgietwerk bied die robotbedryf die vermoë om hoëgehalte, pasgemaakte en koste-effektiewe komponente te produseer. Die proses bied ontwerpbuigsaamheid, skaalbaarheid en die vermoë om komplekse geometrieë te vervaardig, wat voldoen aan die spesifieke vereistes van robotstelsels in terme van werkverrigting, duursaamheid en funksionaliteit. Gewoonlik in robotbehuisings en -omhulsels, grypers en eindeffektors, sensorbehuisings en interne komponente.
Eienskappe van metaalinspuitgietwerk:
Wat is metaalinspuitgietwerk?
Metaalinspuitgietvorming (MIM) kombineer plastiekinspuitgietvorming met poeiermetale om presiese, ingewikkelde metaalonderdele te produseer. Dit is veelsydig, maar het hoër gereedskapskoste en langer levertye in vergelyking met plastiekinspuitgietvorming. Nietemin is dit waardevol vir die vervaardiging van hoëprestasie, komplekse metaalkomponente.
Voordele van metaalinspuitgietwerk
Komplekse ontwerp
MIM is 'n vervaardigingsproses wat gebruik kan word om metaalonderdele in groot hoeveelhede te produseer, selfs dié met komplekse geometrieë en ingewikkelde besonderhede. Hierdie proses is die beste geskik vir die produksie van klein en presiese onderdele in hoë volumes, met streng toleransies. MIM is in staat om interne en eksterne drade, ondersnydings, tande (soos rattande), gleuwe, gate, vinne, merke en gravures akkuraat te produseer sonder om addisionele bewerking of vervaardigingsprosesse te benodig.
High Quality
MIM maak voorsiening vir 'n verskeidenheid vorms en produseer onderdele met vergelykbare sterkte en hardheid as bewerkte smeedlegerings. MIM kan multikomponentonderdele as 'n enkele stuk vervaardig en 'n uitstekende oppervlakafwerking bied.
Koste-effektiewe prys
MIM kan op 'n wye reeks metale uitgevoer word, insluitend: vlekvrye staal, koolstofstaal, koperlegerings, nikkellegerings, wolframlegerings, titaanlegerings, kobaltlegerings, yster, karbied, cermet, ens. Metaalinspuitgietvorming (MIM) is 'n vervaardigingsproses wat bekend is daarvoor dat dit minder afval en skroot genereer in vergelyking met tradisionele bewerkingsprosesse. Dit is veral voordelig vir duur materiale soos vuurvaste materiale, titaanlegerings, superlegerings en spesialiteitsmetale. Deur MIM kan tot 98% van die materiaal in bruikbare metaalonderdele omskep word, wat dit 'n doeltreffende proses maak. Boonop is MIM 'n koste-effektiewe alternatief vir langtermynbewerking, beleggingsgietwerk en stempelwerk.
Hoe werk metaal spuitgietwerk?
Metaalinspuitgieten (MIM) is 'n proses wat plastiekinspuitgieten met poeiermetale kombineer om komplekse metaalonderdele te skep. Die proses behels die voorbereiding van grondstowwe, inspuitgieten, verkoeling en stolling, uitwerping, ontbinding, sintering en naverwerking. MIM bied ontwerpbuigsaamheid, koste-effektiwiteit en die vermoë om hoë-presisie metaalonderdele met uitstekende meganiese eienskappe te produseer.
Oppervlakafwerking van metaalinspuitgietwerk
Oppervlakafwerking is 'n belangrike stap in die metaalinspuitgietproses (MIM) om die voorkoms, funksionaliteit en werkverrigting van die finale metaalonderdele te verbeter. Verskeie oppervlakafwerkingstegnieke word in MIM gebruik:
CNC-bewerking, soos freeswerk, draaiwerk, boorwerk en slypwerk, bereik presiese afmetings, gladde oppervlaktes en spesifieke kenmerke op MIM-onderdele. Dit word gebruik vir noue toleransies, kritieke geometrieë en naverwerkingswysigings.
2.Poleer
Polering verbeter die voorkoms van die MIM-onderdeel deur onvolmaakthede te verwyder en 'n gladde, weerkaatsende oppervlak te skep deur skuurmateriale, poleerwiele en poleerverbindings te gebruik.
3. Elektroplatering
Elektroplatering verbeter MIM-onderdele deur 'n dun lagie metaal daarop neer te sit. Die proses behels die onderdompeling van die onderdele in 'n elektrolietoplossing wat metaalione bevat en die toepassing van 'n elektriese stroom. Algemene metale wat vir elektroplatering gebruik word, sluit in nikkel, chroom, goud en silwer.
4. Hittebehandeling
Hittebehandeling verbeter die meganiese eienskappe van MIM-onderdele deur hulle aan beheerde verhittings- en verkoelingsiklusse te onderwerp, wat hul oppervlakkenmerke, voorkoms, hardheid, sterkte en dimensionele stabiliteit verander.
Keramiek Inspuitgietwerk:
Wat is keramiek spuitgiet?
Keramiek-inspuitgietvorming is 'n presiese en gevorderde tegnologie wat gebruik word om hoëgehalte-komponente in groot hoeveelhede te ontwikkel. Keramiekonderdele is meer duursaam en veerkragtig as plastiek- of staalonderdele, wat hulle ideaal maak vir talle toepassings. Keramiek-inspuitgietvorming (CIM) is 'n proses wat gebruik word om pasgemaakte keramiekonderdele te skep. Dit is soortgelyk aan die inspuitgietvormproses wat vir plastiek gebruik word. Die proses behels die voorverhitting van 'n gepelletiseerde mengsel van aluminapoeier en sekere bindmiddels, wat dan onder hoë druk in 'n pasgemaakte vorm gedwing word om onderdele volgens die kliënt se spesifieke ontwerp te vorm. Nadat die onderdeel uit die vorm verwyder is, ondergaan dit verskeie bykomende prosesse, insluitend sintering by hoë temperature.
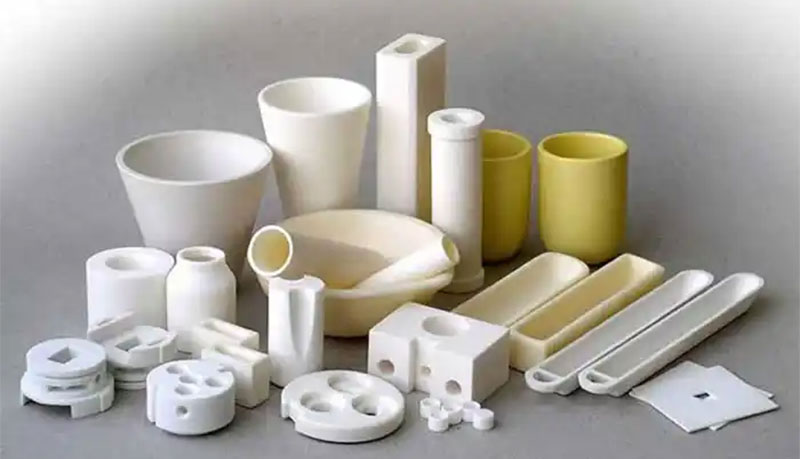
Hoe werk keramiek spuitgiet?
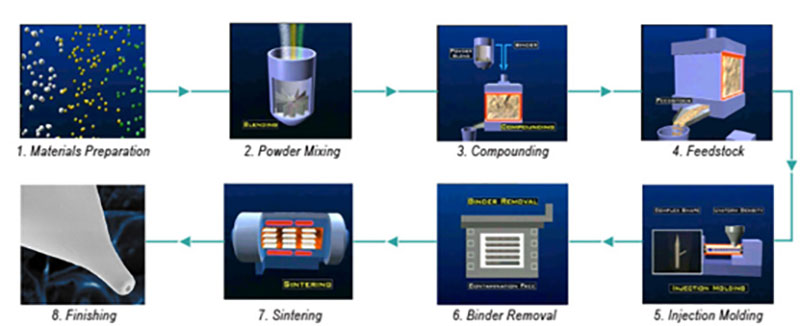
Die Keramiek Inspuitgiet (KIM) proses behels die kombinasie van vaste stowwe deur middel van inspuitgiet- en sintertegnieke om komplekse vorms te produseer deur harde materiale te gebruik wat te moeilik, duur of onmoontlik is om met konvensionele metodes te produseer. Die KIM proses behels verskeie stappe:
1. Inspuitgietgereedskap
Die spuitgietgereedskap is ontwerp en gebou met CAD/CAM-tegnologie om te verseker dat die keramiekonderdeel presies volgens die CAD-tekeninge vervaardig word.
2. Grondstofvoorbereiding
Die keramiekpoeier word gekies op grond van die kliënt se vereistes, insluitend die korrelgrootte, vorm en verspreiding. Spesiale bindmiddels en bymiddels word onder gemonitorde toestande met die poeier gemeng om te verseker dat die gevolglike mengsel gereed is vir spuitgietwerk. Die opname van die eienskappe van die gevolglike grondstof is juis deel van kwaliteitsbeheer en bondelnasporing.
3. Spuitvorming
Doelgerigte spuitgietmasjiene vul vorms met rou materiaal in 'n volledig outomatiese proses wat eenvormige konsekwentheid verseker. Statistiese prosesbeheer (SPC) versamel prosesdata.
4. Beheer
Deur koste te besnoei en gehalte te verhoog, maak innoverende moniteringstegnieke intydse monitering van ondeursigtige materiale se interne eienskappe tydens gietwerk moontlik.
5. Termiese behandeling
Die bindmiddel word deur verdamping en 'n eksotermiese reaksie uit die voorvorm verwyder, wat 'n klein fraksie agterlaat. Onderdele word gesinter in 'n oksiderende/reduserende atmosfeer of vakuum. Spuitgietvormde onderdele kan warm isostatiese persing (HIP) ondergaan om digtheid en sterkte te verhoog.
6. Oppervlaktebehandeling
Naverwerkingsmetodes kan hoër oppervlakkwaliteit en presisie as sintering behaal terwyl uitsonderlike toleransies teen ekonomiese pryse gehandhaaf word.
7. Finale inspeksie
Gedurende die ontwerpfase werk NOBLE saam met kliënte om beheer- en evalueringskriteria vas te stel. Die nuutste meettegnologie word gebruik om te verseker dat die vervaardigde onderdele aan tegniese spesifikasies voldoen.
Voordele van keramiek spuitgietwerk
Keramiek spuitgietwerk, soos enige ander vervaardigingsproses, het sy eie stel voor- en nadele. Een van die grootste voordele van hierdie proses is die vermoë om ingewikkelde geometrieë met hoë presisie en akkuraatheid te produseer. Dit maak dit 'n ideale keuse vir toepassings wat streng toleransies vereis. Boonop is keramiekonderdele wat deur spuitgietwerk vervaardig word, dikwels meer robuust en duursaam as dié wat deur ander metodes vervaardig word.
Keramiese spuitgietmateriaal
Gewoonlik word 'n mengsel van keramiekpoeier en 'n bindmiddelmateriaal in keramiekspuitgietwerk gebruik. Die keramiekpoeier word bymekaar gehou en die nodige sterkte gegee om deur die bindmiddel gevorm te word. Was, termoplastiese polimere en termoverhardende polimere is voorbeelde van algemene bindmiddelmateriale. Die spesifieke behoeftes van die item wat gemaak word, soos die vereiste sterkte, buigsaamheid en temperatuurweerstand, bepaal die keuse van bindmiddelmateriaal. Ontbinding is die proses om die bindmiddelmateriaal van die keramiekgedeelte te verwyder nadat dit gevorm is, wat slegs die suiwer keramiekgedeelte oorlaat.
Keramiek Inspuitgiet Oppervlakafwerking
Verskillende oppervlakafwerkings kan op persoonlike keramiek spuitgietonderdele toegepas word om beide hul praktiese prestasie en estetiese voorkoms te verbeter.
| Oppervlakte eindig | Foto's | Prosesbeskrywing | voordele |
| PVD (Fisiese Vapor Deposition) |  |
PVD staan vir Fisiese Dampafsetting. Dit is 'n proses wat die afsetting van 'n dun lagie materiaal op 'n substraat behels deur fisiese metodes soos verdamping of verstuiwing in 'n vakuumomgewing te gebruik. | PVD produseer dun films met 'n hoë mate van eenvormigheid in dikte en samestelling, wat dit nuttig maak vir toepassings wat presiese bedekkings benodig. |
| laag |  |
Elektroplatering is 'n proses waar 'n dun lagie metaal op 'n geleidende oppervlak neergelê word deur middel van 'n elektrochemiese reaksie. | Elektroplatering produseer 'n hoogs duursame en slytbestande laag wat die substraat teen korrosie en ander vorme van skade kan beskerm. |
| poedercoating | 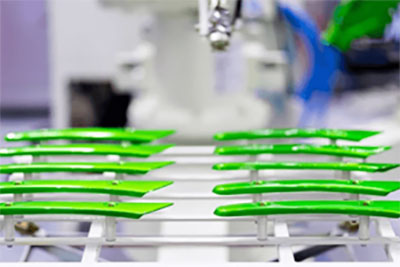 |
Poeierbedekking is 'n tipe bedekking wat as 'n vryvloeiende droë poeier aangewend word en dan op 'n oppervlak gespuit word. Die poeier word uitgehard deur dit te verhit tot 'n temperatuur wat veroorsaak dat dit smelt en dan aan die oppervlak bind. | Poeierbedekkings is hoogs duursaam en bestand teen skrape, afskilfering en verbleiking. Hulle kan blootstelling aan strawwe weerstoestande, chemikalieë en UV-straling weerstaan, wat hulle ideaal maak vir buitelugtoepassings. |
| borsel | 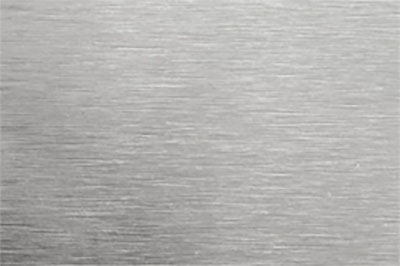 |
Borselwerk is 'n oppervlakafwerkingsproses wat die gebruik van 'n borsel of skuurmateriaal behels om 'n patroon van fyn lyne of skrape op 'n metaaloppervlak te skep. | Geborselde afwerkings is hoogs duursaam en kan blootstelling aan strawwe omgewings weerstaan, wat hulle 'n gewilde keuse maak vir toepassings soos industriële toerusting en argitektoniese elemente. |
| Chemiese ets | 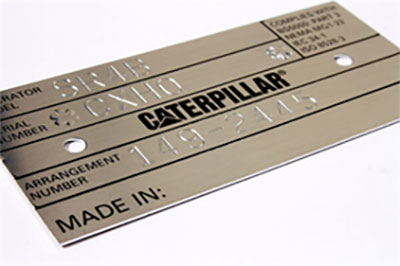 |
Chemiese etsing, ook bekend as chemiese freeswerk of fotochemiese bewerking, is 'n oppervlakafwerkingsproses wat die gebruik van chemikalieë behels om materiaal selektief van 'n metaaloppervlak te verwyder. | Chemiese etsing maak dit moontlik om uiters presiese patrone en vorms op 'n metaaloppervlak te ets, met toleransies so laag as 'n paar mikron. Hierdie vlak van presisie maak dit ideaal vir die vervaardiging van komplekse onderdele of komponente met ingewikkelde ontwerpe. |
| Laser Merk | 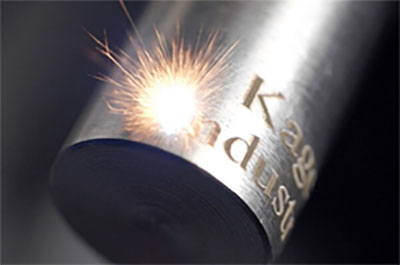 |
Die laserstraal veroorsaak 'n reaksie in die oppervlak van die materiaal, wat lei tot 'n permanente merk wat aangepas kan word om aan spesifieke ontwerpvereistes te voldoen. | Lasermerke is hoogs duursaam en bestand teen slytasie, vervaaging en ander soorte skade. Dit maak lasermerking ideaal vir toepassings wat langdurige merke benodig, soos handelsmerk, identifikasie en naspeurbaarheid. |
| poleer |  |
Polering is die proses om 'n oppervlak glad te maak en te verfyn deur 'n skuurmiddel te gebruik om klein hoeveelhede materiaal te verwyder. | Die doel van polering is om 'n gladde en weerkaatsende oppervlak te skep, die voorkoms van die oppervlak te verbeter en die weerstand teen slytasie en korrosie te verbeter. |
Kenmerke van oorvorming:
Wat is oorvorming?
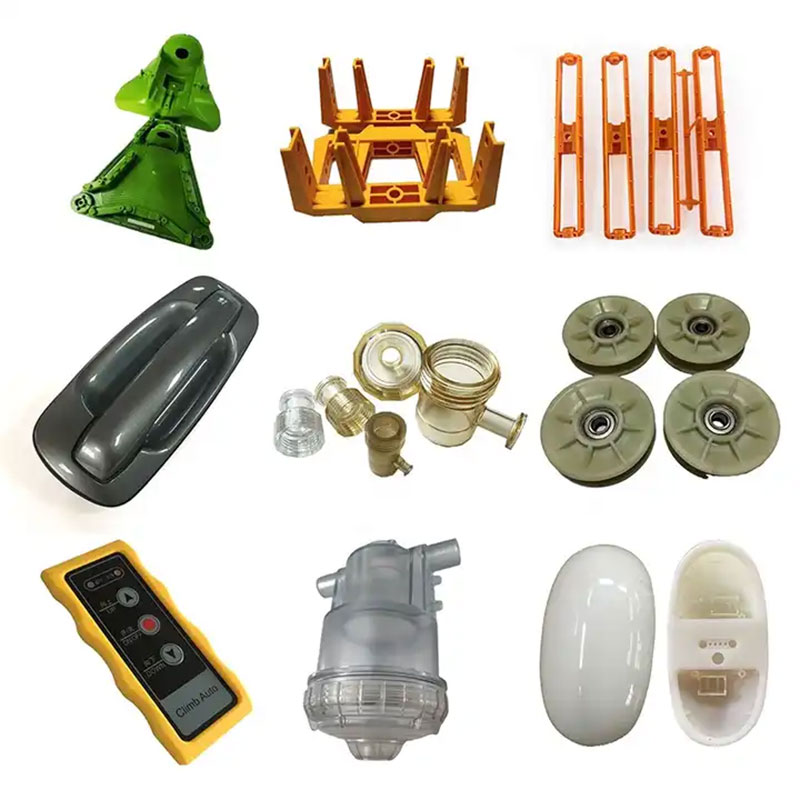
Oorgieting is 'n wydgebruikte proses in vervaardigingsbedrywe. Dit behels spuitgieting of uretaangieting om hoëgehalte-prototipes te maak. Hierdie tegniek help om twee of meer lae materiaal saam te giet, wat voordelig is vir oorgieting van plastiek en rubber. Dit is veral nuttig vir die vinnige vervaardiging van prototipes van industriële masjienonderdele en die skep van persoonlike onderdele deur plastiek of rubber met ander materiale soos metale te oorvleuel.
Hoe werk oorvorming?
Oorgiet is die proses om twee of meer materiale saam te voeg om 'n enkele masjienonderdeel of -komponent te skep. Die eerste komponent is die substraat, wat die basismateriaal is, en die tweede komponent is die oorgiet, wat die sekondêre materiaal is wat oor die substraat gegiet word. Daar kan verskeie oorgietvorms wees, afhangende van die verlangde eindproduk.
Materiaal van oorvorming
Dit is algemene gevormde plastiek wat deur ons spuitgietdienste aangebied word. Nadat u die basiese beginsels van materiale soos algemene grade, handelsmerke, voordele en nadele geken het, kies die toepaslike spuitgietmateriaal volgens u toepassingsvereistes.
Gereedskap materiaal:
Voordat die spuitgietproses begin, is hoë-toleransie CNC-bewerkte gereedskap nodig vir lae- of hoëvolumeproduksie. Mees algemeen gebruikte materiale sluit in:
| Gereedskapstaal: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Vleklose staal: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| aluminium: | 6061, 5052, 7075 |
Plastiek materiaal:
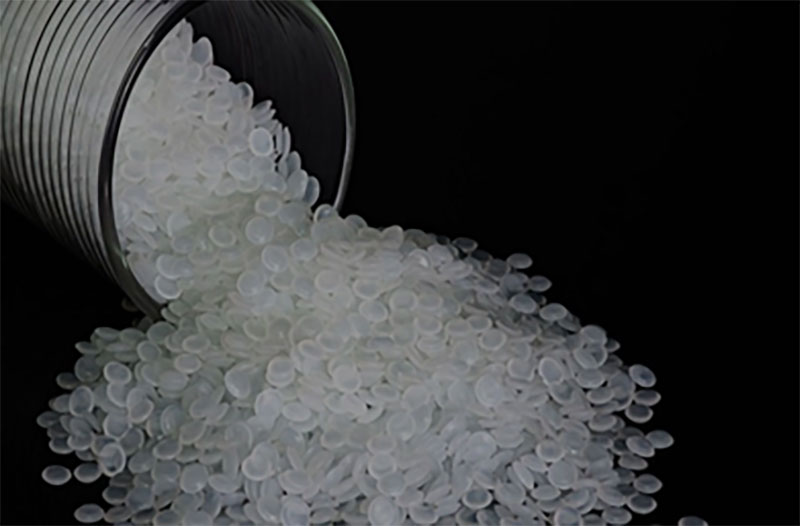
Plastiek spuitgietdiens kom met 'n wye reeks materiale met verskillende eienskappe, insluitend slagsterkte, styfheid, termiese weerstand, chemiese weerstand, ens.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | LOER |
| PE | HDPE | PS | POM |

Bymiddels en Vesels:
Standaard plastiekmateriale voldoen moontlik nie aan die vereistes vir persoonlike spuitgietonderdele nie. In hierdie geval kan bymiddels en vesels bygevoeg word om estetiese en funksionele eienskappe te verbeter, wat addisionele kenmerke vir jou spuitgietonderdele bied.
| UV | absorbeerders | kleurstowwe |
| Flame | vertraagmiddels | Glasvesels |
| weekmakers |
Voordele van Overmolding
Oorgevormde komponente bied betroubare produkprestasie deur styf te verbind en hulself teen vog en stof te beskerm. Deur die uitstekende eienskappe van verskeie materiale in een te kombineer, verseker oorgevormde komponente beter prestasie.
Boonop help oorvorming om die algehele vervaardigingskoste te verminder deur verskeie dele in een te kombineer, wat die behoefte aan montering uitskakel en tyd en arbeidskoste bespaar.
Boonop verbeter oorvorming ontwerp en estetika deur een materiaal by 'n ander te voeg. Dit maak voorsiening vir verskeie ontwerpoptimalisering en verbeterings aan oppervlakbewerking.
aansoeke van Oorvorming:
Oorvorming in mediese instrumente:
Oorgieting is van kritieke belang om presisie en veiligheid te bevredig, en om gesofistikeerdheid en berging in mediese toestelle te weerstaan. Oorgieting kombineer plastiek en metaal in een produk. Die algemene gebruik in chirurgiese instrumente, soos spuite, dilatators, sagte-aanraking en meer.
Oorvorming in hardeware gereedskap:
Oorgieting het die greep van hardewaregereedskap verbeter, wat hulle veiliger en meer ergonomies maak. Uitstekende voorbeelde is skroewedraaiers, tange, moersleutels, lemme en meer.
Oorvorming in motorafwerkings:
Die estetiese voordele van die oorlegsel word ten volle weerspieël in die toepassing van motorafwerkings. Soos die deurrand, sykante van die bakwerk, spatbord, buffer, wiel en ander. Dit verminder nie net die gewig van die motor nie, maar vergemaklik ook die aanpassing van verskeie kleure in motors.
Oorvorming in huishoudelike items:
Oorvormwerk kan greep, netheid, chemiese weerstand en meer in produkte verbeter. Oorvormde produkte verbeter ook die verbruikers se lewensgehalte. Hulle is maklik om te gebruik, skoon te maak en verleng die rakleeftyd. Soos kombuisgereedskap, multipoortlaaiers, tandeborsels en dies meer.
Eienskappe van Voeg spuitgiet in
Wat is die invoegvormproses?
Die inspuiting van plastiekmateriale rondom 'n ander onderdeel om 'n nuwe een te skep, word invoeggietwerk genoem. Soos gebruiklik, kan die ingevoegde komponent van metaal of plastiek gemaak word. Die invoegsel word vooraf in die vorm geplaas tydens die invoeggietproses, en die masjinis gebruik dan 'n termoplastiese hars om plastiek in die holte in te spuit. Onderdele is gereed om verpak en na kliënte gestuur te word sodra hulle afgekoel het.
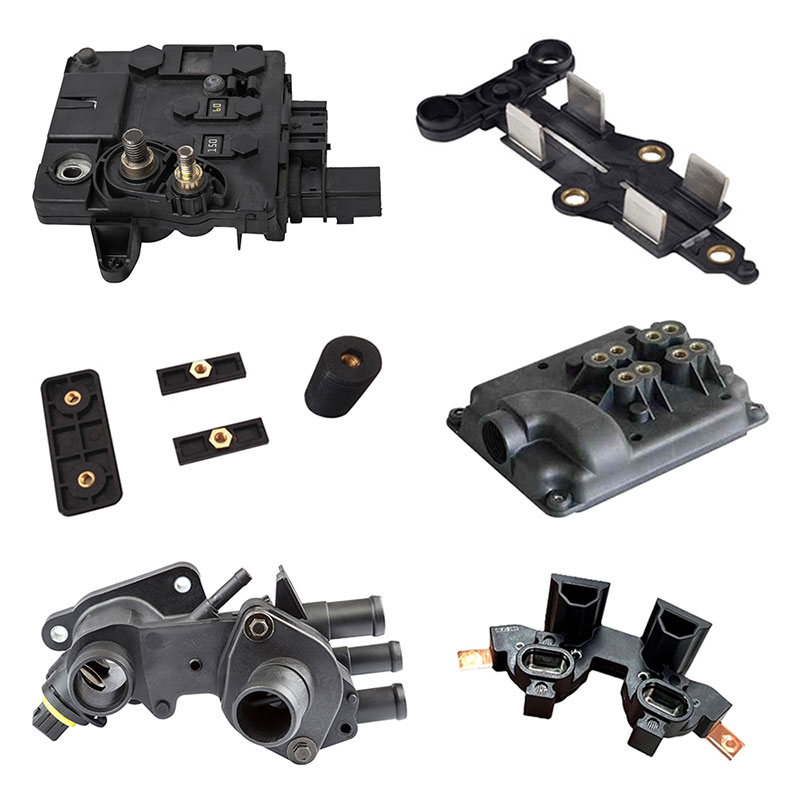
Hoe werk inspuitgietwerk?
Invoeggietvorming is 'n proses wat baie soortgelyk is aan konvensionele spuitgietvorming. In hierdie proses word gesmelte grondstowwe of plastiek gesmelt en in 'n vorm ingespuit, met dieselfde materiale wat in konvensionele plastiekgietvorming gebruik word. Die hoofverskil tussen konvensionele spuitgietvorming en invoeggietvorming is dat in laasgenoemde invoegsels tydens die gietproses by die vorm gevoeg word.
Materiaal vir Inspuitgietwerk invoeg:
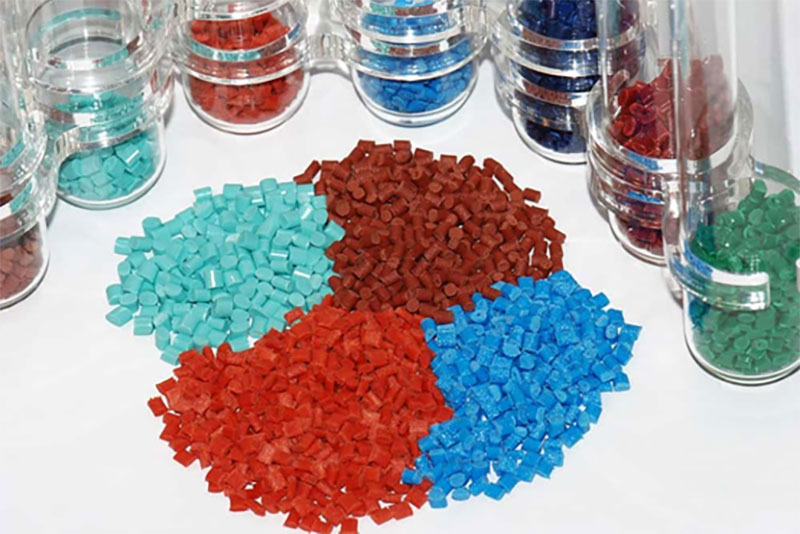
termoplastiek
Hierdie materiale is herbruikbaar en chemies bestand, omgewingsvriendelik en ideaal vir die verkryging van variasie en glans in inleggietwerk. Tipes termoplastiek sluit in
polistireen
Polistireen is 'n liggewig, termoplastiese materiaal wat deursigtig is en 'n lae smeltpunt het. Die hoë weerstand teen sure en basisse maak dit geskik vir 'n wye reeks toepassings, insluitend mediese toestelle en verbruikersgoedere.
poliëtileen
Hierdie variant van die termoplastiese polimeer is gewoonlik liggewig en het hoë taaiheid, benewens sy weerstand teen chemikalieë. Dit het diëlektriese en ondeurdringbare eienskappe. Algemene poliëtileen termoplastiese materiale sluit in LDPE, HDPE en MDPE.
Nylon
Hierdie sterk termoplastiese polimeer is bestand teen chemikalieë en skuur. Die hoë smeltpunt maak dit 'n uitstekende plaasvervanger vir metaal in baie toepassings. Dit word wyd gebruik in swaargewigvervaardiging en ekstraksieprodukte.
Termoharders is nie-herwinbare plastiekpolimere, wat hulle minder omgewingsvriendelik en koste-effektief maak as termoplastiek. Vervaardigers is geneig om dit te vermy. Voorbeelde van termoharders sluit in:
Epoxy
Dit is 'n variant van termoharders wat permanent verhard/stol na verwerking sonder 'n smeltpunt. Gevolglik maak dit hulle baie geskik vir uitdagende gebruike. Hulle het uitstekende adhesie en hoë weerstand teen chemikalieë en hitte.
fenoliese
Fenoliese harse is 'n termoherstellende materiaal met hoë weerstand teen chemikalieë en elektrisiteit. Dit kan hitte weerstaan en beskik oor uitsonderlike hardheid en dimensionele stabiliteit. Fenoliese harse is geskik vir die maak van elektriese toerusting, stroombaanborde en meer.
Voordele van die invoegvormproses:
Invoeggietwerk is 'n proses wat verskeie materiale, soos metaal en plastiek, kombineer om 'n enkele komponent te produseer. Die gevolglike produk het verbeterde meganiese eienskappe en verbeterde duursaamheid. Daar is verskeie voordele verbonde aan die gebruik van invoeggietwerk:
Geen vergadering:
Geen montering is nodig nie: Aangesien die materiale tydens die gietproses gekombineer word, is daar geen behoefte aan bykomende monteringstappe nie. Dit versnel die produksieproses en verminder arbeidskoste.
Verhoogde doeltreffendheid:
Die afwesigheid van montering dra ook by tot verhoogde produksiedoeltreffendheid.
Verbeterde duursaamheid:
Die plastiek wat rondom die onderdele in inleggietvorming ingespuit word, verhoog die sterkte van ingenieursplastiek, wat hulle meer bestand maak teen slytasie. Die sterkte en geleidingsvermoë van metaalmateriale word ook benut, wat lei tot finale onderdele met verbeterde eienskappe.
Verminderde gewig:
Die kombinasie van plastiek en metaal in die finale komponent lei tot 'n laer gewig in vergelyking met korroderende metaalonderdele.
aansoeke van Inspuitgietvorming invoeg:
Inspuitgietwerk in mediese toestelle
Bioversoenbare plastiek word wyd gebruik in die vorm van insetsels om mediese toestelle te vervaardig.
Inspuitgietwerk in Lugvaart en Motorvoertuie
Die duursaamheid van inleggietonderdele is geskik vir handtoestelle, soos vragmotorskakelhefbome, draaiknoppe en knoppies, ens.
Voeg spuitgietwerk in hardeware gereedskap in
Oorgieting het die greep van hardewaregereedskap verbeter, wat hulle veiliger en meer ergonomies maak. Uitstekende voorbeelde is skroewedraaiers, tange, moersleutels, lemme en meer.
Inspuitgietwerk in verbruikersprodukte
Invoeggietwerk is 'n goeie manier vir verbruikersprodukte om nuwe produkte te ontwerp en te ontwikkel vir hul funksionele en estetiese voordele.
Spuitgieten Tooling
Wat is inspuitgietgereedskap?
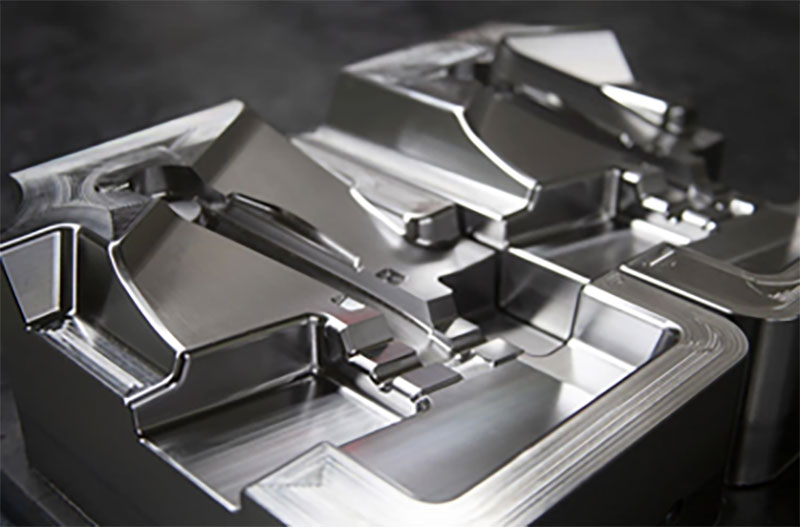
Inspuitvormgereedskap is die proses van die ontwerp en vervaardiging van vorms wat in spuitgietwerk gebruik word. Die vorm bestaan uit twee helftes, die kern en die holte, wat presies bymekaar pas. Gesmelte plastiek word in die holte ingespuit, waar dit afkoel en stol om die finale produk te vorm.
Hoe werk spuitgietgereedskap?
Spuitgietgereedskap is 'n belangrike deel van die spuitgietproses. Dit is verantwoordelik vir die vorming en vervaardiging van plastiekonderdele. Die gereedskapproses begin met ontwerp en ingenieurswese, waar 'n 3D CAD-model van die vorm geskep word. Gedurende hierdie stadium word faktore soos onderdeelgeometrie, materiaalvloei, verkoelingskanale en vormkonstruksie in ag geneem. Die spuitgietgereedskapproses behels die ontwerp en ingenieurswese van 'n vorm, die vervaardiging van die komponente daarvan, die montering en afwerking van die vorm, en die uitvoering van toetsing en validering. Die vormbasis bied strukturele ondersteuning, terwyl die kern en holte die onderdeel vorm. Verkoelingskanale reguleer temperatuur, en die inspuit- en uitwerpstelsels vergemaklik materiaalinspuiting en onderdeelverwydering. Kundigheid en onderhoud is noodsaaklik vir suksesvolle gereedskap, wat uiteindelik die kwaliteit en doeltreffendheid van die spuitgietproses beïnvloed.
Materiaal van spuitgietgereedskap
Die keuse van vormmateriaal bepaal grootliks die lewensduur en die kwaliteit van die spuitgegote deel. NOBLE bied 'n diverse keuse van materiaal grade wat voorsiening maak vir verskeie stadiums van jou produkontwikkeling. Ons span bied ook kundige leiding oor die keuse van vormmateriaal om optimale dimensionele akkuraatheid en estetiese kwaliteit te verseker.
Gereedskapstaal
Voordat die spuitgietproses in klein of groot hoeveelhede begin word, is 'n CNC-gemasjineerde gereedskap met hoë toleransies nodig. Gereedskapstaal is die materiaal wat die meeste in sulke gevalle gebruik word.
| tipes: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
Vleklose staal
Staal en vlekvrye staal is die primêre materiale wat gebruik word om spuitvorms te skep, maar hul vervaardigingskoste is redelik hoog. Gevolglik word hierdie vorms oor die algemeen vir grootskaalse produksies gereserveer.
| tipes: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
Aluminium
Aluminiumvorms is 'n koste-effektiewe alternatief vir tradisionele staal- en koolstofstaal-inspuitvorms. Hulle kos nie net minder nie, maar bied ook vinniger siklusse en vinniger omkeertye, wat veral nuttig is om markte te toets.
| tipes: | 6061, 5052, 7075 |

Voordele van spuitgietwerk
Vorms word wyd gebruik in die produksieproses om materiaalstabiliteit te verbeter, verliese te verminder en produkgehalte te verseker. Baie nywerhede het voordeel getrek uit die veelsydigheid van vorms, en inspuitvorms bied verskeie voordele. Hieronder is 'n paar van die voordele van die gebruik van inspuitvorms.
Koste-effektief
Wanneer 'n vorm gekies word vir gebruik in verskillende industrieë, is dit noodsaaklik om 'n ingeligte keuse te maak. Die koste van spuitgietverwerkingsvorms kan effektief bestuur word deur die vormproduksiemateriaal noukeurig te kies. Plastiek is die grondstof wat in spuitgietvormproduksie gebruik word, wat die produksieproses van baie produkte ondersteun. Die gebruik van spuitgietvorms kan ook materiaalvermorsing verminder, wat lei tot 'n bestendige vermindering in produksiekoste.
High Quality
Spuitgietvorms word wyd gebruik vanweë hul hoë gehalte. Die proses is eenvoudig en behels geen ingewikkelde bewerkings nie, wat verseker dat daar geen interne spanning is nie en die gehalte en stewigheid van die produk tydens gebruik waarborg. Die produksiestruktuur van die produk is meer stabiel, wat die veiligheid van gebruik verseker.
Buigsaamheid
Spuitgietverwerkingsvorms is veelsydig in hul algehele struktuurontwerp, wat hulle geskik maak vir verskeie industrieë met verskillende strukturele behoeftes. 'n Enkele stel vorms kan gebruik word om beide die materiaaltipe en produkkleur te verander.
Omgewingsvriendelik
Volhoubaarheid was nog altyd 'n bron van kommer vir die samelewing, daarom word omgewingsbeskerming in ag geneem wanneer 'n produk ontwikkel word. Spuitgietvorming is nie net doeltreffend nie, maar ook omgewingsvriendelik, aangesien die onderdele wat vir toetsing gebruik word of weggegooi word, herwin kan word.
Toepassings van spuitgietgereedskap
Spuitgietgereedskap in die motorbedryf
Plastiek spuitgegote onderdele het 'n buigsame ontwerp, hoë duursaamheid en lang lewe, en die gebruik daarvan in onderdele is baie gereeld in die motorbedryf. Soos spieëlhuisies, bekerhouers, buffers, maar ook die hele paneelbord.
Spuitgietgereedskap in die mediese bedryf
Plastiekonderdele wat vir die mediese en farmaseutiese velde vervaardig word, moet strenger riglyne volg. Om aan hierdie standaarde te voldoen, moet vervaardigers FDA of mediese graad harse gebruik en hul onderdele volgens ISO-sertifisering vervaardig. Mediese onderdele vereis 'n verskeidenheid chemiese eienskappe, soos hoë treksterkte en hoë temperatuur weerstand. Algemeen gebruikte spuitgevormde dele sluit in toetsstelle, chirurgiese voorbereidingsprodukte, tandheelkundige X-straalkomponente en vele meer.
Spuitgietgereedskap in die Lugvaartbedryf
Ons presisievervaardigingsdienste bied uitsonderlike duursaamheid en akkuraatheid en voldoen aan die gesofistikeerde vereistes van verskeie fases binne die lugvaartbedryf.
Spuitgietgereedskap in die robotbedryf
Ons bied uitstekende dienste vir prototipering en vervaardiging van robotonderdele op industriële vlak, wat die voortdurende ontwikkeling van die robotika-industrie ondersteun.
Vloeibare silikoon rubber vorm
Wat is Vloeibare silikoon rubber vorm?
Deur vloeibare silikoon as die grondstof te gebruik, word vloeibare silikoon met behulp van 'n spuitgietmasjien in die vorm ingespuit, en na bykomende stappe wat verhitting en verkoeling behels, word die finale produk geskep. In vergelyking met vaste silikoon is die vloeibare silikoon reukloos, veilig en omgewingsvriendelik. Dit word dikwels vloeibare silikoonrubber genoem. Vloeibare silikoon-spuitgiet is 'n eenvoudige proses; dit vereis nie die handmatige stappe van vaste silikoonverwerking nie, soos dosering, verfyning, sny en uitleg, wat handmatige produkhantering of selfs 'n volledig outomatiese produksielyn sonder menslike betrokkenheid vereis.
Hoe werk vloeibare silikoonrubbervorming?
LSR-onderdele word met die hand uit die vorm verwyder, dus word uitwerppenne nie ingebou nie. Die vorm word met behulp van CNC-bewerking gemaak vir hoëtemperatuur-duursaamheid. Dit word dan met die hand gepoleer om aan die kliënt se vereistes te voldoen, en ses oppervlakafwerkings is beskikbaar. Die vorm word in 'n gevorderde LSR-spesifieke spuitgietpers gelaai wat presies gekalibreer is om konsekwente onderdele te verseker. LSR is 'n termoherstellende polimeer, so sodra dit gegiet is, kan dit nie weer gesmelt word nie. Onderdele word onmiddellik na produksie in bokse verpak en verskeep.

Materiaal van vloeibare silikoonrubbervorming
Standaard Silikoon (30, 40, 50, 60 en 70 durometers)
Mediese Graad Silikoon
Optiese-graad Silikoon
Fluorosilikoon (brandstof- en oliebestand)
Voordele van Vloeibare silikoon rubber gietvorm
'n hoë presisie
LSR se vloei-eienskappe maak dit perfek vir die vorming van ingewikkelde, kleiner en strenger toleransie-onderdele in vergelyking met ander materiale.
Meer beskikbaar
Die unieke molekulêre struktuur van LSR maak dit hoogs veelsydig vir verskeie toepassings. Anders as ander materiale, produseer LSR geen neweprodukte nie. En as gevolg van die sterk binding tussen silikon en suurstofatome, kan dit nie herwin of maklik afgebreek word soos ander termoplastiek nie. Hierdie sterkte laat LSR ook toe om hoë temperature te weerstaan sonder om te degradeer. Die suiwerheid en chemiese traagheid daarvan, tesame met die vermoë om sterilisasie te weerstaan, maak dit 'n uitstekende opsie vir mediese toestelle, voedseltoepassings en babaversorgingsprodukte.
Meer effektief
In vergelyking met plastiek is die LSR-gietsiklustyd baie korter, dikwels gemeet in sekondes in plaas van minute. Dit maak LSR 'n meer geskikte opsie om groot bestellings betyds te vervul.
Ekologies vriendelik
Tydens die LSR-vervaardigingsproses word die materiaal in 'n geslote stelsel gehou, wat verseker dat die operateur nie daarmee in aanraking kom en nie aan die omgewing blootgestel word nie. Dit voorkom effektief enige omgewingsbesoedeling.
Aansoeke van Vloeibare silikoon rubber gietvorm
Vloeibare silikoonrubber is 'n veelsydige materiaal wat in verskeie industrieë gebruik word. In die motorbedryf word dit gebruik vir enjinonderdele, ruitveërblaaie en lugversorgingsventilasiematte. In die mediese bedryf word dit gebruik vir biotegnologiekomponente, kateters en respiratoriese maskers. In die lugvaart word dit gebruik vir kajuit- en landingsmodule-seëls, hoë-hoogte fotografiemodule-seëls en suurstofmaskers. In die verbruikersproduktebedryf word dit gebruik vir kombuisgereedskap, stortkoppe, elektroniese toestelle en botteldispensers.
Materiaal vir spuitgieten
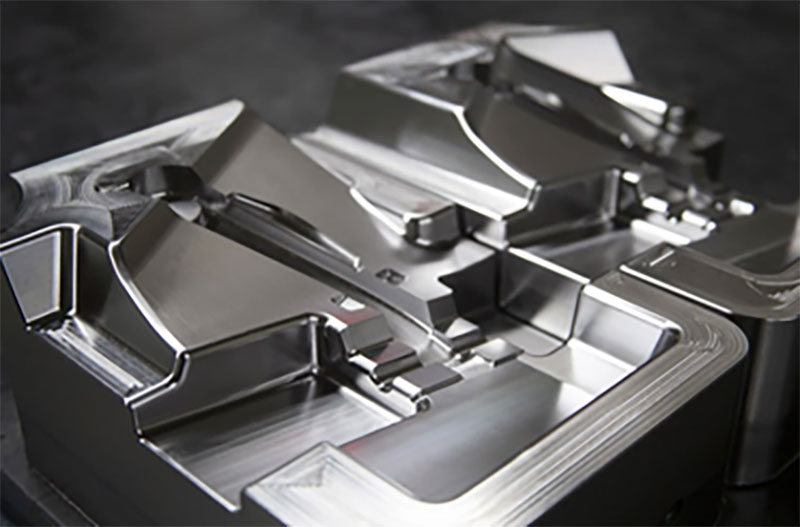
Gereedskap materiaal:
Voordat die spuitgietproses begin, is hoë-toleransie CNC-bewerkte gereedskap nodig vir lae- of hoëvolumeproduksie. Mees algemeen gebruikte materiale sluit in:
| Gereedskapstaal: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Vleklose staal: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| aluminium: | 6061, 5052, 7075 |
Plastiek materiaal:
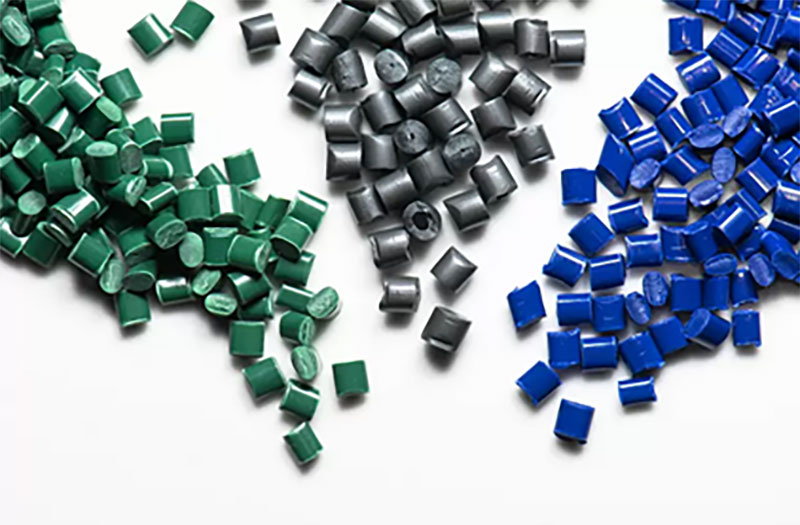
Plastiek spuitgietdiens kom met 'n wye reeks materiale met verskillende eienskappe, insluitend slagsterkte, styfheid, termiese weerstand, chemiese weerstand, ens.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | LOER |
| PE | HDPE | PS | POM |
Bymiddels en Vesels:
Standaard plastiekmateriale voldoen moontlik nie aan die vereistes vir persoonlike spuitgietonderdele nie. In hierdie geval kan bymiddels en vesels bygevoeg word om estetiese en funksionele eienskappe te verbeter, wat addisionele kenmerke vir jou spuitgietonderdele bied.
| UV | absorbeerders | kleurstowwe |
| Flame | vertraagmiddels | Glasvesels |
| weekmakers |
Oppervlakafwerkings van spuitgietwerk
Spuitgietwerk sluit in spuitgietgereedskap, plastiekspuitgietwerk en meer. Die oppervlakbehandeling van die vorm word gewoonlik tydens die produksieproses voltooi. Nadat die spuitgietwerk voltooi is, sal ons sekere oppervlakbehandelings op die finale produk uitvoer volgens u vereistes.
| Pic | Naam | Beskrywing |
 |
Blink | A-graad afwerkings word gemaak met behulp van 'n diamantpoetsproses en lewer blink en blink oppervlaktes op spuitgegote dele. |
 |
Halfglans | B-graad afwerkings gebruik skuurpapier om onderdele met 'n effens growwer afwerking as graad A-onderdele te produseer. Pasgemaakte gevormde plastiekonderdele wat B-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
 |
Matte | C-graad afwerkings gebruik skuurstene met korrels om 'n growwe, ongelyke oppervlak te produseer. Inspuitplastiekonderdele wat C-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
 |
tekstuur | D-graad afwerkings gebruik gruis en droë glaskrale of oksied om 'n baie growwe tekstuurafwerking te lewer. Afhangende van die tipe materiaal wat gebruik word, kan produkte 'n satyn- of dowwe afwerking hê. |
Voordele van spuitvorming
Spuitgiet word wyd beskou as die beste opsie vir massaproduksie van plastiekonderdele. Dit is 'n gewilde keuse onder vervaardigingsmaatskappye wêreldwyd as gevolg van die vermoë om presisie-onderdele te produseer. Ingenieurs by NOBLE het ses sleutelvoordele van die gebruik van spuitgiettegnologie geïdentifiseer:
Doeltreffendheid
Die vorminspuitingsproses is hoogs doeltreffend, waardeur groot bestellings vinnig geproduseer kan word.
Uitstekende detail
Spuitgietwerk is een van die mees bekostigbare maniere om groot hoeveelhede onderdele te vervaardig, veral vir groter produksielopies. Alhoewel die ontwerp en skep van die vorm tyd kan neem, word die proses dan baie bekostigbaar en doeltreffend.
Hoë akkuraatheid
Spuitgiettegnologie verseker hoë akkuraatheid in die produksie van onderdele.
Bekostigbaarheid
Vinnige en doeltreffende produksie verseker 'n lae koste per onderdeel, terwyl hoë produksievolumes verdere skaalvoordele lewer. Aluminium, 'n kostedoeltreffende en geredelik beskikbare materiaal, kan vir spuitvormgereedskap gebruik word om koste te beheer.
Verskeie materiaal opsies
Spuitgietwerk maak die gebruik van verskeie materiale moontlik, insluitend dié met vulstowwe wat die treksterkte kan verbeter.
Hoëvolume produksie
Spuitgieten met staalvorms kan die vervaardiging van onderdele in die miljoene vergemaklik.
Gereed om te gaan afwerking
Met die regte behandeling kom spuitgegote dele uit die vorm met 'n gladde afwerking wat geen verdere verfyning verg nie.
Wat is die nadele van spuitgietwerk?
Spuitgietvorming het verskeie nadele wat oorweeg moet word. Eerstens vereis dit 'n aansienlike voorafbelegging as gevolg van die hoë koste van pasgemaakte vorms, wat dit uitdagend kan maak vir klein besighede. Tweedens het die proses lang levertye, wat 'n nadeel kan wees wanneer vinnige produksie benodig word. Derdens het spuitgietvorming beperkte ontwerpbuigsaamheid, veral vir komplekse onderdele, en mag dit addisionele vormkenmerke vereis. Vierdens is materiaalopsies hoofsaaklik beperk tot termoplastiek, en gespesialiseerde materiale kan duur wees. Vyfdens is spuitgietvorming die mees koste-effektief vir hoëvolumeproduksie, wat dit minder geskik maak vir laevolume-lopies. Laastens genereer die proses afval en het omgewingsoorwegings. Dit is belangrik om hierdie nadele noukeurig te evalueer teen die spesifieke vereistes van 'n projek om die mees geskikte vervaardigingsmetode te bepaal.
Hoe gebruik NOBLE spuitgietwerk om materiaal te bespaar?l?
Spuitgietvorming kan geoptimaliseer word om materiaal te bespaar deur sekere strategieë en praktyke te implementeer. Hier is 'n paar maniere om spuitgietvorming te gebruik om materiaal te bespaar:
- Ontwerpoptimalisering: Noukeurige onderdeelontwerp kan help om materiaalvermorsing te verminder. Oorweeg die ontwerp van onderdele met eenvormige wanddikte en minimale kenmerke wat oortollige materiaal benodig. Vermy onnodige dik dele of oormatige filette wat materiaalverbruik kan verhoog. Gebruik kenmerke soos ribbes of knooppunte om sterkte by te voeg sonder om oormatige materiaal by te voeg.
- Vormvulanalise: Die uitvoering van vormvulanalise met behulp van simulasiesagteware kan help om vormontwerp en prosesparameters te optimaliseer. Hierdie analise maak dit moontlik om potensiële probleme soos onvoldoende vulling of oormatige druk te identifiseer, wat aanpassings moontlik maak om materiaalvloei te optimaliseer en materiaalvermorsing te verminder.
- Ontwerp van hekke en lopers: Behoorlike ontwerp van hekke en lopers is van kardinale belang vir materiaaldoeltreffendheid. Gebruik gepaste hekliggings en -groottes om doeltreffende materiaalvloei te verseker terwyl hekoorblyfsels geminimaliseer word. Optimaliseer loperuitlegte om die volume materiaal wat in lopers vasgevang is, te verminder en sodoende vermorsing te verminder.
- Hermaalgebruik: Die implementering van 'n hermaalstelsel maak voorsiening vir die herwinning en hergebruik van plastiekafval wat tydens die spuitgietproses gegenereer word. Hermaal kan in beheerde verhoudings met suiwer materiaal gemeng word, wat die algehele materiaalverbruik verminder.
- Prosesoptimalisering: Fyn afstelling van die spuitgietprosesparameters kan help om optimale materiaalbenutting te bereik. Die aanpassing van parameters soos inspuitspoed, druk en temperatuur kan help om materiaalvermorsing te verminder en die kwaliteit van die onderdeel te verbeter.
- Behoorlike onderhoud: Gereelde onderhoud van vorms en toerusting is noodsaaklik om konsekwente en doeltreffende werking te verseker. Behoorlik onderhoude vorms help om probleme soos oormatige flits of onderdeeldefekte te vermy wat tot materiaalvermorsing kan lei.
- Materiaalkeuse: Die keuse van die mees geskikte materiaal vir die toepassing kan ook bydra tot materiaalbesparing. Kies materiale met hoë sterkte-tot-gewig-verhoudings of dié wat spesifiek ontwerp is vir liggewig-toepassings.
Deur hierdie strategieë te implementeer, kan spuitgietwerk gebruik word om materiaal te bespaar, afval te verminder en algehele volhoubaarheid in die vervaardigingsproses te verbeter. Dit is belangrik om hierdie faktore tydens die ontwerpfase in ag te neem en die spuitgietproses voortdurend te monitor en te optimaliseer vir maksimum materiaaldoeltreffendheid.
Spuitgiettoepassings
Spuitgietvorming is 'n wydgebruikte vervaardigingsproses vir die vervaardiging van plastiekonderdele en -produkte. Dit behels die inspuiting van gesmelte plastiekmateriaal in 'n vormholte en die toelating daarvan om af te koel en te stol, wat die verlangde vorm tot gevolg het. Spuitgietvorming bied verskeie voordele, insluitend hoë produksiedoeltreffendheid, herhaalbaarheid en die vermoë om komplekse geometrieë te skep.
Daar is talle toepassings vir spuitgietwerk in verskeie industrieë. 'n Paar algemene voorbeelde sluit in:
Spuitgietwerk in die motorbedryf:
Spuitgietwerk word wyd gebruik in die motorbedryf vir die vervaardiging van komponente soos binnepanele, paneelbordonderdele, deurhandvatsels, buffers en verskeie ander plastiekonderdele.
Spuitgietwerk in die Lugvaartbedryf
Spuitgietwerk word in lugvaarttoepassings gebruik vir die vervaardiging van liggewig en duursame komponente soos binne-afwerking, hakies, knoppe en omhulsels.
Spuitgietwerk in die mediese en gesondheidsorgbedryf
Spuitgietwerk speel 'n belangrike rol in die vervaardiging van mediese toestelle en toerusting soos spuite, flessies, IV-komponente, chirurgiese instrumente en weggooibare items.
Spuitgietwerk in Verbruikersgoedere
Baie verbruikersprodukte word vervaardig met behulp van spuitgietwerk, insluitend elektroniese behuisings, toestelkomponente, verpakkingshouers, speelgoed en kombuisware.
Spuitgietwerk in die elektroniese industrie
Plastiekomhulsels vir elektroniese toestelle, verbindings, skakelaars en ander elektroniese komponente word dikwels met spuitgietwerk vervaardig.
Spuitgietwerk in Industriële Toerusting
Verskeie industriële komponente soos ratte, handvatsels, omhulsels en masjienonderdele word deur inspuiting vervaardig.
Waarom ons kies vir persoonlike spuitgietdienste?
NOBLE is 'n Sino-Britse gesamentlike onderneming wat deur die regering as 'n "Nasionale Hoëtegnologie-onderneming" toegeken is. Ons is 'n omvattende onderneming met die vermoë om onafhanklike navorsing en ontwikkeling, produksie en verkope te doen.
Meer as 10 jaar professionele CNC-bewerking en vinnige prototipering-ervaring. Ons bied projekondersteunende dienste, insluitend presisie-onderdelebewerking en -vervaardiging. Ons kan kliënte help om ontwerpe te optimaliseer, toepaslike prosesse te kies, koste te verminder en vinnige massaproduksie te bereik. Ons projekondersteunende dienste fokus op mediese, motor-, robotika- en ander velde, en bied kliënte projekondersteunende dienste, insluitend onderdelebewerking en -vervaardiging.
Ons spuitgietdiens kan u bevoordeel:
Verhoogde produktiwiteit
'n Komponent kan 'n onbeperkte aantal kere met dieselfde vorm vervaardig word. Die materiaal kan verander word om dieselfde geometrie met unieke eienskappe en bruikbaarheid te verkry.
Konsekwentheid en hoë kwaliteit
Danksy gesertifiseerde fabrieke, waarborg die uitvoering van inspeksies tydens die proses en dimensionele verifikasie na produksie dat die pasgemaakte gevormde onderdele konsekwent in gehalte is, ongeag die komplekse vorm, met hoë presisie.
Vergelykend goedkoper produksies
Produksies kan teen 'n lae koste met spuitgietwerk gemaak word. Aangesien die hele proses outomaties is, is baie min menslike ingryping nodig. Dus kan maatskappye en entrepreneurs hul nuwe ondernemings en ondernemings verbeter deur gebruik te maak van ons bekostigbare dienste.
Hoë Doeltreffendheid
Met gesertifiseerde binnelandse fabrieke en 'n sterk voorsieningskettingstelsel versnel ons die produkontwikkelingsiklus en oorbrug ons die produksie van jou oorgevormde onderdele so vinnig as moontlik.






