
Wat is die beste manier om 'n PCR-toerustingomhulsel te bou ? Dit hang af van hoeveel jy benodig, hoe presies hulle moet wees, watter materiaal om te gebruik, en hoe om dinge skoon te hou. Die wêreldmark sal na verwagting met 8.5% elke jaar tot 2033 groei, want meer mense benodig diagnostiese toetse. Laboratoriums benodig betroubare masjiene vir hul daaglikse werk. Om met OEM's te werk en goeie ontwerpkeuses te maak, is baie belangrik. Om vroeg met die behuisingsontwerp te begin, help om kwalifikasietoetse te slaag. Verskaffers wat lug goed filter en bondels dophou, is meer geneig om goedkeuring te kry. Die PCR-proses benodig presisie en streng netheid. Om hierdie punte te ken, help jou om die beste PCR-masjien te kies. Hierdie gids gee jou 'n duidelike plan vir die keuse van die regte metode, van ontwerp tot die finale omhulsel.
Vereistes vir die omhulsel van PCR-toerusting
Materiaalkeuse vir termiese en chemiese weerstand
Termoplastiek teenoor metale vir PCR-toerustingomhulsels
Die regte materiaal bepaal hoe goed die omhulsel werk. PCR-masjiene genereer hitte tydens termiese siklusse. Die PCR-toerusting se omhulsel moet dit hanteer sonder om te buig of te kromtrek. Hitte-gestabiliseerde grade behou hul vorm selfs na baie hittesiklusse. Termiese stabiliseerders en impakmodifikasie is die hooftegnologieë wat hier gebruik word. Hierdie grade weerstaan brosheid en oppervlakskade. Die tabel hieronder vergelyk algemene opsies.
| materiaal | Termiese en Chemiese Weerstandseienskappe |
| ABS/PC-mengsels | Hanteer meer hitte en is sterk; werk goed met algemene gesondheidsorgdoeke |
| polikarbonaat | Sterk teen impak; kan kraak met sommige alkohole as die ingegoten spanning hoog is |
| PPSU | Kan stoomoutoklaaf en sterk skoonmaak hanteer |
| LOER | Goed vir hoë hitte- en sterktebehoeftes; weerstaan chemikalieë baie goed |
| Aluminium | Help om hitte te versprei; kan isolerende voerings gebruik om aan aanrakingstemperatuurlimiete te voldoen |
| Vleklose staal | Die beste waar hoë duursaamheid en gereelde sterilisasie benodig word |
Elke materiaal het 'n ander taak. Metale soos aluminium help om hitte te versprei. Termoplastiek soos PEEK is bestand teen chemikalieë. Die PCR-proses benodig bestendige materiaalprestasie.
Evaluering van Chemiese Weerstand teen Laboratoriumreagense
Laboratoriums gebruik sterk skoonmaakmiddels en oplosmiddels. Die omhulselmateriaal moet dit weerstaan. ABS/PC-mengsels werk goed met algemene gesondheidsorgdoeke. Polikarbonaat benodig versigtige vorming om spanningskrake te vermy. PPSU kan stoomoutoklaafsiklusse hanteer. PEEK weerstaan harde chemikalieë baie goed. Die regte materiaal beskerm die toerusting. Dit verseker 'n lang lewensduur. Dit beïnvloed direk die sensitiwiteit en akkuraatheid van diagnostiese resultate.
Belangrike ontwerpoorwegings vir PCR-toerustingomhulsels
Termiese Bestuur en Hitteverspreidingsstrategieë
Die PCR-kabinet is ontwerp om 'n beheerde, kontaminasievrye omgewing vir die opstelling van die polimerase-kettingreaksie te bied, met kenmerke wat beide termiese stabiliteit en luggedraagde deeltjiebeheer aanspreek.
Hoë-deurset PCR-masjiene genereer meer hitte tydens werking. Die omhulsel moet dit goed bestuur. Omgewingsbeheerstelsels sluit presiese sensors in. Hierdie sensors kontroleer en pas temperatuur en humiditeit voortdurend aan. Dit verhoed dat monsters afbreek. 'n Vinnige PCR-masjien genereer selfs meer hitte in korter siklusse. Die omhulselontwerp moet hiermee rekening hou. Goeie termiese bestuur hou PCR-tegnologie se werkverrigting stabiel.
Minimalisering van kontaminasie met gladde, nie-poreuse oppervlaktes
Kontaminasiebeheer is baie belangrik vir diagnostiek. Die PCR-kabinet verwyder 99.99% van deeltjies so klein as 0.3 mikron. HEPA-filtrasie skep 'n steriele versperring teen luggedraagde kontaminante. UV-sterilisasie teen 'n golflengte van 254 nm maak kieme effektief dood. Negatiewe drukgradiënte keer dat buitelug die werkarea binnedring. Naatlose binne-oppervlaktes laat geen kolle vir kontaminasie nie. Dit maak skoonmaak maklik. Die omhulsel moet hierdie kenmerke ondersteun. Dit is noodsaaklik vir molekulêre diagnostiek en genetiese toetstoepassings. Selfs 'n draagbare PCR-masjien benodig hierdie kontaminasiebeheer. Dit beskerm DNS-monsters teen afbreek.
Regulatoriese Standaarde vir Mediese Toerustingomhulsels
ISO 13485 Voldoening
Vervaardigers moet gehaltebestuurstandaarde volg. ISO 13485 dek mediese toestel-gehaltestelsels. Nakoming verseker bestendige produkgehalte. Dit ondersteun kliniese diagnostiek en genomika-toepassings. Sertifisering toon 'n verbintenis tot gehalte. Laboratoriums soek na gesertifiseerde verskaffers. 'n Gesertifiseerde vennoot gee vertroue aan diagnostiese laboratoriums wat toerusting kies.
IEC 61010-2-101 Veiligheidsvereistes
IEC 61010-2-101 dek spesifiek in vitro diagnostiese toerusting. Dit sluit PCR-masjiene in. Die standaard dek elektriese veiligheid, meganiese gevare en termiese veiligheid. Risikobepaling word vereis vir diagnostiese instrumente. Bioversoenbaarheidstoetsing volgens ISO 10993 is van toepassing op seëls wat aan monsters raak. Sterilisasievalidering verseker dat omhulselmateriale algemene metodes kan hanteer. Hierdie vereistes beskerm operateurs. Hulle verseker betroubare toetsing in diagnostiese laboratoriums. Die deurset van toetsing hang af van bestendige masjienwerking. DNS-amplifikasie benodig presiese termiese beheer. Sensitiwiteit maak saak vir elke lopie.
PCR-toerustingomhulselvervaardiging prosesse
Daar is vier hoofmaniere om omhulsels vir termiese siklusmasjiene te maak. Elke metode werk die beste vir verskillende behoeftes, soos hoeveel onderdele jy benodig, hoe presies hulle moet wees en hoe skoon hulle moet bly. CNC-bewerking, 3D-drukwerk, spuitgietwerk en plaatmetaalvervaardiging het elk hul eie sterk punte. Die tabel hieronder toon hoe hierdie prosesse by verskillende omhulselgebruike pas.
| Vervaardiging proses | Sleutel-subprosesse | Tipiese toepassings in PCR-toerustingomhulsels |
| CNC bewerking | Hoë-presisie sny, nou toleransies | Instrumentrame, monteerplate, presisiehakies, hitte-afvoerkomponente |
| Plaatwerk Vervaardiging | Lasersny, CNC-buiging, sweiswerk, klink | Omhulselpanele, strukturele behuisings, laboratoriumtoerustingomhulsels |
| Spuitgieten | Vormontwerp, hoëdrukmateriaalinspuiting | Hoëvolume-deksels, behuisings, interne komponente |
| 3D Printing | Laag-vir-laag additiewe afsetting | Prototipes, pasgemaakte hakies, komplekse interne geometrieë |
Prototipering en Lae-Volume Prosesse (CNC & 3D Drukwerk)
CNC-bewerking vir noue toleransies en komplekse geometrieë
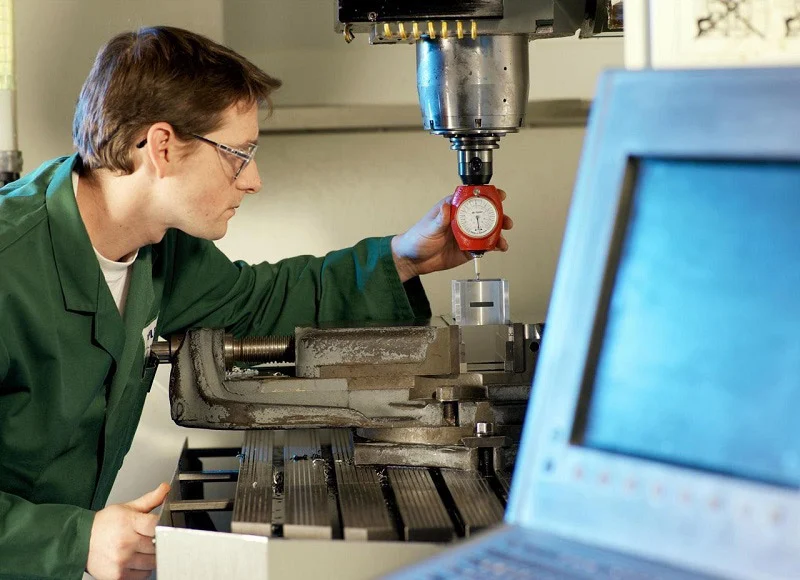
CNC-bewerking sny materiaal weg van soliede blokke aluminium, vlekvrye staal of ingenieursplastiek. Hierdie metode gee baie presiese afmetings. Instrumentrame en monteerplate benodig hierdie soort presisie. Onderdele wat hitte versprei, trek ook voordeel uit die nou toleransies wat CNC kan bereik. Die proses kan moeilike vorms hanteer wat ander metodes moeilik vind. Oppervlakafwerkings van CNC-bewerking voldoen aan skoonkamerbehoeftes sonder baie ekstra werk. Vir lae-volume lopies bied CNC vinnige ommeswaai sonder gereedskapskoste. Elke onderdeel kos meer as gegoten onderdeel, maar om nie vooraf vir 'n vorm te betaal nie, maak dit 'n goeie keuse vir hoeveelhede onder 'n paar honderd eenhede. Materiaalvermorsing is 'n bron van kommer, maar die herwinning van die skyfies help 'n bietjie.
3D-drukwerk vir vinnige iterasie en pasgemaakte ontwerpe
3D-drukwerk bou onderdele laag vir laag uit digitale modelle. Die tegnologie is uitstekend om komplekse vorms te maak wat gewone bewerking nie kan doen nie. 'n Tipiese tafelrekenaardrukker kos tussen $379 en $3 440, dus is dit bekostigbaar vir navorsingsomgewings. Laaghoogtes van 0.2 mm met afwykings onder 0.2 mm van die CAD-model werk goed vir die meeste prototipes. ABS-filament maak swart, ondeursigtige en sterk onderdele wat goed is vir omhulseltoetsing. Ontwerpspanne kan vinnig nuwe weergawes probeer en oornag opgedateerde onderdele druk. Hierdie spoed versnel die ontwikkelingssiklus baie. Pasgemaakte hakies en interne houers trek voordeel uit die ontwerpvryheid. Gedrukte onderdele het egter nie dieselfde oppervlakkwaliteit as bewerkte onderdele nie. Ekstra stappe soos skuur en verseëling is nodig om oppervlaktes skoonkamergereed te maak. Die tegnologie is die beste vir prototipes en baie lae volumes, nie vir produksielopies nie.
Hoëvolumeproduksie met spuitgietwerk
Konsekwente kwaliteit en lae koste per eenheid op skaal
Spuitgietvorming forseer warm gesmelte plastiek onder hoë druk in 'n staalvorm. Die proses maak identiese onderdele met verstommende konsekwentheid. Sodra die vorm gebou is, daal die koste per onderdeel aansienlik. Produksievolumes in die tienduisende maak dit die mees koste-effektiewe keuse. Gegoten onderdele het gladde, nie-poreuse oppervlaktes wat kontaminasie weerstaan. Dit is baie belangrik vir molekulêre diagnostiese toerusting. Die herhaalbaarheid van spuitgietvorming beteken dat elke omhulsel aan dieselfde spesifikasies voldoen. Gehaltebeheer word makliker wanneer die afmetings amper dieselfde bly. Vir gevestigde PCR-masjiene met stabiele ontwerpe, bied spuitgietvorming die beste langtermynwaarde.
Oorwegings vir voorafbelegging in gereedskap en vormontwerp
Die aanvanklike gereedskapskoste vir spuitgietwerk is hoog. Staalvorms kos tienduisende dollars en neem weke om te maak. Vormontwerp moet rekening hou met trekhoeke, wanddikte en poortplasing. Swak vormontwerp lei tot kromtrekking, sinkmerke of kort skote. Materiaalkeuse beïnvloed vormontwerp baie. Hitte-gestabiliseerde grade vir PCR-toepassings mag hoër vormtemperature benodig. Om te besluit om in gereedskap te belê, vereis vertroue in die produkontwerp. Ontwerpveranderinge nadat die vorm gemaak is, is duur. Die meeste vervaardigers voltooi deeglike prototipering voordat hulle tot spuitgietwerk oorgaan. Die voordeel kom van lae koste per onderdeel en hoë deurset sodra produksie begin.
Plaatmetaalvervaardiging vir Strukturele Omhulsels
Sny, buig en sweis vir robuuste rame
Plaatmetaalvervaardiging begin met plat metaalplate. Lasersny skep presiese buitelyne. CNC-buiging vorm die materiaal in driedimensionele vorms. Sweising verbind afdelings vir permanente montering. Hierdie proses maak sterk rame wat meganiese spanning kan hanteer. Vlekvrye staal en aluminium is algemene keuses. Hierdie materiale bied goeie duursaamheid en hittebestandheid. Plaatmetaalomhulsels hanteer die termiese eise van PCR-tegnologie goed. Die proses is geskik vir medium volumes waar spuitgietgereedskap nie die moeite werd is nie. Vervaardigingsleetye is korter as vormkonstruksie. Strukturele sterkte maak hierdie metode ideaal vir groter instrumente wat stewige ondersteuning benodig.
Integrasie van hardeware en elektromagnetiese afskerming
Plaatmetaalomhulsels maak dit maklik om hardeware by te voeg. Klinknaels en bevestigingsmiddels heg komponente direk aan die raam vas. Die metaal self bied elektromagnetiese afskerming, wat sensitiewe elektronika teen interferensie beskerm. Dit is waardevol vir diagnostiese instrumente wat seinkwaliteit moet handhaaf. Ekstra afskermingspakkings kan by monteerpunte bygevoeg word. Oppervlakafwerkingsopsies sluit in poeierbedekking, sandblaas en borselwerk. Hierdie behandelings verbeter korrosieweerstand en skoonkamer-nakoming. Die kombinasie van strukturele sterkte en afskerming maak plaatmetaal 'n veelsydige keuse vir baie toepassings. Draagbare PCR-masjienontwerpe gebruik dikwels hierdie benadering vir duursaamheid tydens vervoer.
Die keuse tussen hierdie prosesse hang af van produksievolume, presisiebehoeftes en begrotingslimiete. Prototipering bevoordeel 3D-drukwerk en CNC-bewerking. Hoëvolume-produksie vereis spuitgietwerk. Strukturele behoeftes dui op plaatmetaalvervaardiging. Baie vervaardigers kombineer prosesse en gebruik CNC vir presisie-onderdele en plaatmetaal vir die hoofbehuising. Hierdie hibriede benadering balanseer koste, kwaliteit en werkverrigting. Deur elke proses te verstaan, help dit OEM's om ingeligte besluite te neem vir hul spesifieke toerustingbehoeftes.
Prosesvergelyking vir PCR-toerustingomhulsels
Koste, Lewtyd en Skaalbaarheid
Aanvanklike Belegging vs. Koste Per Onderdeel vir Elke Proses
Die koste van elke metode beïnvloed die keuse. Geld vir opstelling en koste per onderdeel verskil baie vir die vier prosesse.
| proses | Opstel-/Gereedskapskoste | Koste per eenheid (lae volume) | Koste per eenheid (hoë volume) |
| 3D Printing | Minimaal (geen gereedskap nodig nie) | Matige | Matige |
| Spuitgieten | Hoog (pasgemaakte vorm $10k+) | Baie hoog | Baie laag |
| CNC bewerking | Matig (programmering en wedstryde) | Matige | Matig tot laag |
| Rolverdeling/Tradisioneel | Hoog (matryse of vorms) | Hoogte | Laagte |
Plaatmetaalvervaardiging en CNC-bewerking het medium opstelkoste van pasgemaakte malle en operateurstyd. 3D-drukwerk benodig geen gereedskap nie. Spuitgietvorming vereis die meeste voorafbetaalde geld, met 'n pasgemaakte vorm wat meer as $10 000 kos voordat enige onderdele gemaak word. Hierdie belegging maak slegs sin as jy baie onderdele maak. Lae-volume lopies versprei die vormkoste oor 'n paar onderdele, so elke onderdeel dra 'n hoë gereedskapskoste. Hoë-volume lopies versprei dit oor duisende, so die prys per onderdeel daal baie.
Tipiese Lewtye vir Prototipes Versus Produksie Lopies
Prototipe-lewtye is die beste vir 3D-drukwerk. 'n 3D-gedrukte omhulsel kan binne dae na die finale ontwerp verskeep word. CNC-bewerking neem 'n bietjie langer as gevolg van programmering. Beide vermy die weke wat nodig is vir vormmaak. Produksielopies verander die tydlyn. Spuitgietvorming benodig vormontwerp, staalsny en proefskote. Dit kan 'n paar weke duur voor volle produksie. Plaatmetaalvervaardiging is tussenin. Lasersny en CNC-buiging neem tyd om op te stel, maar verloop dan vinnig. OEM's wat 'n bekendstelling beplan, moet aan hierdie tydlyne dink. 'n Vinnige PCR-masjienprojek met 'n stywe skedule kan begin met 3D-gedrukte prototipes. Skakel dan oor na spuitgietvorming wanneer die ontwerp stabiel is. Hierdie gefaseerde benadering balanseer spoed met langtermynkoste.
Presisie, Toleransies en Oppervlakafwerking
Die bereiking van streng toleransies met CNC teenoor spuitgietwerk
CNC-bewerking gee die strengste beheer oor grootte onder die vier prosesse. Snygereedskap verwyder materiaal met herhaalbare presisie. Instrumentrame en monteerplate hou presiese posisies. Hierdie akkuraatheid is belangrik vir PCR-masjiene wat optiese onderdele of verwarmingselemente in lyn bring. Spuitgietvorming kry ook streng toleransies sodra die vorm bewys is. Dit kopieer die vormholte baie goed. Onderdeel-tot-onderdeel-variasie bly klein oor lang produksielopies. Vormkrimping maak dit moeiliker. Elke materiaal krimp anders wanneer dit afkoel. Vormontwerpers moet hiervoor rekening hou. CNC-bewerking vermy krimpprobleme. Sny verwyder materiaal uit 'n soliede blok, sodat afmetings getrou bly aan die CAD-model. Vir kritieke belyning wen CNC dikwels. Vir hoë-volume onderdele met konsekwente vorm, gee spuitgietvorming soortgelyke presisie teen laer koste.
Naverwerkingsvereistes vir 3D-gedrukte onderdele
3D-gedrukte onderdele benodig ekstra werk voor gebruik in 'n skoonkamer. Laaglyne laat klein riwwe op elke oppervlak. Hierdie riwwe vang vuiligheid vas en is moeilik om skoon te maak. Skuur maak die oppervlak glad, maar neem tyd. Verseëling vul die gate. Dampgladmaak is nog 'n opsie vir sommige materiale. Elke stap voeg arbeid en koste by. Die finale oppervlak is amper so goed soos bewerkte of gevormde onderdele, maar nie presies nie. Vir prototipes werk hierdie afweging goed. Vir produksiekassies verminder die ekstra stappe die kostevoordeel van 3D-drukwerk. Ontwerpspanne moet naverwerking in hul begroting en skedule insluit. 'n Gedrukte onderdeel wat baie afwerking benodig, kan meer kos as 'n bewerkte een.
Materiaalversoenbaarheid en Regulatoriese Nakoming
Watter prosesse ondersteun ISO 13485-graad materiale die beste?
ISO 13485-sertifisering vereis gedokumenteerde materiaalopsporing. Elke bondel hars of metaal moet van verskaffer tot voltooide onderdeel opgespoor word. CNC-bewerking en spuitgietwerk hanteer dit goed. Materiaalverskaffers gee ontledingsertifikate met elke lot. Plaatmetaalvervaardiging bied soortgelyke opsporing vir aluminium en vlekvrye staal. 3D-drukwerk het meer uitdagings. Harsformules verander tussen verskaffers en bondels. Dokumentasiestandaarde wissel baie oor die additiewe vervaardigingsbedryf. Sommige filament- en harsvervaardigers bied nou mediesegraadse materiale met volledige opsporing. Maar hierdie opsies is steeds beperk in vergelyking met tradisionele metodes. Laboratorium- en diagnostiese toerustingvervaardigers moet materiaaldokumentasie nagaan voordat hulle 'n proses kies. Die PCR-toerustingomhulsel moet aan dieselfde kwaliteitsstandaarde voldoen as die instrument daarin.
Sertifisering van die Finale Omhulsel vir Mediese Gebruik
Finale sertifisering vereis meer as net die keuse van die regte materiaal. Die hele omhulsel moet veiligheids- en prestasietoetse slaag. IEC 61010-2-101 dek elektriese, meganiese en termiese veiligheidsvereistes vir IVD-toerusting. Biokompatibiliteitstoetsing volgens ISO 10993 is van toepassing op enige oppervlak wat aan monsters raak. Sterilisasievalidering kontroleer of die omhulsel algemene skoonmaakmetodes oorleef. Elke vervaardigingsproses beïnvloed sertifisering anders. Spuitgietvorming maak konsekwente onderdele wat voorspelbaar toets. CNC-bewerking bied dieselfde konsekwentheid vir metaalonderdele. 3D-gedrukte onderdele benodig ekstra validering. Laaghewing en oppervlakporositeit verander tussen bouwerk. Dit maak sertifisering moeiliker. Plaatmetaalvervaardiging gee sterk, herhaalbare resultate. Die keuse van proses beïnvloed direk hoe glad sertifisering verloop. 'n Vennoot met ervaring in mediese toestelvervaardiging kan hiermee help. Hul kundigheid verlaag die risiko van mislukte toetse en duur herontwerpe.
Die vergelyking toon geen enkele beste metode nie. Elke proses dien 'n ander behoefte. Prototipering werk die beste met 3D-drukwerk en CNC-bewerking. Hoëvolume-produksie benodig spuitgietwerk. Strukturele behoeftes dui op plaatmetaal. Baie vervaardigers kombineer prosesse vir die beste resultaat. CNC-bewerkte presisie-onderdele pas binne-in 'n plaatmetaalbehuising. Spuitgietvormde deksels beskerm die samestelling. Hierdie hibriede benadering maak PCR-masjiene meer akkuraat terwyl koste beheer word. Die sensitiwiteit van diagnostiese resultate hang af van bestendige instrumentprestasie. Daardie prestasie begin met die regte omhulsel. Deurset in laboratoriums hang af van masjiene wat betroubaar werk. Doeltreffendheidswinste kom van die keuse van die regte vervaardigingspad. Elke besluit, van materiaal tot proses, vorm die finale produk. OEM's wat hierdie afwegings verstaan, maak beter keuses vir hul PCR-toerusting.
Besluitnemingsraamwerk
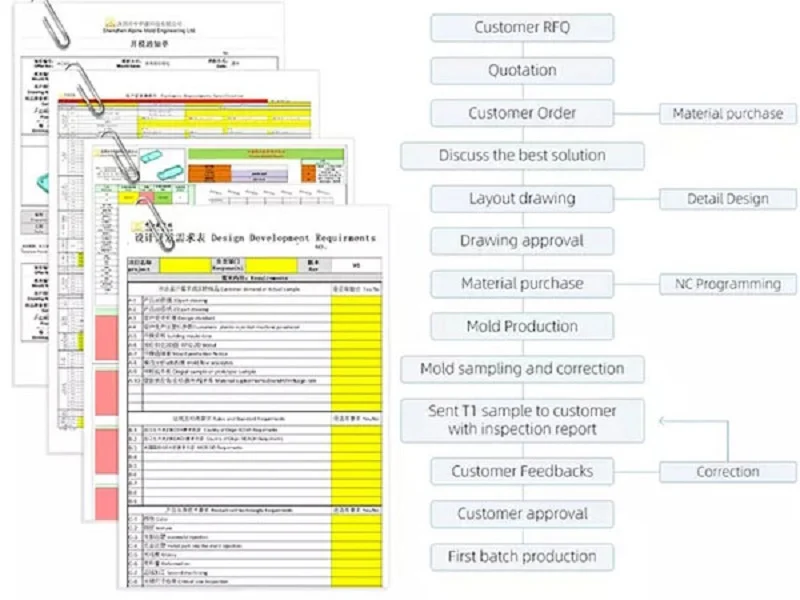
Om die regte vervaardigingspad vir 'n PCR-toerustingomhulsel te kies, beteken om 'n duidelike raamwerk te volg. Die regte toerustingkeuse hang af van jou spesifieke projek. Hierdie drie stappe omskep tegniese vereistes in 'n konkrete besluit. Dit dek volume, presisie en begroting. Elke stap vernou die opsies. Die resultaat is 'n duidelike pad vorentoe.
Stap 1: Definieer jou produksievolume
Identifisering van lae, medium en hoë volume drempels
Die eerste stap beantwoord 'n eenvoudige vraag. Hoeveel eenhede benodig jy? Lae volume dek prototipes en klein lopies, waarvoor 3D-drukwerk en CNC-bewerking in hierdie reeks pas. Hulle benodig geen groot voorafbelegging nie. Medium volume is geskik vir plaatmetaalvervaardiging en gevorderde CNC. Hoë volume is waar spuitgietwerk die beste keuse word. Die vorm kos baie vooraf. Maar die prys per onderdeel daal baie laag. Dit maak saak vir PCR-masjiene wat in hoë-deurset laboratoriums gebruik word. Die deurset van jou produksielyn moet ooreenstem met die toetsvraag. 'n PCR-stelsel vir 'n sentrale diagnostiese laboratorium benodig hoë volume. 'n Navorsingsprototipe benodig lae volume. Hierdie stap alleen elimineer baie opsies vir enige PCR-projek. Die volumedrempel is nie vas nie. Dit verskuif gebaseer op die kompleksiteit van die onderdeel. Die sleutel is om die gelykbreekpunt te bereken. Dit is waar die gereedskapskoste afbetaal word deur die laer koste per onderdeel.
Stap 2: Evalueer Presisie- en Kompleksiteitsbehoeftes
Ooreenstemming van Geometrie en Toleransievereistes met 'n Proses
Stap twee kyk na die onderdeel self. Watter vorm benodig dit? Hoe presies moet dit wees? Presisie is nie opsioneel vir PCR-toerusting nie. Die akkuraatheid van die termiese siklus hang af van die passing van die onderdeel. Sensitiwiteit van die diagnostiese toets berus op stabiele belyning. CNC-bewerking hou die strengste toleransies. Dit is die beste PCR-masjienkeuse vir kritieke monteerpunte. 3D-drukwerk hanteer komplekse interne vorms. Verkoelingskanale en pasgemaakte hakies is maklik om te druk. Maar die oppervlakafwerking is grof. Naverwerking voeg tyd en koste by. Spuitgietvorming gee 'n gladde, herhaalbare oppervlak. Dit is ideaal vir die beste PCR-masjienbehuisings in produksie. Plaatmetaal bied sterkte en elektromagnetiese afskerming. Gebruik hierdie PCR-masjien-koopgidsstap om geometrie by die proses te pas. 'n Komplekse vorm met streng toleransies benodig dalk eers CNC, dan gietwerk. 'n Eenvoudige boks benodig plaatmetaal. Die proses vir die keuring van laboratoriumtoerusting moet hierdie faktore opweeg. Die besluit om die beste PCR-masjien te kies, begin met die omhulsel. 'n Wanpassing hier lei tot vertragings en hoë koste. Die geometrie dryf die proseskeuse. Die toleransievlak dryf die koste. Nou toleransies is haalbaar met CNC-bewerking en presisievorming, terwyl 3D-drukwerk laer akkuraatheid vir komplekse geometrieë bied. Hierdie stap vereis noukeurige hersiening van die CAD-model.
Stap 3: Oorweeg begroting en tydlyn
Balansering van gereedskapskoste met prys per onderdeel en tyd tot mark
Stap drie balanseer geld en tyd. Begroting gaan nie net oor die onderdeelkoste nie. Dit is die totale projekkoste. Gereedskap is die grootste vooraf uitgawe. Injeksievorms kos tienduisende dollars. CNC-bewerking benodig toebehore, maar geen langdurige vorm nie. 3D-drukwerk het geen gereedskapskoste nie. Die prys per onderdeel vertel 'n ander storie. Hoë volume maak spuitgietwerk die goedkoopste. Lae volume maak 3D-drukwerk of CNC goedkoper. Tydlyn beïnvloed ook die keuse. 'n PCR-projek op 'n vinnige skedule kan spuitgietwerk oorslaan. Die vorm neem weke om te maak. CNC- en 3D-drukwerk begin dadelik. Hierdie spoed kry jou produk vinniger op die mark. Diagnostiese maatskappye staar dikwels streng sperdatums in die gesig. Diagnostiese laboratoriums benodig die toerusting nou. 'n Hibriede benadering werk goed. Gebruik CNC vir die eerste bondel. Skakel dan oor na spuitgietwerk vir die volgende. Dit balanseer spoed en langtermynkoste. 'n Vennoot kan jou help om hierdie kompromieë te bereken. Hul span evalueer die hele proses vir jou. Hulle kyk na die vormkoste, die prys per onderdeel en die levertyd. Hulle gee jou 'n duidelike aanbeveling. Dit verminder die risiko van 'n slegte besluit.
Hierdie drie stappe skep 'n herhaalbare proses vir enige omhulselprojek. Eerstens, definieer die volume. Tweedens, evalueer die presisie. Derdens, balanseer die begroting en tydlyn. Die resultaat is 'n duidelike vervaardigingspad. Die volgende afdelings toon werklike voorbeelde van hierdie keuses in aksie.
Gevallestudies in die vervaardiging van PCR-toerustingomhulsels
Lae-volume navorsingsprototipe met behulp van CNC-bewerking
Iteratiewe Ontwerpveranderinge en Vinnige Ommeswaai
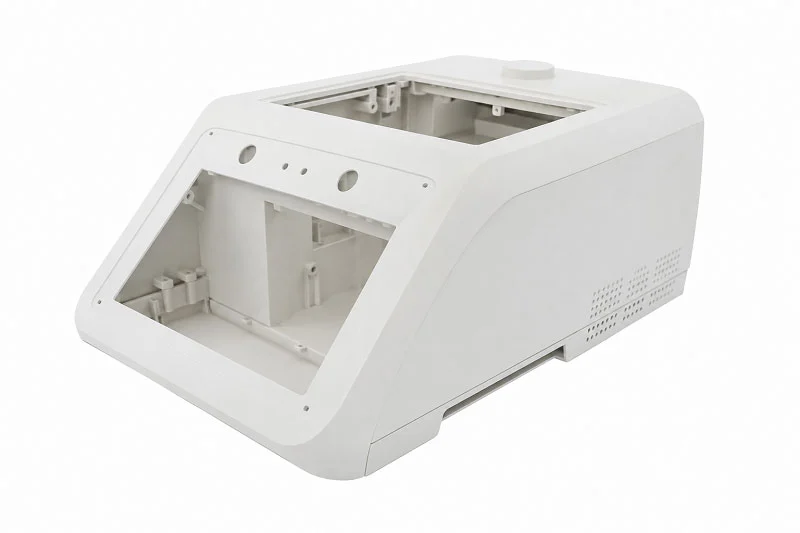
'n Universiteit se genomika-laboratorium het 'n pasgemaakte omhulsel vir 'n nuwe PCR-prototipe nodig gehad. Die span het beplan om slegs 'n klein aantal eenhede vir valideringsstudies te bou. Spuitgietwerk het geen sin gemaak teen daardie volume nie. Die vorm alleen sou meer kos as die hele projekbegroting.
CNC-bewerking het die regte pad gebied. Die vervaardiger het die snypaaie direk vanaf die CAD-model geprogrammeer. Geen gereedskapbelegging het beteken dat die ontwerp vrylik kon verander nie. Die eerste weergawe het spelingprobleme rondom die verhittingsblok getoon. Die span het die model opgedateer en binne dae nuwe onderdele gekry. Hierdie vinnige ommeswaai was van kritieke belang. Elke ontwerpverandering het termiese bestuur en komponenttoegang verbeter.
Die bewerkte aluminiumomhulsel het ook natuurlike hitte-afvoer gebied. Die laboratorium het vermy om ekstra verkoelingshardeware by te voeg. Die oppervlakafwerking het aan die vereistes van die skoonkamer voldoen sonder ekstra stappe. Die projek het binne weke, nie maande nie, van konsep na werkende instrument beweeg. Vir navorsingsomgewings met onsekere produksievolumes bied CNC-bewerking buigsaamheid wat ander prosesse nie kan ewenaar nie.
Omhulsels vir PCR-masjiene wat in diagnostiek gebruik word
Hoëvolume-inspuitgietwerk vir konsekwente kwaliteit
'n Diagnostiese maatskappy het voorberei om 'n kommersiële PCR-stelsel vir kliniese laboratoriums te loods. Markvraag het tienduisende eenhede per jaar geprojekteer. Die produksievolume het 'n vervaardigingsproses vereis wat gebou is vir skaal en herhaalbaarheid.
Spuitgietwerk het as die duidelike keuse na vore gekom. Bedryfsbronne lys "Diagnostiese Toestelbehuisings" as 'n algemene toepassing, en noem spesifiek omhulsels vir PCR-masjiene. Presisie-mikro-inspuitgietwerk bedien die diagnostiese en genomika-markte direk. Die proses produseer identiese onderdele oor elke produksielopie. Hierdie konsekwentheid is belangrik vir regulatoriese voldoening en gehalteversekering.
Die voorafbelegging in die vorm was beduidend. Die koste per onderdeel het dramaties gedaal sodra produksie begin het. Elke omhulsel het gladde, nie-poreuse oppervlaktes gehad wat bestand is teen kontaminasie. Die gevormde dele het aan ISO 13485-dokumentasievereistes voldoen met volle materiaalnaspeurbaarheid. Die maatskappy het produksie met selfvertroue opgeskaal, wetende dat elke eenheid ooreengestem het met die gevalideerde ontwerp. Vir gevestigde produkte met stabiele ontwerpe bied spuitgietwerk die laagste totale koste teen hoë volume.
Komplekse Geometrie-omhulsel via 3D-drukwerk
Oorkoming van ontwerpbeperkings in tradisionele vervaardiging
'n Opstartmaatskappy wat 'n draagbare PCR-toestel ontwikkel het, het 'n unieke uitdaging in die gesig gestaar. Die omhulsel het interne verkoelingskanale benodig wat geboë paaie om die optiese opsporingsmodule gevolg het. Tradisionele bewerking kon nie hierdie gange skep nie. Spuitgietwerk sou komplekse syaksies en veelvuldige glyers vereis, wat gereedskapskoste onbereikbaar sou maak.
3D-drukwerk het die geometrieprobleem opgelos. Die ontwerpspan het konforme verkoelingskanale direk in die omhulselmure ingebed. Hierdie kanale het die presiese kontoere van die interne komponente gevolg. Die gedrukte onderdeel het verskeie afsonderlike bewerkte stukke in 'n enkele komponent gekombineer. Monteringstyd het aansienlik verminder.
Die prototipe het goed gevaar in die aanvanklike toetsing. Oppervlakruheid het naverwerking vereis om aan skoonkamerstandaarde te voldoen. Die span het dampgladmaak toegepas en die buite-oppervlaktes verseël. Die finale omhulsel het aan die sensitiwiteitsvereistes vir fluoressensie-opsporing voldoen. Hierdie benadering het ideaal geblyk te wees vir lae-volume produksielopies waar ontwerpkompleksiteit swaarder weeg as die koste per onderdeel. Die opstart het hul konsep bekragtig en later na spuitgietwerk oorgeskakel sodra volumes die gereedskapbelegging geregverdig het.
Hierdie gevallestudies toon die praktiese afwegings tussen vervaardigingsprosesse. Volume dryf die besluit. Kompleksiteit vorm die opsies. Begroting en tydlyn stel die grense. 'n Vervaardigingsvennoot bring ervaring oor al vier prosesse. Hul ingenieurspan help OEM's om hierdie keuses met vertroue te navigeer.
Werk saam met NOBLE vir u PCR-toerustingomhulselprojek

NOBLE is 'n toonaangewende vervaardiger wat met metaal en plastiek vir mediese toestelle werk. Die maatskappy help kliënte om prototipes en volle produksielopies met gemak af te handel. Ingenieurspanne kry kundige advies by elke stap. NOBLE kombineer tegniese vaardigheid met responsiewe diens. Hierdie spanbenadering verlaag risiko en kry produkte vinniger op die mark.
Volledige diensvermoëns van ontwerp tot montering
Kundigheid in beide metaal- en plastiekvervaardiging
NOBLE het diepgaande kundigheid in baie vervaardigingsgebiede. Ons span werk met aluminium, vlekvrye staal en sterk plastiek. Hierdie dubbele vaardigheid is belangrik vir PCR-toerustingomhulselprojekte. Een vennoot kan presisiehakies sny, plastiekdeksels vorm en plaatmetaalrame bou. Die maatskappy hanteer moeilike vorms met selfvertroue. Materiaalkennis dek 'n reeks termoplastieke en metale wat geskik is vir mediese omhulsels. Hierdie wye reeks vaardighede beteken geen vermorste oorhandigings tussen verskaffers nie.
Enkelbron vir bewerking, gietwerk en afwerking
Sleutelklaar produksie maak die hele voorsieningsketting makliker. NOBLE hanteer onderdeleverkryging, meganiese werk, montering, toetsing en verpakking. Kliënte vermy die jongleren van baie verskaffers. NOBLE bied:
- CNC bewerking vir presiese instrumentrame en monteerplate
- Inspuiting giet vir groot hoeveelhede behuising met bestendige gehalte
- Vervaardiging van plaatmetaal vir sterk omhulsels wat elektromagnetiese interferensie blokkeer
- 3D druk vir vinnige prototipes en komplekse interne vorms
- oppervlakafwerking soos poeierbedekking, sandblaas en borselwerk
Hierdie eenstopbenadering verminder levertye en verwyder kommunikasiegapings. Gehaltebeheer bly stabiel van rou materiaal tot finale produk.
Gesertifiseerde Kwaliteit vir die Mediese Toestelbedryf
Sertifisering van gehaltebestuurstelsel
Sertifisering toon 'n werklike toewyding aan gehalte. NOBLE beskik oor sertifisering vir gehaltebestuurstelsels, wat streng prosesbeheer verseker. Hierdie sertifisering vereis geskrewe stelsels vir dophou, risikobeheer, proseskontroles en rekordhouding. Diagnostiese laboratoriums en OEM's voel vol vertroue dat elke omhulsel aan gestelde standaarde voldoen. Die gehaltestelsel ondersteun FDA- en ander regulatoriese goedkeurings.
Streng gehaltebeheer en naspeurbaarheid
Elke materiaalbondel word van verskaffer tot voltooide onderdeel opgespoor. Elke hars- of metaalbondel kom met 'n ontledingsertifikaat. Hierdie opsporing is noodsaaklik vir PCR-masjiene wat in kliniese omgewings gebruik word. Die maatskappy gebruik streng kwaliteitstelsels om nie-ooreenstemmende eenhede op te spoor. Proseskontroles verseker herhaalbare resultate oor alle produksielopies. Hierdie papierwerk maak dit makliker om die finale mediese toestel te sertifiseer.
Hoe om te begin met jou PCR-toerustingomhulselprojek
Ontwerp vir Vervaardiging (DFM) Hersieningsproses
Die proses begin met 'n Ontwerp vir Vervaardiging-oorsig. NOBLE se ingenieurs kyk na jou CAD-model vir moontlike probleme. Hulle kontroleer konsephoeke, wanddikte, poortplasing en toleransielimiete. Hierdie oorsig vind probleme voordat jy geld spandeer aan gereedskap. Ons span gee nuttige terugvoer oor materiaalkeuse en proseskeuse. Kliënte kry duidelike advies gebaseer op volume en begroting. Hierdie vroeë spanwerk verhoed duur herstelwerk later.
Kontak die Ingenieurspan vir 'n Projekkonsultasie
Om 'n projek te begin neem een eenvoudige stap. Kontak die NOBLE-ingenieurspan met u ontwerplêers en behoeftes. Ons span stuur 'n gedetailleerde kwotasie en vervaardigingsplan terug. Hulle kies die beste proses vir u situasie. Of u nou een prototipe of massaproduksie benodig, NOBLE lewer. Die kombinasie van sertifisering, voldiensvaardighede en ingenieurskennis maak dit 'n betroubare vennoot vir die vervaardiging van PCR-toerustingomhulsels. Laboratoriums en diagnostiese maatskappye regoor die wêreld vertrou op hierdie span vir betroubare, voldoenende omhulsels.
Die keuse van die regte vervaardigingsproses vir 'n PCR-toerustingomhulsel hang af van volume, presisie, materiaal, kontaminasiebeheer en regulatoriese behoeftes. Geen enkele metode pas by elke projek nie. Begin deur die materiale wat die laboratoriums hanteer, te hersien. Definieer wat beskerming benodig: die monster, die gebruiker, of albei. Karteer die werkvloei en kameruitleg. Bevestig vroegtydig onderhouds- en sertifiseringsbehoeftes. Vergelyk slegs kwotasies nadat die toepassingspassing duidelik is. Hierdie gestruktureerde benadering verminder risiko. 'n Ervare vervaardigingsvennoot bring kundigheid oor alle prosesse. 'n Ontwerp vir Vervaardiging-oorsig identifiseer probleme voordat gereedskap begin. Ons span lei jou na die beste PCR-masjienomhulsel vir jou behoeftes. Kontak vandag nog 'n vervaardigingsvennoot om jou PCR-toerustingomhulselprojek te bespreek en kundige leiding te kry oor die keuse van die regte proses.
FAQ
Wat is die beste vervaardigingsproses vir 'n PCR-toerustingomhulsel?
Geen enkele proses pas by elke projek nie. Produksievolume bepaal die besluit. Lae-volume lopies is geskik vir CNC-bewerking of 3D-drukwerk. Hoë-volume produksie vereis spuitgietwerk. Plaatmetaalvervaardiging werk goed vir strukturele rame. Elke metode bied duidelike voordele vir spesifieke behoeftes.
Hoe kies ek tussen CNC-bewerking en spuitgiet?
CNC-bewerking werk die beste vir lae volumes onder 'n paar honderd eenhede. Dit vereis geen gereedskapbelegging nie. Spuitgietvorming benodig duur vorms, maar lewer baie lae koste per onderdeel op skaal. Oorweeg jou totale projekbegroting en tydlyn voordat jy kies.
Watter materiale werk die beste vir PCR-toerustingomhulsels?
ABS/PC-mengsels hanteer hitte en is bestand teen algemene skoonmaakmiddels. Polikarbonaat bied impaksterkte, maar benodig versigtige gietwerk. PEEK is bestand teen harde chemikalieë. Aluminium versprei hitte effektief. Vlekvrye staal bied duursaamheid vir gereelde sterilisasie. Materiaalkeuse hang af van u spesifieke termiese en chemiese vereistes.
Hoe verseker ek dat my PCR-toerustingomhulsel aan ISO 13485-standaarde voldoen?
Werk saam met 'n gesertifiseerde vervaardiger. ISO 13485 vereis gedokumenteerde materiaalopsporing van verskaffer tot voltooide onderdeel. Jou vennoot moet ontledingsertifikate vir elke materiaalbondel verskaf. Kies 'n verskaffer met gevestigde kwaliteitsbestuurstelsels en naspeurbaarheidsprosedures.
Wat is die tipiese levertyd vir 'n prototipe-omhulsel?
3D-drukwerk lewer onderdele binne dae na finale ontwerpgoedkeuring. CNC-bewerking neem effens langer as gevolg van programmering en opstelling. Beide vermy die weke wat nodig is vir inspuitvormkonstruksie. Prototipe-tydlyne hang af van die kompleksiteit van die onderdele en oppervlakafwerkingvereistes.
Kan ek verskillende vervaardigingsprosesse kombineer?
Ja. Baie vervaardigers gebruik hibriede benaderings. CNC-bewerkte presisie-onderdele pas binne plaatmetaalbehuisings. Spuitgietvormde deksels beskerm die samestelling. Hierdie strategie balanseer koste, kwaliteit en werkverrigting. 'n Bekwame vervaardigingsvennoot kan die beste kombinasie vir u projek aanbeveel.
Hoe beïnvloed kontaminasiebeheer die ontwerp van PCR-toerusting se omhulsel?
PCR-toerusting benodig gladde, nie-poreuse oppervlaktes. Hierdie oppervlaktes weerstaan kontaminasie en word maklik skoongemaak. Naatlose binne-ontwerpe laat geen plekke vir deeltjies om te versamel nie. HEPA-filtrasie en UV-sterilisasie-eienskappe benodig behoorlike omhulselintegrasie. Ontwerpkeuses beïnvloed diagnostiese akkuraatheid in kliniese laboratoriums direk.
Watter sertifikate moet ek in 'n vervaardigingsvennoot soek?
Soek vervaardigers met gehaltebestuurstelsel-sertifisering en voldoening aan toepaslike veiligheidsstandaarde soos IEC 61010-2-101. Hierdie standaarde dek gehaltebestuur en die veiligheid van mediese toestelle. 'n Gesertifiseerde vennoot verseker dat regulatoriese goedkeuring vir u finale produk glad verloop.







