
Inleiding
Watter vervaardigingsprosesse kom by my op wanneer dit kom by vinnige prototipering en lae-volume produksie? In werklikheid kan enige proses gebruik word – dit kom alles neer op koste en tyd: watter opsie bied beter waarde vir geld en is vinniger?
In hierdie artikel sal ek saam met jou die twee prosesse ondersoek – vakuumgiet en 3D-drukwerk – wat die beste geskik is vir vinnige prototipering en lae-volume produksie.
Hierdie uiteensetting sal ontwerpspanne die volgende leer: Die kostestrukture vir elke metode. Werklike spoed eerder as teoretiese bewerings. – Materiaalopsies en hul beperkings. Hulle sal ook leer oor geometriese vryheid teenoor replikasie-getrouheid. Die belangrikste is dat hulle die volumedrempel sal leer waarby een proses die ander duidelik oortref. Geen bemarkingsfluister nie. Net praktiese leiding vir mense wat produkte moet verskeep.
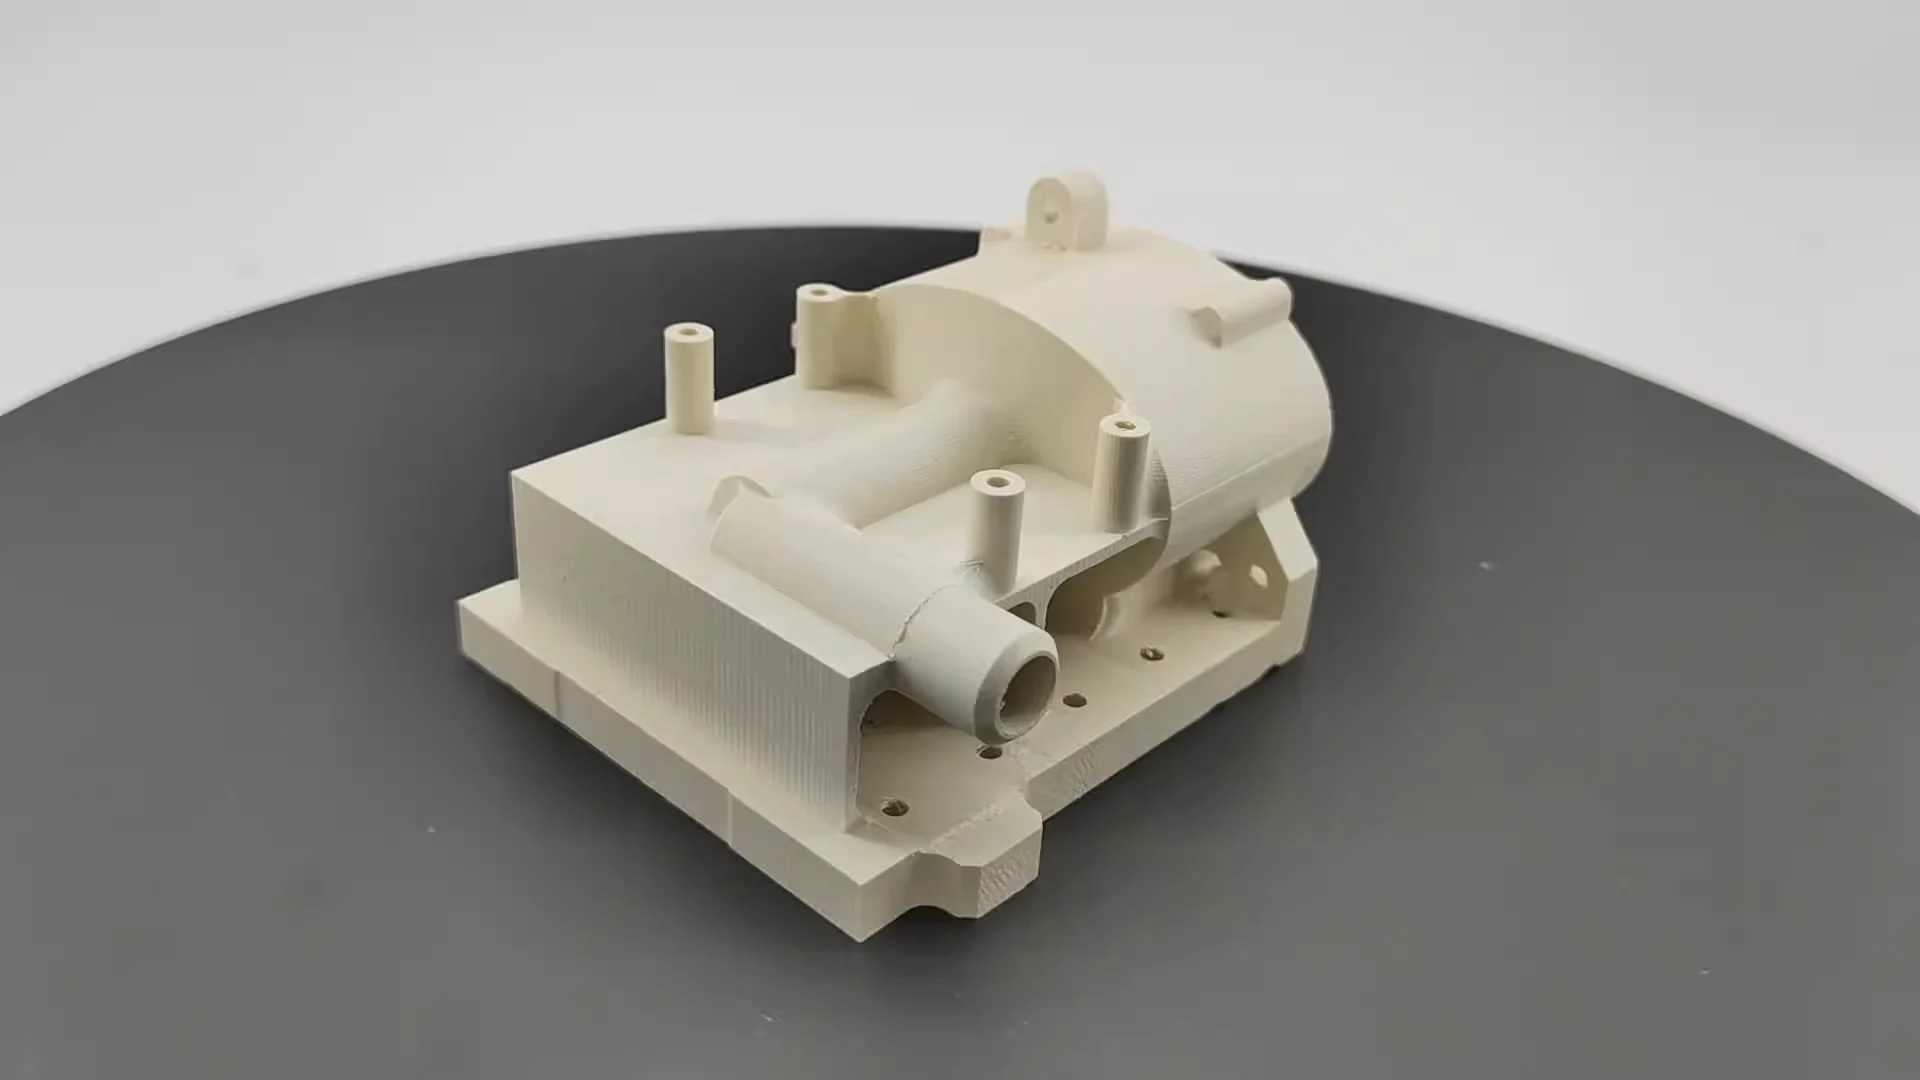
Wat is vakuumgietwerk?
'n Vinnige kyk na vakuumgieting. Die proses het drie hoofstappe.
Eerstens skep die ingenieur 'n meestervorm, tipies deur 3D-drukwerk of metaalbewerking te gebruik (ek sal hierdie proses in 'n aparte artikel bespreek). Dit word dan in 'n houer opgeskort, en vloeibare silikoonrubber word daaromheen gegooi. Vervolgens word 'n vakuumkamer gebruik om alle lugborrels te verwyder.
Sodra die silikoon verhard het, word die silikoonblok oopgesny en die meestervorm verwyder. Wat oorbly, is 'n buigsame holte met pragtige detail wat by die vorm van die onderdeel pas.
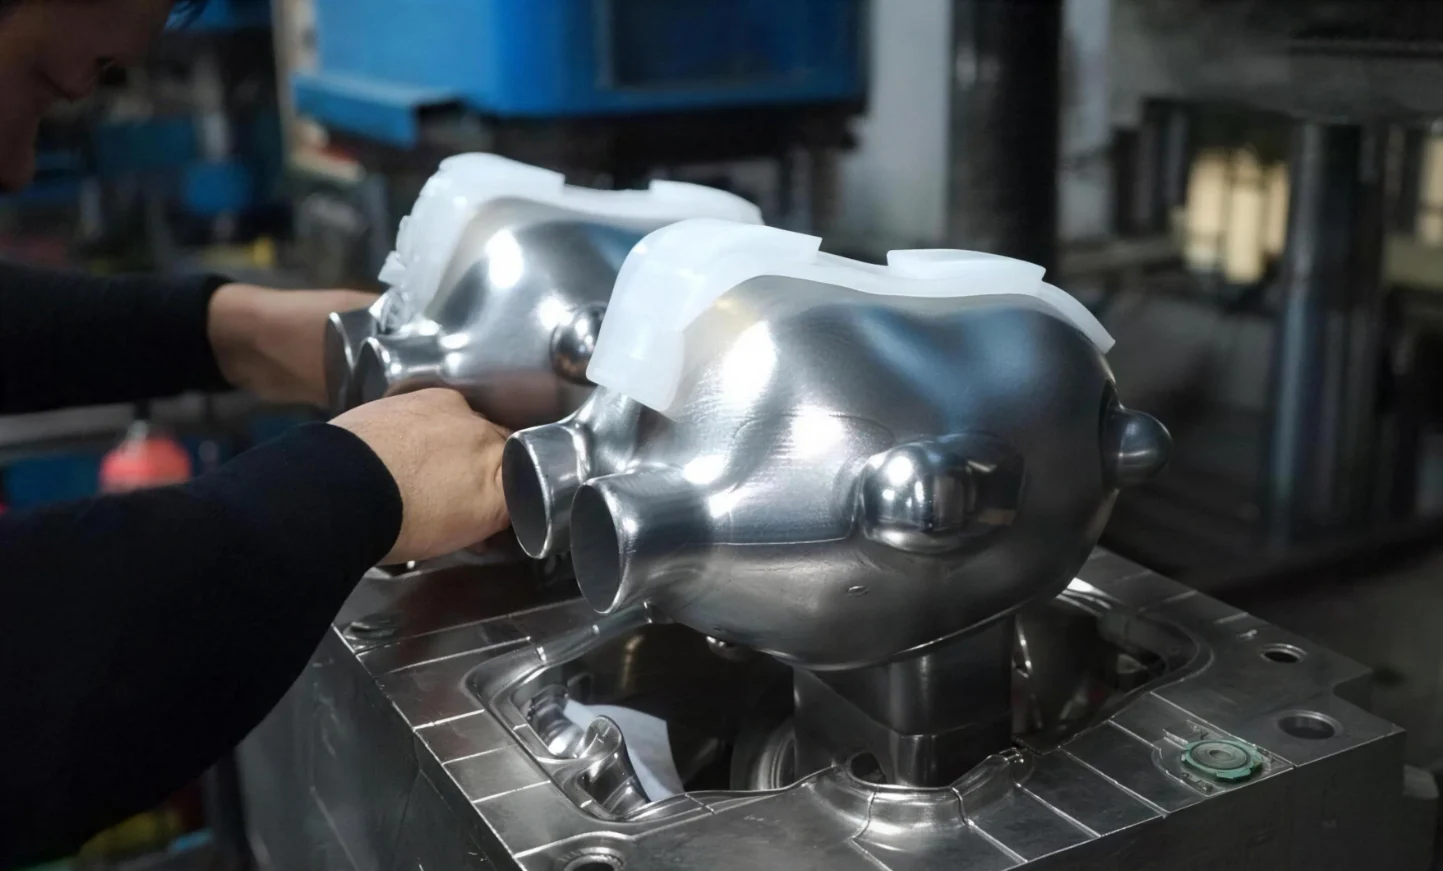
Volgende begin die eintlike gietwerk. Die operateur meng die poliuretaanhars en gooi dit in die silikoonvorm. Die vakuumstelsel word dan weer geaktiveer. Aangesien daar geen oorblywende lug is nie, vorm geen leemtes of gaatjies op die oppervlak nie. Die hars verhard teen 'n lae temperatuur. Na 30 minute tot 2 uur word die vorm verwyder. 'n Stewige plastiekonderdeel is nou voltooi.
Verskillende harse kan die eienskappe van verskillende materiale simuleer:
- ABS-agtige harse word gebruik om hoë styfheid en impakweerstand te bereik.
- Polipropileenagtige harse bied chemiese weerstand en buigsaamheid.
- Nylonagtige harse kombineer slytasieweerstand en taaiheid.
- Rubberagtige harse is intussen geskik vir die vervaardiging van sagte-aanraking handvatsels of verseëling van pakkings.
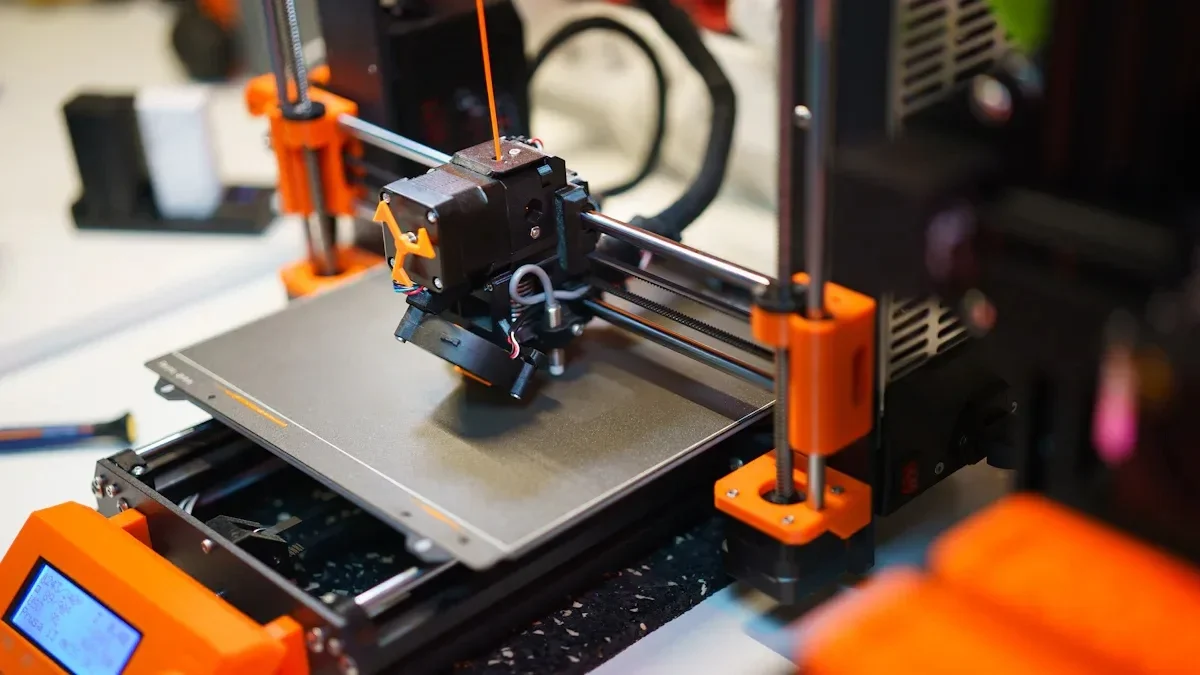
Wat is 3D-drukwerk?
Kyk nou na 3D-drukwerk. Die formele term hiervoor is 'additiewe vervaardiging'. Materiaal word laag vir laag bygevoeg totdat die onderdeel voltooi is. Geen vorm nodig nie. Geen gereedskap nie. Jy benodig net 'n digitale lêer en 'n masjien.
Verskillende probleme vereis verskillende drukkers. Drie algemene tegnologieë oorheers die werksvloer.
- SLA staan vir stereolitografie. 'n Laser verhard vloeibare hars om soliede plastiek te skep. Die oppervlakafwerking is glad. Besonderhede is skerp. Dit word gebruik vir visuele prototipes en vormpaskontroles. Alhoewel die materiaalkeuse nouer is as met ander metodes, is die gehalte hoog.
- SLS gebruik nylonpoeier. 'n Lasersinterproses smelt die deeltjies saam sonder om hulle heeltemal te smelt. Geen ondersteuningsstrukture is nodig nie. Die gevolglike onderdele is sterk en duursaam. Ingenieurs gebruik SLS vir funksionele toetsing en vir die skep van samestellings. Alhoewel die oppervlak 'n effens korrelrige tekstuur het, is die meganiese eienskappe solied.
- FDM is die mees algemene metode. Termoplastiese filament smelt en word deur 'n spuitstuk geëxtrudeer. Die masjien trek dan elke plastieklaag. Eenvoudig. Dis ook goedkoop. Dis egter stadig vir komplekse onderdele. Mense gebruik FDM vir vroeë konsepmodelle en groot, eenvoudige vorms. Die laaglyne is sigbaar. Die sterkte is anisotropies – swakker langs die drukrigting.
Kop-aan-kop vergelyking: Vakuumgieting teenoor 3D-drukwerk
Kom ons vergelyk nou hierdie twee metodes. Die verskille is opvallend. Dit is mense wat die proses by die werk moet pas, nie andersom nie.
| faktor | Vakuum giet | 3D Printing |
| Beste volume | 10–100 identiese dele | 1–20 unieke dele |
| Koste per onderdeel (lae volume) | Laag (na skimmel) | Hoog (geen skaalvoordele nie) |
| lei tyd | 1-2 weke | 1–3 dae |
| Oppervlak | Uitstekend (beide kante glad) | Wissel (SLA goed, FDM rof) |
| Materiële opsies | Simuleer ABS, PP, PC, nylon, rubber (ware Shore A) | Eiendomsharse of termoplastiek |
| Kleuropsies | Onbeperk (Pantone-ooreenstemming) | Beperk tot spoel-/harskleure |
| Interne geometrie | Beperk (moet ondersnydings vermy) | Uitstekend (roosters, kanale) |
| Verdraagsaamheid | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Gereedskapskoste | $500–$2,000 (silikoonvorm) | $0 |
Die tabel toon 'n duidelike verdeling. Vakuumgieting is die duidelike wenner in terme van koste per onderdeel, oppervlakafwerking , materiaalrealisme en kleuropsies teen matige volumes. 3D-drukwerk, aan die ander kant, het die voordeel wat betref die levertyd vir enkele onderdele, geometriese vryheid en die afwesigheid van enige vooraf gereedskapskoste. Diegene wat albei verstaan, kan 'n ingeligte keuse maak. Diegene wat slegs een metode ken, kan uiteindelik geld mors.
Gedetailleerde vergelyking volgens seleksiekriteria
1. Volume en Koste
Vir een tot tien unieke onderdele is 3D-drukwerk die voor die hand liggende keuse. Opstelkoste is nul. Mense ontvang hul onderdele binne dae, nie weke nie.
Vir twintig tot honderd identiese onderdele is vakuumgieting die beter opsie. Die vormkoste word oor baie stukke geamortiseer. Die koste per onderdeel daal onder dié van 3D-drukwerk. Die gelykbreekpunt wissel na gelang van onderdeelgrootte en kompleksiteit, maar die patroon bly geldig. Klein hoeveelhede bevoordeel drukwerk. Groter hoeveelhede bevoordeel gietwerk.
2. Spoed (Leweringstyd teenoor Produksietyd)
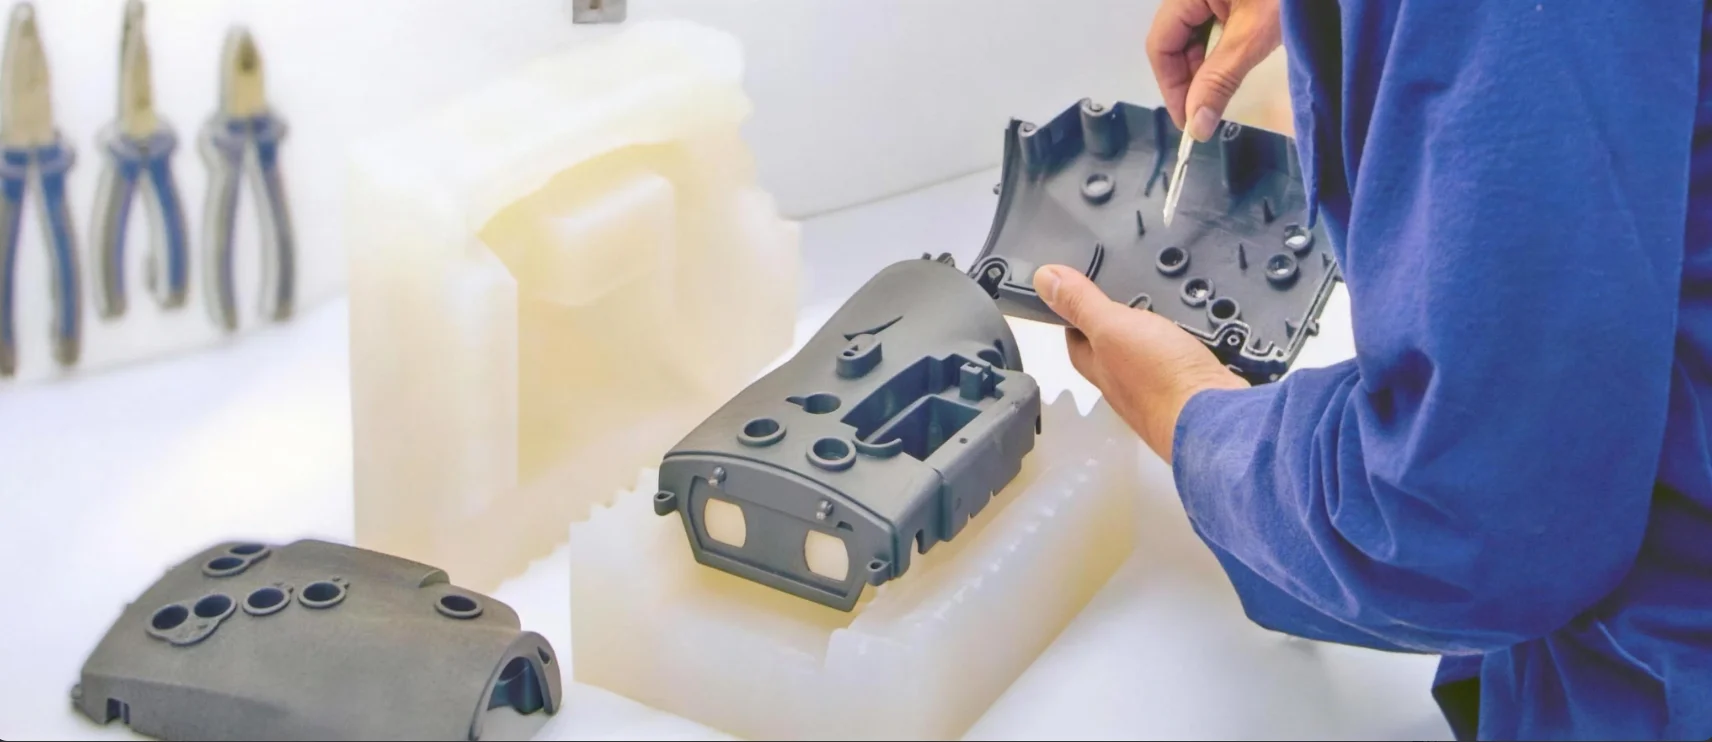
Mense verwar die twee verskillende snelhede. Die aanlooptyd vir die eerste deel. Die tweede is die totale tyd wat dit neem om 'n bondel te voltooi.
3D-drukwerk wen die eerste wedloop. 'n Enkele onderdeel kan binne vier-en-twintig tot twee-en-sewentig uur gereed wees. Daar is geen gereedskap nodig nie. Geen opstelling nie. Druk net druk!
Vakuumgieting wen die tweede wedloop. Die maak van die silikoonvorm neem drie dae. Daarna neem elke gieting ongeveer een uur. Vir vyftig onderdele is die totale tyd ongeveer drie dae vir die vorm, plus vyftig uur se gietwerk. Dit is ongeveer vyf dae. 3D-drukwerk van vyftig onderdele neem vyftig keer die druktyd. 'n Twee-uur lange drukwerk sou honderd uur neem. Dit neem meer as vier dae se ononderbroke werking.
3. Materiaaleienskappe en Simulasie
Hierdie gaping is beduidend.
Vakuumgieting gebruik poliuretaanharse wat regte ingenieursplastiek naboots. ABS-agtige harse word gebruik vir styfheid en impakweerstand. Daar is ook polipropileen-agtige harse vir lewende skarniere en chemiese weerstand. Daar is ook rubber-agtige harse met ware Shore A-hardheid vir grepe en seëls. Die onderdele tree op soos produksiekomponente.
3D-drukwerk skiet hier tekort. SLA-fotopolimere is bros. Hulle word geel onder UV-lig oor weke of maande. Hulle is nie geskik vir funksionele toetsing van duursame goedere nie. SLS-nylonpoeiers is sterk, maar het growwe oppervlaktes. Dit beïnvloed wrywing en slytasie. FDM-termoplastiek word van regte materiale soos ABS, PLA en PETG gemaak, maar laaghegting skep swak kolle. Onderdele is geneig om langs druklyne te faal eerder as deur die grootmaatmateriaal.
Wanneer materiaalsimulasie belangrik is, kies ingenieurs vir vakuumgieting. Lewende skarniere vereis werklike buigsame lewensduur. Snap-passings vereis konsekwente defleksie. Valtoetse vereis impakweerstand. 3D-gedrukte onderdele kan misleidende resultate lewer.
4. Oppervlakafwerking en estetika
Vakuumgietwerk lewer gladde resultate aan beide kante. Die silikoonvorm repliseer die meesterpatroon perfek. Daar is geen laaglyne nie. Daar is geen ondersteuningsmerke nie. Die dele kan geverf, getekstureer of deursigtig gelaat word. Deursigtige gietwerk is deursigtig, nie troebel nie.
3D-drukresultate wissel. SLA-harsafdrukke het gladde oppervlaktes op ondersteunde vlakke. Die onderkant het ondersteuningsmerke. FDM-afdrukke het sigbare laaglyne aan alle kante. Naverwerking kan sommige van hierdie probleme oplos. Skuur: Vulsel. Grondlaag. Verf. Elke stap voeg arbeid en tyd by.
Vir beleggersdemonstrasies en kleinhandel-gereed prototipes is vakuumgieting standaardpraktyk. Jy kan nie net 'n rowwe, laaggevoerde onderdeel aan 'n potensiële koper oorhandig en vir befondsing vra nie. Die onderdeel moet soos 'n finale produk lyk.
5. Geometriese Kompleksiteit en Ondersnydings
3D-drukwerk wen hierdie kategorie sonder twyfel. Die skep van interne kanale is eenvoudig. Roosterstrukture is standaard. Met poeiergebaseerde stelsels kan bewegende dele in plek gedruk word – byvoorbeeld 'n rat binne 'n behuising. Die afwesigheid van 'n vorm beteken dat daar geen vrystellingsbeperkings is nie.
Vakuumgieting het sy beperkings. Die onderdeel moet uit 'n tweedelige silikoonvorm verwyder word. Ondersnydings is moeilik. Diep gate vereis sywaartse trekwerk of oplosbare kerne.
Dit is 'n algemene reël van die werkswinkelvloer. As 'n ontwerp komplekse interne kenmerke het wat 'n inklapbare kern of veelvuldige syaksies in 'n staalvorm vereis, is 3D-drukwerk die beter keuse. As die ontwerp egter vormbaar is, is vakuumgieting vinniger en goedkoper op skaal.
6. Buigsaamheid (Verskeie Materiale in Een Onderdeel)
Vakuumgieting maak oorgieting moontlik. Een vorm kan twee verskillende harse akkommodeer. Eers word 'n harde plastiekkern gegiet. Dan word 'n sagte rubbergreep om hierdie kern gegiet. Die hele proses vind plaas binne dieselfde silikoongereedskap. Die binding is beide chemies en meganies. Geen montering is nodig nie.
3D-drukwerk sukkel hier. Multimateriaal-onderdele vereis gespesialiseerde masjiene met verskeie drukkoppe. Andersins moet die drukker pouseer om die filament te vervang. Die adhesie tussen verskillende lae materiaal is swak. Gevolglik word multimateriaal-3D-drukwerk selde vir funksionele onderdele gebruik.
Die Hibriede Werkvloei: Die Beste van Beide Wêrelde
Geen reël sê dat 'n persoon een metode moet kies en daarby moet bly nie. Slim professionele persone gebruik albei. Hulle kombineer die sterk punte. Hulle vermy die swakpunte. Die resultaat is beter as enige van die prosesse alleen.
Daar is geen reël wat sê dat 'n persoon een metode moet kies en daarby moet bly nie. Slim professionele persone gebruik albei. Hulle kombineer hul sterk punte. Hulle vermy die swakpunte. Die resultaat is beter as enige van die prosesse alleen.
Hier is hoe die hibriede werkvloei eintlik op die werksvloer werk.
- 3D-druk 'n meesterpatroon. SLA is die mees algemene keuse vir hierdie stap. Hoë resolusie. Die oppervlak is glad direk vanaf die masjien. Die meesterpatroon moet foutloos wees, aangesien enige defekte na die vorm en dan na elke gietstuk oorgedra sal word.
- Voltooi die meesterpatroon. Drukwerk alleen is nie genoeg nie. Mense skuur die oppervlak. Hulle grond dit. Hulle verf dit. Die doel is om 'n Klas A-oppervlak te verkry, wat die motorverfgraad is. Daar moet geen sigbare laaglyne wees nie. Geen gaatjies nie. Geen skrape nie. Hierdie voltooide meester word die sjabloon vir die vorm.
- Maak 'n silikoonvorm van die meesterstuk. Die voltooide meesterstuk word in 'n houer opgehang. Vloeibare silikoon word daarom gegooi. 'n Vakuum trek lugborrels uit. Na uitharding word die vorm oopgesny en die meesterstuk verwyder. Wat oorbly, is 'n perfekte negatiewe holte.
- Giet vyftig of meer identiese dele. Poliuretaanhars word onder vakuum in die silikoonvorm gegooi. Die onderdeel verhard. Dit neem sekondes om dit uit te vorm. Die vorm produseer onderdeel na onderdeel, elk identies aan die vorige. Geen bykomende afwerking is nodig nie, want die meesterstuk was reeds perfek.
Ingenieurs kry die geometriese vryheid van 3D-drukwerk vir die meestermodel. Komplekse vorms. Ondersnydings. Organiese kurwes. Daar is geen vormbeperkings tydens die ontwerpfase nie. Dan trek hulle voordeel uit die materiaalkwaliteit en produksiespoed van vakuumgietwerk vir die finale onderdele. Realistiese ingenieursharse.

Kies NOBLE: Presisie CNC-bewerking vir Produksie
By NOBLE is ons 'n voldiens-vervaardigingswinkel wat spesialiseer in CNC-bewerking en -vervaardiging. Ons sal jou lei in die keuse van die proses wat die beste by jou projek pas, of dit nou 3D-drukwerk vir vinnige prototipering, vakuumgieting vir lae-volume produksie, of hoë-presisie CNC-bewerking vir die vervaardiging van metaal- en plastiekonderdele met nou toleransies is.
Ons kernvermoëns
Ons kombineer tradisionele subtraktiewe vervaardiging met gevorderde plastiekverwerking om 'n werklik omvattende oplossing te bied:
| Vermoë | Materiale | Tipiese Volume | beste Vir |
| CNC bewerking | Metale (aluminium, staal, titanium, koper) en ingenieursplastiek (ABS, POM, PEEK, nylon) | 1 1,000–XNUMX XNUMX+ onderdele | Funksionele onderdele met hoë toleransie, eindgebruikproduksie, malle en toebehore |
| Vakuum giet | Poliuretaanharse (ABS-agtig, PP-agtig, rubberagtig, deursigtig) | 10-100 dele | Brugproduksie, markgereed prototipes, sagte-aanraking oorgieting |
| 3D Printing | SLA-harse, SLS-nylon, FDM-termoplastiek | 1-20 dele | Komplekse geometrie, ontwerpvalidering, eenmalige pasgemaakte onderdele |
Gehaltesertifisering waarop u kan vertrou
In vervaardiging is sertifisering meer as net kentekens – hulle verteenwoordig 'n verbintenis tot herhaalbare, geouditeerde prosesse. Ons is trots om die volgende sertifisering te handhaaf:
ISO 9001:2015 (Gehaltebestuurstelsels)
Gesertifiseer vir ons hele vervaardigingswerkvloei, insluitend: CNC-bewerking, vakuumgieting en 3D-drukwerk. Dit verseker konsekwente onderdeelkwaliteit, gedokumenteerde naspeurbaarheid en voortdurende verbetering vir elke bestelling.
ISO 13485:2016 (Mediese Toestelle – Gehaltebestuur)
Hierdie sertifisering is noodsaaklik vir mediese, tandheelkundige en chirurgiese toepassings. Dit demonstreer ons vermoë om komponente te vervaardig wat aan die strengste regulatoriese vereistes vir veiligheid, risikobestuur en netheid voldoen. Ons bied volledige dokumentasieondersteuning aan mediese toestelmaatskappye, vervaardigers van diagnostiese toerusting en ontwikkelaars van chirurgiese gereedskap.
FAQ
Is vakuumgieting goedkoper as 3D-drukwerk?
Die koste hang geheel en al af van die hoeveelheid. Vir een tot vyf dele is 3D-drukwerk die goedkoper opsie. Daar is geen vormkoste nie. Daar is geen opstelfooi nie. Klik net op druk! Vir twintig of meer identiese dele het vakuumgieting 'n laer koste per eenheid. Alhoewel die silikoonvorm 'n voorafkoste het, word dit oor baie stukke versprei. Die gelykbreekpunt val gewoonlik iewers tussen tien en twintig eenhede. Daaronder, 3D-drukwerk. Bo dit, vakuumgieting.
Kan vakuumgietwerk 3D-drukwerk vervang?
Nee, mense wat hierdie vraag vra, het albei prosesse verkeerd verstaan. Hulle is komplementêre gereedskap, nie mededingende alternatiewe nie. 3D-drukwerk is ideaal vir die hantering van iterasie en komplekse interne geometrie wat vorms nie kan produseer nie. Vakuumgieting word gebruik vir lae-volume produksie met ingenieursgraadmateriale. Een proses voed die ander. Nie een van die prosesse vervang die ander nie.
Watter een is beter vir prototypingVakuumgieting of 3D-drukwerk?
Vir vorm-en-pas prototipes, wat die kontrolering van afmetings, montering en ergonomie behels, is 3D-drukwerk vinniger en goedkoper. 'n Gedrukte onderdeel kan vir ure eerder as dae gehou word.
Vir funksionele, markgereed prototipes wat werklike materiaaleienskappe vereis, is vakuumgieting verkieslik.
Hoeveel onderdele kan jy met vakuumgietwerk maak?
'n Enkele silikoonvorm kan tipies tussen twintig en vyftig goeie onderdele produseer. Die oppervlakafwerking versleg. Na die vervaardiging van vyftig onderdele neem die risiko van defekte aansienlik toe. Diegene wat groter hoeveelhede benodig, maak veelvuldige vorms.
Watter materiale kan vakuumgietwerk gebruik wat 3D-drukwerk nie kan gebruik nie?
Die lys is aansienlik. Dit sluit True Shore A-rubbers in wat wissel van 20A (baie sag) tot 90A (so ferm soos 'n band). Daar is ook ABS-agtige harse wat soos spuitgegoten ABS optree in terme van impak en styfheid. Daar is polipropileen-agtige harse vir lewende skarniere en chemiese weerstand. Daar is ook polikarbonaat-agtige harse vir deursigtigheid en hittebestandheid. Daar is ook vlamvertragende grade wat aan UL94 V-0 voldoen. Geen van hierdie materiale is beskikbaar in standaard 3D-drukstelsels nie. SLA-fotopolimere is bros. SLS-nylon het 'n growwe tekstuur. FDM-termoplastiek het swak laagadhesie. Wat produksiedoel-materiaaleienskappe betref, is vakuumgieting onoortreflik vir lae volumes.







