
Wat is Titanium Cnc Mpyn?
Titaniummetaal CNC-bewerking is 'n vervaardigingsproses wat rekenaar-numeriese beheermasjiengereedskap gebruik om titaniummetaal presies te sny en te vorm. Eenvoudig gestel, is titanium CNC-bewerking om die snygereedskap van groot masjiengereedskap deur middel van voorafgeprogrammeerde rekenaarsagteware te beheer om materiaal geleidelik uit 'n soliede titaniummetaalblok te verwyder en uiteindelik hoë-presisie komplekse onderdele te vervaardig.
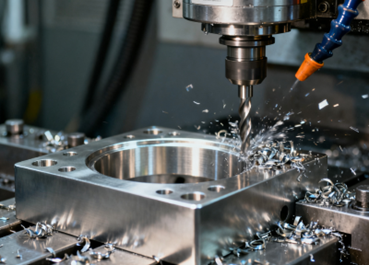
Die proses van titaniumbewerking is besonder uitdagend omdat titanium bekend is vir sy hoë sterkte, ligte gewig en uitstekende korrosiebestandheid, maar titanium is ook baie hard en het swak termiese geleidingsvermoë, wat maklik kan lei tot vinnige gereedskapslytasie en oormatige hittegenerering tydens bewerking. Daarom vereis die suksesvolle uitvoering van CNC-bewerking van titaniummetaal professionele toerusting, spesifieke gereedskapkennis, geoptimaliseerde snyparameters en ryk ervaring.
Hoe werk titanium CNC-bewerking?
Titanium CNC-bewerking is 'n hoogs outomatiese en presiese subtraktiewe vervaardigingsproses. In wese is 'n CNC-masjien 'n rekenaarbeheerde masjien wat geleidelik 'n soliede stuk titaniummetaal-roumateriaal in 'n ontwerpte driedimensionele vormdeel verwerk deur middel van sny.
Die werkvloei van titanium CNC-bewerking kan in die volgende kernstappe opgesom word:
- Digitale ontwerp: Die hele proses begin met 'n driedimensionele digitale model van 'n onderdeel wat met CAD-sagteware geskep is.
- Programprogrammering: Ingenieurs gebruik CAM-sagteware om hierdie 3D-model in 'n bewerkingsprogram om te skakel wat die CNC-masjien kan verstaan. Hierdie program beplan presies alle parameters soos gereedskapspad, spilspoed, voerspoed en snydiepte, wat noodsaaklik is vir die bewerking van harde titaniummetaal.
- Voorbereidingswerk: Op die masjiengereedskap moet die operateur die titaniummetaal-blank stewig vasklem en die toepaslike spesiale snygereedskap installeer. Omdat titanium vlambaar en sensitief vir hitte is, moet 'n hoëdruk-koelmiddelstelsel voorberei word.
- Presisie bewerking: Nadat die program begin is, sal die CNC-masjien outomaties volgens die instruksies werk. Terwyl dit teen hoë spoed roteer, beweeg die snygereedskap langs die voorafbepaalde pad en verwyder voortdurend klein metaalskyfies van die titaniumstaaf. Die hele proses kan die gebruik van verskeie snygereedskap vir growwe bewerking, semi-afwerking en afwerking behels om die finale afmetings en oppervlakafwerking te verkry.
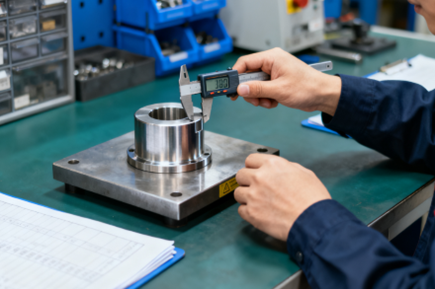
- Naverwerking en inspeksie: Nadat die bewerking voltooi is, sal die onderdele verwyder word en die nodige nabewerking ondergaan, soos ontbraaming, polering, hittebehandeling of skoonmaak. Laastens word die onderdele streng geïnspekteer met behulp van presisie-meetinstrumente om te verseker dat hulle ten volle voldoen aan die spesifikasievereistes van die ontwerptekeninge.
Waarom is titanium so moeilik om te bewerk?
Die moeilikheid met die bewerking van titaniummetaal spruit hoofsaaklik uit die gekombineerde effek van verskeie van sy eie uitstaande fisiese en chemiese eienskappe. Hierdie eienskappe van titanium is voordele in die finale onderdele, maar dit bring groot uitdagings tydens bewerking.
Die volgende is 'n paar kernredes:
Lae termiese geleidingsvermoë
Titanium het 'n baie swak termiese geleidingsvermoë. Die hitte wat tydens die snyproses opgewek word, is moeilik om vinnig deur die titaandiele self of die skyfies weg te gelei. Gevolglik word die oorgrote meerderheid van die hitte by die punt van die snygereedskap gekonsentreer. Dit lei tot uiters hoë gelokaliseerde temperature by die punt van die gereedskap, wat slytasie en dofwording versnel.
Werkverhardingsneiging
Titanium behou hoë sterkte by hoë temperature. Maar tydens snywerk ondergaan die oppervlak "werkverharding". In hierdie proses verhard die area wat gesny word dramaties as gevolg van plastiese vervorming. Hierdie verharde area is baie taaier as die basismateriaal. Gevolglik word die gereedskap gedwing om 'n steeds verhardende oppervlak te sny. Dit genereer massiewe snyweerstand en versnel gereedskapslytasie.
Chemiese reaktiwiteit
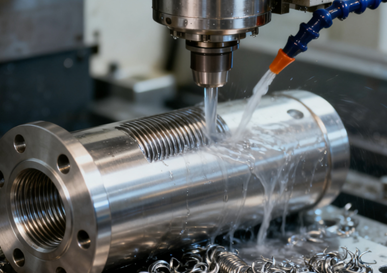
As gevolg van sy hoë chemiese reaktiwiteit by verhoogde temperature, is titaan geneig om aan baie snygereedskapmateriale te kleef. Hierdie adhesie lei tot die vorming van 'n opgeboude rand op die gereedskap. Gevolglik breek hierdie onstabiele neerslae periodiek weg. Wanneer hulle dit doen, beskadig hulle nie net die bewerkte oppervlakafwerking nie, maar skeur ook fragmente van die gereedskapmateriaal self weg, wat lei tot voortydige gereedskapversaking.
Lae elastiese modulus
Titanium het relatief lae styfheid, wat beteken dat dit geneig is tot "elastiese vervorming" of om mee te gee onder die werking van snykrag. Dit sal vibrasie, fladdermerke veroorsaak en dit moeilik maak om 'n noue toleransie te handhaaf. Hierdie probleem is veral prominent wanneer dunwandige strukture gemasjineer word.
Verskillende tipes titanium wat vir CNC-bewerking gebruik word
Graad 1 Titaan
- KenmerkeDie sagste, mees smeebare en maklikste om te verwerk.
- voordeleSterk korrosiebestandheid en goeie vormbaarheid.
Graad 2 Titaan
- Kenmerke: Effens harder as Graad 1, met hoër meganiese sterkte.
- Voordele: Uitstekende balans tussen sterkte en verwerkbaarheid.
Graad 3 Titaan
- KenmerkeMedium sterkte, harder as Graad 1 en 2.
- Voordele: Uitstekende korrosieweerstand en meganiese eienskappe.
Ti-6Al-4V (graad 5)
- Kenmerke:Dit maak meer as 50% van die titaniumlegeringsmark uit en het uitstekende meganiese eienskappe.
- Voordele: Hoë sterkte, ligte gewig, hoë temperatuurweerstand en sweisbaarheid.
Ti-6Al-4V ELI (Graad 23)
- Kenmerke: Lae onsuiwerhede, hoër taaiheid.
- Voordele: Uitstekende biokompatibiliteit, geskik vir die mediese industrie.
Die keuse van die regte snygereedskap vir die bewerking van titaniumlegerings
Gereedskap Materiaal
Titaniumlegerings is sterk en geneig tot werkverharding. Dit vereis 'n gereedskapbasis met hoë taaiheid en impaksterkte. Die doel is om gereedskapskyfies te vermy.
Ons moet 'n PVD-laag aanwend. Goeie keuses is titanium, aluminiumnitried of chroomaluminiumnitried. Hierdie laag dien twee sleutelfunksies. Eerstens verminder dit chemiese reaksies. Dit keer dat die titanium aan die gereedskap vassit. Tweedens het dit lae termiese geleidingsvermoë. Dit werk dus as 'n isolator. Meer hitte word deur die skyfies weggeneem. Hierdie beskerming hou die gereedskapbasis koel en hard, wat verhoed dat dit sag word.
Gereedskap meetkunde
Die geometrie van die snygereedskap moet spaanderverwydering vergemaklik en snyweerstand verminder. 'n Groot helikshoek kan verseker dat die snykant glad en geleidelik in en uit die materiaal sny, wat die snyproses ligter maak en die druk op die bewerkte oppervlak verminder.
’n Skerp hellinghoek kan die opwekking van snykrag en snyhitte aansienlik verminder. Om sterkte te balanseer en afskilfering te voorkom, moet die snykant self egter gepaste mikro-afronding of slypbehandeling ondergaan, dit wil sê om die hellinghoek skerp te hou terwyl die snykant ’n klein boog gee, en sodoende die beste balans tussen skerpte en duursaamheid te verkry.
Gereedskapstipe
Algemene kanaaltipe snygereedskap is nie geskik vir titaniumlegeringsbewerking nie. Voorkeur moet gegee word aan reekse wat spesiaal deur gereedskapvervaardigers ontwerp is vir titaniumlegerings of superlegerings. Hierdie snygereedskap kombineer gewoonlik geoptimaliseerde geometrieë en spesiale spaangroeftipes.
Die wye en gladde oop spaandergroewe verseker dat lang en opgerolde titaniumlegeringspaanders glad en onbelemmerd ontlaai kan word.
Effektiewe verkoeling
Die lae termiese geleidingsvermoë van titaniumlegerings veroorsaak dat die snyhitte hoogs gekonsentreerd is by die snykant van die gereedskap, daarom is verkoeling van kardinale belang. Die masjiengereedskap moet toegerus wees met 'n hoëdruk interne verkoelingstelsel, en die koelmiddeldruk is verkieslik bo 7 MPa.
Hoëdruk-koelmiddel kan die snysone binnedring en die temperatuur effektief verlaag. Boonop kan dit die skyfies van die snykant afbreek en met sy kragtige impakkrag wegvoer, wat sekondêre wrywing tussen die skyfies en die gereedskap en werkstuk voorkom.
Streng proses
Titaniumlegeringbewerking is uiters sensitief vir vibrasie. Enige effense fladder sal gereedskapversaking versnel. Daarom is dit nodig om masjiengereedskap met uiters hoë styfheid te kies en kort en dik gereedskaphouers te gebruik om die gereedskapoorhang te verminder, om sodoende die styfheid van die hele stelsel te maksimeer.
Terselfdertyd is dit nodig om 'n voorkomende gereedskapveranderingstrategie te vestig, deur gereedskap gereeld te verander gebaseer op tyd of die hoeveelheid bewerking, eerder as om te wag totdat die gereedskap heeltemal verslyt is.
noodsaaklik Na-verwerking vir CNC-bewerkte titaniumonderdele
ontbramen
Na CNC-bewerking van titaniumlegering sal klein, skerp brame by die kante, gate en dwarsgate van die onderdele voorkom. Dit moet versigtig met professionele gereedskap verwyder word.
Indien daar brame oorbly, sal dit nie net die monterings- en gebruiksveiligheid van onderdele beïnvloed nie, maar ook, in hoëspanning-lugvaart- of mediese toepassings, kan dit metaalrommel word nadat die brame afval, wat stelselfoute of inflammasie van die weefsel rondom die inplantaat veroorsaak. Daarom moet hulle deeglik skoongemaak word.

Uitgloeiingsbehandeling
CNC-bewerking is 'n materiaalverwyderingsproses wat die interne spanningsbalans van die materiaal ontwrig, wat lei tot oorblywende spanning binne die onderdele. Hierdie interne spanning sal veroorsaak dat die onderdele geleidelik vervorm na bewerking of tydens daaropvolgende gebruik.
Deur spanningsuitgloeiing word titaniumonderdele vir 'n voldoende tydperk by 'n spesifieke temperatuur gehou, wat die interne atome toelaat om te herrangskik en te herstel. Dit kan hierdie skadelike interne spannings effektief en aansienlik verminder of uitskakel, en sodoende die dimensionele stabiliteit en langtermynbetroubaarheid van die onderdele aansienlik verbeter. Dit is veral belangrik vir onderdele met hoë-presisievereistes.
sand
Sandstraalbehandeling gebruik fyn skuurdeeltjies wat teen hoë spoed gespuit word om die oppervlak van onderdele te tref. Die hoofdoel daarvan is drie:
- Om gereedskapmerke, skrape en ander klein oppervlakdefekte wat tydens die bewerking agterbly, te verwyder, wat die voorkoms meer eenvormig maak.
- Om 'n eenvormige mat of nie-glansende oppervlaktekstuur te verkry, wat die estetiese aantrekkingskrag en aanraking verbeter.
- Dit kan 'n skoner substraat met spesifieke aktiwiteit en ruheid verskaf voor daaropvolgende anodisering of bedekkingsbehandeling, waardeur die adhesie van die bedekking verbeter word. Dit is 'n belangrike proses wat die vorige en daaropvolgende stappe oorbrug.
poleer
Vir onderdele met hoë oppervlakafwerkingvereistes, soos mediese inplantings of komponente in kontak met vloeistowwe, is meganiese polering of slyp nodig.
Polering gebruik geleidelik verfynte slyppasta of poleerwiele om mikronvlak-oppervlakongelykheid deur fisiese wrywing uit te skakel, wat uiteindelik 'n spieëlagtige gladde oppervlak verkry.
'n Uiters gladde oppervlak kan die risiko van bakteriële adhesie en proliferasie aansienlik verminder, die biokompatibiliteit van mediese inplantings verbeter, en ook vloeistofvloeiweerstand aansienlik verlaag, waardeur die doeltreffendheid van hidrouliese of pneumatiese stelsels verbeter word.
anodisatieproces
Anodisering is 'n elektrochemiese oppervlakbehandelingstegnologie wat kunsmatig 'n dik en digte oksiedfilm op die oppervlak van titaniumonderdele genereer. Hierdie oksiedfilm kan die korrosiebestandheid en oppervlakslytasiebestandheid van die onderdele aansienlik verbeter.
Deur die dikte van die oksiedfilm te beheer, kan verskeie helder kleure geproduseer word deur voordeel te trek uit die interferensie-effek van lig. Hierdie kleure word nie net gebruik vir produkmerkidentifikasie en estetiese onderskeiding nie, maar nog belangriker, die kleurverskille kan vinnige kwaliteitsbeheer en bondelbestuur tydens produksie vergemaklik.
Skoonmaak en Verpakking
Na al die bogenoemde behandelings kan skuurmiddels, vet of chemiese reagense op die oppervlak van die onderdele agterbly. Hoë suiwer oplosmiddels, gedeïoniseerde water en deeglike skoonmaak moet in 'n ultra-skoon omgewing uitgevoer word om absolute netheid te verseker.
Nadat die skoonmaak voltooi is, moet vakuumverpakking of inerte gasbeskermde verpakking onmiddellik aangewend word om te verhoed dat titaniumonderdele tydens vervoer en berging deur vingerafdrukke, stof of vog besoedel en geoksideer word, om te verseker dat die produkte in perfekte toestand aan kliënte afgelewer word.
Algemene uitdagings van die bewerking van titanium
Gereedskapdrag
Titaniumlegerings het hoë sterkte en kan dit by hoë temperature handhaaf, wat lei tot groot snyweerstand. Intussen beteken die uiters swak termiese geleidingsvermoë dat die groot hoeveelheid hitte wat tydens die snyproses gegenereer word, nie vinnig deur die werkstuk of skyfies weggevoer kan word nie, maar hoogs gekonsentreerd is in 'n baie klein area van die snykant. Hierdie hoëtemperatuur- en hoëdrukomgewing sal die skuur- en diffusieslytasie van die snygereedskap versnel, en as gevolg van die chemiese affiniteit tussen titaan en die snygereedskapmateriaal, sal dit kleefslytasie veroorsaak.
Werk Verharding
Wanneer titaniumlegerings meganies verwerk word, word die oppervlaklaagmateriaal uiters hard as gevolg van plastiese vervorming. Hierdie verskynsel word werkverharding genoem.
Indien die gereedskap tydens die snyproses nie met 'n skerp rand "sny" nie, maar die materiaal "druk", of indien die toevoerspoed te laag is, wat veroorsaak dat die gereedskappunt herhaaldelik teen die verharde laag skuur, sal hierdie verskynsel vererger word. Die gevormde verharde laag sal groot probleme veroorsaak vir daaropvolgende snywerk, net soos om 'n harde dop te sny, wat gereedskapslytasie verder versnel en die integriteit en moegheidssterkte van die bewerkte oppervlak ernstig beïnvloed.
Chip beheer
Titaanlegeringsskyfies is dun, ononderbroke en uiters warm. Indien dit nie vinnig verwyder word nie, versamel hulle naby die snykant. Dit lei tot sekondêre wrywing, wat meer hitte genereer en 'n bose kringloop skep. Dit beskadig die gereedskap en werkstuk, en in uiterste gevalle kan die opgehoopte hitte die titaan aan die brand steek, wat 'n brandgevaar skep – veral met olie-gebaseerde koelmiddels.
Lae styfheid
Titanium se lae elastiese modulus gee dit swak rigiditeit. Dit vervorm en vibreer maklik onder snykragte. Dit is 'n groot probleem wanneer dunwandige of slanke onderdele bewerk word. Die vibrasie benadeel akkuraatheid, skep klapmerke en veroorsaak dat die werkstuk terugveer na sny. Dit maak dit baie moeilik om streng toleransies konsekwent te handhaaf, wat hoë eise stel aan beide die operateur se vaardigheid en die masjiengereedskap se stabiliteit.
Materiaaladhesie
Titanium sal chemiese reaksies ondergaan en aan baie gereedskapmateriale by hoë temperature kleef. Dit sal veroorsaak dat die titaniummateriaal "koud sweis" aan die snykant en 'n opgeboude kant vorm.
Opgeboude rande is gewoonlik onstabiel en val periodiek af. Wanneer dit bestaan, sal dit die werklike geometriese hoek van die gereedskap verander en die snyproses beïnvloed. Wanneer dit afval, verwyder dit dikwels die laag op die oppervlak van die snygereedskap en selfs die basismateriaal, wat veroorsaak dat die gereedskap breek en defekte op die bewerkte oppervlak laat, wat die oppervlakkwaliteit ernstig beïnvloed.
Hoe om die koste van jou titanium CNC-bewerkingsprojek te verminder
Optimaliseer ontwerp
Gebruik afgeronde hoeke in plaas van skerp hoeke om snyspoed te handhaaf en bewerkingstyd te verminder. Vermy diep holtes, aangesien hulle swak, lang gereedskap benodig wat tot vibrasie lei en veelvuldige stadige passe noodsaak. Verslapp ook toleransies op nie-kritieke kenmerke, aangesien strenger spesifikasies duurder prosesse vereis en die koste eksponensieel verhoog. 'n Eenvoudige ontwerpverandering kan aansienlike tyd en geld bespaar.
Kies materiaal verstandig
Onder die uitgangspunt om aan die prestasievereistes te voldoen, kies die mees ekonomiese titaniumlegeringsgraad. Byvoorbeeld, as dit nie 'n lasdraende strukturele komponent is nie, kan industriële suiwer titanium met 'n laer prys oorweeg word vir gebruik.
Terselfdertyd, probeer om die blanko materiaal te kies wat die naaste in vorm en grootte aan die finale onderdeel is om die hoeveelheid toelaag wat verwyder moet word, te verminder.
Maksimeer bewerkingsdoeltreffendheid
Deur gebruik te maak van gevorderde CAM-sagteware en die aanneem van doeltreffende gereedskappadstrategieë, soos dinamiese freeswerk, maak dit voorsiening vir groter snydiepte en hoër voerspoed deur 'n konstante gereedskaplading en deurlopende voer te handhaaf, wat die bewerkingstyd aansienlik verminder.
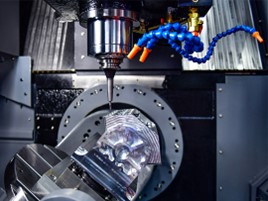
Beplan die bewerkingsvolgorde redelik en verminder die aantal klemtye, aangesien elke herklemming die tyd en foute sal verhoog. Onder die uitgangspunt om kwaliteit te verseker, is dit raadsaam om gereedskap met groter diameters vir growwe bewerking soveel as moontlik te gebruik om die materiaal vinnig te verwyder.
Kies 'n betroubare verskaffer
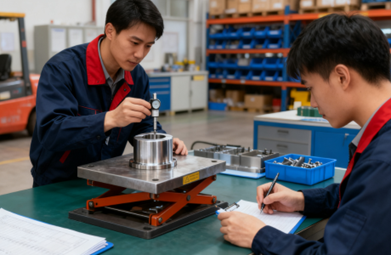
Dit is van kardinale belang om 'n vennoot te kies wat spesialiseer in titaniumlegeringsbewerking. Alhoewel hul eenheidsprys dalk nie die laagste is nie, kan hul professionele vakmanskap, geoptimaliseerde parameters, geskikte snygereedskap en ryk ervaring fundamenteel verborge kostes soos gereelde gereedskapskade, werkstukskrape en masjiengereedskapsafskakeling vermy.
As 'n professionele vennoot kan NOBLE u totale koste van eienaarskap verminder deur hoë sukseskoerse, hoë doeltreffendheid en hoë kwaliteit opbrengskoerse.
Beplan Groepe Slim
Die koste om 'n enkele onderdeel op een slag te vervaardig, is baie hoër as dié van massaproduksie. Indien moontlik, kan die kombinasie van verskeie identiese onderdele vir produksie of die bewerking van verskillende klein onderdele op 'n enkele plaat vaste koste soos programmering, klem en toerustingvoorbereidingstyd aansienlik versprei word.
Verseker streng gehaltebeheer
Voordat die projek begin, verduidelik die belangrikste kenmerke, toetsmetodes en aanvaardingskriteria met die verwerker. Dit kan herbewerking of geskille wat deur misverstande in die latere stadium veroorsaak word, voorkom.
Die verlies van 'n titaniumlegeringonderdeel wat in die finale stadium van bewerking geskrap word, is nie net die rou materiaal nie, maar ook al die bewerkingsure en toerustinghulpbronne wat voorheen belê is.

Toepassings van Titanium CNC-bewerking
Lugdiens
Lugvaart is die veld waar titanium-CNC die meeste toegepas word en die hoogste vereistes het. Titaniumlegerings word gebruik om sleutelkomponente van vliegtuigenjins te vervaardig, soos waaierlemme, kompressorskywe en -lemme, sowel as rompstrukturele onderdele, soos landingsgestelstutte en vlerkverbindings. Hierdie onderdele moet uiters hoë betroubaarheid en lewensduur handhaaf onder uiterste temperature, hoë spanning en korrosiewe omgewings.
mediese
Titanium het die voorkeurmateriaal vir chirurgiese inplantings geword vanweë sy uitstekende biokompatibiliteit en weerstand teen liggaamsvloeistofkorrosie.
CNC-bewerking word gebruik om kunsmatige gewrigte, beenplate, beenskroewe, tandimplantate en chirurgiese instrumente te vervaardig. Hierdie onderdele het uiters hoë vereistes vir oppervlakafwerking, presisie en steriliteit.
Hoëprestasie-motor
In renmotors en hoëprestasie-sportmotors is gewigsvermindering die sleutel tot die verbetering van spoed en doeltreffendheid.
Titanium CNC-onderdele word gebruik om enjinverbindingsstawe, kleppe, veringkomponente en uitlaatstelsels te vervaardig. Hulle kan uiters hoë rotasiesnelhede en temperature weerstaan terwyl hulle die ongeveerde massa aansienlik verminder en die hantering verbeter.
verdediging
Die toepassing van titaan in hierdie veld is soortgelyk aan dié in lugvaart, maar dit plaas meer klem op die oorlewingsvermoë en betroubaarheid daarvan in uiterste omgewings.
Titanium CNC-onderdele word gebruik om gepantserde voertuie, vlootvaartuie, missiele, vuurpyle, sowel as liggewigtoerusting en wapenstelsels wat deur soldate gedra word, te vervaardig.
Premium Verbruikersgoedere
In die nastrewing van uiteindelike liggewig en werkverrigting, gebruik sommige hoë-end produkte ook titanium CNC-bewerking. Byvoorbeeld, hoë-end fietsrame en -onderdele, gholfstokkoppe, bergklimtoerusting, hoë-end horlosiekaste en hoë-end brilrame, ens.
NOBLE"s Titaan CNC-bewerking Serwe
Wanneer u projek die uitsonderlike eienskappe van titanium vereis, benodig u 'n bewerkingsvennoot met bewese kundigheid. NOBLE lewer presies dit. Ons titanium CNC-bewerkingsdienste is gebou op 'n fondament van:
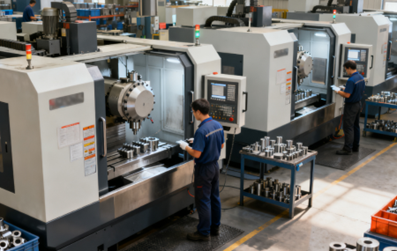
- Gevorderde vermoëns: Ons gebruik die nuutste 5-as CNC-frese en -draaibanke, wat komplekse geometrieë met noue toleransies kan skep.
- Tegniese Uitnemendheid: Ons eie bewerkingsparameters en gespesialiseerde gereedskapstrategieë spreek titanium se lae termiese geleidingsvermoë direk aan, wat werkverharding voorkom en uitstekende gereedskapslewe en onderdeelkwaliteit verseker.
- Streng kwaliteitsversekering: Elke komponent word noukeurig geïnspekteer om te verseker dat dit aan u presiese spesifikasies en die streng eise van u bedryf voldoen.
Laat ons u vertroude bron word vir betroubare, hoëprestasie titaniumkomponente.
Vrae & Antwoorde
Wat is die grootste uitdagings van CNC-bewerking van titanium?
Titanium is bekend daarvoor dat dit moeilik is om te bewerk, hoofsaaklik as gevolg van sy lae termiese geleidingsvermoë, hoë chemiese reaktiwiteit en sterkte by hoë temperature. Hierdie eienskappe veroorsaak dat hitte op die snygereedskap se rand konsentreer in plaas daarvan om deur die skyfies weggevoer te word.
Wat is die beste CNC-masjien vir die bewerking van titanium?
Die "beste" masjien hang af van die onderdeel, maar ideale masjiene deel sleutelkenmerke. 'n Stewige, hoë-wringkrag bewerkingsentrum is noodsaaklik om titanium se sterkte te hanteer en vibrasie te weerstaan. Vir komplekse onderdele word 'n 5-as CNC-masjien sterk aanbeveel, aangesien dit beter toegang tot gereedskap moontlik maak en die behoefte aan veelvuldige opstellings kan verminder.
Watter snygereedskap word aanbeveel vir titaniumlegerings?
Karbiedgereedskap is die standaard vir titaniumbewerking. Spesifiek bied mikrokorrel- of submikrokorrelkarbied 'n optimale balans tussen hardheid en taaiheid.
Wat is die mees algemene titaniumlegerings wat in CNC-bewerking gebruik word?
Die twee mees algemene grade is Graad 5 (Ti-6Al-4V) en Graad 2 (Kommersieel Suiwer Titanium).
Hoe vergelyk die koste van die bewerking van titanium met aluminium of staal?
Die bewerking van titanium is aansienlik duurder as die bewerking van aluminium of staal. Die kostepremie kan 3 tot 10 keer hoër wees as aluminium en 2 tot 5 keer hoër as staal.







