
Là gì Sự thụ động?
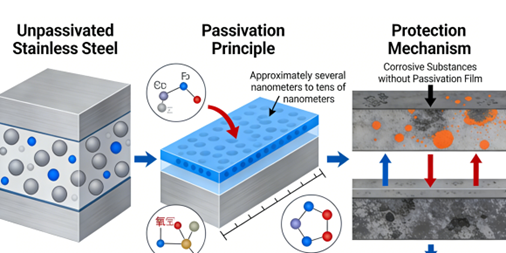
Sự thụ động hóa đề cập đến hiện tượng mà trong những điều kiện cụ thể, một lớp màng bảo vệ dày đặc gồm oxit hoặc các hợp chất khác hình thành trên bề mặt của một số kim loại hoặc hợp kim hoạt tính, làm giảm đáng kể khả năng phản ứng hóa học của chúng và biến chúng thành trạng thái tương đối ổn định. Lớp màng này thường rất mỏng nhưng dày đặc, ngăn chặn hiệu quả các chất bên trong tiếp tục phản ứng với môi trường bên ngoài.
Quá trình thụ động hóa có thể tăng cường khả năng chống ăn mòn và độ bền của vật liệu, được sử dụng rộng rãi trong gia công kim loại và bảo vệ công nghiệp.
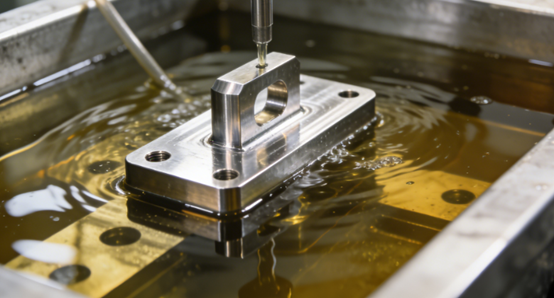
Tại sao quá trình thụ động hóa lại rất quan trọng đối với khả năng chống ăn mòn của thép không gỉ?
Khôi phục lớp màng thụ động
Bản thân thép không gỉ đã có một lớp màng chống gỉ, nhưng trong quá trình gia công và hàn, lớp màng này có thể bị hư hại hoặc suy yếu, làm lộ ra lớp kim loại hoạt tính bên trong.
Quá trình thụ động hóa chủ động loại bỏ các chất gây ô nhiễm trên bề mặt bằng phương pháp hóa học và thúc đẩy phản ứng giữa crom và oxy để tái tạo một lớp màng thụ động hoàn chỉnh, đồng nhất và bám chắc, đây là yếu tố đảm bảo cơ bản cho khả năng chống ăn mòn của vật liệu.
Loại bỏ các chất gây ô nhiễm trên bề mặt
Trong quá trình sản xuất và lắp đặt thép không gỉ, một số tạp chất kim loại có thể bị lẫn vào hoặc bám dính trên bề mặt. Những chất gây ô nhiễm này có thể gây ra các vết rỉ sét hoặc rỗ bề mặt.
Quá trình xử lý thụ động hóa giúp hòa tan và loại bỏ hiệu quả các chất gây ô nhiễm không đồng nhất này thông qua các bước như tẩy gỉ, làm cho thành phần hóa học bề mặt đồng nhất và đảm bảo bề mặt sẽ không bị hư hại do ăn mòn bất ngờ từ các chất gây ô nhiễm.
Tăng cường khả năng chống ăn mòn
Một trong những dạng hư hỏng nguy hiểm nhất của thép không gỉ là ăn mòn cục bộ, chẳng hạn như ăn mòn rỗ. Xử lý thụ động hóa giúp tăng cường đáng kể khả năng chống lại sự xâm nhập của các ion ăn mòn bằng cách tối ưu hóa thành phần hóa học và cấu trúc của lớp màng oxit bề mặt.
Lớp màng thụ động hóa chất lượng cao có thể làm tăng đáng kể khả năng chống ăn mòn rỗ của vật liệu và kéo dài tuổi thọ thiết bị trong các môi trường như kỹ thuật hóa học, hàng hải hoặc chế biến thực phẩm.
Cải thiện độ sạch của sản phẩm
Trong các ngành công nghiệp như chế biến thực phẩm, dược phẩm, công nghệ sinh học và bán dẫn, bề mặt thiết bị không chỉ cần chống ăn mòn mà còn phải cực kỳ sạch sẽ và không bị nhiễm bẩn.
Xử lý thụ động hóa có thể tạo ra một bề mặt trơ và nhẵn, ngăn ngừa sản phẩm bị nhiễm bẩn hoặc trải qua các phản ứng hóa học. Đồng thời, bề mặt này cũng dễ dàng làm sạch và khử trùng hơn, đáp ứng các tiêu chuẩn vệ sinh và độ tinh khiết nghiêm ngặt.
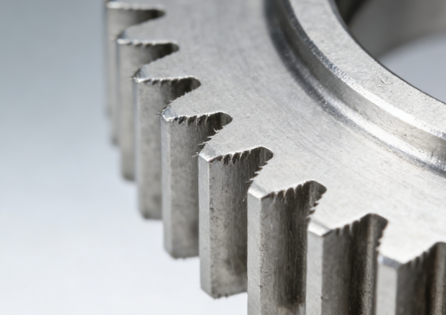
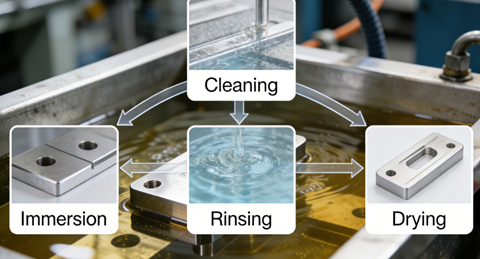
Hướng dẫn từng bước về cách thụ động hóa các bộ phận bằng thép không gỉ
Vệ sinh
Quá trình làm sạch thường bắt đầu bằng việc sử dụng các chất tẩy rửa kiềm hoặc dung môi hữu cơ, sau đó phải được rửa sạch kỹ lưỡng bằng nước sạch để tạo ra bề mặt sạch và hoạt tính cho bước xử lý bằng axit tiếp theo.
Mục đích của việc làm sạch là loại bỏ hoàn toàn tất cả các chất gây ô nhiễm hữu cơ và các hạt vô cơ khỏi bề mặt của các chi tiết. Nếu việc làm sạch không kỹ lưỡng, các chất gây ô nhiễm sẽ tạo thành một lớp chắn trong bể axit, dẫn đến các phản ứng thụ động hóa không đồng đều và thậm chí hình thành các điểm ăn mòn bên dưới các chất gây ô nhiễm.
Tắm axit
Sau khi được làm sạch kỹ lưỡng, các bộ phận bằng thép không gỉ được ngâm hoàn toàn trong dung dịch axit đặc biệt, thường là axit nitric hoặc hỗn hợp axit nitric và axit cromic.
Dung dịch axit có thể hòa tan các hạt sắt và các tạp chất kim loại khác trên bề mặt các chi tiết. Thông qua tác dụng oxy hóa của dung dịch axit, một số nguyên tố sắt trên bề mặt thép không gỉ bị hòa tan, làm lộ ra lớp giàu crom và cho phép nó kết hợp với oxy, từ đó thúc đẩy mạnh mẽ sự hình thành một lớp màng bảo vệ thụ động oxit crom dày đặc và đồng nhất trên bề mặt.
Rửa
Sau khi xử lý bằng dung dịch axit, dung dịch axit và các ion kim loại hòa tan sẽ còn lại trên bề mặt các chi tiết. Nếu dung dịch axit dư không được loại bỏ hoàn toàn, nó sẽ tiếp tục phản ứng với kim loại, gây ăn mòn và làm hỏng lớp màng thụ động mới hình thành, ảnh hưởng nghiêm trọng đến hiệu quả thụ động hóa.
Mục đích của việc tráng rửa là để trung hòa và loại bỏ các hóa chất còn sót lại một cách nhanh chóng và triệt để. Thông thường, trước tiên người ta sẽ tráng kỹ bằng nước sạch, sau đó tráng lại lần cuối bằng nước khử ion hoặc nước tinh khiết cao.
Làm khô
Các bộ phận đã được rửa sạch phải được lau khô hoàn toàn ngay lập tức. Việc lau khô nên được thực hiện trong môi trường sạch sẽ và không bị ô nhiễm. Thông thường, người ta sử dụng lò sấy để sấy khô bằng khí nóng nhằm đảm bảo các bộ phận được khô hoàn toàn và không bị ô nhiễm thứ cấp.
Mục đích của việc sấy khô là loại bỏ hoàn toàn hơi ẩm khỏi bề mặt và các kẽ hở của các bộ phận. Nếu còn hơi ẩm dư thừa, môi trường ẩm cục bộ trong quá trình bảo quản hoặc vận chuyển có thể gây ra hiện tượng rỗ hoặc gỉ sét.
Những lỗi thường gặp khi thụ động hóa và cách tránh chúng
Làm sạch không đầy đủ
Làm sạch là bước quan trọng trước khi thụ động hóa. Nếu dầu mỡ, dấu vân tay hoặc vụn gia công còn sót lại trên bề mặt các chi tiết trước khi thụ động hóa, những chất gây ô nhiễm này sẽ cản trở sự tiếp xúc đồng đều giữa bề mặt kim loại và dung dịch axit trong bể axit. Điều này sẽ dẫn đến sự hình thành màng thụ động không hoàn chỉnh, độ dày không đồng đều, và thậm chí là sự hình thành các điểm khởi phát ăn mòn ẩn bên dưới các chất gây ô nhiễm.
- Sử dụng các chất tẩy dầu mỡ và quy trình phù hợp, sau đó rửa sạch và kiểm tra kỹ lưỡng sau khi làm sạch.
Kiểm soát bể axit không đúng cách
Nếu nồng độ dung dịch axit quá thấp hoặc quá cao, nhiệt độ vượt quá phạm vi quy trình, hoặc thời gian ngâm không đủ hoặc quá dài, tất cả đều có thể dẫn đến chất lượng màng thụ động kém hoặc thậm chí gây ăn mòn, làm hỏng chất nền.
- Tuân thủ nghiêm ngặt các tiêu chuẩn đối với vật liệu cụ thể hoặc thông số kỹ thuật quy trình do nhà cung cấp cung cấp, sử dụng công thức dung dịch axit đã được kiểm chứng, và giám sát, kiểm soát chặt chẽ nhiệt độ, nồng độ và thời gian của bể axit thông qua các thiết bị đo đạc.
Rửa không đầy đủ
Sau khi ngâm trong dung dịch axit, nếu chỉ rửa sơ các chi tiết bằng nước máy thông thường, hoặc nếu thời gian rửa không đủ và lưu lượng nước không kỹ, dung dịch axit và các ion kim loại hòa tan sẽ còn lại trên bề mặt và trong các kẽ hở. Những cặn này, sau khi khô, sẽ tạo thành các muối có tính ăn mòn cao, có thể gây ra hiện tượng ăn mòn mới trong quá trình bảo quản và sử dụng, đồng thời làm suy yếu hiệu quả thụ động hóa.
- Ngay lập tức tiến hành rửa kỹ nhiều lần, và cuối cùng, phải sử dụng nước khử ion hoặc nước tinh khiết cao để rửa lần cuối.
Lưu trữ không đúng cách
Sau khi các chi tiết đã được thụ động hóa và làm khô, nếu người vận hành chạm trực tiếp vào bề mặt các chi tiết bằng tay, hoặc bảo quản và vận chuyển chúng trong môi trường ẩm ướt có chứa ion clorua hoặc chất ô nhiễm công nghiệp, lớp màng thụ động hóa mới hình thành sẽ bị hư hại nghiêm trọng.
- Các bộ phận đã được thụ động hóa phải được xử lý bằng găng tay hoặc dụng cụ sạch và được bảo quản trong môi trường khô ráo, sạch sẽ và không bị ô nhiễm. Đối với các ứng dụng đòi hỏi cao, nên thực hiện đóng gói bảo vệ thích hợp.
Thiếu sự xác minh
Một lỗi thường gặp khác là không tiến hành bất kỳ khâu kiểm tra chất lượng nào đối với sản phẩm đã được thụ động hóa. Chất lượng và tính toàn vẹn của lớp màng thụ động hóa không thể được đánh giá chỉ dựa trên vẻ bề ngoài.
- Các thử nghiệm kiểm chứng phải được thực hiện theo đúng tiêu chuẩn, chẳng hạn như sử dụng phương pháp chuẩn độ sunfat đồng để kiểm tra cặn sắt tự do. Đồng thời, các thông số và kết quả thử nghiệm của toàn bộ quá trình thụ động hóa phải được ghi chép chi tiết để đảm bảo tính truy xuất nguồn gốc và tính nhất quán của quy trình.
So sánh giữa phương pháp thụ động hóa và các phương pháp xử lý khác: Điện phân đánh bóng và anod hóa.
Mục đích và nguyên tắc cốt lõi
- Sự thụ độngQuá trình này có thể tăng cường khả năng chống ăn mòn. Đây là một quá trình hoàn toàn hóa học. Sắt tự do trên bề mặt được loại bỏ bằng dung dịch axit để thúc đẩy sự hình thành lớp màng bảo vệ oxit crom, nhưng lớp màng này rất mỏng và không làm thay đổi kích thước vật lý hoặc hình dạng bên ngoài của các bộ phận.
- Đánh bóng điện phânĐây là một quá trình điện hóa, cốt lõi là làm phẳng và đánh bóng bề mặt ở cấp độ vi mô. Thông qua tác động của dòng điện, các phần nhô ra ở cấp độ vi mô trên bề mặt kim loại được hòa tan một cách chọn lọc để đạt được hiệu quả làm mịn và sáng bóng, đồng thời, khả năng chống ăn mòn cũng được cải thiện.
- mạ Anode (Anodizing) Công nghệ này chủ yếu được sử dụng cho nhôm và hợp kim của nó, là một quá trình chuyển đổi điện hóa. Cốt lõi là tạo ra một lớp gốm alumina dày và xốp, có khả năng chống mài mòn và ăn mòn tuyệt vời, đồng thời có thể đạt được vẻ ngoài trang trí thông qua việc bịt kín và nhuộm màu.
Tác động lên chất nền
- Sự thụ độngNó hầu như không làm thay đổi kích thước, độ nhám hoặc hình dạng của các chi tiết. Nó chỉ thay đổi các đặc tính hóa học bề mặt và do đó phù hợp với các chi tiết có độ chính xác cao cần duy trì kích thước chính xác.
- Đánh bóng điện phânCó thể loại bỏ một lượng nhỏ vật liệu, giảm đáng kể độ nhám bề mặt, loại bỏ các khuyết tật siêu nhỏ và tạo ra độ bóng như gương.
- mạ Anode (Anodizing) Quá trình này có thể làm tăng đáng kể độ dày của lớp bề mặt vật liệu, từ vài micromet đến hơn một trăm micromet. Lớp màng oxit này được hình thành từ bên ngoài, do đó sẽ làm tăng nhẹ kích thước của các chi tiết, đồng thời có độ cứng cực cao và khả năng chống mài mòn tốt.
Phạm vi vật liệu
- Sự thụ độngPhương pháp này chủ yếu áp dụng cho thép không gỉ và dựa vào hàm lượng crom trong chính vật liệu để tạo thành lớp màng thụ động.
- Đánh bóng điện phânPhương pháp này chủ yếu áp dụng cho thép không gỉ, và cũng được sử dụng trên đồng, niken, titan và một số hợp kim nhôm, nhưng có những yêu cầu nhất định về độ dẫn điện của vật liệu.
- mạ Anode (Anodizing) Phương pháp này hầu như chỉ được sử dụng cho nhôm và hợp kim nhôm, và là một trong những phương pháp xử lý bề mặt phổ biến nhất cho vật liệu nhôm.
Chìa khóa hiệu suất
- Sự thụ độngSản phẩm tập trung vào việc tối đa hóa khả năng chống ăn mòn hóa học và rỗ bề mặt, đặc biệt trong môi trường khắc nghiệt như môi trường chứa clorua. Giá trị chính của nó nằm ở tính ổn định hóa học.
- Điện phânđánh bóngTrong khi tăng cường khả năng chống ăn mòn, vật liệu này chú trọng hơn vào việc giảm độ bám dính trên bề mặt, cải thiện độ sạch và tính thẩm mỹ. Bề mặt của nó cực kỳ nhẵn mịn và không dễ bám dính các hạt bụi và vi khuẩn, và thường được sử dụng trong các ngành công nghiệp đòi hỏi độ sạch cao.
- mạ Anode (Anodizing) Vật liệu này có khả năng chống mài mòn, chống ăn mòn và cách điện tuyệt vời. Cấu trúc xốp của nó có thể lưu trữ chất bôi trơn hoặc hấp thụ thuốc nhuộm, do đó kết hợp cả chức năng và tính trang trí.
Lĩnh vực ứng dụng
- Sự thụ độngNó có phạm vi ứng dụng rộng rãi, từ cấy ghép y tế, thiết bị chế biến thực phẩm, đến các bộ phận tàu thuyền và các loại ốc vít công nghiệp thông dụng. Nó có thể được sử dụng ở bất cứ nơi nào cần đến độ bền của thép không gỉ.
- Đánh bóng điện phânNó được sử dụng rộng rãi trong các lĩnh vực đòi hỏi độ sạch cao và nhạy cảm về vệ sinh, chẳng hạn như giá đỡ tấm bán dẫn, đường ống dược phẩm, thiết bị thực phẩm và đồ uống, trang trí kiến trúc cao cấp và thiết bị y tế.
- mạ Anode (Anodizing) Đây là một quy trình tiêu chuẩn cho các linh kiện nhôm, thường thấy trong vỏ thiết bị điện tử tiêu dùng, vành xe ô tô, các chi tiết kiến trúc, các bộ phận hàng không vũ trụ và phụ kiện ngoài trời.
AỨng dụng của quá trình thụ động hóa đối với thép không gỉ
Thiết bị Y khoa
Các dụng cụ phẫu thuật, dụng cụ nha khoa và thiết bị phẫu thuật đều phải trải qua quá trình thụ động hóa. Quá trình thụ động hóa có thể loại bỏ hoàn toàn các chất gây ô nhiễm kim loại còn sót lại sau quá trình gia công và tăng cường đáng kể khả năng chống ăn mòn do chất lỏng.
Để ngăn ngừa sự kết tủa của các ion kim loại gây ra phản ứng độc hại hoặc dị ứng đối với mô người, và để đảm bảo các dụng cụ được khử trùng dễ dàng và triệt để nhằm đáp ứng các tiêu chuẩn tương thích sinh học.
Thiết bị chế biến thực phẩm
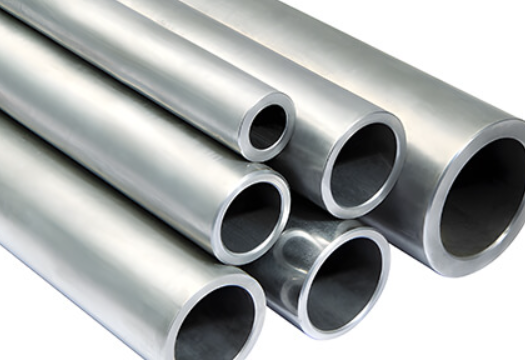
Trong ngành công nghiệp thực phẩm, xử lý thụ động hóa là một quy trình tiêu chuẩn cho các thiết bị bằng thép không gỉ như đường ống, bồn chứa và băng tải. Mục tiêu chính là ngăn ngừa sự ăn mòn của thiết bị khi tiếp xúc với thực phẩm có tính axit, muối hoặc hóa chất tẩy rửa, tránh ô nhiễm thực phẩm bởi các sản phẩm ăn mòn và đảm bảo hương vị cũng như an toàn thực phẩm.
Trong khi đó, bề mặt nhẵn mịn được tạo ra nhờ quá trình thụ động hóa không dễ bám dính cặn thức ăn và vi sinh vật, giúp dễ dàng làm sạch và khử trùng, đồng thời tuân thủ các quy định vệ sinh nghiêm ngặt.
Dược phẩm và công nghệ sinh học
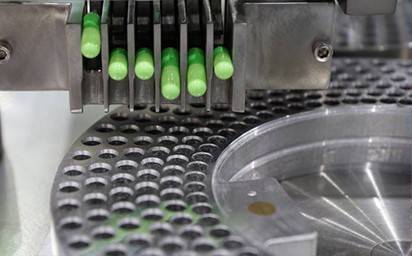
Ngành công nghiệp dược phẩm có yêu cầu cực kỳ cao về độ sạch và khả năng kháng hóa chất của thiết bị sản xuất.
Xử lý thụ động hóa có thể ngăn chặn hiệu quả phản ứng giữa các thành phần thuốc và kim loại, loại bỏ nguy cơ ăn mòn thiết bị trong quá trình tiệt trùng ở nhiệt độ và áp suất cao hoặc khi tiếp xúc với các loại axit, kiềm và dung môi khác nhau.
Quan trọng hơn, quá trình thụ động hóa tạo ra một bề mặt cực kỳ sạch và trơ, có thể giảm thiểu tối đa sự phát triển của vi sinh vật và sự bong tróc các hạt kim loại, đảm bảo độ tinh khiết và chất lượng của thuốc.
Hàng hải và Hóa chất
Các bộ phận bằng thép không gỉ tiếp xúc với nước biển có độ mặn cao, không khí ẩm hoặc các chất hóa học ăn mòn mạnh, chẳng hạn như các bộ phận tàu thủy, thiết bị giàn khoan ngoài khơi, máy bơm và đường ống, cần phải được xử lý thụ động.
Lớp màng thụ động hóa có thể kéo dài đáng kể tuổi thọ và độ tin cậy của thiết bị trong môi trường khắc nghiệt, giảm chi phí bảo trì và tiềm ẩn các nguy cơ về an toàn.
Semiconductor
Trong sản xuất chip bán dẫn, ngành công nghiệp quang điện và các thiết bị chính xác, tất cả các hệ thống thép không gỉ siêu tinh khiết liên quan đến vận chuyển khí hoặc xử lý chất lỏng hóa học đều phải trải qua quá trình thụ động hóa đạt tiêu chuẩn cao.
Mục tiêu cốt lõi là ngăn chặn các ion kim loại làm ô nhiễm môi trường siêu tinh khiết và đảm bảo các thành bên trong của hệ thống hoàn toàn nhẵn mịn, nhằm duy trì hiệu suất cao của sản phẩm và sự ổn định của quy trình.
Ứng dụng kiến trúc
Nhiều mặt hàng tiêu dùng chất lượng cao và các cấu kiện xây dựng cũng trải qua quá trình thụ động hóa để tăng cường độ bền và tính thẩm mỹ. Ví dụ như đồ dùng nhà bếp cao cấp, vỏ đồng hồ, ốc vít ngoại thất và tượng điêu khắc ngoài trời.
Quá trình thụ động hóa có thể ngăn ngừa hiệu quả sự xuất hiện của các vết rỉ sét hoặc ăn mòn trong quá trình sử dụng hàng ngày hoặc trong môi trường khí quyển ngoài trời, giúp đồ vật luôn sáng bóng và như mới trong thời gian dài.
NOBLE: Nhà sản xuất chuyên nghiệp về xử lý thụ động thép không gỉ.
Dịch vụ thụ động hóa thép không gỉ của NOBLE là một quy trình xử lý hóa học chuyên biệt được thiết kế để tối đa hóa khả năng chống ăn mòn và tuổi thọ của các bộ phận thép không gỉ của bạn. Chúng tôi tuân thủ các tiêu chuẩn hàng đầu trong ngành để đảm bảo kết quả nhất quán và đáng tin cậy.
Dịch vụ bao gồm làm sạch sơ bộ kỹ lưỡng để loại bỏ chất gây ô nhiễm, xử lý bằng dung dịch axit được kiểm soát để tăng cường lớp oxit crom tự nhiên, rửa sạch kỹ lưỡng bằng nước tinh khiết cao và sấy khô cuối cùng trong môi trường sạch. Chúng tôi cũng cung cấp các dịch vụ kiểm tra chất lượng tùy chọn, chẳng hạn như thử nghiệm phun muối hoặc sunfat đồng, để xác nhận hiệu suất.
FAQ
Tại sao cần phải xử lý thụ động nếu thép không gỉ vốn dĩ đã "không gỉ"?
Mặc dù thép không gỉ chứa crom giúp chống ăn mòn, nhưng quá trình gia công, hàn hoặc xử lý có thể làm lẫn các chất gây ô nhiễm hoặc làm hỏng lớp bảo vệ. Quá trình thụ động hóa chủ động phục hồi và tăng cường lớp màng oxit này, đảm bảo bảo vệ đồng đều và ngăn ngừa ăn mòn cục bộ như rỉ sét hoặc rỗ bề mặt.
Thụ động hóa thép không gỉ là gì?
Quá trình thụ động hóa là một quá trình hóa học không điện phân giúp tăng cường khả năng chống ăn mòn tự nhiên của thép không gỉ. Nó loại bỏ các chất gây ô nhiễm trên bề mặt (như sắt tự do) và thúc đẩy sự hình thành một lớp oxit crom mỏng, có tính bảo vệ, làm cho thép trở nên trơ hơn và bền hơn trong môi trường ăn mòn.
Liệu tất cả các loại thép không gỉ đều có thể được thụ động hóa?
Hầu hết các loại thép giàu crom (ví dụ: dòng 300 và 400) đều có thể được thụ động hóa. Tuy nhiên, kết quả phụ thuộc vào thành phần hợp kim. Các loại thép austenit như 304 và 316 cho kết quả đặc biệt tốt, trong khi các loại thép mactenit hoặc có hàm lượng crom thấp có thể cần được đánh giá thêm.
Quá trình thụ động hóa có làm thay đổi kích thước hoặc hình dạng của các bộ phận không?
Không. Quá trình thụ động hóa là một quá trình hóa học vi mô chỉ ảnh hưởng đến thành phần hóa học bề mặt. Nó không loại bỏ vật liệu đáng kể, không làm thay đổi kích thước, hoặc thay đổi độ hoàn thiện bề mặt của chi tiết — không giống như các quá trình như mạ điện hoặc mài.
Những tiêu chuẩn nào chi phối quá trình thụ động hóa?
Các tiêu chuẩn phổ biến bao gồm ASTM A967 (thương mại/công nghiệp), AMS 2700 (hàng không vũ trụ/quân sự) và ISO 16048 (quốc tế). Chúng quy định các phương pháp, thử nghiệm và tiêu chí chấp nhận để đảm bảo kết quả nhất quán và đáng tin cậy.







