
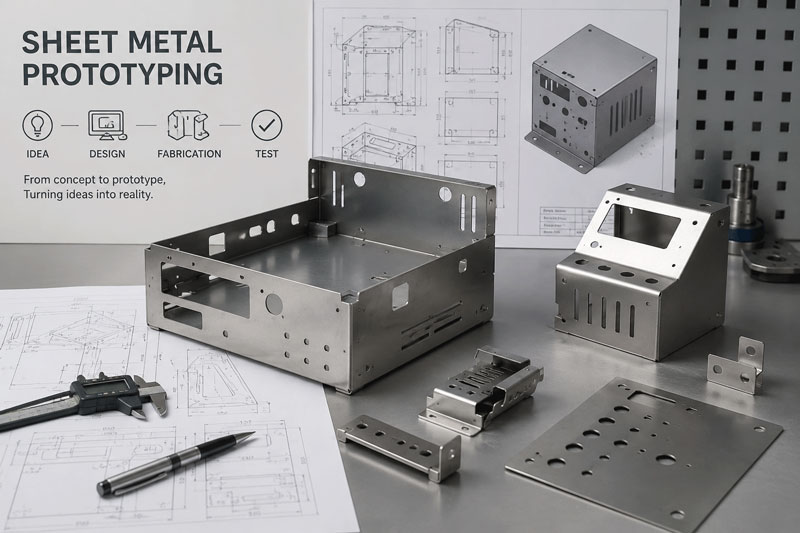
Giới thiệu: Cánh cửa dẫn đến sự đổi mới phần cứng
Hãy tưởng tượng cảm giác lần đầu tiên cầm trên tay ý tưởng sản phẩm đột phá của mình – cảm nhận trọng lượng, thử nghiệm cơ chế hoạt động, trình bày với nhà đầu tư hoặc đưa nó vào điều kiện thực tế. Khoảnh khắc chuyển đổi này, nơi thiết kế kỹ thuật số trở thành hiện thực vật lý, được thực hiện nhờ công nghệ chế tạo nguyên mẫu bằng tấm kim loại. Trong bối cảnh phát triển phần cứng tốc độ cao hiện nay, khả năng sản xuất nhanh chóng và chính xác các nguyên mẫu hoạt động không chỉ là một lợi thế mà còn là điều cần thiết để tồn tại và thành công.
Việc tạo mẫu thử bằng tấm kim loại đóng vai trò là cầu nối quan trọng giữa thiết kế ý tưởng và sản xuất hàng loạt, cho phép các nhà đổi mới trong nhiều ngành công nghiệp—từ các công ty khởi nghiệp hàng không vũ trụ đến các nhà phát triển thiết bị y tế—xác thực, tinh chỉnh và hoàn thiện thiết kế của họ trước khi đầu tư vào các công cụ sản xuất đắt tiền. Hướng dẫn toàn diện này khám phá mọi khía cạnh của việc chế tạo mẫu thử bằng tấm kim loại, cung cấp cho bạn kiến thức cần thiết để vượt qua giai đoạn thiết yếu này của quá trình phát triển sản phẩm một cách thành công.
Chương 1: Hiểu về tạo mẫu thử bằng tấm kim loại
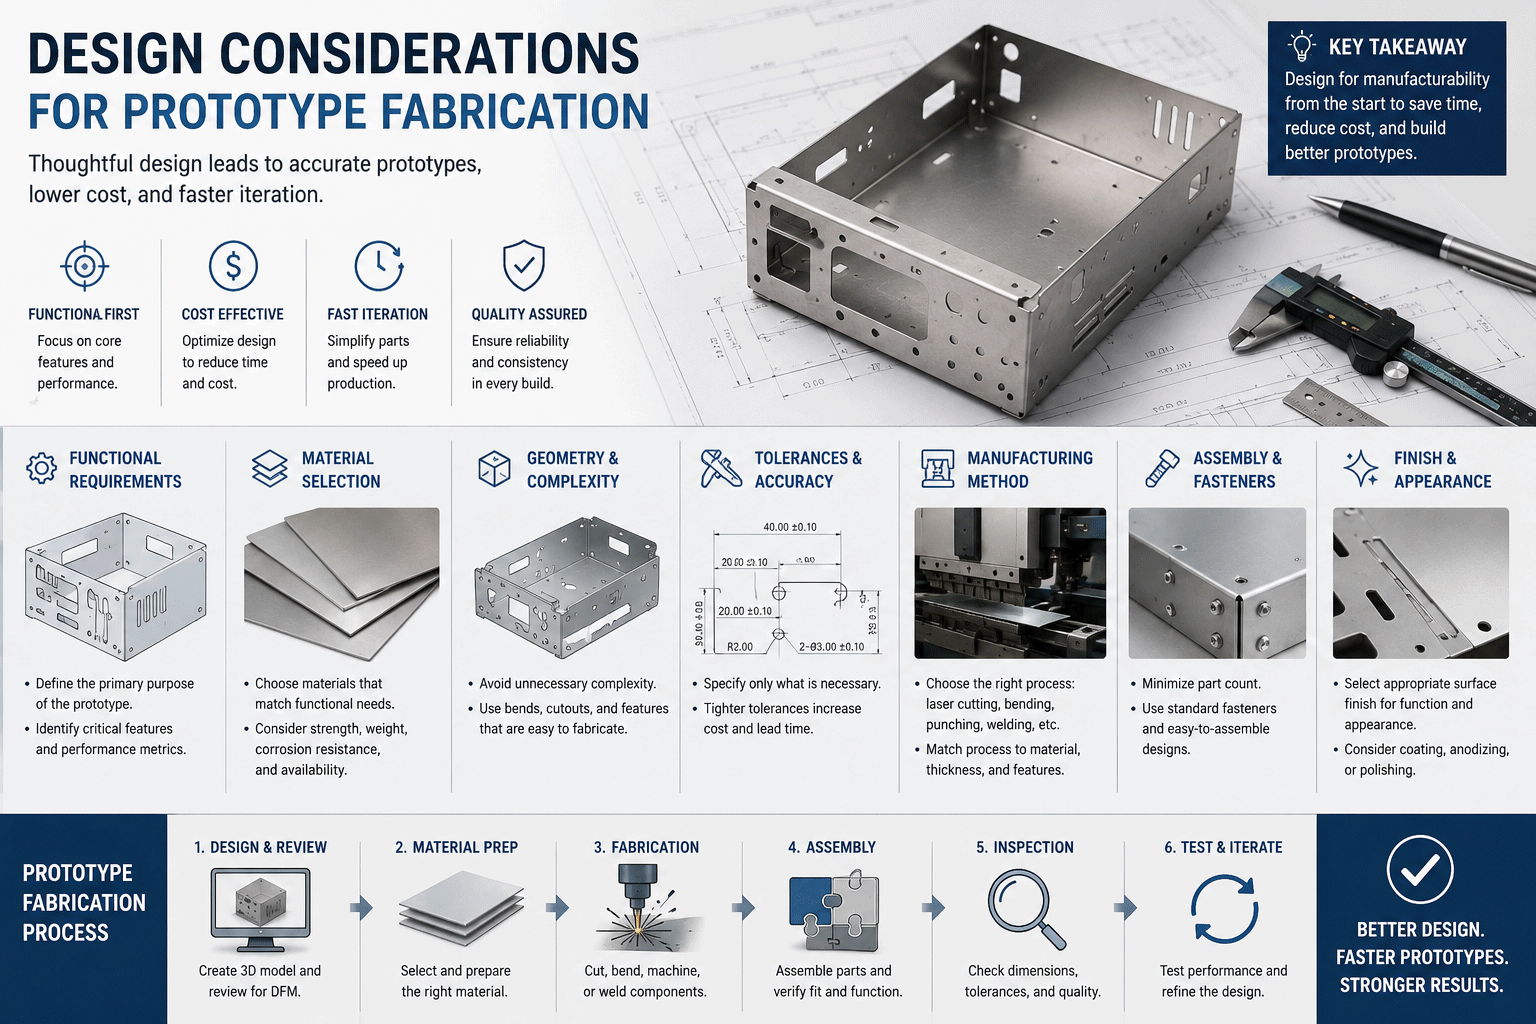
Chế tạo nguyên mẫu bằng tấm kim loại là gì?
Gia công nguyên mẫu bằng tấm kim loại đề cập đến quy trình chuyên biệt tạo ra các bộ phận và cụm lắp ráp bằng tấm kim loại có chức năng, chính xác về kích thước, với số lượng nhỏ để xác nhận thiết kế, thử nghiệm và đánh giá thị trường. Không giống như các phương pháp sản xuất hàng loạt dựa vào công cụ chuyên dụng và tối ưu hóa sản lượng lớn, gia công nguyên mẫu ưu tiên tốc độ, tính linh hoạt và độ chính xác cho sản xuất theo lô nhỏ.
Các đặc điểm cốt lõi của quá trình chế tạo nguyên mẫu:
- Tiêu điểm thể tích thấpThông thường từ 1 đến 100 chiếc
- Quay vòng nhanhNgày hoặc tuần thay vì tháng
- Thiết kế linh hoạtDễ dàng thích ứng với các thay đổi thiết kế.
- Dụng cụ tiết kiệm chi phíĐầu tư dụng cụ phần cứng tối thiểu hoặc không đáng kể
- Độ chính xác caoĐáp ứng các dung sai nghiêm ngặt cho mục đích kiểm định.
Vai trò quan trọng của việc tạo mẫu trong phát triển sản phẩm
Giảm thiểu rủi ro thông qua kiểm định vật lý
Nghiên cứu chỉ ra rằng các sản phẩm được kiểm chứng bằng nguyên mẫu chức năng gặp ít hơn 67% vấn đề liên quan đến thiết kế trong quá trình sản xuất và tỷ lệ chấp nhận của thị trường cao hơn 82%. Việc tạo nguyên mẫu cho phép:
- Xác định và khắc phục các lỗi thiết kế trước khi đầu tư vào công cụ sản xuất.
- Kiểm tra tính khả thi sản xuất và quy trình lắp ráp
- Xác nhận tính phù hợp của vật liệu và đặc tính hiệu năng.
- Trình bày chức năng sản phẩm cho các bên liên quan và nhà đầu tư.
Sự cần thiết phải tiết kiệm chi phí
Mặc dù việc chế tạo nguyên mẫu đòi hỏi một khoản đầu tư, nhưng nó vẫn nhỏ hơn nhiều so với các chi phí tiềm tàng khác:
- Điều chỉnh công cụ sản xuất (thường đắt hơn 5-15 lần so với thay đổi nguyên mẫu)
- Trì hoãn sản xuất và bỏ lỡ cơ hội thị trường
- Thu hồi sản phẩm do lỗi thiết kế không được phát hiện.
- Mất lợi thế cạnh tranh do gia nhập thị trường muộn.
Chương 2: Các phương pháp và công nghệ chế tạo nguyên mẫu
Cắt laser cho nguyên mẫu
Tổng quan về công nghệ:
Cắt laser sử dụng chùm tia laser hội tụ để làm tan chảy, đốt cháy hoặc làm bay hơi vật liệu với độ chính xác vượt trội. Các hệ thống laser sợi quang hiện đại mang lại tốc độ và chất lượng cao hơn cho các ứng dụng tạo mẫu thử nghiệm.
Ưu điểm đặc thù của nguyên mẫu:
- Không tốn chi phí dụng cụKhông cần dụng cụ vật lý nào.
- Độ linh hoạt caoThay đổi thiết kế nhanh chóng mà không cần chỉnh sửa công cụ.
- Độ chính xác tuyệt vờiĐộ chính xác lên đến ±0.004″ (0.1mm)
- Hình học phức tạpCác hình dạng phức tạp và chi tiết tinh xảo được tạo ra một cách dễ dàng.
- Tính linh hoạt của vật liệuCắt được nhiều loại kim loại khác nhau, bao gồm thép không gỉ, nhôm và đồng.
Ứng dụng điển hình:
- Các mẫu và hình dạng phẳng phức tạp
- Lưới thông gió và các yếu tố trang trí
- Các bộ phận cấu trúc với các đường cắt phức tạp.
- Giá đỡ và tấm gắn
- Các tấm và vỏ hộp
Thông sô ky thuật:
- Độ dày tối đa: Lên đến 1″ (25mm) đối với một số vật liệu
- Định vị chính xác: ±0.001″ (0.025mm)
- Kích thước tính năng tối thiểuChiều rộng rãnh cắt: 0.004″ (0.1mm)
- Chất lượng cạnh: Tuyệt vời với vùng bị ảnh hưởng bởi nhiệt tối thiểu
Gia công đột dập CNC cho sản xuất nguyên mẫu
Tổng quan về công nghệ:
Gia công đột dập CNC sử dụng máy đột tháp lập trình để tạo ra các lỗ, hình dạng và đường nét trên tấm kim loại bằng lực cơ học.
Khi nào nên chọn phương pháp đục lỗ cho nguyên mẫu:
- Chức năng cơ bản: Khi các bộ phận có kích thước và hình dạng lỗ thông dụng
- Hoạt động hình thànhDùng cho các loại cửa chớp, lỗ khoét và các chi tiết dập nổi.
- Nhu cầu khối lượng trung bình: 10-50 chi tiết, trong trường hợp này thời gian thiết lập máy cắt laser trở nên không hiệu quả
- Hiệu quả chi phíKhi các công cụ tiêu chuẩn có thể được sử dụng hiệu quả
Ưu điểm của việc tạo mẫu thử:
- Tạo hình tích hợpTạo các chi tiết định hình trong cùng một thao tác.
- Truy cập thư viện công cụ: Khả năng sử dụng rộng rãi các công cụ tiêu chuẩn
- Chất lượng cạnh tốt: Cạnh sắc nét với ít gờ
- Tốc độ hợp lýNhanh hơn laser đối với một số kiểu mẫu nhất định.
Hạn chế:
- Hạn chế về công cụBị hạn chế bởi kích thước và hình dạng công cụ hiện có.
- Yêu cầu thiết lập: Cấu hình công cụ cần thiết cho mỗi công việc
- Hạn chế hình học: Kém linh hoạt hơn so với laser trong việc xử lý các đường cong phức tạp.
Máy ép phanh CNC
Tổng quan về công nghệ:
Máy uốn ép CNC hiện đại sử dụng hệ thống điều khiển bằng máy tính để định vị cần uốn và thước đo phía sau nhằm tạo ra các đường uốn chính xác trên các chi tiết kim loại tấm.
Các khả năng đặc thù của nguyên mẫu:
- Cài đặt nhanhThiết lập công cụ kỹ thuật số và tải chương trình
- Độ chính xác caoĐộ dung sai góc ±0.5° là hoàn toàn có thể đạt được.
- Công cụ linh hoạtCó thể điều chỉnh cho nhiều loại vật liệu và độ dày khác nhau.
- Uốn phức tạpNhiều khúc uốn trong cùng một thiết lập
Những yếu tố quan trọng cần xem xét khi uốn mẫu thử:
- Vật liệu lò xo trở lạiTính toán mức bồi thường cho các loại vật liệu khác nhau
- Tối ưu hóa chuỗi uốn congLập kế hoạch về khả năng tiếp cận và tính chính xác
- Lựa chọn công cụLựa chọn công cụ phù hợp với vật liệu và yêu cầu về bán kính.
- Những thách thức đặc thù của nguyên mẫuSản xuất theo lô nhỏ đòi hỏi sự chú ý đặc biệt đến chất lượng.
Các tính năng nâng cao dành cho nguyên mẫu:
- 3D UốnCác đường uốn cong đa mặt phẳng phức tạp
- Thay đổi công cụ tự động: Dành cho các yêu cầu nguyên mẫu khác nhau
- Đo góc bằng tia laserXác minh góc theo thời gian thực
- Tránh va chạmBảo vệ phần mềm cho các thành phần phức tạp
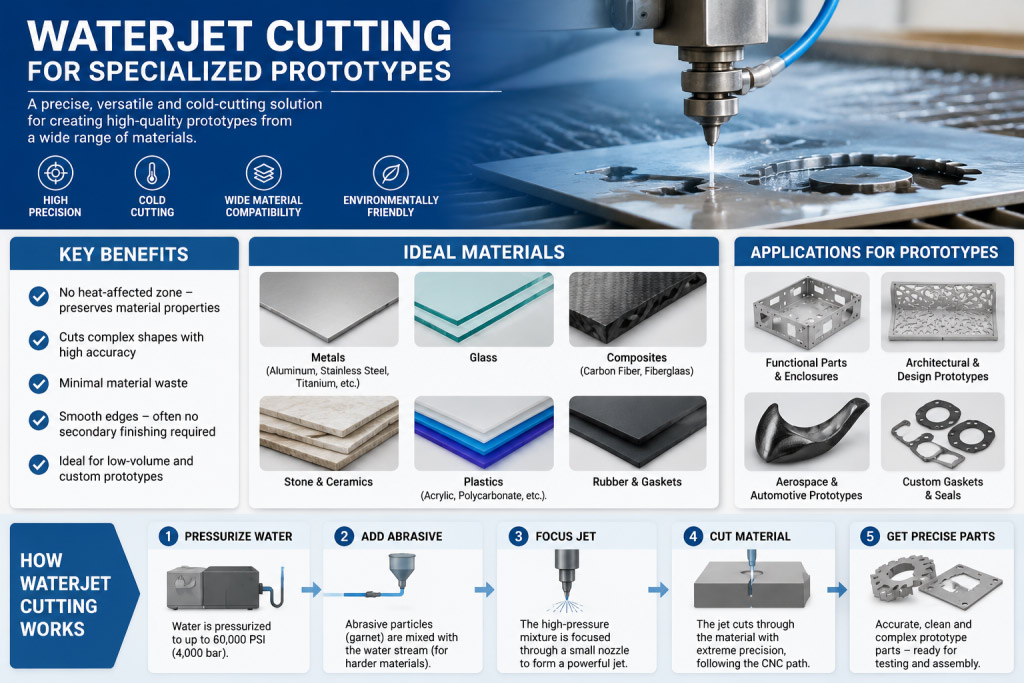
Máy cắt nước Dành cho các nguyên mẫu chuyên dụng
Tổng quan về công nghệ:
Cắt bằng tia nước sử dụng nước áp suất cao trộn với các hạt mài mòn để cắt vật liệu mà không cần sinh nhiệt.
Ứng dụng nguyên mẫu:
- Vật liệu nhạy nhiệt: Trường hợp cần tránh biến dạng nhiệt
- Vật liệu dàyKhả năng chịu được độ dày lên đến 6 inch (150mm).
- Vật liệu compositeCắt vật liệu hỗn hợp
- Các thành phần tinh tế: Trường hợp lực kẹp là một vấn đề cần quan tâm
Ưu điểm:
- Không có vùng bị ảnh hưởng nhiệt: Quan trọng đối với một số vật liệu và ứng dụng nhất định
- Tính linh hoạt của vật liệuCắt kim loại, vật liệu tổng hợp, thủy tinh và đá.
- Lợi ích môi trườngKhông có khói độc hại hoặc biến dạng nhiệt.
- Khả năng chính xácĐộ chính xác tốt cho hầu hết các nhu cầu tạo mẫu thử.
Tích hợp sản xuất phụ gia
Phương pháp lai:
Ngày càng nhiều quy trình tạo mẫu bằng tấm kim loại kết hợp công nghệ in 3D cho các mục đích sau:
- Giá đỡ và khung lắp ráp phức tạpTrong trường hợp sử dụng tấm kim loại không khả thi.
- Đồ gá và khuôn mẫu lắp rápDụng cụ chuyên dụng để lắp ráp nguyên mẫu
- Thành phần phi kết cấu: Các yếu tố trang trí hoặc ít gây căng thẳng
- Lặp lại nhanh chóngThay đổi thiết kế nhanh chóng mà không cần gia công kim loại.
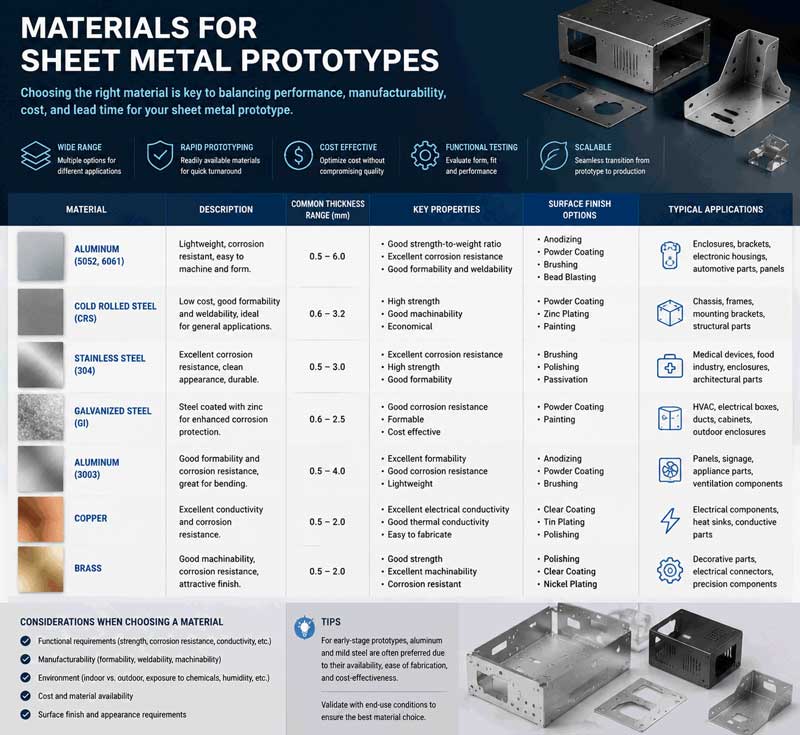
Chương 3: Vật liệu cho các mẫu thử bằng tấm kim loại
Vật liệu thường được sử dụng
Hợp kim nhôm:
- 5052-H32Khả năng chống ăn mòn tuyệt vời, khả năng tạo hình tốt.
- 6061-T6: Tỷ lệ độ bền trên trọng lượng cao, khả năng gia công tốt
- 3003Khả năng tạo hình vượt trội, khả năng hàn tốt.
- Các yếu tố cần xem xét khi xây dựng nguyên mẫuLực cắt thấp hơn, dễ tạo hình hơn so với thép.
Thép không rỉ:
- 304: Phổ biến nhất, có khả năng chống ăn mòn và tạo hình tốt
- 316Khả năng chống ăn mòn vượt trội, ứng dụng trong môi trường biển và hóa chất.
- 430: Có từ tính, dễ tạo hình, chi phí thấp hơn
- 17-4 PH: Làm cứng bằng kết tủa, độ bền cao sau khi xử lý nhiệt
Thép cán nguội:
- 1018Đa dụng, khả năng hàn và gia công tốt.
- Điểm CRSCó nhiều độ cứng và độ hoàn thiện bề mặt khác nhau.
- Ưu điểm của nguyên mẫuGiá thành thấp, dễ kiếm, dễ sử dụng.
Đồng và đồng thau:
- Đồng C110: Khả năng dẫn điện và dẫn nhiệt tuyệt vời
- Đồng thau 260Khả năng chống ăn mòn tốt, hình thức trang trí đẹp mắt.
- Ứng dụng đặc biệtCác linh kiện điện, các yếu tố trang trí, bộ trao đổi nhiệt.
Vật liệu đặc biệt:
- Thép lò xo: Dùng cho các kẹp và các tính năng giữ cố định
- Vật liệu mạ sẵnCác tùy chọn mạ kẽm, mạ kẽm nóng chảy
- Hợp kim cường độ caoDành cho các ứng dụng đòi hỏi cao
- Hợp kim kỳ lạ: Titan, Inconel dùng cho các nguyên mẫu chuyên dụng
Nguyên tắc lựa chọn vật liệu cho nguyên mẫu
Tuyển chọn dựa trên hiệu suất:
- Yêu cầu về sức mạnhCần xác định giới hạn chảy và độ bền kéo.
- Chống ăn mònCác yếu tố cần xem xét khi tiếp xúc với môi trường
- Hạn chế về trọng lượngMật độ và tỷ lệ độ bền trên trọng lượng
- Tính chất nhiệt: Hệ số dẫn điện và hệ số giãn nở
Cân nhắc sản xuất:
- Định hìnhBán kính uốn cong tối thiểu và đặc tính độ giãn dài
- Khả năng hànKhả năng tương thích với các phương pháp ghép nối đã được lên kế hoạch
- Kết thúc bề mặt: Yêu cầu về hình thức và xử lý hậu kỳ
- Sự có sẵnThời gian giao hàng và số lượng đặt hàng tối thiểu
Chiến lược tối ưu hóa chi phí:
- Đồng hồ đo tiêu chuẩnSử dụng các độ dày có sẵn
- Hợp kim thông dụngTránh sử dụng các vật liệu lạ khi có thể.
- Tối ưu hóa kích thướcGiảm thiểu phế liệu thông qua việc sắp xếp lồng ghép
- Vật liệu thay thếXem xét các chất thay thế có tính chất tương tự
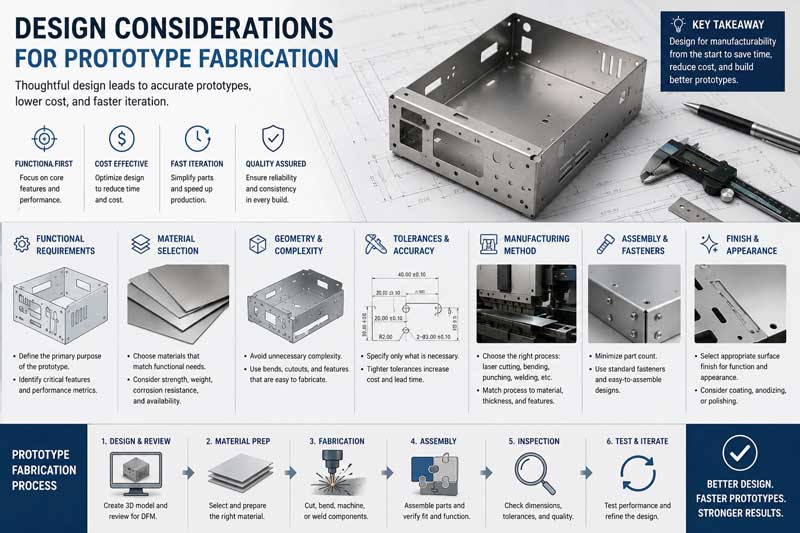
Chương 4: Các yếu tố cần xem xét khi thiết kế chế tạo nguyên mẫu
Nguyên tắc Thiết kế để Sản xuất (DFM)
Các nguyên tắc chính về DFM (Thiết kế cho sản xuất):
- Chuẩn hóa các tính năng
- Sử dụng các kích thước lỗ và bán kính uốn cong thông dụng.
- Nên chuẩn hóa độ dày vật liệu wherever possible (nếu có thể).
- Thiết kế phù hợp với các công cụ và khả năng hiện có.
2. Tối ưu hóa quy trình tạo mẫu thử nghiệm
- Thiết kế dành cho cắt laser khi dự kiến có những thay đổi nhanh chóng.
- Hãy cân nhắc việc đục lỗ cho các tính năng tiêu chuẩn với số lượng vừa phải.
- Lập kế hoạch về khả năng tiếp cận và trình tự hoạt động của máy ép phanh.
- Giảm thiểu sự phức tạp
- Giảm số lượng các bộ phận riêng biệt
- Đơn giản hóa các yêu cầu lắp ráp
- Tiêu chuẩn hóa các loại ốc vít và phụ kiện.
Các yếu tố thiết kế quan trọng:
Các yếu tố cần xem xét khi thiết kế đường cong
- Bán kính uốn cong tối thiểuThông thường, tỷ lệ này gấp 1 lần độ dày vật liệu đối với thép, gấp 1.5 lần đối với nhôm.
- Cứu trợ uốn congCắt bỏ phần thừa đúng cách để tránh bị rách.
- Chiều dài mặt bíchĐộ dày tối thiểu gấp 4 lần độ dày vật liệu cộng với bán kính uốn cong.
- hướng hạt: Xem xét đối với vật liệu dị hướng
Thiết kế lỗ và đường cắt
- Kích thước lỗ tối thiểuĐường kính bằng độ dày vật liệu (thực tế tối thiểu 0.040″)
- Khoảng cách cạnhKhoảng cách từ lỗ đến mép tối thiểu gấp 2 lần độ dày vật liệu.
- Kích thước kheChiều rộng bằng độ dày vật liệu
- Hiệu quả làm tổThiết kế để tối ưu hóa việc sử dụng vật liệu.
Thiết kế tính năng được định hình
- Cửa chớp và sườnKhoảng hở thích hợp cho dụng cụ
- Lỗ khoét và lỗ dập nổiKích thước và độ sâu tiêu chuẩn
- Thiết kế đường viền và đường may: Phụ cấp và giấy phép hợp lệ
- Tính năng đặc biệtCần xem xét khả năng sản xuất ngay từ đầu.
Hướng dẫn về dung sai và thông số kỹ thuật
Dung sai tiêu chuẩn của nguyên mẫu:
- Kích thước tuyến tínhSai số: ±0.010″ (0.25mm) đối với hầu hết các tính năng.
- Vị trí lỗ: ±0.005″ (0.13mm) cho các ứng dụng chính xác
- góc uốn cong: ±1° đối với các đoạn uốn cong tiêu chuẩn
- Tính chất bằng: 0.010 inch trên mỗi inch (0.25 mm trên 25 mm)
Thông số kỹ thuật quan trọng:
- Yêu cầu hoàn thiện bề mặtChỉ định xem có phải là vấn đề nghiêm trọng hay không.
- Kiểm soát BurrHướng và độ dày gờ tối đa cho phép
- Điều kiện cạnhYêu cầu và phương pháp loại bỏ bavia
- Bề mặt mỹ phẩmCác khu vực cần xử lý đặc biệt
Chương 5: Quy trình chế tạo nguyên mẫu
Quy trình làm việc từng bước
Giai đoạn 1: Rà soát thiết kế và chuẩn bị
- Đánh giá thiết kế ban đầu
- Xem xét các mô hình và bản vẽ CAD
- Phân tích và khuyến nghị của DFM
- Hướng dẫn lựa chọn vật liệu
- Tối ưu hóa lựa chọn quy trình
2. Tài liệu kỹ thuật
- Lập bản vẽ chế tạo
- Xây dựng hướng dẫn sản xuất
- Tài liệu yêu cầu chất lượng
- Thông số kỹ thuật quy trình đặc biệt
Giai đoạn 2: Lập trình và thiết lập
- Lập trình CAD/CAM
- Tối ưu hóa sắp xếp vật liệu để tiết kiệm chi phí.
- Tạo và tối ưu hóa đường chạy dao
- Tạo và xác minh mã máy
- Mô phỏng và kiểm tra va chạm
- Thiết lập máy
- Lựa chọn và chuẩn bị nguyên liệu
- Lắp đặt và hiệu chuẩn dụng cụ
- Tải và xác minh chương trình
- Quy trình thiết lập bài viết đầu tiên
Giai đoạn 3: Các hoạt động chế tạo
- Hoạt động cắt
- Thực hiện cắt hoặc đột dập bằng laser
- Kiểm tra chất lượng trong quá trình cắt
- Vận chuyển và quản lý vật liệu
- Kiểm soát và quản lý phế liệu
2. Các hoạt động thành lập
- Thiết lập và lập trình máy ép phanh
- Thực hiện trình tự uốn cong
- Kiểm tra và điều chỉnh trong quá trình sản xuất
- Các hoạt động tạo hình thứ cấp
Giai đoạn 4: Các hoạt động thứ cấp
- Loại bỏ bavia và xử lý cạnh
- Loại bỏ bavia bằng tay hoặc tự động
- Phá vỡ và làm mịn cạnh
- Chuẩn bị bề mặt để hoàn thiện
- Xác minh chất lượng
2. Gia nhập và Tập hợp
- Chuẩn bị và thực hiện hàn
- cài đặt dây buộc
- Liên kết bằng keo khi cần thiết
- Tạo cụm phụ
3. Hoàn thiện bề mặt
- Làm sạch và chuẩn bị
- Sơn hoặc sơn tĩnh điện
- Mạ hoặc anot hóa
- Các lớp phủ và phương pháp xử lý đặc biệt
Giai đoạn 5: Đảm bảo chất lượng và giao hàng
- Kiểm tra và thử nghiệm
- Xác minh kích thước
- Thử nghiệm chức năng
- Chứng nhận vật liệu
- Hoàn thiện tài liệu
- Bao bì và vận chuyển
- Thiết kế bao bì bảo vệ
- Bao gồm tài liệu
- Chuẩn bị vận chuyển
- Theo dõi và điều phối giao hàng
Chương 6: Kiểm soát chất lượng trong chế tạo nguyên mẫu
Phương pháp kiểm tra
Kiểm tra bài viết đầu tiên (FAI)
- Kiểm tra kích thước hoàn chỉnhTất cả các đặc điểm đều được đo lường và ghi lại.
- Xác minh vật liệuXác nhận thông số kỹ thuật vật liệu
- Xác nhận quá trình: Kiểm tra xác minh quy trình sản xuất
- Tài liệuBáo cáo kiểm tra toàn diện
Kiểm soát chất lượng trong quá trình
- Xác minh thiết lậpXác nhận cài đặt máy
- Giám sát quá trìnhTheo dõi thông số chất lượng theo thời gian thực
- kiểm tra mẫuKiểm tra định kỳ các bộ phận trong quá trình sản xuất.
- Kiểm soát quy trình thống kêDành cho các lô nguyên mẫu lớn hơn
Quy trình kiểm tra cuối cùng
- Kiểm tra trực quanĐánh giá chất lượng bề mặt và tính thẩm mỹ
- Thử nghiệm chức năng: Lắp ráp và xác minh hoạt động
- Đánh giá tài liệuXác minh hồ sơ đầy đủ
- Sự chấp thuận của khách hàng: Quy trình xem xét và phê duyệt mẫu
Thiết bị và kỹ thuật đo lường
Công cụ đo lường tiêu chuẩn:
- Thước cặp và Thước đo micrô: Đối với kích thước tuyến tính
- Đồng hồ đo chiều cao: Dùng cho các phép đo theo phương thẳng đứng
- Tấm bề mặt: Để đảm bảo tính phẳng và song song
- Khối đo và chốt: Để kiểm tra lỗ
Hệ thống đo lường tiên tiến:
- Máy đo tọa độ (CMM)Đối với các hình học phức tạp
- Máy so sánh quang họcĐể xác minh hồ sơ
- Máy quét lazeDành cho các bề mặt có hình dạng tự do
- CMM di độngDành cho các bộ phận lớn hoặc cồng kềnh.
Đo lường nguyên mẫu chuyên dụng:
- Quét 3DDùng cho việc phân tích ngược và xác minh.
- Thước đo kỹ thuật số: Dùng để đo góc
- Máy kiểm tra độ nhám bề mặt: Để hoàn tất xác minh
- Máy đo độ cứng: Để xác minh tính chất vật liệu
Chương 7: Ứng dụng trong các ngành công nghiệp
Hàng không vũ trụ và quốc phòng
Yêu cầu đối với nguyên mẫu:
- Độ chính xác cực caoDung sai chặt chẽ và tiêu chuẩn khắt khe
- Chuyên môn về vật liệu: Hợp kim và vật liệu composite đặc biệt
- Tài liệu: Khả năng truy xuất nguồn gốc và chứng nhận đầy đủ
- Kiểm tra: Kiểm định hiệu năng nghiêm ngặt
Ứng dụng điển hình:
- Khung và giá đỡ kết cấu
- Vỏ và giá đỡ thiết bị điện tử hàng không
- Tấm chắn nhiệt và các thành phần quản lý nhiệt
- Thiết bị thử nghiệm và thiết bị hỗ trợ mặt đất
Phát triển thiết bị y tế
Cân nhắc đặc biệt:
- Vật liệu tương thích sinh họcVật liệu và lớp hoàn thiện được FDA phê duyệt
- Yêu cầu sạch sẽ: Xử lý và bảo quản đặc biệt
- Tuân thủ quy định phát luậtHồ sơ cần thiết cho việc nộp lên FDA
- Khả năng tương thích khử trùngThiết kế cho các phương pháp khử trùng
Các nguyên mẫu phổ biến:
- Linh kiện dụng cụ phẫu thuật
- Vỏ và khung thiết bị
- Các thành phần thử nghiệm cấy ghép
- Linh kiện thiết bị chẩn đoán
Điện tử
Nhu cầu về nguyên mẫu:
- Chất lượng thẩm mỹ: Bề mặt hoàn thiện tuyệt vời
- Vừa vặn và hoàn thiệnYêu cầu lắp ráp chính xác
- Quản lý nhiệtCác yếu tố cần xem xét khi tản nhiệt
- Che chắn EMI / RFIYêu cầu về hiệu suất điện
Ứng dụng
- Vỏ và khung thiết bị
- Bộ tản nhiệt và giải pháp tản nhiệt
- Giá đỡ và bộ phận gắn bên trong
- Bảng kết nối và giao diện
Phát triển ô tô
Yêu cầu về nguyên mẫu:
- Kiểm tra độ bềnCác thành phần dùng cho việc kiểm thử và xác nhận
- Hình thức và sự phù hợp: Các tấm thân xe và các yếu tố cấu trúc
- Xác thực vật liệuThử nghiệm các vật liệu và quy trình mới
- Xác minh hộiPhát triển quy trình sản xuất
Ứng dụng điển hình:
- Giá đỡ và phần cứng lắp
- Thiết bị thử nghiệm và nguyên mẫu
- Các thành phần của xe ý tưởng
- Phụ kiện và tùy chỉnh theo yêu cầu
Thiết bị công nghiệp
Những điểm cần xem xét khi thiết kế nguyên mẫu:
- Chức năng quan trọng hơn hình thứcNhấn mạnh vào hiệu suất
- Yêu cầu về độ bềnThử nghiệm trong điều kiện thực tế
- Tối ưu hóa chi phíCân bằng giữa hiệu năng và chi phí
- Khả năng sản xuấtThiết kế để sản xuất trong tương lai
Ứng dụng
- thiết bị bảo vệ máy móc và thiết bị an toàn
- Giá đỡ và khung đỡ tùy chỉnh
- Các thành phần thiết bị thử nghiệm
- Các bộ phận máy móc nguyên mẫu
Chương 8: Quản lý và tối ưu hóa chi phí
Phân tích cấu trúc chi phí
Chi phí trực tiếp:
- Chi phí vật liệuMua và xử lý nguyên liệu thô
- Chi phí nhân côngThời gian lập trình, thiết lập và vận hành
- Thời gian máy: Sử dụng và khấu hao thiết bị
- Chi phí dụng cụ: Cần có dụng cụ hoặc thiết bị đặc biệt
Những chi phí gián tiếp:
- Thời gian kỹ thuật: Xem xét và chuẩn bị thiết kế
- Đảm bảo chất lượng: Kiểm tra và thử nghiệm
- Chi phí quản lýQuản lý và điều phối dự án
- Chi phí cơ sở vật chất: Không gian, tiện ích và bảo trì
Chi phí ẩn:
- Sửa đổi và chỉnh sửaThay đổi và chỉnh sửa thiết kế
- Giao hàng và hậu cầnVận chuyển và xử lý
- Chi phí liên lạc: Các cuộc họp và điều phối với khách hàng
- Quản lý rủi ro: Phương án dự phòng cho các sự cố bất ngờ
Chiến lược tối ưu hóa chi phí
Tối ưu hóa thiết kế:
- Lựa chọn vật liệuLựa chọn vật liệu phù hợp và tiết kiệm chi phí
- Đơn giản hóa thiết kếGiảm độ phức tạp mà không ảnh hưởng đến chức năng.
- Tiêu chuẩn hoáSử dụng các đặc điểm và kích thước chung
- Hiệu quả làm tổTối đa hóa việc sử dụng vật liệu
Tối ưu hóa quá trình:
- Lựa chọn công nghệLựa chọn phương pháp chế tạo hiệu quả nhất
- Tối ưu hóa hàng loạtNhóm các thao tác tương tự lại với nhau.
- Tối thiểu hóa thiết lậpGiảm thời gian chuyển đổi
- Tự động hóaÁp dụng các quy trình tự động hóa khi có lợi.
Các chiến lược quản lý dự án:
- Thông số kỹ thuật rõ ràngGiảm thiểu sự mơ hồ và công việc làm lại
- Giao tiếp hiệu quảTối ưu hóa luồng thông tin
- Kế hoạch phù hợpThời gian thích hợp cho mỗi giai đoạn
- Quản lý dự phòngLập kế hoạch ứng phó với những thách thức dự kiến
Chương 9: Tiến độ và Quản lý Dự án
Thời gian thực hiện dự án điển hình
Thời gian biểu tiêu chuẩn cho việc chế tạo nguyên mẫu:
- Bộ phận đơn giản: 3-5 ngày làm việc
- Độ phức tạp vừa phải: 5-10 ngày làm việc
- Lắp ráp phức tạp: 10-20 ngày làm việc
- Các dự án rất phức tạp: 3-4 tuần
Dịch vụ nhanh:
- Tạo mẫu nhanhCó thể hoàn thành trong vòng 24-48 giờ.
- Lên lịch ưu tiênƯu tiên xếp hàng
- Hoạt động ngoài giờ: Làm thêm giờ và làm việc cuối tuần
- Tiến trình song song: Thực hiện các thao tác đồng thời nếu có thể
Các hoạt động trên đường găng
Giai đoạn thiết kế (1-3 ngày):
- Đánh giá thiết kế và phân tích DFM
- Chuẩn bị và tối ưu hóa CAD
- Lập kế hoạch lựa chọn vật liệu và mua sắm
- Lựa chọn và lập kế hoạch quy trình
Giai đoạn chế tạo (2-10 ngày):
- Lập trình và thiết lập
- Hoạt động cắt
- Các hoạt động hình thành
- Hoạt động thứ cấp
Hoàn thiện và lắp ráp (1-5 ngày):
- hoàn thiện bề mặt
- Lắp ráp thành phần
- Kiểm tra chất lượng
- Đóng gói và chuẩn bị
Chiến lược tăng tốc
Đẩy nhanh tiến độ giai đoạn thiết kế:
- Thiết kế ban đầu đầy đủ và chính xác
- Phản hồi nhanh chóng đối với các khuyến nghị của DFM
- Quy trình phê duyệt kỹ thuật số
- Các kênh liên lạc rõ ràng
Tăng tốc quá trình chế tạo:
- Lập kế hoạch và lên lịch nâng cao
- Điều phối hoạt động song song
- Xử lý vật liệu hiệu quả
- Quản lý chất lượng chủ động
Tăng tốc quản lý:
- Quy trình phê duyệt hợp lý
- Tài liệu điện tử
- Giao tiếp chủ động
- Lập kế hoạch hậu cần hiệu quả
Chương 10: Các phương pháp hoàn thiện và xử lý bề mặt
Hoàn thiện cơ học
Hoàn thiện tiêu chuẩn:
- Nhà máy hoàn thành: Tình trạng bề mặt sau khi chế tạo
- Chải xong: Mẫu vân gỗ định hướng đồng nhất
- Bead blasted: Kết cấu mờ đồng nhất
- đánh bóng: Nhiều mức độ bóng và mịn khác nhau
Những lưu ý cụ thể đối với nguyên mẫu:
- Chi phí so với vẻ ngoàiCân bằng yêu cầu thẩm mỹ với ngân sách
- Lựa chọn quy trìnhLựa chọn phương pháp hoàn thiện phù hợp
- Tác động của thời gian dẫn: Xem xét thời gian hoàn thành quy trình
- Yêu cầu chức năngĐáp ứng nhu cầu về hiệu suất
Xử lý hóa chất
Lớp phủ chuyển đổi:
- Lớp phủ phốt phát: Giúp tăng độ bám dính của sơn và khả năng chống ăn mòn
- Chuyển đổi cromat: Dùng để bảo vệ nhôm khỏi bị ăn mòn
- mạ Anode (Anodizing) : Lớp phủ nhôm trang trí và bảo vệ
- Màng hóa chất: Bảo vệ chống ăn mòn tạm thời
Những điểm cần xem xét khi thiết kế nguyên mẫu:
- Yêu cầu số lượng tối thiểuNhiều quy trình có kích thước lô tối thiểu.
- Thời báoThời gian thực hiện các quá trình hóa học
- Màu sắc phù hợpTính nhất quán giữa các lô hàng
- Những quy định về môi trường: Yêu cầu tuân thủ
Sơn và lớp phủ bột
Bản mẫu sơn:
- Sơn phun: Linh hoạt cho khối lượng hàng hóa thấp
- Màu sắc phù hợpPhát triển màu sắc theo yêu cầu
- Hoàn thiện nhiều giai đoạnHệ thống sơn lót và sơn phủ
- Yêu cầu đeo khẩu trangDùng cho ứng dụng phủ lớp chọn lọc
Sơn tĩnh điện cho nguyên mẫu:
- Kết thúc bềnKhả năng chống mài mòn và hóa chất tuyệt vời
- Lựa chọn màu sắc: Nhiều màu sắc tiêu chuẩn
- Ưu điểm môi trườngPhát thải VOC thấp
- Tính linh hoạt về số lượng tối thiểuThích hợp hơn một số loại sơn ướt để làm mẫu thử.
sơn chuyên dụng
Lớp phủ chức năng:
- Teflon/Chống dính: Về đặc tính phát hành
- lớp phủ dẫn điệnDùng để chắn nhiễu điện từ/tần số vô tuyến (EMI/RFI).
- Lớp phủ chống mài mònDành cho các ứng dụng có độ mài mòn cao.
- Lớp phủ nhiệtĐể quản lý nhiệt độ
Kết thúc trang trí:
- Kết thúc kết cấu: Các mẫu bề mặt tùy chỉnh
- Hiệu ứng kim loại: Hình dáng kim loại giả
- Đồ họa tùy chỉnh: Logo và dấu hiệu nhận dạng
- Hiệu ứng đặc biệtĐặc điểm thị giác độc đáo
Chương 11: Lắp ráp và tích hợp
Các phương pháp ghép nối cho nguyên mẫu
Chốt cơ khí:
- Chốt vítThường dùng nhất cho các nguyên mẫu
- Cài đặt đinh tánDành cho các khớp vĩnh viễn
- Chốt đặc biệt: Hệ thống tùy chỉnh hoặc độc quyền
- Lắp ghép kiểu épDùng cho các cụm lắp ráp chính xác
Quy trình hàn:
- Hàn hànChất lượng cao nhất, khả năng kiểm soát tốt nhất.
- Hàn MIGNhanh hơn, thích hợp cho vật liệu dày hơn
- Hàn điểmDùng để ghép các tấm với nhau.
- Hàn laser: Mối nối chính xác với độ biến dạng tối thiểu
Liên kết dính:
- Chất kết dính kết cấu: Dùng cho các mối nối có độ bền cao
- Trám SealantVì mục đích bảo vệ môi trường
- keo dẫn điện: Dùng cho các kết nối điện
- Trái phiếu tạm thời: Dùng cho việc lắp ráp và kiểm tra
Các yếu tố cần xem xét khi lắp ráp nguyên mẫu
Thiết kế để lắp ráp:
- Khả Năng Tiếp Cận: Khoảng cách an toàn của dụng cụ và khả năng tiếp cận của người vận hành
- Lập kế hoạch trình tựThứ tự lắp ráp logic
- Xếp chồng dung saiQuản lý các biến thể tích lũy
- Phòng chống lỗiCác tính năng thiết kế nhằm ngăn ngừa việc lắp ráp sai
Chất lượng trong lắp ráp:
- Xác minh phù hợp: Kiểm tra khả năng tương thích của các thành phần
- Kiểm soát mô-men xoắn: Siết chặt ốc vít đúng cách
- Xác minh căn chỉnhĐảm bảo vị trí lắp đặt linh kiện chính xác
- Thử nghiệm chức năng: Xác minh hoạt động lắp ráp
Yêu cầu lắp ráp đặc biệt
Lắp ráp phòng sạch:
- Dành cho các ứng dụng y tế hoặc điện tử
- Yêu cầu về môi trường được kiểm soát
- Quy trình xử lý đặc biệt
- Tài liệu và xác minh
Các cụm lắp ráp dùng cho kiểm thử và xác nhận:
- Tích hợp thiết bị đo lường
- Khả năng tiếp cận điểm kiểm tra
- Thiết kế dạng mô-đun cho phép thay đổi cấu hình.
- Tài liệu về cấu hình kiểm thử
Chương 12: Xu hướng và đổi mới trong tương lai
Tiến bộ công nghệ
Công nghệ chế tạo kỹ thuật số:
- Tối ưu hóa thiết kế theo AIPhân tích DFM tự động
- Tích hợp Digital TwinTạo mẫu và kiểm chứng ảo
- Cộng tác dựa trên đám mâyChia sẻ và phản hồi thiết kế theo thời gian thực
- Mô phỏng nâng caoMô hình hóa quy trình chính xác hơn
Công nghệ sản xuất tiên tiến:
- Sản xuất laiKết hợp các quy trình cộng và trừ
- Công cụ thông minh: Hệ thống đồ gá và dụng cụ thích ứng
- Tự động hóa robotTăng cường tự động hóa trong các xưởng sản xuất mẫu thử.
- Tích hợp IoTThiết bị và quy trình được kết nối
Đổi mới vật chất:
- Hợp kim tiên tiếnVật liệu mới với các đặc tính được cải tiến.
- Vật liệu thông minh: Vật liệu có đặc tính phản ứng
- Chất liệu bền vững: Các lựa chọn thân thiện với môi trường
- Tích hợp tổng hợpChế tạo vật liệu hỗn hợp
Xu hướng công nghiệp
Chu kỳ phát triển tăng tốc:
- Nhu cầu ngày càng tăng về việc tạo mẫu nhanh hơn
- Phương pháp phát triển đúng thời điểm
- Các phương pháp phát triển phần cứng linh hoạt
- Khả năng lặp lại nhanh chóng
Trọng tâm bền vững:
- hiệu quả sử dụng vật liệu và giảm thiểu chất thải
- Quy trình tiết kiệm năng lượng
- Vật liệu có thể tái chế và bền vững
- Xem xét tác động môi trường
Dân chủ hóa quy trình tạo mẫu thử:
- Điểm khởi đầu chi phí thấp hơn
- Cải thiện khả năng tiếp cận cho các công ty khởi nghiệp
- Tác động của giáo dục và phong trào chế tạo
- Phát triển nhờ huy động vốn cộng đồng
Ý nghĩa chiến lược
Lợi thế cạnh tranh:
- Tốc độ đưa sản phẩm ra thị trường là yếu tố khác biệt chính.
- Yêu cầu về chất lượng và độ chính xác ngày càng tăng.
- Áp lực về chi phí thúc đẩy các đổi mới về hiệu quả.
- Xu hướng tùy chỉnh và cá nhân hóa
Mô hình hợp tác:
- Sự hợp tác chặt chẽ hơn giữa các nhà thiết kế và nhà sản xuất.
- Các nhóm thiết kế và sản xuất tích hợp
- Các phương pháp hợp tác dài hạn
- Mô hình đồng phát triển và chia sẻ rủi ro
Chương 13: Lựa chọn đối tác chế tạo nguyên mẫu
Tiêu chí đánh giá
Năng lực kỹ thuật:
- Nhiều công nghệ chế tạo khác nhau có sẵn
- Kiến thức chuyên môn về vật liệu và quy trình
- Hệ thống và năng lực kiểm soát chất lượng
- Hỗ trợ kỹ thuật và hỗ trợ thiết kế
Các yếu tố kinh doanh:
- Có kinh nghiệm với các dự án và ngành nghề tương tự
- Theo dõi hồ sơ giao hàng đúng hẹn
- Giá cả và truyền thông minh bạch
- Khả năng mở rộng và năng lực đáp ứng nhu cầu trong tương lai
Liên kết chiến lược:
- Hiểu rõ mục tiêu phát triển của bạn
- Sẵn sàng hợp tác thay vì chỉ đơn thuần cung cấp hàng hóa.
- Tính linh hoạt để thích ứng với những thay đổi
- Tiềm năng mối quan hệ lâu dài
Phát triển quan hệ đối tác
Cam kết ban đầu:
- Đánh giá năng lực kỹ thuật
- Đánh giá dự án và phân tích tính khả thi
- Kiểm tra thông tin tham khảo và xem xét hồ sơ năng lực
- Xem xét dự án thí điểm
Xây dựng mối quan hệ:
- Giao thức truyền thông rõ ràng
- Thiết lập các chỉ số hiệu suất
- Hợp tác cải tiến liên tục
- Sự phù hợp trong lập kế hoạch chiến lược
Kết luận: Biến ý tưởng thành hiện thực
Chế tạo nguyên mẫu bằng tấm kim loại là một trong những giai đoạn quan trọng nhất trong quá trình phát triển sản phẩm phần cứng. Đó là thời điểm các khái niệm trừu tượng trở thành sản phẩm hữu hình, khi các thiết kế được kiểm chứng dựa trên các yêu cầu thực tế và khi những đổi mới bắt đầu những bước đầu tiên hướng tới thành công trên thị trường. Trong bối cảnh cạnh tranh hiện nay, khả năng sản xuất các nguyên mẫu chức năng một cách nhanh chóng và hiệu quả có thể quyết định sản phẩm nào thành công và sản phẩm nào không bao giờ ra thị trường.
Sự phát triển của công nghệ chế tạo nguyên mẫu tiếp tục mở rộng những khả năng hiện có. Từ các hệ thống cắt laser sản xuất các bộ phận phức tạp trong vài giờ đến các công nghệ tạo hình tiên tiến tạo ra các linh kiện chính xác mà không cần dụng cụ cứng, các nhà chế tạo nguyên mẫu ngày nay có khả năng chưa từng có để hỗ trợ phát triển sản phẩm. Những tiến bộ này, kết hợp với các công cụ thiết kế và cộng tác kỹ thuật số, đã giảm đáng kể thời gian và chi phí cần thiết để chuyển từ ý tưởng sang nguyên mẫu vật lý.
Việc chế tạo nguyên mẫu thành công không chỉ đòi hỏi năng lực kỹ thuật mà còn cần sự hợp tác, giao tiếp rõ ràng và tư duy chiến lược. Mối quan hệ hiệu quả nhất là sự kết hợp giữa tầm nhìn sản phẩm và kiến thức thị trường của khách hàng với chuyên môn sản xuất và kiến thức quy trình của nhà chế tạo. Cùng nhau, họ có thể vượt qua những thách thức trong phát triển nguyên mẫu, cân bằng tốc độ, chi phí, chất lượng và chức năng để tạo ra các giải pháp tối ưu.
Khi hướng tới tương lai, một số nguyên tắc quan trọng sẽ định hướng các chiến lược chế tạo nguyên mẫu thành công:
Sự hợp tác sớm
Việc hợp tác với các đối tác sản xuất ngay từ giai đoạn thiết kế ban đầu mang lại nhiều lợi ích đáng kể. Chuyên môn sản xuất của họ có thể giúp đưa ra các quyết định thiết kế sáng suốt, ngăn ngừa những sai lầm tốn kém và tối ưu hóa thiết kế cho cả giai đoạn tạo mẫu thử nghiệm và sản xuất hàng loạt.
Phương pháp lặp
Hãy coi việc tạo mẫu thử nghiệm như một quá trình học hỏi lặp đi lặp lại. Mỗi phiên bản mẫu thử nghiệm cung cấp những hiểu biết quý giá giúp cải tiến trong lần lặp tiếp theo, cuối cùng dẫn đến sản phẩm cuối cùng tốt hơn.
Tư duy toàn diện
Hãy xem việc chế tạo nguyên mẫu như một phần của chiến lược phát triển sản phẩm tích hợp, bao gồm thiết kế, kiểm định, thử nghiệm và chuẩn bị sản xuất. Mỗi giai đoạn đều bổ trợ và tối ưu hóa các giai đoạn khác.
Đầu tư chiến lược
Hãy xem việc chế tạo nguyên mẫu không phải là một khoản chi phí mà là một khoản đầu tư chiến lược vào sự thành công của sản phẩm. Chi phí tương đối khiêm tốn cho việc tạo nguyên mẫu kỹ lưỡng có thể ngăn ngừa những vấn đề tốn kém hơn nhiều trong quá trình sản xuất hoặc, tệ hơn, trên thị trường.
Đối với các công ty sẵn sàng đẩy nhanh quá trình phát triển phần cứng, chế tạo nguyên mẫu bằng tấm kim loại mang đến một con đường đã được chứng minh từ ý tưởng đến hiện thực. Bằng cách kết hợp tốc độ, độ chính xác và tính linh hoạt, nó cho phép đổi mới đồng thời quản lý rủi ro—một sự kết hợp thiết yếu trong thị trường cạnh tranh và năng động ngày nay.
Hành trình từ ý tưởng đến sản phẩm chưa bao giờ thú vị và dễ tiếp cận đến thế. Với đối tác chế tạo nguyên mẫu và phương pháp tiếp cận phù hợp, các công ty thuộc mọi quy mô đều có thể hiện thực hóa những đổi mới của mình, thử nghiệm chúng trong điều kiện thực tế, tinh chỉnh dựa trên phản hồi thiết thực và tự tin tiến tới sản xuất và ra mắt thị trường thành công.
Bạn đã sẵn sàng biến ý tưởng sản phẩm của mình thành hiện thực chưa?
Giải pháp chế tạo nguyên mẫu phù hợp đang chờ bạn – một giải pháp cân bằng giữa nhu cầu cụ thể của bạn về tốc độ, chất lượng, số lượng và ngân sách, đồng thời mở đường cho quá trình sản xuất thành công và thành công trên thị trường. Sản phẩm sáng tạo tiếp theo của bạn xứng đáng nhận được sự hợp tác chuyên nghiệp trong suốt hành trình từ ý tưởng đến hiện thực.
NOBLE là một liên doanh Anh-Trung có khả năng tự tiến hành nghiên cứu và phát triển, sản xuất và bán hàng.
Chúng tôi có hai hướng kinh doanh chính: “Sản phẩm chăm sóc” và “Sản xuất thông minh”.
Mảng kinh doanh “Sản phẩm Chăm sóc” cam kết trở thành nhà cung cấp hàng đầu các sản phẩm và dịch vụ chăm sóc thông minh, tập trung vào chăm sóc sắc đẹp, chăm sóc sức khỏe và chăm sóc người cao tuổi. Hiện tại, chúng tôi chủ yếu kinh doanh các sản phẩm triệt lông bằng IPL.
Chúng tôi có nhiều kinh nghiệm trong gia công kim loại tấm. Chúng tôi có thể cung cấp dịch vụ trọn gói, bao gồm thiết kế/sản xuất/lắp ráp/kiểm tra & thử nghiệm/đóng gói để hỗ trợ các dự án mới của bạn. Vui lòng liên hệ với chúng tôi nếu bạn có bất kỳ yêu cầu nào. Chúng tôi luôn sẵn sàng phục vụ. Vui lòng chia sẻ với chúng tôi bản vẽ, bao gồm bản vẽ 3D và bản vẽ 2D.







