
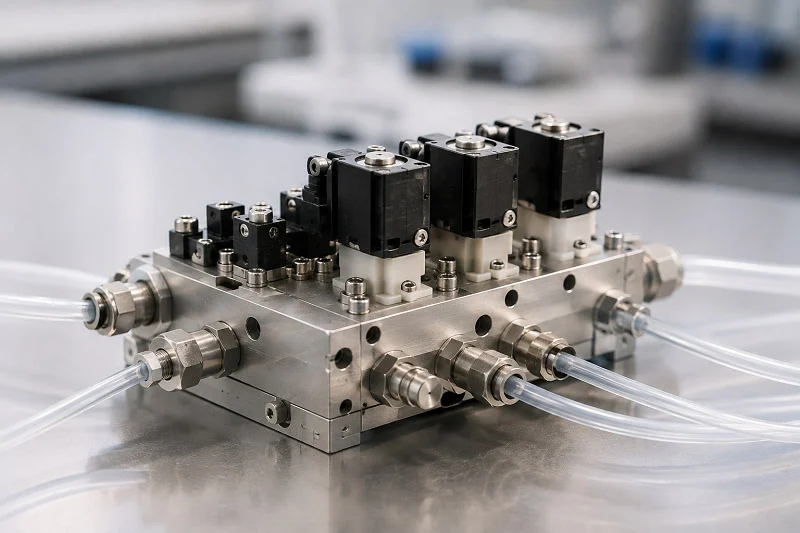
Việc lựa chọn đúng loại khối van thủy lực quyết định sự thành công của toàn bộ hệ thống. Một lựa chọn như vậy ảnh hưởng đến hiệu suất, chi phí và độ tin cậy lâu dài. Thị trường thủy lực đang cho thấy sự tăng trưởng thực sự - các báo cáo ước tính quy mô thị trường toàn cầu năm 2024 cho các bộ phận này vào khoảng 2.2 tỷ USD.
| Nguồn tin cho biết | Quy mô thị trường năm 2024 (Triệu đô la Mỹ) |
| Bảng thuộc tính báo cáo | 2190.4 |
| Phần hỏi đáp | 2304.3 |
Mỗi ứng dụng thủy lực đều đòi hỏi những sự đánh đổi khác nhau. Một số tập trung vào việc giảm trọng lượng. Một số khác cần chịu được áp suất cực cao. Môi trường hoạt động, chu kỳ làm việc và lịch bảo trì của hệ thống đều ảnh hưởng đến thiết kế khối van thủy lực tối ưu. Hiểu cách thức hoạt động của khối van thủy lực trong điều kiện thực tế giúp bạn tránh được những chi phí thiết kế lại tốn kém. Việc lựa chọn vật liệu thông minh và quy trình sản xuất chính xác biến một van đơn giản thành một thiết bị hoạt động đáng tin cậy. Hướng dẫn này sẽ trình bày chi tiết từng bước về những lựa chọn đó.
Định nghĩa khối van thủy lực và chức năng cốt lõi của nó
Hãy tưởng tượng một khối van thủy lực như người điều khiển giao thông cho hệ thống của bạn. Nó đảm nhiệm những nhiệm vụ khó khăn như di chuyển chất lỏng, kiểm soát áp suất và quản lý các bộ truyền động, tất cả trong một gói gọn gàng. Nhiệm vụ chính của các khối van thủy lực rất đơn giản: chúng kiểm soát dòng chảy của chất lỏng, áp suất và thời điểm chất lỏng đến. Nếu không có trung tâm điều khiển này, hệ thống của bạn sẽ cần nhiều đường ống và phụ kiện riêng biệt. Điều đó làm tăng trọng lượng, chi phí và các điểm có thể gây rò rỉ. Các khối van thủy lực giúp duy trì hoạt động tốt của các hệ thống này.
Vai trò của bộ chia trong hệ thống thủy lực
Bộ phân phối (manifold) là nền tảng của bất kỳ hệ thống thủy lực hiện đại nào. Nó giữ các bộ phận đúng vị trí và liên kết chúng thông qua các đường dẫn bên trong. Thiết kế này giúp giảm thiểu ống dẫn bên ngoài. Toàn bộ hệ thống trở nên nhỏ gọn hơn. Các khối van thủy lực đóng vai trò là bộ phận hỗ trợ chính, biến mớ ống dẫn lộn xộn thành một khối gọn gàng, có tổ chức. Hệ thống trở nên đơn giản hơn.
Điều chỉnh đường dẫn dòng chảy và áp suất.
Nhiệm vụ đầu tiên của các khối van thủy lực là dẫn chất lỏng đến nơi cần đến. Các bộ phận bên trong khác nhau có chức năng chặn hoặc cho phép chất lỏng chảy qua. Một số bộ phận giải phóng áp suất khi cần thiết. Một số khác ngăn chặn dòng chảy ngược có thể gây hư hại cho các bộ phận. Các lựa chọn tự động giúp tăng khả năng điều khiển cho các công việc phức tạp. Tất cả các bộ phận này hoạt động cùng nhau bên trong khối van.
Kiểm soát áp suất cũng quan trọng không kém. Các bộ phận kiểm soát áp suất giúp giữ mọi thứ trong tầm kiểm soát. Các bộ phận giảm áp duy trì mức chất lỏng nhất định ở phía hạ lưu. Các đường dẫn xả sẽ dẫn chất lỏng dư thừa trở lại bể chứa khi áp suất quá cao. Các bộ phận điều khiển trình tự sẽ chờ đến khi đạt được áp suất quan trọng, sau đó mới chuyển hướng dòng chảy đến nơi khác. Một số hệ thống sử dụng loại điều khiển bằng van phụ để kiểm soát tiên tiến hơn nữa. Điều này giúp ngăn ngừa rò rỉ và vỡ đường ống.
Hợp nhất các thành phần để giảm thiểu điểm rò rỉ.
Đây là một sự thật đơn giản về hệ thống thủy lực: mọi điểm rò rỉ đều có thể gây ra hỏng hóc. Mọi phụ kiện, mọi khớp nối, mọi kết nối đều có thể bị hỏng theo thời gian. Bằng cách tích hợp nhiều bộ phận vào một khối, bạn giảm đáng kể số lượng kết nối bên ngoài. Điều đó có nghĩa là ít điểm rò rỉ chất lỏng hơn. Khối van thủy lực cũng cung cấp sự hỗ trợ về mặt cấu trúc với thân bằng nhôm hoặc gang. Các khớp nối ống xử lý đầu vào, đầu ra và thoát nước một cách gọn gàng. Kết quả là một hệ thống hoạt động đáng tin cậy lâu hơn và cần ít bảo trì hơn. Hiệu suất tốt phụ thuộc vào sự tích hợp thông minh.
Các chỉ số hiệu suất chính cho khối van
Không phải tất cả các khối van thủy lực đều hoạt động giống nhau. Bạn cần kiểm tra một vài thông số quan trọng. Lưu lượng, áp suất định mức, dung sai rò rỉ và tuổi thọ chu kỳ dự kiến đều rất quan trọng. Hiệu suất của hệ thống thủy lực phụ thuộc vào việc lựa chọn đúng thông số cho từng công việc. Theo dõi các thông số này giúp cải thiện hiệu quả tổng thể.
Lưu lượng, công suất và áp suất định mức
Lưu lượng cho biết lượng chất lỏng mà khối van có thể di chuyển. Đối với nhu cầu lưu lượng tối đa 25 L/phút, hãy chọn bộ phận có lưu lượng định mức từ 30 đến 40 L/phút. Lượng lưu lượng dư thừa từ 25 đến 50% so với mức tối đa sẽ giúp bạn kiểm soát tốt hơn ở các cài đặt thấp. Áp suất định mức cũng quan trọng không kém. Đối với hệ thống có áp suất làm việc 40 bar, hãy chọn các bộ phận có áp suất định mức ít nhất gấp 1.5 lần con số đó, tức là 60 bar. Áp suất nổ phải lớn hơn 3 lần áp suất làm việc. Các loại van khác nhau có thể xử lý các phạm vi khác nhau. Các bộ phận điều khiển lưu lượng thấp xử lý tối đa 50 L/phút ở áp suất từ 64 đến 200 bar. Các bộ phận điều khiển áp suất cao có thể xử lý tối đa 100 L/phút ở áp suất từ 400 đến 700 bar. Các bộ phận cho độ giảm áp suất thấp có thể xử lý tối đa 1000 L/phút.
Khả năng chịu đựng rò rỉ và tuổi thọ chu kỳ hoạt động
Mức độ rò rỉ cho phép phụ thuộc vào mục đích sử dụng. Hệ thống cấp nguồn cho máy ép công nghiệp có thể chịu được một số rò rỉ bên trong. Tuy nhiên, thiết bị y tế hoặc linh kiện hàng không vũ trụ thì không thể. Thiết kế khối van, vật liệu làm kín và độ hoàn thiện bề mặt đều giúp kiểm soát điều này. Tuổi thọ chu kỳ tính toán số lần cơ cấu bên trong có thể đóng mở trước khi bị mòn. Các khối van thủy lực chất lượng cao sử dụng các ống trượt được tôi cứng và dung sai chặt chẽ để kéo dài tuổi thọ. Có thể kỳ vọng từ hàng nghìn đến hàng triệu chu kỳ tùy thuộc vào thiết kế và cách vận hành. Hệ thống thủy lực hoạt động tốt nhất khi khối van phù hợp với môi trường làm việc. Hiệu quả cao và hiệu suất mạnh mẽ phụ thuộc vào việc đảm bảo chính xác các chi tiết này.
Vật liệu cho khối van thủy lực
Việc lựa chọn vật liệu phù hợp cho khối van thủy lực là một nửa thành công của kỹ thuật. Vật liệu quyết định trọng lượng, độ bền, chi phí và khả năng chịu áp lực của khối van. Các ứng dụng thủy lực khác nhau đòi hỏi các nguyên vật liệu khác nhau. Một số hệ thống được lắp đặt trên thiết bị di động, nơi mỗi kilogram đều quan trọng. Một số khác lại được đặt trong nhà máy, nơi độ bền được ưu tiên hơn việc tiết kiệm trọng lượng. Hiểu được những sự đánh đổi này giúp bạn lựa chọn khối van phù hợp với từng công việc.
Hợp kim nhôm: Tiêu chuẩn công nghiệp
Nhôm chiếm ưu thế trong lĩnh vực chế tạo các khối van thủy lực vì những lý do chính đáng. Nó cung cấp tỷ lệ độ bền trên trọng lượng mà thép không thể sánh kịp. Một khối nhôm điển hình chỉ nặng bằng khoảng một phần ba so với khối thép tương đương. Việc tiết kiệm trọng lượng này có ý nghĩa rất lớn trong các ứng dụng di động như máy xúc, xe nâng và thiết bị nông nghiệp. Trọng lượng nhẹ hơn đồng nghĩa với hiệu quả nhiên liệu tốt hơn và việc lắp đặt dễ dàng hơn.
Nhôm cũng dẫn nhiệt tốt. Hệ thống thủy lực tạo ra nhiệt khi chất lỏng di chuyển qua các đường dẫn hẹp. Nhôm hút nhiệt đó ra khỏi các gioăng và van quan trọng, kéo dài tuổi thọ của chúng. Vật liệu này có khả năng chống ăn mòn tự nhiên, tạo thành một lớp oxit mỏng bảo vệ chống lại độ ẩm và nhiều hóa chất.
| Bất động sản | Phạm vi giá trị |
| Độ bền kéo | 185 – 250 MPa (27 – 36 ksi) |
| Yield Strength | 125 – 185 MPa (18 – 27 ksi) |
Những con số này cho thấy lý do tại sao nhôm có thể đáp ứng hầu hết các ứng dụng thủy lực một cách đáng tin cậy. Giới hạn chảy cho biết khi nào vật liệu bắt đầu biến dạng vĩnh viễn. Đối với một khối chịu được áp suất làm việc 250 bar, giới hạn chảy của nhôm cung cấp một biên độ an toàn thoải mái.
Không phải tất cả các hợp kim nhôm đều có hiệu suất như nhau. Việc lựa chọn hợp kim sẽ ảnh hưởng đến khả năng gia công, độ bền và các tiêu chuẩn môi trường.
- Hợp kim 6042Được sử dụng trong các cụm van và khối van khí nén và thủy lực, mang lại khả năng gia công được cải thiện và tuân thủ tiêu chuẩn RoHS.
- Hợp kim 6061Thường được sử dụng cho thân van thủy lực, van và các bộ phận van, nổi tiếng với tỷ lệ độ bền trên trọng lượng tốt và khả năng chống ăn mòn.
- Hợp kim 6262Được phát triển đặc biệt cho gia công cơ khí, sử dụng trong các khối van thủy lực, nhưng chứa chì và không đáp ứng các yêu cầu RoHS/ELV.
Sự khác biệt giữa tiêu chuẩn RoHS và các tiêu chuẩn khác ngày càng trở nên quan trọng. Các quy định ở châu Âu và các nơi khác hạn chế các chất độc hại. Nếu sản phẩm của bạn được vận chuyển quốc tế, hãy chọn hợp kim 6042 hoặc 6061 để tuân thủ quy định. Khả năng gia công của các hợp kim này cũng ảnh hưởng đến chi phí sản xuất. Khả năng gia công tốt hơn đồng nghĩa với thời gian chu kỳ nhanh hơn và ít hao mòn dụng cụ hơn.
Thép và thép không gỉ dùng cho hệ thống áp suất cao
Một số ứng dụng thủy lực đòi hỏi vật liệu vượt xa khả năng chịu đựng của nhôm. Áp suất cực cao, hóa chất mạnh và môi trường mài mòn đòi hỏi phải sử dụng thép. Thép carbon và thép hợp kim mang lại độ bền vượt trội. Thân khối bằng thép carbon có thể chịu được áp suất lên đến PN500 (7250 PSI). Mức áp suất đó sẽ làm biến dạng nhôm rất nhanh.
Thép cũng có khả năng chống mỏi tốt hơn nhôm. Các chu kỳ áp suất lặp đi lặp lại tạo ra ứng suất bên trong khối thép. Thép chịu được hàng triệu chu kỳ mà không bị nứt. Độ bền này khiến thép trở thành tiêu chuẩn cho các máy ép công nghiệp, thiết bị khai thác mỏ và hệ thống khoan ngoài khơi.
Thép không gỉ có khả năng chống ăn mòn cao. Nước mặn, hóa chất tẩy rửa và môi trường ẩm ướt sẽ tấn công thép carbon theo thời gian. Thép không gỉ chứa crom, tạo thành một lớp bảo vệ chống gỉ. Điều này làm cho nó trở nên lý tưởng cho hệ thống thủy lực hàng hải, thiết bị chế biến thực phẩm và sản xuất dược phẩm.
Nhược điểm là trọng lượng và chi phí. Khối thép nặng hơn đáng kể so với khối nhôm. Chi phí gia công cũng cao hơn vì vật liệu này cứng hơn và dễ làm hỏng dụng cụ cắt. Đối với thiết bị cố định, nơi trọng lượng không phải là vấn đề, thép là lựa chọn hợp lý. Nhưng đối với các ứng dụng di động, nhược điểm về trọng lượng thường khiến thép không được ưa chuộng.
Vật liệu thay thế: Đồng thau, nhựa và vật liệu composite
Ngoài hai loại vật liệu chính, một số nguyên liệu thô khác cũng phục vụ các nhu cầu thủy lực chuyên biệt. Đồng thau là một lựa chọn tiết kiệm chi phí cho các hệ thống áp suất thấp. Nó dễ gia công, chống ăn mòn và chịu được áp suất vừa phải mà không quá tốn kém. Nhiều hệ thống khí nén và mạch thủy lực áp suất thấp sử dụng các khối đồng thau một cách hiệu quả.
Các loại nhựa kỹ thuật như PEEK mở ra những khả năng hoàn toàn mới. Những vật liệu này có khả năng chống lại các hóa chất có thể phá hủy các khối kim loại. PEEK chịu được axit, bazơ, hydrocarbon và các môi trường ăn mòn khác mà không cần lớp phủ bảo vệ. Khả năng chống hóa chất này loại bỏ các hệ thống làm kín thứ cấp, đơn giản hóa thiết kế van và giảm độ phức tạp trong sản xuất.
Các yếu tố về khả năng tương thích hóa học cho thấy rằng trong khi PTFE duy trì khả năng kháng rộng hơn đối với các môi trường ăn mòn, PEEK lại thể hiện khả năng tương thích tốt với hầu hết các chất lỏng công nghiệp đồng thời mang lại hiệu suất cơ học vượt trội. Sự cân bằng giữa tính trơ về mặt hóa học và độ ổn định nhiệt-cơ học trở thành yếu tố quyết định trong việc lựa chọn vật liệu cho các ứng dụng có nhiệt độ trên 200°C.
PEEK cũng đáp ứng tiêu chuẩn chống cháy UL94 V-0. Điều này làm cho nó phù hợp với các ứng dụng yêu cầu cả tính trơ về mặt hóa học và an toàn. Vật liệu này nhẹ hơn nhiều so với kim loại, điều này rất hữu ích trong ngành hàng không vũ trụ và thiết bị di động.
Vật liệu composite kết hợp sợi với ma trận polymer để tạo ra các đặc tính tùy chỉnh. Chúng có độ bền cao với trọng lượng rất nhẹ. Tuy nhiên, vật liệu composite có giá thành cao hơn và đòi hỏi quy trình sản xuất chuyên biệt. Hầu hết các khối van thủy lực vẫn sử dụng nhôm hoặc thép trừ khi có yêu cầu cụ thể buộc phải lựa chọn vật liệu khác.
Việc lựa chọn nguyên vật liệu cuối cùng phụ thuộc vào yêu cầu của hệ thống. Áp suất định mức, ngân sách trọng lượng, khả năng tiếp xúc với hóa chất và chi phí đều là những yếu tố cần cân nhắc khi đưa ra quyết định. Một đối tác sản xuất giàu kinh nghiệm sẽ giúp bạn định hướng những lựa chọn này. NOBLE, một đối tác sản xuất hàng đầu tại Trung Quốc, chuyên về lựa chọn và gia công vật liệu. Chuyên môn của họ bao gồm cả gia công kim loại và nhựa, giúp khách hàng tự tin chuyển từ nguyên mẫu sang sản xuất hàng loạt. Họ hiểu rõ cách mỗi loại vật liệu hoạt động trong điều kiện thủy lực thực tế và có thể đề xuất lựa chọn phù hợp cho ứng dụng cụ thể của bạn.
Quá trình đúc cũng ảnh hưởng đến việc lựa chọn vật liệu. Một số hợp kim dễ đúc hơn những hợp kim khác. Nhôm dễ đúc, điều này làm cho nó lý tưởng cho sản xuất hàng loạt. Thép đòi hỏi các quy trình đúc phức tạp hơn. Hiểu rõ những hạn chế trong sản xuất này ngay từ đầu sẽ giúp tránh những chi phí thiết kế lại tốn kém sau này.
Các quy trình phù hợp cho Sản xuất khối van thủy lực
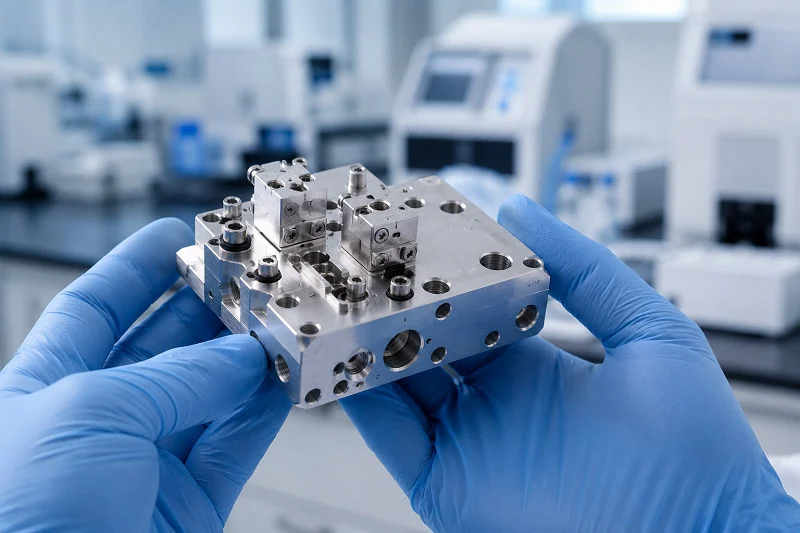
Việc lựa chọn vật liệu tốt nhất thôi chưa đủ. Bạn cũng cần có phương pháp chế tạo đúng. Cách bạn biến nguyên liệu thô thành khối thành phẩm sẽ ảnh hưởng đến chi phí, độ chính xác và hiệu quả hoạt động. Có ba bước chính: tạo hình dạng thô, cắt thành kích thước chính xác và xử lý bề mặt. Mỗi bước đều dựa trên bước trước đó. Nếu bạn thực hiện đúng cả ba bước, hệ thống thủy lực của bạn sẽ hoạt động như mong đợi.
Đúc và rèn: Tạo ra phôi
Mỗi khối van thủy lực đều bắt đầu từ một phôi. Phôi là hình dạng thô của chi tiết cuối cùng. Có hai cách chính để chế tạo các phôi này là đúc và rèn. Mỗi cách phù hợp với số lượng sản xuất và nhu cầu hiệu suất khác nhau.
Đúc khuôn là lựa chọn hàng đầu để sản xuất nhiều chi tiết nhanh chóng. Nhôm nóng được ép vào khuôn thép dưới áp suất cao. Kết quả là hình dạng gần giống với chi tiết cuối cùng. Điều đó có nghĩa là ít công đoạn cắt gọt hơn sau này. Đúc khuôn cho bề mặt nhẵn hơn và kích thước chính xác hơn so với rèn. Đối với phôi khối van, điều đó có nghĩa là các rãnh bên trong sẽ sạch hơn. Ít nhiễu loạn chất lỏng hơn có nghĩa là hiệu suất tốt hơn. Bảng dưới đây cho thấy những điểm khác biệt chính.
| Quy trình | Độ hoàn thiện bề mặt (RMS) | dung sai kích thước |
| Đúc chết | Mịn hơn so với rèn | Chặt hơn cả rèn |
| Giả mạo | 125 – 250 microinch | ±0.020 inch |
Phương pháp rèn hoạt động theo cách khác. Nó sử dụng nhiệt và áp suất để tạo hình kim loại. Cấu trúc hạt của kim loại sẽ thẳng hàng với hình dạng của chi tiết. Điều đó làm cho khối kim loại trở nên chắc chắn hơn. Rèn rất phù hợp cho các hệ thống thủy lực áp suất cao, nơi độ bền quan trọng hơn độ nhẵn bề mặt. Sự đánh đổi là rõ ràng. Các phôi rèn cần nhiều công đoạn gia công hơn để đạt được độ chính xác tương tự như các phôi đúc khuôn. Chúng cũng có giá thành cao hơn khi sản xuất số lượng lớn.
Việc lựa chọn giữa hai phương pháp này phụ thuộc vào số lượng chi tiết bạn cần và độ bền cần thiết của chúng. Đúc khuôn phù hợp với hàng nghìn chi tiết. Rèn thích hợp với số lượng ít hơn hoặc các công việc chịu áp suất rất cao. Nhiều nhà sản xuất sử dụng cả hai phương pháp tùy thuộc vào từng công việc. Hiểu rõ các lựa chọn này sẽ giúp bạn chọn đúng hướng cho việc sản xuất van đúc của mình.
Cơ khí CNCĐạt được độ chính xác
Phôi chỉ là bước khởi đầu. Độ chính xác thực sự đến từ gia công CNC. Quá trình này biến một chi tiết đúc hoặc rèn thô thành một khối van thủy lực hoàn chỉnh với kích thước chính xác. Nếu không có nó, các rãnh bên trong sẽ không thẳng hàng. Toàn bộ hệ thống sẽ bị rò rỉ hoặc hỏng hóc.
Trung tâm gia công CNC sử dụng các dụng cụ cắt quay để loại bỏ vật liệu. Chúng phay các bề mặt phẳng, khoan lỗ và tạo ra các rãnh bên trong phức tạp. Những rãnh này là các mạch máu của hệ thống thủy lực. Chúng vận chuyển chất lỏng từ cổng này sang cổng khác với lực cản rất nhỏ. Độ chính xác của các rãnh này quyết định hiệu quả hoạt động của khối máy.
Dung sai điển hình cho các khối van thủy lực dao động từ ±0.001 đến ±0.005 inch đối với các chi tiết quan trọng. Kích thước lỗ khoan cho các trục van thường cần độ chính xác cao hơn nữa. Bề mặt các khu vực làm kín phải đủ nhẵn để ngăn rò rỉ. Một máy CNC tốt có thể duy trì các thông số này trên hàng trăm hoặc hàng nghìn chi tiết.
Các trung tâm gia công hiện đại cũng xử lý được các hình dạng phức tạp. Kỹ sư có thể thiết kế các kênh bên trong giúp giảm tổn thất áp suất. Họ có thể đặt các cổng chính xác ở vị trí cần thiết. Máy móc tuân theo mô hình CAD một cách chính xác. Không cần phỏng đoán, không cần điều chỉnh bằng tay.
Đối với sản xuất số lượng lớn, nhiều trung tâm gia công hoạt động đồng thời. Một máy gia công thô chi tiết. Một máy khác hoàn thiện các bề mặt quan trọng. Máy thứ ba khoan các lỗ sâu cho đường dẫn chất lỏng. Sự phân công công việc này giúp rút ngắn thời gian chu kỳ và duy trì chất lượng ổn định. Mỗi máy tập trung vào một loại công việc. Cách tiếp cận này giúp giảm thời gian chuyển đổi và tăng độ chính xác.
Gia công sau và Xử lý bề mặt
Quá trình gia công cơ khí để lại các cạnh sắc và gờ kim loại. Những gờ này phải được loại bỏ trước khi khối máy được đưa vào sử dụng. Một gờ kim loại nhỏ trong hệ thống thủy lực có thể làm hỏng các gioăng, làm tắc van và gây ra những hỏng hóc lớn. Việc loại bỏ gờ kim loại không phải là tùy chọn. Đó là một bước quan trọng trong quá trình sản xuất.
Bước đầu tiên là loại bỏ bavia. Công nhân sử dụng dụng cụ cầm tay, bàn chải mài mòn hoặc phương pháp gia nhiệt để loại bỏ mọi cạnh sắc. Máy loại bỏ bavia tự động có thể xử lý khối lượng lớn. Đối với các rãnh bên trong phức tạp, các dụng cụ đặc biệt có thể tiếp cận mọi ngóc ngách. Mục tiêu là tạo ra một khối không có cạnh sắc ở bất cứ đâu.
Bước tiếp theo là làm sạch. Dung dịch gia công, vụn kim loại và bụi bẩn phải được loại bỏ hoàn toàn. Bể làm sạch siêu âm sử dụng sóng âm tần số cao để chà rửa mọi bề mặt. Tia nước áp suất cao sẽ thổi bay những vết bẩn cứng đầu. Mục tiêu là một khối vật liệu hoàn toàn sạch sẽ, sẵn sàng cho việc phủ lớp hoặc lắp ráp.
Các phương pháp xử lý bề mặt tạo thêm lớp bảo vệ cuối cùng. Anod hóa là phương pháp phổ biến cho các khối nhôm. Nó tạo ra một lớp oxit cứng, chống gỉ trên bề mặt. Lớp phủ anod hóa cũng cải thiện khả năng chống mài mòn. Đối với các khối thép, mạ kẽm hoặc niken giúp chống gỉ. Quá trình thụ động hóa xử lý thép không gỉ để tăng cường lớp oxit tự nhiên của nó.
Một số công việc cần lớp phủ đặc biệt. Anod hóa cứng cho khả năng chống mài mòn cực cao. Niken không điện phân cho khả năng chống hóa chất. Lớp phủ PTFE cho ma sát thấp. Phương pháp xử lý phù hợp phụ thuộc vào môi trường làm việc. Một đối tác sản xuất lành nghề có thể giúp bạn lựa chọn.
Kiểm soát chất lượng được thực hiện ở mọi bước. Kiểm tra kích thước xác nhận khối vật liệu đáp ứng đúng bản vẽ. Kiểm tra áp suất xác minh khối vật liệu có thể chịu được áp suất làm việc mà không bị rò rỉ. Kiểm tra lưu lượng đo lường hiệu suất của các kênh bên trong. Bất kỳ khối vật liệu nào không đạt các bài kiểm tra này đều bị loại bỏ.
NOBLE quy tụ tất cả những kỹ năng này dưới một mái nhà. Bí quyết sản xuất của họ bao gồm cả gia công kim loại và nhựa. Họ xử lý việc tạo mẫu thử, sản xuất số lượng nhỏ và sản xuất quy mô lớn. Đội ngũ của họ hiểu rõ từng quy trình ảnh hưởng đến sản phẩm cuối cùng như thế nào. Họ có thể đề xuất phương pháp đúc, kế hoạch gia công và xử lý bề mặt phù hợp cho công việc cụ thể của bạn. Mối quan hệ hợp tác như vậy giúp tiết kiệm thời gian và giảm thiểu rủi ro.
Yêu cầu về độ chính xác đối với khối van thủy lực
Độ chính xác là yếu tố quyết định độ tin cậy của khối van thủy lực thay vì bị rò rỉ. Hình dạng bên trong quyết định độ kín của các gioăng, độ trơn tru khi các bộ phận chuyển động và tuổi thọ của hệ thống. Những sai sót nhỏ trong gia công có thể dẫn đến những vấn đề lớn khi áp suất tăng cao. Việc xác định thông số chính xác ngay từ đầu sẽ giúp tránh được rắc rối về sau.
Dung sai và hình học quan trọng
Đường kính lỗ khoan là thông số quan trọng nhất. Lỗ khoan chứa con trượt dẫn hướng dòng chảy thủy lực. Nếu đường kính lỗ khoan quá lớn, chất lỏng sẽ rò rỉ qua con trượt và chảy vào bên trong. Nếu quá nhỏ, con trượt sẽ bị kẹt và van sẽ bị tắc. Dung sai đường kính lỗ khoan thường nằm trong khoảng ±0.001 đến ±0.005 inch, tùy thuộc vào từng ứng dụng. Các hệ thống hoạt động nhiều chu kỳ cần dung sai chặt hơn trong phạm vi đó.
Độ hoàn thiện bề mặt cũng quan trọng không kém. Bề mặt thô ráp làm hỏng gioăng và khiến chất lỏng rò rỉ. Bề mặt làm kín trên khối van thủy lực cần có độ nhám Ra ≤0.8 μm. Độ nhẵn đó cho phép vòng chữ O và gioăng khớp đúng cách. Bề mặt làm kín kim loại với kim loại cần có độ hoàn thiện tương tự để ngăn rò rỉ dưới áp suất.
Độ phẳng và độ song song kiểm soát cách khối này kết nối với các bộ phận khác. Bề mặt lắp đặt bị cong vênh sẽ làm xoắn bố cục các cổng và gây rò rỉ bên trong. Dung sai độ phẳng của bề mặt làm kín phải nằm trong khoảng ±0.003–0.005 mm. Phạm vi hẹp này đảm bảo tiếp xúc đều trên toàn bộ bề mặt. Đối với bề mặt lắp đặt, dung sai độ phẳng 0.002 inch (0.0508 mm) trên khu vực bố cục các cổng sẽ ngăn ngừa sự biến dạng có thể làm hỏng lớp làm kín.
Tính song song phụ thuộc vào độ phẳng. Mặt trên và mặt dưới của khối máy phải luôn song song với nhau. Nếu chúng bị lệch, khối máy sẽ bị xoắn khi được bắt vít. Sự xoắn đó gây áp lực lên các vòng đệm và làm giảm tuổi thọ của chúng. Gia công tốt giúp duy trì tính song song trong cùng phạm vi với độ phẳng.
Vai trò của đo lường học trong Kiểm tra chất lượng
Bạn không thể quản lý những gì bạn không thể đo lường. Khoa học đo lường cung cấp cho bạn dữ liệu để xác nhận mỗi khối van thủy lực đáp ứng đúng thông số kỹ thuật. Máy đo tọa độ (CMM) thực hiện công việc phức tạp này. Một máy CMM sẽ dò khối van tại hàng chục điểm và so sánh các kết quả đo với mô hình CAD. Nó kiểm tra đường kính lỗ khoan, vị trí lỗ, độ phẳng và độ song song chỉ trong một lần thiết lập.
Dữ liệu từ máy đo tọa độ (CMM) giúp phát hiện các vấn đề trước khi linh kiện được xuất xưởng. Một lỗ khoan bị lệch khỏi dung sai sẽ bị loại bỏ sớm. Một bề mặt lắp ráp không đạt độ phẳng sẽ được gia công lại hoặc loại bỏ. Quá trình kiểm tra này bảo vệ hệ thống của bạn khỏi những lỗi phát sinh sớm.
Kiểm tra kích thước chỉ cho biết một phần câu chuyện. Kiểm tra chức năng xác nhận hành vi thực tế. Kiểm tra áp suất là quá trình đổ đầy chất lỏng vào khối và giữ ở áp suất hoạt động. Khối phải giữ được áp suất đó mà không bị rò rỉ ra bên ngoài. Kiểm tra lưu lượng đo lượng chất lỏng di chuyển qua mỗi cổng và kiểm tra sự rò rỉ bên trong. Kết hợp lại, các thử nghiệm này xác nhận khối hoạt động đúng như thiết kế.
Kiểm tra hiệu suất van giúp kết nối mọi thứ lại với nhau. Nó cho phép van đã lắp ráp hoạt động hết công suất, đồng thời kiểm tra thời gian phản hồi, độ sụt áp và rò rỉ. Thử nghiệm này phát hiện các vấn đề mà kiểm tra kích thước bỏ sót, chẳng hạn như trục van bị kẹt ở nhiệt độ cao hoặc gioăng bị rò rỉ khi rung động.
Mỗi lô khối van thủy lực đều phải trải qua quy trình kiểm tra đo lường nghiêm ngặt như nhau. Kiểm tra sản phẩm đầu tiên xác minh thiết lập. Kiểm tra trong quá trình sản xuất giúp phát hiện sai lệch sớm. Kiểm tra cuối cùng xác nhận sản phẩm hoàn thiện. Cách tiếp cận nhiều lớp này giúp duy trì chất lượng ổn định trên hàng nghìn sản phẩm. Một đối tác sản xuất có năng lực đo lường mạnh mẽ sẽ giảm thiểu rủi ro và cung cấp các khối van hoạt động đáng tin cậy trong thực tế.
Những yếu tố cần cân nhắc chính khi thiết kế khối van thủy lực
Thiết kế tốt đòi hỏi phải có kế hoạch. Các kỹ sư phải suy nghĩ về cách khối máy được chế tạo, cách nhiệt truyền qua nó và cách nó liên kết với phần còn lại của hệ thống. Làm đúng ba khía cạnh này sẽ giúp hệ thống thủy lực hoạt động trơn tru thay vì gây ra sự cố ở mỗi bước.
Thiết kế cho khả năng sản xuất (DFM)
Mục tiêu của DFM (Thiết kế cho sản xuất) rất đơn giản: Làm cho chi tiết dễ chế tạo mà vẫn đảm bảo chức năng của nó. Mỗi đường cắt thừa, dung sai chặt chẽ và góc cạnh bất thường đều làm tăng chi phí. Thiết kế thông minh sẽ giảm chi phí đó.
Hãy bắt đầu với dung sai. Chỉ những bề mặt tiếp xúc với gioăng hoặc ống dẫn hướng mới cần dung sai chặt chẽ nhất. Phần còn lại của khối có thể có dung sai lỏng hơn. Thay đổi dung sai từ ±0.01mm thành ±0.05mm trên một mặt không tiếp xúc có thể giảm một nửa chi phí của chi tiết đó. Điều này giúp tiết kiệm đáng kể chi phí cho từng bộ phận.
Tiếp theo, hãy nghĩ đến việc tiếp cận dụng cụ. Các góc trong cần có bán kính. Một nguyên tắc tốt là tạo bán kính đó ít nhất bằng 1/8 chiều sâu của hốc. Điều đó cho phép dao cắt sử dụng dụng cụ ngắn hơn và cứng cáp hơn. Ít rung lắc hơn đồng nghĩa với bề mặt hoàn thiện tốt hơn và tuổi thọ dụng cụ dài hơn.
Độ dày thành và tỷ lệ các chi tiết cũng rất quan trọng. Đối với khối kim loại, giữ độ dày thành trên 0.8mm. Đối với nhựa, trên 1.5mm. Độ sâu lỗ nên nhỏ hơn 10 lần đường kính. Chiều cao chi tiết không được vượt quá 4 lần chiều rộng. Những quy tắc này giúp ngăn ngừa rung động, biến dạng và gãy dụng cụ. Các khối van thủy lực tốt tuân thủ các hướng dẫn này ngay từ đầu. Thiết kế van tốt nhất tính đến các giới hạn sản xuất ngay từ đầu. Kiểm soát lưu lượng tốt bắt đầu từ dung sai hợp lý.
Quản lý nhiệt và động lực học chất lỏng
Nhiệt độ cao là kẻ thù của tất cả các hệ thống thủy lực. Chất lỏng sẽ loãng hơn khi nóng lên. Các gioăng bị mòn nhanh hơn. Toàn bộ hệ thống mất đi hiệu suất. Thiết kế van tốt giúp kiểm soát nhiệt độ này.
Kích thước và hình dạng kênh dẫn quyết định cách chất lỏng chuyển động. Kênh dẫn rộng hơn sẽ làm giảm áp suất ít hơn. Nhưng nó cũng chiếm không gian và tăng trọng lượng. Mấu chốt là tìm ra sự cân bằng. Các khúc cua gấp tạo ra sự nhiễu loạn. Nhiễu loạn sinh nhiệt. Các khúc cua mượt mà, dần dần giữ cho dòng chảy ổn định và mát. Thiết kế phù hợp giúp kiểm soát nhiệt độ của chất lỏng.
Vật liệu chế tạo khối cũng đóng vai trò quan trọng. Nhôm hút nhiệt từ chất lỏng, giúp hệ thống duy trì nhiệt độ ổn định. Thép giữ nhiệt lâu hơn. Đối với các mạch có lưu lượng cao, việc trải rộng các kênh sẽ hữu ích. Diện tích bề mặt lớn hơn đồng nghĩa với việc nhiệt lượng thoát ra khỏi chất lỏng nhiều hơn.
Tối ưu hóa đường dẫn dòng chảy là một phần cốt lõi của các khối van thủy lực hiện đại. Các kỹ sư sử dụng phần mềm mô phỏng để kiểm tra các bố cục kênh khác nhau. Họ tìm kiếm những điểm mà dòng chảy bị chậm lại hoặc tăng tốc quá mức. Mỗi cải tiến về dòng chảy đều đồng nghĩa với hiệu suất tốt hơn và tuổi thọ linh kiện dài hơn. Bố cục thủy lực phải cân bằng giữa hiệu quả và chi phí sản xuất. Các khối van thủy lực được thiết kế tốt sẽ quản lý nhiệt tốt hơn. Hệ thống thủy lực tốt dựa trên các đường dẫn dòng chảy thông minh.
Tích hợp với các thành phần hệ thống
Khối van không hoạt động độc lập. Nó kết nối với bơm, bộ truyền động và các bộ phận khác. Các giao diện giữa các bộ phận này phải khớp chính xác. Tiêu chuẩn hóa giúp điều này trở nên khả thi.
Tiêu chuẩn lắp đặt phổ biến nhất là ISO 4401. Bạn cũng có thể nghe thấy nó được gọi là NFPA D03, CETOP 3 hoặc NG6. Tất cả các tên gọi này đều chỉ cùng một điều. Tiêu chuẩn này xác định vị trí các cổng, kích thước của chúng và vị trí các bu lông. Một khối van tuân theo tiêu chuẩn ISO 4401 có thể sử dụng van từ nhiều nhà sản xuất khác nhau. Sự linh hoạt đó giúp tiết kiệm thời gian và tiền bạc.
Bố cục giao diện cho tấm đế phụ kích thước 03 tuân theo tiêu chuẩn ISO 4401. Tiêu chuẩn này cũng bao gồm các van CETOP 3 (NG6, D03) và CETOP 5 (NG10, D05). Đây là những kiểu bố trí phổ biến nhất trong ngành. Việc sử dụng chúng có nghĩa là khối van của bạn có thể hoạt động với các bộ phận có sẵn trên thị trường.
Các khối van thủy lực dạng mô-đun được xây dựng dựa trên ý tưởng này. Chúng cho phép bạn ghép các chức năng lại với nhau mà không cần gia công tùy chỉnh. Cần thêm một chức năng? Thêm một khối khác. Cách tiếp cận này giúp giảm thời gian thiết kế và giúp việc thay đổi trong tương lai dễ dàng hơn. Các hệ thống này thích ứng tốt khi yêu cầu thay đổi. Các khối van thủy lực tích hợp đi theo hướng ngược lại. Chúng kết hợp nhiều chức năng vào một khối tùy chỉnh duy nhất. Điều đó tiết kiệm không gian và trọng lượng nhưng lại cố định thiết kế. Các hệ thống khác nhau có những nhu cầu khác nhau.
Cả hai phương pháp đều có ưu điểm riêng. Điều quan trọng là phải biết phương pháp nào phù hợp với hệ thống của bạn. Các cổng, gioăng và kiểu lắp đặt tiêu chuẩn hóa giúp mọi thứ hoạt động trơn tru. Nếu không có chúng, mỗi kết nối sẽ trở thành một công việc tùy chỉnh. Điều đó làm tăng chi phí và trì hoãn mọi dự án. Các khối van thủy lực tiêu chuẩn hóa kết nối dễ dàng hơn. Các bộ phận tiêu chuẩn hóa cho phép bạn kiểm soát tốt hơn quá trình lắp ráp cuối cùng. Hệ thống thủy lực đáng tin cậy phụ thuộc vào sự tích hợp tốt. Các khối van thủy lực tích hợp hoạt động tốt cho các thiết kế cố định. Hiệu suất thủy lực được cải thiện với những lựa chọn thông minh.
Hợp tác cùng NOBLE để đáp ứng nhu cầu về khối van thủy lực của bạn.

Năng lực sản xuất toàn diện của chúng tôi
NOBLE cung cấp mọi thứ bạn cần cho các khối van thủy lực. Họ làm việc với cả kim loại và nhựa. Điều đó có nghĩa là chỉ cần một đối tác duy nhất đảm nhiệm toàn bộ công việc. Bạn không cần phải tìm kiếm nhiều nhà cung cấp khác nhau. Cho dù bạn cần một ống góp đơn giản hay một khối van thủy lực phức tạp, họ đều có thể giúp bạn.
Đội ngũ sản xuất của họ biết cách lựa chọn vật liệu phù hợp. Họ hiểu rõ những sự đánh đổi đối với các hệ thống thủy lực khác nhau. Đối với các công việc áp suất cao, họ khuyên dùng thép. Đối với thiết bị di động, họ đề xuất nhôm. Để chống ăn mòn hóa học, họ sử dụng PEEK. Loại kiến thức đó rất có giá trị đối với bất kỳ dự án công nghệ thủy lực nào.
Xưởng sản xuất đảm nhiệm việc chế tạo van quy mô lớn. Họ vận hành các dây chuyền đúc khuôn cho các đơn đặt hàng số lượng lớn. Họ có các trung tâm gia công CNC với độ chính xác cao. Họ tự thực hiện các công đoạn xử lý bề mặt. Quá trình anod hóa, mạ và làm sạch đều được thực hiện tại cùng một địa điểm. Họ kiểm soát chất lượng của từng khối động cơ.
Cam kết về chất lượng và chứng nhận
Chất lượng là một hệ thống tại NOBLE. Họ đạt chứng nhận ISO 9001:2015 về quản lý chất lượng tổng thể. Tiêu chuẩn này bao gồm mọi thứ từ kiểm tra đầu vào đến thử nghiệm cuối cùng. Họ cũng có chứng nhận ISO 13485:2016 cho thiết bị y tế. Chứng nhận này yêu cầu kiểm soát chặt chẽ hơn đối với quy trình sản xuất. Hệ thống chất lượng của họ đáp ứng mọi yêu cầu. Nếu các khối van thủy lực của bạn cần đạt tiêu chuẩn y tế, NOBLE sẵn sàng đáp ứng.
Kiểm tra là một phần cốt lõi trong quy trình làm việc của họ. Mỗi khối đều trải qua quá trình kiểm tra kích thước. Máy đo tọa độ (CMM) xác minh các đặc điểm quan trọng. Kiểm tra áp suất xác nhận khối có thể đáp ứng được định mức. Kiểm tra lưu lượng đo hiệu suất kênh bên trong. Công việc kiểm tra giúp phát hiện sớm các vấn đề. Mỗi lần kiểm tra đều cải thiện hiệu suất thủy lực tổng thể.
Quá trình kiểm tra còn tiến hành sâu hơn nữa. Họ thực hiện kiểm tra hiệu suất trên các van đã lắp ráp. Họ kiểm tra thời gian phản hồi và tuổi thọ chu kỳ. Họ đo dung sai rò rỉ. Họ kiểm tra cách khối van xử lý chất lỏng thủy lực dưới áp suất. Dữ liệu đó giúp bạn xác thực thiết kế thủy lực của mình. Nó mang lại cho bạn sự tự tin về các bộ phận. Họ kiểm soát mọi bước thông qua việc xem xét cẩn thận.
Một sự hợp tác toàn diện từ khâu lên ý tưởng đến lắp ráp.
NOBLE không chỉ sản xuất linh kiện. Họ còn giúp bạn thiết kế chúng. Các kỹ sư của họ sẽ xem xét mô hình CAD của bạn. Họ đề xuất những cải tiến cho quy trình thiết kế. Họ tìm cách giảm thiểu các bước gia công. Họ đề xuất các vật liệu tốt hơn. Phản hồi sớm đó giúp tiết kiệm chi phí và nâng cao hiệu quả.
Giá trị thực sự đến từ việc hợp tác với một đối tác duy nhất cho toàn bộ dự án. NOBLE cung cấp các khối van thủy lực hoàn chỉnh, sẵn sàng để tích hợp. Họ đảm nhiệm việc tạo mẫu, thử nghiệm và sản xuất. Họ quản lý toàn bộ dự án. Bạn không cần phải phối hợp với nhiều nhà cung cấp khác nhau. Một đối tác thủy lực duy nhất giúp đơn giản hóa mọi thứ. Điều đó giảm thiểu công việc hành chính và cải thiện hiệu quả hệ thống. Họ xử lý tất cả các yêu cầu và linh kiện thủy lực tại một nơi duy nhất.
Họ theo dõi mọi dự án so với các mục tiêu đã đề ra. Hiệu suất, chi phí và tiến độ đều được đo lường. Các bản cập nhật thường xuyên giúp bạn nắm bắt tình hình. Nếu có bất kỳ thay đổi nào, họ sẽ điều chỉnh nhanh chóng. Mục tiêu là một sản phẩm hoạt động đúng như mong muốn. Đúng tiến độ. Trong phạm vi ngân sách. Họ hiểu rõ các hệ thống chất lỏng phức tạp. Đó là những gì mà một mối quan hệ đối tác cung cấp dịch vụ toàn diện mang lại.
Hệ thống thủy lực của bạn cần các thành phần thủy lực. Các kỹ sư thủy lực giỏi lựa chọn vật liệu thủy lực cẩn thận. Áp suất thủy lực rất quan trọng. Lưu lượng thủy lực cũng vậy. Khối van thủy lực hợp nhất các đường dẫn và giảm các điểm hỏng hóc. Thiết kế thủy lực tốt cần xem xét các hiệu ứng nhiệt. Hệ thống thủy lực hoạt động dựa trên kế hoạch. Hãy lựa chọn van thủy lực một cách khôn ngoan. Vị trí ảnh hưởng đến lưu lượng. Mỗi van cần có bố trí. Việc tích hợp hệ thống đòi hỏi kế hoạch. Hệ thống cần thiết kế. Các hệ thống thủy lực hiện đại sử dụng công nghệ sản xuất bồi đắp. Marotta Controls sử dụng công nghệ thiêu kết laser chọn lọc. Thiết kế của họ giảm khối lượng đến 79% trong khi hiệu suất dòng chảy được cải thiện đến 60%. Khối van thủy lực được hưởng lợi từ sự đổi mới này. Khối van thủy lực có được các khả năng mới và trở nên nhẹ hơn. Một đối tác như NOBLE sẽ hướng dẫn những quyết định này.
Câu hỏi thường gặp về sản xuất khối van thủy lực
Tôi nên chọn vật liệu nào cho khối van của mình?
Nhôm là vật liệu phù hợp cho hầu hết các hệ thống thủy lực. Nó nhẹ và có khả năng tản nhiệt tốt. Thép có thể chịu được áp suất cao hơn và bền hơn dưới tác động của ứng suất. Hãy lựa chọn vật liệu dựa trên áp suất làm việc, giới hạn trọng lượng và môi trường hoạt động. Một đối tác sản xuất có thể giúp bạn cân nhắc những sự đánh đổi này cho khối van thủy lực của bạn.
Sự khác biệt giữa đúc chết và rèn?
Đúc khuôn sử dụng phương pháp ép nhôm nóng chảy vào khuôn thép. Phương pháp này tạo ra nhiều chi tiết nhanh chóng với bề mặt nhẵn mịn. Rèn định hình kim loại được nung nóng dưới áp lực. Phương pháp này tạo ra cấu trúc hạt chắc chắn hơn nhưng cần nhiều công đoạn gia công hơn. Chọn đúc khuôn nếu muốn sản xuất số lượng lớn, chọn rèn nếu muốn sản xuất hàng loạt và chọn rèn nếu muốn sản phẩm bền chắc.
Độ chính xác của dung sai cần phải đạt mức nào?
Đường kính lỗ khoan thường nằm trong khoảng ±0.001 đến ±0.005 inch. Bề mặt tiếp xúc cần có độ nhám bề mặt Ra ≤0.8 μm. Độ phẳng nằm trong khoảng ±0.003-0.005 mm. Chỉ những bề mặt quan trọng mới cần độ chính xác cao nhất. Dung sai lỏng lẻo trên các bề mặt không tiếp xúc sẽ gây tốn kém đáng kể.
Làm thế nào để ngăn ngừa rò rỉ trong cụm van?
Hãy bắt đầu bằng việc lắp ráp chắc chắn. Ít mối nối bên ngoài hơn đồng nghĩa với ít điểm rò rỉ hơn. Sau đó, kiểm soát độ hoàn thiện bề mặt ở các khu vực làm kín. Sử dụng vật liệu làm kín phù hợp với chất lỏng của bạn. Cuối cùng, kiểm tra áp suất từng khối trước khi vận chuyển. Những bước này giúp phát hiện sớm các sự cố thủy lực.
Tôi có thể sử dụng nhựa cho cụm van của mình không?
Đúng vậy, đối với những công việc cụ thể. PEEK có khả năng chống lại các hóa chất phá hủy kim loại. Nó cũng đáp ứng tiêu chuẩn chống cháy UL94 V-0. Khối nhựa nhẹ hơn nhiều so với kim loại. Nhưng chúng đắt hơn và cần quy trình sản xuất khác. Hãy sử dụng chúng khi khả năng chống hóa chất hoặc trọng lượng là yếu tố quan trọng nhất.
Bộ van của tôi sẽ dùng được bao lâu?
Tuổi thọ chu kỳ phụ thuộc vào thiết kế và điều kiện vận hành. Các trục quay được tôi cứng và dung sai chặt chẽ giúp kéo dài tuổi thọ. Có thể đạt hàng nghìn đến hàng triệu chu kỳ. Các khối chất lượng cao hơn với vật liệu tốt hơn sẽ bền hơn. Hãy chọn khối phù hợp với chu kỳ làm việc của bạn để đạt kết quả tốt nhất.
Nhà sản xuất của tôi cần có những chứng nhận nào?
Hãy tìm kiếm chứng nhận ISO 9001:2015 làm tiêu chuẩn cơ bản. Chứng nhận này bao gồm quản lý chất lượng chung. Đối với thiết bị y tế, ISO 13485:2016 bổ sung các biện pháp kiểm soát nghiêm ngặt hơn. Các chứng nhận này cho thấy nhà sản xuất tuân thủ các quy trình đã được ghi chép lại. Chúng cũng chứng minh rằng việc kiểm tra được thực hiện ở mọi giai đoạn sản xuất.
Làm thế nào để chọn được đối tác sản xuất phù hợp?
Hãy tìm một đơn vị có khả năng gia công cả kim loại và nhựa. Tìm kiếm các đơn vị có khả năng kiểm tra và xử lý bề mặt nội bộ. Hỏi về các chứng nhận chất lượng của họ. Một đối tác duy nhất cho thiết kế, tạo mẫu và sản xuất sẽ đơn giản hóa chuỗi cung ứng của bạn. Điều đó giảm thiểu công việc phối hợp và rủi ro.







