
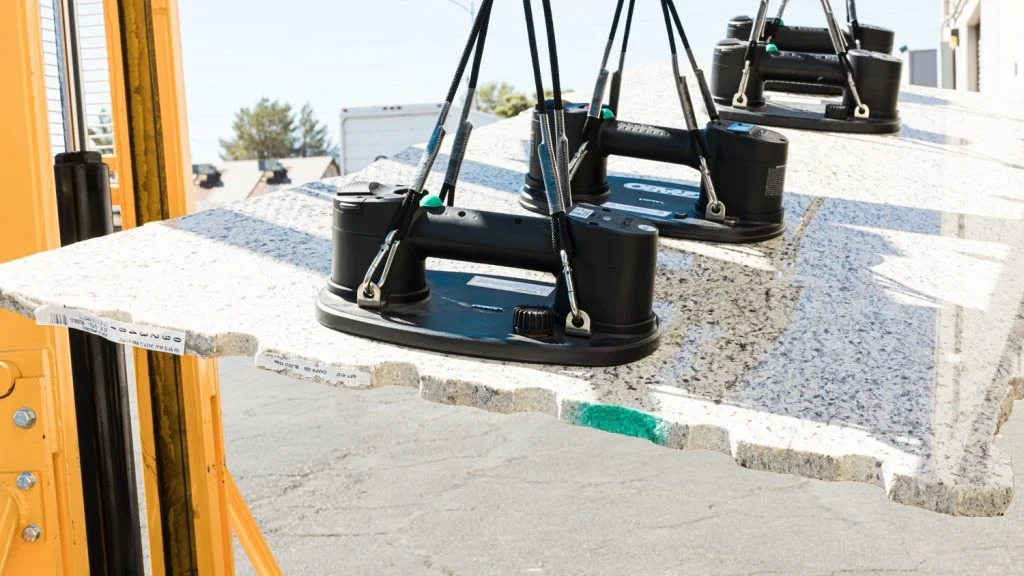
Hãy nhìn vào bất kỳ sản phẩm nào trên kệ. Một tấm ốp cửa xe hơi. Một khay thịt được đóng kín. Tất cả đều là bảng mạch điện tử. Tại một thời điểm nào đó trong quá trình sản xuất, một cốc hút chân không công nghiệp đã nâng, giữ hoặc di chuyển nó. Những chiếc cốc này có mặt ở khắp mọi nơi trong hệ thống tự động hóa hiện đại. Chúng hoạt động tự động. Cho đến khi chúng hỏng.
Hướng dẫn này sẽ chỉ cho bạn cách làm chúng đúng cách. Chúng ta sẽ xem xét kỹ lưỡng từng thành phần.
Cốc hút chân không công nghiệp bao gồm những bộ phận nào?
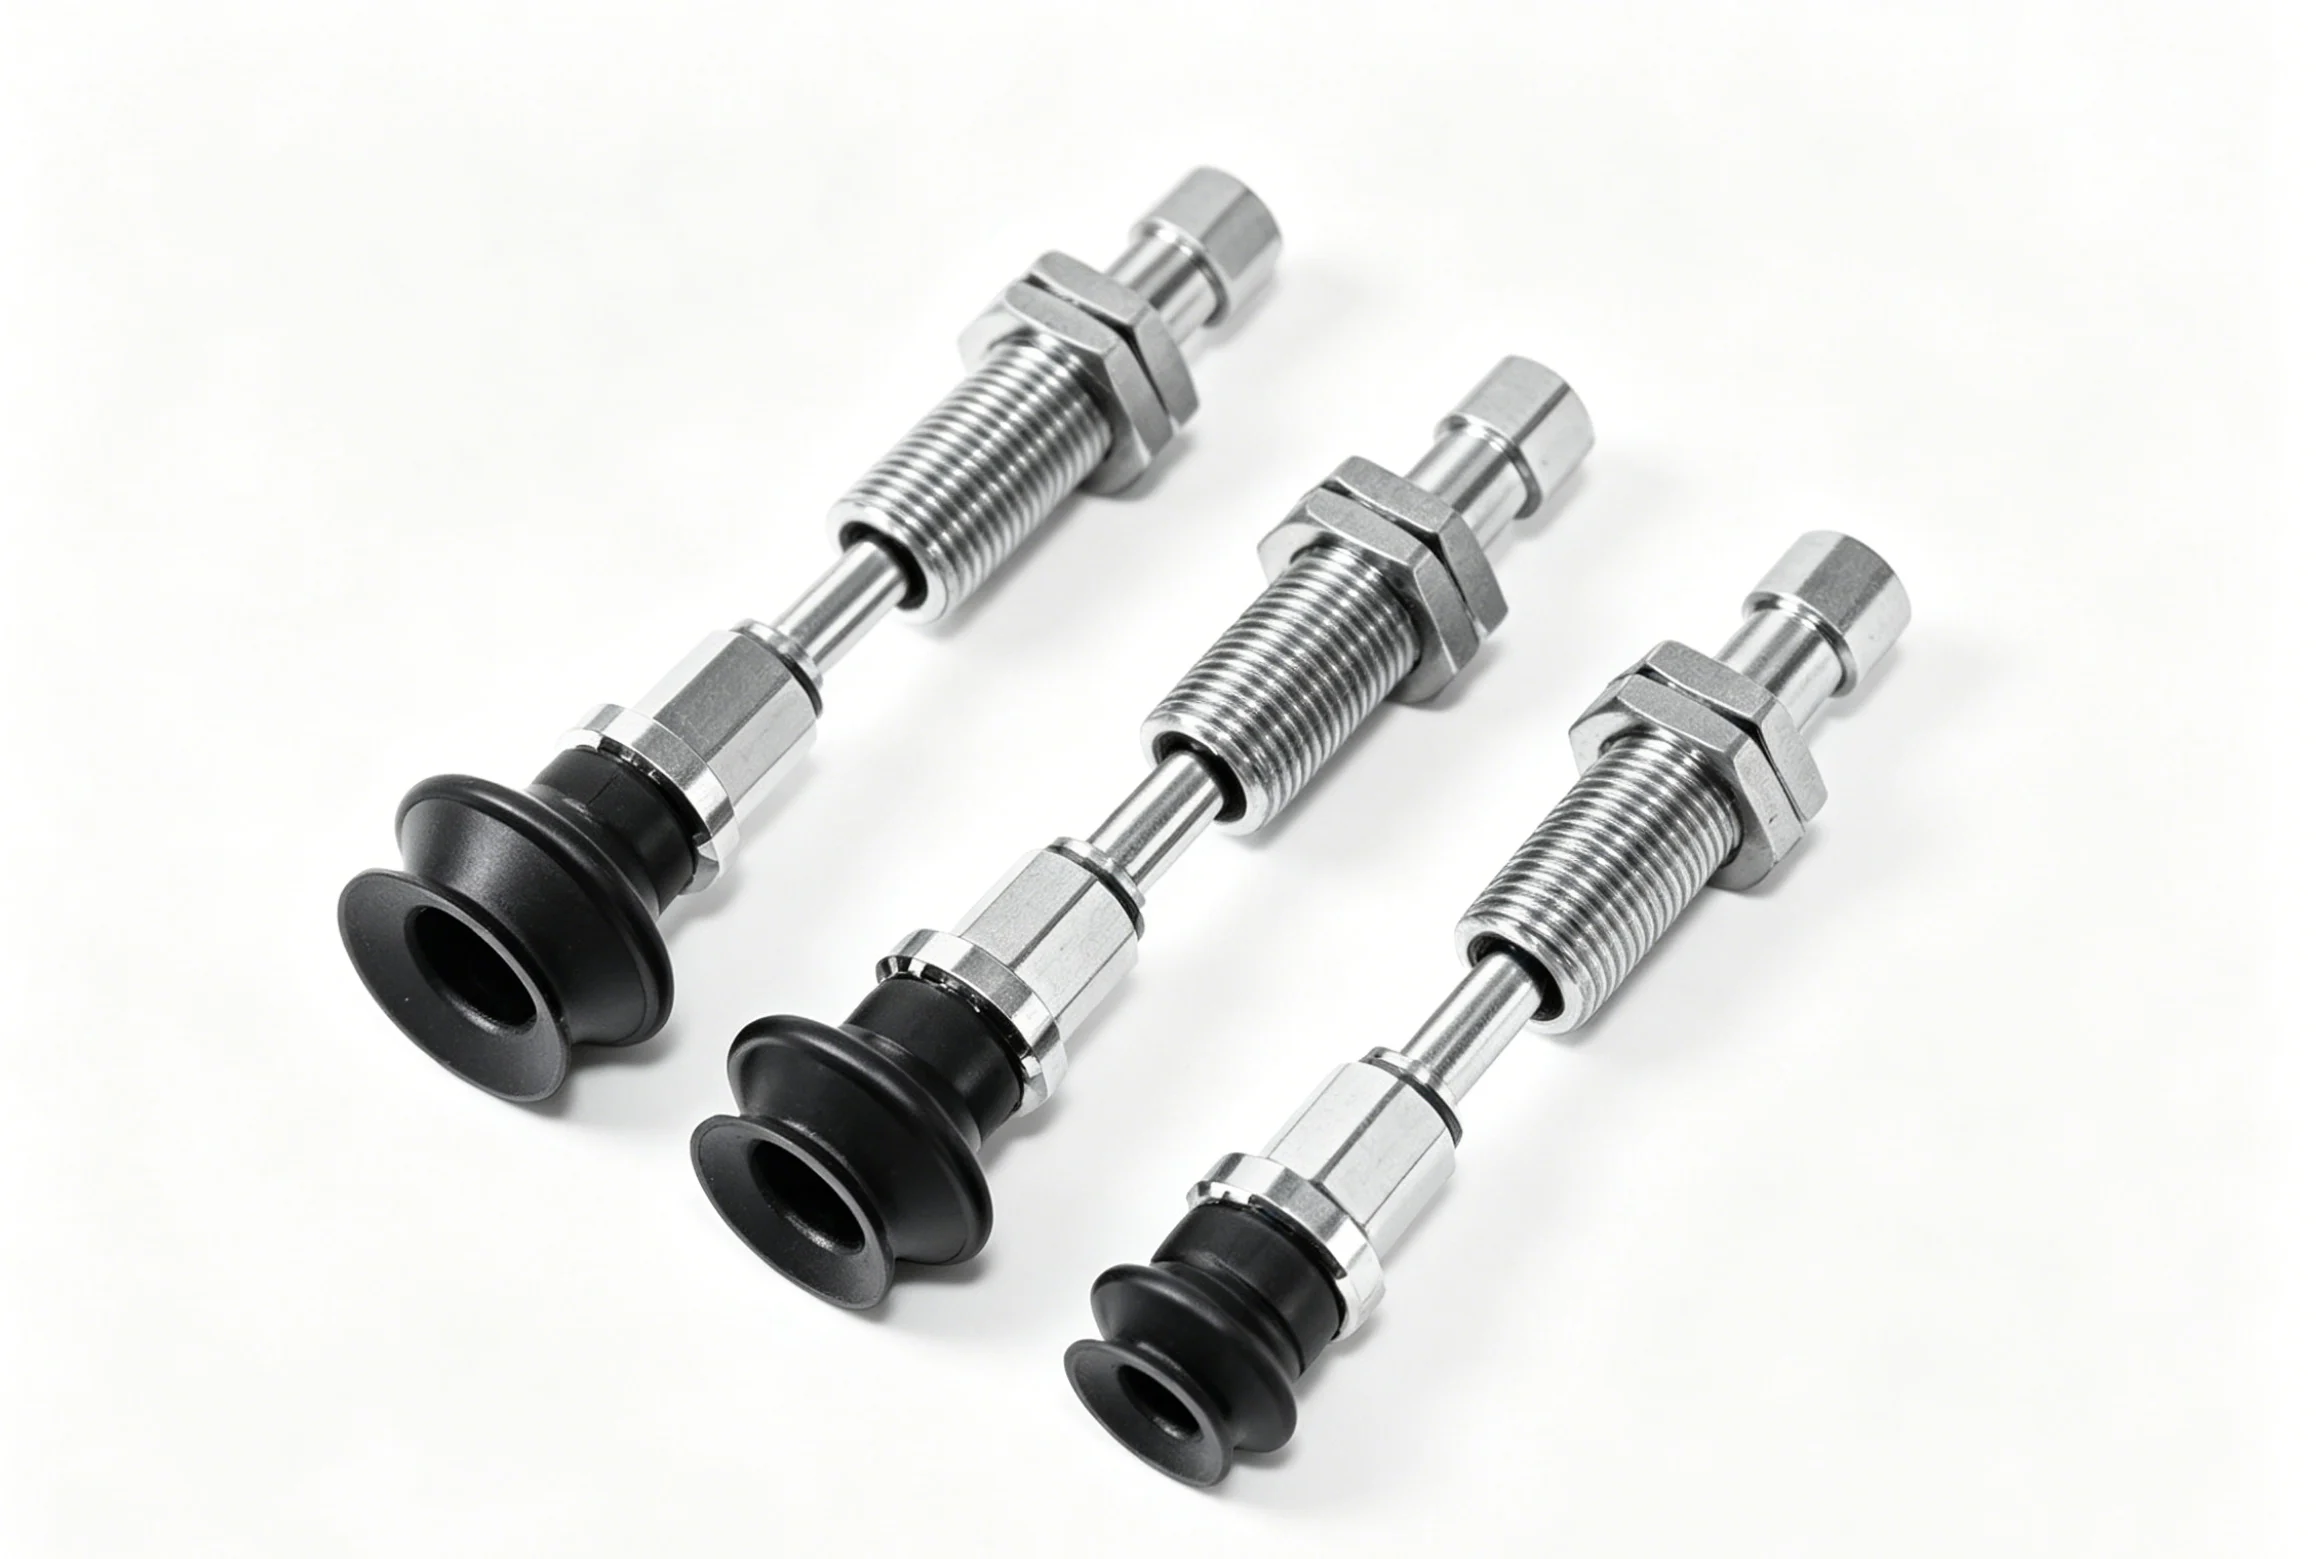
Phân tích cấu tạo của cốc hút chân không công nghiệp. Có ba bộ phận chính. Phần đệm tiếp xúc với sản phẩm. Phần khớp nối kết nối với máy móc. Phần còn lại là các bộ phận phần cứng.
Miếng hút chân không (Miếng đệm)
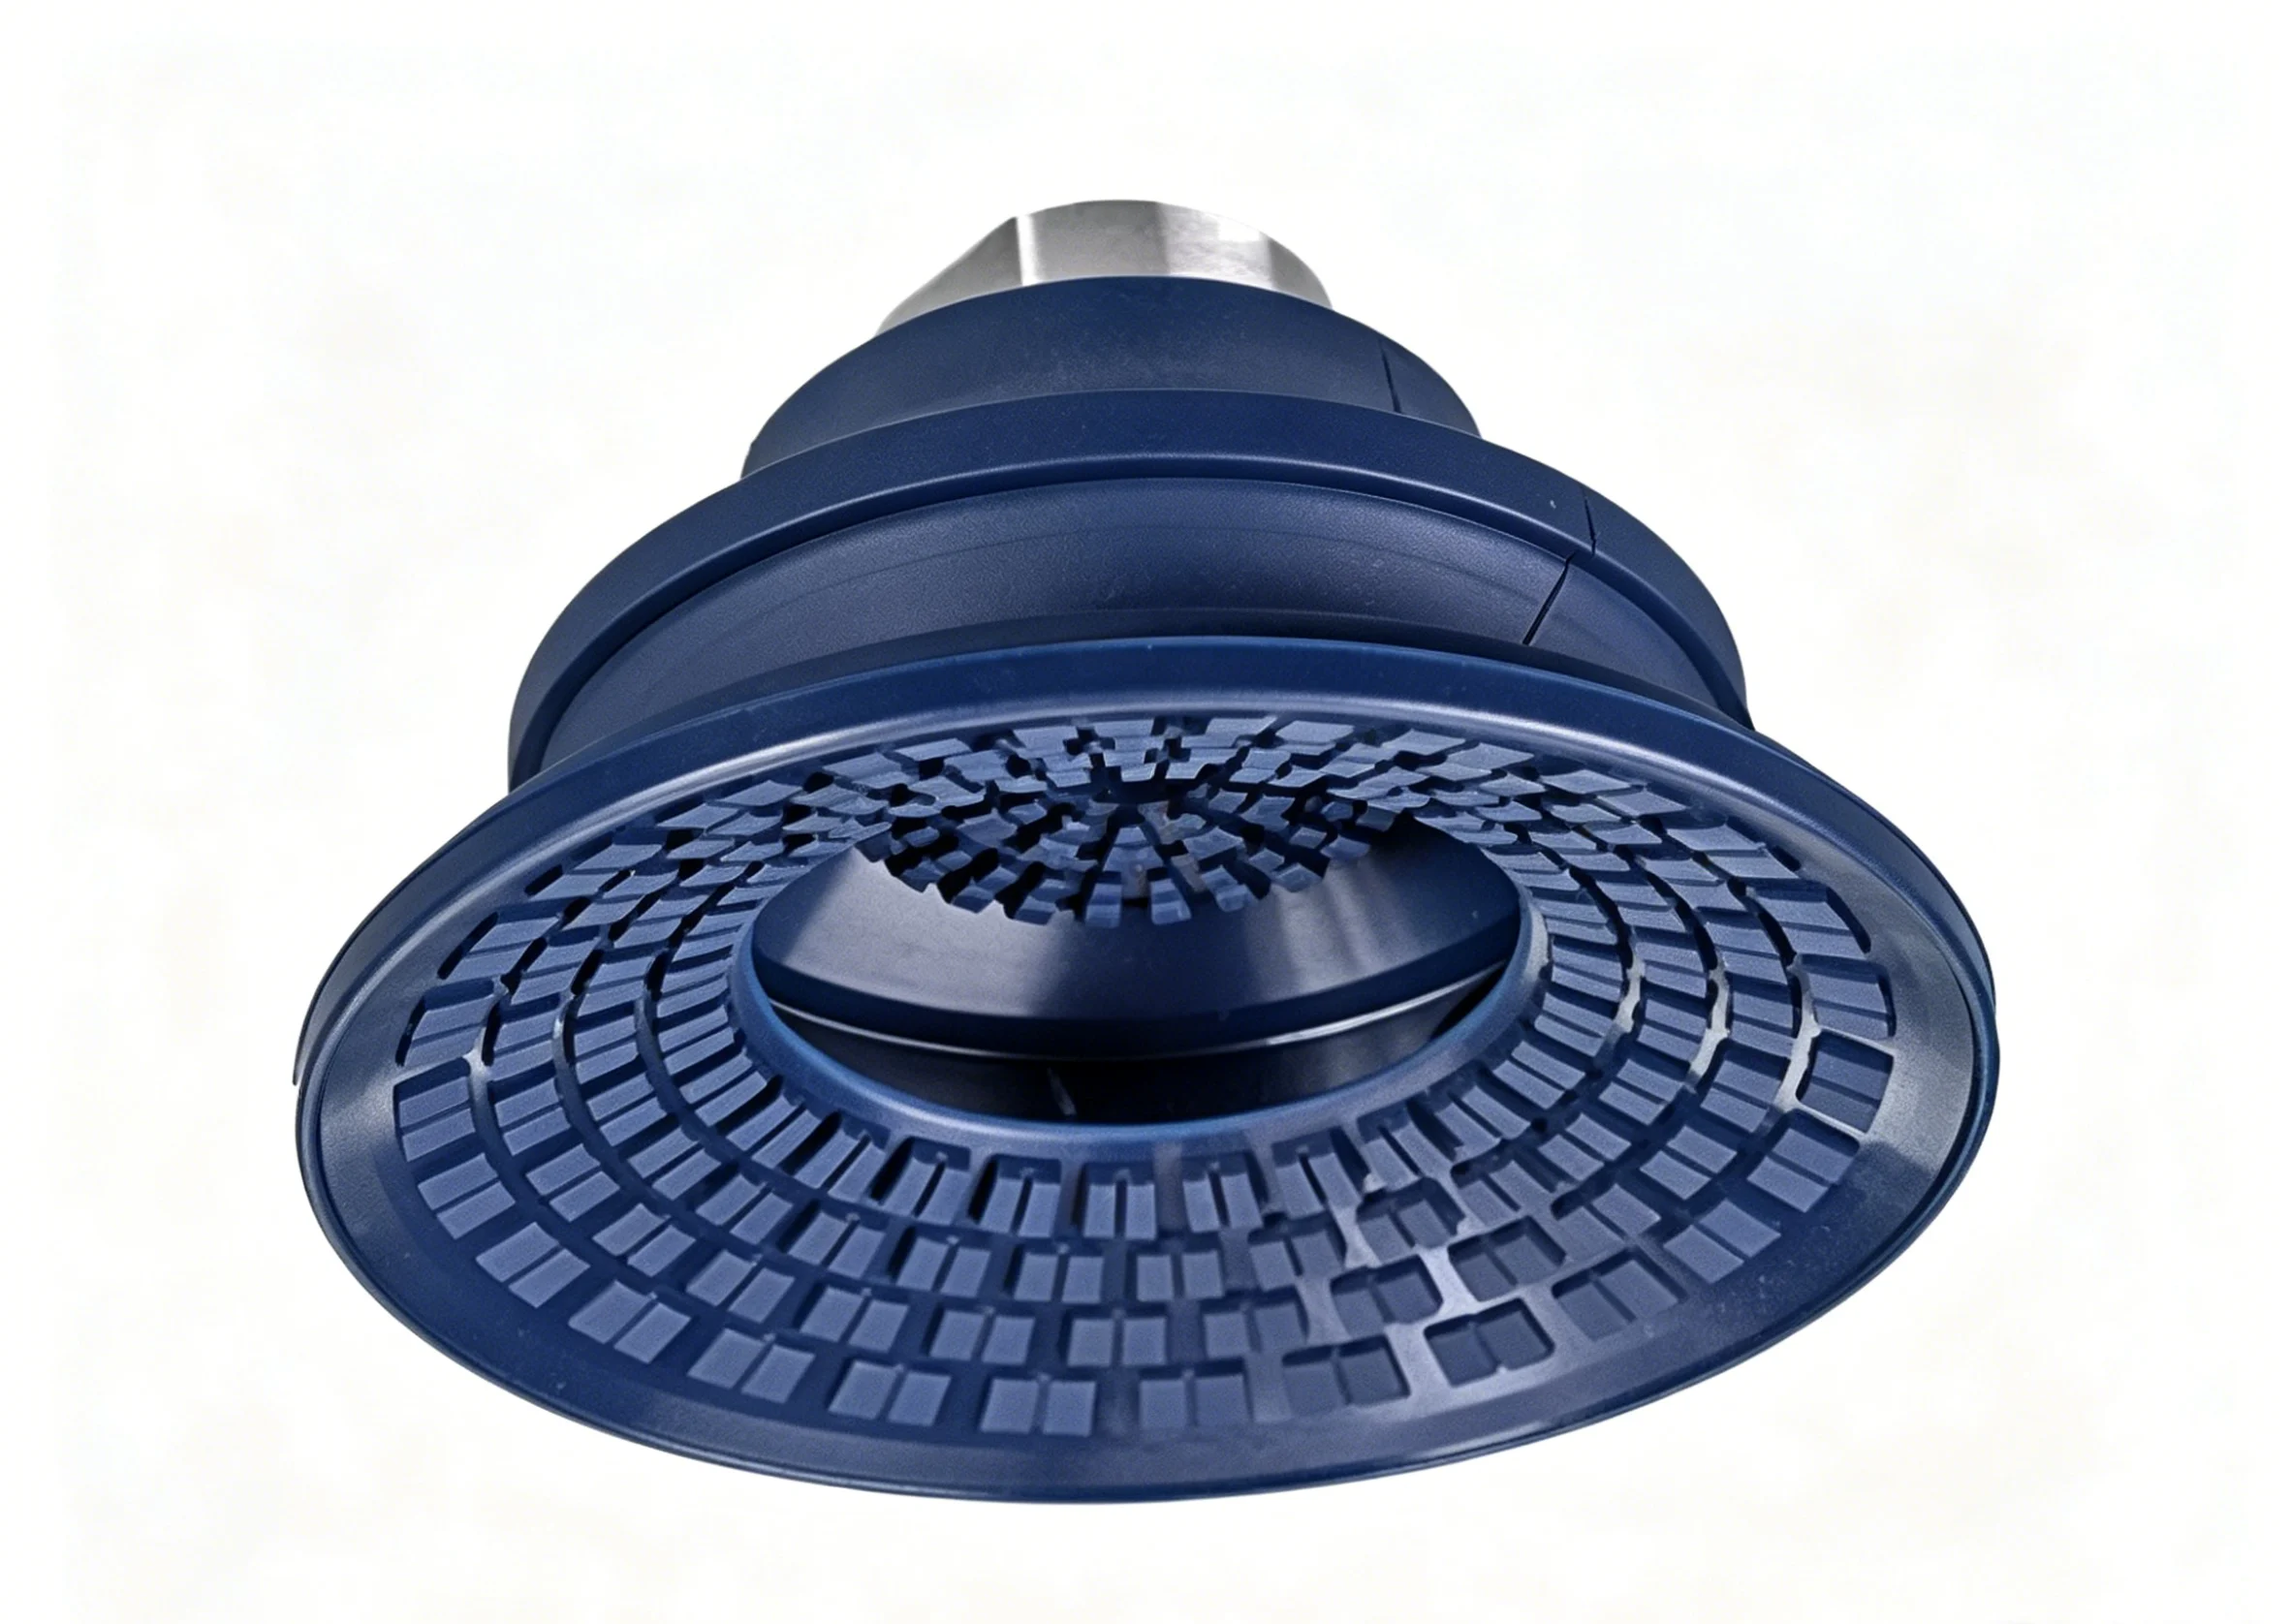
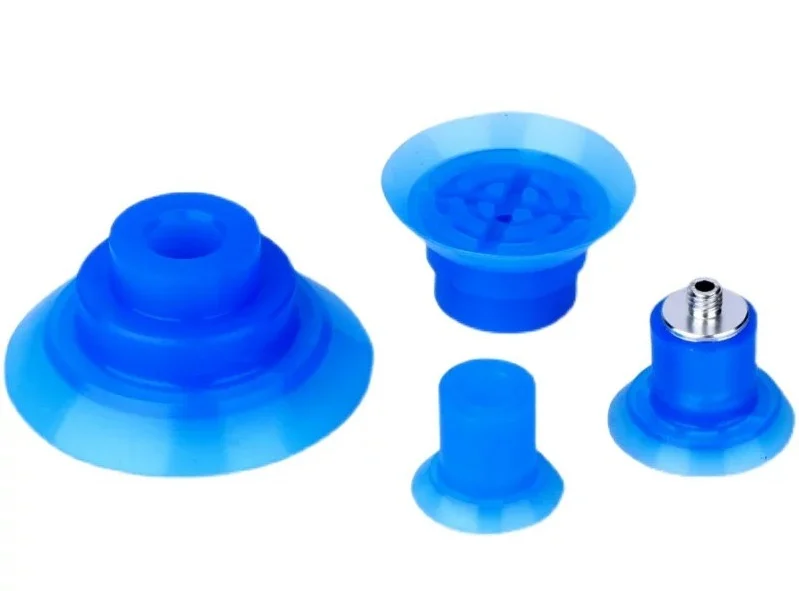
Đây là phần quan trọng nhất. Hai nhiệm vụ được thực hiện ở đây. Thứ nhất, làm kín bề mặt chi tiết. Thứ hai, kẹp đủ chắc để nâng mà không làm rơi. Các hình dạng khác nhau phù hợp với các công việc khác nhau.
Miếng đệm phẳng hoạt động tốt trên các bề mặt nhẵn, phẳng như kính hoặc tấm kim loại. Diện tích tiếp xúc tối đa. Thích hợp cho các vật liệu mỏng không thể uốn cong.
Cốc xếp ly có thành gấp. Chúng có thể co lại và giãn ra. Điều này cho phép bù trừ độ cao. Hãy chọn một tấm ván bị cong vênh hoặc một mặt hộp không bằng phẳng. Cốc xếp ly sẽ hấp thụ sự chênh lệch đó.
Cốc hình bầu dục dùng để kẹp các chi tiết dài và hẹp. Ví dụ như một thanh gỗ trang trí hoặc một chi tiết có hình dạng rãnh. Cốc tròn sẽ bỏ sót một nửa bề mặt. Cốc hình bầu dục sẽ bao phủ toàn bộ chiều dài.
Giá đỡ/Phụ kiện (Đầu nối)
Chỉ riêng tấm đệm thì không có tác dụng gì. Nó cần được gắn vào cánh tay robot hoặc hệ thống gắp và đặt.
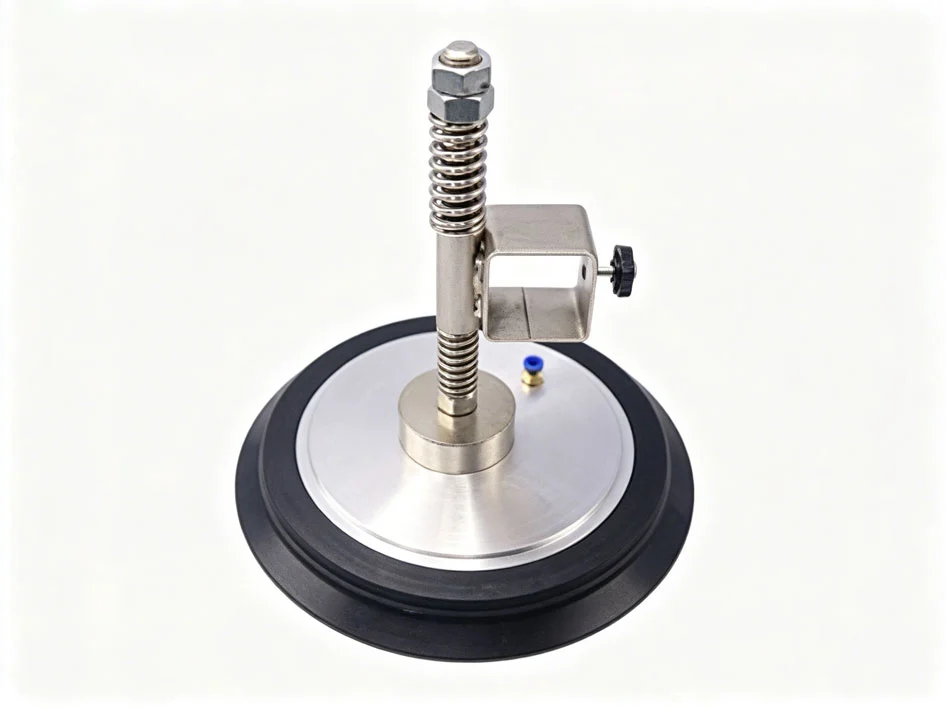
Một thân kim loại được vặn vào miếng đệm. Thường được gia công từ đồng thau hoặc nhôm—ở đây, gia công CNC cho cốc hút chân không tạo ra các ren chính xác và bề mặt làm kín. Đôi khi thân này bao gồm một cơ chế lò xo. Điều này tạo ra sự đàn hồi theo chiều dọc. Cốc tiếp xúc nhẹ nhàng thay vì đập mạnh vào chi tiết.
Các tính năng chống xoay là một bổ sung khác. Một mặt phẳng lục giác hoặc rãnh then giúp ngăn cốc bị xoay khi siết chặt đai ốc. Chi tiết nhỏ, nhưng tạo nên sự khác biệt lớn trong sản xuất.
Các thành phần bổ sung
Quá trình lắp ráp không chỉ dừng lại ở phần thân và miếng đệm.
Các phụ kiện dùng để kết nối đường ống hút chân không. Phụ kiện có gai dùng cho ống mềm. Phụ kiện có ren dùng cho ống cứng.
Bộ chuyển đổi giảm đường kính giúp thu nhỏ đường kính lỗ. Một chiếc cốc lớn có thể cần một phụ kiện nhỏ. Bộ chuyển đổi giảm đường kính giúp cho việc kết nối trở nên khả thi.
Trong một số thiết kế, thân van được đặt bên trong. Đây là các van điều khiển lưu lượng hoặc van xả. Chúng nhanh chóng phá vỡ chân không khi cần hạ chi tiết xuống.
Tất cả các bộ phận của cốc hút chân không phải hoạt động đồng bộ. Một phần thân được gia công kém sẽ làm hỏng lớp niêm phong. Một miếng đệm được đúc kém sẽ bị xẹp không đều. Toàn bộ quy trình sản xuất cốc hút chân không phụ thuộc vào việc hoàn thiện từng bộ phận.
Các bộ phận cốc hút chân không công nghiệp được sản xuất như thế nào?
Các quy trình khác nhau áp dụng cho từng chi tiết. Miếng đệm cao su đi theo một đường dẫn. Giá đỡ kim loại đi theo một đường dẫn khác. Các chi tiết nhựa nhỏ đi theo một đường dẫn thứ ba.
Sản xuất cốc hút cao su
Có ba phương pháp đúc chính ở đây. Mỗi phương pháp phù hợp với một nhu cầu về khối lượng và hiệu suất khác nhau.
Phương pháp ép khuôn thích hợp cho các miếng đệm lớn hoặc số lượng ít. Một phôi cao su được đặt vào khoang gia nhiệt. Máy ép đóng lại. Lực ép và nhiệt thực hiện công việc. Dụng cụ đơn giản. Chi phí khởi nghiệp thấp. Nhưng thời gian chu kỳ khá dài.
Ép phun được sử dụng rộng rãi cho sản xuất số lượng lớn. Vật liệu cao su—thường là nitrile, silicone hoặc urethane—được phun vào khuôn kín dưới áp suất. Chu kỳ sản xuất nhanh hơn. Dung sai chặt chẽ hơn. Độ nhất quán tốt hơn trên hàng nghìn chi tiết. Hầu hết việc sản xuất cốc hút chân không kích thước tiêu chuẩn đều sử dụng phương pháp này.
Kỹ thuật đúc hai thành phần, hay đúc 2K, tạo ra các cốc hút có độ cứng khác nhau. Đầu tiên, một lớp đế cao su cứng được đúc. Sau đó, một lớp viền cao su mềm được đúc phủ lên trên. Phần cứng giữ hình dạng. Phần mềm có tác dụng làm kín. Đây là một thiết kế cốc hút bằng phương pháp ép phun nhựa tiên tiến. Một máy. Hai vật liệu. Một sản phẩm hoàn chỉnh.
Gia công CNC cho các loại giá đỡ kim loại
Các miếng đệm cao su cần có các trục kim loại để kết nối với máy móc. Đó là lý do tại sao cần đến phương pháp cắt phôi.
Máy tiện CNC sản xuất cả thân và ren. Thanh phôi được đưa vào. Trục chính quay. Dao cắt định hình phần bên ngoài. Sau đó, dụng cụ tạo ren cắt ren trong hoặc ren ngoài. Quy trình sạch sẽ, chính xác và lặp lại được.
Gia công phay CNC tạo ra các chi tiết không tròn. Ví dụ như các mặt lục giác để dùng cờ lê, rãnh then để chống xoay, và các mặt phẳng để lắp vít định vị. Thông thường, một chi tiết được chuyển từ máy tiện sang máy phay. Đôi khi, một máy đa trục duy nhất thực hiện cả hai thao tác trong một lần thiết lập.
Các vật liệu thường được sử dụng cho cốc hút chân không để làm giá đỡ bao gồm đồng thau để chống ăn mòn và dễ gia công, nhôm để có trọng lượng nhẹ, và thép không gỉ cho môi trường thực phẩm hoặc phòng sạch. Mỗi loại kim loại có khả năng gia công khác nhau. Mỗi loại phù hợp với một ứng dụng khác nhau.
Ép nhựa Dành cho phụ kiện
Các chi tiết nhỏ—phụ kiện, bộ giảm áp, thân van—hiếm khi được gia công từ kim loại. Quá tốn kém. Quá chậm.
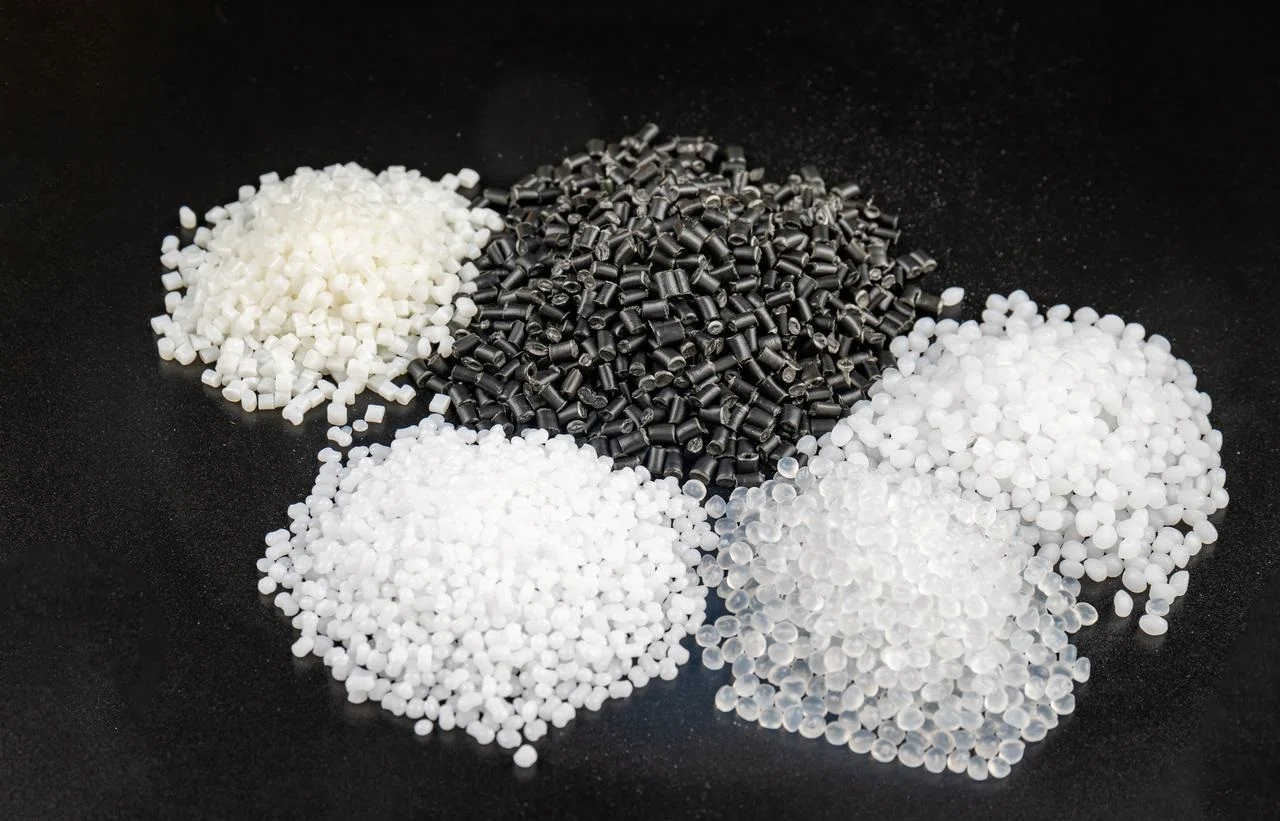
Thay vào đó, các bộ phận cốc hút chân không được sản xuất bằng phương pháp ép phun nhựa từ nhựa kỹ thuật. PEEK chịu được nhiệt độ cao và hóa chất mạnh. POM, còn được gọi là acetal, có độ ma sát thấp và độ cứng tốt. Nylon mang lại độ bền và khả năng chống mỏi. Các bộ phận cốc hút chân không này được đúc trong khuôn nhiều khoang. Một lần đúc tạo ra bốn, tám hoặc mười sáu chi tiết. Chi phí mỗi chi tiết thấp. Độ nhất quán cao.
Việc nắm rõ quy trình nào áp dụng cho từng bộ phận là yếu tố quan trọng hàng đầu trong sản xuất cốc hút chân không. Cao su cần được đúc khuôn. Kim loại cần được gia công cơ khí. Các chi tiết nhựa nhỏ cần được ép phun. Nếu trộn lẫn các bộ phận, chi phí sẽ tăng vọt.
Cốc hút chân không công nghiệp có cần đặc biệt gì không? Hậu xử lý?
Đúng vậy. Việc đúc hoặc gia công một chi tiết không phải là kết thúc. Chi tiết sau khi ra khỏi khuôn vẫn còn thô. Nó cần được hoàn thiện trước khi hoạt động đáng tin cậy.
Xử lý hậu kỳ cho cốc cao su
Thông thường, quy trình sản xuất miếng đệm cao su đúc bao gồm hai bước.
Đầu tiên là công đoạn loại bỏ bavia. Cao su chảy vào khoang khuôn. Một số phần cao su luôn bị ép ra giữa hai nửa khuôn. Phần thừa mỏng đó chính là bavia. Nó phải được loại bỏ. Đối với các chi tiết nhỏ, dễ vỡ, cắt tỉa bằng phương pháp đông lạnh là cách tốt nhất. Vì vậy, các chi tiết chỉ cần được xoay tròn trong thùng chứa. Nitơ lỏng làm cho bavia trở nên giòn. Sử dụng các hạt nhựa nhỏ để thổi bay nó. Bản thân chiếc cốc vẫn còn nguyên vẹn vì vật liệu làm nên nó dày và cứng hơn.
Thứ hai là quá trình xử lý sau khi đúc. Chiếc cốc vừa được tạo hình sẽ được đưa vào lò nung. Nhiệt độ cao sẽ làm cho cao su liên kết chéo nhiều hơn. Quá trình này được gọi là xử lý sau lưu hóa. Nếu bỏ qua bước này, các đặc tính của cốc sẽ thay đổi theo thời gian. Mọi thứ có thể trở nên khó khăn hơn khi thời gian trôi qua. Hiện tượng biến dạng do nén sẽ làm cho mọi thứ tồi tệ hơn. Xử lý bằng lò nung giúp giữ cho mọi thứ ổn định.
Nếu bỏ qua các bước này khi chế tạo cốc hút chân không, bạn sẽ có những sản phẩm sử dụng bị lỗi. Cao su chưa đóng rắn có thể làm hỏng lớp niêm phong. Cao su chưa đóng rắn sẽ không bền lâu.
Xử lý hậu kỳ cho giá đỡ kim loại
Phần thân được gia công trông khá đẹp sau khi ra khỏi máy tiện. Nhưng nó vẫn chưa hoàn thiện.
Mạ là bước đầu tiên. Mạ kẽm hoặc niken giúp chúng chống ăn mòn. Một thân thép không mạ sẽ bị gỉ trong môi trường nhà máy ẩm ướt. Gỉ sét có thể làm hỏng bề mặt làm kín. Nó cũng làm kẹt khớp nối vào giá đỡ. Mạ kẽm là tiêu chuẩn. Mạ niken có giá thành cao hơn, nhưng nó có thể chịu được các hóa chất mạnh hơn.
Tiếp theo là công đoạn loại bỏ bavia trên ren. Việc cắt ren có thể để lại các cạnh sắc nhọn. Những bavia này có thể cứa vào miếng đệm cao su trong quá trình lắp ráp. Tệ hơn nữa, chúng có thể làm lệch ren với các phụ kiện ghép nối. Bạn có thể sử dụng bàn chải dây hoặc máy đánh bóng rung để loại bỏ các bavia.
Gia công ren bằng phương pháp cán là một giải pháp thay thế tuyệt vời cho các loại thân có độ bền cao. Thay vì cắt, ren được tạo ra bằng cách cán. Không có phoi vụn. Và không có gờ. Ren chắc chắn hơn vì các hạt kim loại chảy theo hình dạng của ren. Đây là phương pháp khá tiêu chuẩn trong gia công CNC cao cấp cho các sản phẩm cốc hút chân không.
Phòng sạch đặc biệt & Hoàn thiện đạt tiêu chuẩn an toàn thực phẩm
Một số ứng dụng yêu cầu thêm một vài bước thao tác.
Đối với việc sử dụng trong phòng sạch, ví dụ như để xử lý chất bán dẫn và lắp ráp thiết bị y tế, làm sạch bằng sóng siêu âm là giải pháp tối ưu. Các bộ phận được đưa vào bồn nước khử ion. Sóng âm tần số cao tạo ra các bong bóng nhỏ li ti vỡ ra và làm sạch mọi bề mặt. Nó loại bỏ bụi, dầu mỡ và các hạt nhỏ li ti.
Các ứng dụng trong ngành thực phẩm yêu cầu thêm bước tráng rửa tuân thủ quy định của FDA. Chất tẩy rửa và nước tráng cuối cùng phải đáp ứng các quy định của FDA. Hóa chất tồn dư không được phép làm ô nhiễm thực phẩm. Đôi khi, một dây chuyền sản xuất riêng biệt, chuyên dụng được sử dụng chỉ dành cho các bộ phận này.
Cốc hút chân không công nghiệp thông thường dùng trong nhà máy sản xuất ô tô được sử dụng để mạ và loại bỏ bavia. Cốc dùng cho dây chuyền đóng gói bánh quy được làm sạch bằng sóng siêu âm và tráng bằng dung dịch được FDA phê duyệt. Vật liệu chế tạo cốc hút chân không cơ bản có thể giống nhau. Sự khác biệt nằm ở quá trình xử lý sau đó.
Những vật liệu nào thường được sử dụng để chế tạo cốc hút chân không công nghiệp?
Việc dùng từ "cao su" hơi không chính xác. Các hợp chất khác nhau có đặc tính hoàn toàn khác nhau. Nếu bạn chọn sai vật liệu cho cốc hút chân không, nó sẽ hỏng, bất kể cốc được chế tạo tốt đến đâu.
Cao su không phải là một loại vật liệu duy nhất. Các hợp chất khác nhau có đặc tính hoàn toàn khác nhau. Việc lựa chọn vật liệu cốc hút chân không không phù hợp sẽ đảm bảo hỏng hóc bất kể cốc được đúc tốt đến đâu.
| Vật liệu | Thuộc tính chính | Ứng dụng tốt nhất |
| Nitrile (NBR) | Khả năng chống dầu, chống mài mòn tốt, đa dụng | Xưởng cơ khí, lắp ráp ô tô, bề mặt dính dầu mỡ |
| Silicon (VMQ) | Phạm vi nhiệt độ khắc nghiệt (-60°C đến 230°C), có sẵn các loại dùng cho thực phẩm. | Dây chuyền sản xuất bánh, ứng dụng tủ đông và thiết bị y tế |
| Polyurethane (PU) | Khả năng chống mài mòn vượt trội, độ bền xé cao, bền bỉ. | Bề mặt thô ráp, khối bê tông, vật liệu tái chế |
| Cao su thiên nhiên (NR) | Hệ số ma sát cao, độ đàn hồi tốt, giá thành rẻ | Thùng carton, bìa cứng sóng, đồ dùng bằng giấy |
Cách lựa chọn: Hướng dẫn lựa chọn thực tế
Ba câu hỏi chi phối quyết định.
- Môi trường nóng hay lạnh? Silicone hoạt động tốt trong phạm vi nhiệt độ rộng nhất. Nitrile bị cứng lại dưới -20°C. FKM chịu được nhiệt nhưng không hoạt động tốt trong điều kiện lạnh.
- Kết cấu bề mặt. Mặt kính nhẵn cần vật liệu khác so với bê tông thô. Polyurethane có khả năng chống cắt trên các bề mặt sắc nhọn hoặc gồ ghề. Cao su tự nhiên có độ bám tốt nhất với bìa cứng nhẵn.
- Các hóa chất nào có mặt? Dầu cần nitrile hoặc FKM. Tiếp xúc ngoài trời cần EPDM. Tiếp xúc với thực phẩm cần silicone đạt tiêu chuẩn FDA.
Vật liệu chế tạo cốc hút chân không phải phù hợp với từng ứng dụng. Không có loại vật liệu nào phù hợp với mọi mục đích. Một chiếc cốc hoạt động hoàn hảo trên khối động cơ dính dầu mỡ sẽ lập tức hỏng khi dùng với hộp đựng thực phẩm đông lạnh. Hãy chọn vật liệu phù hợp với công việc.
Giới thiệu về NOBLE: Đối tác của bạn trong sản xuất chính xác
Năng lực sản xuất cốt lõi
- Gia công chính xác CNC (Dành cho các loại giá đỡ và phụ kiện bằng kim loại)
Gia công tiện và phay CNC đa trục. Máy tiện Thụy Sĩ chuyên dụng cho các chi tiết nhỏ, phức tạp. Công nghệ tiện trực tiếp cho phép tạo các mặt phẳng lục giác và lỗ chữ thập chỉ trong một lần thiết lập.
Các vật liệu có sẵn: Đồng thau (dễ gia công), nhôm (nhẹ), thép không gỉ (304 và 316 cho khả năng chống ăn mòn) và thép hợp kim (cho các ứng dụng đòi hỏi độ bền cao).
Sai số cho phép xuống đến ±0.005 mm đối với các chi tiết quan trọng. Tức là năm micromet. Để so sánh, một sợi tóc người có đường kính khoảng 75 micromet.
- Gia công nhựa & injection Molding
Các bộ phận cứng cần nhựa cứng. Thân ren. Thân van. Vỏ đầu nối.
Quá trình tạo mẫu thử nghiệm được thực hiện trước tiên bằng máy gia công CNC . Thời gian hoàn thành nhanh chóng để xác nhận thiết kế. Sau khi thiết kế được hoàn thiện, quá trình sản xuất chuyển sang ép phun để giảm chi phí trên mỗi sản phẩm.
Các vật liệu hiện có: PEEK (chịu nhiệt và kháng hóa chất cao), POM/Delrin (ma sát thấp), Nylon PA6/66 (bền chắc), ABS (đa dụng), Polycarbonate (chống va đập).
Kết nối trực tiếp với cốc hút chân không
Tất cả các bộ phận này—thân máy gia công, khớp nối nhựa đúc, bộ chuyển đổi ren—đều được lắp trực tiếp vào cụm cốc hút chân không. Một dự án chế tạo dụng cụ cốc hút chân không theo yêu cầu thường bắt đầu với thiết kế thân kim loại. Đó là lúc NOBLE xuất hiện.
Chứng nhận chất lượng
Tiêu chuẩn ISO 9001:2015 đảm bảo chất lượng nhất quán cho các linh kiện công nghiệp nói chung. Ngành ô tô, bao bì, điện tử đều hướng đến chất lượng ổn định. Các quy trình này tuân theo tiêu chuẩn quốc tế. Khách hàng ở Đức nhận được cùng một linh kiện như khách hàng ở Texas.
Tiêu chuẩn ISO 13485:2016 nâng cao các yêu cầu. Chất lượng đạt tiêu chuẩn y tế. Khả năng truy xuất nguồn gốc đầy đủ từ lô nguyên liệu thô đến thành phẩm. Quy trình vệ sinh. Tài liệu quản lý rủi ro. Nếu cốc hút chân không được sử dụng trong lắp ráp thiết bị y tế hoặc bao bì dược phẩm, chứng nhận này rất quan trọng.
Tại sao nên hợp tác với NOBLE?
- Tích hợp theo chiều dọc. Nguyên liệu thô được đưa vào một cửa. Thành phẩm được chuyển ra cửa khác. Gia công CNC, ép phun nhựa, kiểm tra và vận chuyển đều diễn ra dưới một mái nhà. Không có khâu trung gian cho các nhà thầu phụ không rõ nguồn gốc.
- Hỗ trợ kỹ thuật. Phân tích DfM (Design for Manufacturing) được thực hiện trên mọi thiết kế mới. Liệu giá đỡ có thể được gia công nhanh hơn không? Liệu chi tiết nhựa có thể được đúc bằng dụng cụ đơn giản hơn không? Phân tích này được thực hiện trước khi báo giá. Nhờ đó, khách hàng nhận được chi phí thấp hơn và thời gian giao hàng ngắn hơn.
- Không áp lực về số lượng đặt hàng tối thiểu. Một nhóm nghiên cứu cần năm sản phẩm cho nguyên mẫu. Một dây chuyền sản xuất cần năm mươi nghìn sản phẩm. NOBLE đáp ứng được cả hai. Bắt đầu từ quy mô nhỏ. Mở rộng dần. Không bị phạt nếu sản lượng thấp lúc đầu.
Cam kết của chúng tôi về chất lượng
Thiết bị kiểm tra. Máy đo tọa độ (CMM) cho các hình dạng phức tạp. Máy so sánh quang học cho biên dạng ren. Thước đo micromet và thước đo đường kính lỗ kỹ thuật số để kiểm tra hàng ngày.
Khả năng truy xuất nguồn gốc. Đối với các bộ phận đạt tiêu chuẩn ISO 13485, mỗi lô hàng đều có một mã số duy nhất. Chứng nhận vật liệu được lưu trữ. Các thông số quy trình được ghi chép lại. Tình huống thu hồi sản phẩm – nếu có xảy ra – đều được kiểm soát và ngăn chặn.
Hoàn thiện bề mặt. Loại bỏ bavia được thực hiện trên mọi chi tiết gia công theo tiêu chuẩn. Mạ (kẽm, niken) có sẵn tại chỗ. Làm sạch bằng sóng siêu âm cho các ứng dụng phòng sạch. Không cần phải gửi các bộ phận đến bên thứ ba và trông chờ vào kết quả tốt nhất.
Đây là lời chào hàng của chúng tôi. Các linh kiện chính xác cho cụm cốc hút chân không công nghiệp. Không có cao su. Không hứa hẹn suông. Chỉ có các bộ phận được gia công và đúc khuôn, vừa khít, kín khít và bền lâu.
FAQ
Tôi có thể In 3D Một cái cốc hút chân không?
Có, thích hợp cho việc tạo mẫu thử. Hãy sử dụng sợi TPU. Chất liệu dẻo này rất tốt.
Nhưng đừng sử dụng cốc in trong sản xuất. Các đường in tạo ra các kênh siêu nhỏ. Không khí sẽ lọt qua. Cốc bị mất độ chân không. Cốc đúc có thành chắc chắn. Cốc in có hàng ngàn khe hở nhỏ.
Cốc xếp và cốc phẳng có điểm khác biệt gì?
Một chiếc cốc phẳng sẽ tự bịt kín bằng cách tiếp xúc với một bề mặt phẳng, nhẵn. Thủy tinh. Tấm kim loại. Tấm nhựa. Viền cốc tiếp xúc đều. Đó là tất cả những gì nó làm.
Cốc xếp có thành gấp khúc. Các nếp gấp này co lại và giãn ra. Điều này cho phép bù trừ độ cao. Hãy chọn một tấm ván bị cong vênh. Nâng một chiếc hộp có mặt trên không bằng phẳng. Phần xếp khúc sẽ hấp thụ sự chênh lệch độ cao. Cốc cũng nâng vật lên bằng một chuyển động thẳng đứng ngắn. Điều đó giúp ích khi nâng các vật dễ vỡ.
Làm thế nào để ngăn cốc silicon để lại vết trên ly thủy tinh?
Keo silicone thông thường để lại cặn. Dầu từ quá trình đóng rắn sẽ bám vào bề mặt kính. Kết quả là tạo thành một vòng mờ hoặc một vết dầu mỡ.
Giải pháp là sử dụng silicone halogen hóa. Một số nhà cung cấp gọi đó là chất xử lý “không dấu vết” hoặc “không để lại vết”. Bề mặt được biến đổi trong quá trình đúc. Không có hiện tượng thấm dầu. Không có vết bẩn. Kính vẫn sạch.
Giá đỡ bằng đồng thau hay bằng thép không gỉ thì tốt hơn?
Đồng thau dễ gia công. Nó chống ăn mòn trong không khí khô của nhà máy. Chi phí thấp hơn. Đối với dây chuyền lắp ráp tiêu chuẩn chọn các bộ phận bằng nhựa, đồng thau hoạt động tốt.
Thép không gỉ chịu được điều kiện ẩm ướt. Môi trường cần rửa sạch. Dây chuyền chế biến thực phẩm. Phòng sạch với chất tẩy rửa mạnh. Thép không gỉ 304 chống gỉ sét. Thép không gỉ 316 chịu được muối và các hóa chất mạnh hơn.
Chọn đồng thau cho điều kiện khô ráo và giá rẻ. Chọn thép không gỉ cho điều kiện ẩm ướt và tuân thủ quy định. Không có vật liệu nào là "tốt hơn" trong mọi trường hợp. Chỉ có vật liệu nào phù hợp với ứng dụng cụ thể mới là lựa chọn tối ưu.







