
Gia công CNC là một công nghệ được sử dụng rộng rãi và đã hoàn thiện. Người ta sử dụng nó để chế tạo các bộ phận phù hợp với nhiều lĩnh vực khác nhau. Bạn có tò mò về chi phí gia công CNC không? Chi phí của chúng là bao nhiêu?
Bài viết này sẽ thảo luận về chi phí gia công CNC và các yếu tố ảnh hưởng đến nó. Bạn cũng có thể tìm hiểu về các loại hình sản xuất gia công CNC và cách khối lượng sản xuất có thể giảm chi phí. Bắt đầu nào.
Điều gì quyết định giá thành của các bộ phận gia công CNC?
Khách hàng thường hỏi chúng tôi tại sao một bộ phận lại có giá gấp đôi bộ phận khác. Để giải đáp thắc mắc này, các kỹ sư của chúng tôi đã lập ra bảng sau:
| Hệ số | Vì sao nó ảnh hưởng đến chi phí |
| Thời gian gia công | Mỗi phút máy móc hoạt động đều tiêu tốn điện năng, làm hao mòn dụng cụ và cần sự giám sát của người vận hành được đào tạo. Chu kỳ sản xuất càng dài, chi phí càng cao. |
| Vật liệu | Một số kim loại cắt dễ như bơ. Một số khác lại làm hỏng dụng cụ. Nhôm thì rẻ và cắt nhanh. Thép không gỉ và titan thì cắt chậm và đắt tiền. |
| phức tạp | Càng nhiều tính năng đồng nghĩa với càng nhiều lần thay dao. Càng nhiều đường chạy dao. Càng nhiều lập trình. Một khối đơn giản với một lỗ thì rẻ. Một giá đỡ với mười lỗ, ba rãnh và hai mặt vát thì không hề rẻ. |
| Dung sai | Gia công với dung sai lỏng lẻo cho phép tốc độ nhanh. Gia công với dung sai chặt chẽ hơn đòi hỏi tốc độ gia công chậm hơn, dụng cụ chính xác hơn và kiểm tra kỹ lưỡng hơn. |
| Kích thước lô | Việc thiết kế một chi tiết duy nhất mất hàng giờ và việc cắt chỉ mất vài phút. Với một trăm chi tiết, thời gian thiết kế sẽ được phân bổ đều cho nhiều chi tiết. Nhờ đó, chi phí trên mỗi đơn vị giảm đáng kể. |
| Hậu xử lý | Mỗi bước xử lý hậu kỳ bổ sung không chỉ làm tăng thêm vài giờ vào quy trình mà còn có thể yêu cầu phải thuê thêm nhà cung cấp khác. Kết quả là, chi phí tăng lên theo cấp số nhân. |
10 cách hiệu quả để giảm chi phí gia công CNC
Các kỹ sư của NOBLE đã tổng hợp một danh sách các cách để cải thiện hiệu quả và giảm chi phí—tất cả đều dựa trên các nghiên cứu trường hợp thực tế và kinh nghiệm.
1. Thiết kế hướng đến khả năng sản xuất (DFM) ngay từ đầu
Tránh các hốc sâu. Hốc sâu cần dụng cụ dài và mảnh. Dụng cụ dài dễ bị rung lắc. Tốc độ cắt chậm. Dễ gãy dao cắt. Kết quả kém. Thành mỏng dễ bị uốn cong dưới áp lực cắt.
Các góc trong cần có bán kính. Các góc trong sắc nhọn đòi hỏi phải sử dụng dao phay nhỏ hoặc gia công EDM riêng biệt. Cả hai đều tốn kém. Bán kính một milimét hoặc lớn hơn cho phép máy sử dụng dụng cụ tiêu chuẩn và đi theo đường dẫn đơn giản. Điều đó giúp tiết kiệm thời gian.
Độ sâu ren gấp 1.5 lần đường kính là đủ cho hầu hết các ứng dụng. Sâu hơn mức đó sẽ làm tăng thời gian gia công và rủi ro về dụng cụ mà hầu như không mang lại lợi ích về độ bền.
Hãy sử dụng các kích thước lỗ tiêu chuẩn. Mũi khoan tiêu chuẩn rẻ và dễ kiếm. Kích thước không tiêu chuẩn đòi hỏi dụng cụ đặc biệt hoặc các thao tác doa lỗ. Quy tắc tương tự cũng áp dụng cho đường kính dao phay. Kích thước thông dụng giúp giảm chi phí.
2. Giảm bớt sự dung nạp không cần thiết
Việc thiết lập dung sai tốn kém. Nhiều người đôi khi không nhận ra điều đó.
Sai số cho phép cộng hoặc trừ 0.01 milimét là quá chặt. Máy phải chạy chậm hơn. Người vận hành phải đo thường xuyên hơn. Dụng cụ phải mới hơn. Tỷ lệ phế phẩm tăng lên. Sai số cho phép cộng hoặc trừ 0.1 milimét là quá lỏng. Máy chạy nhanh. Người vận hành tin tưởng vào quy trình. Sản phẩm được sản xuất hàng loạt.
Cách tiếp cận thông minh rất đơn giản. Khi thiết kế, hãy xem xét những điều sau: Liệu dung sai của bộ phận hoặc vị trí này có thực sự cần thiết phải nhỏ đến mức này không? Việc tăng dung sai có dẫn đến hao mòn sản phẩm cuối cùng, hoặc thậm chí làm cho sản phẩm không thể sử dụng được không?
Chỉ đặt dung sai chặt chẽ cho những bề mặt thực sự cần thiết. Các mặt tiếp xúc. Trục ổ bi. Các chi tiết định vị quan trọng. Mọi thứ khác sẽ có dung sai biên dạng lỏng hơn, dễ đáp ứng.
3. Chọn đúng chất liệu
Hãy chọn loại hợp kim phù hợp với nhu cầu, chứ không phải loại nghe có vẻ ấn tượng. Các loại hợp kim dễ gia công tồn tại là có lý do. Thép không gỉ 303 cắt nhanh hơn nhiều so với 304. Nhôm 6061 dễ gia công và rẻ tiền. 7075 mạnh hơn nhưng làm mòn dụng cụ nhanh hơn.
Titan và Inconel có tốc độ gia công chậm. Thép tôi cứng dễ làm hỏng các mảnh dao cắt. Trừ khi ứng dụng thực sự yêu cầu các vật liệu này, hãy tránh sử dụng chúng. Sự khác biệt về chi phí gia công không hề nhỏ, thường cao hơn từ hai đến năm lần.
Hình dạng gần với hình dạng cuối cùng cũng rất hữu ích. Các sản phẩm đúc, rèn và thanh ép đùn bắt đầu gần với hình dạng cuối cùng hơn. Ít vật liệu cần loại bỏ hơn. Ít thời gian gia công hơn. Ít chất thải hơn. Chi phí ban đầu cho hình dạng gần với hình dạng cuối cùng được bù đắp bằng việc giảm thời gian gia công.
4. Giảm thời gian gia công
Thời gian máy móc hoạt động chính là tiền bạc.
Gia công thô bằng các dụng cụ lớn. Dao phay lớn loại bỏ vật liệu nhanh chóng. Sau đó, hoàn thiện bằng các dụng cụ nhỏ để tạo chi tiết. Cố gắng gia công thô bằng dụng cụ nhỏ sẽ chậm và không hiệu quả.
Kết hợp các thao tác. Phay và khoan trong một lần thiết lập. Xoay chi tiết trên trục thứ tư thay vì kẹp lại. Mỗi lần ai đó tháo và kẹp lại một chi tiết, thời gian bị mất đi và lỗi xuất hiện.
Giảm thiểu việc thay dao. Gom các chi tiết tương tự lại với nhau. Khoan tất cả các lỗ bằng một mũi khoan duy nhất trước khi chuyển sang dùng dao phay ngón. Mỗi lần thay dao đều mất vài giây. Vài giây đó sẽ tích lũy dần trong suốt quá trình gia công.
Tránh các công đoạn hoàn thiện bề mặt không cần thiết. Độ nhám bề mặt tiêu chuẩn sau khi gia công là Ra 3.2 micromet. Nó phù hợp với hầu hết các chi tiết. Việc yêu cầu độ nhám mịn hơn như 0.8 hoặc 0.4 sẽ cần đánh bóng hoặc các công đoạn hoàn thiện rất nhẹ. Điều đó sẽ làm tăng thêm thời gian.
5. Tối ưu hóa kích thước lô
Sản xuất theo lô nhỏ từ một đến năm mươi chi tiết là khó khăn nhất. Thời gian thiết lập bị phân bổ dàn trải rất ít. Mỗi chi tiết phải chịu toàn bộ gánh nặng của việc lập trình, kẹp phôi, thiết lập dụng cụ và kiểm tra sản phẩm đầu tiên. Chi phí trên mỗi đơn vị rất cao. Không có cách nào khác.
Khối lượng sản xuất trung bình, từ năm mươi đến năm trăm sản phẩm, bắt đầu có hiệu quả. Chi phí thiết lập được phân bổ đều. Máy hoạt động trong nhiều giờ thay vì vài phút. Chi phí trên mỗi sản phẩm giảm đáng kể.
Sản lượng lớn trên năm trăm chiếc đạt điểm tối ưu. Chi phí thiết lập chỉ là sai số làm tròn. Chi phí mỗi sản phẩm gần bằng thời gian gia công và nguyên vật liệu. Đây là mức giá thấp nhất có thể cho một thiết kế nhất định.
Giải pháp thực tế rất đơn giản. Gộp các đơn đặt hàng trong tương lai thành một đợt sản xuất duy nhất. Thay vì đặt 50 sản phẩm tháng này và 50 sản phẩm tháng sau, hãy đặt 100 sản phẩm ngay bây giờ. Nhà cung cấp chỉ cần thực hiện đơn hàng một lần. Chi phí trên mỗi đơn vị giảm xuống. Người mua tiết kiệm được tiền. Cả hai bên đều có lợi.
6. Đơn giản hóa việc kẹp và cố định phôi
Giữ chặt chi tiết tốn thời gian. Thiết kế tồi khiến việc này trở nên khó khăn.
Bề mặt kẹp phẳng là một lợi thế lớn đối với bất kỳ thợ gia công CNC nào. Một đáy phẳng đơn giản cho phép chi tiết được đặt trong ê tô mà không cần các phụ kiện đặc biệt. Không cần hàm kẹp mềm. Không cần kẹp tùy chỉnh. Chỉ cần các ê tô tiêu chuẩn mà mọi nhà máy gia công CNC đều có.
Hãy sử dụng kích thước phôi tiêu chuẩn. Nhiều người thiết kế các chi tiết có độ dày 6,3 milimét. Phôi thanh tiêu chuẩn có độ dày 6 milimét. Người thợ máy phải loại bỏ phần thừa 3/10 milimét đó. Việc này tốn thời gian. Hãy thiết kế theo độ dày tiêu chuẩn. Chiều rộng tiêu chuẩn. Đường kính tiêu chuẩn. Nhà máy gia công CNC sẽ cảm ơn kỹ sư.
Các phần lõm và phần nhô ra đều tốn kém. Phần lõm đòi hỏi máy cắt chuyên dụng hoặc nhiều lần thiết lập. Phần nhô ra cần đồ gá tùy chỉnh để giữ chi tiết mà không bị rung. Nên tránh cả hai nếu có thể. Một chi tiết đơn giản, hình khối thì chi phí giữ thấp và gia công CNC nhanh.
7. Sử dụng các quy trình thay thế cho các tính năng không quan trọng.
Không phải mọi lỗ golf đều cần sự hoàn hảo. Mọi người thường hay đòi hỏi quá cao.
Khoan lỗ tiêu chuẩn thì nhanh. Khoét lỗ bằng phương pháp doa hoặc doa lỗ thì chậm hơn. Khoan tạo ra một lỗ đủ tròn để lắp bu lông, chốt hoặc lỗ thông. Nếu ứng dụng không yêu cầu đường kính chính xác hoặc bề mặt bóng như gương, chỉ cần khoan là được.
Hai phương pháp tạo ren tương tự nhau. Tạo ren bằng phương pháp taro rất nhanh. Mũi taro quay vào và ra chỉ trong vài giây. Phay ren chậm hơn. Nó đòi hỏi một dụng cụ đặc biệt và đường chạy dao xoắn ốc. Phay ren hữu ích cho đường kính lớn hoặc vật liệu cứng. Đối với các ren nhỏ tiêu chuẩn trong nhôm hoặc thép, tạo ren bằng phương pháp taro là lựa chọn tiết kiệm hơn.
Để nguyên trạng các bề mặt không tiếp xúc sau khi gia công. Bề mặt hoàn thiện tiêu chuẩn từ dao phay hoặc dao tiện là đủ cho hầu hết các bề mặt. Đánh bóng, mài hoặc chà nhám sẽ tốn thêm thời gian và chi phí.
8. Tránh xử lý hậu kỳ khi có thể
Mạ anod trông đẹp mắt. Nhưng nó cũng tốn kém. Mạ điện giúp tăng khả năng chống ăn mòn. Nó cũng đòi hỏi một công đoạn gia công CNC riêng biệt tại nhà máy mạ. Xử lý nhiệt làm thay đổi tính chất vật liệu. Nó cũng có nguy cơ làm biến dạng chi tiết và cần thêm một chu kỳ nung nữa.
Nguyên tắc rất đơn giản. Chỉ thực hiện xử lý sau gia công nếu chi tiết đó thực sự cần thiết cho chức năng của nó. Một giá đỡ trang trí không cần mạ anod. Một kẹp nội thất ô tô không cần mạ điện. Một miếng đệm bằng nhôm không cần xử lý nhiệt.
Khi việc xử lý sau gia công là không thể tránh khỏi, hãy kết hợp các bước. Gửi các bộ phận đến một nhà cung cấp có thể thực hiện nhiều quy trình. Anod hóa và khắc laser trong cùng một cơ sở. Xử lý nhiệt và phun bi trong cùng một mẻ. Điều này giảm thiểu việc xử lý, vận chuyển và giấy tờ. Mỗi bước kết hợp đều giúp giảm chi phí.
9. Chọn kích thước chi tiết phù hợp với kích thước máy.
Kích thước máy rất quan trọng. Không phải mọi chi tiết đều cần đến một trung tâm gia công năm trục khổng lồ.
Một chi tiết nhỏ trong một cỗ máy khổng lồ là sự lãng phí tiền bạc. Giá thuê máy gia công năm trục cỡ lớn rất cao. Nó tiêu thụ nhiều điện năng. Nó chiếm nhiều diện tích sàn. Người vận hành rất lành nghề và được trả lương tương xứng. Gia công một chi tiết nhỏ bằng đồng xu trên máy đó giống như dùng xe tải chở hàng để giao một lá thư duy nhất.
Giải pháp thông minh hơn là lựa chọn máy có kích thước nhỏ nhất phù hợp với khả năng gia công của chi tiết. Máy phay CNC ba trục có chi phí mỗi giờ thấp hơn, thường thấp hơn từ 30 đến 50% so với máy năm trục. Đối với các chi tiết không cần lỗ góc hoặc đường cong phức tạp, gia công ba trục hoạt động tốt. Nó nhanh, rẻ và có sẵn ở hầu hết các nhà máy gia công CNC.
Bạn cũng nên xem xét hành trình máy. Một chi tiết dài 300 milimét có thể vừa với máy phay tiêu chuẩn. Một chi tiết dài 600 milimét sẽ cần đến không gian máy lớn hơn và đắt tiền hơn. Việc giữ các chi tiết trong phạm vi kích thước máy thông dụng sẽ giúp giảm chi phí.
10. Hợp tác với nhà máy gia công CNC uy tín
Không phải mọi nhà máy gia công CNC đều giống nhau. Mọi người thường gửi bản vẽ đến nhà cung cấp gần nhất hoặc rẻ nhất.
Thời gian giao hàng sẽ nhanh hơn, nhưng đó không phải là yếu tố duy nhất cần xem xét.
Nhà máy gia công CNC chuyên nghiệp sẽ tập trung vào loại vật liệu và kiểu chi tiết cụ thể. Một nhà máy gia công CNC sản xuất hàng nghìn giá đỡ nhôm mỗi tuần sẽ nắm rõ các bí quyết. Họ có sẵn các đồ gá. Các lập trình viên của họ đã từng xử lý mọi biến thể.
Bản vẽ kỹ thuật rõ ràng quan trọng hơn mọi người nghĩ. Một kích thước bị thiếu sẽ buộc nhà máy gia công CNC phải dừng công việc và hỏi lại. Điều đó làm chậm tiến độ công việc. Nó thường dẫn đến việc phải báo giá lại. Một bản vẽ rõ ràng với dung sai được đo đạc, ghi chú rõ ràng và GD&T chính xác cho phép người vận hành máy gia công chi tiết mà không gặp nhầm lẫn.
Đây là một câu hỏi trực tiếp giúp tiết kiệm chi phí. Hãy hỏi nhà máy gia công CNC: “Những đặc điểm nào trên chi tiết này khiến nó đắt tiền?” Các nhà máy gia công CNC tốt sẽ trả lời một cách trung thực. Họ sẽ chỉ ra dung sai chặt chẽ trên một mặt không quan trọng. Hoặc một hốc sâu cần dụng cụ đặc biệt. Hoặc một vật liệu khó gia công. Phản hồi đó cho phép nhà thiết kế thay đổi chi tiết trước khi báo giá được chốt. Chỉ riêng cuộc trao đổi đó thôi cũng có thể giảm chi phí đáng kể.
Tổng quan về tiềm năng giảm chi phí (Bảng)
| Chiến lược | Tiết kiệm tiềm năng | Cố gắng |
| Thư giãn dung sai | 20 tầm 40% | Rất thấp |
| Tránh các hốc sâu | 15 tầm 30% | Thấp |
| Sử dụng vật liệu dễ gia công | 10 tầm 25% | Thấp |
| Tăng số lượng sản phẩm trong mỗi mẻ (10→100) | 50 tầm 70% | Trung bình |
| Chuyển từ 5 trục sang 3 trục | 30–50% (mỗi giờ) | Cao |
Những hiểu lầm phổ biến về việc giảm chi phí bằng máy CNC
“Gia công nhanh hơn luôn tiết kiệm chi phí.”
Nghe có vẻ hợp lý. Vận hành máy nhanh hơn. Sản xuất linh kiện nhanh hơn. Chi phí ít hơn. Đơn giản vậy thôi.
Vấn đề là các dụng cụ bị hỏng. Và các bộ phận bị loại bỏ. Và các trục chính bị hư hại.
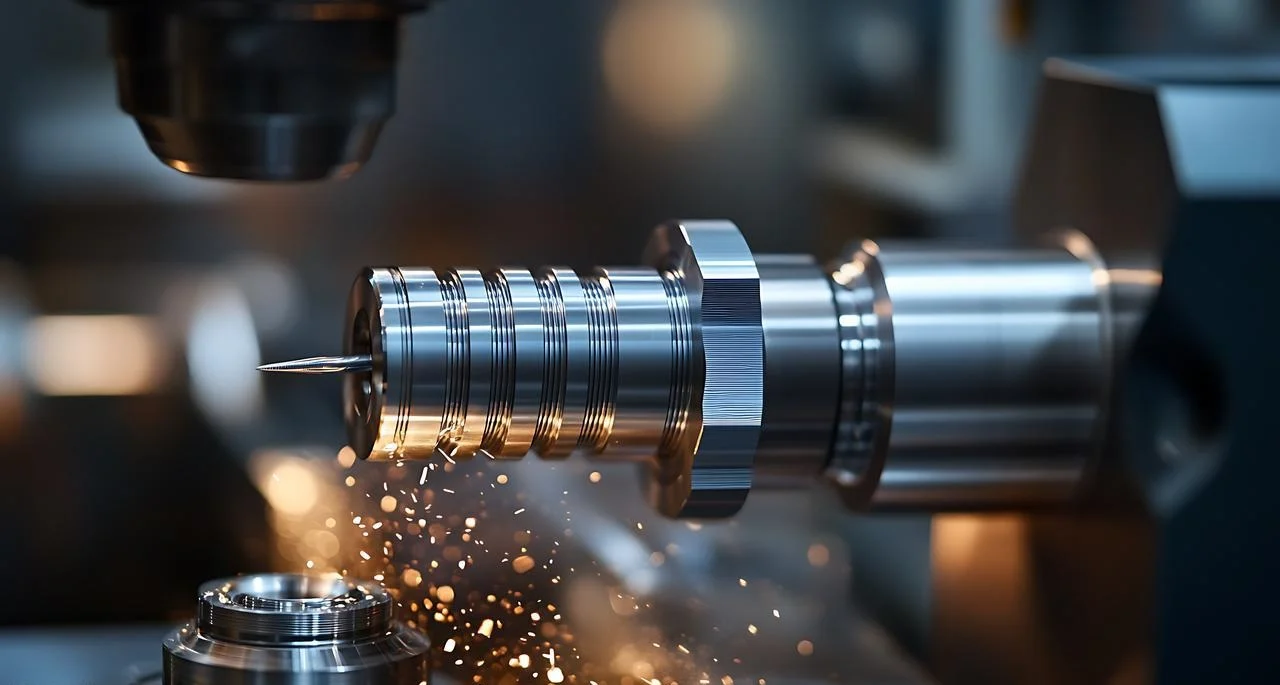
Tăng tốc độ và lượng nguyên liệu gia công vượt quá khả năng chịu đựng của dụng cụ hoặc vật liệu sẽ dẫn đến hậu quả nghiêm trọng. Dao phay ngón bằng cacbua quay quá nhanh sẽ tạo ra nhiệt. Nhiệt làm mềm dụng cụ. Dụng cụ sẽ bị mòn chỉ trong vài phút thay vì vài giờ. Đôi khi nó bị gãy. Dụng cụ bị gãy sẽ làm hỏng chi tiết gia công. Nó cũng có thể làm hỏng đồ gá hoặc chính máy móc.
“Vật liệu rẻ tiền luôn có lợi.”
Lý lẽ này nghe có vẻ hợp lý. Mua kim loại rẻ hơn. Trả ít tiền hơn cho nguyên liệu thô. Tiết kiệm tiền cho toàn bộ công việc.
Điều này thường không đúng.
Các vật liệu cứng hơn thường rẻ hơn vì một lý do. Chúng gia công kém. Chúng bị cứng lại khi gia công. Chúng làm hỏng các mảnh dao. Chúng đòi hỏi tốc độ tiến dao chậm hơn, độ sâu cắt nhỏ hơn và thay dao thường xuyên hơn.
Hãy xem xét hai loại thép không gỉ. Thép 304 rẻ hơn. Nó cũng dẻo và khó gia công. Thép 303 đắt hơn trên mỗi kilogram. Nhưng nó dễ cắt như bơ. Thời gian gia công thép 303 chỉ bằng một nửa so với thép 304. Tuổi thọ dụng cụ gấp ba lần. Tổng chi phí của sản phẩm hoàn thiện thấp hơn khi sử dụng vật liệu đắt hơn.
Hiện tượng tương tự cũng xảy ra với nhôm. Hợp kim 7075 mạnh hơn 6061. Tuy nhiên, nó cũng làm mòn dụng cụ nhanh hơn đối với nhiều xưởng. Trừ khi ứng dụng cần độ bền cao hơn, hợp kim dễ gia công hơn sẽ thắng thế về tổng chi phí.
“Đặt một đơn hàng lớn luôn là tốt nhất.”
Hiệu quả kinh tế theo quy mô là có thật. Sản xuất theo lô lớn hơn sẽ giảm chi phí trên mỗi đơn vị sản phẩm. Nhưng quy luật này cũng có giới hạn.
Đơn hàng lớn chỉ tiết kiệm tiền nếu thiết kế ổn định. Có người đặt năm nghìn chi tiết. Sau khi thay đổi thiết kế, một nửa lô hàng trở thành phế phẩm. Tiền nguyên vật liệu đã được trả. Thời gian máy móc đã tiêu tốn. Tiền cũng mất trắng.
Chi phí lưu trữ là một khoản chi phí ẩn khác. Năm nghìn linh kiện chiếm diện tích sàn. Chi phí thuê mặt bằng. Linh kiện cần giá kệ, hệ thống điều hòa không khí và quản lý kho. Những chi phí này cộng lại thành một khoản lớn. Đối với các linh kiện có vòng quay hàng tồn kho thấp, chi phí lưu trữ có thể làm giảm đáng kể khoản tiết kiệm trên mỗi đơn vị sản phẩm từ việc mua số lượng lớn.
Cách tiếp cận tốt hơn thường là đặt hàng nhỏ lẻ, theo từng đợt. Đặt hàng năm trăm linh kiện. Kiểm tra tính hợp lệ của thiết kế trong quá trình sản xuất. Sau đó đặt hàng năm trăm linh kiện tiếp theo. Chi phí trên mỗi đơn vị sẽ cao hơn một chút. Rủi ro phải loại bỏ một lô hàng lớn là bằng không. Những người bỏ qua sự đánh đổi này đôi khi phải trả giá rất đắt.
Mua các bộ phận gia công CNC để tiết kiệm chi phí tại NOBLE.
NOBLE là một nhà máy gia công CNC chuyên nghiệp. Chúng tôi tập trung vào sản xuất các bộ phận kim loại chính xác. Khách hàng của chúng tôi đến từ các ngành công nghiệp ô tô, thiết bị y tế, hàng không vũ trụ, robot và thiết bị công nghiệp. Mỗi ngành công nghiệp có những tiêu chuẩn khác nhau. Chúng tôi đáp ứng được những tiêu chuẩn đó.
Tại sao làm việc với chúng tôi?
Tập trung vào giảm chi phí – Chúng tôi chủ động hỗ trợ khách hàng thiết kế lại các bộ phận để dễ sản xuất hơn. Các chiến lược trong bài viết này không phải là những khái niệm trừu tượng. Chúng tôi áp dụng chúng hàng ngày để giảm chi phí gia công CNC.
Báo giá nhanh chóng – Khách hàng nhận được báo giá trong vòng 24 đến 48 giờ. Mỗi báo giá đều bao gồm phản hồi DFM (Thiết kế cho sản xuất). Không cần phải chờ đợi hàng tuần để biết một bộ phận có chi phí sản xuất cao hay không.
Không có phí ẩn – Giá cả minh bạch. Thời gian sử dụng máy. Vật liệu. Dụng cụ. Khấu hao thiết lập. Đó là danh sách.
Từ nguyên mẫu đến sản xuất hàng loạt – Một khách hàng cần một linh kiện để thử nghiệm. Chúng tôi tiến hành sản xuất. Sau đó, cùng khách hàng đó cần mười nghìn linh kiện để sản xuất hàng loạt. Chúng tôi mở rộng quy mô. Cùng một chương trình. Cùng một hệ thống kiểm soát chất lượng.
Tiêu chuẩn ISO 13485:2016 – Chào mừng các khách hàng trong lĩnh vực thiết bị y tế. Chúng tôi cung cấp các gói dịch vụ thẩm định toàn diện. Truy xuất nguồn gốc. Kiểm soát quy trình. Tài liệu phục vụ việc nộp hồ sơ pháp lý.
Thời gian giao hàng ngắn – Các bộ phận tiêu chuẩn được giao trong vòng năm đến mười ngày làm việc. Có tùy chọn giao hàng nhanh cho các đơn hàng khẩn cấp. Khách hàng chỉ trả phí cho dịch vụ giao hàng nhanh khi cần thiết.
Cam kết của chúng tôi trong việc giảm chi phí gia công CNC cho bạn
Chúng tôi không chỉ gia công các bộ phận. Chúng tôi thiết kế các giải pháp tiết kiệm chi phí. Mỗi báo giá đều bao gồm bốn yếu tố cụ thể.
- Phân tích DFM– Đánh giá thiết kế miễn phí. Chúng tôi sẽ gửi lại các đề xuất tiết kiệm chi phí trước khi cắt bất kỳ kim loại nào. Nhiều khách hàng đã thực hiện những thay đổi này và thấy giá cả giảm ngay lập tức.
- Đề xuất vật liệu thay thế– Đôi khi, một ứng dụng không cần đến hợp kim đặc biệt. Chúng tôi đề xuất các giải pháp thay thế rẻ hơn hoặc gia công nhanh hơn khi chúng phù hợp với ứng dụng đó.
- Đánh giá dung sai– Chúng tôi cảnh báo về các dung sai quá khắt khe không cần thiết. Nhiều kỹ sư đặt ra các thông số kỹ thuật quá mức mà không nhận ra tác động về chi phí. Một câu hỏi đơn giản từ chúng tôi thường dẫn đến thay đổi thiết kế, giúp giảm giá thành đáng kể.
- Lời khuyên về tối ưu hóa theo lô– Chúng tôi giúp khách hàng gộp các đơn hàng. 50 sản phẩm mỗi tháng trong sáu tháng sẽ trở thành một đơn hàng 300 sản phẩm. Giá thành mỗi sản phẩm giảm xuống. Khách hàng tiết kiệm được tiền. Nhà cung cấp vận hành hiệu quả hơn. Cả hai bên đều có lợi.
FAQ
Số lượng sản phẩm đầu ra có ảnh hưởng đến chi phí không?
Đúng vậy. Sản lượng thấp dẫn đến chi phí trên mỗi đơn vị cao. Lý do là do công việc cố định. Lập trình, thiết lập, cài đặt dụng cụ và kiểm tra sản phẩm đầu tiên đều mất cùng một thời gian cho dù sản xuất một chi tiết hay một trăm chi tiết. Phân bổ chi phí cố định đó cho một chi tiết duy nhất, và con số trên mỗi đơn vị sẽ rất cao. Phân bổ nó cho một trăm chi tiết, và con số đó sẽ giảm mạnh.
Tôi có thể giảm chi phí mà không cần thay đổi thiết kế không?
Có, bằng nhiều cách. Tăng số lượng sản phẩm trong mỗi lô. Chỉ riêng điều đó thôi đã làm giảm chi phí trên mỗi đơn vị sản phẩm. Chọn một xưởng gia công khác. Một số xưởng chuyên về gia công số lượng nhỏ và có giá theo giờ thấp hơn cho các đơn hàng nhỏ. Sử dụng vật liệu có hình dạng gần như hoàn chỉnh. Vật liệu đúc, rèn hoặc thanh ép đùn làm giảm lượng vật liệu mà máy phải loại bỏ. Thời gian gia công ít hơn đồng nghĩa với chi phí thấp hơn.
Phương pháp giảm chi phí hiệu quả nhất là gì?
Hãy nới lỏng các dung sai không quan trọng. Việc này không tốn chi phí thực hiện. Không cần thay đổi thiết kế. Không cần thay đổi vật liệu. Không cần dụng cụ mới.
Tôi có thể tiết kiệm được bao nhiêu bằng cách tối ưu hóa đường chạy dao?
Thông thường, tỷ lệ này dao động từ mười đến hai mươi phần trăm. Con số chính xác phụ thuộc vào độ phức tạp của chi tiết. Một khối đơn giản với vài lỗ sẽ có rất ít không gian để tối ưu hóa đường chạy dao. Một lõi khuôn phức tạp với các hốc sâu và các góc hẹp sẽ có nhiều không gian hơn. Việc tiết kiệm chi phí đến từ việc giảm cắt bằng không khí, giảm số lần thay dao và các chiến lược gia công thô thông minh hơn.
Is 5 trục luôn tốt hơn?
Không. Máy ba trục có giá thành mỗi giờ thấp hơn. Thường thấp hơn từ ba mươi đến năm mươi phần trăm. Máy phay ba trục đơn giản hơn. Nó tiêu thụ ít điện năng hơn. Số lượng người vận hành phổ biến hơn và do đó chi phí mỗi giờ thấp hơn.
Gia công năm trục mang lại giá trị trong những trường hợp cụ thể. Ví dụ như các chi tiết có phần lõm, các chi tiết ở góc phức hợp, các hốc sâu mà chiều dài dao trở thành vấn đề. Nếu hình dạng chi tiết không yêu cầu những khả năng này, gia công năm trục chỉ là một cách tốn kém hơn để thực hiện công việc gia công ba trục. Người ta chỉ nên sử dụng gia công năm trục khi hình dạng chi tiết yêu cầu điều đó. Nếu không, hãy sử dụng gia công ba trục để giữ chi phí thấp hơn.







