
Harakat bosqichi asosidagi CNC ishlab chiqarish puxta rejalashtirishni talab qiladi. Besh bosqich ishlab chiqarish uchun dizayn, material tanlash, CNC ishlov berish strategiyasi, xarajatlarni optimallashtirish va malakali ustaxona bilan hamkorlikni o'z ichiga oladi. CNC ishlov berish mikron darajasidagi aniqlikni beradi. Bu aniqlik boshqariladigan dasturlash, barqaror asboblar va intizomli tekshirishdan kelib chiqadi. Kompyuterning raqamli boshqaruvi T-uyalari va yengillashtiruvchi cho'ntaklar kabi murakkab ishlov berish xususiyatlarini ta'minlaydi. CNC frezalash mashinalari 125 mikrodyuymli qoplama bilan +/- 0.004 dyuymli bardoshlikni saqlaydi. Ichki burchaklar 1/4 chuqurlik radiusiga muhtoj. To'g'ri ishlov berish yondashuvi harakat tizimingizni ishonchli ishlashini ta'minlaydi. CNC ishlov berish tizimlarini tushunish sifat uchun muhimdir. CNC ishlov berish mashinani sozlash, dastgoh asboblari va chiziqli harakatni talab qiladi. Yaxshi CNC ishlov berish dizayni muvaffaqiyatli natijalarni qo'llab-quvvatlaydi. Ushbu yondashuv partiyalar bo'ylab izchil natijalarni ta'minlaydi.
Harakat bosqichi asosidagi CNC ishlab chiqarish uchun dizayn
Ishlab chiqarish uchun dizayn shunchaki qismlarni kesishni osonlashtirish bilan bog'liq emas. CNC harakatlanuvchi pog'ona bazasi uchun DFM ishlov berilgandan so'ng qismning funktsional ehtiyojlarini qondira olishini ta'minlash bilan bog'liq. Tekislik, parallellik va o'lchov aniqligi barchasi CNC jarayoni uchun qanchalik yaxshi loyihalashingizga bog'liq. Yaxshi DFM qiyin dizaynni ishonchli qismga aylantiradi. To'g'ri tanlov ishlov berish vaqtini qisqartiradi va sifatni yaxshilaydi.
Mashinasozlik uchun muhim dizayn qoidalari
Ichki burchaklar va radiuslarni loyihalash
Ichki burchaklarni to'g'ri rejalashtirmasangiz, ular muammo tug'diradi. CNC uchli frezalash moslamasi aylana shaklida kesadi. Agar siz o'tkir burchakni loyihalashtirsangiz, asbob unga yeta olmaydi. Sizga qo'shimcha qadamlar yoki boshqa asbob kerak bo'ladi. Qoida oddiy. Vertikal ichki burchak radiusini bo'shliq chuqurligining kamida uchdan bir qismiga teng qiling. Bundan ham yaxshisi, asbob radiusining 130% ga teng radiusdan foydalaning. Masalan, 10 mm uchli frezalash moslamasi uchun kamida 6.5 mm burchak radiusi kerak. Bu asbobning silliq harakatlanishini ta'minlaydi. Bu asbobning aşınmasını kamaytiradi va sirt qoplamasini yaxshilaydi.
Zamin radiusi ham muhim. Zamin radiusini 0.5 mm dan 1 mm gacha belgilang. Bu mashinaga standart uchli frezalardan foydalanish imkonini beradi. Nostandart radiuslar ustaxonani sharsimon uchli frezalardan foydalanishga majbur qiladi, bu esa qo'shimcha xarajatlarni keltirib chiqaradi. O'tkir ichki burchaklar ham kuchlanish konsentratsiyasini hosil qiladi. To'g'ri radius yukni taqsimlaydi va poydevorni mustahkam saqlaydi.
Mana qisqacha ma'lumot:
| xususiyati | Tavsiya etilgan qiymat | Umumiy xato |
| Vertikal burchak radiusi | Kamida 1/3 bo'shliq chuqurligi (asbob radiusining 130%) | Juda kichik radius 90° asboblar yo'lini majbur qiladi va natijani yomonlashtiradi |
| Zamin radiusi | 0.5 mm dan 1 mm gacha | Nostandart radiuslar sharsimon tegirmonlarni talab qiladi, bu esa qo'shimcha xarajatlarni talab qiladi |
| Devor qalinligi (metallar) | Minimal 0.8 mm | Yupqa devorlar tebranishga olib keladi, bu esa aniqlikni pasaytiradi |
| Devor qalinligi (plastiklar) | Minimal 1.5 mm | Yupqa devorlar issiqlik va stress ta'sirida deformatsiyaga olib keladi |
Devor qalinligi va strukturaviy qattiqlikni boshqarish
Devor qalinligi qattiqlikka bevosita ta'sir qiladi. Metall asoslar uchun devorlarning qalinligi kamida 0.8 mm bo'lishi kerak. Undan pastroqda, material kesish paytida tebranadi. Vibratsiya aniqlikni yo'qotadi. Plastik asoslar uchun kamida 1.5 mm dan foydalaning. Plastmassalar issiqlik ta'sirida yumshaydi.
Jadvalda keng tarqalgan materiallar uchun minimal devor qalinligi ko'rsatilgan. Alyuminiy 6061 0.8 mm. Zanglamaydigan po'lat 0.75 mm da ishlaydi. ABS 1.5 mm kerak bo'ladi. Polikarbonat 1.0 mm gacha, PEEK esa 1.0 mm gacha yetishi mumkin. Bu raqamlar deformatsiyaning oldini oladi va poydevorni yuk ostida qattiq ushlab turadi.
Tolerantliklarni belgilash va Yuzaki tugatish
Geometrik o'lchamlar va bardoshlik (GD&T) asoslari
CNC harakat bosqichi bazasi o'lchamlarga nisbatan tolerantlikdan ko'proq narsani talab qiladi. U geometrik boshqaruvni talab qiladi. Tekislik CNCga sirt qanchalik tekis bo'lishi kerakligini aytadi. Parallellik ikkita sirtning bir tekisda turishini ta'minlaydi. Ushbu chaqiriqlar poydevorning qanday ishlashini boshqaradi. GD&T bo'lmasa, ustaxona barcha o'lchamlarga yetishi mumkin, ammo funktsional geometriyani o'tkazib yuborishi mumkin.
Chiziqli relslar uchun o'rnatish yuzalari bir xil o'rnatishda ishlov berilishi kerak. Bu ikkita rels o'rindiqlari o'rtasida parallellikni kafolatlaydi. Agar siz ularni alohida ishlov bersangiz, issiqlik o'zgarishlari va armatura xatolari hizalanishni buzishi mumkin. Natijada chiziqli harakat tizimi bog'lanadi.
Rulman yuzalari uchun to'g'ri sirt qoplamasini tanlash
Sirtning pürüzlülüğü ishqalanish va aşınmaya ta'sir qiladi. Yuqori Ra qiymatlari qo'polroq yuzalarni anglatadi. Podshipnik yuzalari uchun qo'pollik yuvarlanadigan elementlar orasidagi ishqalanishni oshiradi. Ko'proq ishqalanish ko'proq aşınma va qisqaroq xizmat muddatini anglatadi.
Harakatlanuvchi qismlar orasidagi dinamik ishqalanish sirt qoplamasiga mutanosibdir. Shuning uchun abrazivlash bosqichlari ko'pincha CNC ishlov berishdan keyin amalga oshiriladi. CNC harakat bosqichi asosidagi rulman yuzalari uchun yaxshi maqsad ishqalanishni kamaytirish va rulman umrini uzaytirish uchun silliq qoplamadir.
Xususiyatlarni birlashtirish kengash va Alignment
Nozik dübel pin teshiklarini loyihalash
Dubl ignalari yig'ish paytida komponentlarni bir tekisda joylashtiradi. Ular har safar takrorlanadigan hizalanishni ta'minlaydi. Bu teshiklarning dizayni aniqlik uchun muhimdir.
| Dizayn parametri | Tavsiya etilgan amaliyot | Nega muhim? |
| burg'ulash | To'g'ri o'lchamdagi burg'ulashdan foydalaning; chuqur teshiklar uchun burg'ulash moslamasi | Qattiq joylashishi uchun aniq teshik o'lchamini ta'minlaydi |
| Oylash | Yakunlovchi reamerni sekin tezlikda, izchil uzatishda ishlating | Aniq hizalanish uchun qattiq bardoshlikni ta'minlaydi |
| Chet masofasi | Chetidan 2-3 barobar igna diametrini saqlang | Yuk ostida teshikning yorilishining oldini oladi |
| Pinlar orasidagi masofa | Pin diametridan 3-5 marta masofa qoldiring | Yukning bir tekis taqsimlanishi zaiflashuvning oldini oladi |
| Chamferlar | Teshik chetlariga romlar qo'shing | Pinni kiritishni osonlashtiradi, shikastlanishning oldini oladi |
Ushbu qoidalar poydevorni strukturaviy jihatdan mustahkam saqlaydi. Singan chekka yoki noto'g'ri joylashtirilgan igna butun yig'ilishni buzadi.
Chiziqli relslar uchun T-uyalar va o'rnatish naqshlarini yaratish
Chiziqli relslar tekis, toza o'rnatish yuzalarini talab qiladi. Biror narsani bolt bilan mahkamlashdan oldin, sirt tekis va toza ekanligiga ishonch hosil qiling. Bitta mos yozuvlar relsidan va bitta boshqariladigan relsdan foydalaning. Boltlarni to'g'ri ketma-ketlikda asta-sekin torting. Parallellikni faqat uchlarida emas, balki butun harakat bo'ylab tekshiring.
Oldindan yuklash darajasini o'rnatish aniqligiga moslashtiring. Oldindan yuklashning yuqori bo'lishi hizalanish xatolarini yanada kuchaytiradi. Yaxshi dizayn chiziqli harakat tizimining boshidanoq muammosiz ishlashini ta'minlaydi.
Harakat bosqichi uchun materiallarni tanlash CNC bazasi
Harakat bosqichi bazasi CNC uchun tanlagan materialingiz uning ishlashini, narxini va ishlash muddatini belgilaydi. Har bir variantning o'ziga xos afzalliklari va kamchiliklari mavjud. Ba'zi materiallar tebranishni yaxshi yutadi. Boshqalari yengil yoki ishlov berish oson. Tezligingiz, yukingiz va atrof-muhitingiz tanlovingizga yo'naltiruvchi bo'lishi kerak.
Yuqori samarali asoslar uchun metallar
Alyuminiy 6061-T6: Og'irligi va narxi bo'yicha sanoat standarti
Alyuminiy 6061-T6 harakatlanuvchi bosqich asoslari uchun CNC ishlov berishga olib keladi. U tez kesadi, po'latning uchdan bir qismini tashkil qiladi va ko'pgina variantlarga qaraganda arzonroq. Ushbu qotishma o'z og'irligi uchun yaxshi mustahkamlik beradi va zangga tabiiy ravishda chidamli. Ko'pgina laboratoriya va yengil sanoat bosqichlari uchun ushbu material ishlash va narxni yaxshi muvozanatlashtiradi.
Salbiy tomoni harorat o'zgarishi bilan namoyon bo'ladi. Alyuminiy har bir daraja Selsiy bo'yicha taxminan 23 ppm o'sadi. Po'latdan yasalgan vint esa atigi 12 ppm o'sadi. Ustaxona qiziganida, taglik vintga qaraganda ko'proq kengayadi. Bu bo'shliq pozitsiya xatolarini keltirib chiqaradi. 3°C siljish 200 mm harakatlanishda taxminan 7 mikrometr xatolikka olib kelishi mumkin. Ko'p maqsadlar uchun bu yaxshi. Mikrondan kichik ishlar uchun sizga boshqa variant kerak bo'ladi.
Maksimal amortizatsiya va barqarorlik uchun quyma temir va po'lat
Cho'yan yuqori aniqlikdagi pog'onalarga o'ziga xos qirra beradi. Uning grafit tuzilishi mexanik tebranishni issiqlikka aylantiradi. Shunday qilib, tebranishlar poydevor orqali aks-sado berish o'rniga tezda yo'qoladi. Ushbu susturucu ish paytida kesish asbobini yoki zondni barqaror ushlab turadi.
CNC ishlov berish uchun quyma temir ham bir qator foydali afzalliklarni taklif etadi:
- Grafit tuzilishidan kelib chiqadigan ajoyib tebranish suspenziyasi, barqarorlikning kaliti
- Og'ir yuklarni egilmasdan ushlab turish uchun kuchli siqish kuchi
- Sirtlarni yillar davomida yaxshi holatda ushlab turadigan ajoyib aşınma qarshiligi
- Sirpanuvchi qismlarda ishqalanishni kamaytiradigan tabiiy grafit moylash
- Vaqt o'tishi bilan barqaror o'lcham, ozgina qimirlash yoki stressni yengillashtirish bilan
Kamchiliklari og'irlikdir. Cho'yan asoslar og'ir va ishlov berishda sekin. Ammo barqarorlik tezlikdan muhimroq bo'lganda, bu material g'alaba qozonadi. Po'lat shunga o'xshash qattiqlikni yanada mustahkamlik bilan ta'minlaydi, garchi unda cho'yanning tabiiy amortizatsiyasi yo'q bo'lsa ham.
Ixtisoslashgan dasturlar uchun plastmassalar va kompozitlar
Past ishqalanishli, yengil ish bosqichlari uchun asetal (POM) dan foydalanish
Acetal, shuningdek, POM deb ham ataladi, metall juda ko'p bo'lgan yengil ish bosqichlariga mos keladi. Ushbu plastmassa har qanday CNCda osongina kesadi. U tabiiy sirpanchiqlikka ega, shuning uchun sirpanuvchi qismlar qo'shimcha yog'siz silliq harakatlanadi. Acetal namlikka va ko'pgina erituvchilarga chidamli. Prototiplar yoki maktab qurilmalari uchun u yaxshi aniqlik berish bilan birga xarajatlarni past darajada ushlab turadi.
Cheklov qattiqlikda. Asetal alyuminiyga qaraganda yuk ostida ko'proq egiladi. Shuningdek, u issiqlik bilan ko'proq kengayadi. Asetal asoslarini kichik va yengil yuklangan holda saqlang. Og'irroq ishlar uchun metallga o'ting.
Yuqori qattiqlik-og'irlik nisbatlari uchun uglerod tolasi bilan to'ldirilgan polimerlar
Uglerod tolasi kompozitlari og'irlik o'yinini butunlay o'zgartiradi. Uglerod tolasining zichligi taxminan 1.6–1.8 g/sm³, taxminan to'rtdan bir qismi po'latdan va uchdan ikki qismi alyuminiydan. Uning Young moduli 230 GPa dan 500 GPa gacha, taxminan 200 GPa da po'latga mos keladi yoki uni uradi. Bu aralashma alyuminiy qotishmalariga qaraganda ancha yuqori qattiqlik-og'irlik nisbatini beradi.
Harakatlanuvchi portallar yoki robot qo'llari uchun bu vaznni tejash juda muhimdir. Kamroq massa tezroq tezlashishni va motor momentini kamaytirishni anglatadi. Material shuningdek, tebranishni yaxshi yutadi. Kamchilik - bu narx va yig'ishning murakkabligi. Uglerod tolali qismlar uchun maxsus CNC ishlov berish materiallari va asboblari kerak. Ammo aerokosmik yoki yuqori tezlikdagi avtomatlashtirish uchun ishlash narxiga arziydi.
Ilova ehtiyojlariga asoslangan material tanlash bo'yicha qo'llanma
Material xususiyatlarini yuk va tezlik talablariga moslashtirish
Yukingizdan boshlang. Og'ir yuklar uchun metallar kerak. Yengil yuklar uchun plastmassalar kerak bo'ladi. Keyin tezlik haqida o'ylang. Yuqori tezlikdagi harakat tebranishni kuchaytiradi, shuning uchun amortizatsiya juda muhim bo'lib qoladi. Cho'yan bunga eng yaxshi bardosh beradi. O'rtacha tezlik va yuklar uchun alyuminiy 6061-T6 amaliy tanlov bo'lib qolmoqda.
Atrof-muhit omillarini hisobga olish (masalan, issiqlik kengayishi, korroziya)
Harorat o'zgarishi har bir materialga turlicha ta'sir qiladi. Quyidagi jadvalda issiqlik kengayishining aniqlikka qanday ta'sir qilishi ko'rsatilgan:
| Material / Komponent | CTE (ppm/°C) | Aniqlikka ta'siri |
| Alyuminiy sahna korpusi | 23 | Qo'rg'oshin vint bilan stress mos kelmasligiga olib keladigan ko'proq kengayadi |
| Po'latdan yasalgan vint | 12 | Kamroq kengayadi; 3°C o'zgarishi → 36 ppm → 200 mm yurish uchun ~7 µm xatolik |
| Chiziqli kodlovchi shisha shkalasi | ~ 10 | Pastki kengayish; yopiq pastadir boshqaruvi bilan termal xatolikni kamaytiradi |
| Invar (past kengayishli qotishma) | Po'lat/alyuminiydan ancha past | Termal xatolikni kamaytiradi, lekin qimmat va tayyorlash qiyin |
1 metrli po'latdan yasalgan vint 3°C harorat o'zgarishi bilan 36 mikrometrga o'sadi. Yuqori tezlikdagi ishqalanish ko'proq issiqlik qo'shadi. 3000 rpm tezlikda bu ishqalanish haroratni 8°C ga ko'tarishi mumkin, bu esa har 100 mm vint uzunligiga 10 mikrometr o'sishga olib keladi. Shisha shkala kodlagichi bilan yopiq halqali boshqaruv bu xatoning katta qismini tuzatadi. Nam yoki korroziyali joylar uchun alyuminiyning tabiiy oksid qatlami uni himoya qiladi. Po'lat qoplama yoki qoplamaga muhtoj. Plastmassalar ko'pgina kimyoviy moddalarga chidamli, ammo yuqori haroratda yumshaydi.
CNC ishlov berish uchun xarajatlarni optimallashtirish strategiyalari
Harakat bosqichi asosidagi CNC ning narxi uchta asosiy narsaga bog'liq: ishlov berish vaqti, material narxi va o'rnatish murakkabligi. Ushbu qismlarning birgalikda qanday ishlashini bilish sizga sifatni yo'qotmasdan pulni tejaydigan oqilona tanlovlar qilishga yordam beradi. Keling, byudjetingiz aslida qayerga ketishini va uni qanday qilib yanada ko'proq qilish mumkinligini ko'rib chiqaylik.
Ishlov berish vaqtini qisqartirish uchun dizaynni soddalashtirish
Chuqur cho'ntaklarni va murakkab 3D konturlarni minimallashtirish
Chuqur cho'ntaklar CNC ishlov berishda haqiqiy muammolarni keltirib chiqaradi. Uzun asboblar ko'proq egiladi, materialni sekinroq olib tashlaydi va ko'pincha qo'polroq yuzalarni qoldiradi. Mashina silkinishni nazorat qilish uchun yengilroq kesmalar va qo'shimcha o'tishlarni talab qiladi. Yoriqlar, shuningdek, chuqur teshiklarga tiqilib qoladi, bu esa yuzalarga zarar etkazishi va asboblarning aşınmasını tezlashtirishi mumkin. Bu sikl vaqtini oshiradi va qo'shimcha tekshirish yoki qo'lda tozalashni talab qilishi mumkin. Agar cho'ntakning chuqurligi kerak bo'lmasa, uni sayozroq qilish yoki shaklini o'zgartirish sifatga zarar yetkazmasdan xarajatlarni kamaytirishi mumkin.
Murakkab 3D shakllar shunga o'xshash murosaga muhtoj. Har bir egri sirt sekinroq tezlikni va ko'proq asboblar yo'lini rejalashtirishni talab qiladi. Oddiy shakllarga ega tekis sirt ancha kam vaqt ichida ishlaydi. O'zingizdan so'rang, bu chiroyli shakl chindan ham muhimmi? Ko'pincha, sodda dizayn ancha arzon narxda bir xil mustahkamlikni beradi.
Teshik o'lchamlari va ip chuqurliklarini standartlashtirish
Standart o'lchamlar mavjud asboblarga mos keladi. 1/8", 1/4 yoki 3/8 yoki butun millimetr kabi keng tarqalgan burg'ulash o'lchamlaridan foydalaning. 0.492 dyuym kabi g'alati o'lchamlardan saqlaning. Rish o'lchamlari 4-40, 6-32 yoki 1/4-20 kabi umumiy standartlarga javob berishi kerak. Rish o'lchamlari qo'llanilishi uchun mos bo'lishi kerak. Rish o'lchamidagi teshik chuqurligini saqlang.
| Dizayn yondashuvi | Xarajat ta'siri | Tavsiya etilgan amal |
| Maxsus xususiyat o'lchamlari | Maxsus vositalar, noyob armatura yoki qo'shimcha dasturlash kerak | Standart teshik o'lchamlari va ip standartlaridan foydalaning |
| Standartlashtirilgan xususiyatlar | Ta'minot xavfini va ishlab chiqarish tannarxini pasaytiradi | Iloji boricha standartlashtiring |
Standart burg'ulash bir necha soniya ichida teshik yasaydi. Xuddi shu teshikni maxsus o'lchamga frezalash bir necha baravar ko'proq vaqt talab etadi. Tejalgan mablag' ko'plab teshiklarda tezda qo'shiladi.
To'g'ri partiya hajmi va yetkazib beruvchini tanlash
Prototyping va ishlab chiqarish: Hajm birlik narxiga qanday ta'sir qiladi
O'rnatish xarajatlari partiya hajmidan qat'i nazar bir xil bo'lib qoladi. Bu shuni anglatadiki, bitta harakat bosqichi bazasida CNC ishlab chiqarish har bir detal uchun katta o'rnatish xarajatlarini talab qiladi. Ishlab chiqarish jarayoni belgilangan xarajatlarni ko'plab detalga taqsimlaydi va birlik narxini sezilarli darajada pasaytiradi. Quyidagi jadvalda odatiy xarajatlar taqsimoti ko'rsatilgan:
| Xarajat komponenti | Umumiy xarajatlarning odatiy foizi | Kalit haydovchilar |
| Ishlov berish vaqti | o'zgaradi | Materialning qattiqligi, xususiyatlar soni, o'rnatish murakkabligi |
| ashyo | o'zgaradi | Bar materiali va plastinka o'rtasidagi farq, material turi |
| O'rnatish | Miqdori bilan farq qiladi | Doimiy xarajatlar partiya hajmi bo'yicha taqsimlanadi |
| Tugatish | o'zgaradi | Anodlash, kukun bilan qoplash, qoplama, abrazivlash |
Prototiplash bosqichingizni ishlab chiqarishni yodda tutgan holda rejalashtiring. Keyinchalik qimmat qayta loyihalash uchun pul to'lamaslik uchun ishlab chiqarish uchun boshidanoq loyihalashtiring.
DFM fikr-mulohazalari uchun ishlab chiqarish bo'yicha sherikning afzalliklari
Yaxshi ishlab chiqarish hamkori ishlab chiqarishni boshlashdan oldin sizning dizayningizni tekshiradi. Ular muammolarni erta aniqlaydilar. Ishonchli ishlab chiqarish hamkori mijozlarga tejamkor prototiplash va ommaviy ishlab chiqarishga yordam beradi. Ularning jamoasi o'zgarishlar hali ham arzon bo'lgan paytda muammolarni topadigan ishlab chiqarish uchun dizayn bo'yicha fikr-mulohazalarni taqdim etadi. Ushbu jamoaviy ish qimmat xatolarning oldini oladi va butun jarayonni yanada ravon qiladi.
Materiallar narxi va ishlov berish narxi o'rtasidagi murosa
Qachon qimmatroq va osonroq ishlov beriladigan materialni tanlash kerak
Ba'zan qimmatroq material aslida umuman pulni tejaydi. Alyuminiy 6061-T6 tez va ishonchli tarzda ishlov beradi. Qattiqroq qotishma bir funt uchun arzonroq bo'lishi mumkin, ammo kesish ko'proq vaqt talab etadi, bu esa ishlov berish vaqtini oshiradi. Ishlov berish vaqti umumiy narxning katta qismini tashkil etganligi sababli, tezroq kesish ko'pincha arzonroq materialdan ustun turadi. Matematika shpindelni harakatda ushlab turadigan materiallarga ustunlik beradi.
Chiqindilarni kamaytirish uchun zaxira hajmini optimallashtirish
Yakuniy qism o'lchamingizga yaqin zaxiraga buyurtma bering. Katta o'lchamli bloklar ko'proq materialni olib tashlashni talab qiladi, bu esa ishlov berish vaqtini oshiradi va chiqindilarni keltirib chiqaradi. Standart zaxira o'lchamlari ta'minot xavfini kamaytiradi va CNC ishlov berish jarayonini soddalashtiradi. Dizayningizni yakunlashdan oldin yetkazib beruvchingiz bilan mavjud novda va plastinka o'lchamlari haqida gaplashing. Qismingiz o'lchamiga kichik o'zgartirish sizga standart zaxiradan foydalanish imkonini beradi, bu esa material narxini va ishlov berish vaqtini kamaytiradi.
Harakat bosqichi bazasidagi CNC loyihasi bo'yicha bosqichma-bosqich qo'llanma
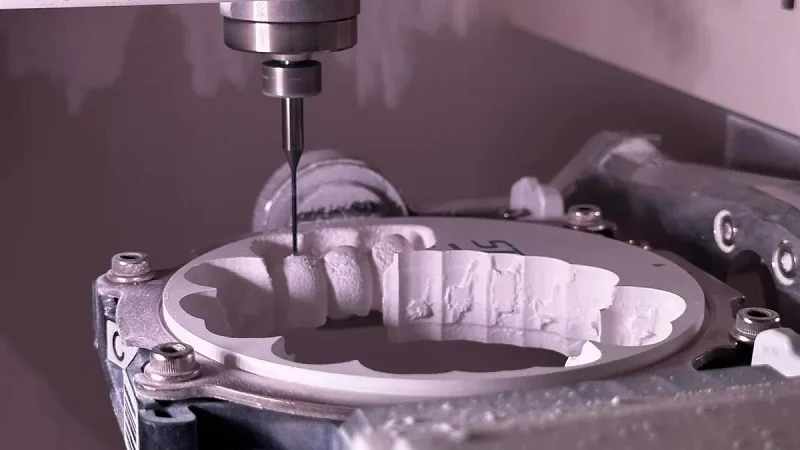
Harakat bosqichi asosidagi CNC loyihasini to'g'ri bajarish aniq jarayonga amal qilishni anglatadi. Har bir qadam oxirgi bosqichga asoslanadi. Loyihalash bosqichida shoshilish muammolarga olib keladi. Uslubiy yondashuv vaqt va pulni tejaydi. Bu yakuniy qism sizning aniqlik ehtiyojlaringizga javob berishini ta'minlaydi.
1-qadam: Harakat bosqichi bazasidagi CNC uchun CAD modelingizni yakunlash
Dizayn sizning CNC ishlov berish loyihangizning asosidir . CAD modelini mashinasozlik ustaxonasiga yuborishdan oldin , har bir detalni tekshiring. Toza model kechikishlarning oldini oladi. Bu ishlov berishni sozlashning muammosiz o'tishiga yordam beradi. Ushbu dizayn bosqichi aniqlik uchun kalit hisoblanadi.
To'g'ri fayl formatini eksport qilish (STEP, IGES)
STEP yoki IGES kabi neytral fayl formatidan foydalaning. Ushbu mustahkam model formatlari geometriyani toza uzatadi. Ular CNC ishlov berish uchun dizayn niyatini saqlab qoladi . Noto'g'ri fayl formati kotirovka jarayonini to'xtatadi. Bu butun ishlov berish jadvalini kechiktiradi. Noto'g'ri formatdan foydalanish CNC loyihasida kechikishlarga olib keladi. Bu CNC ishlov berish uchun asosiy qoidadir.
| qopqon | Qochish strategiyasi |
| Haddan tashqari qattiq bardoshlik (masalan, ±0.005 mm) | Umumiy xususiyatlar uchun ±0.1 mm dan foydalaning; faqat podshipnik o'rindiqlari yoki juftlashuvchi yuzalar kabi aniq moslamalar uchun qattiqroq bardoshliklarni saqlang. |
| O'tkir ichki burchaklar (90°) | Standart frezalash asboblari geometriyani kesishi uchun asbob radiusining kamida 130% radiusli filetolarni qo'shing. |
| Chuqur cho'ntaklar | Asbobning og'ishi va shovqin-suronini oldini olish uchun chuqur cho'ntaklardan saqlaning. |
| Qo'llab-quvvatlanmaydigan nozik devorlar yoki baland xususiyatlar | Devor qalinligini 0.8 mm (alyuminiy) yoki 0.8 mm (po'lat) dan yuqori tuting; haddan tashqari tomon nisbatlaridan saqlaning; mustahkamlash uchun qovurg'alar yoki gussetlar qo'shing. |
| Asbob kirish/chiqish yo'llarini e'tiborsiz qoldirish | Kirish qiyalari yoki qo'rg'oshinli joylarni ta'minlang; burmalar va sirtning yorilishining oldini olish uchun chiqish joylarini qo'shing. |
Suv o'tkazmaydigan geometriya va masshtabni tekshirish
Modelingizdagi bo'shliqlarni tekshiring. Sirt bo'shlig'i CNC mashinasi dasturini chalkashtirib yuboradi. Masshtablashdagi xatolar yana bir katta kamchilikdir. Noto'g'ri masshtablash dizayni ishlab chiqarish aniqligiga bevosita ta'sir qiladi . Agar asos noto'g'ri o'lchamda bo'lsa, chiziqli harakat tizimi ishlamay qoladi. Bu ishlov berish boshlanishidan oldin asosiy tekshirishdir . Ushbu ishlov berish bosqichi muvaffaqiyat uchun juda muhimdir.
2-qadam: Batafsil texnik chizma tayyorlash
Texnik chizma dizayn niyatini mashinasozlik ustaxonasiga yetkazadi . GD&T annotatsiyalari ushbu aloqaning asosiy qismidir. GD&T bilan chizma xatolarni kamaytiradi. Bu ishlov berish operatorining funktsional talablarni tushunishini ta'minlaydi. Bu chiziqli harakat yig'ishda aniqlik maqsadini bevosita qo'llab-quvvatlaydi . GD&T dizayn standarti tajribali ustaxonalar tomonidan yaxshi tushuniladi.
Joylashuvlar va yo'nalishlarni boshqaradigan GD&T yondashuvi bilan xatolar to'planishining bu jihati yig'ish muammolarini keltirib chiqarish ehtimoli kamroq. Aksincha, u tolerantliklarning to'liq to'plamini hisobga oladi, shuning uchun modelni ishlab chiqarish takrorlanishi mumkin, almashtiriladigan qismlar bilan. Barcha dizayn talablarini aniq ko'rsatib, puxta GD&T jarayoni barcha o'lchov va tolerantlik spetsifikatsiyalarining aniq bajarilishini kafolatlaydi.
Muhim bardoshlik va yakuniy natijalarni qanday izohlash mumkin
Yuzaki pardozlash yana bir muhim izohdir. Yuk ko'taruvchi yuzalar uchun silliq sirt pardozini belgilang. Bu chiziqli harakat sifatini yaxshilaydi. Ishlov berish jarayoni aniq izohlardan foyda oladi. Tolerantliklar aniq bo'lishi kerak. Ikki tomonlama (±0.1 mm) yoki muhandislik moslashtirish formatlaridan foydalaning. Ishlov berish sozlamalari ushbu darajadagi tafsilotlarni talab qiladi. Yaxshi dizayn chizmasi taxminlarning oldini oladi.
| Tanqidiy izoh | Standart/qiymat | Dastur uchun qo'llanma |
| sirt | Standart sirt qoplamalari mavjud; buyurtma bo'yicha nozikroq qoplamalar | Agar faqat bitta sirt ma'lum bir pardozlashni talab qilsa, to'g'ridan-to'g'ri sirtga izoh qoldiring; aks holda, umumiy eslatmalarga joylashtiring. |
| Bardoshlilik | ISO 2768 yoki belgilangan standart tolerantliklar | Faqat standartdan torroq bo'lganda talab qilinadi; ikki tomonlama (±0.1 mm), bir tomonlama yoki muhandislik moslashuvi (masalan, 6H) formatlaridan foydalaning. |
| GD&T (Geometrik o'lchov va bardoshlik) | Zarur bo'lganda GD&T belgilari | Funktsional talablar uchun foydalaning; muhim bo'lmagan xususiyatlarga nisbatan yumshoqroq tolerantliklarni ta'minlaydi, sifatni yaxshilaydi va xarajatlarni kamaytiradi. |
Aniq materiallar ro'yxatining (BOM) ahamiyati
Aniq BOM yig'ish paytida chalkashliklarning oldini oladi . U materiallar va apparat vositalarini aniqlaydi. Bu vaqtni tejaydi va chiqindilarni kamaytiradi. Ishlab chiqarish uchun yaxshi dizayn aniq BOMni o'z ichiga oladi. Bu mashinasozlik sexiga CNCni samarali tayyorlashga yordam beradi . BOM hamma uchun umumiy ma'lumotnoma nuqtasidir. Bu yig'ish jarayonini yanada yumshoq qiladi.
- Xarajatlarni kamaytirish: GD&T dizayn aniqligini oshiradi, ishlab chiqarishni optimallashtiradigan tegishli tolerantliklarni ta'minlaydi va shu bilan ishlab chiqarish xarajatlarini kamaytiradi.
- Optimallashtirilgan funksiyalar: Barcha dizayn talablarini aniq bayon qilish, qismning funksionalligi bilan bog'liq o'lchov va bardoshlik xususiyatlarining aniq bajarilishini kafolatlaydi, bu esa harakat bosqichi bazasi CNC ning funktsional talablariga javob berishini ta'minlaydi.
- Bir xillik va qulaylik: GD&T ishlab chiqaruvchilar orasida izchil til bo'lib, taxminlar va dizaynlarni noto'g'ri talqin qilishni kamaytiradi, bu esa izchil geometriyalarni ta'minlaydi va ishlab chiqarishdagi xatolarni minimallashtiradi.
- Aniq aloqa: Murakkab dizaynlarni jismoniy qismlarga tarjima qilish aniq va ishonchli aloqani talab qiladi. GD&T dizaynerlar, ishlab chiqaruvchilar va sifatli jamoalarga aniq muloqot qilish imkonini beradi, bu vaqt va pulni tejaydi va xatolarning oldini oladi.
3-qadam: Tezkor narx taklifini olish va DFM tahlilini o'tkazish
Keyingi qadam narx taklifini olishdir. Ishlov berish vaqti va materialining taqsimotini qidiring . Ishlov berish vaqti asosiy xarajat omilidir. CNC dasturi ham omil hisoblanadi. Ishlab chiqaruvchi kabi ishonchli hamkor professional tajribani taklif qiladi. Ular asoslar uchun CNC ishlov berishning nuanslarini tushunishadi . Ularning fikr-mulohazalari CNC ishlov berish jarayoni uchun dizaynni optimallashtirishga yordam beradi.
Harakat bosqichi bazasi CNC kotirovkasida nimani izlash kerak
Batafsil ma'lumotni qidiring. Ishlov berish vaqti va material narxini tekshiring. Ishlab chiqarish bo'yicha hamkor aniq narxlarni taklif qilishi kerak. Bu sizga byudjetni boshqarishga yordam beradi. Yaxshi narx ishlab chiqarish tahlili uchun dizaynni ko'rsatadi . U potentsial muammolarni ta'kidlaydi.
Masshtablash bilan bog'liq xatolar jiddiy ishlab chiqarish muammolariga olib kelishi mumkin. Noto'g'ri masshtablash ishlab chiqarish aniqligi va samaradorligiga bevosita ta'sir qiladi, ya'ni noto'g'ri masshtablangan fayldan ishlov berilgan harakat bosqichi bazasi CNC kerakli tolerantliklarga javob bermaydi, bu esa harakatni boshqarishda funktsional muammolarga va tayyor qismning rad etilishiga olib keladi.
DFM hisobotini qanday talqin qilish va dizayningizni qayta ko'rib chiqish
DFM hisoboti chuqur cho'ntaklar, yupqa devorlar va o'tkir burchaklar kabi muammolarni ko'rsatadi. Masalan, asbobning og'ishining oldini olish uchun chuqur cho'ntaklar qo'ymang. Ichki burchaklarga asbob radiusining kamida 130% radiusi bilan file qo'shing. Bu kesish jarayonini barqaror saqlaydi. Hisobot sizga yaxshiroq ishlov berish uchun dizaynni qayta ko'rib chiqishga yordam beradi . Ushbu hamkorlik yakuniy chiziqli harakat yig'ilishini yaxshilaydi. Bu CNC mashinasining detalni yuqori aniqlikda ishlab chiqarishini ta'minlaydi . Ushbu ko'rib chiqish loyiha hayot aylanishining muhim qismidir. Bu pulni tejaydi va yakuniy chiziqli harakat tizimini yaxshilaydi. Ishlov berish jarayoni batafsil DFM tahlilidan katta foyda oladi. Yaxshi CNC ishlov berish yaxshi dizaynga bog'liq . Keyin CNC mashinasozlik ustaxonasi ishni samarali tashkil qilishi mumkin. Ushbu hamkorlik muvaffaqiyatli loyiha uchun kalit hisoblanadi.
Harakat bosqichi bazasidagi CNC ehtiyojlaringiz uchun ishlab chiqaruvchi bilan hamkorlik qilish
Siz harakatlanuvchi bosqich uchun CNC asosini loyihalashtirdingiz, to'g'ri materialni tanladingiz va xarajatlarni kamaytirdingiz. Endi sizga uni qura oladigan hamkor kerak. Ishonchli ishlab chiqaruvchi sizga kerak bo'lgan hamma narsani bir joyda to'playdi. Ularning jamoasi sizning birinchi CAD faylingizdan tortib, foydalanishga tayyor, sinovdan o'tgan asosgacha bo'lgan butun jarayonni boshqaradi.
Bizning to'liq xizmat ko'rsatish ishlab chiqarish imkoniyatlarimiz
Dizayn yordamidan tortib, ishlov berishdan keyingi yig'ishgacha
Yaxshi ishlab chiqaruvchi shunchaki fayllaringizni kutib, kesishni boshlamaydi. Ularning muhandislari har qanday ishlov berish boshlanishidan oldin sizning dizayningizni tekshiradilar. Ular asboblarga kirish, devor qalinligi va bardoshlik stavkalari bilan bog'liq muammolarni qidiradilar. Ushbu dizayn sharhi o'zgarishlar hali ham arzon bo'lgan paytda muammolarni aniqlaydi. Siz ishlashni yo'qotmasdan detalni tayyorlashni osonlashtiradigan fikr-mulohazalarni olasiz.
CNC frezalash dastgohlari ishini tugatgandan so'ng ham qo'llab-quvvatlash davom etadi. Ishlab chiqaruvchi sizga vaqt va qiyinchilikni tejaydigan keyingi ishlov berish xizmatlarini taklif etadi. Ular shlaklarni tozalash, sirtni pardozlash va anodlash bilan shug'ullanadilar. Shuningdek, ular chiziqli relslar, podshipniklar va vintlar kabi qismlarni sizning poydevoringizga o'rnatadilar. Bu shuni anglatadiki, siz shunchaki ishlov berilgan qismlar qutisi emas, balki tizimingizga mos keladigan harakat bosqichi bazasi CNC olasiz.
Ularning jamoasi ishlab chiqarish jarayonining har bir bosqichini muvofiqlashtiradi. Siz ko'plab sotuvchilarni birlashtirmasdan, bitta aloqa nuqtasi bilan ishlaysiz. Ushbu oddiy yondashuv yetkazib berish vaqtini qisqartiradi va chalkashliklarni bartaraf etadi. Murakkab loyihalar uchun bu bitta manbali qulaylik haqiqiy farqni keltirib chiqaradi.
Metall va plastmassaga aniq ishlov berish bo'yicha mahorat
Ko'pgina do'konlar metall yoki plastmassaga e'tibor qaratadi. Tajribali ishlab chiqaruvchi ikkalasini ham bir xil mahorat bilan boshqaradi. Ularning mexaniklari alyuminiy 6061-T6 ning asetal yoki uglerod tolasi bilan to'ldirilgan polimerlardan qanday farq qilishini bilishadi. Ular eng yaxshi sirt qoplamasi va o'lchov aniqligiga erishish uchun har bir material uchun uzatish, tezlik va asboblarni sozlaydilar.
Ushbu moslashuvchanlik harakat bosqichi bazasi CNC aralash materiallardan foydalanganda muhimdir. Sizda plastik podshipnik prokladkalari yoki yo'naltiruvchi bloklari bo'lgan alyuminiy taglik plitasi bo'lishi mumkin. Ishlab chiqaruvchi bu qismlarning barchasini o'z zavodida ishlab chiqaradi, shuning uchun ular bir-biriga mukammal mos keladi. Ularning ko'plab materiallar bilan tajribasi, agar sizning birinchi tanlovingiz qo'shimcha ishlov berish qiyinchiliklarini tug'dirsa, ular muqobil variantlarni taklif qilishlari mumkinligini anglatadi.
Sertifikatlash va sifat kafolati
Sertifikatlangan sifat menejmenti tizimi bilan sifat va'damiz
Sifat menejmenti tizimi sertifikati shunchaki devordagi lavha emas. Bu ishning har bir qismiga ta'sir qiluvchi sifatga aniq yondashuvni ko'rsatadi. Sertifikatlangan ishlab chiqaruvchi narx taklif qilishdan tortib yakuniy tekshirishgacha bo'lgan hamma narsa uchun yozma bosqichlarni bajaradi. Ular sifat raqamlarini kuzatib boradilar va bu ma'lumotlardan o'z jarayonlarini takomillashtirishda foydalanadilar.
Siz uchun bu partiyadan partiyaga barqaror natijalarni anglatadi. Prototipingizda olgan aniqligingiz yuzlab yoki minglab birliklarni ishlab chiqarishga ham tatbiq etiladi. Ularning sifat tizimi har bir harakat bosqichi bazasi CNC bir xil yuqori standartlarga javob berishini ta'minlaydi. Siz ishlov berish jarayonini tomosha qilish uchun u yerda bo'lmasangiz ham, olgan qismlaringizga ishonishingiz mumkin.
Sertifikatlangan tibbiy asboblar sifatini boshqarish tizimi bilan qat'iy tibbiy standartlarga javob berish
Tibbiy asboblar yanada yuqori standartlarni talab qiladi. Tibbiy asboblar sifatini boshqarish tizimi sertifikati ishlab chiqaruvchining ushbu ehtiyojlarga javob berishini ko'rsatadi. Ushbu standart xavflarni boshqarish, kuzatuv va jarayonlarni tekshirishga qaratilgan. Bu diagnostika uskunalari, jarrohlik robotlari yoki laboratoriya avtomatlashtirishiga kiradigan har qanday qism uchun juda muhimdir.
Agar sizning harakatlanish bosqichi bazasidagi CNC tibbiy asbobning bir qismi bo'lsa, ushbu sertifikat juda muhimdir. Bu shuni anglatadiki, ishlab chiqaruvchi har bir ishlab chiqarish bosqichining batafsil yozuvlarini saqlaydi. Ular materiallarni manbasiga qaytarib kuzatib borishlari va har bir tekshirish natijasini qayd etishlari mumkin. Ushbu kuzatuv sizning tartibga solish hujjatlaringizni osonlashtiradi va sizning qismlaringiz eng qat'iy sifat qoidalariga javob berishiga ishonch beradi.
Sertifikatlangan ishlab chiqaruvchi bilan ishlaganda, siz shunchaki ishlov berilgan qismlarni sotib olmayapsiz. Siz yetkazib beruvchingiz tasdiqlangan sifat tizimlariga amal qilishini bilishdan kelib chiqadigan xotirjamlikni sotib olasiz.
Harakat bosqichi bazasidagi CNC ni yaratish uchta narsaga bog'liq. Aqlli dizayn CNC ishlov berishni osonroq va arzonroq qiladi. To'g'ri material harakat tizimingizni yuk ostida barqaror saqlaydi. Yaxshi hamkor CNC ishlov berishni haqiqiy mahorat va aniqlik bilan amalga oshiradi.
Dizayningizdan boshlang. O'tkir burchaklar va yupqa devorlarni tekshiring. Bular CNC ishlov berish paytida muammolarga olib keladi. Ehtiyojlaringizga mos keladigan materialni tanlang. Alyuminiy ko'pgina ishlar uchun mos keladi. Po'lat yoki quyma temir og'ir yuklarni yaxshiroq bardosh beradi. Bu tanlov aniqlik va uzoq muddatli ishlashga ta'sir qiladi.
Harakat asoslari uchun CNC ishlov berishni biladigan ustaxonani toping. Ular dizayn bo'yicha fikr-mulohazalar va sifat tekshiruvlarini taklif qilishlari kerak. Bu yig'ish paytida vaqt va pulni tejaydi. Yaxshi chiziqli harakat mashinani to'g'ri sozlashga bog'liq. Malakali mashina operatori katta farq qiladi. To'g'ri ishlov berish yondashuvi qimmat qayta ishlashning oldini oladi.
Keyingi qadamingiz oddiy. CAD modelingizni takomillashtiring. Yoki yordam uchun ishlab chiqaruvchi kabi hamkorga murojaat qiling. Yaxshi CNC yaxshi rejalashtirishdan boshlanadi. To'g'ri dastgoh izchil natijalar beradi.
Harakat bosqichi bazasi CNC haqida tez-tez so'raladigan savollar
Harakat bosqichi asosidagi CNC uchun qanday bardoshlik kutishim mumkin?
Standart CNC ishlov berish ko'pgina xususiyatlar uchun ±0.004 dyuymni ushlab turadi. Muhim yuk ko'taruvchi yuzalar uchun siz qattiqroq bardoshliklarni belgilashingiz mumkin. Asosiysi, qattiq bardoshliklarni faqat ular muhim bo'lgan joylarda saqlab qolishdir. Bu ishlov berish vaqti va narxini nazorat ostida ushlab turadi.
Birinchi prototipim uchun qaysi materialni tanlashim kerak?
Alyuminiy 6061-T6 CNC ishlov berish uchun eng xavfsiz boshlang'ich nuqtadir. U tez ishlov beradi, arzonroq turadi va ko'pgina yuklarni yaxshi bajaradi. Agar sizning sahnangiz qo'shimcha tebranishlarni susaytirishga muhtoj bo'lsa, quyma temirni ko'rib chiqing. Yengil ish sharoitida foydalanish uchun asetal xarajatlarni past darajada ushlab turadi. Materialni tezlik va yuk talablaringizga moslang.
Harakat sahnasi bazasining narxini qanday kamaytirishim mumkin?
Dizayningizni soddalashtiring. Chuqur cho'ntaklar va murakkab 3D konturlardan saqlaning. Standart teshik o'lchamlari va ip chuqurliklaridan foydalaning. Yakuniy qism o'lchamingizga yaqin mahsulotga buyurtma bering. Ushbu tanlovlar CNC ishlov berish vaqtini kamaytiradi, bu esa umumiy xarajatlarning katta qismini tashkil qiladi. Yaxshi ishlab chiqarish hamkori ishlov berishning yorliqlarini ham aniqlay oladi.
Rulman yuzalari qanday sirt qoplamasiga muhtoj?
Podshipnik yuzalarida silliq sirt qoplamasiga e'tibor bering. Ushbu silliq qoplama yuvarlanuvchi elementlar orasidagi ishqalanishni kamaytiradi. Podshipnikning ishlash muddatini uzaytiradi va chiziqli harakatni izchil saqlaydi. Ushbu qoplamani faqat funktsional sirtlarda ko'rsating. Boshqa sohalarda CNC ishlov berish vaqtini tejash uchun standart qoplamadan foydalanish mumkin.
Dizaynim CNC ishlov berishga tayyor yoki yo'qligini qanday bilsam bo'ladi?
O'tkir ichki burchaklar, yupqa devorlar va chuqur cho'ntaklar bor-yo'qligini tekshiring. Asbob radiusining kamida 130% radiusiga ega filelarni qo'shing. Alyuminiy uchun devor qalinligini 0.8 mm dan yuqori tuting. Bu ishlov berish paytida tebranishni oldini oladi. CAD modelingizni STEP yoki IGES sifatida eksport qiling. Mashina ustaxonangizdan DFM tahlili qolgan muammolarni aniqlaydi.
Harakat bosqichi asosidagi CNC loyihalari uchun yaxshi ishlab chiqarish hamkori nima?
Metall va plastmassa sohasida tajribaga ega ustaxonani qidiring. Ular ishlab chiqarish boshlanishidan oldin dizayn bo'yicha fikr-mulohazalarini bildirishlari kerak. Sertifikatlar sifatga sodiqlikni ko'rsatadi. Yig'ish va pardozlash ishlarini bajaradigan hamkor sizning mashinangizni sozlash vaqtingizni tejaydi. Ushbu yagona manbali yondashuv yetkazib berish vaqtini va chalkashliklarni kamaytiradi.






