
Nima bu End Mkasalmi?
Uch frezalash keng tarqalgan mexanik ishlov berish texnikasi hisoblanadi. U uch frezalash deb ataladigan aylanuvchi kesish asbobidan foydalanadi, uning ikki tomonida va uchida kesish qirralari mavjud. Uch frezalash moslamasi frezalash mashinasi yoki ishlov berish markazining shpindeliga o'rnatiladi. Aylanish va uzatish harakatlari orqali u ish qismidan materialni olib tashlaydi.
Uchli frezalashning asosiy xususiyati uning ko'p funksiyaliligidir. U nafaqat asbob o'qiga perpendikulyar tekisliklarni qayta ishlay oladi, balki eng muhimi, yon devor frezalash, tirqishli frezalash, konturli ishlov berish, pog'onali frezalash va bo'shliqli frezalashni ham amalga oshirishi mumkin. Bu uchli frezalashni qismlarda turli xil xususiyatlarni ishlab chiqarish uchun asosiy texnologiyaga aylantiradi.
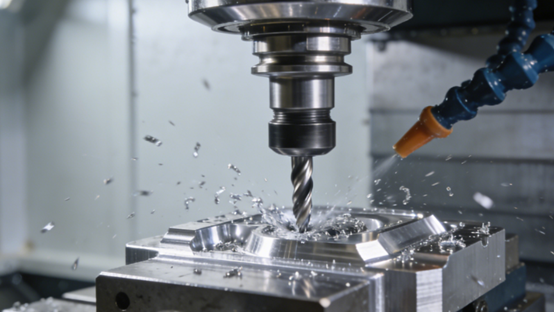
Oxirgi frezalash jarayoni qanday ishlaydi?
Chizma tahlili
Muhandislar qism chizmalarini diqqat bilan talqin qilishlari, tekisliklar, zinapoyalar, bo'shliqlar, oluklar va boshqalar kabi frezalash orqali ishlov berilishi kerak bo'lgan barcha xususiyatlarni aniq belgilashlari va ularning o'lchovli toleranslarini, pozitsion toleranslarini va sirt pürüzlülüğü talablarini tahlil qilishlari kerak. Shu bilan birga, ish qismi materialining xususiyatlariga asoslanib, oqilona ishlov berish ketma-ketligini rejalashtirishlari kerak.
Ish qismini mahkamlash
Ish qismi va ishlov berish uskunasining shakliga qarab, bo'sh joyni dastgoh ish stoliga mahkam va aniq o'rnatish uchun mos keladigan moslamani tanlang. Siqish paytida, ish qismining harakatlanishiga yo'l qo'ymaslik uchun kesish kuchiga qarshilik ko'rsatish uchun siqish kuchi yetarli ekanligiga ishonch hosil qilish kerak, lekin ish qismining deformatsiyasiga olib keladigan darajada katta bo'lmasligi kerak.
CNC dasturlash
Belgilangan jarayon marshruti va asbob yo'liga muvofiq, kompyuter yordamida dasturlash CAM dasturi yordamida amalga oshiriladi yoki G-kod qo'lda yoziladi. Dasturlash samarali va xavfsiz asbob harakati traektoriyalarini, jumladan, asbobni oldinga siljitish va orqaga chekinishning oqilona usullarini, kesish yo'llarini va boshqalarni yaratishi kerak. Dastur tugagandan so'ng, u mutlaq xavfsizlikni ta'minlash uchun har qanday mantiqiy xatolar, ortiqcha kesish yoki armatura bilan to'qnashuv xavfini tekshirish uchun qat'iy tekshiruvdan o'tishi kerak.
Sinov ishlov berish
Uchli frezalash orqali partiyaviy ishlov berishdan oldin, birinchi bo'lak sinov usulida kesilishi kerak. Sinov usulida kesish paytida odatda konservativ yem nisbati qo'llaniladi yoki asosiy xususiyatlar avval bo'sh joyga ko'proq ruxsat berilgan joylarda sinovdan o'tkaziladi. Ishlov berilgandan so'ng darhol sinov usulida kesilgan qismlarning asosiy o'lchamlarini o'lchash uchun o'lchash vositalaridan foydalaning.
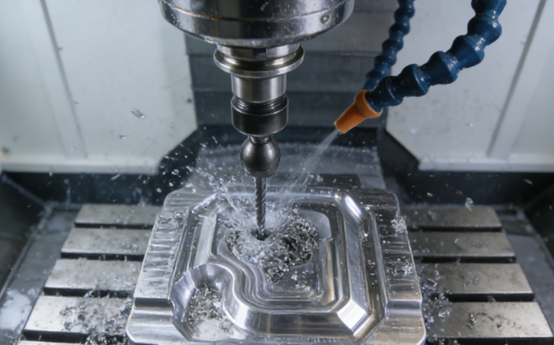
Ishlab chiqarishga ishlov berish
Mashina xatosiz tuzatilgandan so'ng, rasmiy partiyaviy yoki uzluksiz ishlov berish boshlanadi. Ishlov berish jarayonida operatorlar doimiy monitoring o'tkazishlari kerak. Kuzatuv tarkibiga quyidagilar kiradi: dastgohning ish ovozi silliqmi yoki yo'qmi, g'ayritabiiy tebranish yoki chirsillash bormi yoki yo'qmi, tinglash. Chiplarning rangi va shakli normalmi yoki yo'qligini kuzatish; Kesish suyuqligi kesish maydonini to'liq qoplaganmi yoki yo'qligini tekshirish; Va oldindan belgilangan asbobning ishlash muddati yoki ishlov berish miqdoriga muvofiq ish qismlarining o'lchamlarini muntazam ravishda tasodifiy tekshirish.
Yakuniy tekshirish
Tayyor ish qismlari ishlov berilgandan so'ng, keng qamrovli yakuniy tekshirish talab qilinadi. Chizmalar talab qiladigan barcha o'lchamlarni, geometrik bardoshliklarni va sirt xususiyatlarini miqdoriy tekshirish uchun uch koordinatali o'lchash mashinalari, profilometrlar, sirt pürüzlülüğü o'lchagichlari va boshqalar kabi aniqroq tekshirish uskunalaridan foydalaning.
Sinov ma'lumotlari hisobot shaklida shakllantirilishi va mahsulotning malakali yoki yo'qligini aniqlash uchun sifat standartlari bilan taqqoslanishi kerak. Bu qadam nafaqat alohida qismlarning sifati bo'yicha yakuniy qaror, balki uning ma'lumotlari jarayonlarni optimallashtirish va sifatni kuzatish uchun muhim asos yaratadi.
Tegirmonlarning turlari
Yassi uchi tegirmon
Yassi uchli tegirmonlar eng asosiy va keng tarqalgan uchli tegirmon turi hisoblanadi. Uning uchi tekis bo'lib, samarali vertikal kesish va yon frezalashni ta'minlaydi. Ushbu turdagi kesish asbobi asosan to'g'ri burchakli zinapoyalar, konturlar va muntazam shakldagi bo'shliqlar uchun ishlatiladi va tekis pastki yuza va vertikal yon devorlarni hosil qilishi mumkin.
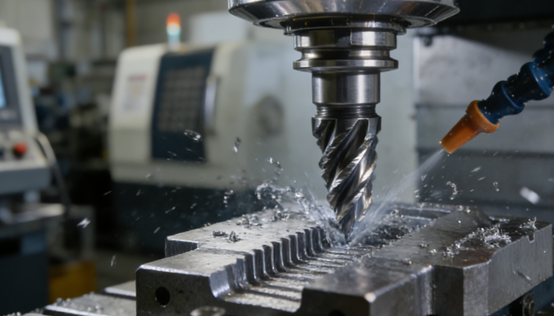
Sharli burunli uch tegirmon
Sharsimon burunli tegirmonlar to'g'ri burchakli pastki yuzalarni ishlab chiqara olmaydi, ammo ularning asosiy afzalligi uch o'lchovli egri sirtlarni qayta ishlash qobiliyatidadir. Asbob yo'lini dasturlash orqali u murakkab qolip bo'shliqlarini, pichoq shakllarini va silliq o'tishni talab qiladigan har qanday egri sirtlarni aniq qayta ishlashi mumkin.
Burchak radiusi uchi tegirmoni
Burchak radiusli uchli tegirmon yassi uchli tegirmon va sharsimon burunli uchli tegirmon kesgichlarining ba'zi afzalliklarini birlashtiradi. Ularning yoy burchaklari o'tkir burchaklarga qaraganda mustahkamroq, parchalanishga kamroq moyil va katta kesish kuchlariga bardosh bera oladi. Ular odatda po'lat va quyma temirni qo'pol va yarim ishlov berishda qo'llaniladi. U tomonidan ishlov berilgan sirt yoy o'tishlariga ega bo'ladi, ammo kichik bosqichli dasturlash orqali deyarli vertikal yon devorlar va tekis pastki yuzalarni ham qayta ishlash mumkin, bu esa bo'shliqlarni qo'pol ishlov berish uchun samarali tanlovdir.
Pasli tegirmon
Paxma tegirmoni maxsus paxma yoki burg'ulash uchun mo'ljallangan. Uning kesish qirrasi ma'lum bir burchak ostida joylashgan bo'lib, bu qismning chetidagi aniq paxmalarni to'g'ridan-to'g'ri qayta ishlashi mumkin, bu esa keyingi yig'ish yoki xavfsiz ishlov berishga tayyorlanadi. Ba'zi paxma pichoqlari paxma kengligini eksenel chuqurlikni sozlash orqali boshqarish imkonini beradigan tarzda ishlab chiqilgan bo'lib, ulardan foydalanish juda moslashuvchan bo'ladi.
Dag'al ishlov berish uchi tegirmon
Dag'al ishlov berish uchli tegirmonlar materialni olib tashlash tezligini oshirishi mumkin. Asbob korpusida uzun chiplarni kichik bo'laklarga ajratadigan ko'plab chiplar mavjud bo'lib, ular chiplarni olib tashlash va issiqlik tarqalishini osonlashtiradi. Uning to'lqinli qirrasi yoki teng bo'lmagan tishli dizayni kesish tebranishini kamaytirishi mumkin, bu esa samarali qo'pol ishlov berish uchun katta kesish chuqurligi va yemni ta'minlaydi va keyingi pardozlash uchun tezda bir xil ruxsat beradi.
End Frezeleme afzalliklari
Ko'p qirralilik va moslashuvchanlik
Uchli tegirmonlar ishlov berish markazlaridagi eng keng qamrovli jarayonlardan biridir. Bitta uchli tegirmon turli xil operatsiyalarni, jumladan, frezalash tekisliklari, zinapoyalar, bo'shliqlar, oluklar va murakkab uch o'lchovli konturlarni bajarishi mumkin. Ushbu "bir nechta foydalanish uchun bitta asbob" xususiyati ishlov berish paytida asboblarni o'zgartirish sonini sezilarli darajada kamaytiradi, dasturlash va asboblarni boshqarishni soddalashtiradi va ayniqsa, bir nechta geometrik xususiyatlarga ega murakkab qismlarni ishlov berish uchun juda mos keladi. Bu zamonaviy CNC ishlov berish uchun yuqori darajada integratsiyalashgan ishlab chiqarishga erishishning asosiy yo'nalishi hisoblanadi.
Yuqori sifatli pardozlash
Uchli tegirmonlar juda yuqori o'lchamli va geometrik aniqlikka erishishi mumkin. Yakuniy ishlov berish jarayonida ko'p tishli, yuqori aniqlikdagi uchli tegirmonlarni yuqori tezlik, kichik kesish chuqurligi va yuqori uzatish tezligi strategiyasi bilan birgalikda ishlatish ajoyib sirt qoplamasiga erishishi, keyingi silliqlash yoki abrazivlash jarayonlarini kamaytirishi yoki hatto yo'q qilishi va umumiy samaradorlikni oshirishi mumkin.
Keng material mosligi
Uchli tegirmonlar barcha muhandislik materiallarini qayta ishlay oladi. Tegishli asbob materiali va maxsus qoplamani tanlash, shuningdek, mos kesish parametrlari va sovutish usullarini moslashtirish orqali u alyuminiy va mis kabi yumshoq metallardan tortib, po'lat, zanglamaydigan po'lat va hatto yuqori haroratli qotishmalar va titan qotishmalari kabi ishlov berish qiyin bo'lgan materiallar, shuningdek, kompozit materiallar va metall bo'lmagan materiallargacha bo'lgan turli xil materiallarni samarali qayta ishlashi mumkin. Uning qo'llanilishi juda keng.
Materialni olib tashlashning yuqori darajasi
Uchini frezalashda gofrirovka qilingan qirralarga ega katta diametrli yoki qo'pol uchini frezalash moslamalari, yuqori eksenel kesish chuqurligi va radial kesish kengligi bilan birgalikda qo'llaniladi, bu esa juda yuqori metallni olib tashlash tezligiga erishishga imkon beradi. Zamonaviy yuqori tezlikda kesish va yuqori samarali ishlov berish texnologiyalari uning imkoniyatlaridan yanada ko'proq foydalandi, bu esa blankalarni tayyor mahsulot shakliga yaqin shaklga tez ishlov berish imkonini beradi, bu esa umumiy ishlov berish vaqtini sezilarli darajada qisqartiradi va ishlab chiqarish samaradorligini oshiradi.
End Frezeleme Kamchiliklari
Asbobning mo'rtligi va aşınması
Uchli tegirmonlar, ayniqsa kichik diametrli asboblar, uzunlik-diametr nisbati katta, osilib turadigan cho'zilish va nisbatan yomon qattiqlikka ega. Qattiq materiallarga ishlov berishda yoki notekis kesish kuchlariga duchor bo'lganda, tebranish, yorilish yoki umumiy sinish ehtimoli yuqori. Kesish asboblarining aşınması ham nisbatan tez sodir bo'ladi, ayniqsa kesish qiyin bo'lgan materiallarga ishlov berishda. Kesish asboblarining holatini tez-tez kuzatib borish va ularni almashtirish kerak, bu esa xarajatlar va ishlamay qolish vaqtini oshiradi.
Kesish kuchining burilishi
Uchli frezalash paytida hosil bo'ladigan radial kesish kuchi nisbatan katta, ayniqsa chuqur bo'shliq yoki yon devorga ishlov berish uchun uzun qirrali asboblardan foydalanilganda. Bu radial kuch ingichka yoki yupqa devorli qismlarning deformatsiyasiga olib kelishi mumkin, bu esa ishlov berish aniqligiga ta'sir qiladi. Shu bilan birga, bu kesishning shovqinini keltirib chiqaradigan asosiy sababdir.
Chiplarni evakuatsiya qilishdagi qiyinchiliklar
Yopiq yoki chuqur bo'shliqlarda uchini frezalashda, chiplarni olib tashlash asosiy qiyinchilik hisoblanadi. Qolgan chiplar asbob tomonidan qayta kesiladi, bu esa ishlov berilgan sirt sifatining yomonlashishiga, asbob haroratining keskin ko'tarilishiga, kesish qirrasining tez aşınmasına va hatto chiplarning paydo bo'lishiga olib keladi.
Burchakni ishlov berish bilan bog'liq muammolar
Ichki to'g'ri burchaklarni ishlov berish uchun yassi pastki uchli frezadan foydalanganda, asbob burchagidagi kesish kontakt yoyi uzunligi va kesish qalinligi to'satdan oshadi, natijada kesish kuchi keskin oshadi va issiqlik tarqalishi yomonlashadi. Bu asbob tebranishini kuchaytiradi, mahalliy aşınmanın tezlashishiga olib keladi va burchaklarda asbobning og'ishi, ortiqcha kesish yoki qoldiq materialga moyil bo'ladi, bu esa o'lchov va shakl aniqligiga ta'sir qiladi.
Sirt asboblari belgilari
Katta maydonli tekisliklarni yoki egri sirtlarni nozik ishlov berish uchun uchli frezalash qo'llanilganda, qo'shni asbob yo'llari orasida kichik qadam izlari qoladi. Asboblarni almashtirishda yoki ishlov berish strategiyalarini o'zgartirishda, turli dastur segmentlari yoki asboblari tomonidan ishlov berilgan sirtlarning kesishgan joylarida ko'rinadigan "asbob izlari" ham paydo bo'lishi mumkin.
Uchli frezalash va yuzli frezalash
| xususiyati | Oxirgi frezalash | Yuzni frezalash |
| Birlamchi kesish qirralari | Asbobning periferik tomonlarida va uchida. | Asosan asbobning oxirgi yuzasi/o'qida. |
| Oddiy vosita | Kichikroq diametrli uzun, silindrsimon uchli tegirmon. | Katta diametrli kalta, disk shaklidagi yuz tegirmoni yoki qobiqli tegirmon. |
| Birlamchi harakat | O'z o'qi atrofida aylanadi va yon tomonga harakatlanadi (X, Y, Z). | O'z o'qi atrofida aylanadi va asosan o'z o'qiga perpendikulyar harakatlanadi (Z o'qining oziqlanishi). |
| Asosiy dastur | Murakkab vertikal xususiyatlarga ega profillash, tirqish, cho'ntaklash, konturlash va ishlov berish. | Silliq, gorizontal tekislik hosil qilish uchun katta, tekis sirtlarga qaragan holda. |
| Yassi yuzada sirt qoplamasi | Yaxshi bo'lishi mumkin, lekin asbob yo'li chiziqlarini ko'rsatishi mumkin. | Odatda butun sirt bo'ylab a'lo va juda bir xil. |
Qanday omillar oxirgi frezalashning sirt sifatiga ta'sir qiladi
Asbobning geometriyasi va holati
Kesish asbobining geometrik dizayni kesish jarayoniga bevosita ta'sir qiladi. Kesishning o'tkir qirralari va mos spiral burchaklari silliq kesish va chiplarni silliq olib tashlashni ta'minlaydi va shu bilan yaxshiroq sirtga erishadi. Kesish asbobining aşınma holati ham juda muhimdir. Eskirgan kesish qirrasi kesish kuchini oshiradi, burmalar hosil qiladi va sirt sifatini yomonlashtiradi.
Kesish parametrlari sozlamalari
Kesish tezligi, uzatish tezligi va kesish chuqurligi asosiy jarayon parametrlari hisoblanadi. Kesish tezligining juda pastligi chekkaning to'planishiga va sirtga zarar yetkazishiga olib kelishi mumkin. Agar u juda yuqori bo'lsa, tebranishga yoki asbobning aşınmasını tezlashtirishga olib kelishi mumkin. Har bir tish uchun uzatish tezligi kesish qalinligini belgilaydi. Agar uzatish tezligi juda yuqori bo'lsa, u aniq uzatish izlarini qoldiradi. Agar u juda past bo'lsa, g'ayritabiiy kesish o'rniga asbob va ish qismi o'rtasida ortiqcha ishqalanishga olib kelishi mumkin, natijada ish qattiqlashadi.
Mashina vositasi
Mashina asbobining aniqligi, qattiqligi va dinamik javobi asosdir. Shpindelning radial va eksenel harakati juda yuqori darajada boshqarilishi kerak; aks holda, u to'g'ridan-to'g'ri ish qismining yuzasiga takrorlanadi.
Agar dastgohning umumiy qattiqligi yetarli bo'lmasa, u kesish kuchi ta'sirida ozgina elastik deformatsiya va tebranish hosil qiladi. Bu turdagi tebranish, ayniqsa yuqori chastotali tebranish, sirtda tebranish izlari paydo bo'lishining va pürüzlülüğün yomonlashishining asosiy sabablaridan biridir.
Ish qismi materiali
Ish qismi materialining qattiqligi, chidamliligi, qattiqlashishga moyilligi va issiqlik o'tkazuvchanligi kabi xususiyatlari sirt sifatiga tub ta'sir ko'rsatadi. Masalan, yumshoq va yopishqoq materiallarni qayta ishlashda to'plangan qirralar paydo bo'lishi mumkin, qattiq va mo'rt materiallarni qayta ishlashda esa yorilgan chiplar sirtni tirnashi mumkin.
Moylash shartlari
Kesish suyuqligi yoki moylash materialining vazifasi nafaqat sovutish va moylashdir. Samarali sovutish kesish zonasidagi haroratni pasaytirishi, kesish asbobining termal aşınmasını kamaytirishi va ish qismining termal deformatsiyasini kamaytirishi mumkin. Yaxshi moylash kesish kuchini kamaytirishi, to'plangan qirralar va burmalar hosil bo'lishining oldini olishi va silliqroq sirtga erishishga yordam beradi.
Tegirmonni texnik xizmat ko'rsatish va uzoq umr ko'rish bo'yicha maslahatlar
To'g'ri vosita tanlash
Uchli frezalash ishlov berish materiallar va protseduralarga asoslanib mos keladigan asbob materiallari, qoplamalar va geometrik parametrlarni tanlashi kerak. Dag'al ishlov berish uchun chiplarni olib tashlashni osonlashtirish uchun katta spiral burchakli siyrak tishli asboblar tanlanadi, yakuniy ishlov berish uchun esa sirtni pardozlashni ta'minlash uchun yaqin tishli asboblar kerak bo'ladi. O'rnatishdan oldin asbob ushlagichini va shpindelning konussimon teshigini tozalang. Yuqori aniqlikdagi patron yoki gidravlik asbob ushlagichlaridan foydalaning va qattiqlikni oshirish uchun asbobning osilib turgan uzunligini qisqartirishga harakat qiling.
Kesish parametrlarini optimallashtirish
Operator asbob ishlab chiqaruvchisi tomonidan tavsiya etilgan qiymatlar asosida aylanish tezligi, uzatish tezligi va kesish chuqurligi kabi oqilona parametrlarni o'rnatishi kerak. Haqiqiy ishlov berishda, ayniqsa burchak joylarini ishlov berishda, to'liq kenglikdagi kesish uchun haddan tashqari radial kesish chuqurligidan foydalanishdan qochish kerak; uzatish tezligi faol ravishda kamaytirilishi kerak. Turli xil ish qismlari materiallari uchun maqsadli sozlash strategiyalari qo'llanilishi kerak.
Samarali sovutish
Uchli frezalash ishlovi qayta ishlangan materialning xususiyatlariga asoslanib, tegishli sovutish usulini tanlashi kerak. Sementlangan karbid asboblari uchun issiqlik zarbasini kamaytirish uchun uzluksiz kesish paytida moy asosidagi sovutgichdan foydalanish tavsiya etiladi. Chuqur bo'shliqqa ishlov berishda, sovutgichning to'g'ridan-to'g'ri chiqib ketish chetiga yetib borishini ta'minlash uchun maxsus nozullar ishlab chiqilishi yoki ichki sovutish asboblaridan foydalanish kerak, bu esa chiplarni yomon olib tashlash natijasida kelib chiqadigan ikkilamchi kesish shikastlanishining oldini oladi.
AEnd Millsning qo'llanilishi
Qismlarni konturlash
Uch frezalash qismlarning ikki o'lchovli yoki uch o'lchovli murakkab konturlarini aniq qayta ishlashi mumkin. Mexanik qismlarning murakkab tashqi qirrasi bo'ladimi yoki qoliplarning egri sirt ajratish chizig'i bo'ladimi, ularning barchasi 3 o'qli yoki 5 o'qli bog'lovchi uch frezalash orqali bajarilishi mumkin.
Slot va cho'ntak frezeleme
Uchli frezalash har qanday oluklar va bo'shliqlarni qayta ishlashning afzal usuli hisoblanadi. U turli xil funktsional oluklarni, masalan, T-uyalar va asboblarni tortib olish oluklarini, shuningdek, qoliplardagi murakkab tartibsiz bo'shliqlarni samarali ravishda frezalashi mumkin. Uchli frezalash materiallarni samarali ravishda olib tashlashi va aniq o'lchamlarga va yaxshi sirt sifatiga ega yopiq yoki yarim yopiq joylarni qayta ishlashi mumkin va mexanik qismlar va qoliplarni ishlab chiqarishda keng qo'llaniladi.
Yuz va bosqichma-bosqich frezalash
Kichik maydonli tekisliklarni, uzluksiz tekisliklarni va ko'p bosqichli yon sirtlarni ishlov berishda uchli frezalash noyob afzalliklarga ega. U yon devorlar va pastki sirtlarni bir vaqtning o'zida nozik ishlov berishni yakunlashi mumkin, bu har bir bosqichli sirt orasidagi vertikallik va o'lchov aniqligini ta'minlaydi.
Quti tipidagi qismlarning ichki bo'shliqlarida bo'linma devorlari, bosses va ko'p bosqichli pog'onali vallarni qayta ishlashda vertikal frezalash jarayoni juda yuqori moslashuvchanlik va aniqlikni namoyish etadi.
Teshik yasash
Uchli tegirmonlar yuqori aniqlikdagi yumaloq teshiklar, rezbali teshiklar va katta diametrli qarshi teshiklarni ishlab chiqarishi mumkin. An'anaviy burg'ulash va urish bilan solishtirganda, rezbali frezalash yuqori ishlov berish aniqligi, burmalar yo'qligi va bitta asbob bilan bir xil qadamdagi turli diametrli rezbalarni qayta ishlash qobiliyati kabi afzalliklarga ega. Uning afzalliklari, ayniqsa, kesish qiyin bo'lgan materiallarning rezbalarini qayta ishlashda yaqqol ko'rinadi.
Yupqa devorli ishlov berish
Yupqa devorli alyuminiy qotishma komponentlari va aerokosmik sohadagi aniq elektron komponentlarning korpuslari kabi qattiqligi past bo'lgan qismlar uchun uchi frezalash asosiy subtektiv shakllantirish usuli hisoblanadi.
Uchli frezalash kichik diametrli asboblar, kichik kesish chuqurligi va yuqori aylanish tezligini o'z ichiga olgan yengil kesish strategiyasini qo'llaydi. Maxsus asbob yo'lini rejalashtirish bilan birgalikda u kesish kuchini samarali boshqarishi, qism deformatsiyasining oldini olishi va yuqori aniqlikdagi yupqa devorli, qovurg'ali va mikro oluklar va boshqa aniq xususiyatlarni yaratishi mumkin.
Debriyaj va paxsa kesish
Ixtisoslashgan paxlash uchi tegirmonlari qismlarning chekkalarida paxlash va chimchilashni samarali va izchil ravishda amalga oshirishi mumkin. Oddiy dasturlash orqali barcha o'tkir qirralarning passivatsiya jarayoni avtomatik ravishda bajarilishi mumkin, bu esa qismlarning xavfsizligini va yig'ish qulayligini oshiradi. Bu zamonaviy avtomatlashtirilgan ishlab chiqarish liniyalarida ajralmas keyingi jarayondir.
NOMIL
Biz turli sohalar uchun yuqori aniqlikdagi CNC uchli frezalash yechimlarini taqdim etamiz. Ilg'or ko'p o'qli ishlov berish markazlari va yuqori sifatli karbid uchli frezalarning keng qamrovli inventarizatsiyasidan foydalangan holda, biz murakkab xususiyatlarni ajoyib aniqlik bilan qayta ishlaymiz.
Tez prototiplashdan tortib, yuqori hajmli ishlab chiqarishgacha, biz eng talabchan ilovalaringiz uchun ishonchlilik va ishlashni ta'minlab, yuqori sirt qoplamalari va qattiq bardoshliklarga ega komponentlarni yetkazib beramiz. Samarali va yuqori sifatli frezalash natijalari uchun biz bilan hamkorlik qiling.
FAQ
End Frezeleme asosiy ta'rifi nima?
Uchli frezalash - bu asosiy ishlov berish jarayoni bo'lib, unda ish qismidan materialni olib tashlash uchun uchli freza deb ataladigan aylanuvchi kesish asbobi ishlatiladi. Asosan eksenel yo'nalishda kesadigan burg'ulash uchidan farqli o'laroq, uchli frezalash uchining kesish qirralari uning ham chetida, ham uchida joylashgan.
End Frezeleme usulidan foydalanishning asosiy afzalliklari nimada?
Uchli frezalashning asosiy afzalliklari orasida turli xil qismlarni yaratishda yuqori darajada ko'p qirraliligi, optimallashtirilganda ajoyib aniqlik va sirt qoplamasi, plastmassadan tortib superqotishmalargacha bo'lgan keng turdagi materiallar bilan mosligi va ayniqsa zamonaviy asboblar va CNC strategiyalari bilan samarali materiallarni olib tashlash tezligi kiradi.
End Frezeleme jarayonida asboblarning ishlash muddatiga ta'sir qiluvchi asosiy omillar qanday?
Frezalashda asbobning ishlash muddati asosan ish qismi materialining qattiqligi va aşındırıcılığı, kesish parametrlari, asbob materiali va qoplamasini tanlash, sovutish va moylash samaradorligi va ishlov berish barqarorligi bilan bog'liq.
Frezalash jarayonlarida sovutish suyuqligi/moylash qanchalik muhim?
Sovutish va moylash bir nechta sabablarga ko'ra frezalashda juda muhimdir. Ular kesish zonasidan issiqlikni yo'qotishga, asbob va ish qismi orasidagi ishqalanishni kamaytirishga, chiplarni payvandlashning oldini olishga va chiplarni evakuatsiya qilishni yaxshilashga yordam beradi.
End Frezeleme jarayoni burg'ulash yoki tornalash kabi boshqa keng tarqalgan ishlov berish jarayonlari bilan qanday taqqoslanadi?
Uchli frezalash kesish harakati va qo'llanilish doirasi jihatidan burg'ulash va tokarlikdan tubdan farq qiladi. Burg'ulash eksenel kuch orqali yumaloq teshiklar yaratish uchun maxsus mo'ljallangan bo'lsa-da, tokarlik ish qismini statsionar asbobga qarshi aylantirib, silindrsimon shakllarni yaratadi, uchli frezalash esa asbobni bir necha yo'nalishda kesish uchun aylantiradi. Bu uchli frezalashni burg'ulash yoki tokarlik bilan amalga oshirib bo'lmaydigan uyalar, cho'ntaklar, murakkab konturlar va 3D sirtlarni yaratishga noyob qobiliyatga ega qiladi, bu esa ishlov berish markazlarida ko'proq geometrik moslashuvchanlikni ta'minlaydi.






