
CNC ishlov berishda abrazivlash jarayoni nima?
CNC ishlov berishda abrazivlash jarayoni ish qismlarining yuzasi uchun yakuniy ishlov berish usuli bo'lib, sirt qoplamasini, porlashni yaxshilash yoki ish qismining oynaga o'xshash ta'siriga erishish uchun mexanik, kimyoviy yoki elektrokimyoviy vositalar orqali mikroskopik sirt notekisligini olib tashlashga qaratilgan.
Polishing jarayonlari odatda frezalash va tokarlash kabi oldingi jarayonlar natijasida qoldirilgan asbob izlari, burmalar yoki kichik nuqsonlarni yo'q qilish , shu bilan birga ish qismining korroziyaga chidamliligini, estetik jozibasini yoki funksionalligini oshirish uchun ishlatiladi.
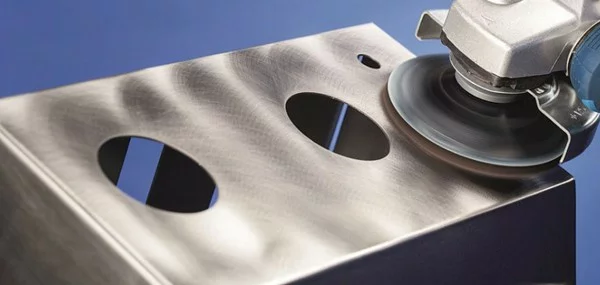
Polishingni boshqa usullar qatorida mexanik polishing (masalan, zımpara va polishing g'ildiraklaridan foydalanish), kimyoviy polishing (sirtni kimyoviy reagentlar bilan korroziyaga solish) va elektrolitik polishing (elektrokimyoviy eritish orqali sirtni tekislash) ga ajratish mumkin. Polishing jarayonlari aniq qismlar, qoliplar, tibbiy asboblar va dekorativ komponentlarni ishlab chiqarishda keng qo'llaniladi. Tegishli usul material xususiyatlari va aniqlik talablariga asoslanib tanlanishi kerak.
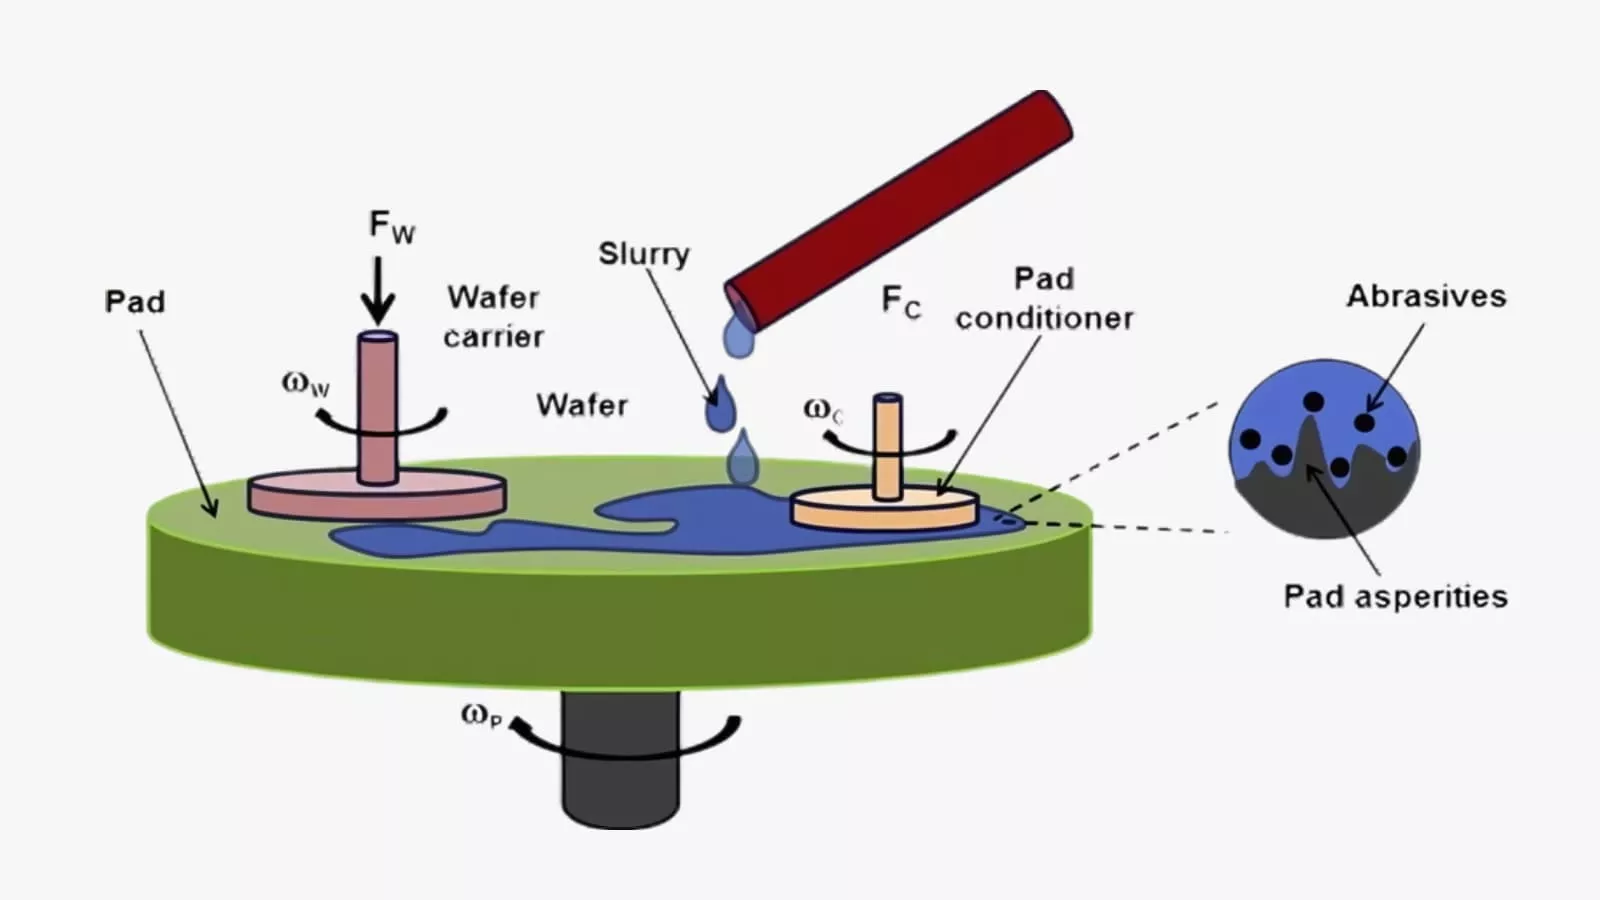
Jilolash jarayoni qanday ishlaydi?
Çapak
Chizmalarni tozalash abrazivlashning birinchi bosqichi bo'lib, uning asosiy maqsadi ishlov berilgandan so'ng ish qismi yuzasida qolgan aniq asbob izlari, chaqnashlar, burmalar va katta sirt nuqsonlarini olib tashlashdir.
Dag'al abrazivlash odatda qo'pol donali qattiq abraziv g'ildiraklar yoki abraziv kamarlardan, shuningdek, kremniy karbid yoki qo'pol donali olmos silliqlash pastasi kabi kuchli kesish kuchiga ega abrazivlar bilan birgalikda foydalaniladi.
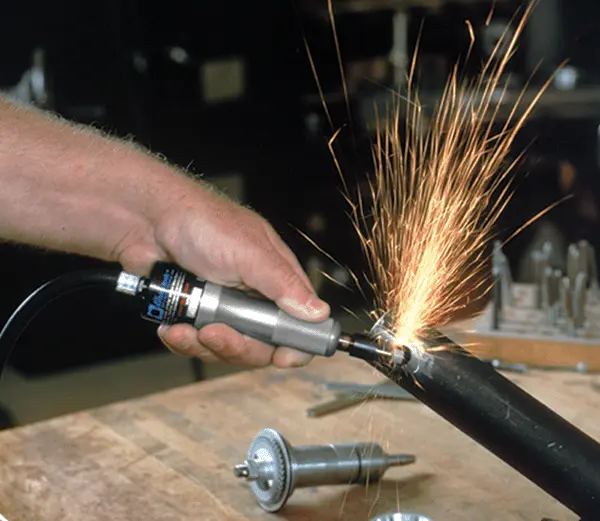
Dag'al abrazivlashning asosiy maqsadi asosiy shaklni tez va samarali ravishda tekislash, keyingi nozik ishlov berish uchun poydevor qo'yishdir. Shuning uchun, u yuqori materialni olib tashlash samaradorligi evaziga nozik sirt sifatini qurbon qiladi.
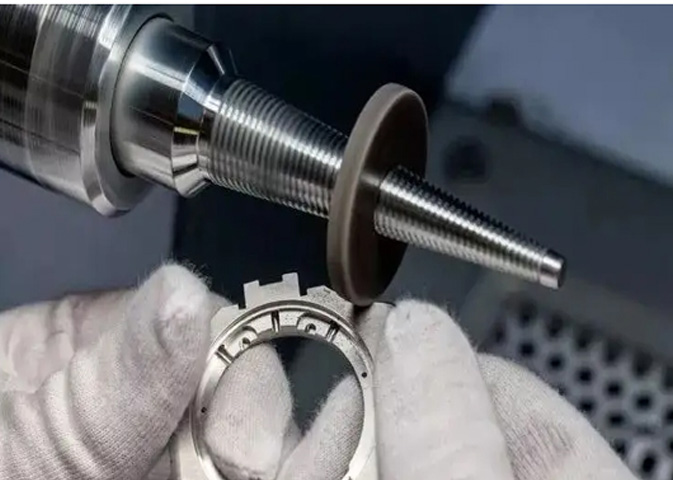
Yarim pardozlash
Dag'al abrazivlashga asoslangan yarim mayda abrazivlash qo'pol abrazivlash jarayonida hosil bo'lgan yangi tirnalishlar va aşınma izlarini yo'q qilishga, sirtni yanada silliq qilishga qaratilgan.
Yarim mayda abrazivlash operatsiyalarini bajarishda, buning o'rniga o'rtacha donali olmos gipsi yoki abraziv suyuqlik kabi nozikroq abrazivlash g'ildiragi va silliqlash vositasi ishlatiladi. Bu jarayon o'tish bosqichidir. U asta-sekin sirt pürüzlülüğünü kamaytiradi, dastlab chuqurroq tirnalishlarni nozikroq va zichroq sayoz tirnalishlar bilan almashtiradi, yakuniy porlashga tayyorlaydi va oynaga o'xshash effektga erishish uchun asosiy poydevor bo'lib xizmat qiladi.
Nozik polishing
Nozik abrazivlash yuqori yaltiroq yoki oynaga o'xshash effektlarga erishishning asosiy bosqichidir. Bu bosqichda baxmal yoki ingichka tolalardan yasalgan kabi juda yumshoq abrazivlash g'ildiraklari, shuningdek, mikron o'lchamidagi olmos gipsi yoki seriy oksidi kabi juda nozik donador abrazivlash pastalari qo'llaniladi.
Nozik abrazivlashning maqsadi endi aniq tirnalishlarni olib tashlash emas, balki yarim nozik abrazivlash natijasida hosil bo'lgan mayda kamchiliklarni juda nozik silliqlash va plastik oqim orqali to'ldirish va yo'q qilish, sirtning mikroskopik cho'qqilari va vodiylari orasidagi balandlik farqini minimallashtirish va shu bilan yuqori darajadagi yaltiroqlik va aks ettirish tiniqligini yaratishdir.
Tozalash va tekshirish
Barcha abrazivlash bosqichlari tugallangandan so'ng, ish qismini sirt va yoriqlarga yopishgan barcha abraziv pasta, abraziv zarrachalar va metall qoldiqlarini olib tashlash uchun yaxshilab tozalash kerak. Odatda, kerakli effektga erishish uchun maxsus tozalash vositasi bilan birgalikda ultratovushli tozalagich kerak bo'ladi.
Tozalashdan so'ng, ish qismi kattalashtirilgan oyna yoki professional sirt pürüzlülüğü o'lchagich yordamida yetarli yorug'lik ostida qattiq tekshiruvdan o'tkazilishi kerak. Bu uning pardozlash, tekislik va tashqi ko'rinishi dizayn talablariga javob berishini ta'minlaydi, bu esa yakuniy mahsulot sifatini kafolatlashda ajralmas qadamdir.

CNC metall qismlari uchun umumiy abraziv usullari
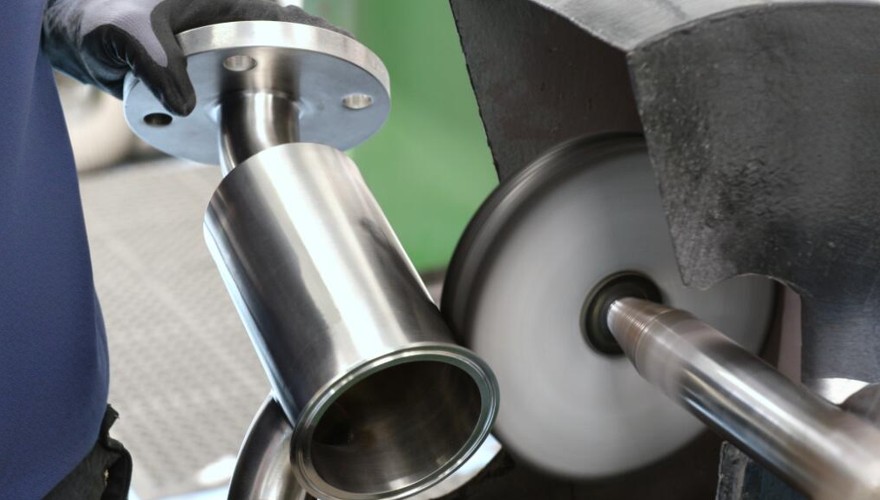
Mexanik polishing
Mexanik abrazivlash hozirda eng keng qo'llaniladigan abrazivlash texnikasi hisoblanadi. U aylanadigan yumshoq abrazivlash g'ildiragi yoki abraziv kamarni mayda abraziv zarrachalarni o'z ichiga olgan abrazivlash pastasi bilan birgalikda ish qismi yuzasida fizik ishqalanish orqali kesish va plastmassaga ishlov berishni amalga oshirishni o'z ichiga oladi.
Yuqori tezlikda aylanadigan abraziv g'ildirak abraziv pastani ish qismining yuzasiga bosadi. Mikro-asboblar kabi abraziv vositalardan foydalanish orqali material yuzasidagi mikroskopik chiqib ketishlar va tirnalishlar asta-sekin yo'q qilinadi, pürüzlülüğü doimiy ravishda kamaytiradi va oxir-oqibat silliq yoki oynaga o'xshash effektga erishiladi. Bu usul operatorlarning ko'nikmalari va tajribasiga juda bog'liq.
Taroziga:
- Yuqori sirt sifati
- Keng materiallar qo'llanilishi
- Moslashuvchan jarayonni boshqarish
Kamchiliklari:
- Ko'nikmaga bog'liq natijalar
- Kam samaradorlik, yuqori narx
- Potentsial sirt nuqsonlari

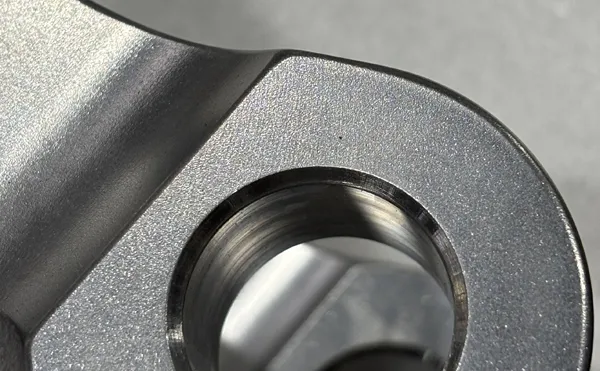
Kimyoviy polishing
Kimyoviy abrazivlash ish qismini tashqi elektr energiyasidan foydalanmasdan, tanlab kimyoviy eritish orqali sirtni tekislash uchun ma'lum bir kimyoviy eritmaga botiradi. Kattaroq sirt maydoni va yuqori kimyoviy faollikka ega bo'lgan mikroskopik sirt chiqadigan joylari botiq joylarga qaraganda tezroq eriydi. Shunday qilib, uzluksiz reaksiyada sirt to'lqinlari asta-sekin yo'q bo'lib, nisbatan silliq va yorqin sirt hosil qiladi.
Kimyoviy abrazivlash murakkab shakldagi ish qismlarini qayta ishlash uchun mos keladi va yuqori samarali hisoblanadi. Biroq, u jarayonni boshqarishda katta qiyinchiliklar, chiqindi suyuqlikning oson hosil bo'lishi va sirt qoplamasi odatda elektrolitik abrazivlash kabi yaxshi emasligi kabi cheklovlarga ega.
Taroziga:
- Murakkab geometriyalar uchun ustunlik
- Yuqori samaradorlik, ixtisoslashgan uskunalar yo'q
- Mexanik stress yo'q
Kamchiliklari:
- Nisbatan pastroq sirt sifati
- Jarayonni boshqarish qiyin
- Cheklangan materiallar qo'llanilishi
Elektrokaplama
Elektrolitik abrazivlash - bu elektrokimyoviy jarayon bo'lib, unda ish qismi anod vazifasini bajaradi va ma'lum bir elektrolitga elektr toki qo'llaniladi. Metall yuzasidagi atomlar ionlashib, yopishqoq shilliq qavat hosil qiladi. Bu plyonka mikroskopik chiqishlarda yupqa bo'ladi, yuqori tok zichligiga ega va tezda eriydi. Botiq joylar qalinroq va sekinroq eriydi.
Ushbu tanlab eritish orqali ish qismining yuzasi tezda tekislanadi, bu yuqori porloqlik va kuchli korroziyaga chidamlilikka erishadi, ayniqsa zanglamaydigan po'lat kabi qattiq metallarning murakkab strukturaviy qismlari uchun mos keladi.
Taroziga:
- Ajoyib keng qamrovli ishlash
- Yuqori samaradorlik va yuqori darajadagi barqarorlik
- Jismoniy shikastlanish yoki burmalar yo'q
Kamchiliklari:
- Yuqori boshlang'ich investitsiya va narx
- Jarayonni kompleks boshqarish
- Cheklangan qo'llanilishi
Polishing jarayonining afzalliklari va kamchiliklari
afzalliklari
1. Yaxshilangan sirt sifati
Jilolash mahsulotlar yuzasidagi mikroskopik notekisliklarni, tirnalishlarni, burmalar va oksid qatlamlarini samarali ravishda yo'q qiladi, sirtni silliq, tekis va tekis qiladi va oynaga o'xshash effektga erishadi.
Silliq sirt nafaqat mahsulotning ko'rinishini, go'zalligini va tuzilishini sezilarli darajada yaxshilaydi, balki sirtning ishqalanish koeffitsienti va aşınmasını ham kamaytiradi. Podshipniklar va qoliplar kabi yuqori sirpanish yoki dumalash aloqasi talablariga ega bo'lgan aniq qismlar uchun bu ularning xizmat muddatini samarali ravishda uzaytirishi va ishlashning ravonligini oshirishi mumkin.
2. Kengaytirilgan korroziyaga chidamlilik
Jilolashga uchragan ish qismlari, ayniqsa elektrolitik jilo bilan ishlov berilganlarida, mikro chuqurchalar va qirralar yo'q qilinadi, shu bilan sirt maydoni kamayadi. Bu ifloslantiruvchi moddalar, namlik va korroziy moddalarning yopishishi va to'planishini qiyinlashtiradi. Shu bilan birga, jilolash jarayonining o'zi sirt ifloslanishining ko'plab potentsial manbalarini yo'q qiladi.
Tibbiy asboblar, oziq-ovqat mahsulotlarini qayta ishlash uskunalari va kimyoviy komponentlar uchun bu silliq va zich sirtni tozalash va dezinfektsiya qilish osonroq bo'ladi va ularning korroziyaga chidamliligini sezilarli darajada oshirishi mumkin, bu esa mahsulotlarning gigiena xavfsizligi va ekologik chidamliligini ta'minlaydi.
3. Ishonchli funksiya va xavfsizlik
Jilolash materiallar yuzasidagi mikroskopik yoriqlar va burmalar hosil bo'lishini olib tashlashi mumkin, bu esa stress ostida charchoq yoriqlarining manbai bo'lishi mumkin. Ushbu potentsial xavflarni bartaraf etish orqali, jilolash qismlarning charchoq kuchini va umumiy ishonchliligini oshirishi mumkin.
Yuqori germetiklik ko'rsatkichlarini talab qiladigan bo'g'inlar yuzalari, optik komponentlarning aks ettiruvchi yuzalari va juda yuqori tozalikni talab qiladigan yarimo'tkazgichli plitalar uchun abrazivlash jarayoni ularning funksionalligiga erishish uchun ajralmas qadamdir.
Kamchiliklari
1. Narx va samaradorlik bilan bog'liq muammolar
Jilolash, ayniqsa yuqori aniqlikdagi mexanik jilolash, odatda malakali ishchilarning texnik mahorati va tajribasiga bog'liq bo'lgan mehnat talab qiladigan jarayon bo'lib, natijada yuqori mehnat xarajatlari yuzaga keladi. Shu bilan birga, jilolash jarayonining o'zi ko'p vaqt talab etadi, ayniqsa qo'poldan mayda pardozlashgacha bo'lgan bir nechta bosqichlarni o'z ichiga olganda, bu umumiy ishlab chiqarish samaradorligining pastligiga olib keladi.
Elektrolitik va kimyoviy abrazivlash uchun zarur bo'lgan ixtisoslashtirilgan abrazivlash uskunalari, sarf materiallari va vanna eritmalariga texnik xizmat ko'rsatish ishlab chiqarish xarajatlarining katta qismini tashkil qiladi.
2. Potensial o'lchovli noaniqlik
Jilolash materialni olib tashlash jarayonidir. Har safar olib tashlanadigan miqdor oz bo'lsa-da, yuqori silliqlikka erishishda to'plangan olib tashlangan miqdor yuqori aniqlikdagi qismlarning o'lchamlarga bardoshliligiga ta'sir qilishi mumkin, bu esa o'lchamlarning bardoshliligidan chiqib ketishiga olib keladi.
Eng muhimi, yumshoq materiallar yoki murakkab sirtlar uchun, agar operatsiya noto'g'ri bo'lsa yoki bosim notekis bo'lsa, abraziv kuch qirralar va burchaklarning yumaloqlanishiga, tekislikning qulashiga yoki geometrik konturning buzilishiga olib kelishi mumkin, bu esa ish qismining asl dizayn aniqligini buzadi.
3. Atrof-muhit va xavfsizlik muammolari
Kimyoviy abrazivlash va elektrolitik abrazivlash og'ir metall ionlari va kimyoviy reagentlar o'z ichiga olgan chiqindi suyuqlik va chiqindi gazlarni hosil qiladi, ular qattiq va qimmat atrof-muhitni muhofaza qilish bilan ishlov berilishi kerak. Mexanik abrazivlash chang va shovqin ifloslanishini keltirib chiqaradi.
Jilo berish effektlarining izchilligini kafolatlash qiyin. Turli partiyalarda yoki hatto bir xil ish qismining turli qismlarida farqlar bo'lishi mumkin. Qo'lda ishlashning beqarorligi asosiy sababdir. To'liq avtomatlashtirilgan aqlli jilo berishga erishish murakkab qismlar uchun texnik qiyinchilik bo'lib qolmoqda.

CNC ishlov berishda abrazivlash sirt qoplamasini qanday yaxshilaydi
Jismoniy kesish harakati
Jilo berish asboblari va mayda abrazivlar ish qismining yuzasiga yuqori tezlikda ishqalanganda, ish qismidan ancha qattiqroq bo'lgan bu abraziv zarralar son-sanoqsiz mayda kesish asboblari kabi ishlaydi.
Qirqish va tirnalish orqali ular sirt konturidagi mikroskopik o'simtalarni afzal ko'radilar. Uzluksiz ishlov berish orqali bu o'simtalar asta-sekin olib tashlanadi va sirt cho'qqilari va chuqurchalar orasidagi balandlik farqi samarali ravishda kamayadi. Makroskopik jihatdan sirt silliqroq bo'ladi.
Yuzaki plastik oqim
Jilolash jarayonida ishqalanish tufayli mahalliy yuqori harorat va bosim hosil bo'ladi, bu esa ish qismining sirt materialining biroz erigan yoki yuqori darajada plastik holatga o'tishiga olib keladi. Bu holatda material shunchaki olib tashlanmaydi, balki plastik deformatsiyaga uchraydi va oqadi, chiqib turgan joydan siqib chiqariladi va qo'shni mikroskopik chuqurlarga to'ldiriladi.
Bu “choʻqqilarni qirib tashlash va vodiylarni toʻldirish” effekti sirtning notekisligini jismonan kamaytiradi, shu bilan silliqlikni oshiradi va keyingi nozik abrazivlash uchun silliq poydevor yaratadi.
Tanlab eritishni tekislash
Tanlab eritishni tekislash kimyoviy abrazivlash va elektrolitik abrazivlashning asosiy printsipidir. Bu sirtdagi mikroskopik o'simtalarning yuqori kimyoviy faolligi va katta sirt maydoniga ega bo'lish xususiyatidan foydalanadi.
Kimyoviy abrazivlashda ko'tarilgan qismlar eritma bilan chuqurroq aloqa qiladi va tezroq reaksiyaga kirishadi. Elektrolitik abrazivlashda chiqib turgan qismlardagi tok zichligi yuqoriroq bo'ladi. Bu ikkala holat ham chiqib turgan qismlardagi metall atomlarining eritma yoki elektrolitga afzalroq va tezroq erishi uchun sabab bo'ladi. Ushbu differentsiatsiyalangan va tanlab eritish orqali oxir-oqibat butunlay tekisroq va silliqroq sirt hosil bo'ladi.
Kompleks tugatish
Ultrasonik abrazivlash va abraziv oqim bilan abrazivlash kabi ilg'or abrazivlash usullari yuqori chastotali mikro-zarba yoki oquvchi abrazivlar orqali ish qismining yuzasida bir tekis mikro-silliqlashni amalga oshiradi.
Silliqlash jarayoni nafaqat mikroskopik notekisliklar va burmalar hosil bo'lishini bartaraf etish, balki o'tkir dona chegaralari va mikro yoriqlarni ham yumaloqlashtirish, sirt teksturasini yanada bir xil va silliq qilish imkonini beradi. Shu tarzda, sirt morfologiyasi mikroskopik darajada optimallashtiriladi, bu nafaqat silliqlikni yaxshilaydi, balki qismlarning charchoqqa chidamliligi va korroziyaga chidamliligini ham oshiradi.
Jilo jarayoni bo'yicha maslahatlar CNC ishlov berish
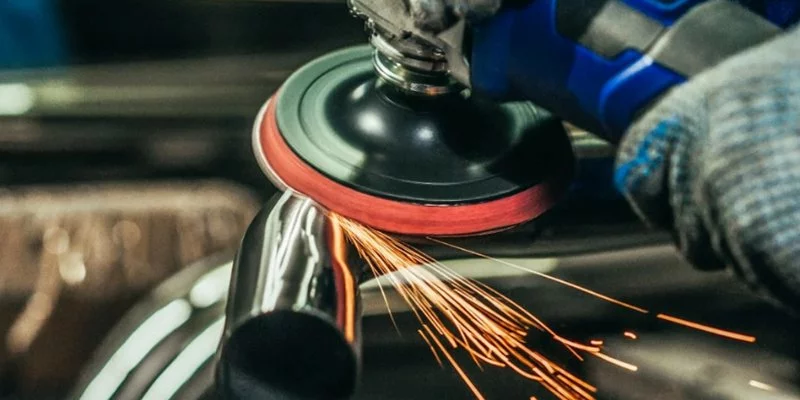
Dasturlashtirilgan mexanik abrazivlash
Dasturlashtirilgan mexanik abrazivlash CNC mashinalarida yumshoq asboblardan foydalanishni va abrazivlash uchun maxsus dasturlarni yozishni anglatadi. Abrazivlash asbobining CNC yo'li orqali bosimini, yo'lini va tezligini aniq boshqarish orqali murakkab egri sirtlarni bir xil va takroriy abrazivlashga erishish mumkin.
Dasturlashtirilgan mexanik abrazivlash qo'lda abrazivlash natijasida yuzaga keladigan burchaklarning qulashi muammosini samarali ravishda kamaytirishi, mustahkamlikni sezilarli darajada yaxshilashi va yuqori malakali texniklarga bo'lgan ishonchni kamaytirishi mumkin. Bu yuqori sifatli yuzalar va yuqori samarali ishlab chiqarish o'rtasidagi muvozanatli tanlovdir.
Magnit abraziv pardozlash
Magnit silliqlash ish qismining sirtini cho'tkalash uchun magnit silliqlash ignasini boshqarish uchun magnit maydondan foydalanadi. Bu, ayniqsa, CNC frezalash yoki elektr zaryadsizlantirish ishlov berishdan keyin hosil bo'lgan mikro-burmalar va oq qatlamlarni tozalash uchun juda mos keladi.
Abraziv oqimlarni abrazivlash
Abraziv oqim yarim suyuq abrazivni ish qismining ichki bo'shlig'i va oqim kanali orqali siqib chiqarishga majbur qiladi, bu esa barcha aloqa yuzalarini teng ravishda sayqallashi mumkin. Bu usul qo'lda yetib borish qiyin bo'lgan ko'ndalang teshiklar va murakkab oqim kanallarini samarali boshqarishi mumkin. Mikroskopik notekislikni bartaraf etish bilan birga, u ish qismining o'lcham aniqligini deyarli o'zgartirmaydi.
Vibratsiyali va bochkali abrazivlash
Ish qismi, abraziv moddalar va qo'shimchalar bilan birga, tebranish idishiga yoki barabaniga joylashtiriladi. Uzluksiz va sekin prokatlash va ishqalanish orqali qismlarning barcha tashqi yuzalarini bir tekis va mikro silliqlashga erishiladi. Bu usul o'n minglab mayda qismlarni samarali qayta ishlash va izchil abraziv effektga erishish imkonini beradi. Biroq, qismlar o'rtasida o'zaro to'qnashuv natijasida yangi tirnalishlarning oldini olish uchun vaqt va abraziv nisbatni nazorat qilishga e'tibor berish kerak.
Uskunalar dizayni
Asboblar dizayni va tok taqsimotini optimallashtirish orqali elektrolitik abrazivlash effektini kuchaytiring. Murakkab CNC qismlari uchun bir xil tok zichligini ta'minlash uchun maxsus moslamalar ishlab chiqilishi kerak va "himoya effekti" tufayli notekis abrazivlashning oldini olish uchun chuqur teshiklarga, tor yoriqlarga va boshqa joylarga yordamchi elektrodlar qo'shilishi kerak.
Elektrolitik parametrlarni aniq nazorat qilish orqali sirtni mexanik kuchlanish hosil qilmasdan tezda tekislash mumkin va korroziyaga chidamli passivatsiya plyonkasini hosil qilish mumkin.
Yo'lni rejalashtirish
Avtomatlashtirish darajasining ortib borayotganiga qaramay, yuqori darajadagi mahsulotlarni yakuniy nozik abrazivlash hali ham ko'pincha tajribaga bog'liq.
Operator asl izlarni samarali ravishda yashirish uchun CNC mashinasi qoldirgan asbob yo'li teksturasiga ma'lum bir burchak ostida o'zaro abraziv yo'lini rejalashtirishi kerak.
Shu bilan birga, "apelsin po'stlog'i" nuqsonlari yoki haddan tashqari kuyishning oldini olish uchun kuch va haroratni qo'lda boshqarishni o'zlashtirish kerak. Bu sirtni "yaxshi" dan "a'lo" ga ko'tarish uchun juda muhim qadam bo'lib, bu tajriba merosxo'rligiga bog'liq.
Gibrid jarayonlarning ketma-ket qo'llanilishi
Eng samarali usul bitta usulga emas, balki ilmiy kombinatsiyaga tayanadi. Masalan, avvalo, asbob izlarining ko'p qismini tezda olib tashlash uchun dasturlashtirilgan mexanik abrazivlash qo'llaniladi, keyin esa burrlarni tozalash uchun magnitli abrazivlash qo'llaniladi va nihoyat, bir xil mat yoki oynaga o'xshash effektga erishish uchun qisqa muddatli tebranish abrazivlash yoki elektrolitik abrazivlash qo'shiladi. Bu kombinatsiya bir-birining kuchli tomonlaridan to'liq foydalanishi, umumiy samaradorlikni maksimal darajada oshirishi va sifatni ta'minlashi mumkin.
Jilolangan qismlarning yuzasini qanday saqlash kerak
To'liq tozalash
Jilo berishdan so'ng, komponentlar darhol neytral yuvish vositasi va deionizatsiyalangan suv yoki yuqori tozalikdagi organik erituvchi yordamida yaxshilab tozalanishi kerak, bu esa abraziv birikmaning barcha izlarini, abraziv zarrachalarni va yog 'qoldiqlarini olib tashlashga yordam beradi.
Suv izlari yoki ikkilamchi ifloslanishning oldini olish uchun komponentlar tezda tuksiz mato yoki siqilgan havo bilan quritilishi kerak, bu esa keyingi dog'lar va dog'larning oldini olish uchun juda muhimdir.
Himoya qoplamalarini qo'llash
Qo'llash talablariga muvofiq, tozalangan sirtlarga himoya qoplamasini qo'llash eng samarali usullardan biridir.
- Passivatsiya bilan davolash: Zanglamaydigan po'lat kabi metallar uchun passivatsiya eritmalari sirtda xromga boy oksid plyonkasini hosil qiladi, bu esa korroziyaga chidamliligini sezilarli darajada oshiradi.
- Zangga qarshi moy/agentni qo'llash: Oldin Qisqa muddatli saqlash yoki tashishda, zangga qarshi moy yoki barmoq izlariga qarshi vositaning yupqa, bir xil qatlamini surtish sirtni havo va namlikdan samarali ravishda ajratib turadi.
- Funktsional qoplamalarni yotqizish: Yuqori aniqlikdagi komponentlar uchun sirt ko'rinishini saqlab qolish bilan birga o'ta qattiq, aşınmaya bardoshli plyonkalarni (masalan, olmosga o'xshash uglerod qoplamalari) qo'llash uchun fizik bug'ni cho'ktirish (PVD) yoki kimyoviy bug'ni cho'ktirish (CVD) kabi usullar qo'llanilishi mumkin.
Alohida saqlash
Jilolangan qismlarni jilolanmagan qismlar yoki turli metall materiallardan yasalgan komponentlar bilan birga saqlash qat'iyan man etiladi. Har bir ish qismi qattiq narsalarga tegib ketishining va o'zaro tirnalishning oldini olish uchun ajratgichlar, ko'pik, pufakchali plyonka yoki tuksiz qog'oz yordamida alohida izolyatsiya qilinishi kerak.
Maxsus vositalardan foydalanish
Jilolangan komponentlar bilan ishlash va o'rnatishda operatorlar toza oq paxta qo'lqoplari yoki nitril qo'lqoplar kiyishlari kerak. To'g'ridan-to'g'ri yalang'och qo'l bilan teginish ter izlari va barmoq izlarini qoldirishi mumkin, bu esa mahalliy korroziyaga olib keladi. Metall bilan to'g'ridan-to'g'ri aloqa qilishning oldini olish uchun maxsus qisqichlar yoki metall bo'lmagan asboblardan foydalanish kerak.
Muntazam tekshirish va texnik xizmat ko'rsatish
Dastlabki bosqichdagi korroziya nuqtalarini, aşınma yoki kichik tirnalishlarni tezda aniqlash va bartaraf etish uchun muntazam tekshirish rejimini o'rnating. Himoya qoplamali komponentlar uchun uzoq muddatli himoyani saqlab qolish uchun ularning hayot aylanishiga muvofiq qayta qoplama yoki qayta passivatsiya amalga oshirilishi kerak.
CNC ishlov berishda abraziv jarayonning qo'llanilishi
Mog'or yasash sanoati
Qolib sanoati abraziv jarayonlar eng keng qo'llaniladigan va eng yuqori talablarga ega bo'lgan sohadir. Plastik quyish qolipi bo'ladimi yoki quyma qolip bo'ladimi, bo'shliq yuzasining silliqligi mahsulotning tashqi ko'rinishi sifati va demontaj qilish qobiliyatini bevosita belgilaydi. Yuqori darajadagi abrazivlash qolipga chidamlilikni sezilarli darajada kamaytirishi va mahsulotdagi tirnalishlar va qolipga yopishib qolish kabi nuqsonlarning oldini olishi mumkin. Bu qolipning xizmat qilish muddati va ishlab chiqarish samaradorligini ta'minlashning asosiy bo'g'inidir.
Tibbiy asboblar ishlab chiqarish
Tibbiy asboblar sirt sifatiga juda qattiq talablar qo'yadi. Masalan, jarrohlik robotlari, ortopedik implantlar va endoskop qismlarining tarkibiy qismlari mukammal abraziv ishlov berishdan o'tishi kerak. Bu nafaqat ishqalanish qarshiligini kamaytirish, balki mikroskopik nuqsonlar va bakteriyalar yashiringan joylarni yo'q qilish, biomoslikni, tana suyuqligining korroziyasiga chidamliligini ta'minlash va qat'iy tozalash va dezinfeksiya qilishni osonlashtirish uchun hamdir.
Avtomobilsozlik
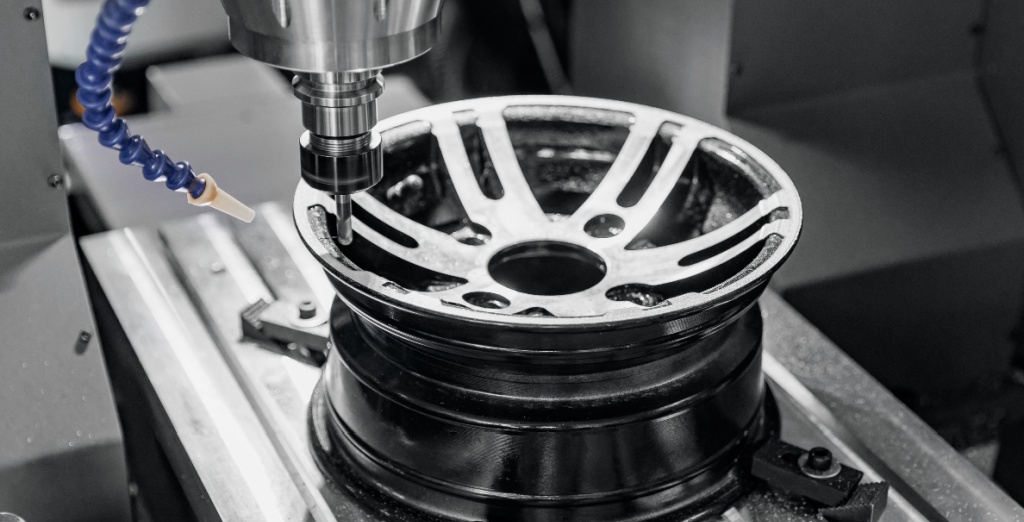
Avtomobilsozlik va aerokosmik sohalarda abrazivlash funksionallik va xavfsizlikni birlashtiradi. Abrazivlashdan so'ng, dvigatelning asosiy komponentlari, yonilg'i tizimi qismlari va gidravlik tizim oqim qarshiligini sezilarli darajada kamaytirishi, muhrlash samaradorligini oshirishi va stress konsentratsiyasi nuqtalarini yo'q qilishi, shu bilan samaradorlik va ishonchlilikni oshirishi mumkin. Eng muhimi, yuqori sifatli sirt yuqori bosim va yuqori tsiklik yuklar ostida asosiy komponentlarning charchoq muddatini sezilarli darajada uzaytirishi mumkin.
Yarimo'tkazgich va elektronika
Mikroskopik miqyosda abrazivlash sxema ishlab chiqarishga erishishning asosi hisoblanadi. Chip substratlari, qo'rg'oshin ramkalari, RF qurilmalari va ulagichlar va boshqalar uchun juda silliq sirt sxemaning yaxlitligini, signal uzatish sifatini va qurilmaning ishonchliligini ta'minlash uchun zarur shartdir. Har qanday mikroskopik notekislik sxemada qisqa tutashuvga yoki signalning susayishiga olib kelishi mumkin.
Qadoqlash mashinalari sanoati
Oziq-ovqat bilan bevosita yoki bilvosita aloqa qiladigan uskunalarning barcha yuzalari yuqori standartdagi abraziv ishlov berishdan o'tishi kerak. Silliq va choksiz sirt material qoldiqlari va bakteriyalar o'sishini samarali ravishda oldini oladi, oziq-ovqat gigienasi va xavfsizlik qoidalariga qat'iy rioya qiladi. Shu bilan birga, u oziq-ovqat xavfsizligini ta'minlash uchun puxta tozalash uchun qulaydir.
NOMIL"CNC ishlov berishda abrazivlash jarayoni
NOBLE turli xil sanoat talablariga javob beradigan mexanik abrazivlash, elektropolishlash va abraziv oqim bilan ishlov berish kabi keng qamrovli texnikalarni taklif qiluvchi ilg'or abraziv sirt ishlov berishga ixtisoslashgan.
Biz ko'p bosqichli jarayonni — qo'pol tozalash va yarim pardozlashdan tortib, nozik abrazivlash va yakuniy tozalashgacha — nuqsonlarni to'liq bartaraf etishni va yuqori sifatli sirt qoplamasiga erishishni ta'minlab, sinchkovlik bilan kuzatib boramiz. Ushbu qat'iy yondashuv komponentlarning estetik jozibasini, korroziyaga chidamliligini va umumiy funksionalligini sezilarli darajada oshiradi.
Bizning tajribamiz va eng zamonaviy uskunalarimizdan foydalangan holda, biz mahsulotning ishlash muddati va ish faoliyatini uzaytiradigan doimiy ravishda yuqori sifatli, ishonchli natijalarni taqdim etamiz va bu bizni sizning eng talabchan aniq ishlab chiqarish ehtiyojlaringiz uchun ishonchli hamkorga aylantiradi.
tez so'raladigan savollar
CNC bilan ishlov berilgan qismlar uchun ishlatiladigan asosiy abraziv turlari qanday?
Eng keng tarqalgan turlari: Mexanik abrazivlash (yaltiroq qoplama uchun abraziv g'ildiraklar yoki pastalardan foydalanish), Elektrobozlash (zanglamaydigan po'lat uchun ideal elektrokimyoviy jarayon bo'lib, materialni tekis olib tashlaydi, chirishga chidamli, chirishga chidamli sirt uchun) va Abraziv oqim bilan ishlov berish (murakkab ichki yo'laklar va geometriyalarni abrazivlash uchun). Tanlov materialga, qism geometriyasiga va kerakli yakuniy sirt sifatiga bog'liq.
CNC bilan ishlov berilgan qismning o'lchov aniqligiga abrazivlash ta'sir qilishi mumkinmi?
Ha, mumkin. Polishing materialni olib tashlash jarayonidir. Miqdori minimal bo'lsa-da (ko'pincha shunchaki mikron), uni loyihalash va ishlov berish bosqichlarida, ayniqsa qattiq bardoshli qismlar uchun ehtiyotkorlik bilan hisobga olish kerak. Tajribali ishlab chiqaruvchi oxirgi jilolangan qism barcha belgilangan o'lchov va geometrik bardoshliklarga javob berishini ta'minlash uchun polishingdan oldingi o'lchamlarni rejalashtiradi.
Elektropolyatsiya uchun qaysi materiallar eng mos keladi?
Elektropolyatsiya o'tkazuvchan metallar uchun eng samarali hisoblanadi, ostenitik zanglamaydigan po'latlar (masalan, 304 va 316) eng keng tarqalgan bo'lib, ajoyib natijalarga erishadi. Shuningdek, u alyuminiy, titan, mis qotishmalari va ba'zi asbob po'latlarida muvaffaqiyatli qo'llaniladi. U plastmassa yoki kompozitlar kabi o'tkazuvchan bo'lmagan materiallar uchun mos emas.
Mat, atlas va oyna jilosi o'rtasidagi farq nima?
Bu atamalar aks ettirish darajasini tavsiflaydi. Mat qoplama bir xil, yo'naltirilmagan teksturaga ega past aks ettirishga ega. Atlas (yoki cho'tka bilan) qoplama nozik, yo'naltirilgan donalarga ega yumshoq yaltiroqlikka ega. Ko'zgu jilosi eng yuqori yaltiroqlik bo'lib, aniq, buzilmagan aks ettirishni ta'minlaydi. Yakuniy natijaga abrazivlash jarayonida ketma-ket mayda abraziv vositalardan o'tish orqali erishiladi.
Jilo berish qo'lda yoki avtomatlashtirilgan jarayonmi?
Ikkala usul ham qo'llaniladi. Qo'lda abrazivlash murakkab geometriyalar yoki kam hajmli, yuqori aralash ishlab chiqarish uchun malakali texniklarga tayanadi. Avtomatlashtirilgan abrazivlash (robot qo'llari yoki maxsus mashinalardan foydalangan holda) bir xil qismlarni yuqori hajmda ishlab chiqarish uchun afzalroq bo'lib, yaxshiroq takrorlanuvchanlikni, har bir qism uchun arzonroq narxni va inson o'zgaruvchanligini kamaytiradi. Ko'pgina ustaxonalar gibrid yondashuvdan foydalanadilar.






