
Quyma ishlariga umumiy nuqtai nazar
Qolipga quyish - bu dvigatel bloklaridan tortib eshik tutqichlarigacha bo'lgan katta va kichik buyumlar uchun tez, aniq va takrorlanadigan metall ishlab chiqarish texnikasi. Qolipga quyilgan komponentlar yuqori sifatli sirtga ega va turli xil rangli metallardan foydalanish mumkin.
Qolip quyish odatda yuqori boshlang'ich xarajatlari tufayli yuqori hajmli ishlab chiqarish uchun ishlatiladi. Bu holda, ishlab chiqarish ko'lami mashina va asbob-uskunalarning yuqori xarajatlarini qoplaydi. Quyida NOBLE mijozlariga maxsus qolip quyish imkoniyatlari taklif etiladi.
Ushbu maqolada metall quyish batafsil ko'rib chiqiladi, uning ta'rifi, turlari, mos materiallari, sirtni jilolash, qo'llanilishi va eng yaxshi quyish xizmatini qanday tanlash kerakligi bayon qilinadi.
Die Casting nima?
Qolipga quyish - bu o'lchamlari jihatidan yuqori aniqlikdagi va aniq metall mahsulotlarini ishlab chiqaradigan ishlab chiqarish texnikasi. Bu plastmassa ishlab chiqarishda qo'llaniladigan quyish usuliga o'xshaydi. Bu eritilgan metallni - odatda magniy, rux yoki alyuminiy kabi rangli bo'lmagan metallarning qotishmasini - kuchli bosim ostida qayta ishlatiladigan po'lat qolipga quyishni o'z ichiga oladi. 0.7 dan 700 MPa gacha bo'lgan bosim ostida eritilgan metall qolipga suriladi va metall quyishga aylanadi. Qoliplar tayyor mahsulotlarni kerakli shaklga keltirish uchun tayyorlanadi.
Qolip quyishda ikkita yarmidan iborat qolip ishlatiladi: "qopqoq qolip" va "ejektor qolip", ular bir-biriga mahkamlanadi. Qolip quyishdan oldin ajratuvchi vosita bilan qoplanadi. Eritilgan metall gidravlik yoki mexanik press yordamida qolip bo'shlig'iga majburan kiritiladi. Metall soviganidan so'ng, ikkala yarmi ajralib chiqadi va qattiqlashgan qism (quyma) chiqariladi. Quymalar qolipning shakli va sirt qoplamasini yuqori aniqlikda saqlab qoladi va minimal qayta ishlashni talab qiladi. Qolip quyish mukammal sirt qoplamalariga ega murakkab qismlarni ishlab chiqaradi va avtomobil korpuslari, elektr komponentlari va o'yinchoqlar uchun ishlatiladi. Bu jarayon metall listlarni shtamplash, zarb qilish va boshqa quyish texnikalari bilan birlashtirilishi mumkin.
Quyma quyish qanday ishlaydi?
Qolipga quyish - bu juda aniq va batafsil metall buyumlarni yaratadigan ishlab chiqarish texnikasi. Bu eritilgan metallni - odatda magniy, rux yoki alyuminiyni - kuchli bosim ostida qolip yoki qolip bo'shlig'iga quyishni o'z ichiga oladi. Eritilgan metall qolip ichida tez qotib, qolip shaklini olgandan so'ng, tayyor buyum sifatida chiqariladi. Mana bosqichlar:

1. Qolib tayyorlash
Qopqoqli va ejektorli matritsalarga bo'lingan matritsani tayyorlash jarayonning birinchi bosqichidir. Odatda qotib qolgan po'latdan yasalgan bu matritsalar tayyor mahsulotga to'g'ri shakl berish uchun mo'ljallangan.
2. Mog'orni siqish
Qolipning ikki yarmi bir-biriga mahkamlanib, in'ektsiya paytida yuqori bosimga bardosh bera oladigan yopiq qolip bo'shlig'ini hosil qiladi.
3. Inyeksiya
Tayyorlash bosqichidan so'ng, eritilgan metall pechdan pastga qaragan shprue orqali qolipga quyiladi. Buni qo'lda yoki avtomatlashtirilgan cho'mich yordamida amalga oshirish mumkin, ammo u metallni harakatlantirish uchun tortishish kuchidan foydalanadi. Qo'shimcha kuchlar yoki bosim qo'llanilmaydi. Suyuq metall qolipga vertikal holatdan kiritiladi va u tortishish kuchining tabiiy tortish kuchi tufayli quyilgan materialga pastga oqadi. Yuqori bosimdan qochish orqali turbulentlik kamayadi va bu g'ovaklikning oldini olishga yordam beradi. Bu shuningdek, silliqroq komponentlar va qismlarni ishlab chiqarishga olib keladi.
4. Sovutish va qotib qolish
Eritilgan metall qolip bo'shlig'ini to'ldirgandan so'ng, sovutgich qolip yuzasi bilan aloqa qilganda tezda soviydi va qotadi. Qattiqlashish jarayoni tezlashadi va issiqlik tarqalishi qolip ichidagi sovutish kanallari orqali osonlashadi.
5. Ejeksiyon
Quyma gravitatsiyaviy qolip quyish mashinasida quyish jarayonidan o'tgandan so'ng, uning sovishi uchun yetarli vaqt beriladi. Shundan so'ng, qolipning yarmi ochiladi va ochiladi, quyma qismlar ehtiyotkorlik bilan olib tashlanadi. Ularni qo'l bilan olish mumkin yoki ba'zi hollarda quyma mashinadan xavfsiz ravishda itarish uchun ejektor pinlari ishlatiladi.
6. Kesish va pardozlash
Detal matritsadan chiqarilgandan so'ng, ajratish chizig'i bo'ylab chaqnash deb nomlanuvchi ortiqcha material qolishi mumkin. Ushbu chaqnashni olib tashlash uchun detal qo'lda yoki avtomatlashtirilgan uskunalar yordamida bajarilishi mumkin bo'lgan qirqish jarayonidan o'tadi. Istalgan yakuniy mahsulotga erishish uchun ishlov berish, abrazivlash yoki sirtni qayta ishlash kabi qo'shimcha pardozlash jarayonlari qo'llanilishi mumkin.
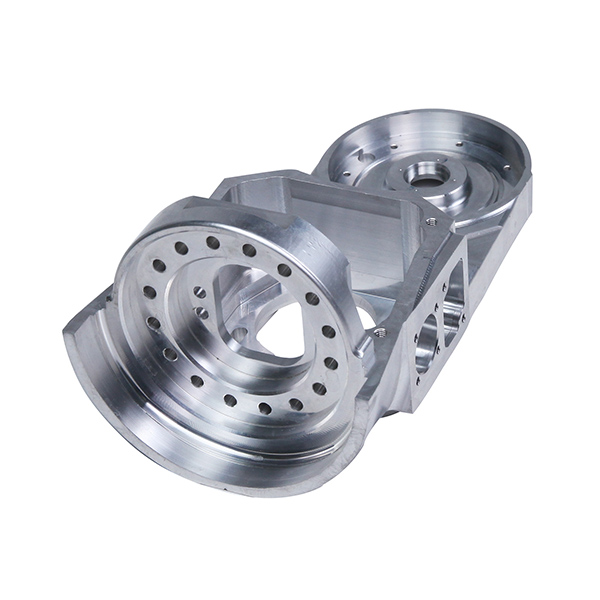
To'qimalarni quyishning afzalliklari va kamchiliklari
Kasting afzalliklari
1. Arzon narx:
Quyma qismlar katta miqdorda barqaror sifatni ta'minlaydi va nisbatan arzonroq. Qisman yoki to'liq avtomatlashtirilgan jarayonlar mehnat xarajatlarini kamaytiradi.
2. Yuqori samaradorlik
Eritilgan metall qolip bo'shlig'ini to'ldirgandan so'ng, sovutgich qolip yuzalari bilan aloqa qilganda tezda soviydi va qotadi. Qattiqlashish jarayoni tezlashadi va qolip ichidagi sovutish kanallari issiqlik tarqalishini osonlashtiradi.
3. Murakkab shakllar va yupqa devorlar
Qolipli quyish murakkab shakldagi va 25 g dan 25 kg gacha bo'lgan qismlarni ishlab chiqarishi mumkin. Bu qismlarni boshqa ishlab chiqarish usullaridan foydalangan holda amalga oshirish qiyin yoki qimmat bo'lishi mumkin. Shuningdek, u mustahkamlikni saqlab qolish bilan birga og'irlikni kamaytiradigan 0.38 mm gacha qalinlikdagi yupqa devorli qismlarni ham ishlab chiqarishi mumkin.
4. O'lchov aniqligi va izchilligi
Qolipli quyish orqali ajoyib o'lchov aniqligi va takrorlanuvchanligi ta'minlanadi. Yaxshi qurilgan qolipli qoliplar qattiq bardoshlilik va bir xil qism o'lchamlarini ta'minlaydi. Shuning uchun qolipli quyish doimiy va aniq qismlarni talab qiladigan foydalanish uchun mos keladi.
5. Yaxshi sirt qoplamasi
Qolipli quyish silliq yuzalar, nozik detallar va -0.8–3.2 μm Ra sirt qoplamalariga ega qismlarni ishlab chiqaradi. Qolip kerakli sirt teksturasini ishlab chiqarish uchun mo'ljallangan bo'lishi mumkin, shu bilan qo'shimcha sirt pardozlash operatsiyalariga ehtiyoj kamayadi.
6. Materialning ko'p qirraliligi
Qolip quyishda guruch, rux, magniy va alyuminiy kabi ko'plab materiallardan foydalanish mumkin. Har bir material korroziyaga chidamlilik, yengillik yoki yuqori mustahkamlik kabi o'ziga xos xususiyatlarga ega, bu esa ma'lum bir qo'llanilish talablariga asoslangan materialni tanlash imkonini beradi.

Kastingning kamchiliklari
Boshlang'ich asbob-uskunalar uchun yuqori xarajatlar:
Qolipga quyish murakkab, aniq qurilgan qoliplarni yaratishni talab qiladi, ularni yaratish va ishlab chiqarish qimmatga tushishi mumkin. Asbob-uskunalar bilan bog'liq xarajatlar, ayniqsa prototip yoki kichik hajmdagi ishlab chiqarishda katta to'siq bo'lishi mumkin.
Cheklangan o'lcham va vazn oralig'i:
Odatda, qolip quyish kichik va o'rta o'lchamdagi komponentlar uchun mos keladi. Qolip quyish mashinalarining o'lchamlari va quvvat cheklovlari katta va og'ir komponentlar uchun boshqa ishlab chiqarish texnikalaridan foydalanishni talab qilishi mumkin.
G'ovaklik va qisqarish:
Qolipli quyishning suyuq metallning tez soviydi va qattiqlashishi buyumning g'ovakligi yoki qisqarish nuqsonlarini keltirib chiqarishi mumkin. Ushbu nuqsonlar quymalarning mexanik xususiyatlari va strukturaviy yaxlitligini xavf ostiga qo'yishi mumkin. Ushbu muammolarni kamaytirish uchun tegishli dizayn mulohazalari va jarayonlarni boshqarish talab etiladi.
Dizayn cheklovlari:
Qoliplarni quyishning o'ziga xos xususiyatlari maxsus dizayn cheklovlarini talab qiladi. Masalan, bir xil to'ldirish va qattiqlashishni rag'batlantirish uchun qismlar bir xil devor qalinligiga ega bo'lishi kerak. Pastki kesmalar va murakkab ichki elementlar ham qo'shimcha dizayn g'oyalarini yoki quyishdan keyingi jarayonlarni talab qilishi mumkin.
Qolipga quyish ko'plab afzalliklari tufayli keng qo'llaniladigan ishlab chiqarish jarayoni bo'lib qolmoqda. Ishlab chiqaruvchilar qolipga quyish ularning ishlab chiqarish ehtiyojlari uchun mos tanlov ekanligini aniqlash uchun mahsulotlarining o'ziga xos talablarini diqqat bilan ko'rib chiqadilar.
Qolipga quyish jarayonlarining qo'llanilishi
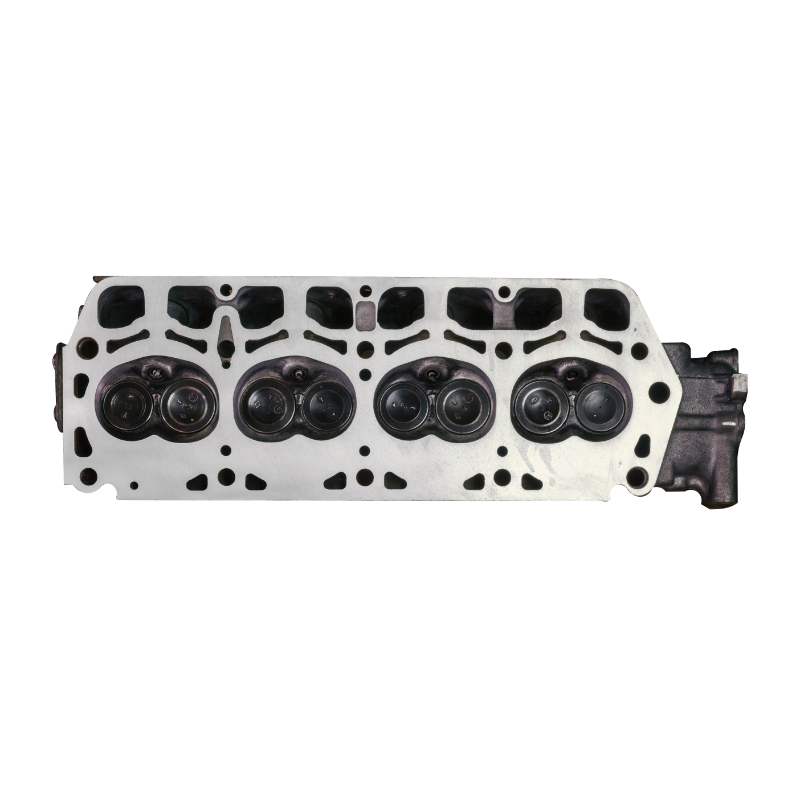
Dvigatel qismlari va elektronika korpuslari mustahkam, moslashuvchan quyma usuli yordamida tayyorlanishi mumkin. Quymaning keng qurilish maydoni, turli xil materiallar tanlovi va murakkab, takrorlanadigan, yupqa devorli qismlarni ishlab chiqarish qobiliyati uning ko'plab afzalliklaridan biridir.
1. Avtomobil sanoatida quyma quyish
Alyuminiy quyma vites qutisi korpuslari, dvigatel kronshteynlari va gidravlik silindrlar kabi yengil qismlarni yaratishi mumkinligi sababli, u avtomobilsozlik sohasida keng qo'llaniladi. Magniy quyma panellar va o'rindiqlar romlari uchun foydalidir, rux quyma esa yoqilg'i, tormoz va gidravlik rul boshqaruvi komponentlari uchun mos keladi.
2. Aerokosmik sanoatda quyma quyish
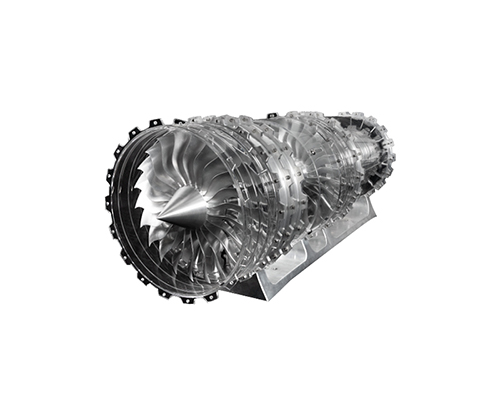
Qolipga quyish aerokosmik soha uchun juda muhimdir, chunki u yuqori sifatli murakkab, yengil qismlarni ishlab chiqaradi. Aerokosmik ishlab chiqaruvchilar ushbu ishlab chiqarish texnikasini uning tejamkorligi va sanoatning qat'iy standartlariga javob berish qobiliyati tufayli tanlaydilar.
3. Tibbiyot sanoatida quyma quyish
Qolipga quyish aerokosmik va tibbiyot sanoatida muhim ahamiyatga ega. U qat'iy sanoat standartlariga javob beradigan yengil, yuqori sifatli qismlarni ishlab chiqaradi. Ushbu usul muhim komponentlarni ishlab chiqarishda afzal ko'riladi.
4. Energetika sanoatida quyma quyish
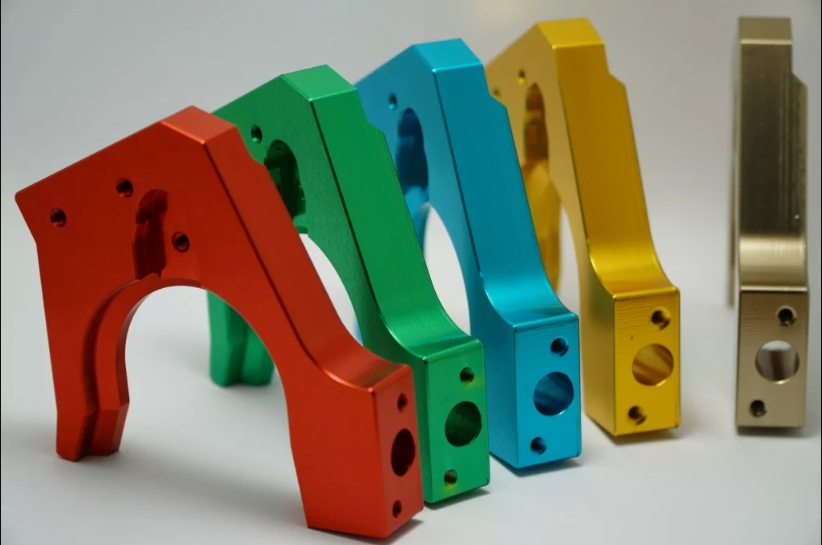
Qolipga quyish energetika sektori uchun muhimdir, chunki u issiqlik almashtirgichlar, yonilg'i xujayralari, elektr komponentlari, qayta tiklanadigan energiya tizimlari va energiya saqlash tizimlari va boshqa qo'llanmalar uchun aniq, uzoq muddatli va yuqori sifatli qismlarni ishlab chiqarish imkonini beradi. Bu jarayon energetika sektorida foydali ishlab chiqarish usuli hisoblanadi, chunki u sanoatning ishlash, samaradorlik va iqtisodiy samaradorlik talablariga javob berishi mumkin.
Qanday qilib quyma qismlarni quyish kerak?
Qolip quyish jarayonining turlari
Issiq kamerali qolip quyish jarayoni (Issiq quyish)
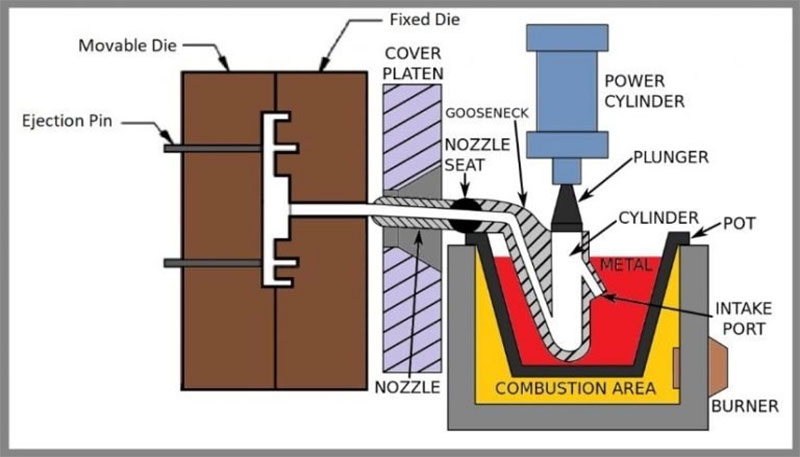
Issiq qolip yoki g'ozbo'yinli quyish usuli issiq kamerali texnikaning yana bir nomidir. Ushbu protsedura botirilgan piston yig'ilishiga kimyoviy zarar yetkazmaydigan past erish nuqtali metallar uchun qo'llaniladi. Porshen va in'ektsiya mexanizmining kamerasi metall pechning eritilgan metall hammomiga botiriladi (quyidagi rasmga qarang). Porshen qoliplar yopiq holda orqaga tortiladi, kamera portini ochadi va eritilgan metallning kameraga kirishiga imkon beradi. Keyinchalik, piston portni o'chiradi va eritilgan metallni shlang va g'ozbo'yin orqali qolip bo'shlig'iga majbur qiladi. Eritilgan metall qolip bo'shlig'ida qattiqlashguncha bosim ostida saqlanadi. Issiq kamera jarayonida bosimning oshishi sovuq kamerali texnikaga qaraganda ancha yuqori ishlab chiqarish tezligiga olib keladi. Issiq kamerali quyish qalay va rux kabi past erish nuqtalariga ega qotishmalar va metallar bilan samarali ishlaydi.
Sovuq kamerali qoliplarni quyish jarayoni
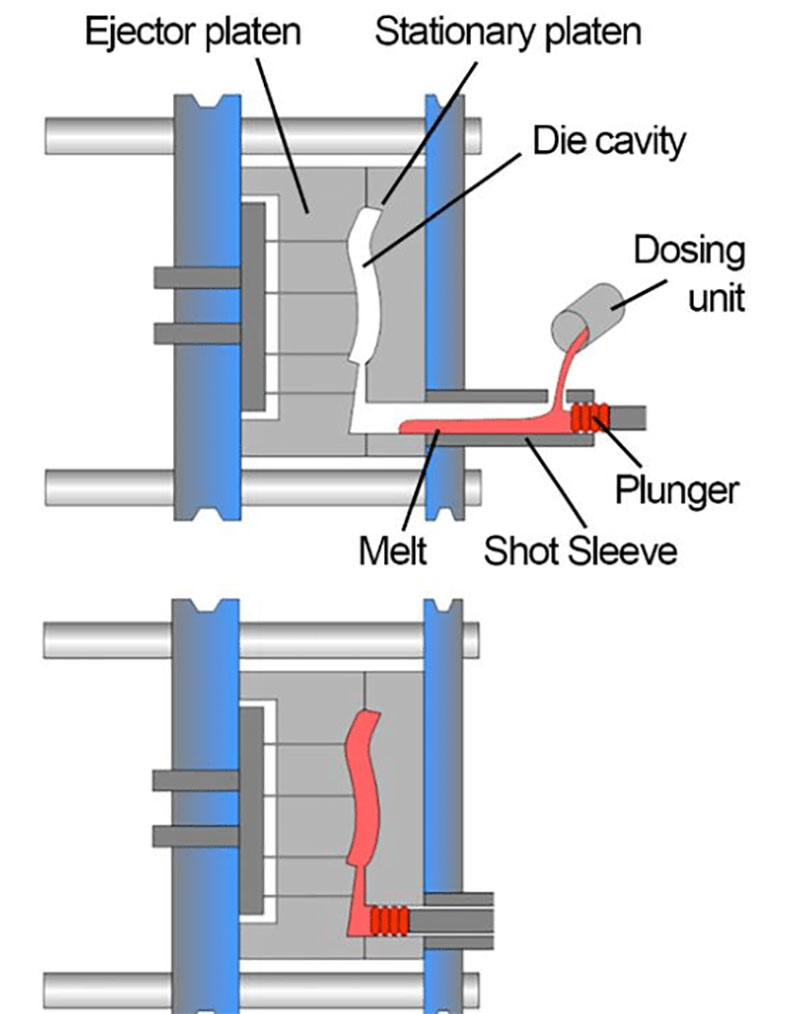
Sovuq kamerali qolip quyish jarayoni issiq kamerali qolip quyish jarayoniga juda o'xshaydi. Bu jarayonda eritilgan metall qolipga itarishdan oldin in'ektsiya gilzasiga yoki in'ektsiya silindrining kamera qismiga quyiladi. Gilza qizdirilmaganligi sababli, bu jarayon sovuq kamera jarayoni deb ataladi. Metall pech o'z-o'zidan ishlaydi, bu esa har qanday korroziya muammolarini bartaraf etadi. Sovuq kamera jarayoni eritilgan material pechdan quyish teshigi orqali in'ektsiya kamerasiga o'tkazilganda boshlanadi. Shlangi qo'chqor sovuq kamera portini muhrlaydi va metallni bosim ostida qolip bo'shlig'iga itaradi.
Bosim diapazoni 30 MPa dan 150 MPa gacha. Bu jarayon ishlab chiqarish samaradorligiga emas, balki mashina korroziyasini minimallashtirishga qaratilgan. Eritilgan metall in'ektsiya tizimiga avtomatik ravishda yoki qo'lda quyiladi, bu esa in'ektsiya mexanizmini eritilgan metall hammomiga botirish zaruratini yo'q qiladi. Issiq kamerali qolipli quyish botirish dizaynlari juda korroziyali bo'lgan ilovalar uchun sovuq kamerali jarayon yaxshi alternativ hisoblanadi. Bu jarayon alyuminiy va alyuminiy qotishmalari kabi yuqori erish haroratiga ega metallarni quyish uchun javob beradi.
Bosimli quyma jarayoni:
Bosimli qolipda quyish ko'p miqdorda to'rsimon shakldagi, mahkam bardoshli metall komponentlarni ishlab chiqarish uchun tez, ishonchli va arzon narxdagi ishlab chiqarish usuli hisoblanadi. Aslida, eritilgan metall qotishmasi bosimli qolipda quyish jarayonida yuqori bosim ostida po'lat qolipga (yoki asbobga) quyiladi. Bu tezda qotib qoladi va bir necha millisekunddan bir necha soniyagacha to'rsimon shakldagi komponentni hosil qiladi. Shundan so'ng, u avtomatik ravishda ajratib olinadi.
1. Yuqori bosimli quyma:
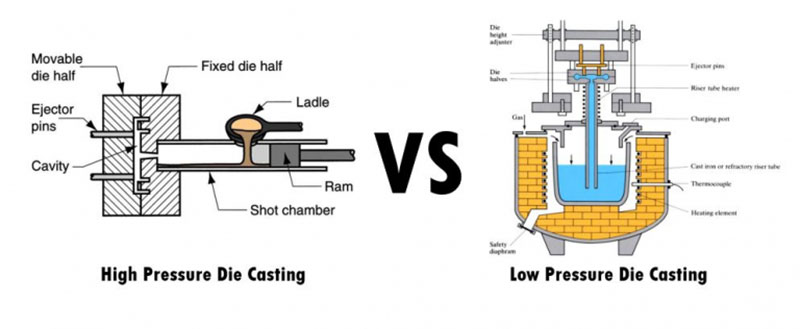
Yuqori bosimli qolipli quyish (YQQ) - bu turli xil mahsulot shakllarini ishlab chiqarish imkonini beruvchi yuqori samarali ishlab chiqarish jarayoni. Bu jarayonda metall qolip yuqori bosim va tezlikda suyuq metall bilan to'ldiriladi. Asosiy apparat ikkita vertikal bosim plitalaridan iborat bo'lib, ular ishchi yuzasi ustiga qo'yilganda qolip yarmini joyida ushlab turadi. Bosim plitalaridan biri harakatsiz, ikkinchisi esa harakatlanuvchi bo'lib, qolipning ochilishi va yopilishiga yordam beradi. Qolip bo'shlig'ini to'ldirish uchun zarba yengiga oldindan belgilangan miqdorda metall qo'shiladi, keyin u piston yordamida gidravlik ravishda harakatga keltiriladi. Metall qattiqlashgandan so'ng, quyma qolipdan chiqariladi.

2. Past bosimli quyma:
Past bosimli qolip quyish uchun ideal qo'llanilish aylanish o'qiga ega simmetrik alyuminiy komponentlarda qo'llaniladi. Masalan, transport vositalari uchun g'ildiraklar ko'pincha past bosimli qolip quyish yordamida tayyorlanadi. Ushbu turdagi operatsiya eritilgan metall hammomining ustida vertikal ravishda joylashtirilgan qolipni bog'lash uchun ko'taruvchi naychadan foydalanadi. Kamera odatda 20 dan 100 kPa gacha bo'lgan bosimga yetganda, metall yuqoriga tortiladi va qolipga solinadi. Ushbu turdagi past bosimli alyuminiy quyish jarayonidan oziqlantiruvchilarni olib tashlash orqali yuqori quyma hosildorligiga erishiladi.
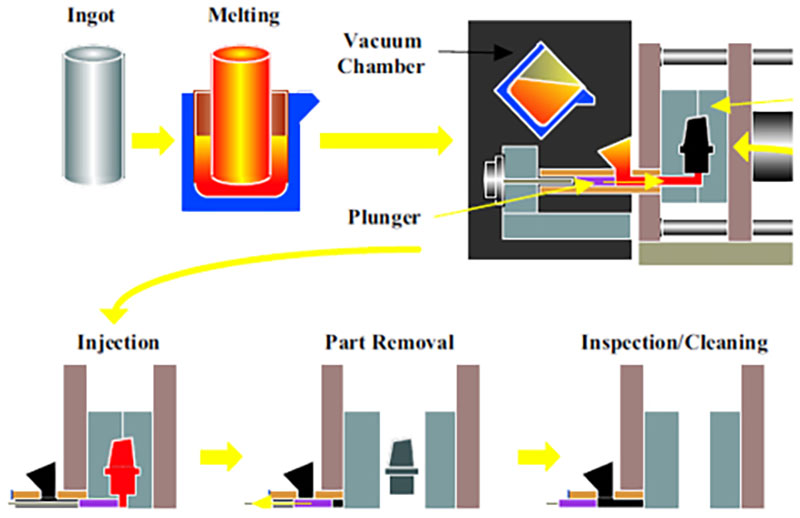
Vakuumli qolip quyish va sovuq kamerali texnikalar eng chambarchas bog'liq. Eritilgan metall qolip bo'shlig'iga kirishidan oldin, ushlangan havo va gazlar vakuum manbai tomonidan olib tashlanadi. Bu nisbatan yangi qolip quyish texnikasi bo'lib, u g'ovaklikni kamaytiradi, mustahkamlikni oshiradi va quyishdan keyingi issiqlik bilan ishlov berishni qo'llashni osonlashtiradi. Ushbu turdagi quyish bir qator afzalliklarga ega, jumladan, mexanik xususiyatlarning yaxshilanishi, sirt silliqligining oshishi, o'lchov barqarorligining oshishi, sikl vaqtlarining qisqarishi va ushlangan gazlar keltirib chiqaradigan nuqsonlarning kamayishi. Qismlarni issiqlik bilan ishlov berish mumkin.
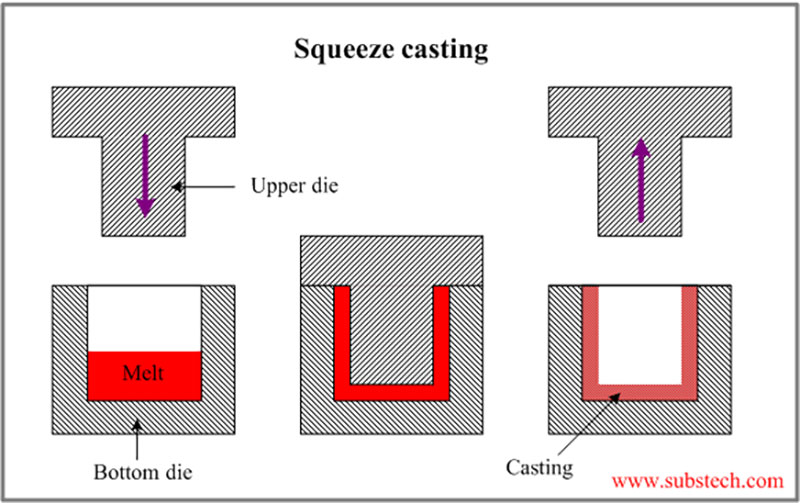
4. Siqish uchun quyma jarayoni:
Past oqimli metallar va qotishmalarni quyish mumkin va amaliy usul sifatida siqish orqali quyish ishlab chiqilgan. Bundan tashqari, suyuq metallni zarb qilish sifatida ham tanilgan.
Bu protsedura eritilgan metallni ochiq qolipni metall bilan to'ldirish va keyin uni mahkam siqish orqali qoliplangan mahsulotdagi chuqurchaga majbur qiladi. Siqish orqali quyish nihoyatda zich natija beradi va keyingi issiqlik bilan ishlov berish bilan yaxshi ishlaydi. Bu jarayon, shuningdek, tola bilan mustahkamlangan struktura eritilgan alyuminiy bilan infiltratsiyalanadigan mustahkamlangan metall matritsali kompozitlarni yaratishda ham qo'llaniladi.
5. Gravitatsiyaviy quyma jarayoni:
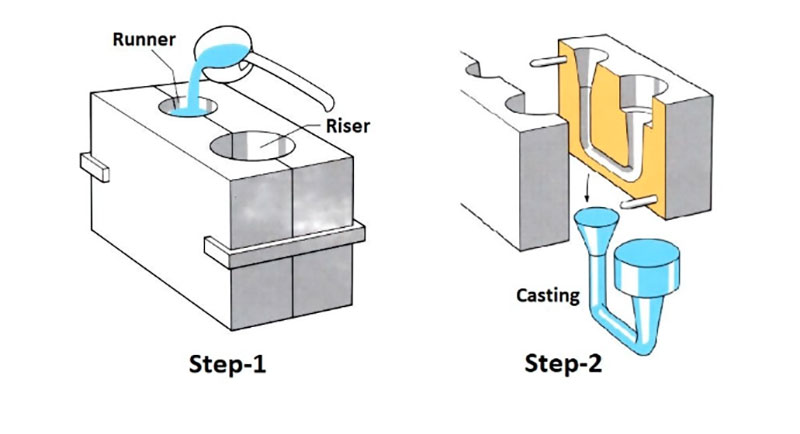
Gravitatsion qolipda quyish deb ataladigan ishlab chiqarish texnikasi murakkab shakllarga va odatda silliq sirtlarga ega yuqori sifatli metall qismlarni yaratish uchun ishlatiladi. Ushbu maxsus quyish texnikasi umuman qolipda quyish operatsiyalarining kichik bir qismidir. Gravitatsion qolipda quyishni boshqa quyish texnikalaridan ajratib turadigan ikkita muhim xususiyat: (1) quyish metalli qolipga faqat tortishish kuchi bilan kiritiladi; va (2) qayta ishlatiladigan (yoki "doimiy") metall qolip qo'llaniladi. Odatda uni tayyorlash uchun quyma temir yoki po'lat ishlatiladi.
Umumiy quyma xizmati
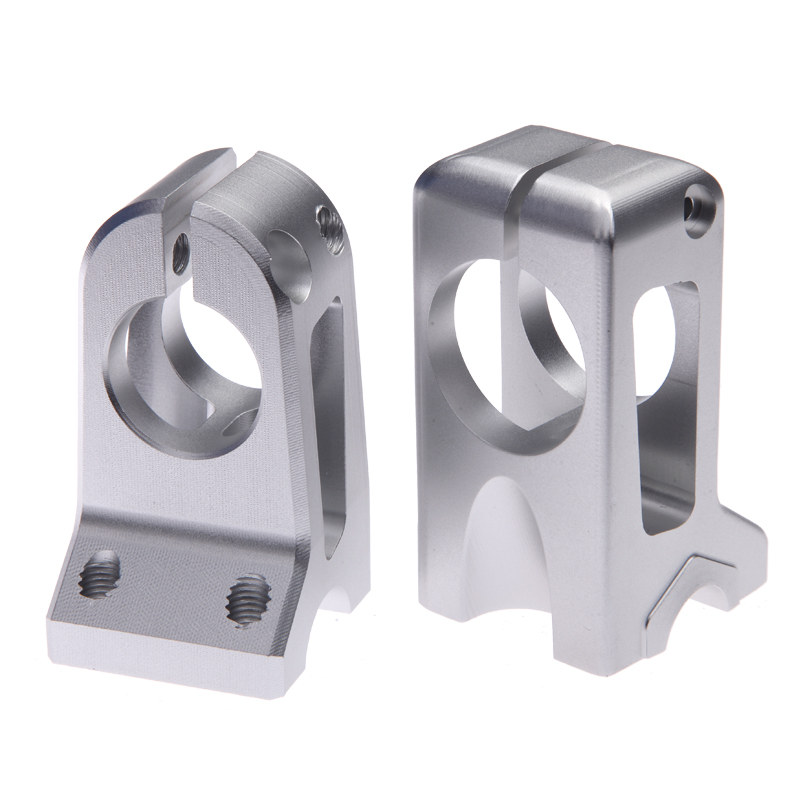
Qolip quyishda ishlatiladigan asosiy metallardan biri alyuminiydir va alyuminiy qotishmalari sovuq kamerali qolip quyishda qo'llaniladi. Bu qotishmalar odatda magniy, mis va kremniydan iborat. Alyuminiydan tayyorlangan qolip quyish qotishmalari murakkab, nozik detallarga ega buyumlar uchun mos variant hisoblanadi, chunki ular yengil va yaxshi o'lchamli barqarorlikni ta'minlaydi. Yaxshi haroratga chidamlilik, elektr va issiqlik o'tkazuvchanligi va korroziyaga chidamlilik alyuminiy quyishning boshqa afzalliklaridan biridir.
Keng tarqalgan quyma alyuminiy qotishmalari quyidagilarni o'z ichiga oladi:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| zichlik | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Erish oralig'i | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| elektr
Supero'tkazuvchilar |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Issiqlik
Supero'tkazuvchilar |
113
Vt/(m' K) |
113
Vt/(m' K) |
96.2
Vt/(m' K) |
96.2
Vt/(m' K) |
96.2
Vt/(m' K) |
| Zo'r kuchlanish | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Yo'l kuchi | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| qattiqligi | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Charchoq kuchi | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| To'piqqa chidamlilik | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Uzatilish | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Rux qotishmalari qolip quyish uchun ishlatiladigan muhim metall turidir. Rux quyish qoplama uchun ajoyib variant bo'lib, zarbaga chidamlilik va egiluvchanlik kabi qo'shimcha afzalliklarga ega, bu esa uni ishlab chiqaruvchilar uchun eng qulay qolip quyish alternativasiga aylantiradi. Uni issiq kamerali qolip quyish mashinasi yordamida quyish mumkin va uning quyish qobiliyati tufayli qolipning yeyilishi kamroq bo'ladi. Rux odatda mis, magniy va alyuminiy bilan birlashtiriladi, chunki u magniy va alyuminiydan og'irroq.
Umumiy quyma rux qotishmalari quyidagilarni o'z ichiga oladi:
| Qotishma darajasi | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Zichlik (g/sm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Erish nuqtasi (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Issiqlik o'tkazuvchanligi (Vt/m`K) | 109 | 116 | 113 | 113 | 116 |
| Issiqlik kengayish koeffitsienti (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektr o'tkazuvchanligi (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Asosiy kimyoviy tarkibi | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Kuchlanish kuchi (MPa) | 295 | 255 | 310 | 345 | 380 |
| Hosildorlik kuchi (MPa) | 240 | 215 | 230 | 275 | 320 |
| Uzayish (%) | 2 | 3 | 6 | 3 | 1 |
| Qattiqlik (HB) | 82 | 70 | 90 | 95 | 100 |
| Asosiy farqlar | Kamroq Mg va Cu ni o'z ichiga oladi, katta qismlarga mos keladi | Kamroq Mg va Cu ni o'z ichiga oladi, katta qismlarga mos keladi | Kamroq Mg va Cu ni o'z ichiga oladi, katta qismlarga mos keladi | Murakkab shakldagi qismlar uchun mos keladigan ko'proq Mg va Cu mavjud | Yuqori mustahkamlik va qattiqlikka ega Mg, Cu, Ni va Fe ni o'z ichiga oladi |
| Asosiy quyish ilovalari | Avtomobillar, mebellar, maishiy texnika va mexanik qismlar | Elektr, qo'l asboblari, o'yinchoqlar | Mashinasozlik, arxitektura va avtomobilsozlik | Avtomobilsozlik, elektrotexnika, apparat vositalari | Sanoat, avtomobilsozlik, elektr |
Qotishmalarni tanlashda e'tiborga olinadigan jihatlar
Qotishmani tanlash oxirgi mahsulotning qo'llanilishi va funktsiyasi bilan belgilanadi.
Ishlash, narx va ishlab chiqarish jarayoni qotishma tanloviga bevosita ta'sir qiladi, bu esa uni juda muhim qiladi. Qolipli qotishmalarni tanlashda quyidagi muhim mezonlarni yodda tuting:
1. Mexanik xususiyatlar:
Ishlash, narx va ishlab chiqarish jarayoni qotishma tanloviga bevosita ta'sir qiladi, bu esa uni juda muhim qiladi. Qolipli qotishmalarni tanlashda quyidagi muhim mezonlarni yodda tuting:
2. Korroziyaga chidamlilik:
Ish sharoitlari va kimyoviy moddalar, namlik va harorat o'zgarishi kabi narsalarga ta'sir qilish haqida o'ylang. Rux va alyuminiy kabi ba'zi metallar korroziyaga yaxshi bardosh beradi, boshqa qotishmalar esa qo'shimcha himoya qoplamalariga muhtoj bo'lishi mumkin.
3. Issiqlik o'tkazuvchanligi:
Komponent ma'lum bir haroratni saqlab turishi yoki issiqlikni samarali ravishda tarqatishi kerakligini baholang. Yuqori issiqlik o'tkazuvchanligi tufayli mis kabi qotishmalar samarali issiqlik uzatish talab qilinadigan joylarda foydali bo'lishi mumkin.
4. Mashinasozlik qobiliyati:
Agar ishlov berishdan keyingi protseduralar talab qilinsa, qotishmaning ishlov berish qobiliyatini hisobga oling. Ba'zi qotishmalarni boshqalariga qaraganda osonroq ishlov berish mumkin bo'lsa-da, ba'zilari yanada murakkab uskunalar yoki usullarni talab qilishi mumkin.
5. Arzon narx:
Qotishmaning umumiy qiymati, materiallar narxi, ishlab chiqarish jarayonining samaradorligi va har qanday qo'shimcha pardozlash yoki ishlov berish ehtiyojlarini hisobga olgan holda. Har bir qotishmaning narxi har xil bo'ladi va ba'zilari yanada murakkabroq ishlov berish usullarini talab qilishi mumkin, bu esa qismning umumiy narxini oshiradi.
Qanday qilish kerak a Qolib quyish qolipi
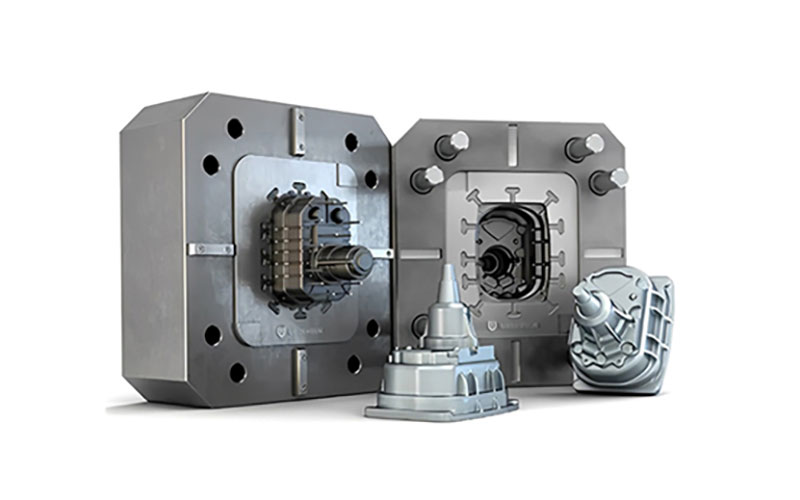
Plastinaga mahkamlangan qopqoq tomoni va harakatlanuvchi plastinkaga o'rnatilgan chiqarish tomoni quyma qolipni tashkil qiladi. Teshiklar va rezbalarga ega bo'lganlar kabi murakkabroq qismlarni yaratish uchun ba'zi qoliplar slaydlar va o'zaklar kabi qo'shimcha komponentlarni o'z ichiga oladi.
Har bir siklda ko'plab komponentlarni tayyorlash uchun quyma qolip ishlab chiqarilayotgan buyumning o'lchamiga qarab bir nechta bo'shliqlarga ega bo'lishi mumkin. Bu qoliplar ko'p bir xil bo'shliqlarga ega bo'lgan ko'p bo'shliqli qoliplar yoki turli bo'laklarni ishlab chiqarish uchun turli bo'shliqlar aralashmasini o'z ichiga olgan hujayrali qoliplardir.
Quyma qoliplar yaxshi egiluvchanlik va aşınmaya bardoshli bo'lishdan tashqari, juda mustahkam va issiqqa chidamli bo'lishi kerak. Shu sababli, ularning konstruktsiyasi har soatda yuzlab quyma sikllariga va umri davomida ikki milliongacha siklga bardosh berishga imkon beradi. Ular tez-tez issiqlik bilan ishlov beriladigan yuqori samarali, qattiqlashtirilgan asbob po'latidan yasalgan. Quyma qoliplar juda kuchli siqish kuchlari bilan ham ishlay olishi kerak.
Kompyuter yordamida loyihalash (CAD) bilan birgalikda quyishga xos dizayn va simulyatsiya vositalaridan foydalanish quyma qoliplarni ishlab chiqarish jarayonining birinchi bosqichidir. Qoliplarni quyish qoliplari, xuddi inyeksion qoliplar singari, eritilgan materialni qolip bo'shlig'iga kiritish uchun darvozalar, yugurish moslamalari va spruelarga muhtoj. Shuningdek, qolipni mahkamlash va chiqarishni osonlashtirish uchun chiqarish va qulflash pinlarini qo'shish kerak. Raqamli qolip dizayni orqali qattiq bardoshlik va murakkab shakllarni ishlab chiqarish mumkin. CNC ishlov berish quyma qoliplarni ishlab chiqarishda keng qo'llaniladi. Odatda, quyma qolip ishlab chiqarish qolip shaklini qo'pol ishlov berish, keyin metall qolipni issiqlik bilan ishlov berish va nihoyat pardozlash bosqichidan boshlanadi. Prototip darajasidagi qoliplarni tezkor asboblar yordamida , CNC ishlov berish yoki boshqa jarayonlar, masalan, selektiv lazerli sinterlash (SLS) yordamida ham ishlab chiqarish mumkin.
Qolib quyish materiallari
Alyuminiy, rux, magniy, qo'rg'oshin va mis kabi past eritish haroratiga ega metallar odatda quyma ishlarida qo'llaniladi. Biroq, ba'zi qora va noyob metallardan ham foydalanish mumkin. Ba'zi keng tarqalgan materiallar quyidagilar:
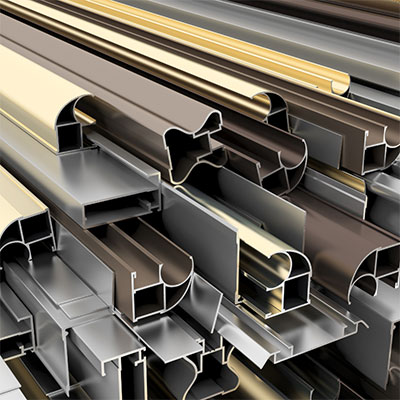
1. Alyuminiy
Alyuminiy quyma ko'plab afzalliklarga ega, jumladan, yengil konstruksiya, yuqori mustahkamlik-og'irlik nisbati, a'lo darajada ishlov berish qobiliyati, issiqlik o'tkazuvchanligi, korroziyaga chidamlilik, dizayn moslashuvchanligi, iqtisodiy tejamkorlik va qayta ishlash qobiliyati. Bu xususiyatlar alyuminiyni turli xil ilovalar uchun mashhur tanlovga aylantiradi va uning quyma jarayonlarida keng qo'llanilishiga hissa qo'shadi.
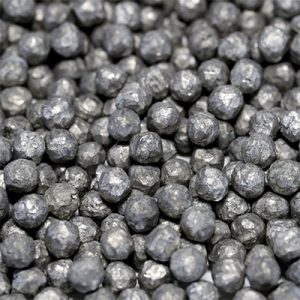
2. Magniy
Magniyning yengil tabiati, yuqori mustahkamlik-og'irlik nisbati, a'lo darajada ishlov berish qobiliyati, issiqlik tarqalish xususiyatlari, o'lchov barqarorligi, EMI/RF himoya qilish qobiliyati va qayta ishlash qobiliyati uni quyma quyish uchun qimmatli materialga aylantiradi. Uning noyob xususiyatlarining kombinatsiyasi avtomobilsozlik, aerokosmik, elektronika va iste'mol tovarlari kabi sohalarda yengil va yuqori samarali komponentlar uchun imkoniyatlar ochadi.
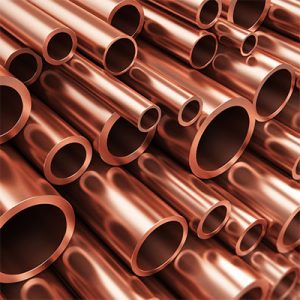
3. Mis
An'anaviy qolip quyish jarayonlarida odatda misning yuqori erish nuqtasi va murakkab xususiyatlari tufayli undan foydalanishdan qochishadi. Biroq, mis asosidagi qotishmalarni quyish uchun mis qotishmalari deb ataladigan maxsus variant mo'ljallangan. Ushbu ixtisoslashgan texnika yuqori sifatli mis asosidagi komponentlarni ishlab chiqaradi, ular ajoyib korroziyaga chidamlilik va mustahkamlikni ta'minlaydi. Keng qo'llanilmasa ham, mis qotishmalari qolip quyish mis asosidagi qotishmalarning noyob xususiyatlari va talablariga moslashtiriladi, bu ularni turli sohalar va qo'llanmalar uchun mos qiladi.

4. Rux
Rux qoliplarini quyish bir qator afzalliklarga ega, jumladan, ajoyib quyish qobiliyati, yuqori mustahkamlik, korroziyaga chidamlilik, dizayn moslashuvchanligi, yuqori ishlab chiqarish samaradorligi va qayta ishlash qobiliyati. Bu xususiyatlar ruxni keng ko'lamli dasturlar, ayniqsa murakkab shakllar, aniqlik va tejamkor ishlab chiqarishni talab qiladiganlar uchun mashhur tanlovga aylantiradi, jumladan, avtomobilsozlik, elektronika, telekommunikatsiya, iste'mol tovarlari va boshqalar. Rux qoliplarini quyish komponentlarining keng tarqalgan namunalari avtomobil qismlari, elektr ulagichlari, eshik tutqichlari, menteşeler, jo'mraklar va turli xil maishiy texnika.
Casting qilish Tugatish parametrlari
NOBLE turli xil sirt qoplamalarini taklif qilish orqali mahsulotlaringizning sirt sifatini yaxshilashga yordam berishi mumkin. Siz buyurtma qilgan qismlarning sirt qoplamalari ularning tashqi ko'rinishini, sirt qattiqligini va pürüzlülüğünü, kimyoviy va korroziyaga chidamliligini va boshqalarni yaxshilashga qaratilgan. Ular, shuningdek, jonli asboblar bilan kesilgan joylarda ko'rinadigan asbob izlarini yashirishga yordam beradi. Mana sizning eng yaxshi variantlaringiz.
| Ism | Tavsif | Materiallar | rang | tuzilish | |
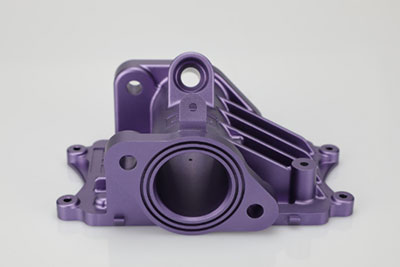 |
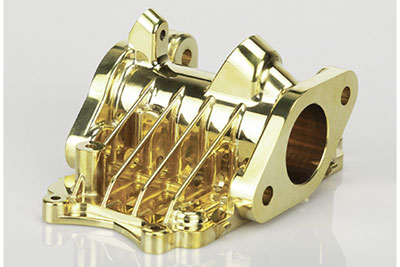
Anodizing | Anodlash korroziyaga chidamliligini oshiradi, aşınmaya bardoshliligi va qattiqligini oshiradi va metall yuzasini himoya qiladi. Mexanik qismlar, samolyotlar, avtomobil qismlari, aniq asboblar va boshqalarda keng qo'llaniladi. | aluminiy | Shaffof, qora, kulrang, qizil, ko'k, oltin. | Silliq, mot qoplama |
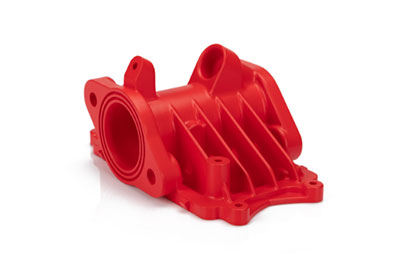 |
Chang qoplama | Kukunli qoplama - bu erkin oqadigan, quruq kukun sifatida qo'llaniladigan qoplama turi. Bug'lanuvchi erituvchi orqali yetkazib beriladigan an'anaviy suyuq bo'yoqdan farqli o'laroq, kukunli qoplama odatda elektrostatik tarzda qo'llaniladi va keyin issiqlik yoki ultrabinafsha nurlar ostida quritiladi. | Alyuminiy, zanglamaydigan po'lat, po'lat | Qora, istalgan RAL kodi yoki Pantone raqami | Yaltiroq yoki yarim yaltiroq |
 |
Elektrokaplama | Elektrokaplama funktsional, dekorativ yoki korroziya bilan bog'liq bo'lishi mumkin. Ko'pgina sohalar, jumladan, avtomobilsozlik sohasida ham ushbu jarayondan foydalanadilar, bunda po'latdan yasalgan avtomobil qismlarini xrom bilan qoplash keng tarqalgan. | Alyuminiy, po'lat, zanglamaydigan po'lat | N / A | Silliq, yaltiroq qoplama |
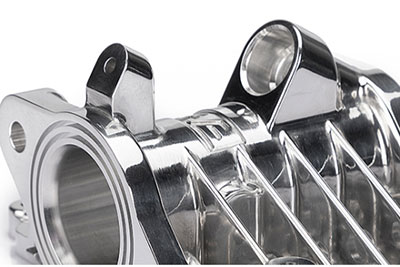 |
abraziv | Jilolash - bu qismning fizik ishqalanishi yoki kimyoviy aralashuv orqali silliq va yaltiroq sirt yaratish jarayonidir. Jarayon sezilarli darajada ko'zgu aks ettirishga ega sirtni hosil qiladi, ammo ba'zi materiallarda diffuz aks ettirishni kamaytirishi mumkin. | Alyuminiy, guruch, zanglamaydigan po'lat, po'lat | N / A | Yorqin |
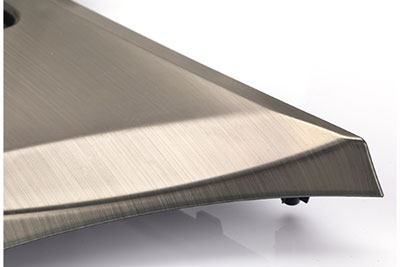 |
fırçalama | Cho'tka bilan tozalash - bu sirtni qayta ishlash jarayoni bo'lib, unda abraziv kamarlar material yuzasida izlarni chizish uchun ishlatiladi, odatda estetik maqsadlar uchun. | ABS, alyuminiy, guruch, zanglamaydigan po'lat, po'lat | N / A | Satin |
Tanlash strategiyasi Qolip quyish ishlab chiqaruvchisi
Qolip quyish ishlab chiqaruvchisini tanlashda muvaffaqiyatli hamkorlik va yuqori sifatli ishlab chiqarishni ta'minlash uchun bir nechta omillarni hisobga olish muhimdir. To'g'ri qolip quyish ishlab chiqaruvchisini tanlashda sizga yo'l-yo'riq ko'rsatadigan strategiya:
1. Talablaringizni aniqlang:
Loyihangiz talablarini, jumladan, kerakli qism xususiyatlari, miqdori, sifat standartlari, sirtni qayta ishlash va yetkazib berish muddatini aniq belgilang. Bu sizga potentsial ishlab chiqaruvchilar bilan samarali muloqot qilish va ularning imkoniyatlarini baholashga yordam beradi.
2. Tajriba va ekspertiza:
Quyma quyish bo'yicha katta tajribaga va yuqori sifatli mahsulotlar ishlab chiqarishda mustahkam tarixga ega bo'lgan ishlab chiqaruvchilarni qidiring. Ularning loyihangizga tegishli bo'lgan muayyan metallar va materiallar bilan ishlash tajribasini o'rganing. Ular ishlagan sohalar va muvaffaqiyatli ishlab chiqargan murakkab buyumlar haqida o'ylang.
3. Ishlab chiqarish imkoniyatlari:
Ishlab chiqaruvchining ishlab chiqarish imkoniyatlarini, jumladan, ularning quyma mashinalarining o'lchami va quvvatini, mavjud asbob-uskunalar variantlarini va ishlov berish, pardozlash va yig'ish kabi ikkilamchi operatsiyalarni baholang. Ularning uskunalari va inshootlari sizning loyiha talablaringiz va hajm talablaringizga javob berishiga ishonch hosil qiling.
4. Sifatni nazorat qilish choralari:
Ishlab chiqaruvchining sifat nazorati jarayonlari va sertifikatlari haqida so'rang. ISO sertifikatlari kabi mustahkam sifat menejmenti tizimlarini joriy etgan ishlab chiqaruvchilarni qidiring. Ularning tekshirish usullari, sinov protseduralari va sanoat standartlariga rioya qilishlari haqida so'rang.
5. Dizayn va muhandislik yordami:
Ishlab chiqaruvchi dizayn va muhandislik yordamini taklif qiladimi yoki yo'qligini ko'rib chiqing. Malakali ishlab chiqaruvchilar dizayn bosqichida qimmatli ma'lumotlarni taqdim etishlari mumkin, bu esa qismlarning ishlab chiqarilishini, tejamkorligini va ishlashini optimallashtirishga yordam beradi. Ularning tajribasi material tanlash va jarayonlarni optimallashtirishga ham yordam berishi mumkin.
6. Aloqa va hamkorlik:
Ishlab chiqaruvchining aloqa kanallari va tezkorligini baholang. Samarali aloqa muvaffaqiyatli hamkorlik uchun juda muhimdir. Ularning so'rovlarga javob berishlariga, muntazam ravishda yangilanishlarni taqdim etishlariga va loyiha davomida siz bilan yaqindan hamkorlik qilishga tayyor ekanliklariga ishonch hosil qiling.
Nima uchun Die Casting xizmati uchun NOBLE ni tanlash kerak
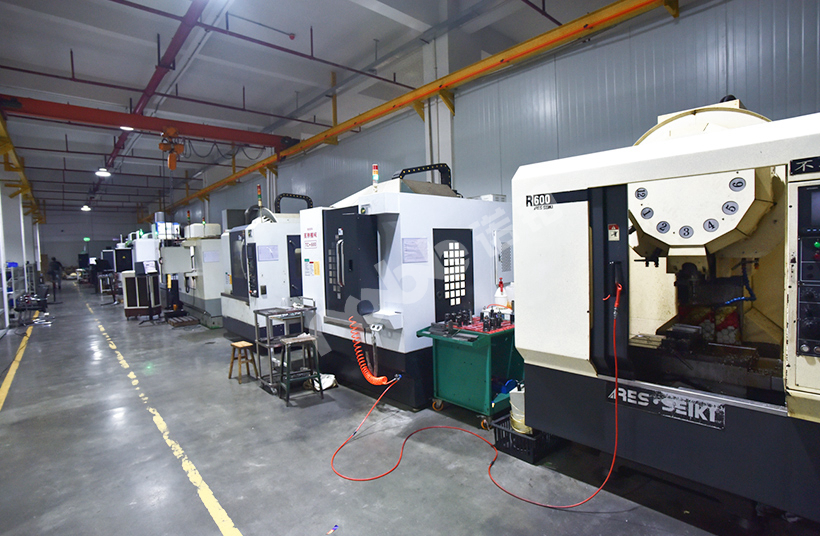
NOBLE ilg'or texnologiyalardan foydalanadi va mijozlarimizni birinchi o'ringa qo'yishga bag'ishlangan malakali mutaxassislar jamoasiga ega. Bizning quyma xizmatlarimiz aniq, samarali, tejamkor va yuqori sifatli natijalarni beradi. Bizning quyma xizmatlarimizni tanlash orqali siz biznesingizni yangi muvaffaqiyat darajalariga ko'tarishingiz mumkin.
1. Iqtisodiy narx va mukammal sifat
Biz eng past narxda bir xil sifatni taklif etamiz. Siz aniq loyihalashtirgan narsani olishingizni ta'minlash uchun biz ishlov berish sifati va pardozlash ishlarini qat'iy nazorat qilamiz.
2. Mustahkam ishlab chiqarish imkoniyatlari
NOBLE keng turdagi materiallar va sirt qoplamalarini taklif qiluvchi ajoyib ishlab chiqarish imkoniyatlari bilan faxrlanadi. Kichik yoki katta ishlab chiqarish bo'ladimi, biz barcha loyiha talablari uchun keng qamrovli yagona yechimni taqdim etamiz. Bizning ishlab chiqarish quvvatimiz mislsiz bo'lib, har bir quyma qism eng yuqori sifatli bo'lishini, barcha o'lcham talablariga javob berishini va ajoyib ishlashini ta'minlaydi.
3. Qattiq sifat nazorati
ISO 9001 va ISO 13485 sertifikatlangan fabrikasi sifatida NOBLE aniq quyma xizmatlarini ko'rsatishga bag'ishlangan. Bizning muhandislik guruhimiz eng yuqori sifatli mahsulotni kafolatlash uchun ishlab chiqarish jarayonining turli bosqichlarida, jumladan, ishlab chiqarishdan oldingi, ishlab chiqarish jarayonida, birinchi buyumni tekshirish va yetkazib berishdan oldin qat'iy sifat tekshiruvlarini o'tkazadi.
4. Tez yetkazib berish vaqti
Mahalliy sertifikatlangan fabrikalar va kuchli ta'minot zanjiri tizimi bilan bir qatorda, mahalliy ustaxonalar va eng zamonaviy uskunalar bilan biz mahsulot ishlab chiqarish sikllarini tezlashtirishimiz va alyuminiy qotishma quyma qismlaringizni iloji boricha tezroq tayyorlashimiz mumkin.
5. Yuqori aniqlikdagi quyma qismlar
Mahsulot sifati izchil va kutilgan natijalarga mos kelishini ta'minlash uchun biz sifat menejmenti tizimini qat'iy joriy etamiz. Puxta tekshirish, shuningdek, siz olgan aniq ishlov berilgan qismlar keraksiz nuqsonlardan xoli ekanligini ta'minlaydi.
6.24/7 muhandislik yordami
Dunyoning qayerida bo'lishingizdan qat'i nazar, yil davomida bizning 24/7 muhandislik yordamimizga ishonishingiz mumkin. Tajribali muhandislarimiz sizning buyumingiz uchun eng mos yechimni maxsus dizayn, keng materiallar tanlovi, benuqson pardozlash imkoniyatlari va hatto yetkazib berish vaqtini taqdim etishlari mumkin.





