
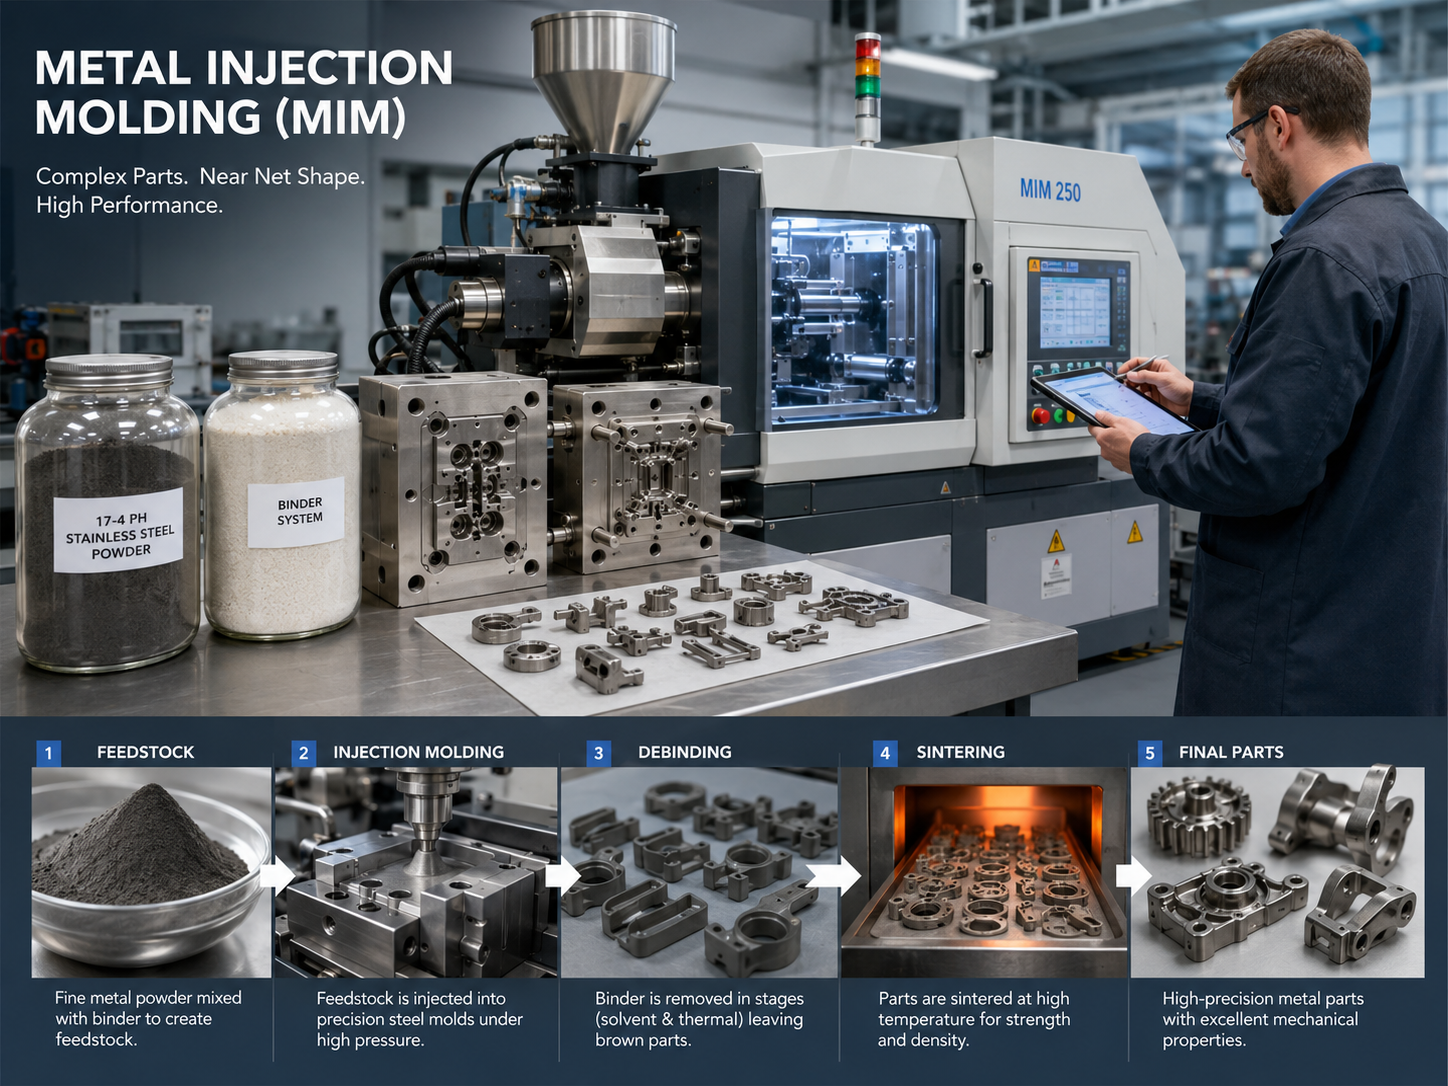
Metall quyish qoliplash (MIM) - bu kukun metallurgiyasi va plastik quyish qoliplashni chuqur birlashtirgan ilg'or to'rsimon shakldagi ishlab chiqarish texnologiyasi . Murakkab metall qismlarni keng ko'lamli va yuqori aniqlikda ishlab chiqarishga erishishning asosiy afzalligi bilan zamonaviy ishlab chiqarishda an'anaviy kesish, quyish va zarb qilish jarayonlarini almashtirish uchun muhim tanlovga aylandi.
Ushbu texnologiya metall kukunini bog'lovchi moddalar bilan aralashtirish orqali, so'ngra quyish, sirlash, sinterlash va boshqa jarayonlar orqali yuqori o'lchovli aniqlik va murakkab tuzilmalarga ega metall buyumlarni to'g'ridan-to'g'ri hosil qiladi.
Metall quyish kalıplama nima
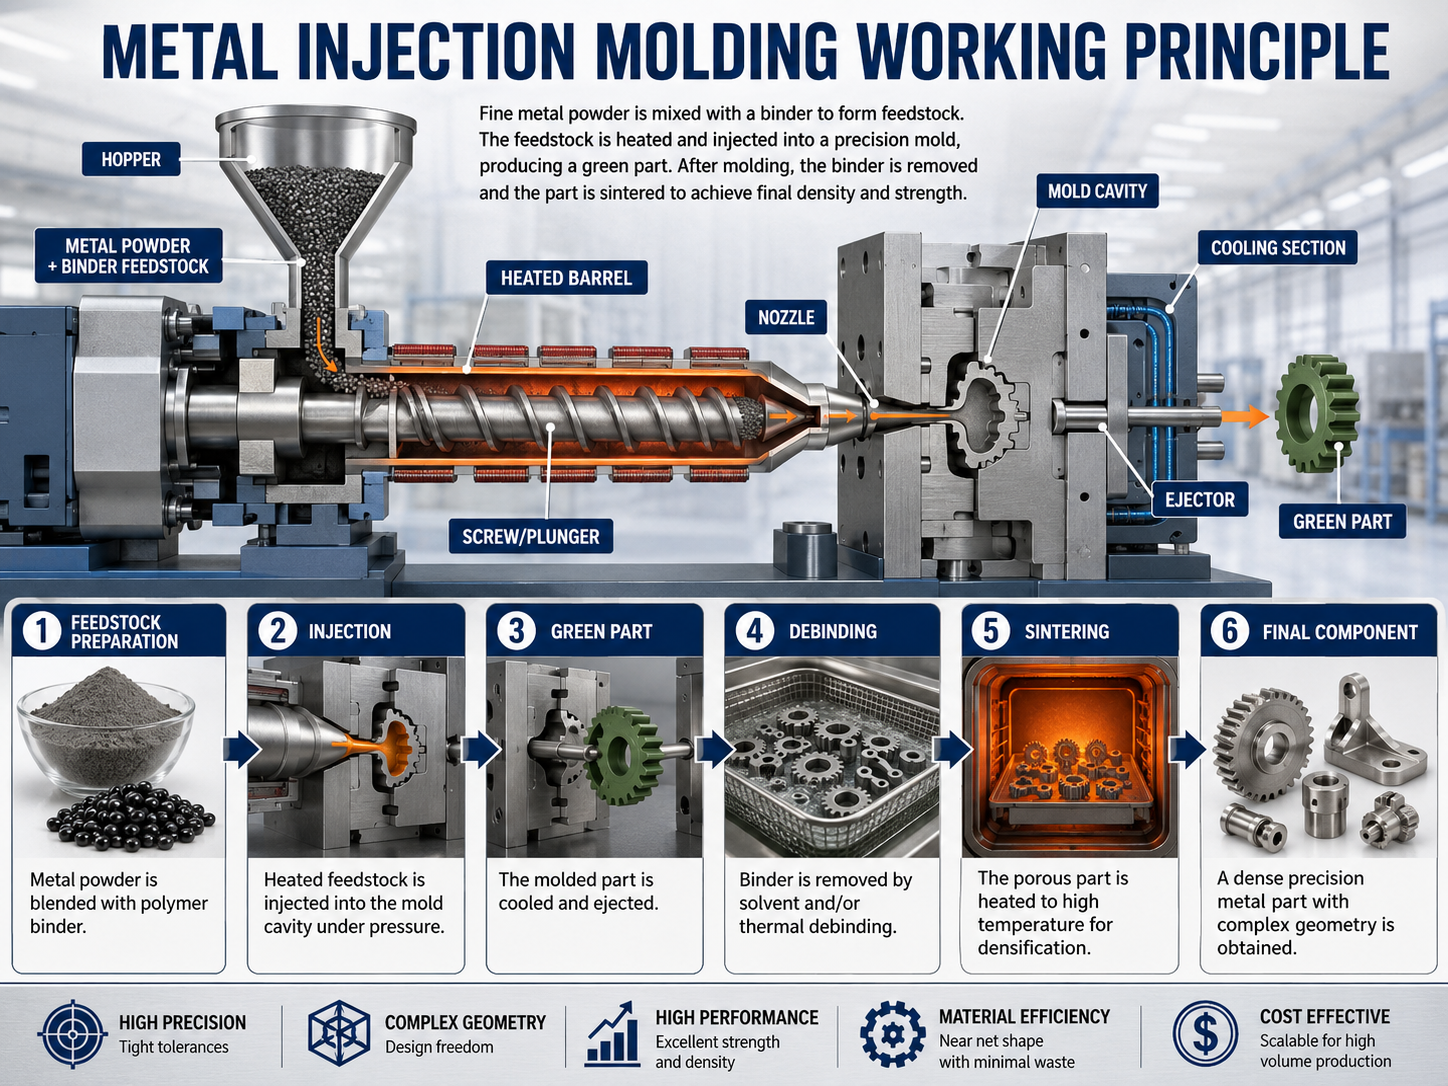
Metall quyish kalıplama (MIM) ning asosiy maqsadi ultra yupqa metall kukunini ma'lum bir nisbatda termoplastik bog'lovchi bilan aralashtirish va keyin aralashtirish va granulyatsiya qilish orqali yaxshi suyuqlik va plastiklikka ega ozuqa hosil qilishdir. Oziqlantirish plastik quyish kalıplama jarayonini simulyatsiya qilish orqali yashil tanani hosil qilish uchun yuqori bosim ostida aniq qolipning bo'shlig'iga yuboriladi va keyin yashil tanadagi bog'lovchi sirni tozalash jarayoni orqali chiqariladi.
Nihoyat, yuqori haroratli sinterlash orqali metall kukuni zarralari metallurgik bog'lanish va zichlashdan o'tadi, natijada nazariy zichlikka yaqin yuqori aniqlikdagi va murakkab shakldagi metall komponentlar olinadi.
MIM jarayonining mohiyati plastik qoliplash texnologiyasi orqali metall buyumlarni ommaviy ishlab chiqarishga erishish, kukun metallurgiyasining metall material xususiyatlarini plastik in'ektsiyalash jarayonining moslashuvchanligi bilan birlashtirishdan iborat. Uning asosiy xususiyatlari uch jihatdan aks etadi:
- Yuqori shakllantirish erkinligi: Yon teshiklari, ichki iplari, o'zaro faoliyat teshiklari va yupqa devorlari (> 0.3 mm) bo'lgan murakkab uch o'lchovli tuzilmalarni hosil qilishi mumkin va keyingi hosil bo'lishini kamaytiradigan ko'p komponentli integral shakllanishga erishishi mumkin. o'rnatish jarayonlar.
- Yuqori o'lchamli aniqlikTayyor mahsulotning o'lchovli bardoshliligi ±0.3% ichida boshqarilishi mumkin va sirt pürüzlülüğü Ra ≤1.6 μm. Bu yaqin to'r shaklidagi shakllantirish jarayoniga tegishli bo'lib, nozik ishlov berish narxini sezilarli darajada kamaytiradi.
- Kuchli material muvofiqligiSanoat ommaviy ishlab chiqarish talablariga javoban, zanglamaydigan po'lat, uglerod po'lati, mis va mis qotishmalari kabi asosiy metall materiallarning barchasi etuk MIM jarayonining mosligiga erishishi mumkin va tayyor mahsulotlarning mexanik xususiyatlari zarb qilish xususiyatlariga o'xshash bo'lishi mumkin.
MIM jarayonining ishlash printsipi
MIMning butun ishlab chiqarish jarayoni beshta asosiy bosqichni o'z ichiga oladi: material tayyorlash, quyish orqali qoliplash, yog'sizlantirish, sinterlash va keyingi ishlov berish. Jarayon sozlamalarini yaxshi nazorat qilish yakuniy mahsulotning hajmi, sifati va sirtini belgilaydi.
Butun jarayonning asosiy mantig'i "bog'lovchi orqali metall kukunini hosil qilish va keyin metall kukunini sirlash va sinterlash orqali zichlashtirish" dir. Zanglamaydigan po'lat, uglerod po'lati va mis kabi keng tarqalgan materiallar uchun har bir bosqichning jarayon parametrlari standartlashtirilgan. Aniq ish printsipi va asosiy operatsiyalar quyidagicha:
(1) Oziqlantirishga tayyorgarlik
Yem tayyorlash asosan juda kichik metall kukunlari (zanglamaydigan po'lat, uglerodli po'lat, mis) va bog'lovchi moddalarni aralashtiradi. Biz ularni mayda donalarga aylantiramiz. Bu donachalar barqaror, shakllantirish oson va tekis. Ular inyeksion kalıplama uchun malakali materiallarni taqdim etadi.
1. Xom ashyo ulushi:
Metall kukuni hajmi bo'yicha 75%-85% ni tashkil qiladi. Bog'lovchi modda 15%-25% ni tashkil qiladi.
Bog'lovchi odatda polietilen (PE) va polipropilen (PP), ftalat plastifikatorlari va stearin kislotasi moylash materiallari kabi asosiy materiallardan iborat. Nisbat metall kukunining xususiyatlariga qarab o'rnatiladi.
2. Isitish va aralashtirish:
Metall kukuni va bog'lovchi moddani mikserga soling. Ularni 150-200 ℃ haroratda qizdiring va aralashtiring. Bog'lovchi modda to'liq erib, kukunni teng ravishda qoplaydi. Bu bir xil aralashma hosil qiladi va kukunning to'planib qolishining oldini oladi.
3. Granulyatsiya va skrining:
Aralash eritilgan materialni sovuting. Keyin uni maydalang va elakdan o'tkazing. 2-5 mm o'lchamdagi donador ozuqalar tayyorlang. Bu inyeksiya mashinasining yaxshi ishlashini ta'minlaydi.
(2) Qarshi to'qimalar
Inyeksion kalıplamaning asosiy maqsadi yuqori harorat va yuqori bosim orqali ozuqani plastiklashtirish va qolip bo'shlig'ini to'ldirishdir. Sovutish va qattiqlashgandan so'ng, qolip zanglamaydigan po'lat, uglerod po'lati va mis kabi materiallarga mos keladigan yashil korpusni olish uchun olib tashlanadi.
1. Plastikizatsiyani oziqlantirish:
Donador ozuqani inyeksiya mashinasiga qo'shing. Uni 160℃ va 220℃ orasida qizdiring. U osongina eriydi va oqadi.
2. Yuqori bosimli in'ektsiya:
Suyuq material qolipga 50-200 MPa yuqori bosim ostida quyiladi. Qolip metall materialning sinterlash qisqarish tezligiga asoslanib oldindan loyihalashtirilishi kerak, bunda qisqarish uchun ajratilgan ruxsatnoma mavjud.
3. Sovutish va demontaj qilish:
Eritma xona haroratiga qadar soviydi. Bog'lovchi qattiqlashadi va shakl hosil qiladi. Sovutish kamida 3 daqiqa davom etadi. Tez sovutish yoriqlarga olib kelishi mumkin.
(3) Yog'sizlantirish
Yog'sizlantirish - bu ma'lum bir kuchga ega bo'lgan g'ovakli, yog'sizlantirilgan yashil tanani olish uchun bog'lovchi moddani yashil tanadan olib tashlash jarayoni, keyingi sinterlashga tayyorgarlik ko'rish.
Desirlashning asosiy qiyinligi bog'lovchi moddaning bug'lanish tezligini nazorat qilishda yotadi. Agar u juda tez yo'qolsa, yashil tananing ichida bosim hosil bo'ladi. Bu yoriqlar va pufakchalarga olib keladi. Shuning uchun biz uni asta-sekin olib tashlashimiz kerak. Sanoatda zanglamaydigan po'lat, uglerodli po'lat va mis odatda erituvchi va termal yog'sizlantirish aralashmasi bilan ishlatiladi.
1. Erituvchi bilan yog'sizlantirish:
Yashil tanani etanol yoki asetonga botiring. Bu bog'lovchining eruvchan qismlarini olib tashlaydi. Bu kichik teshiklarni hosil qiladi. Bu teshiklar issiq yog'sizlantirish uchun kanallar vazifasini bajaradi. Qolgan bog'lovchi 10% dan kam bo'lishi kerak.
2. Issiq yog'sizlantirish:
Oldindan ishlov berilgan yashil korpusni pechga qo'ying. Uni sekin 200-400 ℃ gacha qizdiring. Isitish tezligi daqiqasiga 5 ℃ yoki undan past bo'lishi kerak. Qolgan bog'lovchi gazga aylanadi va yo'q bo'lib ketadi. Butun jarayon azot atmosferasidan foydalanadi. Bu uglerodli po'lat va misni oksidlanishdan himoya qiladi.
3. Yog'sizlantirishdan keyingi tekshirish:
Qolgan bog'lovchi miqdorini sinab ko'ring. U 0.5% dan oshmasligi kerak. Detalning yaxshi holatda ekanligini tekshiring. Sifatsiz mahsulotlardan xalos bo'ling. Ular sinterlash natijasiga putur yetkazadi.
(4) Sinterlash
Sinterlashning asosiy maqsadi yog'sizlantirilgan bo'shliqni yuqori haroratli sinterlash pechiga joylashtirish va uni metall materialning erish nuqtasining 85%-90% gacha qizdirish, metall kukuni zarralarining atom diffuziyasi, metallurgik bog'lanish va qayta kristallanish jarayonlariga olib kelishi, zichlikka erishish uchun teshiklarni asta-sekin yopib qo'yish va oxir-oqibat nazariy darajaga yaqin zichlikka ega metall mahsulotni olishdir.
Zanglamaydigan po'lat, uglerod po'lati va mis kabi uchta keng tarqalgan material uchun sinterlash jarayoni parametrlari uchun aniq standartlar shakllantirilgan. Muayyan asosiy operatsiyalar quyidagilar:
1. Sinterlash muhiti:
Zanglamaydigan po'lat uchun vodorod yoki parchalangan ammiak atmosferasi (antioksidlanish) ishlatiladi; uglerodli po'lat uchun azot va vodorodning aralash atmosferasi qabul qilinadi; mis uchun yuqori haroratlarda materialning oksidlanishini yoki mo'rt birikmalar hosil bo'lishining oldini olish uchun sof azot atmosferasi ishlatiladi.
2. Asosiy parametrlar:
Zanglamaydigan po'lat uchun sinterlash harorati: 1300-1350℃, 2-3 soat davomida ushlab turish; uglerodli po'lat uchun sinterlash harorati: 1250-1300℃, 1.5-2.5 soat davomida ushlab turish; mis uchun sinterlash harorati: 850-950℃, 1-2 soat davomida ushlab turish. Isitish tezligi 2-5℃/min da boshqariladi.
3. Zichlanish effekti:
Sinterlashdan so'ng, zanglamaydigan po'lat, uglerod po'lati va mis mahsulotlarining zichligi 95% -98% ga yetishi mumkin (nazariy zichlikka yaqin), bir xil mikrotuzilma va mexanik xususiyatlarga ega bo'lib, zarb qilish bilan taqqoslanadi.
(5) Post-qayta ishlash
Keyingi ishlov berishning asosiy maqsadi mahsulotlarning qo'llanilish talablariga asoslanib, yakuniy foydalanish talablariga javob berish uchun sinterlangan tayyor mahsulotlarga aniq tuzatishlar kiritish va ish faoliyatini yaxshilashdir. Zanglamaydigan po'lat, uglerodli po'lat va mis mahsulotlari uchun keyingi ishlov berish usullari asosan issiqlik bilan ishlov berish, sirtni qayta ishlash va aniq ishlov berishni o'z ichiga oladi va jarayonning moslashuvchanligi kuchli.
1. Issiqlik bilan ishlov berish:
Biz uglerodli po'latni sovitish va chiniqtirish orqali isitamiz va qayta ishlaymiz. Bu uning qattiqligi va aşınmaya bardoshliligini oshiradi. Biz zanglamaydigan po'latni eritma bilan qayta ishlaymiz. Bu uning korroziyaga chidamliligi va mustahkamligini oshiradi. Biz misni yanada plastik qilish va elektr o'tkazuvchanligini yaxshilash uchun uni tavlaymiz.
2. Yuzaki ishlov berish:
Biz ehtiyojlarga qarab turli xil sirt ishlov berishlarini amalga oshiramiz. Bunga abrazivlash (Ra≤0.8μm), qum bilan tozalash va korroziyaga qarshi turish uchun rux yoki nikel qoplamasi kiradi. Mis mahsulotlarini himoya qilish uchun oksidlanish ishlovidan foydalanamiz.
3. Nozik ishlov berish:
Biz tishli teshiklar va joylashtirish teshiklari kabi yuqori aniqlikdagi qismlarni ozgina kesishni amalga oshiramiz. Biz o'lchamlarga bardoshlilikni ±0.01 mm ichida boshqaramiz. Bu yig'ish ehtiyojlarini qondiradi.
4. Shakllantirish:
Sinterlashdan keyin shakli biroz o'zgargan mahsulotlarga sovuq shakllantirish usulidan foydalanamiz. Bu ularning to'g'ri o'lchamini qaytaradi.
MIM uchun asosiy material
- Metall quyish kalıplama quyidagi materiallardan foydalanadi:
- Zanglamaydigan po'lat (SS): U yuqori korroziyaga chidamlilik va mexanik mustahkamlikka ega. U avtomobilsozlik, tibbiyot va aerokosmik sanoatida keng qo'llaniladi. Ushbu sohalarda bardoshli va qattiq muhitda yaxshi ishlaydigan mahsulotlar kerak.
- Uglerodli po'lat (UP): Yuqori mustahkamlik va qattiqlikni talab qiladigan qismlar uchun ishlatiladi. U arzon va foydalidir. U ko'plab sohalarda, masalan, reduktorlar, mahkamlagichlar va avtomobil qismlarida qo'llaniladi.
- Kobalt-Xrom (Co-Cr): U mustahkam, aşınmaya bardoshli va korroziyaga chidamli. U tibbiy implantlar va jarrohlik asboblarida keng qo'llaniladi. Bu sohalar juda yuqori ishonchlilikka ega mahsulotlarga muhtoj.
- M2 asbob po'lati: M2 asbob po'lati MIMda mustahkam asboblar va qoliplar tayyorlash uchun yaxshi ishlaydi. U yuqori qattiqlik, yaxshi chidamlilik va ajoyib aşınma qarshiligiga ega. U yuqori kuchlanish ostida asboblarni kesish va sanoat qismlarini tayyorlash uchun keng qo'llaniladi.
- Titan (Ti): Titan o'zining yengilligi, yuqori mustahkamligi va korroziyaga chidamliligi bilan MIMda mashhur. Ularning xususiyatlarini himoya qilish uchun ajratish va sinterlashni ehtiyotkorlik bilan nazorat qilish kerak. U aerokosmik, tibbiyot va sport tovarlari sanoatida keng qo'llaniladi.
- Mis: Misni MIM texnologiyasi bilan qayta ishlash mumkin. Lekin u sinterlash atmosferasini juda aniq nazorat qilishni talab qiladi. Shuning uchun uni qo'llash po'lat va nikel qotishmalariga qaraganda ancha cheklangan.
- Nikel qotishmalari (Inconel): Nikel qotishmalari yuqori haroratlarda va yuqori mustahkamlikda yaxshi ishlaydi. Ular aerokosmik, energetika va kimyo sohalarida keng qo'llaniladi. Bu sohalar ko'pincha ekstremal sharoitlarda ishlaydi.
- 6061 alyuminiy qotishmasi: 6061 alyuminiy maxsus texnologiya yordamida MIM bilan ishlatilishi mumkin. Ammo bu usul keng tarqalgan emas. Alyuminiy maxsus sinterlash sharoitlariga muhtoj.
- 7075 alyuminiy qotishmasi: 7075 alyuminiy MIM tomonidan maxsus sharoitlarda ishlab chiqarilishi mumkin. Lekin u keng qo'llanilmaydi. Bu nostandart sinterlash sozlamalarini talab qiladi.
- Temir-uglerod qotishmalari: Temir-uglerod qotishmalari yuqori mustahkamlik va yaxshi ishlov berish qobiliyatiga ega qismlarni ishlab chiqaradi. Ular avtomobilsozlik va umumiy sanoatda qo'llaniladi. Ular klapanlar va tishli g'ildiraklar kabi qismlarni ishlab chiqaradi.
MIMning afzalliklari va kamchiliklari
MIM jarayoni, etuk texnologiya, keng moslashuvchanlik va yuqori ommaviy ishlab chiqarish samaradorligi kabi afzalliklari bilan, kichik va murakkab metall qismlarni ishlab chiqarish uchun asosiy texnologiyaga aylandi. Biroq, xom ashyo xususiyatlari, jarayon aloqalari va uskunalar talablarining cheklovlari tufayli u hali ham ma'lum cheklovlarga ega.
Uning afzalliklari va kamchiliklari katta hajmdagi, kichik o'lchamdagi va murakkab tuzilmalarni ishlab chiqarish stsenariylari bilan chambarchas bog'liq. Bunday stsenariylarda uning afzalliklari sezilarli, cheklovlari esa jarayonlarni optimallashtirish va standartlashtirilgan boshqaruv orqali asta-sekin bartaraf etilishi mumkin, quyidagicha:
(1) afzalliklari
-
U yuqori darajada qoliplash erkinligiga ega va murakkab tuzilmalarni integratsiyalashgan ommaviy ishlab chiqarishga erishishi mumkin
Bu MIM jarayonining asosiy afzalligi. U an'anaviy kesish, quyish va zarb qilish orqali qayta ishlash qiyin bo'lgan murakkab tuzilmalarni, jumladan, yon teshiklari, ichki rezbalari, ko'ndalang teshiklari va yupqa devorlari (> 0.3 mm) bo'lgan kichik metall qismlarni hosil qilishi va keyingi yig'ish jarayonlarini qisqartirib, ko'p komponentli integratsiyalashgan shakllantirishga erishishi mumkin.
Masalan, zanglamaydigan po'latdan yasalgan elektron ulagichlarning murakkab biriktiruvchi tuzilishi MIM jarayonida bir marta hosil bo'ladi, bu esa an'anaviy yig'ish jarayoniga nisbatan ishlab chiqarish samaradorligini 50% dan ortiqqa oshiradi.
-
Bu yuqori materialdan foydalanish darajasiga va ommaviy ishlab chiqarishda sezilarli xarajat afzalligiga ega
MIM jarayonining materialdan foydalanish darajasi 98% dan oshishi mumkin, bu an'anaviy kesish ishlov berishdan (30% -50%) ancha yuqori. Ayniqsa, uglerod po'lati, zanglamaydigan po'lat va mis kabi ommaviy ishlab chiqarilgan materiallar uchun xom ashyo chiqindilarini sezilarli darajada kamaytiradi.
Shu bilan birga, bu jarayon avtomatlashtirilgan ommaviy ishlab chiqarishga erishishi mumkin. Ko'p bo'shliqli qoliplarni qo'llash mahsulot hajmi oshgani sayin har bir buyum uchun narxni sezilarli darajada kamaytiradi. Yillik ishlab chiqarish hajmi 100 000 donadan ortiq bo'lgan mahsulotlar uchun narx aniq kesish ishlov berish narxiga qaraganda 30% dan 50% gacha pastroq.
-
Asosiy material texnologiyasi etuk va tayyor mahsulotning ishlashi barqaror va sozlanishi mumkin
Zanglamaydigan po'lat, uglerod po'lati va mis kabi uchta asosiy material uchun MIM jarayoni to'liq standartlashtirilgan. Har bir bo'g'inning parametrlari, masalan, kukun tayyorlash, oziqlantirish va aralashtirish, sirlash va sinterlash aniq va tayyor mahsulotlarning hosildorligi 95% dan oshishi mumkin.
Bundan tashqari, tayyor mahsulotlarning ishlashini issiqlik bilan ishlov berish orqali tartibga solish mumkin. Masalan, uglerodli po'latning qattiqligi sovutish va yumshatishdan keyin sezilarli darajada oshadi, zanglamaydigan po'latning korroziyaga chidamliligi eritma qarishdan keyin yaxshilanadi va misning plastikligi va elektr o'tkazuvchanligi yumshatishdan keyin optimallashtiriladi, bu esa turli sohalarning ishlash talablariga javob beradi.
-
Yuqori o'lchovli aniqlik va yaqin tarmoqli shakllantirish nozik ishlov berishni kamaytiradi
Tayyor mahsulotning o'lchovli bardoshliligi ±0.3% ichida boshqarilishi mumkin va sirt pürüzlülüğü Ra <1.6 μm. Zanglamaydigan po'lat, uglerod po'lati va mis mahsulotlari uchun yuqori aniqlikdagi qismlar uchun ozgina miqdorda nozik ishlov berish talab qilinadi yoki umuman ishlov berish shart emas, bu esa nozik ishlov berish narxini sezilarli darajada kamaytiradi.
Aksincha, an'anaviy metall quyishning bardoshliligi ± 1% - 2% ni tashkil qiladi, bu esa ko'p sonli nozik ishlov berish jarayonlarini talab qiladi.
-
Uskunalar va jarayonlar kuchli moslashuvchanlikka ega va ishlab chiqarish liniyasini yangilash oson
MIM ishlab chiqarish uskunalari plastik quyish kalıplama uskunalari asosida biroz o'zgartirilishi mumkin va zanglamaydigan po'lat, uglerod po'lati va mis uchun jarayon parametrlarini sezilarli darajada sozlash shart emas. An'anaviy apparat qayta ishlash korxonalari o'zlarining ishlab chiqarish liniyalarini past investitsiya xarajatlari va tez daromad bilan tezda yangilashlari mumkin.
(2) Kamchiliklari
Mahsulot o'lchami va devor qalinligida cheklovlar mavjud.
-
Inyeksion kalıplama uskunalari va sinterleme pechlarining cheklovlari tufayli, MIM jarayoni kichik, yupqa devorli metall qismlarni ishlab chiqarish uchun mos keladi. Odatda, mahsulotning maksimal o'lchami <100 mm, og'irligi <50 g va devor qalinligi> 0.3 mm.
Katta o'lchamli (> 200 mm) va qalin devorli (> 10 mm) zanglamaydigan po'lat, uglerodli po'lat va mis mahsulotlari uchun notekis sinterlash, past zichlik va deformatsiya kabi nuqsonlar yuzaga kelishi mumkin, bu esa izchil ishlashni ta'minlashni qiyinlashtiradi.
-
Deglazing va sinterlash sikli uzoq va umumiy ishlab chiqarish samaradorligi plastik in'ektsiya kalıplamasından pastroq.
MIM jarayonining sirni tozalash sikli odatda 8 dan 24 soatgacha, sinterlash sikli esa 1 dan 3 soatgacha davom etadi, bu plastik quyish kalıplamasından ancha uzoqroq (bir necha soniyadan bir necha daqiqagacha).
Nisbatan past sinterlash haroratiga ega mis mahsulotlari uchun ham umumiy jarayon sikli an'anaviy quyishdan ko'ra uzunroq bo'lib, bu ma'lum darajada ishlab chiqarish samaradorligiga ta'sir qiladi.
-
Sinterlashning qisqarish tezligi katta va o'lchamini boshqarish qiyin
Zanglamaydigan po'lat, uglerod po'lati va misdan tayyorlangan MIM mahsulotlarining sinterlash qisqarish tezligi 14%-20% ni tashkil qiladi, bu metall quyishga qaraganda ancha yuqori (<5%). Sinterlash qisqarish tezligidagi eng kichik tebranish ham tayyor mahsulotlarda o'lchov og'ishlariga olib kelishi mumkin.
Shuning uchun, kukun xususiyatlari, oziqlantirishning bir xilligi va sinterlash harorati kabi bir nechta bo'g'inlarni aniq nazorat qilish kerak, bu esa jarayonni boshqarishga yuqori talablar qo'yadi.
-
Mog'or narxi yuqori, bu uni ommaviy ishlab chiqarish uchun mos qiladi
MIM jarayoni uchun qoliplar - bu turli materiallarning sinterlash qisqarish tezligiga qarab alohida loyihalashtirilishi kerak bo'lgan aniq qoliplar. Qolip materiallari odatda yuqori sifatli qolip po'latidan iborat bo'lib, yuqori ishlov berish aniqligi talablariga ega. Qolipni ishlab chiqish narxi yuqori va tsikl uzoq (1-2 oy).
Yillik ishlab chiqarish hajmi 10 000 donadan kam bo'lgan kichik partiyali ishlab chiqarish uchun qoliplarning narxi har bir alohida mahsulotga taqsimlanadi, bu esa umumiy xarajatlarning nisbatan yuqori bo'lishiga olib keladi.
MIM samaradorligiga ta'sir qiluvchi omillar
MIM mahsulotining ishlashiga to'rtta omil har tomonlama ta'sir qiladi: xom ashyo xususiyatlari, jarayon parametrlari, uskunaning aniqligi va jarayonni boshqarish. To'rt o'lchovning o'ziga xos asosiy ta'sir qiluvchi omillari va ta'sir mexanizmlari quyidagilar:
(1) Xom ashyo xususiyatlari
Xom ashyoning xususiyatlari metall kukunlari va bog'lovchi moddalarni o'z ichiga oladi. Ular orasida metall kukunlarining xususiyatlari eng muhim ta'sir qiluvchi omillar bo'lib, bog'lovchi moddalarning xususiyatlari esa shakllantirish jarayonining barqarorligiga ta'sir qiladi.
1. Metall kukuni bir nechta asosiy xususiyatlarga ega:
Uglerodli po'lat uchun zarracha hajmi, shakli, kislorod miqdori va uglerod miqdori.
Agar zarrachalar juda katta bo'lsa, ozuqa yaxshi oqmaydi va sinterlangan mahsulot zich bo'lmaydi.
Sinterlash jarayonida juda ko'p kislorod qattiq aralashmalar hosil qiladi. Bu mahsulotni kamroq mustahkam va qattiq qiladi.
Agar uglerod po'latidagi uglerod miqdori noto'g'ri bo'lsa, issiqlik bilan ishlov berishdan keyingi qattiqlik barqaror bo'lmaydi.
2. Bog'lovchi xususiyatlari:
Bog'lovchining formulasi, oqimliligi va olib tashlanishi ozuqaga, yashil tanaga va sirni yo'qotish natijasiga ta'sir qiladi.
Agar plastifikator juda kam bo'lsa, ozuqa qattiqlashadi. Inyeksiya paytida qolipni osongina to'sib qo'yishi mumkin. Juda ko'p moylash materiali yashil tanani zaiflashtiradi. Uni qolipdan chiqarganimizda osongina sinadi. Qolgan bog'lovchi sinterlashdan keyin teshiklar va pufakchalar hosil qiladi.
(2) Jarayon parametrlari
MIM ning asosiy jarayon sozlamalari in'ektsiya, sirni tozalash va sinterlashdir. Turli materiallarning o'ziga xos nazorat diapazonlari mavjud. Biz xatolikni ±5% ichida saqlashimiz kerak.
1. Inyeksion kalıplama parametrlari:
Harorat, bosim va ushlab turish vaqti yashil korpusning zichligi va sifatiga ta'sir qiladi. Past harorat materialning qolipni yomon to'ldirishiga olib keladi. Past bosim yashil korpusda teshiklar va chuqurchalarga olib keladi. Qisqa ushlab turish vaqti ichki stressni keltirib chiqaradi. Sinterlashdan keyin qism osongina shaklini o'zgartiradi.
2. Yog'sizlantirish parametrlari:
Yog'ni tozalash tezligi, yog'ni tozalash harorati va yog'ni tozalash atmosferasi asosiy omillardir. Agar harorat juda ko'p ko'tarilsa, bog'lovchi tezda bug'lanadi. Bu yashil korpusning yorilishi va pufakchalanishiga olib keladi. Havoda yog'ni tozalash zanglamaydigan po'lat, uglerodli po'lat va mis kukunini oksidlashi mumkin. Bu sinterlash natijasiga ta'sir qiladi.
3. Sinterlash parametrlari:
Sinterlash harorati, ushlab turish vaqti va atmosfera asosiy omillar hisoblanadi. Ular yakuniy mahsulotning zichligi va mustahkamligini belgilaydi.
Past harorat atom diffuziyasining yetarli emasligiga va zichlikning pastligiga olib keladi. Haddan tashqari yuqori haroratlar donalarning o'sishiga va mustahkamlikning pasayishiga olib keladi. Agar sinterlash atmosferasi noto'g'ri bo'lsa, metall oksidlanishi yoki mo'rt materiallar hosil qilishi mumkin.
(3) Uskunaning aniqligi
MIM jarayoni yuqori aniqlik va barqaror uskunalarni talab qiladi. Uskunadagi xatolar jarayon parametrlarini o'zgartiradi. Bu mahsulotlar sifatiga ta'sir qiladi. Asosiy uskunalarga in'ektsiya mashinalari, yog'sizlantirish pechlari va sinterlash pechlari kiradi.
1. Inyeksion kalıplama mashinasi:
Vintning bosimni boshqarish aniqligi va haroratni boshqarish aniqligi oziqlantirishning plastiklashuvining bir xilligiga bevosita ta'sir qiladi.
2. Sinterlash pechi:
Hatto harorat va aniq atmosfera nazorati ham juda muhimdir.
3. Sinov uskunalari:
Aniq sinov mashinalari material va mahsulot sinovlarining to'g'riligiga ta'sir qiladi. Ular ishlab chiqarish jarayonini takomillashtirish uchun foydali ma'lumotlarni taqdim etadi.
MIM texnologiyasining qo'llanilishi
MIM jarayoni, etuk texnologiya, boshqariladigan narx va yuqori ommaviy ishlab chiqarish samaradorligi kabi afzalliklari bilan, iste'molchi elektronikasi, avtomobilsozlik, apparat vositalari, elektron va elektr jihozlari, umumiy texnika va tibbiy asboblar kabi ko'plab sanoat sohalarida keng qo'llanilgan.
(1) Maishiy elektronika
Iste'molchi elektronikasi MIM texnologiyasining eng yetuk qo'llanilish sohasidir. Asosiy talablar aniqlik, miniatyuralash, korroziyaga chidamlilik va yaxshi ko'rinishdir. Mahsulotlar asosan 1 dan 10 mm gacha bo'lgan o'lchamlarga ega mikrokompleks qismlardir. Odatdagi mahsulotlarga SIM-karta ushlagichlari, kamera qavslari, Type-C interfeys komponentlari va boshqalar kiradi.
(2) Avtomobilsozlik
Avtomobil ishlab chiqarish MIM texnologiyasining muhim qo'llanilish sohasidir. Asosiy talablar yuqori mustahkamlik, aşınmaya bardoshlilik, yuqori haroratga chidamlilik, elektr o'tkazuvchanligi va barqaror partiyaviy ishlab chiqarishdir. Mahsulotlar avtomobil energiya tizimlari, elektron tizimlar va xavfsizlik tizimlari uchun kichik aniqlikdagi qismlarni, masalan, ABS klapan korpuslari, batareya ulagichlari va elektron boshqaruv tizimlari uchun aniqlikdagi viteslarni qamrab oladi.
(3) Uskuna vositalari
Uskuna vositalari sohasi uglerod po'latidan yasalgan MIM jarayonining asosiy qo'llanilish stsenariysi hisoblanadi. Asosiy talablar arzon narx, yuqori mustahkamlik va aşınmaya bardoshlilikdir. Mahsulotlar asosan qaychi aylanadigan vallar, kalit qisqichlari, foydali pichoq pichog'i mahkamlagichlari va boshqalar kabi kichik asbob aksessuarlaridir. Korroziyaga chidamlilik uchun maxsus talablar yo'q.
(4) Elektronika va elektrotexnika
Elektronika va elektrotexnika sohasidagi asosiy talablar yuqori elektr o'tkazuvchanligi, yuqori issiqlik o'tkazuvchanligi va aniqlikdir. Qo'llanilish sohalariga ulagich terminallari, transformator yadrolari, issiqlik qabul qilgichlari va boshqalar kiradi.
(5) Tibbiy asbob
Tibbiy asboblar sohasi korroziyaga chidamlilik, biomoslik va mahsulotlarning aniqligi uchun juda yuqori talablarga ega. Bu 316L zanglamaydigan po'latdan yasalgan MIM jarayonining asosiy qo'llanilish stsenariysi bo'lib, minimal invaziv jarrohlik asboblari forsepslari, gemostatik qisqichlar, stomatologik asboblar aksessuarlari va boshqalar kabi.
MIM va boshqa turlarini taqqoslash qarshi kalıplama
| Taqqoslash o'lchami | ME | Plastik qarshi kalıplama | Metall quyishni shakllantirish |
| Shakllantiruvchi material | Zanglamaydigan po'lat/uglerodli po'lat/mis ultra yupqa kukun + bog'lovchi | Termoplastik/termosetlovchi plastmassalar | Asosan eritilgan alyuminiy qotishmasi / rux qotishmasi / magniy qotishmasi |
| Shakllantirish aniqligi | Yuqori, ±0.3% ichida bardoshlik va silliq sirt | Yuqori, bardoshlik ± 0.1% -0.5%, nozik to'qimalarni yaratish oson | O'rtacha, bardoshlik ± 1% -2%, keyingi pardozlashni talab qiladi |
| Shakllantirish murakkabligi | Undan yupqa devorli, mikro-teshikli va ichki tishli kabi murakkab va kichik tuzilmalarni yasash uchun foydalanish mumkin. | Bu murakkab tuzilmalar uchun ishlatilishi mumkin va qoralama burchagini hisobga olish kerak | Oddiy tuzilmalar va shakllantirish qiyin bo'lgan nozik va murakkab xususiyatlar uchun javob beradi |
| Mahsulotning ishlashi | Metall xususiyatlari: yuqori mustahkamlik, issiqlikka chidamlilik, korroziyaga chidamlilik/elektr o'tkazuvchanligi | U yengil va issiqlik o'tkazmaydigan, ammo kuchsiz va haroratga chidamli. | Metall xususiyatlari: O'rtacha mustahkamlik, bir nechta mikro-g'ovak nuqsonlar bilan |
| Materiallardan foydalanish darajasi | 98% dan ortig'i deyarli sof shaklda, juda kam chiqindilar bilan | Chiqindilarning 95% dan ortig'i to'g'ridan-to'g'ri qayta ishlanishi mumkin | 80% dan 90% gacha, darvozada juda ko'p chaqnash xususiyati bor, qayta eritish va qayta ishlashni talab qiladi |
Taqqoslashdan biz ularni aniq tushunishimiz mumkin. Plastik in'ektsiya ommaviy ishlab chiqariladigan plastmassa buyumlari uchun ishlatiladi. Metall quyish o'rta va katta oddiy qismlar uchun ishlatiladi. MIM kichik va murakkab metall qismlar uchun eng mos keladi. Bu ilg'or ishlab chiqarish texnologiyasidir.
Xulosa
MIM jarayonining asosiy qiymati an'anaviy ishlab chiqarish jarayonlari bilan erishish qiyin bo'lgan kichik, murakkab va aniq metall qismlarni ommaviy ishlab chiqarish muammosini hal qilish va an'anaviy kesish, quyish va quyish jarayonlarining texnik bo'shliqlarini to'ldirishdan iborat.
Ushbu jarayon, yuqori shakllantirish erkinligi, yuqori o'lchovli aniqlik, yuqori materialdan foydalanish darajasi va tayyor mahsulotning ajoyib mexanik xususiyatlari kabi asosiy afzalliklari bilan, etuk jarayonlarning xususiyatlarini, boshqariladigan xarajatlarni va turli materiallarga keng moslashuvchanlikni birlashtiradi.
Bu iste'molchi elektronikasi, avtomobilsozlik, apparat vositalari, elektron va elektr jihozlari kabi ko'plab sohalarda asosiy ommaviy ishlab chiqarish texnologiyasiga aylandi. Bu texnologik innovatsiyalar, jarayonning yetukligi va bozor amaliyligini birlashtirgan ilg'or ishlab chiqarish texnologiyasidir.
Nima uchun MIM ishlab chiqaruvchisi sifatida Noble ni tanlaysiz?
NOBLE sizning ishonchli yagona maxsus ishlab chiqarish yechimingizdir. Prototip dizaynidan tortib ishlab chiqarishgacha, ulkan ishlab chiqarish resurslari, mos texnologiya, soddalashtirilgan jarayon, mutaxassislarning ko'rsatmalari va mukammal sifatli tekshirish jarayoni orqali biz sizning g'oyalaringizni haqiqatga aylantira olamiz.
Siz metall quyish orqali qoliplangan qismlar uchun tezkor prototiplashdan tortib ishlab chiqarishgacha bo'lgan onlayn narxlarni darhol olishingiz mumkin. Sizning metall quyish orqali qoliplash loyihalaringiz bizning ishlab chiqarish yechimlarimiz orqali yetkazib berish muddatlari va xarajatlari uchun optimallashtirilishi mumkin. NOBLE sizga metall quyish orqali qoliplangan qismlaringizni talabga binoan eng yuqori sifatda ishlab chiqarishda yordam berishi mumkin.
NOBLE ning maxsus metall quyish xizmatlari metall prototiplashdan tortib ishlab chiqarish quyishgacha bo'lgan raqobatbardosh narxdagi va yuqori sifatli quyma qismlarni tez yetkazib berish vaqtlarida tayyorlash uchun idealdir. Kuchli, aniq mashinalarga ega muhim ishlab chiqarish korxonalari mos keladigan qismlarni yaratish uchun bir xil qolip asboblaridan foydalanishni ta'minlaydi. Bundan ham yaxshisi, biz har bir metall quyish quyish buyurtmasi bo'yicha bepul ekspert maslahatlarini taqdim etamiz, jumladan, qolip dizayni bo'yicha maslahatlar, oxirgi foydalanish uchun material va pardozlash tanlovi va yetkazib berish usullari.
FAQ
-
MIM metall kukunlari qanday asosiy talablarga javob berishi kerak?
Zarrachalar hajmi 10-45 μm, sharsimonligi ≥0.9, kislorod miqdori past va xom ashyo bir xilligi va sinterlash zichligini ta'minlash uchun zarrachalar hajmining oqilona taqsimlanishi.
-
Nima uchun MIMda debinding jarayoni qat'iy nazorat qilinadi?
Ichki bosimning bog'lovchi moddalarning tez uchib ketishiga yo'l qo'ymaslik, yashil qismlarning yorilishi, pufaklanishi va deformatsiyasining oldini olish.
-
MIM qismlarining odatiy sinterlash qisqarish tezligi qanday?
Umumiy 15%-20%; o'lchov aniqligini ta'minlash uchun qolip dizaynida qisqarish miqdori saqlanishi kerak.







