
Kirish
Noto'g'ri plastik qoliplash jarayonini tanlash loyiha xarajatlarini ikki baravar oshirishi va ishlab chiqarishni bir necha oyga kechiktirishi mumkin. Bir jarayonda yaxshi ishlaydigan detal boshqasida dahshatli tushga aylanadi. Qolip yorilib ketadi. Material yomon oqadi. Tsikl vaqti cho'zilib ketadi.
Plastik qismlar uchun uchta keng tarqalgan usul mavjud: Inyeksion qoliplash . Siqish orqali qoliplash . Aylanma qoliplash . Ularning har biri turlicha ishlaydi. Har biri turli shakllar, hajmlar va materiallarga mos keladi.
Inyeksion kalıplama nima?
Bu ko'pchilik odamlar "plastik qoliplash" degan gapni eshitganda tasavvur qiladigan jarayon. Mashina plastik granulalarni oladi, ularni eritadi va keyin eritilgan materialni yopiq metall qolipga soladi. Plastik har bir bo'shliqni to'ldiradi, soviydi va qattiqlashadi. Keyin qolip ochiladi va detalni chiqarib yuboradi. Sikl vaqti qisqa. Kichik detal uchun o'ttiz soniya odatiy holdir.
Bu qanday ishlaydi?
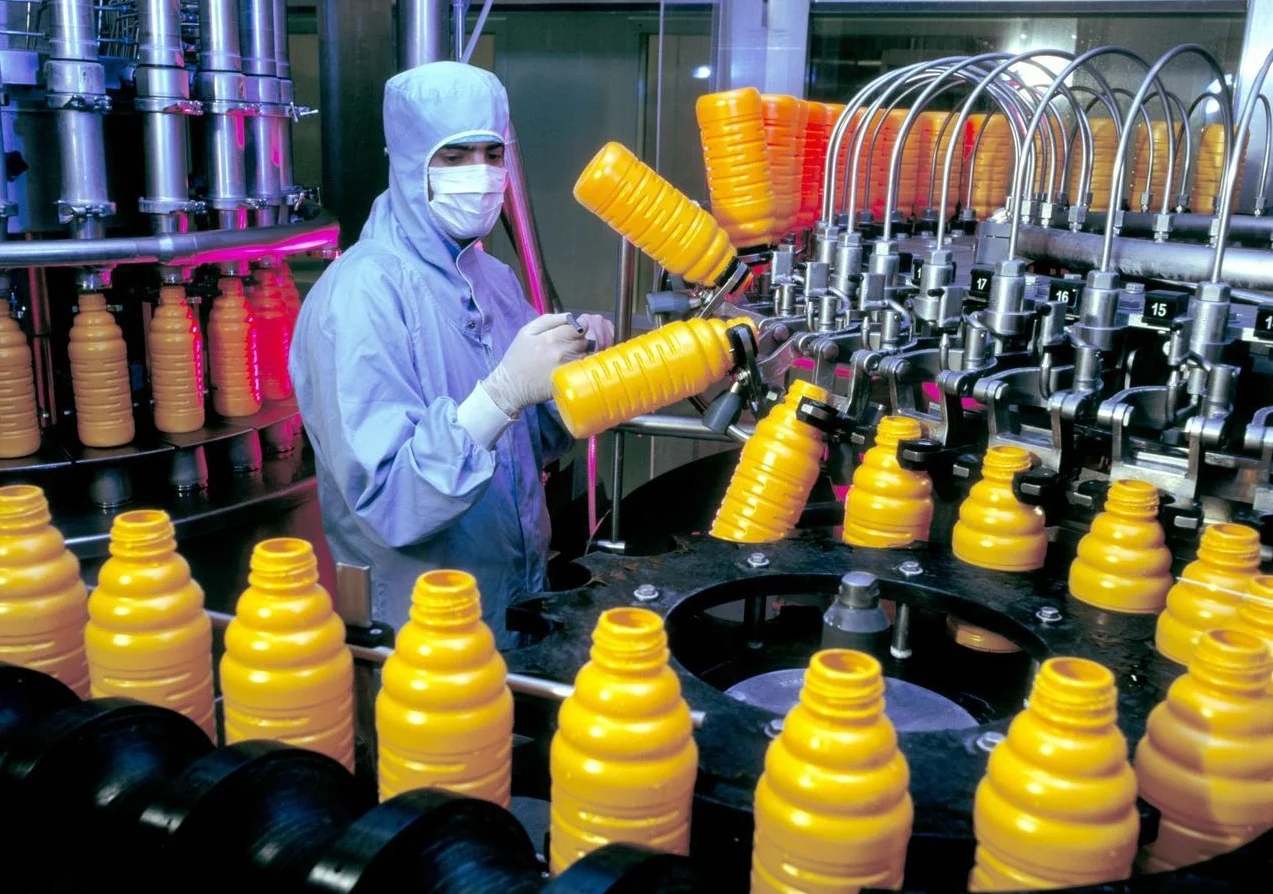
Qizdirilgan bochka ichidagi vint aylanadi. U plastik granulalarni eritadi. Keyin vint piston kabi oldinga siljiydi. U eritilgan plastmassani naycha orqali qolip bo'shlig'iga siqib chiqaradi. Qolip qism soviguncha siqish bosimi ostida yopiq qoladi. Qattiqlashgandan so'ng, qolip ochiladi. Ejektor pinlari qismni tashqariga itaradi. Butun tsikl avtomatik ravishda takrorlanadi. Tsikllar orasida inson aralashuvi talab qilinmaydi.
Eng yaxshi ilovalar
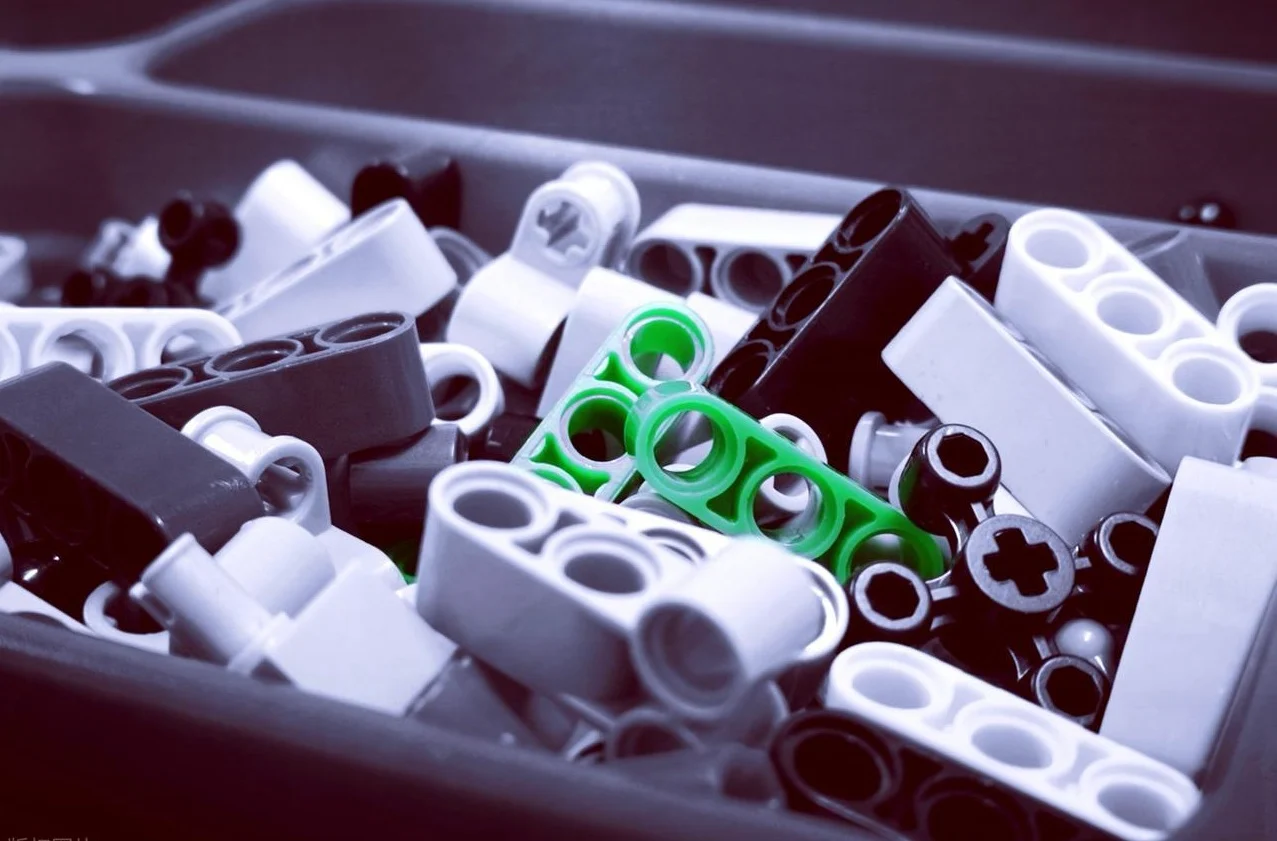
Yuqori hajmli ishlab chiqarish - bu inyeksion qoliplash ustunlik qiladigan joy. Murakkab geometriyalar. Qattiq bardoshlilik. Millionlab qismlar bo'yicha izchil natijalar. LEGO g'ishtlarini tasavvur qiling. Shisha qopqoqlari. Tibbiy asboblar korpuslari. Avtomobil ulagichlari. Elektr kalitlari. Aniqlik va katta miqdorni talab qiladigan har qanday mahsulot bu jarayonga ishora qiladi.
Kichik, murakkab qismlar yaxshi ishlaydi. Yupqa devorlar mumkin. Qovurg'alar, bosslar va snap-fitlar kabi xususiyatlarni birlashtirish oson. Mijozlar yuz minglab bir xil qismlarga muhtoj bo'lganda inyeksion qoliplashni tanlaydilar.
Asosiy afzalliklari
- Qolip ishga tushirilgandan so'ng, sikl vaqti tezlashadi. Har bir detal uchun o'n beshdan oltmish soniyagacha odatiy hisoblanadi. Aniqlik juda yaxshi. To'g'ri asboblar va materiallar bilan ±0.05 mm bardoshlik odatiy holdir. Sirtni pardozlash to'g'ridan-to'g'ri qolipdan amalga oshiriladi. Ko'pgina ilovalar uchun ikkilamchi pardozlash talab qilinmaydi. Avtomatlashtirish juda oson. Robotlar qismlarni olib tashlashi va komponentlarni kiritishi mumkin.
- Materiallar isrofi kam. Yugurgichlar va arralarni maydalash va qayta maydalash uchun qayta ishlatish mumkin. Mashina ishlay boshlagandan so'ng, har bir detal uchun ishchi kuchi juda oz bo'ladi.
Asosiy kamchiliklar
- Asbob-uskunalar narxi juda yuqori. Ishlab chiqarish darajasidagi po'lat qolip ko'pincha yigirma mingdan yuz ming dollargacha yoki undan ko'proq turadi. Yetkazib berish muddati uzoq. Murakkab qolip uchun sakkiz haftadan o'n olti haftagacha odatiy hol. Qolip kesilgandan keyin dizayndagi o'zgarishlar qimmat va sekin.
- Inyeksion qoliplash faqat yuqori hajmlarda iqtisodiy jihatdan mantiqiy hisoblanadi. Besh yuz yoki ming qismdan pastroq bo'lganda, har bir qism uchun asbob-uskunalar narxi juda yuqori bo'ladi. Kichik partiyalarga muhtoj bo'lgan odamlar avval boshqa jarayonlarni ko'rib chiqishlari kerak. Dastlabki investitsiya haqiqiydir. Agar mahsulot bozorda muvaffaqiyatsizlikka uchrasa, uni qaytarib bo'lmaydi.
Siqish kalıplama nima?
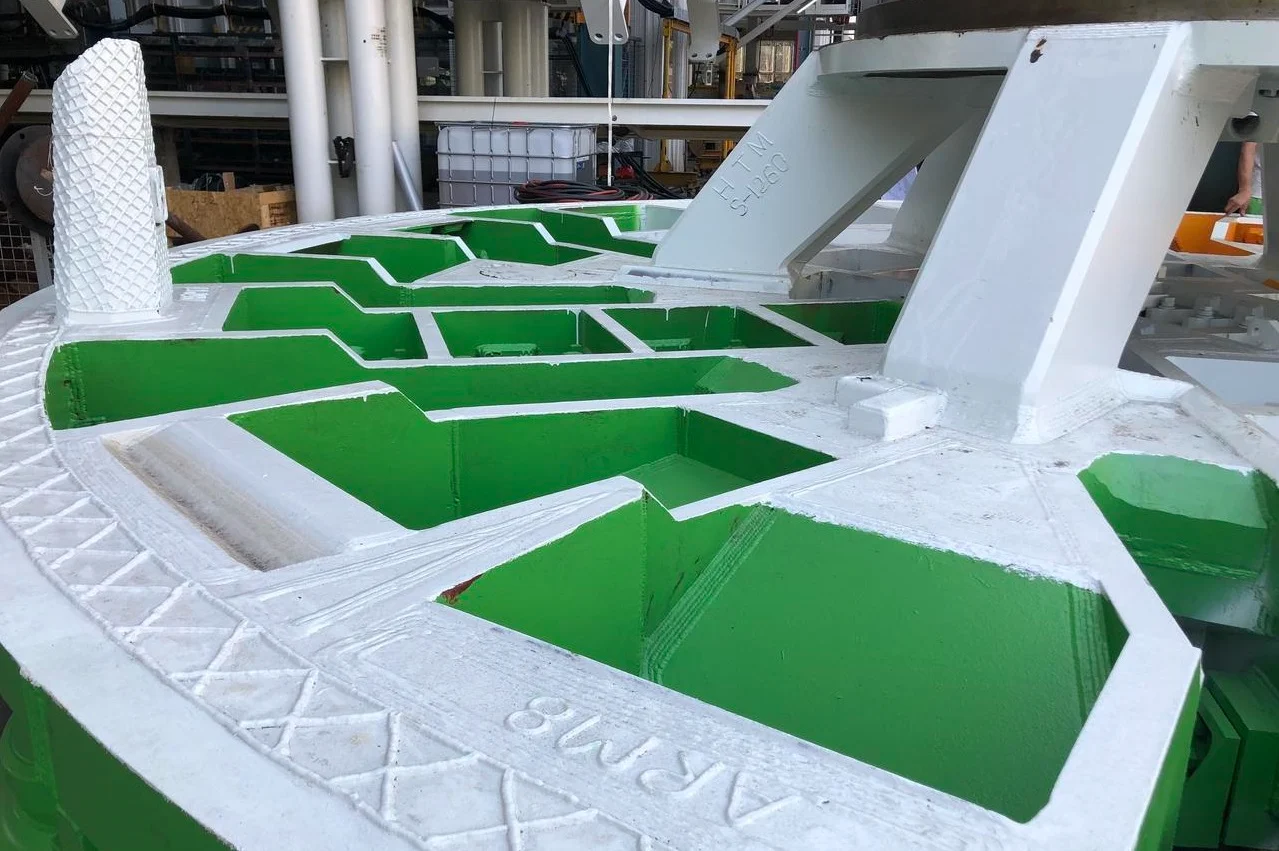
Bu jarayon quyishdan farqli ravishda ishlaydi. Vint yo'q. Yuqori bosimli quyish yo'q. Buning o'rniga, kimdir oldindan o'lchangan miqdorda materialni ochiq qolip bo'shlig'iga joylashtiradi. Qolip sekin yopiladi. Issiqlik va bosim materialni bo'shliq shakliga oqishiga majbur qiladi. Keyin detal qotadi. Qolip ochiladi. Kimdir tayyor buyumni tortib oladi. Oddiy uskunalar. Past bosim. Mutlaqo boshqacha yondashuv.
U qanday ishlaydi
Operator bo'shliqqa materialning "zaryadini" - odatda preform yoki o'lchangan bo'lakni - joylashtiradi. Press yuqori yarmini pastga tushiradi. Issiqlik materialni yumshatadi. Bosim uni qolipning har bir burchagiga itaradi. Termoset plastmassalar uchun kimyoviy reaksiya sodir bo'ladi. Material o'zaro bog'lanadi va doimiy ravishda qattiqlashadi. Kauchuk yoki silikon uchun jarayon shunga o'xshash, ammo material egiluvchan bo'lib qoladi. Qattiqlashgandan so'ng, qolip ochiladi. Kimdir qismni olib tashlaydi va ortiqcha chaqnashni kesib tashlaydi.
Tsikl vaqti inyeksion qoliplashdan uzunroq. Ikki daqiqadan besh daqiqagacha bo'lgan vaqt odatiy holdir. Qattiqlashuv bosqichini shoshiltirib bo'lmaydi.
Eng yaxshi ilovalar
Siqish orqali qoliplash inyeksion qoliplash bilan ishlov berish qiyin bo'lgan materiallar bilan mukammal darajada ishlaydi. Fenol, epoksi va melamin kabi termoset plastmassalar. Tabiiy va sintetik kauchuk komponentlari. Elektronika uchun silikon klaviaturalar. Elektr korpuslari, konteyner qopqoqlari va maishiy texnika komponentlari kabi katta, yassi yoki yumshoq egri buyumlar.
Avtomobil shinalari bunga klassik misol bo'la oladi. Rezina birikmasi sovuq holda qolipga tushadi. Issiqlik va bosim uni protektor naqshlari va yon devor belgilari bilan yakuniy shina shakliga keltiradi.
Asosiy afzalliklari
- Asbob-uskunalar narxi inyeksion qoliplash narxidan pastroq. Qoliplar sodda. Murakkab yugurish tizimlari yoki darvoza dizaynlari yo'q. Yuqori bosimli qisish mexanizmlariga ehtiyoj yo'q. Alyuminiy yoki hatto kompozit qoliplar qisqaroq yugurishlar uchun ham mos keladi.
- Jarayon tola bilan mustahkamlangan materiallarni yaxshi qayta ishlaydi. Uzun shisha yoki uglerod tolalari butunligicha qoladi. Inyeksion kalıplama jarayonida vintli harakat tolalarni sindirib, mustahkamlikni pasaytirishi mumkin. Siqish kalıplama armaturani saqlab qoladi. Katta qismlarni ishlatish mumkin.
- Materiallar isrofi minimal. Zaryad og'irligi oxirgi qism og'irligiga yaqin hisoblangan. Bo'shliqda qolgan material minimal.
Asosiy kamchiliklar
- Tsikl vaqtlari sekin. Har bir detal uchun ikki daqiqadan besh daqiqagacha normal holat. Inyeksion qoliplash har o'ttiz soniyada detal ishlab chiqaradi. Yuqori hajmlarda farq tezda ortadi.
- Chaqmoq muammo tug'diradi. Qolipning ikki yarmi orasidan ortiqcha material siqib chiqadi. Kimdir uni demontaj qilgandan keyin kesib tashlashi kerak. Bu ko'pincha qo'lda bajariladigan ish. Ishchi kuchi xarajatlari umumiy miqdorga qo'shiladi.
- Qismlarning murakkabligi cheklangan. Pastki kesimlar qiyin. Chuqur qovurg'alar va murakkab xususiyatlarni shakllantirish qiyin, chunki material suyuqlik kabi oqmaydi. U ko'proq qalin xamir kabi harakatlanadi. Murakkab geometriyalarga muhtoj odamlar buning o'rniga inyeksion qoliplashni ko'rib chiqishlari kerak.
- Muvofiqlik har xil bo'lishi mumkin. Operatorning mahorati muhim. Zaryad og'irligi va joylashuvi oxirgi qismga ta'sir qiladi. Avtomatlashtirilgan tizimlar mavjud, ammo ko'plab zavodlar hali ham qo'lda yuklashga tayanadi. Qismlarning o'zgarishi in'ektsion qoliplashdagiga qaraganda yuqoriroq. Muhim bo'lmagan ilovalar uchun bu yaxshi. Aniq tibbiy yoki avtomobil komponentlari uchun bu tashvish tug'diradi.
Aylanma qoliplash nima?
Bu jarayon inyeksion qoliplashning deyarli aksi. Yuqori bosim yo'q. Murakkab yugurish tizimi yo'q. Buning o'rniga, operator plastik kukunni ichi bo'sh qolipga soladi. Qolip pechda sekin aylanadi. Ikki o'q. Ba'zan ko'proq. Kukun erib, ichki yuzani teng ravishda qoplaydi. Keyin qolip sovutish stantsiyasiga o'tadi. Plastik qattiqlashadi. Operator qolipni ochadi va ichi bo'sh, choksiz qismni tortib oladi.
U qanday ishlaydi
Operator qolipni ochadi, o'lchangan miqdorda plastik kukunni tomizadi va uni yopadi. Qolip pechga tushadi. U ikki tomonlama aylanadi - bir vaqtning o'zida ikkita perpendikulyar o'q atrofida. Gravitatsiya ishni bajaradi. Kukun issiq ichki yuzaga tushadi, eriydi va bir tekis qatlam hosil qiladi. Barcha kukun erib, bo'shliqni qoplagandan so'ng, qolip sovutish kamerasiga o'tadi. Sovuq havo yoki suv purkagichi haroratni pasaytiradi. Plastik qattiqlashadi. Qolip ochiladi. Operator tayyor qismni olib tashlaydi.
Sikl vaqti uzoq. Yigirma daqiqadan oltmish daqiqagacha normal holat. Sifatga putur yetkazmasdan isitish va sovutish bosqichlarini tezlashtirib bo'lmaydi.
Eng yaxshi ilovalar
Aylanma qoliplash katta, ichi bo'sh, choksiz qismlarda ajoyib ishlaydi. Yig'ishni yoki boshqa jarayonlar bilan murakkab yadrolarni talab qiladigan narsalar. Baydarkalar va kichik suv transporti vositalari. Ellikdan besh ming gallongacha suv saqlash baklari. Yo'l konuslari. Ommaviy idishlar. Payvandlash chiziqlarisiz silliq ichki yuzalarni talab qiladigan tibbiy asboblar korpuslari. Qishloq xo'jaligi baklari. Avtomobil suyuqlik rezervuarlari.
Yagona qismli konstruksiya asosiy afzallik hisoblanadi. Choklarning oqmasligi kuzatiladi. Payvand choklarining sinishi kuzatilmaydi. Detal qolipdan bitta, uzluksiz qobiq sifatida chiqadi. Suyuqlik bilan ishlaydigan komponentlar yoki tashqi jihozlarni ishlab chiqaradigan odamlar ko'pincha bu usulni tanlaydilar.
Asosiy afzalliklari
- Asbob-uskunalar narxi inyeksion yoki siqishni qoliplash bilan solishtirganda past. Qoliplar metall list yoki quyma alyuminiydan tayyorlanadi. Jarayon past bosimdan foydalanganligi sababli yuqori mustahkamlikdagi po'lat talab qilinmaydi - odatda o'n psi dan kam. Aylanma qolip 500 dan 3000 dollargacha turishi mumkin. Shunga o'xshash detal uchun inyeksion qolip bundan o'n baravar qimmatga tushishi mumkin.
- Ehtiyot qismlar stresssiz. Yuqori bosimning yo'qligi qoldiq ichki stresslarning yo'qligini anglatadi. Bu harorat aylanishi va ultrabinafsha nurlanishi in'ektsiya yo'li bilan qoliplangan qismlarda stress yorilishiga olib keladigan ochiq havoda qo'llaniladigan ishlar uchun muhimdir. Devor qalinligi bir xil. Aylanish materialni teng ravishda taqsimlaydi.
- Dizaynni o'zgartirish osonroq. Aylanma qolipni o'zgartirish qattiqlashtirilgan po'lat quyish qolipini o'zgartirishdan osonroq. Kompozit qoliplarni standart ishlab chiqarish vositalari yordamida yamoqlash yoki o'zgartirish mumkin.
Asosiy kamchiliklar
- Tsikl vaqtlari juda uzun. Har bir detal uchun yigirma daqiqadan oltmish daqiqagacha. Inyeksion qoliplash har o'ttiz soniyada bitta detal ishlab chiqaradi. Yuqori hajmlar uchun bu farq juda katta. Aylanma qoliplash faqat yillik miqdori kam yoki bir nechta inyeksion qoliplar qimmatga tushadigan juda katta qismlar uchun mantiqan to'g'ri keladi.
- Ichki sirt qo'pol. Tashqi qismi qolipning qoplamasini oladi - odatda sayqallangan bo'lsa, silliq bo'ladi. Biroq, ichki qismi quyma shaklida bo'ladi. Erimagan zarrachalar va oqim izlari keng tarqalgan. Ko'rinishni yaxshilash yoki joyida tozalash talablari uchun ichki qismni ikkinchi darajali pardozlash kerak bo'lishi mumkin. Bu qo'shimcha xarajat va vaqtni talab qiladi.
- Materiallar tanlovi cheklangan. Ko'pgina aylanma qoliplash polietilendan — LLDPE, MDPE, HDPE dan foydalanadi. Neylon yoki polipropilen kabi boshqa materiallar ham mumkin, ammo kamroq tarqalgan. ABS, PC yoki mustahkamlangan kompozitlar kabi muhandislik plastmassalariga muhtoj odamlar bu jarayonda qiynaladilar.
- Devor qalinligini boshqarish inyeksion kalıplamadan ko'ra aniqroq emas. Uch millimetrlik nishon plyus yoki minus yarim millimetrga farq qilishi mumkin. Strukturaviy qismlar uchun bu yaxshi. Qattiq bardoshliklarga ega aniq komponentlar uchun bu qabul qilinmaydi.
- Detal o'lchamining amaliy cheklovlari mavjud. Juda katta qoliplar ulkan pechlar va sovutish kameralarini talab qiladi. O'n fut diametr mumkin. Yigirma fut kamdan-kam uchraydigan va qimmat. Ko'pgina zavodlar metrlarda emas, balki futlarda o'lchanadigan qismlarga e'tibor qaratadi. Kattaroq har qanday narsa mos keladigan xarajatlarga ega bo'lgan maxsus muhandislik loyihasiga aylanadi.
Uch jarayon o'rtasidagi o'xshashliklar
Bir qarashda, inyeksion kalıplama, siqishni kalıplama va aylanma kalıplama butunlay boshqacha ko'rinadi. Turli xil mashinalar. Turli xil sikl vaqtlari. Turli xil qism geometriyalari. Lekin biroz chuqurroq qazib oling. Ular to'rtta asosiy xususiyatga ega.
- Uchala jarayon ham qolipdan foydalanadi. Har bir plastik qism bo'shliqdan boshlanadi. Inyeksion kalıplama yopiq, ikki qismli asbobdan foydalanadi. Siqish kalıplama bosim ostida yopiladigan ochiq qolipdan foydalanadi. Aylanma kalıplama aylanadigan ichi bo'sh, ko'p qismli qolipdan foydalanadi. Qolip materiali o'zgaradi. Po'lat, alyuminiy yoki list metall. Maqsad bir xil bo'lib qoladi. Qolip yakuniy shaklni belgilaydi. Busiz, bu jarayonlarning hech biri umuman ishlamaydi.
- Uchalasi ham issiqlik bilan ishlov berishni talab qiladi. Sovuq plastmassa oqmaydi. U bo'shliq shaklini ololmaydi. Inyeksiya usulida material in'ektsiyadan oldin bochkada eriydi. Siqish usulida material siqilganda qolip plastinkalari orqali issiqlikni uzatadi. Aylanma usul bilan qolip aylanayotganda butun qolipni pechda isitadi. Usul boshqacha. Zarurat boshqacha. Uchala holatda ham issiqlik muhokama qilinmaydi.
- Uchalasi ham sovutish bosqichini o'z ichiga oladi. Eritilgan plastmassa kimdir detalni olib tashlashdan oldin qattiqlashishi kerak. Inyeksion kalıplama detalni yopiq qolip ichida bosim ostida sovutadi. Siqish kalıplama materialning sovishi va qattiqlashishiga imkon beradi, shu bilan birga press yopiq holda qoladi. Aylanma kalıplama issiq qolipni maxsus sovutish kamerasiga o'tkazadi. Sovutish muhiti har xil bo'ladi - havo, suv bug'i yoki ba'zan moy. Fizika bunday emas. Plastik issiqlik energiyasini yo'qotgan sari qattiqlashadi. Har bir jarayon bu haqiqatni hurmat qiladi.
- Uchalasi ham polimerlarni qayta ishlash usullari. Bu jarayonlar sintetik yoki tabiiy polimerlarni shakllantiradi. Polipropilen va ABS kabi termoplastiklar. Fenol va epoksi kabi termosetlar. Kauchuk va silikon kabi elastomerlar. Har bir jarayon ma'lum polimer oilalarini boshqalarga qaraganda yaxshiroq qayta ishlaydi. Ammo uchalasi ham xom polimer materiallarini tayyor, foydalanishga yaroqli mahsulotlarga aylantirish uchun mavjud. Ular ishlab chiqarish texnologiyasining bir xil kengroq toifasida raqobatlashadi va bir-birini to'ldiradi.
Bu o'xshashliklar muhim, chunki ular plastik qoliplash nimalarga erishishi mumkinligining chegaralarini tushuntiradi. Farqlar har bir usulning asosiy bosqichlarning o'zida emas, balki issiqlik va bosimni qanday qo'llashida.
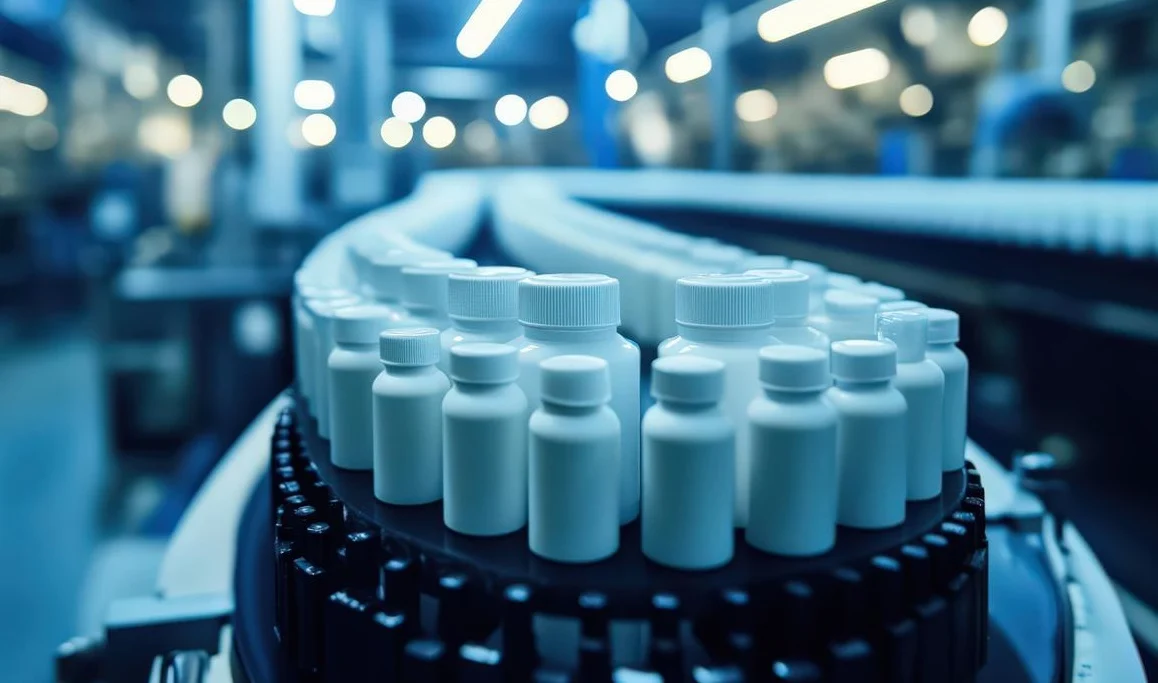
To'g'ri qoliplash jarayonini qanday tanlash mumkin
Tanlov uchta savolga bog'liq. Geometriya qismi. Material turi. Yillik hajm. Bularga halol javob bering, shunda to'g'ri jarayon aniq bo'ladi.
Yuqoridagi xulosaga asoslangan oddiy qaror doirasi.
- Millionlab kichik, aniq qismlar→ Inyeksion qoliplash. Shisha qopqoqlari, tibbiy ulagichlar, LEGO g'ishtlari haqida o'ylang. Yuqori asbob-uskunalar narxi. Har bir detal uchun juda past narx. Qolipni tayyorlash muddati uzoq. Faqat miqyosda bunga arziydi.
- Katta, tekis, kauchuk yoki termoset qismlar→ Siqish orqali qoliplash. Silikon klaviaturalar, elektr korpuslar, qistirmalar. Inyeksiyaga qaraganda asbobsozlik narxi pastroq. Sekinroq sikllar. Tez qirqish talab etiladi. Elyaf bilan mustahkamlangan kompozitlar uchun yaxshi ishlaydi.
- Katta, ichi bo'sh, bir bo'lak buyumlar→ Aylanma qoliplash. Baydarkalar, suv idishlari, transport konuslari. Past bosimli jarayon arzon qoliplarni anglatadi. Juda uzoq sikl vaqtlari. Qo'pol ichki yuzasi. Choklar yoki payvandlash chiziqlari yo'q.
Amaliy eslatma
Ba'zi qismlar bir nechta jarayonlarga mos keladi. Oddiy yumaloq qopqoq hajmi va materialiga qarab siqilgan, in'ektsiya qilingan yoki hatto rotomolding qilingan bo'lishi mumkin. Odamlar faqat bitta jarayon ishlaydi deb o'ylamasliklari kerak. Narxlarni oling. Raqamlarni hisoblang. Eng arzon qolip har doim ham eng arzon loyihaning umumiy qiymatini anglatmaydi. Aksincha, agar hajmlar yetarlicha yuqori bo'lsa, eng qimmat qolip bir yil ichida o'zini oqlashi mumkin.
Yuqoridagi qarorlar tizimi boshlang'ich nuqtani taqdim etadi. Bu universal qoida emas. Lekin ko'pgina zavodlar tomonidan ishlab chiqarilgan plastik qismlarning aksariyati uchun u to'g'ri yo'nalishni ko'rsatadi.
NOBLE haqida – Sizning ishonchli plastik ishlab chiqarish hamkoringiz
NOBLE - bu plastik qismlar ishlab chiqarishga ixtisoslashgan zavod. Biz yuqori aniqlikdagi qoliplash yechimlariga ixtisoslashganmiz. Faqat bitta jarayon emas. Bir nechta. Mijozlar bizga muhandislik tajribasiga muhtoj bo'lganlarida murojaat qilishadi, nafaqat mashinasozlik zavodi. Biz iste'mol tovarlaridan tortib tibbiy asboblargacha bo'lgan turli sohalarga xizmat ko'rsatamiz. Umumiy yo'nalish - bu sifat. Izchil, o'lchanadigan, hujjatlashtirilgan sifat.
Bizning asosiy qayta ishlash imkoniyatlarimiz
In'ektsion kalıplama
Biz qattiq bardoshlik chegaralariga ega murakkab qismlar uchun yuqori hajmli ishlarni bajaramiz. Ko'p bo'shliqli qoliplar har bir qism uchun narxni pasaytiradi. Mijozlar har bir tsiklda ko'proq qismlarni olishadi. Ichki asbob-uskunalarga texnik xizmat ko'rsatish qoliplarning ishlashini ta'minlaydi. Qoliplarni qo'shish va qoliplarni qoplash kabi ikkilamchi operatsiyalar bir qavatda amalga oshiriladi.
Siqishni shakllantirish
Bu bizning termoset materiallari uchun qobiliyatimizdir. Fenol, epoksi, melamin. Kauchuk muhrlar va qistirmalar. Issiqlikka chidamlilikni talab qiladigan yirik elektr komponentlari. Shuningdek, biz tola bilan mustahkamlangan kompozitlar bo'yicha tajribaga egamiz. Uzun shisha yoki uglerod tolalari siqishni qoliplashda butunligicha qoladi.
Aylanish burmasi
Katta, ichi bo'sh, choksiz qismlar bizning ixtisosligimizdir. Suv idishlari. Sanoat idishlari. Qishloq xo'jaligi idishlari. Asbob-uskunalarga sarflanadigan investitsiyalar quyish bilan solishtirganda past. Devor qalinligi bir xil bo'lib qoladi. Payvandlash chiziqlari yo'q. Bir nechta yarmini yig'ish yo'q.
Qo'shimcha imkoniyatlar
Dizaynni tasdiqlash uchun prototiplash. Ikkilamchi xususiyatlar uchun CNC ishlov berish . Tugatish va yig'ish . Qadoqlash va logistika. Mijozlar besh xil yetkazib beruvchini boshqarishlari shart emas. Biz xom ashyodan tortib jo'natishga tayyor mahsulotgacha bo'lgan to'liq zanjirni boshqaramiz.
Sertifikatlar – Ishonishingiz mumkin bo'lgan sifat
ISO 9001:2015 ISO 9001:2015
Bizning sifat menejmenti tizimimiz mijozlar va tartibga solish talablariga doimiy ravishda javob beradi. Doimiy takomillashtirish shior emas. U har bir jarayonga singib ketgan. Audit izlari mavjud. Tuzatish choralari hujjatlashtiriladi. Hech narsa ko'rib chiqilmasdan o'tib ketmaydi.
ISO 13485:2016 ISO 13485:2016
Bu tibbiy asboblar ishlab chiqarish uchun global standartdir. Qattiq xavflarni boshqarish. Normativ talablarga muvofiqlik. Mahsulot xavfsizligi dizayndan ishlab chiqarishgacha. Har bir zavod ham ushbu sertifikatga ega emas. Bizda mavjud.
Nima uchun NOBLE bilan hamkorlik qilish kerak?
- Boshidan oxirigacha qo'llab-quvvatlash. Biz material tanlashda yordam beramiz. Biz qolip dizaynida yordam beramiz. Biz ishlab chiqarish va logistika bilan shug'ullanamiz. Bir nuqtada aloqa. Sotuvchilar o'rtasida barmoq bilan ishora qilishning hojati yo'q.
- Sifat tekshiruvi. Jarayon ichidagi tekshirish muammolarni erta aniqlaydi. O'lchovli hisobotlar dalil beradi. To'liq materialni kuzatish har bir qismni uning xom ashyo sertifikatiga qarab kuzatish mumkinligini anglatadi.
- Klinik sinovlar yoki bozor sinovlari uchun kam hajmli sinov ishlari. Tajribali mahsulotlar uchun yuqori hajmli ommaviy ishlab chiqarish. Biz detal talabiga binoan in'ektsiya, siqish va aylanma qoliplash o'rtasida almashamiz. Mijozlarga uchta turli yetkazib beruvchi kerak emas.
- Normativ ishonch. Bizning ISO sertifikatlarimiz ta'minot zanjiri uchun xavfni kamaytiradi. Auditorlar sertifikatlarni ko'rishadi va boshqa savollarga o'tishadi. Sifat va tartibga solish ishlari uchun mas'ul bo'lgan odamlar NOBLE sotuvchilar ro'yxatida ekanligini bilib, yaxshiroq uxlashlari mumkin.
FAQ
Kam hajmli ishlab chiqarish uchun qaysi qoliplash jarayoni eng arzon?
Aylanma qoliplash. Qoliplar arzon. Plitali metall yoki quyma alyuminiy. Yuqori mustahkamlikdagi po'lat talab qilinmaydi. Past bosimlilik oddiyroq konstruksiyani anglatadi.
Inyeksion kalıplama bilan ichi bo'sh qismlar yasash mumkinmi?
Ha, lekin ogohlantirishlar bilan. Gaz yordamida quyish kalıplama ichi bo'sh kanallarni yaratish uchun azotdan foydalanadi. Yadrodan tashqariga chiqarish texnikasi qalin qismlardan materialni olib tashlash uchun tortib olinadigan ignalardan foydalanadi. Ikkala usul ham asbobga murakkablik va narxni oshiradi. Chinakam ichi bo'sh, choksiz qismlar uchun - suv idishi yoki baydarka haqida o'ylang - aylanma kalıplama yaxshiroq tanlovdir.
Siqish qoliplash faqat termosetlar uchunmi?
Asosan, lekin faqat shu bilan cheklanib qolmaydi. Fenol, epoksi va melamin kabi termosetlar eng keng tarqalgan materiallardir. Ular issiqlik va bosim ostida qotadi. Reaksiya qaytarib bo'lmaydigan. Biroq, ba'zi termoplastiklar ham siqishni kalıplama bilan ishlaydi. Ultra yuqori molekulyar og'irlikdagi polietilen yaxshi misoldir. UHMWPE in'ektsiya bochkasida yaxshi oqmaydi. Siqish kalıplama uni choyshablar, tayoqchalar va oddiy qismlarga aylantiradi.
Qaysi jarayon eng kuchli qismlarni beradi?
Inyeksion kalıplama odatda to'ldirilmagan termoplastiklar uchun eng yuqori mustahkamlik va aniqlikni ta'minlaydi. Doimiy erish harorati. Yuqori qadoqlash bosimi. Zich, bo'shliqsiz qismlar. Biroq, siqishni kalıplama tola bilan mustahkamlangan kompozitlar uchun yaxshiroqdir. Uzun shisha yoki uglerod tolalari butunligicha qoladi, chunki ularni sindirish uchun vintli harakat yo'q. Olingan qism yuqori qattiqlik va zarbaga chidamlilikka ega. Uzluksiz tolali mustahkamlash bilan strukturaviy qo'llanmalar uchun siqishni kalıplama har safar inyeksion kalıplamadan ustun turadi.






