
Nima Yuzni frezalash jarayon?
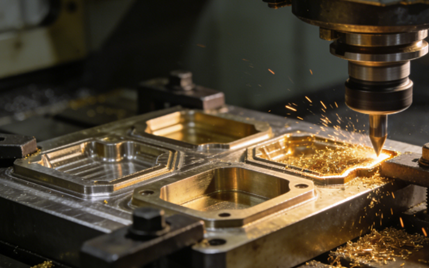
Yuzni frezalash - bu ish qismining yuzasida kesish uchun aylanma frezalash moslamasidan foydalanadigan mexanik ishlov berish usuli. Kesish jarayonining asosiy maqsadi silliq va tekis tekislik hosil qilish va bu tekislik asbobning aylanish o'qiga perpendikulyar bo'lishini ta'minlashdir.
Yuzni frezalashning asosiy jarayoni shundaki, frezalash moslamasi milga perpendikulyar tekislikka o'rnatiladi va uning aylanasi va uchi yuzasidagi bir nechta kesish tishlari bir vaqtning o'zida kesishda ishtirok etadi. Ish qismi odatda ish stoliga o'rnatiladi va aylanadigan kesish asbobi bilan ishlov beriladi.
Yuz frezalash ishlov berish texnikasining turlari
Umumiy yuz frezalash
Umumiy yuz frezalash, ishlov berishda eng asosiy va keng qo'llaniladigan jarayon turi sifatida, standart yuz frezalash kallaklari bilan ishlaydi.
Umumiy yuz frezalash odatda kvadrat yoki dumaloq qo'shimchalar bilan jihozlangan va eksenel va radial yo'nalishlarda engil bir-birining ustiga chiqadigan harakatlar orqali ishlov berilgan sirtni to'liq qoplashga erishadi.
Agar siz materiallarga qo'pol yoki yarim ishlov berishni amalga oshirishingiz kerak bo'lsa, umumiy yuz frezasi mos yozuvlar sirtlarini yaratish uchun afzal ko'riladigan jarayon hisoblanadi. U yuqori ishlov berish samaradorligiga ega, ammo olingan sirt pardozi odatda eng yaxshi emas.
Nozik frezalash yoki yuqori yemli frezalash
Yuqori darajada ozuqa bilan ishlov berish jarayonlarida maxsus kichik asosiy burilish burchaklariga ega frezalash to'sarlari qo'llaniladi. Uning asosiy xususiyati har bir tish uchun juda yuqori ozuqa tezligini qo'llashdir, ammo kesish chuqurligi juda sayoz.
Yupqa devorli qismlarni ishlov berish uchun nozik frezalash yoki yuqori darajada ozuqa bilan frezalash juda mos keladi. Kesish chuqurligi kichik bo'lsa-da, juda yuqori ozuqa tezligi metallni olib tashlash tezligini juda sezilarli qiladi va shu bilan birga, u ajoyib sirt sifatiga erishishi mumkin, bu esa uni samarali nozik ishlov berish uchun ideal tanlovga aylantiradi.

Og'ir yuk ko'taruvchi yuz frezalash
Kuchli yuk ko'taradigan yuz frezalash mashinalari yuqori zarba va ekstremal yuk ostida ham barqaror kesish samaradorligini ta'minlash uchun mustahkam va bardoshli frezalash boshlaridan foydalanadi.
Kuchli yuz frezalash jarayoni, ayniqsa, quyma, zarb va boshqa blankalarni birinchi marta qo'pollashtirish uchun juda mos keladi, bu ortiqcha materialni eng yuqori samaradorlik bilan olib tashlashi va keyingi pardozlash jarayonlari uchun poydevor qo'yishi mumkin.
Burchakli yuzlarni frezalash
Burchakli yuz frezasi - bu maxsus yuz frezasi jarayoni. Uning asosiy xususiyati shundaki, u asosiy burilish burchagi 90 darajaga teng bo'lmagan yuz frezasi yordamida qayta ishlanadi.
Yassi yuzlarni ishlab chiqaradigan standart yuz frezalashdan farqli o'laroq, burchakli yuz frezalash asbobga ma'lum bir burchak ostida kesish imkonini beradi, bu esa uni qiyaliklar, paxlar va burchakli mos yozuvlar tekisliklari uchun ideal qiladi.
The MYuz frezalashda ishlatiladigan ateriallar
Qotishma po'lat
Po'lat yuz frezalashda eng katta toifa bo'lib, past uglerodli po'latdan yuqori uglerodli po'latgacha va turli xil qotishma po'latlargacha bo'lgan mahsulotlarni o'z ichiga oladi. Ular mukammal kompleks mexanik xususiyatlarga ega va qayta ishlash uchun eng keng tarqalgan materiallar hisoblanadi.
Zanglamaydigan po'lat
Zanglamaydigan po'lat o'zining ajoyib korroziyaga chidamliligi tufayli keng qo'llaniladi. Biroq, u past issiqlik o'tkazuvchanligiga ega va ishlov berish paytida qattiqlashishga moyil bo'lib, uni odatiy ishlov berish qiyin bo'lgan materialga aylantiradi.
Zanglamaydigan po'latni frezalashda, asbobning yopishishi va g'ayritabiiy tez aşınmasının oldini olish uchun o'tkir qirrali kesish asboblari, shuningdek, tegishli chiplarni yorib tashlaydigan oluk dizaynlari va etarli darajada sovutish va moylash vositalaridan foydalanish kerak.

Quyma temir
Kulrang quyma temir, egiluvchan temir va boshqa materiallar ham frezalanishi mumkin. Ular yuqori qattiqlik va mo'rtlikka ega va ishlov berish paytida parchalanishga moyil. Frezalash jarayonida odatda o'rtacha yoki nisbatan yuqori kesish tezligi talab qilinadi, bu esa kesish asbobining aşınmaya bardoshli zarrachalar aşınma ko'rsatkichlariga yuqori talablar qo'yadi.
alyuminiy qotishma
Alyuminiy qotishmasi eng keng tarqalgan yengil metall bo'lib, yumshoq, yaxshi plastiklikka va a'lo issiqlik o'tkazuvchanligiga ega. Biroq, frezalash jarayonida bu material chekkalari to'planib qolishi va asbobga yopishib qolishi mumkin.
Shuning uchun, alyuminiy qotishmalarini frezalashda, odatda o'tkir kesish qirralari va katta tortish burchaklariga ega asboblardan foydalanish tavsiya etiladi va samarali ishlov berish va mukammal sirt qoplamasining birligiga erishish uchun yuqori kesish tezligini katta uzatish tezligi bilan birlashtirgan jarayon parametrlarini qo'llash tavsiya etiladi.

Metall bo'lmagan va kompozit materiallar
Neylon, polikarbonat, PEEK va boshqalar kabi muhandislik plastmassalari. Ular past qattiqlikka ega, ammo yuqori elastiklik va juda yomon issiqlik o'tkazuvchanligiga ega. Ushbu materiallarni frezalashda ishqalanish natijasida hosil bo'ladigan issiqlik ish qismining yumshashiga va deformatsiyasiga olib keladi, shu bilan birga burmalar hosil bo'lishi ham muhim muammo hisoblanadi.
Shuning uchun, ishlov berishda yuqori tezlikda, sayoz chuqurlikda kesish parametrlariga ega bo'lgan juda o'tkir kesish asboblari, shuningdek, samarali chiplarni evakuatsiya qilish va sovutish choralari qo'llanilishi kerak.
Samarali yuz frezalash uchun zarur vositalar va uskunalar
Oxirgi tegirmonlar
Uchli frezalash moslamasi - bu silindrsimon yuzada va uchida joylashgan kesish qirralari bo'lgan ko'p qirrali kesish asbobi. Yuzli frezalashda odatda kichikroq eksenel kesish chuqurligi qo'llaniladi.
Uch tegirmonlar tor tekisliklar, pog'onali sirtlar va boshqalarni frezalash uchun juda mos keladi. U ko'p funksiyali ishlov berish va qoliplarni pardozlashda keng qo'llaniladi.
Fly Cutters
Pashsha kesgich odatda oddiy uy qurilishi yuz frezalash moslamasini anglatadi. Strukturaviy jihatdan, asbob ushlagichining uchiga bir yoki ikkita indekslanadigan qo'shimchalar o'rnatiladi. Bu bitta bo'lakli va kichik partiyali ishlab chiqarishda, texnik xizmat ko'rsatish ustaxonalarida yoki katta ish qismlarida mahalliy bossetalarni qayta ishlashda juda amaliydir.
Kesish qo'shimchalarining kamligi va assimetriyasi tufayli, uchuvchi kesgichlarning muvozanati va qattiqligi nisbatan past va ularning kesish samaradorligi va sirt qoplamasi odatda standart yuz tegirmonlarinikidan pastroq.
Shell Mills
Shell Mills eng odatiy va keng tarqalgan standart yuz frezalash asboblaridan biridir.
Shell tegirmonlari ishlab chiqarishda katta tekisliklarni frezalash uchun eng ko'p ishlatiladigan asboblardir. Odatda qo'llaniladigan sohalar: dastgoh to'shaklarini qayta ishlash, quti qismlarining birlashtiruvchi yuzalari, qoliplarning mos yozuvlar yuzalari, katta plastinka qismlarining ustki yuzalari va tekis sirtni samarali olish kerak bo'lgan boshqa har qanday holatlar.

AYuzni frezalash jarayonining afzalliklari
Yuqori ishlov berish samaradorligi
Yuz frezalash mashinalari odatda katta diametrga ega, keng ishlov berish kengligini qoplashi mumkin va bir vaqtning o'zida kesishda ishtirok etadigan bir nechta kesish tishlari bilan jihozlangan, shuning uchun metallni olib tashlash darajasi juda yuqori.
Dag'al ishlov berish bosqichida, yuz frezalash ish qismi yuzasidan ko'p miqdordagi ortiqcha materialni tezda olib tashlash uchun katta kesish chuqurligi va yuqori uzatish tezligi yondashuvini qo'llashi mumkin, bu keyingi jarayonlar uchun poydevor yaratadi va qismlarning umumiy ishlov berish vaqtini sezilarli darajada kamaytiradi. Bu samarali partiyaviy ishlab chiqarish uchun ideal tanlovdir.

Zo'r sirt sifati
Kesish paytida yuz frezalagichining kesish tishlarining eksenel va radial ustma-ust tushishi tufayli, ishlov berilgan sirt har bir o'tish bilan bir necha marta qirqilishi mumkin, shu bilan silliq va tekis sirt olinadi.
Nozik maydalangan kesish qo'shimchalarini tanlash, oqilona kesish parametrlarini sozlash va yuqori aniqlikdagi dastgoh asboblaridan foydalanish orqali juda yuqori tekislik bardoshliligi va mukammal sirt qoplamasiga erishish, hatto ba'zi silliqlash jarayonlarini almashtirish, "silliqlash o'rniga frezalash" ni amalga oshirish mumkin.
Jarayonning moslashuvchanligi
Yuzni frezalash jarayoni juda moslashuvchan. Pichoqlarni turli xil asosiy burilish burchaklari, materiallari va tirqish turlari bilan almashtirish orqali bir xil dastgoh va asbob korpusi yumshoq alyuminiy qotishmalaridan tortib yuqori qattiqlikdagi so'ndirilgan po'latlargacha bo'lgan turli materiallarning ishlov berish talablariga javob berishi mumkin.
Yuz frezasi nafaqat og'ir ishlov berilgan qo'pol frezani bajarishi, balki yuqori tezlikda pardozlash ishlarini ham amalga oshirishi mumkin. Shuningdek, u qiyalik va pog'onali sirtlarni qayta ishlashni yakunlashi mumkin. Bitta jarayon qo'poldan oxirigacha bir nechta bosqichlarni qamrab olishi mumkin.
Ishlov berish barqarorligi
Yuz frezasi to'sarlari a'lo darajadagi strukturaviy qattiqlikka va shpindel bilan xavfsiz ulanishga ega bo'lib, ishlov berish paytida tebranish va shovqinni samarali ravishda bostiradi. Bu ish qismining deformatsiyasini minimallashtirishga yordam beradi, bu ularni yupqa devorli yoki past qattiqlikdagi komponentlarni ishlov berish uchun ayniqsa mos qiladi. Yuz frezasiga xos bo'lgan barqarorlik ishlov berish o'lchamlarining izchil va oldindan aytib bo'ladigan bo'lishini ta'minlaydi.

Yaxshi iqtisodiy samaradorlik
Yuzni frezalash asosan indekslanadigan qo'shimchalardan foydalanadi. Asbob korpusi uzoq vaqt davomida qayta ishlatilishi mumkin va faqat nisbatan arzonroq qo'shimchalarni almashtirish kerak. Bu asbobning uzoq muddatli foydalanish xarajatlari va boshqaruv xarajatlarini sezilarli darajada kamaytiradi va umumiy iqtisodiy foydani oshiradi.
DYuzni frezalash jarayonining afzalliklari
Yuqori mashina talablari
Yuzni frezalash, ayniqsa og'ir ishlov beriladigan qo'pol frezalash tufayli, katta miqdordagi materialni olib tashlash uchun bir vaqtning o'zida bir nechta kesish tishlarini harakatlantirish kerak bo'ladi, bu esa katta kesish kuchini hosil qiladi.
Agar kuchli yuz frezalash yetarli quvvatga ega bo'lmagan yoki qattiqligi past bo'lgan dastgohda amalga oshirilsa, bu tebranishga, kesish asbobining g'ayritabiiy aşınmasına va hatto dastgoh asbobining aniqligiga zarar etkazishi mumkin.
Yuqori asbob-uskunalar narxi
Samarali yuz frezalashiga erishish uchun yuqori sifatli, katta diametrli maxsus yuz frezalash kallaklari va ko'p sonli indekslanadigan qo'shimchalar talab qilinadi. Ushbu dastlabki asbobga investitsiya juda katta.
Yuz frezalash mashinalari ko'pincha yuqori quvvatli, yuqori darajadagi CNC dastgohlari yoki ishlov berish markazlarini o'rnatishni talab qiladi va uskunalarni sotib olish narxi juda yuqori.
Yassi yuzalar bilan cheklangan
Yuzli frezalash mashinalarining asosiy afzalligi shundaki, ular ochiq va keng sirtlarni ishlov berish qobiliyatiga ega. Ular materialni tezda olib tashlashlari va sirtni tekis saqlashlari mumkin. Ammo detal murakkab egri chiziqlarga, chuqur va tor cho'ntaklarga yoki o'tkir ichki burchaklarga ega bo'lganda, kesgich cheklangan bo'ladi. Asbob odatda katta bo'ladi, shuning uchun u ish qismiga urilib, shovqin keltirib chiqarishi mumkin. Shu sababli, u kerakli joylarga yeta olmaydi va sirtni samarali kesa olmaydi.
Yupqa devor deformatsiyasi xavfi
Yupqa devorli qismlarni, ingichka qismlarni yoki yetarlicha armatura tayanchi bo'lmagan ish qismlarini ishlov berishda kuchli radial yoki eksenel kesish kuchlari ish qismining elastik deformatsiyasiga yoki hatto asbobning og'ishiga olib kelishi mumkin. Bu muammolar yaxshi o'lchov aniqligi va tekisligini saqlashni qiyinlashtiradi. Ko'pgina hollarda, detal deformatsiyani tuzatish uchun bir nechta yengil kesishlar yoki maxsus ishlov berish strategiyalariga muhtoj.
Vibratsiya va chatga moyillik
Keng sirtlarni frezalashda yoki uzun osilib turgan asbob ushlagichlaridan foydalanganda, asbob va ish qismi o'rtasidagi aloqa beqaror bo'lib qolishi mumkin. Bu beqaror holat davriy tebranishlarning paydo bo'lishini osonlashtiradi. Bu tebranish kesish silliqligiga, sirt sifatiga va asbobning ishlash muddatiga ta'sir qiladi.
Bu turdagi tebranish nafaqat sirt sifatini jiddiy ravishda yomonlashtiradi va aniq tebranish izlarini qoldiradi, balki asboblarning aşınmasını tezlashtiradi va hatto yorilishlarga olib keladi, bu esa ishlov berish aniqligi va xavfsizligiga tahdid soladi.
Yuz frezalash va periferik frezalash: asosiy farqlar tushuntirildi
| Taqqoslash o'lchami | Yuzni frezalash | Periferik frezalash |
| Asosiy ta'rif | Asbob o'qiga perpendikulyar sirt hosil qilish uchun to'sarning yuzi va periferiyasidan foydalanadi. | Aylana tishlarini asbob o'qiga parallel ravishda, masalan, profillar yoki qirralarni ishlov berish uchun ishlatadi. |
| Asbob turi | Yuz va periferiyada qo'shimchalar bilan yuz tegirmoni (disk tipidagi kesgich). | Kesish qirralari asosan aylana bo'ylab joylashgan uchli tegirmon, slab tegirmoni va boshqalar. |
| Sirt ishlab chiqarilgan | Yassi yuzalar (gorizontal tekisliklar, zinapoyalar va boshqalar). | Vertikal devorlar, tirqishlar, konturli yuzalar va boshqalar. |
| Asosiy maqsad | Katta, tekis sirtlarni samarali ishlab chiqarish. | Mashina profillari, oluklar yoki murakkab 3D xususiyatlar. |
| Odatda qo'llanmalar | Mashina stollari, korpus yuzalari, qolipni ajratish yuzalari va boshqalar. | Kalit teshiklari, tishli tishlar, cho'ntaklar, qism konturlari va boshqalar. |
| Kesish kuchining xarakteristikasi | Yuqori eksenel kuch, ish qismini stolga bosadi, odatda barqarorroq. | Yuqori radial kuch, asbobning burilishi va tebranishiga moyil. |
| Yuzaki sifat | Odatda yuqori tekislik va silliqroq pardozlarga erishadi. | Asbob izlari yoki to'lqinlar qoldirishi mumkin; yaxshiroq pardozlash uchun nozik sozlash talab etiladi. |

Yuzni frezalashning keng tarqalgan muammolari va ularni qanday hal qilish kerak
Sirt sifati past
Ishlov beriladigan sirtda muntazam tebranish chiziqlari paydo bo'ladi; u g'ayritabiiy darajada qo'pol, tirnalishlar yoki pürüzlülüğe ega.
qaror
- Qattiqlikni oshiring: Qalinroq va kuchliroq pichoq dastasini tanlang; Ish qismi va armatura qattiqligiga ishonch hosil qiling.
- Parametrlarni sozlang: Rezonans chastotasini buzish uchun kesish tezligini, ovqatlanish tezligini yoki kesish chuqurligini o'zgartiring; Asimmetrik kesish kengligi yoki o'zgaruvchan tezlikdagi kesishni qo'llang.
Qisqa vosita muddati
Pichoq jiddiy ravishda eskirgan, yorilgan yoki kutilgan ishlash muddatiga yetmasdan shikastlangan.
qaror
- Parametrlarni optimallashtirish: Ish qismi materialiga va pichoqning tavsiya etilgan qiymatiga asoslanib, tegishli chiziqli tezlik va uzatish tezligini tanlang. "Past tezlikda yengil kesish" natijasida yuzaga keladigan ishqalanishdan saqlaning.
- Qattiq qirralarni bartaraf etish: Kesish tezligini oshiring; Musbat tortish burchagiga ega o'tkir pichoqdan foydalaning; Sovutish suyuqligining moylash qobiliyatini oshiring.
Yomon tekislik
Qayta ishlangan tekislik notekis, o'rtasida chuqurcha va chekkalarida chiqib turgan joylar mavjud yoki bir nechta asbob o'tish joylari orasida aniq choklar mavjud.
qaror
- Deformatsiyani kamaytiring: Qattiqroq asboblar va asbob ushlagichlarini tanlang; Ishlov berish paytida ish qismining deformatsiyasini oldini olish uchun siqish sxemasini optimallashtiring.
- Mashina asbobini kalibrlang: Milning vertikalligini muntazam ravishda tekshirib turing va sozlang.
Burrs va qirralarni qirqish
Asbob bilan kesilganda, ish qismining chetida burmalar yoki material parchalanishi sodir bo'ladi.
qaror
- Kesish usulini o'zgartiring: Chetini kesishdan oldin ovqatlanish tezligini biroz pasaytiring.
- Kesish asboblarini optimallashtiring: Musbat tirqish burchagiga ega o'tkirroq pichoqlardan foydalaning; Kesish asbobining har doim yaxshi kesish holatida ekanligiga ishonch hosil qiling va eskirgan pichoqlardan foydalanmang.
- Jarayonlarni qo'shish: Maxsus tozalash tartiblarini tashkil qiling.
AYuzni frezalash jarayonining qo'llanilishi
Umumiy texnika
Yirik o'lchamli mashinasozlik yuz frezalash eng keng qo'llaniladigan sohadir. U asosan turli xil dastgoh asboblarining yotoqlari, ish stollari va yo'naltiruvchi relslarni o'rnatish yuzalarini ishlov berish uchun ishlatiladi.
avtomobil sanoat
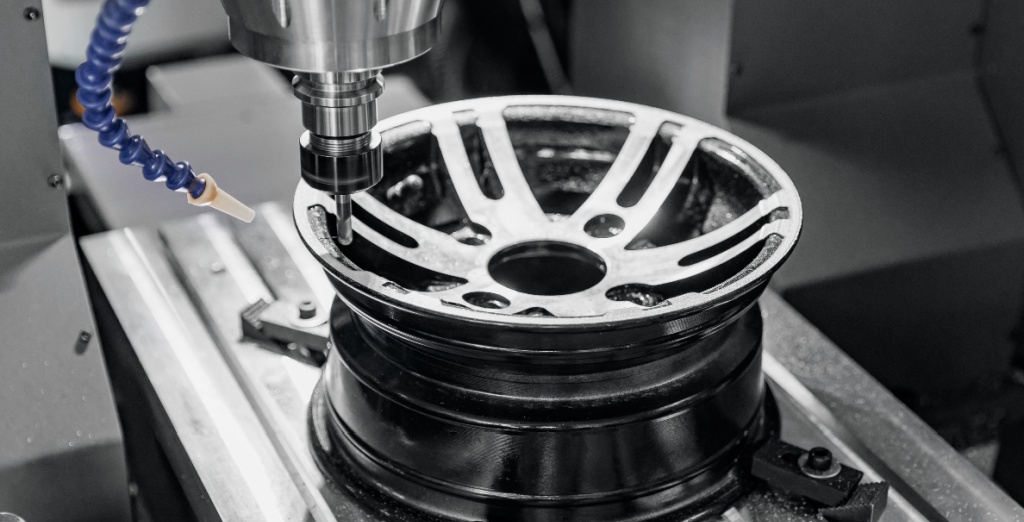
Avtomobilsozlik sanoatida yuz frezalash dvigatellarning silindr bloki va silindr boshining birlashtiruvchi yuzalarini, transmissiya korpuslarini va shassi romlarining o'rnatish tekisliklarini ishlov berish uchun ishlatiladi.
Temir yo'l transportida yuza frezalash muhim yuk ko'taruvchi qismlarda aniq tekis yuzalarni yaratish uchun ishlatiladi. Bularga yuqori tezlikdagi lokomotiv aravachalari, dvigatel asoslari va boshqa muhim konstruktiv komponentlar kiradi. Jarayon qiyin ish sharoitlarida barqarorlik, mustahkamlik va to'g'ri yig'ishni ta'minlashga yordam beradi.
Mog'or ishlab chiqarish sanoati
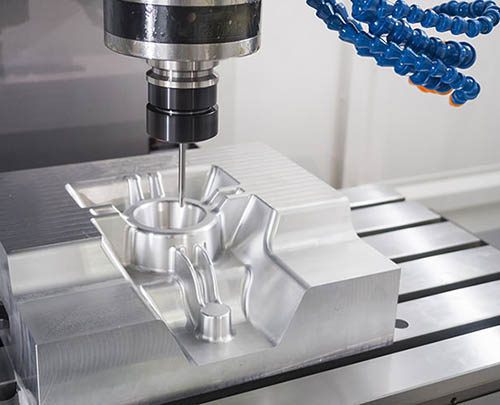
Qolip ishlab chiqarish yuzaki frezalashga juda bog'liq. Yuz frezalash qoliplarning ajratuvchi yuzasini ishlov berish uchun ishlatiladi. Ushbu tekislikning sifati mahsulotning aniqligi va qolipning xizmat qilish muddatini bevosita belgilaydi.
Yuz frezasi qolip asoslari va shablonlarining mos yozuvlar yuzalarini ishlov berish uchun ham qo'llaniladi. Yuqori tezlikdagi qattiq frezasi texnologiyasi ko'pincha qo'llaniladi, chunki u sirtni pardozlash, tekislik va ishlov berish samaradorligi uchun juda yuqori talablarga ega.
Aerospace
Aerokosmik sanoatda yuz frezasi qanot qovurg'alari, devor panellari va korpus panellarining birlashtiruvchi yuzalarini ishlov berish uchun ishlatiladi. Shuningdek, u dvigatel o'rnatish asoslari va kosmik kemalarning konstruktiv qismlarining aniq interfeys yuzalariga ham qo'llaniladi. Bu yuzalar juda yuqori aniqlik talablariga javob berishi kerak, shuning uchun bu jarayon aerokosmik ishlab chiqarishda muhim bosqich hisoblanadi.
Nima uchun NOBLE ni o'zingiz uchun tanlang yuz Tegirmon Mashinasozlik yetkazib beruvchisi
NOBLE kompaniyasining yuz frezalash jarayoni metall va plastmassa qismlar uchun yuqori aniqlikdagi va yuqori samarali sirt ishlov berishni ta'minlash uchun mo'ljallangan. Biz qattiq shpindel va yuqori sifatli indekslanadigan yuz frezalash mashinalari bilan jihozlangan ilg'or CNC frezalash mashinalarini qo'llaymiz, ular tekis, silliq va bir xil o'lchamdagi sirtlarni mukammal takrorlash qobiliyatiga ega holda ishlab chiqarishi mumkin.
NOBLE har bir loyihaning material va bardoshlik talablariga asoslanib, eng mos kesuvchi diametrini, qo'shimcha geometriyasini, kesish parametrlarini va asboblar strategiyasini tanlaydi.
NOBLE o'zining kuchli imkoniyatlari, barqaror ishlov berish texnikasi va qat'iy sifat nazorati bilan barcha qismlarning izchil sirt sifatini ta'minlab, kichik va katta partiyali ishlab chiqarish buyurtmalarini bajara oladi.
tez so'raladigan savollar
Yuz frezalash bilan qanday materiallarni qayta ishlash mumkin?
Yuz frezasi alyuminiy, zanglamaydigan po'lat, uglerod po'lati, jez, mis, titan va muhandislik plastmassalari kabi ko'plab materiallarni ishlov berishi mumkin. To'g'ri asbob tanlash va kesish parametrlari har bir materialning qattiqligi va ishlov berish qobiliyatiga qarab sozlanadi.
Yuzni frezalash va oxirgi frezalash o'rtasidagi farq nima?
Yuz frezasi keng va tekis sirtlarni ishlov berish uchun katta diametrli kesgichdan foydalanadi. U asosan yaxshi tekislik va yuqori samaradorlikka erishishga qaratilgan. Boshqa tomondan, uchi frezasi cho'ntaklar, tirqishlar va murakkabroq shakllarni kesish uchun kichikroq asboblardan foydalanadi. U asosan ish qismining batafsil konturlari va aniq xususiyatlari uchun ishlatiladi.
Yuzni frezalash operatsiyasining sifatiga qanday omillar ta'sir qiladi?
Asbob geometriyasi, shpindel tezligi, uzatish tezligi, kesish chuqurligi, mashina qattiqligi, sovutish suvi sarfi va ish qismining qisish barqarorligi.
Yuzni frezalashning keng tarqalgan qo'llanmalari qanday?
Yuz frezalash avtomobilsozlik, aerokosmik, mashinasozlik, qolip ishlab chiqarish va aniq komponentlarda keng qo'llaniladi.
Yuzni frezalashda qanday qilib yaxshi sirt qoplamasiga erishish mumkin?
Silliq sirt qoplamasiga erishish uchun o'tkir kesish qo'shimchalaridan foydalanish muhimdir. O'tkazish tezligi to'g'ri sozlanishi kerak va ishlov berish paytida kesuvchi barqaror qolishi kerak. To'g'ri asbob yo'lini tanlash ham natijani yaxshilashga yordam beradi. Eng yaxshi sirt sifati uchun pastroq o'tkazish tezligi va sayozroq kesish chuqurligi bilan alohida pardozlash o'tishini bajarish tavsiya etiladi.







