
Nima bu Passivatsiya?
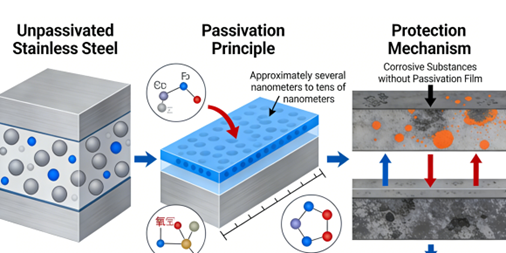
Passivatsiya deganda, ma'lum sharoitlarda ma'lum faol metallar yoki qotishmalar yuzasida oksidlar yoki boshqa birikmalarning zich himoya plyonkasi hosil bo'ladigan, ularning kimyoviy reaktivligini sezilarli darajada kamaytiradigan va ularni nisbatan barqaror holatga keltiradigan hodisa tushuniladi. Bu plyonka odatda juda yupqa, ammo zich bo'lib, ichki moddalarning tashqi muhit bilan keyingi reaksiyaga kirishishiga samarali to'sqinlik qiladi.
Passivatsiya materiallarning korroziyaga chidamliligi va mustahkamligini oshirishi mumkin va metallni qayta ishlash va sanoat himoyasida keng qo'llaniladi.
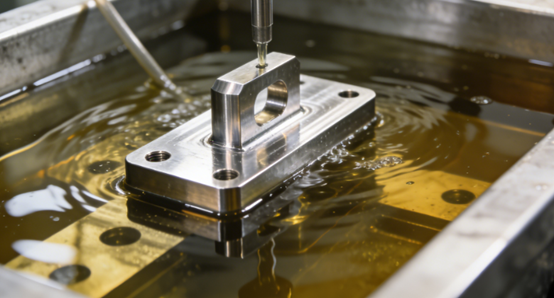
Nima uchun passivatsiya zanglamaydigan po'latda korroziyaga chidamlilik uchun juda muhimdir
Passivatsiya plyonkasini tiklash
Zanglamaydigan po'latning o'zida zangga qarshi plyonka qatlami mavjud, ammo ishlov berish va payvandlash paytida bu plyonka shikastlanishi yoki zaiflashishi mumkin, bu esa faol metall substratni ochib qo'yadi.
Passivatsiya bilan ishlov berish kimyoviy usullar orqali sirt ifloslantiruvchi moddalarni faol ravishda yo'q qiladi va xrom va kislorod o'rtasidagi reaksiyani kuchaytirib, to'liq, bir xil va mahkam yopishgan passivatsiya plyonkasini hosil qiladi, bu uning korroziyaga chidamliligining asosiy kafolati hisoblanadi.
Yuzaki ifloslantiruvchi moddalarni olib tashlash
Zanglamaydigan po'latni ishlab chiqarish va o'rnatish jarayonida ba'zi metall ifloslantiruvchi moddalar uning yuzasiga singib ketishi yoki yopishishi mumkin. Bu ifloslantiruvchi moddalar zang dog'lari yoki chuqurchalar paydo bo'lishiga olib kelishi mumkin.
Passivatsiya bilan ishlov berish bu heterojen ifloslantiruvchi moddalarni tuzlash kabi bosqichlar orqali samarali ravishda eritadi va yo'q qiladi, sirt kimyoviy tarkibini bir xil qiladi va sirt ifloslantiruvchi moddalar tufayli kutilmagan korroziya shikastlanishiga duch kelmasligini ta'minlaydi.
Korroziyaga chidamliligini oshirish
Zanglamaydigan po'latning eng xavfli ishdan chiqish usullaridan biri bu lokal korroziya, masalan, chuqurchalar korroziyasi. Passivatsiya bilan ishlov berish sirt oksidi plyonkasining kimyoviy tarkibi va tuzilishini optimallashtirish orqali plyonkaning korroziv ionlarning kirib borishiga chidamliligini sezilarli darajada oshiradi.
Yuqori sifatli passivatsiya plyonkasi materiallarning chuqurchaga tushish potentsialini sezilarli darajada oshirishi va kimyoviy muhandislik, dengiz yoki oziq-ovqat mahsulotlarini qayta ishlash kabi muhitlarda uskunalarning xizmat muddatini uzaytirishi mumkin.
Mahsulot tozaligini yaxshilash
Oziq-ovqat mahsulotlarini qayta ishlash, farmatsevtika, biotexnologiya va yarimo'tkazgichlar kabi sohalarda uskunalarning yuzasi nafaqat korroziyaga chidamli bo'lishi, balki nihoyatda toza va ifloslanishdan xoli bo'lishi kerak.
Passivatsiya jarayoni inert va silliq sirt yaratishi mumkin, bu mahsulotning ifloslanishiga yoki kimyoviy reaksiyalarga kirishishiga yo'l qo'ymaydi. Shu bilan birga, bu sirtni tozalash va dezinfeksiya qilish osonroq, qat'iy gigiena va tozalik standartlariga javob beradi.
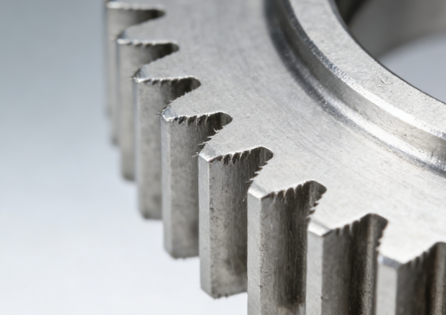
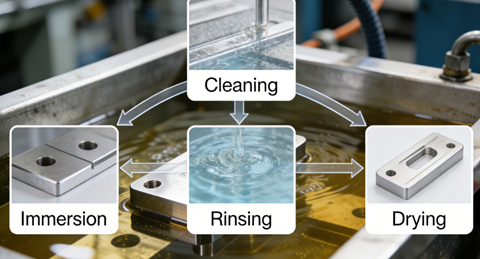
Zanglamaydigan po'latdan yasalgan qismlarni passivlashtirish bo'yicha bosqichma-bosqich ko'rsatmalar
tozalash
Tozalash odatda ishqoriy tozalash vositalari yoki organik erituvchilardan foydalanish bilan boshlanadi va keyin keyingi kislota bilan ishlov berish uchun toza va faollashtirilgan sirtni ta'minlash uchun uni toza suv bilan yaxshilab chayish kerak.
Tozalashning maqsadi qismlar yuzasidan barcha organik ifloslantiruvchi moddalar va noorganik zarrachalarni to'liq olib tashlashdir. Agar tozalash puxta bajarilmasa, ifloslantiruvchi moddalar kislotali vannada to'siq hosil qiladi, bu esa notekis passivatsiya reaksiyalariga va hatto ifloslantiruvchi moddalar ostida korroziya nuqtalarining paydo bo'lishiga olib keladi.
Kislota vannasi
To'liq tozalashdan so'ng, zanglamaydigan po'latdan yasalgan qismlar to'liq ma'lum bir kislota eritmasiga, odatda nitrat kislotaga yoki nitrat kislota va xrom kislotasi aralashmasiga botiriladi.
Kislota eritmasi qismlar yuzasida temir zarralari va boshqa metall ifloslantiruvchi moddalarni eritishi mumkin. Kislota eritmasining oksidlanish ta'siri orqali zanglamaydigan po'lat yuzasidagi ba'zi temir elementlari eriydi, xromga boy qatlamni ochib beradi va uning kislorod bilan birikishiga imkon beradi, shu bilan uning yuzasida zich va bir xil xrom oksidi passivatsiya himoya plyonkasining hosil bo'lishini faol ravishda rag'batlantiradi.
Durulama
Kislota vannasi bilan ishlov berilgandan so'ng, qismlar yuzasida kislota suyuqligi va erigan metall ionlari qoladi. Agar qoldiq kislota eritmasi to'liq olib tashlanmasa, u metall bilan reaksiyaga kirishishda davom etadi, bu esa korroziyaga olib keladi va yangi hosil bo'lgan passivatsiya plyonkasiga zarar yetkazadi, bu esa passivatsiya effektiga jiddiy ta'sir qiladi.
Chayishning maqsadi bu qoldiq kimyoviy moddalarni tez va to'liq zararsizlantirish va olib tashlashdir. Odatda, u avval toza suv bilan kuchli chayiladi, so'ngra nihoyat deionizatsiyalangan suv yoki yuqori tozalikdagi suv bilan chayiladi.
Quritish
Yaxshilab chayilgan qismlar darhol yaxshilab quritilishi kerak. Quritish toza va ifloslanmagan muhitda amalga oshirilishi kerak. Odatda, qismlar to'liq quruq va ikkilamchi ifloslanishga duchor bo'lmasligi uchun issiq havoda quritish uchun quritish pechi ishlatiladi.
Quritishning maqsadi qismlar yuzasi va yoriqlaridan barcha namlikni butunlay olib tashlashdir. Agar qoldiq namlik bo'lsa, saqlash yoki tashish paytida mahalliy nam muhit chuqurchalar yoki zanglashga olib kelishi mumkin.
Tez-tez passivatsiya xatolari va ulardan qanday qochish kerak
To'liq bo'lmagan tozalash
Passivatsiyadan oldin tozalash juda muhim bosqichdir. Agar passivatsiyadan oldin qismlar yuzasida yog ', barmoq izlari yoki ishlov berish qoldiqlari qolsa, bu ifloslantiruvchi moddalar metall yuzasi va kislotali vannadagi kislota eritmasi o'rtasidagi bir tekis aloqaga xalaqit beradi. Bu passivatsiya plyonkasining to'liq shakllanmaganligiga, notekis qalinlikka va hatto ifloslantiruvchi moddalar ostida yashirin korroziya boshlang'ich nuqtalarining paydo bo'lishiga olib keladi.
- Tegishli yog'sizlantiruvchi vositalar va jarayonlardan foydalaning, tozalagandan keyin yuving va tekshiring.
Noto'g'ri kislotali vanna nazorati
Agar kislota eritmasining konsentratsiyasi juda past yoki juda yuqori bo'lsa, harorat jarayon oralig'idan oshib ketsa yoki ivitish vaqti yetarli bo'lmasa yoki juda uzoq bo'lsa, bularning barchasi passivatsiya plyonkasining sifatining yomonlashishiga yoki hatto korroziyaga olib kelishi mumkin, bu esa substratga zarar yetkazishi mumkin.
- Muayyan materiallar uchun standartlarga yoki yetkazib beruvchilar tomonidan taqdim etilgan jarayon spetsifikatsiyalariga qat'iy rioya qiling, tasdiqlangan kislota eritmasi formulalaridan foydalaning va asboblar orqali vannaning harorati, konsentratsiyasi va vaqtini qat'iy kuzatib boring va nazorat qiling.
Noto'g'ri yuvish
Kislota vannasidan so'ng, agar qismlar oddiy jo'mrak suvi bilan yuvilsa yoki chayish vaqti yetarli bo'lmasa va suv oqimi to'liq bo'lmasa, kislota eritmasi va erigan metall ionlari sirtda va yoriqlarda qoladi. Bu qoldiqlar quriganidan so'ng, yuqori darajada korroziyaga uchragan tuzlarni hosil qiladi, bu esa saqlash va ishlatish paytida yangi korroziyaga olib kelishi va passivatsiya effektini susaytirishi mumkin.
- Darhol bir nechta yaxshilab chayishni amalga oshiring va nihoyat, oxirgi chayish uchun deionlangan suv yoki yuqori tozalikdagi suvdan foydalanish kerak.
Noto'g'ri saqlash
Qismlar passivatsiya qilingan va quritilganidan so'ng, agar operatorlar qismlarning yuzasiga qo'llari bilan to'g'ridan-to'g'ri tegsa yoki ularni xlorid ionlari yoki sanoat ifloslantiruvchi moddalari bo'lgan nam muhitda saqlasa va tashsa, yangi hosil bo'lgan passivatsiya plyonkasi jiddiy shikastlanadi.
- Passivatsiyalangan qismlar toza qo'lqop yoki asboblar bilan ishlov berilishi va quruq, toza va ifloslanmagan muhitda saqlanishi kerak. Yuqori talabga ega ilovalar uchun tegishli qadoqlash himoyasini ta'minlash tavsiya etiladi.
Tasdiqlashning yo'qligi
Yana bir keng tarqalgan xato - passivatsiya qilingan mahsulotga sifat tekshiruvini o'tkazmaslik. Passivatsiya plyonkasining sifati va yaxlitligini faqat uning tashqi ko'rinishiga qarab baholab bo'lmaydi.
- Tekshirish sinovlari standartlarga muvofiq amalga oshirilishi kerak, masalan, erkin temir qoldiqlarini tekshirish uchun mis sulfat titrlash usulidan foydalanish. Shu bilan birga, jarayonning izlanishini va izchilligini ta'minlash uchun butun passivatsiya jarayonining parametrlari va sinov natijalari batafsil qayd etilishi kerak.
Passivatsiya va boshqa davolash usullari: Elektropollash va anodlash
Asosiy maqsad va tamoyil
- Passivatsiyakorroziyaga chidamliligini oshirishi mumkin. Bu sof kimyoviy jarayon. Sirtdagi erkin temir xrom oksidi himoya plyonkasining hosil bo'lishini rag'batlantirish uchun kislota eritmasi bilan olib tashlanadi, ammo bu plyonka juda yupqa va qismlarning jismoniy o'lchamlarini yoki ko'rinishini o'zgartirmaydi.
- Elektrolitik polishingBu elektrokimyoviy jarayon bo'lib, uning asosiy qismi mikroskopik tekislash va sirtni abrazivlashdan iborat. Elektr tokining ta'sirida metall yuzasidagi mikroskopik chiqishlar tanlab eritilib, silliq va yorqin effektga erishiladi va shu bilan birga korroziyaga chidamlilikni ham yaxshilash mumkin.
- Anodizingasosan alyuminiy va uning qotishmalari uchun ishlatiladi va elektrokimyoviy konversiya jarayonidir. Yadro alyuminiy oksidi keramikasining qalin va g'ovakli qatlamini hosil qilishdan iborat bo'lib, u mukammal aşınma qarshiligi va korroziyaga chidamliligini ta'minlaydi va muhrlash va bo'yash orqali dekorativ ko'rinishga erishishi mumkin.
Substratga ta'siri
- Passivatsiyaqismlarning o'lchamini, pürüzlülüğünü yoki tashqi ko'rinishini deyarli o'zgartirmaydi. U faqat sirt kimyoviy xususiyatlarini o'zgartiradi va shuning uchun aniq o'lchamlarni saqlashi kerak bo'lgan yuqori aniqlikdagi qismlar uchun mos keladi.
- Elektrolitik polishingoz miqdordagi materialni olib tashlashi, sirt pürüzlülüğünü sezilarli darajada kamaytirishi, mikroskopik nuqsonlarni bartaraf etishi va oynaga o'xshash yaltiroqlikni hosil qilishi mumkin.
- Anodizingmaterialning sirt qatlamining qalinligini sezilarli darajada oshirishi mumkin, bir necha mikrometrdan yuz mikrometrgacha. Ushbu oksid plyonkasi tashqi tomondan o'stiriladi, bu esa qismlarning o'lchamini biroz oshiradi va u juda yuqori qattiqlik va yaxshi aşınma qarshiligiga ega.
Materiallar doirasi
- Passivatsiyaasosan zanglamaydigan po'latga qo'llaniladi va passivatsiya plyonkasini hosil qilish uchun materialning o'zida xrom miqdoriga tayanadi.
- Elektrolitik polishingasosan zanglamaydigan po'latga qo'llaniladi va u mis, nikel, titan va ba'zi alyuminiy qotishmalarida ham qo'llaniladi, ammo materiallarning elektr o'tkazuvchanligi uchun talablar mavjud.
- Anodizingdeyarli faqat alyuminiy va alyuminiy qotishmalari uchun ishlatiladi va alyuminiy materiallari uchun eng keng tarqalgan sirtni qayta ishlash usullaridan biridir.
Asosiy ishlash
- Passivatsiyakimyoviy korroziya va chuqurchalarga chidamlilikni maksimal darajada oshirishga, ayniqsa xloridlar kabi qattiq muhitlarda e'tibor qaratadi. Uning asosiy qiymati kimyoviy barqarorlikda.
- Elektrolitiksayqallash, korroziyaga chidamliligini oshirish bilan birga, sirt yopishishini kamaytirish, tozalikni va estetikani yaxshilashga ko'proq e'tibor qaratadi. Uning yuzasi nihoyatda silliq va zarrachalar va bakteriyalarga yopishishga moyil emas va ko'pincha yuqori tozalik sanoatida qo'llaniladi.
- AnodizingAjoyib aşınma qarshiligi, korroziyaga chidamliligi va izolyatsiyasini ta'minlaydi. Uning g'ovakli tuzilishi moylash materiallarini saqlashi yoki bo'yoqlarni adsorblashi mumkin, shu bilan funksionallik va bezakni birlashtiradi.
Qo'llash sohalari
- Passivatsiyatibbiy implantlar, oziq-ovqat mahsulotlarini qayta ishlash uskunalaridan tortib, kema qismlari va umumiy sanoat mahkamlagichlarigacha keng qo'llanilish doirasiga ega. U zanglamaydigan po'latning barqarorligini talab qiladigan har qanday joyda ishlatilishi mumkin.
- Elektrolitik polishingyarimo'tkazgichli gofret armaturalari, farmatsevtika quvurlari, oziq-ovqat va ichimliklar uskunalari, yuqori darajadagi me'moriy bezaklar va tibbiy asboblar kabi yuqori tozalik va gigienik jihatdan sezgir sohalarda keng qo'llaniladi.
- Anodizingalyuminiy komponentlari uchun standart jarayon bo'lib, odatda iste'molchi elektronikasi korpuslarida, avtomobil g'ildiraklarida, me'moriy profillarda, aerokosmik qismlarda va tashqi jihozlarda uchraydi.
AZanglamaydigan po'lat uchun passivatsiya qo'llanilishi
tibbiy moslamalar
Jarrohlik asboblari, stomatologik asboblar va jarrohlik uskunalari passivatsiya bilan ishlov berilishi kerak. Passivatsiya ishlov berishdan qolgan metall ifloslantiruvchi moddalarni butunlay olib tashlashi va suyuqlik korroziyasiga chidamliligini sezilarli darajada oshirishi mumkin.
Metall ionlarining cho'kishi inson to'qimalarida toksik yoki allergik reaktsiyalarni keltirib chiqarishining oldini olish va asboblarning biomoslik standartlariga javob berish uchun osongina va to'liq sterilizatsiya qilinishini ta'minlash.
Oziq-ovqat mahsulotlarini qayta ishlash uskunalari
Oziq-ovqat sanoatida passivatsiya bilan ishlov berish quvurlar, baklar va konveyer lentalari kabi zanglamaydigan po'latdan yasalgan uskunalar uchun standart jarayondir. Asosiy maqsad uskunaning kislotali ovqatlar, tuzlar yoki tozalash kimyoviy moddalari bilan aloqa qilganda korroziyaga uchrashining oldini olish, oziq-ovqat mahsulotlarining korroziya mahsulotlari bilan ifloslanishining oldini olish va ta'm va xavfsizlikni ta'minlashdir.
Shu bilan birga, passivatsiya natijasida hosil bo'lgan silliq sirt oziq-ovqat qoldiqlari va mikroorganizmlarning yopishishiga moyil emas, bu esa uni tozalash va dezinfektsiya qilishni osonlashtiradi hamda qat'iy gigiena qoidalariga rioya qiladi.
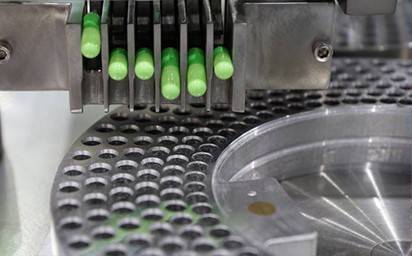
Farmatsevtika va biotexnologiya
Farmatsevtika sanoati ishlab chiqarish uskunalarining tozaligi va kimyoviy qarshiligiga juda yuqori talablarni qo'yadi.
Passivatsiya bilan ishlov berish dori tarkibiy qismlari va metallar o'rtasidagi reaksiyani samarali ravishda oldini oladi, yuqori harorat va yuqori bosimli sterilizatsiya paytida yoki turli kislotalar, ishqorlar va erituvchilar bilan aloqa qilganda uskunaning korroziya xavfini yo'q qiladi.
Eng muhimi, passivatsiya juda toza va faol bo'lmagan sirtni yaratadi, bu mikroorganizmlarning o'sishini va metall zarrachalarining to'kilishini maksimal darajada kamaytiradi, bu preparatning sofligi va sifatini ta'minlaydi.
Dengiz va kimyoviy
Yuqori tuzli dengiz suvi, nam atmosfera yoki kema qismlari, dengiz platformasi uskunalari, nasoslar va quvurlar kabi kuchli korroziyali kimyoviy muhitlarga duchor bo'lgan zanglamaydigan po'latdan yasalgan komponentlar passivatsiya qilinishi kerak.
Passivatsiya plyonkalari o'ta og'ir muhitlarda uskunalarning xizmat muddatini va ishonchliligini sezilarli darajada uzaytirishi, texnik xizmat ko'rsatish xarajatlarini va potentsial xavfsizlik xavflarini kamaytirishi mumkin.
Yarimo'tkazgichli
Yarimo'tkazgich chiplarini ishlab chiqarishda, fotovoltaik sanoatida va aniq asboblarda, gaz tashish yoki kimyoviy suyuqlikni qayta ishlash bilan bog'liq barcha ultra yuqori toza zanglamaydigan po'lat tizimlari yuqori standartli passivatsiyadan o'tishi kerak.
Asosiy maqsad metall ionlarining ultra toza muhitni ifloslanishiga yo'l qo'ymaslik va tizimning ichki devorlari mutlaqo silliq bo'lishini ta'minlash, mahsulotning yuqori hosildorligini va jarayonning barqarorligini saqlab qolishdir.
Arxitektura ilovasi
Ko'plab yuqori sifatli iste'mol tovarlari va qurilish komponentlari ham chidamliligi va estetik jozibasini oshirish uchun passivatsiya jarayonidan o'tadi. Masalan, yuqori darajadagi oshxona anjomlari, soatlar uchun korpuslar, binolarning tashqi mahkamlagichlari va tashqi haykallar.
Passivatsiya kundalik foydalanish paytida yoki ochiq havoda zang dog'lari yoki korroziyaning paydo bo'lishining oldini oladi, buyumlarni uzoq vaqt davomida yorqin va yangi saqlaydi.
NOBLE: Professional zanglamaydigan po'latdan yasalgan passivatsiya ishlab chiqaruvchisi
NOBLE zanglamaydigan po'latdan passivatsiya xizmati - bu sizning zanglamaydigan po'latdan yasalgan komponentlaringizning korroziyaga chidamliligi va uzoq umr ko'rishini maksimal darajada oshirish uchun mo'ljallangan ixtisoslashgan kimyoviy ishlov berish jarayoni. Biz izchil va ishonchli natijalarni ta'minlash uchun sanoatning yetakchi standartlariga amal qilamiz.
Xizmat ifloslantiruvchi moddalarni olib tashlash uchun puxta oldindan tozalash, tabiiy xrom oksidi qatlamini yaxshilash uchun nazorat ostida kislotali vanna bilan ishlov berish, yuqori toza suv bilan qattiq chayish va toza muhitda yakuniy quritishni o'z ichiga oladi. Shuningdek, biz samaradorlikni tasdiqlash uchun tuz purkagich yoki mis sulfat sinovi kabi ixtiyoriy sifatni tekshirish sinovlarini taqdim etamiz.
FAQ
Agar zanglamaydigan po'lat allaqachon "zanglamaydigan" bo'lsa, nima uchun passivatsiya zarur?
Zanglamaydigan po'lat tarkibida korroziyaga chidamlilik uchun xrom mavjud bo'lsa-da, ishlov berish, payvandlash yoki ishlov berish ifloslantiruvchi moddalarni singdirishi yoki himoya qatlamiga zarar yetkazishi mumkin. Passivatsiya bu oksid plyonkasini faol ravishda tiklaydi va mustahkamlaydi, bir xil himoyani ta'minlaydi va zang yoki chuqurchalar kabi mahalliy korroziyaning oldini oladi.
Zanglamaydigan po'latdan passivatsiya nima?
Passivatsiya - bu zanglamaydigan po'latning tabiiy korroziyaga chidamliligini oshiradigan elektrolitik bo'lmagan kimyoviy jarayon. U sirt ifloslantiruvchi moddalarni (masalan, erkin temirni) yo'q qiladi va yupqa, himoya xrom oksidi qatlamining hosil bo'lishiga yordam beradi, bu esa po'latni korroziy muhitda yanada inert va bardoshli qiladi.
Barcha zanglamaydigan po'lat navlarini passivlashtirish mumkinmi?
Ko'pgina xromga boy navlar (masalan, 300 va 400 seriyalari) passivlashtirilishi mumkin. Biroq, natijalar qotishma tarkibiga bog'liq. 304 va 316 kabi ostenit navlari juda yaxshi javob beradi, martensit yoki kam xromli navlar esa baholashni talab qilishi mumkin.
Passivatsiya qismlarning o'lchamlarini yoki tashqi ko'rinishini o'zgartiradimi?
Yo'q. Passivatsiya - bu faqat sirt kimyosiga ta'sir qiluvchi mikroskopik kimyoviy jarayon. U elektrokaplama yoki silliqlash kabi jarayonlardan farqli o'laroq, muhim materialni olib tashlamaydi, o'lchamlarini o'zgartirmaydi yoki qismning vizual ko'rinishini o'zgartirmaydi.
Passivatsiyani qanday standartlar boshqaradi?
Umumiy standartlarga ASTM A967 (tijorat/sanoat), AMS 2700 (aerokosmik/harbiy) va ISO 16048 (xalqaro) kiradi. Bu standartlar izchil va ishonchli natijalarni ta'minlash uchun usullar, sinovlar va qabul qilish mezonlarini belgilaydi.






