
Nima bu Ekstruzion kalıplama?
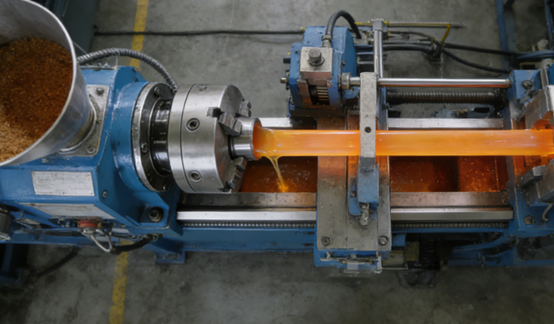
Ekstruziya qoliplash samarali va keng qo'llaniladigan ishlab chiqarish jarayonidir. Asosiy printsip qizdirilgan, yumshatilgan yoki eritilgan xom ashyoni mashina bunkeriga quyishdir. Material ekstruder bochkasida aylanuvchi vint yordamida kuchli oldinga suriladi. Bu jarayon davomida tashqi isitish va vintlarni kesish natijasida hosil bo'ladigan issiqlik tufayli material to'liq plastiklashadi va eritiladi.
Bir xil eritma vint bosimi ostida ma'lum bir teshik shakliga ega qolipdan o'tishga majbur bo'ladi. Qolip boshidan uzluksiz ravishda siqib chiqarilgan material, xuddi tish pastasi naychasidan siqib chiqarilgan tish pastasi kabi, qolip teshigiga mos keladigan qat'iy ko'ndalang kesim shakliga ega bo'ladi. Siqib chiqarilgan profillar sovutiladi va shakllantiriladi, so'ngra tortish moslamasi yordamida tekislanadi va kerakli uzunlikka kesiladi, natijada qat'iy ko'ndalang kesim shakllariga ega uzluksiz mahsulotlar olinadi.
Ekstruziya qoliplash qanday ishlaydi?
Materiallar qo'shish
Plastik granulalar yoki kukun ekstruderning bunkeriga quyiladi va ekstruder bochkasiga doimiy va barqaror ravishda quyiladi. Gravitatsiya ta'sirida xom ashyo bochkaga tushadi va aylanadigan vint bilan ushlanadi. Vintning aylanishi nafaqat materialni oldinga olib boradi, balki uni dastlab siqib, qizdira boshlaydi, keyingi eritish bosqichiga tayyorlanadi.
Materialni eritish
Material vint yordamida bochkada oldinga surilganda, u kuchli qiziydi va qirqiladi. Issiqlik bochkaning tashqi tomoniga o'ralgan elektr isitish bobinlaridan kelib chiqadi, ular bochkani materialning erish nuqtasidan yuqori aniq haroratgacha qizdiradi.
Materialning o'zi tor vintli rezbalar va barrel devori orasidagi ulkan siljish va ishqalanish kuchiga duchor bo'ladi. Bu mexanik energiyalar issiqlikka aylanadi, natijada material ichkaridan to'liq va bir tekisda yopishqoq suyuqlikka aylanadi. Bu jarayon "plastiklashtirish" deb ataladi.
Bosim
Eritilgan material vint bosimi ostida tezda siqiladi. Ushbu bosqichning maqsadi eritmadagi pufakchalarni yo'q qilish, mavjud bo'lishi mumkin bo'lgan har qanday pigmentlar yoki qo'shimchalarni aralashtirish va qolipdan o'tishdan oldin eritmaning yopishqoqligi, harorati va bosimi to'liq bir xil va barqaror holatga kelishini ta'minlash, bu esa yuqori sifatli ekstruziya uchun poydevor qo'yishdir.
Shakllash
To'liq gomogenlangan yuqori haroratli eritma vint tomonidan doimiy ravishda qo'llaniladigan kuchli bosim ostida barrelning old uchiga o'rnatilgan qolip orqali siqib chiqariladi. Qolipning ichki oqim kanallari aniq loyihalashtirilgan va sayqallangan bo'lib, ularning teshiklarining shakli yakuniy mahsulotning ko'ndalang kesim profilini belgilaydi.
Dumaloq naycha, murakkab ichi bo'sh profil yoki yassi varaq bo'ladimi, eritma qolipdan oqib o'tganda, u qolipning ichki teshigining shaklini aniq ko'rsatadi va amorf eritmadan ma'lum bir profilga o'tishni yakunlaydi.
sovutish
Qolipdan chiqarilgan profillar darhol sovutilishi va qattiqlashishi kerak. Mahsulotga qarab, sovutish usullari har xil bo'ladi: quvurlar yoki profillar ko'pincha sovuq suv bilan to'ldirilgan suv idishlari orqali sovutiladi; Plitalar uchun sovuq rulonlar to'plamidan foydalanish mumkin.
Sovutish tizimi mahsulotning tez shakllanishini ta'minlash, uning osilib qolishi yoki burilishini oldini olish hamda aniq o'lchamlari va shaklini saqlab qolish uchun samarali va bir xil bo'lishi kerak.
Chiqib ketish
Profil soviganidan va qotib qolgandan so'ng, uni qolip teshigidan doimiy tezlikda tortib olish kerak va bu vazifa tortish moslamasi orqali amalga oshiriladi.
Tortish moslamalari odatda bir yoki bir nechta juft izlar yoki roliklar bo'lib, ular mahsulotni yumshoq, ammo mahkam ushlab turadi va silliq tortish kuchini ta'minlaydi. Mahsulot to'planishining yoki haddan tashqari cho'zilishining oldini olish uchun bu tortish kuchi vintning ekstruziya tezligi bilan mukammal sinxronlashtirilishi kerak. Nihoyat, uzluksiz ekstruziya qilingan mahsulotlar kesish stantsiyasiga yuboriladi, u yerda ular tayyor mahsulotlarni olish uchun oldindan belgilangan uzunlikka muvofiq arra pichoqlari yoki kesish mashinalari tomonidan avtomatik ravishda kesiladi.
Ekstruziya qoliplashda ishlatiladigan keng tarqalgan materiallar qanday?
Polietilen (PE)
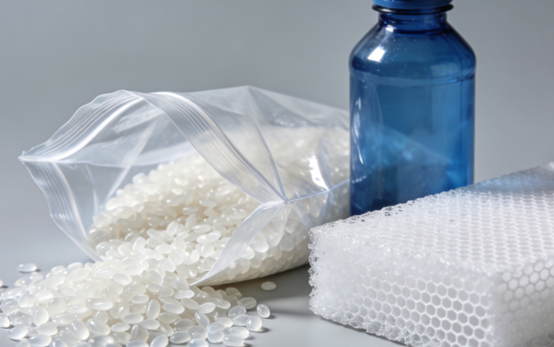
Polietilen eng ko'p ishlatiladigan ekstruziyalangan plastmassalardan biri bo'lib, asosan yuqori zichlikdagi polietilen va past zichlikdagi polietilenga bo'linadi.
Yuqori zichlikdagi polietilen yuqori mustahkamlik va kimyoviy qarshilikka ega bo'lib, ko'pincha suv quvurlari, gaz quvurlari va katta idishlar ishlab chiqarishda qo'llaniladi. Past zichlikdagi polietilen yumshoqroq va shaffofroq bo'lib, ko'pincha plyonkalar, plastik paketlar va sim izolyatsiya qatlamlarini tayyorlash uchun ishlatiladi. Uning ajoyib suyuqligi va ishlov berish barqarorligi uni yuqori tezlikda ekstruziya ishlab chiqarish uchun juda mos qiladi.
Polivinilxlorid (PVX)
Polivinilxlorid ko'p funksiyali material bo'lib, uning qattiqligini qo'shimchalar yordamida sozlash mumkin.
Qattiq polivinilxlorid yuqori mustahkamlik va korroziyaga chidamlilikka ega bo'lib, qurilish sanoatida eshik va deraza profillari, quvurlar va pollarda keng qo'llaniladi. Yumshoq polivinilxlorid egiluvchan bo'lib, ko'pincha sim va kabel qoplamalarida, shlanglarda va suv o'tkazmaydigan membranalarda qo'llaniladi.
Polivinilxlorid parchalanish va zararli gazlar hosil bo'lishining oldini olish uchun ishlov berish paytida aniq haroratni nazorat qilishni talab qiladi.
Polipropilen (PP)
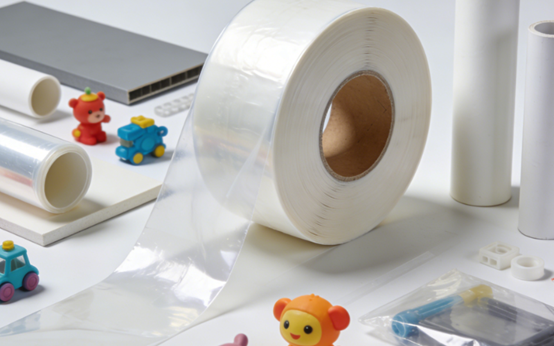
Polipropilen ajoyib issiqlikka chidamlilik va kimyoviy barqarorlikka ega va uning zichligi nisbatan past. U ko'pincha oziq-ovqat qadoqlash idishlari, avtomobil qismlari va saqlash qutilari va dasturxon kabi uy-ro'zg'or buyumlarini ishlab chiqarishda ishlatiladi.
Polipropilenni ekstruziya qilish jarayoni nisbatan yuqori erish haroratini talab qiladi, ammo uning qisqarish tezligi nisbatan yuqori. Shuning uchun sovutish va shakllantirish bosqichida o'lchovli barqarorlik va deformatsiyani nazorat qilishga alohida e'tibor qaratish kerak.
Polistirol (PS)
Polistirol umumiy maqsadli polistirol va yuqori ta'sirga chidamli polistirolga bo'linadi. Umumiy maqsadli polistirol shaffof va nisbatan mo'rt bo'lib, ko'pincha bir martalik dasturxon, CD qutilari va displey stendlarini tayyorlash uchun ishlatiladi. Yuqori ta'sirga chidamli polistirol, mustahkamligi oshgani sababli, ko'pincha muzlatgichlarning ichki qoplamasi va o'yinchoqlarning tashqi qobig'i sifatida ishlatiladi.
Polistirolni ekstruziya qilishda uning erish kuchi nisbatan past ekanligini va qalin devorli yoki murakkab ichi bo'sh profillar ishlab chiqarish uchun mos emasligini ta'kidlash kerak.
Akrilonitril butadien stirol (ABS)
ABS qatroni mustahkamlik, chidamlilik va sirt porlashini birlashtiradi va muhandislik plastmassasi hisoblanadi. U asboblar panellari, maishiy texnika korpuslari va Lego g'ishtlari kabi avtomobil qismlarida keng qo'llaniladi.
ABS ekstruziya qilinganda, uning kuchli gigroskopikligi tufayli quritish sharoitlari qat'iy nazorat qilinishi kerak. Qoldiq namlik ishlov berish paytida mahsulot yuzasida pufakchalar yoki kumush chiziqlar paydo bo'lishiga olib kelishi mumkin, bu esa tayyor mahsulot sifatiga ta'sir qiladi.
Termoplastik elastomerlar (TPE)
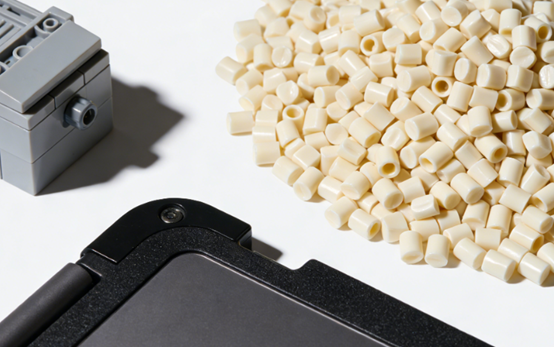
Termoplastik elastomerlar kauchukning elastikligiga va plastmassaning qayta ishlash qobiliyatiga ega va vulkanizatsiyasiz ekstruziya orqali hosil bo'lishi mumkin. U odatda muhrlovchi chiziqlar, shlanglar, tutqichlar va sport anjomlarida qo'llaniladi.
Termoplastik elastomer materiallari ekstruziya paytida haroratga sezgir. Haddan tashqari yuqori haroratlar parchalanishga olib kelishi mumkin, haddan tashqari past haroratlar esa suyuqlikka ta'sir qilishi mumkin. Shuning uchun mahsulotning ishlashini ta'minlash uchun aniq haroratni boshqarish tizimi talab qilinadi.
Ekstruziya qoliplashning afzalliklari nimada?
Yuqori samaradorlik
Ekstruziya qoliplash 24 soat davomida uzluksiz ishlab chiqarishga erishishi mumkin. Xom ashyoni kiritishdan tortib, yakuniy mahsulotni kesishgacha bo'lgan butun jarayon to'liq avtomatlashtirilgan bo'lib, juda yuqori ishlab chiqarish samaradorligiga ega. U, ayniqsa, uzun o'lchamli profillar, quvurlar, plitalar va boshqalarni ishlab chiqarish uchun juda mos keladi. Inyeksion qoliplashdan farqli o'laroq, u qolipni ochish va yopishning takroriy sikllaridan o'tishi shart emas. Shuning uchun, ekstruziya qoliplashning birlik vaqtiga to'g'ri keladigan ishlab chiqarish hajmi katta bo'lib, uni keng ko'lamli standartlashtirilgan mahsulotlar ishlab chiqarish uchun mos qiladi.
Ishlab chiqarishning past narxi
Ekstruziya qoliplash yuqori ishlab chiqarish tezligiga ega uzluksiz jarayon bo'lib, u uskunalar va energiyaning birlik sarfini kamaytiradi. Qolip tuzilishi nisbatan sodda va qolip narxi in'ektsion qoliplash va boshqa jarayonlarga qaraganda ancha past. Shu bilan birga, xom ashyodan foydalanish darajasi yuqori va chiqindi materiallar maydalanishi, to'g'ridan-to'g'ri qayta ishlanishi va qayta ishlatilishi mumkin, bu esa material narxini yanada kamaytiradi.
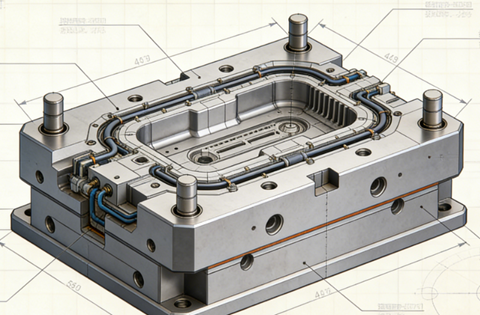
Yuqori shakl moslashuvchanligi
Ekstruziya qoliplash turli xil qolip teshiklari turlarini o'zgartirish orqali turli xil murakkab va doimiy kesimli uzluksiz profillarni, masalan, ichi bo'sh, ko'p bo'shliqli va maxsus shaklli profillarni ishlab chiqarishi mumkin. Mahsulotning qalinligi, kengligi va shakli faqat qolipga va undan keyingi yordamchi mashinalarga mos ravishda sozlanishi kerak, bu juda moslashuvchan.
Keng material mosligi
Ekstruziya qoliplash termoplastiklarning aksariyat qismiga qo'llaniladi va ba'zi termoset plastmassalar, kauchuk, oziq-ovqat xom ashyosi, metallar va boshqalar uchun ham ishlatilishi mumkin. Jarayon parametrlarini sozlash orqali turli reologik xususiyatlarga ega materiallar moslashtirilishi mumkin.
Doimiy mahsulot sifati
Ekstruziya qoliplash barqaror jarayon sharoitida uzunlik yo'nalishi bo'yicha yuqori darajada izchil o'lchamlarga va fizik xususiyatlarga ega mahsulotlarni ishlab chiqarishi mumkin. Ekstruziya jarayonida eritma yaxshilab aralashtirish, siqish va gomogenizatsiyadan o'tadi, natijada mahsulot zich ichki tuzilishga, choklarning yo'qligiga va ishonchli ishlashga ega bo'ladi.
Yuqori jarayonlar integratsiyasi
Ekstruziya qoliplash ishlab chiqarish liniyasi "bir qatorli qoliplash" ga erishish uchun bir nechta keyingi jarayonlarni qulay tarzda birlashtirishi mumkin. Masalan, ekstruziya paytida onlayn bosib chiqarish, kabartma va laminatsiya bir vaqtning o'zida amalga oshirilishi mumkin yoki uni to'g'ridan-to'g'ri quyi oqimdagi shakllantirish va payvandlash uskunalariga ulash mumkin, bu esa oraliq bo'g'inlar va ikkilamchi ishlov berishga bo'lgan ehtiyojni kamaytiradi.
Cheklovlar va qiyinchiliklar Ekstruzion kalıplama
Mahsulot shakli cheklovlari
Ekstruziya qoliplash asosan faqat doimiy kesim shakllariga ega uzluksiz profillarni ishlab chiqarishi mumkin. U uzunlik yo'nalishi bo'yicha kesim o'zgarishiga ega yoki murakkab uch o'lchovli tuzilmalarga ega mahsulotlarni ishlab chiqara olmaydi. Ushbu turdagi mahsulot in'ektsion qoliplash kabi boshqa jarayonlarga tayanadi.
O'lchov aniqligi muammolari
Material erigan holatdan sovutish va shakllantirishgacha issiqlik kengayishi va qisqarishiga uchraydi va sovutish bir xilligi va tortishish barqarorligi kabi bir qancha omillar ta'sirida bo'ladi. Mahsulotning butun uzunlik yo'nalishi bo'yicha yuqori o'lchovli aniqligi va shakl barqarorligini saqlab qolish juda qiyin va jarayonni boshqarish va qolip dizayniga qo'yiladigan talablar juda qat'iy.
Yuqori material talablari
Ekstruziya qoliplash materiallarning termal barqarorligi, erish kuchi va suyuqligi uchun ma'lum talablarga ega. Masalan, yuqori haroratga sezgir bo'lgan ba'zi materiallar bochkada qolib ketganda parchalanishi mumkin. Erish kuchi past bo'lgan materiallar qolipdan chiqqandan keyin o'z shaklini saqlab qolmasligi va cho'kib ketishi yoki sinishi mumkin.
Dastlabki investitsiyalar
Ekstruziya qoliplashda bitta qolip to'plamining narxi nisbatan past bo'lsa-da, to'liq ekstruziya ishlab chiqarish liniyasi uchun umumiy boshlang'ich investitsiya nisbatan yuqori. Bundan tashqari, har safar mahsulot yoki qolip o'zgartirilganda, vaqt talab qiladigan jarayon parametrlarini sozlash va material isrof bo'lishi talab etiladi, bu esa kichik partiyali ishlab chiqarishni iqtisodiy jihatdan foydali emas qiladi.
Yuqori jarayonlarni boshqarish murakkabligi
Ekstruziya uzluksiz dinamik muvozanat jarayonidir. Harorat, bosim va vint tezligi kabi ko'plab parametrlar bir-biri bilan bog'liq va aniq muvofiqlashtirilishi kerak. Har qanday parametrdagi eng kichik tebranish ham yakuniy mahsulotning o'lchamiga, tashqi ko'rinishiga yoki mexanik xususiyatlariga ta'sir qilishi mumkin, bu esa operatorlarning tajribasiga va avtomatik boshqaruv tizimining talablariga yuqori talablar qo'yadi.
Yuzaki sifat
Ekstruziya qilingan mahsulotlar yuzasida oqim izlari, to'lqinli naqshlar va notekis yaltiroqlik kabi nuqsonlar mavjud. Bu nuqsonlar odatda qolip yuguruvchisining dizayni, eritmaning sinishi, notekis sovutish yoki materialning o'ziga xos xususiyatlari bilan bog'liq. Yuqori sifatli sirtlarni olish uchun juda aniq qolipga ishlov berish va jarayonni boshqarish talab etiladi.
Ekstruziya qoliplash va in'ektsion qoliplash
| Aspect | Ekstruzion kalıplama | In'ektsion kalıplama |
| Jarayon printsipi | Doimiy kesimli profil hosil qilish uchun eritilgan materialni doimiy ravishda qolip orqali itaradi. | Eritilgan materialni yopiq qolip bo'shlig'iga yuboradi, so'ngra alohida qism hosil qilish uchun soviydi. |
| Asbob-uskunalar (qolip/qolip) | Nisbatan oddiy qolip; arzonroq narx. | Murakkab, ikki qismli qolip; yuqori narx. |
| Ishlab chiqarish samaradorligi | Uzoq va bir xil mahsulotlar uchun yuqori; uzluksiz ishlash. | Bir xil qismlarni ommaviy ishlab chiqarish uchun yuqori; tsiklik operatsiya. |
| Materialning moslashuvchanligi | Termoplastiklar va boshqa ba'zi materiallarning keng doirasi uchun javob beradi. | Termoplastiklar, termosetlar va elastomerlarning juda keng assortimenti. |
| Dizaynning moslashuvchanligi | Doimiy kesimlar bilan cheklangan. | Yuqori; murakkab 3D shakllar, pastki chiziqlar va mayda detallarni yaratishi mumkin. |
| Dastlabki investitsiyalar | Asbob-uskunalar narxi pastroq, ammo butun liniya sezilarli bo'lishi mumkin. | Qolip narxi yuqori, ammo har bir qism uchun narx yuqori hajmlarda pasayadi. |
| Odatda qo'llanmalar | Quvurlar, deraza profillari, plyonkalar, tayoqchalar, choyshablar. | Elektron korpuslar, avtomobil qismlari, o'yinchoqlar va shisha qopqoqlari. |
Ekstruziya mashinalari uchun texnik xizmat ko'rsatish bo'yicha maslahatlar
Muntazam tozalash
Mashinaning har bir o'chirilishi yoki material almashtirilgandan so'ng, material qoldiqlari va karbonizatsiyasining oldini olish uchun bunker, vint va bochka yaxshilab tozalanishi kerak. Ayniqsa, PVX kabi issiqlikka sezgir materiallarni qayta ishlagandan so'ng, darhol tozalash talab etiladi. Qolipni tirnalishdan saqlanish uchun maxsus mis cho'tka yoki yumshoq asbob bilan tozalash kerak. Issiqlik tarqalish samaradorligini ta'minlash uchun isitish bobini va sovutish foniyidagi changni ham muntazam tozalash kerak.
harorat nazorati
Haqiqiy harorat ko'rsatilgan qiymatga mos kelishini ta'minlash uchun har oyda har bir harorat zonasidagi termojuftlar va isitgichlarni kalibrlang. Yomon aloqa tufayli mahalliy qizib ketishning oldini olish uchun isitish spiralining mahkamligini tekshiring. Sovutish suvi kanali to'siqsiz saqlanishi kerak. Sovutish samaradorligiga shkala ta'sir qilmasligi uchun filtrni muntazam tozalash kerak.
Moylash tizimiga texnik xizmat ko'rsatish
Reduktorning moylash moyini o'z vaqtida almashtiring va har kuni moy darajasini tekshiring. Belgilangan turdagi moyni podshipniklar va yo'naltiruvchi relslar kabi harakatlanuvchi qismlarga belgilangan vaqt oralig'ida surting. G'ayritabiiy tebranishni oldini olish uchun kamar yoki muftaning tarangligi va hizalanishini muntazam ravishda tekshirib turing.
Xavfsizlikni tekshirish
Dvigatel oqimining barqarorligini muntazam ravishda tekshirib turing, elektr shkafidagi changni tozalang va terminal bloklarini mahkamlang. Favqulodda to'xtatish tugmasi, xavfsizlik eshigi tugmasi, ortiqcha yuklanishdan himoya qilish va boshqa xavfsizlik moslamalari xavfsiz ishlab chiqarish talablariga javob berishini ta'minlash uchun ishonchli va samarali ekanligini tekshiring.
Qolib saqlash
Mashina o'chirilgandan va qolip olib tashlangandan so'ng, mashinadagi qoldiq erigan material darhol olib tashlanishi, zangga qarshi ishlov berilishi va quruq va doimiy haroratli maxsus javonda saqlanishi kerak. Qayta o'rnatishdan oldin, isitish novdasi va oqim kanalining yuzasini tekshirib ko'ring, shikastlangan yoki zanglagan joylar yo'qligiga ishonch hosil qiling.
Ekstruziya qoliplarini qo'llash
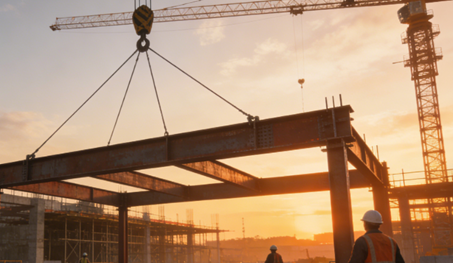
qurilish
Qurilishda ishlatiladigan ko'plab plastik profillar, masalan, eshik va deraza profillari va dekorativ chiziqlar, ekstruziya orqali hosil qilinadi. Murakkab kesimli tuzilmalarni qolip dizayni orqali olish mumkin, bu esa mustahkamlik, issiqlik izolyatsiyasi va estetika talablariga javob beradi. Ekstruziya jarayoni shuningdek, ko'p kamerali tuzilmalar va birgalikda ekstruziya texnologiyasini qo'llab-quvvatlaydi, bu esa material sarfini kamaytirishga va umumiy samaradorlikni oshirishga yordam beradi.
Simlar va kabellar
Simlar va kabellarni ishlab chiqarishda ekstruziya qoliplash PVX, XLPE va TPU kabi materiallar kabi metall o'tkazgichlar atrofidagi izolyatsiya qatlamlari yoki qobiqlarni qoplash uchun ishlatiladi. Bu jarayon uzluksiz va bir xil qoplamaga erishishi mumkin, bu esa barqaror elektr ishlashini ta'minlaydi. Shuningdek, u aşınmaya bardoshli, olovga chidamli va atrof-muhitning qarishiga chidamli bo'lib, uni energiya, aloqa va avtomobil simlari jabduqlari sohalarida asosiy jarayonga aylantiradi.
Tibbiyot sanoati
Infuzion naychalar va nafas olish naychalari kabi bir martalik yoki uzoq muddatli tibbiy sarf materiallari ko'pincha ekstruziya qoliplash usuli bilan ishlab chiqariladi. Bu jarayon ichki diametr va devor qalinligida yuqori mustahkamlikni ta'minlaydi, qat'iy gigiena va biomoslik talablariga javob beradi va toza muhitda uzluksiz ishlab chiqarish uchun mos keladi.
Plastik quvur
Ekstruziya kalıplamasining eng odatiy qo'llanilishlaridan biri bu suv ta'minoti va drenaj, gaz uzatish, qishloq xo'jaligi sug'orish, elektr energiyasi va aloqani himoya qilishda keng qo'llaniladigan PVX va PP quvurlari kabi turli xil plastik quvurlardir. Ushbu jarayon doimiy ravishda bir xil devor qalinligi, barqaror o'lchamlari, yuqori ishlab chiqarish samaradorligiga ega uzun o'lchamli quvurlarni ishlab chiqarishi mumkin va formulani sozlash orqali bosimga chidamlilik, korroziyaga chidamlilik va qarishga chidamlilik kabi turli xil foydalanish talablarini qondirish uchun qulaydir.
NOMIL"Ekstruziya qoliplash xizmatlari
Nozik ekstruziya qoliplash yechimlari bo'yicha ishonchli hamkoringiz bo'lgan NOBLE ga xush kelibsiz. Biz xom plastik qatronlarni turli sohalarning aniq talablariga javob beradigan yuqori samarali, uzluksiz profillarga aylantirishga ixtisoslashganmiz.
Asosiy imkoniyatlar va kuchli tomonlar:
- Keng material tajribasi: Biz PVX, PE, PP, ABS, PS, TPE va muhandislik darajalari kabi keng turdagi termoplastiklarni qayta ishlaymiz.
- Maxsus profil dizayni: Biz oddiy quvurlar va tayoqchalardan tortib, ko'p kamerali ichi bo'sh dizaynlargacha bo'lgan murakkab maxsus profillarni ishlab chiqarishda a'lo darajadamiz.
- To'liq miqyosli ishlab chiqarish: Biz prototiplashdan tortib, kichik partiyali ishlab chiqarishgacha bo'lgan loyihalarni qo'llab-quvvatlaymiz.
- Aniqlik va izchillik: Bizning nazorat ostidagi jarayonimiz va qat'iy sifat tekshiruvlarimiz profilingizning har bir metri o'lchamlari, mustahkamligi va pardozlash bo'yicha aniq talablarga javob berishini ta'minlaydi.
- Qo'shimcha qiymatli xizmatlar: Tayyor qismlarni yetkazib berish uchun kesish, burg'ulash, teshish, chop etish va yig'ish kabi ikkilamchi operatsiyalarni taklif etamiz.
FAQ
Ekstruziya qoliplarining asosiy turlari qanday?
Quvur/quvur qolipi ichki diametrni hosil qilish uchun mandreldan foydalanib, ichi bo'sh naychalarni hosil qiladi. Yassi varaq qolipi keng, tirqishsimon teshikka ega keng, yupqa varaqlarni ishlab chiqaradi. Profil qolipi deraza romlari yoki taxta kabi maxsus shakllarni ishlab chiqarish uchun murakkab teshikka ega. Simli qoplama qolipi konsentrik izolyatsiya qatlamini to'g'ridan-to'g'ri harakatlanuvchi sim yadrosiga qo'llaydi. Puflangan plyonka qolipi plastik plyonka tayyorlash uchun ishlatiladigan dumaloq teshikka ega tik silindrdir.
Ekstruziya qoliplari odatda qanday materiallardan tayyorlanadi?
Matritsalar yuqori bosim, harorat va abraziv plastmassalarga bardosh berish uchun yuqori mustahkamlikdagi, aşınmaya bardoshli metallardan tayyorlanadi. Keng tarqalgan materiallarga umumiy foydalanish uchun asbob po'latlari, ma'lum materiallar bilan korroziyaga chidamlilik uchun zanglamaydigan po'lat va qattiqlashtirilgan qotishmalar kiradi. Muhim sirtlar ko'pincha qattiqlikni oshirish, ishqalanishni kamaytirish va materialning yopishishini oldini olish uchun xrom bilan qoplangan yoki nitridlanadi, bu esa mahsulot yuzasining silliq bo'lishini va matritsaning uzoqroq xizmat qilishini ta'minlaydi.
Ekstruziya qoliplari uchun umumiy texnik xizmat ko'rsatish amaliyotlari qanday?
Saqlashdan oldin himoya antikorozif qoplamalarni qo'llash zangning oldini oladi. Muhim sirtlarda aşınma, tirnalishlar yoki korroziyani muntazam ravishda tekshirish zarur. Matkaplar quruq, nazorat ostida muhitda saqlanishi kerak. To'g'ri ishlatish aniq joylarda tirnalishlar yoki cho'kishlarning oldini oladi.
Ekstruziya qolipi odatda qancha vaqt davom etadi?
Yaroqlilik muddati qayta ishlangan materialga, ishlab chiqarish hajmiga, texnik xizmat ko'rsatish sifatiga va qolip materialining o'ziga qarab juda katta farq qiladi. LDPE yoki HDPE kabi yaxshi saqlangan qolipni qayta ishlaydigan abraziv bo'lmagan qatronlar ko'p yillar, hatto o'nlab yillar davomida uzluksiz ishlab chiqarishga xizmat qilishi mumkin. Yog'och-plastmassa kompozitlari (WPC) yoki ma'lum PVX birikmalari kabi abraziv materiallarni qayta ishlash bu umrni sezilarli darajada qisqartirishi mumkin, bu esa ta'mirlash yoki almashtirishni ancha oldinroq talab qiladi.
"O'lik chiziqlar" nima va ularni qanday qilib minimallashtirish mumkin?
Qolip chiziqlari - bu ekstruziya qilingan mahsulot yuzasida mashina yo'nalishi bo'yicha harakatlanadigan nozik, uzluksiz vertikal chiziqlar yoki izlar. Ular ko'pincha qolip labida yoki yer maydonida kichik tirnalishlar, nuqsonlar yoki to'plangan qoldiqlar tufayli yuzaga keladi. Ularni minimallashtirish uchun qolipning ehtiyotkorlik bilan tozalanganligiga va sayqallanganligiga ishonch hosil qiling.






