
Inyeksion kalıplama nima?
Inyeksion qoliplash , shuningdek, inyeksion qoliplash deb ham ataladi, yuqori samaradorligi, aniqligi va keng ko'lamli ishlab chiqarish imkoniyatlari bilan hayotimizning har bir burchagiga kirib keldi. U tez ishlab chiqarish tezligi, yuqori samaradorlik, avtomatlashtirish va oddiydan murakkabgacha turli shakllarni, shuningdek, kichikdan kattagacha bo'lgan turli o'lchamlarni, aniq o'lchamlar va keng qamrov bilan ishlab chiqarish qobiliyatiga ega. U avtomobil ichki qismlari, maishiy texnika korpuslari, tibbiy asboblar va kundalik ehtiyoj buyumlariga qo'llanilishi mumkin. Quyida biz inyeksion qoliplashning butun ishlab chiqarish jarayonini batafsil bayon qilamiz.
Inyeksion kalıplama qanday ishlaydi?
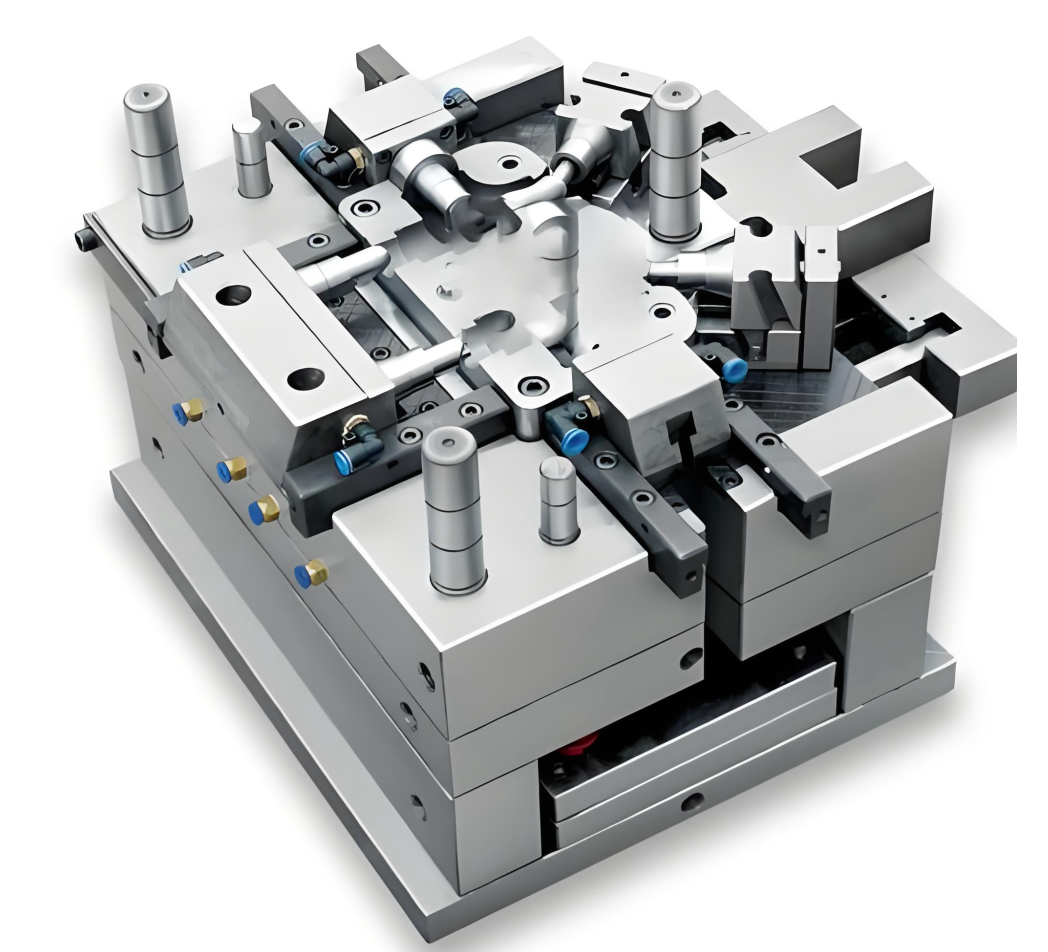
Inyeksion kalıplama plastik qismlarni ishlab chiqarishning eng keng tarqalgan ishlab chiqarish jarayonidir. Inyeksion kalıplama mashinalari turli o'lchamdagi, bardoshli yoki bir martalik ishlatiladigan qismlarni ishlab chiqarish uchun plastik xom ashyo va turli xil qoliplardan foydalanadi, bu ko'plab sanoat va ilovalar uchun mo'ljallangan. Uning ish printsipi shundaki, inyeksion kalıplama mashinasi xom ashyoni qolipga kiritadi, bu oxirgi qism uchun salbiy qolip bo'lib, ikki qismdan iborat: inyeksion qolip (A) va ejektor qolip (B). Ikki qism orasidagi bo'shliq qolip bo'shlig'idir, unga material quyiladi.
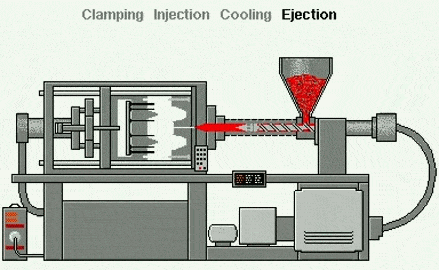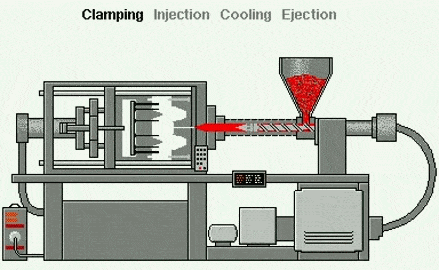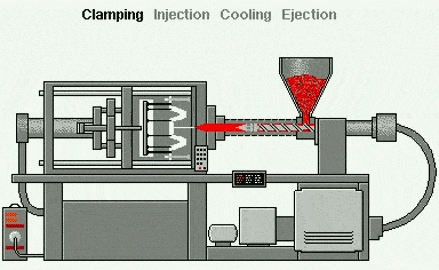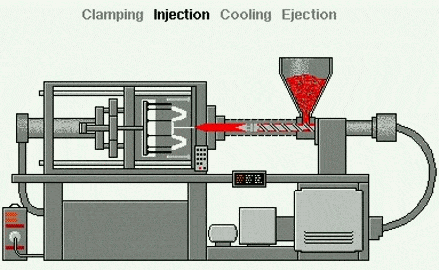
Inyeksion qoliplash - bu qoliplash jarayonidir - subtraktiv (kesish) texnikalaridan (masalan, CNC ishlov berish) yoki qo'shimcha jarayonlardan (masalan, 3D bosib chiqarish ) farqli o'laroq, ular qoliplarni qoliplash moslamalari sifatida ishlatadi. Bu usul termoplastiklar kabi materiallar uchun mos keladi, ular eritilgan holatga qadar qizdiriladi va keyin metall qolipga quyiladi, u yerda ular soviydi va qolip yoki bo'shliq ichida shakllanadi. Jarayonni quyidagilarga bo'lish mumkin:
1. Plastik zarrachalar bilan oziqlantirish:
Kichik plastik zarrachalar (plastik granulalar) bunkerga quyiladi. Bu zarrachalar odatda termoplastiklar — qizdirilganda yumshatiladigan plastmassalardir.
2. Plastik eritish:
Plastik granulalar aylanadigan vint yordamida qizdirilgan bochkadan o'tadi.
3. Inyeksion kalıplama:
Vint aylanayotganda, u plastik granulalarni oldinga itaradi, isitgich esa ularni qalin erigan suyuqlikka aylantiradi.
4. Inyeksion kalıplama:
Eritilgan plastmassa ma'lum bir nuqtaga to'plangandan so'ng, vint uni yuqori bosim ostida metall qolip bo'shlig'iga kiritadi. Qolip kerakli oxirgi qismga (masalan, shisha qopqog'i, telefon g'ildiragi yoki avtomobil boshqaruv paneli) o'xshash shaklga ega bo'ladi.
5. Sovutish:
Qolip ichida plastik soviydi va qotadi. Qolip ichidagi sovutish kanallari sovutish jarayonini tezlashtirishga yordam beradi.
6. Mog'orni ochish:
Plastmassa qattiqlashgandan so'ng, qolip ikki qismga bo'linadi.
7. Chiqarib yuborish:
Ejektor pinlari tayyor mahsulotni qolipdan itarib chiqaradi.
8. Takrorlang:
Qolip yopiladi va butun jarayon takrorlanadi - odatda har bir necha soniyada - bu inyeksion qoliplashni ommaviy ishlab chiqarish uchun ideal holga keltiradi.
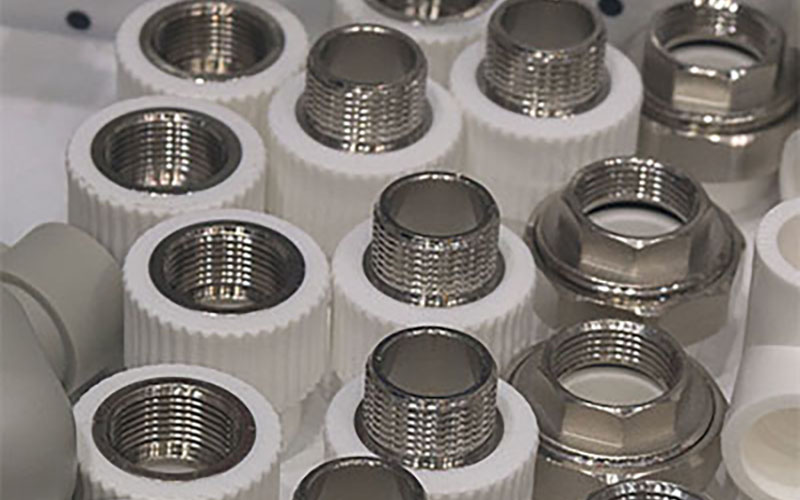
Umumiy qarshi kalıplama jarayoni turlari
Kalıplamani kiritish
Qoplama qoliplash - bu bir nechta materiallarni o'z ichiga olgan tayyor qismni yaratish uchun oldindan tayyorlangan komponent atrofida termoplastik materialni qoliplash jarayoni.
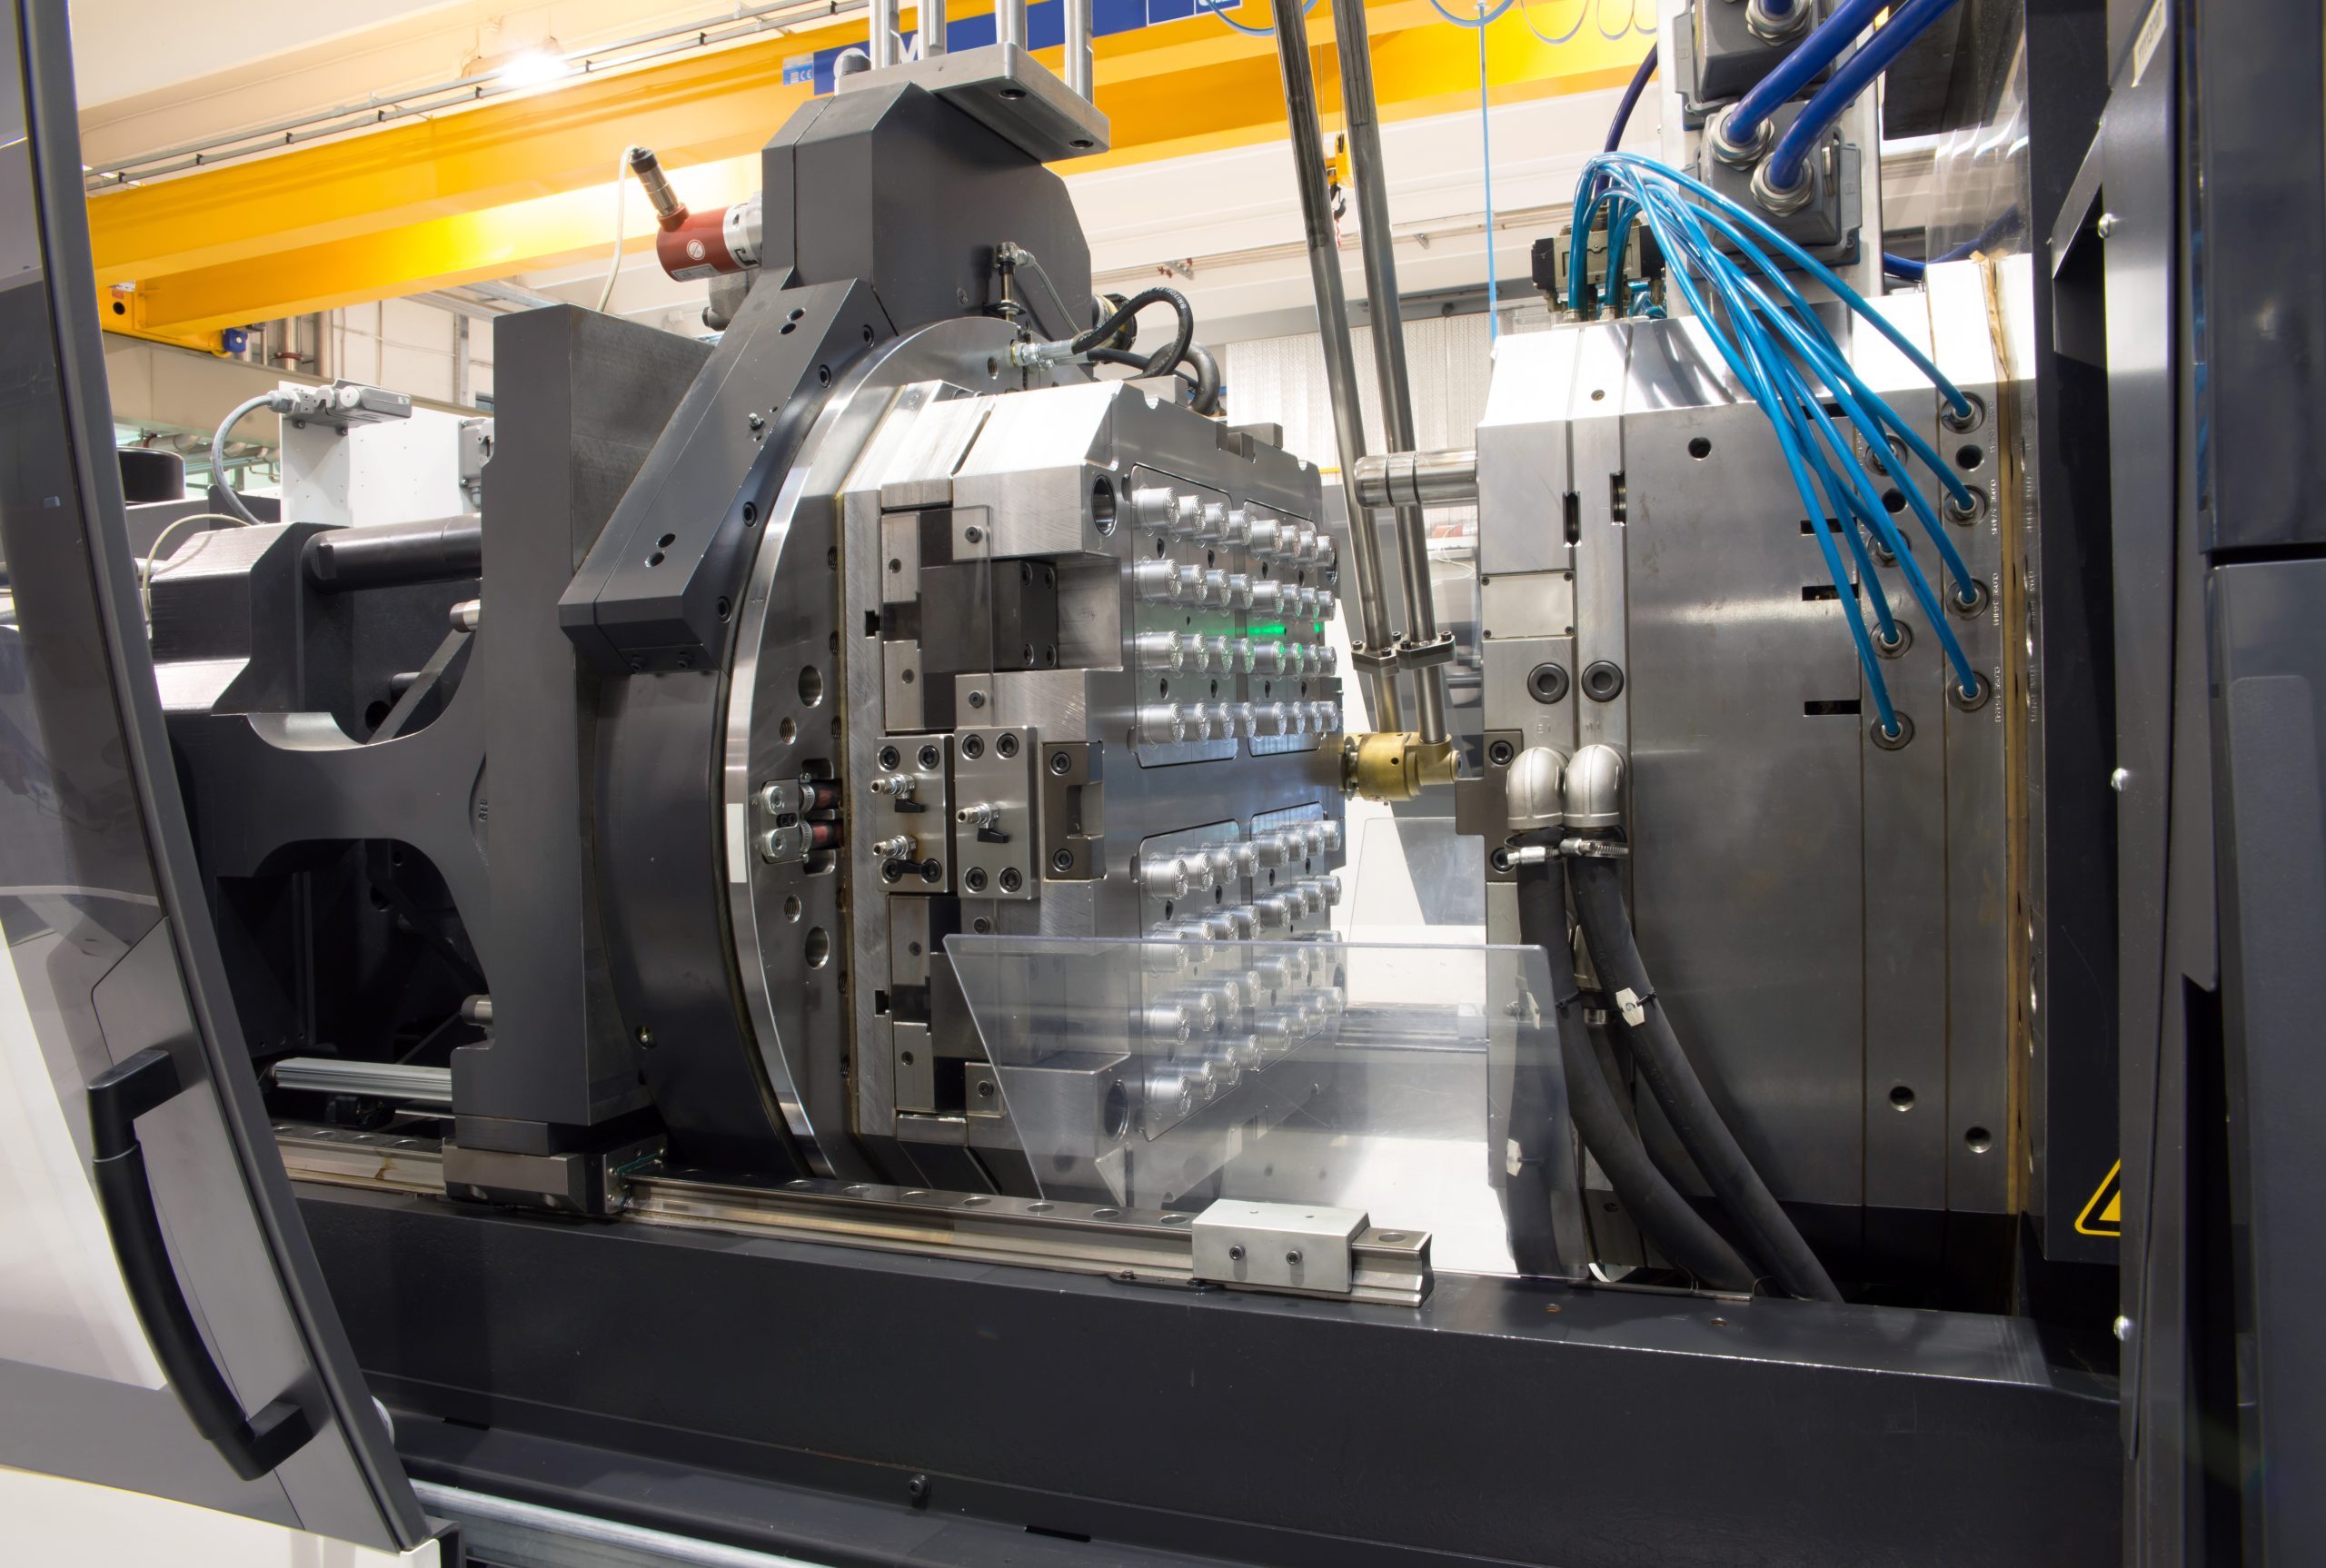
Bizning plastik quyish jarayonimiz eritilgan qatronni qolipga uloqtirish va yakuniy ishlab chiqarish darajasidagi termoplastik qismga aylantirish uchun aniq texnikadan foydalanadi.
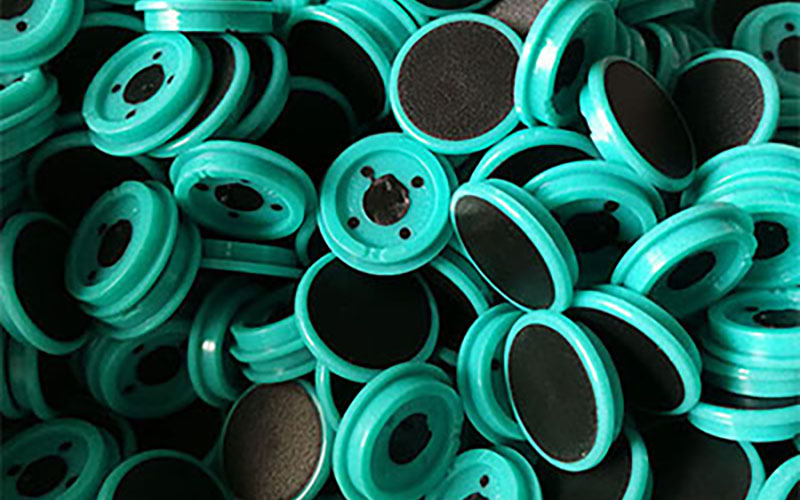
Kimyoviy bog'lanish orqali plastmassa, metall va kauchukni bir-birining ustiga qoplash orqali bizning qoliplashimiz yig'ish vaqtini qisqartiradi va qismlarimizga ko'proq mustahkamlik va moslashuvchanlikni beradi.
Suyuq silikon kauchuk (LSR) - bu yuqori hajmdagi egiluvchan, bardoshli, murakkab va aniq silikon kauchuk qismlarini ishlab chiqarish uchun termoset jarayoni. Bu jarayon avval ikkita birikmani (odatda asos hosil qiluvchi silikon va platina katalizatoridan iborat) aralashtiradi.

Metall quyish kalıplama (MIM) jarayoni juda murakkab qism geometriyalari uchun tejamkor yechimlarni taklif qilish uchun plastik quyish kalıplamasining dizayn moslashuvchanligini ishlov berilgan metallarning mustahkamligi va yaxlitligi bilan birlashtiradi.
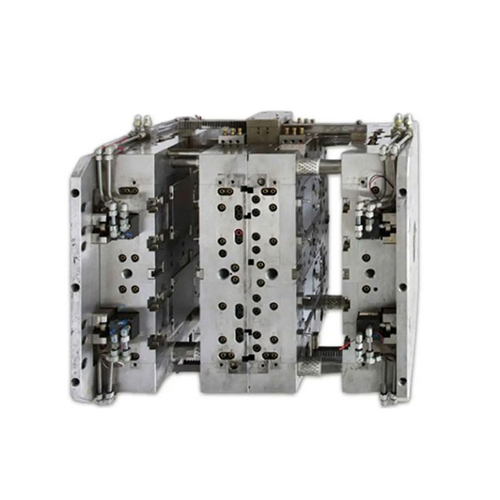
Tajribamiz va ilg'or texnikamiz bilan biz sizning bardoshliligingiz va narxingizga moslashtirilgan bir qator plastik qarshi qoliplarini loyihalash va ishlab chiqarishda ustunlikka egamiz.

Bir siklda turli xil ranglar, teksturalar yoki material xususiyatlariga ega qismlarni ishlab chiqarish uchun turli bosqichlarda bir xil qolipga bir nechta turdagi plastmassalar quyiladi. Turli xil turlari va kuchli funksionalligi tufayli u avtomobil boshqaruv panellari va tugma korpuslarida keng qo'llaniladi.
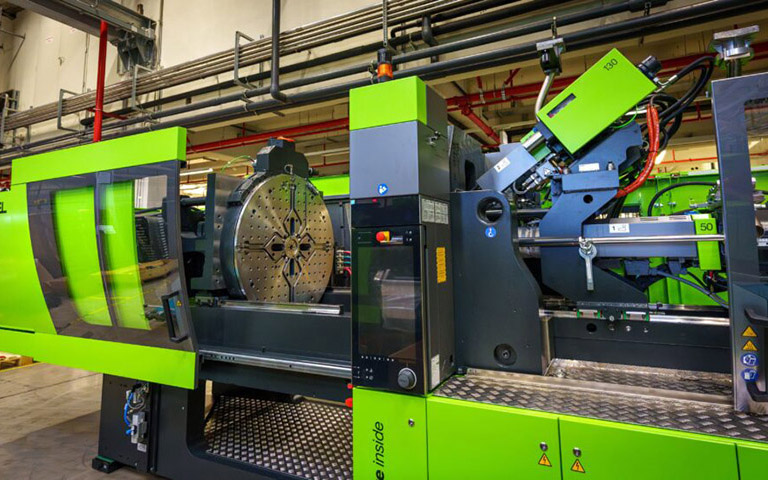
Bir siklda qolipga ikki xil rangdagi plastmassa quyiladi. Ikki rang turli bosqichlarda quyiladi yoki ikkita alohida quyish moslamasi ikkita rang yoki materialdan qismlar yaratish uchun ishlatiladi. U o'zining estetik jozibasi va kengaytirilgan funksionalligi uchun iste'mol tovarlari, avtomobil tugmalari va mobil telefon g'iloflarida keng qo'llaniladi.
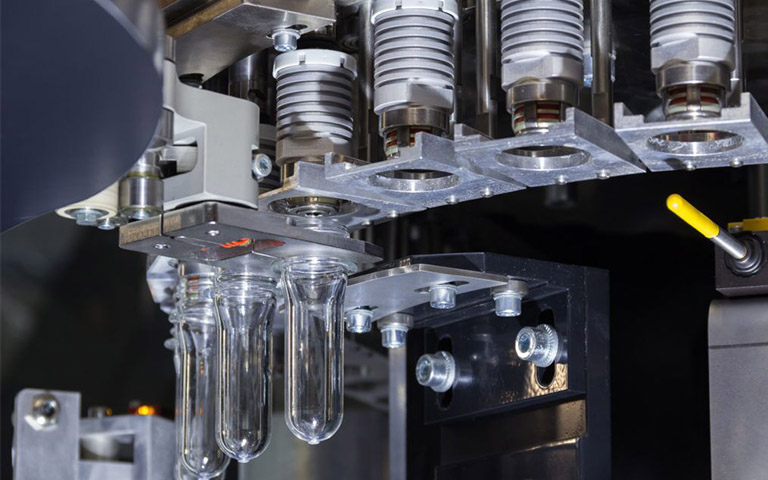
Qoliplash jarayonida eritilgan plastmassaga azot yoki boshqa inert gazlar yuboriladi. Bu gaz ichki bo'shliqni hosil qiladi, bu material sarfini kamaytiradi va mustahkamlikni oshirmasdan qismni yengillashtiradi. Energiyani tejaydigan, qism og'irligini yaxshilagan va sirt qoplamasi tufayli avtomobil eshik panellari va mobil qurilmalar korpuslarida keng qo'llaniladi.
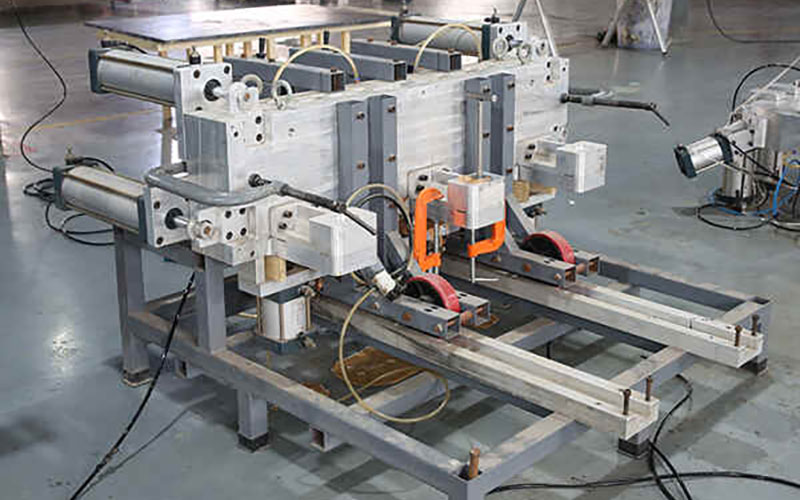
U reaktiv elastik yoki termoset materiallarini aralashtiradi va ularni qolipga kiritadi, u yerda ular kimyoviy reaksiyaga kirishadi va qattiqlashadi. Moslashuvchan va qattiq qismlarni ishlab chiqarish xususiyatlari tufayli u avtomobil bamperlari va sanoat mahsulotlarining qobiqlarida keng qo'llaniladi.
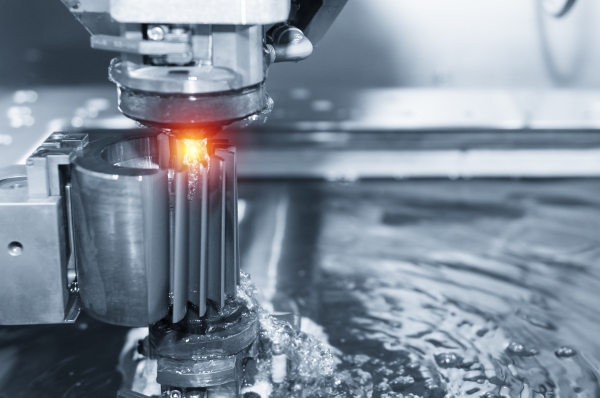
U bir necha marta eritib, qayta shakllantirilishi mumkin bo'lgan termoplastik materiallardan foydalanadi, ularni eriguncha qizdiradi va keyin qolipga quyib, qattiqlashtiradi. Qayta ishlash mumkinligi va tez soviganligi sababli, u plastik iste'mol mahsulotlari va tibbiy asbob-uskunalar qismlarida keng qo'llaniladi.
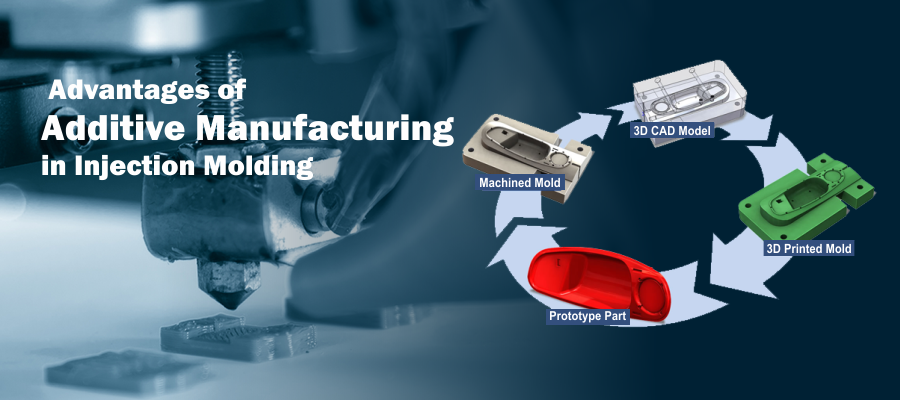
Inyeksion kalıplamaning afzalliklari
Plastik qismlarni ommaviy ishlab chiqarish uchun in'ektsion kalıplama eng yaxshi variant hisoblanadi. Axir, dunyo bo'ylab ko'plab ishlab chiqarish kompaniyalari undan aniq qismlarni ishlab chiqarish uchun foydalanishining sababi bor. NOBLE muhandislari in'ektsion kalıplama texnologiyasidan foydalanishning quyidagi oltita afzalligini umumlashtiradilar:
Yuqori samaradorlik
Inyeksion kalıplama juda samarali jarayondir; qolip tayyorlangandan so'ng, katta hajmdagi buyurtmalar tezda ishlab chiqarilishi mumkin.
Affordable narx
Yuqori tortishish kuchi
Inyeksion kalıplanmış qismlar, suyuq qatronga plomba moddalarini qo'shish orqali mustahkamlanishi mumkin, bu esa cho'zilish kuchini oshiradi.
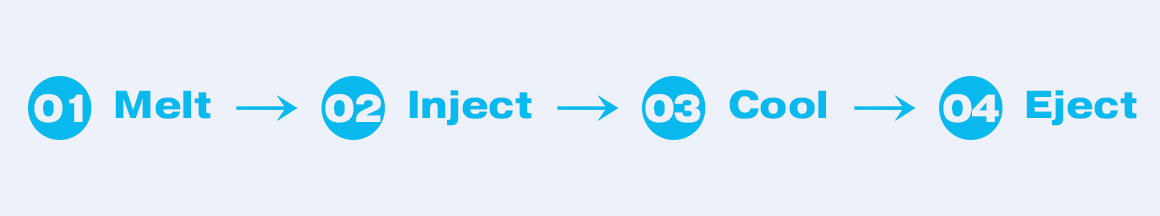
Inyeksion kalıplama yordamida qismlar ishlab chiqarish jarayoni
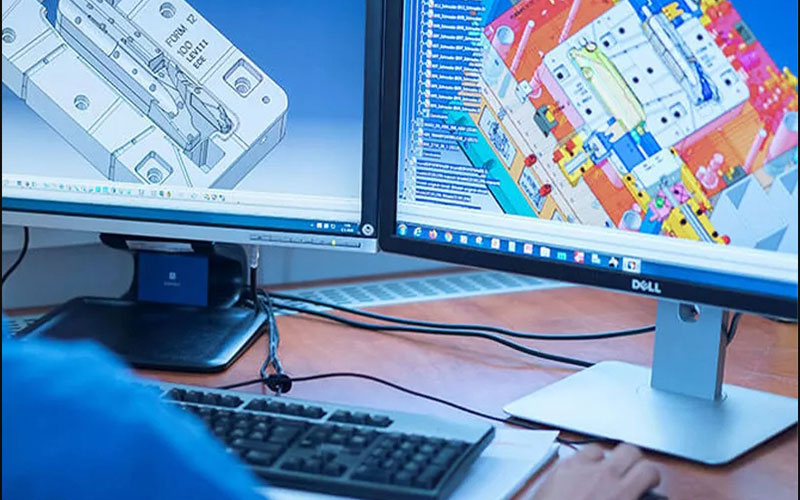
1. Qolip dizayni va ishlab chiqarish
Qoliplar va quyish mashinalari juda yaqin aloqaga ega. Quyma mashina ishlab chiqarishning asosi bo'lib, qolip esa mahsulotga shakl beruvchi tashuvchidir. Qolipni loyihalash va ishlab chiqarish butun jarayonning asosi hisoblanadi. Uning sifati yakuniy mahsulot sifati, ishlab chiqarish samaradorligi va narxini bevosita belgilaydi.
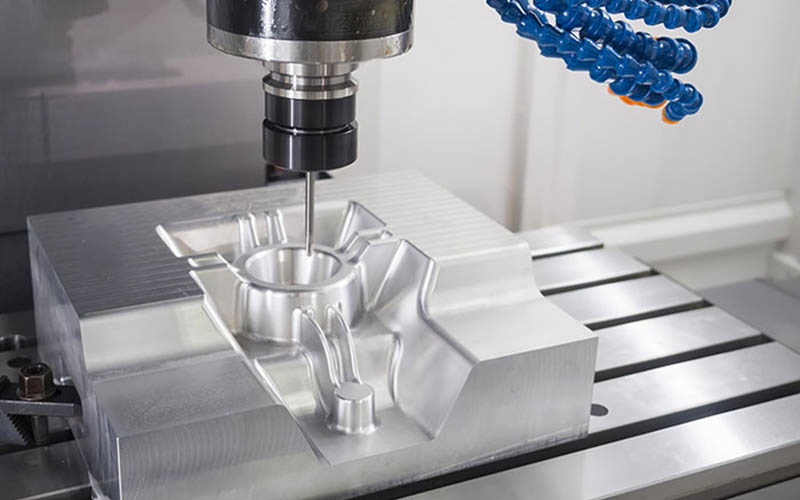
1.1 Mahsulot tahlili va dizayni:
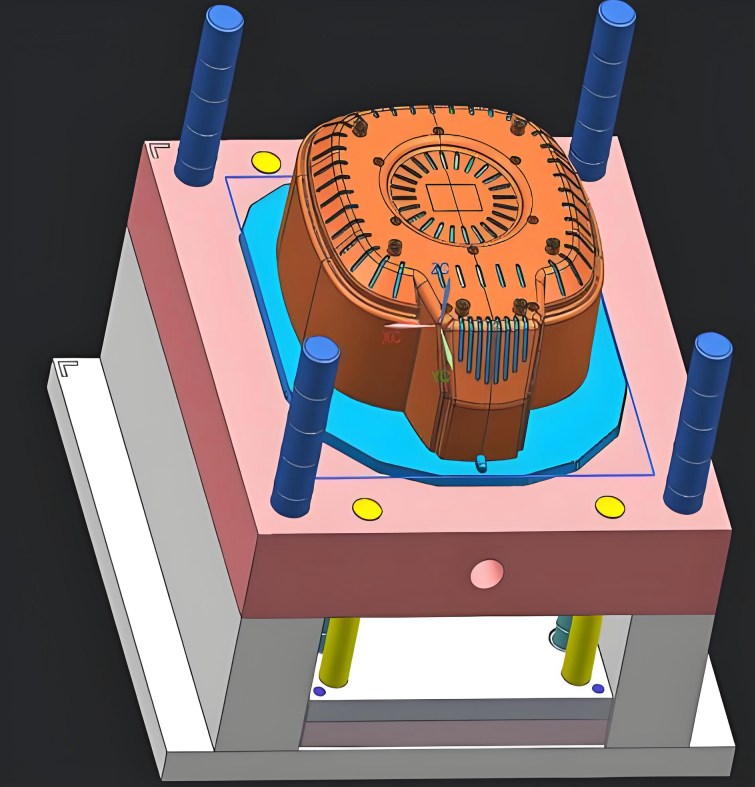
Hammasi yakuniy mahsulot talablaridan kelib chiqadi. Muhandislar mahsulotning funktsiyalari, tashqi ko'rinishi, tuzilishi va yig'ish munosabatlarini har tomonlama ko'rib chiqishlari kerak. Ushbu bosqichda dasturiy ta'minotni modellashtirish talab etiladi, bu juda muhim qadamdir. Mahsulot tuzilishi va qolip dizaynini optimallashtirish uchun in'ektsiya kalıplama jarayonida to'ldirish, ushlab turish bosimi, sovutish jarayoni va turli xil mumkin bo'lgan nuqsonlarni bashorat qilish uchun in'ektsiya kalıplamasining simulyatsiya qilingan tahlili ham zarur.
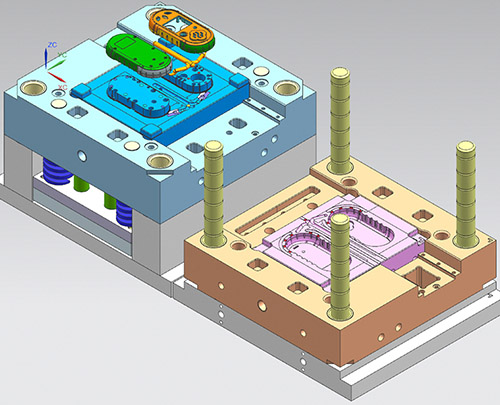
1.2 Qolip tuzilishi dizayni:
Qolipning o'zi murakkab va aniq dizayndir. Dizayner mahsulotning ichki va tashqi yuzalarini hosil qilish uchun qolip bo'shlig'ini va qolip yadrosini rejalashtirishi kerak. Asosiy yugurish va in'ektsiya portini o'z ichiga olgan darvoza tizimi. Sovutish tizimi: qolip haroratini tezda pasaytirish va qoliplash siklini qisqartirish uchun qolip ichidagi suv yo'llarini loyihalash.
Chiqarish tizimi: mahsulot soviganidan va qotib qolgandan so'ng, uni qolipdan muammosiz olib tashlash uchun igna, itarish plitasi va boshqalar kerak bo'ladi.
Egzoz tizimi: eritmani to'ldirish jarayonida bo'shliqdan havoni olib tashlash uchun. Yon yadroni tortish tuzilishi: bu asosan teskari tuzilmalar yoki teshiklarga ega mahsulotlar uchun mo'ljallangan va demontajga yordam berish uchun qo'shimcha dizayn talab qilinadi. Qolipni ochishdan oldin, demontajga erishish uchun lateral harakat amalga oshiriladi.
Qolip materialini tanlash va ishlov berish: Keng tarqalgan ishlatiladigan materiallar P20, H13 ni o'z ichiga oladi. Bu mahsulot narxiga, qolipning ishlash muddatiga va mahsulot tuzilishiga qarab tanlanishi mumkin.
2. Xom ashyoni tayyorlash va oldindan ishlov berish
2.1 Plastik turlarini tanlash:
Mahsulot talablariga asoslanib, mos plastmassani tanlang. Har bir plastmassa turi turli xil xususiyatlarga ega, masalan, ABS nisbatan mustahkam, PP yengil, PC yaxshi shaffoflikka ega, yaxshi zarbaga chidamli va PA aşınmaya bardoshli.
2.2 Xom ashyoni oldindan qayta ishlash:
plastik xom ashyoni quritgichda bir necha soat davomida quritish orqali ularning iz namliklarini yo'qotishni o'z ichiga oladi. Agar namlik olib tashlanmasa, yuqori qolip harorati ta'sirida mahsulotda pufakchalar paydo bo'ladi. Agar mahsulot boshqa rang talablariga ega bo'lsa, ranglarni moslashtirish ham zarur. Ranglarni moslashtirish odatda kerakli rangni olish uchun rangli masterbatchlar yoki rang kukunlarini qo'shish orqali amalga oshiriladi.
3. Inyeksion kalıplama jarayoni
Bu eng muhim bosqich. Mahsulot faqat to'liq quyish siklidan so'ng ishlab chiqarilishi mumkin.
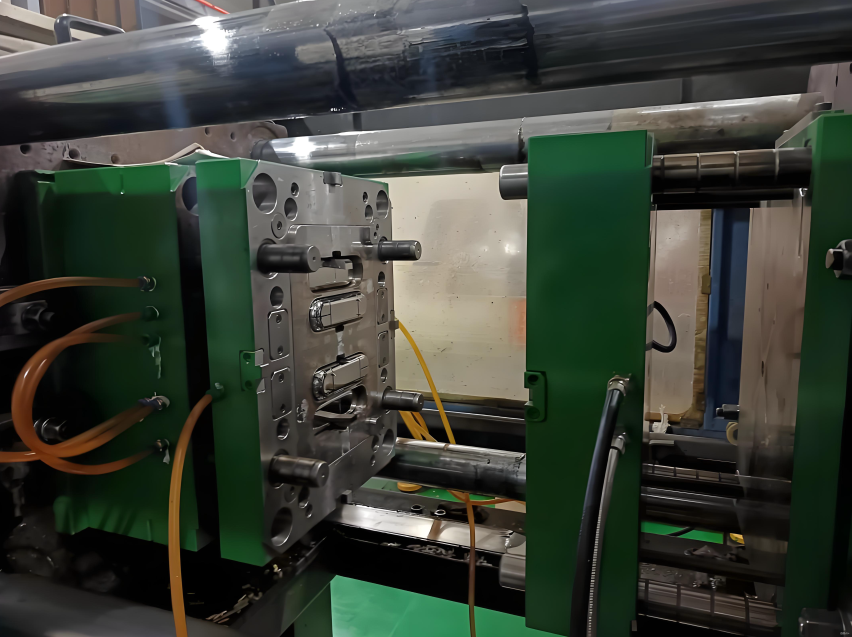
1. Nomidan ko'rinib turibdiki, qolipni mahkamlash va qulflash qolipni yopishni anglatadi.
2. Inyeksiya, ya'ni bochkadagi vint plastik zarrachalarni tashish, siqish va plastifikatsiyalash uchun tizimning qo'zg'atuvchisi ostida aylanadi. Plastifikatsiya tugagandan so'ng, vint ishlashni to'xtatadi va plastiklashtirilgan eritilgan materialni yuqori tezlikda yopiq qolip bo'shlig'iga yuboradi.
3. Bosimni ushlab turish, qolip bo'shlig'i to'ldiriladi, in'ektsiya tezligi sekinlashadi va u bosimni ushlab turish bosqichiga o'tishni boshlaydi. Vint mahsulot hosil bo'lguncha ma'lum bir bosimni ushlab turishda davom etadi.
4. Sovutish: Inyeksiya va bosimni ushlab turgandan so'ng, mahsulot qolipda soviy boshlaydi va qattiqlashadi. Qolipda sovutish uzoq vaqt talab qilganligi sababli, u butun ishlab chiqarish siklining kamida yarmini tashkil qiladi.
5. Qolipni ochish va chiqarish: Mahsulot soviganidan va qotgandan so'ng, qolip ochiladi va chiqarish tizimi ishlay boshlaydi, mahsulotni qolip yadrosidan itaradi.
4. Keyingi ishlov berish va takomillashtirish
Mahsulot qolipdan chiqarilganda, odatda unga qo'shimcha ishlov berishni talab qiladigan ba'zi aksessuarlar biriktirilgan bo'ladi.
4.1. Suv darvozasini olib tashlash:
Mahsulot hosil bo'lgandan va quyish tizimi qattiqlashgandan so'ng, ortiqcha suv eshigini mahsulotdan ajratish kerak. Kichik mahsulotlar uchun kesish chiqarish jarayonida bajarilgan bo'lishi mumkin, murakkab mahsulotlar uchun esa suv eshigini qo'lda kesish talab qilinadi.
4.2 Keyingi ishlov berish:
Mahsulotning talablariga qarab, qo'shimcha ishlov berish talab qilinishi mumkin.
4.3 Burg'ulash:
Mahsulot hosil bo'lgandan so'ng, sirtda, ayniqsa ajratish chizig'ida yoki pin holatida, burmalangan yoki notekis qirralar bo'lishi mumkin, ularni olib tashlash kerak.
4.4 Ekranni bosib chiqarish / purkash:
Mahsulotning foydalanish talablariga muvofiq, ekran bosib chiqarish kompaniyasining logotipi yoki sirtni bo'yash kerak bo'lishi mumkin.
4.5 Ultrasonik payvandlash:
Bir nechta in'ektsiya shaklidagi mahsulotlar to'liq ajralmas qismni hosil qilish uchun ultratovushli payvandlash yordamida birlashtiriladi.
4.6 Yig'ish:
Boshqa qismlar bilan birga yig'ilgan.
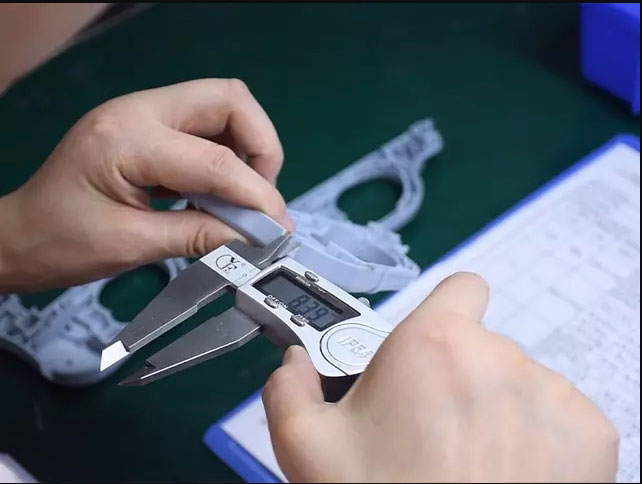
5. Sifatni tekshirish va nazorat qilish inyeksion kalıplama ishlab chiqarishning muhim qismidir.
1. Birinchi qismni tekshirish:
Ommaviy ishlab chiqarishni boshlashdan oldin, biz birinchi buyumni, jumladan, o'lchamlari, tashqi ko'rinishi va funksionalligini to'liq tekshirishimiz kerak. Biz barcha parametr sozlamalari to'g'ri ekanligiga va mahsulot ommaviy ishlab chiqarishdan oldin malakali ekanligiga va parametrlar to'g'ri ekanligiga ishonch hosil qilishimiz kerak.
2. Onlayn tekshirish va namunalarni tekshirish:
Ommaviy ishlab chiqarish jarayonida muntazam tekshiruvlar ham talab qilinadi. Mahsulotning malakali ekanligiga ishonch hosil qilish uchun tashqi ko'rinishdagi nuqsonlarga (masalan, materiallarning yo'qligi, qisqarish) va asosiy o'lchamlarga e'tibor qaratishimiz kerak.
3. Aniq o'lchov:
Tekshirish jarayonida o'lchamlar va geometrik toleranslarni qat'iy tekshirish uchun kaliperlar, mikrometrlar va uch koordinatali o'lchash mashinalari kabi aniq asboblardan foydalanishimiz kerak.
4. Ishlash sinovlari:
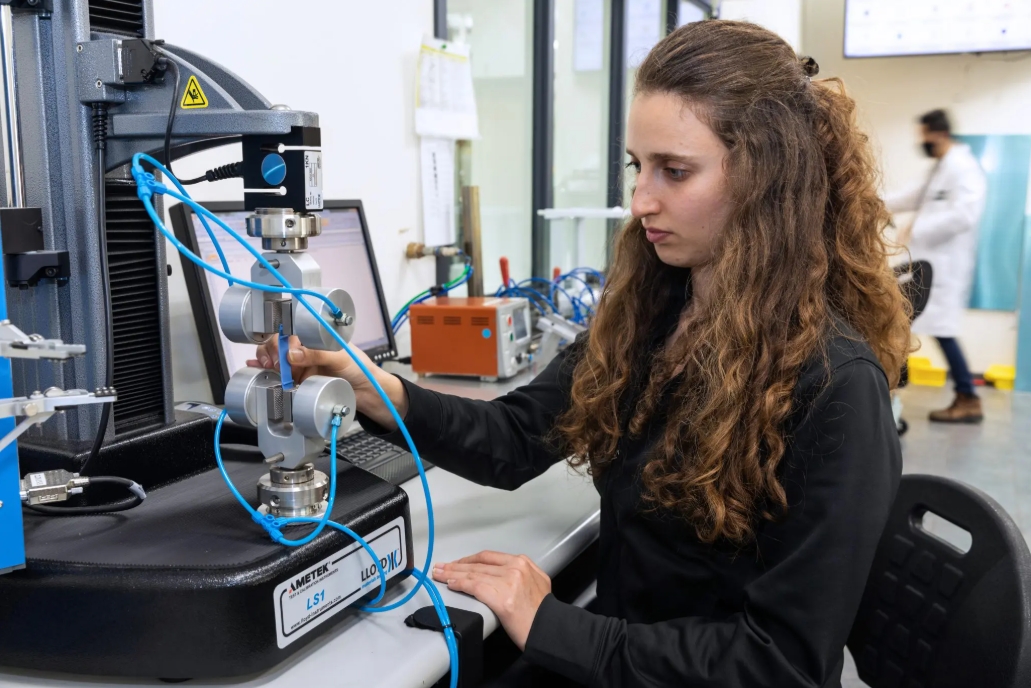
Cho'zilish kuchi, zarba kuchi va boshqa ishlash talablari talablarga muvofiq sinovdan o'tkazilishi kerak.
Inyeksion kalıplama nuqsonlari - bu plastik mahsulotlarni ishlab chiqarish jarayonida jarayon parametrlari, qolip dizayni yoki material xususiyatlari kabi omillar tufayli yuzaga keladigan muammolar. Ushbu nuqsonlar uchun bir qator tegishli choralar ham mavjud.
Qismlarni quyishda keng tarqalgan nuqsonlar va yechimlar
Inyeksion kalıplama nuqsonlari - bu plastik mahsulotlarni ishlab chiqarish jarayonida jarayon parametrlari, qolip dizayni yoki material xususiyatlari kabi omillar tufayli yuzaga keladigan muammolar. Ushbu nuqsonlar uchun bir qator tegishli choralar ham mavjud.
1. Inyeksion kalıplama qismlarining tashqi ko'rinishi bilan bog'liq nuqsonlar
1. 1. Materiallar tanqisligi:
2.1 Uchish qirrasi:
Asosiy ko'rinish plastik qismlarning chekkalarida haddan tashqari burmalar mavjudligi bo'lib, asosan qolipning ajratish yuzasida, slayderning birlashuvchi yuzasida yoki ejektor pimining bo'shlig'ida yuzaga keladi. Yorqinlanishning sababi haddan tashqari in'ektsiya bosimi, yetarli bo'lmagan siqish kuchi bo'lib, bu qolip bo'shlig'idagi bo'shliqning eritma tomonidan kengayishiga olib keladi, yuqori material harorati eritmaning yopishqoqligini pasaytiradi, uning qolip bo'shlig'iga kirishiga imkon beradi, qolipning ajratish yuzasida begona moddalar, aşınma natijasida ortiqcha birlashuvchi bo'shliq paydo bo'ladi, eshikning noto'g'ri joylashishi, eritmaning qolipga ta'sir qilishiga va stress hosil bo'lishiga olib keladi.
3.1 Kumush chiziqlar:
Alomatlar shundaki, in'ektsiya shaklida qoliplangan qismlar yuzasida kumush-oq filamentga o'xshash chiziqlar paydo bo'ladi, bu ko'pincha ABS, PC va PMMA kabi plastmassalarda uchraydi. Kumush chiziqlarning sabablari: Xom ashyo namlik yoki uchuvchan moddalarni o'z ichiga oladi. In'ektsiya jarayonida bu moddalar gazlarga aylanadi va chiqarib yuborilmaydi, natijada ular plastik qismlar yuzasida qoladi. Haddan tashqari material harorati xom ashyoning parchalanishiga va gazlar hosil bo'lishiga olib keladi. Qolip bo'shlig'ining sirt pürüzlülüğü yetarli emas, bu esa eritmaning notekis oqishiga olib keladi.
4.1 Depressiya:
Asosiy ko'rinish plastik qismlardagi sirt chuqurchalari bo'lib, ular odatda devor qalinligi o'lchamlari nomuvofiq bo'lgan hollarda, qovurg'alar yoki in'ektsiya teshiklari yaqinida kuzatiladi.
Depressiyaning sababi plastik qismlarning devor qalinligidagi nomuvofiqlikdir. Devor qalinligining bir xilligida sezilarli farq mavjud va devor qalinligi sohasidagi sovutish tezligi sekin. Inyeksion kalıplama paytida eritilgan material to'liq qisqarish uchun yetarli qalinlikka ega emas, ushlab turish bosimi vaqti yetarli emas, bosim yetarli emas, qolip harorati juda yuqori va plastik qismlarning sovutish tezligi sekin, bu esa qisqarish tezligini oshiradi.
2. Inyeksion kalıplama qismlarining o'lchami va aniqlikdagi nuqsonlari
2.1 Haddan tashqari/yetarli bo'lmagan o'lcham
Asosiy ko'rinishlar quyidagilar: Plastik qismlarning haqiqiy o'lchami chizmada ko'rsatilgan tolerantlik oralig'idan oshib ketadi, talab qilinadigan o'lchamdan kattaroq yoki kichikroq bo'ladi. O'lcham og'ishining sabablari: Qolip bo'shlig'i o'lchamidagi og'ish plastik qismlarning o'lcham og'ishiga olib keladi; in'ektsiya jarayonining beqaror parametrlari qisqarish tezligining o'zgarishiga olib keladi; turli ishlab chiqarish partiyalari tufayli beqaror xom ashyo material xususiyatlarida farqlarga olib keladi; va nomuvofiq sovutish nomuvofiq qisqarishga olib keladi.
2.2 Transformatsiya
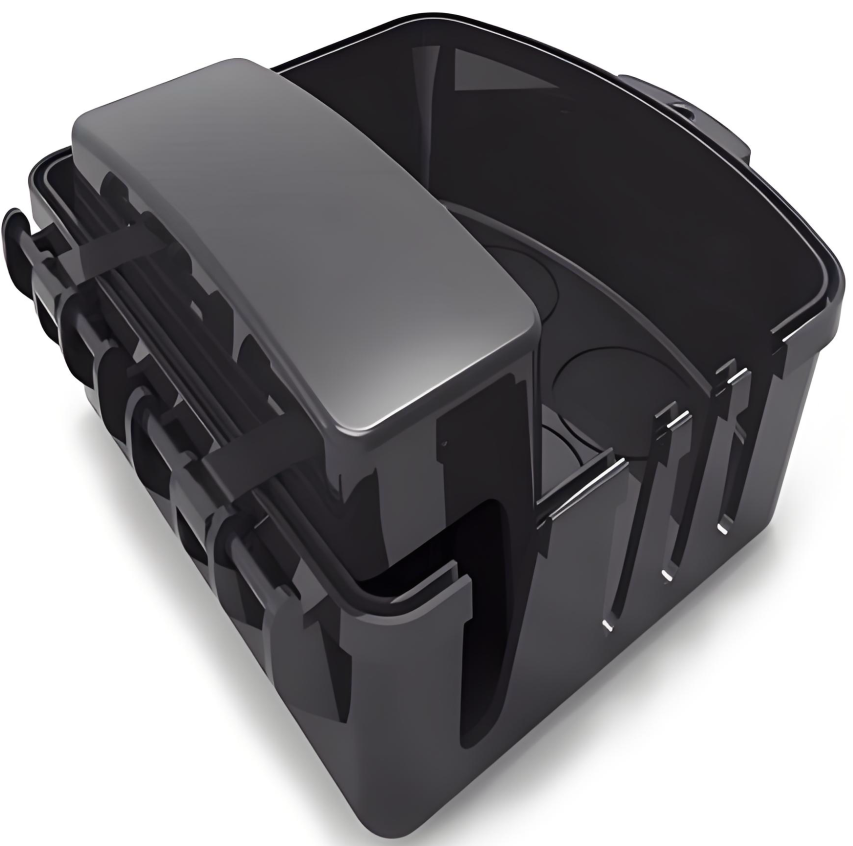
Asosiy muammo shundaki, plastik qismlar sovutilgandan keyin egilib, chizmada ko'rsatilgan shaklni saqlab qololmaydi. Buning sabablari quyidagilar: Plastik qismlarning turli sohalarining sovutish tezligi bir xil emas, bu esa qisqarish va kuchlanish hosil bo'lishida farqlarga olib keladi. Inyeksiya portining holati noto'g'ri o'rnatilgan, bu eritilgan materialni to'ldirish paytida kuchlanish konsentratsiyasini va qolipni chiqarish jarayonida konsentratsiyalangan kuchlanishni keltirib chiqaradi, natijada chiqarish paytida deformatsiya yuzaga keladi.
3. Inyeksion kalıplama qismlarining strukturaviy va ishlash nuqsonlari
3.1 Payvandlash liniyasi
Asosiy ko'rinish shundaki, eritma qolip bo'shlig'ida oqadi va chiziqlar hosil qiladi, bu plastik qismning ko'rinishiga ta'sir qiladi va ko'pincha in'ektsiya portida tarqaladi. Asosiy ko'rinish shundaki, eritma qolip bo'shlig'ida oqadi va chiziqlar hosil qiladi, bu esa plastik qismning ko'rinishiga ta'sir qiladi va ko'pincha in'ektsiya portida tarqaladi.
3.2 Pufakchalar
Asosiy ko'rinish plastik qismlarning ichki qismida havo pufakchalarining mavjudligi bo'lib, ular odatda qalin devorli joylarda va in'ektsiya portlari joylarida uchraydi. Buning sababi shundaki, xom ashyodagi namlik gazga aylanadi va plastik qismlar ichiga tushib qoladi. Bo'shliqning chiqishi silliq emas va in'ektsiya paytida erigan material havoni o'rab, pufakchalar hosil qiladi.
4. Mo'rt sinish:
Qarori:
Namlikni yo'qotish uchun xom ashyoni qattiq quriting. Inyeksiya tezligini pasaytirish, qolip haroratini oshirish va ushlab turish vaqtini uzaytirish orqali gazni samaraliroq chiqarish mumkin. Asosiy ko'rinishlar qoliplangan qismlarning yomon mustahkamligi bo'lib, ular yorilishga moyil. Bu odatda PC, PMMA va PS kabi mo'rt plastmassalarda kuzatiladi.
Sabablari:
Xom ashyoning parchalanishi yoki aralashmalarning kiritilishi molekulyar zanjirlarning uzilishiga olib keladi; inyeksion kalıplama paytida haddan tashqari ichki stress, masalan, tez sovutish yoki haddan tashqari bosim, qolip bo'shlig'i yuzasining pürüzlülüğü kalıplanmış qismlar yuzasida mikro yoriqlar paydo bo'lishiga olib keladi; va xom ashyoda qattiqlashtiruvchi moddalarning yetarli emasligi yoki samarasizligi.
Bular bizning inyeksion kalıplama xizmatlarimiz tomonidan taklif qilinadigan keng tarqalgan kalıplanmış plastmassalardir. Umumiy navlar, brendlar, afzalliklar va kamchiliklar kabi materiallarning asoslarini bilganingizdan so'ng, qo'llash talablaringizga muvofiq mos keladigan inyeksion kalıplama materialini tanlang.
Asbob-uskunalar uchun materiallar:
Inyeksion kalıplama jarayoni boshlanishidan oldin, kam yoki katta hajmli ishlab chiqarish uchun yuqori bardoshli CNC bilan ishlov berilgan asbob kerak bo'ladi. Eng ko'p ishlatiladigan materiallar quyidagilarni o'z ichiga oladi:
| Asbob po'lati: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Zanglamaydigan po'lat: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Alyuminiy: | 6061, 5052, 7075 |
Plastik materiallar:
Plastik qarshi kalıplama xizmati turli xil xususiyatlarga ega bo'lgan keng turdagi materiallarni, jumladan, zarba kuchi, qattiqlik, issiqlikka chidamlilik, kimyoviy qarshilik va boshqalarni o'z ichiga oladi.
| ABS | Neylon (PA) | PC | PVX |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Qo'shimchalar va tolalar:
Standart plastik materiallar maxsus quyish kalıplama qismlari talablariga javob bermasligi mumkin. Bunday holda, estetik va funktsional xususiyatlarni yaxshilash uchun qo'shimchalar va tolalar qo'shilishi mumkin, bu sizning quyish kalıplama qismlaringiz uchun qo'shimcha xususiyatlarni ta'minlaydi.
| UV | absorberlar | bo'yoqlar |
| Olov | sekinlashtiruvchi moddalar | Shisha tolalar |
| Plastifikatorlar |
Inyeksion kalıplama uchun sirt qoplamalari
Inyeksion qoliplash inyeksion qoliplash asboblari, plastik inyeksion qoliplash va boshqalarni o'z ichiga oladi. Qolipning sirtini qayta ishlash odatda ishlab chiqarish jarayonida yakunlanadi. Inyeksion qoliplash tugagandan so'ng, biz sizning talablaringizga muvofiq tayyor mahsulotga ma'lum sirt ishlov berishlarini amalga oshiramiz.
Yorqin
Olmos bilan abrazivlash jarayoni yordamida sifatli qoplama tayyorlanadi va inyeksion kalıplanmış qismlarda yaltiroq yuzalar hosil qiladi.
Yarim porloq
B-darajali pardozlash ishlarida A-darajali qismlarga qaraganda biroz qo'polroq pardozlash ishlari olib boriladigan qismlarni ishlab chiqarish uchun qumli zımpara ishlatiladi. B-darajali pardozlash ishlari olib boriladigan maxsus quyma plastik qismlar mat sirt teksturasiga ega.
mot
C-darajali pardozlash ishlarida qo'pol va notekis sirt hosil qilish uchun qumli silliqlash toshlaridan foydalaniladi. C-darajali pardozlash ishlaridan o'tadigan in'ektsion plastik qismlar mat sirt teksturasiga ega.
Dokulu
D darajali pardozlash ishlari juda qo'pol teksturali qoplama hosil qilish uchun qum va quruq shisha boncuklar yoki oksiddan foydalanadi. Amaldagi material turiga qarab, mahsulotlar atlas yoki xira qoplamaga ega bo'lishi mumkin.
Inyeksion kalıplamaning qo'llanilishi
Inyeksion kalıplama materialning tuzilishini o'zgartirmasdan yuqori ishlab chiqarish tezligida yuqori aniqlikka erishishi mumkinligi sababli, u inyeksion kalıplama uchun ishlatiladigan mashinalar, boshqaruv tizimlari va asboblarning doimiy ravishda kengayib borayotgan turlari bilan tobora ko'proq tanishib bormoqda. NOBLE hayotning barcha sohalari uchun aniq ishlov berish xizmatlarini ko'rsatishga sodiqdir. Bizning inyeksion kalıplama aniq qismlarimiz hayotning barcha sohalarida, jumladan, ... da mavjud.
Avtomatlashtirish uskunalari
NOBLE tezkor prototiplash xizmati sizga dizayningizni sinab ko'rish va optimallashtirish, to'g'ri jarayonni tanlash, xarajatlarni kamaytirish va loyiha sikllarini qisqartirish uchun avtomatlashtirilgan funktsional prototiplarni tez va oson yaratish imkonini beradi. Talab bo'yicha xizmatlar yuqori aniqlikdagi avtomatlashtirilgan qismlarni ishlab chiqarishi mumkin.
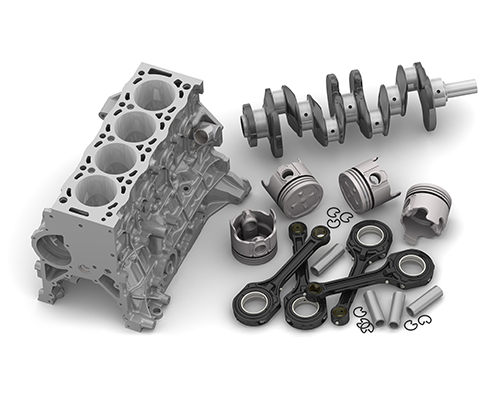
avtomobil
Bizning kam hajmli ishlab chiqarish xizmatlarimiz talabga binoan avtomobil qismlari uchun ideal ishlab chiqarish yechimidir
tibbiy moslamalar
Tibbiy buyumlar ishlab chiqaruvchilari, texnologik startaplar va tadqiqot laboratoriyalari biz taqdim etayotgan prototiplash yechimlaridan sezilarli darajada foyda ko'rishadi.
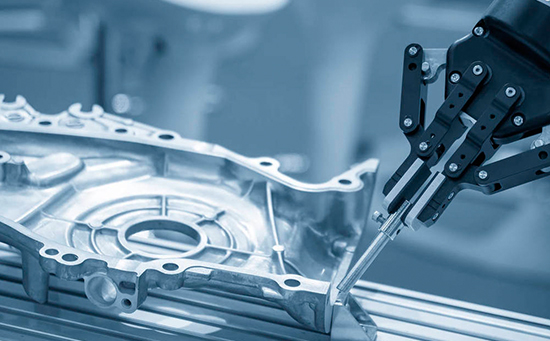
Robotics
Bizning sanoat darajasidagi robototexnika prototiplarini yaratish va ehtiyot qismlar ishlab chiqarish xizmatlarimiz robototexnika bozorining uzluksiz rivojlanishiga yordam beradi.

Nima uchun maxsus quyish xizmatlari uchun NOBLE ni tanlash kerak?
Inyeksion kalıplama plastik qismlarni ommaviy ishlab chiqarish uchun ajoyib tanlovdir. Har yili dunyo bo'ylab ko'plab yuqori texnologiyali kompaniyalar inyeksion kalıplama qismlarini qayta ishlash uchun NOBLE ni tanlaydilar. Shuncha mijozlar bizni tanlashiga nima sabab bo'ladi? NOBLE - mustaqil ilmiy-tadqiqot, ishlab chiqarish va sotish imkoniyatlariga ega bo'lgan Xitoy-Britaniya qo'shma korxonasi. Biz inyeksion kalıplama jarayonlarida keng tajribaga egamiz va sizning yangi loyihalaringiz uchun dizayn, ishlab chiqarish, yig'ish, tekshirish va sinovdan o'tkazish hamda qadoqlash kabi to'liq xizmatlarni taqdim eta olamiz.
Materiallarning ko'p qirraliligi
NOBLE sizga samaradorlik va narx o'rtasidagi to'g'ri muvozanatni topishga yordam beradigan va umumiy ishlab chiqarish xarajatlarini kamaytirishga yordam beradigan muqobil material variantlarini aniqlaydigan tovar va muhandislik qatronlari kabi 200 dan ortiq materiallarni taklif etadi.
Yuqori samaradorlik
Sertifikatlangan mahalliy fabrikalar va kuchli ta'minot zanjiri tizimi bilan biz mahsulot ishlab chiqarish sikllarini tezlashtirishimiz va inyeksion kalıplanmış qismlaringizni ishlab chiqarishni iloji boricha tezroq yakunlashimiz mumkin.
Kompleks imkoniyatlar
Biz dizayn va prototiplashdan tortib, asboblar va ishlab chiqarishgacha bo'lgan turli xil inyeksion kalıplama xizmatlarini taklif etamiz. Bizning keng qamrovli imkoniyatlarimiz mijozlarimizning ehtiyojlari uchun to'liq yechimlarni taqdim etish imkonini beradi.
Muvofiqlik va yuqori sifat
Sertifikatlangan fabrikalar tufayli, ishlab chiqarish jarayonida tekshiruvlar o'tkazish va ishlab chiqarilgandan keyin o'lchovlarni tekshirish, murakkab shaklidan qat'i nazar, yuqori aniqlikda maxsus kalıplanmış qismlarning sifati barqaror bo'lishini kafolatlaydi.
Tanlov Narx
Sizga prototip dizaynidan tortib ishlab chiqarishgacha bo'lgan raqobatbardosh narxlarda yuqori aniqlikdagi maxsus quyish kalıplama xizmatlarini va siz uchun maxsus tayyorlangan quyish kalıplama yechimlarini taqdim etamiz, bu sizning yuqori sifatli quyish kalıplama qismlarini olishingizni ta'minlaydi. Bizning iqtidorli jamoamiz sizning byudjetingizdan oshib ketadigan qo'shimcha qiymatga ega quyish kalıplama yechimlarini taqdim eta oladi.
Sifat kafolati
Biz ishlab chiqaradigan har bir quyish usulida quyilgan qism eng yuqori sifatga ega bo'lishini ta'minlash uchun bizda qat'iy sifatni ta'minlash jarayoni mavjud. Bizning jamoamiz har bir quyilgan qismning bizning qat'iy sifat standartlarimizga javob berishini tekshirish uchun uni tekshiradi.








