
Nima bu plastik qarshi kalıplama?
Plastik quyish kalıplama sanoat ishlab chiqarishida keng qo'llaniladigan ishlab chiqarish jarayonidir. Uning asosiy printsipi eritilgan materialni oldindan ishlab chiqilgan qolip bo'shlig'iga quyishni o'z ichiga oladi, bu yerda material soviydi va kerakli shaklni hosil qilish uchun qattiqlashadi. Bu jarayon juda yuqori material moslashuvchanligiga ega bo'lib, nafaqat eng keng tarqalgan termoplastik plastmassalar va termoset polimerlari uchun mos keladi, balki metallar (bu holda jarayon qolip quyish deb ataladi), shisha, elastomerlar va hatto konfetlar kabi turli xil materiallarni ishlab chiqarishda ham qo'llaniladi. Butun jarayon xom ashyoni qizdirilgan bochkaga quyishdan boshlanadi, u yerda ular vintli burgichning aralashtirish harakati orqali bir tekis eritiladi. Keyin eritilgan material yuqori bosim ostida qolip bo'shlig'iga quyiladi va sovutish va qattiqlashgandan so'ng, natijada hosil bo'lgan mahsulot qolip bo'shlig'i bilan bir xil bo'ladi. Haqiqiy ishlab chiqarishda qolip ishlab chiqarish muhim bosqich hisoblanadi. Odatda, professional qolip ishlab chiqaruvchilari sanoat dizaynerlari yoki muhandislarining dizaynlari asosida po'lat yoki alyuminiy kabi metall materiallardan foydalangan holda qoliplar ishlab chiqaradilar, bu esa qoliplarning kerakli qism xususiyatlarini aniq takrorlashi mumkinligini ta'minlaydi. Inyeksion kalıplama texnologiyasining qo'llanilish doirasi juda keng bo'lib, miniatyura elektron komponentlaridan tortib katta avtomobil kuzov panellarigacha bo'lgan hamma narsani samarali ishlab chiqarish imkonini beradi. So'nggi yillarda, 3D bosib chiqarish texnologiyasining rivojlanishi bilan , oddiy quyish qoliplarini ishlab chiqarishda yangi turdagi fotopolimer materiallari qo'llanilmoqda . Ushbu materiallar maxsus past haroratli termoplastik xususiyatlarga ega bo'lib, ularning quyish jarayonida erishini oldini oladi va shu bilan tez prototiplash va kichik partiyalar ishlab chiqarish uchun yangi texnik yechimlarni taqdim etadi .
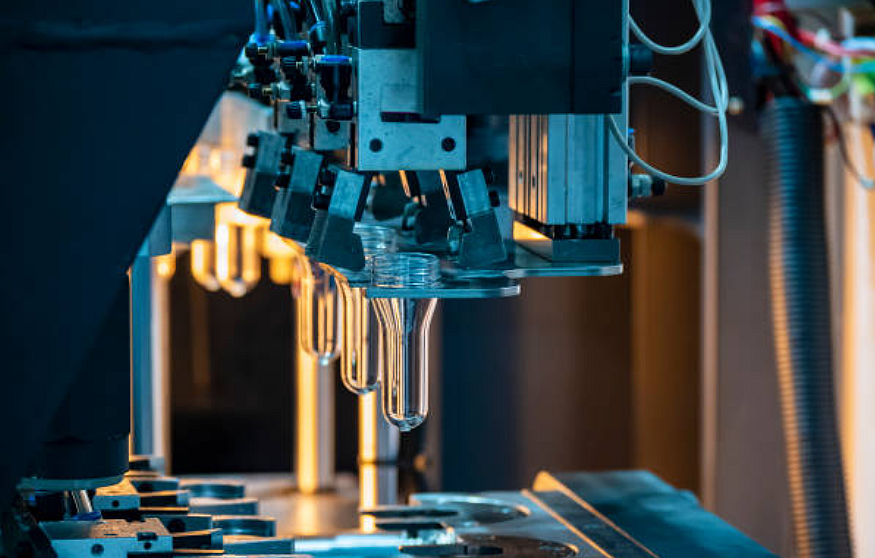
Qanday qilib? plastik qarshi kalıplama ish?
1-bosqich: Xom ashyoni tayyorlash va isitish/eritish
Plastik in'ektsiya kalıplama yuqori samarali va aniq plastik ishlov berish texnikasi bo'lib, uning to'liq ish jarayoni bir nechta muhim bosqichlarning uzluksiz muvofiqlashtirilishini o'z ichiga oladi. Butun ishlab chiqarish jarayoni xom ashyoni oldindan qayta ishlashdan boshlanadi, bu yerda plastik granulalar yoki kukunlar avval materialda mavjud bo'lgan har qanday namlikni olib tashlash uchun qattiq quritishdan o'tishi kerak. Bu bosqich juda muhim, chunki qoldiq namlik yuqori haroratda bug'lanishi mumkin, bu esa yakuniy mahsulotda pufakchalar yoki sirt nuqsonlariga olib keladi. Quritilgan xom ashyo qarshi kalıplama mashinasining bunkeriga quyiladi va tortishish kuchi ta'sirida qizdirilgan bochkaga kiradi. Bochka maxsus ishlab chiqilgan aylanuvchi vint bilan jihozlangan bo'lib, u nafaqat materialni uzatadi, balki o'zining noyob geometrik tuzilishi orqali kuchli siljish kuchlari va aralashtirish effektlarini ham yaratadi. Isitish tizimi plastmassaning erish harorati oralig'idagi bochka haroratini aniq boshqaradi, odatda gradientli isitish uchun bir nechta harorat zonalariga bo'linadi, bu esa plastmassaning bir xil qizishini va asta-sekin erishini ta'minlaydi. Vintning aylanish harakati ostida qattiq plastik granulalar shishasimon holatdan yuqori elastik holatga va oxir-oqibat yopishqoq oqim holatiga o'tadi va yaxshi oqimga ega eritma hosil qiladi. Ushbu plastiklashtirish jarayoni harorat, bosim va vint tezligi kabi parametrlarni aniq nazorat qilishni talab qiladi.
2-bosqich: Termoplastik plastmassani oziqlantirish va eritish
Inyeksion kalıplama jarayonidagi plastik quyish kalıplama bosqichi butun jarayonning eng muhim bosqichlaridan biri bo'lib, yakuniy mahsulotning qoliplash sifati va o'lchov aniqligini bevosita belgilaydi. Plastik xom ashyo bochkada to'liq eritilgandan so'ng, quyish kalıplama mashinasi yuqori bosimli quyish bosqichiga o'tadi. Bu nuqtada, gidravlik tizim vintni aniq boshqariladigan tezlik va bosim bilan oldinga siljitadi, vintning old uchida saqlangan eritilgan plastmassani shlang orqali yopiq qolip bo'shlig'iga yuboradi. Ushbu quyish jarayoni juda yuqori bosim ostida, odatda o'nlab megapaskalgacha bo'lgan bosim ostida amalga oshirilishi kerak, bu yopishqoq eritmaning qolipning har bir burchagini tezda to'ldirishini ta'minlash uchun amalga oshiriladi. Qolip tizimi ehtiyotkorlik bilan ishlab chiqilgan, jumladan, asosiy yuguruvchi, yuguruvchi va darvoza kabi tuzilmalar eritmaning oqimini birgalikda boshqaradi va to'ldirish jarayonini boshqaradi. To'ldirish jarayonida eritmaning oldingi chetidagi harorat, bosim va oqim tezligi qat'iy kuzatilishi kerak, chunki har qanday tebranishlar qisqa zarbalar, chaqnash yoki payvandlash chiziqlari kabi nuqsonlarga olib kelishi mumkin.
3-qadam: Bosimni ushlab turish
Inyeksion kalıplama jarayonida, ushlab turish bosimi bosqichi mahsulot sifatini ta'minlashda muhim bosqich bo'lib, o'lchov aniqligi, mexanik xususiyatlari va yakuniy mahsulotning sirt sifatiga bevosita ta'sir qiladi. Eritilgan plastmassa qolip bo'shlig'ini to'ldirgandan so'ng, tizim darhol ushlab turish bosimi bosqichiga o'tadi. Ushbu bosqichda, qarshi kalıplama mashinasi hali to'liq qotib qolmagan plastik eritmaga ma'lum bir bosimni qo'llashda davom etadi. Ushbu bosqichning asosiy vazifasi sovutish paytida yuzaga keladigan hajm qisqarishini qoplash, shu bilan o'lchov og'ishlari, sirt tushkunliklari yoki materialning qisqarishi natijasida yuzaga keladigan ichki bo'shliqlar kabi nuqsonlarning oldini olishdir. Tutib turish bosimi jarayoni uchta asosiy parametrni aniq nazorat qilishni talab qiladi: ushlab turish bosimi, ushlab turish vaqti va ushlab turish bosimi egri chizig'i. Odatda, ushlab turish bosimi inyeksiya bosimining 30%-80% ga o'rnatiladi, ma'lum qiymatlar material xususiyatlari, mahsulot tuzilishi va jarayon talablariga asoslangan holda optimallashtiriladi. Tutib turish vaqti mahsulot devorining qalinligi va sovutish tezligiga bog'liq bo'lib, odatda darvozadagi plastmassa to'liq qotib qolguncha davom etadi.
4-qadam: Saqlash va sovutish vaqti
Inyeksion kalıplama jarayonida sovutish bosqichi ishlab chiqarish samaradorligi va mahsulot sifatini aniqlashda muhim omil hisoblanadi. Bosimni ushlab turish bosqichi tugagandan so'ng, qolip ichidagi eritilgan plastmassa boshqariladigan sovutish jarayoniga o'tadi, bu jarayon qism xavfsiz ravishda demontaj qilish uchun yetarli strukturaviy mustahkamlik va o'lchovli barqarorlikka erishguncha davom etadi. Sovutish jarayoni shunchaki tabiiy issiqlik tarqalishi emas, balki aniq boshqariladigan issiqlik almashinuvi jarayonidir. Qolip plastikning qattiqlashishi paytida ajralib chiqadigan issiqlikni tezda olib tashlash uchun aylanma sovutish muhitidan (odatda suv yoki moy) foydalanadigan murakkab sovutish kanali tizimi bilan jihozlangan. Sovutish tizimining dizayni ilmiy jihatdan asoslangan bo'lishi kerak, bu ham sovutish samaradorligini ta'minlaydi, ham mahalliy haddan tashqari sovutish natijasida kelib chiqadigan ichki stress yoki deformatsiyaning oldini oladi. Sovutish vaqtining davomiyligi bir nechta omillarga, jumladan, plastik materialning issiqlik xususiyatlariga, mahsulot devorining qalinligiga, qolip haroratiga va sovutish tizimining samaradorligiga bog'liq. PP va PE kabi kristalli plastmassalar uchun kristallikning mahsulot ishlashiga ta'sirini ham hisobga olish kerak, bu esa sovutish tezligini nazorat qilishni ayniqsa muhim qiladi.
5-qadam: Chiqarish va pardozlash jarayonlari
Inyeksion kalıplamaning oxirgi muhim bosqichi qolipni ochish va detalni olib tashlash bosqichidir, bu butun inyeksion kalıplama siklining tugashini belgilaydi. Detal qolip bo'shlig'ida yetarlicha soviganidan va kerakli qattiqlikka erishgandan so'ng, inyeksion kalıplama mashinasining siqish tizimi ishlay boshlaydi. Birinchidan, u yuqori bosimli siqish rejimidan past bosimli himoya rejimiga o'tadi, keyin qolip oldindan o'rnatilgan dasturga muvofiq ajratish chizig'i bo'ylab silliq ochiladi. Qolipni ochish ketma-ketligi va tezligi aniq boshqarilishi kerak, odatda uch bosqichli ochilish egri chizig'idan (sekin-tez-sekin) foydalanib, qolipning samarali ochilishini ta'minlash va shu bilan birga to'satdan ajralish natijasida kelib chiqadigan detal shikastlanishi yoki qolip shikastlanishining oldini olish kerak. Qolip to'liq ochilgandan so'ng, harakatlanuvchi qolip tomoniga o'rnatilgan chiqarish tizimi ishlay boshlaydi. Ejektor pinlari, ejektor plitalari yoki pnevmatik klapanlar kabi chiqarish mexanizmlari qoliplangan detalni qolip bo'shlig'idan ajratish uchun gidravlik yoki mexanik haydovchi ostida silliq harakatlanadi. Chiqarish jarayoni mahsulotning chiqarish izlari yoki deformatsiya kabi nuqsonlarsiz to'liq demontaj qilinishini ta'minlash uchun chiqarish tezligini, harakatini va chiqarish chastotasini boshqarishga alohida e'tibor berishni talab qiladi. Murakkab tuzilishga ega mahsulotlar uchun bir nechta chiqarish mexanizmlarining ketma-ket ishlashi yoki aylanma demolding kabi maxsus demolding usullari talab qilinishi mumkin.
Plastik qarshi kalıplama qanday qo'llaniladi?
1. Avtomobilsozlik
Plastik in'ektsiya qoliplash avtomobil ishlab chiqarish sektorida muhim rol o'ynaydi , ichki qismdan tashqi qismgacha va funktsional qismlardan dekorativ qismlargacha bo'lgan turli xil komponentlarni ishlab chiqarishni o'z ichiga oladi. Avtomobil ichki tizimlari sektorida in'ektsiya qoliplash texnologiyasi bir qismli asboblar panellari, eshik bezaklari panellari, markaziy konsol panellari, o'rindiq qo'ltiqlari va turli xil saqlash bo'linmalarini ishlab chiqarish uchun keng qo'llaniladi. Ushbu komponentlar nafaqat qat'iy o'lchov aniqligi talablariga javob berishi, balki ajoyib taktil hissiyot va estetik jihatdan yoqimli sirt teksturalarini ham talab qilishi kerak. In'ektsiya qoliplash, bo'yash, terini qoplash yoki IMD (qolip ichidagi bezak) kabi keyingi jarayonlar bilan birgalikda ushbu talablarga mukammal darajada erishishi mumkin. Avtomobil tashqi sohasida bamper tizimlari, g'ildirak arkasi bezak chiziqlari va panjara yig'ishlari kabi in'ektsiya qoliplangan komponentlar nafaqat murakkab uch o'lchovli shakllarga ega, balki zarbaga chidamlilik va ob-havoga chidamlilik kabi maxsus ishlash talablariga ham javob beradi.
2. Tibbiy asboblar
Plastik in'ektsiyalash texnologiyasi tibbiy asboblarni ishlab chiqarishda ajralmas rol o'ynaydi , uning qo'llanilishi asosiy tibbiy sarf materiallaridan tortib yuqori darajadagi aniqlikdagi asboblargacha bo'lgan keng turdagi mahsulotlarni qamrab oladi. Bir martalik tibbiy buyumlar sohasida in'ektsiyalash jarayonlari turli xil steril shprits komponentlarini, IV ulagich armaturalarini, vakuumli qon yig'ish naychalarini, virus namunalarini olish naychalarini va boshqa bir martalik tibbiy asboblarni ommaviy ishlab chiqarish uchun qo'llaniladi. Ushbu mahsulotlar o'lchov aniqligi, sirt qoplamasi va muhrlash samaradorligi uchun qat'iy talablarga ega. In vitro diagnostika sohasida aniq in'ektsiyalash orqali kalıplanmış mikrofluidik chiplar, reagent to'plami korpuslari va sinov kartasi substratlari zamonaviy molekulyar diagnostika va tibbiy yordam nuqtasida sinov (POCT) uchun ishonchli texnik yordamni ta'minlaydi. Jarrohlik asboblari sohasida in'ektsiyalash texnologiyasi laparoskopik asbob tutqichlari, gemostat komponentlari, jarrohlik tikuv moslamalari va boshqa mahsulotlarni ishlab chiqarish uchun qo'llaniladi.
3. Elektronika va elektr jihozlari
Plastik in'ektsiya kalıplama texnologiyasi elektronika va elektr jihozlarini ishlab chiqarish sanoatida muhim rol o'ynaydi, uning qo'llanilishi turli elektron mahsulotlar uchun ta'minot zanjirining deyarli barcha bosqichlariga kirib boradi. Iste'molchi elektronikasi sohasida in'ektsiya kalıplama jarayonlari smartfon korpuslari, noutbuk konstruktiv komponentlari, aqlli soat korpuslari va boshqa mahsulotlarni ishlab chiqarishda keng qo'llaniladi. Ushbu mahsulotlar nafaqat juda yuqori o'lchovli aniqlik va sirt sifatini talab qiladi, balki yengil, ingichka profillar va bir qismli konstruktsiya uchun zamonaviy dizayn talablariga ham javob berishi kerak. Elektron ulagichlar in'ektsiya kalıplama uchun yana bir muhim qo'llanilish sohasi bo'lib, USB portlari, Type-C ulagichlari va taxtadan taxtaga ulagichlar kabi aniq komponentlarni o'z ichiga oladi. Ushbu mahsulotlar o'lchovli barqarorlik va izolyatsiya ko'rsatkichlari uchun juda qattiq talablarga ega, tolerantliklar ko'pincha ±0.02 mm ichida boshqariladi. Maishiy texnika sohasida in'ektsiya kalıplama orqali ishlab chiqarilgan konditsioner panellari, kir yuvish mashinasi boshqaruv panellari va muzlatgich eshik tutqichlari kabi komponentlar nafaqat konstruktiv mustahkamlik talablariga javob berishi, balki ajoyib ob-havoga chidamlilik va olovga chidamli xususiyatlarga ham ega bo'lishi kerak.
Plastik qarshi kalıplama afzalliklari
1. Yuqori shakllantirish samaradorligi
Plastik quyish kalıplama ishlab chiqarishda o'zining ajoyib ishlab chiqarish samaradorligi bilan ajralib turadi. Ushbu jarayon to'liq avtomatlashtirilgan ishlab chiqarish oqimidan foydalanadi, bu xom ashyo kirishidan tortib tayyor mahsulot chiqishigacha uzluksiz, uzluksiz ishlashni ta'minlaydi. Odatda quyish kalıplama sikli odatda mahsulot hajmi va murakkabligiga qarab 15 dan 120 sekundgacha davom etadi. Zamonaviy yuqori tezlikdagi quyish kalıplama mashinalari daqiqada yuzlab kalıplama sikllariga erishishi mumkin, bu ularni keng ko'lamli ishlab chiqarishni talab qiladigan komponentlarni ishlab chiqarish uchun ayniqsa mos qiladi. An'anaviy ishlov berish yoki qo'lda kalıplama bilan solishtirganda, quyish kalıplama ishlab chiqarish vaqtining 90% dan ortig'ini tejashga imkon beradi. Bundan tashqari, ko'p bo'shliqli qolip texnologiyasini qo'llash bir vaqtning o'zida o'nlab bir xil mahsulotlarni bitta in'ektsiyada kalıplama imkonini beradi va vaqt birligiga ishlab chiqarishni yanada oshiradi. Ushbu yuqori samarali ishlab chiqarish usuli bir birlik uchun ishlab chiqarish xarajatlarini sezilarli darajada kamaytiradi va keng ko'lamli sanoat ishlab chiqarishi uchun ideal yechimni taqdim etadi.
2. Yuqori aniqlik va yaxshi takrorlanuvchanlik
Plastik quyish jarayoni o'lchov aniqligi va mahsulotning mustahkamligi jihatidan ajoyib afzalliklarga ega. Aniq ishlov berilgan qoliplar bilan birgalikda ilg'or quyish kalıplama uskunalari ±0.01 mm ultra yuqori o'lchovli bardoshliklarga erishishi mumkin, bu aniq qismlar uchun eng qat'iy talablarga javob beradi. Ushbu aniqlik darajasi o'lchov aniqligiga juda sezgir bo'lgan elektron ulagichlar va tibbiy asboblar kabi mahsulotlar uchun juda muhimdir. Takrorlanish nuqtai nazaridan, quyish kalıplama mahsulotlari partiyalar orasida minimal o'zgarishlarni ko'rsatadi, CPK qiymatlari odatda 1.67 dan oshadi, bu esa keng ko'lamli ishlab chiqarishdagi har bir mahsulot bir xil sifat xususiyatlariga ega bo'lishini ta'minlaydi. Zamonaviy quyish kalıplama mashinalari real vaqt rejimida jarayon parametrlarini kuzatib boradigan va sozlaydigan yopiq pastadirli boshqaruv tizimlari bilan jihozlangan bo'lib, ishlab chiqarish barqarorligini yanada ta'minlaydi.
3. Amaldagi materiallarning keng assortimenti
Plastik quyish jarayoni deyarli barcha turdagi polimer materiallarini qayta ishlashga qodir bo'lgan ajoyib material moslashuvchanligini namoyish etadi. Termoplastik plastmassalarga kelsak, PP va ABS kabi umumiy maqsadli plastmassalardan tortib, PC va POM kabi muhandislik plastmassalarigacha, shuningdek, PEEK va PEI kabi yuqori samarali plastmassalargacha bo'lgan materiallar quyish orqali qayta ishlanishi mumkin. Fenol qatroni va epoksi qatroni kabi termoset plastmassalari ham ixtisoslashtirilgan quyish jarayonlari uchun mos keladi. Bundan tashqari, turli xil elastomerlar (TPE, TPU), bioasosli plastmassalar va biologik parchalanadigan materiallar quyishda tobora ko'proq qo'llanilmoqda. Material formulalarini sozlash orqali olovga chidamli navlar, ultrabinafsha nurlariga chidamli navlar, o'tkazuvchan navlar yoki elektromagnit ekranlash navlari kabi o'ziga xos xususiyatlarga ega mahsulotlar ishlab chiqarilishi mumkin.
Kamchiliklari plastik qarshi kalıplama
1. Mog'orning yuqori narxi
Plastik quyish jarayoni qolipga investitsiyalar nuqtai nazaridan sezilarli iqtisodiy to'siqlarga ega. O'rtacha murakkab quyish qoliplari to'plami odatda ishlab chiqarish xarajatlari uchun 50 000 dan 500 000 yuangacha investitsiyani talab qiladi, yuqori aniqlikdagi yoki ko'p bo'shliqli qoliplar esa bir necha million yuangacha turadi. Qolip ishlab chiqarish jarayoni aniq mexanik ishlov berish, issiqlik bilan ishlov berish va sirtni ishlov berish kabi bir nechta bosqichlarni o'z ichiga oladi, ishlab chiqarish sikli loyihalashdan yetkazib berishgacha 4 dan 12 haftagacha davom etadi. Ushbu yuqori boshlang'ich investitsiya quyish qolipining iqtisodiy samaradorligini faqat keng ko'lamli ishlab chiqarishda to'liq amalga oshiradi (odatda 5,000 birlik yoki undan ko'p talab qilinadi). Mahsulotni ishlab chiqishning dastlabki bosqichlarida prototipni tasdiqlash yoki kichik miqyosdagi sinov ishlab chiqarish uchun 3D bosib chiqarish yoki silikon qoliplar kabi muqobil jarayonlar katta iqtisodiy afzalliklarni taklif qilishi mumkin. Bundan tashqari, qolipga texnik xizmat ko'rsatish va saqlash doimiy investitsiyalarni talab qiladi, bu esa egalik qilishning umumiy xarajatlarini yanada oshiradi.
2. Moslashuvchan dizayn modifikatsiyalari
Plastik quyish kalıplama mahsulot dizaynini o'zgartirishda sezilarli darajada qattiqlikni namoyon etadi. Po'latdan yasalgan aniq asboblar sifatida qoliplarni ishlab chiqarilgandan so'ng sezilarli darajada o'zgartirish qiyin. Hatto oddiy o'lchamli sozlashlar ham yadro yoki bo'shliqni qayta ishlashni talab qilishi mumkin, strukturaviy dizayndagi o'zgarishlar esa ko'pincha mavjud qolipni parchalab tashlash va yangisini yaratishni talab qiladi. Bunday o'zgartirishlar nafaqat qo'shimcha ishlov berish xarajatlarini keltirib chiqaradi (odatda asl qolip narxining 30%-70%), balki ishlab chiqarishning 2-4 haftalik kechikishiga ham olib keladi. Mahsulotni ishlab chiqish takrorlanishlari davomida bu moslashuvchanlik kompaniyalarni qolip ishlab chiqarishdan oldin barcha dizaynni tasdiqlashni yakunlashga majbur qiladi, bu esa dastlabki bosqichdagi ishlab chiqish xavflari va xarajatlarini oshiradi.
3. Mahsulot o'lchamlari qolip cheklovlari bilan cheklangan
Plastik in'ektsiya kalıplama mahsulot o'lchamlari bo'yicha jarayon cheklovlariga ega. Uskunalar nuqtai nazaridan, maksimal kalıplama o'lchamlari qarshi kalıplama mashinasining siqish kuchi va qolip bo'shlig'i maydoni bilan cheklangan. Hozirgi vaqtda bozordagi eng katta qarshi kalıplama mashinalari taxminan 4 metr uzunlikdagi mahsulotlarni ishlab chiqarishi mumkin; ammo, bunday uskunalarning investitsiya va operatsion xarajatlari juda yuqori. Ultra yupqa devorli mahsulotlar (masalan, qalinligi 0.5 mm dan kam bo'lganlar) qolip aniqligi va jarayonni boshqarishga juda yuqori talablar qo'yadi. Bu cheklovlar maxsus o'lcham talablariga ega bo'lgan ayrim ilovalar uchun muqobil jarayonlarni o'rganishni talab qiladi. Masalan, katta mahsulotlar rotomolding yoki puflash uchun ko'proq mos kelishi mumkin, mikro aniqlikdagi qismlar esa mikro in'ektsiya kalıplama yoki shtamplashni talab qilishi mumkin. Bundan tashqari, mahsulot o'lchamlarini oshirish sovutish vaqtini sezilarli darajada uzaytiradi va umumiy ishlab chiqarish samaradorligiga ta'sir qiladi.
Plastik qarshi kalıplama bo'yicha tez-tez so'raladigan savollar
Plastik qarshi kalıplama bilan qismlarni ishlab chiqarish qancha vaqtni oladi?
Plastik quyish kalıplama bilan qismlarni ishlab chiqarish uchun zarur bo'lgan vaqt bir nechta omillarga, jumladan, qism hajmi, dizayn murakkabligi, material turi va ishlab chiqarish hajmiga bog'liq.
Inyeksion kalıplanmış qismlar sifatiga qanday omillar ta'sir qiladi?
Inyeksion kalıplanmış qismlarning sifati asosan qolip dizayni, material tanlash, ishlov berish parametrlari, mashina holati va operator mahoratiga bog'liq. Yaxshi dizayn, to'g'ri materiallar, aniq sozlamalar va yaxshi saqlangan uskunalar qismlarning izchil va nuqsonsiz ishlashini ta'minlashga yordam beradi.







