
pagpapakilala
Maaaring tama ang sukat ng isang bahagi sa imprenta, ngunit maaaring wala pa rin itong silbi. Ang pagkakaiba sa pagitan ng tagumpay at pagkabigo ay kadalasang nasa ibabaw. Kung hindi mo ito tatapusin nang maayos, ang isang mahusay na bahagi ay maaaring maging walang silbi.
Ang mga depekto ay maaaring magdulot ng tatlong magkakaibang gastos. Una, gumugugol ka ng karagdagang oras sa mga pangalawang operasyon tulad ng pagliha, pagpapakintab, at muling paggawa. Pangalawa, nawawalan ka ng pera dahil sa mga scrap rate kapag ang mga bahagi ay hindi na maisasalba. Pangatlo, ang isang hindi maayos na ibabaw ay maaaring magtago ng mas malalaking problema. Lumilikha ito ng mga kahinaan kung saan nagsisimula ang mga bitak. Mas mabilis na nasisira ang mga bahagi.
Ipapakita sa iyo ng gabay na ito ang mga pinakakaraniwang depekto sa ibabaw. Matututunan mo kung ano ang sanhi ng mga ito, kung paano matukoy ang mga ito, at, higit sa lahat, kung paano ayusin ang mga ito. Medyo diretso lang ang ideya: mas kaunting basura at mas maaasahan.
Ano ang mga Depekto sa Ibabaw CNC Milling?
Upang maayos ang isang depekto sa ibabaw, kailangan munang maunawaan kung ano ang iyong tinitingnan. Dalawang mahahalagang termino ang kasama rito.
Ang topograpiya ng ibabaw ay mahalagang ang hugis ng ibabaw. May mga pagtaas at pagbaba. Ang tekstura ay ang nakikita at nararamdaman mo. Ang integridad ng ibabaw ay mas malalim. Dito, ang mahalagang salik ay ang mga pisikal na katangian, tulad ng mga pagbabago sa katigasan, mga microcrack, at mga natitirang stress. Ang isang bahagi ay maaaring magmukhang makinis, ngunit maaaring may nakatagong pinsala sa ilalim.
Ang mga depekto sa ibabaw ay mga paglihis lamang. Ang ibabaw ay hindi masyadong tama para sa imprenta. Maaaring ito ay dahil sa hindi tamang heometriya, tulad ng isang gasgas, punit, o tagaytay. Bilang kahalili, maaaring mayroong pisikal na depekto, tulad ng pagkasunog, pagbibitak, o mga debris na naipit sa bahagi. Alinman sa dalawa, ang bahagi ay nasira.
Paano mo sila matutukoy? May dalawang paraan para gawin ito. Ang unang hakbang ay ang biswal na pagsuri. Agad na matutukoy ng isang bihasang machinist ang anumang problema. Para sa mas tumpak na trabaho, gumamit ng profilometer. Ang tool na ito ay naghihila ng stylus sa ibabaw at nagbibigay ng numerical data. Sinusukat ng Ra ang average na roughness. Tinitingnan ng Rz ang pinakamataas na taas ng mga peak at valley. Magkasama, sinasabi nila sa iyo kung ang finish ay nakakatugon sa mga kinakailangang detalye.
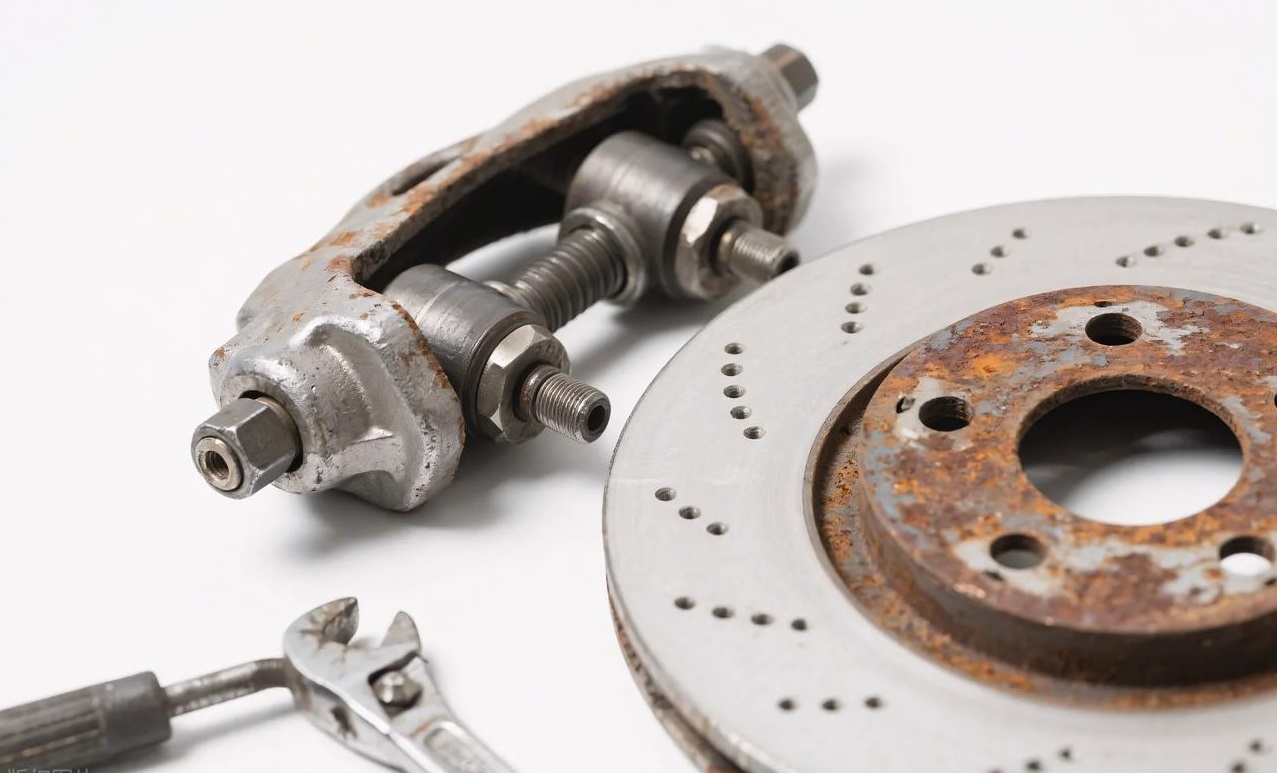
Ang 5 Ugat na Sanhi ng Paggiling sa Ibabaw Mga Depekto
Narito ang isang balangkas upang matulungan kang sistematikong masuri ang mga depekto sa ibabaw. Kapag may naobserbahang hindi magandang pagtatapos, suriin ang sumusunod na limang aspeto nang sunod-sunod: kagamitan, mga parametro ng pagputol, tigas ng makina, materyal, at ang programa ng CAM. Isa sa mga ito ang halos palaging sanhi.
1. Mga Depekto na May Kaugnayan sa Pagkakabit
Ang cutting tool ang una mong dapat isaalang-alang. Direkta nitong natatamaan ang bahagi.
- Mga marka ng chat magmukhang disenyo ng washboard sa ibabaw. Ang mga ito ay sanhi ng harmonic resonance. Nangyayari ito kapag ang tool ay nag-vibrate laban sa bahagi sa halip na malinis na putulin. Ang pinakakaraniwang sanhi ay ang labis na overhang ng tool. Ang isang mabuting tuntunin ay panatilihin ang ratio ng haba-sa-diameter sa ibaba 4:1. Anumang mas mahaba pa riyan, at naghahanap ka ng problema.
- Built-up na gilid Nangyayari ito sa aluminyo at iba pang malagkit na materyales. Ang maliliit na piraso ay nagwewelding sa dulo ng kagamitan sa ilalim ng init at presyon. Ang materyal na ito ay nagwewelding at napupunit sa ibabaw sa halip na putulin ito. Ang resulta ay isang magaspang at punit na pagtatapos.
- Bur pormasyonLumilitaw ang mga ito sa mga gilid na bahagi. Nabubuo ang isang entrance burr kung saan pumapasok ang kagamitan. Nabubuo rin ang isang exit burr kung saan umaalis ang kagamitan. Pareho itong senyales ng mapurol na paggamit ng kagamitan o maling anggulo ng tingga. Ang isang matalas na kagamitan na may tamang heometriya ay malinis na pinuputol ang materyal. Ang isang mapurol na kagamitan ay itinutulak ang materyal sa gilid, na lumilikha ng nakataas na gilid.
- Kasangkapan magsuot ay unti-unti ngunit mapanira. Ang isang sirang kagamitan ay humihinto sa pagputol at nagsisimulang kuskusin. Ito ay lumilikha ng init at nag-iiwan ng hindi pantay-pantay at makintab na tapusin. Regular na suriin ang iyong mga kagamitan. Kapag nasira ang mga ito, lahat ay kasama na.
2. Mga Depekto sa Proseso at Parameter
Ang mga numerong ipinasok mo sa makina ang kumokontrol sa lahat.
Isaalang-alang ang tatsulok na bilis at feed. May tatlong baryabol: bilis ng spindle, feed bawat ngipin, at lalim ng hiwa. Dapat itong balansehin. Kung babaguhin mo ang isa, dapat mong ayusin ang iba pa.
- Pinsala sa thermal lumilitaw bilang mga marka ng paso sa bahagi. Nangyayari ito kapag ginamit ang mataas na bilis ng spindle na may mababang rate ng pagpapakain. Ang tool ay nananatili sa isang lugar, na nagdudulot ng friction at pagkasunog ng materyal. Ang solusyon ay dagdagan ang rate ng pagpapakain at hayaang gumalaw ang tool.
- Trabaho tigas na tigas ay isang panganib sa mga hindi kinakalawang na asero at ilang kakaibang haluang metal. Kung masyadong mababa ang iyong feed rate, ang tool ay kuskusin ang materyal sa halip na putulin ito. Pinapatigas nito ang isang manipis na layer ng materyal sa pamamagitan ng pagkuskos. Ang susunod na daanan ay kailangang putulin ang matigas na materyal. Mas mabilis na nasisira ang mga tool at nasisira ang mga tapusin. Ang solusyon ay panatilihin ang sapat na karga ng chip. Dapat kang magputol, hindi magkuskos.
3. Mga Depekto sa Makina at Paghawak sa Trabaho
- Sumasagot na hampas ay tumutukoy sa slop sa mga turnilyo sa pag-andar ng iyong makina. Kapag nagbago ng direksyon ang tool, nagsasara ang puwang na ito, na nag-iiwan ng depekto sa ibabaw. Ito ay makikita kung saan nagtatagpo ang dalawang landas ng tool, bilang isang maliit na linya o baitang na hindi dapat naroon. Ito ay pinakakapansin-pansin sa mga lumang makina. Ang solusyon ay wastong pagpapanatili o kabayaran sa software.
- Isang error sa tram Nangyayari ito kapag ang ulo ng spindle ay hindi perpektong parisukat sa mesa. Sa mga ibabaw na may face-mill, lumilitaw ang isang disenyo ng hagdanan. Ito ay dahil ang tool ay mas malalim na pumuputol sa isang gilid ng pag-ikot nito kaysa sa kabila. Suriin ang tram gamit ang isang indicator. Ayusin ang ulo hanggang sa ito ay perpektong parisukat.
- panginginig ng boses mga loop Magsimula sa isang maluwag na clamp o isang mahinang fixture. Ang maliit na galaw na ito ay pinapalakas ng mga puwersa ng paggupit. Ang buong setup ay nagsisimulang manginig. Ang bahagi ay nagpapakita ng pagkalampag, ngunit hindi ito kasalanan ng tool. Suriin muna ang iyong mga clamp.
4. Mga Depekto sa Materyal
- Mga pagsasama at porosity: Mga depektong nagmumula sa hilaw na materyales (mga hulmahan). Minsan, ang problema ay hindi kung paano ka pumutol. Kundi kung ano ang iyong sinimulan.
- Mga pagsasama at porosity Nagmumula mismo sa hilaw na materyales. Kadalasan, ang mga hulmahan ang sanhi. Sinusuri mo ang isang malinis na ibabaw at tumatama sa isang butas o matigas na bahagi. Lumalagpas ang kagamitan, nababasag ang tapusin, at nabubura ang bahagi. Siyasatin ang hilaw na materyal bago putulin.
- malagoma mga materyales, tulad ng low-carbon steel o purong aluminum, ay hindi basta-basta nababasag. Napupunit at namamalat ang mga ito. Ang materyal ay dumidikit sa sarili nito at sa kagamitan. Kailangan mo ng matutulis na gilid at tamang heometriya upang mahawakan ang mga ito. Nakakatulong ang mga pinakintab na plauta. Gayundin ang mas matataas na bilis.
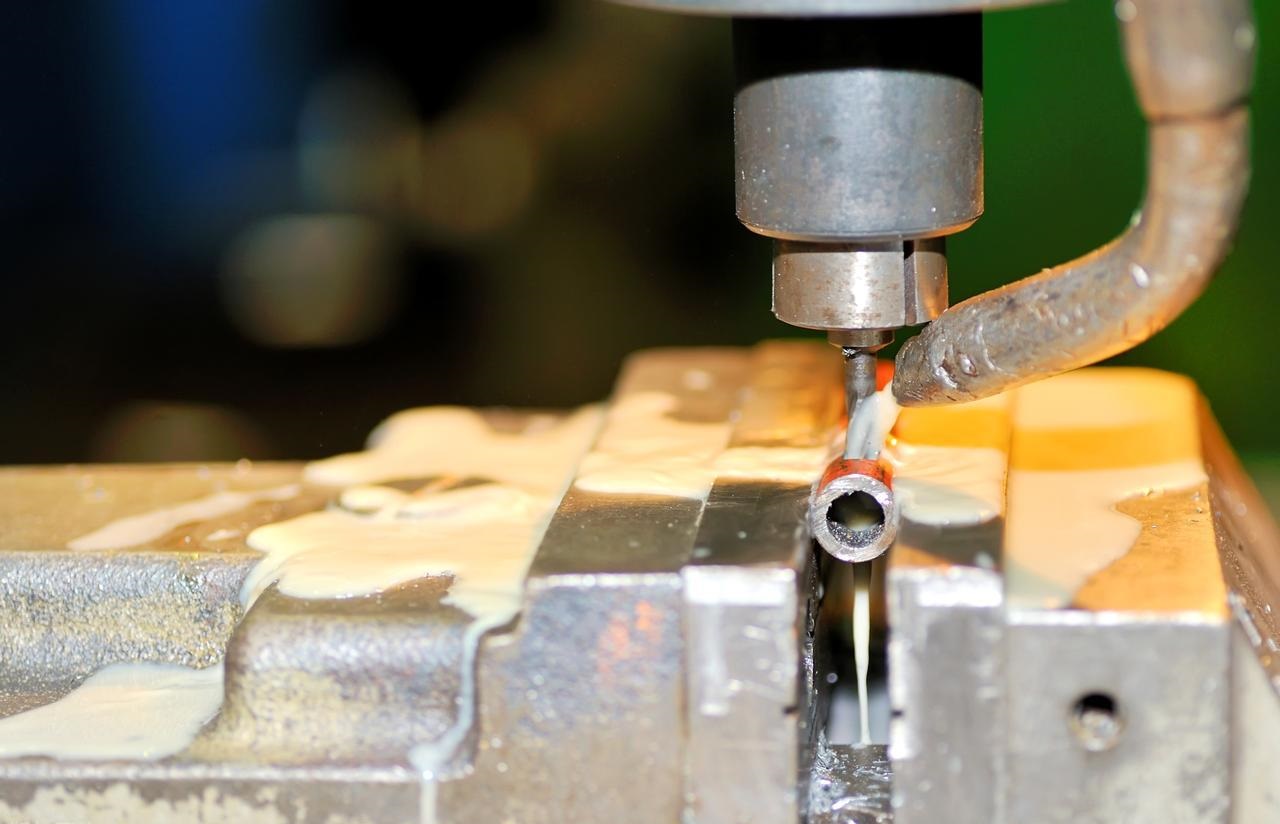
5. Mga Depekto sa CAM at Tool Path
Ang code na iyong nabubuo ay maaaring magdulot ng mga problema kahit bago pa man tumakbo ang makina.
- Taas ng scallop tumutukoy sa natural na cusp na iniiwan ng isang ball end mill. Ang distansya sa pagitan ng mga daanan ang kumokontrol kung gaano kataas ang mga tagaytay na ito. Kung masyadong malapad ang stepover, magiging magaspang ang ibabaw. Kung masyadong makitid ito, nagsasayang ka ng oras. Kinakalkula ito ng iyong CAM software. Magtiwala ka, ngunit beripikahin mo.
- Mga marka ng tirahan parang pabilog na paso. Nangyayari ito kapag humihinto ang kagamitan sa isang punto, kadalasan habang nagbabago ng direksyon, at kumukuskos habang nakatigil. Naipon ang init, at ang ibabaw ay nagkukulay o nababago ang hugis. Kapag nagpoprograma, iwasan ang mga hindi kinakailangang pagtigil sa mga kritikal na ibabaw.
- Matalim na sulok sa daanan ng tool ay nagdudulot ng mga problema. Kailangang magbago agad ng direksyon ang makina. Pag-alog ng servos. Nagiging hindi pantay ang galaw. Nag-iiwan ito ng marka. Gumamit ng mga bilugan na sulok sa mga daanan ng tool. Hayaang dumaloy ang makina sa mga pagliko sa halip na huminto at magsimula.
Ang Mga Nakatagong Gastos: Anong mga Problema ang Maaaring Idulot ng mga Pang-ibabaw na Depekto?
Ang isang hindi magandang pagtatapos ay hindi lamang pangit. May kaakibat itong mga epekto na lilitaw kalaunan. Ang paglipat mula sa "kung ano ang hitsura nito" patungo sa "kung bakit ito mahalaga" ang siyang dahilan kung bakit nawawala ang totoong pera.
Integridad ng Mekanikal: Ang Salik ng Pagkapagod
Isipin ang pagpunit ng isang piraso ng papel. Ang isang malinis na gilid ay diretsong napupunit. Ang papel na may maliit na lagot ay napupunit sa bingaw na iyon sa bawat pagkakataon. Ang mga depekto sa ibabaw ay gumagana sa parehong paraan. Ang bawat gasgas at butas ay nagsisilbing stress concentrator. Ang mga ito ay mga lugar kung saan namumuo ang mga puwersa.
Sa ilalim ng cyclic load — mga bahaging gumagalaw, mga makinang tumatakbo, at mga makinang umiikot — ang maliit na gasgas na iyon ay maaaring maging bitak. Lumalaki ang bitak sa bawat ikot. Kalaunan, nasisira ang bahagi. Nababali ito kapag hindi mo inaasahan. Ito ay fatigue failure. Nagsisimula ito sa ibabaw.
Pagkabigo sa Paggana: Mga Selyo at Paggalaw
Mapili ang mga O-ring at seal sa pagtatapos. Nangangailangan ang mga ito ng isang partikular na saklaw. Kung ito ay masyadong magaspang, hindi kayang isara ng seal ang mga puwang. Nagreresulta ito sa mga tagas. Tumatakas ang likido, bumababa ang presyon, at nasisira ang mga sistema. Kung ito ay masyadong makinis, walang kakapit ang seal. Ito ay gumugulong, pumipilipit, at nasisira. Dapat tama lang ang pagtatapos ng ibabaw.
Ang mga gumagalaw na bahagi ay lumilikha ng isa pang problema. Ang mga magagaspang na ibabaw ay lumilikha ng alitan. Ang alitan ay lumilikha ng init. Ang init ay mas mabilis na nasisira ang mga bahagi. Ang isang baras na dapat ay malayang umiikot ay nagsisimulang kumapit. Ang isang bearing na dapat ay dumulas ay nagsisimulang gumiling. Ang bahagi ay nasisira nang kusa dahil sa depekto sa pagtatapos.
Pagkabigo ng Kemikal: Kaagnasan
Ang hindi kinakalawang na asero at aluminyo ay parehong nakadepende sa isang manipis na patong ng oksido. Ang patong na ito ay hindi nakikita. Ang patong na ito ay natural na nabubuo at pinoprotektahan ang metal sa ilalim. Gayunpaman, ang isang depekto sa ibabaw ay maaaring makabasag sa patong na iyon. Ngayon, ang hubad na metal ay nakalantad na.
Nakikita ito ng halumigmig. Gayundin ang mga kemikal. Nagsisimula ang kalawang sa maliit na hukay na iyon at kumakalat. Kumakalat ito sa ilalim ng ibabaw, hindi na nakikita. Sa oras na mapansin mo ito, tapos na ang pinsala. Kahit isang gasgas lang ay maaaring maging sanhi ng pagkabulok ng isang perpektong bahagi.
Pagtanggi sa Asembleya
Minsan ang problema ay agaran. Sinusubukan mong buuin ang mga bahagi, at hindi sila magkakasama. Ang isang interference fit ay nangangailangan ng kontroladong ibabaw. Kung ang mga peak ay masyadong mataas, ang shaft ay nasisikip sa kalahati ng bearing. Hindi ito uupo. Hindi ito gagalaw. Ang assembly line ay humihinto. Ito ay higit pa sa mga depekto sa ibabaw lamang.
At minsan, hitsura lang din naman. Kailangang maakit ang mga produkto at piyesa ng sasakyan. Ang magaspang na ibabaw ng dashboard o ang lalagyan ng telepono ay tinatanggihan. Nakikita ito ng customer. Ibinabalik nila ito. Sinasabi nila sa iba. Ang mga depekto sa hitsura ay magastos pa rin sa mga order.
Bawat depekto ay isang pananagutan. Ang ilan ay depekto sa ibabaw sa susunod na linggo. Ang iba naman ay sa susunod na taon. Ngunit lahat ng ito ay nabibigo kalaunan.
Paano Ayusin at Pigilan ang mga Depekto sa Ibabaw?
Narito ang praktikal na bahagi. Nakita mo na ang depekto sa ibabaw. Ngayon ayusin mo na. Pag-aralan ang listahang ito ayon sa pagkakasunod-sunod.
Ang Listahan ng "Unang Pagsusuri"
Magsimula rito bago mo baguhin ang iba pa.
- Suriin ang talas ng kagamitan. Maaaring masira ng mapurol na kagamitan ang mga tapusin. Palitan ito kung kinakailangan. Tingnan kung mawawala ang problema.
- Suriin ang pagkaubos ng kagamitan. Paikutin ang kagamitan at sukatin ang pag-uyog sa dulo. Ang kabuuang reading ng indicator ay dapat nasa ilalim ng 0.0005 pulgada. Kung ito ay higit pa rito, nangangahulugan ito na marumi ang iyong lalagyan o sira na ang iyong collet.
- Suriin kung may mga maluwag na kagamitan. Hawakan ang bahagi. Itulak ito. Gumagalaw ba ito? Higpitan ang lahat. Ang isang matibay na setup ay nalulutas ang kalahati ng lahat ng problema sa pagtatapos.
Mga Istratehiya sa Pag-optimize
Para sa daldal: Bawasan muna ang overhang ng tool. Kung hindi mo kaya, dagdagan ang feed rate. Ang mas maraming chip load ay nakakabawas ng vibration. Ang ilang makina ay may pagkakaiba-iba ng bilis ng spindle. Buksan ito. Sinisira nito ang harmonic resonance.
Para sa mga burr: Gumamit ng matalas na kagamitan. Hindi iyon maaaring pag-usapan. Baguhin ang direksyon ng iyong daanan ng kagamitan. Binabawasan ng climb milling ang mga burr sa karamihan ng mga materyales. Magdagdag ng chamfer tool sa iyong programa. Basagin ang mga gilid na iyon bago pa man maging problema ang mga ito.
Para sa hindi magandang pagtatapos: Dagdagan ang bilis ng spindle kung kaya mo. Bawasan ang feed rate kada ngipin. Ang pinakamahusay na solusyon ay ang wiper insert. Mayroon itong espesyal na geometry na nagpapatag sa ibabaw sa isang pagdaan lang. Sulit ang bawat sentimo para sa natapos na trabaho.
Para sa mga problema sa init: Suriin ang iyong coolant. Tama ba ang konsentrasyon? Kung ito ay masyadong mahina, hindi ito lalamig nang maayos. Kung ito ay masyadong malakas, hindi ito mag-lubricate. Suriin ang presyon sa dulo ng tool. Kailangan mo ng daloy ng coolant kung saan nagaganap ang pagputol, hindi lang sa lahat ng dako.
Ang Papel ng CAM Software
Ang iyong mga pagpipilian sa programming ay kasinghalaga ng mga setting ng iyong makina.
Gumamit ng trochoidal milling. Pinapanatili ng adaptive clearing na mababa at pare-pareho ang radial engagement. Hindi kailanman tinatanggap ng tool ang full-width cut. Ang mas kaunting engagement ay nangangahulugan ng mas kaunting init at mas kaunting deflection. Mas mahusay na finish ang susunod.
Pakinisin ang iyong mga sulok. Ang biglaang pagbabago ng direksyon sa daanan ng tool ay magpapagalaw sa makina. Ang mga pagkagalaw ay nag-iiwan ng mga marka. Gumamit ng mga sulok na may radius sa iyong CAM. Hayaang dumaloy ang tool sa mga pagliko. Ang mga galaw na lead-in at lead-out ay dapat na mga arko, hindi diretsong pag-ulos.
Sinusundan ng makina ang sinasabi mo. Sabihin mo rito na gumalaw nang maayos, at gagawin nga nito. Sabihin mo rito na gumalaw nang mabilis, at makikita sa iyong ibabaw ang lahat ng pag-aalangan.
Konklusyon
Ang surface finish ay hindi lamang para sa dekorasyon. Ito ay isang specification ng performance. Ituring ito nang ganoon.
Ang bawat marka sa isang bahagi ay nagsasabi ng isang kuwento. Halimbawa, ang mga marka ng pagkatalbog ay nangangahulugan na ang iyong setup ay kulang sa tigas. Ang mga burr ay nangangahulugan na ang iyong tool ay mapurol. Ang mga punit ay nangangahulugan na ang iyong bilis ay hindi tama. Ang ibabaw ay tapat. Ipinapakita nito nang eksakto kung ano ang gumagana at kung ano ang sira.
Nasisira ang mga bahagi sa ibabaw. Doon nagsisimula ang mga bitak. Doon nagsisimula ang kalawang. Doon nangyayari ang mga tagas. Kung babalewalain mo ang tapusin, binabalewala mo ang kinabukasan ng bahagi. Ang isang makinis na ibabaw ay hindi lamang kaakit-akit. Mas matibay din ito. Mas tumatagal ito. Gumagana ito ayon sa disenyo.
Kapag nakakita ka ng makina na may depekto sa ibabaw, balikan ang checklist sa iyong isipan. Suriin muna ang kagamitan. Matalas ba ito at maayos ang pagtakbo? Sunod, suriin ang bilis. Tama ba ang balanse sa pagitan ng RPM at feed? Pangatlo, suriin ang tigas. May maluwag ba? Panghuli, suriin ang daanan. May katuturan ba ang galaw ng CAM?
Kagamitan, bilis, tigas, landas. Isa sa mga ito ay mali. Hanapin ito, ayusin, at itama ang susunod na bahagi.
Bakit Piliin ang NOBLE para sa Precision CNC Milling?
Nababasa mo lang ang lahat ng bagay na maaaring magkamali sa isang ibabaw. Mga kalansing, mga burr, mga punit, pinsala mula sa init. Ang pag-alam sa problema ay isang bagay. Ang pagkakaroon ng kapareha na pumipigil dito ay isa pang bagay.
Kahusayan sa Inhinyeriya, Naihatid
Ang NOBLE ay isang kasosyo sa pagmamanupaktura ng may katumpakan na nakabatay sa pag-aalis ng mga eksaktong depekto sa ibabaw. Hindi namin itinuturing ang pagtatapos ng ibabaw bilang isang nahuling bagay lamang. Itinuturing namin ito bilang isang pangunahing detalye.
Simple lang ang aming misyon. Hindi lang kami basta gumagawa ng mga piyesa. Gumagawa kami ng kumpiyansa. Bawat bahaging lumalabas sa aming sahig ay nakakatugon sa mahigpit na pamantayan para sa hugis, sukat, at paggana. Ang ibabaw ang nagsasabi ng kwento. Tinitiyak namin na ito ang tama.
Ang Aming Mga Pangunahing Kakayahan
Advanced CNC Milling & Turning . Ang aming fleet ay nagpapatakbo ng mga multi-axis machining center. Hindi kami natatakot sa mga kumplikadong geometry. Regular lang ang mahigpit na tolerance. Mayroon kaming bakal upang mapanatili ang tigas at mga kontrol upang maisagawa ang katumpakan.
Kadalubhasaan sa Pagtatapos ng Ibabaw . Patuloy naming naaabot ang mga numero. Karaniwang trabaho sa 3.2 µm Ra. Ang pagtatapos ng salamin ay mas mababa sa 0.4 µm Ra kapag hinihingi ito ng iyong aplikasyon. Alam namin kung anong mga bilis, anong mga kagamitan, at anong mga landas ang nagbibigay ng mga resultang iyon.
Kakayahang umangkop sa Materyal. Ang mga materyales na may problema ang aming espesyalidad. Aluminum 6061 na tumatagas? Kami ang bahala diyan. Stainless 304 at 316 na tumitigas? Alam namin ang mga paraan ng pagpapainit. Titanium na nasusunog? Mayroon kaming estratehiya sa coolant. Engineering plastics na gumagalaw? Inaayos namin ang mga ito nang tama. Kung madali itong magkaroon ng mga depekto sa ibabaw, nalutas na namin ito.
Ang aming Proseso ng Pagtitiyak ng Kalidad
Mga Protokol ng Inspeksyon. Hindi kami nanghuhula. Sinusukat namin. Bineberipika ng mga CMM ang bawat kritikal na dimensyon. Pinapatunayan ng mga surface roughness tester ang pagtatapos. Nahuhuli ang mga depekto rito, hindi sa iyong assembly line.
Kontrol sa Proseso. Mas mahusay ang pag-iwas kaysa sa inspeksyon. Ino-optimize namin ang bilis, feed, at mga path ng tool bago mahulog ang unang chip. Inaalis ang disenyo ng Chatter. Inaalis ang disenyo ng mga burr. Tumatakbo ang makina mula sa simula.
Mga Bihasang Makinista. Nakakatulong ang software. Pinuputol ng mga makina. Ngunit nilulutas ng mga tao ang mga problema. Ang aming koponan ay may maraming taon upang tingnan ang isang bahagi, marinig ang isang pagputol, at malaman kung ano ang kailangang baguhin. Nag-troubleshoot sila nang real time. Pinuperpekto nila ang proseso. Ang kasanayang iyon ay isang bagay na hindi mapapalitan ng anumang makina.
Kapag mahalaga ang pagtatapos ng ibabaw, kapag hindi mo na kailangang maghanap ng depekto, doon mo na kailangang tawaging NOBLE. Binubuo namin ang tiwala ng bawat bahagi.
FAQ
Ano ang pagkakaiba ng Ra at Rz?
Ang Ra ay ang karaniwang pagkamagaspang sa isang nasukat na haba. Pinapakinis nito ang mga taluktok at lambak sa isang numero. Isipin ito bilang ang kabuuang tekstura. Tinitingnan ng Rz ang mga sukdulan. Sinusukat nito ang karaniwang pagkakaiba ng taas sa pagitan ng limang pinakamataas na taluktok at limang pinakamababang lambak. Sinasabi sa iyo ng Ra kung ano ang pakiramdam ng halos buong ibabaw. Sinasabi sa iyo ng Rz ang tungkol sa mga depekto na maaaring magdulot ng mga tagas ng selyo o mga bitak ng stress.
Maaari bang i-welding ang isang hindi magandang surface finish?
Maaari mo itong i-weld. Pero hindi dapat. Ang kontaminado o magaspang na ibabaw ay kumukuha ng mga langis, oksido, at mga kalat. Kung i-weld mo ito, magkakaroon ka ng porosity, kakulangan ng fusion, o mga mahinang bahagi. Ang solusyon ay ang pag-machine o paggiling muna sa sirang ibabaw. Magsimula sa malinis at matibay na materyal. Pagkatapos ay i-weld.
Bakit mukhang "malagkit" ang aluminum part ko?
Malambot at malagkit ang aluminyo. Kapag pumurol ang iyong kagamitan, humihinto ito sa paggugupit sa materyal at nagsisimula itong itulak. Ang pagtulak na iyon ay nagpapahid sa ibabaw sa halip na malinis na pagputol. Makakakita ka ng mga punit, mga nabubuong gilid, at pangkalahatang malapot na anyo. Ang solusyon ay isang mas matalas na kagamitan, mas mabilis na bilis ng ibabaw, at mahusay na pag-alis ng mga bitak. Minsan nakakatulong ang isang pinakintab na plauta. Ang aluminyo ay dapat putulin, hindi kuskusin.
Gaano kalaking overhang ang sobra para sa isang end mill?
Ang pangkalahatang tuntunin ay 4:1. Haba sa diyametro. Ang isang kalahating pulgadang kagamitan ay dapat na nakausli nang hindi hihigit sa dalawang pulgada mula sa lalagyan. Kung lalampas doon, mag-aanyaya ka ng ingay, paglihis, at sirang mga kagamitan. Para sa mga pagtatapos ng paglampas, panatilihin itong mas maikli. Ang bawat milimetro ng overhang na lampas sa 4:1 ay magpaparami sa iyong mga problema.
Anong uri ng ibabaw ang magagarantiya ng NOBLE sa mga piyesang makinado?
Naghahatid kami ng pare-parehong resulta sa iba't ibang antas. Ang karaniwang produksyon ay kayang humawak ng 3.2 µm Ra nang walang dagdag na pagsisikap. Kapag mas marami ang hinihingi ng iyong disenyo, regular naming inaabot ang 1.6 µm Ra. Para sa mga kritikal na aplikasyon tulad ng mga sealing surface o mga cosmetic component, nakakamit namin ang mga mirror finish na mas mababa sa 0.4 µm Ra. Biniberipika ng aming mga CMM at surface roughness tester ang bawat pahayag. Sabihin sa amin kung ano ang kailangan mo. Tutugunan namin ang numero.






