
Ano ang Paghahanda ng Extrusion?
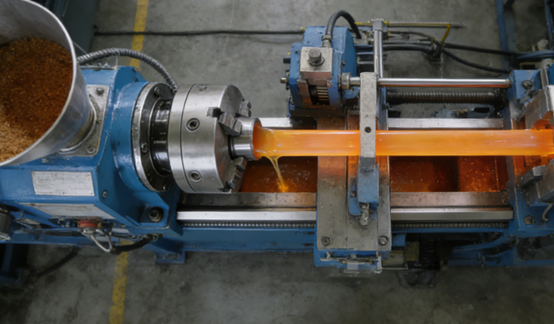
Ang extrusion molding ay isang mahusay at malawakang ginagamit na proseso ng pagmamanupaktura. Ang pangunahing prinsipyo ay ang pagpapasok ng pinainit, pinalambot, o tinunaw na hilaw na materyales sa hopper ng makina. Ang materyal ay malakas na itinutulak pasulong sa extruder barrel ng umiikot na turnilyo. Sa prosesong ito, dahil sa init na nalilikha ng panlabas na pag-init at paggugupit ng turnilyo, ang materyal ay ganap na napapaplastikan at natutunaw.
Ang pare-parehong natutunaw na materyal ay napipilitang dumaan sa isang hulmahan na may partikular na hugis ng butas sa ilalim ng presyon ng tornilyo. Ang materyal na patuloy na lumalabas mula sa ulo ng die ay nagkakaroon ng nakapirming hugis na cross-sectional na naaayon sa butas ng die, tulad ng toothpaste na lumalabas mula sa tubo ng toothpaste. Ang mga extruded profile ay pinapalamig at hinuhubog, pagkatapos ay itinutuwid ng isang traction device at pinuputol sa kinakailangang haba, na sa huli ay nakakakuha ng mga tuluy-tuloy na produkto na may nakapirming hugis na cross-sectional.
Paano Gumagana ang Extrusion Molding?
Magdagdag ng Mga Materyales
Ang mga plastik na pellet o pulbos ay ipinapasok sa hopper ng extruder at patuloy at matatag na ipinapasok sa bariles ng extruder. Sa ilalim ng epekto ng grabidad, ang mga hilaw na materyales ay nahuhulog sa bariles at nasasalo ng isang umiikot na turnilyo. Ang pag-ikot ng turnilyo ay hindi lamang naghahatid ng materyal pasulong kundi nagsisimula rin itong i-compress at painitin muna, bilang paghahanda para sa kasunod na yugto ng pagkatunaw.
Pagtunaw ng Materyal
Kapag ang materyal ay itinulak pasulong sa loob ng bariles ng tornilyo, ito ay sumasailalim sa matinding epekto ng pag-init at paggugupit. Ang init ay nagmumula sa mga electric heating coil na nakabalot sa labas ng bariles, na nagpapainit sa bariles sa isang eksaktong temperatura na higit sa melting point ng materyal.
Ang materyal mismo ay napapailalim sa matinding puwersa ng paggupit at puwersa ng pagkikiskisan sa pagitan ng masikip na sinulid ng tornilyo at ng dingding ng bariles. Ang mga mekanikal na enerhiyang ito ay nababago sa init, na nagiging sanhi ng pagkatunaw ng materyal nang lubusan at pantay mula sa loob tungo sa isang malapot na likido. Ang prosesong ito ay tinatawag na "plasticizing".
Pressurization
Ang tinunaw na materyal ay mabilis na pinipiga sa ilalim ng presyon ng tornilyo. Ang layunin ng hakbang na ito ay upang alisin ang mga bula sa tinunaw na materyal, paghaluin ang anumang mga pigment o additives na maaaring umiiral, at tiyakin na ang lagkit, temperatura, at presyon ng tinunaw na materyal ay umaabot sa isang ganap na pare-pareho at matatag na estado bago dumaan sa molde, na naglalatag ng pundasyon para sa mataas na kalidad na extrusion.
Naghahabol
Ang ganap na homogenized na high-temperature melt ay pinipilit na dumaan sa molde na naka-install sa harap na dulo ng bariles sa ilalim ng malakas na presyon na patuloy na inilalapat ng tornilyo. Ang mga panloob na daluyan ng daloy ng molde ay tiyak na dinisenyo at pinakintab, at ang hugis ng kanilang mga butas ang nagtatakda ng cross-sectional profile ng huling produkto.
Ito man ay isang pabilog na tubo, isang masalimuot na guwang na profile, o isang patag na sheet, kapag ang tinunaw na materyal ay dumaloy sa molde, tiyak nitong ipapakita ang hugis ng panloob na butas ng molde, na kumukumpleto sa pagbabago mula sa isang amorphous melt patungo sa isang partikular na profile.
Paglamig
Ang mga profile na inilabas mula sa molde ay dapat palamigin at patigasin kaagad. Depende sa produkto, ang mga paraan ng pagpapalamig ay nag-iiba: ang mga tubo o profile ay kadalasang pinapalamig sa pamamagitan ng mga tangke ng tubig na puno ng malamig na tubig; Ang mga sheet material ay maaaring gumamit ng isang set ng mga cold roll.
Ang sistema ng pagpapalamig ay dapat na episyente at pare-pareho upang matiyak na mabilis na mahuhubog ang produkto, maiwasan ito sa paglaylay o pag-ikot, at mapanatili ang eksaktong sukat at hugis nito.
Pagputol
Kapag lumamig at tumigas na ang profile, kailangan itong hilahin palayo sa butas ng molde sa pare-parehong bilis, at ang gawaing ito ay nagagawa sa pamamagitan ng isang traksyon.
Ang mga aparato ng traksyon ay karaniwang isa o higit pang pares ng mga track o roller, na malumanay ngunit matatag na humahawak sa produkto at nagbibigay ng maayos na puwersa ng paghila. Ang puwersa ng paghila na ito ay dapat na perpektong nakasabay sa bilis ng extrusion ng tornilyo upang maiwasan ang akumulasyon ng produkto o labis na pag-unat. Panghuli, ang patuloy na inilalabas na mga produkto ay ipinapadala sa istasyon ng pagputol, kung saan awtomatiko silang pinuputol ng mga talim ng lagari o mga makinang pangputol ayon sa itinakdang haba upang makuha ang pangwakas na mga natapos na produkto.
Ano ang mga Karaniwang Materyales na Ginagamit sa Extrusion Molding?
Polyethylene (PE)
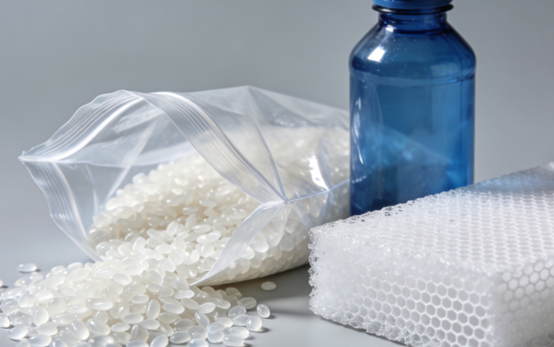
Ang polyethylene ay isa sa mga pinakakaraniwang ginagamit na extruded plastics, na pangunahing nahahati sa high-density polyethylene at low-density polyethylene.
Ang high-density polyethylene ay may mataas na lakas at resistensya sa kemikal, at kadalasang ginagamit sa paggawa ng mga tubo ng tubig, mga tubo ng gas, at malalaking lalagyan. Ang low-density polyethylene ay mas malambot at mas transparent, at kadalasang ginagamit sa paggawa ng mga pelikula, plastic bag, at mga patong ng insulasyon ng alambre. Ang mahusay nitong fluidity at machining stability ay ginagawa itong lubos na angkop para sa high-speed extrusion production.
Polyvinyl Chloride (PVC)
Ang polyvinyl chloride ay isang materyal na maraming gamit, at ang katigasan nito ay maaaring isaayos sa pamamagitan ng mga additives.
Ang matibay na polyvinyl chloride ay may mataas na tibay at resistensya sa kalawang, at malawakang ginagamit sa mga profile ng pinto at bintana, mga tubo, at sahig sa industriya ng konstruksyon. Ang malambot na polyvinyl chloride ay flexible at kadalasang ginagamit sa mga wire at cable sheath, mga hose, at mga waterproof membrane.
Ang polyvinyl chloride ay nangangailangan ng tumpak na kontrol sa temperatura habang nagma-machining upang maiwasan ang agnas at ang produksyon ng mga mapaminsalang gas.
Polypropylene (PP)
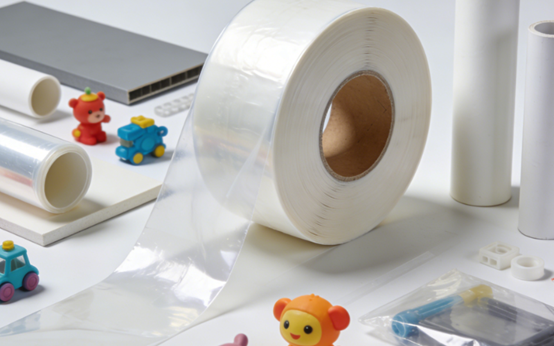
Ang polypropylene ay may mahusay na resistensya sa init at kemikal na katatagan, at ang densidad nito ay medyo mababa. Madalas itong ginagamit sa paggawa ng mga lalagyan ng pagkain, mga piyesa ng sasakyan, at mga gamit sa bahay tulad ng mga kahon ng imbakan at mga kubyertos.
Ang proseso ng extrusion ng polypropylene ay nangangailangan ng medyo mataas na temperatura ng pagkatunaw, ngunit ang rate ng pag-urong nito ay medyo mataas. Samakatuwid, dapat bigyan ng espesyal na atensyon ang katatagan ng dimensional at pagkontrol ng deformasyon sa panahon ng yugto ng paglamig at paghubog.
Polystyrene (PS)
Ang polystyrene ay nahahati sa general-purpose polystyrene at high-impact polystyrene. Ang general-purpose polystyrene ay transparent at medyo malutong, at kadalasang ginagamit sa paggawa ng mga disposable tableware, mga CD case, at mga display stand. Ang high-impact polystyrene, dahil sa pinahusay nitong tibay, ay kadalasang ginagamit bilang panloob na lining ng mga refrigerator at panlabas na shell ng mga laruan.
Kapag nag-e-extrude ng polystyrene, dapat tandaan na ang lakas ng pagkatunaw nito ay medyo mababa at hindi ito angkop para sa paggawa ng makapal na pader o kumplikadong mga guwang na profile.
Acrylonitrile Butadiene Styrene (ABS)
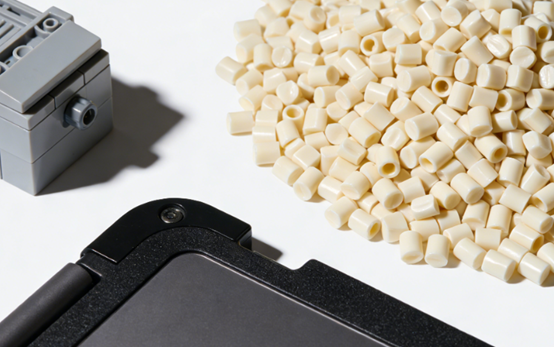
Pinagsasama ng ABS resin ang lakas, tibay, at kinang ng ibabaw, at isang plastik na pang-inhinyero. Malawakang ginagamit ito sa mga piyesa ng sasakyan tulad ng mga instrument panel, mga pambalot ng kagamitan sa bahay, at mga Lego brick.
Kapag ang ABS ay inilalabas gamit ang extrusion, ang mga kondisyon ng pagpapatuyo ay kailangang mahigpit na kontrolin dahil sa malakas nitong hygroscopicity. Ang natitirang kahalumigmigan ay maaaring magdulot ng mga bula o mga guhit na pilak sa ibabaw ng produkto habang nagma-machining, na nakakaapekto sa kalidad ng tapos na produkto.
Thermoplastic Elastomer (TPE)
Ang mga thermoplastic elastomer ay nagtataglay ng elastisidad ng goma at kakayahang iproseso ng plastik, at maaaring mabuo sa pamamagitan ng extrusion nang walang bulkanisasyon. Karaniwan itong ginagamit sa mga sealing strip, hose, grip, at kagamitang pampalakasan.
Ang mga materyales na thermoplastic elastomer ay sensitibo sa temperatura habang ginagamit sa extrusion. Ang sobrang taas na temperatura ay maaaring humantong sa pagkasira, habang ang sobrang mababang temperatura ay maaaring makaapekto sa fluidity. Samakatuwid, kinakailangan ang isang tumpak na sistema ng pagkontrol sa temperatura upang matiyak ang pagganap ng produkto.
Ano ang mga Benepisyo ng Extrusion Molding?
Mataas na Kahusayan
Ang extrusion molding ay maaaring makamit ang tuluy-tuloy na produksyon sa loob ng 24 na oras nang walang pagkaantala. Ang buong proseso mula sa pagpasok ng hilaw na materyales hanggang sa pagputol ng huling produkto ay ganap na awtomatiko, na may napakataas na kahusayan sa produksyon. Ito ay partikular na angkop para sa paggawa ng mahahabang profile, tubo, plato, atbp. Hindi tulad ng injection molding, hindi nito kailangang dumaan sa paulit-ulit na mga siklo ng pagbubukas at pagsasara ng molde. Samakatuwid, ang output bawat yunit ng oras ng extrusion molding ay malaki, kaya angkop ito para sa produksyon ng malakihang mga standardized na produkto.
Mababang Gastos sa Produksyon
Ang extrusion molding ay isang patuloy na proseso na may mataas na bilis ng produksyon, na nagpapababa sa konsumo ng kagamitan at enerhiya sa bawat yunit. Ang istruktura ng molde ay medyo simple, at ang gastos sa molde ay mas mababa kaysa sa injection molding at iba pang mga proseso. Samantala, ang rate ng paggamit ng mga hilaw na materyales ay mataas, at ang mga basurang materyales ay maaaring durugin at direktang i-recycle at gamitin muli, na lalong nagpapababa sa gastos ng mga materyales.
Mataas na Kakayahang umangkop sa Hugis
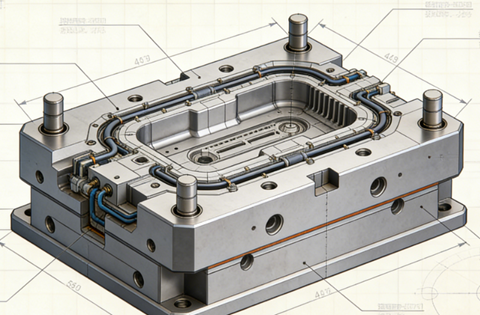
Ang extrusion molding ay maaaring makagawa ng iba't ibang kumplikado at pare-parehong cross-section continuous profiles, tulad ng hollow, multi-cavity, at special-shaped profiles, sa pamamagitan ng pagpapalit ng iba't ibang uri ng molde orifice. Ang kapal, lapad, at hugis ng produkto ay kailangan lamang isaayos ayon sa molde at mga kasunod na auxiliary machine, na lubos na nababaluktot.
Malawak na Pagkatugma sa Materyal
Ang extrusion molding ay naaangkop sa karamihan ng mga thermoplastics at maaari ring gamitin para sa ilang thermosetting plastics, goma, mga hilaw na materyales para sa pagkain, mga metal, atbp. Sa pamamagitan ng pagsasaayos ng mga parameter ng proseso, maaaring iakma ang mga materyales na may iba't ibang rheological properties.
Pare-parehong Kalidad ng Produkto
Ang extrusion molding ay maaaring makagawa ng mga produktong may lubos na pare-parehong sukat at pisikal na katangian sa direksyon ng haba sa ilalim ng matatag na mga kondisyon ng proseso. Sa panahon ng proseso ng extrusion, ang natunaw na materyal ay sumasailalim sa masusing paghahalo, pag-compress, at homogenization, na nagreresulta sa isang siksik na panloob na istraktura ng produkto, walang mga tahi, at maaasahang pagganap.
Mataas na Pagsasama ng Proseso
Ang linya ng produksyon ng extrusion molding ay maaaring maginhawang pagsamahin ang maraming kasunod na proseso upang makamit ang "one-line molding". Halimbawa, habang nag-extrusion, maaaring isagawa nang sabay-sabay ang online printing, embossing, at lamination, o maaari itong direktang ikonekta sa mga downstream forming at welding equipment, na binabawasan ang pangangailangan para sa mga intermediate link at secondary machining.
Mga Limitasyon at Hamon ng Paghahanda ng Extrusion
Mga Limitasyon sa Hugis ng Produkto
Ang extrusion molding ay maaari lamang makagawa ng mga tuloy-tuloy na profile na may pare-parehong mga hugis na cross-sectional. Hindi nito kayang gumawa ng mga produktong may mga pagbabago sa direksyon ng haba o may mga kumplikadong three-dimensional na istruktura. Ang ganitong uri ng produkto ay umaasa sa iba pang mga proseso, tulad ng injection molding.
Mga Hamon sa Katumpakan ng Dimensyon
Ang materyal ay sumasailalim sa thermal expansion at contraction mula sa tinunaw na estado hanggang sa paglamig at paghubog, at apektado ng maraming salik tulad ng pagkakapareho ng paglamig at katatagan ng traksyon. Napakahirap mapanatili ang mataas na dimensyon na katumpakan at katatagan ng hugis ng produkto sa buong direksyon ng haba, at ang mga kinakailangan para sa pagkontrol ng proseso at disenyo ng molde ay lubhang mahigpit.
Mataas na Pangangailangan sa Materyal
Ang extrusion molding ay may ilang mga kinakailangan para sa thermal stability, melt strength, at fluidity ng mga materyales. Halimbawa, ang ilang mga materyales na sensitibo sa mataas na temperatura ay maaaring masira habang nananatili sa bariles. Ang mga materyales na may mababang melt strength ay maaaring hindi mapanatili ang kanilang hugis pagkatapos umalis sa molde at madaling lumundo o mabasag.
Inisyal na Pamumuhunan
Bagama't medyo mababa ang halaga ng isang set ng mga hulmahan sa extrusion molding, medyo mataas ang kabuuang paunang puhunan para sa isang kumpletong linya ng produksyon ng extrusion. Bukod pa rito, sa tuwing pinapalitan ang isang produkto o hulmahan, kinakailangan ang matagal na pagsasaayos ng mga parameter ng proseso at pag-aaksaya ng materyal, na ginagawang hindi matipid ang produksyon sa maliit na batch.
Mataas na Komplikasyon sa Pagkontrol ng Proseso
Ang extrusion ay isang patuloy na dinamikong proseso ng ekwilibriyo. Maraming mga parametro tulad ng temperatura, presyon at bilis ng tornilyo ang magkakaugnay at kailangang tumpak na i-coordinate. Kahit ang pinakamaliit na pagbabago sa anumang parametro ay maaaring makaapekto sa laki, hitsura, o mekanikal na katangian ng huling produkto, na naglalagay ng mataas na pangangailangan sa karanasan ng mga operator at sa mga kinakailangan ng awtomatikong sistema ng kontrol.
Kalidad ng Ibabaw
Ang ibabaw ng mga produktong extruded ay madaling magkaroon ng mga depekto tulad ng mga marka ng daloy, mga kulot na disenyo, at hindi pantay na kinang. Ang mga depektong ito ay karaniwang nauugnay sa disenyo ng mold runner, pagkabali ng melt, hindi pantay na paglamig, o sa mga likas na katangian ng materyal. Ang pagkuha ng mga de-kalidad na ibabaw ay nangangailangan ng lubos na tumpak na pagma-machine ng molde at pagkontrol sa proseso.
Paghubog ng Extrusion vs Paghubog ng Injection
| Ayos | Paghahanda ng Extrusion | Paghubog ng Injection |
| Prinsipyo ng Proseso | Patuloy na itinutulak ang tinunaw na materyal sa isang die upang bumuo ng isang pare-parehong cross-sectional profile. | Itinuturok ang tinunaw na materyal sa isang saradong lukab ng hulmahan, pagkatapos ay pinapalamig upang bumuo ng isang hiwalay na bahagi. |
| Paggawa ng Kagamitan (Mold/Die) | Medyo simpleng die; mas mababang gastos. | Komplikado, dalawang-bahaging hulmahan; mas mataas na gastos. |
| Kahusayan sa Produksyon | Mataas para sa mahahaba at pare-parehong mga produkto; tuluy-tuloy na operasyon. | Mataas para sa malawakang produksyon ng magkakaparehong bahagi; paikot na operasyon. |
| Materyal na Flexibility | Angkop para sa iba't ibang uri ng thermoplastics at ilang iba pang materyales. | Napakalawak na hanay ng mga thermoplastics, thermosets, at elastomer. |
| Kakayahang kakayahang umangkop | Limitado sa mga pare-parehong cross-section. | Mataas; kayang gumawa ng mga kumplikadong 3D na hugis, mga undercut, at mga pinong detalye. |
| Inisyal na Pamumuhunan | Mas mababang gastos sa paggamit ng kagamitan, ngunit ang buong linya ay maaaring maging makabuluhan. | Mas mataas ang halaga ng amag, ngunit bumababa ang halaga kada bahagi sa mataas na dami. |
| Karaniwang mga Aplikasyon | Mga tubo, profile ng bintana, pelikula, baras, sheet. | Mga elektronikong pabahay, mga piyesa ng sasakyan, mga laruan, at mga takip ng bote. |
Mga Tip sa Pagpapanatili para sa Makinarya ng Extrusion
Regular na Paglilinis
Pagkatapos ng bawat pagsara ng makina o pagpapalit ng materyal, ang hopper, turnilyo, at bariles ay dapat na lubusang linisin upang maiwasan ang mga nalalabi at carbonization ng materyal. Lalo na pagkatapos ng pagma-machine ng mga materyales na sensitibo sa init tulad ng PVC, kinakailangan ang agarang paglilinis. Ang mold runner ay dapat linisin gamit ang isang nakalaang copper brush o malambot na kagamitan upang maiwasan ang mga gasgas. Ang alikabok sa heating coil at cooling fan ay kailangan ding linisin nang regular upang matiyak ang kahusayan sa pag-dissipate ng init.
Temperature Control
I-calibrate ang mga thermocouple at heater sa bawat temperature zone buwan-buwan upang matiyak na ang aktwal na temperatura ay naaayon sa ipinapakitang halaga. Suriin ang higpit ng heating coil upang maiwasan ang lokal na sobrang pag-init dahil sa mahinang kontak. Dapat panatilihing walang bara ang daluyan ng tubig na pampalamig. Dapat linisin nang regular ang filter upang maiwasan ang scale na makaapekto sa kahusayan ng pagpapalamig.
Pagpapanatili ng Sistema ng Pagpapadulas
Palitan ang lubricating oil ng reducer sa tamang oras at suriin ang antas ng langis araw-araw. Maglagay ng tinukoy na uri ng grasa sa mga gumagalaw na bahagi tulad ng mga bearings at guide rails sa itinakdang mga pagitan. Regular na suriin ang tensyon at pagkakahanay ng sinturon o coupling upang maiwasan ang abnormal na panginginig ng boses.
Mga Pagsusuri sa Kaligtasan
Regular na suriin kung matatag ang kuryente ng motor, linisin ang alikabok sa electrical cabinet, at higpitan ang mga terminal block. Subukan kung ang emergency stop button, safety door switch, overload protection, at iba pang safety device ay maaasahan at epektibo upang matiyak na natutugunan ng mga ito ang mga kinakailangan ng ligtas na produksyon.
Imbakan ng amag
Matapos patayin ang makina at matanggal ang molde, dapat agad na alisin ang natitirang tinunaw na materyal sa makina, dapat isagawa ang anti-rust treatment, at dapat itong iimbak sa isang tuyo at pare-pareho ang temperatura na rack. Bago muling i-install, suriin ang heating rod at ang ibabaw ng flow channel upang matiyak na walang pinsala o kalawang.
Mga Aplikasyon ng Extrusion Molding
konstruksyon
Maraming plastik na profile na ginagamit sa konstruksyon, tulad ng mga profile ng pinto at bintana at mga pandekorasyon na linya, ang nabubuo sa pamamagitan ng extrusion. Ang mga kumplikadong cross-sectional na istruktura ay maaaring makuha sa pamamagitan ng disenyo ng molde, na nakakatugon sa mga kinakailangan ng lakas, heat insulation, at estetika. Sinusuportahan din ng proseso ng extrusion ang mga multi-chamber na istruktura at teknolohiya ng co-extrusion, na nakakatulong upang mabawasan ang paggamit ng materyal at mapahusay ang pangkalahatang pagganap.
Mga Wires at Cable
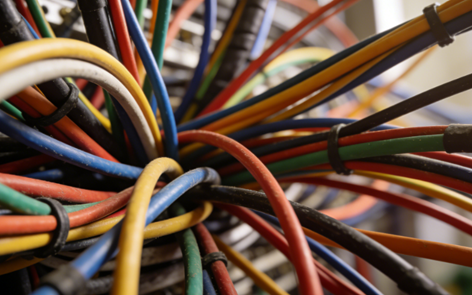
Sa paggawa ng mga alambre at kable, ginagamit ang extrusion molding upang takpan ang mga insulating layer o sheath sa paligid ng mga metal conductor, tulad ng mga materyales tulad ng PVC, XLPE, at TPU. Ang prosesong ito ay maaaring makamit ang tuluy-tuloy at pantay na patong, na tinitiyak ang matatag na pagganap ng kuryente. Nagtatampok din ito ng resistensya sa pagkasira, flame retardancy, at resistensya sa pagtanda ng kapaligiran, na ginagawa itong isang mahalagang proseso sa mga larangan ng kuryente, komunikasyon, at mga wiring harness ng sasakyan.
Medikal na Industriya
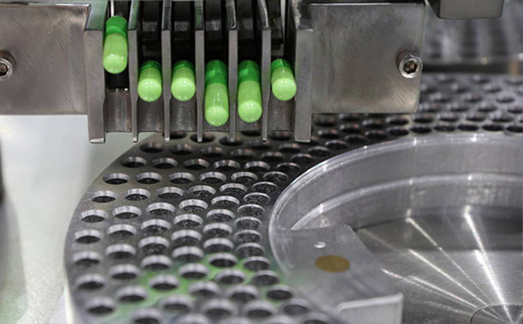
Ang mga disposable o pangmatagalang medikal na consumable, tulad ng mga infusion tube at breathing tube, ay kadalasang ginagawa sa pamamagitan ng extrusion molding. Tinitiyak ng prosesong ito ang mataas na consistency sa inner diameter at wall thickness, nakakatugon sa mahigpit na mga kinakailangan sa kalinisan at biocompatibility, at angkop para sa patuloy na produksyon sa malinis na kapaligiran.
Mga Pipa na plastik
Isa sa mga pinakakaraniwang aplikasyon ng extrusion molding ay ang iba't ibang plastik na tubo, tulad ng mga tubo na PVC at PP, na malawakang ginagamit sa suplay ng tubig at drainage, transmisyon ng gas, irigasyon sa agrikultura, at proteksyon sa kuryente at komunikasyon. Ang prosesong ito ay maaaring patuloy na makagawa ng mahahabang tubo na may pare-parehong kapal ng dingding, matatag na dimensyon, mataas na kahusayan sa produksyon, at maginhawa upang matugunan ang iba't ibang mga kinakailangan sa paggamit, tulad ng resistensya sa presyon, resistensya sa kalawang, at resistensya sa pagtanda, sa pamamagitan ng pagsasaayos ng pormula.
NOBLE'Mga Serbisyo sa Paghubog ng Extrusion
Maligayang pagdating sa NOBLE, ang iyong mapagkakatiwalaang kasosyo para sa mga solusyon sa precision extrusion molding. Espesyalisado kami sa pagbabago ng mga hilaw na plastik na resin tungo sa mga high-performance, continuous profile na nakakatugon sa mga mahigpit na pangangailangan ng iba't ibang industriya.
Mga Pangunahing Kakayahan at Kalakasan:
- Malawak na Dalubhasa sa Materyal: Pinoproseso namin ang malawak na hanay ng mga thermoplastics, kabilang ang PVC, PE, PP, ABS, PS, TPE, at mga grado sa inhinyeriya.
- Disenyo ng Pasadyang Profile: Napakahusay namin sa paggawa ng mga kumplikadong pasadyang profile, mula sa mga simpleng tubo at rod hanggang sa mga guwang na disenyo na may maraming silid.
- Buong-Scale na Produksyon: Sinusuportahan namin ang mga proyekto mula sa prototyping hanggang sa small-batch na produksyon.
- Katumpakan at pagkakapare-pareho: Tinitiyak ng aming kontroladong proseso at mahigpit na pagsusuri sa kalidad na ang bawat metro ng iyong profile ay nakakatugon sa mga tumpak na detalye para sa mga sukat, lakas, at pagtatapos.
- Mga Serbisyong May Halaga: Nag-aalok kami ng mga pangalawang operasyon tulad ng pagputol, pagbabarena, pagsuntok, pag-iimprenta, at pag-assemble upang maihatid ang mga natapos na bahagi.
FAQ
Ano ang mga pangunahing uri ng extrusion dies?
Ang isang pipe/pipe die ay bumubuo ng mga guwang na tubo, gamit ang isang mandrel upang lumikha ng panloob na diyametro. Ang isang flat sheet die ay gumagawa ng malapad at manipis na mga sheet na may malapad at parang hiwa na butas. Ang isang profile die ay may masalimuot na butas upang gumawa ng mga pasadyang hugis tulad ng mga frame ng bintana o decking. Ang isang wire coating die ay naglalapat ng isang concentric layer ng insulation nang direkta sa isang gumagalaw na wire core. Ang isang blown film die ay isang patayong silindro na may pabilog na butas na ginagamit upang gumawa ng plastic film.
Anong mga materyales ang karaniwang ginagamit sa paggawa ng mga extrusion die?
Ang mga die ay gawa sa mga metal na matibay at hindi tinatablan ng pagkasira upang mapaglabanan ang mataas na presyon, temperatura, at mga plastik na nakasasakit. Kabilang sa mga karaniwang materyales ang mga tool steel para sa pangkalahatang gamit, hindi kinakalawang na asero para sa resistensya sa kalawang gamit ang ilang mga materyales, at mga pinatigas na haluang metal. Ang mga kritikal na ibabaw ay kadalasang nilagyan ng chrome-plated o nitrided upang mapahusay ang katigasan, mabawasan ang friction, at maiwasan ang pagdikit ng materyal, na tinitiyak ang makinis na ibabaw ng produkto at mas mahabang buhay ng die.
Ano ang mga karaniwang pamamaraan sa pagpapanatili para sa mga extrusion die?
Ang paglalagay ng mga proteksiyon na anti-corrosion coatings bago iimbak ay nakakaiwas sa kalawang. Kinakailangan ang regular na inspeksyon para sa pagkasira, mga gasgas, o kalawang sa mga kritikal na ibabaw. Ang mga die ay dapat iimbak sa isang tuyo at kontroladong kapaligiran. Ang wastong paghawak ay nakakaiwas sa mga bitak o yupi sa eksaktong lugar.
Gaano katagal karaniwang tumatagal ang isang extrusion die?
Ang habang-buhay ay lubhang nag-iiba batay sa materyal na pinoproseso, dami ng produksyon, kalidad ng pagpapanatili, at mismong materyal ng die. Ang isang maayos na napanatiling die na nagpoproseso ng mga non-abrasive resin tulad ng LDPE o HDPE ay maaaring tumagal nang maraming taon, o mga dekada pa nga, ng patuloy na produksyon. Ang pagproseso ng mga abrasive na materyales tulad ng wood-plastic composites (WPC) o ilang partikular na PVC compound ay maaaring makabuluhang bawasan ang habang-buhay na ito, na mangangailangan ng pagsasaayos o pagpapalit nang mas maaga.
Ano ang mga "die lines" at paano ito mababawasan?
Ang mga linya ng die ay mga banayad, tuluy-tuloy na patayong linya o marka sa ibabaw ng produktong inilabas, na tumatakbo sa direksyon ng makina. Kadalasan, ang mga ito ay sanhi ng maliliit na gasgas, mga imperpeksyon, o naipon na residue sa labi o bahagi ng die. Upang mabawasan ang mga ito, siguraduhing ang die ay maingat na nililinis at pinakintab.






